
En esta página
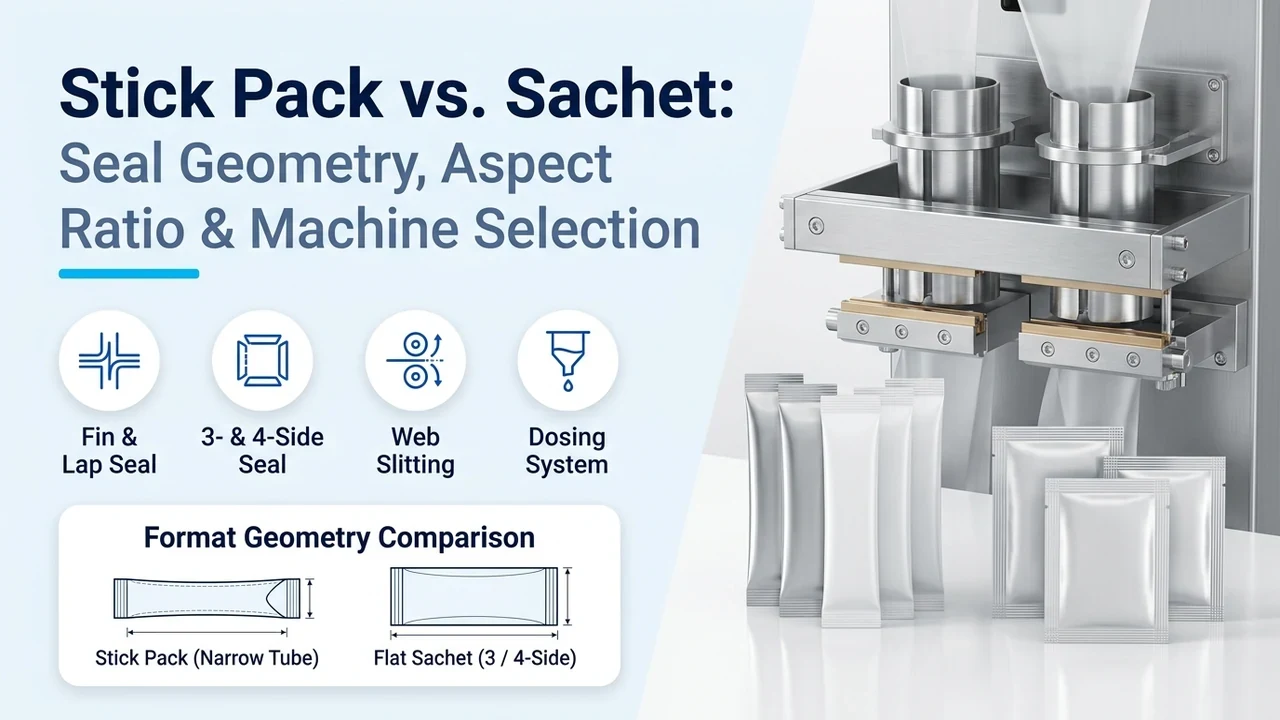
Elegir entre un stick pack y un sachet plano únicamente por preferencia visual conduce a un desperdicio excesivo de film en bobina, perímetros de sellado reventados o herramentales de formado incompatibles. Compare los stick packs tubulares con sello de aleta y de solapa frente a los sachets de 3 y 4 sellos laterales en términos de cálculo de ancho de banda desplegada, exposición lineal de sellado, paso de cabezales de dosificación y plataformas de máquinas LINEVO monocarril y multicarril.
Los stick packs y los sachets planos utilizan diferentes disposiciones de sellado, recorridos de film y herramentales. Compare las dimensiones finales, la dosis, el método de apertura y la producción requerida, y luego calcule el consumo de film a partir de los diseños reales. Nuestros ingenieros adaptan la dosificación y la serie de máquinas al formato seleccionado.
| Parámetro de ingeniería | Referencia estándar de ingeniería (Stick Pack vs. Sachet de 3 sellos vs. 4 sellos) | Por qué rige la elección del formato, la integridad del sello y la selección de la máquina |
|---|---|---|
| Geometría de formado y arquitectura de sellado | Stick pack: tubo cilíndrico (1 costura trasera vertical de aleta/solapa + 2 sellos cortos en los extremos). Sachet de 3 sellos: 1 pliegue en arado en V + 3 sellos de borde. Sachet de 4 sellos: 2 capas opuestas + 4 sellos de borde. | Determina si la máquina utiliza cuellos formadores cilíndricos o arados planos en V y rodillos de sellado vertical opuestos. |
| Referencias de ancho acabado (W) y longitud (L) | Stick: 20–105 × 50–150 mm (17–35 mm típico minorista). Sachet de 3 sellos: 25–110 × 50–150 mm (F/K) o 17–110 × 50–180 mm (Y). Sachet de 4 sellos: 50–125 × 45–160 mm (15–80 mm en LV-450X / 350X). | Un ancho acabado inferior a 25 mm (polvos) o superior a 110 mm reduce de inmediato las series de máquinas multicarril elegibles. |
| Relación de aspecto longitud-ancho (R_LW) | Stick pack: tubo estrecho de 3.0:1 a 6.0:1. Sachet de 3 sellos: 1.3:1 a 2.5:1. Sachet de 4 sellos: panel plano ancho de 0.8:1 a 1.8:1. | Una alta relación de aspecto (>=3.0:1) permite el vertido directo en botellas de agua de 24–28 mm; una baja relación de aspecto (<2.0:1) acomoda textos normativos extensos o toallitas húmedas. |
| Consumo de film en bobina (Δ A_%) | El stick pack reduce el área de laminado en blanco entre un 30% y un 45% en comparación con un sachet de 4 sellos de dosis equivalente (Δ A_% = (A_sachet - A_stick) / A_sachet). | Eliminar los bordes anchos de sellado vertical izquierdo y derecho reduce el tonelaje anual de bobina y el ancho de la bobina madre (W_web). |
| Perímetro lineal de termosellado (P_seal) | Stick: P_seal = L_stick + 2W_flat (~146 mm). 3 sellos: L_sachet + 2W_sachet (~180 mm). 4 sellos: 2L_sachet + 2W_sachet (~270 mm). | Un sachet de 4 sellos expone entre un 60–85% más de longitud de soldadura lineal a la contaminación por producto, mientras que un stick con sello de aleta concentra la tensión en una unión en T de 4 capas. |
| Correspondencia de cabezal dosificador y reología (USP <616>) | Adaptado a la reología del producto en todos los formatos: sinfín servo (BF / F / SF), vasos volumétricos (BK / K / SK / LV-350X) o bombas de pistón/lóbulos con succión de retorno (BY / Y / SY / LV-450X). | Cambiar el formato del envase no altera la física de dosificación, pero los tubos de stick estrechos (<25 mm) restringen el diámetro exterior de la boquilla y el paso del sinfín. |
| Asignación de plataforma de máquinas LINEVO | Monocarril: confirme la disposición de formado, el envase y la producción mediante revisión de ingeniería. Multicarril: LV-400 / 680 / 980 (sticks BF/BK/BY; 3 sellos F/K/Y) y LV-500 / 700 / 980 (4 sellos SF/SK/SY; 2–16 carriles, 20–40 cpm). | Los sticks tubulares y los sachets planos operan en bastidores de máquina distintos; la capacidad multiformato requiere confirmación por escrito de las piezas de cambio. |
| Normas de verificación de sellado y barrera | Pelado ASTM F88 (>=12–25 N/15 mm), hot tack ASTM F1921, estallido ASTM F1140, fuga por burbuja al vacío ASTM D3078 (-25 a -60 kPa), OTR ASTM D3985, WVTR ASTM F1249, FDA 21 CFR 177.1520. | Establece criterios objetivos de aceptación de aprobado/rechazado durante las pruebas de muestras previas al pedido y las Pruebas de Aceptación en Fábrica (FAT). |
¿Cuál es la diferencia estructural entre un stick pack, un sachet de 3 sellos y un sachet de 4 sellos?
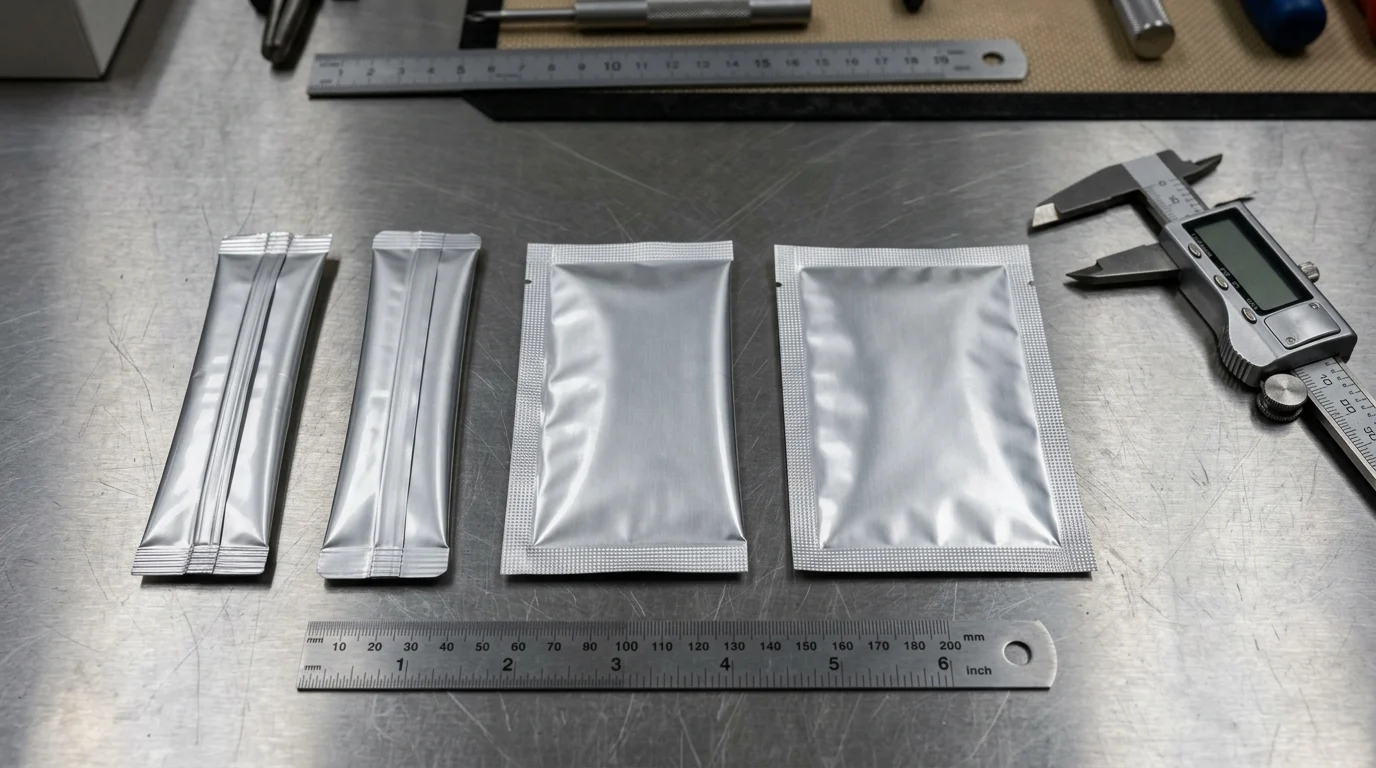
En la ingeniería de envases flexibles, la distinción entre un stick pack y un sachet está regida por la geometría de formado tridimensional y la topología de las costuras de termosellado, no por el peso del producto ni por la terminología comercial. Un stick pack se forma envolviendo una cinta continua y estrecha de film (W_strip) alrededor de un tubo formador cilíndrico vertical de acero inoxidable sobre un hombro formador de precisión, creando una bolsa tubular con una costura longitudinal trasera (sello de aleta central, sello de aleta desplazado o sello de solapa plano superpuesto) y dos sellos transversales horizontales cortos (superior e inferior). Por el contrario, un sachet plano se forma sin un tubo cilíndrico: ya sea doblando una sola tira de film sobre un arado triangular en V y sellando los tres bordes restantes (sachet de 3 sellos laterales) o enfrentando dos láminas planas de film cara a cara entre rodillos de sellado vertical calefactados y mordazas transversales horizontales para soldar los cuatro bordes (sachet de 4 sellos laterales).
Debido a que los catálogos de la industria ocasionalmente describen un stick pack con sello trasero como un envase de «tres sellos» (una costura longitudinal más dos sellos en los extremos), las especificaciones que solicitan un «sobre de 3 sellos» sin un plano acotado de las costuras suelen generar cotizaciones de maquinaria incompatibles. Revise la guía fundamental de definición y sellado de sachets y la guía de formato y geometría de stick packs junto con la matriz de ingeniería de cinco formatos a continuación, que compara las arquitecturas monocarril con nuestras plataformas multicarril (LV-400 / 500 / 680 / 700 / 980, LV-350X, LV-400Y, LV-450X) y sus modos de fallo predominantes en planta.
| Formato de envase y topología de costura | Fórmula de banda desplegada y relación de aspecto (R_LW) | Referencias LINEVO monocarril y multicarril | Ajuste principal de producto y dispensación | Modo de fallo predominante en campo y prevención mecánica |
|---|---|---|---|---|
| Stick pack tubular con sello de aleta (Aleta trasera plegada interior-interior + 2 sellos extremos) | W_strip,fin = 2W_flat + 2W_fin (2W_fin = 10–14 mm); R_LW = 3.0:1–6.0:1; ancho acabado 20–105 mm, longitud 50–150 mm | Disposición de formado monocarril seleccionada según el producto y el envase; multicarril LV-400BF/BK/BY (2–4 carriles), LV-680BF/BK/BY (3–10 carriles), LV-980BF/BK/BY (4–16 carriles, referencia de 20–40 cpm) | Café instantáneo, electrolitos, probióticos, azúcar y suplementos líquidos monodosis vertidos directamente en botellas de agua de 24–28 mm | Modo de fallo: Microcanales de fuga en la unión en T de 4 capas donde la aleta vertical plegada de 2 capas cruza el sello extremo horizontal de 2 capas (4 capas en total). Prevención: Mecanizar ranuras de alivio escalonadas en las mordazas de sellado transversal horizontal, plegar la aleta de forma consistente hacia un lado y verificar mediante prueba de burbuja al vacío ASTM D3078 (-25 a -60 kPa). |
| Stick pack tubular con sello de solapa (Costura trasera plana superpuesta interior-exterior + 2 sellos extremos) | W_strip,lap = 2W_flat + W_lap (W_lap = 5–8 mm, ahorrando 6–8 mm de ancho por carril frente al sello de aleta); R_LW = 3.0:1–6.0:1 | Monocarril o multicarril LV-400 / 680 / 980 (BF / BK / BY) equipada con cuellos formadores de solapa asimétricos y guiado de borde de banda en lazo cerrado (EPC) | Sticks de bebidas minoristas de gran volumen, edulcorantes y polvos OTC que requieren códigos de barras continuos en el panel trasero y máxima economía de film | Modo de fallo: Delaminación completa de la costura trasera cuando se enhebra un laminado estándar con capa exterior de PET o papel no termosellable en un cuello de sello de solapa, o cuando el alineamiento de la banda se desvía > ±1.0 mm. Prevención: Especificar una capa coextruida termosellable interior-exterior o laca térmica registrada (verificada según ASTM F88) más EPC ultrasónico/óptico. |
| Sachet plano de 3 sellos laterales (1 pliegue longitudinal en arado en V + 3 sellos de borde perimetrales) | W_strip,3S = 2W_sachet; R_LW = 1.3:1–2.5:1; ancho acabado 25–110 mm (F/K polvo/gránulo) o 17–110 mm (Y líquido/salsa), longitud 50–180 mm | Disposición de formado monocarril; multicarril LV-400F/K/Y (2–4 carriles), LV-680F/K/Y (3–10 carriles), LV-980F/K/Y (4–16 carriles, referencia de 20–40 cpm) | Salsas monodosis, condimentos, polvos sazonadores y sobres de desecante/gránulos donde un borde doblado sin costura maximiza el ancho útil de la cavidad interna | Modo de fallo: Desviación asimétrica del pliegue en arado en V causada por fluctuaciones en la tensión de desbobinado, reduciendo el margen abierto del sello vertical lateral por debajo de 3.0 mm y provocando reventones laterales. Prevención: Instalar control de tensión de desbobinado servo con brazo bailarín, alineación automática de bordes EPC y arados plegadores ajustables individualmente por carril. |
| Sachet plano de 4 sellos laterales (Doble banda opuesta + 4 sellos de borde perimetrales) | A_sachet,4S = 2W_sachet × L_sachet (4 sellos de borde moleteados de 6–10 mm); R_LW = 0.8:1–1.8:1; ancho 50–125 × 45–160 mm (SF/SK/SY) o 15–80 × 50–180 mm (LV-450X / LV-350X) | Multicarril LV-500SF/SK/SY (2–4 carriles), LV-700SF/SK/SY (3–10 carriles), LV-980SF/SK/SY (4–16 carriles, 20–40 cpm), más LV-350X de 4 carriles (gránulo) y LV-450X (loción cosmética) | Cremas faciales cosméticas, hisopos con alcohol, toallitas húmedas, dosis unitarias farmacéuticas y sobres anchos de kétchup (5–100 mL) que requieren presentación plana de cuatro bordes | Modo de fallo: Desajuste de registro entre la banda frontal y trasera o microfugas en las esquinas en las cuatro intersecciones de rodillo lateral y mordaza transversal al sellar laminados rígidos de foil de aluminio >=90 μm. Prevención: Sincronizar la tensión de arrastre de doble banda, mecanizar chaflanes de alivio en las intersecciones de los rodillos y validar todos los carriles mediante pruebas de estallido ASTM F1140 y de fugas ASTM D3078. |
| Envase monodosis líquido contorneado / con forma (Stick con boquilla cuello de botella troquelada o sachet doble) | Cuerpo contorneado (22–60 mm) que se estrecha hacia un cuello de vertido direccional de 6–12 mm (70–160 mm de longitud); requiere recorte de esqueleto adicional alrededor del troquel de perfil | Monocarril o multicarril dosificada por bomba LV-400BY / 680BY / 980BY, LV-600X y LV-450X / SY equipadas con troqueles servo de corte contorneado | Geles energéticos deportivos, miel, suspensiones orales, sérums cosméticos y champús en sobre doble dúplex que se exprimen directamente en la boca o sobre la piel | Modo de fallo: Hilado de líquido viscoelástico («telaraña») a través del sello estrecho del cuello de vertido de 6–12 mm, o deriva del registro de troquelado que corta dentro del límite de soldadura interior. Prevención: Utilizar bombas de pistón servo de desplazamiento positivo con boquillas neumáticas de succión de retorno (2–4 mm de retroceso) y mantener un margen de seguridad de sellado >=3.0 mm dentro del troquel de recorte. |
¿Cómo dividen el ancho acabado, el volumen de dosis, la relación de aspecto y el área gráfica impresa a los stick packs frente a los sachets?
Aunque ambos formatos envasan porciones individuales de polvos, gránulos, líquidos y pastas, sus rangos de ancho acabado, la geometría de la cavidad interna y el área gráfica útil de exhibición separan sus dominios de ingeniería. Debido a que un stick pack tubular se expande hasta alcanzar una sección transversal circular u ovalada durante el llenado (r ≈ W_flat / π), logra una alta capacidad volumétrica dentro de una huella plana estrecha de 17–35 mm, mientras que un sachet plano de 4 sellos pierde entre 12 y 20 mm de su ancho acabado en los bordes de sellado laterales izquierdo y derecho (2 × 6–10 mm) y se aplana adoptando un perfil lenticular delgado a menos que se ensanche a 50–125 mm.
Regla práctica de ingeniería 1 (Corte de ancho acabado < 35 mm y umbral de relación de aspecto para vertido en cuello de botella): Si el ancho plano acabado de su envase es W_flat < 35 mm (17–35 mm) y su relación de aspecto longitud-ancho es R_LW = L_pack / W_flat ≥ 3.0:1 para que los consumidores puedan insertar la punta abierta directamente en el cuello de una botella de agua estándar de 24–28 mm sin derramar → priorice un stick pack tubular con sello trasero en una configuración monocarril adecuada, o en una plataforma multicarril LV-400 / 680 / 980 BF/BK/BY (80–640+ sticks/min), ya que el tubo cilíndrico actúa como un embudo autocanalizador al tiempo que reduce el área de laminado entre un 30 y un 45%.
Regla práctica de ingeniería 2 (Volumen de dosis > 30 mL / Ancho amplio > 65 mm y umbral de área gráfica plana): Si su dosis individual de líquido o pasta supera los 30 mL (30–100 mL), su dosis de polvo seco requiere un ancho acabado > 65–110 mm, su envase contiene un sustrato portador plano (toallita con alcohol, toallita húmeda, parche transdérmico o mascarilla facial en lámina), o el etiquetado normativo exige un panel rectangular ancho con relación de aspecto R_LW < 2.0:1 → priorice un sachet plano de 4 sellos en LV-500SF / 700SF / 980SF o LV-500SY / 700SY / 980SY (LV-450X / LV-350X para sobres de 4 carriles de 15–80 mm), porque los rodillos de doble banda opuesta evitan el agrietamiento en el cuello sobre laminados rígidos de foil >=90 μm y distribuyen la carga hidráulica interna a lo largo de cuatro soldaduras perimetrales anchas (ASTM F1140).
| Dimensión o atributo ergonómico | Stick Pack Tubular (LV-400/680/980 BF/BK/BY, LV-600X) | Sachet Plano de 3 Sellos (LV-400/680/980 F/K/Y) | Sachet Plano de 4 Sellos (LV-500/700/980 SF/SK/SY, LV-350X, LV-450X) | Modo de fallo predominante en campo y prevención mecánica |
|---|---|---|---|---|
| Referencia de ancho acabado (mm) | 20–65 mm (LV-400), 20–85 mm (LV-680), 20–105 mm (LV-980); banda estándar minorista de stick de 17–35 mm | 25–75 mm (400F/K), 25–100 mm (680F/K), 25–110 mm (980F/K); 17–110 mm en LV-400Y / 680Y / 980Y para líquidos/salsas | 50–125 mm en LV-500 / 700 / 980 SF/SK/SY; 15–60 mm en LV-450X para loción; 30–80 mm en LV-350X para gránulos | Modo de fallo: Cotizar un bastidor SF/SY de 4 sellos (ancho mínimo >=50 mm) para un sobre estrecho de polvo de 23 mm, o cotizar un bastidor de stick LV-400BF (límite <=65 mm) para una bolsa ancha de electrolitos de 90 mm. Prevención: Filtrar primero las series de máquinas por el ancho × longitud acabados exactos y el número de carriles. |
| Referencia de longitud de corte acabada (mm) | 50–150 mm en las series multicarril BF / BK / BY | 50–150 mm en F / K para polvo/gránulo; 50–180 mm en la serie Y para líquidos/salsas | 45–160 mm en las series SF / SK / SY; 50–180 mm en LV-350X y 50–160 mm en LV-450X | Modo de fallo: Especificar una longitud de corte L_pack con espacio libre vertical insuficiente (<12–15 mm), atrapando colas de polvo en caída o meniscos de líquido dentro de la mordaza de sellado transversal superior. Prevención: Dimensionar L_pack utilizando la densidad aparente sin compactar (ρ_bulk, USP <616>) más 15–20 mm de margen para sellado y salpicaduras. |
| Rango típico de peso / volumen de llenado | Referencia de polvo de 1–30 g (LV-400BF), 1–35 mL de líquido de flujo libre o gel energético (LV-400BY / LV-600X) | 1–50 g de polvo/gránulos (LV-400F / K), 2–60 mL de salsas y condimentos (LV-400Y) | 1–30 mL de loción cosmética (LV-450X), 1–50 g de gránulos (LV-350X), 5–100 mL de kétchup/salsa (LV-500SY, ampliable a 500 mL) | Modo de fallo: Dimensionar el envase solo por el peso en gramos sin considerar la aireación del polvo: 5 g a ρ_bulk = 0.50 g/mL ocupan 10 mL, mientras que 5 g de polvo botánico esponjoso a 0.25 g/mL ocupan 20 mL. Prevención: Verificar la densidad aparente sin compactar y el Índice de Carr (USP <616>) antes de fijar las dimensiones de la bolsa. |
| Área gráfica útil y disposición del código de barras | Cara frontal cilíndrica continua (17–35 mm de ancho); cara trasera dividida por aleta central/desplazada o unificada por sello de solapa plano | Un borde lateral doblado limpio + panel frontal continuo; la parte trasera/lateral lleva una banda de soldadura vertical (6–8 mm) | Dos paneles planos simétricos frontal y trasero (50–125 mm de ancho) enmarcados por cuatro sellos de borde moleteados; admite perforación central para sobre doble | Modo de fallo: Saturar con texto farmacéutico multilingüe obligatorio o códigos de barras EAN-13 sobre la costura de aleta vertical trasera de un stick pack de 23 mm, provocando fallos de lectura del escáner. Prevención: Usar una aleta desplazada o costura de solapa en sticks estrechos, o pasar a un sachet de 4 sellos de 50–80 mm para textos normativos densos. |
| Mecánica de apertura y control de rasgado (ASTM D1922) | Corte extremo recto, en zigzag o redondeado con muesca en V mecánica o pre-corte láser CO2 a través de la boquilla superior estrecha de 20–35 mm | Muesca en V mecánica lateral o superior en el borde del sello perimetral; corte recto o dentado opcional | Muesca en V en la esquina, corte en diamante, pre-corte láser direccional o boquilla de rasgado troquelada tipo cuello de botella (LV-450X / SY) | Modo de fallo: Propagación descontrolada del rasgado en diagonal o chorro brusco de líquido cuando los consumidores tiran de un laminado PET/AL/PE sin muesca (fuerza de rasgado >150 gf según ASTM D1922). Prevención: Especificar una muesca en V de precisión alineada 8–12 mm por debajo del sello superior más pre-corte láser CO2 (fuerza de apertura de 20–60 gf) para laminados de foil resistentes. |
Regla práctica de ingeniería 3 (Evacuación de alta viscosidad > 2,500 cP frente al umbral de stick de boquilla estrecha): Si su producto líquido o en gel presenta una viscosidad a temperatura de llenado entre 1,500 cP y 15,000 cP (geles energéticos deportivos, miel, suspensiones orales) y se exprime directamente en la boca en un solo movimiento → especifique un stick pack tubular o contorneado con cuello de botella dosificado por bomba (LV-400BY / 680BY / 980BY, o LV-600X en la página de aplicaciones de máquinas de stick pack y sachet para líquidos y salsas). Por el contrario, si la viscosidad supera los 15,000 cP (cremas faciales espesas, mascarillas capilares, pastas densas de frutos secos) o requiere exprimir en plano con dos dedos sobre la cara del sobre para lograr una evacuación >= 95% sin retención en las esquinas → especifique un sachet plano de 3 o 4 sellos (LV-400Y o LV-450X / LV-500SY). Para consultar las especificaciones de la serie de polvos secos, visite la página de aplicaciones de máquinas de stick pack y sachet para polvos.
¿Cuánto film en bobina ahorra un stick pack frente a un sachet de 4 sellos, y cómo se comparan la exposición del sello y las métricas de barrera ASTM?
Un stick pack tubular consume entre un 30% y un 45% menos de área de laminado en bobina por dosis unitaria que un sachet plano de 4 sellos de volumen equivalente. La reducción de material proviene de dos mecanismos geométricos: primero, un tubo cilíndrico maximiza el volumen de la sección transversal interna por milímetro de circunferencia de film (V ∝ W_flat² / π) en comparación con dos láminas planas pinzadas entre sí; segundo, un stick pack requiere únicamente una costura longitudinal trasera (2W_fin = 10–14 mm para un sello de aleta o W_lap = 5–8 mm para un sello de solapa), mientras que un sachet plano de 4 sellos consume cuatro márgenes de sellado perimetral (6–10 mm tanto en el borde vertical izquierdo como en el derecho a través de las bandas frontal y trasera, sumando 24–40 mm de ancho de borde sin cavidad).
Fórmula cuantitativa de reducción del área de bobina (Δ A_%) y perímetro lineal de sellado (P_seal):
- Área de film en blanco por dosis unitaria (A_stick vs. A_sachet): Para un stick pack con sello de aleta de ancho plano W_flat, margen de aleta plegada W_fin y longitud de corte L_stick, el ancho de tira desplegada es W_strip,fin = 2W_flat + 2W_fin (o W_strip,lap = 2W_flat + W_lap para un sello de solapa) y el área de film en blanco es A_stick = W_strip × L_stick. Para un sachet plano de 4 sellos de ancho acabado W_sachet y longitud L_sachet, el ancho desplegado de doble capa es 2W_sachet y el área en blanco es A_sachet = 2W_sachet × L_sachet. El porcentaje de reducción del área de film en bobina es: Δ A_% = (A_sachet - A_stick) / (A_sachet) × 100%
- Ejemplo práctico (Dosis de 5 g de polvo de electrolitos con ρ_bulk = 0.50 g/cm³ ⇒ 10 cm³ de volumen aparente): Envasar 5 g en un stick pack estándar con sello de aleta de 23 × 100 mm (W_flat = 23 mm, 2W_fin = 12 mm ⇒ W_strip,fin = 58 mm, L_stick = 100 mm) consume A_stick,fin = 58 × 100 = 5,800 mm² de film por porción (o A_stick,lap = 52 × 100 = 5,200 mm² con un sello de solapa de 6 mm). Envasar la misma dosis de 5 g en un sachet plano equivalente de 4 sellos de 55 × 80 mm (2W_sachet = 110 mm, L_sachet = 80 mm) consume A_sachet = 110 × 80 = 8,800 mm² por porción. Pasar del sachet de 4 sellos al stick con sello de aleta genera una reducción de film en bobina de Δ A_% = (8,800 - 5,800) / 8,800 × 100% = 34.1% (3,000 mm² ahorrados por envase), y pasar al stick con sello de solapa genera una reducción de Δ A_% = (8,800 - 5,200) / 8,800 × 100% = 40.9% (3,600 mm² ahorrados por envase).
- Exposición del perímetro lineal de termosellado (P_seal): En la misma comparación de 5 g, la longitud total de soldadura termosellada del stick pack es P_seal,stick = L_stick + 2W_flat = 100 + 2(23) = 146 mm, un sachet de 3 sellos de 50 × 80 mm tiene P_seal,3S = L_sachet + 2W_sachet = 80 + 2(50) = 180 mm, y el sachet de 4 sellos de 55 × 80 mm tiene P_seal,4S = 2L_sachet + 2W_sachet = 2(80) + 2(55) = 270 mm, lo que expone un 84.9% más de perímetro lineal de sellado por dosis unitaria que el stick pack.
| Métrica de ingeniería de laminado o sellado | Stick Pack Tubular (Sello de Aleta o Solapa) | Sachet Plano de 3 Sellos (Pliegue en Arado en V) | Sachet Plano de 4 Sellos (Doble Banda Opuesta) | Modo de fallo predominante en campo y prevención mecánica |
|---|---|---|---|---|
| Ancho de tira desplegada (W_strip) y área por dosis de 5 g | 58 mm (aleta) o 52 mm (solapa) × 100 mm = 5,800 mm² o 5,200 mm² (34.1–40.9% de ahorro de film frente al sachet de 4 sellos) | 100 mm (2 × 50 mm) × 80 mm = 8,000 mm² (9.1% de ahorro de film frente al sachet de 4 sellos de 55 × 80 mm) | 110 mm (2 × 55 mm) × 80 mm = 8,800 mm² de referencia (100% de consumo de film de referencia) | Modo de fallo: Comparar cotizaciones de film de proveedores por precio de bobina por kg en lugar de masa de laminado por cada 1,000 envases terminados. Prevención: Exigir a los convertidores que presenten el plano exacto de distribución de banda por carril (W_strip × L_pack) y el gramaje (g/m²). |
| Resistencia del sello (ASTM F88) y hot tack (ASTM F1921) | Objetivo >=12–25 N/15 mm de pelado en frío (ASTM F88); se requiere alto hot tack (ASTM F1921) en el sello transversal inferior estrecho de 5–8 mm | Objetivo >=12–25 N/15 mm en 1 sello lateral y 2 sellos transversales; el borde doblado es laminado base sin costura | Objetivo >=15–30 N/15 mm en las soldaduras de borde moleteadas anchas de 6–10 mm en los cuatro lados para alta resistencia al estallido | Modo de fallo: El sello transversal inferior se abre entre 50 y 150 ms después de abrirse las mordazas cuando cargas pesadas de polvo o líquidos calientes impactan la capa sellante fundida. Prevención: Especificar sellante interior de mLLDPE o ionómero (FDA 21 CFR 177.1520) con resistencia hot-tack verificada según ASTM F1921. |
| Estallido de envase completo (ASTM F1140) y detección de fugas (ASTM D3078) | El punto principal de tensión es la unión en T de 4 capas donde la aleta trasera de 2 capas entra en el sello transversal horizontal de 2 capas | El punto principal de tensión es la transición de esquina de 3 a 2 capas donde la mordaza horizontal se encuentra con el borde doblado del arado en V | Soldadura perimetral uniforme de 2 capas en los cuatro lados, con superposición de 4 capas en las cuatro esquinas perimetrales | Modo de fallo: Microperforaciones en la unión en T de 4 capas del stick pack o contaminación por polvo en suspensión en la banda de sellado. Prevención: Utilizar estrías de mordaza de sellado transversal con alivio, campanas de extracción de polvo con cuchillas de aire ionizado y pruebas de vacío sumergido ASTM D3078 (-25 a -60 kPa durante 30 s). |
| Permeación de barrera (OTR ASTM D3985 y WVTR ASTM F1249) | La alta relación superficie-volumen (A/V ≈ 8–14 cm²/cm³) requiere foil de Al de 7–9 μm (OTR/WVTR <=0.05) para polvos higroscópicos | Relación A/V moderada; PET/AL/LLDPE (<=0.05) o PET/VMPET/PE (0.5–1.5) adaptado al objetivo de vida útil | Paneles planos anchos (PET/AL/LLDPE de 70–110 μm u OPP/CPP, KOP/CPP, Papel/PE); cero pliegues bruscos de 180° en cuello sobre recorrido de doble banda | Modo de fallo: Agrietamiento por flexión (flex-cracking) del foil de aluminio quebradizo de 7 μm al traccionarse sobre el hombro agudo de un cuello formador de stick de 17–20 mm, elevando la WVTR ASTM F1249 y apelmazando el polvo. Prevención: Limitar la rigidez total del laminado (<=90 μm) y el COF cinético interior (μ_k = 0.15–0.28, ASTM D1894) en cuellos de stick, o dirigir los foils rígidos >=95 μm a sachets de 4 sellos. |
Todo laminado en bobina candidato —ya sea 12 μm PET / 7–9 μm Foil de Al / 50 μm LLDPE, metalizado PET / VMPET / LLDPE o Papel / Al / PE— debe contar con una ficha técnica del convertidor que confirme el cumplimiento de FDA 21 CFR 177.1520 para contacto con alimentos en la capa sellante interior de poliolefina y validarse con su producto real durante una prueba de muestras previa al pedido.
¿Los stick packs y los sachets requieren máquinas diferentes, y cómo se comparan la producción multicarril, el cambio de formato y el estuchado?
Sí: en la producción industrial, los stick packs tubulares y los sachets planos de 3 o 4 sellos operan en arquitecturas de máquina separadas porque sus conjuntos de formado de film son físicamente distintos. En nuestra familia de máquinas de stick pack (LV-400BF / BK / BY, LV-680BF / BK / BY, LV-980BF / BK / BY y LV-600X), cuchillas circulares de corte longitudinal dividen la bobina madre en N_lanes cintas que envuelven cuellos formadores cilíndricos verticales y tubos dosificadores huecos, sellados verticalmente mediante barras de sellado trasero longitudinales oscilantes. En nuestra familia de máquinas envasadoras de sachets, los bastidores de 3 sellos LV-400F / K / Y, LV-680F / K / Y y LV-980F / K / Y doblan cada cinta sobre un arado triangular plano en V, mientras que los bastidores de 4 sellos LV-500SF / SK / SY, LV-700SF / SK / SY, LV-980SF / SK / SY, LV-350X y LV-450X enfrentan dos bandas planas opuestas de film entre rodillos rotativos de sellado vertical calefactados. Debido a que los bastidores de 4 sellos alojan rodillos tensores de doble banda y recorridos de sellado vertical más largos, presentan un peso y una huella de profundidad mayores (650–1,000 kg y 1,540–1,956 mm de longitud de máquina) que los bastidores de stick y de 3 sellos de la misma clase de carriles (500–800 kg y 700–1,650 mm de longitud).
Ancho de banda de bobina madre multicarril (W_web) y fórmula de producción neta aceptada por turno (Q_net):
- Ecuaciones de ancho de bobina madre y producción neta: En cualquier bastidor multicarril de stick o sachet con N_lanes carriles activos, ancho de tira cortada por carril W_strip, recorte de borde exterior 2W_trim (12–20 mm), velocidad mecánica de ciclo C_cpm (referencia de catálogo de 20–40 cortes/min), Eficiencia General de los Equipos OEE (0.80–0.88) y fracción de rechazo de calidad R_reject, el ancho de bobina madre y la producción neta aceptada son: W_web = (N_lanes × W_strip) + 2W_trim, ; Q_net (envases/min) = N_lanes × C_cpm × OEE × (1 - R_reject)
- Ejemplo práctico (Máquina de stick de 6 carriles frente a máquina de sachet de 4 sellos de 6 carriles a 32 cortes/min): Operar N_lanes = 6 carriles a C_cpm = 32 cortes/min, OEE = 0.85 (contabilizando empalmes de bobina y CIP) y R_reject = 0.008 produce Q_net = 6 × 32 × 0.85 × (1 - 0.008) = 161.9 envases aceptados/min (9,713 envases/h o 77,708 envases aceptados por turno de 8 h) en cualquiera de las dos plataformas. Sin embargo, para un stick con sello de aleta de 23 mm (W_strip = 58 mm, 2W_trim = 16 mm), el ancho de la bobina madre es W_web,stick = 6(58) + 16 = 364 mm (compatible con un bastidor compacto de 400 mm o 680 mm), mientras que un sachet de 4 sellos de 55 mm (W_strip = 110 mm, 2W_trim = 20 mm) requiere W_web,4S = 6(110) + 20 = 680 mm (lo que exige un bastidor LV-700SF/SY de 700 mm).
Regla práctica de ingeniería 4 (Agilidad de cambio de formato en monocarril frente a producción multicarril y umbral de estuchado automático): Si su producción neta requerida es Q_net < 50–70 envases aceptados/min o su programa de producción cambia el ancho de bolsa terminado ≥ 3 veces por turno entre distintos SKU de maquila → priorice una máquina VFFS compacta monocarril para el formato de stick o sachet plano requerido mediante una revisión de ingeniería de formado, llenado y sellado vertical, ya que un solo cuello formador o arado en V puede simplificar los cambios de ancho; confirme las piezas de cambio y el tiempo medido para la configuración seleccionada. Por el contrario, una vez que la producción sostenida en un ancho dedicado supera los 120–160 envases aceptados/min (4–16 carriles), combine un bastidor multicarril de stick o sachet con una estuchadora automática integrada, dado que el conteo manual y la carga a mano en estuches expositores generan cuellos de botella por encima de 120–150 envases/min.
| Parámetro de máquina y línea | Stick Pack Multicarril (LV-400 / 680 / 980 BF/BK/BY, LV-600X) | Sachet de 3 Sellos Multicarril (LV-400 / 680 / 980 F/K/Y) | Sachet de 4 Sellos Multicarril (LV-500 / 700 / 980 SF/SK/SY, LV-350X, LV-450X) | Modo de fallo predominante en campo y prevención mecánica |
|---|---|---|---|---|
| Ancho máx. de banda (W_web) y número de carriles (N_lanes) | 400 / 680 / 980 mm de ancho máx. de film; 2–4, 3–10 y 4–16 carriles con referencia de 20–40 cortes/min | 400 / 650 / 950 mm (F/K) o 400 / 680 / 980 mm (Y); 2–4, 3–10 y 4–16 carriles a 20–40 cortes/min | 500 / 700 / 980 mm (SF/SK/SY) de 2–4, 3–10 y 4–16 carriles; 420–480 mm (4 carriles) en LV-350X / LV-450X | Modo de fallo: Agrupar demasiados carriles anchos en un bastidor subdimensionado, forzando las boquillas de llenado a situarse más cerca del paso mínimo entre centros (<45–55 mm) y provocando interferencia entre las carcasas de sinfines o bombas. Prevención: Verificar el paso entre centros de carril P_lane = W_flat + Δ_clearance frente al plano del colector del cabezal dosificador. |
| Dimensiones en planta de la máquina (L × A × H) y masa | 700–1,650 × 1,375–1,800 × 2,680–2,950 mm; masa 500 / 650 / 800 kg; potencia 4.5 / 6.0 / 7.5 kW | 700–1,650 × 1,375–1,800 × 2,380–2,650 mm; masa 500 / 650 / 800 kg; potencia 4.5 / 6.0 / 7.5 kW | 1,540–1,956 × 1,375–1,600 × 2,270–3,100 mm; masa 650 / 850 / 1,000 kg; potencia 4.0 / 5.5 / 7.0 kW | Modo de fallo: Solicitar una LV-980SF de 10 carriles (3,100 mm de altura de bastidor) más un cargador superior de polvo por vacío (+600–800 mm) para una sala limpia con límite de techo de 3,200 mm. Prevención: Auditar la altura libre del techo y la carga sobre el suelo antes de firmar el plano de disposición general (GA). |
| Cambio de longitud de corte (L) frente a ancho (W) | Longitud L_stick: 2–5 min mediante ajuste servo de arrastre de film y fotocélula en HMI. Ancho W_flat: 45–90 min para cambio completo de N_lanes cuellos formadores, tubos y espaciadores de cuchillas | Longitud L_sachet: 2–5 min mediante ajuste servo en HMI. Ancho W_sachet: 35–75 min para reindexar cuchillas rotativas, arados en V y barras de sellado vertical | Longitud L_sachet: 2–5 min mediante ajuste servo en HMI. Ancho W_sachet: 40–80 min para reespaciar anillos de rodillos calefactados de sellado lateral vertical y boquillas | Modo de fallo: Asumir que una máquina de stick multicarril puede cambiar entre anchos de stick de 23 mm y 45 mm desde la pantalla táctil sin adquirir un segundo juego de cuellos formadores y tubos mecanizados. Prevención: Enumerar todos los anchos objetivo en la RFQ y presupuestar kits dedicados de piezas de cambio de cuello/tubo por cada ancho. |
| Conteo aguas abajo y estuchado horizontal | Los sticks cilíndricos ruedan y se anidan cómodamente en conductos de transferencia estrechos multinivel que alimentan estuches minoristas de 10–30 unidades en estuchadoras automáticas | Los sobres planos de 3 sellos se apilan en plano sobre transportadores imbricados o caen en contadores para bolsas colectivas | Los sobres planos anchos de 4 sellos se imbrican limpiamente en bandejas expositoras planas o pilas de sobres dobles dúplex (50–100 estuches/min) | Modo de fallo: Atascos en el conducto de transferencia entre una descarga de stick pack de 10 carriles (300+ sticks/min) y un transportador de cangilones de estuchadora no sincronizado cuando los sticks inflados con aire rebotan y pierden la alineación. Prevención: Especificar almohadillas de esponja expulsoras de aire sobre la mordaza transversal inferior y conductos colectores de carriles sincronizados por servo. |
Una vez puesta en marcha una línea multicarril, cualquier exudación en la zona de sellado, deriva de la marca óptica o dispersión de peso entre carriles se diagnostica utilizando nuestra guía de resolución de problemas de máquinas envasadoras de sachets.
¿Cómo determinan el TCO a 5 años, el ahorro de film en bobina y las reglas de aplicación qué formato elegir?
A lo largo de un ciclo de vida de producción de 5 años (15,000,000 a 50,000,000 de porciones/año), el film flexible en bobina representa entre el 65% y el 80% del Costo Total de Propiedad (TCO_5yr), eclipsando la diferencia de inversión de capital inicial entre una máquina de stick pack y una máquina de sachet plano. Evaluar las cotizaciones de equipos sin calcular el consumo de laminado a 5 años, el desperdicio de banda en el arranque, el tiempo de inactividad por cambio de ancho y la mano de obra de estuchado aguas abajo oculta la mayor palanca financiera del envasado monodosis:
- Ecuaciones de Costo Total de Propiedad a 5 años (TCO_5yr) y Ahorro Anual de Masa de Film (Δ M_film,yr): TCO_5yr = C_capex + 5 × ( C_film,yr + C_scrap,yr + C_changeover,yr + C_labor+energy,yr + C_maint,yr ) Δ M_film,yr (kg) = Q_annual × ( A_sachet - A_stick ) × 10⁻⁶ × ρ_areal
- Ejemplo práctico (20,000,000 de porciones/año de 5 g de polvo durante 5 años = 100,000,000 de porciones): Utilizando un laminado de barrera PET/AL/LLDPE de 100 g/m² (ρ_areal = 0.100 kg/m²): un sachet de 4 sellos de 55 × 80 mm (A_sachet = 8,800 mm² = 0.0088 m²) consume 17,600 kg/año de film (88,000 kg en 5 años), mientras que un stick con sello de aleta de 23 × 100 mm (A_stick = 5,800 mm² = 0.0058 m²) consume 11,600 kg/año (58,000 kg en 5 años). El stick pack ahorra 6,000 kg/año de laminado de barrera —o 30,000 kg (30 toneladas métricas) en masa directa de bobina a lo largo de 5 años (aumentando a 36,000 kg (36 toneladas métricas) en 5 años con un stick de sello de solapa de 52 mm). Multiplique Δ M_film,yr por el precio por kg de laminado de su convertidor para calcular el ahorro anual en materiales.
| Factor de costo del TCO o escenario de aplicación | Stick Pack Tubular de 6 Carriles (LV-680BF, 23 × 100 mm) | Sachet de 3 Sellos de 6 Carriles (LV-680F, 50 × 80 mm) | Sachet de 4 Sellos de 6 Carriles (LV-700SF, 55 × 80 mm) | Modo de fallo predominante en campo y prevención mecánica |
|---|---|---|---|---|
| Consumo de film de barrera en bobina a 5 años (100M de envases, laminado de 100 g/m²) | 58,000 kg (sello de aleta) o 52,000 kg (sello de solapa) — ahorra 30,000–36,000 kg (34.1–40.9%) frente a 4 sellos | 80,000 kg (8,000 mm²/envase) — ahorra 8,000 kg (9.1%) frente al sachet de 4 sellos | Referencia de 88,000 kg (8,800 mm²/envase) | Modo de fallo: Ignorar el ancho de banda de la bobina durante la selección del formato y consumir 6,000–7,200 kg/año de laminado de foil adicional para un producto que no requiere una cara gráfica ancha. Prevención: Optar por defecto por un stick pack tubular siempre que un ancho de 17–35 mm y el vertido en cuello de botella se ajusten a los requisitos de la marca. |
| Merma de banda por empalme de arranque y registro (1.2–2.2% del film) | ~700–900 kg / 5 años (364 mm de bobina madre; seguimiento de marca óptica de banda única) | ~1,000–1,300 kg / 5 años (616 mm de bobina madre; alineación de tensión de pliegue en arado en V) | ~1,400–1,900 kg / 5 años (680 mm de bobina madre; registro dúplex frontal/trasero) | Modo de fallo: Alto desperdicio de banda en el arranque (50–150 m por empalme de bobina) al alinear bandas impresas frontal y trasera en un bastidor de sachet de 4 sellos sin mesas de empalme. Prevención: Especificar una mesa de empalme de film por vacío con registro de doble fotocélula y rechazo automático del grupo de empalme defectuoso. |
| Herramental y tiempo de inactividad por cambio de ancho (1–2 anchos adicionales) | 45–90 min por cambio de ancho; requiere juego de cuello mecanizado + tubo vertical por carril (N_lanes juegos) | 35–75 min por cambio de ancho; requiere reindexación del plegador en arado en V + espaciado de cuchillas | 40–80 min por cambio de ancho; requiere reespaciar los anillos moleteados de los rodillos de sellado lateral vertical | Modo de fallo: Fugas en el sello transversal tras un cambio de ancho apresurado cuando los operarios intercambian los cuellos formadores sin volver a centrar las cuchillas rotativas de corte longitudinal a ±0.5 mm. Prevención: Solicitar ejes portacuchillas de bloqueo rápido preespaciados y placas de montaje de cuellos indexadas por pasadores. |
| Aplicación idónea y regla de elección condicional | Elegir cuando el ancho sea 17–35 mm (R_LW ≥ 3.0:1), la dosis sea <30 g / <35 mL y predomine la ergonomía de vertido en botella o el ahorro de film del 30–45% | Elegir cuando se necesite un sobre plano (17–110 mm) con un borde doblado limpio sin costura y una economía de film moderada (series F / K / Y) | Elegir cuando la dosis sea >30 mL, el ancho sea 50–125 mm (R_LW < 2.0:1), la viscosidad sea >15,000 cP o se envasen foils rígidos / toallitas húmedas | Modo de fallo: Seleccionar una máquina monocarril para >15M de envases/año (demanda >120 envases/min) u omitir la agrupación con estuchadora automática en una línea de 10 carriles. Prevención: Adecuar la producción por turno al número de carriles utilizando nuestras guías de compra y costos antes de fijar el capex. |
Una vez definido si su proyecto corresponde a un stick pack tubular o a un sachet plano, pase directamente a los flujos de trabajo de ingeniería de equipos en cómo elegir una máquina de stick pack o cómo elegir una máquina envasadora de sachets, y compare los presupuestos de capital y herramentales en la guía de costos de máquinas de stick pack y la guía de costos de máquinas envasadoras de sachets.
Envíe el ancho × longitud acabados objetivo, la reología del producto (densidad aparente USP <616> o viscosidad a temperatura de llenado), el peso/volumen de la dosis, la especificación del laminado de barrera y el objetivo de producción por turno; nuestro equipo de ingeniería preparará una comparación lado a lado del diseño de banda y confirmará si se recomienda una prueba de muestras.
¿Cuándo conviene descartar tanto los stick packs como los sachets en favor de bolsas prefabricadas, tarrinas o envoltura flow pack?
Los stick packs tubulares y los sachets planos alimentados por bobina están diseñados para dosis unitarias de un solo uso y apertura por rasgado (1–50 g o 1–100 mL) de polvos, gránulos, líquidos, pastas o almohadillas portadoras planas. Si su envase requiere un cierre zipper recerrable a presión, una boquilla con tapón de rosca, un fuelle de fondo autoportante (doypack), una tarrina termoformada rígida o envuelve una barra/tableta sólida moldeada, descarte desde el principio las máquinas de stick y sachet y dirija el proyecto a la familia de equipos dedicada que se indica a continuación.
| Formato alternativo monodosis o multidosis | Material de envasado inicial y característica estructural | Cuándo elegir esta ruta frente a un stick pack o sachet | Ruta de equipos LINEVO | Modo de fallo predominante en campo y prevención mecánica |
|---|---|---|---|---|
| Bolsa prefabricada autoportante doypack, bolsa con zipper o bolsa con boquilla en esquina/superior | Bolsas preconvertidas alimentadas desde un cargador o riel de boquillas (LV-210 rotativa de toma-llenado-sellado, llenadora por boquilla LV-160) | El envase requiere un zipper recerrable, una boquilla vertedora de plástico soldada (50–500 mL de puré infantil/energético) o exhibición vertical autoportante en estantería | Máquinas de bolsas prefabricadas y tipos de máquinas de bolsas prefabricadas | Modo de fallo: Cierre incompleto del sello superior causado por acumulación de polvo dentro del carril del zipper a presión o apertura fallida de la boca de la bolsa en las pinzas rotativas. Prevención: Especificar apertura de bolsa por vacío en dos etapas con verificación de boca por chorro de aire (enclavamiento sin apertura, no hay llenado) y boquillas sumergibles con campana de extracción de polvo. |
| Tarrina rígida de porción, botella o vial con tapa de foil / tapón | Envase rígido preformado de plástico/vidrio sellado con una tapa de foil troquelada o tapón de par controlado | Salsas para mojar, cremas para café o dosis orales líquidas que deben apoyarse verticalmente en una bandeja como tarrina rígida o botella recerrable | Máquinas llenadoras de líquidos, pastas y polvos | Modo de fallo: Contaminación del borde por salpicaduras de salsa que impide el sellado hermético por conducción de la tapa de foil, o par de desenroscado inconsistente del tapón. Prevención: Utilizar boquillas sumergibles de pistón con cierre positivo y succión de retorno, y cabezales roscadores con control de par por servo. |
| Envase tipo almohada en envoltura flow pack horizontal (HFFS) | Banda única de bobina envuelta horizontalmente alrededor de un artículo sólido con un sello de aleta inferior y dos sellos extremos | El producto es una unidad geométrica sólida —barra de proteína, galleta, oblea, bandeja de dispositivo médico o pastilla de detergente— en lugar de un producto a granel suelto | ¿Qué es el envasado flow pack? | Modo de fallo: La mordaza de sellado extremo corta una barra sólida desalineada o el calor daña los recubrimientos de chocolate durante las paradas de línea. Prevención: Especificar indexación inteligente de bandas por fotocélula sin producto, no hay bolsa, mordazas de movimiento en caja (box-motion) para films de barrera gruesos y placas portadoras refrigeradas. |
| Bolsa minorista vertical monocarril (VFFS tipo almohada, con fuelle o de cuatro sellos quad-seal) | Bobina ancha monocarril (320–720 mm de banda) formada sobre un tubo con cuello de gran tamaño (LV-420 / LV-520 / LV-720) | Bolsas minoristas multidosis (50 g a 2.5 kg de café, snacks, alimentos congelados o polvo a granel) que superan las dimensiones de un sachet monodosis | Máquinas de formado, llenado y sellado vertical | Modo de fallo: Reventón por hot-tack del sello transversal inferior bajo el alto impacto cinético de una caída de producto de 500 g–2.5 kg. Prevención: Combinar pesadoras multicabezal con descarga escalonada, estantes neumáticos de soporte de bolsa y capas sellantes de mLLDPE de alto hot-tack (ASTM F1921). |
Límites de alcance y cuándo verificar mediante una prueba de muestras
- Referencias estándar frente a resultados FAT específicos del producto: Los rangos dimensionales (20–105 mm en sticks, 17–110 mm en sachets de 3 sellos, 50–125 mm en sachets de 4 sellos y 15–80 mm en LV-450X / LV-350X) y las velocidades mecánicas de ciclo (20–40 cortes/min) representan nuestras referencias estándar de ingeniería con materiales de referencia de flujo libre y laminados estándar PET/AL/LLDPE. Los polvos aireados (Índice de Carr USP <616> CI > 20%), los geles viscoelásticos fibrosos y las bandas de PE monomaterial reciclables ultradelgadas requieren ajustes verificados de tiempo de sellado y dosificación durante una prueba de muestras previa al pedido y en las Pruebas de Aceptación en Fábrica (FAT).
- Alcance monocarril frente a multicarril: Evalúe una disposición de formado monocarril para tiradas piloto y de alta mezcla de referencias; compare nuestros bastidores industriales de 2–16 carriles (LV-400 / 500 / 680 / 700 / 980) para producciones de gran volumen. Las selladoras manuales de sobremesa quedan fuera de nuestro alcance de maquinaria industrial.
- Aplicaciones farmacéuticas reguladas y de alcoholes peligrosos: Los polvos farmacéuticos de alta potencia (IQ/OQ/DQ, registros de auditoría 21 CFR Part 11, piezas de contacto en SUS316L) y los desinfectantes inflamables a base de alcohol (>=50% v/v de etanol/IPA que requieren sistemas eléctricos antideflagrantes ATEX / NFPA 70) exigen especificaciones de ingeniería dedicadas confirmadas en la cotización.
Preguntas frecuentes de los compradores al comparar stick packs y sachets
¿Cuál es la diferencia entre un stick pack, un sachet y un sobre (packet)?
En el sector minorista y de servicios de alimentación norteamericano, «packet» (sobrecito) es el término cotidiano del consumidor para cualquier bolsa pequeña monodosis (como un sobre de azúcar o de kétchup). En ingeniería de envasado, un stick pack es específicamente un envase tubular estrecho (relación longitud-ancho de 3:1 a 6:1) con una costura longitudinal trasera y dos sellos cortos en los extremos, mientras que un sachet es un sobre plano rectangular sellado en tres o cuatro bordes perimetrales.
¿Un stick pack utiliza siempre menos film que un sachet?
Para una misma porción de 1–15 g de polvo seco o 5–20 mL de líquido, un stick pack tubular estrecho (17–30 mm de ancho) utiliza entre un 30% y un 45% menos de área de bobina que un sachet plano de 4 sellos (50–65 mm de ancho) porque elimina dos bordes anchos de sellado vertical lateral y forma un cilindro volumétricamente eficiente. Sin embargo, si se compara un stick pack con un sachet estrecho de 3 sellos que tenga exactamente el mismo ancho de tira desplegada (W_strip) y longitud de corte, el consumo de film difiere únicamente por el margen de 10–14 mm del sello de aleta o de 5–8 mm del sello de solapa.
¿Un stick pack es siempre más estrecho que un sachet?
En la práctica comercial minorista, sí (17–35 mm para la mayoría de los stick packs frente a 50–100 mm para la mayoría de los sachets planos), pero las envolventes de sus máquinas se solapan. Nuestras series multicarril de stick (LV-400BF / 680BF / 980BF) forman anchos de hasta 65 / 85 / 105 mm, mientras que la serie de sachets de 3 sellos para líquidos (LV-400Y / 680Y / 980Y) y la máquina de 4 sellos para lociones LV-450X forman sachets de hasta 17 mm y 15 mm como mínimo. Especifique siempre tanto el ancho acabado como la disposición de las costuras (sello trasero de aleta/solapa frente a sello de borde de 3/4 lados).
¿Puede una misma máquina envasadora fabricar tanto stick packs como sachets planos de 4 sellos?
Ninguna máquina industrial multicarril estándar se convierte entre stick packs tubulares con sello trasero y sachets planos de 4 sellos. Las máquinas de stick pack envuelven tiras de film cortadas alrededor de tubos cilíndricos verticales utilizando barras oscilantes de sellado trasero (LV-400 / 680 / 980 BF/BK/BY), mientras que las máquinas de sachets de 4 sellos traccionan dos bandas planas opuestas de film a través de rodillos rotativos verticales de sellado calefactados (LV-500 / 700 / 980 SF/SK/SY). Las plantas que producen ambos formatos instalan bastidores de máquina independientes.
¿Qué formato es mejor para miel, geles energéticos y salsas viscosas?
Adapte el formato a la forma en que el consumidor dispensa el producto y a su viscosidad a la temperatura de llenado. Los geles energéticos deportivos, los sticks de miel y los jarabes orales (1,500–15,000 cP) que se exprimen directamente en la boca funcionan mejor en un stick pack tubular o con forma de cuello de botella (LV-400BY / LV-600X). Las cremas cosméticas espesas, las mascarillas capilares (>15,000 cP) y las porciones de condimentos de 10–50 mL que se exprimen en plano sobre los alimentos o la piel funcionan mejor en un sachet plano de 3 o 4 sellos (LV-400Y / LV-500SY / LV-450X).
¿Por qué los stick packs y los sachets presentan fugas en diferentes puntos del sello durante las pruebas ASTM D3078?
En un stick pack con sello de aleta, las fugas se concentran en la unión en T de 4 capas, donde la costura trasera vertical plegada de 2 capas se comprime dentro del sello extremo horizontal de 2 capas, lo que requiere estrías de mordaza con rebaje de alivio. En un sachet de 4 sellos, cada borde es una soldadura uniforme de 2 capas (con 4 capas en las esquinas exteriores), pero el perímetro lineal total de sellado (P_seal = 2L + 2W) es entre un 60 y un 85% más largo, lo que aumenta la exposición al polvo en suspensión o al hilado de líquido a menos que se instalen campanas de extracción de polvo y boquillas neumáticas con succión de retorno.
Fuentes
Las envolventes dimensionales, capacidades de carriles, potencias nominales y pesos de bastidor de las series LV-400 / 680 / 980 (BF / BK / BY para stick y F / K / Y para sachet de 3 sellos), así como de las plataformas LV-500 / 700 / 980 (SF / SK / SY para sachet de 4 sellos), LV-350X, LV-450X y LV-600X reflejan las especificaciones de nuestras máquinas.
Las ecuaciones de geometría de banda desplegada (W_strip, W_web, Δ A_%, P_seal), las reglas de reología de dosificación y los protocolos de verificación de calidad hacen referencia a normas internacionales de envasado y farmacopea: ASTM F88 / F88M (resistencia al pelado del sello), ASTM F1921 / F1921M (resistencia hot-tack), ASTM F1140 / F1140M (presurización interna de estallido/fluencia), ASTM D3078 (prueba de fugas por emisión de burbujas), ASTM D3985 (transmisión de oxígeno OTR), ASTM F1249 (transmisión de humedad WVTR), ASTM D1894 (COF cinético), ASTM D1922 (resistencia al rasgado Elmendorf), USP <616> / USP <1174> (densidad aparente/compactada de polvos e Índice de Carr), FDA 21 CFR 177.1520 (sellantes de poliolefina para contacto con alimentos) y EN 415-3:2021 (seguridad de maquinaria FFS), cotejadas con especificaciones de ingeniería publicadas por fabricantes OEM multicarril (series BY / SP / MVA y TL6 de Matrix/INVpack, series ST / SA de Viking Masek, ML / MLC de Mespack y C3 / CO de Omag).
Envíe el plano de su envase y los detalles del producto para una revisión de formato y máquina
| Elemento | Por qué lo necesitamos | Ejemplo de formato |
|---|---|---|
| Reología del producto y temperatura de llenado | Selecciona el sinfín servo (BF/F/SF), vaso volumétrico (BK/K/SK) o bomba de pistón con succión de retorno (BY/Y/SY) y los controles de polvo/goteo | Densidad aparente/compactada USP <616> del polvo (g/mL) y pulverulencia, o viscosidad del líquido (cP) a la temperatura de llenado (°C) |
| Dosis objetivo y tolerancia de llenado | Determina el volumen de la cavidad interna, el diámetro del tubo o ancho de bolsillo y la carrera del cilindro dosificador | 5 g de polvo o 15 mL de gel por envase, con la tolerancia de peso objetivo (p. ej., ±1.5–3%) |
| Dimensiones del envase terminado y topología de sellado | Fija el ancho de tira desplegada W_strip, la serie de bastidor (Stick vs. 3 sellos vs. 4 sellos) y el herramental de cuello formador/rodillos | Plano CAD acotado o muestra en mm (A × L) marcando la costura trasera de aleta/solapa o los sellos perimetrales de 3/4 lados |
| Muesca de apertura, perfil de corte y diseño de impresión | Especifica la muesca en V, pre-corte láser CO2, cuchilla en zigzag/redondeada o troquel de boquilla cuello de botella contorneada y el registro por fotocélula | Muesca en V superior + corte recto, o boquilla vertedora contorneada con PDF de plano de troquel y marcas ópticas frontal/trasera |
| Estructura y espesor del laminado en bobina | Establece la ventana de temperatura/tiempo de mordaza, la compatibilidad de sello de solapa interior-exterior y los objetivos FAT según ASTM F88 / D3078 | Ficha técnica del convertidor: p. ej., 12 μm PET / 7 μm AL / 50 μm LLDPE (69 μm total, 100 g/m²) |
| Lista de tamaños de SKU y frecuencia de cambio de formato | Determina si los cambios de formato monocarril o los kits de cambio de cuellos/rodillos multicarril se adaptan a su programación | Lista de todos los anchos × longitudes operados en la línea y turnos por semana por cada SKU |
| Producción neta objetivo por turno (Q_net) y alcance aguas abajo | Dimensiona el número de carriles activos N_lanes (1 a 16 carriles), el ancho de bobina madre W_web y el estuchado horizontal automático | 150 envases aceptados/min (72,000/turno) agrupados en estuches expositores de 12 unidades con alimentación eléctrica de 480V 60Hz |
Envíe la reología de su producto, la dosis objetivo, el plano acotado del envase (con los bordes sellados de aleta/solapa o de 3/4 lados marcados), el plano de troquel de apertura y arte, la ficha técnica del film del convertidor, la lista de cambios de SKU y la producción neta objetivo con los requisitos de estuchado aguas abajo. Utilice WhatsApp para una revisión de ingeniería de stick pack frente a sachet, o envíe los datos de su proyecto a través del formulario de descripción del proyecto y cotización. Marque cualquier punto aún por decidir como abierto: nuestros ingenieros le devolverán un cálculo de ancho de banda desplegada, una comparación de las series LINEVO candidatas y un plan de pruebas de muestras.
Consulte su aplicación con LINEVO.
Consulte sobre su stick pack o sachet