
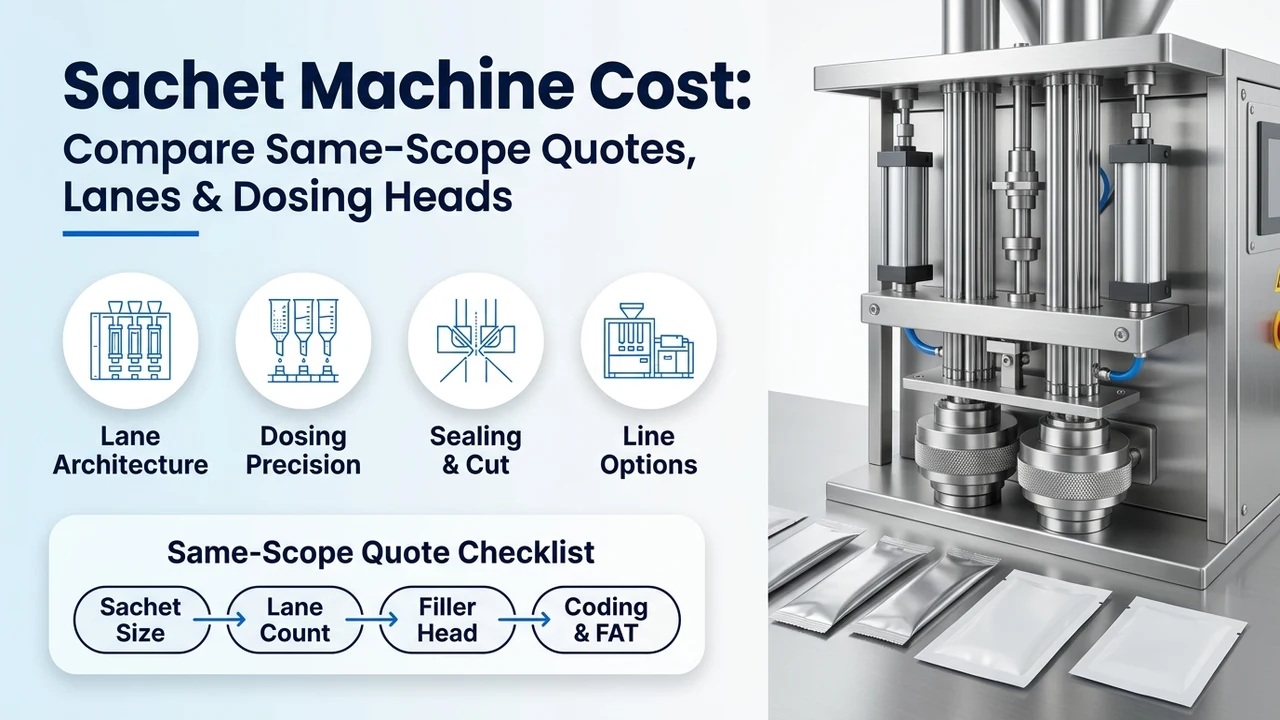
El costo de una envasadora industrial de sobres planos (sachets) —ya sea que se busque como precio de máquina envasadora de sobres, precio de máquina de sachets, precio de llenadora de sobres o precio de envasadora de polvo— está determinado por el alcance mecánico multicarril y no por una cifra fija de catálogo. En nuestras plataformas de sobres planos alimentadas por bobina (que abarcan bastidores de 3 sellos LV-400F / 680F / 980F, LV-400Y / 680Y / 980Y y LV-400K / 680K / 980K con ancho máximo de film de 400 / 650–680 / 950–980 mm, y bastidores de 4 sellos LV-500SF / 700SF / 980SF, LV-500SY / 700SY / 980SY y LV-500SK / 700SK / 980SK con ancho máximo de film de 500 / 700 / 980 mm de 2 a 16 carriles a 20–40 cortes/min) y en los sistemas OEM globales, dos propuestas representan la misma compra solo cuando se anclan a dimensiones de sobre, estilo de sellado, estructura de laminado, dosificador, equipos para áreas clasificadas o control de polvo y protocolos de Pruebas de Aceptación en Fábrica (FAT) idénticos.
| Dato de ingeniería | Base estándar o fuente del comprador | Por qué determina el alcance de la oferta y el precio |
|---|---|---|
| Estilo de sello y ancho × largo del sobre terminado | Sello de 3 lados (17–110 × 50–180 mm en Y; 25–110 × 50–150 mm en F/K) frente a sello de 4 lados (50–125 × 45–160 mm en SF/SY/SK; 15–80 mm en LV-450X / LV-350X) | Selecciona entre plegado con arado en V y arquitectura de sellado por rodillos opuestos de doble banda, y fija el ancho de tira cortada W_strip por carril |
| Reología del producto y rama de dosificación | Polvo fino/cohesivo (sinfín servo F / SF), gránulos de flujo libre (volumétrico K / SK / LV-350X), o líquido/salsa/pasta (bomba de pistón o lóbulos Y / SY / LV-450X) | Define el cabezal dosificador multicarril, la agitación/calefacción de tolva, las válvulas de succión antirgoteo y la extracción de polvo en mordazas |
| Producción neta objetivo y número de carriles activos | Sobres aceptados/min (Q_net) calculados frente a un ciclado de referencia de 20–40 cortes/min en 2–4, 3–10 o 4–16 carriles activos | Fija el ancho de bastidor de bobina madre (400–500 mm, 650–700 mm o 950–980 mm) y multiplica boquillas, arados y rodillos de sellado lateral |
| Laminado en bobina y capa sellante interna | Especificación de bobina madre (PET/AL/LLDPE, OPP/CPP, KOP/CPP, PT/PE o Papel/PE, 60–120 micras; sellante interno de poliolefina según FDA 21 CFR 177.1520) | Rige la presión de los rodillos rotativos de sellado vertical, el tiempo de permanencia PID de las mordazas transversales y la tensión del desbobinador motorizado |
| Validación de sellado y referencia de hot-tack | Hot-tack del sello transversal inferior según ASTM F1921, fuerza de pelado en frío según ASTM F88 (tira de 15 mm o 25.4 mm) y estallido del sobre completo según ASTM F1140 | Establece umbrales cuantitativos de aprobación/rechazo en FAT para los 3 o 4 sellos perimetrales antes del embarque |
| Piezas de cambio de formato, opciones de corte y codificación | Arados formadores/espaciadores para anchos adicionales, cortes rectos/zigzag/troquelados con forma, muescas de apertura, perforaciones dúplex y codificación láser/TTO/TIJ multicarril | Separa las líneas de producción multi-SKU con utillaje completo de las máquinas base de un solo ancho con opciones sin cotizar |
| Alcance de área clasificada, CIP y control de polvo | Sistema eléctrico antideflagrante para sobres de gel hidroalcohólico, colectores sanitarios CIP de desmontaje rápido para salsas y campanas de aspiración de polvo | Evita retenciones normativas y mermas por contaminación del sello en producciones químicas, cosméticas, alimentarias y farmacéuticas especializadas |
| Suministros, altura libre y encartonado posterior | Potencia (4.0–7.5 kW, 220V/380V/480V 50/60 Hz), aire seco (0.6–0.8 MPa a 350–850 NL/min), altura de techo (2,270–3,100 mm + alimentador) y agrupación en encartonadora | Define las acometidas eléctricas/neumáticas de planta, los cargadores de piso a tolva y el ahorro de mano de obra mediante conteo y encajado automático |
En esta página
¿Por qué dos cotizaciones de envasadoras de sobres rara vez representan la misma compra mecánica?
Dos ofertas de proveedores para un proyecto de envasado en sobres planos suelen divergir en su alcance total porque una propuesta cubre un bastidor de banda estrecha de 3 sellos con accionamiento de dosificación compartido y descarga a granel por rampa, mientras que la oferta competidora contempla una plataforma servo de banda ancha de 4 sellos con ajuste independiente de dosis por carril, tolvas calefactadas con agitador, codificación láser multicarril y agrupación sincronizada hacia encartonadora. En nuestra página de la familia de máquinas envasadoras de sobres, fabricamos equipos para sobres planos alimentados por bobina en seis series multicarril principales y tres tamaños de bastidor (2–4 carriles, 3–10 carriles y 4–16 carriles, todos especificados a 20–40 cortes/min): bastidores de sello de 3 lados (LV-400F / 680F / 980F para polvos, LV-400Y / 680Y / 980Y para líquidos y salsas, y LV-400K / 680K / 980K para gránulos) y bastidores de sello de 4 lados (LV-500SF / 700SF / 980SF para polvos, LV-500SY / 700SY / 980SY para líquidos y salsas, y LV-500SK / 700SK / 980SK para gránulos), junto con configuraciones especializadas de 4 carriles como nuestra máquina para lociones cosméticas LV-450X y nuestra máquina para gránulos LV-350X. Dichas especificaciones de serie establecen la base del bastidor de formado y sellado; el número exacto de carriles, el colector de dosificación, el utillaje de formato y el alcance de las Pruebas de Aceptación en Fábrica (FAT) deben fijarse en torno a su producto físico y su laminado.
En las arquitecturas internacionales OEM de sobres multicarril —incluidas Matrix / INVpack (MVA4 EVO de 400 mm de banda / 1–5 carriles, MVA9 EVO de 900 mm de banda / 3–10+ carriles y MVA12 de 1,200 mm de banda / 4–15 carriles), Viking Masek (plataforma de sobres de 4 sellos SA300 de 1–6 carriles, 6.8–8.0 kVA, 30 CFM a 6 bar) y Mespack (máquinas de 4 sellos intermitentes ML Series y continuas MLC Series de hasta 1,000–1,200 mm de ancho de banda en 4–14 carriles)— la inversión de capital en equipamiento cambia en cinco límites mecánicos bien definidos:
| Clase de máquina cotizada y ancho de banda | Base de ingeniería estándar y límite incluido | Partidas frecuentemente omitidas en ofertas de bajo precio | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Clase compacta multicarril de 3 sellos: banda de 400 mm, 2–4 carriles (base LV-400F / LV-400Y / LV-400K) | Ancho máx. de film madre 400 mm; 2–4 carriles; ancho de sobre 25–75 mm (F/K) o 17–75 mm (Y); largo 50–150 mm (F/K) o 50–180 mm (Y); 20–40 cortes/min; 4.5 kW; 500 kg; 700 × 1,375 × 2,380–2,560 mm | Cargador superior por vacío para polvo o tanque encamisado para líquido, campana de polvo en mordazas, codificador multicarril y conjuntos de arado en V para anchos adicionales | Modo de fallo: Desviación asimétrica del plegado en arado en V en sobres estrechos de 3 sellos cuando fluctúa la tensión de la bobina madre, dejando un margen de sello lateral <3 mm. Prevención: Especificar guía automática de borde de banda (EPC) ultrasónica/óptica con control de tensión de desbobinado por balancín y arados de plegado mecanizados con precisión verificados durante el FAT. |
| Clase compacta multicarril de 4 sellos: banda de 400–500 mm, 2–4 carriles (base LV-500SF / LV-500SY / LV-450X / LV-350X / MVA4 / SA300) | Ancho máx. de film madre 400–500 mm; 2–4 carriles (hasta 5–6 carriles en MVA4/SA300); ancho de sobre 50–125 mm (SF/SY), 15–60 mm (LV-450X) o 30–80 mm (LV-350X); largo 45–180 mm; 20–40 cortes/min (hasta 70 cpm en MVA4); 4.0–6.8 kW; 650 kg; aire 0.6–0.8 MPa a 350–850 NL/min | Alineación de registro de doble banda para arte impreso frontal/trasero, válvulas de boquilla antirgoteo (suck-back), mejora de piezas en contacto a SUS316L y cuchillas de perforación dúplex | Modo de fallo: Curvatura entre banda frontal y trasera o canales de arrugas longitudinales en los cuatro sellos perimetrales cuando las cintas frontal y trasera experimentan tensión desigual de arrastre. Prevención: Exigir rodillos de arrastre servo sincronizados, compensación independiente de tensión frontal/trasera y presión equilibrada en los rodillos moleteados de sellado lateral vertical. |
| Clase media multicarril de 3 y 4 sellos: banda de 650–700 mm, 3–10 carriles (base LV-680F / LV-680Y / LV-700SF / LV-700SY) | Ancho máx. de film madre 650–680 mm (3 sellos F/Y, ancho de sobre 25–100 o 17–100 mm) o 700 mm (4 sellos SF/SY, ancho 50–125 mm); 3–10 carriles; 20–40 cortes/min; 5.5–6.0 kW; 650–850 kg; altura 2,340–2,960 mm | Ajuste servo independiente de sinfín o pistón por carril, codificador TTO/láser transversal multicarril, eliminadores de estática y compuertas de rechazo por carril | Modo de fallo: Deflexión en el tramo central de la mordaza y caída de temperatura a lo largo de una barra transversal de 650–700 mm, generando microfugas en las intersecciones de esquina de 4 capas donde se cruzan los sellos laterales y transversales. Prevención: Exigir cartuchos calefactores PID multizona en las mordazas transversales más cierre por rodillera con soporte central verificado con pruebas de estallido ASTM F1140 en cada carril. |
| Clase de banda ancha y ultraancha multicarril: banda de 900–1,200 mm, 4–16 carriles (base LV-980F/Y / LV-980SF/SY / MVA9 / MVA12 / ML1000) | Ancho máx. de film madre 950–980 mm (serie LV-980, 4–16 carriles, 7.0–7.5 kW, 800–1,000 kg, altura hasta 3,100 mm en LV-980SF) hasta 900–1,200 mm (MVA9 / MVA12 / ML1000, hasta 14–15 carriles) | Colectores de polvo/líquido de doble entrada dividida (evitando falta de producto en carriles extremos), polipasto motorizado de bobina a nivel de piso, mesa de empalme y entrepiso superior | Modo de fallo: Falta de peso de llenado en los carriles exteriores a lo largo de una artesa de tolva de 1 metro de ancho y alta merma de empalme durante cambios manuales de bobina madre. Prevención: Especificar alimentación simétrica por colector de doble puerto con sinfines transversales controlados por nivel o cabezales de recirculación de líquido más elevador motorizado de bobinas y mesa de empalme. |
| Línea integrada de sobres multicarril a encartonadora (VFFS multicarril de sobres + conteo/agrupación + encartonadora horizontal) | Envasadora primaria multicarril de sobres sincronizada mediante conductos de apilado/escalonado de sobres planos y transportadores de cangilones indexados hacia una encartonadora horizontal automática (p. ej., clase TL6 de 60 estuches/min, 2,500 kg, 4,400 × 2,900 × 2,000 mm) | Desviadores de rechazo por carril individual antes de la agrupación, lógica de purga de pilas incompletas, controladora de peso, detector de metales y cerradora de estuches por hot-melt | Modo de fallo: Sobres planos que se escalonan, voltean o atascan dentro de los conductos de descarga cuando los sellos calientes se pegan entre sí, deteniendo la encartonadora posterior. Prevención: Instalar barras de enfriamiento activo por aire en la descarga del sello transversal, guías verticales positivas de caída, sensores ópticos de caída por carril y compuertas de rechazo individual antes de los cangilones de agrupación. |
Antes de comparar dos partidas cualesquiera en una cotización, confirme que ambos proveedores estén ofertando una máquina de sobres planos de tres o cuatro sellos alimentada por bobina. Si un proveedor cotizó un stick pack tubular estrecho con sello trasero, defina primero el límite de formato en nuestra comparación entre stick pack y sobre plano y en la guía sobre qué es un sobre sachet. Si un proveedor cotizó bolsas prefabricadas doy-pack o con boquilla, traslade esa propuesta a la guía de costos de máquinas para bolsas prefabricadas. Si su proyecto envasa té en hoja dentro de una bolsita filtrante interior y un sobre exterior, revise la configuración dedicada de envasado de té en bolsa interior y sobre exterior en lugar de un bastidor multicarril de sobres planos.
Paso 1 — ¿Cómo definen el tamaño del bastidor la geometría de 3 o 4 sellos, el ancho de bobina madre y la producción neta?
Toda cotización de máquina para sobres planos se rige por dos ecuaciones geométricas: el ancho de bobina de film madre (W_web) necesario para formar N_lanes a lo ancho de la máquina, y la producción neta aceptada (Q_net) entregada tras descontar la disponibilidad OEE, los empalmes de bobina y los rechazos de calidad. En una máquina de sobres de 3 sellos (LV-400F / 680F / 980F, LV-400Y / 680Y / 980Y, LV-400K / 680K / 980K), cada cinta cortada se pliega sobre un arado en V de modo que un borde vertical es un pliegue limpio y el borde vertical opuesto se termosella. En una máquina de sobres de 4 sellos (LV-500SF / 700SF / 980SF, LV-500SY / 700SY / 980SY, LV-500SK / 700SK / 980SK), la bobina maestra se corta al centro en bandas frontal y trasera separadas (o se alimenta desde doble bobina) que se enfrentan cara a cara y se sellan en ambos bordes verticales mediante rodillos calefactados moleteados de sellado lateral:
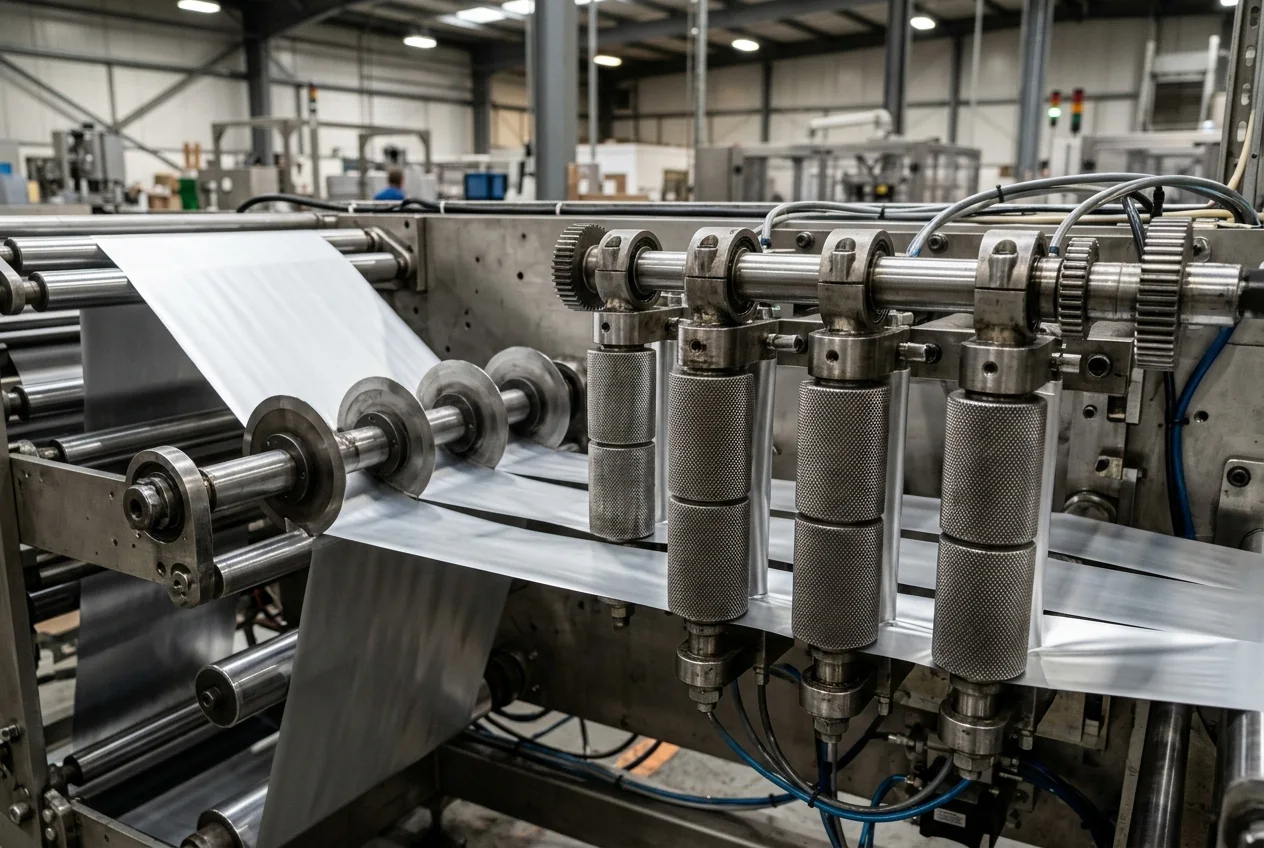
- Fórmula (Ancho de tira cortada en 3 sellos vs. 4 sellos y ancho de bobina madre multicarril): Para un sobre plegado de 3 sellos, W_strip_3side (mm) = (2 * W_sachet) + S_fold_allowance (normalmente 2 * W_sachet cuando el sello lateral está incluido dentro del ancho plano terminado W_sachet, más 2–4 mm de margen de guiado de pliegue). Para un sobre de 4 sellos cortado a partir de una sola bobina maestra, cada carril requiere paneles frontal y trasero de ancho W_sachet, por lo que W_strip_4side (mm) = 2 * W_sachet, y el ancho total de bobina madre es W_web (mm) = (N_lanes * 2 * W_sachet) + E_trim, donde E_trim (15–25 mm) es el margen exterior de guiado/recorte de borde. Además, el ancho útil de la cavidad interna de llenado en un sobre de 4 sellos es W_cavity_4side (mm) = W_sachet - (2 * b_side), donde b_side (6–10 mm) es el ancho de cada borde de sello lateral vertical.
- Ejemplo práctico (Ancho de bobina madre y salto de tamaño de bastidor): Supongamos que cotiza un sobre de polvo o salsa de 4 sellos de W_sachet = 60 mm de ancho × L_sachet = 90 mm de largo en N_lanes = 6 carriles con un margen exterior de banda E_trim = 20 mm y sellos laterales verticales b_side = 7 mm (W_cavity_4side = 60 - 14 = 46 mm de cavidad activa de llenado). Cada carril consume W_strip_4side = 2 * 60 = 120 mm de film madre, lo que exige un ancho de bobina maestra de W_web = (6 * 120) + 20 = 740 mm. Como 740 mm supera el límite máximo de ancho de film de 700 mm de un bastidor LV-700SF o LV-700SY, operar 6 carriles completos de un sobre de 60 mm obliga a subir al bastidor LV-980SF o LV-980SY (980 mm de ancho máx. de film), o bien a operar 5 carriles (W_web = 5 * 120 + 20 = 620 mm <= 700 mm) en un bastidor LV-700SF/SY.
- Fórmula (Producción neta aceptada multicarril y número mínimo de carriles activos): Q_gross (sachets/min) = N_cpm * N_lanes, Q_net (accepted sachets/min) = N_cpm * N_lanes * OEE_line * (1 - R_splice - R_reject), y N_lanes_min = ceil(Q_target / [N_cpm * OEE_line * (1 - R_splice - R_reject)]), donde N_cpm son los ciclos sostenidos de cuchilla por minuto (cortes/min), OEE_line es la disponibilidad del turno considerando empalmes de film y recargas de tolva, R_splice es la pérdida de corte por arranque/registro, y R_reject es la fracción de rechazo por sello o peso.
- Ejemplo práctico (Dimensionamiento del número de carriles según la producción objetivo): Si su contrato exige Q_target = 180 sobres aceptados/min (10,800 sobres buenos/h) en un sobre de 4 sellos de kétchup o champú de 15 mL operando a un ritmo sostenido de N_cpm = 28 cortes/min (dentro de nuestra base de serie de 20–40 cortes/min), con disponibilidad de línea OEE_line = 0.86, pérdida por empalme R_splice = 0.02 (2.0%) y tasa de rechazo R_reject = 0.01 (1.0%): cada carril entrega 28 * 0.86 * (1 - 0.03) = 23.36 sobres aceptados/min/carril, lo que requiere N_lanes_min = ceil(180 / 23.36) = 8 carriles, cotizados en una configuración de 8 carriles LV-700SY (para anchos de sobre <=55 mm, W_web <= 900/700 mm) o LV-980SY (banda de 980 mm) que rinde Q_net = 187 sobres aceptados/min (11,210 sobres buenos/h).
Regla práctica de ingeniería (Umbral de selección entre sobre plegado de 3 sellos y sobre de bandas opuestas de 4 sellos): Si el ancho del sobre terminado W_sachet es inferior a 50 mm (específicamente 17–49 mm en las series de líquidos/salsas LV-400Y / 680Y / 980Y o 25–49 mm en las series de polvos/gránulos LV-400F / 680F / 980F y K) → priorice un bastidor de plegado con arado en V de 3 sellos sobre uno de 4 sellos, ya que colocar dos sellos laterales verticales de 7–8 mm en un sobre de doble banda de <45 mm consume más del 35% del ancho del envase y estrangula la cavidad de llenado; por el contrario, si W_sachet es de 50–125 mm (LV-500SF / 700SF / 980SF o LV-500SY / 700SY / 980SY) o la marca requiere gráficos frontales/traseros planos y simétricos con bordes de pelado médicos o cosméticos uniformes → priorice un bastidor de bandas opuestas de 4 sellos.
Al igual que en los equipos stick pack, cambiar la longitud del sobre (50–150 mm en F/K, 50–180 mm en Y/LV-350X, o 45–160 mm en SF/SY/SK) se realiza desde la HMI mediante la longitud de arrastre servo del film y el registro por fotocélula. Sin embargo, cambiar el ancho del sobre modifica W_strip en todos los carriles, lo que exige reposicionar las cuchillas rotativas de corte longitudinal, reespaciar los anillos de los rodillos verticales de sellado lateral, instalar nuevos arados formadores o centros de boquillas de llenado y adaptar los conductos de descarga. Consulte nuestra guía sobre cómo elegir una envasadora de sobres y la página de repuestos y piezas de formato para presupuestar desde el inicio los kits de cambio de ancho.
Paso 2 — ¿Cómo determina la reología del producto el cabezal de dosificación multicarril, la tolva y el alcance de seguridad?
El conjunto de dosificación es el subsistema mecánico de mayor precisión en el desglose de precios de una envasadora de sobres. En una máquina multicarril, el dosificador debe entregar una dosis exacta en gramos o mililitros dentro de los N_lanes sobres abiertos durante la breve ventana entre ciclos de sellado transversal horizontal sin salpicar líquido, formar hilos de pasta ni levantar polvo hacia los bordes de sellado de 6–10 mm. LINEVO divide su catálogo de sobres en ramas dedicadas por producto: series de sinfín servo F / SF para polvos finos, series de bombas de pistón/lóbulos Y / SY y LV-450X para líquidos, salsas y cremas, y series volumétricas K / SK y LV-350X para gránulos:
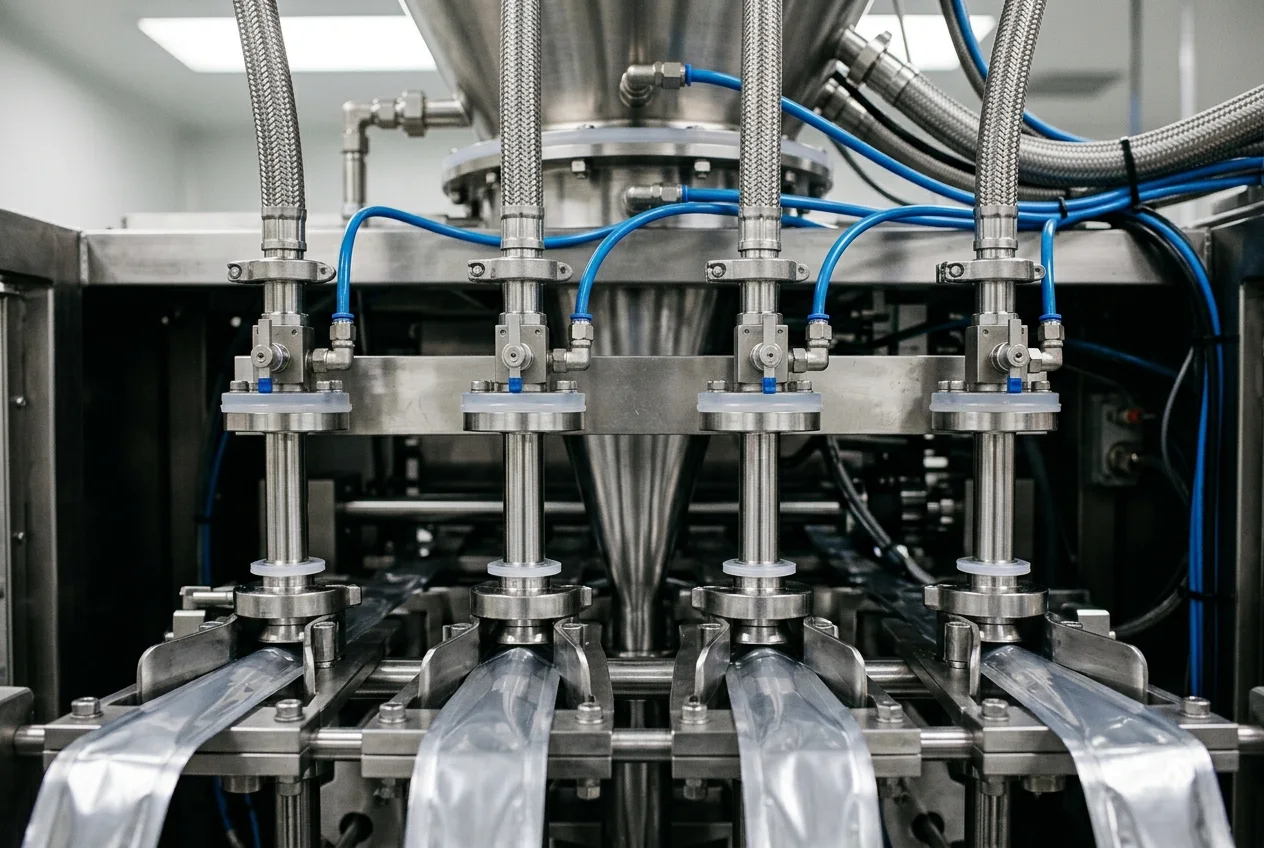
| Clase de producto y serie base LINEVO | Mecanismo de dosificación y parámetros de referencia | Partidas auxiliares que deben verificarse en la oferta | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Salsas viscosas, condimentos y pastas con partículas (LV-400Y/680Y/980Y de 3 sellos y LV-500SY/700SY/980SY de 4 sellos; kétchup, mostaza, BBQ, mayonesa, miel, gel deportivo) | Bombas de pistón independientes o bombas de válvula rotativa/lóbulos por carril; nuestra configuración para kétchup LV-500SY/700SY/980SY cubre un rango de llenado de 5–100 mL (ampliable hasta 500 mL); 20–40 cortes/min en 2–16 carriles | Tolva calefactada encamisada de doble pared (agua/aceite) con agitador rascador, boquillas neumáticas antirgoteo suck-back, válvulas antiatasco para partículas y colectores tri-clamp de desmontaje rápido aptos para CIP | Modo de fallo: Formación de hilos viscoelásticos de salsa o puenteo de semillas de mostaza en la zona de sellado transversal horizontal, creando canales de aceite que revientan bajo presión de apriete. Prevención: Exigir boquillas de cierre neumático por carril con retracción activa suck-back, corte por cizalla de válvula rotativa para partículas y control de temperatura en tolva encamisada. |
| Lociones cosméticas, cremas faciales y séruns y champús espumantes (configuración cosmética de 4 carriles LV-450X y configuraciones multicarril para champú) | Bombas de pistón servo/neumáticas de precisión; nuestra LV-450X (/products/4-lanes-cosmetic-lotion-small-bag-filling-machine-multi-lines-facial-cream-sachet-packing-machine) cubre un rango de llenado de 1–30 mL, ancho de 15–60 mm × largo de 50–160 mm, film <=480 mm, aire de 0.6–0.8 MPa a 0.35 m3/min | Puntas de boquilla antiespuma de llenado ascendente/sumergido para champú con alto contenido de surfactantes, válvulas suck-back para cremas densas, opción de piezas húmedas en SUS316L y memoria de recetas en HMI | Modo de fallo: Microespuma de surfactante que asciende hacia la línea de sellado superior durante la dosificación de champú, provocando sellos ampollados o con hot-tack incompleto según ASTM F1921. Prevención: Especificar perfiles de dosificación antiespuma de bajo cizallamiento, puntas de boquilla sumergidas/de baja velocidad y un tanque de alimentación presurizado de carga constante sin arrastre de aire. |
| Geles hidroalcohólicos y líquidos tópicos inflamables (configuraciones de seguridad antideflagrante y desinfectante de 4 carriles y 4 sellos) | Bombas de pistón de desplazamiento positivo multicarril; nuestra configuración de 4 carriles para gel desinfectante cubre un rango de llenado de 1–50 mL, tamaño de sobre de 30–80 × 50–160 mm y ancho de film <=400 mm | Paquete eléctrico para áreas clasificadas (motores y cajas de conexiones Ex d / ATEX / NFPA 70 Clase I Div 1/2), fotocélulas intrínsecamente seguras, puesta a tierra disipadora de estática para la banda y campana de extracción de vapores | Modo de fallo: Riesgo de ignición por acumulación de carga electrostática en el laminado polimérico en desbobinado en presencia de vapor de etanol/IPA al 60–80%, o hinchamiento por alcohol de las capas sellantes estándar de LDPE. Prevención: Especificar componentes eléctricos antideflagrantes certificados, barras ionizadoras activas, elastómeros resistentes a solventes (PTFE/FFKM) y sellantes internos de ionómero/copolímero químicamente compatibles. |
| Polvos finos, polvorientos o cohesivos (LV-400F/680F/980F de 3 sellos y LV-500SF/700SF/980SF de 4 sellos; proteína, polvo farmacéutico, probióticos, café, matcha, especias) | Dosificadores verticales de sinfín servo multicarril que se extienden hasta la bolsa en formación; 25–110 × 50–150 mm (F) o 50–125 × 45–160 mm (SF); altura de máquina 2,550–3,100 mm | Ajuste de sinfín servo independiente por carril, agitador rompedor de bóvedas de baja velocidad en tolva, campana de extracción de polvo por vacío en boquillas/mordazas, inyección de nitrógeno y cargador superior por tornillo/vacío | Modo de fallo: Polvo en suspensión que recubre la superficie sellante interna antes del cierre de la mordaza horizontal, reduciendo la fuerza de pelado ASTM F88 en >50% y causando fugas polvorientas por el sello. Prevención: Exigir tubos de sinfín cerrados hasta el fondo del sobre con conos de cierre mecánico, extracción por vacío a presión negativa en las mordazas transversales y cuchillas de aire ionizante antiestático. |
| Gránulos de flujo libre, sales y cristales para bebidas (LV-400K/680K/980K de 3 sellos, LV-500SK/700SK/980SK de 4 sellos, LV-350X y configuraciones de 4 carriles para gránulos de bebidas) | Vasos telescópicos volumétricos multicarril o compuertas dosificadoras rotativas; nuestra configuración de 4 carriles para bebidas sólidas en gránulos cubre 1–30 g (20–60 × 50–180 mm, film <=420 mm); nuestra LV-350X (/products/ds-350x) cubre 1–50 g (30–80 × 50–180 mm) | Tolva de alimentación de gránulos con sensor de nivel, elevador de gránulos por vacío/cangilones, asistencia vibratoria de flujo y placas volumétricas telescópicas de ajuste rápido | Modo de fallo: Cristales de azúcar o sal de caída tardía que rebotan hacia las mordazas de sellado transversal al cerrarse, aplastando cristales duros a través de la barrera de aluminio y creando microperforaciones. Prevención: Adelantar el cierre de la compuerta volumétrica 120–180 ms antes del cierre de las mordazas transversales y dimensionar la longitud del sobre L_sachet con >=20 mm de espacio libre sobre el producto asentado. |
Regla práctica de ingeniería (Umbral de formación de hilos en salsas/cremas viscosas y boquillas neumáticas suck-back): Si la viscosidad del líquido o pasta supera los 1,500 cP a la temperatura de llenado (como kétchup, mayonesa, miel, crema facial cosmética en LV-450X o geles energéticos en LV-500SY / 700SY / 980SY) o contiene partículas sólidas mayores de 1.5 mm (como mostaza a la antigua o relish) → priorice bombas de pistón o de lóbulos/válvula rotativa independientes por carril equipadas con boquillas neumáticas antirgoteo suck-back y una tolva agitada calefactada encamisada de doble pared sobre llenadoras por gravedad o con válvulas antirretorno básicas, ya que retraer el menisco final del fluido 2–4 mm hacia el interior de la punta de la boquilla al finalizar la carrera mantiene los hilos de aceite, azúcar y semillas fuera de la banda de sellado horizontal de 6–10 mm.
Regla práctica de ingeniería (Umbral de ajuste para polvos finos y mitigación de vapores inflamables de alcohol): Si el polvo seco contiene >15% de partículas finas menores de 75 micras o presenta una deriva de densidad aparente >±6% en 6 o más carriles (LV-680F / 980F o LV-700SF / 980SF) → priorice accionamientos de sinfín servo independientes por carril combinados con un colector de extracción de polvo por vacío en la zona de mordazas para poder ajustar los pesos de los carriles exteriores desde la HMI sin detener la línea; por el contrario, si una fórmula líquida contiene >50% v/v de etanol o isopropanol (como sobres de gel desinfectante de manos con 60–80% de alcohol) → exija componentes eléctricos antideflagrantes para áreas clasificadas, barras de eliminación de estática conectadas a tierra y extracción de vapores en la especificación inicial de su solicitud de cotización (RFQ).
Compare configuraciones específicas por producto en nuestra guía de máquinas multicarril para polvo en stick pack y sobres (sobres de proteína en polvo con sinfín servo, sobres de polvo farmacéutico de alta precisión y sobres nutracéuticos modulares de cambio rápido) y en nuestra guía de máquinas para líquidos y salsas en stick pack y sobres (sobres de kétchup de 4 sellos LV-500SY, sobres sanitarios de kétchup con bombas antirgoteo, sobres de mostaza para salsas ricas en partículas, sobres de champú con dosificación antiespuma, sobres para geles deportivos y sobres de gel hidroalcohólico con revisión para áreas clasificadas).
Paso 3 — ¿Qué normas de sellado, estructuras de film, unidades de codificación y piezas de formato requieren partidas desglosadas?
Un sobre plano de 4 sellos está delimitado por dos sellos laterales verticales continuos y dos sellos transversales horizontales intermitentes, lo que genera cuatro intersecciones de esquina de 4 capas en cada envase (o dos esquinas de 3 capas en un sobre plegado de 3 sellos). Al envasar ácidos agresivos de condimentos (pH 3.2–4.2), aceites esenciales, desinfectantes con alcohol o polvos nutracéuticos finos, la inspección visual por sí sola no puede verificar la hermeticidad del sello. Ancle la cláusula de Pruebas de Aceptación en Fábrica (FAT) de su cotización a normas internacionales de ensayo de envases flexibles:
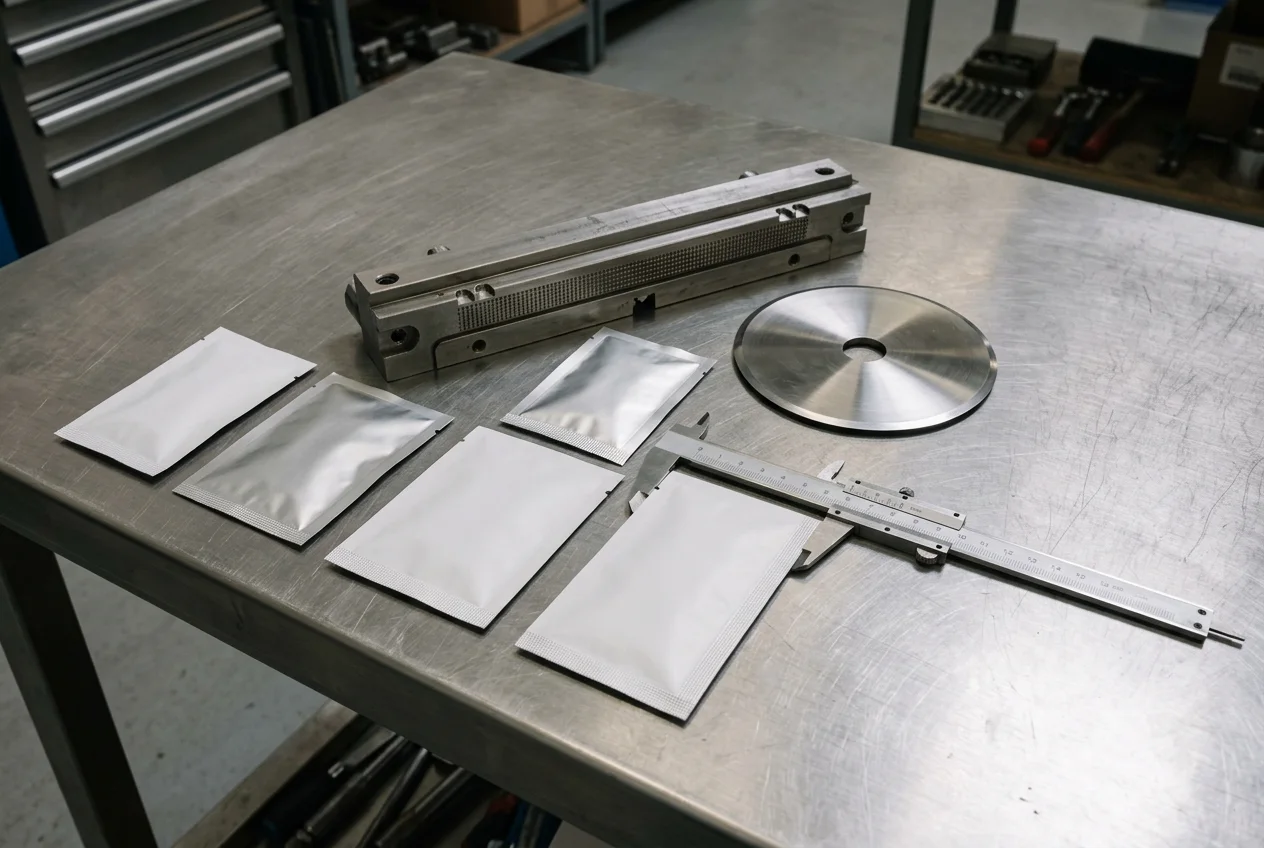
- ASTM F1921 / F1921M (Resistencia Hot-Tack de superficies termoplásticas de sellado): Mide la resistencia inmediata al pelado del sello transversal horizontal inferior aún fundido pocos milisegundos después de abrirse las mordazas, justo cuando la descarga de líquido o polvo impacta contra la costura recién formada. Los laminados con LLDPE metaloceno (mLLDPE) o sellantes internos de ionómero ofrecen ventanas de hot-tack más amplias a 25–40 cortes/min que el LDPE estándar.
- ASTM F88 / F88M (Resistencia al pelado del sello enfriado) y ASTM F1140 / F2054 (Estallido/fluencia del sobre completo): Bajo la norma ASTM F88, la fuerza de pelado en frío en los sellos laterales verticales y los sellos extremos horizontales se mide sobre una tira de 15 mm o 25.4 mm (1.0 in.) a una velocidad de cruceta de 200–300 mm/min con orientación de cola sin soporte (Technique A), a 90 grados (Technique B) o a 180 grados (Technique C). Combine ASTM F88 con ensayos de estallido/fluencia por presurización interna de aire según ASTM F1140 o pruebas de penetración de tinta en cámara de vacío en todos los carriles (1 a N) para verificar la integridad de las esquinas (consulte cuánto duran los sobres de kétchup y condimentos).
- Bases de cumplimiento ISO 11607-1 / 11607-2 y FDA 21 CFR 177.1520: Los sobres médicos, farmacéuticos y cosméticos monodosis validados bajo ISO 11607-2 requieren monitoreo calibrado y enclavamientos de alarma sobre los tres parámetros críticos de sellado: temperatura, tiempo de permanencia y presión de mordaza/rodillo (IQ/OQ/PQ). Para sobres de alimentos y suplementos dietéticos, la capa termosellante interna de poliolefina (LLDPE, mLLDPE, CPP) en laminados como PET/AL/LLDPE, OPP/CPP, KOP/CPP, PT/PE o Paper/PE debe cumplir con los límites de extraíbles para contacto con alimentos de FDA 21 CFR 177.1520.
| Partida de opción o especificación | Dato de ingeniería del comprador | Lo que la cotización debe indicar por escrito | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Metalurgia en contacto con el producto y accesorios CIP / lavado (SUS304 vs. SUS316L) | Acidez de la salsa (pH), concentración de sal/salmuera, activos cosméticos y POE de limpieza en seco con cepillo frente a lavado húmedo CIP | Aleación exacta de acero inoxidable (SUS304 estándar frente a opción SUS316/316L como en la LV-450X) para tolva, pistones/rotores de bomba, boquillas y colectores, más abrazaderas sanitarias de desmontaje rápido | Modo de fallo: Corrosión por picaduras de cloruros en acero inoxidable 304 causada por salsas de soja/kétchup/salmuera con alto contenido de sal, o desmontajes manuales con llave de 2 horas entre cambios de sabor. Prevención: Especificar piezas húmedas en SUS316L y colectores tri-clamp de desmontaje rápido con lazos de recirculación CIP. |
| Rodillos de sellado lateral vertical y perfil de mordaza transversal horizontal | Estructura/espesor del laminado (p. ej., PET/AL/PE vs. Papel/PE), ancho de sello lateral b_side (6–10 mm) y patrón de moleteado (diamante, lineal o plano) | Lazos de temperatura PID independientes por par de rodillos y zona de mordaza transversal, paso de grabado del moleteado y accionamiento de mordaza neumático frente a servo | Modo de fallo: Delaminación o fisuración del aluminio en la unión de esquina de 4 capas donde los sellos laterales verticales rotativos pasan por las mordazas transversales horizontales. Prevención: Mecanizar ranuras de alivio o paso de estriado coincidente en las intersecciones de las mordazas transversales y especificar control PID independiente en rodillos laterales y mordazas transversales. |
| Estilo de corte de cuchilla, muesca de apertura, perforación dúplex y troqueles con forma | Sobres individuales separados frente a tiras dobles/dúplex perforadas, corte recto frente a zigzag, muesca de apertura o contorno de pico vertedor direccional | Mecanismo de corte incluido (cizalla rotativa plana, yunque en zigzag, cuchilla de microperforación para sobres dobles o punzón de troquel contorneado) y punzones de muesca de apertura en todos los carriles | Modo de fallo: Rebabas irregulares en el aluminio, hilos de laminado sin cortar o muescas de apertura desplazadas a lo largo de 8–16 carriles cuando las cuchillas de guillotina se desgastan de forma desigual. Prevención: Especificar cuchillas de cizalla de acero para herramientas templado (D2 / SKD11 o carburo) con ajuste individual de presión de yunque por carril. |
| Codificación multicarril de lote/caducidad (TIJ multicabezal, TTO transversal, láser o hot-foil/altorrelieve) | Formato de lote/caducidad, caracteres por línea, necesidad de código 2D, coordenadas de zona de impresión en cada sobre y ancho de bobina madre (400–980 mm) | Tipo de codificador (impresora de cinta, TTO, inyección de tinta o marcador láser según las configuraciones SY y de gránulos de 4 carriles), número de cabezales/pórtico multicarril y extracción de humos | Modo de fallo: Cotizar una impresora de cinta de un solo carril que imprime únicamente el Carril 1 mientras los Carriles 2 a N operan sin código. Prevención: Verificar por escrito que el codificador ofertado cubra todos los carriles activos simultáneamente mediante un pórtico TTO transversal, matriz TIJ multicabezal o láser de escaneo de campo amplio. |
| Piezas de cambio para anchos adicionales de sobre y registro de film impreso | Cada SKU de ancho × largo de sobre en su hoja de ruta, más contraste de taca (eye-mark) y paso de repetición en bobina impresa | Sensor fotoeléctrico de registro (estándar en LV-500SY), portacuchillas de corte longitudinal, collares espaciadores de rodillos de sellado lateral y arados formadores para cada ancho listado | Modo de fallo: Pedir una máquina para sobres de 50 mm y 80 mm de ancho asumiendo que el ancho es un ajuste de receta en pantalla táctil. Prevención: Desglosar kits separados de arados formadores, espaciadores de paso de boquilla y rodillos de sellado lateral para cada ancho de sobre terminado en la orden de compra inicial. |
Paso 4 — ¿Cómo influyen el consumo de bobina, los tiempos de cambio y el encartonado posterior en el TCO a 5 años?
El precio principal de la máquina representa solo entre el 20% y el 35% del Costo Total de Propiedad (TCO) a 5 años de una línea de envasado de sobres multicarril. Una vez operando de 8 a 16 carriles (160 a 640+ sobres/min), tres factores de costo operativo dominan el presupuesto de su planta: el consumo anual de laminado en bobina, las paradas por lavado CIP y cambio de ancho, y la mano de obra de conteo y encartonado al final de la línea. Utilice las siguientes ecuaciones para modelar la economía de su línea a 5 años:
- Fórmula y ejemplo práctico (Ancho efectivo de cavidad en 4 sellos y consumo de film por millón de sobres): W_cavity_4side (mm) = W_sachet - (2 * b_side), A_sachet (mm^2) = 2 * W_sachet * L_sachet, y M_film (kg por 10^6 sobres) = 10^6 * (A_sachet * 10^-6) * rho_areal / (1 - R_trim_scrap). Para un sobre de condimento o polvo de 4 sellos de 60 × 90 mm con sellos laterales verticales de b_side = 7 mm (W_cavity_4side = 60 - 14 = 46 mm de ancho útil de bolsillo de llenado), cada sobre consume A_sachet = 2 * 60 * 90 = 10,800 mm^2 (0.0108 m^2) de laminado. Operando un film barrera PET/AL/LLDPE de 105 g/m^2 (rho_areal = 0.105 kg/m^2) con R_trim_scrap = 0.04 (4.0% de merma por recorte de borde y empalmes), cada 1,000,000 de sobres consume 1,000,000 * 0.0108 * 0.105 / 0.96 = 1,181.25 kg de film (17,719 kg/año a 15,000,000 de sobres/año). Si una máquina con mal guiado obliga a ensanchar el sobre de 60 mm a 64 mm solo para evitar que el sello lateral se desvíe, el consumo de film sube un 6.67%, desperdiciando 1,181 kg/año (5,906 kg en 5 años) únicamente en laminado barrera.
- Fórmula (Diferencial operativo a 5 años por paradas de lavado y fugas en el sello): Delta_hours_5yr = 5 * N_clean_yr * (T_clean_A - T_clean_B) y Delta_leakers_5yr = 5 * Q_annual * (R_leaker_A - R_leaker_B), donde N_clean_yr son los lavados anuales por alérgenos/sabores, T_clean_A - T_clean_B son las horas ahorradas por desmontaje mediante abrazaderas sanitarias rápidas y lazos CIP, Q_annual es el volumen anual (sobres/año), y R_leaker_A - R_leaker_B es la reducción de sobres con fugas por contaminación del sello gracias a boquillas suck-back o campanas de polvo en mordazas.
- Ejemplo práctico (Diferencial operativo a 5 años entre Oferta A y Oferta B): Compare la Oferta A (una propuesta de sobres de salsa de 8 carriles con colectores de bomba empernados que requieren T_clean_A = 1.75 h [105 min] por lavado y que omite las boquillas neumáticas suck-back, generando R_leaker_A = 2.0% de fugas por hilos de salsa) frente a la Oferta B (colector sanitario tri-clamp de desmontaje rápido que requiere T_clean_B = 0.50 h [30 min] por lavado más boquillas neumáticas suck-back, logrando R_leaker_B = 0.35%). Con N_clean_yr = 180 lavados/año y Q_annual = 10,000,000 de sobres/año, la Oferta B elimina 225 horas/año de paradas por higienización (1,125 horas de producción en 5 años) y evita 165,000 sobres rechazados/año (825,000 sobres en 5 años). Multiplique esas horas de línea y sobres ahorrados por la tarifa horaria cargada de su planta y el costo unitario del sobre para evaluar el verdadero TCO a 5 años.
Regla práctica de ingeniería (Umbral entre empaque manual y agrupación sincronizada con encartonadora): Si la producción neta multicarril Q_net supera los 140–180 sobres planos/min (normalmente de 6 a 10+ carriles operando a 25–35 cortes/min) o los estuches expositores de venta exigen conteos exactos (10, 12, 24 o 50 sobres/caja) → priorice cotizar un transportador automático multicarril de conteo/apilado y una máquina encartonadora horizontal en el diseño inicial de la línea en lugar de la recogida manual en rampa, ya que los sobres planos se escalonan y se pegan entre sí cuando caen calientes en contenedores a granel, y el conteo manual por encima de 160 sobres/min requiere 4–5 operarios por turno.
| Categoría de TCO y límite de línea | Lo que las ofertas de bajo precio suelen omitir | Impacto operativo y financiero en planta | Verificación y enlace de alcance LINEVO |
|---|---|---|---|
| Alimentación de producto aguas arriba, calefacción y control de nivel | Cotiza solo la tolva superior de la máquina; omite el cargador de polvo por vacío, el elevador de tornillo o el tanque encamisado calefactado de suministro de líquido y la bomba de trasiego | La carga manual con cubetas sobre un bastidor de 2,550–3,100 mm provoca oscilaciones de presión hidrostática y una deriva de peso de dosis de ±8–12% en los carriles exteriores | Revise el alcance del alimentador en las guías de aplicación de polvo multicarril y de líquidos y salsas |
| Ajuste de dosis por carril, válvulas suck-back e higienización CIP | Utiliza un eje de transmisión mecánico compartido en todos los carriles, válvulas antirretorno estándar que gotean y colectores empernados que requieren llaves para su limpieza | La deriva de dosis en carriles exteriores no puede ajustarse desde la HMI; los hilos de salsa/crema contaminan los sellos; los lavados tardan 90–120 minutos | Especifique ajuste independiente por carril, boquillas suck-back y abrazaderas sanitarias de cierre rápido en las máquinas envasadoras de sobres |
| Piezas de cambio de ancho de formato y repuestos de desgaste de corte/mordaza | Cubre un solo ancho de sobre y excluye cuchillas rotativas de repuesto, cartuchos calefactores, termopares, cinta de PTFE y juntas tóricas de bomba | Operar un segundo ancho de sobre exige un kit multicarril completo de arados/espaciadores; cuchillas o sellos desgastados detienen los N carriles simultáneamente | Desglose cada ancho de SKU e incluya un kit de desgaste para 12 meses mediante repuestos y piezas de formato y el registro de resolución de problemas de sobres |
| Automatización aguas abajo de conteo, escalonado y encartonado | Termina en una cinta de descarga simple sin barra de enfriamiento de sello, compuertas de rechazo por carril, apiladores contadores ni interfaz con encartonadora | Empacar 200–400 sobres planos/min a mano requiere 4–6 operarios/turno; un solo carril con fugas contamina todo un contenedor a granel | Integre máquinas encartonadoras y envolvedoras en celofán aguas abajo (o compare el llenado y sellado de vasos para porciones rígidas) |
| Pruebas con muestras, validación de sellado en FAT y puesta en marcha | Ejecuta ciclos en seco con film vacío en lugar de probar su salsa, crema, gel desinfectante o polvo real con la bobina barrera de producción | Los reventones de hot-tack según ASTM F1921, el puenteo de polvo o las fugas en las esquinas se descubren recién tras la entrega en su planta | Programe la preparación de pruebas con muestras y confirme la instalación y capacitación presencial frente a remota |
Paso 5 — Hoja de trabajo para auditar cotizaciones bajo el mismo alcance: Proveedor A vs. Proveedor B
Copie la siguiente hoja de trabajo de alcance de ingeniería en dos partes en su planilla de compras. Envíe exactamente la misma base compartida —reología del producto, dosis objetivo, plano acotado del sobre de 3 o 4 sellos, ficha técnica del laminado en bobina y producción neta objetivo (Q_net)— a ambos proveedores, y luego marque cada fila con uno de cinco estados estrictos (Incluido, Opcional, Cotizado por separado, Excluido o Sin confirmar) junto con la cláusula exacta de la oferta:
| Partida de alcance | Especificación de ingeniería compartida a verificar | Oferta A: estado y cláusula | Oferta B: estado y cláusula | Pregunta de ingeniería a resolver antes de comparar totales |
|---|---|---|---|---|
| Estilo de sello, serie de bastidor y ancho de bobina madre | Sello de 3 lados (LV-400/680/980 F/Y/K) frente a sello de 4 lados (LV-500/700/980 SF/SY/SK, LV-450X, LV-350X), ancho máx. de film (400–980+ mm) y carriles activos N_lanes | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Ambas ofertas especifican el mismo estilo de sello (3 vs. 4 lados), número de carriles activos y ancho de bobina madre con margen de guiado >=15 mm? |
| Unidad de dosificación multicarril y ajuste por carril | Sinfines servo (F/SF), bombas de pistón/lóbulos con boquillas suck-back (Y/SY/LV-450X) o vasos volumétricos (K/SK/LV-350X), más ajuste de peso/volumen por carril | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Se puede ajustar de forma independiente la dosis de cada carril y están incluidas las boquillas suck-back o antiespuma para líquidos/pastas? |
| Acondicionamiento de tolva, alimentador y seguridad contra polvo/explosión | Tolva agitada calefactada encamisada, alimentador de piso a tolva por vacío/tornillo/bomba, campana de aspiración de polvo en mordazas O paquete de área clasificada Ex/ATEX para alcohol | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Está incluido el alimentador aguas arriba, cabe la altura total bajo nuestro techo (2,270–3,100 mm + alimentador) y se cumplen las normas de polvo o Ex? |
| Utillaje de formato inicial y kits de cambio para anchos secundarios | Cuchillas de corte longitudinal, arados en V o guías de doble banda, rodillos verticales de sellado lateral y espaciadores de boquilla para cada ancho × largo de sobre listado | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Qué anchos exactos de sobre cubre el utillaje base y cuál es el precio desglosado de cada kit adicional de cambio de ancho? |
| Patrón de corte, muesca de apertura, perforación y codificación | Cuchillas rectas/zigzag/con forma, punzones de muesca de apertura, cuchillas de perforación dúplex, registro por fotocélula y codificador láser/TTO/TIJ multicarril | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿El fechador imprime en todos los N_lanes simultáneamente y dónde se ubica el código respecto al sello y la muesca de apertura? |
| Metalurgia en contacto, abrazaderas CIP y acometidas de planta | Piezas de contacto SUS304 vs. SUS316L, colector CIP tri-clamp de cierre rápido, potencia (4.0–7.5 kW, voltaje/Hz) y aire seco (0.6–0.8 MPa, NL/min) | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Son todas las piezas húmedas de SUS316L donde se requiere y qué consumo exacto de kW y aire comprimido debe suministrar la planta? |
| Enfriamiento en descarga, rechazo por carril y encartonado posterior | Barra de aire de enfriamiento de sello transversal, conductos individuales por carril, compuertas de rechazo por carril, apilador de conteo/escalonado y encartonadora horizontal sincronizada | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Dónde entrega la máquina primaria los sobres terminados y quién suministra la transferencia de conteo/encartonado y la comunicación PLC? |
| Entregable del proyecto | Requisito de verificación compartido | Oferta A: estado y cláusula | Oferta B: estado y cláusula | Pregunta de verificación a cerrar |
|---|---|---|---|---|
| Prueba previa al pedido con producto y film del comprador | Prueba operativa utilizando polvo/líquido/salsa del lote de producción y bobina del convertidor (enviados tras acordar cantidad y dirección) para verificar dosificación y sellado | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Está incluida o es opcional una prueba con nuestro producto y film reales antes de congelar la geometría de boquillas y sellos? |
| Protocolo FAT previo al embarque y ensayos de sellado ASTM | Corrida multicarril cronometrada que verifique Q_net, precisión de llenado por carril, hot-tack ASTM F1921, pelado ASTM F88 y estallido ASTM F1140 en los carriles 1 a N | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Se toman muestras de sobres de cada carril individual durante el FAT y qué informe de inspección escrito y registro en video se entregan? |
| Puesta en marcha presencial vs. remota y capacitación de operarios | Desembalaje, posicionamiento, conexión de suministros, chequeo de seguridad, ciclo en seco, corrida con film, corrida con producto por formato y capacitación de operación/mantenimiento | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿La puesta en marcha es en planta o remota, y cuántos días de técnico, viáticos y sesiones de capacitación están incluidos en el total? |
| Paquete recomendado de repuestos y piezas de desgaste para 12 meses | Lista desglosada de repuestos que cubra mordazas transversales, rodillos de sellado lateral, resistencias, termopares, cuchillas rotativas/transversales y juntas/retenes de bomba | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Incluye la oferta un kit de piezas de desgaste específico para los conjuntos de corte longitudinal, formado, dosificación y sellado? |
Planificación de costos para otros formatos de envasado
Utilice una familia de máquinas y un marco de alcance dedicados si su proyecto corresponde a alguna de estas rutas:
- Stick packs tubulares estrechos con sello trasero (20–105 mm de ancho, sello trasero de aleta o solapa): Los stick packs tubulares formados alrededor de tubos verticales corresponden a la página de la familia de máquinas stick pack, la guía de costos de máquinas stick pack y la comparación entre stick pack y sobre plano.
- Bolsas doypack prefabricadas, bolsas con cierre zipper y bolsas con boquilla (spout): Las bolsas prefabricadas alimentadas desde un cargador o riel de boquillas utilizan una arquitectura mecánica diferente; consulte las máquinas para bolsas prefabricadas y la guía de costos de máquinas para bolsas prefabricadas.
- Té en hoja envasado en bolsita filtrante interior y sobre exterior: Las configuraciones para té dosifican el producto en una bolsa interior y la introducen dentro de un sobre exterior con barrido de nitrógeno y alimentación vibratoria; consulte la máquina envasadora de té de alta velocidad en bolsa interior y exterior y nuestra guía de envasado de té.
- Bolsas comerciales grandes de un solo carril tipo almohada, con fuelle o de cuatro sellos (100 g–5 kg): Las bolsas minoristas de gran volumen corresponden a las máquinas verticales de formado, llenado y sellado (VFFS).
- Unidades de sellado de laboratorio o de sobremesa de un solo carril: Las seis series multicarril de sobres LINEVO (F, SF, Y, SY, K, SK) comienzan en 2 carriles. Indique en su consulta si necesita una unidad piloto de 1 carril.
Preguntas frecuentes sobre el costo y alcance de una envasadora de sobres
¿Qué factores determinan el costo de una máquina envasadora de sobres multicarril?
El costo de una máquina de sobres multicarril escala según la arquitectura de sellado (arado en V de 3 sellos frente a rodillos de doble banda de 4 sellos), el ancho de bastidor de bobina madre (400–500 mm, 650–700 mm o 950–980+ mm), el número de carriles activos (de 2 a 16 carriles), el dosificador (sinfines servo para polvos, bombas de pistón/lóbulos con válvulas suck-back para salsas/cremas o vasos volumétricos para gránulos) y opciones como sistema eléctrico antideflagrante Ex, codificación láser y encartonado. Emitimos una cotización desglosada una vez definida la base compartida de su proyecto.
¿Cómo se compara el precio de una máquina de sobres de 3 sellos con el de una de 4 sellos?
Con el mismo número de carriles, una máquina de sobres de 4 sellos (como las series LV-500SF/SY, LV-700SF/SY o LV-980SF/SY, de 650–1,000 kg) implica un mayor alcance mecánico que un bastidor de 3 sellos (LV-400F/Y, LV-680F/Y o LV-980F/Y, de 500–800 kg), porque el sellado de 4 lados requiere cortar al centro y registrar bandas frontal y trasera separadas, el doble de anillos de rodillos verticales de sellado lateral por carril y bastidores de bobina madre más anchos (500/700/980 mm frente a 400/650–680/950–980 mm).
¿Qué diferencia el precio de una envasadora de polvo en sobres del de una máquina para líquidos o salsas?
Las máquinas multicarril para sobres de polvo (LV-400F/680F/980F y LV-500SF/700SF/980SF) requieren sinfines verticales servo de precisión, agitación rompedora de bóvedas en tolva, extracción de polvo por vacío en la zona de mordazas, eliminadores de estática y bastidores más altos (2,550–3,100 mm) para alojar el accionamiento superior del sinfín. Las máquinas para sobres de líquidos y salsas (LV-400Y/680Y/980Y, LV-500SY/700SY/980SY y LV-450X) requieren bombas de desplazamiento positivo de pistón o lóbulos, boquillas neumáticas suck-back o antiespuma, tolvas agitadas calefactadas de doble pared y colectores CIP en SUS316L.
¿Cambiar el ancho o el largo del sobre terminado requiere comprar piezas de formato?
Cambiar la longitud del sobre dentro de la ventana de la serie (50–150 mm en F/K, 50–180 mm en Y/LV-350X o 45–160 mm en SF/SY/SK) es un ajuste en la HMI del arrastre servo de film y del registro por fotocélula que no requiere piezas mecánicas. Cambiar el ancho del sobre terminado altera el ancho de cinta cortada W_strip en cada carril, lo que exige reposicionar cuchillas de corte longitudinal, nuevos plegadores en V o collares espaciadores de rodillos de sellado lateral, paso de boquillas ajustado y conductos adaptados. Enumere todos los anchos objetivo en su RFQ inicial.
¿Qué alcance adicional se requiere al cotizar una máquina de sobres para gel hidroalcohólico?
Las fórmulas que contienen un 60–80% de etanol o isopropanol generan vapores inflamables en la zona de dosificación y termosellado. Su cotización debe desglosar explícitamente componentes eléctricos para áreas clasificadas (motores, calefactores y armarios antideflagrantes certificados según la clasificación ATEX / IECEx / NFPA 70 de su planta), barras activas de eliminación de estática en banda, extracción localizada de vapores y validación de sellantes internos compatibles con solventes.
¿Cuándo debe nuestro presupuesto de máquina de sobres incluir conteo y encartonado automáticos?
Siempre que la producción neta aceptada supere los 140–180 sobres planos/min (normalmente 6 o más carriles a 25–35 cortes/min) o las cajas minoristas requieran conteos exactos (10, 12, 24 o 50 sobres/estuche). Los sobres planos se escalonan y se pegan si caen calientes en contenedores a granel; añadir una barra de aire de enfriamiento de sello transversal, compuertas de rechazo por carril, un transportador de conteo/apilado y una encartonadora horizontal sincronizada elimina de 4 a 5 empacadores manuales por turno.
Qué enviar y cuáles son los siguientes pasos
Envíe su hoja de trabajo de alcance completada —o los datos de su producto, plano del sobre terminado, estructura del laminado y producción objetivo por turno— a través de la lista de verificación de solicitud de cotización o por WhatsApp más abajo. Marque cualquier punto aún no decidido como abierto. Nuestro equipo de ingeniería revisará su información para recomendar la serie exacta de 3 sellos (F / Y / K) o 4 sellos (SF / SY / SK / LV-450X / LV-350X), el ancho de bastidor, el número de carriles activos y el cabezal de dosificación, y confirmará si se requiere una prueba con muestras antes de emitir una cotización desglosada.
Acuerde siempre las cantidades de producto y film de prueba y la dirección de recepción con nuestro equipo antes de enviar muestras físicas.
Fuentes
Las especificaciones de los equipos LINEVO y los límites de servicio de proyecto en esta guía cubren nuestras máquinas envasadoras de sobres (serie de polvo de 3 sellos LV-400F / 680F / 980F, serie de polvo de 4 sellos LV-500SF / 700SF / 980SF, serie de líquidos/salsas de 3 sellos LV-400Y / 680Y / 980Y, serie de líquidos/salsas de 4 sellos LV-500SY / 700SY / 980SY, y series de gránulos LV-400K / 680K / 980K y LV-500SK / 700SK / 980SK de 2–16 carriles, anchos de sobre de 17–125 mm, longitudes de 45–180 mm, anchos máximos de film de 400–980 mm, 20–40 cortes/min, 4.0–7.5 kW y 500–1,000 kg), nuestra guía de máquinas multicarril para polvo en stick pack y sobres, nuestra guía de máquinas para líquidos y salsas en stick pack y sobres, la configuración para loción cosmética LV-450X (/products/4-lanes-cosmetic-lotion-small-bag-filling-machine-multi-lines-facial-cream-sachet-packing-machine), la configuración para gránulos LV-350X (/products/ds-350x), nuestra lista de verificación de solicitud de cotización, y nuestros programas de pruebas con muestras, instalación y capacitación y repuestos.
Las referencias comparativas de la industria, el escalado de ancho de banda y los protocolos de validación de sellado toman como base las especificaciones de Matrix / INVpack MVA Series (MVA4 EVO banda de 400 mm / 1–5 carriles, MVA9 EVO banda de 900 mm / 3–10+ carriles, MVA12 banda de 1,200 mm / 4–15 carriles, hasta 70 ciclos/min) y de la encartonadora horizontal de carga superior TL6 (60 estuches/min, 2,500 kg, aire a 6 bar); las especificaciones de sobres de 4 sellos multicarril Viking Masek SA300 (1–6 carriles, ancho de sobre 40–250 mm, 6.8–8.0 kVA, 30 CFM a 6 bar); las especificaciones de sobres de 4 sellos multicarril Mespack ML (intermitente) y MLC (continua) (4–14 carriles, hasta 1,000–1,200 mm de ancho de banda); las notas de ingeniería de sobres de 3 y 4 sellos de ProFill y Rovema NA; ASTM F1921 / F1921M (Resistencia Hot-Tack de superficies termoplásticas de sellado); ASTM F88 / F88M (Resistencia al pelado de sellos de barrera flexible a 200–300 mm/min); ASTM F1140 / F1140M y ASTM F2054 (Resistencia al estallido y a la fluencia por presurización interna del envase completo); ISO 11607-1 / 11607-2 (Validación de procesos de sellado de envases); y FDA 21 CFR 177.1520 (Polímeros de olefina para capas sellantes en contacto con alimentos).
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Reología del producto, densidad o viscosidad y datos de seguridad | Selecciona el sinfín servo F/SF, la bomba de pistón/lóbulos Y/SY/LV-450X con boquillas suck-back o el dosificador volumétrico K/SK, más revisión Ex para alcohol | Densidad aparente y % de finos del polvo, tamaño de gránulo o viscosidad del líquido (cP) a temperatura de llenado; FDS (SDS) para geles con alcohol |
| Estilo de sello y plano con ancho × largo del sobre terminado | Selecciona la serie de 3 sellos (17–110 mm) frente a 4 sellos (50–125 mm), calcula el ancho de bobina madre W_web y define las piezas de cambio de ancho | Sello de 3 o 4 lados, 60 × 90 mm con sellos laterales de 7 mm, muesca de apertura o perforación dúplex y sobres de muestra |
| Estructura del laminado en bobina y especificaciones del rollo | Fija la presión de los rodillos de sellado lateral, el tiempo PID de mordaza transversal, los parámetros ASTM F1921/F88 y las dimensiones del eje desbobinador | Especificación del laminado (p. ej., PET/AL/LLDPE 90 um, sellante interno FDA 21 CFR 177.1520), disposición de taca y DE máx. de bobina / DI de mandril |
| Dosis objetivo por sobre y producción neta por turno (Q_net) | Determina el dimensionamiento del cilindro de bomba o tornillo sinfín, el número de carriles activos N_lanes (2–16 carriles) y la clase de bastidor (400/500, 680/700 o 980) | 15 mL o 5 g por sobre; sobres aceptados/min objetivo o por turno de 8 h (p. ej., 180 sobres buenos/min) |
| Metalurgia de contacto, codificación, polvo/CIP y piezas de formato | Desglosa piezas húmedas en SUS316L, colectores CIP de desmontaje rápido, campanas de aspiración de polvo, codificadores láser/TTO multicarril y kits de SKU adicionales | Requisito SUS304 vs. SUS316L, POE de lavado, formato/posición del código y todos los anchos secundarios de sobre a cotizar |
| Alimentación aguas arriba, encartonado posterior y límites de planta | Define cargadores de piso a tolva, barras de enfriamiento de sello transversal, integración de conteo/encartonado, altura de techo y suministros | Altura libre de techo (mm), energía 220V/380V/480V, aire seco a 0.6–0.8 MPa y descarga suelta frente a especificación de estuche de 10/24/50 unidades |