
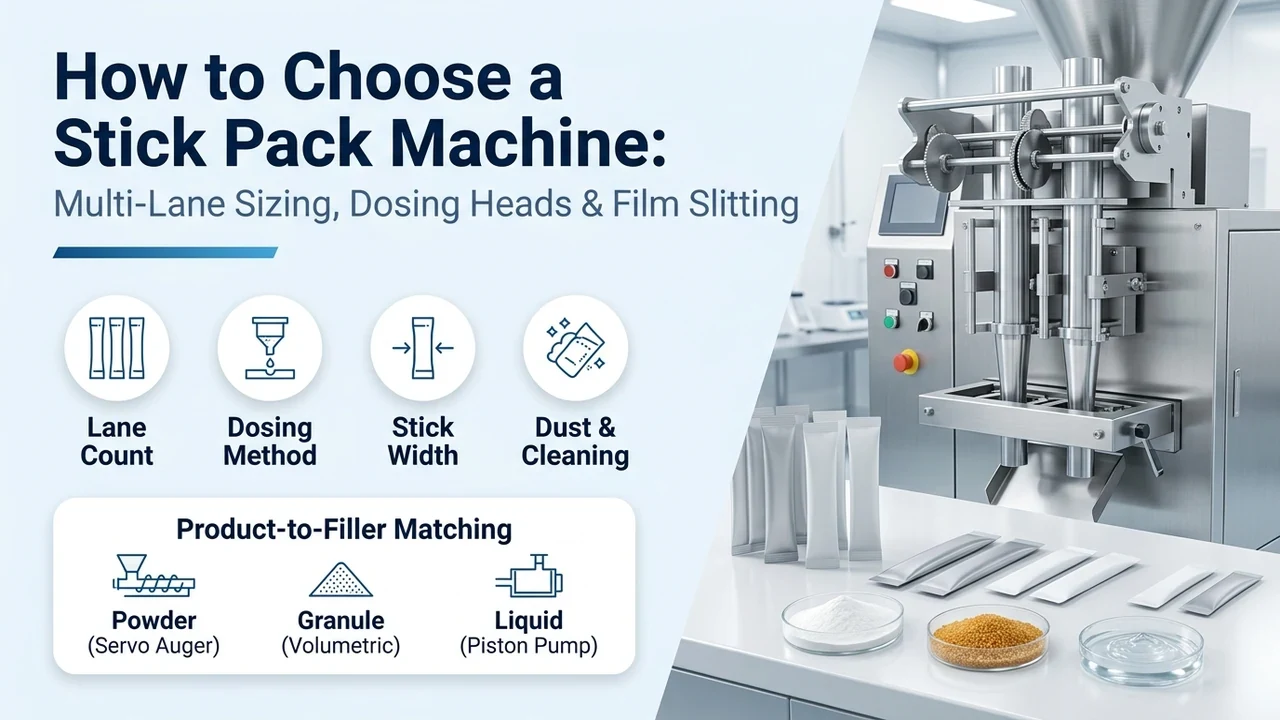
Elija una máquina envasadora de stick pack según su producto, dosis, dimensiones del stick terminado y producción aceptada requerida. Nuestros ingenieros utilizan estos datos para seleccionar el sistema de dosificación, la disposición de carriles, el utillaje de formado de film y el manejo posterior. La siguiente guía explica cada decisión y las verificaciones con muestras.
| Dato de ingeniería | Referencia estándar o especificación del comprador | Qué define en la selección de la máquina |
|---|---|---|
| Reología del producto y tolerancia de dosis | Densidad aparente/compactada e índice de Carr CI (%) según USP <616> para polvos, tamaño de cristal/friabilidad para gránulos, o viscosidad (cP) a temperatura de llenado para líquidos/geles, más dosis objetivo (g o mL) | Selecciona sinfines verticales servo multicarril (serie BF), vasos telescópicos volumétricos (serie BK) o bombas de pistón de desplazamiento positivo con retrosucción (series BY / LV-600X) |
| Ancho del stick terminado y longitud de corte | Plano acotado en mm: ancho plano W_stick (20–65 / 20–85 / 20–105 mm según bastidor) y longitud total de corte L_stick (base de 50–150 mm incluyendo sellos extremos) | Fija el ancho de cinta cortada por carril W_strip, el diámetro del cuello/tubo formador y si los anchos adicionales de SKU requieren juegos completos de cambio de formato |
| Número de carriles activos y ancho de bobina madre | Carriles requeridos N_lanes (1–2 compactos frente a 2–4, 3–10 o 4–16 multicarril) y ancho de bobina madre W_web = N_lanes(2W_stick + 2W_fin) + 2W_trim | Determina la clase de bastidor por ancho de bobina (400 mm LV-400, 680 mm LV-680 o 980 mm LV-980) y la separación de las cuchillas circulares de corte longitudinal |
| Laminado de bobina y estilo de sello trasero | Estructura del laminado (p. ej., PET/AL/LLDPE o Papel/PE, 60–110 μm, sellante interno conforme a FDA 21 CFR 177.1520), sello de aleta (fin seal) frente a sello solapado (lap seal), y sellado térmico frente a ultrasónico | Define la geometría de plegado del cuello formador (aleta interior-interior frente a solape interior-exterior), la ventana de tiempo de mordaza PID y la resistencia hot-tack (ASTM F1921) |
| Producción neta aceptada por turno (Q_net) | Sticks aceptados por turno y por minuto tras descontar empalmes de film, lavados y rechazos de controladora de peso o sellado durante una ventana de observación definida | Convierte los cortes/min de catálogo (base de referencia de 20–40 cpm) en rendimiento verificado en planta y dimensiona el alimentador de producto aguas arriba |
| Suministros de planta en EE. UU., altura libre y seguridad | Suministro eléctrico medido (208V/240V/480V 60 Hz trifásico frente a base de catálogo 220V/380V; 4.5–7.5 kW), aire seco (6 bar / 90 psi, 425–850 NL/min), altura de techo (2,180–2,950 mm + alimentador) y controles EN 415-3 / UL 508A | Evita incompatibilidades de transformador, interferencias con el cargador superior y retrasos de puesta en marcha en la planta receptora |
| Agrupación aguas abajo, encartonado y limpieza | Descarga a granel frente a cangilones indexados sincronizados hacia una encartonadora horizontal automática (10–30 sticks/caja), más procedimiento SOP de cepillado en seco frente a lavado húmedo sin herramientas | Define las entregas de integración de línea, compuertas de rechazo por carril individual, metalurgia de contacto SUS304 frente a SUS316L y mano de obra del TCO a 5 años |
En esta página
Paso 1 — ¿Cómo seleccionan la reología del producto y las métricas de flujo USP <616> la arquitectura de dosificación?
El comportamiento de flujo del material —y no el número de carriles— es el primer filtro de ingeniería al elegir una máquina de stick pack. En una envasadora vertical de stick pack, el cabezal dosificador se sitúa sobre estrechos tubos formadores verticales (20–105 mm de ancho plano) y debe dosificar una porción exacta en cada carril en un intervalo de 0.6 a 1.2 segundos, manteniendo el polvo en suspensión, los cristales de azúcar o los hilos de líquido fuera de la banda de sellado transversal horizontal de 5–8 mm. En nuestra página de la familia de máquinas de stick pack, organizamos nuestros equipos según la física de dosificación en series de sinfín servo para polvo (LV-400BF / LV-680BF / LV-980BF), series volumétricas para gránulos (LV-400BK / LV-680BK / LV-980BK), series de bombas para líquidos de flujo libre (LV-400BY / LV-680BY / LV-980BY) y configuraciones de bomba para geles/pastas viscosas (LV-600X y rutas antigoteo). Cuantifique la compresibilidad del polvo según USP <616> (Densidad aparente y densidad compactada de polvos) y USP <1174> (Flujo de polvos) antes de solicitar cotizaciones:
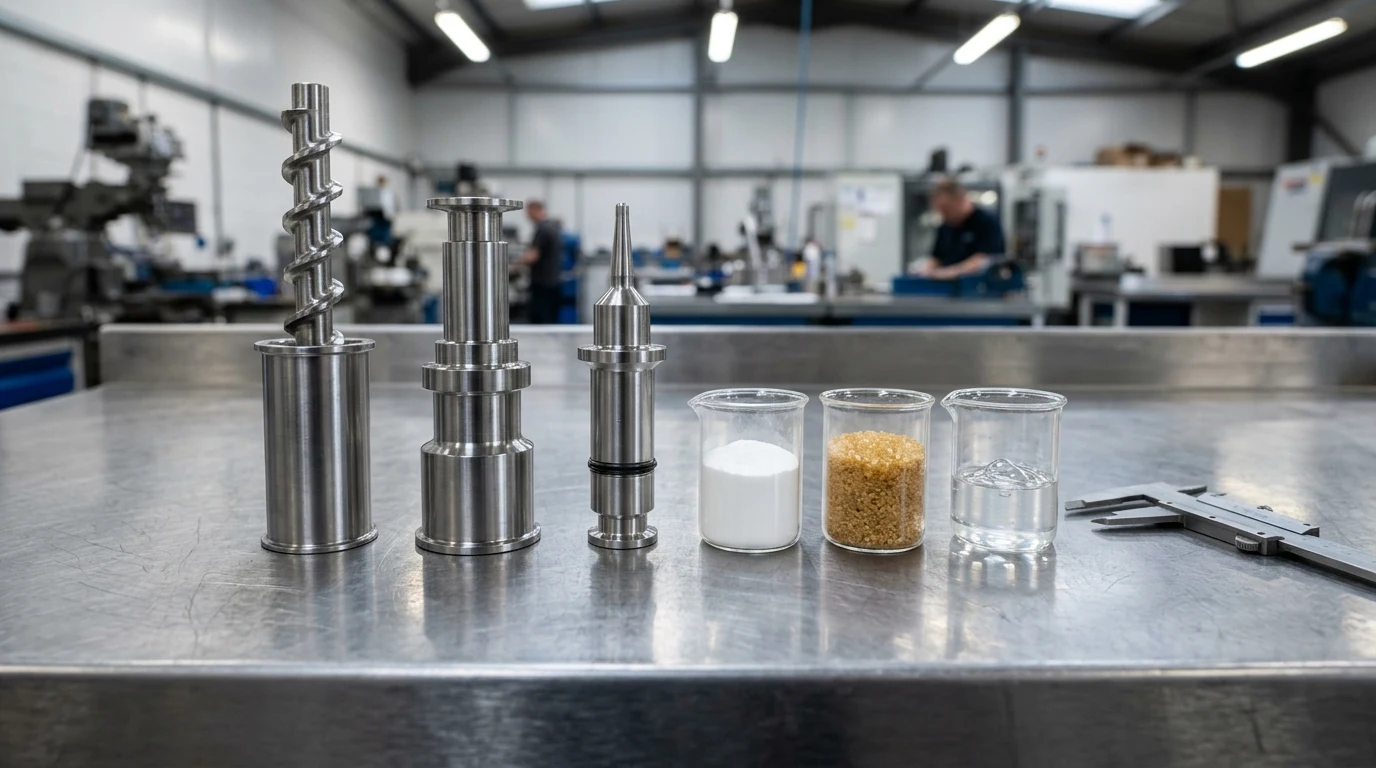
- Fórmula (Índice de compresibilidad de Carr USP <616>, relación de Hausner y volumen de dosificación requerido): CI (%) = 100 * (rho_tapped - rho_bulk) / rho_tapped, HR = rho_tapped / rho_bulk y V_dose (cm3) = M_target / rho_bulk, donde rho_bulk es la densidad aparente vertida sin compactar (g/cm3), rho_tapped es la densidad compactada mecánicamente tras estabilizar el volumen (g/cm3) y M_target es el peso objetivo de llenado del stick (g).
- Ejemplo práctico (Selección de dosificación para polvo cohesivo de proteína/colágeno): Para un stick de suero y colágeno con M_target = 6.0 g, densidad aparente vertida medida rho_bulk = 0.42 g/cm3 y densidad compactada rho_tapped = 0.56 g/cm3, el índice de compresibilidad de Carr es CI = 100 * (0.56 - 0.42) / 0.56 = 25.0% y la relación de Hausner es HR = 0.56 / 0.42 = 1.33, mientras que el volumen sin asentar por stick es V_dose = 6.0 / 0.42 = 14.29 cm3 (14.3 mL). Dado que CI > 18% (HR > 1.22) sitúa la mezcla en el régimen cohesivo, los vasos volumétricos por gravedad forman cavernas y se desvían un ±8–12%; especifique un sinfín vertical servo de lazo cerrado (LV-400BF / 680BF / 980BF) con agitación a baja velocidad, conos de cierre inferior y un volumen interno del tubo de stick >=18–20 mL.
Regla práctica de ingeniería 1 (Índice de Carr USP <616> y umbral de dosificación de polvo frente a gránulo): Si el índice de compresibilidad de Carr (CI) de un producto seco supera el 18% (HR > 1.22) o las partículas finas menores de 75 micras superan el 15% del peso del lote (proteína de suero, café soluble, sustituto de crema para café, colágeno, cacao o mezclas probióticas) → priorice un sinfín vertical servo multicarril cerrado (LV-400BF / 680BF / 980BF) con ajuste servo independiente por carril y colector de extracción de polvo por vacío en la zona de mordazas frente a los vasos volumétricos (LV-400BK / 680BK / 980BK), ya que los finos cohesivos forman puentes en los vasos telescópicos y recubren la capa sellante interna antes del cierre de las mordazas. Reserve los vasos volumétricos o compuertas rotativas para gránulos cristalinos de flujo libre (CI <= 15%, HR <= 1.18, como azúcar granulada o sal gruesa) donde las espiras del sinfín triturarían los cristales.
Regla práctica de ingeniería 2 (Viscosidad de líquidos, boquillas de retrosucción y umbral de sellado ultrasónico): Si la viscosidad del líquido o gel a la temperatura de llenado supera los 1,500 cP (geles energéticos deportivos, miel, kétchup, mostaza/wasabi o lociones cosméticas) o presenta formación de hilos viscoelásticos por encima de 25 cortes/min → priorice bombas de pistón con válvula rotativa multicarril con cierre positivo neumático y boquillas de retrosucción activa (LV-600X / ruta de bomba antigoteo) más una tolva agitada con camisa de agua frente a las llenadoras con válvula antirretorno, ya que retraer la gota terminal de 2 a 4 mm hacia el interior de la punta de la boquilla evita que hilos de aceite o azúcar crucen la zona de sellado horizontal. Cuando líquidos volátiles o con neblina humedecen la pared interna del film en tiradas de alta velocidad, especifique sellado transversal ultrasónico (20–35 kHz) para que la vibración acústica desplace los residuos líquidos fuera del punto de soldadura.
| Clase reológica del producto y serie base LINEVO | Parámetros del comprador a registrar antes de cotizar | Alcance de dosificación y acondicionamiento requerido en la propuesta | Modo de fallo dominante en campo y prevención mecánica |
|---|---|---|---|
| Polvos cohesivos, polvorientos o aireados (LV-400BF / 680BF / 980BF; proteína, café, crema, colágeno) | rho_bulk y rho_tapped (g/cm3) según USP <616>, índice de Carr CI (%), finos <75 μm (%), higroscopicidad, peso objetivo (p. ej., 1–30 g en LV-400BF) y tolerancia | Sinfines verticales servo multicarril con ajuste de accionamiento servo independiente por carril, agitador de baja velocidad, puntas de cierre en el extremo inferior del tubo y campana de aspiración de polvo en la zona de mordazas | Modo de fallo: Nube de polvo en suspensión que recubre la capa sellante interna de LLDPE/CPP antes de que cierren las mordazas transversales, causando fallos de pelado ASTM F88 y fugas por canal. Prevención: Prolongar los tubos del sinfín por debajo de la línea de sellado superior, añadir puntas cónicas antigoteo y aplicar extracción por vacío de presión negativa sobre el punto de cierre transversal. |
| Polvos farmacéuticos / probióticos de microdosis y sensibles al oxígeno (microsinfín BF + ruta MAP) | Microdosis objetivo (0.5–5 g), diferencial de tamaño de partícula de la mezcla, O2 residual objetivo en el espacio de cabeza (%), límite de HR ambiental (<35–45% HR) y tolerancia farmacopeica | Sinfines servo de micropaso de precisión por carril, deflectores de tolva antisegregación, lanzas concéntricas de barrido con nitrógeno (N2) de longitud completa, controlador de flujo másico de gas y ruta de contacto en SUS316L | Modo de fallo: Deriva de peso en los carriles exteriores y segregación de ingredientes en tolvas anchas, además de >3% de O2 residual que degrada la potencia de UFC vivas. Prevención: Especificar alimentación de polvo dividida/simétrica con control de nivel, ajuste de retroalimentación servo por carril y purga profunda de N2 en el tubo verificada mediante analizador de espacio de cabeza en el FAT. |
| Gránulos cristalinos de flujo libre (LV-400BK / 680BK / 980BK; azúcar, sal, semillas, cristales para bebidas) | Rango de tamiz del gránulo (μm/mm), CI <= 15% (HR <= 1.18), friabilidad del cristal, tendencia a la carga estática, peso de llenado objetivo (g) y velocidad por turno | Vasos volumétricos telescópicos multicarril, cavidades dosificadoras rotativas o compuertas deslizantes temporizadas con ajuste de volumen sin herramientas y barras eliminadoras de estática | Modo de fallo: Cristales de azúcar de caída tardía que rebotan hacia el punto de cierre de la mordaza transversal, perforando las capas barrera de aluminio y creando microporos. Prevención: Adelantar el tiempo de cierre de compuerta entre 120 y 180 ms antes del cierre de mordazas y mantener >=20–25 mm de espacio de cabeza libre sobre la columna de gránulos asentada. |
| Líquidos fluidos de baja viscosidad (LV-400BY / 680BY / 980BY; salsa de soja, vinagre, aceite, enjuague bucal, concentrado) | Viscosidad (<200–500 cP) a temperatura de llenado, tendencia a formar espuma, pH y contenido de sal/cloruros, volumen objetivo (mL) y gravedad específica | Bombas multicarril de pistón de desplazamiento positivo, peristálticas o de engranajes magnéticos con tanque de nivel constante, boquillas sumergidas de baja velocidad y colector CIP | Modo de fallo: Salpicaduras de líquido o microespuma que ascienden hacia el sello transversal inferior fundido al impactar, provocando reventones por vapor y fallo de hot-tack según ASTM F1921. Prevención: Programar finales de carrera de pistón servo desacelerados, usar boquillas antiespuma de alcance inferior y especificar piezas húmedas en SUS316L para líquidos ácidos o salinos. |
| Geles viscosos, pastas y salsas con partículas (LV-600X y series de stick dosificadas por bomba; gel energético, kétchup, miel, wasabi, loción) | Viscosidad (1,500–50,000+ cP) en toda la curva de temperatura, tamaño máximo de partícula blanda (mm), sensibilidad al cizallamiento y volumen de llenado objetivo (1–30 mL o 5–100 mL) | Bombas de pistón servo con válvula rotativa de alta resistencia, cierre positivo neumático con boquilla de retrosucción activa en cada carril y tolva encamisada calefactada de doble pared con agitador rascador | Modo de fallo: Formación de hilos viscoelásticos ('telarañas') a través de la costura de sellado transversal tras el corte de la bomba, atrapando aceite o azúcar en la banda de sellado. Prevención: Combinar la retracción activa por retrosucción neumática de la boquilla (2–4 mm) con control de temperatura de la tolva encamisada (45–65°C) o sellado transversal ultrasónico. |
Compare configuraciones detalladas por serie en la guía de máquinas de stick pack y sobres para polvo (máquina de stick para polvo LV-400BF, llenadora de sinfín para stick de polvo multicarril, línea para mezclas de bebidas con extracción de polvo, máquina de stick para probióticos con barrido de nitrógeno y máquina de stick para mezclas de bebidas en polvo) o en la guía de stick pack y sobres para líquidos y salsas (máquina de stick con bomba antigoteo para gel energético, envasadora de stick líquido para kétchup, envasadora servo de stick para loción y envasadora de stick para wasabi/mostaza LV-600X).
Paso 2 — ¿Cómo dimensionan el bastidor el ancho del stick, la geometría de sello de aleta frente a solape y el ancho de bobina madre (W_web)?
En una máquina de stick pack multicarril alimentada por bobina, un único rollo maestro de film se desbobina bajo control de tensión servo, se corta longitudinalmente mediante cuchillas circulares rotativas en N_lanes cintas individuales, se envuelve alrededor de tubos formadores verticales paralelos para formar cilindros con sello trasero (sello de aleta o sello solapado), se dosifica, se sella transversalmente y se corta. Dado que el ancho plano del stick terminado (W_stick) y el margen del sello trasero determinan el ancho de cinta cortada por carril (W_strip), al multiplicar por N_lanes se fija de inmediato el ancho de bobina madre de film (W_web) y la clase de bastidor de la máquina (400 mm, 680 mm o 980 mm). Consulte la estructura del stick terminado en qué es un stick pack y las ventajas de cada formato en stick pack frente a sobre plano (sachet).
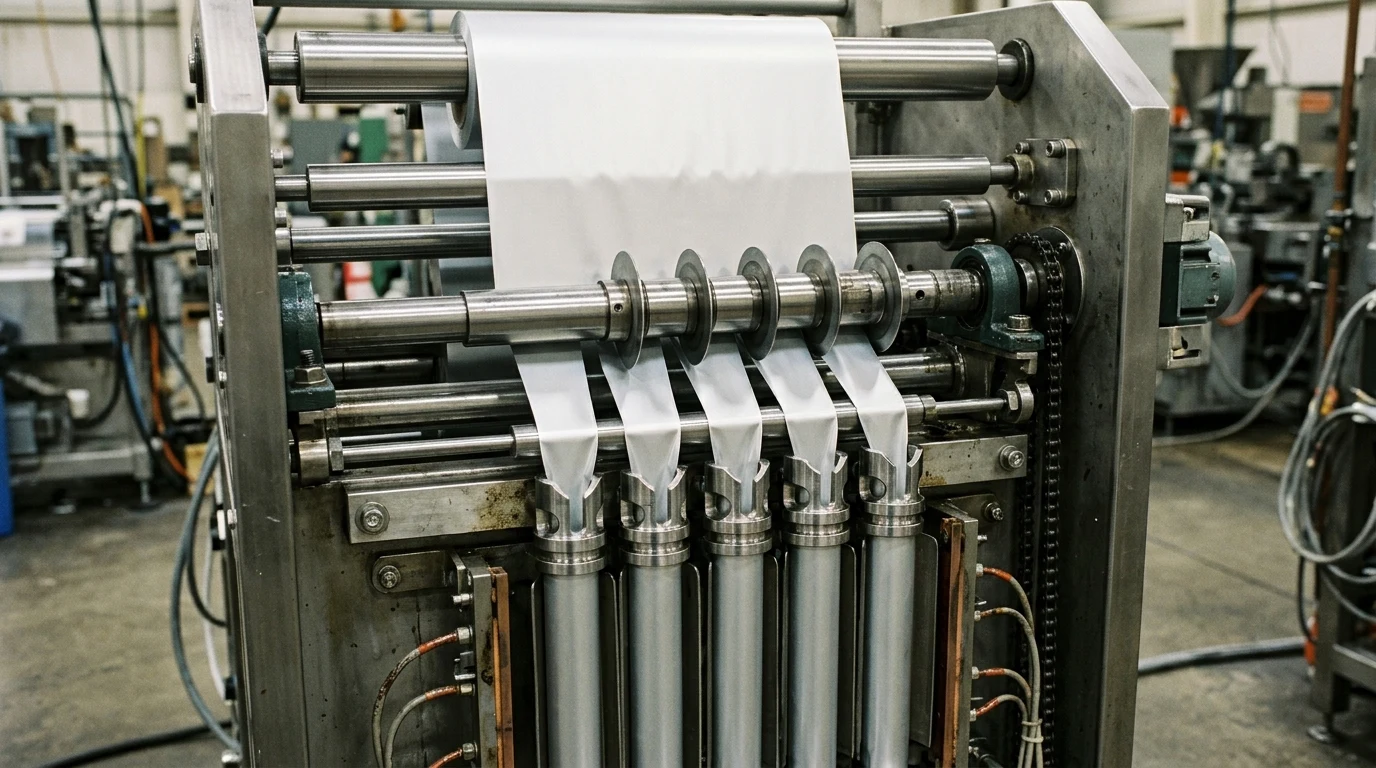
- Fórmula (Ancho de cinta cortada por carril y ancho de bobina madre multicarril): Para un sello de aleta (fin seal) longitudinal plegado (unión sellante interior con interior), W_strip_fin = 2 W_stick + 2 W_fin y el **ancho de bobina madre es W_web = N_lanes (2 W_stick + 2 W_fin) + 2 W_trim. Para un sello solapado (lap seal)** plano (unión interior con exterior), W_strip_lap = 2 W_stick + W_lap y W_web_lap = N_lanes (2 W_stick + W_lap) + 2 W_trim, donde W_stick es el ancho plano del stick terminado (mm), W_fin es el ancho de la aleta del sello trasero plegado (5–7 mm, por lo que 2 W_fin = 10–14 mm), W_lap es el ancho de solape simple (5–8 mm) y W_trim es el margen exterior de guiado/recorte de borde por lado (6–10 mm por borde, o 2 W_trim = 12–20 mm en total).
- Ejemplo práctico (Ancho de bobina madre de 8 carriles y ahorro de film con sello de aleta frente a solape): Para N_lanes = 8 carriles de un stick de suplemento en polvo con W_stick = 25 mm, un sello de aleta plegado de W_fin = 6 mm y un recorte de borde de W_trim = 10 mm por lado, cada carril requiere W_strip_fin = 2 25 + 2 6 = 62 mm, lo que arroja un ancho de bobina maestra de W_web = 8 (2 25 + 2 6) + 2 10 = 8 * 62 + 20 = 516 mm. Como 516 mm supera el límite de 400 mm de un bastidor LV-400BF, este proyecto de 8 carriles debe pasar al bastidor LV-680BF de 680 mm (3–10 carriles, bobina máx. de 680 mm). Cambiar a un sello solapado de W_lap = 6 mm (en un laminado termosellable por la cara exterior) reduce el ancho de tira a 56 mm y el ancho de bobina madre a W_web_lap = 8 * 56 + 20 = 468 mm, ahorrando 48 mm (9.3%) de laminado en todo el ancho de banda.
| Elección geométrica o de sellado | Especificación de ingeniería y requisito de bobina | Dónde encaja mejor | Modo de fallo dominante en campo y prevención mecánica |
|---|---|---|---|
| Sello longitudinal de aleta / Fin Seal (Costura trasera plegada interior-interior; margen 2 × W_fin = 10–14 mm) | Pliega ambos bordes de la cinta cortada hacia afuera para que las capas sellantes internas de poliolefina (LLDPE/mLLDPE/CPP conforme a FDA 21 CFR 177.1520) se suelden cara a cara; funciona con cualquier capa externa no sellable (PET/AL/PE, Papel/PE) | Opción predeterminada para laminados con barrera de aluminio, sticks farmacéuticos/probióticos y polvos o líquidos agresivos | Modo de fallo: Fugas por canal en la unión en T de 4 capas donde la aleta vertical plegada cruza el sello extremo horizontal plano (escalón de espesor de 2 a 4 capas). Prevención: Especificar estriados de mordaza transversal aliviados/achaflanados, mayor presión de cierre por palanca articulada y verificar mediante pruebas de estallido ASTM F1140 y de burbuja al vacío ASTM D3078. |
| Sello longitudinal solapado / Lap Seal (Costura plana superpuesta interior-exterior; margen 1 × W_lap = 5–8 mm) | Superpone la capa sellante interna de un borde sobre la superficie externa del borde opuesto; ahorra 6–8 mm de ancho de film por carril (8–12% de reducción de material) y deja un dorso plano para diseño gráfico de 360° | Sticks comerciales de gran volumen que utilizan films coextruidos o laminados con capa exterior termosellable o franja de laca térmica registrada | Modo de fallo: Delaminación de la capa exterior o apertura de la costura trasera cuando se enhebra un film estándar PET/AL/PE (PET exterior no sellable) en un cuello de sello solapado, o cuando la desviación de banda supera ±1.0 mm. Prevención: Confirmar la sellabilidad exterior-interior en la ficha técnica del film antes de mecanizar los cuellos y exigir guiado de borde de banda EPC ultrasónico u óptico. |
| Mordazas de resistencia térmica conductiva (Barras calefactadas PID multizona, 130–195°C) | Mordazas metálicas estriadas o planas calentadas por cartuchos transfieren calor por conducción a través de las capas barrera para fundir el sellante interno durante una ventana de permanencia de 220–380 ms | Referencia industrial estándar para más del 90% de las aplicaciones de stick pack de polvo, gránulos y líquidos de corte limpio en bastidores de 400 / 680 / 980 mm | Modo de fallo: Caída térmica de la mordaza transversal en los carriles exteriores durante el arranque o extrusión del sellante ('cabello de ángel') cuando se eleva la temperatura de mordaza para compensar un tiempo de sellado corto. Prevención: Especificar lazos de temperatura PID independientes multizona en barras anchas (680–980 mm) y ajustar la ventana de hot-tack del sellante interno (ASTM F1921) a la velocidad de ciclo. |
| Sellado transversal ultrasónico (Sonotrodo acústico de titanio de 20–35 kHz y yunque) | La vibración mecánica de alta frecuencia genera calor por fricción estrictamente en la interfaz del sellante interno en 80–150 ms sin calor radiante térmico hacia el tubo de producto | Biológicos/probióticos termosensibles, polvos polvorientos o sticks de líquido/gel donde neblina de producto a nivel de micras entra en la zona de sellado | Modo de fallo: Agrietamiento del aluminio o energía de soldadura desigual en yunques multicarril si se desvía el paralelismo del sonotrodo o varía el calibre del laminado a lo largo de la banda. Prevención: Utilizar nivelación de yunque segmentado rígido con monitoreo en lazo cerrado de amplitud/energía ultrasónica por ciclo y verificar la fuerza de pelado según ASTM F88. |
| Cambio de formato de ancho de stick terminado frente a longitud de corte (W_stick frente a L_stick) | El ancho plano terminado W_stick (20–105 mm) queda fijado por el diámetro mecanizado del cuello/tubo formador; la longitud total de corte L_stick (50–150 mm) se ajusta mediante la longitud de arrastre servo y el registro de fotocélula | Líneas multi-SKU que procesan múltiples gramajes (3 g, 5 g, 10 g) con un mismo ancho de stick variando L_stick de 70 mm a 140 mm | Modo de fallo: Pedir una sola máquina para sticks de 23 mm y 35 mm de ancho asumiendo que el ancho se ajusta en la pantalla táctil. Prevención: Estandarizar todos los SKU en un único ancho plano terminado W_stick siempre que sea posible, o presupuestar un casete completo de cuellos/tubos formadores de N carriles y separadores de cuchillas para cada ancho adicional. |
Adjunte a su solicitud de cotización (RFQ) un plano acotado del stick y la ficha técnica del film del convertidor registrando ocho datos obligatorios: (1) Ancho plano del stick terminado W_stick (mm) (20–65 mm en LV-400, 20–85 mm en LV-680, 20–105 mm en LV-980); (2) Longitud total de corte L_stick (mm) (base de 50–150 mm, incluyendo explícitamente las bandas de sellado extremo horizontal superior e inferior); (3) Ancho de banda de sellado extremo y altura útil de llenado (L_usable = L_stick - 2 * W_end - L_headspace verificada frente al volumen de dosis V_dose); (4) Estilo y margen del sello trasero (sello de aleta 2 * W_fin = 10–14 mm frente a sello solapado W_lap = 5–8 mm); (5) Sistema de apertura (corte recto, dientes en zigzag, esquinas redondeadas o muesca abre-fácil con boquilla vertedora); (6) Calibre por capa del laminado y cumplimiento del sellante interno de poliolefina con FDA 21 CFR 177.1520 (p. ej., 12 μm PET / 7–9 μm AL / 50 μm LLDPE, total 70–95 μm); (7) Diámetro exterior de bobina maestra (400–450 mm), diámetro interior de mandril de 76 mm y disposición de taca/fotocélula; y (8) Identificadores trazables de muestras tanto para sticks de referencia como para bobinas de prueba.
Paso 3 — ¿Cómo se calcula el número de carriles requeridos (N_lanes) y se comparan las plataformas monocarril frente a multicarril?
Las velocidades nominales en las máquinas verticales de stick pack (base de 20–40 cortes/min en nuestras series LV-400 / 680 / 980; hasta 50–80 cortes/min en bastidores servo de alta velocidad) miden ciclos de cuchilla por minuto (N_cpm), no sticks terminados aceptados. Dado que cada carrera de la mordaza transversal libera simultáneamente un stick de cada carril activo, la velocidad bruta es igual a N_lanes × N_cpm, mientras que la producción neta aceptada por turno (Q_net) descuenta la disponibilidad de línea (OEE_line considerando empalmes de bobina maestra, recargas de tolva y limpieza de mordazas), las pérdidas de corte en empalmes (R_splice) y los rechazos por peso fuera de rango o integridad del sello (R_reject):
- Fórmula (Producción neta de sticks aceptados y número de carriles activos requeridos): Q_net (sticks aceptados/min) = N_lanes N_cpm OEE_line * (1 - R_splice - R_reject), y el **número de carriles requeridos es N_lanes = ceil(Q_shift_target / (T_avail N_cpm OEE_line * (1 - R_splice - R_reject)))**, donde Q_shift_target es la cantidad de sticks buenos requeridos por turno, T_avail son los minutos netos de producción disponibles por turno y N_cpm es la velocidad de ciclo sostenida con su producto y su film.
- Ejemplo práctico (Dimensionamiento de N_lanes a partir de un objetivo por turno de 8 horas): Una planta nutracéutica que requiere Q_shift_target = 96,000 sticks aceptados por turno durante T_avail = 420 minutos netos de producción (228.6 sticks aceptados/min) con un polvo de electrolitos de 5 g operando a una velocidad sostenida de N_cpm = 32 cortes/min, con disponibilidad de línea OEE_line = 0.86, pérdida por empalme R_splice = 0.015 (1.5%) y tasa de rechazo R_reject = 0.015 (1.5%), alcanza 32 0.86 (1 - 0.030) = 26.69 sticks aceptados/min/carril, lo que arroja N_lanes = ceil(228.6 / 26.69) = ceil(8.56) = 9 carriles. Para mantener un corte longitudinal simétrico de la banda y divisibilidad estándar para estuches de 10/20 unidades, especifique una configuración LV-680BF de 10 carriles que entrega 267 sticks aceptados/min (112,100 sticks aceptados/turno con un margen de seguridad del 16.8%).
Regla práctica de ingeniería 3 (Umbral entre VFFS compacta monocarril y stick pack multicarril): Si la producción neta requerida Q_net es inferior a 50–70 envases/min (<20,000–28,000 envases/turno) o su operación cambia el ancho de bolsa a diario entre formatos anchos tipo almohadilla o sobre plano (35–150 mm de ancho) → priorice una envasadora vertical compacta o plataforma de sobres de 1 a 2 carriles (seleccione el modelo exacto y la disposición de formado mediante revisión de ingeniería) y compare las piezas de formato y el tiempo de cambio medido en la configuración propuesta. Una vez que la demanda sostenida en un stick tubular estrecho (20–65 mm de ancho) supera los 100–120 sticks aceptados/min, pase a un bastidor de stick pack multicarril (LV-400 / LV-680 / LV-980, de 4 a 16 carriles) porque el corte multicarril alcanza entre 150 y más de 500 sticks/min a velocidades de mordaza moderadas (28–36 cortes/min), preservando un tiempo completo de termosellado de 250–350 ms para garantizar la integridad hot-tack según ASTM F1921.
| Clase de plataforma y modelos de referencia | Ancho de banda, carriles, tamaño de envase y velocidad base | Ajuste principal de ingeniería y perfil de cambio de formato | Modo de fallo dominante en campo y prevención mecánica |
|---|---|---|---|
| Clase VFFS compacta de 1 carril / 1–2 carriles y sobre/stick de entrada (modelo y formato seleccionados durante la revisión de ingeniería) | Confirmar posiciones de formado, ancho útil de film, velocidad de ciclo, potencia y dimensiones instaladas para la disposición monocarril propuesta | Tiradas piloto/clínicas o de alta mezcla de referencias; comparar las piezas de formato seleccionadas y las tareas de cambio medidas | Modo de fallo: Elevar la velocidad de ciclo monocarril por encima de la ventana validada de sellado y hot-tack del film puede provocar el fallo del sello inferior bajo el impacto del producto. Prevención: Limitar la velocidad de ciclo monocarril dentro de la ventana de hot-tack ASTM F1921 del film y pasar a un bastidor LV-400 de 4 carriles cuando Q_net > 80–100 sticks/min. |
| Clase envasadora VFFS minorista de un solo tubo (ruta LV-400B/D / LV-420 / LV-520 / vffs-multihead en /machines/vffs) | 1 tubo formador ancho; ancho máx. de film 420–520+ mm; bolsas tipo almohadilla, con fuelle o de cuatro soldaduras (60–250 mm de ancho, llenado de 50 g–2.5 kg); pesadora multicabezal o sinfín simple | Bolsas minoristas individuales de café en grano, snacks, frutos secos, congelados, detergente o bolsas de proteína de 250 g–1 kg (no sticks estrechos monodosis) | Modo de fallo: Intentar formar sticks monodosis estrechos de 20–30 mm en un bastidor VFFS minorista ancho, provocando arrugas severas en el film y puentes de producto en tubos de caída sobredimensionados. Prevención: Dirigir las porciones monodosis (1–30 g, 20–65 mm de ancho) a máquinas de stick pack multicarril y mantener las bolsas minoristas de 100 g–2.5 kg en máquinas VFFS de un solo tubo. |
| Bastidor compacto de stick pack multicarril de 400 mm (LINEVO LV-400BF / LV-400BK / LV-400BY; referencia ST400 / STICK 360) | 2–4 carriles estándar (hasta 6–8 microcarriles en sticks de 17–20 mm); bobina máx. 400 mm; ancho de stick 20–65 mm; longitud 50–150 mm; 20–40 cortes/min (40–160+ sticks brutos/min); 4.5 kW; 500 kg; altura 2,180–2,680 mm | Producción dedicada de monodosis (50,000–120,000 sticks aceptados/turno) para co-packers regionales y marcas que lanzan de 2 a 4 SKU principales | Modo de fallo: Deriva de alineación de banda en los carriles exteriores y solape desigual del sello de aleta al cortar 4 carriles sin control activo de borde. Prevención: Especificar un guiador de borde de banda (EPC) ultrasónico u óptico con control de tensión de desbobinado por rodillo bailarín y mantener >=12 mm de margen total de recorte exterior. |
| Bastidor de stick pack multicarril de banda media de 680 mm (LINEVO LV-680BF / LV-680BK / LV-680BY; referencia ST600 / SP600 / MS600) | 3–10 carriles; bobina máx. 680 mm; ancho de stick 20–85 mm; longitud 50–150 mm; base de 20–40 cortes/min (60–400 sticks brutos/min); 6.0 kW; 650 kg; altura 2,250–2,850 mm | Líneas industriales principales de co-packing y nutracéuticos (100,000–280,000 sticks aceptados/turno) acopladas directamente con encartonadoras horizontales automáticas | Modo de fallo: Deflexión mecánica en el centro de la mordaza y gradiente térmico a lo largo de una barra de sellado de 680 mm, causando fugas en los carriles centrales (carriles 4–7) en la unión en T de 4 capas del sello trasero. Prevención: Exigir soporte de palanca articulada con puente central y cartuchos calefactores PID multizona verificados mediante pruebas carril por carril según ASTM D3078 / F1140. |
| Bastidor de stick pack multicarril de alta producción y banda ancha de 980 mm (LINEVO LV-980BF / LV-980BK / LV-980BY; referencia ST800 / SP900 / STICK 720) | 4–16 carriles; bobina máx. 980 mm; ancho de stick 20–105 mm; longitud 50–150 mm; base de 20–40 cortes/min (80–640 sticks brutos/min); 7.5 kW; 800 kg; altura 2,350–2,950 mm | Fabricación por contrato 24/7 de gran volumen y líneas nacionales minoristas de sticks de bebidas, azúcar y café (250,000–500,000+ sticks aceptados/turno) | Modo de fallo: Falta de alimentación de polvo en los carriles exteriores y segregación de densidad aparente a lo largo de una artesa de sinfín de 980 mm, además de tiempos muertos por empalme de bobinas maestras pesadas de más de 80 kg. Prevención: Exigir alimentación simétrica de doble puerto o tolvas gemelas divididas con sinfines transversales controlados por nivel, ajuste servo independiente por carril y mesa de empalme de film con polipasto de bobinas. |
Regla práctica de ingeniería 4 (Umbral entre empaque manual y agrupación sincronizada con encartonadora): Si la producción neta multicarril Q_net supera los 160–200 sticks aceptados/min (de 6 a 10+ carriles a 28–35 cortes/min) o los estuches minoristas requieren conteos exactos de múltiples sticks (10, 20 o 30 sticks/estuche) → priorice cotizar desde el primer día canaletas de retención sincronizadas por carril, desviadores de rechazo individuales por carril y una transferencia por cangilones indexados hacia una máquina encartonadora horizontal automática (como nuestra configuración de encartonado para stick pack), ya que un operario humano solo puede recoger, inspeccionar y contar de forma sostenida entre 40 y 50 sticks/min, lo que significa que una máquina de 10 carriles sin agrupación requiere de 5 a 6 empacadores manuales por turno.
Cuando esté listo para comparar precios comerciales entre estas clases de bastidor, combine esta guía de selección técnica con nuestra guía de costos y alcance de cotización de máquinas de stick pack y la guía de presupuesto instalado y ROI. Envíe el plano de su stick, la especificación del film, los datos reológicos del producto y el objetivo de producción por turno mediante la lista de verificación del proyecto o planifique una prueba de muestras previa al pedido.
Paso 4 — ¿Qué suministros de planta en EE. UU., altura libre, normas de seguridad (EN 415-3 / UL 508A) y factores de TCO a 5 años deben verificarse?
Una máquina de stick pack multicarril que supera una prueba en la planta del fabricante aún puede detenerse durante la instalación en su fábrica si la cotización se redactó para una placa de características doméstica de 220V / 380V a 50 Hz, una altura de techo no medida que bloquea el cargador superior de polvo o conjuntos en contacto con el producto atornillados que tardan dos horas en desmontarse entre lotes con alérgenos. Antes de emitir una orden de compra, audite tanto la preparación de la planta en EE. UU. / internacional como el Costo Total de Propiedad (TCO) a 5 años:
- Fórmula (Libro mayor de TCO a 5 años y costos operativos ocultos): TCO_5yr = CapEx_line + 5 [(N_swap_yr dT_swap C_downtime_hr) + (Q_annual dR_leaker * C_stick_unit) + C_spares_yr], donde CapEx_line es la inversión total en equipo puesto en planta más utillaje, N_swap_yr es el número anual de lavados por alérgenos/sabores y cambios de formato, dT_swap son las horas de desmontaje/montaje por evento (h), C_downtime_hr es el costo total por hora de parada de línea, Q_annual es el volumen anual de sticks, dR_leaker es la fracción de fugas/mermas por contaminación del sello, C_stick_unit es el costo unitario del stick lleno y C_spares_yr son los consumibles de desgaste anuales (cuchillas de corte longitudinal, cartuchos calefactores, cinta de PTFE, juntas tóricas de boquilla).
- Ejemplo práctico (Impacto en el TCO a 5 años de las tolvas divididas sin herramientas y la extracción de polvo en mordazas): Al comparar dos propuestas de stick de polvo de 8 carriles que procesan Q_annual = 10,000,000 sticks/año con N_swap_yr = 150 lavados/año: la Configuración B especifica una tolva dividida de apertura rápida sin herramientas (0.5 h frente a 1.5 h de desmontaje con tornillos, ahorrando dT_swap = 1.0 h/lavado) y una campana de aspiración de polvo en la zona de mordazas más ajuste servo por carril (reduciendo los sticks con fugas por contaminación del sello del 1.9% al 0.4%, dR_leaker = 0.015). En 5 años, la Configuración B ahorra 150 1.0 = 150 horas/año de parada por lavado (750 horas en 5 años) más 10,000,000 0.015 = 150,000 sticks con fuga evitados al año (750,000 sticks llenos ahorrados en 5 años), recuperando la inversión inicial de la tolva sanitaria y la extracción de polvo durante los primeros meses de producción.
| Límite de planta o categoría de TCO | Referencia estándar de ingeniería y ancla normativa | Qué debe verificar ingeniería de planta en la cotización | Modo de fallo dominante en campo y prevención mecánica |
|---|---|---|---|
| Suministro eléctrico, cuadro de control y armónicos de VFD (NFPA 70 / NEC y UL 508A) | Nuestros bastidores multicarril estándar operan sobre una referencia base de 220V 50/60 Hz (4.5 kW en LV-400, 6.0 kW en LV-680, 7.5 kW en LV-980); las plantas industriales de EE. UU. suministran 208V, 240V o 480V trifásico a 60 Hz | Tensión/fases/Hz exactos en la acometida de la máquina, transformador o distribución nativa de 480V/208V a 60 Hz, numeración de cables, clasificación SCCR y requisitos de panel UL 508A / NFPA 70 | Modo de fallo: Conectar un armario de 220V/380V 50 Hz a una acometida estadounidense de 480V 60 Hz mediante un transformador reductor subdimensionado, provocando fallos por subtensión en los servoaccionamientos durante los picos de consumo de las mordazas transversales. Prevención: Especificar la tensión/frecuencia nativa de la planta y un transformador de aislamiento/autotransformador dedicado dimensionado al >=125% de los kVA a plena carga. |
| Altura libre al techo, carga sobre el suelo y altura apilada con alimentador superior | Alturas de máquina base: serie BY de líquidos 2,180–2,350 mm; serie BF de polvos 2,680 mm (LV-400BF), 2,850 mm (LV-680BF) y 2,950 mm (LV-980BF) antes del cargador superior por vacío o sinfín | Altura total instalada apilada (máquina + receptor de vacío/cargador + espacio libre para extracción del sinfín, a menudo 3,300–3,700 mm), paso por puertas y carga sobre losa (500–800 kg base + encartonadora) | Modo de fallo: Pedir un bastidor para polvo LV-680BF o LV-980BF (2,850–2,950 mm de alto) para un techo de 3,000 mm (10 pies), dejando cero espacio libre para el cargador por vacío o para extraer verticalmente los tornillos sinfín de 1.2 m por la parte superior. Prevención: Medir la altura libre hasta el rociador o conducto más bajo y especificar una tolva dividida/rebajada cuando la altura del techo sea <3,400 mm. |
| Calidad del aire comprimido, control de polvo y suministro de nitrógeno MAP | Aire comprimido seco y libre de aceite a 0.6 MPa (6 bar / 90 psi), 425–850 NL/min (15–30 CFM según número de carriles y válvulas neumáticas); N2 de grado alimentario con pureza >=99.9% para MAP | Secador/filtración de aire dedicados (ISO 8573-1 Clase 1.4.1), conducción de escape del colector de polvo por vacío y capacidad del caudalímetro de N2 (NL/min en todos los N_lanes) | Modo de fallo: Caídas de presión por debajo de 4.8 bar (70 psi) en colectores de aire de planta compartidos cuando las palancas de sellado transversal o las válvulas de retrosucción se activan simultáneamente, causando sellos extremos débiles de forma intermitente. Prevención: Instalar un pulmón acumulador de aire local, un presostato de enclavamiento por baja presión (ajustado a 5.2 bar) y accionamiento de mordazas por servomotor donde el suministro de aire sea limitado. |
| Resguardos de seguridad de la máquina, enclavamientos y blindaje térmico (EN 415-3:2021 / ANSI B155.1) | EN 415-3:2021 (Seguridad de máquinas de formado, llenado y sellado) y ANSI/PMMI B155.1 exigen resguardos móviles enclavados alrededor de las cuchillas circulares, mordazas transversales calientes y cuchillas de corte, además de desconexión segura de par (STO, EN ISO 13849-1) | Arquitectura de relé/PLC de seguridad, interruptores de enclavamiento de puertas que detienen de inmediato el cierre de mordazas y el movimiento de cuchillas al abrirse, y protecciones contra quemaduras térmicas en Lexan/policarbonato | Modo de fallo: Operarios que introducen las manos en la zona del cuello formador o de las mordazas transversales para despejar un atasco de film mientras las cuchillas rotativas o las mordazas a 170°C permanecen energizadas. Prevención: Verificar durante el FAT los enclavamientos de seguridad de doble canal en puertas, las válvulas neumáticas de descarga de mordazas en parada de emergencia y los ejes de corte protegidos. |
| Saneamiento, desmontaje por alérgenos y metalurgia en contacto con el producto (SUS304 frente a SUS316L) | Bastidor/revestimiento estándar en SUS304 con ruta húmeda de producto en SUS304 o SUS316L; limpieza en seco por aspiración/cepillado para polvos higroscópicos frente a lavado húmedo COP/CIP para salsas y geles | Certificado de aleación en contacto con el producto (SUS316L para salsas ácidas/salinas, electrolitos o sector farmacéutico), abrazaderas de tolva dividida sin herramientas y grado de protección IP del armario eléctrico | Modo de fallo: Entrada de agua en servomotores de sinfín no aptos para lavado con manguera, o cambios de alérgenos de 2 horas en tolvas atornilladas. Prevención: Adecuar la construcción sanitaria al protocolo SOP real de su planta: especificar tolvas divididas de liberación rápida para limpieza en seco en polvos y colectores tri-clamp listos para CIP en líquidos. |
Revise las funciones de puesta en marcha, las listas de verificación de suministros de planta y el alcance de capacitación de operarios en nuestra página de planificación de instalación y capacitación, e incluya un kit de desgaste para 12 meses (cuchillas rotativas de corte longitudinal, tela de vidrio con PTFE, termopares PID, cartuchos calefactores y juntas tóricas de pistón/boquilla) a través de repuestos y piezas de formato.
Paso 5 — ¿Cómo se verifica la evidencia del proveedor y la integridad del sellado (ASTM F88 / F1140 / D3078 / F1921) durante el FAT?
Nunca apruebe una configuración de stick pack multicarril basándose en una cifra de velocidad de folleto o en un video de prueba grabado con film vacío o arena de prueba de flujo libre. Dado que todos los N_lanes comparten una misma barra de sellado transversal, una máquina solo está lista para producción cuando cada carril desde el Carril 1 hasta el Carril N_lanes mantiene el peso de dosis objetivo y supera las pruebas de sellado hermético con su lote real de producto y la bobina de su convertidor. Utilice el filtro de evidencia en tres etapas (Pendiente → Recibido → Aceptado) y ancle su protocolo de Pruebas de Aceptación en Fábrica (FAT) a cuatro normas internacionales de ensayo de envases:
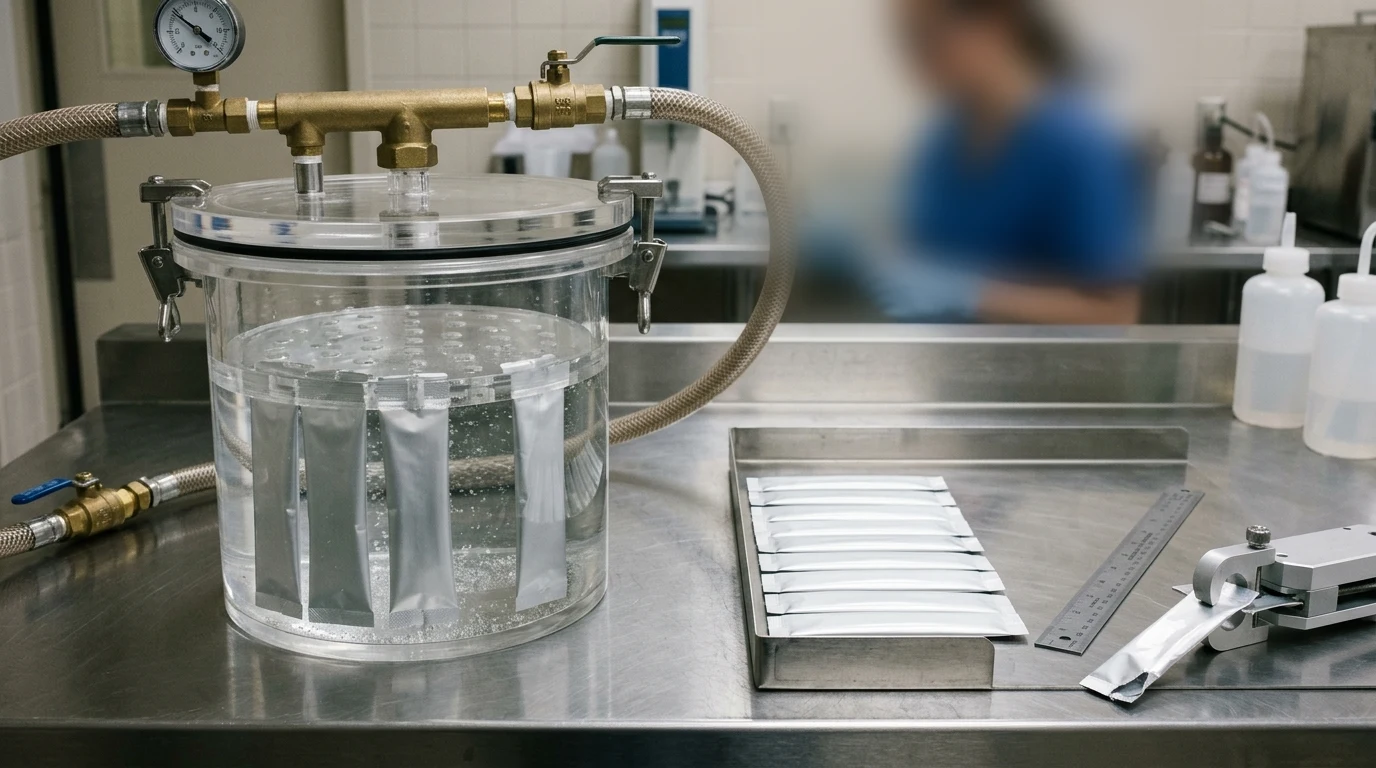
- ASTM D3078 (Prueba de fugas por emisión de burbujas al vacío para envases flexibles): Sumerge sticks llenos de cada carril activo (del 1 al N_lanes) bajo el agua dentro de una cámara de vacío transparente (-25 a -60 kPa de vacío diferencial mantenido durante 30 segundos) para detectar visualmente fugas por canales gruesos (>=100 μm) en la unión en T de 4 capas entre el sello trasero y el sello extremo, o por polvo/líquido atrapado en la costura transversal. Para sticks de líquido llenados al ras con un espacio de cabeza mínimo, inyecte una pequeña burbuja calibrada de aire/nitrógeno durante el muestreo del FAT para que la expansión del gas fuerce la salida de burbujas a través de cualquier microcanal.
- ASTM F1921 / F1921M (Resistencia Hot-Tack en caliente) y ASTM F88 / F88M (Resistencia al pelado del sello enfriado): La norma ASTM F1921 verifica que la capa sellante interna de poliolefina aún fundida soporte el impacto de la caída de la dosis de polvo o líquido milisegundos después de abrirse las mordazas transversales inferiores, mientras que la norma ASTM F88 mide la fuerza de pelado a temperatura ambiente (N/15 mm o N/25.4 mm a 200–300 mm/min) tanto en el sello longitudinal de aleta/solape como en los sellos extremos transversales.
- ASTM F1140 / F1140M (Estallido y fluencia por presurización interna del stick completo): Presuriza sticks seleccionados al azar de los carriles centrales y exteriores (Carril 1, carriles centrales y Carril N) hasta el estallido o durante una retención temporizada de fluencia (ASTM F1140), demostrando que la fuerza de cierre y la temperatura de las mordazas transversales son uniformes en todo el ancho de barra de 400 mm, 680 mm o 980 mm.
| Ítem de verificación | Registro documental o de prueba requerido antes de la aprobación | Umbral de aceptación de ingeniería (Aceptar cuando) | Modo de fallo dominante detectado antes del embarque |
|---|---|---|---|
| 1. Cabezal dosificador, modelo de bastidor y plano de alcance del utillaje | Propuesta desglosada que indique la clase de bastidor (400 / 680 / 980 mm), carriles activos N_lanes, mecanismo de dosificación (sinfín BF, vasos BK, pistón BY/LV-600X) y plano de utillaje que muestre W_strip y W_web | El alcance especificado coincide con el plano de su stick (W_stick × L_stick), el margen de sello de aleta/solape y el cálculo del ancho de bobina madre con >=12 mm de margen exterior de guiado | Detecta bastidores de 400 mm subdimensionados cotizados para anchos de bobina >380 mm o la falta de juegos de cuellos formadores para anchos de stick secundarios. |
| 2. Identificadores trazables del producto del comprador y de la bobina del convertidor | Hojas de registro de pruebas y FAT que documenten el ID exacto de su lote de producto, la densidad aparente/viscosidad a la temperatura de prueba y el ID de bobina de film del convertidor | Todos los datos registrados de velocidad, peso y sellado se obtuvieron con su producto y su laminado reales, nunca con film vacío ni arena sustituta de flujo libre | Detecta máquinas ajustadas con gránulos de fácil flujo que forman puentes, generan polvo o gotean al cargarse con su polvo cohesivo o gel viscoso. |
| 3. Precisión de dosis carril por carril (del Carril 1 al Carril N) | Pesajes de muestras consecutivas registrados por separado para cada carril individual (1 a N_lanes) a la velocidad de ciclo objetivo N_cpm | El peso medio y la desviación estándar (SD / RSD) en cada carril individual se sitúan dentro de su tolerancia acordada en gramos/mL sin falta de producto en los carriles exteriores | Detecta derivas de densidad del sinfín entre el centro y los extremos en tolvas anchas de 8–16 carriles que carecen de alimentación simétrica o ajuste servo por carril. |
| 4. Producción neta aceptada sostenida (Q_net) y registro de paradas/rechazos | Prueba de observación continua cronometrada que registre minutos transcurridos, ciclos acumulados, sticks brutos formados, sticks rechazados por causa y duración de cada parada | Los sticks buenos (brutos formados menos rechazos) durante la ventana acordada cumplen el objetivo Q_net sin contabilizar dos veces las paradas ni ocultar empalmes | Detecta velocidades pico de ciclo infladas que provocan paradas frecuentes por desalineación de banda, desperdicio en empalmes o altas tasas de rechazo en la controladora de peso. |
| 5. Integridad del sello en todos los carriles (ASTM D3078 / F88 / F1140) | Prueba en cámara de vacío por emisión de burbujas ASTM D3078 (-25 a -60 kPa, 30 s) más controles de pelado ASTM F88 / estallido ASTM F1140 en sticks muestreados de los carriles exteriores y centrales | Cero hileras de burbujas en la unión en T de 4 capas o en los sellos extremos en todos los carriles, y apertura limpia por la muesca abre-fácil sin rebabas irregulares de aluminio | Detecta caída térmica o deflexión central de la mordaza en barras de 680–980 mm, contaminación por polvo en la banda de sellado o cuellos de sello solapado desalineados. |
| 6. Cambio de formato, desmontaje para lavado y kit de repuestos | Demostración cronometrada del desmontaje de tolva/sinfín/bomba para limpieza, recuperación de recetas en HMI y lista desglosada de repuestos de desgaste para 12 meses | Uno o dos técnicos de planta completan el desmontaje dentro de la ventana de saneamiento de su turno y todas las piezas críticas de desgaste tienen número de referencia | Detecta tolvas atornilladas o ejes de corte sin indexar que convierten un lavado de 30 minutos en una reconstrucción mecánica de 3 horas. |
Mantenga la aprobación documental (alcance de las Filas 1 y 6) estrictamente separada de la aprobación de rendimiento (registros de prueba/FAT de las Filas 2 a 5). Coordine las pruebas de material previas al pedido a través de nuestra página de preparación de pruebas con muestras antes de fijar la geometría definitiva de los tornillos o boquillas.
Elección de una ruta diferente de envasado monodosis
Esta guía de ingeniería se aplica a máquinas verticales alimentadas por bobina que forman stick packs tubulares estrechos con sello trasero (20–105 mm de ancho plano, 50–150 mm de longitud) de 2 a 16+ carriles. Dirija su proyecto a una familia diferente de máquinas LINEVO cuando se cumpla cualquiera de estas condiciones:
- Sobres planos (sachets) de sellado en 3 o 4 lados a partir de bobina (15–125 mm de ancho): Los sobres planos sellados en tres o cuatro bordes perimetrales para cremas cosméticas, toallitas con alcohol, sobres de kétchup o bolsas anchas de polvo se procesan en máquinas de arado plano y sellado por rodillos (LV-400F / 680F / 980F, LV-500SF / 700SF / 980SF, LV-450X, LV-500SY / 700SY / 980SY); consulte la página de la familia de máquinas envasadoras de sobres (sachet), cómo elegir una máquina envasadora de sobres y la comparación entre stick pack y sobre plano.
- Bolsas doypack prefabricadas estables, bolsas con cierre zipper y bolsas con boquilla (spout): Las bolsas prefabricadas tomadas de un almacén, abiertas por vacío/aire, llenadas y selladas por la parte superior (LV-210 o nuestra máquina de bolsas prefabricadas para shisha) o llenadas a través de una boquilla rígida (LV-160) corresponden a las máquinas llenadoras de bolsas prefabricadas.
- Bolsas minoristas tipo almohadilla, con fuelle, de cuatro soldaduras o tipo ladrillo al vacío (50 g–2.5+ kg): Las bolsas minoristas más grandes de un solo tubo formadas sobre un cuello ancho corresponden a las máquinas verticales de formado, llenado y sellado (VFFS).
- Receta de producto no definitiva o estructura de film sin definir: Si la densidad aparente/viscosidad de su formulación o el laminado barrera aún están cambiando en I+D, realice primero una evaluación de muestras en laboratorio antes de fijar los cuellos formadores multicarril y los tornillos dosificadores.
Descargue y complete la lista de verificación de compra de máquinas de stick pack de 4 páginas (PDF)
Descargue e imprima la lista de verificación de compra de máquinas de stick pack (hoja de trabajo imprimible en PDF de 4 páginas). Utilícela para fijar su especificación interna de ingeniería antes de enviar solicitudes de cotización (RFQ) y mantenga una columna comparativa por proveedor para que compras, ingeniería de planta y aseguramiento de calidad auditen cada oferta con reglas idénticas:
- Página 1 — Resumen de producto, envase y producción: Registre la versión de la receta, la densidad aparente/compactada según USP <616> (o la viscosidad en cP a temperatura de llenado), la dosis objetivo y los límites de aceptación, el ancho plano terminado W_stick × la longitud total de corte L_stick (mm incluyendo sellos extremos), el estilo de sello de aleta frente a solape, la ficha técnica del laminado de bobina, la producción neta aceptada por turno Q_net, la mezcla de cambios de SKU y la interfaz de encartonado aguas abajo.
- Página 2 — Preparación de la planta en EE. UU. / internacional y responsabilidades: Registre la tensión/fases/frecuencia medidas en la acometida (208V/240V/480V 60 Hz frente a placa), el aire comprimido (6 bar, NL/min), el espacio en planta y la altura libre al techo (máquina de 2,180–2,950 mm + espacio libre para el alimentador superior), el plano de interfaz aguas arriba/abajo, el protocolo SOP de saneamiento (SUS304 frente a SUS316L), los resguardos y controles EN 415-3 / UL 508A y las responsabilidades de instalación y capacitación.
- Página 3 — Comparación lado a lado de la evidencia de proveedores (Proveedor A frente a Proveedor B): Califique cada una de las 10 filas de evidencia como Pendiente, Recibido o Aceptado únicamente cuando esté respaldada por el plano de utillaje, el registro trazable de pruebas con material, los pesos de dosis carril por carril (del Carril 1 al N_lanes) y los registros de verificación de sellado ASTM D3078 / F88 / F1140.
- Página 4 — Puntos abiertos de ingeniería y firma de aprobación de compra: Asigne un responsable con nombre y una fecha de resolución a cada punto en blanco o pendiente antes de autorizar un anticipo o la liberación de embarque.
Preguntas frecuentes al elegir una máquina envasadora de stick pack
¿Cómo sé si necesito una máquina de stick pack de un solo carril o multicarril?
Calcule los sticks netos aceptados por minuto requeridos (Q_net) a partir de su objetivo por turno. Por debajo de 50–70 sticks/min —o cuando cambie el ancho de bolsa a diario en pequeños lotes piloto—, evalúe una disposición de formado compacta y compare sus piezas de formato reales y tareas de cambio. Una vez que la demanda sostenida en un ancho de stick fijo (20–65 mm) supere los 100–120 sticks aceptados/min, elija un bastidor multicarril de 4 a 16 carriles (LV-400 / LV-680 / LV-980) para que cada carril trabaje a una velocidad conservadora de 28–36 cortes/min con tiempo completo de permanencia de termosellado.
¿Cómo calculo el ancho de bobina madre de film (W_web) para una máquina de stick pack multicarril?
Para un sello de aleta plegado estándar, multiplique los carriles activos por el ancho de tira cortada por carril y sume el recorte de borde exterior de la banda: W_web = N_lanes (2 W_stick + 2 W_fin) + 2 W_trim. Por ejemplo, 8 carriles de un stick plano de 25 mm con un sello de aleta de 6 mm (2 6 = 12 mm) y 10 mm de recorte de borde por lado requieren W_web = 8 (50 + 12) + 20 = 516 mm, lo que implica pasar de un bastidor LV-400 de 400 mm a un bastidor LV-680 de 680 mm.
¿Cuándo debo elegir un dosificador de tornillo sinfín servo frente a un dosificador de vasos volumétricos en una máquina de stick pack?
Mida la densidad aparente y compactada según USP <616>. Si el índice de compresibilidad de Carr CI = 100 * (rho_tapped - rho_bulk) / rho_tapped supera el 18% (relación de Hausner > 1.22) o los finos menores de 75 micras superan el 15% (proteína de suero, café soluble, colágeno, cacao, probióticos), elija un sinfín vertical servo cerrado (LV-400BF / 680BF / 980BF) con agitación en tolva y extracción de polvo por vacío. Utilice vasos volumétricos (LV-400BK / 680BK / 980BK) únicamente para gránulos cristalinos de flujo libre (CI <= 15%, como azúcar granulada o sal).
¿Debo especificar un sello de aleta (fin seal) o un sello solapado (lap seal) en los cuellos formadores de mi stick pack?
Un sello de aleta pliega ambos bordes del film para que las capas sellantes internas se unan cara a cara (interior con interior); funciona con cualquier laminado estándar con aluminio (como PET/AL/LLDPE o Papel/PE) y ofrece la ventana de sellado térmico más amplia. Un sello solapado superpone un borde plano sobre la superficie exterior del borde opuesto (interior con exterior), ahorrando 6–8 mm de ancho de film por carril (8–12% de ahorro en bobina), pero requiere un film con capa exterior termosellable o laca térmica registrada.
¿Puede una misma máquina de stick pack multicarril procesar diferentes anchos y longitudes de stick?
La longitud del stick (50–150 mm en LV-400 / 680 / 980) se ajusta desde la pantalla táctil HMI mediante el parámetro de arrastre de film por servomotor y el sensor fotocélula de registro sin cambiar piezas metálicas. El ancho del stick está fijado por la circunferencia física de los cuellos y tubos formadores; cambiar el ancho del stick terminado requiere sustituir los conjuntos de cuello/tubo formador de todos los N_lanes y reajustar los separadores de las cuchillas circulares de corte. Estandarice múltiples gramajes en un único ancho de stick variando la longitud siempre que sea posible.
¿Existe una lista de verificación imprimible en PDF para evaluar proveedores de máquinas de stick pack?
Sí. Descargue el PDF de la lista de verificación de compra de máquinas de stick pack de 4 páginas para registrar la reología de su producto, el plano acotado del stick, el cálculo de bobina madre, los suministros de planta en EE. UU. y el estado comparativo de la evidencia FAT entre el Proveedor A y el Proveedor B (Pendiente, Recibido, Aceptado).
Fuentes
Diseñamos y fabricamos nuestras máquinas de stick pack multicarril en Foshan en torno a las arquitecturas, parámetros de serie y flujos de trabajo de servicio detallados en nuestra página de la familia de máquinas de stick pack (series de sinfín servo para polvo LV-400BF / 680BF / 980BF, series volumétricas para gránulos LV-400BK / 680BK / 980BK, series de bombas para líquidos LV-400BY / 680BY / 980BY y configuraciones para pastas viscosas LV-600X de 2 a 16 carriles, anchos de stick de 20–105 mm, longitudes de corte de 50–150 mm, anchos máximos de film de 400 / 680 / 980 mm, 20–40 cortes/min, 4.5–7.5 kW y 500–800 kg), junto con nuestras líneas VFFS, de sobres (LV-400F / 500SF / 450X / 500SY), de bolsas prefabricadas (LV-210 / LV-160) y de encartonado (/machines/cartoning), así como nuestros programas de pruebas con muestras, instalación y capacitación y repuestos. Confirmamos el rendimiento exacto del proyecto, las tolerancias de peso de llenado, las dimensiones de los cuellos formadores y las verificaciones de las Pruebas de Aceptación en Fábrica (FAT) con su producto y su film en nuestra cotización por escrito.
Las referencias externas de ingeniería, el escalado de ancho de banda y los protocolos de verificación citados en esta guía incluyen: especificaciones de stick pack multicarril Viking Masek ST200 / ST400 / ST600 / ST800 / ST1200 y documentación de ingeniería de sello de aleta frente a sello solapado; Matrix / INVpack BY300, serie SP (SP600 / SP900 / SP1200), serie ultralimpia PH600/900 y encartonadora horizontal de carga superior TL6 (60 estuches/min, 2,500 kg); líneas modulares de dosificación y agrupación IMA Group (Perfect Pack) STICK 360 y STICK 720; notas técnicas de sticks y sobres Omag S.r.l. (CS / C3); USP <616> (Densidad aparente y densidad compactada de polvos) y USP <1174> (Flujo de polvos: índice de compresibilidad de Carr y relación de Hausner); ASTM F88 / F88M (Resistencia al pelado de sellos en materiales barrera flexibles); ASTM F1921 / F1921M (Resistencia Hot-Tack de superficies de sellado termoplásticas); ASTM F1140 / F1140M (Resistencia al estallido y a la fluencia por presurización interna); ASTM D3078 (Prueba de fugas al vacío por emisión de burbujas para envases flexibles); FDA 21 CFR 177.1520 (Polímeros de olefina para capas sellantes en contacto con alimentos); y EN 415-3:2021 / ANSI/PMMI B155.1 / NFPA 70 / UL 508A (Resguardos de seguridad y controles eléctricos para maquinaria de envasado de formado, llenado y sellado).
Envíe su resumen de ingeniería de stick pack completado
Envíe la reología de su producto y la dosis objetivo, el plano acotado del stick terminado (W_stick × L_stick en mm), la ficha técnica del laminado de bobina, la producción neta aceptada objetivo por turno (Q_net), el patrón de cambio de SKU, las notas de suministros de planta en EE. UU. y los requisitos de encartonado aguas abajo utilizando el enlace de contacto a continuación o la lista de verificación del proyecto. Nuestro equipo de ingeniería revisa sus datos para recomendar la serie correspondiente (LV-400 / 680 / 980 BF, BK, BY o LV-600X), el número de carriles activos, el ancho de bobina madre y si se recomienda una evaluación de muestras previa al pedido.
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Reología del producto (índice de Carr USP <616> o viscosidad) y dosis objetivo | Selecciona el sinfín vertical servo BF, los vasos volumétricos BK o la bomba de pistón BY/LV-600X con boquillas neumáticas de retrosucción | Densidad aparente/compactada del polvo (g/cm3) y % de finos, granulometría de tamiz, o viscosidad del líquido (cP) a temperatura de llenado; llenado objetivo (g/mL) y tolerancia |
| Plano del stick terminado (W_stick × L_stick en mm) y estilo de sello trasero | Calcula el ancho de tira cortada por carril W_strip, el ancho de bobina madre W_web y el utillaje de cuello/tubo formador para cada SKU | Plano acotado (p. ej., 25 × 100 mm incluyendo sellos extremos, sello de aleta de 6 mm frente a sello solapado), muesca abre-fácil o boquilla vertedora con forma |
| Estructura del laminado de bobina, espesor y dimensiones del rollo | Define el plegado del cuello para sello de aleta o solape, la ventana de permanencia de mordaza PID, los parámetros de sellado ASTM F1921/F88 y la especificación del eje desbobinador | Ficha técnica del film (p. ej., PET/AL/LLDPE 80 μm, sellante interno FDA 21 CFR 177.1520), disposición de taca/fotocélula y diámetro exterior máx. de bobina / mandril interior de 76 mm |
| Producción aceptada por turno (Q_net) y patrón de cambio de SKU | Determina el número de carriles activos N_lanes (2–16 carriles), la clase de bastidor (LV-400, LV-680 o LV-980) y los casetes adicionales de cuellos para otros anchos | Sticks buenos por turno de 8 h (p. ej., 96,000 sticks aceptados en 420 min netos), tamaños de lote y frecuencia de lavado por alérgenos o sabores |
| Suministros de planta en EE. UU. / internacional, altura libre al techo y normas de seguridad | Adecua la tensión/Hz nativa del cuadro eléctrico, el aire comprimido (6 bar), el espacio libre del cargador superior y los controles EN 415-3 / UL 508A | Alimentación trifásica 208V/240V/480V 60 Hz, suministro de aire seco (NL/min a 6 bar), altura libre al techo (mm) y normas de contacto SUS304 frente a SUS316L |
| Agrupación aguas abajo, encartonado y procedimiento SOP de limpieza | Define las compuertas de rechazo por carril individual, las transferencias por cangilones indexados hacia una encartonadora horizontal automática y el diseño de tolva dividida sin herramientas | Descarga suelta a granel frente a encartonado automático de 10/20/30 unidades; limpieza en seco por aspiración/cepillado frente a método de saneamiento húmedo CIP/COP |