
El costo de una envasadora stick pack industrial —ya sea que se busque como precio de máquina stick pack, precio de envasadora de azúcar en sticks, precio de máquina stick pack para líquidos o precio de máquina de sticks multicarril— está determinado por el alcance de ingeniería multicarril más que por una única cifra de catálogo. En nuestras plataformas de sello trasero (bastidores de 400 mm, 680 mm y 980 mm de ancho de film madre que abarcan de 2 a 16 carriles a 20–40 cortes/min) y en arquitecturas OEM internacionales, dos propuestas solo son comparables cuando se anclan a las mismas dimensiones de stick terminado, estructura de bobina, mecanismo de dosificación (sinfín servoaccionado, vasos volumétricos o bomba de pistón con succión de retorno), opciones de extracción de polvo o barrido con nitrógeno, interfaz de encartonado y protocolos de pruebas de aceptación en fábrica (FAT). Utilice las bases de ingeniería, las ecuaciones de ancho de bobina y producción, y las hojas de trabajo de alcance A/B a continuación para normalizar cotizaciones competidoras.
| Dato de ingeniería | Referencia estándar o fuente del comprador | Por qué define el alcance de la cotización y el precio de la máquina |
|---|---|---|
| Reología del producto y ruta de dosificación | Polvo fino/polvoriento (LV-400BF/680BF/980BF), gránulos de flujo libre/azúcar (LV-400BK/680BK/980BK), líquido fluido (LV-400BY/680BY/980BY) o gel/salsa viscosa (LV-600X / serie de bombas) | Selecciona sinfines servo multicarril, vasos volumétricos telescópicos o bombas de pistón de desplazamiento positivo con válvulas antigoteo de succión de retorno |
| Ancho y largo del stick terminado | Plano acotado en mm para todos los SKU (ancho de 20–65 mm / 20–85 mm / 20–105 mm según el tamaño del bastidor; largo base de 50–150 mm) | Determina el ancho de tira cortada W_strip por carril, los juegos de tubos/cuellos formadores y si un único bastidor madre cubre todos los formatos |
| Producción neta objetivo y número de carriles | Sticks aceptados/min (Q_net) cruzados con un ciclo de referencia de 20–40 cortes/min en 2–4, 3–10 o 4–16 carriles activos | Define el ancho del bastidor de bobina madre (400 / 680 / 980 mm) y multiplica boquillas dosificadoras, cuellos formadores y rampas de descarga |
| Laminado de bobina y capa sellante | Estructura y calibre de la bobina madre (p. ej., PET/AL/LLDPE o Papel/PE, 60–110 micras; sellante interior de poliolefina conforme a FDA 21 CFR 177.1520) | Dicta la geometría de barra de sello vertical tipo aleta (fin seal) frente a solape (lap seal), el tiempo de permanencia térmica PID de mordazas y el control motorizado de tensión de desbobinado |
| Verificación de sellado y referencia hot-tack | Resistencia hot-tack ASTM F1921 en el sello transversal inferior, fuerza de pelado en frío ASTM F88 (tira de 15 mm o 25.4 mm) y estallido de stick completo ASTM F1140 | Define los criterios cuantitativos de aprobación/rechazo FAT en la unión en T de 4 capas del sello trasero antes del embarque de la máquina |
| Opciones de contaminación, gas y codificación | Extracción de polvo por vacío en zona de mordazas, barrido con gas nitrógeno (MAP), codificación de fecha multicarril por láser/TTO/TIJ y cuchillas de muesca de apertura / con forma | Separa los módulos de hardware completamente equipados de los soportes de montaje vacíos o las opciones no valoradas |
| Conteo y encartonado aguas abajo | Descarga suelta a granel frente a grupos contados frente a transferencia sincronizada por cangilones hacia una encartonadora horizontal automática (p. ej., 10–30 sticks/estuche) | Determina si la cotización valora una envasadora primaria VFFS de sticks independiente o una línea integrada de empaque secundario |
| Servicios de planta y límite de altura libre | Energía eléctrica (4.5–7.5 kW, 220V/380V/480V 50/60 Hz), aire comprimido seco (6 bar / 90 psi, 425–850 NL/min) y altura libre de techo (2,180–2,950 mm + alimentador) | Aclara las acometidas eléctricas/neumáticas de la planta, el espacio libre superior para el cargador por vacío/tornillo, los Incoterms y la mano de obra de puesta en marcha |
En esta página
¿Por qué dos cotizaciones de máquinas stick pack multicarril rara vez valoran el mismo alcance mecánico?
Dos propuestas de proveedores para el mismo proyecto de stick pack monodosis suelen diferir en el alcance final porque una cotización cubre una máquina base de 4 carriles y bobina estrecha con eje de transmisión compartido y descarga por rampa, mientras que la otra cubre una plataforma servo de bobina ancha de 8 a 12 carriles con ajuste de dosificación individual por carril, extracción de polvo por vacío, codificación láser multicarril y agrupación sincronizada con encartonadora. En nuestra página de la familia de máquinas stick pack, la arquitectura del equipo escala a través de tres clases de ancho de film madre —400 mm (LV-400BF / BK / BY, 2–4 carriles), 680 mm (LV-680BF / BK / BY, 3–10 carriles) y 980 mm (LV-980BF / BK / BY, 4–16 carriles)— todas especificadas a 20–40 cortes/min para longitudes de stick de 50–150 mm. Esas cifras de serie definen la línea base del bastidor de formado y sellado; el cabezal de dosificación, las piezas de cambio de formato, el alimentador de entrada de producto y el alcance de validación en las pruebas de aceptación en fábrica (FAT) deben desglosarse en torno a su producto físico y su film.
En las plataformas multicarril de fabricantes OEM globales —incluidos Viking Masek (ST400 bobina de 400 mm / 2–10 carriles, ST600 bobina de 600 mm / 2–14 carriles, ST800 bobina de 800 mm / 2–20 carriles y ST1200 bobina de 1,200 mm / hasta 20 carriles), Matrix / INVpack (BY300 1–7 carriles y SP Series SP600 / SP900 / SP1200), IMA (STICK 360 y STICK 720) y Mespack (MS600 / MS1000 / MS1200)— el costo de capital aumenta de forma pronunciada cada vez que el número de carriles requerido obliga a pasar a un bastidor de bobina madre más ancho o cuando la producción aguas abajo supera la capacidad de empaque manual:
| Máquina cotizada y clase de ancho de bobina | Base de ingeniería estándar y límite incluido | Elementos omitidos con frecuencia en cotizaciones de bajo precio inicial | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Clase compacta de bobina de 300–400 mm: 2–4 carriles (base LV-400BF/BK/BY / BY300 / ST400 / STICK 360) | Ancho máx. de film madre 400 mm; 2–4 carriles en sticks de 20–65 mm (hasta 8–10 carriles en micro-sticks de 17–20 mm en ST400); 20–40 cortes/min (LV-400) hasta 50 cpm (ST400); 4.5 kW; 500–600 kg; ~425 NL/min (15 CFM) de aire a 6 bar | Cargador superior de polvo por vacío o tanque de líquido calefactado, colector de extracción de polvo, codificador de fecha multicarril y juegos de cuellos formadores para anchos adicionales | Modo de fallo: Desviación del sello trasero en los carriles exteriores y solape desigual del sello de aleta al cortar 4+ carriles sin guiado activo de borde de bobina. Prevención: Especificar un alineador de borde de bobina ultrasónico/óptico (EPC) con control de tensión por balancín motorizado en el desbobinador y verificar un margen de recorte exterior de bobina madre >=12 mm durante el FAT. |
| Clase media de bobina de 600–680 mm: 3–10 carriles (base LV-680BF/BK/BY / ST600 / SP600 / MS600) | Ancho máx. de film madre 600–680 mm; 3–10 carriles en ancho de stick terminado de 20–85 mm; longitud de 50–150 mm; base de 20–40 cortes/min (hasta 75–80 cpm en bastidores servo de alta velocidad); 6.0–6.5 kW; 650–800 kg; ~850 NL/min (30 CFM) de aire a 6 bar | Ajuste independiente de sinfín servo por carril, detección/rechazo individual de sticks vacíos por carril, barras eliminadoras de estática y rampas de descarga agrupada | Modo de fallo: Gradiente térmico en la mordaza transversal y deflexión central de la mordaza a lo largo de un vano de 680 mm, causando fugas en los carriles centrales en la unión en T de 4 capas del sello trasero. Prevención: Exigir cartuchos calefactores PID multizona a lo largo de la barra de sellado transversal más refuerzo mecánico/hidroneumático con puente central en la palanca de mordazas, verificado mediante ensayos de estallido ASTM F1140 en cada carril. |
| Clase de bobina ancha de 800–980 mm: 4–16 carriles (base LV-980BF/BK/BY / ST800 / SP900 / STICK 720) | Ancho máx. de film madre 800–980 mm; 4–16 carriles en ancho terminado de 20–105 mm; 20–40 cortes/min (LV-980) hasta 80 cpm (ST800); 7.5 kW; 800–1,200 kg; altura de máquina de hasta 2,950 mm (LV-980BF) | Alimentación de producto con doble tolva dividida (para evitar falta de producto en carriles exteriores), retroalimentación de controladora de peso por carril individual, mesa de empalme de film y plataformas mezzanine | Modo de fallo: Falta de peso de llenado en los carriles exteriores y segregación de densidad aparente a lo largo de una artesa de sinfines de casi 1 metro de ancho. Prevención: Especificar puertos de alimentación dobles simétricos o un colector de doble tolva dividida con tornillos transversales horizontales controlados por nivel y accionamientos de sinfín servo independientes en los 10–16 carriles. |
| Clase industrial ultraancha de 1,000–1,200 mm: 12–20 carriles (clase ST1200 / SP1200 / MS1200) | Ancho máx. de film madre 1,000–1,200 mm; 12–20 carriles simultáneos; 50–75 cpm (600–1,380+ sticks/min brutos); 10 kVA (480V trifásico); bastidor de 1,600 kg; requiere elevador motorizado de bobinas para rollos madre pesados de 450 mm de diámetro exterior | Polipasto motorizado de bobinas a nivel de piso, mesa de empalme automático al vuelo, colectores CIP/SIP y encartonadora robótica pick-and-place de alta velocidad | Modo de fallo: Desalineación de tracción de la bobina y alta merma de rollo madre durante los cambios de film al manipular manualmente bobinas madre de 80–120 kg. Prevención: Incluir un elevador de bobinas motorizado, ejes neumáticos de doble mandril con mesa de empalme y rodillos de arrastre servo sincronizados por encoder. |
| Línea integrada multicarril de stick a encartonadora (VFFS de sticks + conteo/agrupación + encartonadora horizontal) | Máquina primaria de sticks multicarril sincronizada mediante rampas de compuerta y cangilones indexados con una encartonadora horizontal automática (p. ej., configuración de encartonado de sticks / clase TL6 de 60 estuches/min, 2,500 kg, 4,400 × 2,900 × 2,000 mm) | Desviadores de rechazo individuales por carril antes de la agrupación, lógica de purga de grupos incompletos, aplicador de adhesivo hot-melt, plegadora de prospectos y controladora de peso | Modo de fallo: Un solo stick atascado en un carril de descarga que provoca en cascada una parada brusca de la encartonadora o estuches comerciales con conteo incompleto. Prevención: Instalar sensores ópticos de caída de stick por carril, compuertas neumáticas de rechazo de carril individual aguas arriba de los cangilones de agrupación y lógica PLC de desvío a pulmón. |
Paso 1 — ¿Cómo definen la geometría del stick terminado, el ancho de bobina madre y la producción neta el tamaño del bastidor?
Antes de pedir a cualquier proveedor el precio de una máquina stick pack, calcule el ancho de bobina de film madre (W_web) y el número mínimo de carriles activos (N_lanes) requeridos por las dimensiones de su stick terminado y la meta de producción por turno. A diferencia de una llenadora de bolsas prefabricadas, una máquina stick pack multicarril desbobina un único rollo maestro ancho, lo corta longitudinalmente en N_lanes cintas paralelas, envuelve cada cinta alrededor de su propio tubo formador vertical formando un cilindro con sello trasero (fin seal o lap seal) y sella transversalmente todos los carriles de manera simultánea. Puede revisar la geometría de sellado del stick terminado en qué es un stick pack y la lista de verificación de datos de entrada en cómo elegir una máquina stick pack.
- Fórmula (Ancho de tira cortada de un carril y ancho de bobina madre multicarril): W_strip (mm) = (2 * W_flat) + F_seal, y W_web (mm) = (N_lanes * W_strip) + E_trim, donde W_flat es el ancho plano del stick terminado (mm), F_seal es el margen para el sello longitudinal trasero (F_fin = 2 * W_fin, típicamente 10–14 mm para un sello de aleta plegado, o F_lap = 5–8 mm para un sello plano solapado), N_lanes es el número de carriles paralelos y E_trim es el margen exterior de borde de la bobina madre (10–20 mm para guiado de banda o recorte de borde).
- Ejemplo práctico (Ancho de bobina madre y selección de bastidor): Para un stick estándar de café soluble o azúcar con W_flat = 23 mm que utiliza un sello trasero de aleta plegada de 6 mm (F_seal = 2 * 6 = 12 mm), cada carril consume W_strip = (2 * 23) + 12 = 58 mm de ancho de film. Operar N_lanes = 6 carriles con un margen exterior E_trim = 12 mm requiere un ancho de bobina madre de W_web = (6 * 58) + 12 = 360 mm, lo que cabe dentro del techo de 400 mm de un bastidor clase LV-400 / ST400 (4 carriles estándar en LV-400, hasta 6–8 carriles estrechos en bastidores de bobina de 400 mm). Aumentar la capacidad a N_lanes = 10 carriles requiere W_web = (10 * 58) + 12 = 592 mm, lo cual supera una bobina de 400 mm y obliga a pasar a un bastidor de 680 mm (LV-680BF/BK/BY, bobina máx. de 680 mm, 3–10 carriles) o de 600–800 mm (ST600 / ST800).
- Fórmula (Producción neta aceptada multicarril y número mínimo de carriles): Q_gross (sticks/min) = N_cpm * N_lanes, Q_net (sticks aceptados/min) = N_cpm * N_lanes * OEE_line * (1 - R_splice - R_reject), y N_lanes_min = ceil(Q_target / [N_cpm * OEE_line * (1 - R_splice - R_reject)]), donde N_cpm es la velocidad de corte sostenida (cortes/min), OEE_line es la disponibilidad operativa considerando empalmes de bobina de film y recargas de tolva, R_splice es la fracción de pérdida de corte por arranque y guiado de film, y R_reject es la fracción de rechazo por fuera de peso o defecto de sellado.
- Ejemplo práctico (Dimensionamiento de carriles a partir de la producción por turno): Suponga que su planta requiere Q_target = 220 sticks aceptados/min (105,600 sticks aceptados por turno de 8 horas) en un polvo de bebida en mezcla de 5 g operando a una velocidad sostenida N_cpm = 32 cortes/min (dentro de nuestra base de 20–40 cortes/min), con disponibilidad de línea OEE_line = 0.88, pérdida por empalme de film R_splice = 0.02 (2.0%) y tasa de rechazo R_reject = 0.01 (1.0%): cada carril entrega 32 * 0.88 * (1 - 0.03) = 27.31 sticks aceptados/min/carril, requiriendo N_lanes_min = ceil(220 / 27.31) = 9 carriles —cotizado habitualmente como una configuración LV-680BF de 10 carriles que entrega Q_net = 273 sticks aceptados/min (16,380 sticks aceptados/h).
Regla práctica de ingeniería (Ancho de bobina madre y umbral de bastidor multicarril): Si el ancho de film madre requerido W_web = (N_lanes × W_strip) + E_trim supera los 380 mm (o si su proyecto requiere de 5 a 10 carriles con anchos de stick terminado de 30–65 mm) → priorice cotizar un bastidor de bobina media de 680 mm (clase LV-680BF/BK/BY, 6.0 kW, 650 kg) en lugar de comprimir márgenes estrechos de sello de aleta en un bastidor compacto de 400 mm, ya que subdimensionar la aleta del sello trasero plegado por debajo de 5 mm provoca reventones longitudinales del sello de aleta durante la presurización interna ASTM F1140 cuando las cuchillas circulares de corte longitudinal se desvían apenas ±1.0 mm.
Recuerde que cambiar la longitud del stick terminado (base de 50–150 mm en LV-400 / 680 / 980) es un parámetro de arrastre servo del film y registro por fotocélula en la HMI, mientras que cambiar el ancho del stick terminado modifica W_strip en cada carril, lo que exige un juego multicarril completamente nuevo de cuellos/tubos formadores, separación de cuchillas de corte longitudinal, pasos de boquillas dosificadoras y rampas de descarga. Nunca presupueste un segundo ancho de stick como un simple ajuste de software sin confirmación por escrito del precio del kit de piezas de formato.
Paso 2 — ¿Cómo modifica la reología del producto el alcance cotizado de dosificación y alimentación multicarril?
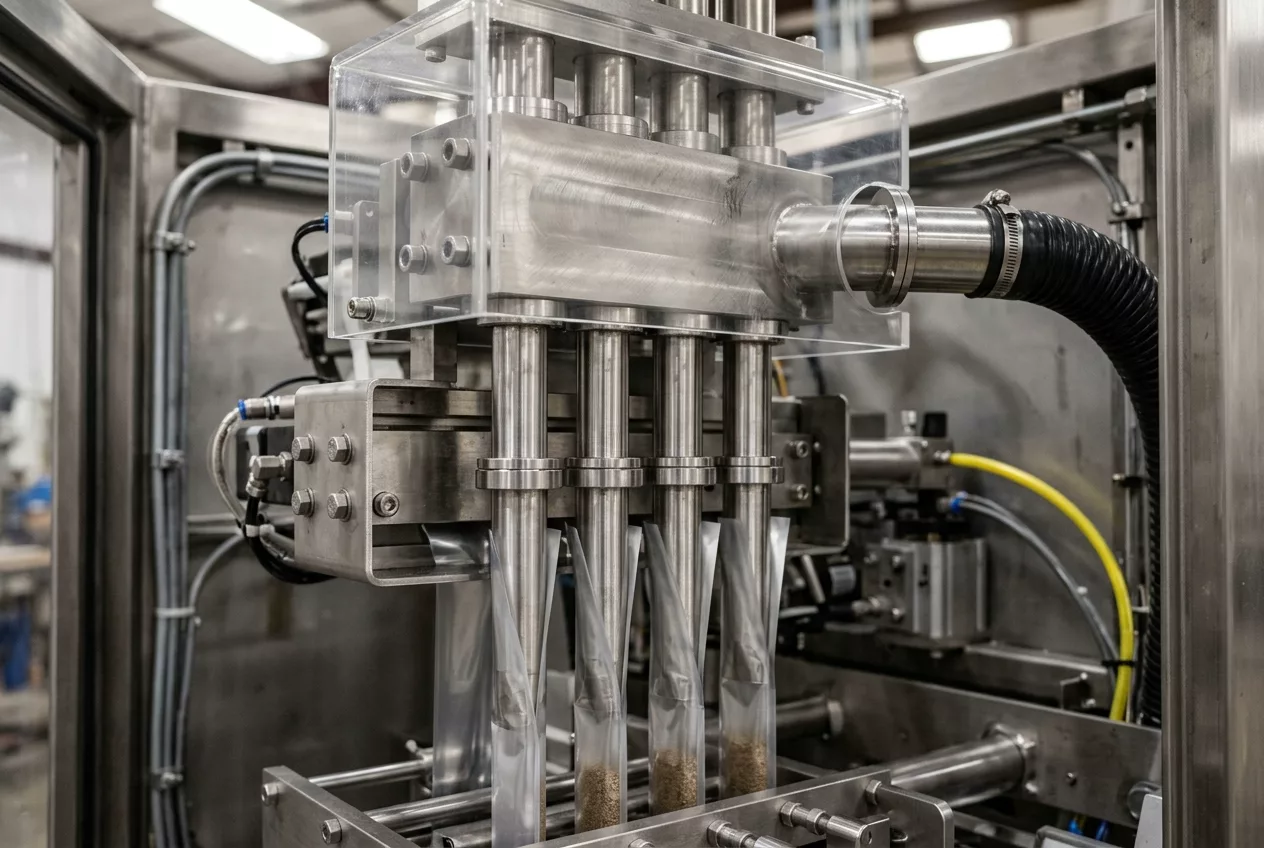
En una cotización de stick pack multicarril, el conjunto dosificador se sitúa directamente sobre los tubos formadores y debe dosificar el producto en cada carril activo dentro de un intervalo de 0.6 a 1.2 segundos por ciclo. Dado que los polvos, los gránulos de flujo libre, los líquidos fluidos y los geles de alta viscosidad dependen de principios físicos de dosificación fundamentalmente distintos, LINEVO divide su catálogo de stick pack de sello trasero en series dedicadas: LV-400BF / 680BF / 980BF para polvos, LV-400BK / 680BK / 980BK para gránulos, LV-400BY / 680BY / 980BY para líquidos de flujo libre y configuraciones dosificadas por bomba (incluida la serie LV-600X) para pastas viscosas, salsas y geles. Compare el alcance mecánico, el hardware de alimentación y la prevención de contaminación del sello requeridos para cada grupo de productos:
| Clase de producto y serie base LINEVO | Mecanismo de dosificación y parámetros de referencia | Elementos auxiliares del alcance a verificar en la cotización | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Polvos finos, polvorientos o cohesivos (LV-400BF / 680BF / 980BF; p. ej., proteína, sustituto de crema para café, cacao, café soluble) | Husillos sinfín verticales multicarril dentro de tubos dosificadores individuales; nuestra LV-400BF (/products/ds-400y) cubre un rango de llenado de 1–30 g con paso/diámetro de tornillo personalizable; altura de techo 2,680–2,950 mm | Accionamiento servo independiente por carril frente a eje compartido, agitador de tolva de baja velocidad, cargador de polvo por vacío/tornillo, campana de extracción de polvo en zona de mordazas y deflector antisegregación para mezclas | Modo de fallo: Nube de polvo en suspensión que recubre la capa sellante interior de LLDPE/CPP antes de que cierren las mordazas transversales, provocando sellos débiles y fallos de pelado ASTM F88. Prevención: Especificar boquillas de sinfín extendidas hasta el fondo del tubo con puntas de cierre mecánico/cónico, una campana de extracción de polvo por vacío a presión negativa sobre las mordazas transversales y barras de aire ionizado eliminadoras de estática. |
| Microdosis y polvos farmacéuticos y probióticos sensibles al oxígeno (configuraciones BF para probióticos y suplementos) | Microhusillos sinfín de precisión con control servo en lazo cerrado individual por carril para dosis de bajo gramaje (p. ej., 0.5–5 g) de nutracéuticos y probióticos de alto valor | Lanzas de barrido con gas nitrógeno (N2) por carril que se extienden hasta el fondo de cada tubo formador, caudalímetro/colector de gas, cerramiento de aire deshumidificado y piezas en contacto SUS316L | Modo de fallo: Deriva de dosis entre carriles que supera los límites de peso farmacopeicos o alto oxígeno residual en el espacio de cabeza (>2–3% O2) que inactiva los cultivos vivos. Prevención: Exigir ajuste individual de sinfín servo por carril vinculado a retroalimentación de controladora de peso por muestreo multicarril más tubos concéntricos de purga de nitrógeno de longitud completa verificados con analizador de O2 en espacio de cabeza durante el FAT. |
| Gránulos de flujo libre y azúcar cristalino (LV-400BK / 680BK / 980BK; alcance de precio de envasadora de azúcar en sticks) | Vasos telescópicos volumétricos multicarril, tambor dosificador rotativo o dosificación por compuerta deslizante neumática sincronizada con la carrera de sellado transversal de 20–40 cortes/min | Tolva superior de gránulos con sensor de nivel, cargador de gránulos por cangilones en Z o vacío, vibrador antibóveda y placa telescópica de ajuste rápido de volumen | Modo de fallo: Cristales de azúcar de caída tardía que rebotan hacia el punto de cierre de la mordaza de sellado transversal horizontal, perforando la barrera de aluminio/PE y creando microperforaciones. Prevención: Sincronizar el cierre de la compuerta dosificadora 120–180 ms antes del apriete de las mordazas transversales y dimensionar la longitud del stick L_pack para que queden al menos 20–25 mm de espacio de cabeza libre sobre la columna de gránulos asentada. |
| Líquidos fluidos de flujo libre (LV-400BY / 680BY / 980BY; salsa de soja, vinagre, aceite de oliva, enjuague bucal, concentrados líquidos) | Bombas multicarril de pistón de desplazamiento positivo, peristálticas o de engranajes magnéticos; altura compacta de máquina de 2,180–2,350 mm en los bastidores 400 / 680 / 980 | Tanque pulmón de líquido a presión constante con control por flotador/nivel, colector sanitario tri-clamp, boquillas antiespuma sumergibles/buzo y circuito de retorno CIP | Modo de fallo: Salpicaduras de líquido o microespuma que ascienden por el estrecho tubo del stick cuando se cierra el sello transversal inferior, causando reventones por vapor en el sello fundido (fallo hot-tack ASTM F1921). Prevención: Especificar perfiles de pistón servo antiespuma, puntas de boquilla de llenado desde el fondo a baja velocidad y válvulas antirretorno neumáticas de corte de goteo. |
| Geles viscosos, salsas y pastas (LV-600X y configuraciones de sticks dosificados por bomba; gel energético, kétchup, miel, wasabi, loción) | Bombas de pistón de válvula rotativa o servo multicarril de servicio pesado; rangos de llenado de 1–30 mL o 5–100 mL según configuración; circuito húmedo en SUS304 / SUS316L | Tolva calefactada de doble camisa con agua/aceite y agitador rascador, cierre positivo neumático con válvula de boquilla de succión de retorno (suck-back) en cada carril y apriete de mordazas de alta presión | Modo de fallo: Formación de hilos viscoelásticos ('telarañas') a través de la zona de sellado horizontal tras el corte de la bomba, contaminando la costura del sello con aceite o gel azucarado. Prevención: Exigir boquillas de cierre neumático por carril con retracción activa suck-back más una tolva encamisada calefactada para mantener una viscosidad uniforme a la temperatura de llenado. |
Regla práctica de ingeniería (Polvo polvoriento y umbral de ajuste de sinfín servo independiente): Si la densidad aparente del polvo fluctúa más de ± 6% a lo largo de un lote o contiene >15% de partículas finas menores de 75 micras (como proteína de suero, café soluble, cacao, colágeno o mezclas probióticas) en 6 o más carriles → priorice accionamientos de sinfín servo independientes en cada carril combinados con un colector de extracción de polvo por vacío en la zona de mordazas frente a un único eje de transmisión vinculado mecánicamente, ya que las espiras del tornillo densifican el polvo de manera desigual entre los carriles centrales y exteriores, y el ajuste servo independiente permite correcciones en gramos por carril desde la HMI sin detener la línea.
Regla práctica de ingeniería (Formación de hilos en líquidos viscosos y umbral de boquilla con succión de retorno): Si la viscosidad del producto supera los 1,500 cP a la temperatura de llenado (como geles energéticos, miel, pasta de tomate, mostaza/wasabi o cremas cosméticas) o presenta formación de hilos por encima de 25 cortes/min → priorice bombas de pistón con válvula rotativa multicarril y boquillas neumáticas de succión de retorno (suck-back) junto con una tolva agitada encamisada y calefactada frente a llenadoras con válvula antirretorno estándar, porque aspirar la última gota de 2–4 mm hacia el interior de la punta de la boquilla al final de la carrera mantiene los hilos de aceite o azúcar fuera de la banda de sellado transversal de 5–8 mm.
Revise la guía de máquinas multicarril de sticks y sobres para polvo (líneas de mezclas de bebidas con extracción de polvo, sticks de probióticos con barrido de nitrógeno y mezclas de bebidas en polvo) o la guía de máquinas de sticks y sobres para líquidos y salsas (gel energético con bomba antigoteo, sticks de kétchup, sticks de loción y sticks de wasabi/mostaza LV-600X) para asociar su producto con una arquitectura de dosificación verificada.
Paso 3 — ¿Qué normas de sellado, opciones de film y módulos auxiliares necesitan partidas de cotización separadas?
Un stick pack tiene la mayor relación longitud de sello a volumen de cualquier envase flexible, y su punto débil crítico es la unión en T de 4 capas donde el sello vertical trasero plegado (fin seal) se encuentra con el sello transversal horizontal de extremo. Dado que la dosis entrante cae dentro del tubo vertical milisegundos después de que se abren las mordazas de sellado transversal inferior, su cotización debe especificar tanto las opciones mecánicas de sellado/corte como las normas internacionales de ensayo utilizadas para verificar la integridad del sello durante las pruebas de aceptación en fábrica (FAT):
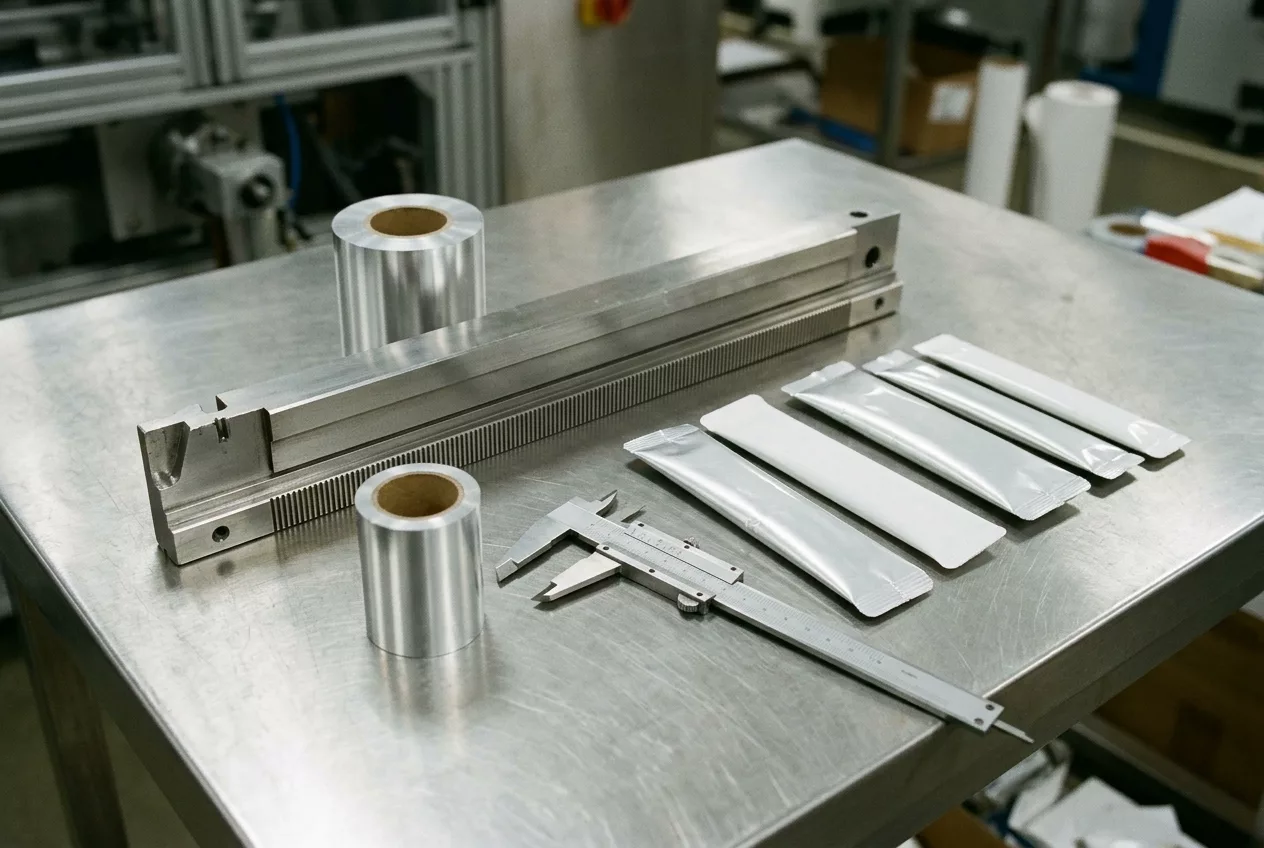
- ASTM F1921 / F1921M (Resistencia Hot-Tack de superficies de sellado termoplásticas): Rige la resistencia inmediata al pelado en estado fundido del sello transversal inferior fracciones de segundo después de que se abren las mordazas —antes de que se enfríe el sellante— mientras la dosis en caída impacta contra la costura. Si su sellante interior (LLDPE o mLLDPE frente a LDPE o CPP) tiene una ventana estrecha de hot-tack a 30–40 cortes/min, la máquina requiere mayor presión de mordazas, mayor tiempo de permanencia servo o aire de enfriamiento activo en las mordazas.
- ASTM F88 / F88M (Fuerza de pelado del sello enfriado) y ASTM F1140 / F2054 (Estallido/fluencia del stick completo): Bajo ASTM F88, la fuerza de pelado en frío se mide en una tira de 15 mm o 25.4 mm (1.0 in.) a una velocidad de cabezal de 200–300 mm/min con orientación de cola sin soporte (Technique A), a 90 grados (Technique B) o a 180 grados (Technique C). Combine ASTM F88 con ASTM F1140 (ensayo de estallido/fluencia por presurización interna de aire) o pruebas de vacío con tinte azul de metileno en todos los carriles (1 a N) para verificar la unión en T de 4 capas.
- Bases de cumplimiento ISO 11607-1 / 11607-2 y FDA 21 CFR 177.1520: Para sticks farmacéuticos, médicos y nutracéuticos, ISO 11607-2 exige la validación formal (IQ/OQ/PQ) de la temperatura de sellado, el tiempo de permanencia y la presión de mordazas con enclavamientos de alarma. Para sticks de alimentos y suplementos, la capa sellante interior de poliolefina (LLDPE, mLLDPE, CPP) debe cumplir con los límites de extraíbles en contacto con alimentos de FDA 21 CFR 177.1520.
| Partida de opción o especificación | Dato de ingeniería del comprador | Lo que la cotización debe indicar por escrito | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Metalurgia en contacto con el producto y desmontaje para lavado (SUS304 vs. SUS316L) | Acidez (pH), contenido de sal, matriz de alérgenos y POE de limpieza en seco con cepillo frente a lavado húmedo CIP/COP | Aleación exacta (SUS304 vs. SUS316L) para tolva, sinfines/pistones, tubos formadores y boquillas, más extracción de tolva bipartida sin herramientas | Modo de fallo: Corrosión por picaduras en acero inoxidable 304 causada por salsas saladas/ácidas o demoras de 2 horas en el desmontaje por alérgenos en tolvas empernadas. Prevención: Especificar piezas húmedas en SUS316L y tolvas bipartidas con abrazaderas rápidas y conjuntos de sinfín/bomba extraíbles por deslizamiento. |
| Geometría del sello vertical trasero (cuello formador para sello de aleta Fin seal vs. sello solapado Lap seal) | Estructura del laminado (termosellabilidad cara interna con cara interna frente a film coextruido cara externa con cara interna) y diseño de arte | Si los cuellos formadores están mecanizados para sello de aleta plegado (interior con interior) o sello solapado plano (interior con exterior), más el recubrimiento superficial del cuello | Modo de fallo: Solicitar un cuello de sello solapado (lap seal) para un laminado PET/AL/PE cuya capa exterior de PET no puede termosellarse con el PE interior. Prevención: Verificar la geometría de sello de aleta (interior con interior) siempre que la capa exterior de PET/Papel no sea sellable. |
| Patrón de corte, muesca de apertura y precorte de fácil apertura (recto, zigzag, esquina redondeada, microláser) | Método de apertura del consumidor (muesca de rasgado para polvo frente a corte con pico vertedor direccional para líquido/gel; envases unidos en tira frente a corte individual) | Geometría exacta de punzón y contracuchilla (recto, zigzag dentado, esquinas redondeadas de seguridad o pico vertedor con forma de cuello de botella) | Modo de fallo: Troquelados incompletos de la muesca de apertura o rebabas irregulares en el aluminio cuando las cuchillas de guillotina pierden filo a lo largo de 8–16 carriles. Prevención: Especificar cuchillas de cizalla en acero para herramientas templado (D2 / SKD11 o carburo de tungsteno) con compensación neumática de presión. |
| Codificación de fecha y lote multicarril (TIJ multicabezal, TTO de formato ancho o láser UV/CO2 de barrido) | Caracteres/líneas por stick, requisito de código 2D DataMatrix, ubicación de impresión en la banda y ancho de bobina madre (400–980 mm) | Tecnología de codificador incluida, bastidor transversal móvil o soporte multicabezal, extractor de humos (para láser) y verificación de registro de impresión | Modo de fallo: Impresora TTO de un solo cabezal incapaz de cubrir 6–12 carriles en una banda de 680 mm, dejando sin imprimir los carriles exteriores. Prevención: Cotizar un pórtico TTO/inkjet de desplazamiento transversal multicarril o un codificador láser galvanométrico de campo amplio aguas arriba del cortador longitudinal. |
| Registro de film impreso y precisión de corte longitudinal multicarril | Contraste/dimensiones de la taca de registro (eye-mark), paso de repetición multicarril a lo ancho de la bobina madre y factor de elongación del film | Marca del sensor óptico de registro de taca, cuchillas circulares de cizalla rotativa frente a corte por aplastamiento/cuchilla fija y guiado lateral motorizado de banda (EPC) | Modo de fallo: Deriva del diseño impreso en los carriles exteriores cuando varía el paso de corte longitudinal o cuando las cuchillas fijas estiran films delgados. Prevención: Especificar cuchillas de corte longitudinal de cizalla rotativa con ajuste micrométrico y guiado automático de borde de banda. |
Paso 4 — ¿Cómo modifican el conteo, la agrupación, el encartonado y el TCO a 5 años la inversión real?
Una máquina stick pack de 10 carriles operando a 30 cortes/min descarga 300 sticks/min (5 sticks/s). Si su cotización termina en una rampa de caída por gravedad, los operarios manuales deben recoger, orientar, contar y cargar esos sticks en estuches, creando un cuello de botella de mano de obra inmediato. Además, los sticks tubulares estrechos consumen mucho menos film en bobina por porción que los sobres planos de 4 sellos, por lo que su Costo Total de Propiedad (TCO) a 5 años está determinado por la geometría de rendimiento del film, el tiempo de cambio y lavado, y la automatización del encartonado.
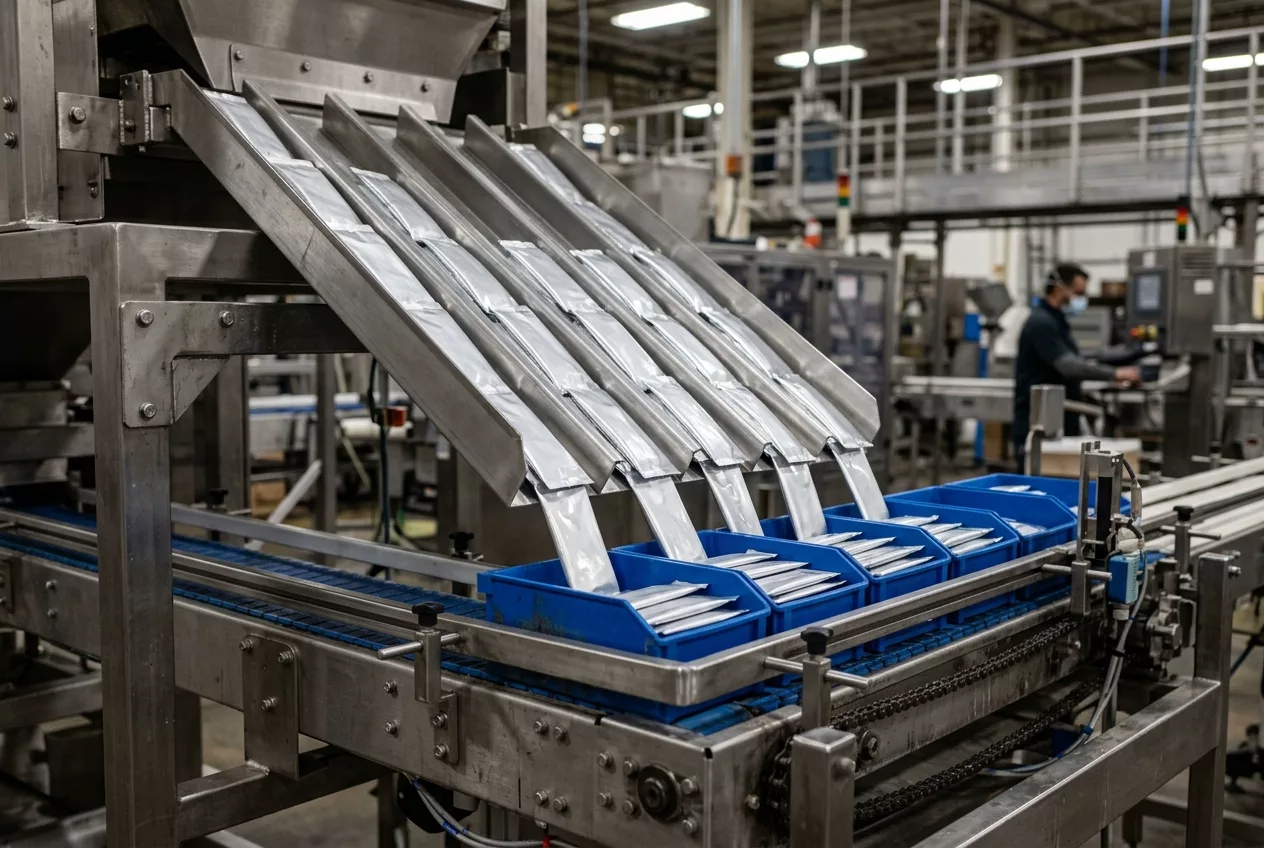
Regla práctica de ingeniería (Empaque manual frente a umbral de agrupación sincronizada con encartonadora): Si la producción neta multicarril Q_net supera los 160–200 sticks/min (6 a 10 carriles a 28–32 cortes/min) o si las cajas comerciales requieren conteos exactos (10, 20 o 30 sticks/estuche) → priorice cotizar una transferencia automatizada por cangilones de conteo/agrupación y una máquina encartonadora horizontal en el diseño inicial de la línea frente al empaque manual en rampa, porque un empacador humano cuenta de forma sostenible solo 40–50 sticks/min, lo que significa que una máquina de 10 carriles sin agrupación requiere 5–6 empacadores manuales por turno.
Utilice las dos ecuaciones de ingeniería a continuación para cuantificar (A) el ahorro de film en bobina de un stick pack con sello trasero frente a un sobre plano de 4 sellos, y (B) el diferencial de costos operativos ocultos a 5 años entre dos cotizaciones competidoras:
- Fórmula y ejemplo práctico (Área de bobina de Stick Pack frente a sobre de 4 sellos y rendimiento anual de film): A_stick (mm^2) = [(2 * W_flat) + F_fin] * L_stick frente a A_4side (mm^2) = 2 * W_sachet * L_sachet, y M_film_saved_yr (kg/año) = Q_annual * [(A_4side - A_stick) * 10^-6] * rho_areal. Para una dosis de polvo de 5 g en un stick de 23 × 100 mm (W_strip = 58 mm, L_stick = 100 mm, A_stick = 5,800 mm^2) frente a un sobre plano equivalente de 4 sellos de 50 × 80 mm (2 * 50 * 80, A_4side = 8,000 mm^2, analizado en nuestra comparación entre stick pack y sobre y en la guía de costos de máquinas envasadoras de sobres): el stick pack reduce el área de laminado en (8,000 - 5,800) / 8,000 = 27.5% por porción. En un volumen de Q_annual = 15,000,000 porciones/año utilizando un laminado PET/AL/LLDPE de 100 g/m^2 (rho_areal = 0.100 kg/m^2), la geometría tubular del stick ahorra 3,300 kg/año de laminado de alta barrera (16,500 kg en 5 años). Multiplique 3,300 kg/año por el precio por kilogramo de bobina de su convertidor para cuantificar el ahorro anual en material.
- Fórmula (Diferencial operativo a 5 años por cambios de formato, limpieza y fugas de sello): Delta_hours_5yr = 5 * N_clean_yr * (T_clean_A - T_clean_B) y Delta_leakers_5yr = 5 * Q_annual * (R_leaker_A - R_leaker_B), donde N_clean_yr es el número anual de lavados/cambios, T_clean_A - T_clean_B son las horas ahorradas por desmontaje mediante tolvas bipartidas sin herramientas, Q_annual es el volumen anual (sticks/año) y R_leaker_A - R_leaker_B es la reducción de envases con fugas por contaminación del sello gracias a campanas de vacío en mordazas o boquillas neumáticas suck-back.
- Ejemplo práctico (Diferencial operativo a 5 años entre Cotización A y Cotización B): Compare la Cotización A (una propuesta de sticks de polvo de 8 carriles que utiliza una tolva empernada que requiere T_clean_A = 1.50 h [90 min] por desmontaje y omite la extracción de polvo en mordazas + el ajuste servo por carril, generando R_leaker_A = 1.8% de rechazos por sello/peso) frente a la Cotización B (tolva bipartida sin herramientas que requiere T_clean_B = 0.50 h [30 min] por desmontaje más extracción de polvo por vacío en mordazas y ajuste servo por carril, logrando R_leaker_B = 0.4%). Con N_clean_yr = 200 limpiezas/año y Q_annual = 12,000,000 sticks/año, la Cotización B elimina 200 horas/año de paradas por sanitización (1,000 horas en 5 años) y evita 168,000 sticks rechazados/año (840,000 sticks en 5 años). Multiplique esas horas de línea ahorradas y esos sticks recuperados por el costo horario de línea de su planta y el valor unitario del producto antes de tratar una cotización recortada como la opción de menor costo.
| Categoría de TCO y límite de línea | Lo que suelen omitir las cotizaciones de bajo precio inicial | Impacto operativo y financiero en planta | Verificación y enlace de alcance LINEVO |
|---|---|---|---|
| Alimentación de producto aguas arriba y control de nivel | Cotiza únicamente la tolva superior de la máquina; omite el cargador de transferencia de polvo por vacío, el elevador de tornillo o el tanque de suministro de líquido calefactado/agitado y la bomba de trasiego | El vaciado manual con cubetas en lo alto de un bastidor de 2,680–2,950 mm provoca oscilaciones de presión de columna en la tolva y una deriva de ±10% en el peso de llenado | Audite los alimentadores de producto integrados en las guías de aplicación para polvo multicarril y líquidos/salsas |
| Ajuste de dosificación por carril y acceso sin herramientas para lavado | Utiliza un único eje de transmisión común para 6–12 sinfines y una tolva empernada que requiere desmontaje con llaves para su limpieza | La deriva de peso en los carriles exteriores no puede ajustarse en marcha; cada lavado por alérgenos o cambio de sabor consume entre 90 y 120 minutos | Especifique ajuste servo independiente por carril y tolvas bipartidas sin herramientas en las máquinas stick pack |
| Cuellos formadores multicarril y repuestos de desgaste del cortador longitudinal | Incluye un solo ancho de stick y cero cuchillas circulares de repuesto, tela de PTFE, cartuchos calefactores o sellos de boquilla suck-back | Cambiar el ancho del stick requiere un kit completo de cuellos/tubos de N carriles; las cuchillas desafiladas provocan desviación de banda y reventones del sello de aleta | Fije todos los anchos de SKU en la RFQ e incluya un kit de desgaste para 12 meses mediante repuestos y piezas de formato |
| Conteo, agrupación y encartonado aguas abajo | Termina en una rampa de descarga a granel sin compuertas de rechazo por carril individual, transportador de cangilones indexados, encartonadora ni sobreenvolvedora | El empaque manual de 200–400 sticks/min requiere 4–6 operarios/turno; un carril defectuoso contamina contenedores enteros a granel | Evalúe la configuración de encartonado de stick pack, las máquinas encartonadoras y el sobreenvoltura en celofán |
| Validación de muestras en FAT, instalación y capacitación | Demuestra la velocidad con film vacío en seco o arena de prueba de flujo libre en lugar de su polvo/líquido real y su bobina de barrera | Los reventones hot-tack ASTM F1921 o el abovedamiento de polvo aparecen recién después de la instalación en su planta | Programe la preparación de pruebas con muestras, la instalación y capacitación y revise nuestra guía de presupuesto instalado y ROI |
Paso 5 — Hoja de trabajo de auditoría línea por línea para el Proveedor A y el Proveedor B
Copie la hoja de trabajo de auditoría de alcance en dos partes que aparece a continuación en su libro de compras. Envíe idénticos planos de stick terminado, ficha técnica del film, datos reológicos del producto y producción neta objetivo (Q_net) a ambos proveedores, y luego asigne a cada fila uno de los cinco estados estrictos (Incluido, Opcional, Cotizado por separado, Excluido o Sin confirmar) junto con la cláusula exacta de su cotización:
| Partida de alcance requerida | Especificación de ingeniería compartida | Cotización A: estado y cláusula | Cotización B: estado y cláusula | Pregunta de ingeniería a cerrar antes de comparar totales |
|---|---|---|---|---|
| Modelo de bastidor, ancho de bobina madre y carriles activos | Techo de ancho de bobina madre (400 / 680 / 980 / 1,200 mm), número de carriles activos N_lanes y Q_net sostenida (sticks aceptados/min) | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Ambas cotizaciones utilizan el mismo número de carriles y ancho de bobina madre con un margen exterior de guiado >=12 mm? |
| Cabezal de dosificación multicarril y ajuste por carril | Sinfines servo (BF), vasos/compuertas volumétricas (BK) o bombas de pistón/válvula rotativa con boquillas suck-back (BY / LV-600X) | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Puede ajustarse independientemente el peso de dosis de cada carril en la HMI, o todos los carriles comparten un único accionamiento mecánico? |
| Cuellos y tubos formadores iniciales y kits de SKU adicionales | N_lanes juegos de cuellos/tubos formadores para el ancho de stick inicial W_flat (sello de aleta vs. solape), más kits de cambio para anchos secundarios | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Qué anchos de stick están cubiertos por el utillaje incluido y cuál es el precio desglosado para juegos de cuellos de anchos adicionales? |
| Alimentador de producto aguas arriba y acondicionamiento de tolva | Cargador de polvo por vacío/tornillo con sonda de nivel, O tanque de líquido agitado y calefactado con camisa + bomba de transferencia | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Está incluido el alimentador de piso a tolva y cabe dentro de la altura libre de techo de nuestra planta (2,180–2,950 mm + alimentador)? |
| Extracción de polvo, barras antiestáticas y barrido de nitrógeno MAP | Campana de vacío para polvo en zona de mordazas + colector, barra de aire ionizante y lanzas de barrido de N2 de tubo profundo por carril con caudalímetro | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Cómo se mantiene el polvo o líquido fuera de la estrecha banda de sellado y qué nivel de O2 residual se verifica cuando se especifica N2? |
| Corte longitudinal, guiado de banda EPC, codificación y cuchillas de muesca | Cortadores longitudinales de cizalla rotativa, guía de banda EPC ultrasónica/óptica, codificador láser/TTO/TIJ multicarril y cuchillas rectas/zigzag/con forma | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Imprime el codificador de fecha en todos los N_lanes simultáneamente, y están incluidas las cuchillas de muesca de apertura o pico vertedor? |
| Rampas de descarga, rechazo por carril y encartonado aguas abajo | Rampas individuales por carril, compuertas de rechazo de carril único, cangilones de agrupación indexados y encartonadora horizontal sincronizada + controladora de peso | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Dónde entrega los sticks terminados la máquina primaria y quién suministra la interfaz de conteo/encartonado y el protocolo de comunicación PLC? |
| Metalurgia en contacto, servicios y tablero eléctrico | Piezas húmedas en SUS304 vs. SUS316L, tolva bipartida sin herramientas, alimentación eléctrica 220V/380V/480V 50/60 Hz (4.5–7.5 kW) y aire seco a 6 bar (NL/min) | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Son todas las piezas en contacto con el producto de SUS316L donde se requiere, y cuántos kW exactos y CFM/NL/min de aire comprimido debe suministrar la planta? |
| Entregable del proyecto | Requisito de verificación compartido | Cotización A: estado y cláusula | Cotización B: estado y cláusula | Pregunta de verificación a cerrar |
|---|---|---|---|---|
| Prueba de muestras previa al pedido con producto y film del comprador | Corrida de prueba utilizando lote de producción de polvo/líquido y bobina del convertidor para verificar fluidez, corte de boquilla e integridad del sello | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Ejecutará el proveedor pruebas con nuestro producto y film reales antes de congelar la geometría de sinfín/boquilla y cuello formador? |
| Protocolo FAT previo al embarque y ensayos de sellado | Corrida cronometrada multicarril verificando Q_net, desviación estándar de peso por carril, hot-tack ASTM F1921, pelado ASTM F88 y estallido ASTM F1140 | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Se toman muestras de sticks de cada carril (1 a N) durante el FAT, y qué informe escrito y registro de video se entregan? |
| Embalaje de exportación, Incoterms y límite de entrega | Envoltura con barrera anticorrosiva, cajas fumigadas aptas para transporte marítimo, lista de empaque e Incoterms declarados (EXW / FOB / CIF / DDP) | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Dónde se transfiere la responsabilidad del flete y seguro, y se embalan por separado los alimentadores aguas arriba o las encartonadoras? |
| Puesta en marcha en planta, capacitación y repuestos de desgaste para 12 meses | Tarifa diaria/condiciones de viaje del técnico de campo, capacitación de operadores/mantenimiento, más cuchillas de corte, resistencias, PTFE y juntas tóricas | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Cuántos días de puesta en marcha y kits de repuestos de desgaste están incluidos en la cotización base frente a los facturados por separado? |
Planificación de costos para otros formatos monodosis
Utilice una familia de máquinas y un modelo de alcance diferentes si su proyecto corresponde a una de estas rutas:
- Sobres planos de 3 sellos y 4 sellos a partir de bobina: Los sobres planos sellados en tres o cuatro bordes perimetrales (LV-400F / 680F / 980F, LV-500SF / 700SF / 980SF, LV-400Y / 680Y / 980Y y LV-500SY / 700SY / 980SY) utilizan arados formadores planos y rodillos de sellado lateral en lugar de tubos formadores cilíndricos; consulte nuestra página de la familia de máquinas envasadoras de sobres y la guía de costos de máquinas envasadoras de sobres.
- Bolsas doypack stand-up prefabricadas, bolsas con cierre zipper y bolsas con boquilla (spout): Las bolsas prefabricadas cargadas en una torreta rotativa de 8 estaciones o en un riel de boquillas requieren hardware de apertura y sellado distinto; consulte las máquinas llenadoras de bolsas prefabricadas y la guía de costos de máquinas para bolsas prefabricadas.
- Bolsas comerciales de un solo carril tipo almohada, con fuelle o de cuatro sellos (100 g–5 kg): Las bolsas comerciales de mayor gramaje formadas en un único cuello ancho corresponden a las máquinas verticales de formado, llenado y sellado (VFFS).
- Unidades de sellado de sobremesa de un solo carril o de I+D: Nuestras series de sticks BF, BK y BY comienzan en 2 carriles para producción industrial. Si necesita una unidad de laboratorio de 1 carril, indíquelo en su consulta.
Preguntas frecuentes sobre el costo y el alcance de las máquinas stick pack
¿Qué determina el costo de una máquina stick pack multicarril?
El costo de una máquina stick pack multicarril escala con el ancho de la bobina madre (400, 680 o 980+ mm), el número de carriles activos (de 2 a 16+ carriles, multiplicando cada cuello formador, boquilla y rampa), la arquitectura de dosificación (sinfines servo para polvos, vasos volumétricos para gránulos o bombas de pistón con succión de retorno para líquidos/geles) y módulos como barrido con nitrógeno, codificación láser y encartonado. Emitimos una cotización desglosada una vez definidos las dimensiones de su stick, el producto y la producción objetivo.
¿Qué diferencia el precio de una máquina envasadora de azúcar en sticks frente a una para proteína o probióticos en polvo?
El azúcar cristalino de flujo libre se procesa en la serie para gránulos (LV-400BK / 680BK / 980BK) utilizando vasos volumétricos de alta velocidad o compuertas rotativas, donde el costo escala principalmente con el número de carriles (a menudo 8–16 carriles) y el encartonado. Los polvos finos o cohesivos como la proteína de suero, el cacao o los probióticos (LV-400BF / 680BF / 980BF) requieren sinfines servo multicarril, agitación en tolva, extracción de polvo por vacío en las mordazas y, con frecuencia, piezas en contacto de SUS316L con barrido de nitrógeno por tubo profundo.
¿Puedo comprar hoy una máquina stick pack de 4 carriles y ampliarla más adelante a 8 o 10 carriles?
Únicamente si la máquina se construye sobre un bastidor de bobina madre más ancho (como un bastidor LV-680 premecanizado para 8–10 carriles) y se cotiza desde el primer día con puertos de colector de dosificación, ejes de corte longitudinal y servoaccionamientos ampliables. Un bastidor compacto de 400 mm (clase LV-400) físicamente no puede alojar de 8 a 10 carriles de sticks estándar de 23–35 mm porque el ancho total de banda cortada W_web supera los 400 mm. Solicite siempre confirmación por escrito de la capacidad de ampliación de carriles antes de realizar el pedido.
¿Cómo convierto la especificación de «cortes por minuto» de un proveedor en producción real por turno?
Multiplique los cortes por minuto sostenidos (N_cpm, típicamente 20–40 cortes/min según el volumen de llenado y el tiempo de permanencia hot-tack ASTM F1921) por los carriles activos (N_lanes), la disponibilidad de línea (OEE_line, típicamente 0.85–0.90) y el rendimiento de envases conformes (1 - R_splice - R_reject). Por ejemplo, 6 carriles a 30 cortes/min forman 180 sticks brutos/min, o entre 153 y 160 sticks aceptados/min en producción sostenida.
¿Cambiar el ancho o la longitud del stick pack requiere comprar utillaje nuevo?
El cambio de la longitud del stick (dentro de 50–150 mm) se ajusta mediante el parámetro de arrastre servo de film y el registro de fotocélula en la HMI sin necesidad de nuevos tubos formadores. Cambiar el ancho del stick terminado modifica el ancho de la cinta cortada W_strip en cada carril, lo que exige un juego multicarril completamente nuevo de cuellos y tubos formadores, el reposicionamiento de las cuchillas de corte longitudinal y rampas adaptadas. Desglose cada ancho de stick requerido en su RFQ inicial.
¿Cuándo debe incluir nuestro presupuesto de stick pack una encartonadora horizontal automática?
Siempre que la producción neta supere los 160–200 sticks/min (típicamente 6+ carriles) o cuando los estuches comerciales requieran conteos exactos (10, 20 o 30 sticks/estuche). Por encima de ese umbral, la recogida y el conteo manual requieren de 4 a 6 operarios por turno; un transportador integrado de conteo/agrupación y una encartonadora horizontal aseguran la responsabilidad de un único proveedor en toda la línea.
Fuentes
Las especificaciones de equipos LINEVO y los límites de alcance de esta guía cubren nuestras máquinas stick pack (serie para polvo LV-400BF / 680BF / 980BF, serie para gránulos LV-400BK / 680BK / 980BK, serie para líquidos LV-400BY / 680BY / 980BY y configuraciones para pastas LV-600X de 2–16 carriles, anchos de stick de 20–105 mm, longitudes de 50–150 mm, anchos máximos de film de 400 / 680 / 980 mm, 20–40 cortes/min, 4.5–7.5 kW y 500–800 kg), nuestra guía de máquinas multicarril de sticks y sobres para polvo, nuestra guía de máquinas de sticks y sobres para líquidos y salsas, la configuración LV-400BF (/products/ds-400y), nuestra lista de verificación del proyecto y nuestros programas de pruebas con muestras, instalación y capacitación y repuestos.
Los parámetros de comparación de la industria y los protocolos de ensayo de sellado hacen referencia a las especificaciones de stick pack de Viking Masek ST400 (bobina de 400 mm, 2–10 carriles, 15 CFM a 6 bar, 600 kg), ST600 (bobina de 600 mm, 2–14 carriles, 30 CFM a 6 bar, 800 kg), ST800 (bobina de 800 mm, 2–20 carriles, 6.5 kVA, 1,200 kg) y ST1200 (bobina de 1,200 mm, hasta 20 carriles, 10 kVA, 1,600 kg); especificaciones de Matrix / INVpack BY300, SP Series (SP600 / SP900 / SP1200), serie ultralimpia PH600/7 y encartonadora horizontal de carga superior TL6 (60 estuches/min, 2,500 kg); especificaciones modulares multicarril de IMA Group (Perfect Pack) STICK 360 y STICK 720; ASTM F1921 / F1921M (Resistencia Hot Tack de superficies de sellado termoplásticas); ASTM F88 / F88M (Fuerza de pelado de sellos en materiales flexibles de barrera a 200–300 mm/min); ASTM F1140 / F1140M y ASTM F2054 (Resistencia al estallido y a la fluencia por presurización interna del envase completo); ISO 11607-1 / 11607-2 (Validación del proceso de sellado de envases); y FDA 21 CFR 177.1520 (Polímeros de olefina para capas sellantes en contacto con alimentos).
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Reología del producto, densidad aparente o viscosidad y dosis objetivo | Selecciona el sinfín servo BF para polvo, el vaso/compuerta BK para gránulos o la bomba de pistón para líquidos BY/LV-600X con boquillas suck-back | Densidad aparente del polvo (g/cm3) y % de finos, granulometría o viscosidad del líquido (cP) a temperatura de llenado; dosis objetivo en g o mL |
| Plano de ancho × largo del stick terminado y estilo de sellado | Calcula el ancho de tira cortada W_strip, el ancho de bobina madre W_web y el utillaje de cuellos/tubos formadores para cada SKU | Plano acotado del stick (p. ej., 23 × 100 mm con sello de aleta de 6 mm), muesca de rasgado o pico vertedor con forma, y muestras de sticks |
| Estructura del laminado en bobina y dimensiones del rollo | Define la geometría de barra de sello de aleta vs. solape, el tiempo de permanencia PID, los parámetros de sellado ASTM F1921/F88 y la especificación del eje desbobinador | Especificación del laminado (p. ej., PET/AL/LLDPE 85 um, sellante interior FDA 21 CFR 177.1520), disposición de taca de registro y diámetro exterior máx./interior de mandril |
| Producción neta objetivo (Q_net) y régimen de turnos | Determina el número de carriles activos N_lanes (2–16 carriles) y la clase de bastidor madre (LV-400, LV-680 o LV-980) | Sticks aceptados/min o por turno de 8 h (p. ej., 220 sticks conformes/min), turnos/día y frecuencia de lavado por alérgenos o cambio de SKU |
| Metalurgia en contacto, opciones de polvo/gas y codificación | Desglosa piezas en contacto de SUS316L, tolvas bipartidas sin herramientas, campanas de vacío para polvo, barrido con N2 y codificadores multicarril | Requisito de SUS304 vs. SUS316L, POE de lavado/CIP, objetivo de O2 residual para barrido con N2 y formato de código láser/TTO |
| Alimentación aguas arriba, encartonado aguas abajo y altura libre de planta | Define cargadores de piso a tolva, transferencias por cangilones de conteo/agrupación, encartonadoras horizontales y acometidas de servicios | Altura libre al techo (mm), energía de 220V/380V/480V, suministro de aire seco a 6 bar, descarga a granel frente a especificación de estuche de 10/20/30 unidades |