
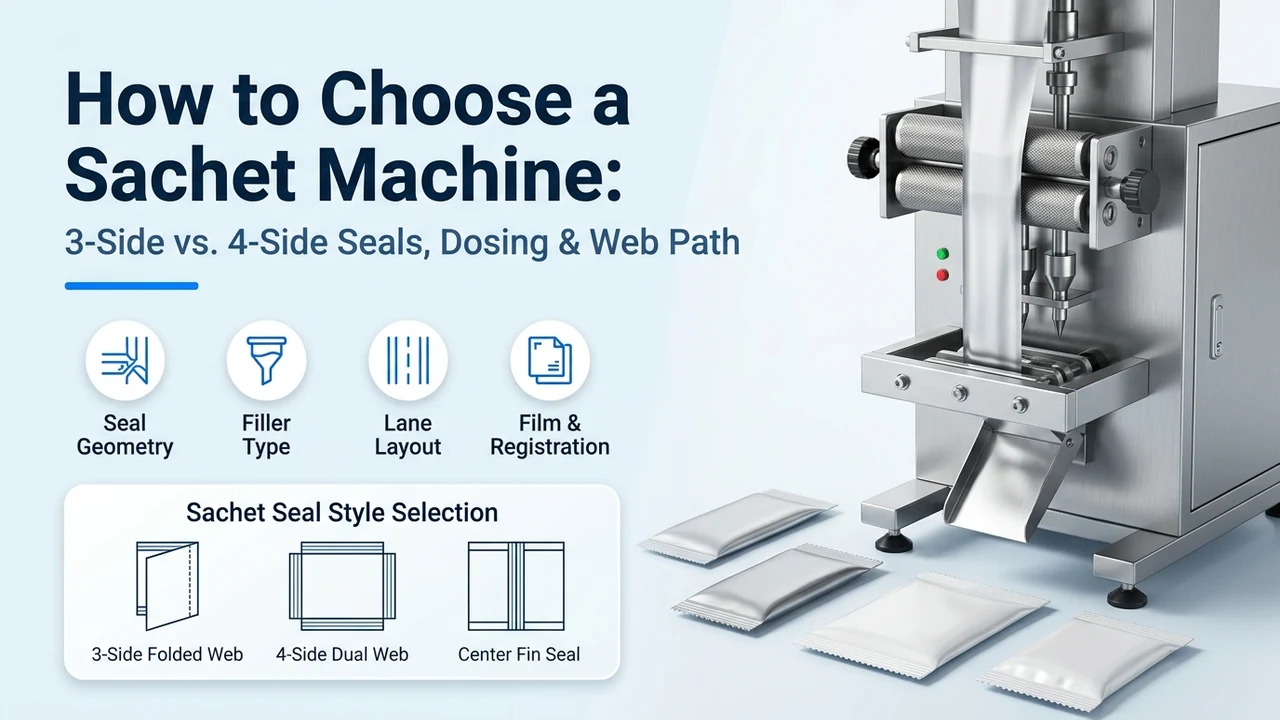
Elija una máquina de sobres según el formato de sellado, el comportamiento del producto, la dosis y la producción aceptada requerida. Defina primero el film, las dimensiones terminadas y la vía de dosificación, y luego compare la disposición de carriles, las piezas de formato y los requisitos de inspección.
| Dato de ingeniería | Base de referencia estándar o fuente de especificación del comprador | Qué define en la selección de máquina y línea |
|---|---|---|
| Reología del producto y tolerancia de dosis | Densidad aparente/compactada según USP <616> e índice de Carr CI (%) para polvos, granulometría de tamiz y friabilidad para gránulos, o viscosidad (cP) a temperatura de llenado y tamaño de partícula (mm) para líquidos/pastas, más dosis objetivo (g o mL) | Selecciona sinfín servomotorizado vertical (series F / SF), vasos telescópicos volumétricos (K / SK / LV-350X), o bombas de pistón/lóbulos de desplazamiento positivo con boquillas de aspiración de retorno (Y / SY / LV-450X) |
| Tamaño del sobre terminado y estilo de sello | Plano acotado en mm: ancho plano W_sachet × largo L_sachet; sello de 3 lados (17–110 × 50–180 mm en Y; 25–110 × 50–150 mm en F/K) frente a sello de 4 lados (50–125 × 45–160 mm en SF/SY/SK; 15–80 mm en LV-450X / LV-350X) | Selecciona plegado con arado en V de bobina simple (3 lados) frente a rodillos de sellado lateral vertical opuestos de doble bobina (4 lados) y fija el ancho de tira cortada por carril W_strip |
| Número de carriles activos y ancho de bobina madre | Monocarril (piloto clase 160/180) frente a multicarril N_lanes (2–4, 3–10 o 4–16 carriles) y ancho de bobina madre W_web = (N_lanes × 2 × W_sachet) + E_trim | Determina la clase de bastidor de bobina madre (ancho máx. de film de 400–500 mm, 650–700 mm o 950–980 mm) y la separación de cuchillas rotativas de corte longitudinal |
| Laminado de bobina y registro de impresión | Ficha técnica del film del convertidor (PET/AL/LLDPE, OPP/CPP, KOP/CPP, PT/PE o Papel/PE; 60–120 μm; sellante interno FDA 21 CFR 177.1520), contraste de tacha y registro anverso/reverso | Fija el patrón de moleteado de los rodillos de sellado vertical, la ventana de temperatura/tiempo de mordaza transversal PID, el umbral de hot-tack (ASTM F1921) y la alineación de bobina dúplex |
| Muesca, perforación y codificación multicarril | Corte recto frente a zigzag, muesca abre-fácil, perforación vertical u horizontal gemela/dúplex y coordenadas de lote/caducidad en todos los carriles | Fija el utillaje de cuchilla de cizalla en acero D2/carburo, los yunques de perforación y el alcance de codificación TTO transversal, TIJ multicabezal o láser de campo amplio |
| Producción neta aceptada (Q_net) | Sobres buenos por minuto y por turno tras descontar empalmes de film, lavados CIP y rechazos por sellado/peso durante una ventana de observación cronometrada | Convierte la velocidad de ciclo de catálogo (base de referencia de 20–40 cortes/min) en producción verificada en planta y dimensiona los alimentadores aguas arriba y el encartonado aguas abajo |
| Suministros de planta / EE. UU., seguridad y limpieza | Tensión/Hz de suministro (EE. UU. 208V/240V/480V 60 Hz 3F frente a base de catálogo 220V/380V; 4.0–7.5 kW), aire seco (0.6–0.8 MPa, 350–850 NL/min), altura de techo (2,270–3,100 mm + alimentador), CIP en SUS304/316L y normas ATEX / NFPA 70 para alcohol | Evita incompatibilidades de transformador, colisiones con cargadores superiores, retenciones por áreas clasificadas y mano de obra de lavado no presupuestada |
En esta página
Límite de familia de envase — ¿Es una envasadora multicarril de sobres planos (o VFFS monocarril para sobres) la arquitectura adecuada para su envase?
Antes de evaluar cabezales dosificadores o número de carriles, verifique que su envase objetivo sea un sobre plano alimentado por bobina y sellado en tres o cuatro bordes perimetrales, y determine si su volumen de producción y perfil de cambio de SKU corresponden a un bastidor multicarril de sobres planos (2 a 16 carriles) o a una unidad compacta VFFS / rotativa monocarril para sobres (1 carril). En nuestra página de familia de máquinas envasadoras de sobres, las seis series principales de sobres planos alimentados por bobina (LV-400F / 680F / 980F, LV-500SF / 700SF / 980SF, LV-400Y / 680Y / 980Y, LV-500SY / 700SY / 980SY, LV-400K / 680K / 980K y LV-500SK / 700SK / 980SK) y los modelos de referencia especializados (LV-450X de 4 carriles para loción, LV-350X de 4 carriles para gránulos) son máquinas multicarril que cortan longitudinalmente una bobina madre ancha (400–980 mm) y forman de 2 a 16 sobres en cada ciclo de cuchilla horizontal. Para consultar la geometría fundamental del envase, revise qué es un sobre (sachet) y nuestra comparativa técnica entre stick pack y sobre.
Regla práctica de ingeniería 1 (Umbral de selección entre sobre monocarril rotativo/intermitente y sobre plano multicarril): Si la producción neta requerida por turno Q_net es inferior a 50–70 sobres aceptados/min o su programación cambia el ancho del sobre terminado (W_sachet) 3 o más veces por turno en tiradas cortas por contrato → priorice una arquitectura VFFS vertical compacta monocarril para sobres, revisada a través de máquinas verticales de formado, llenado y sellado para simplificar los cambios de formato. Confirme su producción real, piezas de formato y tiempo de cambio utilizando el producto, el film y el plano del envase. Por el contrario, si el volumen sostenido con un ancho de sobre fijo (15–125 mm) supera los 80–120 sobres aceptados/min (>5,000–7,200 sobres/h) → priorice una envasadora multicarril de sobres planos (2–4 carriles en LV-400 / 500, 3–10 carriles en LV-680 / 700, o 4–16 carriles en LV-980) para que cada carril trabaje a un ritmo conservador de 25–35 cortes/min, preservando 250–350 ms de tiempo de permanencia (dwell time) en el termosellado horizontal.
| Envase y arquitectura de máquina | Base de referencia de ingeniería estándar y ventana de formato | Cuándo seleccionar esta vía | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Sobre plano multicarril con sello de 3 lados (LV-400F/Y/K, LV-680F/Y/K, LV-980F/Y/K; 2–16 carriles) | Tira cortada individual por carril plegada sobre un arado en V (1 borde lateral plegado + 1 sello lateral vertical + sellos transversales superior/inferior); ancho 17–110 mm (Y) o 25–110 mm (F/K); largo 50–180 mm; bobina de 400–980 mm; 20–40 cortes/min | Condimentos monodosis de gran volumen, bebidas en polvo, gránulos de azúcar/sal y sobres planos estrechos (17–49 mm de ancho) donde un borde plegado maximiza el ancho útil de la cavidad de llenado | Modo de fallo: Desviación asimétrica del plegado en el arado en V cuando varía la tensión de desbobinado, reduciendo un margen de sello lateral por debajo de 3 mm y provocando reventones laterales. Prevención: Especificar un guiador automático ultrasónico/óptico de borde de banda (EPC) con control de tensión servo por balancín y arados en V mecanizados por carril. |
| Sobre plano multicarril con sello de 4 lados (LV-500SF/SY/SK, LV-700SF/SY/SK, LV-980SF/SY/SK, LV-450X, LV-350X; 2–16 carriles) | Bandas de film frontal y trasera opuestas selladas en los cuatro bordes perimetrales (más perforación opcional de sobre gemelo dúplex); ancho 50–125 mm (SF/SY/SK) o 15–80 mm (LV-450X / LV-350X); largo 45–180 mm; bobina de 400–980 mm; 20–40 cortes/min | Lociones/cremas cosméticas, dosis unitarias farmacéuticas y probióticas, toallitas con alcohol/gel hidroalcohólico y sobres anchos de kétchup/salsa que requieren presentación plana de cuatro bordes y laminados barrera rígidos con aluminio | Modo de fallo: Curvatura entre banda frontal y trasera o fugas por microcanales en las esquinas en las cuatro intersecciones de 4 capas entre sello lateral y transversal. Prevención: Igualar la tensión del recorrido de arrastre frontal/trasero, mecanizar ranuras de alivio en las intersecciones de mordazas transversales y validar todos los carriles mediante ASTM D3078 / F1140. |
| Envasadora compacta monocarril de sobres / VFFS (revisión específica según configuración) | Una única estación de formado y llenado; seleccione ancho de bobina, disposición de sellado, producción y piezas de formato para el producto y envase reales | Lotes piloto/clínicos, demanda por turno <60 sobres/min, cambios diarios frecuentes de ancho de bolsa o bolsas mayores de 20–500 g en máquinas VFFS | Modo de fallo: Elevar la velocidad de ciclo monocarril por encima de la ventana validada de sellado y hot-tack del film puede provocar aperturas del sello. Prevención: Pasar a un bastidor de sobres de 4–8 carriles cuando la demanda sostenida supere los 80–120 sobres/min. |
| Stick pack tubular multicarril con sello trasero (LV-400BF/BK/BY, LV-680BF/BK/BY, LV-980BF/BK/BY, LV-600X; 2–16 carriles) | Bolsa tubular estrecha envuelta alrededor de tubos formadores verticales con sello trasero longitudinal tipo aleta o solape; ancho plano 20–105 mm; largo 50–150 mm; bobina de 400 / 680 / 980 mm; 20–40 cortes/min | Porciones de consumo directo o para verter en cuellos de botella estrechos (café soluble, colágeno, sticks de bebida, geles energéticos); diríjase a máquinas de stick pack y cómo elegir una máquina de stick pack | Modo de fallo: Especificar un stick pack tubular estrecho para cremas faciales espesas o diseños promocionales anchos donde se requiere exprimir con los dedos o paneles de exhibición planos. Prevención: Seleccionar sobres con sello de 4 lados (LV-450X / SY) para sobres planos anchos de cosmética y condimentos. |
| Bolsas prefabricadas stand-up / con zíper / con boquilla y líneas de bolsa de té interna/externa (LV-210, LV-160, Línea de Bolsas de Té) | Bolsas preconvertidas alimentadas desde un cargador o riel de boquillas (máquinas de bolsas prefabricadas), o bolsa interna de papel filtro dentro de un sobre externo (máquina de bolsas de té con bolsa interna y sobre externo) | Doypacks recerrables con zíper, bolsas con boquilla rígida superior o en esquina (LV-160), o bolsas de té en hoja con etiqueta y sobre externo | Modo de fallo: Intentar formar bolsas stand-up recerrables con zíper o bolsas de té de filtro con etiqueta en un bastidor VFFS multicarril de sobres planos. Prevención: Separar las bolsas preconvertidas y las líneas de té de dos etapas de las solicitudes de cotización (RFQ) de sobres planos alimentados por bobina antes de especificar el equipo de dosificación. |
Paso 1 — ¿Cómo seleccionan el sistema de dosificación la reología del producto, la compresibilidad del polvo según USP <616> y la viscosidad del líquido?
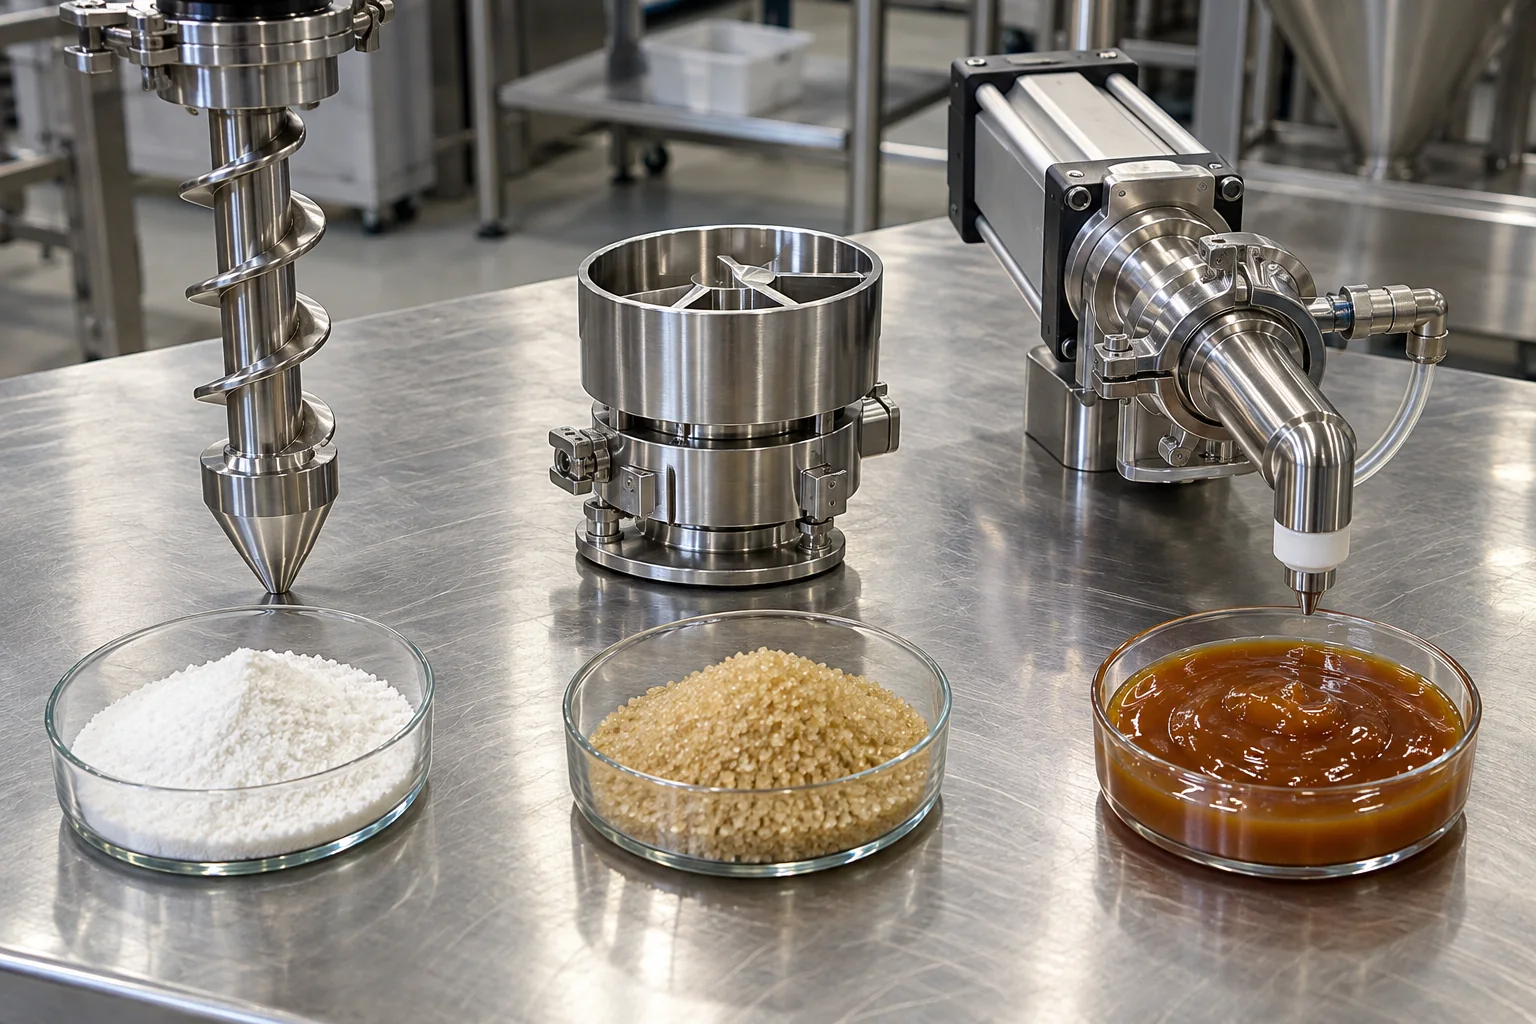
La reología del producto dicta el mecanismo de dosificación, y el mecanismo de dosificación fija la rama de serie. En una máquina de sobres multicarril, el dosificador debe medir una carga exacta en gramos o mililitros en las N_lanes bocas de sobre abiertas dentro de 0.5 a 1.0 segundos entre carreras de sellado transversal horizontal, sin levantar nubes de polvo, hacer rebotar cristales duros ni dejar hilos de líquido a través de los bordes de sellado de 6–10 mm. Organizamos nuestra gama de sobres alimentados por bobina en tres ramas de producto: sinfines servomotorizados verticales para polvos finos/cohesivos (LV-400F / 680F / 980F de 3 lados y LV-500SF / 700SF / 980SF de 4 lados), bombas de pistón o de lóbulos rotativos para salsas, pastas, lociones y líquidos viscosos (LV-400Y / 680Y / 980Y de 3 lados, LV-500SY / 700SY / 980SY de 4 lados y LV-450X), y vasos telescópicos volumétricos o compuertas rotativas para gránulos de flujo libre (LV-400K / 680K / 980K de 3 lados, LV-500SK / 700SK / 980SK de 4 lados y LV-350X). Caracterice los polvos secos según **USP <616> (Densidad aparente y densidad compactada de polvos) y USP <1174> (Flujo de polvos)** antes de solicitar cotizaciones:
- Fórmula (Índice de compresibilidad de Carr según USP <616>, relación de Hausner y volumen de cavidad de sobre requerido): CI (%) = 100 * (rho_tapped - rho_bulk) / rho_tapped, HR = rho_tapped / rho_bulk y V_pocket (cm3) = (M_target / rho_bulk) * k_headspace, donde rho_bulk es la densidad aparente vertida sin compactar (g/cm3), rho_tapped es la densidad compactada mecánicamente (g/cm3), M_target es el peso de dosis objetivo (g) y k_headspace (1.25–1.35) es el multiplicador de volumen de cavidad no asentado requerido para mantener 20–25 mm de espacio libre sin producto debajo del sello transversal superior.
- Ejemplo práctico (Dosificación y volumen de cavidad para sobre de polvo cohesivo de electrolitos y colágeno): Para un sobre de electrolitos y colágeno de M_target = 8.0 g con densidad aparente vertida medida rho_bulk = 0.45 g/cm3 y densidad compactada rho_tapped = 0.60 g/cm3, el índice de compresibilidad de Carr es CI = 100 * (0.60 - 0.45) / 0.60 = 25.0% y la relación de Hausner es HR = 0.60 / 0.45 = 1.33. El volumen de polvo no asentado al caer es V_dose = 8.0 / 0.45 = 17.78 cm3 (17.8 mL), lo que requiere una capacidad interna de cavidad del sobre de V_pocket = 17.78 * 1.30 = 23.1 cm3 (sobre de 4 sellos de 65 × 100 mm en LV-500SF / 700SF / 980SF). Como CI = 25.0% > 18% (HR > 1.22), los vasos volumétricos por gravedad forman bóvedas y se desvían un ±8–12%; especifique un sinfín servomotorizado vertical multicarril cerrado (series F / SF) con agitación antibóveda de baja velocidad, conos de cierre inferiores y extracción de polvo por vacío en la zona de mordazas.
Regla práctica de ingeniería 2 (Umbral de índice de Carr USP <616> y viscosidad de líquidos / dosificación con aspiración de retorno): Si el índice de compresibilidad de Carr (CI) según USP <616> de un polvo seco supera el 18% (HR > 1.22) o las partículas finas <75 μm superan el 15% del peso del lote (aislado de proteína, leche en polvo, matcha, especias o mezclas farmacéuticas, tal como se destaca en las notas técnicas sobre sobres de polvo de Fill-Package) → priorice un sinfín servomotorizado vertical multicarril cerrado (LV-400F / 680F / 980F o LV-500SF / 700SF / 980SF) con ajuste servo independiente por carril y extracción de polvo por vacío frente a los vasos volumétricos (K / SK / LV-350X). Para líquidos y pastas, si la viscosidad a la temperatura de llenado supera los 1,500 cP (kétchup, mayonesa, mostaza, miel, crema facial en LV-450X, o gel deportivo en LV-500SY / 700SY / 980SY) o contiene partículas >1.5 mm → priorice bombas de pistón con válvula rotativa o de lóbulos independientes por carril con cierre positivo neumático y boquillas activas de aspiración de retorno (suck-back) más una tolva calefactada de doble camisa con agitador, ya que retraer el menisco final del fluido 2–4 mm hacia el interior de la punta de la boquilla evita el hilado viscoelástico a través de la zona de sellado horizontal.
| Clase de reología del producto y serie LINEVO de referencia | Parámetros del comprador a documentar antes de cotizar | Mecanismo de dosificación y alcance de acondicionamiento auxiliar | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Polvos secos finos, polvorientos o cohesivos (3 lados LV-400F / 680F / 980F y 4 lados LV-500SF / 700SF / 980SF; proteína, leche en polvo, café, matcha, farma) | rho_bulk y rho_tapped según USP <616> (g/cm3), índice de Carr CI (%), finos <75 μm (%), sensibilidad a la humedad/higroscopicidad, dosis objetivo (g) y tolerancia | Sinfines servomotorizados verticales multicarril con ajuste de accionamiento servo independiente por carril, agitador antibóveda de baja velocidad en tolva, tubos de sinfín extendidos hasta el fondo del sobre y campana de extracción de polvo por vacío en la zona de mordazas | Modo de fallo: Nube de polvo en suspensión que recubre la capa sellante interna de LLDPE/CPP antes del cierre de las mordazas, reduciendo la resistencia al pelado ASTM F88 en >50% y generando sobres con fugas. Prevención: Extender los tubos del sinfín por debajo de la zona de sellado superior, instalar conos mecánicos antigoteo y aplicar extracción por vacío de presión negativa en las mordazas transversales. |
| Salsas viscosas, condimentos y pastas con partículas (3 lados LV-400Y / 680Y / 980Y y 4 lados LV-500SY / 700SY / 980SY; kétchup, mostaza, BBQ, mayonesa, miel, gel energético) | Viscosidad (1,500–50,000+ cP) a temperatura de llenado (°C), tamaño máx. de partícula blanda (mm), acidez (pH) y % de sal/cloruros, volumen de llenado objetivo (p. ej., 5–100 mL en la configuración de kétchup LV-500SY, ampliable a 500 mL) | Bombas independientes de pistón o de lóbulos con válvula rotativa por carril, boquillas neumáticas antigoteo con aspiración de retorno, válvulas antiobstrucción para partículas, tolva calefactada de doble camisa por agua/aceite con agitador rascador y racores sanitarios tri-clamp para CIP | Modo de fallo: Hilado de colas de salsa viscoelástica o semillas de mostaza atrapadas en la banda de sellado transversal horizontal de 6–10 mm, creando canales de aceite que revientan bajo presión ASTM F1140. Prevención: Exigir boquillas neumáticas de aspiración de retorno por carril (retracción de 2–4 mm), corte por cizalla de válvula rotativa y calentamiento de tolva encamisada. |
| Lociones cosméticas, cremas faciales, sérums y champús espumosos (configuración cosmética de 4 carriles LV-450X y configuraciones multicarril para champú) | Curva de viscosidad, índice de formación de espuma de tensioactivos, compatibilidad con aceites esenciales/activos, dosis objetivo (1–30 mL en LV-450X) y requisito de contacto SUS304 frente a SUS316L | Bombas de pistón de precisión servo/neumáticas con boquillas de aspiración de retorno para cremas o boquillas de bajo cizallamiento antiespuma de alcance inferior para champú, tanque de alimentación presurizado de carga constante y opción de piezas húmedas en SUS316L | Modo de fallo: Microespuma de tensioactivos que asciende hacia la línea de sellado fundida durante la dosificación de champú, causando sellos con ampollas o incompletos en hot-tack ASTM F1921. Prevención: Utilizar perfiles de bomba servo desacelerados, puntas de boquilla sumergidas antiespuma y alimentación por colector presurizado sin aire. |
| Geles hidroalcohólicos y líquidos tópicos inflamables (configuraciones de 4 carriles con sello de 4 lados para desinfectante y seguridad antideflagrante) | Concentración de etanol o isopropanol (% v/v, punto de inflamación °C), viscosidad (gel frente a spray líquido), volumen objetivo (1–50 mL en configuración de desinfectante de 4 carriles) y clasificación de área peligrosa de la planta | Bombas multicarril de pistón de desplazamiento positivo combinadas con sistema eléctrico antideflagrante (ATEX Ex d / NFPA 70 Clase I Div 1/2), sensores intrínsecamente seguros, barras activas eliminadoras de estática en banda y extracción local de vapores | Modo de fallo: Ignición por chispa electrostática en el laminado polimérico en desbobinado bajo vapor de alcohol al 60–80%, o hinchamiento del sellante interno de LDPE estándar por el alcohol. Prevención: Especificar controles certificados antideflagrantes, barras ionizadoras antiestáticas, juntas de PTFE/FFKM resistentes a solventes y sellantes internos de ionómero/copolímero. |
| Gránulos cristalinos de flujo libre y cristales para bebidas (3 lados LV-400K / 680K / 980K, 4 lados LV-500SK / 700SK / 980SK, LV-350X 1–50 g y gránulos de bebida de 4 carriles 1–30 g) | Rango de tamiz de gránulo (mm), CI <= 15% (HR <= 1.18), densidad aparente (g/cm3), límite de friabilidad/rotura de cristales, carga estática y peso de llenado objetivo (1–30 g o 1–50 g en LV-350X) | Vasos dosificadores volumétricos telescópicos multicarril o compuertas dosificadoras rotativas con ajuste de volumen sin herramientas, asistencia vibratoria de flujo y barras eliminadoras de estática | Modo de fallo: Cristales de azúcar o sal de caída tardía que rebotan hacia las mordazas de sellado transversal al cerrarse, perforando la barrera de aluminio y creando microporos. Prevención: Adelantar el tiempo de cierre de compuerta 120–180 ms antes del cierre de mordazas y mantener >=20 mm de espacio libre sobre el producto asentado. |
| Líquidos fluidos acuosos de baja viscosidad (Salsa de soja, vinagre, aceite, enjuague bucal, concentrados líquidos; <200–500 cP) | Viscosidad (<200 cP), gravedad específica, comportamiento de salpicadura/goteo, contenido de cloruros/ácidos y si se requiere stick tubular (serie BY) o sobre plano (series Y/SY) | Procesados en nuestra serie de sticks con sello trasero (LV-400BY / 680BY / 980BY) o en configuraciones de sobres planos de 3/4 sellos mediante bombas de pistón de precisión, peristálticas o de engranajes con válvulas de retención antigoteo confirmadas mediante prueba de muestras | Modo de fallo: Salpicaduras de líquido a alta velocidad que mojan el área de sellado lateral vertical o transversal horizontal al descargar la boquilla, provocando reventones por vapor durante el termosellado. Prevención: Especificar boquillas de alcance inferior de baja velocidad, válvulas de retención antigoteo capilares y cierre temporizado de mordazas transversales tras la estabilización del menisco. |
Compare las configuraciones específicas de cada rama y las tablas de series en nuestra guía de máquinas multicarril para sobres y stick packs de polvo (sobres de proteína en polvo con sinfín servo, sobres de polvo farmacéutico cGMP y sobres de polvo farmacéutico modulares de cambio rápido) y en nuestra guía de máquinas para sobres y stick packs de líquidos y salsas (sobres de kétchup con sello de 4 lados LV-500SY, sobres de kétchup con bombas sanitarias antigoteo, sobres de mostaza para salsas ricas en partículas, sobres de champú con dosificación antiespuma, sobres de loción y crema facial LV-450X, sobres de gel hidroalcohólico de 4 carriles, sobres de desinfectante para áreas clasificadas, sobres de gránulos para bebidas sólidas de 4 carriles y sobres de gránulos con sello de 4 lados LV-350X).
Paso 2 — ¿Cómo seleccionan el bastidor la geometría de sello de 3 lados frente a 4 lados, el ancho del sobre y el ancho de la bobina madre (W_web)?
Especifique siempre el ancho plano del sobre terminado (W_sachet) y el largo de corte (L_sachet) en milímetros, nunca solo la dosis en mililitros o gramos. Como se señala en la guía técnica de compra de sobres de Ruida y en la descripción técnica de sobres de 4 sellos de Omag, el ancho del sobre terminado y el estilo de sellado determinan conjuntamente cómo se forma cada carril a partir de la bobina maestra y fijan el ancho requerido de la bobina madre de film (W_web). En una máquina de sobres con sello de 3 lados (LV-400F / 680F / 980F, LV-400Y / 680Y / 980Y, LV-400K / 680K / 980K), cada cinta cortada se pliega longitudinalmente sobre un arado triangular en V de modo que un borde vertical es un pliegue natural y el borde vertical opuesto más los extremos superior e inferior se termosellan. En una máquina de sobres con sello de 4 lados (LV-500SF / 700SF / 980SF, LV-500SY / 700SY / 980SY, LV-500SK / 700SK / 980SK, LV-450X, LV-350X), la bobina madre se corta en cintas frontales y traseras emparejadas (o se alimenta desde doble bobina) que se unen cara a cara entre rodillos de sellado lateral vertical calefactados opuestos y mordazas transversales horizontales:
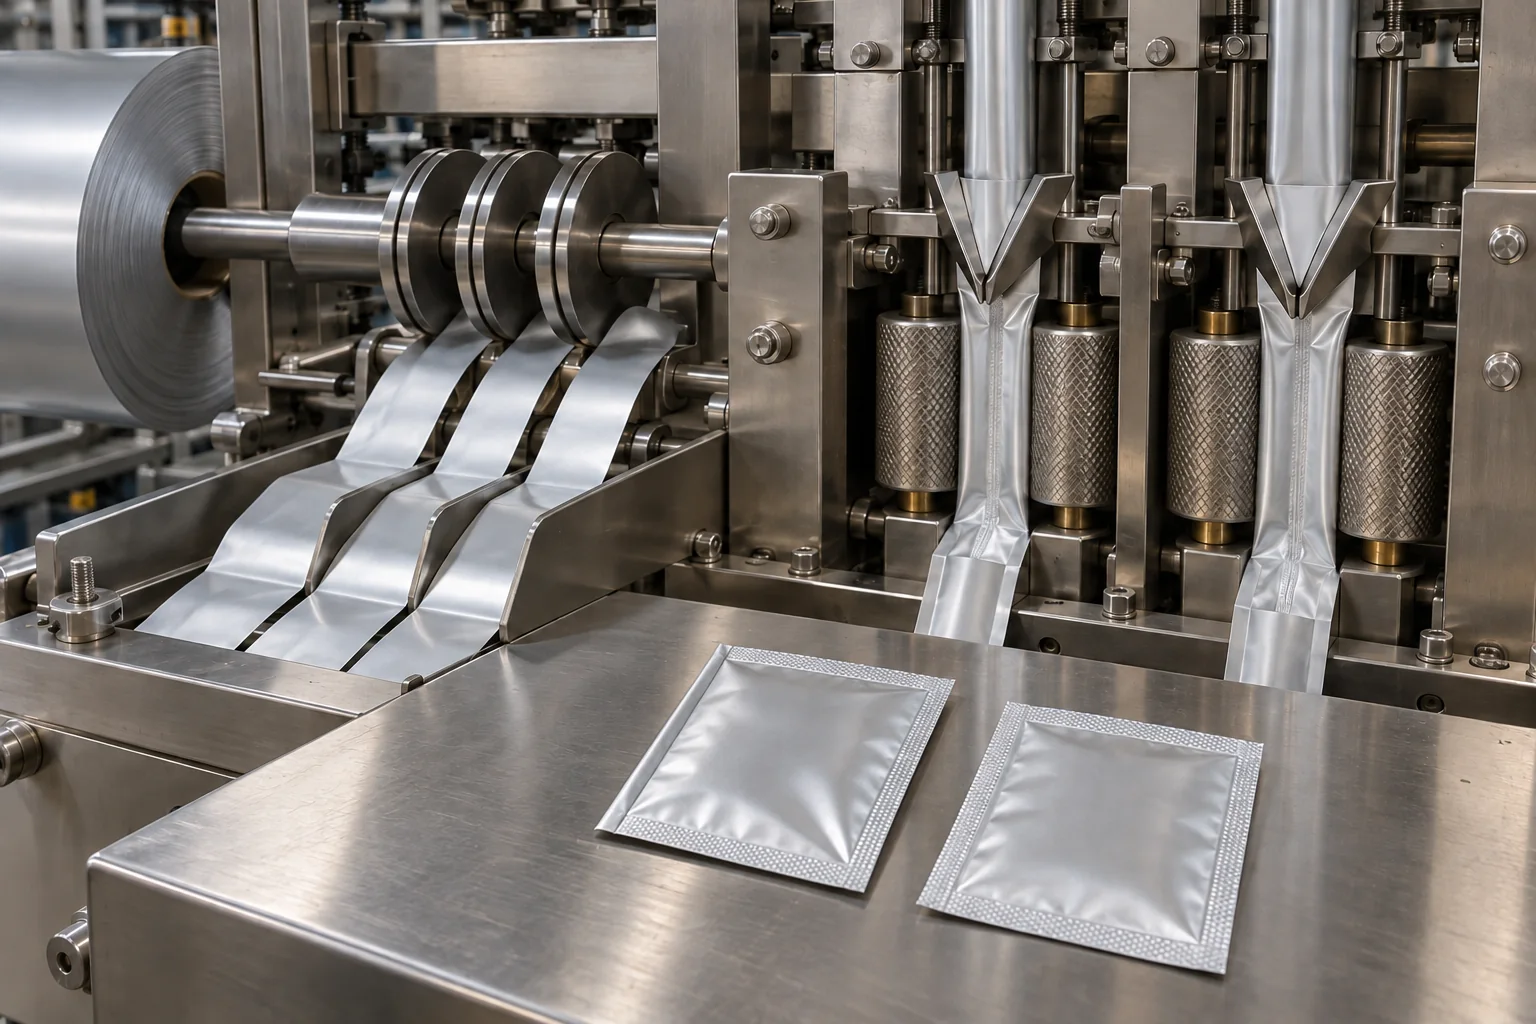
- Fórmula (Ancho de tira cortada de 3 lados frente a 4 lados, ancho útil de cavidad y ancho de bobina madre multicarril): Para un sobre plegado con sello de 3 lados, el ancho de tira cortada por carril es W_strip_3side (mm) = (2 * W_sachet) + S_fold (2–4 mm de margen de guiado de pliegue), y el ancho interno útil de la cavidad de llenado es W_cavity_3side = W_sachet - b_side, donde b_side (6–10 mm) es el único borde de sello lateral vertical. Para un sobre con sello de 4 lados cortado de una sola bobina maestra, cada carril requiere paneles frontal y trasero de ancho W_sachet, por lo que W_strip_4side (mm) = 2 * W_sachet, el ancho interno útil de la cavidad de llenado es W_cavity_4side = W_sachet - (2 * b_side), y el **ancho total de la bobina madre de film es W_web (mm) = (N_lanes * 2 * W_sachet) + E_trim**, donde E_trim (15–25 mm) es el margen exterior total de guiado/recorte de borde de banda.
- Ejemplo práctico (Ancho de bobina madre para 6 carriles con sello de 4 lados y salto de bastidor): Supongamos que especifica N_lanes = 6 carriles de un sobre de polvo o salsa con sello de 4 lados de W_sachet = 65 mm de ancho × L_sachet = 100 mm de largo con sellos laterales verticales de b_side = 7.5 mm y margen de borde exterior E_trim = 20 mm. El ancho útil de la cavidad de llenado es W_cavity_4side = 65 - (2 * 7.5) = 50 mm (frente a 65 - 7.5 = 57.5 mm en un sobre de 3 sellos del mismo ancho exterior). Cada carril consume W_strip_4side = 2 * 65 = 130 mm de ancho de film, lo que requiere un ancho de bobina maestra de W_web = (6 * 130) + 20 = 800 mm. Dado que 800 mm supera el ancho máximo de film de 700 mm de un bastidor LV-700SF o LV-700SY, operar 6 carriles completos de un sobre de 65 mm exige pasar al bastidor de 980 mm LV-980SF o LV-980SY (4–16 carriles, bobina máx. 980 mm), o bien configurar 5 carriles (W_web = 5 * 130 + 20 = 670 mm <= 700 mm) en un bastidor LV-700SF / LV-700SY.
Regla práctica de ingeniería 3 (Umbral de ancho de sobre y rigidez de barrera entre banda plegada de 3 lados y bandas opuestas de 4 lados): Si el ancho del sobre terminado W_sachet es estrecho (17–49 mm en líquidos/salsas LV-400Y / 680Y / 980Y o 25–49 mm en polvos/gránulos LV-400F / 680F / 980F y serie K) y utiliza laminado flexible (<=80 μm) → priorice una serie de plegado con arado en V y sello de 3 lados (F / Y / K), ya que eliminar el segundo sello lateral vertical conserva 6–10 mm (15–22%) más de ancho útil en la cavidad de llenado; por el contrario, si W_sachet es de 50–125 mm (LV-500SF / 700SF / 980SF, LV-500SY / 700SY / 980SY, LV-500SK / 700SK / 980SK), utiliza laminado rígido de alta barrera con hoja de aluminio (>=90–120 μm o núcleo de aluminio >=12 μm que puede agrietarse por flexión a lo largo de un pliegue cerrado de 180° en el arado en V), o requiere gráficos frontales/traseros simétricos o sobres gemelos dúplex perforados → priorice una serie de doble banda opuesta con sello de 4 lados (SF / SY / SK).
| Serie o configuración | Carriles y ancho máx. de bobina madre (W_web_max) | Ancho × largo del sobre terminado (mm) | Potencia, peso y dimensiones generales (L × An × Al) | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|---|
| Serie de Polvo con Sello de 3 Lados: LV-400F / LV-680F / LV-980F | 2–4 carriles (bobina 400 mm) | 3–10 carriles (bobina 650 mm) | 4–16 carriles (bobina 950 mm); 20–40 cortes/min | Ancho: 25–75 mm (400F) | 25–100 mm (680F) | 25–110 mm (980F). Largo: 50–150 mm | 4.5 / 6.0 / 7.5 kW (220V 50/60 Hz); 500 / 650 / 800 kg; 700×1375×2560 mm | 1350×1600×2550 mm | 1650×1800×2650 mm | Modo de fallo: Falta de alimentación de polvo en los sinfines de los carriles exteriores en tolvas de 650–950 mm o deriva del plegado en V en sobres estrechos de 25–40 mm. Prevención: Especificar alimentación de polvo de doble entrada con control de nivel, ajuste servo de sinfín por carril y guiado de borde de banda EPC motorizado. |
| Serie de Polvo con Sello de 4 Lados: LV-500SF / LV-700SF / LV-980SF | 2–4 carriles (bobina 500 mm) | 3–10 carriles (bobina 700 mm) | 4–16 carriles (bobina 980 mm); 20–40 cortes/min | Ancho: 50–125 mm en los tres bastidores. Largo: 45–160 mm | 4.0 / 5.5 / 7.0 kW; 650 / 850 / 1,000 kg; 1610×1375×2880 mm | 1750×1445×2960 mm | 1956×1600×3100 mm | Modo de fallo: Flexión en el tramo central de las barras de sellado transversal de 700–980 mm o colisión con el techo en el bastidor LV-980SF de 3,100 mm de altura. Prevención: Exigir mordazas transversales PID multizona con soporte central y verificar una altura libre de techo en planta >=3,500 mm. |
| Serie de Líquidos y Salsas con Sello de 3 Lados: LV-400Y / LV-680Y / LV-980Y | 2–4 carriles (bobina 400 mm) | 3–10 carriles (bobina 680 mm) | 4–16 carriles (bobina 980 mm); 20–40 cortes/min | Ancho: 17–75 mm (400Y) | 17–100 mm (680Y) | 17–110 mm (980Y). Largo: 50–180 mm | 4.5 / 6.0 / 7.5 kW; 500 / 650 / 800 kg; 700×1375×2380 mm | 1350×1600×2550 mm | 1650×1800×2650 mm | Modo de fallo: Presión hidrostática interna del líquido que revienta el único sello lateral vertical en sobres de salsa ultraestrechos de 17–30 mm. Prevención: Mantener un ancho de sello lateral vertical >=6–8 mm y validar el umbral de estallido mediante ASTM F1140 / F2054. |
| Serie de Líquidos y Salsas con Sello de 4 Lados: LV-500SY / LV-700SY / LV-980SY | 2–4 carriles (bobina 500 mm) | 3–10 carriles (bobina 700 mm) | 4–16 carriles (bobina 980 mm); 20–40 cortes/min | Ancho: 50–125 mm en los tres bastidores. Largo: 45–160 mm (la configuración de kétchup cubre 5–100 mL, ampliable a 500 mL) | 4.0 / 5.5 / 7.0 kW; 650 / 850 / 1,000 kg; 1540×1375×2270 mm | 1790×1445×2340 mm | 1940×1600×2650 mm | Modo de fallo: Fugas capilares en las esquinas en la unión de 4 capas donde los sellos laterales verticales moleteados cruzan la barra de sellado horizontal. Prevención: Mecanizar contornos de alivio en las intersecciones de mordazas transversales y combinar boquillas neumáticas de aspiración de retorno con control PID de zona independiente. |
| Series de Gránulos de 3 y 4 Lados: LV-400K / 680K / 980K y LV-500SK / 700SK / 980SK | 2–4 carriles | 3–10 carriles | 4–16 carriles (coincide con los anchos de bobina madre F y SF de 400/650/950 mm y 500/700/980 mm); 20–40 cortes/min | 3 Lados K: 25–75 / 25–100 / 25–110 × 50–150 mm. 4 Lados SK: 50–125 × 45–160 mm | Comparte los bastidores estructurales de las series F (500–800 kg, 4.5–7.5 kW) y SF (650–1,000 kg, 4.0–7.0 kW) con cabezales superiores de vasos volumétricos | Modo de fallo: Deriva de peso en los vasos volumétricos cuando la densidad aparente del gránulo varía >±4% o rebote de gránulos hacia las mordazas transversales al cerrarse. Prevención: Instalar placas de ajuste telescópico, adelantar el corte de compuerta y verificar el volumen de vaso según la densidad USP <616>. |
| Configuraciones Especializadas de Referencia de 4 Carriles: LV-450X (Loción), LV-350X (Gránulos) y Desinfectante de 4 Carriles | 4 carriles activos; ancho máx. de film <=480 mm (LV-450X), <=420 mm (gránulos de bebida de 4 carriles) o <=400 mm (gel hidroalcohólico de 4 carriles) | LV-450X: 15–60 × 50–160 mm (1–30 mL). LV-350X: 30–80 × 50–180 mm (1–50 g). Gránulos 4 Carriles: 20–60 × 50–180 mm (1–30 g). Desinfectante: 30–80 × 50–160 mm (1–50 mL) | Dimensiones en planta específicas de cada configuración; LV-450X especifica aire a 0.6–0.8 MPa con 0.35 m3/min (350 NL/min) y opciones de contacto en SUS304/SUS316 | Modo de fallo: Tratar un ancho estrecho específico de una configuración (como el sello de 4 lados de 15–49 mm en LV-450X) como estándar en todos los bastidores SF/SY. Prevención: Fijar el modelo exacto y las dimensiones de los arados formadores/rodillos frente al plano de su sobre en la cotización escrita. |
Observe cómo funcionan mecánicamente los cambios de ancho frente a los cambios de largo del sobre: cambiar el largo del sobre terminado (L_sachet) dentro de la ventana de un modelo (45–160 mm, 50–150 mm o 50–180 mm) es un ajuste por HMI del arrastre servo de film y del registro de fotocélula que no requiere cambiar piezas metálicas. Cambiar el ancho del sobre terminado (W_sachet) altera el ancho de tira cortada W_strip en cada carril, lo que exige reposicionar las cuchillas rotativas de corte longitudinal, reespaciar los anillos de los rodillos de sellado lateral vertical, instalar nuevos plegadores en V, ajustar el paso de las boquillas dosificadoras y adaptar las rampas de descarga. Enumere todos los anchos de SKU desde el inicio y revise nuestra página de repuestos y piezas de formato para que los kits de cambio de múltiples anchos se diseñen antes de la fabricación.
Paso 3 — ¿Cómo rigen el sellado la estructura del laminado barrera, los sellantes FDA 21 CFR 177.1520 y el registro dúplex?
Especifique el laminado de su bobina junto con su producto, nunca después de pedir la máquina. Un sobre plano depende de la conducción térmica a través de la capa portadora externa (PET, BOPP, Nylon/OPA o Papel) y la capa barrera intermedia (Aluminio, VMCPP, VMPET o SiOx/AlOx) para fundir la capa termosellante interna (LLDPE, mLLDPE, CPP o Surlyn/Ionómero) bajo los rodillos rotativos de sellado lateral vertical y las mordazas transversales horizontales alternativas. En la configuración LINEVO de 4 carriles para gránulos, los laminados compatibles incluyen OPP/CPP, PT/PE, KOP/CPP, Hoja de Aluminio (PET/AL/LLDPE o PET/AL/CPP) y Papel/PE, mientras que las configuraciones de cuidado personal y condimentos procesan estructuras multicapa de aluminio y metalizadas de alta barrera.
- Sellante interno FDA 21 CFR 177.1520 y compatibilidad química: Para sobres de alimentos, bebidas y suplementos dietéticos destinados a EE. UU., la capa sellante interna de poliolefina (LLDPE, metaloceno mLLDPE o CPP) debe cumplir con los límites de extraíbles y punto de fusión de FDA 21 CFR 177.1520. Al envasar aceites esenciales, salsas de bajo pH (pH 3.2–4.2) o geles hidroalcohólicos al 60–80% de alcohol, el LDPE estándar puede hincharse o delaminarse; especifique un sellante interno de ionómero (Surlyn), copolímero EAA o mLLDPE resistente a químicos con capas adhesivas de anclaje barrera.
- Ventana de Hot-Tack ASTM F1921 frente a laminados monomateriales reciclables: Los laminados estándar con hoja de aluminio (PET 12 μm / AL 7–12 μm / LLDPE 40–60 μm) ofrecen una amplia ventana de sellado de 35–50°C porque el PET exterior resiste la fusión hasta 250°C mientras que el mLLDPE interior sella a 115–145°C. Los laminados monomateriales reciclables BOPE/PE o MOPP/CPP y las estructuras compostables a base de papel estrechan la ventana térmica a 8–15°C; si prevé utilizar film de monopoliolefina o papel, exija control de temperatura PID independiente (±1.0°C) en cada par de rodillos verticales y zona de mordaza transversal y valídelo en una prueba de muestras previa al pedido.
- Registro por tacha (Eye-Mark) y alineación de banda dúplex en 4 lados: En bobinas impresas, un sensor fotoeléctrico de contraste (estándar en la serie LV-500SY y disponible en todas las series) rastrea la tacha impresa (barra de alto contraste de típicamente 3 × 10 mm) para sincronizar el corte transversal horizontal. En sobres con sello de 4 lados con diseño registrado tanto en el panel frontal como en el trasero —o en sobres gemelos dúplex unidos por una perforación vertical central (como en las líneas Omag C3 e INVpack MVA)—, especifique control de registro de doble banda para que los gráficos del anverso y reverso se mantengan alineados dentro de ±1.0 mm.
| Estructura del laminado y espesor típico | Temperatura de sellado y perfil de barrera | Aplicaciones principales en sobres | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Laminado Tríplex con Hoja de Aluminio: PET/AL/LLDPE o PET/AL/mLLDPE (75–120 μm; aluminio de 7–12 μm) | Temp. de mordaza 140–185°C; transmisión de oxígeno/humedad casi nula (OTR <0.05 cm3/m2·día, WVTR <0.05 g/m2·día); sellante FDA 21 CFR 177.1520 | Polvos farmacéuticos y probióticos, sobres de kétchup/mostaza, cremas faciales cosméticas (LV-450X), desinfectantes con alcohol y geles energéticos | Modo de fallo: Agrietamiento por flexión de la capa de aluminio de 7–9 μm sobre puntas agudas de arados en V de 3 lados, o delaminación en esquinas de 4 capas bajo mordazas transversales con exceso de presión. Prevención: Preferir rodillos opuestos de 4 sellos (SF/SY/SK) para laminados rígidos de aluminio >=90 μm y mecanizar ranuras de alivio en las esquinas de las mordazas transversales. |
| Laminados de Film Transparente o Metalizado: OPP/CPP, KOP/CPP, PET/VMPET/LLDPE o PT/PE (60–90 μm) | Temp. de mordaza 120–155°C; barrera moderada a la humedad/aroma; plegado flexible sobre arados en V de 3 lados | Gránulos para bebidas sólidas (series LV-350X / K / SK), sobres de sazonadores, porciones de azúcar/sal y premezclas de alimentos secos | Modo de fallo: Contracción térmica o estiramiento de la banda en tramos anchos de 8–16 carriles cuando se desbobina con excesiva tensión de freno, causando deriva en el corte de registro de impresión. Prevención: Utilizar control de tensión de desbobinado por balancín servomotorizado y registro de fotocélula en lazo cerrado. |
| Laminados de Papel Estucado: Papel/PE o Papel/AL/PE (75–115 μm) | Temp. de mordaza 135–175°C (el mayor aislamiento térmico de la capa de papel requiere mayor tiempo de permanencia); apertura fácil por rasgado para el consumidor | Azúcar granulado, sal, pimienta, sobres de té/café instantáneo y toallitas limpiadoras húmedas | Modo de fallo: Fusión incompleta del PE interno a >35 cortes/min porque el papel aísla el calor e impide que llegue a la interfaz sellante durante tiempos de permanencia cortos. Prevención: Limitar la velocidad de ciclo a 22–30 cortes/min para mantener >=300 ms de permanencia de mordaza o especificar barras de precalentamiento. |
| Poliolefina Monomaterial Reciclable: BOPE/mLLDPE o MOPP/CPP (65–95 μm) | Temp. de mordaza 115–135°C; ventana operativa estrecha de 8–15°C entre el inicio de sellado interno y la distorsión de la capa externa | Sobres de cosmética minorista, suplementos y alimentos secos con requisitos de sostenibilidad | Modo de fallo: Adherencia de la banda exterior a los rodillos moleteados calientes, distorsión de gráficos impresos o bajo hot-tack ASTM F1921 que provoca roturas de la costura inferior al impacto del llenado. Prevención: Especificar superficies de mordaza antiadherentes recubiertas de PTFE/endurecidas, control PID por relé de estado sólido SSR (±1°C) y barras de aire de enfriamiento en el sello transversal. |
Paso 4 — ¿Cómo se calculan la producción neta aceptada (Q_net) y los carriles activos requeridos (N_lanes)?
Nunca dimensione una máquina de sobres multiplicando la velocidad máxima de corte del catálogo (40 cortes/min) por el número máximo de carriles (16 carriles) y tomando 640 sobres/min como producción garantizada por turno. Las seis series multicarril de sobres LINEVO (F, SF, Y, SY, K, SK) están especificadas sobre una base de referencia de 20–40 cortes/min en 2–4 carriles (bastidores 400 / 500), 3–10 carriles (bastidores 650 / 680 / 700) y 4–16 carriles (bastidores 950 / 980). Un corte equivale a un ciclo de cuchilla transversal a través de todos los carriles activos. La velocidad de ciclo sostenida real (N_cpm) está regida por el tiempo de asentamiento/bombeo de la dosis, la longitud de arrastre del sobre (L_sachet) y el tiempo de permanencia de termosellado del film. Convierta la demanda de su turno en sobres netos aceptados por minuto (Q_net) y despeje el número mínimo de carriles activos (N_lanes):
- Fórmula (Producción bruta, producción neta aceptada y número de carriles activos requeridos): Q_gross (sobres/min) = N_cpm * N_lanes, Q_net (sobres aceptados/min) = N_cpm * N_lanes * OEE_line * (1 - R_splice - R_reject) y **N_lanes = ceil(Q_target / [N_cpm * OEE_line * (1 - R_splice - R_reject)])**, donde Q_target son los sobres buenos requeridos por minuto durante el tiempo programado del turno, N_cpm son los cortes de cuchilla sostenidos por minuto (típicamente 25–35 cpm en tiradas de producción), OEE_line (0.82–0.88) contempla empalmes de bobina madre, recargas de tolva y controles rutinarios, R_splice (0.01–0.02) es la pérdida por cortes de arranque/registro, y R_reject (0.005–0.015) es la fracción de rechazo por peso/sellado.
- Ejemplo práctico (Dimensionamiento del número de carriles y clase de bastidor a partir de la demanda del turno): Supongamos que su planta requiere 88,200 sobres aceptados por turno de 8 horas (420 minutos operativos netos tras descansos/sanitización), lo que equivale a un objetivo sostenido de Q_target = 88,200 / 420 = 210 sobres aceptados/min en un sobre de salsa o polvo de 4 sellos de 55 mm × 90 mm. A una velocidad de ciclo sostenida de N_cpm = 30 cortes/min, disponibilidad de línea OEE_line = 0.85, pérdida por empalme R_splice = 0.015 (1.5%) y tasa de rechazo R_reject = 0.010 (1.0%), cada carril activo entrega 30 * 0.85 * (1 - 0.025) = 24.86 sobres aceptados/min/carril. El número mínimo de carriles es N_lanes = ceil(210 / 24.86) = 9 carriles (especificado habitualmente como una configuración de 8 carriles a 32 cpm o una configuración dúplex simétrica de 10 carriles a 30 cpm que entrega 248.6 sobres aceptados/min). Al verificar el ancho de bobina para 10 carriles de un sobre de 4 sellos de 55 mm: W_web = (10 * 2 * 55) + 20 = 1,120 mm (superando los 980 mm), mientras que **8 carriles requieren W_web = (8 * 110) + 20 = 900 mm <= 980 mm, lo que fija una configuración de LV-980SY de 8 carriles o LV-980SF (ancho máx. de film de 980 mm)**.
| Parámetro de selección | Nuestra base estándar (condiciones de referencia) | Cómo se fija el valor de su proyecto | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Número de carriles activos (N_lanes) y clase de ancho de bastidor | 2–4 carriles (400/500 mm), 3–10 carriles (650/680/700 mm), 4–16 carriles (950/980 mm); 4 carriles en LV-450X y LV-350X | Calculado a partir de W_web = (N_lanes × 2 × W_sachet) + E_trim y el objetivo Q_net | Modo de fallo: Pedir 10 carriles de un sobre de 4 sellos de 60 mm (W_web = 1,220 mm) en un bastidor de 700 mm o 980 mm. Prevención: Verificar que W_web <= W_web_max antes de cerrar el número de carriles. |
| Velocidad de ciclo de cuchilla (N_cpm) y producción neta (Q_net) | 20–40 cortes/min en las seis series de sobres multicarril (1 corte = N_lanes sobres formados) | Verificado en una prueba cronometrada con su producto y laminado reales como sobres formados menos rechazos contabilizados | Modo de fallo: Contabilizar los sobres brutos formados en film vacío como producción por turno, generando un déficit de producción del 20–30% cuando ocurren empalmes y lavados. Prevención: Definir contractualmente Q_net en sobres aceptados durante una ventana FAT cronometrada de 30–60 min. |
| Precisión de peso / volumen de llenado por carril | Rangos de llenado de referencia indicados en configuraciones específicas (1–30 mL en LV-450X, 5–100 mL en LV-500SY kétchup, 1–50 mL en desinfectante de 4 carriles, 1–50 g en LV-350X) | Establecida por cada carril individual (Carril 1 a Carril N) mediante controles de peso neto con tara durante la prueba de muestras y el FAT | Modo de fallo: Aprobar la precisión de llenado a partir de un pesaje conjunto de 20 sobres mezclados que oculta un Carril 1 con +8% de sobrepeso y un Carril 8 con -8% de falta de peso. Prevención: Pesar y registrar 20 sobres consecutivos por cada carril individual. |
| Kits de piezas de formato para anchos de sobre secundarios | La máquina base incluye utillaje para un ancho de sobre confirmado W_sachet; el largo se ajusta en el HMI dentro de la ventana de la serie | Cada ancho de sobre adicional se desglosa con sus propios arados en V, espaciadores de rodillos de sellado lateral, portacuchillas y barras de paso de boquillas | Modo de fallo: Plazo de entrega no presupuestado de 6 semanas tras la recepción cuando operaciones intenta producir un segundo ancho de sobre sin piezas de formato. Prevención: Desglosar todos los anchos de SKU en la solicitud de cotización (RFQ) inicial y en la orden de compra. |
Una vez fijados su configuración técnica, el número de carriles activos y el bastidor de bobina madre, compare las propuestas de los proveedores bajo un límite mecánico idéntico utilizando nuestra plantilla de costos y alcance de cotización de máquinas envasadoras de sobres.
Paso 5 — ¿Qué suministros de planta en EE. UU., normas de áreas clasificadas, transferencias a encartonado y costos de TCO a 5 años deben confirmarse?
La cotización de una máquina de sobres multicarril solo es instalable cuando se adapta a los suministros físicos de su planta, los códigos de seguridad, los procedimientos operativos estándar (SOP) de sanitización y la línea de empaque aguas abajo, y cuando se evalúa según el Costo Total de Propiedad a 5 años (TCO_5yr) en lugar del precio de compra (CapEx) de la factura únicamente. Nuestras series estándar de sobres multicarril operan con un suministro de referencia de 220V, 50/60 Hz (4.0–7.5 kW), con pesos de máquina de 500–1,000 kg y alturas de bastidor de hasta 3,100 mm (LV-980SF) antes de añadir un cargador superior de polvo por sinfín o un tanque de líquido calefactado:
- Fórmula (Costo Total de Propiedad a 5 Años y Delta de Pérdidas Operativas Ocultas): TCO_5yr = C_capex + 5 * [C_film_yr + (N_clean_yr * T_clean * C_downtime_hr) + (Q_annual * R_leaker * C_sachet) + C_spares_yr], donde C_capex es la inversión en máquina y utillaje puestos en planta, C_film_yr es el consumo anual de laminado barrera, N_clean_yr son los lavados anuales por cambio de sabor/alérgenos, T_clean son las horas por desmontaje de lavado, C_downtime_hr es el costo por hora de parada de línea, Q_annual son los sobres producidos anualmente, R_leaker es la tasa de rechazo por fugas debidas a contaminación del sello y C_sachet es el costo unitario por sobre lleno.
- Ejemplo práctico (Impacto en el TCO a 5 años del CIP de liberación rápida y las boquillas con aspiración de retorno): Compare la Cotización A (colectores de bomba empernados que requieren T_clean = 1.60 h por desmontaje, y válvulas de retención básicas que producen R_leaker = 1.8% de sobres con fugas por hilado de salsa) frente a la Cotización B (colector CIP sanitario tri-clamp de liberación rápida que requiere T_clean = 0.45 h y boquillas neumáticas de aspiración de retorno que producen R_leaker = 0.3%) a lo largo de N_clean_yr = 160 lavados/año y Q_annual = 12,000,000 sobres/año: la Cotización A incurre en 160 * (1.60 - 0.45) = 184 horas/año de tiempo de parada adicional por lavado (920 horas en 5 años) más 12,000,000 * (0.018 - 0.003) = 180,000 sobres con fugas/año (900,000 sobres desechados en 5 años), superando con creces cualquier descuento inicial en el equipo en el Año 0.
Regla práctica de ingeniería 4 (Umbral de vapor de alcohol en áreas clasificadas de EE. UU. y agrupación en encartonadora aguas abajo): Si una fórmula líquida contiene >=50% v/v de etanol o isopropanol (como los sobres de gel hidroalcohólico al 60–80% de alcohol en la configuración antideflagrante para gel desinfectante de manos) → exija sistema eléctrico antideflagrante (NFPA 70 / NEC Clase I Div 1/2 o ATEX Ex d), barras eliminadoras de estática puestas a tierra y extracción de vapores en su especificación inicial. Asimismo, si la producción neta multicarril Q_net supera los 140–180 sobres planos/min (6 a 16 carriles a 25–35 cortes/min) o las cajas expositoras minoristas requieren conteos exactos (10, 12, 24 o 50 sobres/estuche) → integre una barra de enfriamiento por aire para el sello transversal, desviadores de rechazo por carril y un transportador sincronizado de conteo/escalonado que alimente una máquina encartonadora horizontal automática (como la clase de 60 estuches/min), ya que los sobres planos calientes se pegan y se apilan desordenadamente si se descargan a granel en contenedores, y el conteo manual por encima de 160 sobres/min requiere 4–5 operarios por turno.
| Categoría de límite de planta y TCO | Especificación de planta del comprador a confirmar | Alcance de máquina y línea requerido en la propuesta | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Suministro eléctrico en EE. UU. / planta, aire neumático y seguridad de máquina (EN 415-3 / UL 508A) | Acometida medida en planta (EE. UU. 208V/240V/480V 60 Hz trifásica frente a base de catálogo 220V/380V; 4.0–7.5 kW) y aire seco libre de aceite (0.6–0.8 MPa / 87–116 psi a 350–850 NL/min) | Transformador reductor/elevador adaptado o cuadro trifásico nativo, cableado UL 508A / NFPA 70 y resguardos enclavados según EN 415-3:2021 con desconexión segura de par (STO) en cuchillas y mordazas | Modo de fallo: Caída de potencia térmica en cartuchos calefactores con suministro de 208V cuando están bobinados para 220V/240V, o caída de presión neumática en mordazas transversales por debajo de 0.55 MPa durante carreras multicarril. Prevención: Especificar bobinados de resistencias en la tensión nativa y un colector de aire dedicado >=25 mm con pulmón acumulador local. |
| Altura libre al techo y alimentación de producto del suelo a la tolva aguas arriba | Altura libre de la sala en la nave de instalación frente a la altura de la máquina (2,270–2,650 mm en Y/SY/F; 2,880–3,100 mm en LV-500SF/700SF/980SF) más 500–800 mm de espacio superior para el alimentador | Cargador de polvo por vacío o elevador helicoidal inclinado para series F/SF; tanque pulmón a nivel de suelo con bomba sanitaria de trasiego y sensor de nivel para series Y/SY/LV-450X | Modo de fallo: Carga manual con cubos desde una escalera sobre una tolva de 3.0 m, causando oscilaciones de presión hidrostática y derivas de peso de dosis de ±8–12% en los carriles exteriores. Prevención: Automatizar la reposición de tolva con control de nivel en lazo cerrado entre el 40% y el 80% de su altura. |
| Metalurgia de contacto húmedo y SOP de sanitización CIP / lavado | pH del producto, % de cloruros/sal, normas de cruce de alérgenos y método de limpieza en seco por aspiración/alcohol frente a recirculación húmeda Clean-in-Place (CIP) | Estándar SUS304 frente a mejora de contacto húmedo en SUS316/316L (tolva, sinfines, rotores/pistones de bomba, boquillas, según se indica en LV-450X) más racores sanitarios tri-clamp sin herramientas (como en la configuración de mostaza) | Modo de fallo: Corrosión por picaduras en acero inoxidable 304 por condimentos ácidos/altos en sal (pH <4.0, >3% NaCl) o desmontajes con llaves de 2 horas entre lotes. Prevención: Exigir piezas húmedas en SUS316L y aclarar qué secciones del colector se limpian por CIP frente a desmontaje manual. |
| Enfriamiento aguas abajo, rechazo por carril, conteo y encartonado | Empaque suelto a granel en contenedores frente a pilas agrupadas (p. ej., 10–50 sobres/caja) hacia una encartonadora horizontal automática y envolvedora de celofán 3D | Barra de aire de enfriamiento de sello transversal, rampas de descarga individuales por carril, compuertas de rechazo monocarril, cangilones de conteo/escalonado y comunicación PLC con máquinas encartonadoras | Modo de fallo: Sellos de poliolefina tibios que se pegan entre sí en las rampas de descarga, desordenando los sobres planos y atascando la cadena de cangilones de la encartonadora. Prevención: Enfriar los sellos horizontales antes de la descarga, guiar cada carril positivamente y desviar los carriles defectuosos antes de la agrupación. |
| Repuestos de desgaste para 12 meses, puesta en marcha y preparación para resolución de problemas | Instalación y capacitación presencial frente a remota y stock de mantenimiento preventivo para operación en múltiples turnos | Kit desglosado de repuestos y piezas de formato (cuchillas rotativas de corte longitudinal, cuchillas de corte transversal, cartuchos calefactores, termopares, cinta de PTFE, juntas tóricas de bomba en silicona/FFKM) | Modo de fallo: Parada de línea de varios días esperando una cuchilla transversal o un termopar a medida, o diagnóstico erróneo de fugas de sellado en un carril específico. Prevención: Mantener en planta un kit de desgaste para 12 meses y capacitar a los técnicos con el registro de resolución de problemas de envasadoras de sobres. |
Paso 6 — ¿Qué deben demostrar la prueba de muestras y la Prueba de Aceptación en Fábrica (FAT) según ASTM F88, F1921, F1140 y D3078?
Nunca apruebe una máquina de sobres multicarril basándose en un video de ciclo en vacío o en una demostración con arena de prueba de flujo libre o agua en film de taller sin impresión. Dado que los N_lanes comparten una única barra horizontal de sellado transversal, una máquina de sobres planos solo está lista para su embarque cuando cada carril individual desde el Carril 1 hasta el Carril N_lanes mantiene el peso neto de llenado objetivo y supera las pruebas cuantitativas de hermeticidad de sellado con su lote de producto real y la bobina de su convertidor. Coordine las pruebas previas al pedido mediante la preparación de pruebas con muestras y ancle su protocolo de Pruebas de Aceptación en Fábrica (FAT) a cuatro normas internacionales:
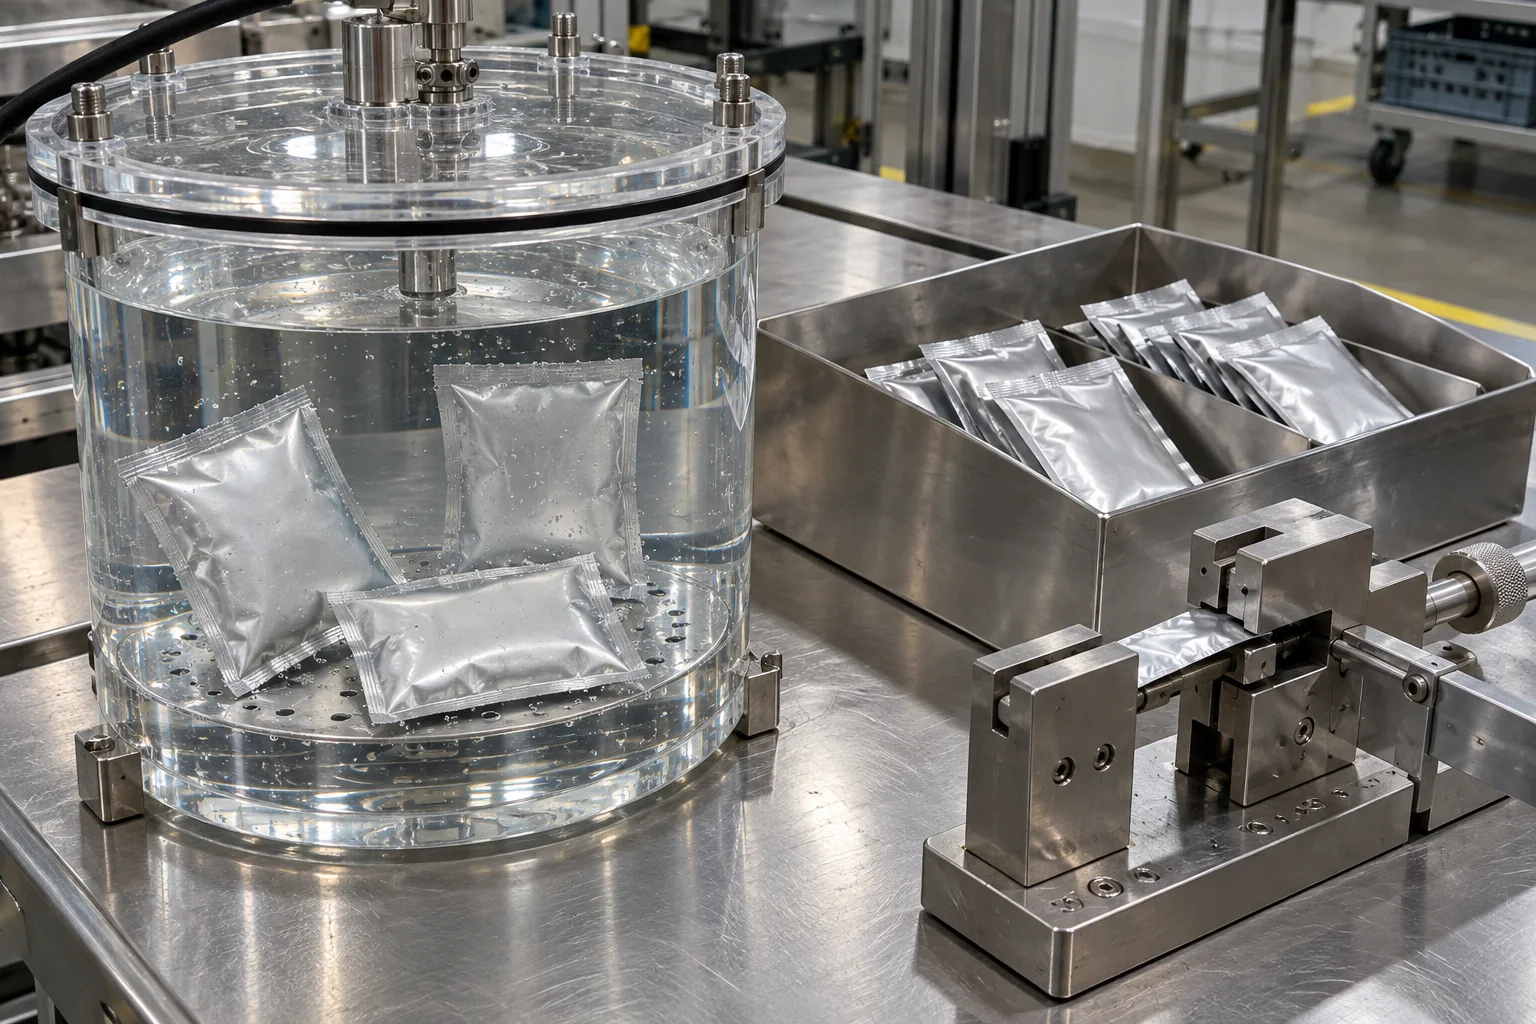
- ASTM D3078 (Método de prueba estándar para fugas en envases flexibles mediante emisión de burbujas por vacío): Sumerge sobres llenos muestreados de cada carril activo (Carril 1 a Carril N_lanes) bajo agua en una cámara de vacío transparente (-25 a -60 kPa de vacío diferencial mantenido durante 30 segundos) para localizar visualmente fugas por microcanales (>=100 μm) en las intersecciones de esquina de 4 capas o a través de sellos transversales contaminados con polvo o salsa.
- ASTM F1921 / F1921M (Resistencia Hot-Tack en caliente) y ASTM F88 / F88M (Resistencia al pelado del sello enfriado): ASTM F1921 verifica que la costura horizontal inferior recién sellada soporte el impacto de la descarga de líquido o caída de polvo milisegundos después de abrirse las mordazas transversales. ASTM F88 mide la fuerza de pelado en frío a través de una tira de sello de 15 mm o 25.4 mm (1.0 in.) a 200–300 mm/min (Técnicas A, B o C), verificando una resistencia de unión uniforme (típicamente >=12–25 N/15 mm para sobres barrera con aluminio) en todos los sellos laterales verticales y sellos finales horizontales.
- ASTM F1140 / F2054 (Estallido y fluencia por presurización interna del sobre completo): Presuriza sobres cerrados de los carriles exteriores y centrales hasta el estallido (Método A) o mantiene una presión interna objetivo durante 30 segundos (Método B de fluencia hasta el fallo), demostrando que la fuerza de apriete de las mordazas transversales y la temperatura no decaen en el centro de una barra de sellado de 500 mm, 700 mm o 980 mm (consulte cuánto duran los sobres de kétchup y condimentos para el contexto sobre vida útil y barrera).
Verificación del peso neto de llenado segregado por carril: Tanto durante la prueba de muestras previa al pedido como en el FAT previo al embarque, recolecte al menos 20 sobres consecutivos por cada carril individual (Carril 1 a Carril N_lanes), descuente el peso tara medido del film seco de empaque (g) y calcule de forma independiente la media de llenado neto y la desviación estándar (SD / RSD) de cada carril. Nunca pese un grupo mezclado de sobres juntos en una báscula: un peso combinado oculta la deriva de dosificación entre carriles.
Plantilla de selección de sobres y verificación FAT (copie en su hoja de cálculo de RFQ)
Copie ambas tablas a continuación en su hoja de compras de ingeniería. Cada fila corresponde a una puerta de decisión de los Pasos 1–6. Registre Evidencia disponible únicamente cuando esté respaldado por una ficha técnica física, un plano acotado o un registro de prueba en su poder; asigne un Responsable con nombre propio a cada cuestión abierta; y cierre una fila solo cuando la comprobación de muestras cumpla su Definición de envase aceptado medible:
| Puerta de decisión | Dato de ingeniería requerido | Evidencia disponible (documento / ID) | Cuestión sin resolver y riesgo de fallo dominante si se deja en blanco | Responsable |
|---|---|---|---|---|
| 0. Familia de envase y clase de carriles | Confirmado sobre plano de 3 o 4 sellos alimentado por bobina; monocarril (<60 spm) frente a multicarril (2–16 carriles) | Introducir ID de plano / muestra | Riesgo si queda en blanco: Cotizar un bastidor de sobres planos para un stick pack tubular, bolsa prefabricada con zíper o bolsa de té interna/externa. | Asignar responsable |
| 1. Reología del producto y rama de dosificación | rho_bulk, rho_tapped y CI (%) según USP <616> para polvos; granulometría de tamiz para gránulos; o viscosidad (cP a °C), partículas y espuma para líquidos, más dosis y tolerancia | Introducir ID de hoja de laboratorio / SDS | Riesgo si queda en blanco: Vasos volumétricos formando bóvedas con polvo cohesivo (CI >18%) o salsa dejando hilos en los sellos sin boquillas de aspiración de retorno. | Asignar responsable |
| 2. Tamaño del sobre, estilo de sello y W_web | W_sachet × L_sachet terminado (mm), 3 lados (F/Y/K) frente a 4 lados (SF/SY/SK/LV-450X/LV-350X) y W_web = (N_lanes × 2 × W_sachet) + E_trim | Introducir ID de plano CAD | Riesgo si queda en blanco: Bobina madre W_web que supera el límite de bastidor de 400/500/680/700 mm u omisión de piezas de formato para anchos secundarios. | Asignar responsable |
| 3. Características, corte y codificación multicarril | Muesca abre-fácil, corte recto/zigzag, perforación dúplex, coordenadas de tacha y codificación simultánea de fecha/lote en N_lanes | Introducir ID de PDF de arte final | Riesgo si queda en blanco: Codificador monocarril cotizado en una máquina multicarril o muescas abre-fácil desplazadas en los carriles exteriores. | Asignar responsable |
| 4. Laminado de bobina y sellante interno | Ficha técnica del film: composición de capas (p. ej., PET/AL/mLLDPE 90 μm), cumplimiento FDA 21 CFR 177.1520, COF y ventana de sellado (°C) | Introducir ID de especificación del convertidor | Riesgo si queda en blanco: Alcohol/aceite delaminando el LDPE estándar o film monomaterial fundiéndose en mordazas sin calibrar. | Asignar responsable |
| 5. Producción neta aceptada (Q_net) y N_lanes | Sobres aceptados/min objetivo (promedio y pico) durante una ventana de turno definida, con márgenes de OEE, empalmes y rechazos | Introducir ID de plan de producción | Riesgo si queda en blanco: Dimensionar el número de carriles a partir de la velocidad bruta teórica de 40 cpm y quedar un 25% por debajo de la demanda del turno. | Asignar responsable |
| 6. Planta en EE. UU., seguridad y línea aguas abajo | Tensión/Hz de suministro (208V/240V/480V 60 Hz), aire seco (0.6–0.8 MPa), altura al techo (hasta 3,100 mm + alimentador), SUS316L/CIP, normas ATEX/NFPA 70 para alcohol y transferencia a encartonadora | Introducir ID de plano de planta | Riesgo si queda en blanco: Cargador superior golpeando las vigas del techo, incumplimiento de áreas clasificadas con gel hidroalcohólico o cuellos de botella en el empaque manual. | Asignar responsable |
| Puerta de decisión | Método obligatorio de verificación en prueba / FAT | Definición medible de envase aceptado del comprador (completar antes de probar) | Modo de fallo dominante detectado antes del embarque de la máquina |
|---|---|---|---|
| 1. Precisión de dosificación en todos los carriles | Pesar >=20 sobres consecutivos por separado para cada carril individual (Carril 1 a Carril N_lanes) al N_cpm objetivo, descontando la tara del film seco | Llenado neto objetivo: ___ g/mL | Desviación máx. de media por carril: ±___% | RSD máx. por carril: <=___% | Detecta falta de producto en los carriles exteriores de la tolva, formación de chimeneas en el polvo o cavitación en válvulas de retención ocultas por el pesaje a granel. |
| 2. Geometría del sobre y registro dúplex | Medir W_sachet × L_sachet terminados, ancho de sello lateral b_side y registro de impresión anverso-reverso con pie de rey calibrado en todos los carriles | W_sachet: ___ ±1.0 mm | L_sachet: ___ ±1.0 mm | Borde de sello: >=___ mm | Desfase de impresión: <=±1.0 mm | Detecta desviación de plegado en V en sobres de 3 lados y curvatura de banda frontal/trasera o deriva de registro en sobres de 4 lados. |
| 3. Muesca abre-fácil, perforación y codificación | Inspeccionar el inicio de rasgado de la muesca, la fuerza de separación de la perforación dúplex y la legibilidad de código de barras/lote desde el Carril 1 hasta N_lanes | Rasgado limpio con los dedos sin herramientas; código legible y escaneable en el 100% de los carriles activos | Detecta cuchillas de cizalla D2/carburo desgastadas, rebabas irregulares en el aluminio o carriles interiores sin codificar. |
| 4. Integridad hermética del sello (normas ASTM) | Ejecutar prueba de fugas por burbujas en vacío ASTM D3078 (-25 a -60 kPa, 30 s), prueba de pelado de sello ASTM F88 y prueba de estallido/fluencia ASTM F1140 en carriles exteriores y centrales | ASTM D3078: 0 trenes de burbujas | Pelado ASTM F88: >=___ N/15 mm | Estallido ASTM F1140: >=___ kPa | Detecta caída térmica en el centro de barras de 700–980 mm, fugas en esquinas de 4 capas y contaminación por polvo/líquido en la zona de sellado. |
| 5. Producción neta sostenida (Q_net) | Ejecutar una tirada continua cronometrada de 30–60 minutos registrando ciclos totales, sobres brutos formados, sobres rechazados por causa y eventos de parada | Velocidad de ciclo sostenida: >=___ cortes/min | Producción neta aceptada Q_net: >=___ sobres buenos/min | Detecta máquinas que alcanzan 40 cpm durante 30 segundos con film vacío pero se atascan o presentan fugas por encima de 26 cpm con producto real. |
Elección de un formato de envasado diferente
- Stick packs tubulares estrechos con sello trasero (20–105 × 50–150 mm): Formados alrededor de tubos verticales en las series BF, BK, BY y LV-600X; consulte el resumen de máquinas de stick pack, cómo elegir una máquina de stick pack y la comparativa entre stick pack y sobre.
- Doypacks stand-up preconvertidos, bolsas con zíper y bolsas con boquilla: Las bolsas prefabricadas cargadas en pinzas rotativas o en línea (LV-210) o en rieles de boquilla (LV-160) corresponden a las máquinas llenadoras de bolsas prefabricadas y tipos de máquinas de bolsas prefabricadas.
- Té en hoja en bolsa filtro interna y sobre externo: El formado de bolsas de té en dos etapas con alimentación vibratoria y barrido de nitrógeno se realiza en la configuración de envasado de té en bolsa interna y sobre externo y en la guía de máquinas envasadoras de té.
- Normalización del alcance de cotización y comparación de precios partida por partida: Una vez fijada la configuración de su sobre, audite las cotizaciones del Proveedor A frente al Proveedor B utilizando la plantilla de costos de máquinas envasadoras de sobres.
- Diagnóstico de deriva de peso, fugas en el sello o fallos de registro en una máquina instalada: Utilice el registro de resolución de problemas de máquinas envasadoras de sobres.
Preguntas frecuentes al elegir una máquina envasadora de sobres
¿Cómo elijo entre una máquina envasadora de sobres con sello de 3 lados y una con sello de 4 lados?
Verifique el ancho de su sobre terminado (W_sachet), la rigidez del film barrera y el diseño gráfico. Para sobres estrechos de 17–49 mm de ancho (líquidos en LV-400Y / 680Y / 980Y) o 25–49 mm de ancho (polvos/gránulos en LV-400F / 680F / 980F y serie K) que utilicen film flexible (<=80 μm), elija una máquina con arado en V y sello de 3 lados, ya que plegar un borde vertical ahorra 6–10 mm de margen de sellado y maximiza el volumen interno de llenado. Para anchos de 50–125 mm (LV-500SF / 700SF / 980SF, LV-500SY / 700SY / 980SY, LV-500SK / 700SK / 980SK), laminados rígidos con hoja de aluminio (>=90 μm), sobres cosméticos (LV-450X, 15–60 mm) o sobres gemelos dúplex perforados, elija una máquina de doble banda con sello de 4 lados.
¿Cómo calculo el ancho de la bobina madre de film (W_web) para una máquina de sobres multicarril?
Multiplique los carriles activos (N_lanes) por el doble del ancho del sobre plano terminado (2 W_sachet) y sume 15–25 mm de margen exterior de guiado de borde de banda (E_trim): W_web = (N_lanes 2 W_sachet) + E_trim. Por ejemplo, 6 carriles de un sobre con sello de 4 lados de 65 mm de ancho con 20 mm de margen de borde requieren W_web = (6 130) + 20 = 800 mm, lo que supera el límite de 700 mm de un bastidor LV-700SF/SY y exige pasar al bastidor LV-980SF/SY de 980 mm.
¿Cuándo debo elegir una máquina de sobres monocarril en lugar de una máquina de sobres multicarril?
Si su requerimiento sostenido por turno es inferior a 50–70 sobres aceptados/min o los operarios cambian el ancho del sobre terminado 3 o más veces por turno en lotes piloto cortos, evalúe una arquitectura vertical compacta monocarril para sobres y compare sus piezas de formato y tareas de cambio con su envase real. Cuando la demanda sostenida en un único ancho de sobre supere los 80–120 sobres aceptados/min, pase a un bastidor de sobres de 2 a 16 carriles (LV-400/500, LV-680/700 o LV-980).
¿Qué sistema de dosificación se requiere para polvos finos frente a gránulos y frente a salsas viscosas?
Mida la fluidez del polvo según USP <616>: los polvos cohesivos o polvorientos con índice de compresibilidad de Carr CI > 18% (proteína, leche en polvo, matcha, mezclas farmacéuticas) requieren sinfines servomotorizados verticales cerrados (series F y SF) con agitación en tolva y extracción de polvo por vacío en las mordazas. Los gránulos cristalinos de flujo libre con CI <= 15% (azúcar, sal, cristales para bebidas) utilizan vasos volumétricos telescópicos (series K, SK y LV-350X). Las salsas viscosas, lociones y pastas (>1,500 cP) requieren bombas de pistón o de lóbulos rotativos por carril con boquillas neumáticas antigoteo de aspiración de retorno y tolvas agitadas calefactadas (series Y, SY y LV-450X).
¿Puede una misma máquina multicarril de sobres procesar múltiples anchos y largos de sobre?
El largo del sobre (45–160 mm en SF/SY/SK, 50–150 mm en F/K o 50–180 mm en Y/LV-350X) se ajusta electrónicamente en la pantalla táctil HMI mediante el parámetro de arrastre servo de film y el sensor fotoeléctrico de registro sin cambiar piezas metálicas. El ancho del sobre está fijado por el paso de las cuchillas de corte longitudinal, los plegadores de arado en V, la separación de los rodillos de sellado lateral vertical y los ejes de las boquillas; procesar un segundo ancho de sobre requiere un kit dedicado de piezas de cambio de formato desglosado en la cotización.
¿Qué suministros de planta en EE. UU. y especificaciones de seguridad debo confirmar antes de pedir una máquina de sobres?
Especifique la tensión medida en su planta (EE. UU. 208V/240V/480V 60 Hz trifásica frente a la referencia de catálogo de 220V/380V; 4.0–7.5 kW), aire comprimido limpio y seco (0.6–0.8 MPa a 350–850 NL/min), altura libre al techo (las máquinas alcanzan 2,270–3,100 mm antes de añadir un alimentador superior de 500–800 mm), metalurgia de contacto SUS304 frente a SUS316L, controles de seguridad EN 415-3 / UL 508A y requisitos antideflagrantes NFPA 70 / ATEX para desinfectantes a base de alcohol.
Qué enviar y qué sucede a continuación
Envíe su plantilla de selección completada —o la reología de su producto y dosis objetivo, el plano acotado del sobre terminado (W_sachet × L_sachet en mm y estilo de sello de 3 lados frente a 4 lados), la ficha técnica del film del convertidor, la producción aceptada objetivo por turno (Q_net) y los límites de su planta en EE. UU.— por WhatsApp a continuación o mediante la lista de verificación del resumen del proyecto. Marque cualquier parámetro aún no decidido como abierto. Nuestro equipo de ingeniería revisará su solicitud para recomendar la serie exacta (LV-400 / 680 / 980 F, Y, K o LV-500 / 700 / 980 SF, SY, SK, LV-450X, LV-350X, o la vía compacta monocarril), el número de carriles activos, el ancho de bobina madre y si se recomienda una evaluación de muestras previa al pedido antes de cotizar.
Fuentes
Diseñamos y fabricamos nuestras máquinas multicarril de sobres en Foshan conforme a las especificaciones de serie y los flujos de trabajo de servicio detallados en nuestra página de familia de máquinas envasadoras de sobres (serie de polvo de 3 lados LV-400F / 680F / 980F, serie de polvo de 4 lados LV-500SF / 700SF / 980SF, serie de líquidos/salsas de 3 lados LV-400Y / 680Y / 980Y, serie de líquidos/salsas de 4 lados LV-500SY / 700SY / 980SY y series de gránulos LV-400K / 680K / 980K y LV-500SK / 700SK / 980SK de 2–16 carriles, anchos de sobre de 17–125 mm, largos de corte de 45–180 mm, anchos máximos de film de 400–980 mm, 20–40 cortes/min, 4.0–7.5 kW y 500–1,000 kg), nuestra guía de máquinas multicarril para sobres y stick packs de polvo, nuestra guía de máquinas para sobres y stick packs de líquidos y salsas, la configuración para loción cosmética LV-450X (/products/4-lanes-cosmetic-lotion-small-bag-filling-machine-multi-lines-facial-cream-sachet-packing-machine), la configuración para gránulos LV-350X (/products/ds-350x), nuestras líneas de otras familias VFFS (/machines/vffs), stick pack (/machines/stick-pack), bolsas prefabricadas (/machines/premade-pouch) y encartonado (/machines/cartoning), así como nuestros programas de pruebas con muestras, instalación y capacitación y repuestos. Confirmamos la producción exacta del proyecto, las tolerancias de llenado, el utillaje de formado y las comprobaciones de las Pruebas de Aceptación en Fábrica (FAT) con su producto y laminado en nuestra cotización escrita.
Las bases de referencia de ingeniería externas, el escalado de ancho de bobina y los protocolos de verificación citados en esta guía incluyen: Matrix / INVpack MVA Series (MVA4 EVO bobina de 400 mm / 1–5 carriles, MVA9 EVO bobina de 900 mm / 3–10+ carriles, MVA12 bobina de 1,200 mm / 4–15 carriles, hasta 70 ciclos/min) y encartonadora horizontal de carga superior TL6 (60 estuches/min, 2,500 kg); especificaciones de sobres multicarril con sello de 4 lados Viking Masek SA300 (1–6 carriles, ancho de sobre de 40–250 mm, 6.8–8.0 kVA, 30 CFM a 6 bar); series multicarril de sobres con sello de 4 lados Mespack ML (intermitente) y MLC (continua) (4–14 carriles, ancho de bobina de hasta 1,000–1,200 mm); sistemas de sobres con sello de 4 lados y dúplex perforados Omag S.r.l. C3 / CP / CO; notas técnicas sobre sobres de polvo de Fill-Package; guía para compradores de máquinas de sobres de Ruida; notas de selección de sobres de 3 y 4 lados de ProFill y Lenis Machines; USP <616> (Densidad aparente y densidad compactada de polvos) y USP <1174> (Flujo de polvos: índice de compresibilidad de Carr y relación de Hausner); ASTM F88 / F88M (Resistencia al pelado del sello en materiales barrera flexibles); ASTM F1921 / F1921M (Resistencia Hot-Tack de superficies de sellado termoplásticas); ASTM F1140 / F1140M y ASTM F2054 (Resistencia al estallido y a la fluencia por presurización interna); ASTM D3078 (Prueba de fugas en vacío por emisión de burbujas para envases flexibles); FDA 21 CFR 177.1520 (Polímeros de olefina para capas sellantes en contacto con alimentos); y EN 415-3:2021 / ANSI/PMMI B155.1 / NFPA 70 / UL 508A (Seguridad en maquinaria de envasado de formado, llenado y sellado y controles eléctricos).
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Reología del producto (índice de Carr USP <616> o viscosidad) y dosis objetivo | Selecciona el sinfín servo vertical F/SF, los vasos volumétricos K/SK/LV-350X o la bomba de pistón/lóbulos Y/SY/LV-450X con boquillas de aspiración de retorno | Densidad aparente/compactada del polvo (g/cm3) y % de finos, granulometría de tamiz, o viscosidad del líquido (cP a °C) y partículas; llenado objetivo (g/mL) y tolerancia |
| Plano del sobre terminado (W_sachet × L_sachet en mm) y estilo de sello | Selecciona el arado en V de 3 lados (F/Y/K) frente a los rodillos de doble banda de 4 lados (SF/SY/SK/LV-450X/LV-350X) y calcula el ancho de corte por carril W_strip | Sello de 3 lados de 45 × 90 mm o sello de 4 lados de 65 × 100 mm (con bordes de sello de 7 mm), muesca abre-fácil, perforación dúplex y posición de codificación |
| Estructura del laminado en bobina, espesor y diseño de tacha | Fija el perfil de moleteado de los rodillos de sellado lateral, la ventana PID de temperatura/permanencia de mordaza, los parámetros ASTM F1921/F88 y el registro dúplex | Ficha técnica del film del convertidor (p. ej., PET/AL/mLLDPE 90 μm, sellante interno FDA 21 CFR 177.1520), contraste de tacha y DE máx. de bobina / DI de mandril de 76 mm |
| Producción aceptada por turno (Q_net) y lista de cambios de ancho de SKU | Determina el número de carriles activos N_lanes (piloto de 1 carril frente a multicarril de 2–16), el bastidor de bobina madre (400–980 mm) y los kits adicionales de ancho | Sobres buenos por turno de 8 h (p. ej., 88,200 sobres aceptados en 420 min netos = 210 sobres/min), velocidad pico y cada ancho de SKU a producir |
| Suministros de planta / EE. UU., altura al techo, limpieza y normas de seguridad | Adapta el cuadro eléctrico nativo (208V/240V/480V 60 Hz), aire seco (0.6–0.8 MPa), altura del alimentador superior, CIP en SUS316L y seguridad ATEX/NFPA 70 para alcohol | Alimentación trifásica 480V 60 Hz, aire seco a 6 bar (NL/min), altura libre al techo (mm), limpieza en seco frente a lavado CIP y normas de punto de inflamación de alcohol |
| Requisitos aguas abajo de enfriamiento, conteo, encartonado y FAT | Define el enfriamiento por aire del sello transversal, los desviadores de rechazo monocarril, la transferencia sincronizada a encartonadora horizontal y las pruebas FAT ASTM D3078/F88/F1140 | Descarga suelta frente a encartonado automático de 12/24 unidades; pesaje de llenado neto carril por carril y prueba de fugas por vacío ASTM D3078 durante el FAT |