
En esta página
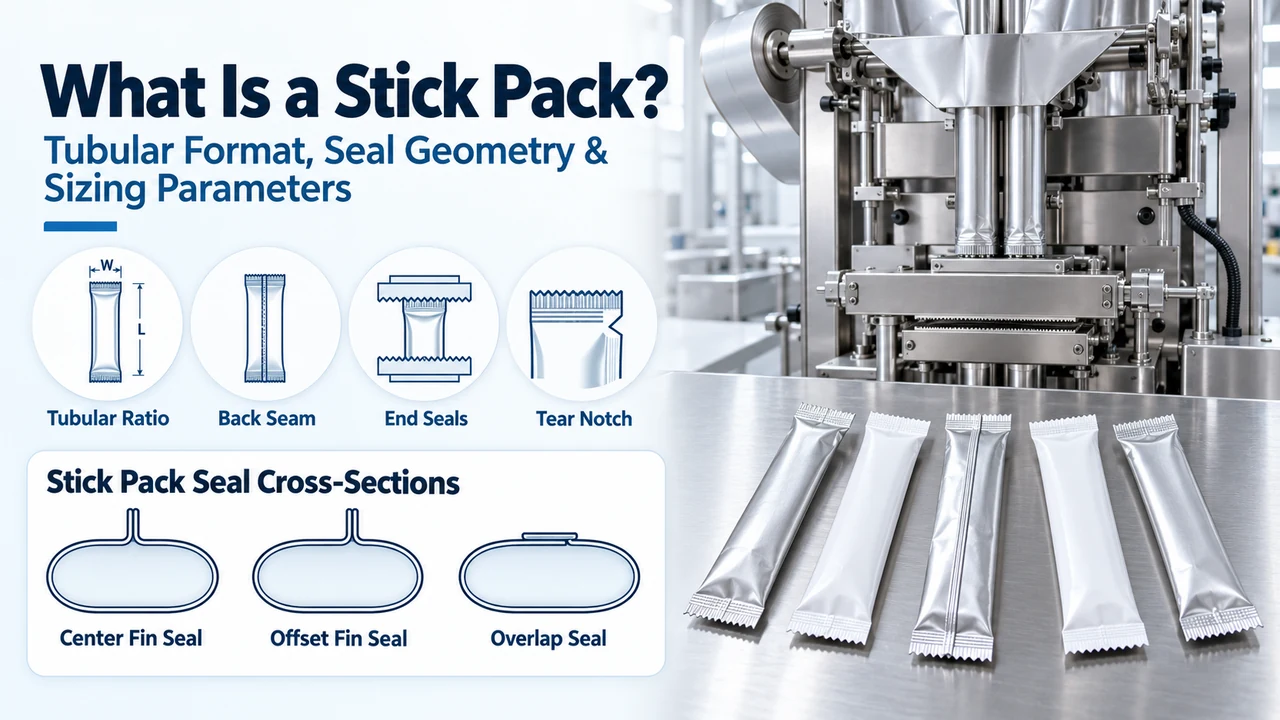
Especificar un stick pack monodosis estrecho solo por su apariencia visual o peso de llenado provoca un volumen interno insuficiente en el tubo, fugas crónicas en las costuras y costosos retrabajos en los cuellos formadores. Defina el ancho plano W_flat, la longitud total de corte L_stick, el ancho de banda desplegada W_strip para sellado de aleta (fin seal) frente a solapa (lap seal), el laminado de barrera (ASTM D3985 / F1249) y la geometría de apertura antes de fijar un equipo de envasado monocarril o multicarril (LV-400 / LV-680 / LV-980).
Seleccionar un envase flexible monodosis únicamente por su aspecto visual o peso en gramos —sin fijar el ancho de banda desplegada, la geometría de plegado de la costura trasera y el espacio libre interno del tubo— provoca formación de puentes de polvo, sellos transversales reventados y costosos retrabajos en los cuellos formadores. Un stick pack (también escrito stickpack) es un envase flexible tubular estrecho de alta relación de aspecto (relación longitud-ancho de 3:1 a 6:1) formado a partir de una cinta plana de bobina alrededor de un tubo formador vertical, sellado a lo largo de una costura trasera longitudinal (sello de aleta / fin seal o sello de solapa / lap seal) y cerrado en ambos extremos cortos (sellos transversales). Debido a que su geometría tubular elimina los anchos márgenes laterales izquierdo y derecho de un sobre plano, un stick pack reduce el consumo de film flexible entre un 30% y un 45% en comparación con un sobre (sachet) de 4 soldaduras de dosis equivalente. En nuestros bastidores multicarril para stick pack (LV-400BF / BK / BY, LV-680BF / BK / BY, LV-980BF / BK / BY y LV-600X, que cubren anchos planos de 20–105 mm y longitudes de corte de 50–150 mm), utilice las matrices de formato, las fórmulas de ancho de banda desplegada (W_strip = 2W_flat + 2W_fin), las normas de barrera ASTM y el balance de TCO a 5 años que se presentan a continuación para especificar el plano de su stick terminado antes de las Pruebas de Aceptación en Fábrica (FAT).
| Parámetro del envase | Línea base de ingeniería estándar o especificación del comprador | Por qué rige el rendimiento del envase terminado y el utillaje |
|---|---|---|
| Geometría del envase y relación de aspecto (R_LW) | Cilindro tubular aplanado en ambos extremos; relación de aspecto longitud-ancho R_LW = L_stick / W_flat entre 2.5:1 y 6.5:1 (típicamente 3.0:1–5.5:1) | Permite el vertido directo con una sola mano en cuellos estrechos de botellas de agua de 24–28 mm o la extrusión de gel con una mano y mínima retención residual |
| Ancho plano (W_flat) y longitud de corte (L_stick) | Ancho estándar comercial de stick de 17–35 mm (20–65 mm en LV-400, 20–85 mm en LV-680, 20–105 mm en LV-980); longitud total de corte de 50–150 mm incluyendo sellos de extremo | W_flat queda fijado por el cuello formador mecanizado y la circunferencia del tubo vertical; L_stick se ajusta electrónicamente mediante el registro de arrastre de film por servomotor |
| Costura longitudinal trasera (Aleta vs. Solapa) | Sello de aleta (fin seal) central o desplazado (unión interior-interior, margen 2W_fin = 10–14 mm) frente a sello de solapa plano (lap seal) (unión interior-exterior, margen W_lap = 5–8 mm) | Determina el ancho de cinta desplegada W_strip, el perfil de plegado del hombro formador, la continuidad gráfica de 360° en el panel trasero y si es obligatoria una capa exterior termosellable |
| Ancho de cinta cortada desplegada (W_strip) | W_strip_fin = 2W_flat + 2W_fin (sello de aleta) o W_strip_lap = 2W_flat + W_lap (sello de solapa); banda madre W_web = N_lanes W_strip + 2W_trim | Fija la separación de las cuchillas circulares de corte longitudinal, el ancho de bobina madre (clase de bastidor de 400, 680 o 980 mm) y la reducción del 30–45% en área de bobina frente a sobres de 4 soldaduras |
| Sellos transversales de extremo y unión en T | Sellos transversales horizontales superior e inferior (ancho de banda de 5–10 mm por extremo) con mordazas rectas, estriadas o gofradas que comprimen la intersección de 4 capas de la costura trasera | Debe superar las pruebas de pelado ASTM F88 (>=12–25 N/15 mm), hot tack ASTM F1921, estallido/fluencia ASTM F1140 y verificación de fugas por burbuja al vacío ASTM D3078 |
| Laminado de barrera y COF (ASTM D3985 / F1249 / D1894) | Film multicapa de 60–100 μm (PET/AL/LLDPE, PET/VMPET/PE, Papel/AL/PE; sellante conforme a FDA 21 CFR 177.1520); COF cinético interno μ_k = 0.15–0.28 | Protege los sticks de alta relación superficie-volumen contra el apelmazamiento por humedad (WVTR ASTM F1249) y la oxidación (OTR ASTM D3985), evitando atascos por fricción en el cuello formador |
| Utillaje de apertura y contorno | Muesca mecánica de desgarro en V, muesca de diamante/hendidura, pre-corte láser CO2 sobre el PET exterior (ASTM D1922), dientes en zigzag o boquilla vertedora troquelada con forma de cuello de botella | Controla la fuerza de inicio de desgarro (20–60 gf frente a >150 gf sin muesca) y evita salpicaduras bruscas de líquido o rebabas irregulares de aluminio cuando el consumidor abre el extremo superior |
| Asignación de plataforma LINEVO (1–16+ carriles) | Arquitectura monocarril a evaluar para cambios frecuentes de ancho; multicarril LV-400 / 680 / 980 (BF / BK / BY) y LV-600X para 80–640+ sticks/min | Adapta el formato del envase y el volumen por turno a envasadoras verticales de un solo cuello, máquinas multicarril de stick pack con corte rotativo o envasadoras de sobre plano (LV-400F / 500SF) |
¿Qué define a un envase flexible como stick pack y cómo se compara con los sobres planos en las plataformas LINEVO?
En la ingeniería de envases flexibles, un stick pack (frecuentemente buscado como stickpack, envase en stick o sobre tubular monodosis) se define por su geometría de formado cilíndrico tridimensional y su arquitectura de cierre de tres costuras. A diferencia de un sobre plano (sachet) que une láminas planas de film a lo largo de tres o cuatro bordes perimetrales exteriores, un stick pack comienza como una cinta continua estrecha de laminado flexible (W_strip = 40–140 mm típico), se envuelve alrededor de un tubo formador cilíndrico vertical de acero inoxidable sobre un cuello formador de precisión, se sella longitudinalmente a lo largo de la cara posterior (1 costura trasera), recibe una dosis medida de polvo, gránulo, líquido o gel a través del tubo hueco, y se sella y corta horizontalmente en la parte superior e inferior (2 sellos transversales de extremo).
Dado que los folletos de los convertidores de film a veces llaman al stick pack «bolsa tipo almohada de 3 sellos» mientras llaman a un sobre plano plegado «sachet de 3 soldaduras», las especificaciones de ingeniería deben distinguir las cuatro arquitecturas de envases monodosis en competencia antes de elegir entre un equipo compacto monocarril, la familia de máquinas multicarril de stick pack LINEVO (LV-400 / LV-680 / LV-980 BF, BK, BY y LV-600X) y la familia de envasadoras de sobres planos (sachet) (LV-400F / 680F / 980F y LV-500SF / 700SF / 980SF / LV-450X). La siguiente matriz relaciona la geometría estructural de cada formato, la arquitectura de máquina y las series LINEVO compatibles, así como el modo de fallo dominante en planta.
| Formato de envase y disposición de sellos | Ancho terminado, relación de aspecto y geometría de banda | Plataforma base de máquina LINEVO (1–16 carriles) | Producto idóneo y ergonomía de dispensado | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|---|
| Stick pack tubular con sello de aleta / fin seal (Aleta trasera plegada central o desplazada + 2 sellos de extremo) | Ancho plano estándar de 17–65 mm (rango de catálogo 20–105 mm), longitud de 50–150 mm (R_LW = 3.0:1–5.5:1); cinta desplegada W_strip = 2W_flat + 2W_fin | Disposición de formado monocarril seleccionada según el producto y el envase o multicarril LV-400BF/BK/BY (2–4 carriles), LV-680BF/BK/BY (3–10 carriles), LV-980BF/BK/BY (4–16 carriles, base de 20–40 cpm) | Café soluble, mezclas de electrolitos e hidratación, colágeno, probióticos, azúcar granulado y suplementos líquidos monodosis vertidos en botellas de cuello estrecho | Modo de fallo: Fuga por microcanales en la unión en T de 4 capas donde la aleta vertical trasera plegada (2 capas) hace la transición hacia el sello horizontal plano del extremo (4 capas en total). Prevención: Mecanizar estrías aliviadas o escalonadas en las mordazas de sellado transversal, plegar la aleta hacia un lado con orientación uniforme y validar mediante pruebas de burbuja al vacío ASTM D3078 y estallido ASTM F1140. |
| Stick pack tubular con sello de solapa / lap seal (Costura trasera plana superpuesta + 2 sellos de extremo) | Ancho plano estándar de 17–65 mm (rango de catálogo 20–105 mm), longitud de 50–150 mm; cinta desplegada W_strip = 2W_flat + W_lap (ahorra 6–8 mm de ancho de film por carril frente al sello de aleta) | Monocarril o multicarril LV-400 / LV-680 / LV-980 (BF / BK / BY) equipada con cuellos formadores asimétricos dedicados para solapa y guiado de borde de banda EPC ultrasónico u óptico | Sticks de café minoristas de alto volumen, azúcar y sticks nutracéuticos que requieren tipografía y códigos de barras ininterrumpidos de 360° en el panel trasero y un 8–12% de ahorro adicional de film | Modo de fallo: Desprendimiento de la costura trasera o falta total de unión cuando se enhebra un laminado estándar con capa exterior de PET no termosellable en un cuello de solapa, o cuando el alineamiento de la banda se desvía > ±1.0 mm. Prevención: Especificar film coextruido o recubrimiento exterior termosellable (compatibilidad interior-exterior verificada bajo ASTM F88) más guiado de borde de banda en lazo cerrado (EPC). |
| Stick pack de líquido o gel troquelado con forma / contorno (Boquilla vertedora tipo cuello de botella o esquinas redondeadas) | Ancho de cuerpo de 22–50 mm que se estrecha hacia un cuello de boquilla vertedora direccional de 6–12 mm, longitud de 70–150 mm; requiere márgenes de sellado ampliados alrededor del perfil del punzón de contorno | Envasadora monocarril para líquidos o plataformas multicarril dosificadas por bomba LV-400BY / 680BY / 980BY y LV-600X para geles/pastas viscosas con troqueles de recorte de contorno sincronizados | Geles energéticos deportivos, miel, suspensiones farmacéuticas orales, sérums cosméticos y condimentos (wasabi, kétchup) exprimidos directamente en la boca o sobre la piel | Modo de fallo: Formación de hilos viscoelásticos («cobwebbing») que contaminan el sello estrecho del cuello de la boquilla contorneada, o desviación del punzón de troquelado cortando dentro de la línea de soldadura hermética. Prevención: Combinar bombas de pistón servocontroladas de válvula rotativa con boquillas neumáticas de succión activa (2–4 mm de retroceso), mantener un borde de sellado >=3.0 mm fuera de la cuchilla del troquel y utilizar sellado ultrasónico de 20–35 kHz cuando sea necesario. |
| Sobre plano (sachet) de 3 o 4 soldaduras (Plegado en V + 3 sellos, o 4 sellos perimetrales de borde) | Ancho de 25–110 mm (series de 3 sellos F/K/Y) o ancho de 50–125 mm (series de 4 sellos SF/SK/SY y LV-450X), longitud de 45–160 mm (R_LW ≈ 0.8:1–1.8:1); consume un 30–45% más de área de film por dosis que un stick | Plataformas dedicadas de sobre plano en /machines/sachet-packing: LV-400F / 680F / 980F (3 sellos) y LV-500SF / 700SF / 980SF, LV-500SY / 700SY / 980SY, LV-450X (4 sellos por doble rodillo opuesto) | Cremas cosméticas con amplio panel gráfico, toallitas con alcohol, toallitas húmedas, sobres planos de kétchup/salsa y polvos farmacéuticos que requieren textos reglamentarios densos en varios idiomas | Modo de fallo: Sellos laterales arrugados o sellado inferior incompleto cuando se fuerzan laminados rígidos con hoja de aluminio (>=90 μm) a través de un estrecho cuello tubular de stick en lugar de rodillos de sellado planos opuestos. Prevención: Dirigir los envases con relación de aspecto longitud-ancho R_LW < 2.0:1 o sustratos rígidos de aluminio/toallitas directamente a máquinas de sobres planos de 3 o 4 soldaduras. |
Regla práctica de ingeniería 1 (Relación de aspecto tubular R_LW y vertido en cuello de botella frente al umbral de sobre plano): Si su envase monodosis requiere un ancho plano W_flat entre 17 mm y 35 mm y una relación de aspecto longitud-ancho R_LW = L_stick / W_flat ≥ 3.0:1 (por ejemplo, un stick de 23 × 100 mm con 4.35:1) para que los consumidores puedan introducir la punta abierta directamente dentro de un cuello de botella de agua de 24–28 mm sin derramar producto → priorice un stick pack tubular con costura trasera en una disposición monocarril adecuada o en una plataforma multicarril LV-400 / LV-680 / LV-980 (80–640+ sticks/min), ya que el tubo cilíndrico se expande formando un embudo autoguiado mientras reduce el área de film en bobina entre un 30–45%. Por el contrario, si la tipografía normativa obligatoria en el panel frontal o un inserto plano ancho (toallita húmeda, parche transdérmico o mascarilla cosmética de 15–50 mL) exige un ancho ≥ 50 mm y una relación de aspecto R_LW < 2.0:1, dirija el proyecto hacia una envasadora de sobres planos de 3 o 4 soldaduras (LV-400F o LV-500SF / LV-450X).
¿Dónde están los sellos en un stick pack y cómo funcionan los cuellos formadores para sello de aleta frente a sello de solapa?
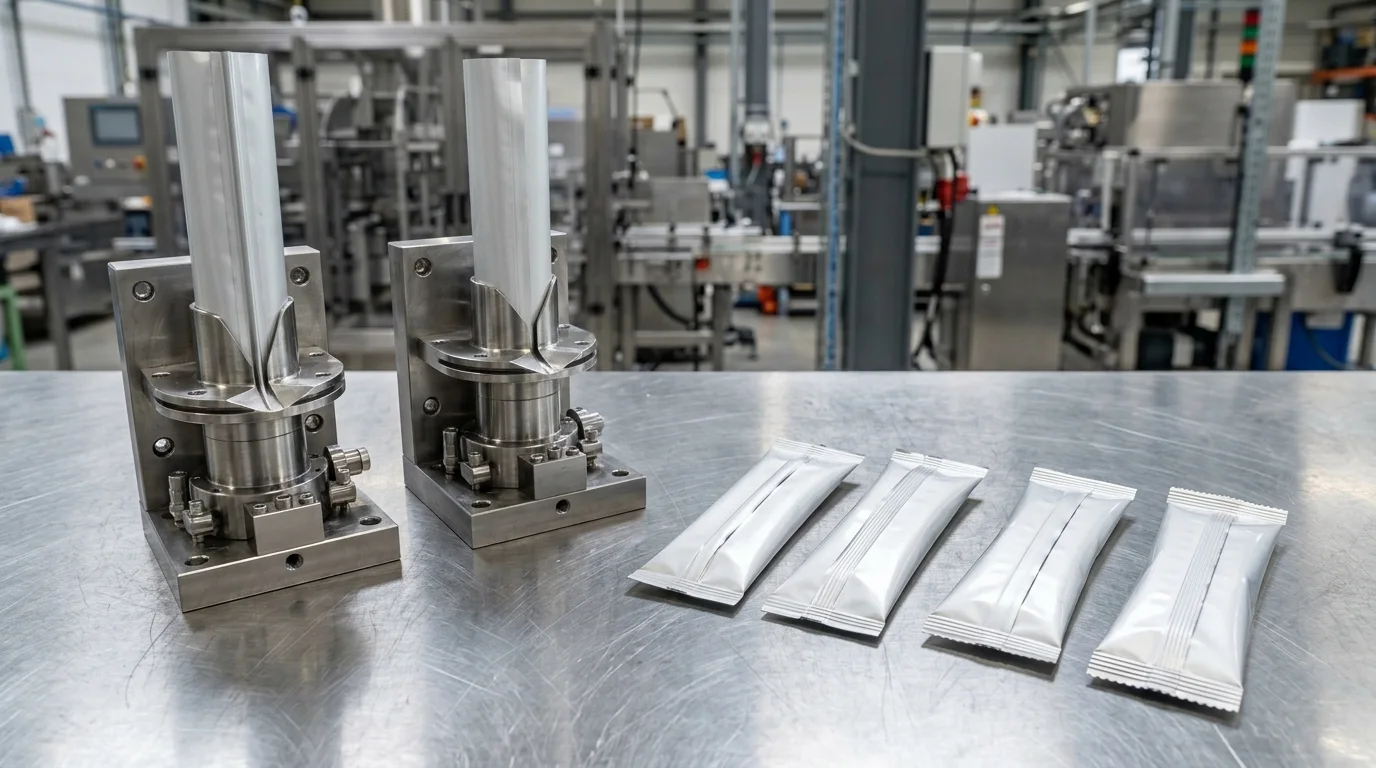
En todo stick pack convencional, la cara frontal de exhibición es una pared cilíndrica lisa y sin costuras, mientras que la costura longitudinal trasera corre verticalmente a lo largo del panel posterior (ya sea exactamente en el centro o desplazada hacia un borde) y dos sellos transversales de extremo cierran los bordes cortos superior e inferior. Debido a que la costura vertical trasera se forma primero cuando la cinta de film cortada se desliza sobre el hombro formador y alrededor del tubo dosificador vertical —y luego se aplasta entre las mordazas horizontales de sellado transversal—, el diseño mecánico de la costura longitudinal controla directamente tanto el consumo de ancho de bobina como las tasas de fugas en los sellos transversales.
| Zona estructural del stick pack | Geometría física y margen milimétrico típico | Qué especificar en el plano CAD del envase | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Sello longitudinal de aleta central o desplazada / Fin Seal (unión Interior-Interior) | Ambos bordes exteriores de la cinta cortada se pliegan hacia afuera a 90° de modo que las capas sellantes internas (LLDPE / mLLDPE / CPP) se unen cara con cara, dejando una aleta plegada de 5–7 mm (margen de film 2W_fin = 10–14 mm) abatida en plano hacia la izquierda o la derecha | Ancho de aleta W_fin (5–7 mm), posición central frente a desplazada (mm desde el borde) y dirección de abatimiento (izquierda o derecha vista desde atrás) | Modo de fallo: Fuga en el escalón no sellado de 4 capas («túnel en la unión en T») donde la aleta vertical plegada (2 capas adicionales) entra en el punto de apriete de la mordaza de sellado transversal horizontal. Prevención: Especificar estrías de mordaza transversal achaflanadas o aliviadas con distribución uniforme de presión y verificar la integridad total del envase mediante pruebas de estallido ASTM F1140 y de burbuja al vacío ASTM D3078. |
| Sello longitudinal plano de solapa / Lap Seal (unión Interior-Exterior) | Un cuello formador asimétrico superpone en plano la cara sellante interior de un borde sobre la superficie exterior del borde opuesto a lo largo de una zona de solape de 5–8 mm (margen 1 × W_lap = 5–8 mm); perfil de sello transversal uniforme de 2 capas excepto 3 capas en el solape | Ancho de solape W_lap (5–8 mm), confirmación de que la capa exterior impresa o franja térmica es termosellable con la capa sellante interior, y tolerancia de seguimiento de carril por taca óptica (±0.5 mm) | Modo de fallo: Apertura de la costura longitudinal por impacto de caída o imposibilidad total de sellar cuando se pide un film estándar PET/AL/LLDPE (PET exterior no sellable) para un cuello de solapa. Prevención: Verificar la fuerza de pelado del sello interior-exterior (>=10–15 N/15 mm según ASTM F88) en la ficha técnica del convertidor antes de mecanizar hombros formadores de solapa. |
| Sellos transversales de extremo superior e inferior (Sellos horizontales) | Mordazas horizontales calefactadas (130–195°C) o sonotrodos ultrasónicos de 20–35 kHz comprimen el tubo aplanado a lo largo de una banda de 5–10 mm en cada extremo corto (longitud total consumida 2W_end = 10–20 mm) | Anchos de banda de sello superior e inferior W_end (mm), dibujo de grabado (estrías longitudinales, cuadrícula o plano ultrasónico) y caracteres de gofrado de lote/fecha | Modo de fallo: Finos de polvo en suspensión (<75 μm) o gotas/hilos de líquido atrapados dentro de la banda de sellado fundida, provocando bajo hot tack (ASTM F1921) y lenta entrada de humedad u oxígeno. Prevención: Prolongar los tubos dosificadores por debajo de la zona de sellado superior, añadir extracción de polvo por vacío o boquillas neumáticas de succión activa y emplear sellante mLLDPE de baja temperatura de inicio de sellado. |
| Cámara interna de producto y espacio libre superior / Headspace (L_eff) | Bolsillo cilíndrico no sellado entre los dos sellos transversales de extremo: longitud útil L_eff = L_stick - 2W_end - L_headspace, con 12–20 mm de espacio libre superior despejado por encima de la columna de producto asentado | Peso (g) o volumen (mL) de llenado objetivo, densidad aparente/compactada según USP <616> o viscosidad (cP a temperatura de llenado), y espacio libre superior mínimo (>=15 mm) debajo de la mordaza transversal superior | Modo de fallo: Sobrellenar el bolsillo del stick más allá del 75–80% de la longitud geométrica de modo que la columna de polvo en caída o las salpicaduras de líquido toquen las mordazas transversales superiores al cerrarse (160–190°C), quemando el producto y reventando el sello superior. Prevención: Dimensionar L_stick para conservar 15–20 mm de espacio libre despejado por encima del volumen de la dosis sin asentar. |
Regla práctica de ingeniería 2 (Cuello formador de aleta frente a solapa y umbral de COF cinético del laminado según ASTM D1894): Si su laminado de barrera utiliza un sustrato exterior no termosellable (como el estándar de 12 μm PET / 7–9 μm Hoja de Al / 50 μm LLDPE o Papel / Al / PE) O presenta un Coeficiente de Fricción cinético en la cara interna (COF, ASTM D1894) de μ_k > 0.28 contra el acero inoxidable → especifique un cuello formador de sello de aleta plegada interior-interior (margen 2W_fin = 10–14 mm) en lugar de un cuello de solapa, ya que las láminas exteriores de PET de alta barrera y de papel no pueden fusionarse térmicamente con una capa interna de LLDPE sin una capa exterior coextruida especializada o laca térmica a registro, y los hombros de solapa de ángulo pronunciado requieren film de bajo arrastre (μ_k = 0.15–0.25) para evitar roturas de banda en los tubos multicarril. Para comparar cómo se diferencian estas disposiciones de tubo con costura trasera de los sobres planos de 3 y 4 soldaduras, consulte qué es un sachet y nuestro análisis técnico de stick pack frente a sachet.
¿Cómo se calculan las dimensiones del stick pack, el ancho de cinta desplegada, el volumen útil y el ahorro de film frente a los sobres?
Un peso de dosis como '5 g de polvo' o '10 mL de gel' nunca define por sí solo las dimensiones en milímetros de un stick pack. Dos polvos de 5 g con diferente morfología de partícula —como el azúcar de caña cristalino denso (ρ_bulk = 0.85 g/cm³) frente al café soluble aglomerado secado por atomización o una mezcla esponjosa de suero y colágeno (ρ_bulk = 0.35–0.45 g/cm³)— ocupan más del doble de volumen sin asentar dentro de un tubo vertical estrecho. Además, los ingenieros de envasado deben especificar tanto las dimensiones planas terminadas (W_flat × L_stick) como el ancho de cinta cortada desplegada en bobina (W_strip) necesario para formar el tubo y la costura longitudinal trasera.
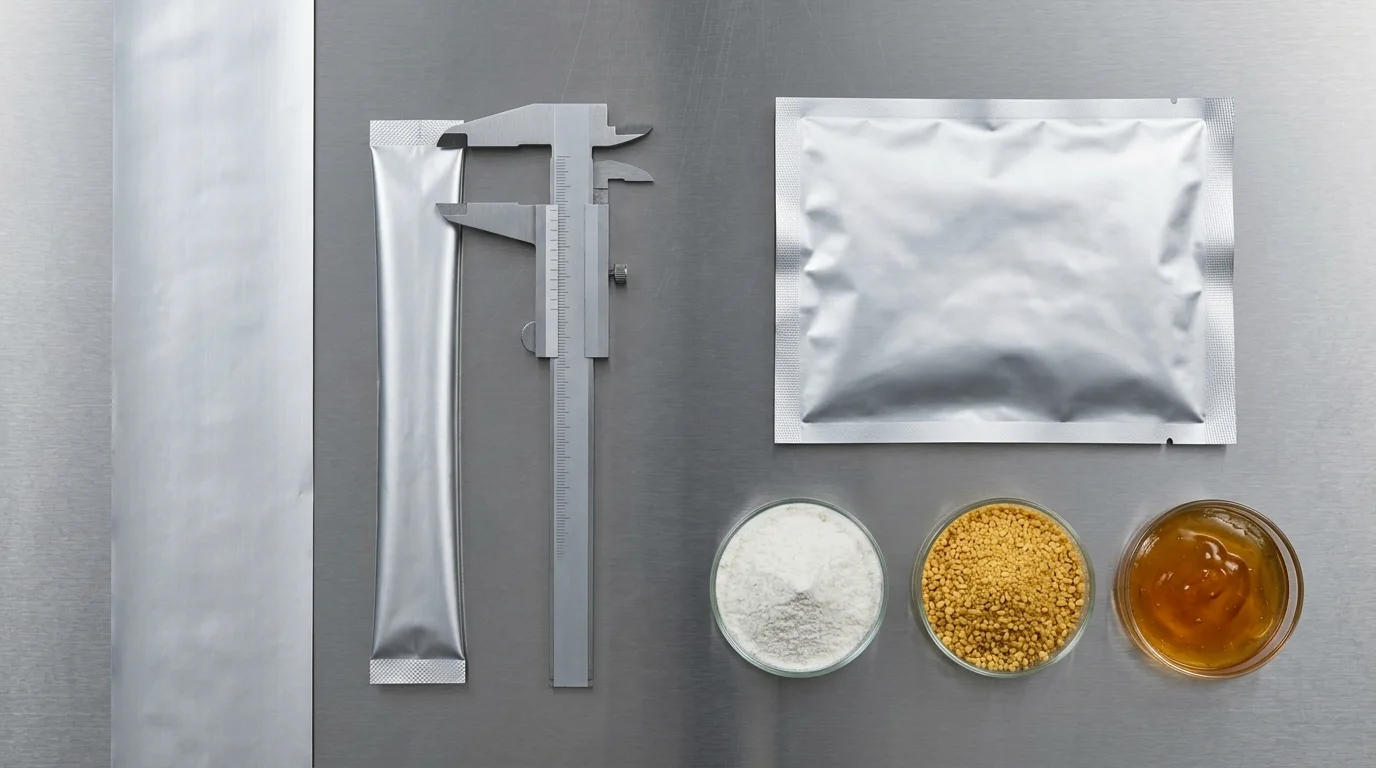
- Fórmula 1 (Ancho de cinta cortada desplegada W_strip, ancho de bobina madre multicarril W_web y % de reducción de área de film frente a sobre de 4 soldaduras): Para un sello de aleta (fin seal) longitudinal plegado, el ancho de cinta desplegada por carril es W_strip_fin = 2 W_flat + 2 W_fin; para un sello de solapa (lap seal) plano, W_strip_lap = 2 W_flat + W_lap; en N_lanes carriles activos con recorte de borde exterior 2 W_trim (12–20 mm), el ancho de la bobina madre es W_web = N_lanes W_strip + 2 W_trim. Comparado con un sobre plano de 4 soldaduras de ancho W_sachet y longitud L_sachet (área de film en blanco A_sachet_4S = 2 W_sachet L_sachet), el porcentaje de reducción de área de film en bobina por porción es ΔA_film(%) = 100 × [1 - (W_strip × L_stick) / (2 W_sachet × L_sachet)].
- Ejemplo práctico 1 (W_strip de un stick de mezcla para bebida de 5 g frente al ahorro de film de un sobre de 4 soldaduras de 60 × 80 mm): Para un stick de electrolitos de 5 g con ancho plano W_flat = 23 mm, longitud total de corte L_stick = 100 mm y ancho de aleta plegada W_fin = 6 mm, el ancho de cinta desplegada es W_strip_fin = 2(23) + 2(6) = 58 mm y el área de film en blanco por stick es A_stick_fin = 58 × 100 = 5,800 mm² (en una máquina de N_lanes = 8 carriles con 2W_trim = 20 mm, el ancho de banda madre es W_web = 8(58) + 20 = 484 mm, seleccionando el bastidor LV-680BF de 680 mm). Un sobre plano equivalente de 4 soldaduras de 5 g que mide W_sachet = 60 mm × L_sachet = 80 mm consume A_sachet_4S = 2 × 60 × 80 = 9,600 mm² de laminado; esto significa que el stick con sello de aleta reduce el consumo de film en ΔA_film = 100 × (1 - 5,800 / 9,600) = 39.6% (3,800 mm² ahorrados por envase), mientras que pasar a un stick con sello de solapa de W_lap = 6 mm (W_strip_lap = 52 mm, A_stick_lap = 5,200 mm²) reduce el consumo de film en un 45.8% (4,400 mm² ahorrados por envase).
- Fórmula 2 (Volumen útil del bolsillo cilíndrico del stick V_usable y masa máxima de llenado M_max): Al restar ambos sellos horizontales de extremo (2 W_end) y el espacio libre superior para polvo/salpicaduras (L_headspace) se obtiene la altura efectiva de columna L_eff = L_stick - 2 W_end - L_headspace. Dado que un tubo aplanado de ancho W_flat se abre hasta un radio circular r = W_flat / π pinzado en plano en ambos extremos (factor de eficiencia geométrica de transición de pinzado η_tube ≈ 0.75), el volumen interno útil es V_usable (cm³) = 0.75 × (W_flat² / π) × L_eff × 10⁻³, y la masa máxima de dosis de polvo sin asentar es M_max (g) = V_usable × ρ_bulk (donde ρ_bulk es la densidad aparente vertida sin compactar según USP <616> en g/cm³).
- Ejemplo práctico 2 (Dimensionamiento de un stick de 25 × 110 mm para polvo de colágeno cohesivo): Dados W_flat = 25 mm, L_stick = 110 mm, dos sellos de extremo de W_end = 7 mm cada uno (14 mm en total) y un espacio libre superior despejado requerido L_headspace = 16 mm, la altura efectiva de columna es L_eff = 110 - 14 - 16 = 80 mm; el volumen útil es V_usable = 0.75 × (25² / 3.1416) × 80 × 10⁻³ = 11.94 cm³ (11.9 mL), lo que aloja con seguridad una dosis máxima de M_max = 11.94 × 0.45 = 5.37 g para una mezcla de colágeno con densidad aparente vertida ρ_bulk = 0.45 g/cm³ (para una dosis de 10 g del mismo polvo que requiere 22.2 cm³, pase a un stick de W_flat = 35 mm × L_stick = 135 mm).
| Clase de tamaño de stick y ancho plano (W_flat) | Longitud de corte típica (L_stick) y cinta desplegada (W_strip_fin) | Volumen útil (V_usable) y rango de porción típico | Aplicaciones representativas y ruta de máquina LINEVO | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|---|
| Micro stick y stick para bebidas de cuello estrecho / farma (17–23 mm de ancho plano) | L_stick = 65–115 mm (R_LW = 3.5:1–5.5:1); cinta desplegada W_strip_fin = 44–58 mm (aleta de 5–6 mm) | 2.0–8.5 cm³ (mL); 0.5–4 g de polvo de baja densidad o 2–6 g de cristales densos de azúcar/sal | Café espresso soluble (1.8–2.5 g), microdosis de probióticos (1–2 g), edulcorante/azúcar (3–4 g), sticks de hidratación con electrolitos para botellas de agua de 24–28 mm; LV-400 / 680 / 980 BF o BK (4–16 carriles) | Modo de fallo: Formación de puentes de polvo cohesivo dentro de tubos formadores estrechos de 11–14 mm de DI o nube de polvo en suspensión hacia el sello transversal superior. Prevención: Especificar sinfines servocontrolados de micropaso prolongados hasta el fondo del tubo (serie BF) que lleguen a la zona de sellado inferior con conos de cierre inferior y extracción de polvo por vacío. |
| Stick estándar para nutracéuticos, mezclas de bebidas y condimentos (24–35 mm de ancho plano) | L_stick = 90–140 mm (R_LW = 3.0:1–4.8:1); cinta desplegada W_strip_fin = 60–84 mm (aleta de 6–7 mm) | 8.5–24.0 cm³ (mL); 4–12 g de polvo/gránulos o 8–22 mL de líquido/salsa/gel | Mezclas de bebidas BCAA/pre-entreno (5–10 g), péptidos de colágeno, vitaminas líquidas, kétchup/mostaza/wasabi (8–15 g) y sticks de miel; LV-400 / 680 / 980 BF, BK, BY o LV-600X | Modo de fallo: Deriva del peso de dosis en los carriles exteriores en tolvas anchas de 8–12 carriles o salpicadura de líquido en el sello transversal inferior durante la caída a alta velocidad. Prevención: Utilizar alimentación de polvo simétrica con control de nivel y ajuste individual de sinfín servocontrolado por carril (BF), o carreras de pistón servocontrolado desaceleradas con boquillas de succión activa (BY / LV-600X). |
| Stick de cuerpo ancho para proteínas, sustitutivos de comida y geles energéticos deportivos (36–50 mm de ancho plano) | L_stick = 110–150 mm (R_LW = 2.5:1–3.8:1); cinta desplegada W_strip_fin = 86–114 mm (aleta de 7 mm) | 24.0–52.0 cm³ (mL); 12–25 g de polvo o 25–45 mL de gel energético deportivo / pasta viscosa | Proteína monodosis de suero/vegetal (15–25 g), geles energéticos isotónicos para maratón (30–40 mL con boquilla troquelada tipo cuello de botella), mascarillas capilares acondicionadoras; LV-400 / 680 / 980 BF / BY / LV-600X o una disposición monocarril seleccionada mediante revisión de ingeniería | Modo de fallo: La caída pesada de 25–45 g de producto abre el sello transversal inferior recién soldado mientras el sellante interior aún está fundido (140–170°C). Prevención: Seleccionar una capa sellante de metaloceno mLLDPE con alta resistencia hot-tack según ASTM F1921 (>=4–6 N/15 mm) y mantener un tiempo de permanencia de mordaza >=280–350 ms. |
| Envase tubular industrial jumbo por porción (51–105 mm de ancho plano) | L_stick = 120–150 mm (R_LW = 1.4:1–2.8:1); cinta desplegada W_strip_fin = 116–224 mm (aleta de 7 mm) | 50.0–120.0+ cm³ (mL); 25–30+ g en la línea base LV-400BF (porciones mayores en VFFS monotubo LV-420) | Paquetes de condimentos/salmuera para foodservice, porciones de avena/cereales o bolsas institucionales de salsa en LV-680 (hasta 85 mm), LV-980 (hasta 105 mm) o envasadoras VFFS monocarril | Modo de fallo: Especificar un stick ancho de 65–105 mm en un bastidor LV-400 (400 mm de banda máx.) y descubrir que solo caben 1–2 carriles en la banda. Prevención: Calcular primero W_web = N_lanes W_strip + 2W_trim y pasar a un bastidor LV-680 o LV-980, o evaluar una máquina VFFS de un solo tubo cuando N_lanes ≤ 2. |
¿Cómo funcionan las muescas de desgarro, el pre-corte láser CO2, los patrones de corte, las boquillas con forma y los laminados de barrera (ASTM D3985 / F1249)?
Debido a que un stick pack tubular estrecho tiene una alta relación área superficial a volumen (A/V ≈ 8–14 cm²/cm³) y se abre a mano sin tijeras, dos detalles de ingeniería de materiales rigen la aceptación del consumidor y la vida útil en anaquel: el inicio de desgarro controlado a través de films orientados biaxialmente y la permeabilidad de barrera a la humedad y al oxígeno a través de laminados delgados. En los catálogos públicos de equipos, los perfiles del borde de corte (recto, zigzag, redondeado), los elementos de inicio de desgarro (muesca mecánica en V, muesca de hendidura, pre-corte láser CO2) y los contornos del cuerpo (tubo recto, boquilla con forma de cuello de botella, stick doble perforado twin-pack) son subsistemas de utillaje independientes.
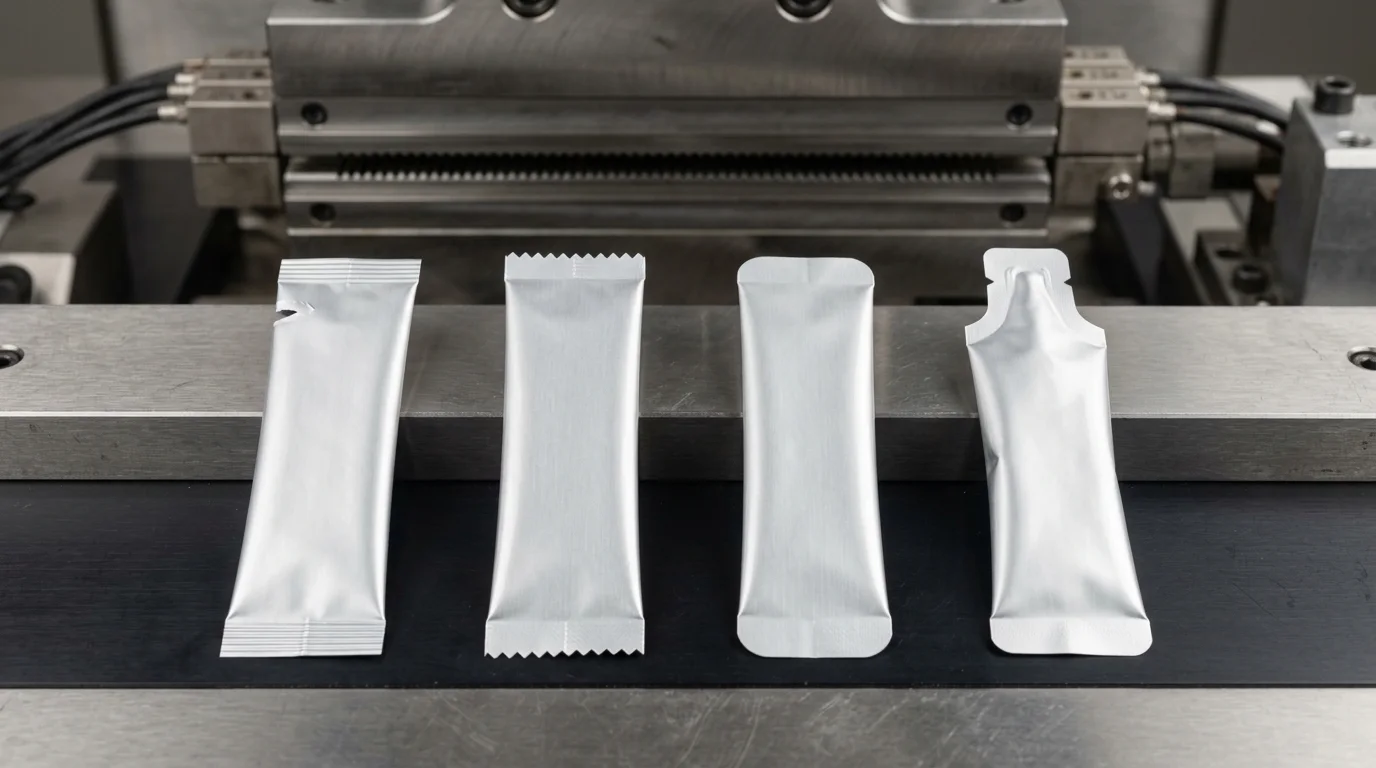
Regla práctica de ingeniería 3 (Inicio de desgarro en films orientados biaxialmente frente al umbral de pre-corte láser CO2 y muesca en V según ASTM D1922): Si el laminado de su stick pack utiliza una lámina estructural exterior orientada biaxialmente (12–15 μm BOPET poliéster o 15 μm BOPA nailon) cuya fuerza de inicio de desgarro en borde sin muesca supera los 150–300 gf (mientras que la fuerza de propagación Elmendorf según ASTM D1922 es de 20–60 gf) → especifique o bien un punzón mecánico de precisión para muesca de desgarro en V / hendidura en el sello transversal posicionado 2–3 mm dentro de la banda de sellado superior, O BIEN una línea de fácil apertura marcada por láser CO2 a registro (que ablaciona el 50–80% del espesor de la capa exterior de PET sin perforar la hoja de aluminio de 7–9 μm ni la barrera interior de LLDPE) en lugar de un corte recto simple. Sin una muesca concentradora de tensiones o un pre-corte láser, los consumidores que tiran de un stick de PET/AL/LLDPE estiran el film hasta que se rompe de forma brusca o se rasga en diagonal a lo largo del cuerpo vertical, derramando el polvo o proyectando un chorro de líquido.
| Sistema de apertura o nivel de laminado | Especificación de ingeniería y referencia normativa | Ajuste principal de producto y dispensado | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Corte recto + muesca lateral mecánica en V o muesca de hendidura | Cuchilla de cizalla tipo guillotina plana que corta el centro del sello transversal, combinada con un punzón templado que practica una muesca en V o hendidura en I de 1.5–2.5 mm en el borde del sello o en la aleta trasera plegada | Estándar universal para sticks de polvo, gránulos y líquidos en LV-400 / 680 / 980 donde se requiere un desgarro controlado en la esquina superior | Modo de fallo: El punzón de desgarro se desplaza hacia el interior atravesando la línea de sellado y perfora el espacio libre del producto, creando una fuga grave inmediata (fallo en ASTM D3078). Prevención: Especificar una banda de sellado transversal superior de 8 a 10 mm y fijar el punzón mecánico de muesca a 2.0–3.0 mm del borde exterior dejando >=3.5 mm de soldadura interior intacta. |
| Corte en zigzag (diente de sierra) o troquelado de esquinas redondeadas | Yunque de corte transversal dentado (paso de diente de 1.5–2.5 mm) que proporciona inicio de desgarro multipunto en todo el extremo superior, o punzones de esquina con radio (R = 2–4 mm) que eliminan las esquinas vivas de 90° del aluminio | Sticks de azúcar granulado/papel (fácil apertura en zigzag) y sticks de gel pediátricos, farmacéuticos o cosméticos (esquinas redondeadas que evitan arañazos en labios o piel) | Modo de fallo: Dientes en zigzag desafilados que dejan fibras de aluminio sin cortar («hilos») que arrastran carriles adyacentes en la descarga y atascan los cangilones de la encartonadora. Prevención: Utilizar cuchillas de cizalla de acero para herramientas templado (D2 / SKD11 o con recubrimiento de carburo), verificar el corte limpio en una sola carrera durante el FAT y registrar los intervalos de cambio de cuchilla en repuestos. |
| Pre-corte láser CO2 preconvertido o en línea + boquilla con forma de cuello de botella | El haz láser ablaciona la capa exterior de 12 μm PET a lo largo de una línea horizontal a registro (propagación de desgarro de 20–60 gf según ASTM D1922) combinado con un troquel rotativo o de platina contorneado que estampa un canal de vertido estrecho de 6–10 mm | Geles energéticos deportivos de consumo directo en boca, suplementos dietéticos líquidos, miel y jarabes orales monodosis en LV-400BY / 680BY / 980BY y LV-600X | Modo de fallo: Un marcado láser con exceso de potencia quema microporos en la capa subyacente de aluminio de 7–9 μm, degradando los valores de barrera OTR (ASTM D3985) y WVTR (ASTM F1249). Prevención: Auditar la profundidad del pre-corte láser del convertidor mediante microscopía de sección transversal y verificar la integridad de la barrera tras el formado + la presión de estallido ASTM F1140. |
| Laminado con hoja de aluminio de ultra-alta barrera (PET / AL / LLDPE o Papel / AL / PE, 70–95 μm) | 12 μm PET / 7–9 μm Hoja de Aluminio recocido blando / 40–55 μm LLDPE o mLLDPE conforme a FDA 21 CFR 177.1520; alcanza OTR ≤ 0.05 cc/(m²·día) (ASTM D3985) y WVTR ≤ 0.05 g/(m²·día) (ASTM F1249) | Electrolitos higroscópicos, café soluble, probióticos vivos (con barrido de N2 para <1–2% de O_2 residual), fármacos sensibles al oxígeno y geles con vida útil de 12–24 meses | Modo de fallo: Agrietamiento por flexión (flex-cracking) de la hoja de aluminio frágil de 7 μm sobre radios vivos del cuello formador, creando microporos invisibles de humedad/oxígeno sin fuga visible de producto. Prevención: Especificar hoja de aluminio AA8079/1235 libre de poros de >=8–9 μm adherida con capas de anclaje y hombros formadores de acero inoxidable pulido con radios amplios y suaves (R >= 3–5 mm). |
| Laminado metalizado de media barrera o monomaterial de alta barrera (PET / VMPET / LLDPE o BOPE / EVOH-PE, 60–85 μm) | Lámina de VMPET metalizado al vacío (12 μm) o barrera de AlOx/SiOx / EVOH laminada con LLDPE; OTR de 0.5–2.5 cc/(m²·día) (ASTM D3985), WVTR de 0.5–1.8 g/(m²·día) (ASTM F1249) | Mezclas de bebidas de alta rotación, muestras de proteínas, azúcar/sal cristalina y marcas que requieren compatibilidad con detectores de metales o estructuras mono-PE listas para reciclar | Modo de fallo: Ventana de termosellado más estrecha (<10–12°C de diferencia entre el inicio de fusión del LLDPE interno y la contracción del BOPE externo) en films reciclables monomateriales, causando alabeo o fruncido en el sello transversal. Prevención: Usar capas internas de plastómero mLLDPE de bajo inicio de sellado (SIT 88–95°C) combinadas con controladores de temperatura PID multizona (±1.0°C). |
¿Cómo rige la reología del producto (Índice de Carr USP <616> y viscosidad del líquido) el llenado y la calidad del sellado del stick pack?
Dado que cada stick pack se llena verticalmente a través de un estrecho tubo cilíndrico (11–45 mm de diámetro interno de tubo según W_flat) a 20–40+ cortes/min, el producto debe entrar limpiamente en el tubo, asentarse por debajo de la banda de sellado transversal superior en 300–600 ms y luego dispensarse con fluidez cuando el consumidor rasga el extremo superior. Los nombres genéricos de categoría («polvo» o «líquido») son insuficientes para la revisión de ingeniería; fije las métricas reológicas definidas en **USP <616> (Densidad aparente y densidad por asentamiento de polvos), USP <1174> (Fluidez de polvos)** y la viscosimetría rotacional (cP a la temperatura de llenado):
Regla práctica de ingeniería 4 (Índice de Carr USP <616> y umbral de viscosidad de líquidos para dosificación y protección del sello): Si el Índice de Compresibilidad de Carr CI = 100 × (ρ_tapped - ρ_bulk) / ρ_tapped de un polvo seco supera el 18% (Relación de Hausner HR = ρ_tapped / ρ_bulk > 1.22) o las partículas finas < 75 μm superan el 15% del peso del lote → dirija el stick pack a un dosificador vertical multicarril de sinfín servocontrolado (LV-400BF / 680BF / 980BF) con husillos prolongados hasta el fondo del tubo, conos inferiores antirresiduo y colector de extracción de polvo por vacío en la zona de mordazas (detallado en la guía de aplicación de máquinas de stick pack y sobres para polvo), reservando los vasos volumétricos telescópicos (LV-400BK / 680BK / 980BK) estrictamente para gránulos cristalinos de libre fluidez (CI ≤ 15%, HR ≤ 1.18). Para líquidos y geles, si la viscosidad a la temperatura de llenado supera los 1,500 cP (geles energéticos, miel, kétchup, wasabi, lociones) → especifique bombas de pistón servocontroladas de desplazamiento positivo con válvula rotativa y boquillas neumáticas de succión activa (LV-600X / ruta de bomba antigoteo) en la guía de aplicación de stick pack para líquidos y salsas para que las gotas finales se retraigan 2–4 mm dentro de la punta de la boquilla antes de que se cierren las mordazas transversales.
| Clase reológica del producto y métricas físicas | Aplicaciones representativas en stick monodosis | Geometría de stick pack y características de laminado requeridas | Serie de máquina LINEVO y línea base de dosificación | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|---|
| Polvos cohesivos, polvorientos o higroscópicos (USP <616> CI > 18%, HR > 1.22, finos <75 μm > 15%) | Proteína de suero/colágeno, café soluble, sustituto de crema no lácteo, mezclas de hidratación con electrolitos, cacao y probióticos vivos | W_flat = 20–50 mm, >=15–20 mm de espacio libre superior despejado, barrera de aluminio (ASTM F1249 WVTR ≤ 0.05 g/(m²·día)) y sellante mLLDPE tolerante al polvo | Serie de sinfín servocontrolado para polvo LV-400BF / 680BF / 980BF, llenadora multicarril de alta velocidad por sinfín y máquina de sticks para probióticos con barrido de nitrógeno | Modo de fallo: Nube de polvo en suspensión que recubre la pared sellante interior antes del cierre de las mordazas transversales, provocando delaminación del sello (ASTM F88) y apelmazamiento por humedad durante el almacenamiento. Prevención: Prolongar los tubos del sinfín hasta el fondo del bolsillo del stick con conos de cierre positivo y aplicar extracción por vacío de presión negativa en el punto de cierre de las mordazas. |
| Gránulos cristalinos de libre fluidez (USP <616> CI ≤ 15%, HR ≤ 1.18, bajo polvo) | Azúcar de caña granulado, sal de mesa, cristales de estevia/eritritol, gránulos de té instantáneo y cristales de condimentos de libre fluidez | W_flat = 17–35 mm, 12–15 mm de espacio libre superior, laminado Papel/PE o PET/VMPET/LLDPE con desgarro en zigzag o muesca en V | Serie multicarril de vasos volumétricos telescópicos o cavidades rotativas LV-400BK / LV-680BK / LV-980BK (2–16 carriles, base de 20–40 cortes/min) | Modo de fallo: Cristales duros de azúcar/sal de caída tardía que rebotan dentro de las estrías de las mordazas transversales al cerrarse, perforando la lámina de barrera (fuga por poro según ASTM D3078). Prevención: Adelantar la sincronización de cierre de la compuerta volumétrica 120–180 ms antes del cierre de las mordazas e instalar barras ionizadoras antiestáticas alrededor de los tubos de caída. |
| Líquidos newtonianos de baja viscosidad (< 200–500 cP a temperatura de llenado) | Salsa de soja, vinagre, aceite de oliva, concentrados líquidos para bebidas, enjuague bucal y soluciones orales de electrolitos | W_flat = 20–40 mm, muesca de desgarro estrecha o boquilla vertedora direccional con pre-corte láser, film resistente a la perforación PET/AL/LLDPE o PET/NY/LLDPE | Serie multicarril de bombas de pistón/peristálticas/de engranajes para líquidos LV-400BY / LV-680BY / LV-980BY (recorrido húmedo en SUS316L para líquidos ácidos/salinos) | Modo de fallo: Salpicadura de líquido o microespuma que asciende hacia el sello transversal inferior fundido al impactar, causando reventones por vapor y fallo de hot-tack según ASTM F1921. Prevención: Programar finales de carrera desacelerados en las bombas servocontroladas, utilizar boquillas de baja velocidad con alcance al fondo y validar la presión de estallido del stick completo (ASTM F1140). |
| Geles viscosos, pastas y emulsiones (1,500–50,000+ cP a temperatura de llenado) | Geles energéticos deportivos isotónicos, miel, kétchup, mostaza/wasabi, acondicionadores capilares, sérums cosméticos y geles farmacéuticos | W_flat = 24–50 mm, troquelado opcional de boquilla con forma de cuello de botella para exprimir directamente en la boca, sellante interior reforzado de 50–60 μm LLDPE/CPP | Máquina multicarril de sticks para gel energético con bomba antigoteo, envasadora multicarril de líquidos para kétchup y envasadora de sticks de wasabi/mostaza de 4 carriles LV-600X | Modo de fallo: Formación de hilos viscoelásticos («cobwebbing») a través de la zona de sellado superior tras el corte de la bomba, atrapando aceite o azúcar en la costura del sello transversal. Prevención: Combinar cierre neumático positivo + boquillas de succión activa de 2–4 mm con una tolva calefactada encamisada (45–65°C) o sellado transversal ultrasónico de 20–35 kHz. |
Envíe la descripción de su producto, el peso o volumen de llenado objetivo, el plano acotado del stick pack o fotos de muestras de referencia, la ficha técnica del film de barrera, el sistema de apertura y la producción neta por turno requerida a través de WhatsApp. Nuestro equipo de ingeniería audita el modo de fallo dominante y la causa raíz para su formulación —como contaminación por polvo, contaminación del sello, extrusión térmica o fugas por microcanales en la unión en T— y confirma si se recomienda una prueba de muestras previa al pedido antes de fijar la configuración de la máquina.
¿Cómo impulsan el ahorro de film en bobina, el utillaje de cambio de ancho y la agrupación para encartonadora el TCO a 5 años del stick pack?
El argumento comercial para pasar un producto monodosis a un stick pack se basa en tres mecanismos de ingeniería cuantificables: (1) entre un 30% y un 45% menos de área de film laminado por porción en comparación con un sobre plano de 4 soldaduras, (2) alta densidad de producción multicarril (80–640+ sticks/min en un espacio compacto de banda de 400–980 mm), y (3) anidamiento cilíndrico de alta densidad dentro de estuches expositores secundarios. Sin embargo, los directores de planta pueden anular esos ahorros de laminado si diseñan cinco referencias (SKU) con cinco anchos de stick ligeramente distintos (22 mm, 25 mm, 28 mm, 30 mm, 35 mm, cada uno de los cuales requiere un cuello formador multicarril y un casete de corte longitudinal independientes) o si dejan que una envasadora de sticks de alta velocidad de 8–12 carriles descargue sticks sueltos sobre una mesa de empaque manual.
- Fórmula 3 (Ahorro de masa de film en bobina a 5 años y balance de TCO de utillaje multiancho / agrupación): La masa anual de laminado ahorrada al elegir un stick pack (área A_stick = W_strip L_stick) frente a un sobre de 4 soldaduras (A_sachet_4S = 2 W_sachet L_sachet) con un gramaje de laminado G_film (g/m²) y un factor de merma (1 + R_scrap) para un volumen anual Q_annual es ΔM_film_5yr (kg) = 5 × Q_annual × [(A_sachet_4S - A_stick) × 10⁻⁶] × (G_film × 10⁻³) × (1 + R_scrap). El costo total de propiedad del formato a 5 años es TCO_5yr = CapEx_line + N_extra_widths C_collar_set + 5 × [C_film_yr + (N_width_swaps_yr × Δt_swap × C_downtime_hr) + C_packoff_labor_yr].
- Ejemplo práctico 3 (Ahorro de bobina a 5 años en 10,000,000 de sticks/año + estandarización de ancho): Una marca nutracéutica que produce Q_annual = 10,000,000 de porciones/año (50,000,000 de envases en 5 años) con un laminado de aluminio PET/AL/LLDPE de 95 g/m² (R_scrap = 0.04) compara un stick con sello de aleta de 23 × 100 mm (A_stick = 5,800 mm² = 0.0058 m²) frente a un sobre de 4 soldaduras de 60 × 80 mm (A_sachet_4S = 9,600 mm² = 0.0096 m², ahorrando 0.0038 m²/envase): en 5 años, el stick pack con sello de aleta ahorra 50,000,000 × 0.0038 × 0.095 × 1.04 = 18,772 kg (18.77 toneladas métricas) de laminado de barrera con aluminio (y un stick con sello de solapa de 52 mm ahorra 21,736 kg de laminado de barrera). Además, estandarizar 4 referencias de sabores (3 g, 5 g, 7 g, 10 g) en un único ancho de stick W_flat = 25 mm (variando solo la longitud de corte L_stick de 75 mm a 130 mm desde la pantalla táctil HMI en <3 minutos) elimina 3 casetes adicionales de cuellos formadores de 8 carriles y ahorra 120 horas/año de paradas por cambio mecánico de cuellos (600 horas en 5 años).
| Inductor físico del TCO | Factor de ingeniería y mecanismo físico | Impacto operativo y de materiales a 5 años | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| 1. Consumo de laminado en bobina (Aleta vs. Solapa vs. Sobre de 4 soldaduras) | El stick tubular elimina los bordes de doble sello lateral (W_strip = 2W_flat + 2W_fin frente a 2W_sachet); el sello de solapa recorta otros 6–8 mm de ancho de film por carril | Ahorra del 30–40% (sello de aleta) al 40–46% (sello de solapa) de la masa anual de film de barrera (~18.8–21.7 toneladas métricas en 5 años a 10M envases/año) y reduce los empalmes de bobina en un 35% | Modo de fallo: Sobredimensionar el ancho de la aleta (W_fin = 10 mm en lugar de 5–6 mm) o pedir bandas de sello de extremo excesivas, desperdiciando un 12–18% de bobina. Prevención: Fijar el cálculo de W_strip y L_stick en el plano de troquel del convertidor antes de grabar los cilindros de impresión. |
| 2. Utillaje de cambio de ancho frente a longitud en múltiples SKU (W_flat vs. L_stick) | Cambiar L_stick (50–150 mm) es un parámetro instantáneo de arrastre por servomotor en el PLC; cambiar W_flat requiere sustituir los N_lanes cuellos/tubos formadores y los separadores de cuchillas de corte (60–120 min) | Cada W_flat adicional en una máquina de 8–12 carriles requiere un casete multicarril dedicado de cuellos/tubos más 100–200 horas/año de tiempo de inactividad por cambio mecánico | Modo de fallo: El equipo de marketing diseña anchos de stick de 22 mm, 25 mm y 28 mm para una sola línea multicarril sin advertir que el ancho está fijado por la circunferencia del tubo. Prevención: Estandarizar todas las dosis en un único ancho plano compartido W_flat y escalar el volumen de la porción mediante la longitud de corte L_stick. |
| 3. Merma por contaminación de sellos y retrabajo por fugas (ASTM D3078 / F88) | Cada aumento del 1% en fugas del sello transversal por polvo en suspensión o hilos de líquido destruye tanto el film como ingredientes activos de alto valor (probióticos, suero, API) | Reducir el rechazo por sellos defectuosos del 2.2% al 0.4% en 10M sticks/año evita 180,000 sticks con fugas/año (900,000 sticks llenos ahorrados en 5 años) e impide retiradas de estuches comerciales | Modo de fallo: Cotizar conductos de caída por gravedad simples para polvos polvorientos (CI > 18%) o bombas con válvula antirretorno simple para geles filamentosos (>1,500 cP). Prevención: Especificar sinfines servocontrolados hasta el fondo del tubo + extracción de polvo por vacío (BF) o boquillas neumáticas de succión activa (LV-600X / BY). |
| 4. Agrupación aguas abajo y encartonado horizontal automático (Q_net > 160–200 spm) | Un operario empacador inspecciona, cuenta y carga de forma sostenible 40–50 sticks/min; una máquina de sticks de 8–10 carriles sin agrupación (240–320 spm) requiere 5–7 empacadores manuales/turno | Integrar conductos de compuerta sincronizados y cangilones indexados hacia una encartonadora horizontal automática reasigna 4–6 operarios/turno (8,000–12,000 horas-hombre/año) | Modo de fallo: Comprar una máquina de stick pack de 10 carriles de alta velocidad con rampa de descarga a granel y descubrir después que la carga manual de estuches estrangula la línea a 120 spm. Prevención: Cotizar la agrupación sincronizada de salida multicarril y nuestra configuración de encartonado de stick pack siempre que Q_net > 160–200 sticks/min. |
Una vez definido el plano de su stick terminado, pase directamente a nuestra guía de compra sobre cómo elegir una máquina de stick pack para calcular el número de carriles activos (N_lanes) y el ancho de banda madre (W_web), y utilice nuestra guía de costos y alcance de cotización de máquinas de stick pack junto con la guía de precios y ROI de stick pack para comparar propuestas comerciales.
¿Cómo se verifican la barrera del stick pack, la integridad del sello y los límites del formato durante las Pruebas de Aceptación en Fábrica (FAT)?
Un plano dimensional del envase terminado establece la geometría del paquete, el cálculo de la cinta desplegada y el alcance del utillaje de la máquina, mientras que la estabilidad de vida útil y el rendimiento del sellado hermético se verifican con su lote real de producto y la bobina de laminado del convertidor bajo protocolos de ensayo normalizados. Durante las pruebas con muestras previas al pedido y las Pruebas de Aceptación en Fábrica (FAT) previas al embarque, la aprobación de ingeniería debe verificar:
- Verificación de fugas del stick completo y estallido en la unión en T (ASTM D3078 y ASTM F1140): Sumerja stick packs llenos muestreados por separado de cada carril activo (Carril 1 a Carril N) en una cámara de burbuja al vacío según ASTM D3078 (-25 a -60 kPa mantenidos durante 30 segundos) para confirmar cero burbujas por microcanales en la unión en T de 4 capas entre la costura trasera y el sello transversal, y ejecute presurización interna de estallido/fluencia según ASTM F1140 en los carriles centrales y exteriores.
- Resistencia al pelado del sello frío y Hot-Tack en estado fundido (ASTM F88 y ASTM F1921): Verifique que la resistencia al pelado del sello a temperatura ambiente cumpla con ASTM F88 (>=12–25 N/15 mm a 200–300 mm/min) sin delaminación, y que el hot tack del sellante interior fundido (ASTM F1921) soporte el impacto de la dosis en caída inmediatamente después de la apertura de la mordaza inferior.
- Validación de barrera en lámina plana frente a tubo formado (ASTM D3985 OTR y ASTM F1249 WVTR) y cumplimiento para contacto con alimentos (FDA 21 CFR 177.1520): Exija certificados del convertidor que confirmen el cumplimiento de la poliolefina interior para contacto con alimentos según FDA 21 CFR 177.1520 (LLDPE, mLLDPE, CPP) más las tasas de transmisión de oxígeno ASTM D3985 y de vapor de agua ASTM F1249 en lámina plana, y luego inspeccione los sticks formados para asegurar que los radios del cuello formador no agrieten por flexión la capa de hoja de aluminio de 7–9 μm.
- Cuándo descartar el formato de stick pack tubular: Si su porción supera los 30–50 g (>60–100 cm³), requiere un cierre zipper resellable a presión o una boquilla rígida roscada, o necesita un panel gráfico cuadrado y plano (W >= 50 mm, R_LW < 2.0:1), dirija el proyecto hacia envasadoras de sobres planos (sachet) (consulte cómo elegir una envasadora de sobres sachet), envasadoras verticales de formado, llenado y sellado (VFFS) o envasadoras de bolsas prefabricadas (premade pouch).
Preguntas frecuentes sobre el formato stick pack, dimensiones, sellos y equipos
¿Se escribe «stick pack» o «stickpack», y el término fija un tamaño estándar?
Tanto «stick pack» (dos palabras) como «stickpack» (una palabra) se refieren exactamente al mismo envase flexible monodosis estrecho, tubular y con costura trasera. Ninguna de las dos grafías establece un ancho en milímetros, una longitud de corte o un peso de llenado universales. Especifique siempre el ancho plano W_flat (mm), la longitud total de corte L_stick (mm incluyendo ambos sellos de extremo), el estilo de costura trasera (aleta frente a solapa) y la dosis de llenado objetivo (g o mL con densidad aparente o viscosidad) en un plano acotado del envase.
¿Cómo se mide el ancho de un stick pack y cómo calculo el ancho de la cinta de film desplegada?
El ancho del stick pack (W_flat) se mide de borde a borde a través del tubo terminado vacío o presionado en plano en milímetros (rango estándar de catálogo de 20–105 mm en los bastidores LINEVO LV-400 / 680 / 980; 17–35 mm para la mayoría de los sticks comerciales de mezclas de bebidas y café). Para formar ese cilindro alrededor de un tubo vertical, la cinta de film cortada desplegada por carril es W_strip = 2 W_flat + 2 W_fin para un sello de aleta plegada (o W_strip = 2 * W_flat + W_lap para un sello plano de solapa). Un stick plano de 23 mm con un sello de aleta de 6 mm requiere una cinta de film de 58 mm de ancho por carril.
¿Cuánto film de envasado ahorra un stick pack en comparación con un sobre plano de 4 soldaduras?
Debido a que un stick pack tubular envuelve una única cinta estrecha formando un cilindro con una sola costura trasera —eliminando los anchos márgenes de sellado lateral izquierdo y derecho requeridos en un sobre plano de 4 soldaduras—, reduce típicamente el consumo de laminado flexible entre un 30% y un 45% para exactamente el mismo volumen de dosis. Para una porción de polvo de 5 g, un stick con sello de aleta de 23 × 100 mm utiliza 5,800 mm2 de film (y un stick con sello de solapa utiliza 5,200 mm2) en comparación con los 9,600 mm2 de un sobre de 4 soldaduras de 60 × 80 mm, logrando una reducción de material del 39.6% al 45.8%.
¿Cuál es la diferencia entre un stick pack con sello de aleta (fin seal) y un stick pack con sello de solapa (lap seal)?
Un sello de aleta (fin seal) pliega ambos bordes exteriores de la cinta de film cortada hacia afuera para que las capas termosellables internas (como LLDPE o CPP) se unan cara con cara (interior con interior), dejando una estrecha aleta saliente de 5–7 mm que se pliega en plano contra el panel trasero; funciona con cualquier laminado multicapa estándar (incluidos PET/AL/LLDPE y Papel/AL/PE). Un sello de solapa (lap seal) superpone en plano la cara interior de un borde sobre la superficie exterior del borde opuesto (interior con exterior), ahorrando 6–8 mm de ancho de film por carril (un 8–12% de ahorro adicional de material) y creando un panel trasero liso, pero requiere un film cuya superficie exterior sea térmicamente compatible con la capa sellante interior.
¿Puede la misma máquina de stick pack producir diferentes anchos de stick y diferentes pesos en gramos?
Una máquina de stick pack puede ajustar la longitud total de corte L_stick (50–150 mm en los bastidores LINEVO LV-400 / 680 / 980) y el volumen de dosis electrónicamente desde la pantalla táctil HMI en cuestión de minutos, permitiéndole producir referencias (SKU) de 3 g, 5 g y 10 g en la misma máquina haciendo el stick más corto o más largo. Sin embargo, el ancho plano del stick W_flat está fijado por la circunferencia física de los cuellos formadores y tubos verticales de acero inoxidable. Cambiar W_flat requiere sustituir los N_lanes conjuntos de cuello/tubo formador y reajustar las cuchillas circulares de corte longitudinal.
¿Pueden los stick packs contener líquidos viscosos, geles y pastas además de polvos secos?
Sí, siempre que el cabezal de dosificación superior y el sistema de sellado transversal de la máquina se correspondan con la reología del producto. Los polvos cohesivos (Índice de Carr USP <616> CI > 18%) utilizan sinfines verticales servocontrolados multicarril con extracción de polvo por vacío (LV-400BF / 680BF / 980BF); los cristales de libre fluidez (CI <= 15%) utilizan vasos volumétricos (LV-400BK / 680BK / 980BK); los líquidos fluidos utilizan bombas de desplazamiento positivo (LV-400BY / 680BY / 980BY); y los geles o pastas viscosas (>1,500 cP, como geles energéticos, miel, kétchup o wasabi) utilizan bombas de pistón servocontroladas de válvula rotativa con boquillas neumáticas de succión activa (configuraciones LV-600X y de líquido antigoteo) y troqueles opcionales de boquilla vertedora con forma de cuello de botella.
¿Cuándo debo elegir una máquina monocarril frente a una máquina de stick pack multicarril (LV-400 / 680 / 980)?
Si la producción neta requerida es inferior a 50–70 envases/min (<20,000–28,000 envases por turno de 8 horas) o su programación de maquila (co-packing) cambia los anchos de bolsa diariamente en tiradas clínicas o piloto pequeñas, evalúe con el equipo de ingeniería una disposición compacta de formado monocarril, sus piezas de formato y las tareas medidas de cambio. Una vez que la demanda sostenida en un ancho de stick estrecho (17–65 mm) supera los 80–120 sticks aceptados/min, pase a un bastidor multicarril de stick pack de 4 a 16 carriles (LV-400 / LV-680 / LV-980) para que la línea entregue entre 120 y 500+ sticks/min a una cadencia conservadora de 28–36 cortes/min con tiempo completo de permanencia de termosellado.
Fuentes
Diseñamos y fabricamos nuestras máquinas de stick pack en Foshan en torno a las ecuaciones de geometría del envase, los márgenes de sellado y las especificaciones de plataforma detalladas en nuestra familia de máquinas de stick pack (serie de sinfín servocontrolado para polvo LV-400BF / 680BF / 980BF, serie volumétrica para gránulos LV-400BK / 680BK / 980BK, serie de bombas para líquidos LV-400BY / 680BY / 980BY y configuraciones para pastas viscosas LV-600X que cubren 2–16 carriles, anchos de stick terminado de 20–105 mm, longitudes de corte de 50–150 mm, anchos de bobina madre de 400 / 680 / 980 mm y 20–40 cortes/min), plataformas compactas monocarril VFFS/sachet (LV-420 en /machines/vffs), series de sobres planos de 3 y 4 soldaduras (LV-400F / 680F / 980F y LV-500SF / 700SF / 980SF / LV-450X en /machines/sachet-packing) y encartonadoras automáticas aguas abajo, junto con nuestros flujos de trabajo de pruebas con muestras, instalación y capacitación y repuestos. Confirmamos las velocidades exactas del proyecto, las tolerancias de llenado, las dimensiones del cuello formador y las verificaciones de las Pruebas de Aceptación en Fábrica (FAT) con su producto y laminado reales en nuestra cotización por escrito.
Las referencias externas de ingeniería, los cálculos de banda para sello de aleta frente a solapa y los protocolos de ensayo de validación citados en esta guía incluyen: referencias de ingeniería de la industria para stick pack multicarril, stick con forma, formado de sello de aleta frente a solapa y agrupación en encartonadora; USP <616> (Bulk Density and Tapped Density of Powders) y USP <1174> (Powder Flow: Carr's Compressibility Index & Hausner Ratio); ASTM F88 / F88M (Seal Peel Strength of Flexible Barrier Materials); ASTM F1921 / F1921M (Hot-Tack Strength of Thermoplastic Polymers); ASTM F1140 / F1140M (Internal Pressurization Burst and Creep Resistance); ASTM D3078 (Bubble Emission Vacuum Leak Testing); ASTM D3985 (Oxygen Gas Transmission Rate OTR through Plastic Film and Sheeting Using a Coulometric Sensor); ASTM F1249 (Water Vapor Transmission Rate WVTR through Plastic Film and Sheeting Using a Modulated Infrared Sensor); ASTM D1894 (Static and Kinetic Coefficients of Friction of Plastic Film and Sheeting); ASTM D1922 (Propagation Tear Resistance of Plastic Film and Thin Sheeting by Pendulum Method); y FDA 21 CFR 177.1520 (Olefin Polymers for Food-Contact Heat-Seal Layers).
Prepare el expediente de su stick pack terminado para revisión de ingeniería
Envíe la reología de su producto y la porción objetivo, el plano acotado del stick pack (W_flat × L_stick y W_strip desplegado) o fotos frontales y traseras de muestras, la ficha técnica del film del convertidor (OTR ASTM D3985, WVTR ASTM F1249, COF ASTM D1894 y capa sellante FDA 21 CFR 177.1520), el sistema de apertura (muesca en V, pre-corte láser, zigzag o boquilla con forma) y la producción neta requerida por turno (Q_net). La siguiente tabla de verificación muestra exactamente cómo registrar cada parámetro.
Cuando el formato de su envase esté listo para traducirse en una cotización de línea completa, utilice la lista de verificación del proyecto para añadir los datos eléctricos de planta (208V/240V/480V 60 Hz frente a 220V/380V 50 Hz), la altura libre al techo y los detalles de encartonado, o envíe un mensaje directamente a nuestro equipo de ingeniería por WhatsApp para analizar su stick pack.
Consulte su aplicación con LINEVO.
Analizar su stick pack