
En esta página
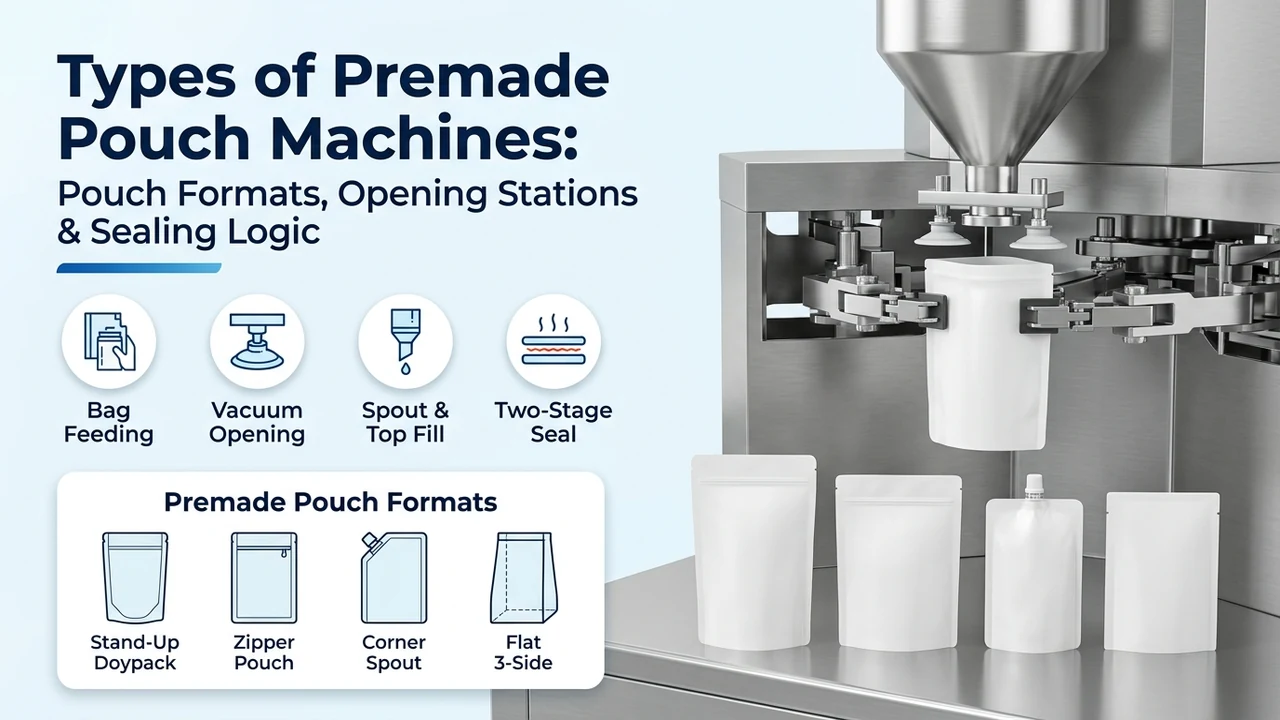
Solicitar una envasadora de bolsas prefabricadas antes de definir la geometría de la bolsa convertida, el sistema de cierre y el rango de anchos de SKU provoca fallos crónicos de apertura, aplastamiento de perfiles zipper y fugas en los fuelles laterales. Adapte su formato de bolsa doypack autónomo, con zipper, con fuelle, de fondo plano o con boquilla a la arquitectura exacta de torreta pick-fill-seal o de llenado en riel por boquilla, al paso de pinzas y al protocolo de pruebas de aceptación en fábrica (FAT) antes de cerrar el alcance de su cotización.
Las envasadoras de bolsas prefabricadas utilizan distintas disposiciones para bolsas de boca superior abierta, con cierre zipper y con boquilla. Compare los requisitos de manipulación de bolsas, dosificación, cierre y cambio de formato con su producto y envase terminado antes de elegir una configuración rotativa, lineal o de llenado a través de boquilla.
| Parámetro de ingeniería | Línea base estándar o dato del comprador | Por qué define la arquitectura de máquina y el utillaje de estación |
|---|---|---|
| Cierre principal y vía de entrada de llenado | Boca superior abierta (termosellada tras el llenado) frente a cuello de boquilla superior/central presoldado (8–22 mm de diámetro interior) con tapón de rosca | Separa las torretas pick-fill-seal de sellado superior (líneas base LV-210 y envasadora de bolsas prefabricadas para shisha) de las llenadoras de líquidos en riel por boquilla con roscado servo/magnético (línea base LV-160) |
| Geometría de fuelle de fondo y lateral | Plana de 3 sellos (0 fuelles), doypack stand-up con fuelle de fondo en W (30–100 mm), fuelle lateral plegado, o bolsa de fondo plano de 5 paneles / 4 sellos (quad-seal) | Determina si bastan ventosas para paneles planos o si son obligatorias boquillas de inflado de fuelle inferior, dedos mecánicos plegadores de fuelle y barras de sellado de doble etapa |
| Perfil de cierre zipper recerrable | Ninguno frente a perfil zipper de cierre a presión (PTC) simple/doble (1.2–2.5 mm de espesor de nervio situado 25–40 mm bajo el borde superior) o zipper tipo Velcro/bolsillo | Requiere una uña mecánica dedicada para abrir el zipper en la Estación 3 más ranuras de alivio rebajadas (1.5–3.0 mm) en las mordazas de las pinzas y barras de termosellado para evitar aplastar el perfil |
| Rango de ancho y largo de bolsa | Plano CAD del comprador para todos los SKU (90–210 × 110–330 mm en la base LV-210; 80–240 mm, 180–300 mm o 270–400 mm entre torretas OEM estándar y de formato ancho) | Fija el diámetro primitivo de la torreta, la separación de pinzas, el ancho del casete cargador y si se requiere ajuste motorizado de ancho por PLC |
| Estructura del laminado y espesor del sellante | Composición de film multicapa (PET/AL/LLDPE, PET/VMPET/PE, Kraft/AL/CPP, o esterilizable en autoclave PET/AL/OPA/RCPP; 80–200 µm, sellante olefínico conforme a FDA 21 CFR 177.1520) | Controla el tiempo de permanencia por transferencia térmica conductiva, el termosellado de una etapa frente a dos etapas (Estación 6 + Estación 7) y el prensado con barra enfriadora por agua |
| Reología del producto y dosis objetivo | Gránulos de flujo libre, polvos volátiles, salsas viscosas o con partículas (CIP SUS304/316), pastas cohesivas (100–500 g en nuestra envasadora de bolsas prefabricadas para shisha) o líquidos de gran volumen (2 kg–5 L en LV-160) | Selecciona la pesadora multicabezal sincronizada, el dosificador de tornillo sinfín servo con campana de extracción de polvo, el pistón servo con boquilla antigoteo de cierre positivo o la bomba de caudal magnético/másico |
| Velocidad de línea aceptada y cinemática de pistas | Bolsas buenas netas/min (Q_net): 10–25 bpm (lineal/boquilla), 20–60 bpm (rotativa símplex 1-up de 8 estaciones) o 60–100+ bpm (rotativa dúplex 2-up de doble pinza) | Determina la elección entre torreta símplex o dúplex, boquillas de descarga simples o dobles y el suministro de aire comprimido (400–600 frente a 1,000 NL/min a 0.5–0.65 MPa) |
| Norma de validación de sellado y cierre | Resistencia al pelado ASTM F88 (tira de 25.4 mm o 15 mm a 200–300 mm/min), hot tack ASTM F1921, estallido/fluencia de bolsa completa ASTM F1140 y par de apriete de tapón ASTM D3198 | Establece límites objetivos de aprobación/rechazo en las pruebas FAT en transiciones de fuelle de 2 a 4 capas, extremos de zipper y tapones roscados en boquilla |
¿Cómo modifican las estaciones de la máquina los tipos de bolsas stand-up, doypack, de fondo plano y con boquilla?
En ingeniería de envasado industrial, bolsa stand-up y doypack describen exactamente el mismo envase base: una bolsa flexible laminada construida con un fuelle de fondo ovalado plegado en W que se expande para formar una base estable al llenarse, sellada a lo largo de dos costuras verticales laterales y abierta en la boca superior para el llenado. Aunque los catálogos de convertidores agrupan bolsas planas de 3 sellos, doypacks stand-up, bolsas con cierre zipper a presión, bolsas con fuelle lateral, bolsas de fondo plano de 5 paneles (tipo caja) y bolsas con boquilla bajo una misma categoría comercial, una envasadora automática de bolsas prefabricadas interactúa con cada una como una carga mecánica distinta. Cada pliegue, escalón de fuelle, nervio de zipper o boquilla plástica soldada altera la forma en que las pinzas sujetan los bordes, cómo el vacío y el aire comprimido separan las caras y cómo las mordazas térmicas comprimen el sello superior.
En nuestra familia de máquinas llenadoras de bolsas prefabricadas y en las especificaciones internacionales de torretas OEM (incluidos los estándares de clasificación de bolsas de PACRAFT/Toyo Jidoki, las llenadoras rotativas Viking Masek y las torretas de la serie RZ8 de Rezpack), los formatos de bolsa se dividen en formatos pick-fill-seal de boca superior y formatos guiados por riel de llenado a través de boquilla. Dentro del grupo de boca superior, el cambio de espesor en la línea de sellado superior —que va de 2 capas de film en un doypack liso a 4 capas de film en una bolsa con fuelle lateral o de fondo plano tipo caja, más 2.4–5.0 mm de perfil termoplástico de zipper en las costuras laterales— define el hardware de las estaciones. Auditar cada estructura de bolsa según su modo de fallo dominante y su causa raíz —como desalineación del zipper, contaminación por polvo o líquido en la zona de mordazas superiores, extrusión de polímero en escalones de fuelle de 2 a 4 capas y fugas por microcanales— permite a los ingenieros de envasado especificar el equipamiento mecánico de estación que evita defectos en planta antes de cursar el pedido.
| Formato y estructura de la bolsa | Capas en el sello superior y geometría de cierre | Estaciones requeridas de sujeción, apertura y sellado | Nuestra ruta base y estado | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|---|
| Bolsa stand-up lisa (Doypack, fuelle de fondo en W) | 2 capas planas de laminado (2 × t_film) en toda la boca superior; el fuelle inferior en W (30–100 mm de profundidad) se expande formando una base redonda u ovalada | Pinzas laterales de almohadilla plana; doble ventosa superior de vacío + soplo temporizado de aire a sobrepresión (0.5–0.65 MPa) o abridor de fuelle inferior; 1.ª y 2.ª mordaza de termosellado + barra de enfriamiento | Ruta pick-fill-seal: pesaje y llenado LV-210, configuración para bolsas de bebidas y configuración para leche en bolsa stand-up (90–210 × 110–330 mm, línea base 20–70 bpm) | Modo de fallo: Expansión incompleta del fuelle en W que provoca puenteo del producto en la garganta superior y sellos contaminados. Prevención: Sincronizar un chorro de aire temporizado (150–300 ms) o dedos mecánicos abridores de fuelle inferior en la Estación 3 antes de abrir la tolva dosificadora. |
| Bolsa stand-up con zipper de cierre a presión (PTC) o bolsa plana con zipper | 2 capas planas de film en el borde de sellado superior sobre un perfil zipper macho/hembra extruido de PE/PP (1.2–2.5 mm de espesor por lado) soldado 25–40 mm bajo la boca | Mordazas de pinza rebajadas con muesca de alivio para zipper; uña mecánica separadora de zipper accionada por leva/servo en la Estación 3 antes de la tracción por vacío; rodillos opcionales de recierre de zipper previos al sellado | Ruta pick-fill-seal: configuración LV-210 para gomitas en bolsa con zipper, configuración para fruta en bolsa con zipper y configuración con desecante | Modo de fallo: Las ventosas tiran solo del film exterior mientras el zipper interior permanece cerrado (salto por 'no apertura'), o las pinzas planas aplastan los extremos gruesos del zipper causando fugas en las esquinas bajo ensayo de estallido ASTM F1140. Prevención: Usar una cuchilla/uña mecánica dedicada para abrir el zipper y mecanizar rebajes de alivio de 1.5–3.0 mm en las pastillas de las pinzas. |
| Bolsa con fuelle lateral plegado hacia fuera (tope de una sola capa) | Los fuelles laterales se pliegan hacia fuera/planos cerca de la boca superior de modo que el centro del sello ve 2 capas mientras los bordes plegados exteriores pasan de 2 a 4 capas | Pinzas laterales de alta fuerza de sujeción; apertura de boca por vacío + chorro de aire verificada sobre los pliegues reales del convertidor; termosellado de doble etapa + almohadilla compensadora de silicona | Ruta pick-fill-seal: incluida en la configuración CIP para salsas en bolsas prefabricadas (dimensiones y velocidad confirmadas mediante prueba de muestras) | Modo de fallo: Fugas por microcanales capilares en el escalón de 2 a 4 capas donde las mordazas metálicas rígidas hacen puente sobre el centro más delgado de 2 capas. Prevención: Especificar termosellado en dos etapas (precalentamiento en Estación 6 + sellado/enfriamiento en Estación 7) con respaldos de caucho de silicona flexible (60–70 Shore A) para igualar la presión de prensado. |
| Bolsa de fondo plano (tipo caja / 5 paneles) y bolsa quad-seal de doble capa superior | Base rectangular totalmente plana con 4 sellos verticales de esquina y fuelles laterales completos en M (4 capas de film en ambos fuelles laterales en la línea de sellado superior; 2 capas en el centro) | Pinzas reforzadas de alta sujeción; dedos mecánicos positivos para plegar/abrir el fuelle dentro de la boca antes del sellado; termosellado de alta fuerza en dos etapas + barra enfriadora refrigerada | Configuración de proyecto a medida; requiere revisión física de muestras mediante pruebas de muestras antes de proponer cualquier ruta de máquina | Modo de fallo: Los paneles de fuelle lateral se pliegan en acordeón o se abomban hacia fuera durante el sellado superior, dejando esquinas de 4 capas sin sellar u hombros arrugados. Prevención: Exigir cuchillas plegadoras mecánicas de fuelle inmediatamente antes de la primera estación de termosellado y validar la resistencia a la fluencia de la bolsa completa según ASTM F1140. |
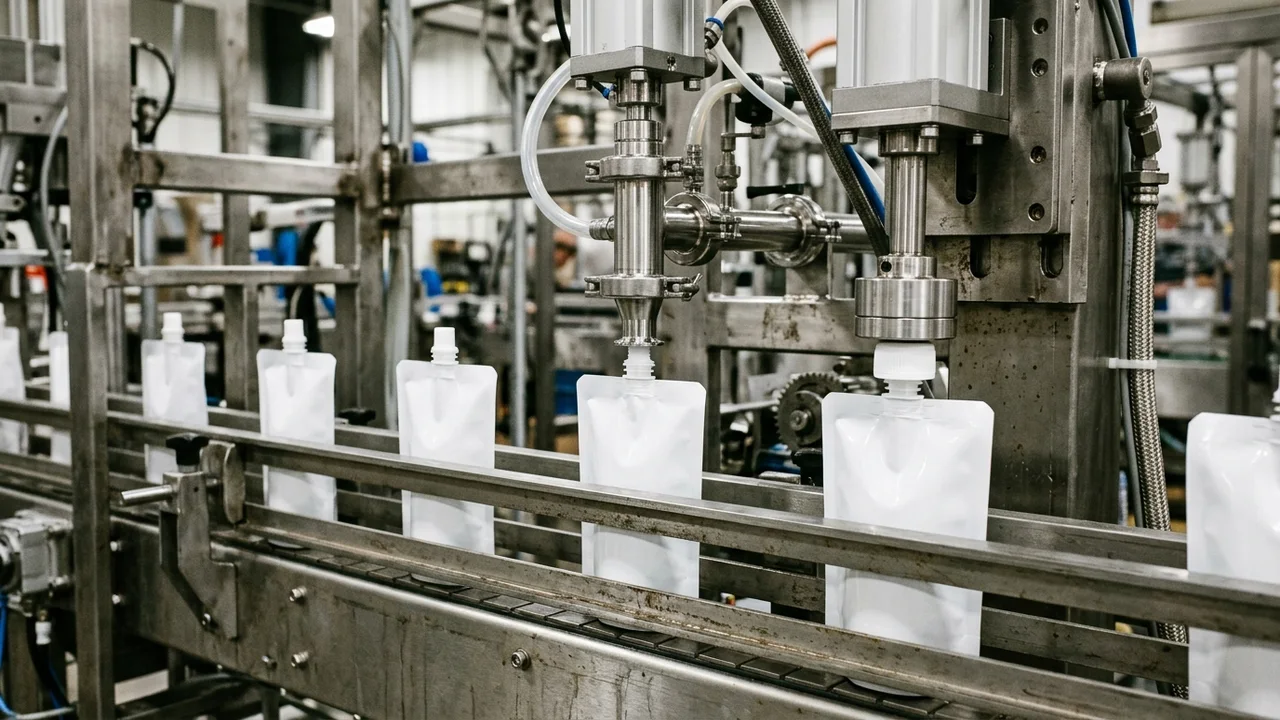
| Bolsa con boquilla superior central presoldada (formato líquido 250 mL–5 L) | El perímetro de la bolsa viene 100% presellado por el convertidor; el producto entra por un cuello rígido de boquilla de HDPE o PP moldeado por inyección (8–22 mm DI) cerrado con tapón roscado con precinto | Riel portador ranurado de acero inoxidable para el cuello de la boquilla (sujeta la brida rígida, no el film flexible); boquilla de llenado sumergible o estanca a través de boquilla; alimentador vibratorio de tapones + roscadora de par servo/magnético | Ruta de llenado a través de boquilla: llenadora de bolsas con boquilla para detergente líquido de 2 kg–5 L LV-160 y llenadora de bolsas con boquilla para cerveza LV-160 (línea base de catálogo 10–15 bolsas/min) | Modo de fallo: Salpicaduras de líquido o espuma mojan las roscas de la boquilla durante la dosificación, causando trasroscado del tapón, precintos torcidos o fugas en transporte. Prevención: Utilizar una boquilla antigoteo de cierre positivo adaptada al diámetro interior de la boquilla y verificar el par de aplicación/apertura (0.8–1.8 N·m) según ASTM D3198. |
| Bolsa stand-up con boquilla en esquina inclinada (boquilla de vertido a 30°–45°) | La boquilla viene presoldada en una esquina superior (30°–45°) mientras el borde superior adyacente permanece abierto para llenado por boca superior (o se llena por la boquilla en un riel inclinado) | Mordazas de pinza asimétricas rebajadas en torreta pick-fill-seal (que libran el cuerpo de la boquilla en esquina) con llenado por boca superior + termosellado superior desplazado, O taponadora dedicada en riel inclinado | Incluida entre las opciones de boquilla/doypack de la configuración para salsas en bolsas prefabricadas; la ruta exacta de llenado superior frente a llenado por boquilla se confirma con el plano de su bolsa | Modo de fallo: Las pinzas simétricas estándar o las barras rectas de sellado superior golpean la brida plástica rígida de la boquilla, fisurando la quilla de soldadura o atascando la torreta. Prevención: Entregar planos CAD acotados de la quilla de la boquilla para que las barras de sellado escalonadas y las pinzas con muesca mantengan un margen térmico de seguridad de >=3–5 mm respecto a la soldadura de la boquilla. |
| Bolsa plana de 3 o 4 sellos tipo almohadilla o esterilizable en autoclave (sin fuelle inferior) | 2 capas planas en la boca superior (2 × t_film); sin fuelle inferior; queda plana tras la descarga (incluidas bolsas de aluminio esterilizables o para pastas cohesivas) | Pinzas planas estándar (rotativas o lineales horizontales); apertura por ventosas de vacío sin chorro de aire inferior; desaireación por vacío/vapor o barrido de gas + sellado plano en dos etapas | Pick-fill-seal rotativa (base LV-210) o lineal horizontal en nuestra envasadora de bolsas prefabricadas para tabaco de shisha (100–500 g, línea base 10–20 bolsas/min) | Modo de fallo: Hebras de pasta cohesiva, aceite o condimento cruzan la estrecha boca plana al retraerse la boquilla, provocando ampollas en el termosellado superior. Prevención: Combinar boquillas sumergibles servo con válvulas antigoteo de aspiración por retroceso (suck-back) y validar la resistencia al pelado del sello según ASTM F88. |
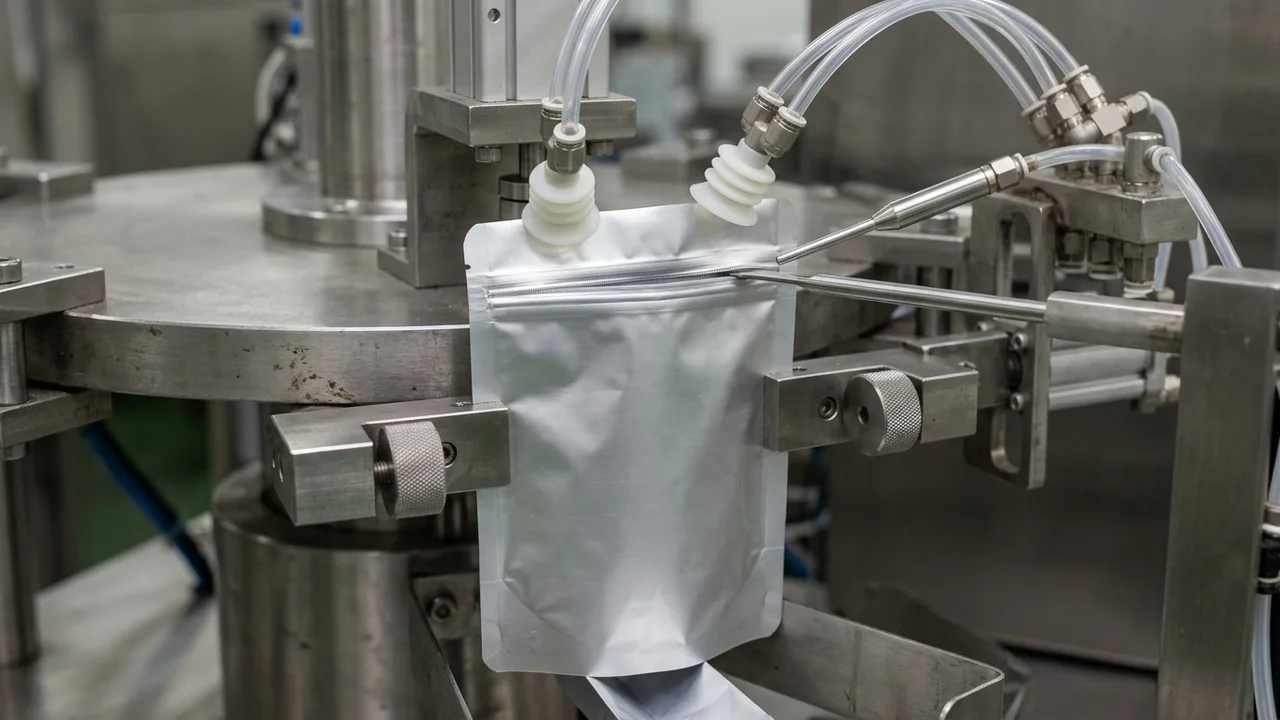
Regla práctica 1 (Umbral para zipper de cierre a presión y fuelle lateral multicapa): Si el laminado de su bolsa convertida supera las 110 micras de espesor total, incorpora un nervio de zipper de cierre a presión (1.2–2.5 mm de espesor de perfil) o pasa de 2 capas de film a 4 capas de film en los fuelles laterales, especifique una torreta pick-fill-seal de 8 o 10 estaciones equipada con uña mecánica abridora de zipper en la Estación 3, pastillas de pinza rebajadas con alivio para zipper y termosellado en dos etapas (precalentamiento en Estación 6 + sellado final y barra enfriadora por agua en Estación 7). Las mordazas de una sola etapa no pueden transmitir suficiente calor por conducción a los escalones de fuelle de 4 capas a 30–60 bolsas/min sin sobrecalentar y quemar el panel central de 2 capas o fallar las pruebas de hot-tack ASTM F1921 y de estallido ASTM F1140.
¿Cuáles son los principales tipos de envasadoras de bolsas prefabricadas y en qué se diferencian las rotativas, dúplex, en línea y de boquilla?
Una vez que el formato de su bolsa define el método de apertura y cierre, la segunda decisión de ingeniería es la arquitectura de transporte de la máquina. Los resultados de búsqueda y los catálogos de proveedores suelen mezclar torretas rotativas de 6, 8 y 10 estaciones, torretas dúplex (de doble pinza), máquinas indexadas horizontales en línea y taponadoras en riel para boquillas sin explicar los límites cinemáticos que las separan. A diferencia de las envasadoras verticales de formado, llenado y sellado (VFFS) o las envasadoras de sobres sachet que desbobinan y conforman film alrededor de un tubo formador, toda envasadora de bolsas prefabricadas debe indexar bolsas individuales preconvertidas a través de un ciclo de estaciones sincronizado.
| Tipo y arquitectura de máquina | Secuencia de estaciones y cinemática de indexado | Velocidad base estándar, ancho y consumos | Formatos de bolsa ideales y aplicaciones de producto | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|---|
| Torreta rotativa pick-fill-seal símplex (1-up) de 8 estaciones (ejemplos 8S-235 / RZ8-240E / TT-8D-N) | Torreta circular indexada por leva o servo con 8 pares de pinzas laterales ajustables en ancho (1 bolsa por estación): (1) Alimentación desde cargador, (2) Codificación de fecha, (3) Apertura de zipper + vacío/aire, (4) Llenado + vibración, (5) Asentamiento / barrido de gas / desecante / campana de polvo, (6) 1.er sellado, (7) 2.º sellado + barra de enfriamiento, (8) Descarga | Comparativa industrial 20–60 bolsas/min; ancho 80–240 mm (RZ8-240E); 3.0–3.5 kW; 400–600 NL/min (14–21 CFM) de aire seco a 0.5–0.65 MPa; 900–1,500 kg | Doypacks stand-up, bolsas con zipper a presión, bolsas planas de 3 sellos y bolsas con desecante para granos de café, gomitas, fruta deshidratada, snacks, polvos, jugos, bebidas lácteas y salsas | Modo de fallo: Pérdida de succión por vacío o adherencia por electricidad estática en el cargador horizontal/inclinado que provoca toma doble o caída de bolsas en la Estación 1. Prevención: Combinar un cargador motorizado de banda inclinada con cuchillas laterales de aire de separación y enclavamientos ópticos/de vacío 'sin bolsa / sin apertura / sin llenado' en la Estación 3. |
| Torreta rotativa símplex de 8 estaciones de formato ancho (clase RZ8-300E / RZ8-400E / 8S-285 / TT-8C2) | Torreta rotativa de mayor diámetro primitivo con indexadores de leva reforzados y pinzas de muelle/leva de alta sujeción diseñadas para bolsas anchas y pesos elevados de llenado (1.5–5.0 kg) | 15–50 bolsas/min en ancho 180–300 mm (RZ8-300E, 1,800 kg) o 15–30 bolsas/min en ancho 270–400 mm (RZ8-400E, 2,500 kg); largo hasta 450–600 mm; 3.6–5.5 kW; >=400–700 NL/min de aire | Formatos familiares o granel de alimento para mascotas, proteína en polvo, congelados, gránulos agrícolas y salsas institucionales en bolsas stand-up o con zipper (dosis de 1.5–5.0 kg) | Modo de fallo: El impacto dinámico de una descarga de 2–5 kg de producto desliza la bolsa hacia abajo dentro de las mordazas de las pinzas, produciendo un sello superior caído y torcido. Prevención: Instalar un pedestal sincronizado de soporte inferior bajo las Estaciones 4–7 y especificar insertos de pinza estriados de alta fricción en carburo/silicona. |
| Torreta rotativa pick-fill-seal símplex de 10 estaciones (clase ZP-10R200 / multicomponente) | Torreta circular de 10 estaciones que añade dos posiciones adicionales de trabajo entre la apertura de bolsa (Estación 3) y el primer termosellado (Estación 8) | 20–75 bolsas/min; ancho de bolsa 80–240 mm; largo 120–380 mm; 4.0–5.5 kW; 500–750 NL/min de aire a 0.6 MPa | Platos preparados multicomponente (descarga de sólidos con pesadora en Estación 4 + dosificación de salsa líquida por pistón en Estación 5 + inserción de desecante/absorbente de oxígeno o barrido de gas N2 en dos etapas en Estaciones 6–7) | Modo de fallo: La salsa líquida salpica la capa sellante interior superior al dosificarse inmediatamente después de los trozos sólidos, causando reventones por vapor en las mordazas de sellado. Prevención: Separar el llenado de sólidos (Estación 4) de la dosificación líquida con boquilla sumergible (Estación 5) y añadir un limpiador/aspirador interior de boca (Estación 6). |
| Torreta rotativa pick-fill-seal dúplex (2-up / doble pinza) (clase TT-9CW / 8SU-240 / SG320D) | Cada estación de la torreta rotativa porta dos pares paralelos de pinzas (2 bolsas indexadas por ciclo), alimentadas por un cargador de doble pista y un dosificador de descarga doble | 60–100+ bolsas/min de producción combinada (30–50 ciclos/min × 2 pistas); ancho de bolsa restringido a 75–180 mm (hasta 240 mm en bastidores de gran paso); 4.5–7.0 kW; ~1,000 NL/min (~35 CFM) de aire comprimido | Bolsas stand-up y con zipper de alto volumen o monodosis (50–500 g de gomitas, frutos secos, premios para mascotas, cápsulas, detergentes líquidos) en tiradas largas de un solo SKU | Modo de fallo: Fuerza desigual de prensado en la barra de sellado o deriva del peso de llenado entre la pista interior y la pista exterior de la torreta. Prevención: Especificar cilindros neumáticos/hidroneumáticos independientes de compensación de presión para cada par de mordazas de sellado y dos cabezales dosificadores servo independientes. |
| Rotativa compacta de 6 estaciones o mini indexada lineal pick-fill-seal (clase 4SC-235 / TRC-300) | Bastidor compacto de 4 a 6 estaciones que combina codificación/apertura y utiliza una única estación combinada de termosellado sin estación independiente de enfriamiento por agua | 6–25 bolsas/min; ancho de bolsa 90–235 mm; 1.5–2.5 kW; 350–500 NL/min de aire | Maquiladores de tiradas cortas o líneas piloto que trabajan con bolsas delgadas (<100 µm) sin zipper de 3 sellos o doypacks sencillos a baja velocidad | Modo de fallo: Deformación del sello superior y separación en caliente (hot-tack ASTM F1921) en bolsas gruesas de aluminio/kraft o con zipper porque la bolsa se suelta antes de que cristalice el sellante fundido. Prevención: Limitar los bastidores de 1 solo sello a laminados delgados a <=20 bpm, o pasar a una torreta de 8 estaciones con 2.º sello dedicado + barra enfriadora. |
| Envasadora horizontal en línea de movimiento intermitente (envasadora de bolsas prefabricadas para shisha / clase de pista lineal) | Transportador de indexado horizontal lineal o viga galopante (walking-beam) que desplaza las bolsas en línea recta bajo módulos superiores accesibles de dosificación y sellado (4799 × 779 × 1450 mm en nuestra envasadora de bolsas prefabricadas para shisha) | 10–20 bolsas/min en nuestra envasadora de bolsas prefabricadas para shisha (rango de pesaje 100–500 g, 2.4 kW, 450 kg); los sistemas lineales horizontales multipista de alta velocidad alcanzan 40–100 bpm con estaciones lineales extendidas | Pasta de tabaco para shisha cohesiva y pegajosa, toallitas húmedas, bolsas para dispositivos médicos o recetas que requieren extrusores/depositadores superiores voluminosos que no caben alrededor de una torreta circular | Modo de fallo: El estiramiento de la cadena lineal o la deriva acumulada del paso de los portabolsas a lo largo de la pista de 4.8 m descentra la boca de la bolsa respecto a la boquilla de llenado y las mordazas de sellado. Prevención: Utilizar transporte lineal indexado por servo con sensores ópticos de registro en las estaciones de llenado y termosellado. |
| Llenadora a través de boquilla en riel y taponadora de rosca (clase rotativa/lineal para boquilla LV-160) | Las bolsas se deslizan suspendidas por el cuello rígido de su boquilla a lo largo de un riel ranurado de acero inoxidable: (1) Carga automática de bolsas, (2) Dosificación por bomba/pistón a través de la boquilla, (3) Alimentación vibratoria y colocación de tapón, (4) Roscado de tapón magnético/servo, (5) Descarga | 10–15 bolsas/min por cabezal en LV-160 (3.0 kW, 220V/380V 50 Hz, 1400 × 900 × 1050 mm, 100 kg); las llenadoras rotativas multicabezal para boquilla escalan a 30–60+ bpm | Bolsas con boquilla superior central o inclinada (250 mL hasta 2 kg–5 L especificados en LV-160) para detergente líquido de lavandería, jabón lavavajillas, cerveza, concentrado de jugo, aceite de cocina y purés | Modo de fallo: La brida del cuello de la boquilla se atasca en la ranura del riel portador o el tapón de rosca barre los hilos debido a una soldadura desalineada de la boquilla por parte del convertidor. Prevención: Exigir al convertidor tolerancias dimensionales en la brida de la boquilla (±0.15 mm de holgura en la ranura del cuello) y verificar el par de deslizamiento del embrague servo/magnético con tapones de producción. |
Regla práctica 2 (Umbral de rango de ancho de bolsa y bastidor de torreta de pinzas): Si el ancho objetivo de su bolsa W_pouch abarca > 120 mm de diferencia entre su SKU más pequeño y el más grande, o supera los 210–240 mm (con masa de llenado M_fill > 1.5 kg), priorice un bastidor rotativo símplex de formato ancho (clase 180–300 mm o 270–400 mm) con ajuste motorizado de ancho de pinzas por PLC y un pedestal sincronizado de soporte inferior de bolsa, en lugar de forzar rangos extremos de SKU en una torreta estándar de 90–210 mm, ya que un voladizo excesivo de los brazos de pinza induce inclinación en la caída de la bolsa y sellos superiores torcidos.
Regla práctica 3 (Umbral de producción rotativa Símplex 1-Up frente a Dúplex 2-Up): Si su producción neta aceptada requerida Q_net supera las 50–55 bolsas/min en bolsas estrechas (W_pouch ≤ 180 mm) con gránulos de flujo libre o líquidos de baja viscosidad, seleccione una torreta rotativa dúplex (2-up de doble pinza) (60–100 bolsas/min) únicamente cuando los cambios de SKU ocurran <= 1 vez por turno; si su planta cambia anchos de bolsa 2–4 veces por turno, dos torretas símplex independientes de 8 estaciones suelen entregar mayor producción neta semanal porque los bastidores dúplex duplican los puntos de ajuste de pinzas (16–20 pares de pinzas frente a 8), requieren boquillas dosificadoras de doble descarga y consumen ~1,000 NL/min (~35 CFM) de aire comprimido.
Regla práctica 4 (Umbral Pick-Fill-Seal de boca superior frente a riel a través de boquilla): Si la bolsa utiliza una boquilla superior central presoldada o contiene 1.5–5.0 L de detergente líquido, bebida o aceite, dirija el proyecto a una llenadora a través de boquilla en riel con taponadora de rosca (línea base LV-160) en lugar de una torreta pick-fill-seal de sellado superior, ya que suspender la bolsa por su cuello rígido de HDPE/PP elimina el chapoteo de líquido sobre las zonas abiertas de termosellado y permite el control en lazo cerrado del par de apriete del tapón según ASTM D3198.
¿Cómo calcular el volumen útil de la bolsa, el espacio libre de seguridad para el sello y la producción neta símplex frente a dúplex?
El rango publicado de dimensiones de bolsa de una envasadora de bolsas prefabricadas (como 90–210 mm de ancho y 110–330 mm de largo en la envasadora de pesaje y llenado de bolsas prefabricadas LV-210) define la envolvente mecánica de las guías del cargador y las pinzas laterales, pero no cuántos gramos de su producto cabrán dentro de una bolsa determinada sin contaminar el termosellado superior. Dado que los dosificadores miden masa o volumen de líquido mientras que una bolsa flexible limita el volumen geométrico, los ingenieros deben verificar tanto la altura libre (headspace) bajo la zona del sello superior/zipper como el rendimiento neto aceptado efectivo (Q_net) antes de cerrar la especificación de la torreta y del llenador.
Ecuación 1 — Volumen útil de bolsa stand-up, altura libre de sellado y peso máximo de llenado
Cuando una bolsa stand-up convertida plana de ancho exterior W_pouch (mm), largo exterior L_pouch (mm) y profundidad de fuelle inferior desplegado D_gusset (mm) se infla en la Estación 3, la parte superior de la bolsa queda ocupada por el termosellado superior y el perfil zipper (H_seal_zone, típicamente 30–45 mm en bolsas con zipper o 12–20 mm en doypacks lisos) más un margen obligatorio de espacio libre sin producto (H_clear, típicamente 25–40 mm para sólidos secos o 40–60 mm para líquidos con salpicadura) para que el producto en caída nunca forme puentes entre las mordazas de sellado. El volumen geométrico útil de llenado V_usable (cm³ o mL) y la masa máxima segura de llenado M_max (g) para un producto de densidad aparente suelta ρ_bulk (g/cm³) siguen:
V_usable (cm³) = k_geom × (W_pouch - 2 b_side) / (10) × (L_pouch - H_seal_zone - H_clear) / (10) × (D_gusset) / (10)
M_max (g) = V_usable × ρ_bulk
Ejemplo práctico (Verificación de una bolsa stand-up con zipper de 160 × 240 mm para 250 g de café en grano en LV-210): Supongamos un doypack con zipper convertido con W_pouch = 160 mm (dentro de la línea base 90–210 mm de la LV-210), L_pouch = 240 mm (dentro de 110–330 mm), fuelle inferior D_gusset = 80 mm, ancho de sello lateral b_side = 8 mm (ancho interior neto = 144 mm), banda de sello superior + zipper H_seal_zone = 38 mm, espacio libre requerido para mordazas H_clear = 32 mm (altura neta de llenado = 170 mm), factor de sección transversal ovalada de doypack k_geom = 0.52 y densidad aparente de café tostado en grano ρ_bulk = 0.38 g/cm³: V_usable = 0.52 × 14.4 cm × 17.0 cm × 8.0 cm = 1,018.4 cm³, lo que arroja una masa máxima de llenado con sello limpio de M_max = 1,018.4 × 0.38 = 387.0 g, confirmando que una dosis objetivo de 250 g ocupa el 64.6% del volumen útil y deja >32 mm de espacio libre limpio bajo el perfil del zipper sin requerir asentamiento por vibración.
Ecuación 2 — Producción neta aceptada Símplex (1-Up) frente a Dúplex (2-Up) y velocidad de ciclo de torreta
Los rangos de velocidad de catálogo (como 20–70 bolsas/min en LV-210, 10–20 bolsas/min en nuestra envasadora de bolsas prefabricadas para shisha y 10–15 bolsas/min en LV-160) representan líneas base de indexado mecánico en seco. La producción real por turno Q_net (bolsas aceptadas/min) depende de la velocidad física de ciclo de la torreta N_cpm (ciclos/min, gobernada por el tiempo de descarga/asentamiento del producto y el tiempo de permanencia de termosellado para el espesor de su laminado), las bolsas indexadas por ciclo N_up (1 para símplex, 2 para dúplex), la efectividad global del equipo OEE_line (recarga del cargador, variación de lotes de film/zipper, limpieza rutinaria de mordazas), la tasa de omisión por 'no apertura / no llenado' R_no_open y la tasa de rechazo en controladora de peso/sellado R_reject:
Q_net = N_cpm × N_up × OEE_line × (1 - R_no_open - R_reject)
N_up_min = ⌈ (Q_target) / (N_cpm × OEE_line × (1 - R_no_open - R_reject)) ⌉
Ejemplo práctico (Dimensionamiento para 55 bolsas aceptadas/min de gomitas de 150 g en bolsa con zipper): Supongamos una bolsa con zipper de 140 × 200 mm en PET/VMPET/LLDPE (130 µm) donde el asentamiento de la descarga de la pesadora multicabezal más la permanencia conductiva de sellado fijan el ritmo de indexado de la torreta en N_cpm = 38 ciclos/min, con OEE_line = 0.85, R_no_open = 0.012 (1.2%) y R_reject = 0.005 (0.5%): una sola torreta símplex (N_up = 1) entrega Q_net,simplex = 38 × 1 × 0.85 × (1 - 0.017) = 31.75 bolsas aceptadas/min, mientras que alcanzar Q_target = 55 bolsas/min requiere N_up_min = ⌈ 55 / 31.75 ⌉ = 2 pistas (Q_net,duplex = 63.5 bolsas aceptadas/min mediante una torreta rotativa dúplex 2-up o dos torretas símplex LV-210 en paralelo).
¿Cómo se adaptan nuestras 10 configuraciones de bolsas prefabricadas a su bolsa y producto?
Dentro de nuestra familia de máquinas llenadoras de bolsas prefabricadas, diez configuraciones de equipos cubren cuatro subrutas mecánicas: pick-fill-seal rotativa/indexada estándar (serie de referencia LV-210), pick-fill-seal para salsas viscosas apta para CIP, llenado horizontal de bolsas prefabricadas para pasta de shisha y llenado de líquidos a través de boquilla con taponado a rosca (serie de referencia LV-160). Las cifras base representan valores nominales estándar de ingeniería; el hardware de dosificación específico para cada producto, los módulos de recierre de zipper y las piezas de cambio de formato se verifican con sus muestras físicas de bolsas durante la ingeniería del proyecto.
| Configuración y modelo base | Estilos de bolsa objetivo y vía de cierre | Parámetros base estándar | Alcance de aplicación de producto y dosificación | Modo de fallo dominante en planta y enfoque de verificación FAT |
|---|---|---|---|---|
| Pesaje y llenado de bolsas prefabricadas LV-210 | Bolsas stand-up doypack, bolsas con zipper de cierre a presión y bolsas planas de 3 sellos (pick-fill-seal por boca superior) | Ancho 90–210 mm; largo 110–330 mm; velocidad 20–70 bolsas/min; 3.5 kW; 220 V, 50/60 Hz; 2150 × 1350 × 1300 mm; 900 kg | Café tostado en grano, frutos secos, snacks, gránulos y sólidos secos de flujo libre combinados con pesaje superior | Modo de fallo: Granos enteros o partículas rebotan hacia el perfil del zipper abierto durante la caída a alta velocidad. Verificación FAT: Comprobar sincronización del embudo, asentamiento por vibración inferior y soplado de limpieza del perfil zipper antes del sellado en la Estación 6. |
| Configuración LV-210 para gomitas en bolsa con zipper y Configuración para fruta en bolsa stand-up con zipper | Bolsas stand-up recerrables con zipper (incluye toma automática de bolsa y apertura automática incluido el zipper) | Ancho 90–210 mm; largo 110–330 mm; velocidad 20–70 bolsas/min; 3.5 kW; 220 V, 50/60 Hz; 900 kg | Gomitas azucaradas o aceitadas, fruta deshidratada, mezclas de frutos secos y piezas de confitería | Modo de fallo: La acumulación de azúcar pegajoso o aceite en el conducto de llenado y en la uña abridora del zipper provoca puenteo o fallos en la separación del zipper. Verificación FAT: Probar conductos de contacto gofrados/alveolados y verificar la integridad de pelado del sello superior según ASTM F88. |
| Configuración LV-210 para bolsas de alimentos con desecante prellenado | Bolsas stand-up y con zipper de barrera contra la humedad que requieren inserción sincronizada de sobrecito desecante | Ancho 90–210 mm; largo 110–330 mm; velocidad 20–70 bolsas/min; 3.5 kW; 220 V, 50/60 Hz; 900 kg | Alimentos deshidratados, snacks liofilizados, horneados crujientes y nutracéuticos sensibles a la humedad | Modo de fallo: El sobre desecante se atasca en la zona de sellado superior o no se inserta sin detener el termosellado superior. Verificación FAT: Verificar el enclavamiento óptico de confirmación de caída del desecante y la altura libre sobre el lecho de producto. |
| Configuración LV-210 para jugos y bebidas en bolsa prefabricada y Configuración para leche en bolsa stand-up | Bolsas stand-up para líquidos de llenado superior selladas en la boca superior tras la dosificación del líquido | Ancho 90–210 mm; largo 110–330 mm; velocidad 20–70 bolsas/min; 3.5 kW; 220 V, 50/60 Hz; 900 kg | Jugos de frutas, jugos NFC, gelatinas bebibles, bebidas lácteas, infusiones herbales y líquidos funcionales | Modo de fallo: La onda centrífuga del líquido chapotea sobre la zona sellante interior de PE durante el indexado de la torreta, causando contaminación en el sello y fallo de estallido ASTM F1140. Verificación FAT: Validar las rampas de aceleración de la torreta, la profundidad de la boquilla sumergible y la presión de mordaza para sellado a través de líquido. |
| Configuración de alta velocidad para salsas en bolsas prefabricadas | Bolsas doypack (stand-up), con fuelle o con boquilla (arquitectura de llenado superior o boquilla en esquina confirmada según muestra) | Dimensiones y velocidad confirmadas según muestra; acero inoxidable SUS304/316; protocolo de limpieza en sitio (CIP) integrado; PLC/HMI Siemens | Kétchup, mayonesa, salsa picante, pasta base para hot-pot y salsas viscosas con partículas | Modo de fallo: Atrapamiento de partículas o película de grasa/aceite en el área del sello superior, además de largos cambios por lavado entre alérgenos o sabores. Verificación FAT: Probar el corte de la boquilla antigoteo del pistón servo y el ciclo de lavado del colector CIP. |
| Configuración para tabaco de shisha en bolsas prefabricadas | Bolsas prefabricadas planas o stand-up de alta barrera manipuladas en disposición horizontal (4799 × 779 × 1450 mm) | Rango de pesaje 100–500 g; velocidad 10–20 bolsas/min; ancho máx. ref. de film/bolsa 350 mm; 2.4 kW; 220 V, 50/60 Hz; 450 kg | Tabaco de shisha impregnado en melaza, pasta de tabaco para shisha árabe y turca, y pastas cohesivas de alta viscosidad | Modo de fallo: Los hilos de melaza/glicerina ensucian el borde de la boca de la bolsa durante la transferencia horizontal. Verificación FAT: Confirmar la compuerta de corte de dosificación de pasta y la compresión de las barras de sellado sobre sellantes de poliolefina FDA 21 CFR 177.1520 humedecidos con jarabe. |
| Llenadora de bolsas con boquilla para detergente líquido de 2 kg–5 L LV-160 y Llenadora de bolsas con boquilla para cerveza LV-160 | Bolsas con boquilla presoldada sujetadas por el cuello de la boquilla (carga automática de bolsas, llenado a través de boquilla, alimentación de tapones y roscado de tapones) | Velocidad 10–15 bolsas/min; 2 kg y 5 L para la configuración de detergente líquido; 3.0 kW; 220V/380V 50 Hz; 1400 × 900 × 1050 mm; 100 kg | Detergente para ropa, jabón líquido, lavavajillas líquido, desinfectante, cerveza, bebidas de té y aceite de cocina | Modo de fallo: Desbordamiento de espuma de tensioactivos o par de apertura de tapón inconsistente durante el transporte a granel. Verificación FAT: Verificar el perfil de dosificación sumergido/antiespuma y medir la consistencia del par de apriete del tapón según ASTM D3198. |
¿Cómo rigen la selección de la máquina los costos ocultos del TCO a 5 años y la ecuación de cruce frente a VFFS de bobina?
Comparar dos envasadoras de bolsas prefabricadas —o decidir entre una envasadora de bolsas prefabricadas y una envasadora vertical de formado, llenado y sellado (VFFS) a partir de bobina— únicamente por el precio de factura de la máquina oculta los tres mayores generadores de costos operativos en un horizonte de 5 años (1,250 turnos): el tiempo de parada por cambio de ancho de pinzas entre múltiples SKU, la merma de bolsas convertidas por aperturas fallidas y fugas en los escalones del fuelle, y la diferencia de costo unitario entre bolsas preconvertidas y film laminado en bobina. Una vez que acote aquí la arquitectura de su máquina, utilice nuestra guía de costos y comparación de cotizaciones de envasadoras de bolsas prefabricadas para auditar las propuestas de proveedores partida por partida, o revise cuándo automatizar el llenado manual de bolsas si actualmente llena bolsas a mano.
Ecuación 3 — Diferencial de costos ocultos a 5 años por cambios multi-SKU y merma de bolsas (C_hidden_5yr)
Cada vez que una torreta rotativa de 8 estaciones cambia de una bolsa estrecha (p. ej., 110 mm) a una bolsa ancha (p. ej., 200 mm), los 8 pares de brazos de pinza (16 mordazas), las guías del cargador de bolsas y la zapata abridora del zipper deben desplazarse simétricamente. El ajuste manual con llave en las 8 estaciones requiere T_change_manual ≈ 25–35 min más 20–40 bolsas de ajuste, mientras que el ajuste motorizado del ancho de pinzas por receta desde el PLC completa el cambio en T_change_PLC ≈ 3–5 min. A lo largo de N_shifts_5yr turnos totales (250 días/año × 1 turno × 5 años = 1,250 turnos), con N_changeovers cambios de ancho por turno, valor de hora de parada de línea C_downtime_hr, volumen de bolsas por turno Q_shift, costo de bolsa vacía C_pouch y costo de envase lleno desechado C_filled_pack, el diferencial de costo operativo oculto a 5 años es:
C_hidden_5yr = N_shifts_5yr × [ (T_change_manual - T_change_PLC) / (60) × N_changeovers × C_downtime_hr + Q_shift × (Δ R_pouch_waste × C_pouch + Δ R_leaker × C_filled_pack) ]
Ejemplo práctico (Rotativa de 8 estaciones con 2 cambios de ancho de bolsa por turno): Supongamos N_shifts_5yr = 1,250 turnos, N_changeovers = 2 por turno, ajuste manual T_change_manual = 30 min frente a ajuste motorizado de ancho por PLC T_change_PLC = 5 min (0.833 h/turno ahorradas), Q_shift = 15,000 bolsas/turno, una uña mecánica de zipper que reduce el desperdicio de bolsas rotas o no abiertas en Δ R_pouch_waste = 1.5% (225 bolsas/turno), y un sellado en dos etapas enfriado por agua que reduce las bolsas con fugas en el escalón del fuelle en Δ R_leaker = 0.8% (120 envases llenos/turno): en 5 años (1,250 turnos), el ajuste motorizado de ancho por PLC, el abridor servo de zipper y la segunda barra de sellado enfriada por agua ahorran 1,041.7 horas de parada por cambios de formato, 281,250 bolsas convertidas vacías y 150,000 envases llenos con fugas.
Ecuación 4 — Volumen de cruce de costo unitario entre bolsa prefabricada y VFFS de bobina (N_crossover)
Los compradores suelen oír que el envasado VFFS a partir de bobina cuesta menos por envase que las bolsas prefabricadas sin ver las condiciones de contorno. Dado que un convertidor corta, imprime, lamina, troquela y presella las bolsas stand-up fuera de línea, un doypack con zipper preconvertido tiene un precio unitario de material más alto (C_premade_unit) que el film plano equivalente en bobina (C_rollstock_unit, típicamente un 50% a 60% menor por envase en masa de film bruto). Sin embargo, formar una bolsa stand-up con zipper en línea desde bobina exige una máquina VFFS tipo doypack de mayor complejidad con un aplicador de zipper transversal/longitudinal en línea (Δ CapEx_VFFS_doypack) además de cambios más largos de tubo/cuello formador (Δ C_changeover_5yr). El volumen acumulado N_crossover (envases totales) necesario para que el ahorro en bobina amortice el hardware formador VFFS y la penalización por cambios de formato es:
N_crossover = (Δ CapEx_VFFS_doypack + Δ C_changeover_5yr) / (C_premade_unit - C_rollstock_unit)
Regla de cruce de formato (Doypack con zipper prefabricado frente a VFFS estilo Doypack): Cuando se divide la inversión incremental de capital y las horas de cambio de cuello formador a 5 años de un sistema VFFS doy-quad en línea con aplicador de zipper entre el diferencial de costo unitario de material (convertidor frente a bobina) en un doypack con zipper de 150 × 220 mm, el punto de equilibrio se sitúa en torno a 1.5 a 2.0 millones de bolsas por formato. Para marcas multi-SKU que producen < 1.5–2.0 millones de bolsas por formato o que requieren troquelados con forma, boquillas en esquina y cambios de ancho de pinza en 5 minutos, una envasadora de bolsas prefabricadas ofrece menor costo total de proyecto y un lanzamiento al mercado más rápido; para tiradas de un solo SKU de gran volumen que superen los 3–5 millones de envases/año en bolsa tipo almohadilla o con fuelle simple, compare nuestras máquinas VFFS o nuestra guía de envasado flow pack horizontal.
| Nivel de costo o integración de línea | Pérdida operativa oculta si se subespecifica | Especificación de ingeniería e interfaz aguas arriba/aguas abajo | Método de verificación (FAT / norma) |
|---|---|---|---|
| 1. Cambios multi-SKU de pinzas y cargador | 25–35 min de ajuste manual con llave en 8 estaciones (16 mordazas de pinza) por cada cambio de ancho, más merma inicial por bolsas torcidas | Especificar ajuste motorizado del ancho de pinzas por servo/husillo desde PLC (3–5 min por llamada de receta) y guías laterales de cargador de bloqueo rápido al trabajar con >=3 anchos de bolsa | Cronometrar un cambio completo de ancho mínimo a máximo (90 mm a 210 mm en LV-210) durante las pruebas de aceptación en fábrica (FAT) |
| 2. Aire comprimido y generación de vacío | Los generadores de vacío tipo Venturi pierden capacidad por debajo de 0.5 MPa (75 psi), causando caídas intermitentes en la apertura de bolsas (1–4% de ciclos perdidos) y un consumo de aire de 400–1,000 NL/min | Dimensionar el aire comprimido seco de planta (aire limpio y seco ISO 8573-1 a 0.55–0.65 MPa) o especificar una bomba de vacío mecánica de paletas rotativas para reducir el consumo de kW de aire comprimido en un 40–60% | Registrar la caída de presión en el colector principal a la velocidad máxima de ciclo (N_cpm) con todas las ventosas y chorros de aire activados |
| 3. Repuestos de desgaste y variación de lote del convertidor | Las ventosas de silicona desgastadas (vida útil de 3–6 meses) o la tela de PTFE carbonizada en las barras de sellado provocan paradas imprevistas de turno; las bolsas abarquilladas del convertidor atascan el cargador | Solicitar un kit de repuestos y piezas de formato para 12 meses (ventosas de fuelle, resistencias de cartucho, cinta de PTFE, tiras de respaldo de silicona) y fijar tolerancias de COF/curvatura con el convertidor de bolsas | Procesar 300–500 bolsas del proveedor de producción por cada SKU durante las pruebas de muestras previas a la cotización |
| 4. Sincronización de dosificación y alimentación de producto aguas arriba | Comprar una torreta base sin elevador de cangilones sincronizado, plataforma de trabajo o enclavamientos de dosificación antigoteo/campana de polvo provoca contaminación en la zona de sellado | Combinar sólidos con pesadora multicabezal + elevador en Z, polvos volátiles con dosificador de tornillo servo + colector de polvo, y salsas/pastas con pistón servo SUS304/316 o nuestra llenadora de pasta de shisha para bolsas prefabricadas | Verificar la señal de confirmación en lazo cerrado 'Bolsa abierta OK -> Liberar dosis' y la resistencia al pelado ASTM F88 en bolsas llenas |
| 5. Control de peso, detección de metales y estuchado aguas abajo | El encajado manual genera cuellos de botella en una torreta rotativa de 40–70 bpm y permite que bolsas con bajo peso o microfugas lleguen a las cajas comerciales | Integrar transportador de salida, controladora de peso dinámica + detector de metales, mesa rotativa de acumulación y —para multipacks comerciales o bolsas con boquilla central tipo ladrillo— una estuchadora automática | Validar el desvío de rechazo de extremo a extremo y la integridad de estallido/fluencia ASTM F1140 antes de la carga en estuche o caja secundaria |
¿Cómo validar la integridad del sellado durante el FAT y qué debe enviar para una revisión de ingeniería?
Dado que las bolsas prefabricadas convertidas combinan costuras laterales y fuelles de fondo presellados por su convertidor de film con un termosellado superior final (o cierre de tapón roscado) realizado en su línea de envasado, las pruebas de aceptación en fábrica (FAT) deben evaluar todo el perímetro del envase conforme a normas internacionales reconocidas en lugar de basarse únicamente en la inspección visual:
- Resistencia al pelado del sello (ASTM F88 / F88M): Corte tiras de 25.4 mm (1.0 in.) o 15 mm de ancho tanto en el sello superior central de 2 capas como en las transiciones de fuelle lateral o extremos de zipper de 2 a 4 capas, y ensáyelas a tracción a 200–300 mm/min (Técnicas A, B o C) para verificar una fusión uniforme sin delaminación ni quemado del sellante interior de poliolefina conforme a FDA 21 CFR 177.1520.
- Resistencia en caliente (Hot-Tack ASTM F1921 / F1921M): Verifique que el sello superior recién fundido resista las fuerzas de apertura por recuperación elástica de fuelles laterales rígidos, gas atrapado en el espacio de cabeza o cargas pesadas de producto (1–5 kg) entre la Estación 6 (primer sellado) y la Estación 7 (segundo sellado + barra enfriadora por agua).
- Estallido y fluencia por presurización interna de bolsa completa (ASTM F1140 / F1140M y ASTM F2054): Infle las bolsas terminadas hasta el estallido (Método A) o manténgalas a una presión de fluencia especificada (Métodos B/C) para detectar fugas por microcanales en el punto exacto donde el sello superior horizontal cruza el pliegue vertical del fuelle lateral o el extremo aplastado del zipper.
- Validación de la ventana de proceso (ISO 11607-1 / 11607-2): Para bolsas médicas, farmacéuticas o esterilizables en autoclave de alta barrera, califique los límites operativos inferior y superior de temperatura de mordaza (°C), presión de prensado (MPa) y tiempo de permanencia (ms).
- Par de apriete de tapón roscado en boquilla (ASTM D3198): En las configuraciones de llenado a través de boquilla LV-160, mida el par de aplicación y de apertura en tapones de producción tras la dosificación de líquido para confirmar el enganche del precinto de seguridad y un transporte sin fugas.
Envíe los planos de sus bolsas o muestras físicas de su proveedor de producción, especificación de cierre, detalles del producto, peso/volumen objetivo de llenado y producción requerida por turno a través de WhatsApp o de la lista de verificación del proyecto. Nuestro equipo de ingeniería contrasta la geometría de su bolsa con la gama de máquinas llenadoras de bolsas prefabricadas, indica si se requiere una prueba de muestras previa a la cotización (obligatoria para bolsas de fondo plano tipo caja, fuelles gruesos de 4 sellos o geometrías de boquilla no listadas) y le entrega un alcance de configuración desglosado que puede auditar con la hoja de trabajo de costos de envasadoras de bolsas prefabricadas.
Preguntas frecuentes sobre tipos de bolsas stand-up y envasadoras de bolsas prefabricadas
¿Cuál es la diferencia entre un doypack y una bolsa stand-up en una máquina envasadora?
No existe diferencia mecánica: 'doypack' es el término comercial original para una bolsa flexible stand-up con un fuelle de fondo plegado en W que se expande formando una base autoportante. Lo que cambia la máquina no es el nombre, sino si la bolsa llega preconvertida en pilas para una máquina pick-fill-seal (línea base LV-210) o si se forma en línea a partir de film en bobina en una máquina VFFS o HFFS estilo doypack.
¿En qué se diferencia una bolsa de fondo plano (tipo caja) de un doypack stand-up estándar para su manipulación en máquina?
Un doypack estándar tiene dos costuras laterales planas y un fuelle de fondo en W (2 capas de film en el sello superior). Una bolsa de fondo plano (caja de 5 paneles) o de 4 sellos (quad-seal) tiene cuatro sellos verticales de esquina y fuelles laterales completos en M, lo que crea un escalón de espesor de 2 a 4 capas en la línea de sellado superior. Requiere dedos mecánicos plegadores de fuelle, mayor fuerza de sujeción en las pinzas y termosellado en dos etapas + enfriamiento verificado mediante una prueba física de muestras.
¿Puede una misma envasadora de bolsas prefabricadas trabajar tanto con bolsas stand-up con zipper como con bolsas con boquilla?
Únicamente si la boquilla es una boquilla inclinada en esquina donde la bolsa sigue llenándose y termosellándose a través de una boca superior abierta utilizando mordazas de pinza con muesca. Las bolsas con boquilla superior central presoldada tienen el perímetro completamente cerrado y deben colgarse por el cuello rígido de su boquilla en una llenadora a través de boquilla con taponadora de rosca (línea base LV-160), que es una máquina mecánicamente distinta de una torreta pick-fill-seal de sellado superior (línea base LV-210).
¿Cuándo conviene elegir una envasadora de bolsas prefabricadas frente a una envasadora vertical de formado, llenado y sellado (VFFS)?
Elija una envasadora de bolsas prefabricadas cuando su envase requiera elementos aplicados por el convertidor —como cierres zipper a presión, boquillas superiores o en esquina, contornos troquelados con forma o fuelles tipo caja multipanel— o cuando trabaje con múltiples anchos de bolsa por debajo de < 1.5–2.0 millones de envases por SKU, donde los ajustes de pinzas de 5–20 minutos superan al cambio de cuellos formadores VFFS. Compare los envases planos pequeños formados desde bobina en nuestra guía de construcción de sobres sachet.
¿Por qué una envasadora de bolsas prefabricadas necesita dos estaciones de termosellado más una barra de enfriamiento?
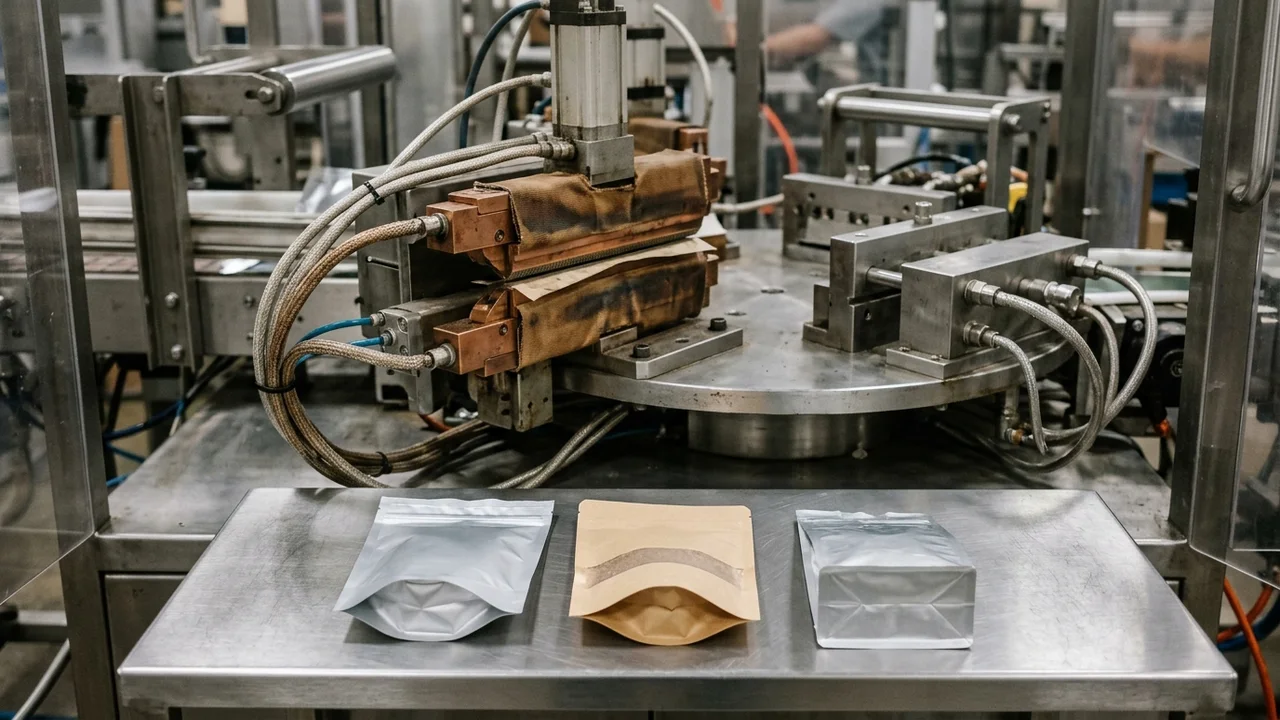
Los laminados multicapa de barrera (PET/AL/LLDPE o Kraft/VMPET/CPP, 110–180 µm) y las transiciones de fuelle de 4 capas requieren más tiempo de permanencia térmica del que proporciona un único ciclo de indexado. Dividir el aporte de calor entre la Estación 6 (primer sellado) y la Estación 7 (segundo sellado) funde la capa interior de poliolefina conforme a FDA 21 CFR 177.1520 sin quemar el film exterior impreso, mientras que la barra enfriadora por agua fija la resistencia en caliente (hot-tack ASTM F1921) antes de la descarga.
Fuentes y límites de alcance
Las rutas de equipos, secuencias de estaciones y valores nominales base para la LV-210 (90–210 × 110–330 mm, 20–70 bolsas/min, 3.5 kW, 900 kg), la LV-160 (10–15 bolsas/min para bolsas con boquilla de 2 kg–5 L, 3.0 kW, 100 kg), nuestra envasadora de bolsas prefabricadas para shisha (100–500 g, 10–20 bolsas/min, 4799 × 779 × 1450 mm, 2.4 kW, 450 kg) y nuestra configuración para salsas en SUS304/316 apta para CIP reflejan las especificaciones de nuestras máquinas. Las comparativas arquitectónicas del sector toman como referencia especificaciones OEM publicadas por PACRAFT (series símplex TT-8D-N y dúplex TT-9CW de Toyo Jidoki y su guía de clasificación de bolsas), Viking Masek (4SC-235, 8S-235, 8S-285, 8SU-240), Rezpack (RZ8-240E, RZ8-300E, RZ8-400E) y DolcePack (REVO, COMBI Sprint). Los protocolos de validación hacen referencia a las normas ASTM F88 / F88M, ASTM F1921 / F1921M, ASTM F1140 / F1140M, ASTM F2054, ASTM D3198, ISO 11607-1 / 11607-2, ISO 8573-1 y FDA 21 CFR 177.1520. Todas las ecuaciones resueltas utilizan datos de ingeniería ilustrativos explícitos; la configuración final de la máquina, la velocidad de ciclo y la precisión de dosificación se verifican con sus bolsas y producto de producción durante las pruebas de aceptación en fábrica (FAT) o los ensayos de muestras.
Consulte su aplicación con LINEVO.
Consulte el formato de su bolsa y la ruta de máquina