
في هذه الصفحة
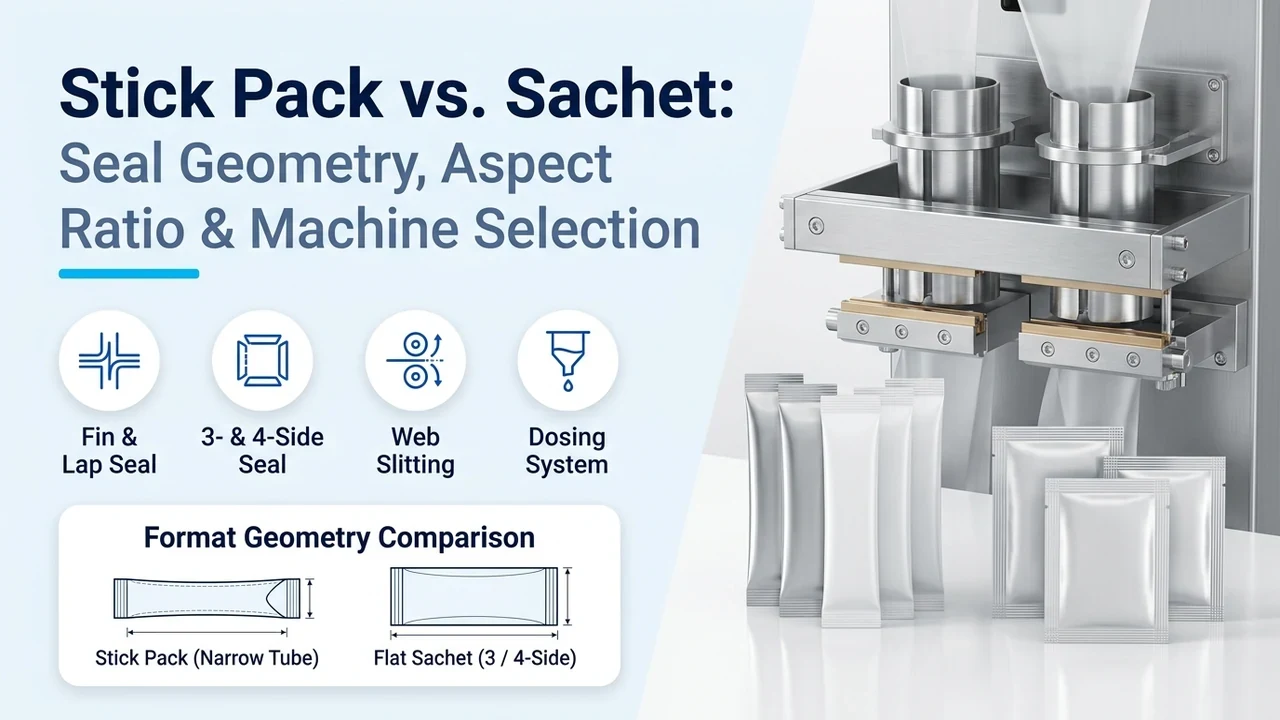
إن الاختيار بين عبوة ستيك باك (Stick Pack) وأكياس الساشيه المسطحة (Sachet) بناءً على التفضيل البصري وحده يؤدي إلى هدر مفرط في رول الفيلم، أو انفجار حواف اللحام، أو عدم توافق أدوات التشكيل. قارن بين عبوات ستيك باك الأنبوبية ذات اللحام الزعنفي أو التراكبي وأكياس الساشيه ذات اللحام من 3 أو 4 جوانب من حيث حسابات عرض الفيلم غير المطوي، وطول خط اللحام المعرض للإجهاد، والمسافة البينية لرؤوس التلقيم، ومنصات ماكينات LINEVO أحادية ومتعددة المسارات.
تعتمد عبوات ستيك باك وأكياس الساشيه المسطحة على مخططات لحام ومسارات فيلم وأدوات تشكيل مختلفة. قارن الأبعاد النهائية، وحجم الجرعة، وطريقة الفتح، ومعدل الإنتاج المطلوب، ثم احسب استهلاك الفيلم بناءً على المخططات الفعلية. يقوم مهندسونا بمطابقة نظام التلقيم وسلسلة الماكينات مع شكل العبوة المختار.
| المعيار الهندسي | خط الأساس الهندسي القياسي (ستيك باك مقابل ساشيه 3 جوانب مقابل ساشيه 4 جوانب) | لماذا يحكم اختيار الشكل، وسلامة اللحام، واختيار الماكينة |
|---|---|---|
| هندسة التشكيل وبنية اللحام | ستيك باك: أنبوب أسطواني (1 لحام خلفي رأسي زعنفي/تراكبي + 2 لحام طرفي قصير). ساشيه 3 جوانب: 1 طية بمحراث على شكل V + 3 لحامات حواف. ساشيه 4 جوانب: 2 طبقتان متقابلتان + 4 لحامات حواف. | يحدد ما إذا كانت الماكينة تستخدم ياقات تشكيل أسطوانية أم محاريث طي مسطحة على شكل V وبكرات لحام رأسية متقابلة. |
| نطاقات العرض النهائي (W) والطول (L) القياسية | ستيك باك: 20–105 × 50–150 mm (17–35 mm الشائع في التجزئة). ساشيه 3 جوانب: 25–110 × 50–150 mm (F/K) أو 17–110 × 50–180 mm (Y). ساشيه 4 جوانب: 50–125 × 45–160 mm (15–80 mm على LV-450X / 350X). | إن العرض النهائي الأقل من 25 mm (للمساحيق) أو الأكبر من 110 mm يقلص فوراً سلاسل الماكينات متعددة المسارات المؤهلة. |
| نسبة الطول إلى العرض (R_LW) | ستيك باك: أنبوب ضيق بنسبة 3.0:1 إلى 6.0:1. ساشيه 3 جوانب: 1.3:1 إلى 2.5:1. ساشيه 4 جوانب: واجهة عرض مسطحة عريضة بنسبة 0.8:1 إلى 1.8:1. | تسمح نسبة العرض إلى الارتفاع العالية (>=3.0:1) بالصب المباشر في زجاجات المياه ذات الفوهة 24–28 mm؛ بينما تناسب النسبة المنخفضة (<2.0:1) النصوص التنظيمية العريضة أو المناديل المبللة. |
| استهلاك رول الفيلم (Δ A_%) | يقلل ستيك باك مساحة الرقائق الخام بنسبة 30% إلى 45% مقارنةً بكيس ساشيه ذي 4 جوانب لحام لنفس الجرعة (Δ A_% = (A_sachet - A_stick) / A_sachet). | إن الاستغناء عن حواف اللحام الرأسية العريضة اليمنى واليسرى يخفض الأطنان المستهلكة سنوياً من الفيلم وعرض الرول الأم (W_web). |
| المحيط الخطي للحام الحراري (P_seal) | ستيك باك: P_seal = L_stick + 2W_flat (~146 mm). 3 جوانب: L_sachet + 2W_sachet (~180 mm). 4 جوانب: 2L_sachet + 2W_sachet (~270 mm). | يعرّض ساشيه الـ 4 جوانب طول لحام خطي أكبر بنسبة 60–85% للتلوث بالمنتج، بينما يركز ستيك باك ذو اللحام الزعنفي الإجهاد عند تقاطع T واحد مكوّن من 4 طبقات. |
| توافق رأس التلقيم والخصائص الريولوجية (USP <616>) | يُطابق مع ريولوجيا المنتج عبر جميع الأشكال: مثقاب سيرفو حلزوني (BF / F / SF)، أو أكواب حجمية (BK / K / SK / LV-350X)، أو مضخات مكبسية/فصية مع سحب عكسي (BY / Y / SY / LV-450X). | تغيير شكل العبوة لا يغير فيزياء التلقيم، لكن أنابيب الستيك الضيقة (<25 mm) تقيد القطر الخارجي للفوهة وخطوة المثقاب الحلزوني. |
| تخطيط منصات ماكينات LINEVO | أحادية المسار: يتم تأكيد ترتيب التشكيل والعبوة والإنتاجية عبر مراجعة هندسية. متعددة المسارات: LV-400 / 680 / 980 (BF/BK/BY للستيك؛ F/K/Y لـ 3 جوانب) وLV-500 / 700 / 980 (SF/SK/SY لـ 4 جوانب؛ 2–16 مساراً، 20–40 cpm). | تعمل عبوات الستيك الأنبوبية وأكياس الساشيه المسطحة على هياكل ماكينات منفصلة؛ وتتطلب القدرة على تشغيل أشكال متعددة تأكيداً كتابياً لقطع التبديل. |
| معايير التحقق من اللحام والحاجز الوقائي | قوة التقشير ASTM F88 (>=12–25 N/15 mm)، والالتصاق الساخن ASTM F1921، والانفجار ASTM F1140، وتسريب الفقاعات تحت التفريغ ASTM D3078 (-25 إلى -60 kPa)، وOTR حسب ASTM D3985، وWVTR حسب ASTM F1249، وFDA 21 CFR 177.1520. | يرسي معايير قبول/رفض موضوعية أثناء تجارب العينات قبل الطلب واختبار القبول في المصنع (FAT). |
ما الفرق الهيكلي بين عبوة ستيك باك، وكيس ساشيه ثلاثي اللحام، وكيس ساشيه رباعي اللحام؟
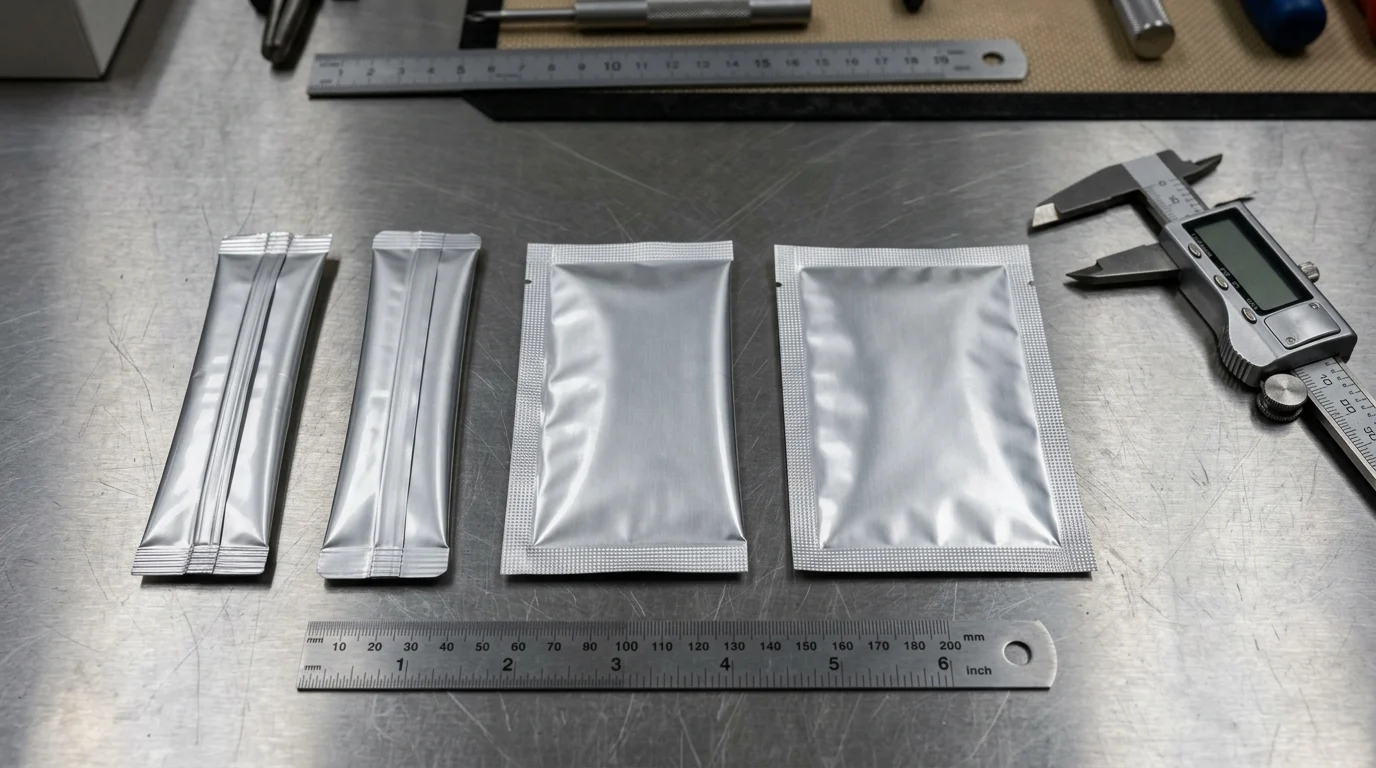
في هندسة التغليف المرن، يُحكم الفرق بين عبوة ستيك باك (Stick Pack) وكيس الساشيه (Sachet) بواسطة هندسة التشكيل ثلاثية الأبعاد وطوبولوجيا درزات اللحام الحراري، وليس بوزن المنتج أو المصطلحات التسويقية. يتم تشكيل عبوة ستيك باك عن طريق لف شريط ضيق ومستمر من الفيلم (W_strip) حول أنبوب تشكيل رأسي أسطواني من الفولاذ المقاوم للصدأ فوق كتف تشكيل دقيق، مما ينشئ كيساً أنبوبياً ذا درزة لحام خلفية طولية واحدة (لحام زعنفي مركزي، أو لحام زعنفي مزاح، أو لحام تراكبي مسطح) ولحامين عرضيين أفقيين قصيرين (علوي وسفلي). في المقابل، يتم تشكيل كيس الساشيه المسطح بدون أنبوب أسطواني — إما عن طريق طي شريط فيلم واحد فوق محراث مثلث على شكل حرف V ولحام الحواف الثلاث المتبقية (ساشيه ثلاثي اللحام / 3-side-seal sachet) أو عن طريق جمع طبقتين مسطحتين من الفيلم وجهاً لوجه بين بكرات لحام رأسية مسخنة وفكوك عرضية أفقية للحام الحواف الأربع جميعها (ساشيه رباعي اللحام / 4-side-seal sachet).
نظراً لأن كتالوجات الصناعة تصف أحياناً عبوة ستيك باك ذات اللحام الخلفي بأنها ذات «ثلاثة لحامات» (درزة طولية واحدة بالإضافة إلى لحامين طرفيين)، فإن طلبات عروض الأسعار التي تطلب «ظرف ثلاثي اللحام» دون رسم هندسي محدد الأبعاد للدرزات كثيراً ما تؤدي إلى عروض أسعار لماكينات غير متوافقة. راجع دليل تعريف الساشيه وهندسة اللحام الأساسي ودليل شكل وهندسة عبوات ستيك باك إلى جانب مصفوفة الهندسة للأشكال الخمسة أدناه، والتي تقارن البنى أحادية المسار مع منصاتنا متعددة المسارات (LV-400 / 500 / 680 / 700 / 980، وLV-350X، وLV-400Y، وLV-450X) وأنماط الأعطال الميدانية السائدة لكل منها.
| شكل العبوة وطوبولوجيا اللحام | معادلة الفيلم غير المطوي ونسبة الطول للعرض (R_LW) | خطوط الأساس لماكينات LINEVO أحادية ومتعددة المسارات | المنتج الأساسي وملاءمة التفريغ والاستخدام | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| ستيك باك أنبوبي بلحام زعنفي (زعنفة خلفية مطوية داخلي-إلى-داخلي + لحامان طرفيان) | W_strip,fin = 2W_flat + 2W_fin (2W_fin = 10–14 mm); R_LW = 3.0:1–6.0:1؛ العرض النهائي 20–105 mm، الطول 50–150 mm | ترتيب تشكيل أحادي المسار يُختار حسب المنتج والعبوة؛ ومتعدد المسارات LV-400BF/BK/BY (2–4 مسارات)، وLV-680BF/BK/BY (3–10 مسارات)، وLV-980BF/BK/BY (4–16 مساراً، سرعة أساسية 20–40 cpm) | القهوة سريعة الذوبان، والإلكتروليتات، والبروبيوتيك، والسكر، والمكملات السائلة أحادية الجرعة التي تُصب مباشرة في زجاجات المياه ذات الفوهة 24–28 mm | نمط العطل: تسريب عبر قنوات دقيقة عند تقاطع T ذي الـ 4 طبقات حيث تتقاطع الزعنفة الرأسية المطوية ذات الطبقتين مع اللحام الطرفي الأفقي ذي الطبقتين (4 طبقات إجمالاً). الوقاية: تشغيل أخاديد تخفيف متدرجة في فكوك اللحام العرضي الأفقي، وطي الزعنفة بشكل متسق نحو جانب واحد، والتحقق عبر اختبار فقاعات التفريغ ASTM D3078 (-25 إلى -60 kPa). |
| ستيك باك أنبوبي بلحام تراكبي (درزة خلفية مسطحة متراكبة داخلي-إلى-خارجي + لحامان طرفيان) | W_strip,lap = 2W_flat + W_lap (W_lap = 5–8 mm، مما يوفر 6–8 mm من العرض لكل مسار مقارنة باللحام الزعنفي)؛ R_LW = 3.0:1–6.0:1 | أحادية أو متعددة المسارات LV-400 / 680 / 980 (BF / BK / BY) مزودة بياقات تشكيل تراكبية غير متماثلة وتوجيه حافة الفيلم ذي الحلقة المغلقة (EPC) | أصابع المشروبات التجارية عالية الإنتاج، والمحليات، ومساحيق الأدوية اللاوصفية (OTC) التي تتطلب باركود غير منقطع على الوجه الخلفي وأقصى توفير في الفيلم | نمط العطل: انفصال كامل للدرزة الخلفية عند تلقيم رقائق قياسية ذات طبقة خارجية غير قابلة للحام الحراري من PET أو الورق على ياقة لحام تراكبي، أو عند انحراف مسار الفيلم بمقدار > ±1.0 mm. الوقاية: تحديد طبقة خارجية مبثوقة مشتركاً قابلة للحام الحراري داخلي-إلى-خارجي أو ورنيش حراري مسجل (تم التحقق منه وفق ASTM F88) بالإضافة إلى نظام توجيه حواف EPC فوق صوتي/بصري. |
| ساشيه مسطح ثلاثي اللحام (طية طولية واحدة بمحراث V + 3 لحامات حواف محيطية) | W_strip,3S = 2W_sachet؛ R_LW = 1.3:1–2.5:1؛ العرض النهائي 25–110 mm (F/K مسحوق/حبيبات) أو 17–110 mm (Y سائل/صلصة)، الطول 50–180 mm | ترتيب تشكيل أحادي المسار؛ ومتعدد المسارات LV-400F/K/Y (2–4 مسارات)، وLV-680F/K/Y (3–10 مسارات)، وLV-980F/K/Y (4–16 مساراً، سرعة أساسية 20–40 cpm) | الصلصات أحادية الجرعة، والتوابل، ومساحيق النكهات، وأكياس المجففات/الحبيبات حيث تعظم الحافة المطوية غير الملحومة عرض الجيب الداخلي | نمط العطل: انحراف غير متماثل في طية محراث V بسبب تقلبات شد فك الرول، مما يضيق هامش اللحام الجانبي الرأسي المفتوح إلى أقل من 3.0 mm ويسبب انفجارات جانبية. الوقاية: تركيب نظام تحكم في شد فك الرول بذراع راقصة ومؤازرة سيرفو، ومحاذاة حواف تلقائية EPC، ومحاريث طي قابلة للتعديل بشكل مستقل لكل مسار. |
| ساشيه مسطح رباعي اللحام (شريطا فيلم متقابلان + 4 لحامات حواف محيطية) | A_sachet,4S = 2W_sachet × L_sachet (4 لحامات حواف محززة بعرض 6–10 mm)؛ R_LW = 0.8:1–1.8:1؛ العرض 50–125 × 45–160 mm (SF/SK/SY) أو 15–80 × 50–180 mm (LV-450X / LV-350X) | متعددة المسارات LV-500SF/SK/SY (2–4 مسارات)، وLV-700SF/SK/SY (3–10 مسارات)، وLV-980SF/SK/SY (4–16 مساراً، 20–40 cpm)، بالإضافة إلى 4 مسارات في LV-350X (حبيبات) وLV-450X (لوشن تجميلي) | كريمات الوجه التجميلية، ومسحات الكحول الطبية، والمناديل المبللة، والجرعات الدوائية الفردية، وأكياس الكاتشب العريضة (5–100 mL) التي تتطلب عرضاً مسطحاً بأربعة حواف | نمط العطل: عدم تطابق تسجيل الطباعة بين الوجهين الأمامي والخلفي أو تسريبات دقيقة في الزوايا عند تقاطعات بكرات اللحام الجانبية والفكوك العرضية الأربعة عند لحام رقائق الألومنيوم الصلبة بسماكة >=90 μm. الوقاية: مزامنة شد سحب الشريطين المزدوجين، وتشغيل حواف مشطوفة للتخفيف عند تقاطعات البكرات، والتحقق من جميع المسارات بموجب اختبارات الانفجار ASTM F1140 والتسريب ASTM D3078. |
| عبوة جرعة واحدة سائلة مشكلة / محددة الحواف (ستيك بفوهة عنق زجاجة مقطوعة بقالب أو ساشيه مزدوج) | جسم مشكل (22–60 mm) يستدق نحو عنق صب موجه بعرض 6–12 mm (بطول 70–160 mm)؛ يتطلب هيكل عادم حواف إضافي حول قالب القطع | أحادية أو متعددة المسارات بتلقيم المضخات LV-400BY / 680BY / 980BY، وLV-600X، وLV-450X / SY المزودة بقوالب قطع كونتور بمؤازرة سيرفو | جل الطاقة الرياضي، والعسل، والمعلقات الفموية، والأمصال التجميلية، وأكياس الشامبو المزدوجة التي تُعصر مباشرة في الفم أو على البشرة | نمط العطل: تخطط السوائل اللزجة المرنة («خيوط العنكبوت») عبر لحام عنق الفوهة الضيق 6–12 mm، أو انحراف تسجيل قالب القطع بحيث يقطع داخل حد اللحام الداخلي. الوقاية: استخدام مضخات مكبسية سيرفو موجبة الإزاحة مع فوهات سحب عكسي هوائية (ارتداد 2–4 mm) والحفاظ على هامش أمان لحام >=3.0 mm داخل قالب تشذيب الحواف. |
كيف يفصل العرض النهائي، وحجم الجرعة، ونسبة الطول للعرض، ومساحة العرض الطباعية بين عبوات ستيك باك والساشيه؟
بينما يعبئ كلا الشكلين جرعات فردية من المساحيق والحبيبات والسوائل والمعاجين، فإن نطاقات العرض النهائي وهندسة التجويف الداخلي والمساحة الطباعية القابلة للاستخدام تفصل بين مجالاتهما الهندسية. نظراً لأن عبوة ستيك باك الأنبوبية تتمدد إلى مقطع عرضي دائري أو بيضاوي أثناء التعبئة (r ≈ W_flat / π)، فإنها تحقق سعة حجمية عالية داخل عرض مسطح ضيق يبلغ 17–35 mm، في حين يفقد كيس الساشيه المسطح رباعي اللحام 12–20 mm من عرضه النهائي في حواف اللحام الجانبية اليمنى واليسرى (2 × 6–10 mm) ويتسطح في شكل عدسة رقيقة ما لم تتم زيادة عرضه إلى 50–125 mm.
القاعدة الهندسية الأولى (حد العرض النهائي < 35 mm وعتبة نسبة الأبعاد للصب في عنق الزجاجة): إذا كان عرض العبوة النهائي المسطح لديك هو W_flat < 35 mm (17–35 mm) ونسبة الطول إلى العرض هي R_LW = L_pack / W_flat ≥ 3.0:1 بحيث يتمكن المستهلكون من إدخال الطرف المفتوح مباشرة في عنق زجاجة مياه قياسية بقطر 24–28 mm دون انسكاب ← امنح الأولوية لعبوة ستيك باك أنبوبية بلحام خلفي على ترتيب مناسب أحادي المسار، أو منصة متعددة المسارات LV-400 / 680 / 980 BF/BK/BY (80–640+ إصبع/دقيقة) لأن الأنبوب الأسطواني يعمل كقمع توجيه ذاتي مع تقليل مساحة الرقائق بنسبة 30–45%.
القاعدة الهندسية الثانية (حجم الجرعة > 30 mL / العرض الواسع > 65 mm وعتبة مساحة العرض المسطحة): إذا تجاوزت جرعة السائل أو المعجون الفردية 30 mL (30–100 mL)، أو تطلبت جرعة المسحوق الجاف عرضاً نهائياً > 65–110 mm، أو كانت العبوة تحتوي على حامل مسطح (مسحة كحول طبية، أو منديل مبلل، أو لصقة جلدية، أو قناع وجه ورقي)، أو تطلبت البيانات التنظيمية لوحة مستطيلة عريضة بنسبة أبعاد R_LW < 2.0:1 ← امنح الأولوية لكيس ساشيه مسطح رباعي اللحام على ماكينات LV-500SF / 700SF / 980SF أو LV-500SY / 700SY / 980SY (LV-450X / LV-350X للأكياس ذات 4 مسارات بعرض 15–80 mm) لأن بكرات الشريطين المتقابلين تمنع تجعد الياقة على رقائق الألومنيوم الصلبة بسماكة >=90 μm وتوزع الحمل الهيدروليكي الداخلي عبر أربعة لحامات محيطية عريضة (ASTM F1140).
| البُعد أو السمة الوظيفية | ستيك باك أنبوبي (LV-400/680/980 BF/BK/BY, LV-600X) | ساشيه مسطح ثلاثي اللحام (LV-400/680/980 F/K/Y) | ساشيه مسطح رباعي اللحام (LV-500/700/980 SF/SK/SY, LV-350X, LV-450X) | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| خط الأساس للعرض النهائي (mm) | 20–65 mm (LV-400)، و20–85 mm (LV-680)، و20–105 mm (LV-980)؛ النطاق التجاري القياسي للستيك 17–35 mm | 25–75 mm (400F/K)، و25–100 mm (680F/K)، و25–110 mm (980F/K)؛ و17–110 mm للسوائل/الصلصات على LV-400Y / 680Y / 980Y | 50–125 mm عبر LV-500 / 700 / 980 SF/SK/SY؛ و15–60 mm على LV-450X للوشن؛ و30–80 mm على LV-350X للحبيبات | نمط العطل: تسعير هيكل SF/SY رباعي اللحام (الحد الأدنى للعرض >=50 mm) لظرف مسحوق ضيق بعرض 23 mm، أو تسعير هيكل ستيك LV-400BF (الحد الأقصى <=65 mm) لكيس إلكتروليت عريض 90 mm. الوقاية: تصفية سلاسل الماكينات حسب العرض × الطول النهائيين الدقيقين وعدد المسارات أولاً. |
| خط الأساس لطول القطع النهائي (mm) | 50–150 mm عبر سلاسل BF / BK / BY متعددة المسارات | 50–150 mm على F / K للمساحيق/الحبيبات؛ و50–180 mm على سلسلة Y للسوائل/الصلصات | 45–160 mm على سلاسل SF / SK / SY؛ و50–180 mm على LV-350X و50–160 mm على LV-450X | نمط العطل: تحديد طول قطع L_pack مع فراغ رأسي علوي غير كافٍ (<12–15 mm)، مما يحبس ذيول المسحوق المتساقط أو سطح السائل داخل فك اللحام العرضي العلوي. الوقاية: حساب L_pack باستخدام الكثافة الظاهرية غير المضغوطة (ρ_bulk، USP <616>) بالإضافة إلى 15–20 mm خلوص للحام والطرطشة. |
| النطاق النموذجي لوزن / حجم التعبئة | مرجع المسحوق 1–30 g (LV-400BF)، و1–35 mL للسوائل حرة التدفق أو جل الطاقة (LV-400BY / LV-600X) | 1–50 g للمساحيق/الحبيبات (LV-400F / K)، و2–60 mL للصلصات والتوابل (LV-400Y) | 1–30 mL للوشن التجميلي (LV-450X)، و1–50 g للحبيبات (LV-350X)، و5–100 mL للكاتشب/الصلصة (LV-500SY، قابل للتمديد إلى 500 mL) | نمط العطل: تحديد أبعاد العبوة من الوزن بالجرام وحده دون مراعاة تهوية المسحوق: 5 g عند ρ_bulk = 0.50 g/mL تشغل 10 mL، بينما 5 g من مسحوق نباتي هش عند 0.25 g/mL تشغل 20 mL. الوقاية: التحقق من الكثافة الظاهرية غير المضغوطة ومؤشر كار (USP <616>) قبل تثبيت أبعاد الكيس. |
| المساحة الطباعية المتاحة وتخطيط الباركود | وجه أسطواني أمامي غير منقطع (بعرض 17–35 mm)؛ والوجه الخلفي مقسوم بزعنفة مركزية/مزاحة أو موحد بلحام تراكبي مسطح | حافة جانبية واحدة مطوية ونظيفة + لوحة أمامية غير منقطعة؛ ويحمل الخلف/الجانب شريط لحام رأسي (6–8 mm) | لوحتان مسطحتان متماثلتان أمامية وخلفية (بعرض 50–125 mm) محاطتان بأربعة لحامات حواف محززة؛ يدعم التثقيب الأوسط للأكياس المزدوجة | نمط العطل: تكديس النصوص الدوائية الإلزامية متعددة اللغات أو باركود EAN-13 عبر درزة الزعنفة الخلفية الرأسية لعبوة ستيك باك بعرض 23 mm، مما يسبب فشل قراءة الماسح الضوئي. الوقاية: استخدام زعنفة مزاحة أو درزة تراكبية على الأصابع الضيقة، أو الانتقال إلى ساشيه رباعي اللحام بعرض 50–80 mm للنصوص التنظيمية الكثيفة. |
| ميكانيكا الفتح والتحكم في التمزق (ASTM D1922) | قطع طرفي مستقيم أو متعرج (زجزاج) أو مستدير مع حز ميكانيكي على شكل V أو تخديش بالليزر CO2 عبر الفوهة العلوية الضيقة 20–35 mm | حز ميكانيكي جانبي أو علوي على شكل V في حافة اللحام المحيطي؛ مع خيار القطع المستقيم أو المسنن | حز زاوية على شكل V، أو شق ماسي، أو تخديش موجه بالليزر، أو فوهة تمزيق مقطوعة بقالب على شكل عنق زجاجة (LV-450X / SY) | نمط العطل: انتشار غير منضبط للتمزق القطري أو اندفاع السائل عند سحب المستهلك لرقائق PET/AL/PE غير محزوزة (قوة تمزق >150 gf بموجب ASTM D1922). الوقاية: تحديد حز دقيق على شكل V محاذٍ على بعد 8–12 mm أسفل اللحام العلوي بالإضافة إلى التخديش بليزر CO2 (قوة فتح 20–60 gf) لرقائق الألومنيوم المتينة. |
القاعدة الهندسية الثالثة (تفريغ اللزوجة العالية > 2,500 cP مقابل عتبة الستيك ذي الفوهة الضيقة): إذا كان منتجك السائل أو الجل يُظهر لزوجة عند درجة حرارة التعبئة تتراوح بين 1,500 cP و15,000 cP (جل الطاقة الرياضي، العسل، المعلقات الفموية) ويتم عصره مباشرة في الفم بحركة واحدة ← حدد عبوة ستيك باك أنبوبية أو مشكلة بعنق زجاجة بتلقيم المضخات (LV-400BY / 680BY / 980BY، أو LV-600X في صفحة تطبيقات ماكينات ستيك باك والساشيه للسوائل والصلصات). وفي المقابل، إذا تجاوزت اللزوجة 15,000 cP (كريمات الوجه الكثيفة، أقنعة الشعر، معاجين المكسرات الثقيلة) أو تطلبت المسح المسطح بإصبعين عبر وجه الظرف لتحقيق تفريغ بنسبة >= 95% دون احتجاز في الزوايا ← حدد ساشيه مسطح ثلاثي أو رباعي اللحام (LV-400Y أو LV-450X / LV-500SY). للاطلاع على مواصفات سلاسل المساحيق الجافة، راجع صفحة تطبيقات ماكينات ستيك باك والساشيه للمساحيق.
كم يوفر ستيك باك من رول الفيلم مقارنةً بساشيه رباعي اللحام — وكيف تتقارن مساحة اللحام المعرضة ومعايير الحاجز الوقائي ASTM؟
تستهلك عبوة ستيك باك الأنبوبية مساحة رقائق فيلم أقل بنسبة 30% إلى 45% لكل جرعة فردية مقارنةً بكيس ساشيه مسطح رباعي اللحام مكافئ في الحجم. يأتي هذا التوفير في المواد من آليتين هندسيتين: أولاً، يعظم الأنبوب الأسطواني حجم المقطع العرضي الداخلي لكل مليمتر من محيط الفيلم (V ∝ W_flat² / π) مقارنةً بطبقتين مسطحتين مضغوطتين معاً؛ ثانياً، يتطلب ستيك باك درزة خلفية طولية واحدة فقط (2W_fin = 10–14 mm للحام الزعنفي أو W_lap = 5–8 mm للحام التراكبي)، بينما يستهلك الساشيه المسطح رباعي اللحام أربعة هوامش لحام محيطية (6–10 mm على كل من الحافتين الرأسيتين اليمنى واليسرى عبر الطبقتين الأمامية والخلفية، بإجمالي 24–40 mm من عرض الحواف غير المستغل للتجويف).
المعادلة الكمية لنسبة خفض مساحة رول الفيلم (Δ A_%) والمحيط الخطي للحام (P_seal):
- مساحة الفيلم الخام لكل جرعة فردية (A_stick مقابل A_sachet): بالنسبة لعبوة ستيك باك ذات لحام زعنفي بعرض مسطح W_flat، وسماحية زعنفة مطوية W_fin، وطول قطع L_stick، فإن عرض الشريط غير المطوي هو W_strip,fin = 2W_flat + 2W_fin (أو W_strip,lap = 2W_flat + W_lap للحام التراكبي) ومساحة الفيلم الخام هي A_stick = W_strip × L_stick. أما بالنسبة لكيس ساشيه مسطح رباعي اللحام بعرض نهائي W_sachet وطول L_sachet، فإن العرض المزدوج غير المطوي هو 2W_sachet والمساحة الخام هي A_sachet = 2W_sachet × L_sachet. وتكون النسبة المئوية لتخفيض مساحة رول الفيلم هي: Δ A_% = (A_sachet - A_stick) / (A_sachet) × 100%
- مثال تطبيقي محسوب (جرعة مسحوق إلكتروليت 5 g عند كثافة ظاهرية ρ_bulk = 0.50 g/cm³ ⇒ 10 cm³ حجم ظاهري): إن تعبئة 5 g في عبوة ستيك باك قياسية بلحام زعنفي بأبعاد 23 × 100 mm (W_flat = 23 mm، و2W_fin = 12 mm ⇒ W_strip,fin = 58 mm، وL_stick = 100 mm) تستهلك A_stick,fin = 58 × 100 = 5,800 mm² من الفيلم لكل حصة (أو A_stick,lap = 52 × 100 = 5,200 mm² مع لحام تراكبي 6 mm). بينما تعبئة نفس الجرعة 5 g في ساشيه مسطح مكافئ رباعي اللحام بأبعاد 55 × 80 mm (2W_sachet = 110 mm، وL_sachet = 80 mm) تستهلك A_sachet = 110 × 80 = 8,800 mm² لكل حصة. إن التحول من الساشيه رباعي اللحام إلى الستيك ذي اللحام الزعنفي يحقق خفضاً في رول الفيلم بنسبة Δ A_% = (8,800 - 5,800) / 8,800 × 100% = 34.1% (توفير 3,000 mm² لكل عبوة)، والتحول إلى الستيك ذي اللحام التراكبي يحقق خفضاً بنسبة Δ A_% = (8,800 - 5,200) / 8,800 × 100% = 40.9% (توفير 3,600 mm² لكل عبوة).
- طول المحيط الخطي المعرض للحام الحراري (P_seal): في نفس المقارنة لجرعة 5 g، يبلغ إجمالي طول اللحام الحراري في عبوة ستيك باك P_seal,stick = L_stick + 2W_flat = 100 + 2(23) = 146 mm، بينما يبلغ في ساشيه ثلاثي اللحام بأبعاد 50 × 80 mm نحو P_seal,3S = L_sachet + 2W_sachet = 80 + 2(50) = 180 mm، وفي الساشيه رباعي اللحام بأبعاد 55 × 80 mm يبلغ P_seal,4S = 2L_sachet + 2W_sachet = 2(80) + 2(55) = 270 mm — مما يعرّض محيط لحام خطي أطول بنسبة 84.9% لكل جرعة مقارنةً بعبوة ستيك باك.
| معيار هندسة الرقائق أو اللحام | ستيك باك أنبوبي (لحام زعنفي أو تراكبي) | ساشيه مسطح ثلاثي اللحام (طية محراث V) | ساشيه مسطح رباعي اللحام (شريطان متقابلان) | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| عرض الشريط غير المطوي (W_strip) والمساحة لكل جرعة 5 g | 58 mm (زعنفي) أو 52 mm (تراكبي) × 100 mm = 5,800 mm² أو 5,200 mm² (توفير فيلم 34.1–40.9% مقابل ساشيه 4 جوانب) | 100 mm (2 × 50 mm) × 80 mm = 8,000 mm² (توفير فيلم 9.1% مقابل ساشيه 4 جوانب بأبعاد 55 × 80 mm) | 110 mm (2 × 55 mm) × 80 mm = 8,800 mm² خط أساس (100% استهلاك فيلم مرجعي) | نمط العطل: مقارنة عروض أسعار موردي الفيلم بسعر الرول للكيلوجرام بدلاً من كتلة الرقائق لكل 1,000 عبوة نهائية. الوقاية: إلزام مصنعي الرقائق بتقديم رسم تخطيط مسارات الفيلم الدقيق (W_strip × L_pack) والكثافة السطحية (g/m²). |
| قوة اللحام (ASTM F88) والالتصاق الساخن (ASTM F1921) | المستهدف >=12–25 N/15 mm تقشير بعد التبريد (ASTM F88)؛ يتطلب التصاقاً ساخناً عالياً (ASTM F1921) على اللحام العرضي السفلي الضيق 5–8 mm | المستهدف >=12–25 N/15 mm عبر لحام جانبي واحد ولحامين عرضيين؛ الحافة المطوية عبارة عن رقائق أساسية غير ملحومة | المستهدف >=15–30 N/15 mm عبر لحامات الحواف الأربع المحززة العريضة 6–10 mm لمقاومة انفجار عالية | نمط العطل: انفتاح اللحام العرضي السفلي بعد 50–150 ms من تحرير الفكوك عندما تصطدم كتل المسحوق الثقيلة أو دفعات السوائل الساخنة بطبقة اللحام المنصهرة. الوقاية: تحديد طبقة لحام داخلية من mLLDPE أو الأيونومر (FDA 21 CFR 177.1520) ذات قوة التصاق ساخن محققة وفق ASTM F1921. |
| انفجار العبوة الكاملة (ASTM F1140) وكشف التسريب (ASTM D3078) | نقطة الإجهاد الأساسية هي تقاطع T ذو الـ 4 طبقات حيث تدخل الزعنفة الخلفية ذات الطبقتين في اللحام العرضي الأفقي ذي الطبقتين | نقطة الإجهاد الأساسية هي انتقال الزاوية من 3 إلى 2 طبقات حيث يلتقي الفك الأفقي بحافة طية محراث V | لحام محيطي موحد من طبقتين على جميع الجوانب الأربعة، مع تراكب من 4 طبقات عند الزوايا المحيطية الأربع | نمط العطل: ثقوب دبوسية عند تقاطع T ذي الـ 4 طبقات في ستيك باك أو تلوث منطقة اللحام بغبار المسحوق المتطاير. الوقاية: استخدام تسنينات فك لحام عرضي مخففة، وأغطية شفط غبار مع سكاكين هواء مؤين، واختبار تفريغ مغمور ASTM D3078 (-25 إلى -60 kPa لمدة 30 s). |
| نفاذية الحاجز الوقائي (ASTM D3985 OTR وASTM F1249 WVTR) | نسبة المساحة السطحية إلى الحجم العالية (A/V ≈ 8–14 cm²/cm³) تتطلب رقائق ألومنيوم 7–9 μm (OTR/WVTR <=0.05) للمساحيق المسترطبة | نسبة A/V معتدلة؛ PET/AL/LLDPE (<=0.05) أو PET/VMPET/PE (0.5–1.5) بما يتناسب مع فترة الصلاحية المستهدفة | لوحات مسطحة عريضة (PET/AL/LLDPE بسماكة 70–110 μm أو OPP/CPP، KOP/CPP، Paper/PE)؛ انعدام الطي الحاد بزاوية 180° على الياقة في مسار الشريط المزدوج | نمط العطل: تشقق بالثني لرقائق الألومنيوم الهشة بسماكة 7 μm عند سحبها فوق كتف ياقة تشكيل ستيك حادة بعرض 17–20 mm، مما يرفع نفاذية الرطوبة WVTR (ASTM F1249) ويسبب تكتل المسحوق. الوقاية: تقييد الصلابة الكلية للرقائق (<=90 μm) ومعامل الاحتكاك الحركي الداخلي (μ_k = 0.15–0.28، ASTM D1894) على ياقات الستيك، أو توجيه الرقائق الصلبة >=95 μm إلى أكياس الساشيه رباعية اللحام. |
يجب أن تحمل كل رقائق رول فيلم مرشحة — سواء كانت 12 μm PET / 7–9 μm Al Foil / 50 μm LLDPE، أو ممعدنة PET / VMPET / LLDPE، أو Paper / Al / PE — ورقة مواصفات من المصنّع تؤكد توافق طبقة اللحام الداخلية المصنوعة من البولي أوليفين مع معيار ملامسة الأغذية FDA 21 CFR 177.1520، وأن يتم التحقق منها باستخدام منتجك الفعلي خلال تجربة عينات قبل الطلب.
هل تتطلب عبوات ستيك باك والساشيه ماكينات مختلفة، وكيف تتقارن الإنتاجية متعددة المسارات، وتغيير المقاسات، والتعبئة في الكراتين؟
نعم — في الإنتاج الصناعي، تعمل عبوات ستيك باك الأنبوبية وأكياس الساشيه المسطحة ثلاثية أو رباعية اللحام على بنى ماكينات منفصلة لأن مجموعات تشكيل الفيلم فيها مختلفة فيزيائياً. في عائلة ماكينات ستيك باك لدينا (LV-400BF / BK / BY، وLV-680BF / BK / BY، وLV-980BF / BK / BY، وLV-600X)، تقوم سكاكين القص الدوارة بتشريح رول الفيلم الأم إلى N_lanes أشرطة تلتف حول ياقات تشكيل رأسية أسطوانية وأنابيب تلقيم مجوفة، ويتم لحامها رأسياً بواسطة قضبان لحام خلفي طولية ترددية. أما في عائلة ماكينات تعبئة الساشيه لدينا، فتقوم الهياكل ثلاثية اللحام LV-400F / K / Y وLV-680F / K / Y وLV-980F / K / Y بطي كل شريط فوق محراث مثلث مسطح على شكل V، في حين تجمع الهياكل رباعية اللحام LV-500SF / SK / SY وLV-700SF / SK / SY وLV-980SF / SK / SY وLV-350X وLV-450X شريطين مسطحين متقابلين من الفيلم بين بكرات لحام رأسية دوارة مسخنة. ونظراً لأن الهياكل رباعية اللحام تضم بكرات شد لشريطين مزدوجين ومسارات لحام رأسية أطول، فإنها تتميز بوزن وعمق هيكل أكبر (650–1,000 kg وطول ماكينة 1,540–1,956 mm) مقارنةً بهياكل الستيك والساشيه ثلاثي اللحام من نفس فئة المسارات (500–800 kg وطول 700–1,650 mm).
معادلة عرض رول الفيلم الأم متعدد المسارات (W_web) وصافي الإنتاج المقبول للوردية (Q_net):
- معادلات عرض الرول الأم وصافي الإنتاج: عبر أي هيكل ستيك أو ساشيه متعدد المسارات يضم N_lanes مسارات نشطة، وعرض شريط مشرح لكل مسار W_strip، وتشذيب حواف خارجية 2W_trim (12–20 mm)، ومعدل دورات ميكانيكي C_cpm (20–40 قطعة/دقيقة كخط أساس في الكتالوج)، والفعالية الكلية للمعدات OEE (0.80–0.88)، ونسبة مرفوضات الجودة R_reject، فإن عرض الرول الأم وصافي الإنتاج المقبول هما: W_web = (N_lanes × W_strip) + 2W_trim, ; Q_net (packs/min) = N_lanes × C_cpm × OEE × (1 - R_reject)
- مثال تطبيقي محسوب (ماكينة ستيك 6 مسارات مقابل ماكينة ساشيه رباعي اللحام 6 مسارات عند 32 قطعة/دقيقة): إن تشغيل N_lanes = 6 مسارات عند سرعة C_cpm = 32 cuts/min، ومعامل OEE = 0.85 (مع احتساب وصل الرولات والتنظيف المكاني CIP)، ونسبة رفض R_reject = 0.008 ينتج Q_net = 6 × 32 × 0.85 × (1 - 0.008) = 161.9 accepted packs/min (9,713 عبوة/ساعة أو 77,708 عبوة مقبولة لكل وردية 8 ساعات) على أي من المنصتين. ومع ذلك، بالنسبة لعبوة ستيك بلحام زعنفي بعرض 23 mm (W_strip = 58 mm، و2W_trim = 16 mm)، فإن عرض الرول الأم هو W_web,stick = 6(58) + 16 = 364 mm (يناسب هيكلاً مدمجاً بعرض 400 mm أو 680 mm)، في حين أن كيس ساشيه رباعي اللحام بعرض 55 mm (W_strip = 110 mm، و2W_trim = 20 mm) يتطلب W_web,4S = 6(110) + 20 = 680 mm (مما يتطلب هيكل LV-700SF/SY بعرض 700 mm).
القاعدة الهندسية الرابعة (مرونة تغيير المقاسات في المسار الواحد مقابل الإنتاجية متعددة المسارات وعتبة الكرتنة الأوتوماتيكية): إذا كان صافي الإنتاج المطلوب لديك هو Q_net < 50–70 accepted packs/min أو كان جدول الإنتاج يغير عرض الكيس النهائي ≥ 3 مرات لكل وردية عبر أصناف التعاقد (SKUs) ← امنح الأولوية لماكينة VFFS مدمجة أحادية المسار لشكل الستيك أو الساشيه المسطح المطلوب من خلال مراجعة هندسية لماكينات التشكيل والتعبئة واللحام الرأسية لأن ياقة تشكيل واحدة أو محراث V واحد قد يبسط تغييرات العرض؛ وتأكد من قطع التبديل والوقت المقاس للتكوين المختار. وفي المقابل، بمجرد أن يتجاوز الإنتاج المستمر على عرض مخصص 120–160 عبوة مقبولة/دقيقة (4–16 مساراً)، ادمج هيكل الستيك أو الساشيه متعدد المسارات مع ماكينة كرتنة أوتوماتيكية متكاملة لأن العد اليدوي والتعبئة اليدوية في كراتين العرض يشكلان عنق زجاجة فوق 120–150 عبوة/دقيقة.
| معيار الماكينة والخط | ستيك باك متعدد المسارات (LV-400 / 680 / 980 BF/BK/BY, LV-600X) | ساشيه ثلاثي اللحام متعدد المسارات (LV-400 / 680 / 980 F/K/Y) | ساشيه رباعي اللحام متعدد المسارات (LV-500 / 700 / 980 SF/SK/SY, LV-350X, LV-450X) | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| أقصى عرض للرول (W_web) وعدد المسارات (N_lanes) | 400 / 680 / 980 mm أقصى عرض للفيلم؛ 2–4 و3–10 و4–16 مساراً عند سرعة أساسية 20–40 قطعة/دقيقة | 400 / 650 / 950 mm (F/K) أو 400 / 680 / 980 mm (Y)؛ 2–4 و3–10 و4–16 مساراً عند 20–40 قطعة/دقيقة | 500 / 700 / 980 mm (SF/SK/SY) بعدد 2–4 و3–10 و4–16 مساراً؛ و420–480 mm (4 مسارات) على LV-350X / LV-450X | نمط العطل: حشد عدد كبير جداً من المسارات العريضة على هيكل أصغر من اللازم، مما يجبر فوهات التعبئة على الاقتراب أقل من الحد الأدنى للمسافة بين المراكز (<45–55 mm) ويسبب تداخلاً بين أغطية المثاقب أو المضخات. الوقاية: التحقق من خطوة مركز المسار P_lane = W_flat + Δ_clearance مقابل الرسم الهندسي لمشعب رأس التلقيم. |
| أبعاد الماكينة (طول × عرض × ارتفاع) والكتلة | 700–1,650 × 1,375–1,800 × 2,680–2,950 mm؛ الكتلة 500 / 650 / 800 kg؛ القدرة 4.5 / 6.0 / 7.5 kW | 700–1,650 × 1,375–1,800 × 2,380–2,650 mm؛ الكتلة 500 / 650 / 800 kg؛ القدرة 4.5 / 6.0 / 7.5 kW | 1,540–1,956 × 1,375–1,600 × 2,270–3,100 mm؛ الكتلة 650 / 850 / 1,000 kg؛ القدرة 4.0 / 5.5 / 7.0 kW | نمط العطل: طلب ماكينة LV-980SF ذات 10 مسارات (ارتفاع الهيكل 3,100 mm) بالإضافة إلى شاحن مسحوق علوي بالتفريغ (+600–800 mm) لغرفة نظيفة ذات حد سقف 3,200 mm. الوقاية: تدقيق الارتفاع الصافي للسقف وتحمل الأرضية قبل التوقيع على رسم الترتيب العام (GA). |
| تغيير طول القطع (L) مقابل تغيير العرض (W) | الطول L_stick: 2–5 دقائق عبر إعداد سحب الفيلم بالسيرفو والخلية الضوئية على شاشة HMI. العرض W_flat: 45–90 دقيقة لتغيير كامل لعدد N_lanes من ياقات التشكيل والأنابيب وفواصل السكاكين | الطول L_sachet: 2–5 دقائق عبر إعداد السيرفو على شاشة HMI. العرض W_sachet: 35–75 دقيقة لإعادة ضبط مواضع السكاكين الدوارة ومحاريث V وقضبان اللحام الرأسي | الطول L_sachet: 2–5 دقائق عبر إعداد السيرفو على شاشة HMI. العرض W_sachet: 40–80 دقيقة لإعادة مباعدة حلقات بكرات اللحام الجانبي الرأسي المسخنة والفوهات | نمط العطل: افتراض أن ماكينة ستيك واحدة متعددة المسارات يمكنها التبديل بين عرضي ستيك 23 mm و45 mm عبر إعدادات شاشة اللمس دون شراء طقم ثانٍ من ياقات وأنابيب التشكيل المشغلة ميكانيكياً. الوقاية: إدراج كل عرض مستهدف في طلب عرض الأسعار (RFQ) وتخصيص ميزانية لأطقم قطع تبديل الياقات/الأنابيب لكل عرض. |
| العد اللاحق والتعبئة الأفقية في الكراتين | تتدحرج الأصابع الأسطوانية وتستقر بسلاسة في مجاري نقل ضيقة متعددة المستويات تغذي كراتين تجزئة سعة 10–30 قطعة على ماكينات الكرتنة الأوتوماتيكية | تتراص الأظرف المسطحة ثلاثية اللحام بشكل مسطح على سيور متدرجة أو تسقط في عدادات أكياس التجميع | تتدرج الأظرف المسطحة العريضة رباعية اللحام بانتظام داخل صواني العرض المسطحة أو مجموعات الأكياس المزدوجة (50–100 كرتونة/دقيقة) | نمط العطل: انحشار عند مجرى النقل بين مخرج ماكينة ستيك باك ذات 10 مسارات (300+ إصبع/دقيقة) وسير دلاء ماكينة كرتنة غير متزامن عندما ترتد الأصابع المنتفخة بالهواء خارج المحاذاة. الوقاية: تحديد وسائد إسفنجية لطرد الهواء فوق فك اللحام العرضي السفلي ومجاري تجميع مسارات متزامنة بالسيرفو. |
بمجرد تشغيل خط متعدد المسارات، يتم تشخيص أي ارتشاح في منطقة اللحام أو انحراف في العلامة الضوئية أو تشتت في الوزن بين المسارات باستخدام دليل استكشاف أعطال ماكينات تعبئة الساشيه وإصلاحها.
كيف تحدد التكلفة الإجمالية للملكية (TCO) لـ 5 سنوات، وتوفير رول الفيلم، وقواعد التطبيق الشكل الأمثل للاختيار؟
على مدى دورة حياة إنتاجية تمتد لـ 5 سنوات (15,000,000 إلى 50,000,000 حصة/سنة)، يمثل رول الفيلم المرن ما بين 65% إلى 80% من التكلفة الإجمالية للملكية (TCO_5yr)، متجاوزاً بكثير فرق التكلفة الرأسمالية الأولية بين ماكينة ستيك باك وماكينة ساشيه مسطح. إن تقييم عروض أسعار المعدات دون حساب استهلاك الرقائق لـ 5 سنوات، وهدر الفيلم عند بدء التشغيل، ووقت التوقف لتغيير العرض، وعمالة الكرتنة اللاحقة يخفي أكبر رافعة مالية في تغليف الجرعة الواحدة:
- معادلات التكلفة الإجمالية للملكية لـ 5 سنوات (TCO_5yr) والوفر السنوي في كتلة الفيلم (Δ M_film,yr): TCO_5yr = C_capex + 5 × ( C_film,yr + C_scrap,yr + C_changeover,yr + C_labor+energy,yr + C_maint,yr ) Δ M_film,yr (kg) = Q_annual × ( A_sachet - A_stick ) × 10⁻⁶ × ρ_areal
- مثال تطبيقي محسوب (20,000,000 حصة/سنة من مسحوق بوزن 5 g عبر 5 سنوات = 100,000,000 حصة): باستخدام رقائق حاجز وقائي PET/AL/LLDPE بكثافة سطحية 100 g/m² (ρ_areal = 0.100 kg/m²): يستهلك كيس ساشيه رباعي اللحام بأبعاد 55 × 80 mm (A_sachet = 8,800 mm² = 0.0088 m²) نحو 17,600 kg/سنة من الفيلم (88,000 kg على مدار 5 سنوات)، بينما تستهلك عبوة ستيك باك بلحام زعنفي بأبعاد 23 × 100 mm (A_stick = 5,800 mm² = 0.0058 m²) نحو 11,600 kg/سنة (58,000 kg على مدار 5 سنوات). توفر عبوة ستيك باك 6,000 kg/سنة من رقائق الحاجز الوقائي — أي 30,000 kg (30 طناً مترياً) من كتلة رول الفيلم المباشرة على مدار 5 سنوات (وترتفع إلى 36,000 kg (36 طناً مترياً) على مدار 5 سنوات مع ستيك بلحام تراكبي بعرض شريط 52 mm). اضرب Δ M_film,yr في سعر الكيلوجرام من الرقائق لدى المورد لحساب الوفر السنوي في المواد.
| محرك تكلفة TCO أو سيناريو التطبيق | ستيك باك أنبوبي 6 مسارات (LV-680BF، 23 × 100 mm) | ساشيه ثلاثي اللحام 6 مسارات (LV-680F، 50 × 80 mm) | ساشيه رباعي اللحام 6 مسارات (LV-700SF، 55 × 80 mm) | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| استهلاك رول فيلم الحاجز الوقائي لـ 5 سنوات (100 مليون عبوة، رقائق 100 g/m²) | 58,000 kg (لحام زعنفي) أو 52,000 kg (لحام تراكبي) — يوفر 30,000–36,000 kg (34.1–40.9%) مقابل رباعي اللحام | 80,000 kg (8,000 mm²/عبوة) — يوفر 8,000 kg (9.1%) مقابل الساشيه رباعي اللحام | 88,000 kg خط أساس (8,800 mm²/عبوة) | نمط العطل: تجاهل عرض رول الفيلم أثناء اختيار الشكل واستهلاك 6,000–7,200 kg/سنة من رقائق الألومنيوم الإضافية لمنتج لا يتطلب واجهة عرض عريضة. الوقاية: اعتماد عبوة ستيك باك الأنبوبية كخيار افتراضي كلما توافق العرض 17–35 mm والصب في عنق الزجاجة مع متطلبات العلامة التجارية. |
| هدر وصل الرول وضبط التسجيل عند بدء التشغيل (1.2–2.2% من الفيلم) | ~700–900 kg / 5 سنوات (رول أم 364 mm؛ تتبع علامة ضوئية لشريط واحد) | ~1,000–1,300 kg / 5 سنوات (رول أم 616 mm؛ محاذاة شد طية محراث V) | ~1,400–1,900 kg / 5 سنوات (رول أم 680 mm؛ تسجيل مزدوج أمامي/خلفي) | نمط العطل: هدر مرتفع في الفيلم عند بدء التشغيل (50–150 m لكل وصلة رول) عند محاذاة الشريطين المطبوعين الأمامي والخلفي على هيكل ساشيه رباعي اللحام بدون طاولات وصل. الوقاية: تحديد طاولة وصل فيلم بالتفريغ مع تسجيل بخلية ضوئية مزدوجة ورفض تلقائي لمجموعة الوصلة المعيبة. |
| أدوات ووقت التوقف لتغيير العرض (1–2 عرض إضافي) | 45–90 دقيقة لكل تبديل عرض؛ يتطلب طقم ياقة مشغلة + أنبوب رأسي لكل مسار (N_lanes أطقم) | 35–75 دقيقة لكل تبديل عرض؛ يتطلب إعادة ضبط طواية محراث V + مباعدة السكاكين | 40–80 دقيقة لكل تبديل عرض؛ يتطلب إعادة مباعدة حلقات بكرات اللحام الجانبي الرأسي المحززة | نمط العطل: تسريبات في اللحام العرضي بعد تغيير متسرع للعرض عندما يستبدل المشغلون ياقات التشكيل دون إعادة مركزة سكاكين التشريح الدوارة بدقة ±0.5 mm. الوقاية: طلب أعمدة سكاكين تشريح سريعة القفل مسبقة المباعدة وألواح تثبيت ياقات مفهرسة بدبابيس. |
| التطبيق الأنسب وقاعدة الاختيار المشروط | اختره عندما يكون العرض 17–35 mm (R_LW ≥ 3.0:1)، والجرعة <30 g / <35 mL، وتكون الأولوية لسهولة الصب في الزجاجات أو توفير الفيلم بنسبة 30–45% | اختره عند الحاجة إلى ظرف مسطح (17–110 mm) بحافة مطوية واحدة نظيفة غير ملحومة وتوفير معتدل في الفيلم (سلاسل F / K / Y) | اختره عندما تكون الجرعة >30 mL، والعرض 50–125 mm (R_LW < 2.0:1)، واللزوجة >15,000 cP، أو عند تعبئة رقائق صلبة / مناديل مبللة | نمط العطل: اختيار ماكينة أحادية المسار لإنتاج >15 مليون عبوة/سنة (طلب >120 عبوة/دقيقة) أو إغفال التجميع بماكينة كرتنة أوتوماتيكية على خط ذي 10 مسارات. الوقاية: مطابقة إنتاجية الوردية مع عدد المسارات باستخدام أدلة الشراء والتكلفة لدينا قبل تثبيت الميزانية الرأسمالية. |
بمجرد حسم ما إذا كان مشروعك ينتمي إلى عبوة ستيك باك أنبوبية أو ساشيه مسطح، انتقل مباشرة إلى مسارات العمل الهندسية للمعدات في كيفية اختيار ماكينة ستيك باك أو كيفية اختيار ماكينة تعبئة الساشيه، وقارن الميزانيات الرأسمالية وأطقم الأدوات في دليل تكلفة ماكينة ستيك باك ودليل تكلفة ماكينة تعبئة الساشيه.
أرسل العرض × الطول النهائيين المستهدفين، وريولوجيا المنتج (الكثافة الظاهرية وفق USP <616> أو اللزوجة عند درجة حرارة التعبئة)، ووزن/حجم الجرعة، ومواصفات رقائق الحاجز الوقائي، ومعدل إنتاج الوردية المستهدف، وسيقوم فريقنا الهندسي بإعداد مقارنة جنباً إلى جنب لتخطيط شريط الفيلم وتأكيد ما إذا كان يُوصى بإجراء تجربة عينات.
متى يجب استبعاد كل من ستيك باك والساشيه لصالح الأكياس الجاهزة أو الأكواب أو التغليف الأفقي (Flow Wrapping)؟
صُممت عبوات ستيك باك الأنبوبية وأكياس الساشيه المسطحة المغذاة من الرول من أجل الجرعات الفردية أحادية الاستخدام التي تُفتح بالتمزيق (1–50 g أو 1–100 mL) للمساحيق أو الحبيبات أو السوائل أو المعاجين أو المسحات الحاملة المسطحة. إذا كانت عبوتك تتطلب سحاباً قابلاً لإعادة الإغلاق بالضغط (Zipper)، أو فوهة بغطاء لولبي ملولب، أو قاعدة سفلية ذاتية الوقوف (doypack)، أو كوباً صلباً مشكلاً بالحرارة، أو كانت تغلف قالب حلوى/قرصاً صلباً مشكلاً، فاستبعد ماكينات الستيك والساشيه منذ البداية ووجه المشروع إلى عائلة المعدات المخصصة أدناه.
| الشكل البديل أحادي الجرعة أو متعدد الحصص | مادة التغليف الأولية والميزة الهيكلية | متى تختار هذا المسار بدلاً من ستيك باك أو الساشيه | مسار معدات LINEVO | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| كيس جاهز ذاتي الوقوف (Doypack)، أو كيس بسحاب، أو كيس بفوهة زاوية/علوية | أكياس محولة مسبقاً تُغذى من مخزن أو سكة فوهات (LV-210 الدوارة للالتقاط والتعبئة واللحام، وLV-160 لتعبئة الفوهات) | تتطلب العبوة سحاباً قابلاً لإعادة الإغلاق، أو فوهة صب بلاستيكية ملحومة (50–500 mL لأغذية الأطفال/مهروس الطاقة)، أو الوقوف العمودي على أرفف التجزئة | ماكينات الأكياس الجاهزة وأنواع ماكينات الأكياس الجاهزة | نمط العطل: إغلاق غير مكتمل للحام العلوي بسبب تراكم المسحوق داخل مسار السحاب الضاغط أو فشل فتح فم الكيس على الملاقط الدوارة. الوقاية: تحديد فتح الكيس بالتفريغ على مرحلتين مع التحقق من فتح الفم بنفث الهواء (قفل أمان لا فتح، لا تعبئة) وفوهات غاطسة بغطاء شفط غبار. |
| كوب حصص صلب، أو زجاجة، أو قارورة بغطاء رقائق ألومنيوم / غطاء لولبي | وعاء بلاستيكي/زجاجي صلب مشكل مسبقاً يُغلق بغطاء رقائق ألومنيوم مقطوع بقالب أو غطاء بعزم دوران محكوم | صلصات التغميس، أو مبيضات القهوة، أو الجرعات الفموية السائلة التي يجب أن تستقر عمودياً على صينية كوعاء تغميس صلب أو زجاجة قابلة لإعادة الإغلاق | ماكينات تعبئة السوائل والمعاجين والمساحيق | نمط العطل: تلوث الحافة برذاذ الصلصة مما يمنع اللحام المحكم بالتوصيل الحراري لغطاء الألومنيوم، أو عدم اتساق عزم فتح الغطاء. الوقاية: استخدام فوهات مكبسية غاطسة بإغلاق إيجابي مع سحب عكسي ورؤوس تغطية محكومة العزم بالسيرفو. |
| عبوة وسادية مغلفة أفقياً (HFFS Flow Wrap) | شريط رول فيلم واحد يُلف أفقياً حول قطعة صلبة مع لحام زعنفي سفلي ولحامين طرفيين | المنتج عبارة عن وحدة هندسية صلبة — قالب بروتين، أو بسكويت، أو ويفر، أو صينية جهاز طبي، أو قرص منظف — وليس مادة سائبة | ما هو التغليف الأفقي Flow Wrapping؟ | نمط العطل: قطع فك اللحام الطرفي لقالب صلب غير محاذٍ أو تلف طلاء الشوكولاتة بالحرارة أثناء توقف الخط. الوقاية: تحديد فهرسة سير ذكية بالخلية الضوئية لا منتج، لا كيس، وفكوك حركة صندوقية (Box-motion) لأفلام الحاجز السميكة، وألواح حاملة مبردة. |
| كيس تجزئة رأسي أحادي المسار (VFFS وسادي، أو بثنيات جانبية، أو رباعي الأركان Quad-seal) | رول فيلم عريض أحادي المسار (شريط 320–720 mm) يُشكل فوق أنبوب ياقة كبير (LV-420 / LV-520 / LV-720) | أكياس تجزئة متعددة الحصص (50 g إلى 2.5 kg للقهوة أو الوجبات الخفيفة أو الأغذية المجمدة أو المساحيق السائبة) تتجاوز أبعاد الساشيه أحادي الجرعة | ماكينات التشكيل والتعبئة واللحام الرأسية | نمط العطل: انفجار اللحام العرضي السفلي وهو ساخن تحت الصدمة الحركية العالية لسقوط منتج بوزن 500 g–2.5 kg. الوقاية: إقران الموازين متعددة الرؤوس بتوقيت تفريغ متدرج، وأرفف هوائية لدعم الكيس، وطبقات لحام mLLDPE عالية الالتصاق الساخن (ASTM F1921). |
حدود النطاق ومتى يجب التحقق عبر تجربة عينات
- خطوط الأساس القياسية مقابل نتائج اختبار FAT الخاصة بالمنتج: تمثل النطاقات البُعدية (20–105 mm للستيك، و17–110 mm للساشيه ثلاثي اللحام، و50–125 mm للساشيه رباعي اللحام، و15–80 mm على LV-450X / LV-350X) وسرعات الدورات الميكانيكية (20–40 قطعة/دقيقة) خطوط الأساس الهندسية القياسية لدينا على المواد المرجعية حرة التدفق ورقائق PET/AL/LLDPE القياسية. أما المساحيق المهواة (مؤشر كار USP <616> CI > 20%)، والجل اللزج المرن ذو الخيوط، وأفلام البولي إيثيلين أحادية المادة فائقة الرقة القابلة لإعادة التدوير فتتطلب تعديلات محققة لزمن مكوث اللحام والتلقيم أثناء اختبار العينات قبل الطلب واختبار القبول في المصنع (FAT).
- نطاق المسار الواحد مقابل المسارات المتعددة: راجع ترتيب التشكيل أحادي المسار للتشغيل التجريبي والأصناف المتعددة؛ وقارن هياكلنا الصناعية ذات 2–16 مساراً (LV-400 / 500 / 680 / 700 / 980) للإنتاج عالي الحجم. ماكينات اللحام اليدوية المكتبية تقع خارج نطاق معداتنا الصناعية.
- التطبيقات الدوائية الخاضعة للرقابة والكحوليات الخطرة: تتطلب المساحيق الدوائية عالية الفعالية (IQ/OQ/DQ، وسجلات التدقيق 21 CFR Part 11، وأجزاء التلامس من SUS316L) والمعقمات القابلة للاشتعال القائمة على الكحول (>=50% v/v إيثانول/إيزوبروبانول تتطلب كهرباء مقاومة للانفجار ATEX / NFPA 70) مواصفات هندسية مخصصة يتم تأكيدها في عرض الأسعار.
أسئلة يطرحها المشترون عند المقارنة بين عبوات ستيك باك والساشيه
ما الفرق بين عبوة ستيك باك (Stick Pack)، وكيس الساشيه (Sachet)، والظرف الصغير (Packet)؟
في قطاع الخدمات الغذائية والتجزئة في أمريكا الشمالية، تُعد كلمة «Packet» المصطلح اليومي للمستهلك لأي كيس صغير أحادي الجرعة (مثل ظرف السكر أو الكاتشب). أما في هندسة التغليف، فإن عبوة ستيك باك (Stick Pack) هي تحديداً كيس أنبوبي ضيق (بنسبة طول إلى عرض من 3:1 إلى 6:1) ذو درزة لحام خلفية طولية واحدة ولحامين طرفيين قصيرين، بينما كيس الساشيه (Sachet) هو كيس مستطيل مسطح ملحوم على ثلاث أو أربع حواف محيطية.
هل تستهلك عبوة ستيك باك دائماً فيلماً أقل من كيس الساشيه؟
لنفس حصة المسحوق الجاف 1–15 g أو السائل 5–20 mL، تستهلك عبوة ستيك باك الأنبوبية الضيقة (بعرض 17–30 mm) مساحة رول فيلم أقل بنسبة 30% إلى 45% من كيس الساشيه المسطح رباعي اللحام (بعرض 50–65 mm) لأنها تلغي حافتي لحام جانبيتين عريضتين وتشكل أسطوانة عالية الكفاءة الحجمية. ومع ذلك، إذا قارنت عبوة ستيك باك بكيس ساشيه ضيق ثلاثي اللحام لهما نفس عرض الشريط غير المطوي (W_strip) وطول القطع، فإن استهلاك الفيلم يختلف فقط بمقدار سماحية اللحام الزعنفي 10–14 mm أو اللحام التراكبي 5–8 mm.
هل عبوة ستيك باك دائماً أضيق من كيس الساشيه؟
في ممارسات التجزئة، نعم (17–35 mm لمعظم عبوات ستيك باك مقابل 50–100 mm لمعظم أكياس الساشيه المسطحة)، لكن نطاقات عمل الماكينات تتداخل. تشكل سلاسل الستيك متعددة المسارات لدينا (LV-400BF / 680BF / 980BF) عروضاً تصل إلى 65 / 85 / 105 mm، بينما تشكل سلسلة ساشيه السوائل ثلاثية اللحام (LV-400Y / 680Y / 980Y) وماكينة اللوشن رباعية اللحام LV-450X أكياس ساشيه بعرض ينخفض إلى 17 mm و15 mm. حدد دائماً كلاً من العرض النهائي وتخطيط الدرزة (لحام خلفي زعنفي/تراكبي مقابل لحام حواف من 3/4 جوانب).
هل يمكن لماكينة تغليف واحدة تصنيع كل من عبوات ستيك باك وأكياس الساشيه المسطحة رباعية اللحام؟
لا توجد ماكينة صناعية قياسية متعددة المسارات تتحول بين عبوات ستيك باك الأنبوبية ذات اللحام الخلفي وأكياس الساشيه المسطحة رباعية اللحام. تلف ماكينات ستيك باك أشرطة الفيلم المشرحة حول أنابيب أسطوانية رأسية باستخدام قضبان لحام خلفي ترددية (LV-400 / 680 / 980 BF/BK/BY)، بينما تسحب ماكينات الساشيه رباعية اللحام شريطين مسطحين متقابلين من الفيلم عبر بكرات لحام رأسية دوارة مسخنة (LV-500 / 700 / 980 SF/SK/SY). المصانع التي تشغل كلا الشكلين تستخدم هياكل ماكينات منفصلة.
أي شكل أفضل للعسل وجل الطاقة والصلصات اللزجة؟
طابق الشكل مع طريقة تفريغ المستهلك للمنتج ولزوجته عند درجة حرارة التعبئة. جل الطاقة الرياضي، وأصابع العسل، والأشربة الفموية (1,500–15,000 cP) التي تُعصر مباشرة في الفم تعمل بشكل أفضل في عبوة ستيك باك أنبوبية أو مشكلة بعنق زجاجة (LV-400BY / LV-600X). أما الكريمات التجميلية الكثيفة، وأقنعة الشعر (>15,000 cP)، وحصص التوابل والصلصات بحجم 10–50 mL التي تُمسح بشكل مسطح على الطعام أو البشرة فتعمل بشكل أفضل في كيس ساشيه مسطح ثلاثي أو رباعي اللحام (LV-400Y / LV-500SY / LV-450X).
لماذا تتسرب عبوات ستيك باك وأكياس الساشيه في مواقع لحام مختلفة أثناء اختبار ASTM D3078؟
في عبوة ستيك باك ذات اللحام الزعنفي، تتركز التسريبات عند تقاطع T ذي الـ 4 طبقات حيث تُضغط الدرزة الخلفية الرأسية المطوية ذات الطبقتين داخل اللحام الطرفي الأفقي ذي الطبقتين، مما يتطلب تسنينات فك ذات تجاويف تخفيف. أما في الساشيه رباعي اللحام، فكل حافة عبارة عن لحام موحد من طبقتين (مع 4 طبقات عند الزوايا الخارجية)، لكن إجمالي محيط اللحام الخطي (P_seal = 2L + 2W) أطول بنسبة 60–85%، مما يزيد من التعرض لغبار المسحوق المتطاير أو خيوط السوائل ما لم يتم تركيب أغطية شفط الغبار وفوهات السحب العكسي الهوائية.
المصادر
تعكس النطاقات البُعدية، وسعات المسارات، ومعدلات القدرة، وأوزان الهياكل لسلاسل LV-400 / 680 / 980 (BF / BK / BY للستيك وF / K / Y للساشيه ثلاثي اللحام)، ومنصات LV-500 / 700 / 980 (SF / SK / SY للساشيه رباعي اللحام)، وLV-350X، وLV-450X، وLV-600X مواصفات ماكيناتنا المعتمدة.
تستند معادلات هندسة الفيلم غير المطوي (W_strip، وW_web، وΔ A_%، وP_seal)، وقواعد ريولوجيا التلقيم، وبروتوكولات التحقق من الجودة إلى المعايير الدولية للتغليف ودساتير الأدوية: ASTM F88 / F88M (قوة تقشير اللحام)، وASTM F1921 / F1921M (قوة الالتصاق الساخن)، وASTM F1140 / F1140M (الضغط الداخلي للانفجار/الزحف)، وASTM D3078 (اختبار التسريب بانبعاث الفقاعات)، وASTM D3985 (نفاذية الأكسجين OTR)، وASTM F1249 (نفاذية الرطوبة WVTR)، وASTM D1894 (معامل الاحتكاك الحركي COF)، وASTM D1922 (مقاومة التمزق إلمندورف)، وUSP <616> / USP <1174> (الكثافة الظاهرية/المطروقة للمساحيق ومؤشر كار)، وFDA 21 CFR 177.1520 (طبقات لحام البولي أوليفين الملامسة للأغذية)، وEN 415-3:2021 (سلامة ماكينات التشكيل والتعبئة واللحام FFS)، مع مطابقتها بالمواصفات الهندسية المنشورة لمصنعي المعدات الأصلية متعددي المسارات (سلاسل BY / SP / MVA وTL6 من Matrix/INVpack، وسلاسل ST / SA من Viking Masek، وML / MLC من Mespack، وC3 / CO من Omag).
أرسل رسم العبوة وتفاصيل المنتج لمراجعة الشكل والماكينة المناسبة
| البند | لماذا نحتاج إليه | مثال للصيغة المطلوبة |
|---|---|---|
| ريولوجيا المنتج ودرجة حرارة التعبئة | يحدد اختيار مثقاب السيرفو (BF/F/SF)، أو الكوب الحجمي (BK/K/SK)، أو مضخة المكبس ذات السحب العكسي (BY/Y/SY) وضوابط الغبار/التنقيط | الكثافة الظاهرية/المطروقة للمسحوق وفق USP <616> (g/mL) وتطاير الغبار، أو لزوجة السائل (cP) عند درجة حرارة التعبئة (°C) |
| الجرعة المستهدفة والتفاوت المسموح للتعبئة | يحدد حجم التجويف الداخلي، وقطر الأنبوب أو عرض الجيب، وشوط أسطوانة التلقيم | 5 g مسحوق أو 15 mL جل لكل عبوة، مع تفاوت الوزن المستهدف (مثلاً ±1.5–3%) |
| أبعاد العبوة النهائية وطوبولوجيا اللحام | يثبت عرض الشريط غير المطوي W_strip، وسلسلة الهيكل (ستيك مقابل 3 جوانب مقابل 4 جوانب)، وأدوات ياقة التشكيل/البكرات | رسم CAD محدد الأبعاد أو عينة بالمليمتر (W × L) يوضح الدرزة الخلفية الزعنفية/التراكبية أو اللحامات المحيطية من 3/4 جوانب |
| حز الفتح، وشكل القطع، وتخطيط الطباعة | يحدد حز V، أو التخديش بليزر CO2، أو السكين المتعرج/المستدير، أو قالب ثقب فوهة عنق الزجاجة وتسجيل الخلية الضوئية | حز V علوي + قطع مستقيم، أو فوهة صب مشكلة مع ملف PDF لمخطط الدايكت والعلامات الضوئية الأمامية/الخلفية |
| بنية وسماكة رقائق رول الفيلم | يضبط نافذة حرارة/زمن مكوث الفكوك، وتوافق اللحام التراكبي داخلي-إلى-خارجي، ومستهدفات اختبار FAT وفق ASTM F88 / D3078 | ورقة بيانات المصنّع: مثلاً 12 μm PET / 7 μm AL / 50 μm LLDPE (إجمالي 69 μm، 100 g/m²) |
| قائمة مقاسات الأصناف (SKUs) وتكرار تغيير المقاس | يحدد ما إذا كانت تغييرات المقاس على مسار واحد أو أطقم تبديل الياقات/البكرات متعددة المسارات تناسب جدولك | قائمة بجميع العروض × الأطوال المشغلة على الخط وعدد الورديات أسبوعياً لكل صنف SKU |
| صافي إنتاج الوردية المستهدف (Q_net) والنطاق اللاحق | يحدد عدد المسارات النشطة N_lanes (من 1 إلى 16 مساراً)، وعرض الرول الأم W_web، والكرتنة الأفقية الأوتوماتيكية | 150 عبوة مقبولة/دقيقة (72,000/وردية) مجمعة في كراتين عرض سعة 12 قطعة على كهرباء 480V 60Hz |
أرسل ريولوجيا المنتج، والجرعة المستهدفة، ورسم العبوة محدد الأبعاد (مع توضيح حواف اللحام الزعنفي/التراكبي أو الـ 3/4 جوانب)، ومخطط دايكت الفتح والتصميم، وورقة بيانات الفيلم من المصنّع، وقائمة تبديل الأصناف (SKUs)، وصافي الإنتاج المستهدف مع متطلبات الكرتنة اللاحقة. استخدم واتساب لمراجعة هندسية للمقارنة بين ستيك باك والساشيه، أو أرسل مدخلات مشروعك عبر نموذج ملخص المشروع وطلب عرض السعر. حدد أي بند لم يُحسم بعد كخيار مفتوح — وسيعيد مهندسونا حساب عرض الفيلم غير المطوي، ومقارنة سلاسل LINEVO المرشحة، وخطة اختبار العينات.
ناقش تطبيقك مع LINEVO.
ناقش مشروع ستيك باك أو الساشيه الخاص بك