
En esta página
Diseño de una línea de envasado en siete pasos
Recorra los pasos en este orden. Cada uno se apoya en el resultado del anterior y cuenta con su propia sección más abajo.
- Productos y formatos: cada producto y tamaño de envase que debe trabajar la línea y la producción de envases conformes requerida por turno
- Mapa del proceso: cada etapa desde la alimentación hasta el palé, indicando los equipos que ya tiene en planta
- Ruta de envasado primario: elegida a partir del envase terminado; las familias de máquinas de envasado por proceso cubren este paso
- Velocidad y equilibrio de línea: qué unidad marca el ritmo, convirtiendo todas las unidades a una misma base de conteo
- Disposición en planta (layout): en línea recta, en L o en U, según la sala y el flujo de materiales
- Interfaces y responsabilidades: transferencias, señales, suministros y quién provee cada unidad
- Aceptación: qué debe demostrar una prueba del conjunto antes de la entrega final
Trace el proceso desde la alimentación hasta la descarga
El envasado primario introduce el producto en el envase que está en contacto directo con él: una bolsa, stick, sobre, pouch, vaso o botella. El empaque secundario agrupa esos envases en estuches, cajas envueltas en film o cajas de transporte, y el final de línea cierra las cajas y forma el palé.
Registre cómo llega el producto a la envasadora, cómo se prepara la dosis y cómo salen los envases terminados. Añada codificación, inspección, agrupación o empaque secundario donde el proyecto lo requiera.
- Alimentación de producto y acumulación intermedia
- Dosificación y envasado primario
- Requisitos de codificación e inspección
- Descarga y transporte hacia las etapas siguientes
- Empaque secundario como estuchado, envoltura con celofán o encajado
- Cerrado de cajas y paletizado
Combinaciones habituales
Nuestro equipo de ingeniería combina las distintas familias de equipos en torno al proceso que usted necesita. La propuesta identifica cada unidad, los equipos existentes a los que se conecta y las interfaces mecánicas y de control entre ellos.
- Ensacado de polvos: alimentador de producto, dosificador de sinfín, envasadora VFFS y transportador de salida, con extracción de polvo cuando se requiere
- Sólidos pesados: elevador de producto, pesadora multicabezal sobre plataforma de soporte, envasadora VFFS, transportador de salida y control de peso y detector de metales opcionales
- Monodosis a estuche de venta: máquina de stick pack o de sobres, sistema de conteo, estuchadora con inserción de prospecto y codificación, y envoltura en celofán opcional
- Sticks o sobres multicarril hasta palé: máquina multicarril, transportador de salida con conteo, embolsado o estuchado, control de peso, encajadora, cerradora de cajas y paletizado robótico; el transportador contador sustituye a una clasificadora independiente
- Bolsas preformadas: almacén de bolsas, llenadora de bolsas preformadas con pesadora, sinfín o bomba, seguida de codificación y descarga
- Bolsas en estuches envueltos para venta minorista: envasadora de bolsas, báscula de pesaje, estuchadora y envolvedora de celofán en disposición recta o en esquina, como en nuestras líneas de envasado de hookah y shisha
- Productos en bandeja o agrupados: transportador de alimentación, envolvedora flow pack, codificación y, cuando se requiere, estuchado
- Recipientes rígidos: llenado y tapado, seguidos de etiquetado, con codificación e inspección según las necesidades
Equilibre la línea en torno a su etapa más lenta
Una línea produce al ritmo de la unidad que trabaja más despacio o que se detiene con más frecuencia en sus condiciones reales, no a la velocidad de su máquina más rápida. El tiempo de dosificación de un producto pegajoso, el tiempo de sellado de un laminado grueso o la carga en estuche de un producto irregular suelen marcar el límite.
Compare cada unidad con el mismo producto, envase y formato, y prevea espacio de pulmón o acumulación entre máquinas para que una parada breve en un punto no detenga de inmediato toda la línea.
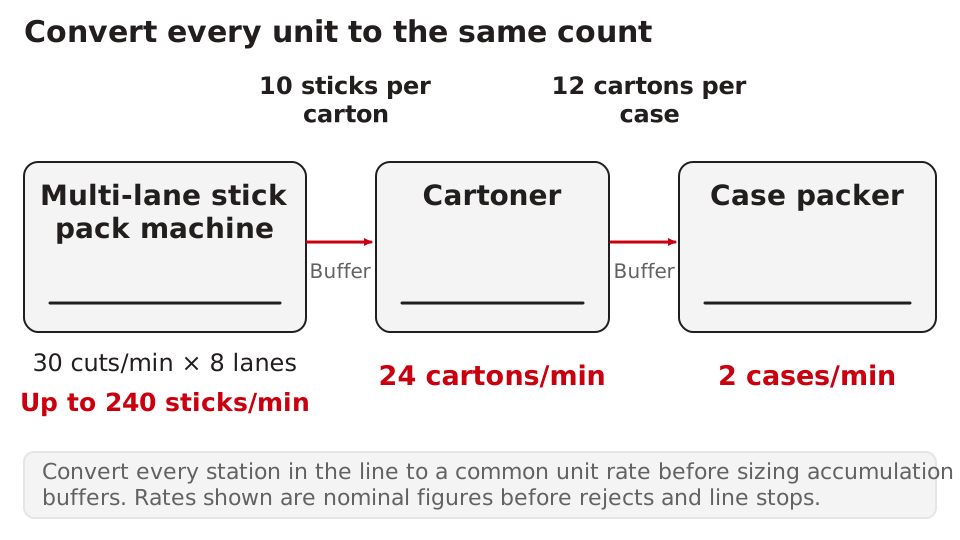
Convierta todas las unidades a una misma base de conteo antes de compararlas. Una máquina multicarril de stick pack se especifica en cortes por minuto, una estuchadora en estuches por minuto y una encajadora en cajas por minuto. Por ejemplo, 30 cortes por minuto en 8 pistas forman 240 sticks por minuto; agrupados a razón de 10 por estuche, la estuchadora debe trabajar a 24 estuches por minuto, y con 12 estuches por caja la encajadora necesita 2 cajas por minuto antes de descontar rechazos y paradas. Confirme el número exacto de pistas y la velocidad de ciclo con su producto y su film durante la revisión de la aplicación.
Una decisión de diseño habitual consiste en dimensionar los equipos posteriores a la máquina que marca el ritmo con una velocidad algo superior, de modo que puedan vaciar el pulmón tras una parada breve. El margen de sobrevelocidad, la longitud del pulmón y las señales de parada se acuerdan para cada proyecto.
Para mejorar una línea existente, registre dónde se detiene y durante cuánto tiempo a lo largo de varios turnos. La unidad que acumula más tiempo de parada o menor producción conforme suele ser donde primero se amortiza una mejora, ya sea un ajuste de dosificación, un pulmón más largo o un equipo posterior más rápido.
Elija una disposición en planta: recta, en L o en U
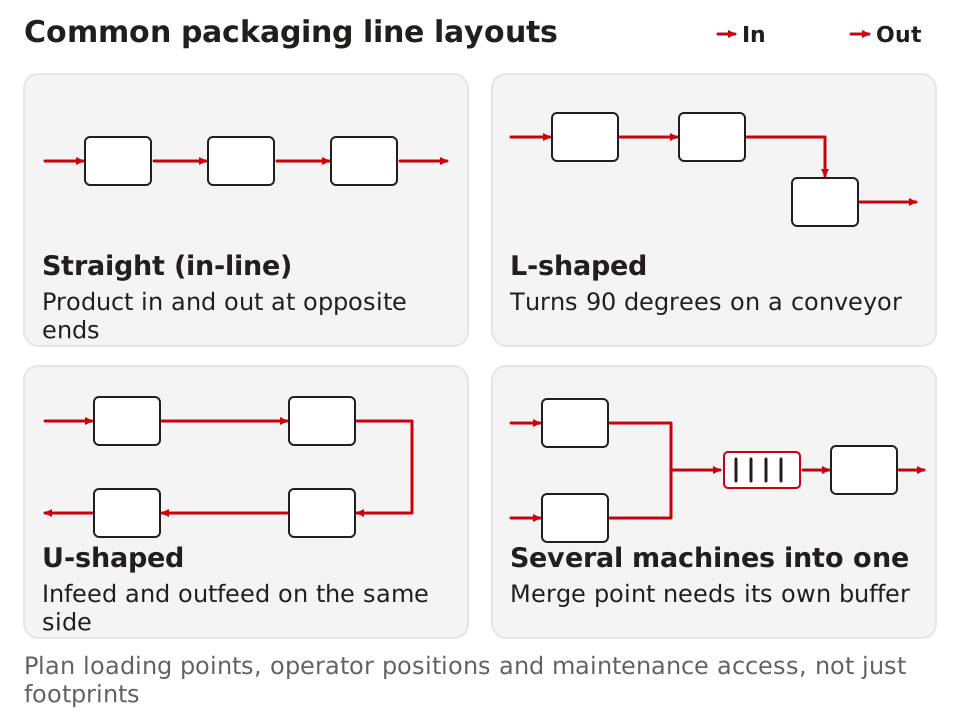
La disposición en planta sigue las dimensiones de la sala y el flujo de producto y materiales. Estas son las geometrías más habituales y lo que cada una exige del emplazamiento:
- En línea recta: las unidades se alinean en una sola fila, con entrada de producto por un extremo y salida por el opuesto. Las transferencias son sencillas y se accede a cada máquina por ambos lados, pero requiere una nave larga y sitúa el suministro de producto y la salida de producto terminado en extremos opuestos.
- En forma de L: la línea gira 90 grados, normalmente mediante un transportador curvo o de transferencia entre dos unidades. Se adapta a una sala más corta o a una esquina; conviene verificar cómo gira el producto y si debe conservar su orientación al pasar la curva.
- En forma de U: la línea regresa paralela a sí misma, de modo que la entrada y la salida quedan del mismo lado y un mismo equipo de operadores puede supervisar ambos extremos. Es compacta, pero deja menos espacio entre los dos ramales, por lo que hay que prever el acceso de mantenimiento y la carga de bobinas de film, estuches y etiquetas.
- Varias máquinas hacia una sola: dos o más envasadoras primarias alimentan una única estuchadora o encajadora cuando esta última puede absorber la producción combinada. El punto de convergencia necesita su propio pulmón y señales de control.
Dibuje el plano incluyendo los puntos de carga de film, estuches y etiquetas, los puestos de los operadores y los pasillos de mantenimiento, no solo la huella de las máquinas. La página de preparación de la instalación y capacitación enumera los datos de planta que conviene reunir junto con el plano.
Defina con claridad los límites de integración
Coordinamos las transferencias mecánicas, los controles y los suministros del sistema propuesto. Nuestra revisión del plano identifica las unidades suministradas por cada parte y las comprobaciones a nivel de sistema necesarias para la aceptación.
- Alturas de transferencia, sentidos de avance y orientación del producto entre unidades
- Señales intercambiadas entre máquinas, como marcha, parada, pulmón lleno, pulmón vacío y rechazo
- Suministro eléctrico, aire comprimido y eventual aporte de vacío o nitrógeno para cada unidad
- Plataformas, transportadores, resguardos de seguridad y accesos para los operadores
- Equipos existentes en planta a los que deban conectarse las nuevas unidades
Planifique los formatos y los cambios de formato
Enumere todos los productos y tamaños de envase que la línea debe producir y con qué frecuencia se cambia de uno a otro. Un nuevo ancho de bolsa, ancho de stick, tamaño de bolsa preformada, dimensión de estuche o geometría de envase puede requerir sus propias piezas de cambio o ajustes en más de una máquina. Acuerde qué formatos quedan incluidos en la cotización y cómo se documentan los cambios de formato.
Antes de automatizar: límites y condiciones previas
El envasado automático no siempre es el siguiente paso adecuado para cualquier producto o volumen. Conviene tener presentes sus límites antes de elegir una máquina:
- Flexibilidad: cada nuevo tamaño de envase, film o estuche puede requerir piezas de formato y ajustes en más de una unidad, por lo que muchas tiradas cortas de formatos distintos consumen gran parte del turno en cambios de formato.
- Regularidad de los insumos: una máquina ajusta su dosis, sellado y corte para un producto y un material dentro de un rango determinado. Un producto cuya fluidez o densidad varía, o bobinas y estuches que cambian de una entrega a otra, se traducen en rechazos y paradas.
- Paradas acopladas: en una línea conectada, la parada de una unidad detiene a sus vecinas en cuanto el pulmón intermedio se llena o se vacía.
- Capacitación y repuestos: los operadores necesitan formación para el ajuste inicial, los cambios de formato y la limpieza; el personal de mantenimiento la necesita para los reglajes y el cambio de piezas de desgaste, y es imprescindible disponer en planta de repuestos y piezas de cambio.
- Adecuación de planta e integración: planifique el espacio en suelo, la potencia eléctrica, el aire comprimido y las conexiones entre máquinas como parte de la propuesta de línea.
La automatización suele rentabilizarse cuando el producto y el envase están consolidados, el volumen mantiene la máquina produciendo durante la mayor parte del turno, los materiales son uniformes y hay personal para operarla y mantenerla. Si alguna de estas condiciones aún no se cumple, una prueba con muestras o una primera máquina individual suele ser mejor punto de partida.
¿Primero una máquina o toda la línea de una vez?
Empiece por una sola máquina cuando una etapa manual limite la producción o concentre la mayor parte de la mano de obra —a menudo la dosificación y el envasado primario—, cuando el volumen aún esté creciendo o cuando el comportamiento del producto en máquina todavía presente incógnitas. Especifique esa primera máquina pensando ya en el paso siguiente: altura y dirección de descarga, señales que intercambiará y espacio previsto para la unidad posterior.
Planifique toda la línea desde el inicio cuando los productos, los formatos y el volumen ya estén definidos, cuando se esté diseñando una sala o planta nueva o cuando las unidades deban ir sincronizadas desde el primer día, por ejemplo cuando los sticks se cuentan directamente a la entrada de la estuchadora.
Para incorporar equipos por fases, conserve un registro escrito de las interfaces fijadas para la primera máquina, de modo que la cotización de la etapa siguiente trabaje con las mismas definiciones de transferencia y señales.
Qué especificar al comprar una línea completa
Dos cotizaciones de líneas completas solo pueden compararse cuando describen el mismo alcance. Pida a cada proveedor que detalle:
- Cada unidad incluida en el alcance con su modelo o configuración, así como las unidades excluidas o suministradas por terceros
- Los productos y formatos incluidos, junto con las piezas de cambio para cada uno
- La producción de la línea en envases, estuches o cajas conformes por minuto, indicando a qué producto, formato y duración de corrida se refiere y qué unidad marca ese ritmo
- Los pulmones de acumulación, transportadores, plataformas y resguardos de seguridad entre unidades
- Las señales que se intercambian entre máquinas y quién realiza su programación
- Los suministros de toda la línea: potencia eléctrica en cada punto, aire comprimido y cualquier consumo de nitrógeno o vacío
- Quién coordina la instalación, la puesta en marcha y la prueba de aceptación de la línea combinada
- La capacitación, la documentación y los repuestos y piezas de cambio incluidos
Si los equipos proceden de varios proveedores, designe a un único responsable de integrarlos y de responder por la aceptación del proceso combinado; de lo contrario, cubrir los vacíos entre cotizaciones recaerá en su propio equipo. La lista de verificación del proyecto reúne los datos de producto, formato y planta que requiere una solicitud de este tipo.
Acuerde una prueba de aceptación a nivel de sistema
La especificación individual de un componente no describe por sí sola el desempeño de una línea completa. Defina el material, los formatos, las condiciones operativas y las mediciones de aceptación para el conjunto propuesto.
Entre las mediciones útiles figuran el peso o volumen de llenado en una muestra de envases, la inspección del sellado y del aspecto del envase, el conteo de unidades conformes durante una corrida cronometrada y el número y causa de las paradas. Registre el lote de producto y los materiales de empaque empleados para poder comparar los resultados más adelante.
Hablemos de su sistema
Envíenos un croquis sencillo del proceso, los productos y formatos, las unidades con las que ya cuenta, los equipos que necesita incorporar y la producción que busca alcanzar. Nuestro equipo de ingeniería revisará cómo combinar la máquina envasadora con los equipos periféricos y en qué punto una prueba con muestras resolvería cualquier duda abierta, y le presentará una propuesta para analizarla juntos.
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Producto y su comportamiento | Polvo, gránulo, líquido, pasta o piezas sólidas: eso decide el método de dosificación y las piezas en contacto con el producto. | Gránulos de flujo libre, con una foto del producto |
| Envase final y llenado | El tipo de envase, su tamaño y el llenado por envase fijan el formato y el rango de dosificación. | Bolsa almohada, 100 × 150 mm, 50 g por bolsa |
| Producción objetivo | La producción por minuto o por turno decide el número de carriles y el tamaño del modelo. | 60 envases buenos por minuto, un turno al día |
| Material de envase | El tipo de film o de envase rígido influye en el sellado, el formado y los ajustes que confirmamos. | Film laminado en bobina de 250 mm de ancho, o la ficha técnica del film |
| Planta y destino | La alimentación eléctrica, el aire comprimido y el país de destino deciden el alcance eléctrico y de servicios. | 380 V, trifásica, 50 Hz, entrega en Alemania |