
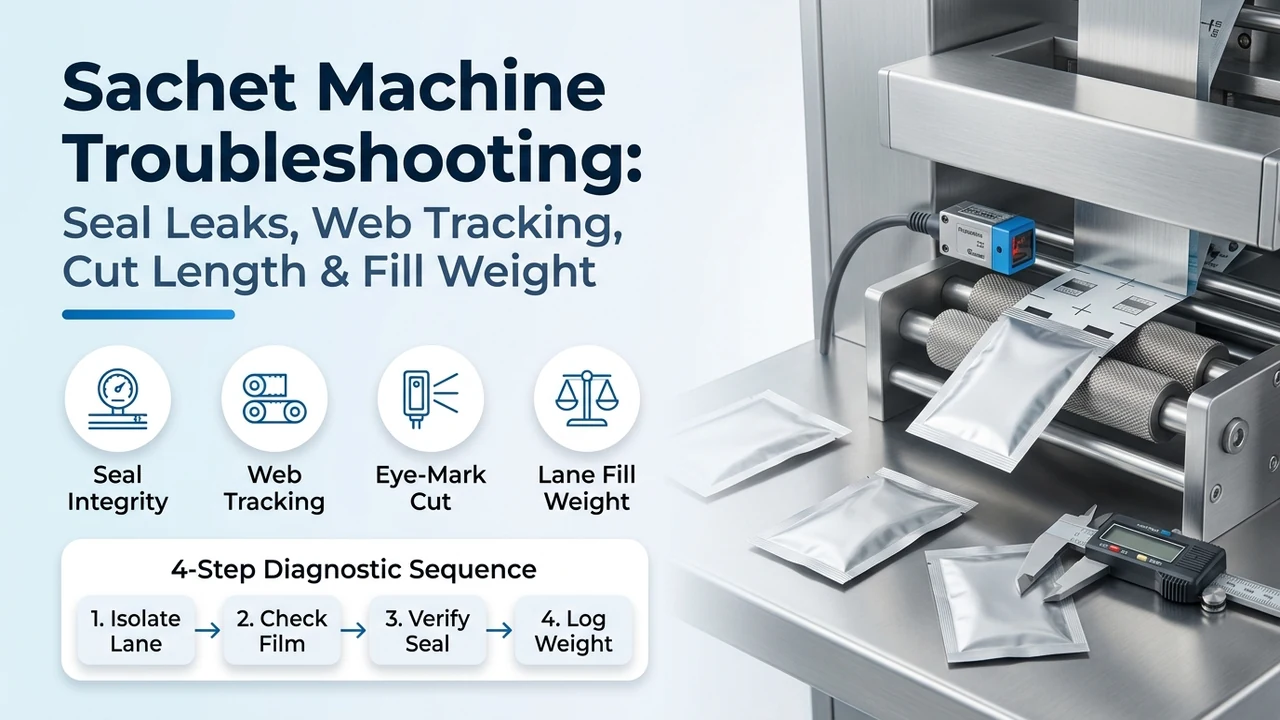
Resolver los problemas y soluciones de una envasadora de sobres —ya sea que se busque como lista de verificación de mantenimiento de planta, hoja de trabajo en PDF sobre fallos en máquinas de sobres o referencia de diagnóstico multicarril— exige aislar las causas mecánicas individuales por carril de los fallos compartidos de banda o de control antes de alterar los parámetros de calor o velocidad en la HMI. Tanto en envasadoras verticales monocarril de 3 soldaduras, 4 soldaduras y sello dorsal central (center-fin) como en plataformas multicarril de sobre plano (LV-400F/Y/K, LV-680F/Y/K, LV-980F/Y/K de 3 soldaduras y LV-500SF/SY/SK, LV-700SF/SY/SK, LV-980SF/SY/SK, LV-450X, LV-350X de 4 soldaduras que abarcan 2–16 lanes a 20–40 cuts/min), más del 80% de las fugas crónicas, sobres curvados y cortes fuera de registro provienen de cuatro causas raíz físicas: presión de contacto desigual en las mordazas o deriva del termopar/SSR (ASTM F88 / F1921 / D3078), contaminación de polvo o líquido en la zona de sellado (auger positive shut-off flap/spinner o piston suck-back + pneumatic drip-cut nozzle), desajuste de tensión entre banda frontal y trasera (|T_front - T_rear| <= 5%) y deslumbramiento en el sensor de fotocélula (registro <= ±0.5 mm), o una holgura de la cuchilla de cizalla superior a 0.02–0.04 mm.
| Subsistema de diagnóstico o verificación de fallo | Valor de referencia de ingeniería o método de ensayo estándar | Por qué rige la solución de problemas y evita el desperdicio repetitivo |
|---|---|---|
| Aislamiento de fallos por carril frente a toda la banda | Registrar 1 fila del carril afectado frente a 1 fila de un carril de referencia en especificación con el mismo lote de bobina madre en bastidores monocarril o multicarril (2–16 carriles en LV-400 a LV-980) | Separa el goteo de una boquilla individual, el desvío de un arado en V o el desgaste de un rodillo lateral frente a problemas compartidos de tensión de desbobinado, presión de mordaza transversal o deslizamiento del encoder |
| Presión de mordazas y uniformidad térmica superficial | Auditoría de impresión de mordazas en frío con papel carbón bajo bloqueo LOTO según EN 415-3; delta de pirómetro de superficie <= ±2.0 °C a lo largo del ancho de mordaza; pelado ASTM F88 >= 12–18 N/15 mm; fuga al vacío ASTM D3078 de -25 a -60 kPa durante 30 s | Evita que los operarios eleven la temperatura de mordaza > 15 °C por encima de la SIT, lo que carboniza el PET exterior, extruye el sellante LLDPE/CPP y deforma las barras de mordaza |
| Tensión de desbobinado y equilibrio de bandas en 4 soldaduras | Tensión de banda en desbobinado de 0.5–1.5 N/cm de ancho de film; delta de tensión frontal-trasera en 4 soldaduras |T_front - T_rear| <= 5%; guiado de borde EPC ultrasónico/óptico <= ±0.3 mm; margen de sello lateral >= 3.0 mm | Previene el curvado de sobres de 4 soldaduras, los canales de arrugas longitudinales en las uniones de esquinas de 4 capas y las roturas por pliegue asimétrico del arado en V en 3 soldaduras |
| Sensor de contraste de fotocélula y registro de corte | Tolerancia de registro corte-impresión <= ±0.5 mm; sensor óptico de contraste inclinado 5°–15° respecto a la normal en film de aluminio/metalizado; aprendizaje estático (teach-in) de dos puntos sobre marca impresa frente al fondo de la banda | Elimina disparos falsos por reflexión especular del aluminio, microdeslizamientos del rodillo tractor con encoder y derivas de registro entre paneles frontal y trasero en banda dividida |
| Control de contaminación en zona de sellado para polvos y líquidos | Adelantar el ángulo de fase dosificación-mordaza en 15°–30° (20–40 ms); en polvos (USP <616> CI > 18%) usar clapeta/disco centrífugo de cierre positivo en sinfín + inversión de 5°–15°; en líquidos (> 1,500 cP) usar retrosupción de pistón (2–4 mm) + boquilla neumática cortagotas | Despeja las colas de polvo en suspensión y los hilos de líquido viscoso antes de que cierren las mordazas transversales horizontales, evitando la contaminación no termosellable en la costura |
| Peso de dosificación por carril y cumplimiento MAV | Pesar 10 sobres consecutivos por carril individualmente (sin promediar) frente al requisito de promedio de lote y los límites individuales de Variación Máxima Permitida (MAV) del NIST Handbook 133 | Expone acumulaciones en las espiras del sinfín de un carril, atascos en vasos volumétricos o fugas en válvulas antirretorno de pistón que quedan ocultos por los promedios agregados de las controladoras de peso |
| Holgura de cuchilla de cizalla transversal y muesca abre-fácil | Holgura entre cuchilla rotativa/guillotina de acero D2 templado o carburo de tungsteno y contracuchilla <= 0.02–0.04 mm verificada en frío con galga de espesores y prueba de corte de papel tisú; aire de actuador a 0.6–0.8 MPa | Previene tiras de sobres sin separar (en cadena), bordes de laminado de aluminio deshilachados y astillamiento prematuro del filo de carburo por exceso de presión en el cilindro neumático |
En esta página
Paso 1 — ¿Cómo aislar fallos de sobres en máquinas monocarril frente a multicarril y cuantificar las pérdidas por parada antes de tocar los ajustes?
Una solución de problemas eficaz en una línea de sobres planos alimentada por bobina comienza identificando si el síntoma se origina en un eje compartido de la máquina (desbobinado de la bobina madre, eje de corte longitudinal, mordazas de sellado transversal horizontal o cuchilla de guillotina/rotativa de ancho completo) o en un subconjunto específico de un carril (plegador individual en V, par de rodillos de sellado lateral vertical, embudo de sinfín, vaso volumétrico o boquilla de pistón con retrosupción). En nuestra página de la familia de envasadoras de sobres y en la gama de máquinas verticales de formado, llenado y sellado (VFFS), los equipos para sobres abarcan dos clases mecánicas que deben diagnosticarse según su recorrido de banda:
- Arquitecturas de sobres verticales y horizontales monocarril: Identifique el recorrido real de la banda y el cabezal de dosificación a partir del plano de la máquina. Las disposiciones de plegado lateral (fold-over) y de aleta central (center-fin) hacen pasar una sola banda sobre un arado en V o cuello formador. Las disposiciones de cuatro soldaduras reúnen las cintas de film frontal y trasera a través de elementos de sellado lateral. Confirme la placa de identificación exacta de la máquina, el ancho de mordaza, el recorrido del film y el procedimiento de servicio antes de iniciar el diagnóstico.
- Plataformas multicarril de sobre plano alimentadas por bobina (LV-400F/Y/K, LV-680F/Y/K, LV-980F/Y/K de 3 soldaduras y LV-500SF/SY/SK, LV-700SF/SY/SK, LV-980SF/SY/SK, LV-450X, LV-350X de 4 soldaduras): Cortan longitudinalmente una bobina madre ancha (400–980 mm) en 2–4, 3–10 o 4–16 carriles paralelos que ciclan a 20–40 cuts/min. Un único sensor fotoeléctrico de contraste rastrea la marca de registro impresa y un único conjunto de mordaza transversal horizontal y cuchilla sella y corta todos los carriles activos simultáneamente, mientras que los cabezales de dosificación y los selladores laterales verticales operan de forma individual por carril.
Cuando los operarios ajustan la temperatura de la mordaza horizontal, el avance servo de longitud de bolsa o la presión de la tolva principal sin registrar primero una fila para el carril alterado y una fila para un carril de referencia que siga en buen estado, corrompen la línea base de todos los carriles sanos del bastidor. La pérdida física de producción de una parada de diagnóstico no estructurada (L_fault) combina los sobres aceptados multicarril perdidos (Q_lost) y el laminado barrera desechado durante los ajustes a ciegas por ensayo y error (M_film,scrap):
Q_lost = t_down · N_lanes · v_cpm
donde t_down es el tiempo de inactividad no planificado por diagnóstico (min), N_lanes es el número de carriles activos y v_cpm es la velocidad de ciclo operativa (cuts/min), junto con M_film,scrap (kg) de laminado barrera desperdiciado durante ajustes a ciegas de temperatura o registro. Ejemplo aritmético práctico: En una envasadora de sobres de 4 soldaduras y 8 carriles (LV-700SF o LV-700SY, N_lanes = 8) que opera a v_cpm = 32 cuts/min (256 sachets/min), un bucle de diagnóstico erróneo de t_down = 45 min pierde Q_lost = 45 × 8 × 32 = 11,520 accepted sachets y desperdicia M_film,scrap = 18 kg de laminado PET/AL/LLDPE por incidente —es decir, 1,728,000 sobres perdidos y 2,700 kg de film barrera desechado al año a lo largo de 150 paradas recurrentes de turno.
| Defecto observado y alcance por carril | Verificación en envasadora de sobres VFFS monocarril | Verificación en sobre plano multicarril (LV-400/680/980 F/Y/K y LV-500/700/980 SF/SY/SK) | Modo de fallo dominante en campo y prevención mecánica |
|---|---|---|---|
| Fuga en el sello transversal horizontal en 1 carril frente a todos los carriles (ASTM D3078 / F88) | Inspeccionar el sello transversal sin limpiar en busca de contaminación por polvo/líquido; realizar prueba en frío con papel carbón en la cara de la mordaza horizontal para detectar inclinación de pernos izquierda/derecha | Fuga en un solo carril: revisar la clapeta de cierre del sinfín o la boquilla de retrosupción de pistón de ese carril y la galga local de mordaza. Fuga solo en carriles exteriores o solo en el centro: revisar arqueamiento de mordaza transversal o desequilibrio de muelles extremos | Modo de fallo: Elevar la consigna PID de la mordaza transversal > 15 °C por encima de la SIT para enmascarar el goteo de una boquilla en un carril o una barra de mordaza arqueada, quemando el PET exterior en todos los carriles. Prevención: Exigir inspección del sello sin limpiar y auditorías de presión de mordaza en frío con papel carbón antes de cualquier cambio térmico. |
| Fuga en el sello lateral vertical o margen estrecho (< 3.0 mm) | En máquinas de 3 soldaduras con plegado de banda única: revisar el vértice del plegador en V y la alineación del borde de desbobinado. En máquinas de 4 soldaduras con banda dividida: revisar la alineación de las bandas divididas y la presión de los rodillos verticales | Desplazamiento de margen en un solo carril: inspeccionar el espaciador de la cuchilla cortadora rotativa y la guía del arado en V de ese carril. Desplazamiento en todos los carriles: recalibrar el sensor de borde EPC del desbobinador madre (<= ±0.3 mm) | Modo de fallo: Oscilación lateral de la banda madre o espaciadores desgastados de las cuchillas circulares que desplazan el ancho de tira cortada W_strip en > 1.5 mm, dejando sin margen un borde de sellado vertical. Prevención: Instalar guiado de banda EPC ultrasónico/óptico y bloquear los espaciadores de los portacuchillas durante el cambio de formato. |
| Deriva del registro corte-impresión (> ±0.5 mm) o curvado del sobre | Revisar el ajuste (teach-in) del sensor óptico de contraste de fotocélula, el agarre del elastómero del rodillo tractor y la igualdad de tensión frontal/trasera en la configuración de cuatro soldaduras con banda dividida | Todos los carriles se desplazan juntos: limpiar/reprogramar el sensor de fotocélula compartido (inclinación de 5°–15°) y revisar el apriete (nip) del rodillo tractor servo principal. Un carril se retrasa: inspeccionar desgaste desigual del poliuretano del rodillo tractor en ese carril | Modo de fallo: Tensión desigual entre banda frontal y trasera (|T_front - T_rear| > 5%) en líneas de 4 soldaduras que provoca sobres curvados y desajuste de impresión anverso/reverso. Prevención: Equilibrar la tensión del bailarín/freno de doble banda y verificar la dureza (durómetro) y presión de apriete uniformes del rodillo tractor. |
| Deriva del peso neto fuera de los límites MAV del NIST Handbook 133 | Pesar 10 sobres consecutivos; inspeccionar acumulación en espiras del sinfín / nivel de tolva, rasqueta del vaso volumétrico o válvula antirretorno del pistón | Pesar 10 sobres consecutivos por carril sin promediar. Desfase en un solo carril: limpiar/ajustar el sinfín, vaso o cilindro de bomba de ese carril. Deriva en todos los carriles: restablecer el nivel de carga de la tolva compartida o la presión del colector | Modo de fallo: Confiar en el control de peso agregado multicarril, que promedia un carril con subllenado (-12% por debajo del MAV) con otro con sobrellenado. Prevención: Aplicar auditorías gravimétricas de 10 paquetes segregadas por carril y ajuste fino independiente por carril de la carrera del sinfín servo o de la bomba. |
| Separación incompleta de bolsas (tiras unidas) o muesca abre-fácil desgarrada | Verificar la holgura entre cuchilla de cizalla rotativa o guillotina y contracuchilla (<= 0.02–0.04 mm) y la alineación del punzón/matriz de la muesca abre-fácil bajo bloqueo LOTO | Todos los carriles sin cortar: verificar la presión de aire del cilindro de cuchilla (0.6–0.8 MPa) o el paralelismo de la contracuchilla principal. Un solo carril sin cortar: inspeccionar mellas locales en el filo o adhesivo carbonizado en el segmento de ese carril | Modo de fallo: Aumentar la presión neumática de la cuchilla por encima de 0.8 MPa para forzar una cuchilla desafilada o con holgura (> 0.05 mm) a través del aluminio, astillando los filos de carburo. Prevención: Ajustar con galgas la holgura de la cuchilla de cizalla a <= 0.02–0.04 mm en frío y mantener en stock cuchillas de repuesto de acero D2/carburo mediante repuestos y piezas de formato. |
Paso 2 — ¿Cómo solucionar fugas de sellado en sobres, microcanales y deriva de temperatura de mordazas (ASTM F88, F1921 y D3078)?
El fallo de termosellado en sobres de 3 soldaduras, 4 soldaduras y aleta central está gobernado por la tríada acoplada de presión de contacto interfacial (N/mm²), tiempo efectivo de permanencia conductiva (ms a los cortes/min de operación) y temperatura real de la capa sellante interior (°C en la interfaz de LLDPE, mLLDPE o CPP conforme a FDA 21 CFR 177.1520), siempre que la zona de sellado esté libre de contaminación por producto y de arrugas longitudinales. En las líneas industriales de sobres, el reflejo más destructivo del operario consiste en subir los puntos de consigna de los calefactores horizontales o verticales entre 10 °C y 25 °C cada vez que aparece un sobre con fuga en el control de calidad de final de línea.
Regla práctica de ingeniería 1 (Auditoría de impresión de presión de mordazas en frío con papel carbón antes de subir la temperatura): Si los sobres sellados no superan las pruebas de emisión de burbujas al vacío según ASTM D3078 (-25 a -60 kPa durante 30 s) o caen por debajo de los valores de referencia de resistencia al pelado según ASTM F88 / F88M (< 12–18 N/15 mm a 200–300 mm/min) en carriles o bordes de sellado específicos mientras se utiliza bobina verificada → ejecute una auditoría física de impresión de presión de mordazas en frío con papel carbón (o papel autocopiativo resistente al calor) en las mordazas de sellado transversal horizontal y en los rodillos de sellado lateral vertical bajo bloqueo/etiquetado (LOTO) conforme a EN 415-3 antes de incrementar las consignas de temperatura PID, porque elevar la temperatura de la mordaza > 15 °C por encima de la temperatura de inicio de sellado (SIT) del sellante interior carboniza la capa portadora exterior de PET o BOPP, extruye la poliolefina fundida fuera de las crestas de estriado de alta presión y deforma térmicamente la barra de mordaza, dejando sin sellar los valles de baja presión y las uniones de esquinas de 4 capas.
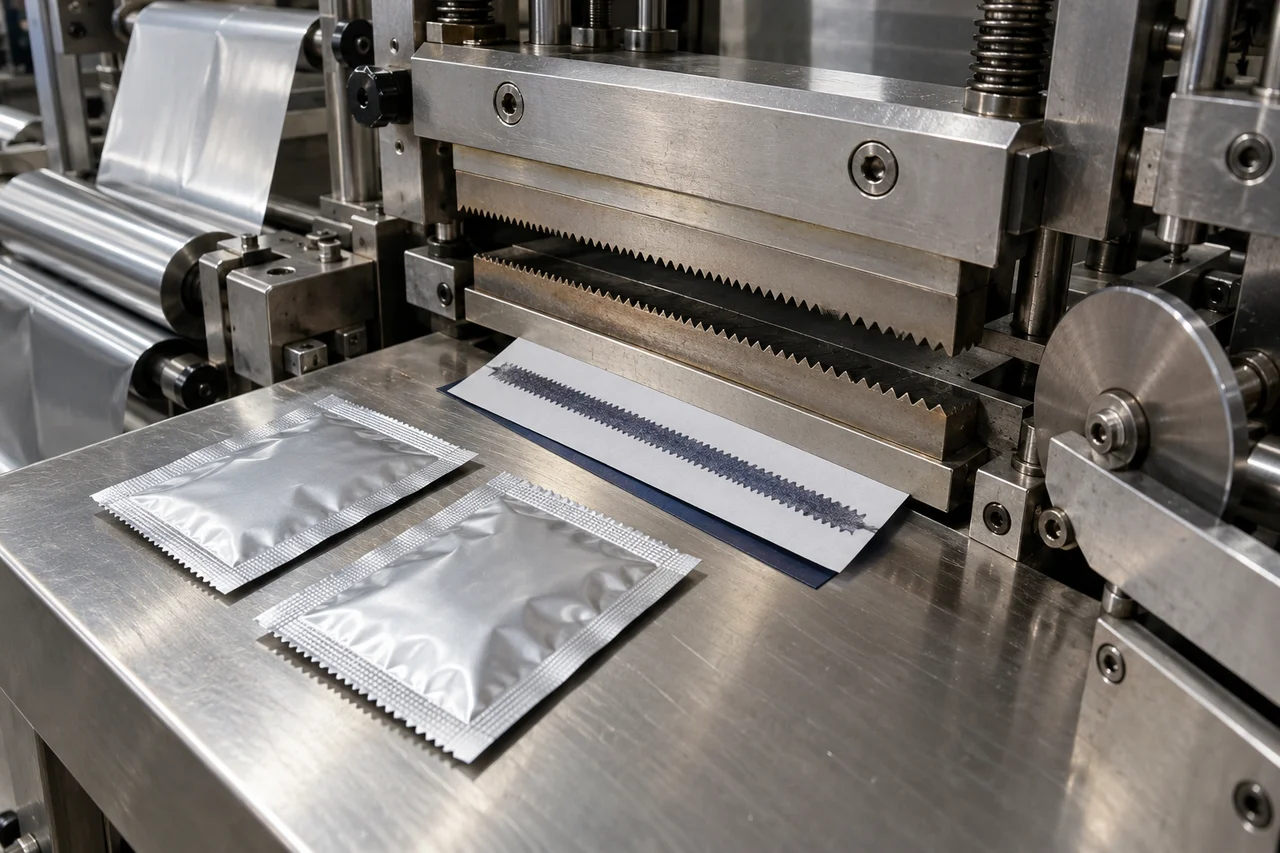
Ejecución de la auditoría en 4 partes de presión de mordazas, engranaje de estriado y uniformidad térmica
- 1. Impresión de contacto en frío con papel carbón (Paralelismo de izquierda a derecha y arqueamiento central): Con las resistencias frías (o utilizando papel indicador autocopiativo especial para alta temperatura sobre mordazas templadas bajo bloqueo LOTO), coloque una tira de papel blanco junto con papel carbón a lo largo de todo el ancho de las mordazas horizontales (utilizando el ancho real de la mordaza y el procedimiento de servicio específico de la configuración) y cierre las mordazas un ciclo bajo la fuerza de apriete mecánica/neumática normal. Una huella oscura en los Carriles 1–2 y tenue en los Carriles 7–8 indica inclinación de izquierda a derecha en los tirantes o levas excéntricas; una huella oscura en los carriles exteriores (Carriles 1 y 8) pero tenue en el centro (Carriles 4–5) indica deflexión térmica/mecánica de la barra de mordaza (arqueamiento o bowing), lo que requiere un ajuste con láminas suplementarias (shims) de respaldo central en lugar de más calor.
- 2. Fase de paso de dientes del estriado y alivio de esquinas de 4 capas (Uniones de 3 soldaduras frente a 4 soldaduras): En mordazas horizontales con estriados entrelazados de paso 0.8–1.5 mm, las líneas de carbón diagonales o con doble estampación indican que las mordazas frontal y trasera se han desplazado vertical u horizontalmente sobre sus pasadores guía, cizallando la capa barrera de aluminio (7–12 μm AL) y provocando poros (pinholes). En máquinas de 4 soldaduras, incluidas las configuraciones LV-500/700/980 SF/SY/SK, las cuatro esquinas donde los dos sellos laterales verticales se solapan con el sello transversal horizontal pasan de 2 capas de film a 4 capas de film (o de 3 a 4 capas en sobres tipo almohadilla con aleta central). Si la mordaza transversal carece de un alivio de esquina adecuado o de respaldo elástico de silicona/elastómero, el escalón grueso de 4 capas hace puente sobre la zona adyacente de 2 capas, creando una fuga de esquina por microcanal de 50–150 μm.
- 3. Auditoría con pirómetro de superficie frente al PID de la HMI (Deriva de resistencia de cartucho, SSR y termopar): Nunca confíe únicamente en la lectura de temperatura de la HMI. Mida la temperatura real de la cara de la mordaza a la izquierda, en el centro y a la derecha de cada carril activo utilizando un pirómetro de superficie de contacto calibrado. La variación de temperatura transversal debe mantenerse dentro de <= ±2.0 °C. Si la zona de un carril marca 12–25 °C por debajo de la consigna, compruebe si hay una resistencia de cartucho en paralelo parcialmente abierta mediante una pinza amperimétrica de CA o un relé de estado sólido (SSR) fatigado. Por el contrario, si una zona de mordaza quema el film mientras la HMI muestra un valor normal, inspeccione la punta de la sonda del termopar tipo K o PT100: un muelle de bayoneta flojo o una cámara de aire carbonizada dentro del termopozo hace que el sensor lea 15 °C menos que la cara de la mordaza, llevando al controlador PID a una sobrecarga térmica continua.
- 4. Verificación cuantitativa del sellado (ASTM F88, ASTM F1921, ASTM D3078 y ASTM F1140): Distinga el fallo de adherencia en caliente (hot-tack) del fallo de sellado ya enfriado. Si el sello transversal inferior se abre en el instante exacto en que cae una dosis pesada de producto (20–100 mL de salsa en LV-500SY / 700SY / 980SY o 30–50 g de gránulos en LV-350X) dentro del sobre, el laminado tiene una resistencia en estado fundido insuficiente bajo condiciones de hot-tack según ASTM F1921; resuélvalo ampliando el tiempo de permanencia de la mordaza (+50–120 ms mediante el perfil de leva o reduciendo ligeramente los cuts/min), activando chorros de aire de enfriamiento bajo las mordazas o especificando un sellante interior de metaloceno mLLDPE. Confirme la resistencia al pelado del sello enfriado (ASTM F88 >= 12–18 N/15 mm), el estallido por presurización interna del envase completo (ASTM F1140) y la estanqueidad por burbujeo al vacío sumergido (ASTM D3078 de -25 a -60 kPa durante 30 s) en muestras extraídas de todos los carriles activos (1 a N_lanes).
| Defecto de sellado y firma visual/de ensayo | Causa raíz mecánica o térmica principal | Verificación de ingeniería e instrumento de confirmación | Modo de fallo dominante y prevención mecánica/operativa |
|---|---|---|---|
| Sello brillante y despegable con baja adherencia (ASTM F88 < 8–10 N/15 mm) | La capa sellante interior (LLDPE/CPP) no alcanzó la temperatura de activación ni el tiempo de permanencia conductiva suficiente en uno o más carriles | Control con pirómetro de superficie a lo largo del ancho de mordaza (objetivo <= ±2.0 °C) + impresión en frío con papel carbón + medición con pinza amperimétrica de CA en resistencias de cartucho | Modo de fallo: Termopar salido de su alojamiento o cartucho calefactor averiado que deja sin calor una zona de la mordaza mientras la HMI muestra la consigna nominal. Prevención: Apretar al par los soportes de bayoneta de los termopares, verificar mensualmente el amperaje de los calefactores y aumentar el tiempo de permanencia entre 50–100 ms antes de subir la temperatura en incrementos de 5 °C. |
| Fuga por microcanal en la esquina de intersección de sellos lateral/transversal (hilo de burbujas ASTM D3078) | Escalón brusco de espesor de 2 a 4 capas en 4 soldaduras (máquinas de 4 soldaduras con banda dividida, LV-500–980 SF/SY/SK) o escalón de aleta central que hace puente en la presión de mordaza | Ensayo en cámara de vacío sumergida (ASTM D3078 a -40 kPa durante 30 s) o líquido penetrante ASTM F3039 que revela un canal milimétrico en la intersección de los sellos | Modo de fallo: Mordazas transversales rígidas sin rebaje de alivio que aplastan las esquinas de 4 capas dejando una holgura sin presionar de 50–150 μm justo al lado de la costura vertical. Prevención: Mecanizar ranuras de alivio de precisión en las intersecciones vertical-horizontal de la mordaza y hacer coincidir el paso de moleteado entre rodillos y mordazas transversales. |
| Cara de sellado fibrosa, ampollada o quemada con cordones de sellante extruido | Temperatura de mordaza > 15 °C por encima de la SIT, relé de estado sólido (SSR) en cortocircuito bloqueado al 100% de ciclo, o cinta barrera de tejido de vidrio con PTFE rota sobre las barras calefactoras | Inspeccionar la cinta de PTFE en busca de perforaciones por quemadura o vitrificación; verificar el LED de salida del SSR y la lectura del pirómetro de contacto con la salida PID ajustada al 0% | Modo de fallo: Cinta de PTFE rota o SSR desbocado que adhiere el film fundido al metal desnudo de las mordazas, provocando enrollamientos de banda y delaminación del aluminio. Prevención: Sustituir la cinta de tejido de vidrio con PTFE en intervalos programados de bobina y cablear una alarma de corte por límite de alta temperatura independiente en el PLC. |
| Apertura del sello transversal inferior al caer el producto (desgarro en caliente / hot-tack) | El impacto de la caída del producto ocurre mientras el sellante interior aún está por encima de su temperatura de cristalización con una resistencia hot-tack según ASTM F1921 insuficiente | Inspeccionar el borde abierto en busca de fibras poliméricas estiradas/hiladas que indiquen separación en estado fundido inmediatamente después de abrirse las mordazas | Modo de fallo: Ejecutar dosis de gran masa (30–100 mL de salsas o gránulos densos) a excesivos cortes/min con tiempo de permanencia corto (< 180 ms) y sin enfriamiento posterior al sellado. Prevención: Añadir aire de enfriamiento tipo vórtice dirigido bajo las mordazas horizontales, retrasar la fase de caída entre 10°–15° o especificar un sellante mLLDPE/ionómero. |
Paso 3 — ¿Cómo corregir el desvío de guiado de film, el curvado de sobres de 4 soldaduras y la deriva de registro de fotocélula (<= ±0.5 mm)?
Los fallos de guiado de bobina y de registro de impresión se manifiestan de forma diferente según si su máquina pliega una única banda sobre un arado en V (3 soldaduras en disposición monocarril o multicarril LV-400 / 680 / 980 F/Y/K) o reúne dos cintas de film opuestas (4 soldaduras en disposición monocarril o multicarril LV-500 / 700 / 980 SF/SY/SK, LV-450X y LV-350X). Para un desglose completo de las ecuaciones de corte longitudinal de banda (W_web = N_lanes × 2 × W_sachet + E_trim) y la selección de estructuras laminadas, consulte nuestra guía de compra de envasadoras de sobres y el artículo sobre qué es un sobre monodosis (sachet).
Regla práctica de ingeniería 2 (Igualación de tensión frontal-trasera en doble banda / banda dividida para 4 soldaduras): Si los sobres terminados de 4 soldaduras en una disposición monocarril o multicarril LV-500 / 700 / 980 SF/SY/SK se curvan notablemente hacia una cara, desarrollan arrugas diagonales en las esquinas o presentan una deriva del registro de impresión entre anverso y reverso que supera <= ±0.5 mm → iguale las tensiones de las bandas de film frontal y trasera dentro de |T_front - T_rear| <= 5% (operando dentro de la ventana de tensión de 0.5–1.5 N/cm de ancho de banda) y verifique el paralelismo de los rodillos locos dentro de <= 0.1 mm/m, porque una tensión desequilibrada estira elásticamente una de las bandas poliméricas durante el arrastre de modo que se contrae después del termosellado, arqueando el sobre terminado hacia la cara de mayor tensión y sacando de registro el diseño gráfico frontal/trasero.
Cuantitativamente, el desequilibrio relativo de tensión entre la banda frontal y la trasera (Δ T_web, en porcentaje) en un recorrido de 4 soldaduras de doble banda o banda dividida se define como:
Δ T_web(%) = (|T_front - T_rear|) / ((T_front + T_rear) / 2) × 100 ≤ 5.0%
donde T_front y T_rear son las tensiones de banda medidas (N) en las cintas de laminado frontal y trasera que entran en los rodillos de sellado lateral vertical. Ejemplo aritmético práctico: En una banda de 4 soldaduras de 700 mm de ancho dividida en dos cintas frontal y trasera de 350 mm (35 cm) a una tensión nominal de 1.0 N/cm (objetivo de 35.0 N por cinta), si un rodamiento frenado en un rodillo guía eleva T_front a 38.5 N mientras que T_rear se sitúa en 33.0 N, el desajuste de tensión es Δ T_web = (|38.5 - 33.0|) / (35.75) × 100 = 15.38% (superando el umbral del 5.0% en más de 3×), lo que induce una elongación diferencial en el film BOPP/CPP o PET/PE, curva cada sobre terminado hacia el panel frontal y desplaza el registro de corte entre anverso y reverso en 1.2–2.0 mm.
| Síntoma de guiado, corte longitudinal o registro | Causa raíz mecánica o del sensor óptico | Comprobación de verificación y objetivo cuantitativo | Modo de fallo dominante y prevención mecánica/operativa |
|---|---|---|---|
| Desvío del pliegue en 3 soldaduras (ancho frontal/trasero desigual, sello lateral < 3.0 mm) | Oscilación lateral del desbobinador madre, portacuchillas circular desgastado o triángulo de plegado del arado en V descentrado en máquinas de plegado de banda única o LV-400/680/980 F/Y/K | Medir el ancho del panel frontal frente al trasero con calibre en cada carril (desfase objetivo <= ±0.3 mm; margen de sello vertical >= 3.0 mm) | Modo de fallo: Telescopado de la bobina en desbobinado o guía de borde EPC desactivada que permite que la banda se desplace >= 2.0 mm lateralmente, exponiendo el producto en la costura vertical abierta. Prevención: Activar el guiado de banda EPC ultrasónico/óptico en lazo cerrado (<= ±0.3 mm) y fijar con pasadores los ejes centrales de los arados en V respecto a las estaciones de cuchillas cortadoras. |
| Curvado de sobres de 4 soldaduras y arrugas diagonales en la zona de sellado | Desajuste de tensión entre banda frontal y trasera (|T_front - T_rear| > 5%), rodillo loco desalineado (> 0.1 mm/m fuera de paralelismo) o adherencia electrostática en las placas formadoras | Colocar 10 sobres terminados sobre una superficie plana para medir la elevación por curvado; verificar la simetría de flotación del brazo bailarín y la resistencia al giro libre de los rodillos | Modo de fallo: Fricción asimétrica en las barras inversoras de máquinas de 4 soldaduras con banda dividida que estira una cinta e introduce arrugas longitudinales en los rodillos de sellado lateral vertical. Prevención: Equilibrar la tensión frontal/trasera dentro de <= 5%, limpiar los rodillos locos pulidos a espejo con alcohol isopropílico e instalar barras eliminadoras de estática activas. |
| Longitud de corte errática y pérdida de fotocélula en film de aluminio o metalizado (> ±0.5 mm) | Brillo especular del PET/AL/PE o VMPET que deslumbra a una fotocélula perpendicular a 0°, bajo contraste marca-fondo o polvo/neblina de salsa sobre la lente del sensor | Comprobar la estabilidad del LED de disparo de registro del contador de alta velocidad del PLC durante 50 ciclos consecutivos; verificar un desfase corte-marca <= ±0.5 mm | Modo de fallo: Sensor óptico difuso montado a un ángulo normal de 0° que se dispara falsamente con los reflejos metálicos del aluminio en lugar de la mácula impresa. Prevención: Inclinar el sensor coaxial de contraste entre 5°–15° respecto a la normal, ejecutar un aprendizaje estático (teach-in) de 2 puntos sobre marca frente a fondo y fijar una ventana de registro en el PLC de ±2.0 mm. |
| Deriva progresiva del corte en todos los carriles hacia una dirección (deriva por deslizamiento) | Rodillos tractores de poliuretano vitrificados, transferencia de aceite/polvo o agentes deslizantes (slip) al film, o presión neumática insuficiente en el apriete (nip) de arrastre | Comparar la longitud de sobre comandada por encoder L_sachet con el paso físico entre sellos en modo sin impresión/marcha libre | Modo de fallo: Microdeslizamiento de los rodillos tractores de 0.5–1.5 mm por carrera bajo un arrastre excesivo del freno de desbobinado, haciendo que el corte avance de forma continua sobre el diseño impreso hasta salirse de la ventana de fotocélula. Prevención: Desengrasar los rodillos tractores, equilibrar la presión de los cilindros de apriete izquierdo/derecho y reducir el frenado excesivo del desbobinador. |
Paso 4 — ¿Cómo eliminar la deriva del peso de dosificación y la contaminación de polvo o líquido en el sello (USP <616> y NIST Handbook 133)?
En las líneas de sobres de alto rendimiento —detalladas en nuestras páginas de envasadoras multicarril de polvo en sticks y sobres y envasadoras de líquidos y salsas en sticks y sobres— los fallos de dosificación y las fugas de sellado están acoplados mecánicamente. Cuando el polvo fino se desprende de un tornillo sinfín o una pasta viscosa forma hilos desde una boquilla de líquido mientras se cierran las mordazas transversales horizontales, las partículas de producto quedan atrapadas entre los films sellantes interiores, creando una fuga permanente por canal sin adherir, independientemente de la temperatura de la mordaza.
Regla práctica de ingeniería 3 (Avance del ángulo de fase dosificación-mordaza y umbrales de cierre positivo / retrosupción): Si el polvo en caída libre deja cola o rebota hacia el sello transversal horizontal en cierre en una línea de sobres con sinfín (LV-400/680/980F o LV-500/700/980SF, o en una disposición monocarril), o si un líquido viscoso, salsa o loción (> 1,500 cP) forma hilos a través de la costura de sellado en una línea de bomba/pistón (LV-400/680/980Y, LV-500/700/980SY o LV-450X) → adelante el ángulo de fase de finalización de dosificación en 15°–30° (20–40 ms antes del contacto de las mordazas horizontales) e instale simultáneamente una clapeta mecánica de cierre positivo / cono bivalvo o plato centrífugo (spinner) con 5°–15° de inversión de retroceso del sinfín servo (para polvos cohesivos/aireados con Índice de Carr USP <616> CI > 18%) o una boquilla neumática activa cortagotas con retrosupción de menisco de pistón de 2–4 mm (para líquidos/pastas), porque cerrar las mordazas transversales antes de que la cola de producto en caída despeje la zona de sellado deposita una barrera física sobre la interfaz de poliolefina conforme a FDA 21 CFR 177.1520 que ningún aumento de temperatura puede fusionar.
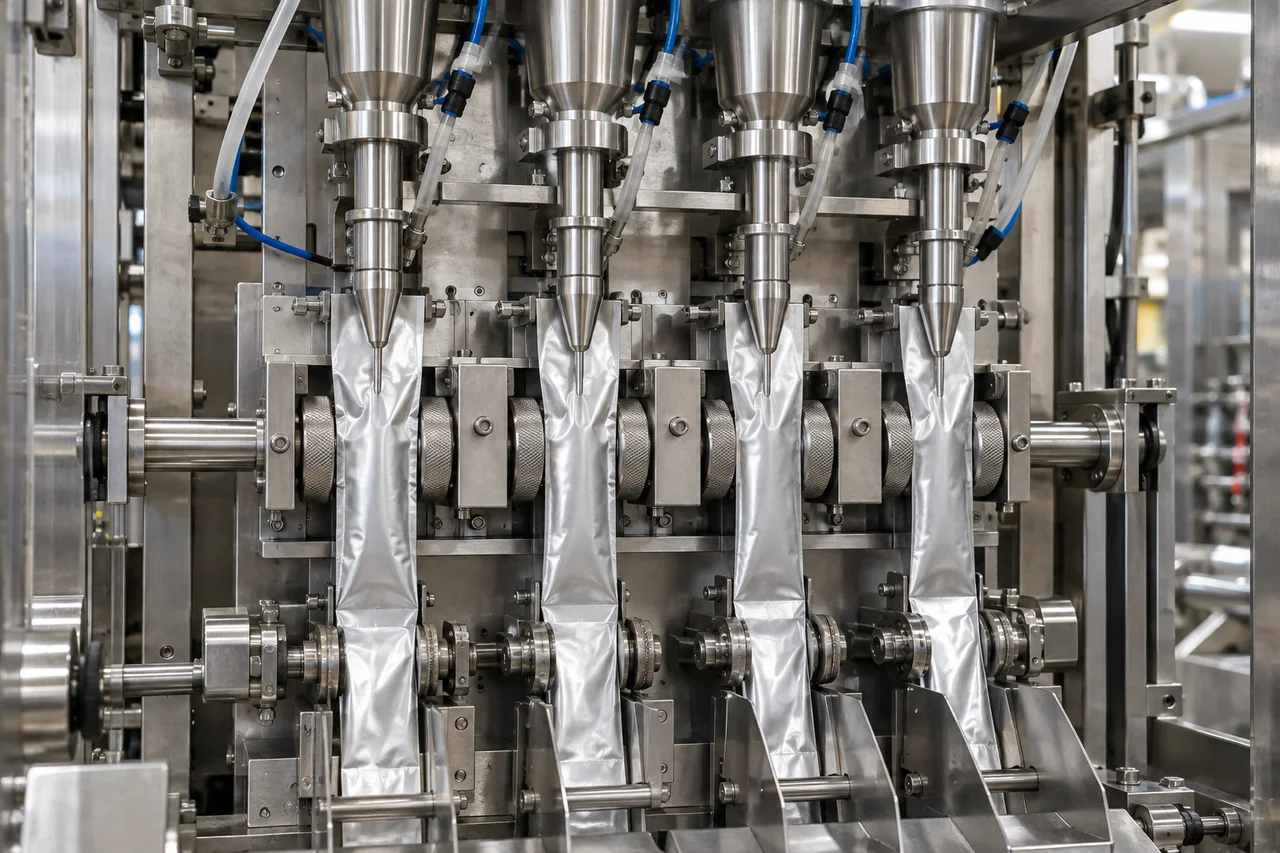
Auditoría gravimétrica por carril según NIST Handbook 133 (umbrales de promedio de lote y MAV)
Según el **NIST Handbook 133 (Checking the Net Contents of Packaged Goods), las dosis unitarias envasadas deben satisfacer simultáneamente dos criterios de metrología legal: el Requisito de Promedio (el peso neto medio muestral W̄_net,j del carril j debe igualar o superar el peso neto declarado en la etiqueta W_label) y el Requisito de Envase Individual (ningún error por defecto en un sobre individual puede superar la Variación Máxima Permitida, MAV**, tabulada más allá de la tolerancia muestral permitida). En una envasadora de sobres multicarril, pesar los envases de descarga agrupados en una única controladora de peso agregada oculta los fallos de boquilla de un carril individual, ya que un carril con sobrellenado (+1.2 g) enmascara a un carril adyacente con subllenado (-1.2 g).
Recoja siempre n = 10 sobres consecutivos por separado del carril sospechoso (j) y de un carril de referencia en especificación (r), descuente la tara del film seco (W_tare) y calcule la media muestral por carril (W̄_net,j) y el déficit individual más desfavorable (Δ W_min,j) frente al umbral MAV del NIST Handbook 133:
W̄_net,j = (1) / (n) ∑_i=1^(n) (W_gross,i,j - W_tare), ; Δ W_min,j = W_label - min_1 ≤ i ≤ n(W_net,i,j) ≤ MAV(W_label)
Ejemplo aritmético práctico: Para un sobre de polvo nutracéutico con W_label = 10.00 g (W_tare = 0.85 g) donde la Tabla 2-1 del NIST Handbook 133 especifica una MAV del 10% para envases etiquetados con < 36 g (MAV = 1.00 g, fijando el peso neto individual legal mínimo en 9.00 g), si el Carril 1 (referencia) promedia W̄_net,1 = 10.08 g (min = 9.85 g) mientras que el Carril 4 (carril alterado) cae a W̄_net,4 = 9.15 g con dos sobres a 8.72 g (Δ W_min,4 = 10.00 - 8.72 = 1.28 g > 1.00 g MAV), el promedio agrupado de los 4 carriles (9.85 g) oculta una infracción de la MAV del NIST Handbook 133 en un solo carril causada por un puenteo de polvo compactado dentro del embudo del sinfín del Carril 4.
| Síntoma de dosificación o contaminación del sello | Rama de máquina afectada y causa raíz | Comprobación de diagnóstico por carril (NIST 133 / USP <616>) | Modo de fallo dominante y prevención mecánica/operativa |
|---|---|---|---|
| Polvo fino en suspensión o cola de caída atrapada en el sello transversal horizontal | Líneas de polvo por sinfín servo (LV-400/680/980F, LV-500/700/980SF): goteo por punta de sinfín abierta, gran altura de caída o fase tardía de finalización de dosificación | Inspeccionar con lupa la cara del sello transversal sin limpiar; comprobar en el PLC el ángulo de parada del sinfín respecto al contacto de la mordaza horizontal | Modo de fallo: Polvo fino cohesivo/aireado (USP <616> CI > 18%) que se desprende de las espiras del sinfín o se adhiere por estática al film en la zona de sellado. Prevención: Instalar clapeta neumática de cierre positivo/disco centrífugo, programar inversión de retroceso servo de 5°–15°, adelantar el fin de dosificación en 15°–30° (20–40 ms) y activar extracción de polvo por vacío en mordazas + barras ionizadoras. |
| Hilado de líquido viscoso o gotas de aceite que rezuman hacia la costura transversal | Líneas de líquidos y salsas con bomba de pistón/lóbulos (LV-400/680/980Y, LV-500/700/980SY, LV-450X): junta tórica de vástago desgastada, cierre lento de boquilla o retrosupción insuficiente | Observar la punta de la boquilla al final de la carrera de descarga para detectar gotas colgantes o filamentos; inspeccionar juntas de vástago de Viton/PTFE y presión piloto de aire (0.6–0.8 MPa) | Modo de fallo: Salsa o crema viscosa (> 1,500 cP) que forma un filamento que salpica sobre la banda sellante interior al cerrarse las mordazas. Prevención: Especificar boquillas neumáticas cortagotas de cierre en punta con retrosupción de pistón de 2–4 mm, adelantar el fin de llenado 20–40 ms antes del cierre de mordaza y sustituir juntas tóricas de vástago según calendario. |
| Caída progresiva de peso en un solo carril mientras los carriles adyacentes se mantienen en objetivo | Todas las series multicarril (F/SF, K/SK, Y/SY): polvo compactado en un tornillo sinfín, corredera de vaso telescópico atascada o válvula antirretorno rotativa con fuga en un cilindro de bomba | Pesar 10 sobres consecutivos del carril sospechoso frente a 10 de un carril de referencia adyacente (sin promediar) según NIST Handbook 133 | Modo de fallo: Subir la consigna maestra de dosificación en todos los carriles para compensar un carril obstruido, sobrellenando N_lanes - 1 carriles entre un 5–10% y provocando reventones de sobres. Prevención: Aislar y limpiar el tubo/válvula de dosificación afectado o ajustar la compensación (trim) servo independiente por carril. |
| Todos los carriles derivan simultáneamente en peso neto durante una tirada de 30–60 min | Fluctuación de la presión de columna en la tolva compartida, formación de chimeneas (rat-holing)/aireación del polvo (CI > 18%) o cambio de temperatura/viscosidad en tolva encamisada de líquido | Correlacionar los registros de peso de 10 sobres por carril en los Carriles 1..N con el estado del sensor de nivel de tolva y la temperatura del lote de producto | Modo de fallo: Operar con polvo cohesivo o pasta sensible a la temperatura con amplias oscilaciones del nivel de tolva (del 15% al 95%), alterando la densidad aparente en la entrada del sinfín/bomba. Prevención: Fijar el control automático de nivel de alimentación por vacío/bomba entre el 50% y el 75% de la altura de la tolva y mantener agitación rompedora de bóvedas continua a baja velocidad. |
Paso 5 — ¿Cómo diagnosticar cortes de bolsa incompletos, sobres encadenados y fallos en la muesca abre-fácil (holgura <= 0.02–0.04 mm)?
Una vez completado el sellado transversal horizontal, una cuchilla de cizalla rotativa de ancho completo o una cuchilla de guillotina neumática separa la banda en sobres individuales (o envases dúplex/en tira perforada) mientras un punzón de precisión troquela la muesca abre-fácil para el consumidor. En los bastidores multicarril (LV-400 to LV-980), una sola cuchilla horizontal corta los 2 a 16 carriles en una única carrera; en las unidades monocarril, la cuchilla transversal cicla dentro o inmediatamente debajo de las mordazas de sellado horizontal.
Regla práctica de ingeniería 4 (Umbral de holgura de cuchilla de cizalla rotativa / guillotina y paralelismo de contracuchilla): Si los sobres terminados no se separan limpiamente (quedando unidos por hilos de PET o aluminio sin cortar), presentan bordes de corte con rebabas o muestran muescas abre-fácil incompletas en uno o en todos los carriles → reajuste la holgura entre la cuchilla de cizalla de acero para herramientas D2 templado o carburo de tungsteno y la contracuchilla a <= 0.02–0.04 mm (verificada en frío bajo bloqueo/etiquetado EN 415-3 mediante galga de espesores y una prueba de corte en seco con papel tisú o azul de Prusia en todo el ancho) en lugar de aumentar la presión de aire del actuador neumático de la cuchilla por encima de 0.6–0.8 MPa, porque una presión de aire excesiva golpea las cuchillas desafiladas o desalineadas contra la cara de la contracuchilla, astillando los filos de corte de carburo y sobrecargando los rodamientos de accionamiento excéntrico.
| Síntoma de corte o troquelado de muesca | Causa raíz mecánica o de sincronización principal | Inspección en frío bajo LOTO y comprobación de medida | Modo de fallo dominante y prevención mecánica/operativa |
|---|---|---|---|
| Todos los carriles quedan unidos o presentan filamentos de aluminio deshilachados en todo el ancho de banda | Holgura de cizalla cuchilla-contracuchilla > 0.04 mm a lo largo del portacuchillas, suministro neumático bajo (< 0.55 MPa) o carrera de cuchilla sincronizada antes del cierre completo de la mordaza | Bajo bloqueo LOTO según EN 415-3, comprobar la holgura cuchilla-contracuchilla con una galga de 0.02 mm y verificar un corte limpio en una sola capa de papel tisú seco | Modo de fallo: Subir la presión del regulador neumático > 0.85 MPa para compensar una separación de cuchilla de 0.06–0.10 mm, destrozando los dientes templados de acero D2/carburo. Prevención: Ajustar con láminas suplementarias la holgura cuchilla-contracuchilla a <= 0.02–0.04 mm en frío y verificar un suministro de aire seco a 0.6–0.8 MPa. |
| Un solo carril queda unido o con borde irregular mientras los carriles adyacentes cortan limpiamente | Mella localizada en el filo de la cuchilla transversal (por cuerpo extraño o grumo duro de producto) o polímero/azúcar carbonizado incrustado en la ranura de la contracuchilla de ese carril | Inspeccionar el segmento exacto del carril en la cuchilla y la ranura de la contracuchilla bajo LOTO con una lupa de 10x; limpiar la acumulación carbonizada con un cepillo de latón | Modo de fallo: Raspar en caliente el filo de una cuchilla templada con un destornillador de acero, produciendo una mella permanente que deja un puente de film sin cortar de 1–2 mm en ese carril. Prevención: Limpiar las ranuras de la contracuchilla en frío con herramientas de latón que no dañen el metal y mantener un conjunto de cuchilla de repuesto preafilado en el almacén de planta. |
| El corte transversal invade la cavidad del producto o recorta el borde del sello | Desplazamiento del montaje mecánico cuchilla-mordaza, o deslizamiento del registro de fotocélula / rodillo tractor que aleja el sello horizontal de la línea central de la cuchilla | Inspeccionar si la línea de corte está descentrada dentro de la banda de sellado transversal horizontal (desfase mecánico de cuchilla) frente a si toda la banda de sellado se ha desplazado respecto a la marca impresa (fallo de registro) | Modo de fallo: Ajustar la compensación de registro de la fotocélula cuando es la propia cuchilla la que se ha desplazado dentro de la ranura de la mordaza, dejando un sello extremo de < 2.0 mm de ancho. Prevención: Centrar primero el corte de la cuchilla dentro del sello transversal horizontal y luego fijar la posición impresión-sello mediante el sensor de fotocélula. |
| El punzón de la muesca abre-fácil no corta limpiamente o desgarra hacia la cavidad interior | Holgura excesiva entre punzón y matriz (> 0.03 mm), filo de punzón en V/U desafilado, o deriva lateral del guiado de banda que empuja la muesca más allá del borde de sellado lateral vertical | Medir la profundidad de la muesca abre-fácil (típicamente 2.0–3.5 mm dentro de un borde de sello lateral de 6–10 mm) y comprobar la nitidez del corte punzón-matriz | Modo de fallo: Desvío del guiado de banda que estrecha el borde de sellado lateral de modo que el punzón fijo de la muesca perfora la bolsa interior de producto, causando fugas inmediatas en estantería. Prevención: Mantener >= 2.5 mm de margen de sello intacto hacia el interior desde la punta de la muesca abre-fácil y bloquear el guiado de borde de banda EPC. |
Paso 6 — ¿Qué incluye el registro de fallos por carril y el libro mayor de TCO de mantenimiento preventivo a 5 años?
Antes de solicitar un diagnóstico remoto de ingeniería o el envío de utillaje de repuesto, registre una fila para el carril afectado y una fila comparativa para un carril de referencia en especificación operando con la misma bobina madre de film. Combinar el registro de observación de 11 columnas que se muestra a continuación con un calendario estructurado de mantenimiento preventivo elimina los tres mayores generadores de costos ocultos en un horizonte operativo de 5 años: la deformación de mordazas por sobrecalentamiento a ciegas, el desperdicio de bobinas por tensión de banda desequilibrada y las paradas de emergencia de varios días a la espera de piezas de desgaste.
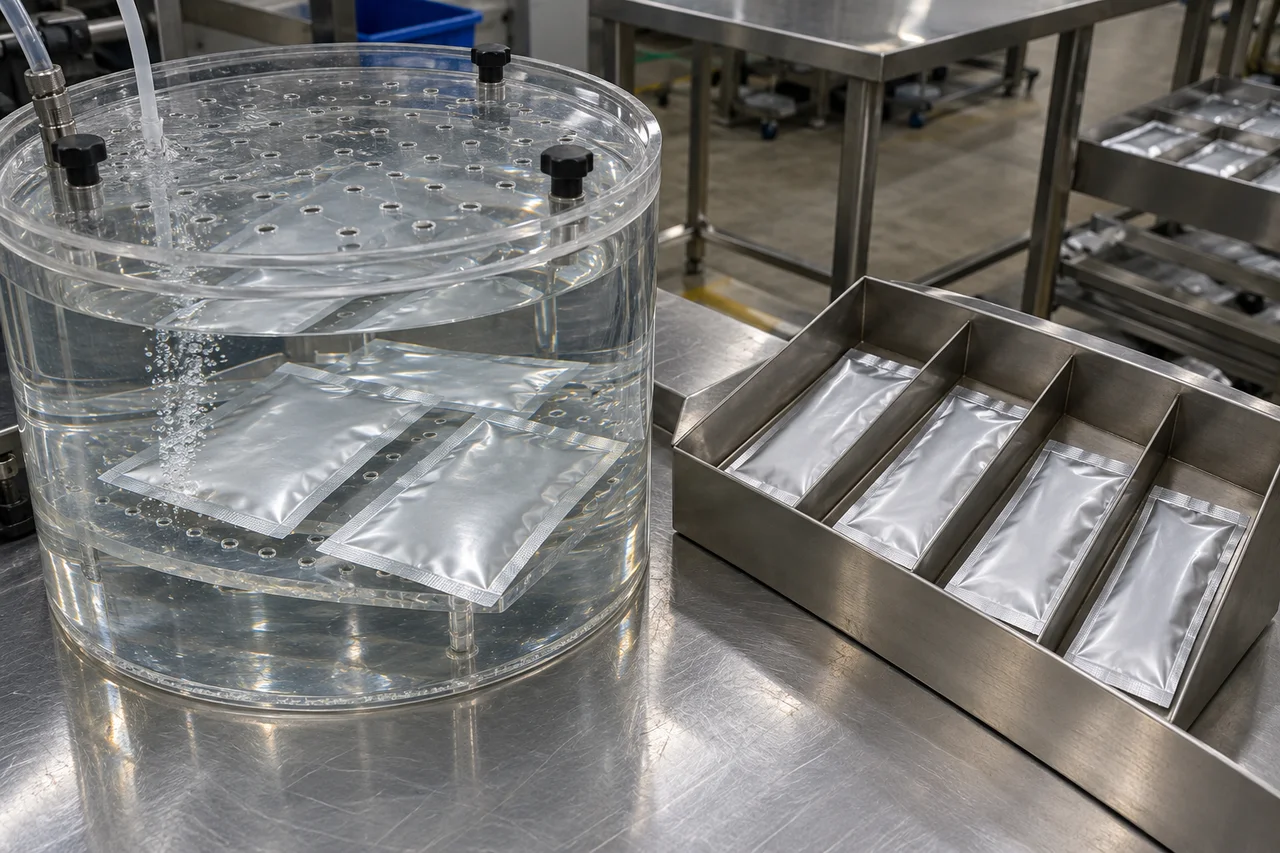
| ID de carril y arquitectura | Marca de tiempo y último envase bueno | Lote de film y delta de tensión | Desfase marca/corte y foto del filo | Lista de 10 dosis por carril (NIST 133) | Foto de sello sin limpiar e impresión de carbón | Alarma HMI, delta de pirómetro y cambio reciente | Ref. de manual y paquete de evidencias a enviar |
|---|---|---|---|---|---|---|---|
| Carril alterado (p. ej., Carril 3 en LV-700SF/SY o Carril 1 en una máquina monocarril) | Hora local de inicio del fallo + último conteo de envases aceptados o marca de tiempo de lote en este carril | Código de lote de bobina del convertidor, especificación del laminado (p. ej., PET/AL/LLDPE) y control de tensión frontal/trasera (|T_front - T_rear| <= 5%) | Foto única que muestre la fotocélula impresa, el sello transversal y el borde de corte; registrar el desfase en mm por encima/en/por debajo del corte (objetivo <= ±0.5 mm) | 10 pesos individuales consecutivos de sobres (g) solo de este carril (sin promediar) verificados frente al peso declarado y la MAV de NIST 133 | Foto macro de la cara del sello con fuga sin limpiar + tira de presión en frío con papel carbón en las mordazas verticales/horizontales de este carril | Texto exacto de error en HMI, delta entre pirómetro de contacto y HMI (<= ±2.0 °C), ángulo de fase de dosificación y último cambio (empalme de bobina, lote, CIP) | Encabezado de sección del manual de la máquina + enviar esta fila, fotos de sello sin limpiar/carbón/mácula y lista de 10 pesos por WhatsApp |
| Carril de referencia en buen estado (p. ej., Carril 1 operando con la misma bobina madre) | Misma marca de tiempo de observación + conteo actual de envases aceptados en este carril dentro de especificación | Confirmar lote compartido de bobina madre (o anotar lote de bobina trasera separado en configuraciones de 4 soldaduras con doble bobina) | Foto de la alineación marca-corte del carril de referencia para demostrar si el desfase de corte es compartido en todos los carriles o aislado en uno solo | 10 pesos individuales consecutivos de sobres (g) de este carril de referencia mantenidos en una columna separada para establecer la línea base de estabilidad de la tolva | Anotar 'Limpio / Supera ASTM D3078 a -40 kPa' e incluir el segmento de este carril en la tira de impresión de mordaza en frío con papel carbón de ancho completo | Mismo estado de pantalla HMI + lectura de pirómetro de contacto en la zona de mordaza de este carril para cuantificar el delta térmico transversal | Misma referencia del manual + incluir esta fila de referencia para que los ingenieros de LINEVO puedan aislar de inmediato causas por carril frente a toda la máquina |
Libro mayor de TCO a 5 años: deformación de mordazas por sobrecalentamiento a ciegas, desperdicio por tensión desequilibrada y utillaje de repuesto preventivo
Al presupuestar una línea de sobres o auditar el mantenimiento de planta —consulte nuestra guía de costos y alcance de cotización de envasadoras de sobres y la comparativa entre sobre plano (sachet) y stick pack— los hábitos reactivos de solución de problemas generan entre cuatro y seis veces más pérdidas operativas a 5 años que el costo de un kit de utillaje preventivo programado:
| Factor físico del TCO (horizonte a 5 años) | Operación reactiva por 'aumento de temperatura a ciegas' (no estructurada) | Protocolo de ingeniería preventiva (papel carbón + fase + kit de repuestos) | Modo de fallo dominante y vía de prevención del TCO |
|---|---|---|---|
| 1. Barras de mordazas de sellado horizontal y vertical, resistencias y SSR | Barras de mordaza transversal arqueadas, resistencias de cartucho quemadas y paradas no programadas de 3 días por reconstrucción al operar +20 °C por encima de la SIT | Cambios programados de cinta de PTFE, termopares tipo K/PT100 calibrados, repuestos de SSR y auditorías de galgado en frío con papel carbón | Modo de fallo: Arqueamiento térmico permanente de mordazas transversales de 680–980 mm causado por pernos exteriores sobreapretados y compensación por sobrecalentamiento de +20 °C. Prevención: Realizar impresiones en frío con papel carbón en cada cambio importante de formato/laminado y limitar el delta de mordaza a <= ±2.0 °C. |
| 2. Desperdicio de bobinas de laminado por guiado de banda y curvado por tensión | 8,200–17,600 kg de laminado de aluminio perdidos en 5 años por curvado en 4 soldaduras, desvío del arado en V y búsqueda errática de fotocélula | Merma mínima en empalmes/ajustes manteniendo |T_front - T_rear| <= 5%, control de borde EPC (<= ±0.3 mm) e inclinación de sensor de 5°–15° | Modo de fallo: Desechar 2–3 bobinas madre completas al mes diagnosticando 'film defectuoso' cuando el verdadero culpable es el arrastre de una barra inversora o una fotocélula normal a 0°. Prevención: Registrar la tensión del bailarín de desbobinado y reprogramar los sensores de contraste en cada empalme de bobina. |
| 3. Sobrellenado (giveaway), fugas por contaminación del sello y retenciones NIST 133 | Retrabajos recurrentes de lotes, fugas en el sello por polvo/líquido y 3–6% de sobrellenado utilizado para enmascarar subllenados de un solo carril | Kits programados de juntas tóricas de Viton/PTFE para boquillas, clapetas de cierre de sinfín, juntas de válvula de retrosupción y controles gravimétricos de 10 envases por carril | Modo de fallo: Elevar el peso maestro de llenado en los 8 carriles para cubrir una junta de pistón desgastada o un puenteo en las espiras del sinfín. Prevención: Auditar 10 envases consecutivos por carril frente a la MAV del NIST Handbook 133 y adelantar la fase de llenado entre 15°–30° (20–40 ms). |
| 4. Cuchillas de cizalla transversal, cuchillas circulares y sincronización aguas abajo | Cuchillas enviadas de urgencia por avión, contracuchillas de carburo astilladas y paradas por atasco en estuchadoras automáticas aguas abajo debido a sobres encadenados | Kit de desgaste planificado para 12 meses (cuchillas transversales de D2/carburo, cuchillas circulares de corte longitudinal, correas de arrastre) mantenido en stock mediante repuestos y piezas de formato | Modo de fallo: Sobres unidos sin cortar que atascan los agrupadores aguas abajo y las estuchadoras horizontales porque la holgura de la cuchilla superó los 0.04 mm. Prevención: Reajustar la holgura de cizalla a <= 0.02–0.04 mm en frío y disponer en planta de cuchillas de repuesto preemparejadas. |
Envíe su registro de fallos completo de dos filas —incluyendo el modelo/prefijo de serie de su máquina, lote de bobina madre, foto de la impresión de mordazas en frío con papel carbón, fotos del sello sin limpiar y del corte en la marca de fotocélula, y las listas de pesos de 10 sobres por carril— a través del enlace de WhatsApp que aparece a continuación o mediante la lista de verificación del proyecto. Nuestro equipo de ingeniería revisa su registro de observación por carril para aislar causas mecánicas frente a causas de control, verificar la compatibilidad de repuestos con la placa de características exacta de la máquina, el número de serie y los detalles del componente, o programar una evaluación de muestras con nuevas estructuras de laminado.
Envíe su registro de fallos por carril y fotos para revisión de ingeniería
Preguntas frecuentes sobre problemas y soluciones en envasadoras de sobres
¿Por qué mi envasadora de sobres sigue presentando fugas después de haber subido la temperatura de las mordazas de sellado?
Porque la mayoría de las fugas por canales en sobres están causadas por presión mecánica desigual en las mordazas, escalones de espesor de 4 capas en las esquinas, arrugas longitudinales de la banda o polvo/líquido de producto atrapado en la costura de sellado, ninguno de los cuales se corrige con más calor. Elevar la temperatura de las mordazas horizontales o verticales más de 15 °C por encima de la temperatura de inicio de sellado (SIT) del sellante interior carboniza la capa portadora exterior de PET o BOPP, extruye el LLDPE / CPP fundido fuera de los dientes de alta presión y deforma la barra calefactora mientras deja sin adherir las zonas de baja presión de la mordaza. Bloquee la máquina (EN 415-3 LOTO), inspeccione un sello con fuga sin limpiar en busca de residuos de producto, realice una impresión de mordaza en frío con papel carbón en todos los carriles y verifique la uniformidad de la temperatura superficial dentro de <= ±2.0 °C con un pirómetro de contacto.
¿Cómo evito que el polvo fino o el líquido viscoso contaminen el sello transversal del sobre?
Primero, adelante el ángulo de fase de finalización de dosificación respecto a la mordaza entre 15°–30° (20–40 ms antes en el ciclo) para que la columna de polvo en caída o la gota de líquido despeje la cota del sello horizontal antes de que se cierren las mordazas. Segundo, adapte el hardware de cierre de la boquilla a la reología del producto: para polvos cohesivos o pulverulentos (Índice de Carr USP <616> CI > 18%), instale una clapeta/cono de cierre positivo en el sinfín o un plato centrífugo (spinner), programe 5°–15° de inversión de retroceso en el sinfín servo y active la extracción de polvo por vacío en la zona de mordazas junto con barras eliminadoras de estática; para líquidos viscosos, salsas y cremas (> 1,500 cP), utilice una boquilla neumática cortagotas de cierre inferior con retrosupción de menisco de pistón de 2–4 mm e inspeccione las juntas tóricas de vástago de Viton/PTFE.
¿Por qué los sobres de 4 soldaduras se curvan o se desvían de la línea de corte de la fotocélula impresa?
El curvado del sobre y el desfase entre el panel frontal y el trasero en envasadoras de 4 soldaduras monocarril o multicarril (LV-500 / 700 / 980 SF/SY/SK) ocurren cuando las bandas de film frontal y trasera operan con tensiones desiguales (|T_front - T_rear| > 5%). La banda con mayor tensión se estira elásticamente durante el arrastre y se contrae tras el termosellado, arqueando el sobre terminado. Si el registro corte-impresión oscila más allá de <= ±0.5 mm en laminados de aluminio o metalizados (PET/AL/LLDPE o PET/VMPET/PE), incline el sensor óptico de contraste 5°–15° respecto a la normal para rechazar el brillo especular, limpie la lente y ejecute un aprendizaje estático (teach-in) de dos puntos sobre la marca impresa frente al fondo de la banda.
¿Cómo puedo saber si la deriva de peso en una envasadora de sobres multicarril corresponde a un solo carril o a todo el dosificador?
Nunca promedie sobres agrupados de todos los carriles. Recoja 10 sobres consecutivos por carril en bandejas etiquetadas por separado tanto del carril sospechoso como de un carril de referencia dentro de especificación, reste la tara del film (W_tare) y compare la media y el mínimo individual de cada carril con los límites de Variación Máxima Permitida (MAV) del NIST Handbook 133. Si solo un carril está fuera de especificación, limpie o ajuste el tornillo sinfín, el vaso telescópico o la válvula antirretorno de pistón de ese carril. Si todos los carriles derivan al mismo tiempo, estabilice el nivel de columna de producto en la tolva compartida (50%–75% de llenado) o la presión de suministro del colector.
¿Cuándo no se aplica este protocolo de solución de problemas para sobres alimentados por bobina?
Este protocolo se aplica a envasadoras de sobres verticales y horizontales alimentadas por bobina de 3 soldaduras, 4 soldaduras y aleta central en operación, incluidas las configuraciones multicarril LV-400 to LV-980. Las envasadoras de bolsitas de té con papel filtro que forman una bolsa de infusión interior con hilo y etiqueta dentro de un sobre exterior (/products/automatic-high-speed-inner-outer-bag-tea-packaging-machine) y las máquinas rotativas de recogida, llenado y sellado (pick-fill-seal) que operan con bolsas preconvertidas en la gama de llenadoras de bolsas prefabricadas utilizan mecanismos de transferencia de banda y pinzas diferentes. Todos los diagnósticos en armarios eléctricos (NFPA 70 / UL 508A), reemplazos de resistencias de cartucho y ajustes en frío de holgura de cuchillas (<= 0.02–0.04 mm) deben ser realizados por técnicos cualificados bajo procedimientos de bloqueo/etiquetado (LOTO) según EN 415-3.
Fuentes
Esta guía de ingeniería para la solución de problemas y el registro de fallos por carril de 11 columnas se basan en nuestros diseños de equipos de sobres alimentados por bobina —que abarcan arquitecturas monocarril de 3 soldaduras/aleta central y 4 soldaduras y plataformas multicarril de sobre plano (LV-400 / 680 / 980 F/Y/K de 3 soldaduras, LV-500 / 700 / 980 SF/SY/SK de 4 soldaduras, serie LV-450X de 4 carriles para lociones y serie LV-350X de 4 carriles para gránulos en /machines/sachet-packing)— junto con procedimientos de mantenimiento OEM y normas internacionales de ensayo de envases.
- Valores de referencia de ingeniería y verificación de proyectos: Las dimensiones de máquina (17–125 mm de ancho de sobre, 45–180 mm de longitud, 400–980 mm de ancho de banda multicarril), las velocidades de ciclo multicarril (20–40 cuts/min) y los umbrales de diagnóstico (<= ±0.5 mm de registro de corte por fotocélula, <= ±2.0 °C de uniformidad térmica en la superficie de mordaza, |T_front - T_rear| <= 5% de igualación de tensión en doble banda y <= 0.02–0.04 mm de holgura en cuchilla de cizalla) representan nuestros valores de referencia estándar bajo condiciones de referencia. Confirmamos las verificaciones aplicables de termosellado y dosificación para su producto y laminado reales en su plan de pruebas con muestras o de Pruebas de Aceptación en Fábrica (FAT). Revise los requisitos eléctricos para áreas clasificadas/peligrosas con los especialistas de su instalación y verifique la compatibilidad de los repuestos con la placa de identificación exacta, el número de serie y los detalles de componentes de su máquina.
- Normas internacionales y referencias metrológicas: Resistencia al pelado del termosellado (ASTM F88 / F88M), resistencia al desgarro en caliente o hot-tack (ASTM F1921 / F1921M), ensayo de fugas por emisión de burbujas en vacío sumergido (ASTM D3078), ensayo de estallido/fluencia por aire interno (ASTM F1140 / F2054), compresibilidad y fluidez de polvos (Índice de Carr y Relación de Hausner USP <616>; USP <1174>), cumplimiento gravimétrico del contenido neto y Variación Máxima Permitida (NIST Handbook 133), sellantes interiores de poliolefina para contacto con alimentos (FDA 21 CFR 177.1520), y resguardos y seguridad eléctrica en máquinas de formado, llenado y sellado (EN 415-3:2021, ANSI/PMMI B155.1, NFPA 70 / UL 508A).
- Guías de ingeniería LINEVO relacionadas: Consulte cómo elegir una envasadora de sobres, el alcance de cotización de una envasadora de sobres, qué es un sobre (sachet), la comparativa entre stick pack y sobre y el soporte de repuestos y piezas de formato.
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Modelo de máquina, prefijo de serie y filas de carriles activos | Permite distinguir un fallo compartido de la bobina madre o de la mordaza transversal frente a un problema individual de boquilla dosificadora, plegador en V o rodillo de sellado lateral en bastidores monocarril o multicarril (LV-400/680/980 y LV-500/700/980). | Foto de la placa de modelo/serie más una fila del registro de fallos para el carril afectado (p. ej., Carril 3) y una fila comparativa para un carril de referencia en especificación (p. ej., Carril 1) con la misma marca de tiempo |
| Impresión de mordaza en frío con papel carbón y registro de pirómetro de superficie | Revela el paralelismo de izquierda a derecha de la mordaza, el arqueamiento central, el engranaje del paso de estriado y la deriva del termopar/SSR (objetivo <= ±2.0 °C) antes de reemplazar resistencias o cambiar el tiempo de permanencia (dwell time). | Foto de la tira de impresión con papel carbón en frío etiquetada de izquierda a derecha por carril, junto con las lecturas del pirómetro de contacto portátil frente a la temperatura de la HMI en cada zona de mordaza |
| Lote de bobina madre, ficha técnica del laminado y ajustes de tensión de banda | Confirma si las fugas por microcanales de sellado, el desvío de plegado en el arado en V (V-plow) o el curvado de sobres de 4 soldaduras comenzaron tras un empalme de bobina, un cambio en el sellante interior (FDA 21 CFR 177.1520 LLDPE/CPP) o una discrepancia de tensión frontal/trasera (|T_front - T_rear| <= 5%). | Etiqueta de lote de bobina del convertidor, estructura del laminado (p. ej., PET 12 / AL 9 / LLDPE 50 μm) y lecturas de tensión del freno de desbobinado / rodillo bailarín |
| Fotografía del registro de fotocélula (mácula) y del borde de corte del sobre | Cuantifica el desfase longitudinal entre corte e impresión frente a la ventana de registro de <= ±0.5 mm y muestra si las fibras sin cortar se deben a disparos falsos de contraste óptico o a una holgura excesiva entre cuchilla y contracuchilla (> 0.04 mm). | Foto de primer plano que muestre la marca de fotocélula impresa, el sello transversal horizontal y el borde de corte tanto en el carril afectado como en el de referencia, indicando el desfase de la marca en mm por encima o por debajo del corte |
| Foto del sello sin limpiar y serie de pesos de 10 sobres por carril | Distingue el arrastre de polvo del sinfín o el hilado de líquido del pistón en la costura de sellado frente a sellos con baja adherencia térmica, y verifica la dispersión de dosificación por carril frente a los umbrales de Variación Máxima Permitida (MAV) del NIST Handbook 133. | Fotografía macro de la cara del sello con fuga antes de limpiarla, más 10 pesos individuales consecutivos de sobres (g) del carril afectado y 10 de un carril de referencia (sin promediar) |
| Código de alarma en HMI, ángulo de fase dosificación-mordaza y cambios recientes | Vincula los errores de seguimiento del servomotor, las alarmas de lazo abierto de calefacción o los cambios en la densidad del lote de producto (Índice de Carr USP <616>) con el esquema eléctrico o el conjunto mecánico exacto. | Texto/código exacto de alarma en la HMI, ángulo de fase de inicio/parada de llenado (grados o ms) y último cambio previo a la aparición del fallo (nueva bobina, empalme, lavado CIP o lote de producto) |