
En esta página
Tratar la palabra 'sachet' como una etiqueta genérica para cualquier sobre flexible pequeño —sin especificar bordes de sellado por pliegue de 3 lados frente a doble lámina de 4 lados, espesor del aluminio barrera, margen de muesca de rasgado y reología del producto— genera entre un 8% y un 16% de desperdicio evitable de bobina, fugas en las esquinas de sellado o herramental de formado incompatible. Defina la topología de sellado de su sachet, el ancho de lámina desplegada W_web, la masa anual de consumo de film M_film,yr, la estructura del laminado barrera (PET/AL/LLDPE, PET/VMPET/PE, Paper/PE/AL/Surlyn) y el cabezal dosificador antes de seleccionar maquinaria VFFS de una pista o multipista para sachets.
Un sachet es un pequeño sobre sellado para una porción de polvo, gránulos, líquido o pasta. Los formatos de tres lados, cuatro lados y sellado trasero utilizan diferentes recorridos de film y herramentales. Defina la disposición de sellado, las dimensiones finales y la dosis antes de seleccionar la máquina.
| Parámetro de ingeniería | Valores típicos y condiciones de referencia | Por qué rige la integridad del envase, el rendimiento de bobina y la selección de máquina |
|---|---|---|
| 1. Definición del envase y terminología en EE. UU. | Sobre flexible plano monodosis formado, llenado y termosellado herméticamente a partir de laminado en bobina (packet en foodservice de EE. UU.; unit-dose pouch en industria farmacéutica y cosmética). | Separa el envasado monodosis plano alimentado por bobina (0.5–50 g / 1–100 mL) de las bolsas stand-up prefabricadas (máquinas de bolsas prefabricadas) y de las bolsitas de té porosas para infusión. |
| 2. Topología de sellado (3SS vs. 4SS vs. Center-Fin y Twin) | Sellado de 3 lados (1 pliegue en arado en V + 3 soldaduras perimetrales, W_web,3SS = 2W_bag); sellado de 4 lados (2 láminas opuestas + 4 soldaduras planas de borde de 6–10 mm); almohadilla de aleta central; sachet doble dúplex; troquelado con forma o boquilla. | Determina si la máquina utiliza un plegador triangular en arado en V, rodillos de sellado vertical dobles opuestos o un cuello formador cilíndrico. |
| 3. Ancho del sachet terminado (W_bag) y paso de corte (L_pitch) | Sellado de 3 lados: 25–110 × 50–150 mm (F/K polvo/gránulo) o 17–110 × 50–180 mm (Y líquido/salsa). Sellado de 4 lados: 50–125 × 45–160 mm (SF/SK/SY) o 15–80 × 50–180 mm (LV-450X / LV-350X). | Un ancho terminado inferior a 50 mm o superior a 110 mm filtra de inmediato las series multipista elegibles y fija el número de pistas por ancho de bobina madre. |
| 4. Ancho de lámina desplegada y masa anual de film (M_film,yr) | W_web,3SS = 2(W_cavity + W_seal) vs. W_web,4SS = 2(W_cavity + 2W_seal); M_film,yr = N_packs × L_pitch × W_web × ρ_areal / 10⁹. | Sustituir un borde de sellado vertical de 8 mm por un pliegue continuo en arado en V reduce el ancho de bobina y la masa anual de laminado entre un 8% y un 16% para el mismo ancho de cavidad interna. |
| 5. Estructuras de laminado barrera (ASTM D3985 / F1249) | PET/AL/mLLDPE (AL >= 7–9 μm, OTR y WVTR ≤ 0.05), Paper/PE/AL/Surlyn (70–110 μm), PET/VMPET/PE (OTR 0.8–1.5), BOPP/CPP (sellante apto para contacto alimentario según FDA 21 CFR 177.1520). | Bloquea la luz UV, el enranciamiento por oxígeno, el apelmazamiento por humedad y la delaminación por aceites esenciales o alcohol en sobres monodosis con alta relación superficie-volumen. |
| 6. Geometría de muesca de rasgado y marcado láser (ASTM D1922) | Muesca mecánica en V, diamante o ranura (2.5–3.5 mm de profundidad) troquelada dentro de un sello lateral de >= 8.0 mm (dejando >= 4.5–5.5 mm de margen de soldadura intacto) + marcado láser CO₂ opcional (20–60 gf). | Permite al consumidor rasgar limpiamente con los dedos laminados resistentes de PET/AL orientado sin perforar la cavidad del producto ni provocar salpicaduras de líquido. |
| 7. Cabezal dosificador y ajuste reológico (USP <616>) | Tornillo sinfín servo vertical para polvos cohesivos (CI > 18%, F/SF), vasos volumétricos telescópicos para gránulos de flujo libre (CI <= 15%, K/SK/LV-350X), bombas de pistón o lóbulos con aspiración de retorno para líquidos (Y/SY/LV-450X). | Evita nubes de polvo en suspensión, cristales triturados e hilos de líquido viscoelástico a través de la zona de termosellado de 6–10 mm. |
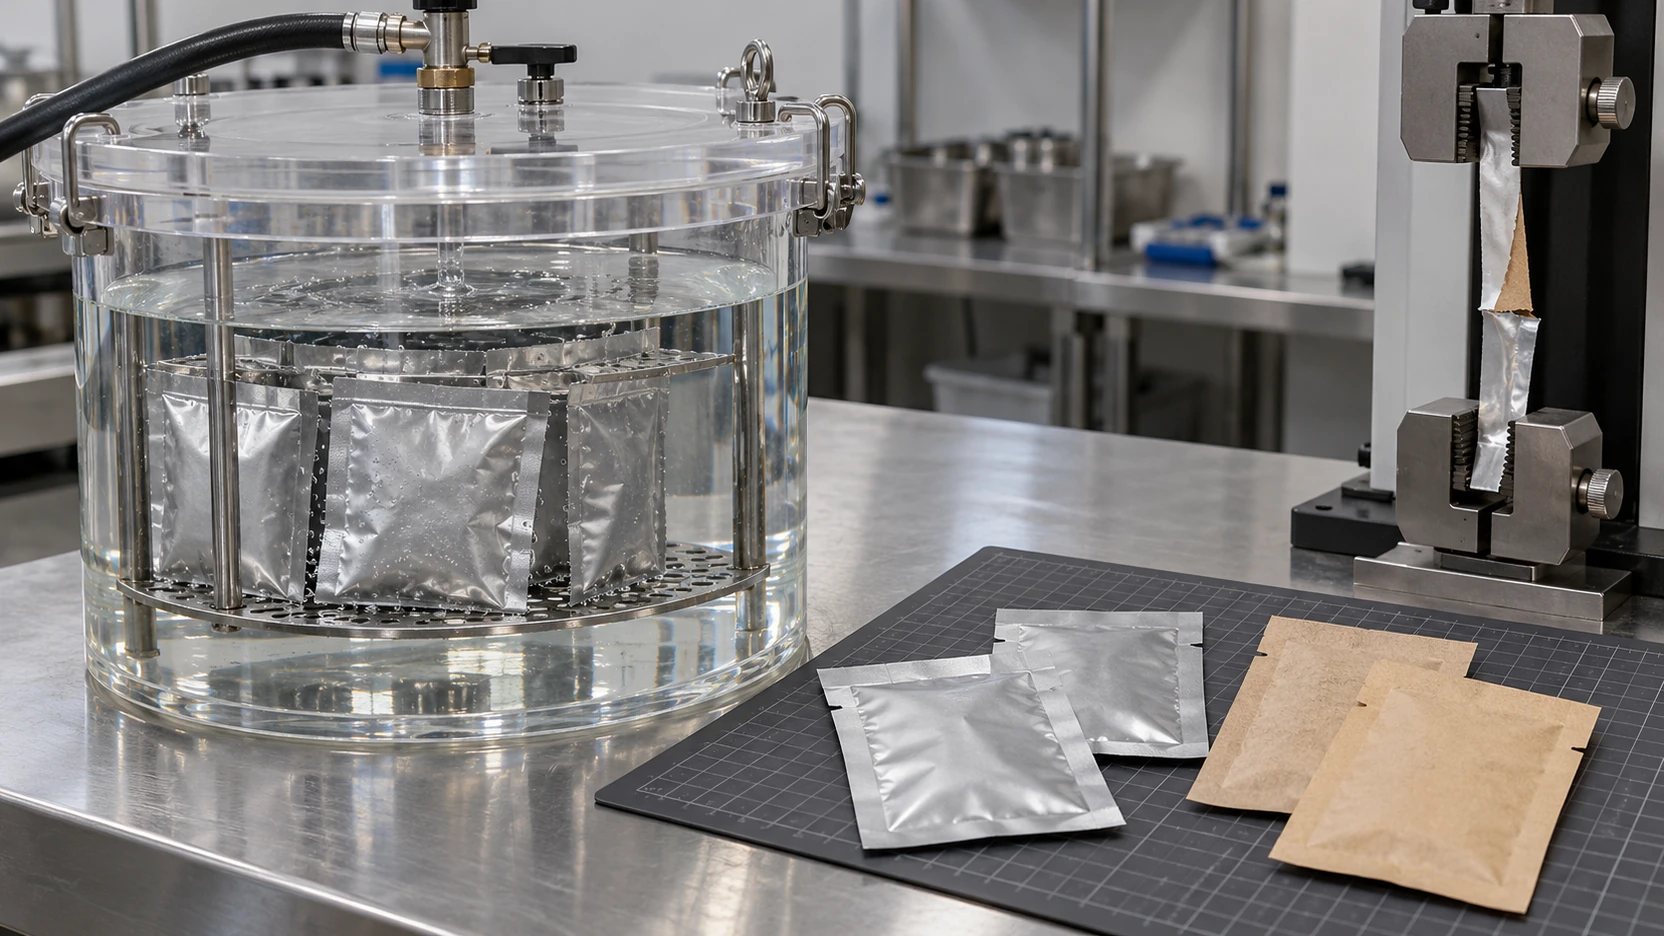
| 8. Normas de verificación de sellado y fugas | Pelado acondicionado ASTM F88 (>= 12–25 N/15 mm), hot tack ASTM F1921, fuga por burbuja al vacío ASTM D3078 (-25 a -60 kPa) y ensayo de estallido/fluencia interna ASTM F1140. | Establece criterios cuantitativos de aprobación/rechazo de integridad de sellado durante las pruebas de muestras previas al pedido y las Pruebas de Aceptación en Fábrica (FAT). |
¿Qué significa sachet en envasado y en qué se diferencian los sachets de sellado de 3 lados, 4 lados, aleta central y dobles o con forma?
En ingeniería de envasado industrial, un sachet es un envase laminado flexible plano y de pequeño formato que se forma, dosifica y sella herméticamente a partir de film en bobina para contener una porción dosificada individual de producto hasta el momento de su uso. Aunque los diccionarios estándar como la entrada de sachet en Merriam-Webster y la definición farmacéutica de sachet en Collins recogen tanto el significado histórico francés ('pequeña bolsa de tela perfumada') como el sentido moderno de envasado ('pequeño sobre sellado que contiene una cantidad monodosis de líquido, polvo, crema o gránulos'), las especificaciones de maquinaria y film exigen definir con exactitud la topología de costura de termosellado y la geometría de lámina desplegada.
En el sector de foodservice y distribución minorista de Norteamérica, los consumidores suelen llamar packet (sobrecito) a un sachet plano de kétchup, azúcar o electrolitos, mientras que los envasadores por contrato farmacéuticos, nutracéuticos y cosméticos se refieren a la misma construcción como sachet monodosis o sobre de aluminio. Independientemente del nombre regional, escribir 'sachet' en una Solicitud de Cotización (RFQ) sin especificar si el sobre se pliega sobre un único arado en V (3-side-seal), se suelda a partir de dos láminas opuestas (4-side-seal), se envuelve alrededor de un tubo formador (center-fin pillow o tubular stick pack) o se troquela con una boquilla direccional provoca incompatibilidades inmediatas de herramental en una máquina envasadora de sachets. Revise a continuación la matriz de arquitectura de cinco formatos junto con nuestra comparación de ingeniería entre stick pack y sachet y la guía de formato de stick pack tubular.
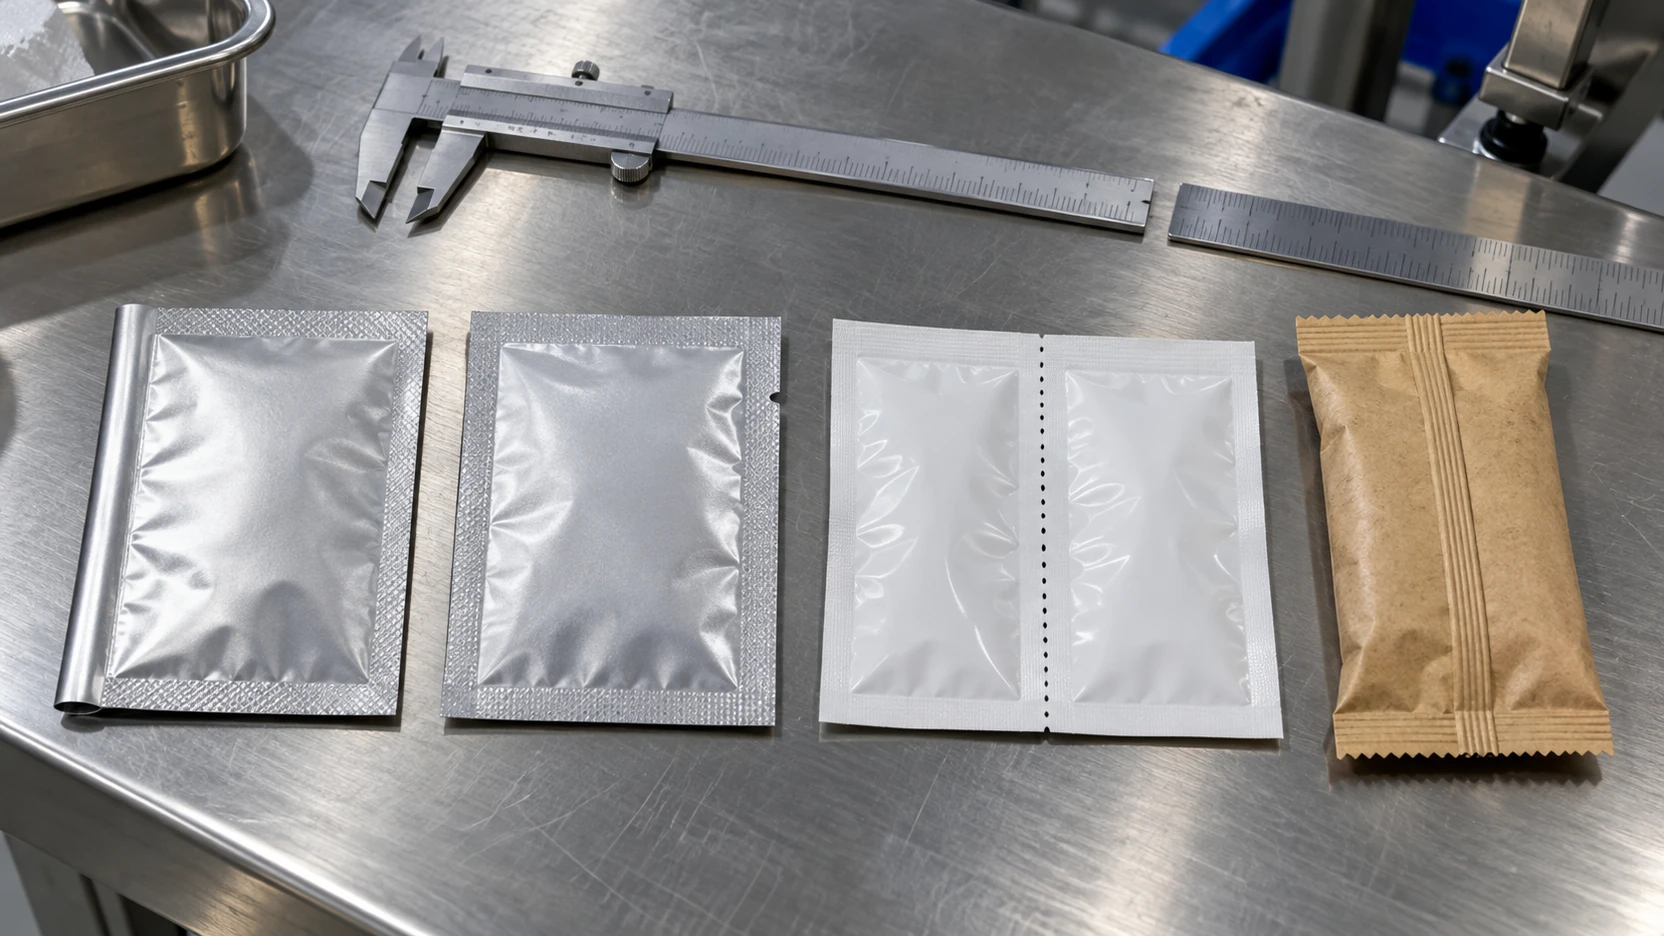
| Estilo de sellado de sachet y formato de envase | Topología de costura y fórmula de ancho de lámina desplegada (W_web) | Series LINEVO de una pista y multipista | Adecuación principal de producto y dispensado | Modo de fallo dominante y prevención |
|---|---|---|---|---|
| Sachet plegado con sellado de 3 lados (3SS: 1 pliegue en arado en V + 3 soldaduras perimetrales) | Tira única de film plegada longitudinalmente sobre un arado triangular en V (1 borde plegado continuo sin costura + 1 sello lateral vertical + 2 sellos transversales horizontales); W_web,3SS = 2W_bag = 2(W_cavity + W_seal) | VFFS de pliegue de una pista, con herramental y producción especificados para la aplicación; multipista LV-400F/K/Y (2–4 pistas), LV-680F/K/Y (3–10 pistas), LV-980F/K/Y (4–16 pistas, 17–110 × 50–180 mm, base de 20–40 cpm) | Condimentos monodosis, salsas, polvos sazonadores, cristales para bebidas y desecantes donde un borde plegado continuo maximiza el ancho de cavidad interna y ahorra entre un 8–16% de masa de film | Modo de fallo: Desviación asimétrica del pliegue en el arado en V causada por el desplazamiento lateral de la lámina en el desbobinado, reduciendo la pestaña del sello lateral vertical abierto por debajo de 3.0 mm y provocando reventones laterales bajo compresión ASTM F1140. Prevención: Incorporar guiado de borde de lámina ultrasónico/óptico en lazo cerrado (EPC), control servo de tensión con brazo bailarín y arados en V micrométricos por pista. |
| Sachet plano de doble lámina con sellado de 4 lados (4SS: 4 soldaduras perimetrales planas moleteadas) | Dos láminas planas de film opuestas (doble bobina frontal/trasera o bobina única cortada y girada) soldadas en los cuatro bordes exteriores (2 sellos laterales verticales + 2 sellos transversales horizontales de 6–10 mm cada uno); W_web,4SS = 2W_bag = 2(W_cavity + 2W_seal) | Disposición de formado de sellado de 4 lados de una pista; multipista LV-500SF/SK/SY (2–4 pistas), LV-700SF/SK/SY (3–10 pistas), LV-980SF/SK/SY (4–16 pistas, 50–125 × 45–160 mm), además de 4 pistas LV-450X (15–60 mm) y LV-350X (30–80 mm) | Cremas faciales y séruns cosméticos, monodosis farmacéuticas, toallitas con alcohol, toallitas húmedas y sobres anchos de kétchup o salsa (5–100 mL) que requieren una superficie publicitaria rígida de cuatro bordes | Modo de fallo: Desajuste de registro de impresión frontal-trasero o microcanales de fuga en las cuatro esquinas de intersección de 4 capas donde los rodillos de sellado vertical cruzan las mordazas horizontales en laminados rígidos de aluminio de >= 90 μm. Prevención: Sincronizar la tensión de arrastre servo de doble lámina, mecanizar chaflanes de alivio en las intersecciones rodillo/mordaza y verificar mediante ensayo de burbuja al vacío ASTM D3078 (-25 a -60 kPa). |
| Sachet almohadilla de aleta central / sellado trasero (Pillow Sachet: 1 costura de aleta trasera + 2 sellos extremos) | Lámina única envuelta sobre un hombro formador alrededor de un tubo rectangular/ovalado (1 soldadura longitudinal trasera de aleta central + 2 sellos extremos horizontales); W_web,fin = 2W_bag + 2W_fin (2W_fin = 12–16 mm); relación de aspecto R_LW = 1.2:1–2.5:1 | Envasadoras verticales de una pista seleccionadas mediante revisión de ingeniería de formado, llenado y sellado vertical o envolvedoras flow pack horizontales (LV-250B/D / LV-250X) | Mezclas de sopas secas, levadura, sobres desecantes, porciones de azúcar/sal y comprimidos sólidos o toallitas donde se requieren gráficos completos en el panel frontal y cambios rápidos de ancho con un solo cuello formador | Modo de fallo: Fuga por microcanales en la unión en T de 4 capas donde la aleta vertical trasera plegada de 2 capas pasa al sello transversal horizontal de 2 capas (4 capas en total). Prevención: Mecanizar ranuras de alivio escalonadas en las mordazas de sellado transversal horizontal, plegar la aleta trasera de forma consistente hacia un lado y utilizar un sellante interno mLLDPE o Surlyn de alto hot tack (ASTM F1921). |
| Stick pack tubular de sellado trasero (cilindro estrecho: costura trasera de aleta o solape + 2 sellos extremos) | Tira estrecha envuelta alrededor de un tubo vertical cilíndrico (R_LW = 3.0:1–6.0:1, ancho plano típico 17–35 mm, 20–105 mm en la serie LV-400/680/980 B); W_web,stick = 2W_flat + 2W_fin (aleta) o 2W_flat + W_lap (solape) | Disposición de formado de una pista; máquinas multipista de stick pack LINEVO LV-400BF/BK/BY (2–4 pistas), LV-680BF/BK/BY (3–10 pistas), LV-980BF/BK/BY (4–16 pistas, 20–40 cpm) y LV-600X | Café instantáneo, electrolitos de hidratación, probióticos, azúcar y suplementos líquidos monodosis que se vierten directamente en cuellos de botellas de agua de 24–28 mm (ahorra entre un 30–45% de film frente a sachets de 4 lados) | Modo de fallo: Formación de puentes de polvo dentro de tubos formadores verticales estrechos de < 23 mm o delaminación del sello de solape cuando una capa externa de PET no termosellable se enhebra en un cuello de solape. Prevención: Ajustar el diámetro interno del tubo a la fluidez del polvo según USP <616> y verificar la compatibilidad de sellante interno-externo (ASTM F88) para sellos de solape. |
| Sachet doble (dúplex perforado) y sachets monodosis con forma o boquilla cuello de botella | Cámaras contiguas con sellado de 4 lados unidas por una línea vertical de microperforación (Twin-Sachet), o perímetro troquelado con contorno que se estrecha hacia un cuello de boquilla de vertido direccional de 6–12 mm (Shaped Sachet) | Multipista LV-450X, LV-500/700/980 SY y LV-600X equipadas con cuchillas rotativas de perforación vertical o troqueles servo de contorno sincronizados, o máquinas de sachets HFFS intermitentes horizontales | Cosméticos de dos componentes (champú + acondicionador, sérum + crema), dosis dobles farmacéuticas, geles energéticos deportivos, miel y suspensiones orales exprimidas limpiamente desde una boquilla direccional | Modo de fallo: Desviación de la cuchilla de perforación sobre el puente de sellado central perforando una cámara de fluido, o troqueles de recorte de contorno que cortan a < 2.0 mm del límite interno de soldadura del líquido. Prevención: Mantener un puente de sellado central de >= 12–16 mm (>= 5 mm de soldadura a cada lado de la perforación) y combinar bombas de pistón servo con boquillas neumáticas de aspiración de retorno de 2–4 mm. |
Sachets con sellado de 3 lados frente a 4 lados: ¿cómo funcionan la geometría del ancho de lámina y la fórmula de masa anual de film?
Cuando los ingenieros comparan un sachet plegado con sellado de 3 lados (3SS) con un sachet de doble lámina con sellado de 4 lados (4SS), el principal compromiso mecánico y financiero reside en el consumo de bordes de sellado vertical frente a la rigidez estructural plana de los cuatro bordes. En un sachet con sellado de 3 lados, un borde vertical del sobre es un pliegue continuo sin sellar de 180° formado sobre un arado en V de acero inoxidable de precisión, por lo que solo un borde vertical requiere un margen termosellado de 6–10 mm (W_seal). En un sachet con sellado de 4 lados, tanto el borde vertical izquierdo como el derecho requieren un margen termosellado de 6–10 mm (2W_seal = 12–20 mm de ancho total ocupado por soldaduras verticales).
Regla práctica de ingeniería 1 (Ancho de lámina de pliegue único con sellado de 3 lados W_web,3SS = 2W_bag frente a rigidez de borde plano con sellado de 4 lados y ancho de sello perimetral de 6–10 mm): Si su sobre monodosis tiene un ancho terminado entre 17 mm y 75 mm y envasa un polvo seco, gránulo de flujo libre o condimento estándar donde maximizar el ancho útil de la cavidad interna (W_cavity = W_bag - W_seal) y reducir el consumo de bobina entre un 8% y un 16% supera la rigidez de cuatro bordes → priorice un sachet plegado con sellado de 3 lados (W_web,3SS = 2W_bag) en una disposición de una pista o multipista LV-400 / 680 / 980 F/K/Y. Por el contrario, si su envase aloja un sustrato portador plano (hisopo con alcohol, toallita húmeda, parche transdérmico o mascarilla facial), requiere un panel rectangular ancho (50–125 mm) o utiliza un laminado rígido de hoja de aluminio de >= 85–110 μm (PET/AL/LLDPE o Paper/PE/AL/Surlyn) que resiste el plegado brusco a 180° en arado en V sin recuperación elástica ni fisuración por flexión del aluminio → priorice un sachet de doble lámina con sellado de 4 lados con bordes perimetrales moleteados de 6–10 mm en una máquina de una pista o LV-500 / 700 / 980 SF/SK/SY y LV-450X / LV-350X (multipista).
- Ecuaciones de ancho de lámina de bobina desplegada (W_web,3SS vs. W_web,4SS para un ancho de cavidad útil idéntico W_cavity): Para un sachet plegado con sellado de 3 lados, el ancho de bolsa terminada es W_bag,3SS = W_cavity + W_seal y el ancho de lámina de bobina desplegada por pista es W_web,3SS = 2 × W_bag,3SS = 2(W_cavity + W_seal). Para un sachet de doble borde con sellado de 4 lados que ofrece exactamente el mismo ancho útil de cavidad interna W_cavity, el ancho de bolsa terminada debe incluir dos bordes de sellado lateral vertical, W_bag,4SS = W_cavity + 2W_seal, lo que exige un ancho de lámina desplegada frontal y trasera combinado por pista de W_web,4SS = 2 × W_bag,4SS = 2(W_cavity + 2W_seal) (un extra de 2W_seal = 12–20 mm de ancho de laminado por pista).
- Fórmula de masa anual de film en bobina (M_film,yr): M_film,yr = (N_packs × L_pitch × W_web × ρ_areal) / 10⁹ donde M_film,yr es la masa anual de bobina consumida (kg/año), N_packs es el volumen anual de sachets (sobres/año), L_pitch es la longitud del paso de corte del sachet (mm), W_web es el ancho de lámina de bobina desplegada por sachet (mm) y ρ_areal es el gramaje o densidad superficial del laminado (g/m²).
- Ejemplo práctico (sellado de 3 lados frente a 4 lados a 25 millones de sachets/año): Para N_packs = 25,000,000 packs/yr, L_pitch = 90 mm, W_cavity = 52 mm, W_seal = 8 mm y un laminado de 12 μm PET / 9 μm AL / 55 μm mLLDPE con ρ_areal = 100 g/m², el sachet de sellado de 3 lados (W_web,3SS = 120 mm) utiliza 27,000 kg/año de film y el sachet de sellado de 4 lados de igual cavidad (W_web,4SS = 136 mm) utiliza 30,600 kg/año: 3,600 kg/año (11.8%) más, todo ello en el segundo borde de sellado vertical. Multiplique por el precio por kg de su laminado para obtener la diferencia de coste anual.
| Estilo de sellado y línea de producto | Series multipista LINEVO (2–4 / 3–10 / 4–16 pistas) | Base de ancho terminado por tamaño de bastidor (400/500, 680/700, 980) | Longitud de corte (L_pitch) y bobina madre máx. (W_web,max) | Modo de fallo dominante y prevención |
|---|---|---|---|---|
| Sellado de 3 lados: polvos finos y cohesivos | LV-400F / LV-680F / LV-980F (tornillo sinfín servo vertical) | 25–75 mm (400F), 25–100 mm (680F), 25–110 mm (980F) | Longitud 50–150 mm; bobina madre máx. 400 / 650 / 950 mm; base de 20–40 cpm | Modo de fallo: Polvo en suspensión que recubre el sello lateral vertical abierto durante la caída del sinfín, reduciendo la resistencia al pelado ASTM F88 por debajo de 8 N/15 mm. Prevención: Prolongar los tubos del sinfín por debajo de la línea de sellado transversal y añadir extracción de polvo por vacío en la zona de mordazas. |
| Sellado de 3 lados: gránulos de flujo libre | LV-400K / LV-680K / LV-980K (vasos volumétricos telescópicos) | 25–75 mm (400K), 25–100 mm (680K), 25–110 mm (980K) | Longitud 50–150 mm; bobina madre máx. 400 / 650 / 950 mm; base de 20–40 cpm | Modo de fallo: Cristales duros de azúcar o sal que rebotan en el pliegue del arado en V y se alojan en las estrías del sello transversal horizontal. Prevención: Sincronizar en fase el tiempo de descarga de los vasos para que los gránulos se asienten >= 80 ms antes del cierre de las mordazas transversales. |
| Sellado de 3 lados: líquidos, salsas y pastas | LV-400Y / LV-680Y / LV-980Y (bomba de pistón / rotativa) | 17–110 mm en todos los tamaños de serie | Longitud 50–180 mm; bobina madre máx. 400 / 680 / 980 mm; base de 20–40 cpm | Modo de fallo: Salpicaduras de salsa o migración de aceite a lo largo del único sello lateral vertical en sobres estrechos de 17–35 mm. Prevención: Utilizar boquillas neumáticas de aspiración de retorno (2–4 mm de retroceso) y especificar una capa sellante de ionómero (Surlyn) o mLLDPE. |
| Sellado de 4 lados: polvos finos y cohesivos | LV-500SF / LV-700SF / LV-980SF (tornillo sinfín servo vertical) | 50–125 mm en los bastidores 500 / 700 / 980 | Longitud 45–160 mm; bobina madre máx. 500 / 700 / 980 mm; base de 20–40 cpm | Modo de fallo: Carga estática que atrae polvo fino hacia los bordes de sellado vertical izquierdo y derecho antes del punto de presión de los rodillos. Prevención: Montar barras activas de eliminación de estática por ionización sobre la zona de dosificación junto con campanas de aspiración de polvo. |
| Sellado de 4 lados: gránulos de flujo libre | LV-500SK / LV-700SK / LV-980SK y LV-350X de 4 pistas (1–50 g) | 50–125 mm (SF/SK/SY); 30–80 mm en LV-350X; 20–60 mm en gránulos para bebidas de 4 pistas | Longitud 45–160 mm (SK) o 50–180 mm (LV-350X); lámina máx. 420–980 mm | Modo de fallo: Dilatación térmica desigual a lo largo de barras anchas de sellado transversal de 700–980 mm que provoca fluencia del sello en las pistas exteriores. Prevención: Utilizar control de temperatura PID multizona con termopares RTD independientes en las zonas izquierda, central y derecha de la mordaza. |
| Sellado de 4 lados: salsas, lociones y geles hidroalcohólicos | LV-500SY / LV-700SY / LV-980SY (5–100 mL, hasta 500 mL) y LV-450X de 4 pistas (1–30 mL) | 50–125 mm (SY); 15–60 mm en lociones LV-450X; 30–80 mm en desinfectante de 4 pistas | Longitud 45–160 mm (SY) o 50–160 mm (LV-450X); lámina máx. 400–980 mm | Modo de fallo: Estallido por compresión hidráulica en las cuatro intersecciones de sellado de las esquinas durante el transporte a granel en cajas (ASTM D4169 / F1140). Prevención: Especificar sellos perimetrales moleteados en diamante o malla de 8–10 mm y validar la presión de estallido (>= 25–45 kPa) según ASTM F1140. |
| Stick pack tubular de sellado trasero (para comparación) | LV-400BF/BK/BY, LV-680BF/BK/BY, LV-980BF/BK/BY y LV-600X | 20–65 mm (400), 20–85 mm (680), 20–105 mm (980); stick estándar de 17–35 mm | Longitud 50–150 mm; bobina madre máx. 400 / 680 / 980 mm; base de 20–40 cpm | Modo de fallo: Cotizar un bastidor plano de sellado de 4 lados SF/SY (>= 50 mm de ancho mínimo) cuando el comprador necesita un stick de 23 mm para verter en botella. Prevención: Dirigir los envases tubulares estrechos (< 35 mm, R_LW ≥ 3.0:1) a máquinas de stick pack. |
Los rangos de ancho de serie abarcan todos los tamaños de bastidor: las series de polvos y gránulos con sellado de 3 lados (LV-400F/K, LV-680F/K, LV-980F/K) limitan el ancho del sachet terminado a 75 mm, 100 mm y 110 mm respectivamente según el ancho de bastidor. Compare las tablas modelo por modelo de potencia eléctrica, peso de máquina y dimensiones en planta en las páginas de máquinas multipista para stick pack y sachets de polvo y máquinas para stick pack y sachets de líquidos y salsas, o diagnostique fallos de sellado y registro en una línea en producción utilizando nuestra guía de resolución de problemas de máquinas envasadoras de sachets.
¿Cómo se fabrican los sachets? Máquinas VFFS de una pista vs. verticales multipista vs. horizontales HFFS (y límites con bolsas prefabricadas)
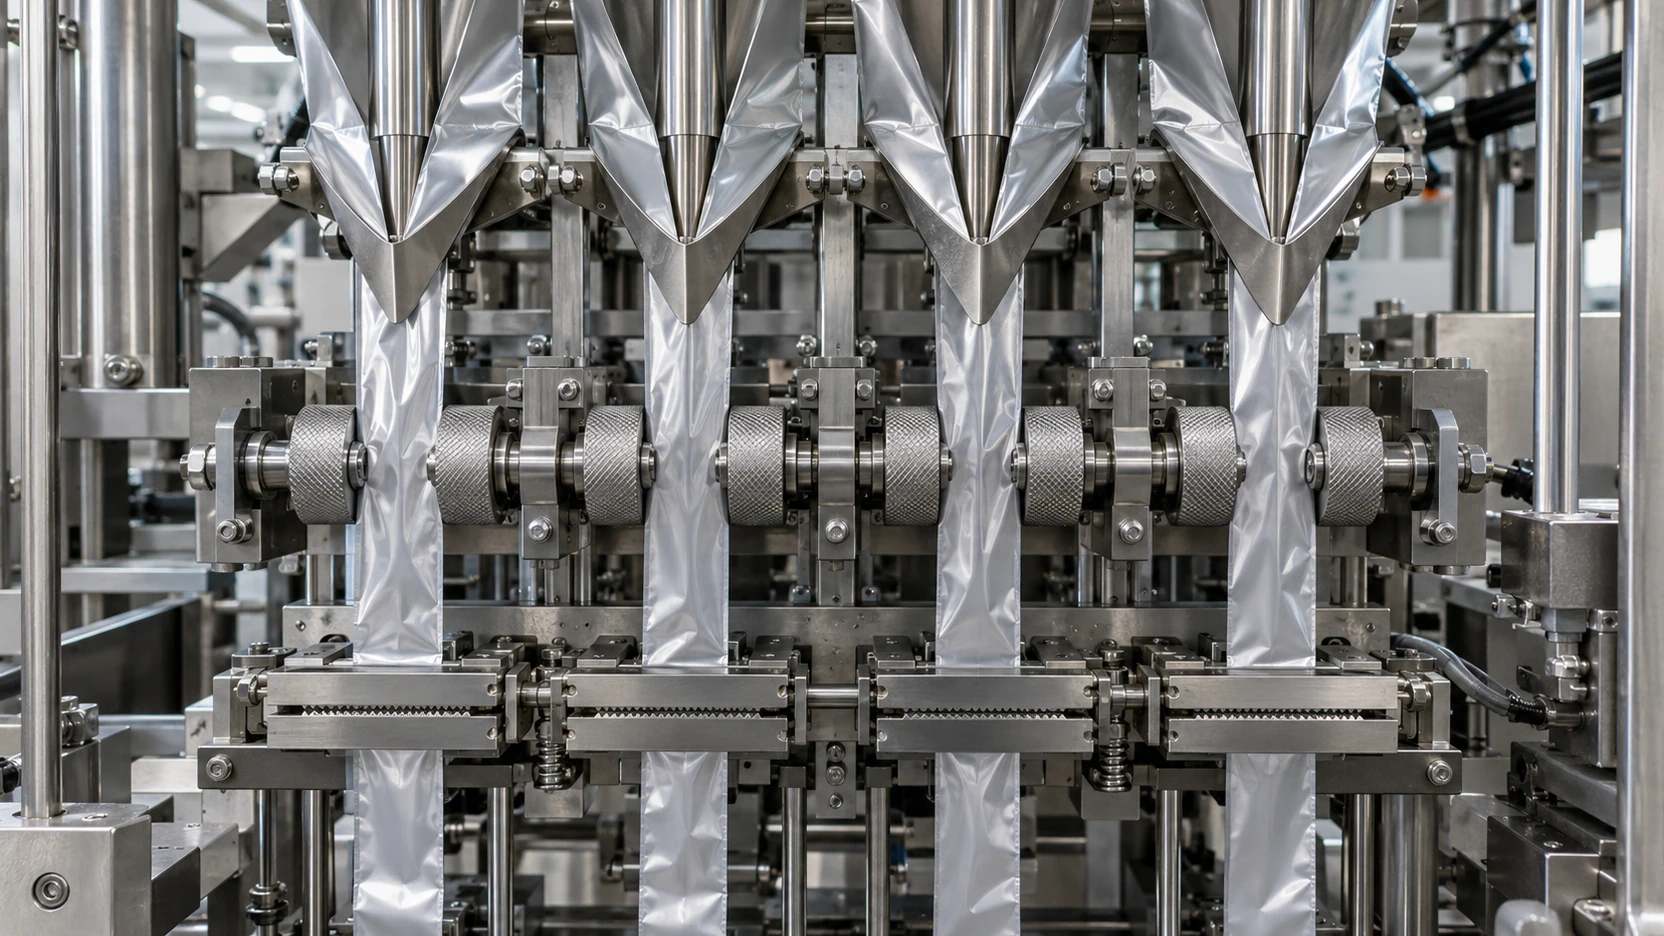
Comprender cómo se fabrican los sachets requiere separar cuatro arquitecturas distintas de maquinaria que producen pequeños sobres flexibles, además de dos rutas de envasado vecinas (bolsas prefabricadas y bolsitas de filtro de té con sobre interior y exterior) que los compradores suelen confundir con las máquinas de sachets alimentadas por bobina. En toda máquina de sachets de formado, llenado y sellado (FFS) alimentada por bobina, el laminado flexible llega como una bobina plana devanada sobre un mandril de 76 mm (3 in.) y pasa secuencialmente por desbobinado y control de tensión por bailarín, registro fotoeléctrico de taca de impresión, corte longitudinal de lámina y alineación de plegado/oposición, soldadura de sello lateral vertical, dosificación sincronizada de producto, sellado transversal horizontal y troquelado de muesca de rasgado, y codificación de fecha y descarga por corte.
| Arquitectura de máquina y modelos de referencia LINEVO | Manejo de lámina y mecánica de formado | Base de producción y cambio de formato | Perfil ideal de proyecto y SKU | Modo de fallo dominante y prevención |
|---|---|---|---|---|
| 1. VFFS vertical de una pista y lámina única plegada | Desbobina una bobina de film ajustada al conjunto formador, la pliega sobre un único arado en V (sellado de 3 lados) o cuello formador (almohadilla de aleta central), suelda 1 costura vertical, dosifica mediante 1 cabezal de llenado y realiza el sellado transversal | Una posición de formado y llenado; el ancho de film, la producción aceptada y las tareas de cambio de formato se especifican en la cotización para el conjunto formador elegido | Series piloto o clínicas, envasadores por contrato que cambian anchos de sachet >= 3 veces/turno, o volúmenes anuales < 3–5 millones de sachets/año | Modo de fallo: Aumentar la velocidad de ciclo de una pista seleccionada más allá de la ventana de sellado validada del film reduce el tiempo de contacto y enfriamiento y puede causar aberturas por hot tack. Prevención: Pasar a una máquina envasadora de sachets multipista una vez que la demanda sostenida supere los 80–120 sachets/min. |
| 2. VFFS vertical de una pista con doble lámina / lámina dividida y sellado de 4 lados | Corta y gira una sola lámina o alimenta dos láminas frontal/trasera verticalmente a través de rodillos pareados de sellado lateral vertical (sellado de 4 lados), dosifica por la cavidad central y sella transversalmente en horizontal | Las posiciones de formado, la producción aceptada y las tareas de cambio de ancho se establecen en la cotización para el recorrido de film seleccionado | Cremas cosméticas, hisopos con alcohol y muestras farmacéuticas especiales, sujeto a revisión de producto, film y sistema eléctrico | Modo de fallo: Tensión desigual entre los recorridos de film frontal y trasero que provoca que los sachets terminados de 4 lados se curven en arco y atasquen las estuchadoras. Prevención: Equilibrar los ángulos de abrazo de los rodillos guía de doble recorrido e instalar frenos de tensión por bailarín independientes para las láminas frontal y trasera. |
| 3. Máquina vertical multipista de sachets planos alimentada por bobina (LV-400/680/980 F/K/Y de 3 lados y LV-500/700/980 SF/SK/SY, LV-450X, LV-350X de 4 lados) | Cuchillas rotativas de cizalla cortan una bobina madre ancha (400–980 mm) en 2 a 16 cintas paralelas; cada pista forma un sachet de 3 o 4 lados dosificado simultáneamente por un colector de N pistas de sinfín, vasos o bombas | 2–16 pistas a un ritmo conservador de 20–40 cortes/min (80–640+ sachets/min brutos, 5,000–32,000+ sachets/h); 45–90 min para cambio completo de ancho | Producciones dedicadas de volumen medio a alto (5M a 100M+ sachets/año) de condimentos, café instantáneo/electrolitos, lociones cosméticas y geles desinfectantes | Modo de fallo: Desplazamiento de lámina en las pistas exteriores o desgaste de las cuchillas cortadoras que provoca bordes irregulares y sellos verticales descentrados en las pistas 1 y N. Prevención: Especificar cuchillas rotativas de cizalla en acero endurecido D2 o carburo de tungsteno, extracción por vacío de recorte de borde y guiado maestro de lámina EPC. |
| 4. Máquina horizontal de formado, llenado y sellado (HFFS) de sachets planos (bobina horizontal Simplex / Duplex / Quad) | Pliega una sola lámina por la base (fuelle en pliegue en V o sello plano de 3/4 lados), arrastra la lámina horizontalmente a través de barras verticales de sellado lateral, llena por la parte superior a través de bocas anchas abiertas y sella por arriba | 1–4 sobres/ciclo a 40–180+ sachets/min; admite mayores volúmenes de llenado (30–500 mL), toallitas húmedas y troquelado de contornos complejos | Inserción de toallitas húmedas, salsas espesas con partículas, kits multicomponente o sachets planos grandes en transición hacia bolsas stand-up doypack | Modo de fallo: Chapoteo de líquido hacia arriba en la zona de sellado horizontal superior durante la indexación horizontal de alta aceleración de la lámina. Prevención: Programar perfiles servo de desaceleración de arrastre de film en curva S y mantener un espacio libre superior sin producto de >= 20–25 mm. |
| 5. Ruta vecina A: Llenadoras de bolsas prefabricadas pick-fill-seal y con boquilla (LV-210, LV-160) | Carga bolsas doypack stand-up vacías prefabricadas, bolsas con cierre zipper o bolsas con boquilla superior/esquinera desde un cargador o riel de boquillas, las abre por vacío, llena y sella/tapa | 15–60+ bolsas/min; 5–20 min para ajuste de ancho de pinzas entre múltiples estilos de bolsa prefabricada | Bolsas stand-up minoristas (100 g–2 kg), bolsas recerrables con zipper y bolsas con boquilla y tapón de rosca rígido (LV-160 detergente/bebidas) | Modo de fallo: Intentar procesar bolsas prefabricadas en una máquina de sachets de bobina o pagar por bolsas prefabricadas cuando un simple sobre plano monodosis puede formarse a partir de bobina. Prevención: Dirigir las bolsas prefabricadas a máquinas de bolsas prefabricadas y tipos de máquinas de bolsas prefabricadas. |
| 6. Ruta vecina B: Máquina de bolsitas de té con sobre interior y exterior y envolvedora flow pack HFFS | Dosifica té en hoja cortada dentro de una bolsita interior de papel filtro poroso termosellable (con hilo y etiqueta) y la introduce dentro de un sobre exterior barrera; o envuelve barritas sólidas horizontalmente (qué es el flow wrapping) | Ciclo dedicado de té interior/exterior de dos etapas con alimentación vibratoria suave y barrido opcional con nitrógeno | Té en hoja, infusiones herbales y bolsas filtro de café que requieren una bolsita interior permeable de infusión más un sobre exterior hermético tipo sachet | Modo de fallo: Especificar una máquina estándar de sachets planos de polvo (LV-400F) para té en hoja que requiere bolsita filtro interior, hilo, etiqueta y sobre exterior. Prevención: Dirigir las bolsitas de infusión de dos etapas directamente a la configuración de envasado de té en bolsa interior y exterior. |
¿Cómo seleccionan el cabezal dosificador del sachet la reología del producto, la compresibilidad del polvo según USP <616> y la viscosidad del líquido?
En una máquina de sachets alimentada por bobina, la reología del producto selecciona el conjunto dosificador (tornillo sinfín, vaso volumétrico o bomba de desplazamiento positivo), mientras que la geometría del sachet terminado selecciona el bastidor de formado (F/K/Y sellado de 3 lados vs. SF/SK/SY sellado de 4 lados vs. BF/BK/BY stick pack). Dado que un sachet monodosis tiene bordes de sellado perimetral estrechos de 6–10 mm y una trayectoria de caída vertical compacta de 50–180 mm, incluso 5–10 mg de polvo en suspensión o un hilo de líquido viscoelástico de 0.5 mm a través de la línea de mordaza horizontal impedirán la fusión de las cadenas poliméricas y crearán una fuga por canal no hermético.
Regla práctica de ingeniería 4 (Selección del sistema de dosificación — Umbrales físicos entre tornillo sinfín servo, bomba de pistón/lóbulos rotativos y vaso volumétrico): Si su polvo seco presenta un Índice de Compresibilidad de Carr según USP <616> CI = 100 × (ρ_tapped - ρ_bulk) / ρ_tapped > 18% (Relación de Hausner HR > 1.22) o contiene > 15% de partículas finas inferiores a 75 μm (proteína de suero o vegetal, crema no láctea, matcha, cacao, mezclas de especias o APIs farmacéuticos) → especifique un tornillo sinfín servo vertical cerrado (LV-400/680/980 F de 3 lados o LV-500/700/980 SF de 4 lados) con agitación antibóveda de baja velocidad, conos inferiores antigoteo y extracción de polvo por vacío en la zona de mordazas, ya que los polvos cohesivos forman chimeneas en los vasos por gravedad. Si su sólido seco es un gránulo cristalino de flujo libre con CI ≤ 15% y tamaño de partícula uniforme de 0.2–2.0 mm (azúcar granulado, sal de mesa, gel de sílice o cristales para bebidas) → especifique vasos volumétricos telescópicos o compuertas rotativas (LV-400/680/980 K, LV-500/700/980 SK o LV-350X de 4 pistas) para evitar que el cizallamiento de las espiras del sinfín triture los cristales. Si su producto es un líquido, salsa, pasta o crema (1 a 50,000+ cP) → especifique bombas de pistón o de lóbulos rotativos servo o neumáticas de desplazamiento positivo con boquillas neumáticas activas de aspiración de retorno (2–4 mm de retroceso de menisco en LV-400/680/980 Y, LV-500/700/980 SY, LV-450X de 4 pistas).
| Categoría de producto y ventana reológica | Mecanismo de dosificación y acondicionamiento de boquilla | Configuraciones multipista y de referencia LINEVO | Datos del comprador requeridos para cotización y FAT | Modo de fallo dominante y prevención |
|---|---|---|---|---|
| Polvos finos, pulverulentos y cohesivos (USP <616> CI > 18%, HR > 1.22; café, crema en polvo, proteína, probióticos, productos farmacéuticos) | Tornillos sinfín servo verticales independientes por pista con paso de rosca mecanizado, agitador antibóveda en tolva, tubos prolongados de llenado de fondo y campana de vacío para polvo en mordazas | 3 lados LV-400F / 680F / 980F; 4 lados LV-500SF / 700SF / 980SF; sellado trasero LV-400BF / 680BF / 980BF (referencia de 4 pistas para crema en polvo) | Densidad aparente sin compactar ρ_bulk y compactada ρ_tapped (g/cm³), % de finos < 75 μm, dosis objetivo (1–30 g base), sensibilidad a HR% y objetivo de O₂ residual | Modo de fallo: Nube de polvo que se deposita sobre la capa sellante interna de LLDPE antes del cierre de las mordazas transversales, reduciendo la fuerza de pelado ASTM F88 en > 50%. Prevención: Prolongar los tubos de descarga del sinfín por debajo de la banda de sellado superior, instalar cierres cónicos mecánicos y aplicar extracción por vacío de presión negativa en las mordazas. |
| Gránulos cristalinos de flujo libre (CI ≤ 15%, 0.2–2.0 mm; azúcar, sal, cristales para bebidas, perlas desecantes) | Vasos dosificadores volumétricos telescópicos o platos dosificadores rotativos con conductos lisos de caída por gravedad | 3 lados LV-400K / 680K / 980K; 4 lados LV-500SK / 700SK / 980SK; sachet de gránulos de 4 pistas LV-350X (1–50 g); gránulos de bebidas sólidas de 4 pistas (1–30 g) | Densidad aparente (g/cm³), distribución granulométrica (mm), riesgo de friabilidad/rotura y peso objetivo en gramos por sachet | Modo de fallo: Gránulos rezagados que quedan atrapados dentro de las estrías del sello transversal horizontal, triturando cristales y creando microperforaciones (ASTM D3078). Prevención: Sincronizar el ángulo de fase de descarga del vaso (>= 80–100 ms de margen de asentamiento antes del contacto de mordazas) y utilizar conductos inclinados de baja fricción en SUS304/316L. |
| Salsas viscosas, condimentos y pastas con partículas (1,500–50,000+ cP; kétchup, mostaza, mayonesa, miel, pasta de chile, gel energético) | Bombas de pistón o de lóbulos rotativos servo/neumáticas por pista, boquillas neumáticas antigoteo con aspiración de retorno (2–4 mm de retroceso) y tolva con agitador calefactada por camisa de agua o aceite | 3 lados LV-400Y / 680Y / 980Y; 4 lados LV-500SY / 700SY / 980SY (máquina de sachets de kétchup de 4 lados, bomba sanitaria antigoteo para kétchup, sachet de mostaza con partículas) | Viscosidad (cP) a la temperatura de llenado (°C), tamaño máximo de partícula blanda (mm), pH / % de sal y dosis objetivo (5–100 mL, ampliable a 500 mL) | Modo de fallo: Formación de hilos de salsa viscoelástica ('telarañas') o partículas de especias que crean puentes a través del sello transversal horizontal de 6–10 mm. Prevención: Exigir boquillas neumáticas de aspiración de retorno, corte por cizalla con válvula rotativa, control de temperatura en tolva encamisada y sellantes de alto hot tack Surlyn o mLLDPE. |
| Lociones cosméticas, cremas faciales, séruns y champús espumantes (500–25,000 cP cuidado personal) | Bombas de pistón de precisión con aspiración de retorno para cremas o boquillas antiespuma sumergidas/de alcance inferior de bajo cizallamiento para líquidos tensioactivos; piezas en contacto con el producto opcionales en SUS316L | Sachet de loción cosmética y crema facial de 4 pistas LV-450X (1–30 mL, ancho de 15–60 mm) y sachet de champú multipista con dosificación antiespuma | Curva de viscosidad, tendencia a la formación de espuma por tensioactivos, contenido de aceites esenciales/activos, dosis (1–30 mL) y requisito sanitario SUS304 vs. SUS316L | Modo de fallo: Microespuma de tensioactivo que asciende hacia la línea de sellado horizontal fundida durante el llenado de champú, creando sellos débiles con ampollas (ASTM F1921). Prevención: Utilizar carreras de bomba desaceleradas en curva S, boquillas antiespuma y >= 20 mm de espacio libre sobre el nivel del líquido. |
| Geles hidroalcohólicos para manos y líquidos antisépticos volátiles (60–80% v/v de etanol o isopropanol; 1–50 mL) | Bombas de pistón de desplazamiento positivo o bombas peristálticas/cerámicas combinadas con barras de eliminación de estática, extracción de vapores y revisión eléctrica para áreas peligrosas | Sachet de gel hidroalcohólico de 4 pistas con sellado de 4 lados (1–50 mL, ancho de 30–80 mm) y configuración de seguridad antideflagrante para sachets de desinfectante de manos | Concentración de alcohol (% v/v), punto de inflamación (°C), Ficha de Datos de Seguridad (SDS), viscosidad de líquido vs. gel y clasificación de área peligrosa de la planta (NFPA 70 / ATEX) | Modo de fallo: Chispas electrostáticas en el desbobinado del film en zonas de vapor inflamable o hinchamiento/delaminación por alcohol de las capas estándar de LDPE laminadas con adhesivo. Prevención: Confirmar por escrito el alcance eléctrico de área peligrosa de la planta, instalar barras ionizadoras antiestáticas y especificar adhesivos resistentes al alcohol + laminados de aluminio con Surlyn / mLLDPE. |
¿De qué está hecho el film para sachets? Laminados barrera multicapa, márgenes de muesca de rasgado y normas de sellado ASTM
Dado que un sachet monodosis tiene una relación superficie-volumen de 4 a 8 veces mayor que una bolsa minorista de 250–500 g, la permeación de trazas de oxígeno o vapor de agua a través de las caras del film degrada rápidamente la pequeña dosis interior de 1–30 g o 1–30 mL. En consecuencia, el film en bobina para sachets industriales (60–115 μm de espesor total) se diseña como un compuesto funcional de tres o cuatro capas: una capa exterior estructural y de impresión resistente al calor (PET, BOPP, NY o Kraft Paper blanqueado que funde a > 220–260 °C), una capa intermedia de barrera a gases, rayos UV y humedad (7–9 μm de hoja de aluminio macizo AL, VMPET metalizado al vacío o recubrimiento de PVDC/EVOH), y una capa interior termosellable apta para contacto alimentario (LLDPE, metaloceno mLLDPE, CPP o ionómero Surlyn conforme a FDA 21 CFR 177.1520 que funde a 105–155 °C sin adherirse a las mordazas de sellado a 140–195 °C).
Regla práctica de ingeniería 2 (Barrera de aluminio macizo PET/AL/mLLDPE con AL >= 7–9 μm frente a VMPET metalizado para cosméticos monodosis y líquidos farmacéuticos sensibles a la luz y al oxígeno): Si su sérum cosmético monodosis, líquido oral farmacéutico, polvo probiótico (< 0.25 a_w) o salsa rica en aceite requiere una vida útil de >= 12–24 meses y es sensible a la fotodegradación UV, la oxidación lipídica o la pérdida de vapor de humedad o alcohol → exija un laminado de hoja de aluminio laminado macizo (AL >= 7–9 μm, como 12 μm PET / 7–9 μm AL / 50–70 μm mLLDPE o Paper / 15 μm PE / 9 μm AL / 25 μm Surlyn) que proporcione OTR ≤ 0.05 cc/m²·día (ASTM D3985 a 23 °C, 0% HR) y WVTR ≤ 0.05 g/m²·día (ASTM F1249 a 37.8 °C, 90% HR) en lugar de PET/VMPET/PE metalizado al vacío (OTR ≈ 0.8–1.5 cc/m²·día), ya que el aluminio depositado por vapor submicrónico (0.03–0.05 μm) desarrolla microporos sobre los arados plegadores y no puede bloquear aceites esenciales agresivos ni disolventes alcohólicos.
Regla práctica de ingeniería 3 (Profundidad de troquelado de muesca de rasgado de 2.5–3.5 mm dentro de un sello lateral de >= 8.0 mm y marcado láser ASTM D1922): Si su sachet utiliza una capa exterior biaxialmente orientada de PET o Nylon (BOPA) (12–15 μm) que los consumidores no pueden rasgar con los dedos sin un concentrador de tensión → especifique una muesca de rasgado mecánica en V, diamante o ranura en I troquelada a una profundidad de D_notch = 2.5–3.5 mm estrictamente dentro de un borde de termosellado vertical o superior de W_seal ≥ 8.0 mm (preservando W_seal - D_notch ≥ 4.5–5.5 mm de soldadura hermética intacta entre la punta de la muesca y la cavidad interna del producto para que la cuchilla del troquel nunca perfore la cavidad barrera), y combínela con una línea continua de marcado láser CO₂ (fuerza de propagación de desgarro Elmendorf según ASTM D1922 de 20–60 gf frente a > 150 gf sin muesca) a través de la capa exterior de PET cuando envase líquidos fluidos que de otro modo salpicarían al abrirse.
| Secuencia de capas del laminado y espesor típico (μm) | Densidad superficial (ρ_areal) y bases de barrera (ASTM D3985 / F1249) | Ventana de sellado de mordaza (°C) y aplicaciones principales de sachets | Modo de fallo dominante y prevención |
|---|---|---|---|
| PET (12 μm) / AL Foil (7–9 μm) / LLDPE o mLLDPE (50–70 μm) (70–100 μm aluminio de alta barrera) | ρ_areal ≈ 95–115 g/m²; OTR ≤ 0.05 cc/m²·día; WVTR ≤ 0.05 g/m²·día (100% de bloqueo de luz/UV) | 135–175 °C (250–350 ms de tiempo de permanencia); cremas/séruns cosméticos monodosis (LV-450X), polvos/líquidos farmacéuticos, probióticos, kétchup (LV-500SY) y café | Modo de fallo: Fisuración por flexión del aluminio sobre arados en V agudos en bastidores de sellado de 3 lados, o migración de aceites esenciales/ácidos agresivos a través del adhesivo de laminación de poliuretano delaminando la unión AL/PE. Prevención: Utilizar AL de grado dead-fold de >= 9 μm en rodillos de sellado de 4 lados (SF/SY/LV-450X) y especificar capas de unión por extrusión o sin disolventes resistentes a productos químicos. |
| Paper (40–50 g/m²) / PE (15 μm) / AL (7–9 μm) / ionómero Surlyn (25–30 μm) (85–110 μm papel-aluminio) | ρ_areal ≈ 95–120 g/m²; OTR ≤ 0.05 cc/m²·día; WVTR ≤ 0.05 g/m²·día | 120–160 °C (amplia ventana de hot tack de baja temperatura de inicio según ASTM F1921); hisopos con alcohol, sachets de gel desinfectante, polvos antigripales OTC y toallitas húmedas | Modo de fallo: Carbonización o formación de ampollas en la fibra de papel exterior cuando la temperatura de la mordaza se eleva por encima de 185 °C para transmitir calor a través de la capa aislante de papel a altas velocidades de ciclo. Prevención: Utilizar ionómero Surlyn de baja temperatura de inicio de sellado (95–105 °C de inicio de fusión) y operar a velocidades multipista conservadoras de 25–32 cpm con >= 300 ms de permanencia de mordaza. |
| PET (12 μm) / VMPET (12 μm) / LLDPE (50–60 μm) (75–85 μm film metalizado) | ρ_areal ≈ 80–90 g/m²; OTR ≈ 0.8–1.5 cc/m²·día; WVTR ≈ 0.8–1.2 g/m²·día | 130–165 °C; cristales secos para bebidas (gránulos de bebidas de 4 pistas), polvos sazonadores, mascarillas secas y condimentos de vida útil media (6–9 meses) | Modo de fallo: Confundir el VMPET brillante con hoja de aluminio macizo en líquidos sensibles al oxígeno o al alcohol, provocando oxidación prematura o una pérdida de peso > 5% en 90 días. Prevención: Exigir una ficha técnica del convertidor que indique los espesores exactos de capa (μm) y los valores certificados de permeación según ASTM D3985 / ASTM F1249. |
| BOPP u OPP (20–25 μm) / CPP (30–40 μm) o KOP / CPP (50–65 μm film transparente/brillante) | ρ_areal ≈ 50–65 g/m²; OTR ≈ 15–150 cc/m²·día (KOP recubierto de PVDC frente a OPP estándar); WVTR ≈ 3–6 g/m²·día | 125–150 °C (ventana térmica más estrecha de 15–25 °C); azúcar cristalino, sal, pimienta, galletas secas o toppings (configuraciones para gránulos LV-350X / K / SK) | Modo de fallo: Contracción, arrugado o adherencia de la capa exterior de OPP a los rodillos de sellado vertical cuando la temperatura de las mordazas supera los 155 °C. Prevención: Especificar una capa exterior resistente al calor de PET (PET/CPP o PET/PE) siempre que las temperaturas de las barras de sellado deban superar los 150 °C, o recubrir las mordazas con PTFE antiadherente. |
Durante las pruebas de muestras previas al pedido y las Pruebas de Aceptación en Fábrica (FAT), cada laminado y configuración de sellado de sachet debe auditarse frente a cuatro normas internacionales de ensayo cuantitativas en lugar de una simple inspección visual: resistencia al pelado del sello acondicionado ASTM F88 / F88M (>= 12–25 N/15 mm a 200–300 mm/min), resistencia hot tack en estado fundido ASTM F1921 / F1921M inmediatamente después de la apertura de la mordaza transversal inferior, ensayo de fugas por emisión de burbujas al vacío en inmersión ASTM D3078 (-25 a -60 kPa durante 30 s, cero flujo de burbujas en los cruces de esquinas o puntas de muesca de rasgado), y resistencia al estallido por aire interno y presión sostenida de fluencia del sachet completo ASTM F1140 / F1140M.
Factores de coste operativo a 5 años: ahorro de film con pliegue de 3 lados frente a consumo perimetral de 4 lados, fugas en esquinas y producción multipista
En un horizonte operativo de cinco años, tres costes recurrentes se acumulan con cada sachet producido y suelen determinar el Coste Total de Propiedad (TCO) a 5 años más que la propia máquina: la masa de film en bobina (M_film,yr) impulsada por la geometría del borde de sellado de 3 lados frente a 4 lados, el desperdicio de producto terminado por fugas en las esquinas de sellado o por contaminación (ASTM D3078), y la mano de obra por turno más el tiempo de inactividad por cambio de ancho entre bastidores de una pista y multipista. Revise el desglose completo de costes de capital y operativos en nuestra guía de costes de máquinas envasadoras de sachets y en la guía de compra de máquinas envasadoras de sachets.
| Factor de coste TCO a 5 años y parámetro de ingeniería | Opción A: Batería de sachets VFFS de una pista (3 unidades de una pista) | Opción B: Sachet multipista con sellado de 3 lados (1 × LV-680F / 680Y, 6 pistas) | Opción C: Sachet multipista con sellado de 4 lados (1 × LV-700SF / 700SY, 6 pistas) | Modo de fallo dominante en el TCO y prevención |
|---|---|---|---|---|
| 1. Ancho de lámina desplegada por pista (W_web) y masa de film en bobina (M_film,yr) | Pliegue de 3 lados: W_bag = 60 mm, W_web = 120 mm; 27,000 kg/año | Pliegue de 3 lados: W_bag = 60 mm, W_web = 120 mm (bobina madre de 740 mm con recorte); 27,750 kg/año | Doble borde de 4 lados: W_bag = 68 mm (para cavidad de 52 mm), W_web = 136 mm; 31,350 kg/año con recorte (+3,600 kg/año frente a 3 lados) | Modo de fallo: Especificar un sachet con sellado de 4 lados para un polvo seco o condimento estándar que no necesita rigidez en los cuatro bordes, añadiendo 3,600 kg/año de film en bordes de sellado perimetral. Prevención: Utilizar el pliegue de 3 lados (LV-400/680/980 F/K/Y) siempre que un borde plegado cumpla los requisitos comerciales; si encaja un vertido más estrecho, evaluar las máquinas de stick pack (30–45% de reducción de film). |
| 2. Producción neta (Q_net = máquinas o pistas × cortes/min × OEE) y mano de obra directa de operarios | Tres máquinas independientes, cada una con sus propios empalmes de film, ajuste y transportador de salida; habitualmente atendidas por dos operarios | Un bastidor con 6 pistas en una sola bobina y un operario; menos horas de funcionamiento para el mismo volumen anual | Un bastidor con 6 pistas y un operario; el recorrido de film de doble lámina añade una segunda bobina que empalmar y tensar | Modo de fallo: Operar múltiples envasadoras de una pista para un SKU de alto volumen y ancho único, duplicando el personal operativo y el espacio ocupado en planta. Prevención: Consolidar los volúmenes > 80–120 sobres/min en un bastidor de sachets de 6 a 10 pistas, manteniendo una unidad de una pista para SKUs cortos piloto o clínicos. |
| 3. Desperdicio por fugas en esquinas y contaminación (rechazos ASTM D3078 × valor del sobre lleno) | El corto tiempo de permanencia de mordaza cuando las unidades de una pista se fuerzan a altas velocidades de ciclo es la principal fuente de fugas | Una costura vertical por sobre y mayor tiempo de permanencia de mordaza a velocidades de ciclo multipista | Cuatro intersecciones de esquina por sobre, donde se inician la mayoría de las fugas ASTM D3078 | Modo de fallo: Polvo sin control o hilos de líquido sumados a intersecciones de esquina de 4 capas sin chaflán de alivio que disparan las fugas en campo. Prevención: Exigir boquillas neumáticas de aspiración de retorno por pista (Y/SY), campanas de vacío para polvo en mordazas (F/SF) y chaflanes de alivio en las esquinas de las mordazas transversales. |
| 4. Tiempo de inactividad por cambio de ancho y piezas de desgaste de repuesto (cambios/año × tiempo de parada × valor de línea) | Cambio de un único conjunto formador o arado en V por máquina, repetido en cada unidad | Espaciado de cuchillas cortadoras de 6 pistas + cambio de arados en V | Alineación de rodillos de doble lámina + boquillas de 6 pistas; el mayor número de puntos de ajuste de las tres opciones | Modo de fallo: Cambiar el ancho del sachet terminado (W_bag) entre distintos SKUs en una máquina de 6 a 16 pistas cuando en su lugar podría variarse la longitud del paso de corte (L_pitch). Prevención: Estandarizar todos los SKUs multipista en un único ancho fijo de sachet (W_bag) y ajustar el volumen de dosis electrónicamente mediante la longitud de corte servo (L_pitch) en < 5 minutos. |
| 5. Conteo aguas abajo, agrupación e interfaz con estuchado automático | Requiere recogida manual de sobres o 3 transportadores de salida independientes que convergen en una estuchadora | Los conductos de descarga multipista sincronizados depositan 6 sachets por ciclo en cangilones agrupadores para máquinas estuchadoras automáticas | Los sachets planos de 4 bordes se apilan con máxima estabilidad geométrica dentro de estuchadoras horizontales de alta velocidad (10–50 sachets/estuche) | Modo de fallo: Comprar una máquina multipista de 160–320 sachets/min sin conteo ni estuchado automatizados aguas abajo, requiriendo de 3 a 5 operarios manuales para contar sachets a mano desde una cinta plana. Prevención: Especificar un agrupador multipista integrado de escamas o cangilones conectado a una estuchadora horizontal y un kit de piezas de repuesto durante el diseño inicial de la línea. |
Preguntas frecuentes sobre sachets y envasado en sachets
¿Qué significa '1 sachet' en la etiqueta de un suplemento, medicamento o condimento?
En la etiqueta de un producto, '1 sachet' significa el contenido de un sobre monodosis sellado: es un recuento de envases, no una unidad universal de peso o volumen. Dependiendo del producto y de la serie de la máquina, 1 sachet puede contener 0.5 g de polvo farmacéutico, 5 g de azúcar, 10 mL de kétchup o 30 mL de loción cosmética. Indique siempre tanto el contenido neto (g o mL) como las dimensiones exteriores terminadas (ancho × largo en mm) en las especificaciones del equipo.
¿Cuál es la diferencia entre un sachet, un packet, un stick pack y un pouch?
En el uso de envasado en EE. UU., tanto sachet como packet describen una bolsa flexible plana y pequeña monodosis sellada en tres o cuatro bordes perimetrales (17–125 × 45–180 mm). Un stick pack es un sobre tubular estrecho con alta relación de aspecto (R_LW ≥ 3.0:1, típicamente de 17–35 mm de ancho) sellado con una costura trasera longitudinal para verter en botellas de cuello estrecho. Pouch es el término general para bolsas flexibles más grandes —incluidas bolsas stand-up doypack, bolsas con cierre zipper y bolsas con boquilla (100 g–2 kg)— que se procesan en máquinas de bolsas prefabricadas o en máquinas de formado, llenado y sellado vertical (VFFS).
¿Cuándo debo elegir un sachet con sellado de 3 lados en lugar de uno con sellado de 4 lados?
Elija un sachet plegado con sellado de 3 lados (una disposición revisada de una pista o multipista LV-400/680/980 F/K/Y) cuando el ancho de su sobre sea de 17–75 mm y desee un borde plegado continuo en arado en V que aumente el ancho de la cavidad interna y reduzca el consumo de film en bobina entre un 8% y un 16%. Elija un sachet con sellado de 4 lados (una disposición revisada de una pista o LV-500/700/980 SF/SK/SY y LV-450X) cuando su producto sea una toallita húmeda o hisopo plano, requiera un panel rectangular ancho de 50–125 mm, utilice un laminado rígido de hoja de aluminio de >= 90 μm o esté configurado como un sachet doble dúplex perforado.
¿Puede una misma máquina envasadora de sachets procesar tanto polvos como líquidos, o múltiples anchos de sachet?
Los polvos requieren tornillos sinfín servo verticales (series F / SF), mientras que los líquidos y pastas requieren bombas de desplazamiento positivo de pistón o de lóbulos rotativos (series Y / SY / LV-450X); cambiar entre ellos no es un ajuste de pantalla táctil y exige colectores de dosificación independientes confirmados por escrito. Del mismo modo, la longitud de corte del sachet (L_pitch) se ajusta electrónicamente mediante el registro servo de arrastre de film en < 5 minutos, mientras que cambiar el ancho del sachet terminado (W_bag) en una máquina multipista requiere sustituir el espaciado de las cuchillas rotativas, los arados en V o rodillos verticales de cada pista y el paso entre boquillas.
¿Qué profundidad debe tener la muesca de rasgado en un sachet para que se abra limpiamente sin fugas?
Una muesca de rasgado mecánica en V, diamante o ranura debe troquelarse a una profundidad de 2.5–3.5 mm dentro de un borde de termosellado vertical u horizontal que tenga al menos 8.0 mm de ancho (8–10 mm recomendado). Esto deja >= 4.5–5.5 mm de margen de termosellado hermético intacto entre la punta de la muesca y la cavidad interna del producto, verificado mediante ensayo de fugas por burbuja al vacío ASTM D3078 (-25 a -60 kPa). Para laminados resistentes de PET/AL/LLDPE, añada una línea continua de marcado láser CO₂ sobre la capa exterior de PET (ASTM D1922).
¿Son reciclables los sachets multicapa de aluminio y pueden las máquinas de sachets trabajar con films monomaterial de PE o papel?
Los sachets convencionales de aluminio PET/AL/LLDPE fusionan polímeros distintos y metal, por lo que no se aceptan en los flujos estándar de reciclaje doméstico. Las estructuras reciclables monomaterial BOPE/PE o MDO-PE/PE y los laminados recubiertos Paper/PE (especificados para la LV-350X y configuraciones de gránulos de 4 pistas) tienen una ventana térmica de sellado más estrecha (10–15 °C frente a 35–45 °C en PET/AL/mLLDPE) y menor hot tack (ASTM F1921). Envíe siempre 1–2 bobinas de muestra para realizar una prueba física de muestras con el fin de verificar la temperatura de las mordazas, el recubrimiento de PTFE y la velocidad neta de ciclo antes de comprometerse con un film monomaterial.
Fuentes
Datos de máquinas: Nuestras máquinas envasadoras de sachets — configuraciones LV-400 / 680 / 980 F/K/Y con sellado de 3 lados, LV-500 / 700 / 980 SF/SK/SY con sellado de 4 lados, LV-450X de 4 pistas para lociones y LV-350X de 4 pistas para gránulos — y máquinas de stick pack LV-400 / 680 / 980 BF/BK/BY; procedimientos de pruebas de muestras y FAT/instalación. El número de pistas del proyecto, la tolerancia de dosificación y los valores de aceptación de sellado se especifican en la cotización y se verifican en la prueba de muestras y en el FAT con su producto y su film.
Normas y referencias: ASTM F88/F88M (resistencia del sellado), ASTM F1921/F1921M (hot tack), ASTM D3078 (fuga por burbuja), ASTM F1140/F1140M (estallido y fluencia), ASTM D3985 (OTR), ASTM F1249 (WVTR), ASTM D1922 (propagación del desgarro), USP <616> (densidad aparente y compactada), FDA 21 CFR 177.1520 (polímeros de olefina para contacto con alimentos). Terminología: entrada de sachet en Merriam-Webster y definición farmacéutica de sachet en Collins.
- Familia de máquinas envasadoras de sachets — Compare las series multipista de sachets de 3 y 4 lados por línea de producto.
- Comparación entre stick pack y sachet y ¿Qué es un stick pack? — Evalúe los stick packs tubulares de sellado trasero (30–45% de reducción de film) frente a los sachets planos.
- Cómo elegir una máquina envasadora de sachets y Guía de costes de máquinas envasadoras de sachets — Hoja de trabajo paso a paso para RFQ, dimensionamiento de pistas y presupuesto de capital.
- Tipos de máquinas de bolsas prefabricadas y ¿Qué es el flow wrapping? — Compare las bolsas prefabricadas stand-up o con boquilla y las envolvedoras horizontales tipo almohadilla.
- Cuánto duran los sobres de kétchup y condimentos — Relacione la barrera OTR/WVTR del laminado y la integridad del sellado con la vida útil de los condimentos.
Consulte su aplicación con LINEVO.
Envíe el plano de su sachet y especificaciones del producto