
En esta página
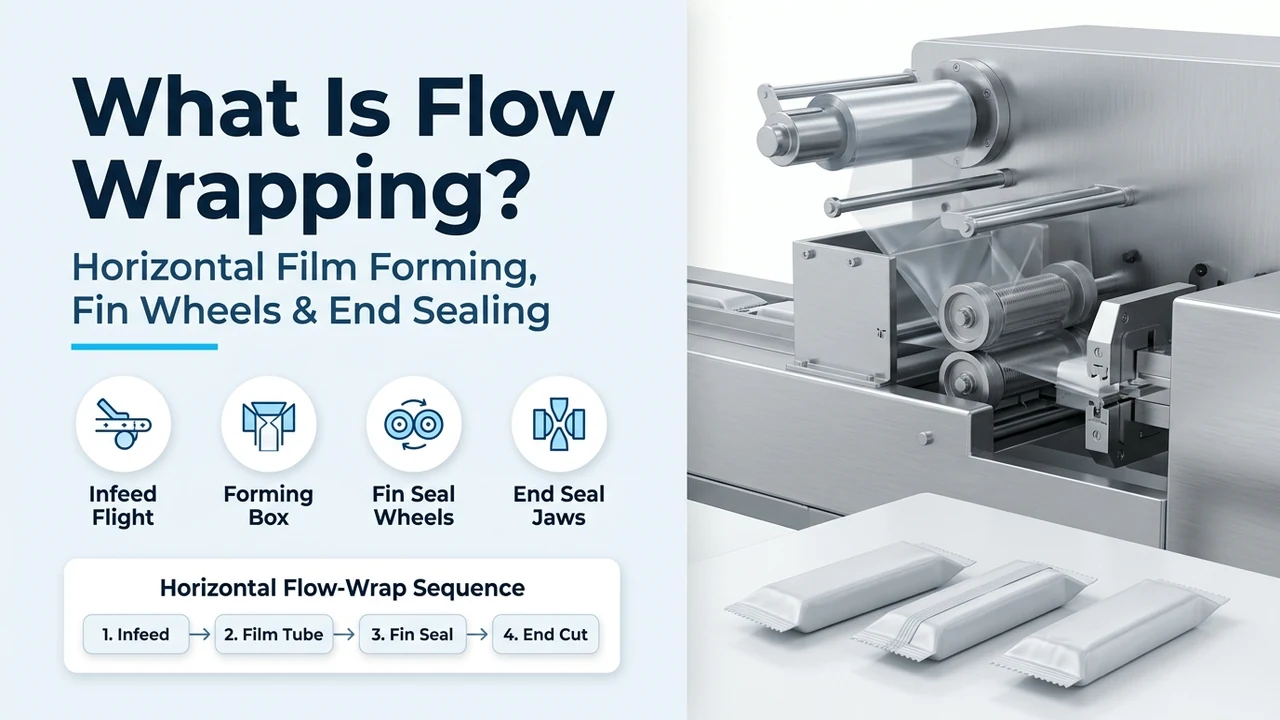
Especificar una envolvedora flow pack horizontal únicamente por la velocidad máxima de catálogo —sin calcular el ancho de banda de film plano desplegado, el tiempo de permanencia térmica del sellado transversal rotativo, el recorrido de film de bobina superior frente a bobina inferior invertida y la sincronización de fase servo de 3 ejes— provoca atascos de producto en las mordazas de sellado, costuras con fugas y costosos retrabajos en el molde formador. El envasado flow pack (formado, llenado y sellado horizontal, o HFFS) envuelve de forma continua productos sólidos individuales, multipacks o bandejas dentro de una única bobina plana de film barrera plegando un tubo longitudinal alrededor de productos espaciados horizontalmente, soldando un sello de aleta continuo y realizando el sellado transversal y corte de bolsas tipo almohada individuales.
¿Qué es el envasado flow pack y cómo funciona una envolvedora horizontal? El envasado flow pack —también conocido en ingeniería de maquinaria de envasado como Formado, Llenado y Sellado Horizontal (HFFS) o envasado horizontal en bolsa tipo almohada— es un proceso continuo de envasado con una sola banda de film que encierra artículos sólidos individuales, multipacks agrupados o productos en bandeja dentro de una bolsa tipo almohada (pillow bag o pillow pouch) flexible de tres sellos. En lugar de dejar caer material a granel verticalmente por un tubo formador como una envasadora vertical, una envolvedora flow pack horizontal alimenta los productos horizontalmente con un paso controlado hacia un molde formador de acero inoxidable que pliega una banda plana de film en bobina (BOPP, CPP, PET/PE, laminado de papel o film recubierto para sellado en frío) formando un tubo continuo alrededor del flujo de productos. Las ruedas de sellado de aleta calentadas o accionadas por presión arrastran y sueldan los bordes longitudinales superpuestos (debajo del envase en máquinas estándar de bobina superior, o encima del envase en máquinas invertidas de bobina inferior), tras lo cual las mordazas de sellado transversal rotativas o de movimiento orbital (box-motion) sueldan el sello frontal del envase entrante, el sello trasero del envase saliente y cortan la banda de film en una sola carrera. Los modelos de nuestra familia de máquinas envolvedoras flow pack horizontales —incluidos los modelos LV-250B/D y LV-250X (ancho máx. de banda 250 mm, ancho de bolsa 30–110 mm, 40–230 bolsas/min), LV-350X/B (ancho máx. de banda 350 mm), las configuraciones de banda ancha LV-450X / LV-600X y las envolvedoras de caramelos con disco rotativo de 3 servomotores de 800–1,200 bolsas/min— establecen líneas base de ingeniería estándar bajo condiciones de referencia, mientras que los anchos exactos de film, la geometría del cuello formador y la integridad del sellado según ASTM F88 y ASTM F1921 se verifican con sus productos físicos y bobinas de film durante las Pruebas de Aceptación en Fábrica (FAT).
| Subsistema / parámetro | Línea base de ingeniería estándar (condiciones de referencia HFFS) | Por qué rige la geometría del envase, la integridad del sello y la selección de la máquina |
|---|---|---|
| 1. Geometría del envase (qué es una bolsa tipo almohada) | Envase flexible de tres sellos: 1 sello de aleta longitudinal central o desplazado (o sello solapado / lap seal) + 2 sellos extremos transversales estriados con extremos planos o con fuelle. | Diferencia el envasado flow pack horizontal de las envolturas de fardo abiertas en los extremos, las películas retráctiles de poliolefina y las envolturas plegadas en 6 caras tipo celofán para estuches. |
| 2. Ancho de banda de film plano desplegado (W_web) | W_web = 2(W_prod + H_prod) + 2W_fin + C_forming; los bastidores estándar abarcan 50–120 mm (caramelos en disco), ≤ 250 mm (LV-250B/D, LV-250X), ≤ 350 mm (LV-350X/B) y 450–600 mm (LV-450X / LV-600X). | Define el ancho del bastidor de la máquina y la garganta del molde formador; un ancho de film insuficiente reduce la pestaña de aleta de 10–15 mm y abre la costura longitudinal. |
| 3. Arquitectura de alimentación de film (bobina superior vs. bobina inferior) | Bobina superior regular (el film se desbobina desde arriba, sello de aleta inferior) vs. bobina inferior invertida (el film se desbobina desde abajo, el producto viaja sobre la banda, sello de aleta superior). | La bobina superior se adapta a barras rígidas, galletas y bandejas empujadas por cadenas de tacos (40–500 ppm); la bobina inferior invertida elimina la fricción sobre la placa muerta para artículos pegajosos, blandos o multipack (40–200 ppm). |
| 4. Cinemática de mordazas de sellado transversal (rotativa vs. box-motion) | Mordaza rotativa continua (1-up / 2-up / 4-up, tiempo de sellado 15–60 ms, 40–1,200 ppm) vs. cabezal alternativo box-motion de largo tiempo de permanencia (180–350 ms, 40–150 ppm). | Los cabezales rotativos maximizan la producción en BOPP/CPP de 20–50 μm; el sistema box-motion proporciona tiempo de permanencia plano para laminados barrera gruesos (> 60–80 μm) y barrido de gas MAP hermético. |
| 5. Termodinámica de sellado (sellado en caliente vs. sellado en frío) | Conducción térmica (ruedas de aleta calentadas a 110–185 °C + mordazas estriadas) vs. sellado en frío con látex cohesivo sensible a la presión a temperatura ambiente (20–30 °C con rodillos moleteados de alta presión, sin calor). | Evita el blanqueamiento graso (bloom) y la fusión del chocolate por radiación en confitería sensible al calor, logrando los objetivos de pelado acondicionado ASTM F88 y hot-tack ASTM F1921. |
| 6. Sincronización de movimiento y ejes servo | Transmisión mecánica por eje común con engranajes/cadena vs. sincronización por leva electrónica con servomotores brushless de 3 o 5 ejes (cadena de alimentación + ruedas de aleta + mordaza rotativa + desbobinador). | La leva electrónica mantiene un registro de impresión de ±0.5–1.0 mm y la igualación de velocidad tangencial de mordaza (V_jaw = V_film) en cambios de formato en < 5 min. |
| 7. Enclavamientos ópticos de protección | Fotocélula de marca de registro de impresión + Sin Producto No Hay Bolsa (No-Product-No-Bag, espera sin envase) + Sin Espacio No Hay Corte (No-Gap-No-Seal, detección de producto fuera de posición y disparo por par servo). | Detiene el arrastre de film y el giro de las mordazas cuando las posiciones de entrada están vacías, e inhibe el cierre de la mordaza si un producto desfasado invade la línea de corte transversal. |
| 8. Normas de seguridad de máquinas y fricción de film | COF cinético ASTM D1894 (0.18–0.30 sobre formador metálico), requisitos de seguridad HFFS EN 415-3, reducción de riesgos ISO 12100 y resguardos con enclavamiento ISO 14119. | Previene el arrastre o desgarro de la banda sobre el cuello formador y protege a los operarios frente a riesgos de cizallamiento, aplastamiento y quemaduras térmicas de 120–190 °C en el punto de cierre de mordazas. |
¿Cómo funciona una envolvedora flow pack? Mecánica HFFS paso a paso y diagrama de estaciones
Cuando los ingenieros buscan cómo funciona una envolvedora flow pack o inspeccionan un diagrama de máquina horizontal de formado, llenado y sellado, el principio mecánico fundamental es el formado continuo de un tubo horizontal alrededor de un flujo de productos sincronizado en fase. A diferencia de las envasadoras intermitentes que detienen el film para sellar, una envolvedora flow pack horizontal mantiene tanto el producto como la banda de envase en movimiento a velocidades lineales igualadas (V_film) desde la entrada hasta la descarga.
En una plataforma industrial de referencia como la envolvedora horizontal tipo almohada LV-250B/D y la serie LV-250X dentro de nuestra familia de máquinas envolvedoras flow pack, la máquina convierte la bobina plana en bolsas tipo almohada terminadas a través de cinco zonas acopladas mecánicamente. La siguiente matriz de ingeniería describe qué ocurre en cada zona, qué dimensión del envase o propiedad del sello bloquea, el modo de fallo dominante en planta y la prevención mecánica incorporada en las líneas HFFS modernas.
| Etapa del proceso HFFS | Acción mecánica y función cinemática | Dimensión del envase o parámetro de calidad controlado | Modo de fallo dominante y prevención |
|---|---|---|---|
| 1. Transportador de entrada sincronizado por paso (cadena de tacos / banda / disco) | Una cadena de acero inoxidable con empujadores (tacos o lugs), una banda de alta fricción (envolvedoras invertidas) o un disco rotativo centrífugo (envolvedora de caramelos de 800–1,200 ppm) espacia artículos individuales, grupos o bandejas a un paso fijo entre centros. | Ángulo de fase del producto (φ_prod) respecto a la línea de corte del sello transversal; garantiza una ventana libre de producto para el sellado (G_seal ≥ 25–45 mm) entre unidades consecutivas. | Modo de fallo: La deriva de fase del producto o la carga doble coloca el producto en la trayectoria del sello transversal (atasco de producto en el sello), aplastando el artículo y mellando las cuchillas de corte. Prevención: Eje de entrada servo sincronizado en fase junto con un sensor óptico de longitud/posición No-Gap-No-Seal que inhibe el cierre de las mordazas cuando un producto invade la ventana de sellado. |
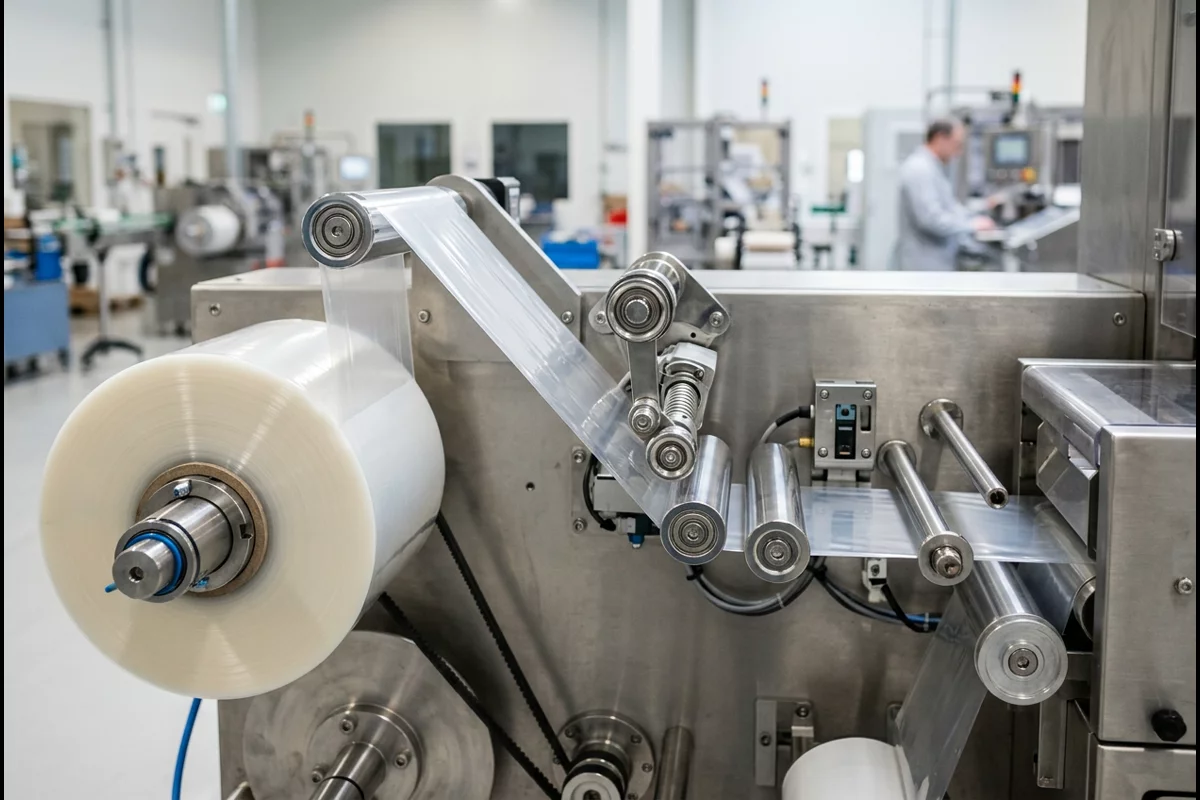
| 2. Desbobinado de film, control de tensión por balancín y fotocélula de registro | Un eje portabobinas en voladizo desenrolla una única bobina plana a través de un brazo balancín (dancer) accionado por resorte o neumático y rodillos guía de baja inercia. En films impresos, una fotocélula de contraste de alta velocidad (sensor de registro) detecta la maca óptica impresa. | Estabilidad de la tensión de banda (T_web, típicamente 15–40 N) y precisión del registro de corte longitudinal respecto al diseño impreso (±0.5–1.0 mm). | Modo de fallo: Las vibraciones del freno o una alta fricción entre el film y el metal (COF_k > 0.35 según ASTM D1894) estiran el film delgado, provocando deriva de la marca óptica y gráficos descentrados. Prevención: Lazo activo de tensión de desbobinado asistido por servo + compensación diferencial de fase activada por la fotocélula de registro en cada ciclo de bolsa. |
| 3. Molde formador (arado plegador / cuello formador) | El film plano pasa sobre aletas plegadoras de acero inoxidable 304 con ángulos de precisión o recubiertas de PTFE de baja fricción (arado formador), envolviendo la sección transversal del producto para que los dos bordes laterales exteriores del film se unan en una aleta vertical. | Ancho de la bolsa tipo almohada terminada (W_bag) y altura máxima admisible del producto (H_prod); rige el ajuste lateral del film y la geometría del fuelle en las esquinas. | Modo de fallo: Usar un único molde formador fijo para productos que difieren en > 10–15 mm de ancho provoca esquinas deformadas (dog-ears), abombamiento por exceso de film o desgarro en los bordes de la banda. Prevención: Dimensionar la garganta formadora para la sección transversal exacta (W_prod × H_prod) o especificar un molde formador ajustable por volante micrométrico con indicadores digitales de posición. |
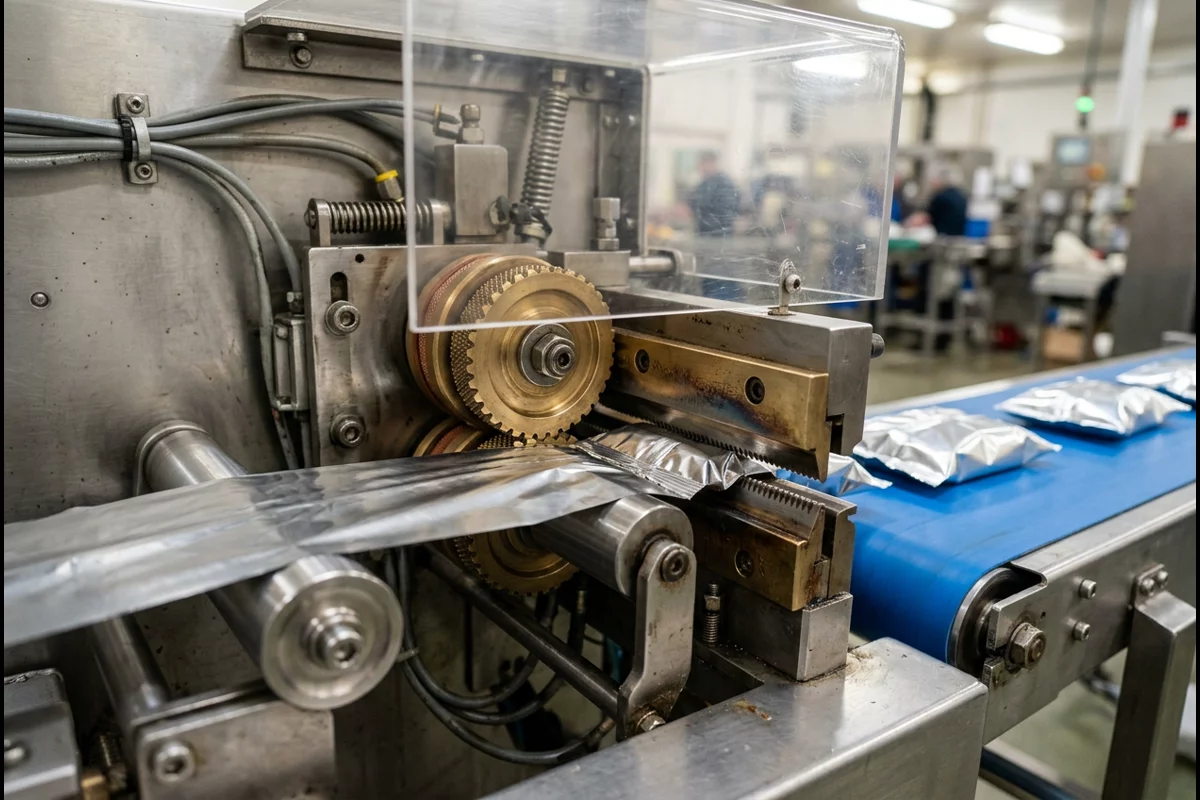
| 4. Conjunto de ruedas de arrastre y sellado longitudinal de aleta | Dos o tres pares de rodillos contrarrotativos sujetan las pestañas verticales plegadas del film: el Par 1 (ruedas de arrastre moleteadas en frío) tracciona el film a velocidad constante V_film, el Par 2 (ruedas selladoras calentadas con control PID a 110–180 °C) suelda las capas sellantes internas y el Par 3 pliega la aleta en plano. | Resistencia al pelado del sello longitudinal posterior (ASTM F88), integridad en caliente hot-tack (ASTM F1921) y ancho de la pestaña de aleta (W_fin = 10–15 mm). | Modo de fallo: La acumulación de polímero o chocolate o la presión desigual de los resortes de los rodillos provoca canales de aleta sin sellar de forma intermitente (costuras traseras abiertas) o desviación lateral de la banda. Prevención: Realizar una prueba de huella con papel carbón durante el ajuste, adaptar el paso del moleteado al espesor del laminado y especificar retracción neumática de las ruedas de aleta al detener la máquina para no fundir el film estacionario. |
| 5. Mordaza de sellado transversal, cuchilla de corte y descarga | Ejes portamordazas rotativos estriados y calentados (1-up / 2-up / 4-up) o barras alternativas box-motion se cierran en el espacio entre productos, soldando simultáneamente el sello trasero del Envase n y el sello delantero del Envase n+1 mientras una cuchilla interna de acero para herramientas templado y su contracuchilla cortan la banda. | Longitud de corte de bolsa terminada (L_bag), hermeticidad del sello transversal, muesca de fácil apertura (tear notch) opcional o corte en zig-zag, y transferencia suave hacia la cinta de descarga. | Modo de fallo: La discrepancia de velocidad tangencial de la mordaza (V_jaw ≠ V_film) o un tiempo de permanencia insuficiente (t_dwell) causa fractura del sello extremo, arrugas transversales o corte incompleto (hilachas). Prevención: Perfilado de velocidad por leva electrónica en el arco de contacto + ajuste de cuchilla de acero D2 o carburo contra el yunque cargado por resortes, verificado mediante pruebas de corte con papel tisú. |
¿Qué es una bolsa tipo almohada (pillow bag) en el envasado flow pack?
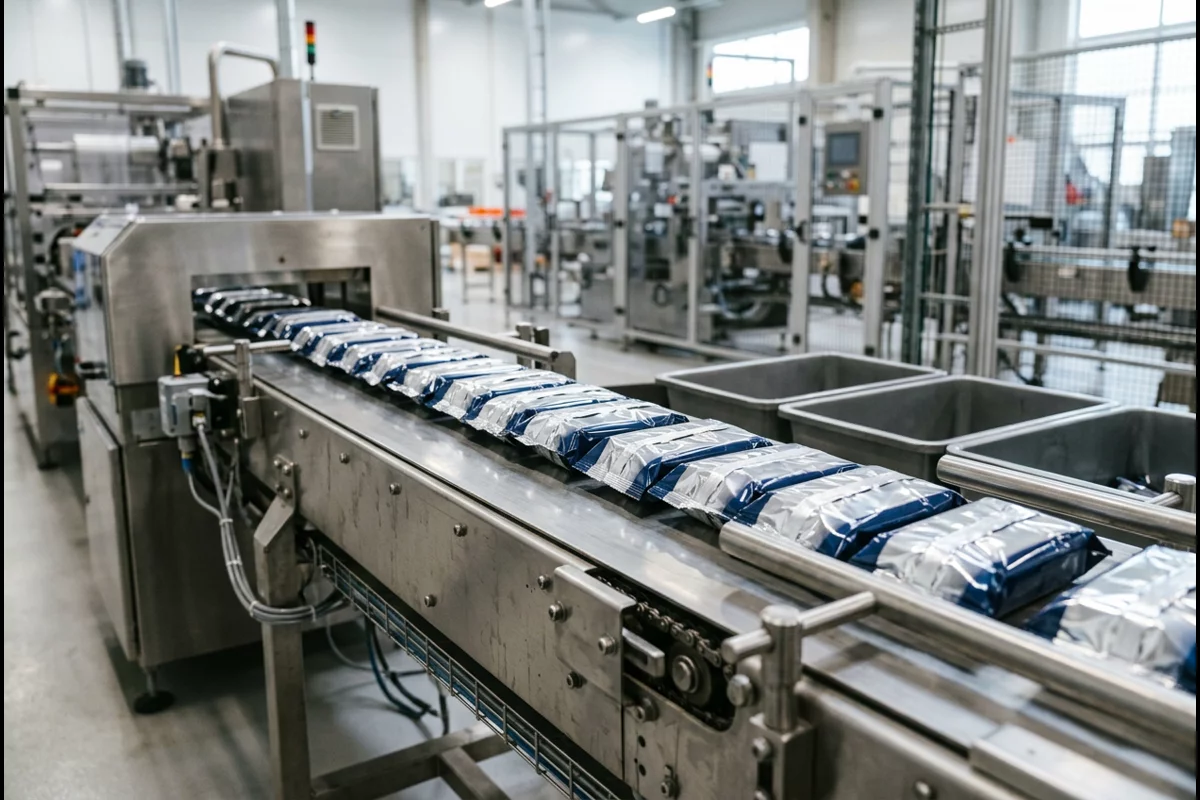
Los compradores que preguntan qué es una bolsa tipo almohada o envasado en bolsa almohada se refieren a la arquitectura clásica de envase flexible de tres sellos producida por la maquinaria de formado, llenado y sellado: un cuerpo tubular cerrado por una costura longitudinal trasera a lo largo del envase y dos sellos transversales extremos prensados en los extremos delantero y trasero (o superior e inferior). Cuando se llena y sella con un ligero volumen de aire atrapado en el espacio de cabeza o gas nitrógeno, el film flexible se hincha ligeramente como una almohada en miniatura.
De manera crucial, dos familias de máquinas completamente distintas producen una bolsa tipo almohada de tres sellos: una envolvedora flow pack horizontal (HFFS) forma el tubo horizontalmente alrededor de unidades sólidas previamente porcionadas (barras, galletas, esponjas, bandejas), mientras que una máquina vertical de formado, llenado y sellado (VFFS) forma el tubo verticalmente alrededor de un cilindro metálico de llenado y descarga por gravedad dosis pesadas de gránulos sueltos, snacks o polvos desde arriba. En el envasado flow pack horizontal, la costura longitudinal es casi siempre un sello de aleta (fin seal) —donde las dos capas termosellables internas se unen cara con cara (interior con interior) y se pliegan planas contra el dorso o la parte superior del envase—, aunque los films coextruidos con capas externas termosellables también pueden plegarse en un sello solapado (lap seal) plano (interior con exterior).
¿Cómo se calcula el ancho de banda de film plano, el tiempo de permanencia del sellado rotativo y la velocidad bruta de línea?
Adquirir una envolvedora flow pack horizontal sin realizar el cálculo geométrico del ancho de banda y del tiempo de permanencia de sellado es la causa más frecuente de modificaciones de utillaje tras la entrega. Dos productos que parecen similares sobre una mesa de reuniones —como una barrita de panadería individual de 65 × 28 mm frente a una bandeja de obleas en doble apilado de 85 × 35 mm— cruzan el límite físico máximo de banda de film de 250 mm de las envolvedoras estándar de gama inicial a media (LV-250B/D y LV-250X), obligando a pasar a un bastidor de 350 mm (LV-350X/B) o 450 mm (LV-450X).
Ecuación 1 — Ancho requerido de banda de film plano desplegado
Dado que una envolvedora flow pack pliega una sola lámina plana de film alrededor del perímetro completo de la sección transversal del producto y une ambos bordes en una costura longitudinal de aleta, el ancho requerido de bobina desplegada W_web (en mm) viene determinado por el ancho del producto W_prod, la altura del producto H_prod, el ancho de la pestaña plegada del sello de aleta W_fin (típicamente 12–15 mm) y el margen de holgura del molde formador C_forming (10–18 mm para evitar el roce en las esquinas y permitir el plegado de los fuelles transversales):
W_web = 2(W_prod + H_prod) + 2W_fin + C_forming
Ejemplo práctico (Barra estándar vs. Cambio de bastidor por bandeja ancha): Supongamos que está envolviendo una barrita energética o esponja que mide W_prod = 65 mm de ancho por H_prod = 28 mm de alto, especificando un sello de aleta estándar de W_fin = 15 mm (2W_fin = 30 mm) y un margen de holgura de formado de C_forming = 14 mm: W_web = 2(65 + 28) + 2(15) + 14 = 186 + 30 + 14 = 230 mm. Como 230 mm ≤ 250 mm, esta referencia funciona sin problemas en el bastidor de ancho máximo de banda de 250 mm de la envolvedora horizontal flow pack LV-250B/D o la envolvedora tipo almohada LV-250X. Sin embargo, si añade una segunda referencia que mide W_prod = 85 mm por H_prod = 35 mm con los mismos márgenes de sellado, W_web = 2(85 + 35) + 30 + 14 = 284 mm, superando el límite del eje de 250 mm en 34 mm y exigiendo la capacidad de banda de 350 mm del bastidor LV-350X/B (como la configuración de banda ancha de 350 mm).
Ecuación 2 — Tiempo de permanencia del sellado transversal rotativo e igualación de velocidad tangencial de mordaza
En una envolvedora flow pack con sellado transversal rotativo continuo, las mordazas calentadas superior e inferior solo comprimen el film a lo largo de un pequeño arco angular de contacto θ_contact (típicamente 18°–30° de cada revolución de 360° del eje, según el radio del estriado de la mordaza y la elasticidad de los resortes). Para una máquina que opera a PPM envases por minuto con N_up pares de mordazas por eje (1-up, 2-up o 4-up), el tiempo efectivo de permanencia térmica t_dwell (en segundos) y la velocidad periférica tangencial requerida de la mordaza V_jaw (en m/min) son:
t_dwell = (θ_contact / 360°) × (60 / (PPM / N_up)) y V_jaw = π × D_rot × N_rpm = V_film = (PPM × L_bag) / 1000
Ejemplo práctico (Tiempo de permanencia y sincronización de velocidad en mordaza rotativa doble 2-Up): Considere una envolvedora rotativa operando a PPM = 180 envases/min con un eje de mordaza doble 2-up (N_up = 2, por lo que la velocidad de giro del eje es N_rpm = 180 / 2 = 90 rpm), un arco efectivo de acoplamiento de θ_contact = 24°, una longitud de corte de bolsa de L_bag = 160 mm y un diámetro de círculo de corte de mordaza de D_rot = 102 mm (0.102 m): el tiempo de permanencia de contacto térmico es t_dwell = (24 / 360) × (60 / (180 / 2)) = 0.0667 × 0.6667 = 0.0444 s = 44.4 ms. Simultáneamente, la velocidad lineal del film es V_film = (180 × 160) / 1000 = 28.80 m/min y la velocidad superficial nominal de la mordaza es V_jaw = 3.1416 × 0.102 × 90 = 28.84 m/min. Mientras que 44.4 ms sueldan fácilmente film BOPP coextruido de 25–35 μm o film de sellado en frío, un laminado barrera de 75 μm que requiera ≥ 200 ms de conducción térmica para fundir su capa interna de PE sin quemar la capa externa fallará en este cabezal rotativo y deberá asignarse a una selladora orbital box-motion (detallado en sellado transversal box-motion vs. rotativo).
Ecuación 3 — Velocidad bruta nominal de máquina a partir de la demanda por turno y el OEE de línea
Las velocidades de catálogo (40–230 bolsas/min en LV-250B/D / LV-250X) representan la capacidad mecánica bajo condiciones de referencia. Para dimensionar la envolvedora en condiciones reales de planta, divida su producción objetivo aceptada por turno Q_shift entre los minutos netos disponibles de operación T_avail, la Eficiencia General de los Equipos esperada OEE_line (0.75–0.85 en líneas HFFS automatizadas) y el rendimiento de envases conformes (1 - R_reject):
PPM_gross = Q_shift / (T_avail × OEE_line × (1 - R_reject))
Ejemplo práctico: Para producir Q_shift = 54,000 envases conformes por turno de 8 horas con T_avail = 440 min (tras descontar 40 min de limpieza programada y cambios de bobina), OEE_line = 0.80 y un margen de rechazo por empalmes y arranque R_reject = 0.015: PPM_gross = 54,000 / (440 × 0.80 × 0.985) = 54,000 / 346.72 = 155.7 envases/min, lo que confirma que una envolvedora con techo de catálogo de 230 bolsas/min trabaja con una saludable reserva de velocidad del 32%.
¿Cómo se comparan las envolvedoras de bobina superior vs. bobina inferior invertida y rotativas vs. box-motion entre los modelos LINEVO?
Aunque toda envolvedora flow pack horizontal ejecuta la misma secuencia de cuatro etapas (alimentación, formado de tubo, sellado de aleta y corte transversal), los equipos industriales HFFS se dividen según tres decisiones arquitectónicas críticas: orientación de alimentación del film (bobina superior regular vs. bobina inferior invertida), trayectoria de la mordaza de sellado transversal (mordaza rotativa vs. movimiento alternativo box-motion) y sincronización de accionamiento (eje mecánico común vs. servomotores brushless de 3 o 5 ejes).
| Arquitectura HFFS / Clase de plataforma LINEVO | Recorrido de film, alimentación y mecánica de sellado transversal | Línea base de ingeniería estándar (ancho de banda, formato y velocidad) | Perfil de producto objetivo | Modo de fallo dominante y prevención |
|---|---|---|---|---|
| Envolvedora rotativa estándar de bobina superior (clase LV-250B/D / LV-250X) | Bobina de film superior (top-fed), sello longitudinal de aleta debajo del envase; alimentación por cadena de tacos empujadores; mordaza rotativa continua 1-up / 2-up. | Ancho máx. de film 250 mm; ancho de bolsa 30–110 mm; longitud de bolsa 45–190 mm (2-up) o 90–330 mm (1-up); altura de producto ≤ 40 / 70 mm; 40–230 bolsas/min (LV-250B/D, LV-250X). | Artículos individuales rígidos y uniformes o productos en bandeja: barritas energéticas, galletas tipo oblea, pastillas de jabón, esponjas, cepillos de dientes, compresas higiénicas. | Modo de fallo: Los artículos pegajosos o blandos se frenan sobre la placa muerta de acero inoxidable entre los tacos empujadores, llegando tarde a las mordazas rotativas. Prevención: Limitar las entradas por cadena de tacos y bobina superior a productos rígidos o en bandeja con baja adherencia superficial, o añadir revestimientos de PTFE de baja fricción en la placa de deslizamiento. |
| Envolvedora rotativa de bobina superior para banda ancha (clase LV-350X/B / LV-450X / LV-600X) | Eje portabobinas superior dimensionado para bobinas anchas; transportador de tacos de servicio pesado o cadena empujadora de bandejas; ruedas de aleta calentadas de cara ancha y eje de mordaza rotativa reforzado. | Ancho máx. de film 350 mm (modelo de 350 mm) hasta bastidores de proyecto de 450–600 mm; altura de producto hasta 70–120 mm; 40–230 bolsas/min (según modelo). | Panes de molde anchos, pasteles de luna (mooncakes), bloques de fideos instantáneos con sobres de condimento, bandejas de dumplings congelados, kits de cubiertos multicomponente. | Modo de fallo: La flexión transversal (arqueo) en ejes de mordazas rotativas anchas (> 350 mm) deja débil el centro del sello extremo (canal de fuga). Prevención: Verificar la presión uniforme de cierre en todo el ancho de banda mediante prueba de huella con papel carbón y especificar ejes portamordazas de alta rigidez con bombeado central. |
| Envolvedora flow pack invertida de bobina inferior (Upside-Down) (configuración invertida LV-250X/B / LV-350X/B) | Bobina de film montada debajo de la bancada de entrada (bottom-fed); el producto se transfiere directamente sobre la banda de film en movimiento; sello longitudinal de aleta plegado en la cara superior del envase. | Ancho de banda y formato adaptados a la clase de bastidor de 250–600 mm; velocidad típica de transporte sobre film de 40–200 bolsas/min confirmada por proyecto en nuestras máquinas envolvedoras flow pack. | Artículos blandos, pegajosos, frágiles, irregulares o multipacks sin bandeja: bollería tierna, tortillas, manojos de verduras frescas, confitería pegajosa, pilas de toallitas húmedas. | Modo de fallo: Las ruedas superiores de sellado de aleta pueden marcar o calentar la superficie superior de artículos sensibles al calor si la holgura de altura es demasiado ajustada. Prevención: Mantener ≥ 8–12 mm de holgura vertical de plegado sobre la corona del producto o especificar film de sellado en frío / guías de aleta con pantalla térmica. |
| HFFS de sellado transversal alternativo Box-Motion de largo tiempo de permanencia (clase HFFS Hermética / MAP) | Recorrido de film de bobina superior o inferior combinado con un carro servo alternativo de sellado transversal que se cierra, acompaña horizontalmente al film (180–350 ms de permanencia), se abre y retorna. | Producción típica de 40–150 bolsas/min; alta fuerza de prensado (2,000–4,500 N) y ventana extendida de contacto térmico plano (véase sellado transversal box-motion vs. rotativo). | Envasado en Atmósfera Modificada (MAP con barrido de nitrógeno/CO₂), laminados barrera gruesos (> 60–80 μm), bloques de queso, bandejas de carne fresca, kits médicos. | Modo de fallo: Intentar velocidades rotativas altas (> 150 ppm) en laminados MAP gruesos provoca microfugas en la unión en T central donde el sello de aleta cruza el sello transversal. Prevención: Especificar mordazas box-motion planas o contorneadas con dedos plegadores de fuelle y verificar la hermeticidad mediante ASTM F88 y caída de vacío. |
| Envolvedora de caramelos de alta velocidad con alimentación por disco rotativo y 3 servomotores | Plato alimentador rotativo centrífugo con alvéolos + accionamiento independiente por 3 ejes servo (alimentación horizontal, arrastre de film, cuchilla rotativa múltiple de alta velocidad). | Banda de film plano 50–120 mm; longitud de envase 10–50 mm, ancho 10–30 mm, altura 4–25 mm; 800–1,200 bolsas/min; 4.5 kW, 1,400 kg (envolvedora de caramelos con disco). | Caramelos duros moldeados o comprimidos uniformes, pastillas para la garganta, comprimidos elípticos y piezas de confitería esféricas o cilíndricas. | Modo de fallo: El polvo de azúcar, los residuos de jarabe pegajoso o los caramelos deformados fuera de tolerancia atascan los alvéolos del disco rotativo o las ruedas de sellado a 1,000 ppm. Prevención: Controlar la humedad de la sala de envasado (≤ 45–55% HR a 20–24 °C), desempolvar las piezas aguas arriba y emplear film de sellado en frío o de baja temperatura de inicio de sellado (low-SIT). |
¿Qué debe cumplir el film de envasado en una envolvedora flow pack? Sellado en caliente vs. sellado en frío, ASTM F88 / F1921 / D1894 y registro de impresión
Una envolvedora flow pack horizontal es tan fiable como la interacción entre sus herramientas metálicas de formado y sellado y su banda de envase flexible. Dado que configuramos los moldes formadores, los perfiles de moleteado de las ruedas de aleta y las resistencias de las mordazas en función de su bobina real, la especificación de su film debe definirse bajo cuatro normas de ingeniería medibles antes de las Pruebas de Aceptación en Fábrica (FAT):
- 1. Conducción por termosellado vs. química de sellado en frío sensible a la presión: Los films de termosellado (BOPP coextruido, BOPP/CPP, PET/PE o laminados barrera PET/AlOx/PE) requieren ruedas de aleta calentadas y mordazas rotativas o box-motion que operen por encima de la Temperatura de Inicio de Sellado del polímero (SIT, típicamente 105–135 °C para capas internas de LLDPE metaloceno o ionómero y 135–175 °C para CPP/PP estándar). Para productos sensibles al calor como tabletas de chocolate moldeado, polos de hielo o barritas probióticas (véase máquinas envolvedoras flow pack para caramelos y chocolate), el film de sellado en frío (cold-seal) utiliza un recubrimiento cohesivo de látex de caucho natural o sintético aplicado por registro en los márgenes de la aleta y de los sellos extremos que se adhiere instantáneamente a temperatura ambiente (20–28 °C) solo por la presión de los rodillos y mordazas moleteadas, requiriendo estriados específicos para sellado en frío y cero potencia de calefacción.
- 2. Resistencia al pelado del sello acondicionado (ASTM F88) vs. resistencia en caliente inmediata (ASTM F1921 Hot-Tack): Según ASTM F88 (Método de prueba estándar para la resistencia del sello de materiales barrera flexibles), la fuerza de pelado se mide después de que el envase se enfría y acondiciona a 23 °C, 50% HR (con un objetivo de 2.5–6.0 N/15 mm para bolsas tipo almohada de snacks de fácil apertura y 8.0–15.0+ N/15 mm para bolsas barrera pesadas). Sin embargo, en una envolvedora que opera a 150–300+ envases/min, el sello transversal extremo se ve sometido a la expansión del aire atrapado y a la aceleración de descarga milisegundos después de abrirse las mordazas rotativas. ASTM F1921 (Resistencia Hot-Tack de polímeros termoplásticos) mide la resistencia inmediata al pelado en estado fundido antes de la cristalización del polímero; un hot-tack bajo (< 1.5–2.5 N/15 mm) provoca la apertura del sello extremo (microfugas) incluso cuando las tiras enfriadas de laboratorio según ASTM F88 aprueban.
- 3. Coeficiente de fricción entre film y metal (ASTM D1894 COF): A medida que el film plano es arrastrado sobre los hombros de plegado del molde formador, la fricción cinética entre la superficie interna/externa del film y el cuello de acero inoxidable 304 debe mantenerse dentro de COF_k = 0.18–0.30 según ASTM D1894. Si COF_k > 0.35 (frecuente en PE de alta barrera sin aditivo deslizante o recubrimientos mate suaves), la banda se frena sobre el cuello formador, causando picos de tensión, vibración en la marca de registro y patinaje en las ruedas longitudinales de aleta.
- 4. Geometría de la marca óptica de registro de impresión y dimensiones de bobina: El film impreso debe incluir una marca óptica (eye-mark) rectangular de alto contraste (típicamente una barra sólida oscura o blanca de 10 × 5 mm en una pista libre de gráficos de fondo) para que la fotocélula óptica de registro pueda reindexar la fase de la mordaza rotativa en cada envase. Entregue siempre la ficha técnica de su proveedor de film indicando el espesor total (μm), el diámetro interno del mandril (76 mm / 3 in), el diámetro externo máximo de bobina (300–350 mm), el esquema de sentido de desbobinado (código de bobinado) y la conformidad para contacto con alimentos (como FDA 21 CFR 177.1520 para capas de poliolefina en contacto con alimentos).
Flow pack (HFFS) vs. VFFS vs. termorretráctil vs. envoltura de celofán: ¿en qué se diferencian los cuatro procesos?
Los ingenieros de planta que evalúan el envasado flow pack para una nueva referencia suelen comparar cuatro procesos de film flexible que parecen superficialmente similares en los lineales minoristas: Envasado Flow Pack Horizontal (HFFS), Formado, Llenado y Sellado Vertical (VFFS), Envoltura Termorretráctil (Shrink Wrap) y Sobreembalaje 3D en Celofán (Overwrapping). Seleccionar la familia de proceso incorrecta hace perder semanas de revisión de ingeniería porque cada método se basa en una orientación de alimentación de producto y un mecanismo de cierre de film fundamentalmente distintos.
| Proceso de envasado | Cómo entra el producto en la banda de film | Cómo se forma, sella y termina el envase | Geometría de producto objetivo y ruta de máquina | Modo de fallo dominante y prevención |
|---|---|---|---|---|
| Envasado Flow Pack Horizontal (Bolsa almohada HFFS) | Artículos sólidos individuales, grupos alineados o bandejas llenas avanzan horizontalmente sobre una cadena de tacos, banda o disco rotativo sincronizado por paso. | Una única bobina plana se pliega formando un tubo horizontal alrededor del producto, se suelda longitudinalmente mediante ruedas de aleta y se sella/corta transversalmente con mordazas rotativas o box-motion (bolsa almohada holgada o con fuelle, sin retracción térmica). | Barras, galletas, obleas, caramelos, piruletas, pan, pasteles de luna, bandejas de productos frescos, esponjas, cepillos de dientes, kits de cubiertos (Familia flow pack, 30 configuraciones). Bolsas de tabaco para shisha desde una empacadora horizontal de bobina: consulte nuestra guía de máquinas de envasado de shisha y tabaco para pipa de agua. | Modo de fallo: El desfase del producto provoca atascos en las mordazas de sellado transversal o bordes aplastados. Prevención: Sincronizar una entrada servo de 3 ejes por tacos o banda con sensores ópticos de longitud de producto No-Gap-No-Seal. |
| Formado, Llenado y Sellado Vertical (Envasadora vertical VFFS) | El producto a granel suelto y de libre fluidez (gránulos, snacks, granos de café, líquidos o polvos) se pesa o dosifica en la parte superior y cae verticalmente por gravedad a través de un tubo formador metálico central. | La bobina plana se arrastra verticalmente hacia abajo por un cuello formador alrededor del tubo de llenado, se sella longitudinalmente con una barra o correa vertical y se sella/corta transversalmente entre descargas por gravedad formando bolsas almohada, con fuelle o de cuatro soldaduras (quad-seal). | Patatas fritas, frutos secos, café, granos, piezas congeladas IQF, detergentes en polvo (Familia de máquinas VFFS, 60 configuraciones). | Modo de fallo: El polvo fino en caída o las piezas que caen con retraso contaminan el sello transversal horizontal mientras está fundido. Prevención: Especificar capas sellantes con alto hot-tack ASTM F1921, boquillas de aspiración de polvo y temporización escalonada entre descarga y mordaza. |
| Envoltura Termorretráctil (Selladora en L / Selladora lateral + Túnel de retracción) | Artículos individuales, bandejas multipack o paquetes de bebidas se encierran de forma holgada dentro de un film retráctil orientado biaxialmente (POF, PE o PVC). | Una selladora en L, lateral o de solape realiza un sello perimetral holgado, tras lo cual el envase atraviesa un túnel de aire caliente recirculante a 140–190 °C que encoge el film un 30–60% ciñéndolo al contorno del producto. | Envoltura ceñida tipo segunda piel en bases de pizza, cartones de huevos, latas en multipack o fardos de transporte (los túneles de retracción se suministran en nuestras líneas de etiquetado con funda termorretráctil para botellas). | Modo de fallo: Perforaciones por quemadura en las esquinas, orificios de ventilación reventados o fusión de contenidos sensibles al calor (chocolate/glaseados) dentro del túnel a 160 °C+. Prevención: Calibrar las ruedas de microperforación y la velocidad de aire del túnel, o cambiar a envasado flow pack HFFS a temperatura ambiente. |
| Sobreembalaje 3D tipo Celofán (Envolvedora de torreta / pliegue en sobre) | Estuches plegables rectangulares rígidos o cajas de caras planas se empujan hacia una torreta mecánica de plegado contra una lámina cortada con precisión de film rígido (BOPP o celofán). | Dedos plegadores mecánicos y placas calefactoras laterales/inferiores pliegan esquinas precisas tipo sobre / hospital ceñidas sobre las seis caras planas de la caja, integrando a menudo una cinta de rasgado autoadhesiva de fácil apertura. | Estuches de perfumería, cajas de té, productos farmacéuticos, naipes, cajas de confitería de lujo (Máquinas de sobreembalaje en celofán). | Modo de fallo: Esquinas de cartón aplastadas o solapas extremas sueltas cuando el calibre del cartón o la escuadría dimensional varía en > ±1.0 mm. Prevención: Mantener tolerancias estrictas en el hendido del troquel del estuche y ajustar el utillaje de la torreta a las dimensiones exactas L × W × H de la caja. |
Bolsas stand-up (doypack) y sobres estrechos (stick pack): Las bolsas prefabricadas doypack con cierre zipper o boquilla requieren máquinas de bolsas prefabricadas (véase tipos de máquinas de bolsas prefabricadas), mientras que las dosis estrechas de polvo o líquido de 17–50 mm se dirigen a máquinas verticales stick pack o máquinas de sobres planos (sachet) (qué es un stick pack).
¿Qué productos son adecuados para una envolvedora flow pack horizontal y cómo se integran los kits multicomponente y las estuchadoras aguas abajo?
En nuestra familia de envolvedoras flow pack horizontales, las configuraciones abarcan cuatro perfiles distintos de manipulación de producto. Dado que la geometría de alimentación determina el 80% de la fiabilidad de la línea, identifique qué grupo de llegada corresponde a su línea de producción antes de seleccionar un modelo de envolvedora:
- 1. Unidades individuales rígidas o semirrígidas (alimentación directa por cadena de tacos o disco): Barritas extruidas de proteínas y chocolate (envolvedora flow pack para chocolate con frutos secos), chocolates moldeados, galletas tipo oblea (máquina envasadora de galletas oblea), pan de panadería y pasteles de luna (envolvedora flow pack para bolsas de pan, envolvedora de pasteles de luna), polos de hielo, cucharas de miel (envolvedora de bolsa exterior para cucharas de miel), esponjas de cocina (envolvedora de esponjas LV-250X), cepillos de dientes desechables (envolvedora tipo almohada para cepillos de dientes), zapatillas de hotel y compresas higiénicas (envolvedora de compresas higiénicas). Los caramelos duros pequeños (10–50 mm de longitud) utilizan la envolvedora flow pack de caramelos con alimentación por disco rotativo de 3 servomotores a 800–1,200 bolsas/min, mientras que las piruletas utilizan una envolvedora flow pack horizontal full-servo para piruletas dedicada.
- 2. Pilas de múltiples artículos, bandejas y envases de productos frescos: Cuando los artículos sueltos, frágiles o de múltiples piezas no pueden ser empujados directamente por un taco —como dumplings congelados, fruta fresca o tomates—, colocarlos dentro de una bandeja de plástico termoformado o pulpa convierte un grupo variable en una base rectangular rígida (envolvedora de dumplings congelados con bandeja, envolvedora de fruta fresca con bandeja, envolvedora de bandejas de tomates). Los manojos blandos o irregulares sin bandeja (apio, verduras de hoja, tortillas blandas, bollería pegajosa) se dirigen en su lugar a una configuración invertida de bobina inferior.
- 3. Kits multicomponente y conjuntos agrupados (módulos alimentadores sincronizados): Envolver varios artículos distintos dentro de una misma bolsa tipo almohada —como un kit de cubiertos para restaurante que combina cuchillo, tenedor, cuchara, servilleta doblada, palillo y sobres de sal/pimienta (máquina automática de envasado de cubiertos desechables monodosis), o un bloque de fideos instantáneos acompañado de sobres de condimento seco y aceite (línea automática de envasado de fideos instantáneos)— requiere dispensadores de componentes aguas arriba dedicados (alimentadores de sobres por fricción, tazones vibratorios o estaciones pick-and-place) sincronizados para depositar cada elemento en el mismo compartimento de la cadena de tacos antes del molde formador.
- 4. Integración con enfriamiento/corte aguas arriba y estuchado aguas abajo: Las envolvedoras flow pack de alta velocidad para panadería, barritas de cereales y confitería suelen conectarse aguas arriba con hornos de túnel, transportadores de enfriamiento y alineadores de distribución de filas, y descargan aguas abajo directamente hacia una estuchadora horizontal automática, como la línea industrial de envasado flow pack y estuchado de barritas de cereales de la familia de máquinas estuchadoras LINEVO. Todas las puertas de protección sobre cuchillas rotativas, ruedas de aleta y transferencias de tacos están diseñadas conforme a EN 415-3 (Seguridad de las máquinas de envasado — Parte 3: Máquinas de formado, llenado y sellado) y enclavamientos de seguridad ISO 12100 / ISO 14119.
Libro mayor de TCO a 5 años: atascos de producto en mordazas, desperdicio de film por bolsas vacías y cambio de formato servo vs. mecánico
Comparar envolvedoras flow pack horizontales únicamente por su precio de compra inicial oculta los tres mayores impulsores de costes operativos durante una vida útil de 5 años (25,000,000 de envases): (1) Desperdicio de film en bolsas vacías durante huecos de alimentación aguas arriba, (2) Atascos de producto en las mordazas de sellado, daños en cuchillas y paradas por limpieza, y (3) Mano de obra en cambios de formato mecánicos por engranajes/cadena y merma de film de ajuste. Una envolvedora básica de eje mecánico común (1 motor + variador mecánico/cadena) cuesta menos inicialmente que una envolvedora servo de 3 ejes por leva electrónica (servomotores brushless independientes en cadena de tacos, ruedas de aleta y mordaza rotativa), pero carece de parada independiente de ejes (No-Product-No-Bag) y de recuperación digital de longitud de corte.
| Categoría de coste y base de ingeniería | Escenario A: Envolvedora de eje mecánico común (sin enclavamientos ópticos) | Escenario B: Envolvedora servo de 3 ejes de bobina superior (LV-250X / LV-350X + enclavamientos) | Escenario C: Envolvedora servo de 3 ejes invertida (para SKUs pegajosos / blandos / multipack) |
|---|---|---|---|
| 1. Arquitectura de transmisión y control óptico | Motor AC único + variador mecánico, entrada de tacos por cadena, ajuste manual por volante de fase/longitud de corte (menor inversión inicial). | Accionamiento servo brushless de 3 ejes, memoria de recetas en HMI, fotocélula de registro, sensores No-Product-No-Bag y No-Gap-No-Seal. | Bastidor invertido de bobina inferior con servo brushless de 3/4 ejes, transferencia de banda a film, sellador de aleta superior, enclavamientos ópticos. |
| 2. Mano de obra en cambios de SKU y merma de film de prueba a 5 años (750 cambios/año × 5 años = 3,750 cambios) | 28 min de ajuste mecánico de piñones/fase + 30 envases de merma de prueba por cambio = 1,750 h de mano de obra + 112,500 envases desperdiciados. | 4 min de selección de receta en pantalla táctil HMI + 6 envases de ajuste de registro por cambio = 250 h de mano de obra + 22,500 envases (1,500 h ahorradas). | 4.5 min de receta HMI + ajuste de altura de banda a formador + 8 envases de ajuste por cambio = 281 h de mano de obra + 30,000 envases (sin reposicionar tacos empujadores). |
| 3. Desperdicio de film por bolsas vacías durante huecos de alimentación a 5 años (base 25M envases) | 4.5% de bolsas almohada vacías (1,125,000 bolsas desperdiciadas) formadas cada vez que los operarios o transportadores aguas arriba dejan vacío un compartimento; el film sigue corriendo. | 0.2% de desperdicio (50,000 bolsas); la fotocélula No-Product-No-Bag detiene el Eje 2 de ruedas de aleta y el Eje 3 de mordazas en < 15 ms cuando un compartimento viene vacío. | 0.2% de desperdicio (50,000 bolsas); el sensor óptico No-Product-No-Bag pausa el avance del film inferior y la mordaza superior hasta que llega el siguiente artículo por la banda. |
| 4. Atascos de producto en mordazas, paradas de limpieza en caliente y merma por producto aplastado a 5 años | 2.2 atascos/día por deslizamiento de fase = 2,750 atascos × 18 min (825 h) de raspado de mordazas/reenhebrado + 1.4% (350,000 unidades) rechazadas por aplastamiento/corte. | < 0.1 atascos/día (< 35 h en 5 años); el sensor No-Gap-No-Seal inhibe el cierre de mordazas ante productos desfasados, enviando una bolsa doble sin cortar a rechazo. | Elimina el arrastre sobre placa muerta y el aplastamiento por empujadores en artículos pegajosos/blandos que de otro modo causan paradas de limpieza de 15–25 min por turno. |
| 5. Piezas de desgaste a 5 años (cuchillas D2/carburo, resistencias de mordaza, anillos rozantes, bandas PTFE vía repuestos) | Los impactos frecuentes de producto en el sello mellan las cuchillas de corte y rompen pasadores de seguridad cada 3–4 meses (15–20 reafilados/reemplazos de cuchilla en 5 años). | El disparo por límite de par servo protege el filo de cuchilla/yunque; kit anual de mantenimiento preventivo de resistencias/termopares y cuchilla (1 reemplazo preventivo/año). | Cabezal de corte rotativo o box-motion protegido + kit preventivo de repuestos para banda transportadora de entrada. |
| Veredicto operativo y de TCO a 5 años | Mayor TCO a 5 años: El bajo precio inicial queda erosionado por 2,575 h combinadas de paradas por cambios y limpieza de atascos más 1,237,500 bolsas de film desperdiciadas. | Ahorra 2,290+ h de tiempo improductivo y 1,165,000 bolsas desperdiciadas en 5 años; el salto a accionamiento servo y sensores se amortiza en < 4.5 meses con productos rígidos o en bandeja. | Menor TCO a 5 años para productos pegajosos, blandos o multipack sin bandeja donde los empujadores de tacos de bobina superior causan atascos crónicos. |
Cómo preparar su especificación de requisitos de usuario (URS) y el expediente de pruebas FAT para flow pack
Para recibir un presupuesto de ingeniería preciso y el diseño del molde formador por parte de nuestro equipo de envolvedoras flow pack, envíe la sección transversal de su producto, el vídeo de llegada de línea y la ficha técnica del film conjuntamente a través de la lista de verificación de proyecto o reserve una prueba mediante nuestros servicios de pruebas con muestras. Cuando una línea requiera cuchillas de corte de repuesto, cartuchos calefactores, termopares o moldes formadores adicionales para otros anchos de SKU, inclúyalos en su alcance de repuestos y piezas de formato.
- Guías de ingeniería relacionadas:
- Máquinas envolvedoras flow pack — Compare 30 configuraciones HFFS (LV-250B/D, LV-250X, LV-350X/B) y rutas por aplicación.
- Envolvedora flow pack horizontal LV-250B/D — Plataforma de referencia estándar para banda de 250 mm, ancho de bolsa de 30–110 mm y 40–230 bolsas/min.
- Sellado transversal box-motion vs. rotativo — Compare los arcos de contacto rotativos frente a las ventanas de permanencia box-motion para films barrera gruesos y MAP.
- Máquinas envolvedoras flow pack para caramelos y chocolate — Alimentadores de disco rotativo, entradas de barras por cadena de tacos y líneas de sellado en frío vs. sellado en caliente.
- Máquinas VFFS y Tipos de máquinas de bolsas prefabricadas — Opciones de envasado vertical por gravedad y bolsas stand-up.
Preguntas frecuentes sobre el envasado flow pack y las máquinas HFFS
¿Cómo funciona una envolvedora flow pack?
Una envolvedora flow pack horizontal (máquina HFFS) opera en una sola pasada horizontal continua a través de cuatro etapas sincronizadas: (1) una cadena de entrada con tacos, banda o disco rotativo espacia los productos sólidos a un paso constante entre centros; (2) una banda plana de film de envasado se desenrolla pasando por rodillos balancín de tensión y se pliega alrededor de la sección transversal del producto dentro de un molde formador de acero inoxidable para crear un tubo continuo de film; (3) ruedas contrarrotativas de sellado de aleta arrastran el film hacia adelante y sueldan entre sí los bordes longitudinales superpuestos (sello de aleta); y (4) las mordazas de sellado transversal rotativas o box-motion se cierran en el espacio libre entre productos consecutivos para soldar los sellos extremos delantero y trasero mientras una cuchilla interna corta cada bolsa tipo almohada terminada.
¿Cuál es la diferencia entre el envasado flow pack y el termorretráctil (shrink wrap)?
El envasado flow pack forma una bolsa tipo almohada sellada de tres costuras (1 sello longitudinal de aleta + 2 sellos transversales estriados) alrededor de un producto sin calentar el cuerpo del film, dejando un envase flexible limpio y sin encoger con extremos planos o con fuelle. El envasado termorretráctil encierra un artículo o fardo dentro de un film retráctil orientado biaxialmente (POF, PE o PVC) y hace pasar el paquete por un túnel de calor a 140–190 °C para que el film se encoja un 30–60% ciñéndose a la superficie del producto. Dado que una envolvedora flow pack estándar no utiliza túnel de retracción, protege los productos sensibles al calor como las tabletas de chocolate y las obleas frente a la deformación térmica.
¿Cuándo necesito una envolvedora flow pack invertida de bobina inferior en lugar de una de bobina superior?
Elija una envolvedora flow pack estándar de bobina superior (film alimentado desde arriba, sello de aleta por debajo) cuando su producto sea rígido, uniforme o vaya soportado en una bandeja (barritas energéticas, galletas, jabón, esponjas, bandejas de dumplings) y pueda ser empujado suavemente sobre una placa muerta de acero inoxidable mediante una cadena de entrada con tacos. Elija una envolvedora flow pack invertida de bobina inferior (upside-down) (film alimentado desde abajo, sello de aleta por arriba) cuando su producto sea pegajoso, blando, frágil, flexible o un multipack sin bandeja (bollería tierna, tortillas, manojos de verduras frescas, confitería pegajosa, toallitas húmedas), ya que transportar el producto directamente encima de la banda de film en movimiento elimina el aplastamiento por los empujadores y la fricción contra la placa de deslizamiento.
¿Cómo calculo el ancho de film necesario para una envolvedora flow pack?
Calcule el ancho de banda de film plano desplegado utilizando W_web = 2(W_prod + H_prod) + 2W_fin + C_forming, donde W_prod es el ancho del producto, H_prod es la altura del producto, W_fin es el ancho plegado del sello longitudinal de aleta (típicamente 12–15 mm) y C_forming es la holgura de esquina del molde formador (10–18 mm). Por ejemplo, una barrita de 65 × 28 mm con un sello de aleta de 15 mm y una holgura de formado de 14 mm requiere W_web = 2(65 + 28) + 30 + 14 = 230 mm de film plano, entrando dentro de una máquina para banda de 250 mm (LV-250B/D o LV-250X).
¿Puede una misma envolvedora flow pack horizontal trabajar con múltiples tamaños de producto?
Sí, dentro de los límites de ancho de banda y paso de mordaza de la máquina, pero la longitud y la sección transversal cambian de forma diferente. La longitud de corte de bolsa (L_bag) se ajusta en segundos desde la pantalla táctil HMI (en envolvedoras servo de 3 ejes) modificando la relación electrónica entre las ruedas de arrastre de aleta y el eje rotativo de sellado transversal. El ancho (W_prod) y la altura (H_prod) del producto dependen del molde formador: las variaciones pequeñas (±5–8 mm) pueden absorberse con un molde formador ajustable, mientras que los saltos mayores de sección transversal requieren intercambiar el molde formador de formato y utilizar un ancho de bobina de film acorde.
¿Qué son las funciones "No-Product-No-Bag" y "No-Gap-No-Seal" en una envolvedora flow pack servo?
No-Product-No-Bag (Sin Producto No Hay Bolsa) utiliza una fotocélula óptica en el transportador de entrada para detectar compartimentos de tacos vacíos; cuando no hay producto presente, el controlador servo de 3 ejes detiene el desbobinado de film, las ruedas de aleta y las mordazas rotativas de sellado transversal mientras la cadena de entrada sigue avanzando, evitando la formación de bolsas almohada vacías y el desperdicio de film. No-Gap-No-Seal (Sin Espacio No Hay Corte o detección de producto mal posicionado) supervisa el espacio libre entre artículos consecutivos; si un producto se desfasa e invade la zona de corte transversal, el controlador inhibe o abre las mordazas rotativas para que el producto no sea aplastado por las cuchillas calientes, dejando pasar un envase de doble longitud sin cortar hacia el contenedor de rechazo en la descarga sin detener la línea.
Consulte su aplicación con LINEVO.
Analice su proyecto de envasado flow pack