
في هذه الصفحة
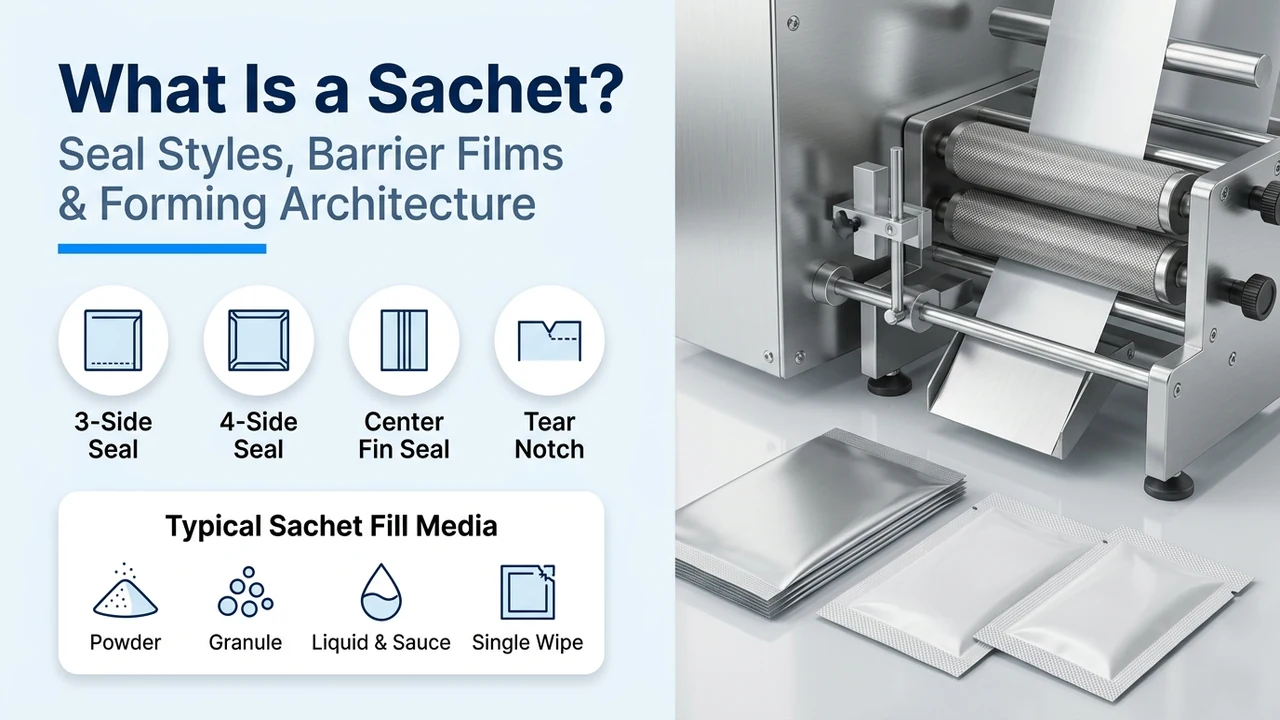
التعامل مع كلمة 'ساشيه' كتسمية عامة لأي كيس مرن صغير — دون تحديد حواف اللحام المطوي من 3 جوانب مقابل الشريط المزدوج من 4 جوانب، وسماكة رقائق الألومنيوم العازلة، وهامش شق الفتح، وريولوجيا المنتج — يؤدي إلى هدر يمكن تجنبه في رول الفيلم بنسبة 8% إلى 16%، أو تسريبات في زوايا اللحام، أو عدم توافق أدوات التشكيل. حدد طوبولوجيا لحام الساشيه، وعرض الفيلم غير المطوي W_web، والكتلة السنوية لاستهلاك الفيلم M_film,yr، وبنية رقائق الحاجز (PET/AL/LLDPE، PET/VMPET/PE، Paper/PE/AL/Surlyn)، ورأس التلقيم قبل اختيار آلات التعبئة الرأسية VFFS أحادية المسار أو آلات الساشيه متعددة المسارات.
الساشيه هو كيس صغير محكم الإغلاق مخصص لحصة واحدة من المسحوق أو الحبيبات أو السائل أو المعجون. تستخدم الأشكال ذات الثلاثة جوانب والأربعة جوانب واللحام الخلفي مسارات فيلم وأدوات تشكيل مختلفة. حدد تخطيط اللحام والأبعاد النهائية والجرعة قبل اختيار الآلة.
| المعيار الهندسي | القيم النموذجية والظروف المرجعية | لماذا يحكم سلامة العبوة وعائد رول الفيلم واختيار الآلة |
|---|---|---|
| 1. تعريف العبوة والمصطلحات الأمريكية | كيس مرن مسطح أحادي الحصة يتم تشكيله وتعبئته ولحامه حرارياً بإحكام من رول رقائق متعددة الطبقات (packet في قطاع الخدمات الغذائية الأمريكي؛ وunit-dose pouch في الصناعات الدوائية والتجميلية). | يفصل التغليف المسطح أحادي الجرعة المغذى من الرول (0.5–50 g / 1–100 mL) عن الأكياس القائمة الجاهزة مسبقاً (آلات الأكياس الجاهزة) وأكياس الشاي المسامية للنقع. |
| 2. طوبولوجيا اللحام (3SS مقابل 4SS مقابل Center-Fin وTwin) | لحام 3 جوانب (1 طية محراث V + 3 لحامات محيطية، W_web,3SS = 2W_bag)؛ لحام 4 جوانب (2 شريطان متقابلان + 4 لحامات حواف مسطحة بعرض 6–10 mm)؛ وسادة بزعنفة وسطى؛ ساشيه مزدوج؛ مقطوع بقالب مشكّل أو بفوهة. | يحدد ما إذا كانت الآلة تستخدم طاوي محراث V مثلثي، أو بكرتي لحام رأسي متقابلتين، أو ياقة تشكيل أسطوانية. |
| 3. عرض الساشيه النهائي (W_bag) وخطوة القطع (L_pitch) | لحام 3 جوانب: 25–110 × 50–150 mm (F/K مسحوق/حبيبات) أو 17–110 × 50–180 mm (Y سائل/صلصة). لحام 4 جوانب: 50–125 × 45–160 mm (SF/SK/SY) أو 15–80 × 50–180 mm (LV-450X / LV-350X). | العرض النهائي الأقل من 50 mm أو الأكبر من 110 mm يفرز فوراً السلاسل متعددة المسارات المؤهلة ويحدد عدد المسارات لكل عرض رول رئيسي. |
| 4. عرض الفيلم غير المطوي والكتلة السنوية للفيلم (M_film,yr) | W_web,3SS = 2(W_cavity + W_seal) مقابل W_web,4SS = 2(W_cavity + 2W_seal)؛ M_film,yr = N_packs × L_pitch × W_web × ρ_areal / 10⁹. | استبدال حافة لحام رأسية واحدة بعرض 8 mm بطية محراث V غير ملحومة يقلل عرض رول الفيلم والكتلة السنوية للرقائق بنسبة 8% إلى 16% لنفس عرض التجويف الداخلي. |
| 5. هياكل الرقائق العازلة (ASTM D3985 / F1249) | PET/AL/mLLDPE (AL >= 7–9 μm، OTR وWVTR ≤ 0.05)، Paper/PE/AL/Surlyn (70–110 μm)، PET/VMPET/PE (OTR 0.8–1.5)، BOPP/CPP (طبقة لحام ملامسة للأغذية متوافقة مع FDA 21 CFR 177.1520). | تحجب الأشعة فوق البنفسجية، والتزنخ بالأكسجين، والتكتل بالرطوبة، وانفصال الطبقات بفعل الزيوت العطرية أو الكحول عبر الأكياس أحادية الحصة ذات نسبة السطح إلى الحجم العالية. |
| 6. هندسة شق الفتح والحز بالليزر (ASTM D1922) | شق ميكانيكي على شكل V أو معين أو شق طولي (بعمق 2.5–3.5 mm) مثقوب داخل لحام جانبي بعرض >= 8.0 mm (يترك هامش لحام سليم >= 4.5–5.5 mm) + حز اختياري بليزر CO₂ (20–60 gf). | يتيح للمستهلك تمزيق الكيس بأصابعه بنظافة عبر رقائق PET/AL الموجهة المتينة دون ثقب تجويف المنتج أو التسبب في تناثر السائل. |
| 7. رأس التلقيم وتوافق الريولوجيا (USP <616>) | برغي حلزوني سيرفو رأسي للمساحيق المتماسكة (CI > 18%، F/SF)، أكواب حجمية تلسكوبية للحبيبات حرة التدفق (CI <= 15%، K/SK/LV-350X)، مضخات مكبسية أو فصية مع سحب عكسي للسوائل (Y/SY/LV-450X). | يمنع سحب الغبار المتطايرة، وتكسير البلورات، وخيوط السوائل اللزجة المرنة عبر منطقة اللحام الحراري البالغة 6–10 mm. |
| 8. معايير التحقق من اللحام والتسريب | مقاومة التقشير المكيفة ASTM F88 (>= 12–25 N/15 mm)، والالتصاق الساخن ASTM F1921، واختبار تسرب الفقاعات بالتفريغ ASTM D3078 (-25 to -60 kPa)، واختبار الانفجار/الزحف الداخلي ASTM F1140. | يرسي بوابات كمية للقبول أو الرفض لسلامة اللحام أثناء تجارب العينات قبل الطلب واختبار القبول في المصنع (FAT). |
ماذا يعني الساشيه في التغليف — وكيف تختلف أكياس الساشيه ذات اللحام من 3 جوانب، و4 جوانب، والزعنفة الوسطى، والمزدوجة/المشكّلة؟
في هندسة التغليف الصناعي، الساشيه (Sachet) هو عبوة مسطحة صغيرة الحجم من الرقائق المرنة يتم تشكيلها وتلقيمها ولحامها حرارياً بإحكام من رول الفيلم للاحتفاظ بحصة معايرة واحدة من المنتج حتى لحظة الاستخدام. وبينما تشير القواميس القياسية مثل مدخل sachet في قاموس Merriam-Webster وتعريف الساشيه الصيدلاني في قاموس Collins إلى كل من المعنى الفرنسي التاريخي ('كيس قماشي صغير معطر') والمعنى الحديث في التغليف ('كيس صغير مختوم يحتوي على كمية للاستخدام الواحد من سائل أو مسحوق أو كريم أو حبيبات')، فإن مواصفات الآلات والأفلام تتطلب تحديد طوبولوجيا درزة اللحام الحراري وهندسة عرض الفيلم غير المطوي بدقة.
في قطاع الخدمات الغذائية وتجارة التجزئة في أمريكا الشمالية، كثيراً ما يطلق المستهلكون على ساشيه الكاتشب أو السكر أو الإلكتروليت المسطح اسم packet، في حين يشير مصنعو التعبئة التعاقدية في القطاعات الدوائية والغذائية التكميلية والتجميلية إلى التصميم نفسه باسم ساشيه أحادي الجرعة (unit-dose sachet) أو كيس فويل (foil pouch). وبغض النظر عن التسمية الإقليمية، فإن كتابة كلمة 'سachet' في طلب عرض الأسعار (RFQ) دون تحديد ما إذا كان الكيس مطوياً فوق محراث V مفرد (3-side-seal)، أو ملحوماً من شريطين متقابلين (4-side-seal)، أو ملفوفاً حول أنبوب تشكيل (center-fin pillow أو tubular stick pack)، أو مقطوعاً بقالب مع فوهة صب موجهة، يؤدي فوراً إلى عدم تطابق الأدوات في آلة تعبئة الساشيه. راجع مصفوفة الهياكل الخمسة أدناه إلى جانب المقارنة الهندسية بين الستيك باك والساشيه ودليل شكل الستيك باك الأنبوبي.
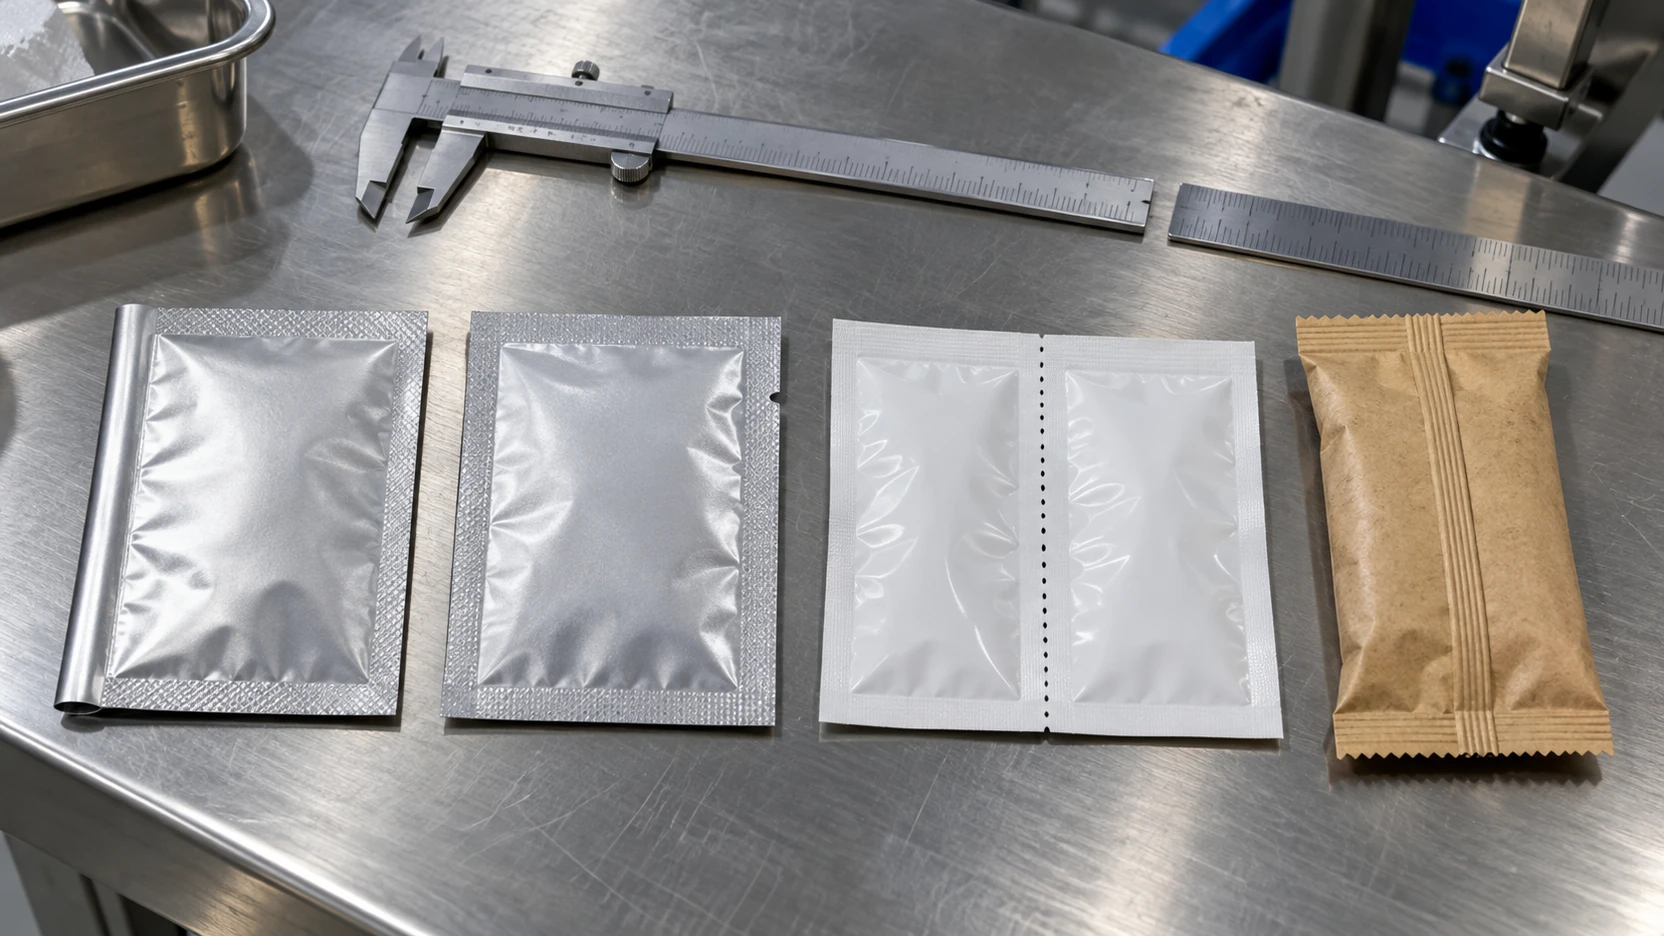
| نمط لحام الساشيه وشكل العبوة | طوبولوجيا الدرزة ومعادلة عرض الفيلم غير المطوي (W_web) | سلاسل LINEVO أحادية المسار ومتعددة المسارات | الملاءمة الأساسية للمنتج وطريقة التفريغ | نمط الفشل السائد والوقاية منه |
|---|---|---|---|---|
| ساشيه مطوي بلحام من 3 جوانب (3SS: 1 طية محراث V + 3 لحامات محيطية) | شريط فيلم واحد مطوي طولياً فوق محراث V مثلثي (1 حافة مطوية غير ملحومة + 1 لحام جانبي رأسي + 2 لحامان عرضيان أفقيان)؛ W_web,3SS = 2W_bag = 2(W_cavity + W_seal) | آلة VFFS أحادية المسار بالطي، مع تحديد الأدوات والإنتاجية حسب التطبيق؛ ومتعددة المسارات LV-400F/K/Y (2–4 مسارات)، LV-680F/K/Y (3–10 مسارات)، LV-980F/K/Y (4–16 مساراً، 17–110 × 50–180 mm، سرعة أساسية 20–40 cpm) | التوابل أحادية الحصة، والصلصات، ومساحيق النكهات، وبلورات المشروبات، ومواد التجفيف حيث تعظم الحافة المطوية غير الملحومة عرض التجويف الداخلي وتوفر 8–16% من كتلة الفيلم | نمط الفشل: انحراف غير متماثل في طي محراث V ناتج عن انحراف الفيلم أثناء الفك، مما يضيّق حافة اللحام الجانبي الرأسي المفتوح إلى أقل من 3.0 mm ويسبب انفجارات جانبية تحت ضغط ASTM F1140. الوقاية: تركيب نظام توجيه حافة الفيلم بالموجات فوق الصوتية/البصري مغلق الحلقة (EPC)، وتحكم سيرفو في الشد بذراع راقصة، ومحاريث V ميكرومترية لكل مسار. |
| ساشيه مسطح مزدوج الشريط بلحام من 4 جوانب (4SS: 4 لحامات محيطية مسطحة محززة) | شريطان مسطحان متقابلان من الفيلم (بكرتان أمامية/خلفية أو بكرة واحدة مشقوقة ومقلوبة) ملحومان على الحواف الخارجية الأربع (2 لحامان جانبيان رأسيان + 2 لحامان عرضيان أفقيان بعرض 6–10 mm لكل منها)؛ W_web,4SS = 2W_bag = 2(W_cavity + 2W_seal) | ترتيب تشكيل أحادي المسار بلحام من 4 جوانب؛ ومتعدد المسارات LV-500SF/SK/SY (2–4 مسارات)، LV-700SF/SK/SY (3–10 مسارات)، LV-980SF/SK/SY (4–16 مساراً، 50–125 × 45–160 mm)، بالإضافة إلى 4 مسارات LV-450X (15–60 mm) وLV-350X (30–80 mm) | كريمات الوجه والأمصال التجميلية، والجرعات الدوائية المفردة، ومسحات الكحول الطبية، والمناديل المبللة، وأكياس الكاتشب/الصلصة العريضة (5–100 mL) التي تتطلب واجهة عرض صلبة بأربع حواف | نمط الفشل: عدم تطابق تسجيل الطباعة بين الوجهين الأمامي والخلفي أو تسريبات قنوات دقيقة في زوايا التقاطع الأربع المكونة من 4 طبقات حيث تتقاطع بكرات اللحام الجانبي الرأسي مع الفكوك الأفقية على رقائق الفويل الصلبة >= 90 μm. الوقاية: مزامنة شد السحب المؤازر للشريطين، وتشكيل حواف تخفيف مشطوفة عند تقاطعات البكرات والفكوك، والتحقق باختبار فقاعات التفريغ ASTM D3078 (-25 to -60 kPa). |
| ساشيه وسادة بزعنفة وسطى / لحام خلفي (Pillow Sachet: 1 درزة زعنفة خلفية + 2 لحامان طرفيان) | شريط فيلم واحد ملفوف فوق كتف تشكيل حول أنبوب مستطيل/بيضاوي (1 لحام زعنفة وسطى خلفي طولي + 2 لحامان طرفيان أفقيان)؛ W_web,fin = 2W_bag + 2W_fin (2W_fin = 12–16 mm)؛ نسبة الطول إلى العرض R_LW = 1.2:1–2.5:1 | آلات تعبئة رأسية أحادية المسار يتم اختيارها عبر المراجعة الهندسية للتشكيل والتعبئة واللحام الرأسي أو آلات التغليف الأفقي فلو باك (LV-250B/D / LV-250X) | خلطات الشوربة الجافة، والخميرة، وأكياس المجففات، وحصص السكر/الملح، والأقراص الصلبة/المناديل حيث يلزم عرض رسومات كاملة على اللوحة الأمامية وتغييرات سريعة للعرض بياقة تشكيل واحدة | نمط الفشل: تسرب عبر قنوات دقيقة عند تقاطع حرف T المكون من 4 طبقات حيث تنتقل الزعنفة الرأسية الخلفية المطوية ذات الطبقتين إلى اللحام العرضي الأفقي ذي الطبقتين (4 طبقات إجمالاً). الوقاية: تشغيل أخاديد تخفيف متدرجة في فكوك اللحام العرضي الأفقي، وطي الزعنفة الخلفية باستمرار نحو جانب واحد، واستخدام طبقة لحام داخلية عالية الالتصاق الساخن من mLLDPE أو Surlyn (ASTM F1921). |
| ستيك باك أنبوبي بلحام خلفي (أسطوانة ضيقة: درزة خلفية بزعنفة أو تراكب + 2 لحامان طرفيان) | شريط ضيق ملفوف حول أنبوب رأسي أسطواني (R_LW = 3.0:1–6.0:1، العرض المسطح النموذجي 17–35 mm، و20–105 mm عبر سلسلة LV-400/680/980 B)؛ W_web,stick = 2W_flat + 2W_fin (زعنفة) أو 2W_flat + W_lap (تراكب) | ترتيب تشكيل أحادي المسار؛ وآلات الستيك باك متعددة المسارات من LINEVO LV-400BF/BK/BY (2–4 مسارات)، LV-680BF/BK/BY (3–10 مسارات)، LV-980BF/BK/BY (4–16 مساراً، 20–40 cpm)، وLV-600X | القهوة سريعة التحضير، وإلكتروليتات الترطيب، والبروبيوتيك، والسكر، والمكملات السائلة أحادية الحصة التي تُسكب مباشرة في أعناق زجاجات المياه بقطر 24–28 mm (يوفر 30–45% من الفيلم مقارنة بساشيه 4 جوانب) | نمط الفشل: تكتل وتجسر المسحوق داخل أنابيب التشكيل الرأسية الضيقة < 23 mm أو انفصال لحام التراكب عند إدخال طبقة خارجية من PET غير قابلة للحام الحراري على ياقة تراكب. الوقاية: مطابقة القطر الداخلي للأنبوب مع قابلية تدفق المسحوق وفق USP <616> والتحقق من توافق اللحام بين الطبقة الداخلية والخارجية (ASTM F88) للحامات التراكب. |
| ساشيه مزدوج (مثقب ثنائي) وساشيه أحادي الجرعة مشكّل / بفوهة عنق زجاجة | حجرتان متجاورتان بلحام من 4 جوانب متصلتان بخط تثقيب دقيق رأسي (Twin-Sachet)، أو محيط مقطوع بقالب كونتوري يستدق نحو عنق فوهة صب موجهة بعرض 6–12 mm (Shaped Sachet) | الآلات متعددة المسارات LV-450X وLV-500/700/980 SY وLV-600X المزودة بشفرات تثقيب رأسية دوارة أو قوالب قطع كونتورية سيرفو متزامنة، أو آلات الساشيه الأفقية المتقطعة HFFS | مستحضرات التجميل ثنائية المركب (شامبو + بلسم، سيروم + كريم)، والجرعات الدوائية المزدوجة، وجل الطاقة الرياضي، والعسل، والمعلقات الفموية التي تُعصر بنظافة من فوهة موجهة | نمط الفشل: انحراف شفرة التثقيب عبر جسر اللحام الأوسط وثقب حجرة السائل، أو قطع قوالب التشذيب الكونتورية على مسافة < 2.0 mm من الحد الداخلي للحام السائل. الوقاية: الحفاظ على جسر لحام أوسط بعرض >= 12–16 mm (>= 5 mm لحام على كل جانب من التثقيب) وإقران مضخات المكبس المؤازرة بفوهات سحب عكسي هوائية بمقدار 2–4 mm. |
أكياس الساشيه ذات اللحام من 3 جوانب مقابل 4 جوانب: كيف تعمل هندسة عرض الفيلم ومعادلة الكتلة السنوية للفيلم؟
عندما يقارن المهندسون بين ساشيه مطوي بلحام من 3 جوانب (3SS) وساشيه مزدوج الشريط بلحام من 4 جوانب (4SS)، فإن المفاضلة الميكانيكية والمالية الأساسية تكمن في استهلاك حواف اللحام الرأسية مقابل الصلابة الهيكلية المسطحة للحواف الأربع. في الساشيه ذي اللحام من 3 جوانب، تكون إحدى الحافتين الرأسيتين للكيس عبارة عن طية مستمرة غير ملحومة بزاوية 180° تتشكل فوق محراث V دقيق من الفولاذ المقاوم للصدأ، لذا تتطلب حافة رأسية واحدة فقط هامش لحام حراري بعرض 6–10 mm (W_seal). أما في الساشيه ذي اللحام من 4 جوانب، فتتطلب كلتا الحافتين الرأسيتين اليسرى واليمنى هامش لحام حراري بعرض 6–10 mm (2W_seal = 12–20 mm من إجمالي العرض المشغول باللحامات الرأسية).
القاعدة الهندسية العملية 1 (عرض فيلم الطية المفردة بلحام 3 جوانب W_web,3SS = 2W_bag مقابل صلابة الحواف المسطحة بلحام 4 جوانب بعرض لحام محيطي 6–10 mm): إذا كان الكيس أحادي الحصة بعرض نهائي بين 17 mm و75 mm ويعبئ مسحوقاً جافاً أو حبيبات حرة التدفق أو توابل قياسية حيث يفوق تعظيم عرض الجيب الداخلي القابل للاستخدام (W_cavity = W_bag - W_seal) وخفض استهلاك رول الفيلم بنسبة 8% إلى 16% أهمية صلابة الحواف الأربع → امنح الأولوية لـ ساشيه مطوي بلحام من 3 جوانب (W_web,3SS = 2W_bag) على ترتيب أحادي المسار أو متعدد المسارات LV-400 / 680 / 980 F/K/Y. وعلى العكس، إذا كانت عبوتك تضم حاملاً مسطحاً (مسحة كحول طبية، أو منديلاً مبللاً، أو لصقة جلدية، أو قناع وجه ورقي)، أو تتطلب لوحة عرض مستطيلة عريضة (50–125 mm)، أو تستخدم رقائق فويل ألومنيوم صلبة بسماكة >= 85–110 μm (PET/AL/LLDPE أو Paper/PE/AL/Surlyn) تقاوم الطي الحاد بزاوية 180° على محراث V دون ارتداد مرن أو تشقق الفويل بالثني → امنح الأولوية لـ ساشيه مزدوج الشريط بلحام من 4 جوانب بحواف محيطية محززة بعرض 6–10 mm على آلة أحادية المسار أو LV-500 / 700 / 980 SF/SK/SY وLV-450X / LV-350X (متعددة المسارات).
- معادلات عرض رول الفيلم غير المطوي (W_web,3SS مقابل W_web,4SS لنفس عرض التجويف القابل للاستخدام W_cavity): بالنسبة لساشيه ذي طية واحدة ولحام من 3 جوانب، يكون عرض الكيس النهائي W_bag,3SS = W_cavity + W_seal وعرض شريط الفيلم غير المطوي لكل مسار W_web,3SS = 2 × W_bag,3SS = 2(W_cavity + W_seal). أما بالنسبة لساشيه ذي حافتين ولحام من 4 جوانب يوفر نفس عرض التجويف الداخلي القابل للاستخدام W_cavity تماماً، فيجب أن يشمل عرض الكيس النهائي حافتي لحام جانبيتين رأسيتين، W_bag,4SS = W_cavity + 2W_seal، مما يتطلب عرض فيلم أمامي وخلفي مدمج غير مطوي لكل مسار قدره W_web,4SS = 2 × W_bag,4SS = 2(W_cavity + 2W_seal) (أي زيادة قدرها 2W_seal = 12–20 mm من عرض الرقائق لكل مسار).
- معادلة الكتلة السنوية لرول الفيلم (M_film,yr): M_film,yr = (N_packs × L_pitch × W_web × ρ_areal) / 10⁹ حيث M_film,yr هي الكتلة السنوية المستهلكة من رول الفيلم (kg/yr)، وN_packs هو الحجم السنوي لإنتاج الساشيه (packs/yr)، وL_pitch هو طول خطوة قطع الساشيه (mm)، وW_web هو عرض رول الفيلم غير المطوي لكل ساشيه (mm)، وρ_areal هي الكثافة المساحية / الوزن الأساسي للرقائق (g/m²).
- مثال تطبيقي محسوب (لحام 3 جوانب مقابل 4 جوانب عند 25 مليون ساشيه/سنة): لقيمة N_packs = 25,000,000 packs/yr، وL_pitch = 90 mm، وW_cavity = 52 mm، وW_seal = 8 mm ورقائق 12 μm PET / 9 μm AL / 55 μm mLLDPE بكثافة مساحية ρ_areal = 100 g/m²، يستهلك الساشيه ذو اللحام من 3 جوانب (W_web,3SS = 120 mm) كمية 27,000 kg/yr من الفيلم، بينما يستهلك الساشيه ذو اللحام من 4 جوانب المتساوي في التجويف (W_web,4SS = 136 mm) كمية 30,600 kg/yr: أي بزيادة 3,600 kg/yr (11.8%)، تذهب كلها في حافة اللحام الرأسية الثانية. اضرب هذا الرقم في سعر الكيلوغرام من الرقائق لديك لحساب فرق التكلفة السنوية.
| نمط اللحام وفرع المنتج | سلاسل LINEVO متعددة المسارات (2–4 / 3–10 / 4–16 مساراً) | العرض النهائي الأساسي حسب حجم الإطار (400/500، 680/700، 980) | طول القطع (L_pitch) وأقصى عرض للرول الرئيسي (W_web,max) | نمط الفشل السائد والوقاية منه |
|---|---|---|---|---|
| لحام 3 جوانب: المساحيق الناعمة والمتماسكة | LV-400F / LV-680F / LV-980F (برغي حلزوني سيرفو رأسي) | 25–75 mm (400F)، 25–100 mm (680F)، 25–110 mm (980F) | الطول 50–150 mm؛ أقصى رول رئيسي 400 / 650 / 950 mm؛ سرعة أساسية 20–40 cpm | نمط الفشل: غبار المسحوق المتطاير الذي يغطي اللحام الجانبي الرأسي المفتوح أثناء سقوط المسحوق من البرغي، مما يقلل قوة التقشير ASTM F88 إلى أقل من 8 N/15 mm. الوقاية: تمديد أنابيب البرغي الحلزوني إلى ما تحت خط اللحام العرضي وإضافة شفط غبار بالتفريغ في منطقة الفكوك. |
| لحام 3 جوانب: الحبيبات حرة التدفق | LV-400K / LV-680K / LV-980K (أكواب حجمية تلسكوبية) | 25–75 mm (400K)، 25–100 mm (680K)، 25–110 mm (980K) | الطول 50–150 mm؛ أقصى رول رئيسي 400 / 650 / 950 mm؛ سرعة أساسية 20–40 cpm | نمط الفشل: ارتداد بلورات السكر أو الملح الصلبة عن طية محراث V واستقرارها فيتسنينات اللحام العرضي الأفقي. الوقاية: قفل طور توقيت تفريغ الأكواب بحيث تستقر الحبيبات قبل >= 80 ms من إغلاق الفكوك العرضية. |
| لحام 3 جوانب: السوائل والصلصات والمعاجين | LV-400Y / LV-680Y / LV-980Y (مضخة مكبسية / دوارة) | 17–110 mm عبر أحجام السلسلة | الطول 50–180 mm؛ أقصى رول رئيسي 400 / 680 / 980 mm؛ سرعة أساسية 20–40 cpm | نمط الفشل: تناثر الصلصة أو زحف الزيت على طول اللحام الجانبي الرأسي الوحيد في الأكياس الضيقة بعرض 17–35 mm. الوقاية: استخدام فوهات سحب عكسي هوائية (ارتداد 2–4 mm) وتحديد طبقة لحام داخلية من الأيونومر (Surlyn) أو mLLDPE. |
| لحام 4 جوانب: المساحيق الناعمة والمتماسكة | LV-500SF / LV-700SF / LV-980SF (برغي حلزوني سيرفو رأسي) | 50–125 mm عبر إطارات 500 / 700 / 980 | الطول 45–160 mm؛ أقصى رول رئيسي 500 / 700 / 980 mm؛ سرعة أساسية 20–40 cpm | نمط الفشل: الشحنة الكهروستاتيكية التي تجذب المسحوق الناعم إلى حافتي اللحام الجانبي الرأسي اليسرى واليمنى قبل نقطة ضغط البكرات. الوقاية: تركيب قضبان تأيين نشطة لإزالة الكهرباء الساكنة فوق منطقة التلقيم بالإضافة إلى أغطية شفط الغبار بالتفريغ. |
| لحام 4 جوانب: الحبيبات حرة التدفق | LV-500SK / LV-700SK / LV-980SK وLV-350X ذات 4 مسارات (1–50 g) | 50–125 mm (SF/SK/SY)؛ 30–80 mm على LV-350X؛ 20–60 mm على آلة حبيبات المشروبات ذات 4 مسارات | الطول 45–160 mm (SK) أو 50–180 mm (LV-350X)؛ أقصى عرض فيلم 420–980 mm | نمط الفشل: التمدد الحراري غير المتساوي عبر قضبان اللحام العرضي العريضة 700–980 mm مما يسبب زحف اللحام في المسارات الخارجية. الوقاية: استخدام تحكم في درجة الحرارة PID متعدد المناطق مع مزدوجات حرارية RTD مستقلة عبر مناطق الفك اليسرى والوسطى واليمنى. |
| لحام 4 جوانب: الصلصات واللوشن والمعقمات | LV-500SY / LV-700SY / LV-980SY (5–100 mL، حتى 500 mL) وLV-450X ذات 4 مسارات (1–30 mL) | 50–125 mm (SY)؛ 15–60 mm على LV-450X للوشن؛ 30–80 mm على آلة المعقم ذات 4 مسارات | الطول 45–160 mm (SY) أو 50–160 mm (LV-450X)؛ أقصى عرض فيلم 400–980 mm | نمط الفشل: انفجار بالضغط الهيدروليكي عند تقاطعات اللحام الأربعة في الزوايا أثناء الشحن بالجملة في الصناديق (ASTM D4169 / F1140). الوقاية: تحديد لحامات محيطية محززة بنمط معين/شبكي بعرض 8–10 mm والتحقق من ضغط الانفجار (>= 25–45 kPa) وفق ASTM F1140. |
| ستيك باك أنبوبي بلحام خلفي (للمقارنة) | LV-400BF/BK/BY، LV-680BF/BK/BY، LV-980BF/BK/BY وLV-600X | 20–65 mm (400)، 20–85 mm (680)، 20–105 mm (980)؛ ستيك قياسي 17–35 mm | الطول 50–150 mm؛ أقصى رول رئيسي 400 / 680 / 980 mm؛ سرعة أساسية 20–40 cpm | نمط الفشل: تقديم عرض أسعار لإطار مسطح بلحام من 4 جوانب SF/SY (>= 50 mm كحد أدنى للعرض) عندما يحتاج المشتري إلى عبوة ستيك بعرض 23 mm للسكب في الزجاجة. الوقاية: توجيه العبوات الأنبوبية الضيقة (< 35 mm، R_LW ≥ 3.0:1) إلى آلات الستيك باك. |
تمتد نطاقات العرض للسلاسل عبر جميع أحجام الإطارات: سلاسل المساحيق والحبيبات ذات اللحام من 3 جوانب (LV-400F/K، LV-680F/K، LV-980F/K) تحدد الحد الأقصى لعرض الساشيه النهائي عند 75 mm و100 mm و110 mm على التوالي حسب عرض الإطار. قارن جداول القدرة الكهربائية ووزن الآلة والمساحة الأرضية لكل طراز في صفحتي آلات الستيك باك والساشيه متعددة المسارات للمساحيق وآلات الستيك باك والساشيه للسوائل والصلصات، أو شخّص أعطال اللحام والتسجيل على خط إنتاج عامل باستخدام دليل استكشاف أعطال آلات تعبئة الساشيه وإصلاحها.
كيف تُصنع أكياس الساشيه؟ آلات VFFS أحادية المسار مقابل الرأسية متعددة المسارات مقابل الأفقية HFFS (وحدود الأكياس الجاهزة)
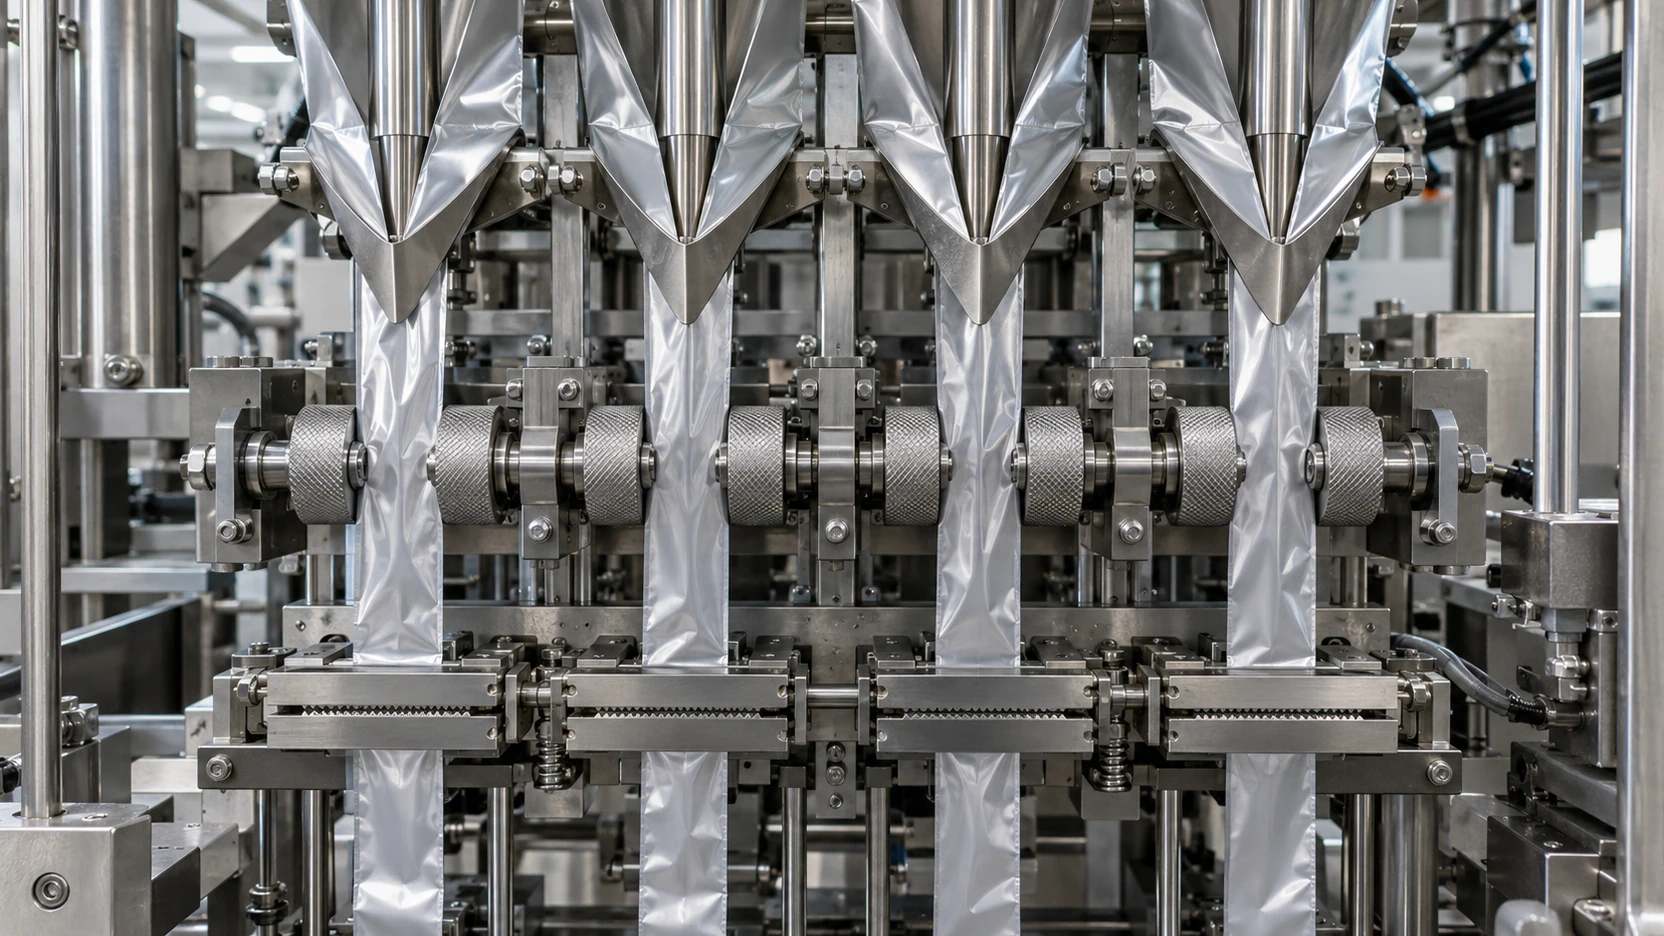
يتطلب فهم كيفية تصنيع أكياس الساشيه الفصل بين أربع بنيات مختلفة للآلات تنتج الأكياس المرنة الصغيرة، بالإضافة إلى مسارين مجاورين للتغليف (الأكياس الجاهزة مسبقاً وأكياس فلتر الشاي ذات الظرف الداخلي والخارجي) كثيراً ما يخلط المشترون بينهما وبين آلات الساشيه المغذاة من الرول. في كل آلة ساشيه للتشكيل والتعبئة واللحام (FFS) مغذاة من الرول، يصل الفيلم المرن المتعدد الطبقات كبكرة مسطحة ملفوفة على قلب بقطر 76 mm (3 in.) ويمر بالتتابع عبر الفك والتحكم في الشد بالذراع الراقصة، وتسجيل العلامة الضوئية الكهروضوئي، وشق الفيلم طولياً ومحاذاة الطي/التقابل، ولحام الحواف الجانبية الرأسية، وتلقيم المنتج المتزامن، واللحام العرضي الأفقي وثقب شق الفتح، وطباعة التاريخ والقطع والتفريغ.
| بنية الآلة والطرازات المرجعية من LINEVO | مناولة الفيلم وميكانيكا التشكيل | الإنتاجية الأساسية وزمن تغيير المقاس | الملف المثالي للمشروع والصنف (SKU) | نمط الفشل السائد والوقاية منه |
|---|---|---|---|---|
| 1. آلة VFFS رأسية أحادية المسار بطي شريط واحد | تفك بكرة فيلم مطابقة لمجموعة التشكيل، وتطويها فوق محراث V مفرد (لحام 3 جوانب) أو ياقة تشكيل (وسادة بزعنفة وسطى)، وتلحم درزة رأسية واحدة، وتلقم عبر رأس تعبئة واحد، وتجري اللحام العرضي | موضع تشكيل وتعبئة واحد؛ يتم تدوين عرض الفيلم والإنتاجية المقبولة ومهام تغيير المقاس في عرض الأسعار لمجموعة التشكيل المختارة | التشغيلات التجريبية/السريرية، أو شركات التعبئة التعاقدية التي تبدل عروض الساشيه >= 3 مرات/وردية، أو الأحجام السنوية < 3–5 مليون ساشيه/سنة | نمط الفشل: زيادة معدل دورات المسار الواحد المختار بما يتجاوز نافذة اللحام المعتمدة للفيلم يقلل من وقت التلامس والتبريد ويمكن أن يسبب انفصال اللحام الساخن (hot-tack). الوقاية: الترقية إلى آلة تعبئة ساشيه متعددة المسارات بمجرد أن يتجاوز الطلب المستمر 80–120 ساشيه/دقيقة. |
| 2. آلة VFFS رأسية أحادية المسار بشريط مزدوج / شريط مشقوق ولحام 4 جوانب | تشق وتقلب شريطاً واحداً أو تغذي شريطين أمامي/خلفي رأسياً عبر بكرات لحام جانبي رأسي مزدوجة (لحام 4 جوانب)، وتلقم في التجويف الأوسط، وتجري اللحام العرضي أفقياً | يتم تحديد مواضع التشكيل والإنتاجية المقبولة ومهام تغيير العرض في عرض الأسعار لمسار الفيلم المختار | الكريمات التجميلية، ومسحات الكحول الطبية، والعينات الدوائية المتخصصة، رهناً بمراجعة المنتج والفيلم والنظام الكهربائي | نمط الفشل: عدم تساوي الشد بين مساري الفيلم الأمامي والخلفي مما يؤدي إلى تقوس أكياس الساشيه النهائية ذات 4 جوانب على شكل قوس وانحشارها في آلات الكرتنة. الوقاية: موازنة زوايا التفاف بكرات التوجيه للمسارين وتركيب مكابح شد بذراع راقصة مستقلة للأمام والخلف. |
| 3. آلة ساشيه مسطح رأسية متعددة المسارات مغذاة من الرول (LV-400/680/980 F/K/Y لـ 3 جوانب وLV-500/700/980 SF/SK/SY، LV-450X، LV-350X لـ 4 جوانب) | سكاكين قص دوارة تشق بكرة رئيسية عريضة (400–980 mm) إلى 2 إلى 16 شريطاً متوازياً؛ يشكل كل مسار ساشيه من 3 أو 4 جوانب يتم تلقيمه في وقت واحد بواسطة مجمع برغي حلزوني أو أكواب أو مضخات بعدد N مسار | 2–16 مساراً بمعدل محافظ يبلغ 20–40 قطعة/دقيقة (80–640+ ساشيه/دقيقة إجمالي، 5,000–32,000+ ساشيه/ساعة)؛ 45–90 دقيقة لتغيير العرض بالكامل | خطوط الإنتاج المخصصة ذات الأحجام المتوسطة إلى العالية (5M إلى 100M+ ساشيه/سنة) للتوابل، والقهوة الفورية/الإلكتروليتات، واللوشن التجميلي، والمعقمات | نمط الفشل: انحراف الفيلم في المسارات الخارجية أو تآكل شفرات الشق مما يسبب حواف مشذبة خشنة ولحامات رأسية غير متمركزة في المسارين 1 وN. الوقاية: تحديد سكاكين شق قص دوارة من فولاذ D2 المقسى أو كربيد التنجستن، وإزالة تشذيب الحواف بالتفريغ، ونظام توجيه رئيسي للفيلم EPC. |
| 4. آلة ساشيه مسطح أفقية للتشكيل والتعبئة واللحام (HFFS) (رول أفقي Simplex / Duplex / Quad) | تطوي شريطاً واحداً من الأسفل (ثنية سفلية V-fold أو لحام مسطح من 3/4 جوانب)، وتسحب الفيلم أفقياً عبر قضبان لحام جانبي رأسية، وتعبئ من الأعلى عبر فوهات مفتوحة عريضة، وتلحم من الأعلى | 1–4 أكياس/دورة بسرعة 40–180+ ساشيه/دقيقة؛ تستوعب أحجام تعبئة أكبر (30–500 mL)، والمناديل المبللة، والقطع الكونتوري المعقد بالقوالب | إدخال المناديل المبللة، أو الصلصات الكثيفة الغنية بالجسيمات، أو الأطقم متعددة المكونات، أو أكياس الساشيه المسطحة الكبيرة التي تقترب من أكياس الدوي باك القائمة | نمط الفشل: ارتجاج السائل للأعلى نحو منطقة اللحام الأفقي العلوي أثناء الفهرسة الأفقية عالية التسارع للفيلم. الوقاية: برمجة منحنيات تباطؤ سحب الفيلم المؤازر على شكل حرف S والحفاظ على فراغ علوي خالٍ من المنتج بمقدار >= 20–25 mm. |
| 5. المسار المجاور أ: آلات سحب وتعبئة ولحام الأكياس الجاهزة وتعبئة الفوهات (LV-210، LV-160) | تحمّل أكياس دوي باك قائمة فارغة جاهزة مسبقاً، أو أكياس بسحاب (zipper)، أو أكياس بفوهة علوية/زاوية من مخزن تغذية أو سكة فوهات، وتفتحها بالتفريغ، وتعبئها، وتلحمها أو تغلقها بغطاء | 15–60+ كيس/دقيقة؛ 5–20 دقيقة لضبط عرض الملاقط عبر أنماط متعددة من الأكياس الجاهزة | الأكياس القائمة للبيع بالتجزئة (100 g–2 kg)، والأكياس القابلة لإعادة الإغلاق بسحاب، والأكياس ذات الفوهة والغطاء اللولبي الصلب (LV-160 للمنظفات/المشروبات) | نمط الفشل: محاولة تشغيل أكياس جاهزة مسبقاً على آلة ساشيه تعمل برول الفيلم أو دفع تكلفة أكياس جاهزة بينما يمكن تشكيل كيس مسطح بسيط أحادي الحصة من الرول. الوقاية: توجيه الأكياس الجاهزة إلى آلات الأكياس الجاهزة وأنواع آلات الأكياس الجاهزة. |
| 6. المسار المجاور ب: آلة أكياس الشاي بالظرف الداخلي والخارجي وآلة التغليف الأفقي فلو راب HFFS | تلقم أوراق الشاي المقطعة في كيس داخلي مسامي من ورق الترشيح القابل للحام الحراري (مع خيط وبطاقة) وتغلفه داخل ظرف خارجي عازل؛ أو تغلف القوالب الصلبة أفقياً (ما هو التغليف الانسيابي فلو راب) | دورة شاي مخصصة من مرحلتين (داخلي/خارجي) مع تغذية اهتزازية لطيفةوضخ نيتروجين اختياري | الشاي الورقي، والأعشاب الطبيعية، وأكياس فلتر القهوة التي تتطلب كيس نقع داخلياً منفذاً بالإضافة إلى ظرف ساشيه خارجي محكم الإغلاق | نمط الفشل: تحديد آلة ساشيه مساحيق مسطحة قياسية (LV-400F) للشاي الورقي الذي يتطلب كيس فلتر داخلياً وخيطاً وبطاقة وظرفاً خارجياً. الوقاية: توجيه أكياس النقع ثنائية المرحلة مباشرة إلى تكوين آلة تعبئة الشاي بالكيس الداخلي والخارجي. |
كيف تحدد ريولوجيا المنتج، وقابلية انضغاط المسحوق وفق USP <616>، ولزوجة السائل رأس التلقيم المناسب للساشيه؟
في آلة الساشيه المغذاة من الرول، تحدد ريولوجيا المنتج مجموعة التلقيم (برغي حلزوني auger، أو كوب حجمي، أو مضخة إزاحة موجبة)، بينما تحدد هندسة الساشيه النهائي إطار التشكيل (F/K/Y لحام 3 جوانب مقابل SF/SK/SY لحام 4 جوانب مقابل BF/BK/BY ستيك باك). ونظراً لأن الساشيه أحادي الجرعة يمتلك حواف لحام محيطية ضيقة بعرض 6–10 mm ومسار سقوط رأسي مدمج بطول 50–180 mm، فإن وجود حتى 5–10 mg من غبار المسحوق المتطاير أو خيط سائل لزج مرن بسماكة 0.5 mm عبر خط الفك الأفقي سيمنع اندماج السلاسل البوليمرية ويخلق تسريباً قناتياً غير محكم.
القاعدة الهندسية العملية 4 (مطابقة نظام التلقيم — الحدود الفيزيائية بين البرغي الحلزوني المؤازر مقابل المضخة المكبسية/الفصية الدوارة مقابل الكوب الحجمي): إذا كان المسحوق الجاف لديك يُظهر مؤشر انضغاط كار وفق USP <616> بقيمة CI = 100 × (ρ_tapped - ρ_bulk) / ρ_tapped > 18% (نسبة هاوسنر HR > 1.22) أو يحتوي على > 15% من الجسيمات الدقيقة الأقل من 75 μm (بروتين مصل اللبن أو البروتين النباتي، مبيض القهوة، الماتشا، الكاكاو، خلطات التوابل، أو المواد الفعالة الدوائية APIs) → حدد برغياً حلزونياً سيرفو رأسياً مغلقاً (LV-400/680/980 F لـ 3 جوانب أو LV-500/700/980 SF لـ 4 جوانب) مع تقليب بطيء لمنع التجسر، ومخاريط سفلية لمنع التنقيط، وشفط غبار بالتفريغ في منطقة الفكوك لأن المساحيق المتماسكة تكوّن فجوات أنبوبية في الأكواب التي تعمل بالجاذبية. وإذا كانت المادة الصلبة الجافة عبارة عن حبيبات بلورية حرة التدفق بقيمة CI ≤ 15% وحجم جسيمات منتظم 0.2–2.0 mm (سكر محبب، ملح طعام، سيليكا جل، أو بلورات مشروبات) → حدد أكواباً حجمية تلسكوبية أو بوابات دوارة (LV-400/680/980 K، LV-500/700/980 SK، أو LV-350X ذات 4 مسارات) لمنع قص شفرات البرغي من سحق البلورات. أما إذا كان منتجك سائلاً أو صلصة أو معجوناً أو كريماً (1 إلى 50,000+ cP) → فحدد مضخات إزاحة موجبة مكبسية أو فصية دوارة تعمل بالسيرفو أو الهواء المضغوط مع فوهات سحب عكسي هوائية نشطة (سحب الهلالة السائلة بمقدار 2–4 mm في LV-400/680/980 Y، LV-500/700/980 SY، وLV-450X ذات 4 مسارات).
| فئة المنتج والنافذة الريولوجية | آلية التلقيم وتكييف الفوهة | التكوينات متعددة المسارات والمرجعية من LINEVO | مدخلات المشتري المطلوبة لعرض الأسعار واختبار FAT | نمط الفشل السائد والوقاية منه |
|---|---|---|---|---|
| المساحيق الناعمة والمغبرة والمتماسكة (USP <616> CI > 18%، HR > 1.22؛ القهوة، مبيض القهوة، البروتين، البروبيوتيك، المستحضرات الدوائية) | براغي حلزونية سيرفو رأسية مستقلة لكل مسار مع خطوة لولب مشغلة آلياً، ومحرك تقليب لمنع التجسر في القادوس، وأنابيب تعبئة سفلية ممتدة، وغطاء شفط غبار بالتفريغ عند الفكوك | 3 جوانب LV-400F / 680F / 980F؛ 4 جوانب LV-500SF / 700SF / 980SF؛ لحام خلفي LV-400BF / 680BF / 980BF (مرجع مبيض القهوة بـ 4 مسارات) | الكثافة الظاهرية غير المطروقة ρ_bulk والمطروقة ρ_tapped (g/cm³)، ونسبة الدقائق % < 75 μm، والجرعة المستهدفة (1–30 g أساسي)، والحساسية للرطوبة النسبية RH%، ومستوى O₂ المتبقي المستهدف | نمط الفشل: ترسب سحابة المسحوق على طبقة اللحام الداخلية LLDPE قبل إغلاق الفكوك العرضية، مما يخفض قوة التقشير ASTM F88 بنسبة > 50%. الوقاية: تمديد أنابيب تفريغ البرغي الحلزوني إلى ما تحت شريط اللحام العلوي، وتركيب سدادات مخروطية ميكانيكية، وتطبيق شفط بالتفريغ ذي ضغط سلبي عند الفكوك. |
| الحبيبات البلورية حرة التدفق (CI ≤ 15%، 0.2–2.0 mm؛ السكر، الملح، بلورات المشروبات، حبيبات التجفيف) | أكواب تلقيم حجمية تلسكوبية أو أقراص معايرة دوارة مع مزاريب سقوط ملساء بالجاذبية | 3 جوانب LV-400K / 680K / 980K؛ 4 جوانب LV-500SK / 700SK / 980SK؛ آلة ساشيه الحبيبات بـ 4 مسارات LV-350X (1–50 g)؛ آلة حبيبات المشروبات الصلبة بـ 4 مسارات (1–30 g) | الكثافة الظاهرية (g/cm³)، وتوزيع مقاسات الحبيبات (mm)، وخطر التفتت/التكسر، والوزن المستهدف بالغرام لكل ساشيه | نمط الفشل: انحصار الحبيبات المتأخرة في السقوط داخل تسنينات اللحام العرضي الأفقي، مما يسحق البلورات ويخلق ثقوباً دقيقة للتسريب (ASTM D3078). الوقاية: مزامنة زاوية طور تفريغ الكوب (هامش استقرار >= 80–100 ms قبل تلامس الفكوك) واستخدام مزاريب شديدة الانحدار منخفضة الاحتكاك من SUS304/316L. |
| الصلصات اللزجة والتوابل والمعاجين الغنية بالجسيمات (1,500–50,000+ cP؛ الكاتشب، الخردل، المايونيز، العسل، معجون الفلفل الحار، جل الطاقة) | مضخات مكبسية أو فصية دوارة تعمل بالسيرفو/الهواء لكل مسار، وفوهات هوائية مانعة للتنقيط بالسحب العكسي (ارتداد 2–4 mm)، وقادوس بتقليب مسخن بقميص مائي أو زيتي | 3 جوانب LV-400Y / 680Y / 980Y؛ 4 جوانب LV-500SY / 700SY / 980SY (آلة ساشيه الكاتشب بلحام 4 جوانب، مضخة كاتشب صحية مانعة للتنقيط، ساشيه الخردل الغني بالجسيمات) | اللزوجة (cP) عند درجة حرارة التعبئة (°C)، وأقصى حجم للجسيمات اللينة (mm)، والرقم الهيدروجيني pH / نسبة الملح %، والجرعة المستهدفة (5–100 mL، قابلة للتمديد إلى 500 mL) | نمط الفشل: تكوّن خيوط من الصلصة اللزجة المرنة ('خيوط العنكبوت') أو تجسر جسيمات التوابل عبر اللحام العرضي الأفقي البالغ 6–10 mm. الوقاية: إلزامية استخدام فوهات السحب العكسي الهوائية، والقطع القصي بصمام دوار، والتحكم في درجة حرارة القادوس المبطن، وطبقات اللحام عالية الالتصاق الساخن Surlyn أو mLLDPE. |
| اللوشن التجميلي وكريمات الوجه والأمصال والشامبو الرغوي (500–25,000 cP للعناية الشخصية) | مضخات مكبسية دقيقة مع سحب عكسي للكريمات أو فوهات مانعة للرغوة مغمورة/سفلية منخفضة القص للسوائل المحتوية على مواد خافضة للتوتر السطحي؛ وأجزاء ملامسة للمنتج اختيارية من SUS316L | آلة ساشيه اللوشن التجميلي وكريم الوجه بـ 4 مسارات LV-450X (1–30 mL، عرض 15–60 mm) وآلة ساشيه الشامبو متعددة المسارات بتلقيم مانع للرغوة | منحنى اللزوجة، وميل المواد الخافضة للتوتر السطحي لتكوين الرغوة، ومحتوى الزيوت العطرية/المواد الفعالة، والجرعة (1–30 mL)، والمتطلبات الصحية SUS304 مقابل SUS316L | نمط الفشل: صعود الرغوة الدقيقة للمواد الخافضة للتوتر السطحي إلى خط ضغط اللحام الأفقي المنصهر أثناء تعبئة الشامبو، مما يخلق لحامات ضعيفة متفقعة (ASTM F1921). الوقاية: استخدام أشواط مضخة متباطئة بمنحنى S، وفوهات مانعة للرغوة، وفراغ علوي >= 20 mm فوق مستوى السائل. |
| معقمات اليدين الكحولية والسوائل المطهرة المتطايرة (60–80% v/v إيثانول أو إيزوبروبانول؛ 1–50 mL) | مضخات مكبسية ذات إزاحة موجبة أو مضخات تمعجية/خزفية مقترنة بقضبان إزالة الكهرباء الساكنة، وشفط الأبخرة، ومراجعة كهربائية للمناطق الخطرة | آلة ساشيه معقم اليدين بـ 4 مسارات ولحام 4 جوانب (1–50 mL، عرض 30–80 mm) وتكوين الأمان المضاد للانفجار لساشيه معقم اليدين | تركيز الكحول (% v/v)، ونقطة الوميض (°C)، وصحيفة بيانات السلامة (SDS)، ولزوجة السائل مقابل الجل، وتصنيف المنطقة الخطرة في المصنع (NFPA 70 / ATEX) | نمط الفشل: شرارات كهروستاتيكية أثناء فك الفيلم في مناطق الأبخرة القابلة للاشتعال أو انتفاخ/انفصال طبقات LDPE القياسية المصفحة باللاصق بفعل الكحول. الوقاية: تأكيد النطاق الكهربائي للمنطقة الخطرة في الموقع خطياً، وتركيب قضبان تأيين مضادة للكهرباء الساكنة، وتحديد لاصق مقاوم للكحول + رقائق فويل مع Surlyn / mLLDPE. |
ممَّ يُصنع فيلم الساشيه؟ رقائق الحاجز متعددة الطبقات، وهوامش شق الفتح، ومعايير اللحام ASTM
نظراً لأن الساشيه أحادي الحصة يمتلك نسبة مساحة سطح إلى حجم أعلى بـ 4 إلى 8 مرات من كيس التجزئة سعة 250–500 g، فإن نفاذ كميات ضئيلة من الأكسجين أو بخار الماء عبر وجهي الفيلم يؤدي سريعاً إلى تدهور الجرعة الصغيرة بالداخل (1–30 g أو 1–30 mL). وبناءً على ذلك، يُصمم رول فيلم الساشيه الصناعي (بسماكة إجمالية 60–115 μm) كـ مركب وظيفي من ثلاث أو أربع طبقات: طبقة خارجية هيكلية وللطباعة مقاومة للحرارة (PET أو BOPP أو NY أو Kraft Paper مبيض ينصهر عند > 220–260 °C)، وطبقة وسطى عازلة للغازات والأشعة فوق البنفسجية والرطوبة (7–9 μm من فويل الألومنيوم المصمت AL، أو VMPET الممعدن بالتفريغ، أو طلاء PVDC/EVOH)، وطبقة داخلية قابلة للحام الحراري ملامسة للأغذية (LLDPE، أو ميتالوسين mLLDPE، أو CPP، أو أيونومر Surlyn المتوافق مع FDA 21 CFR 177.1520 والذي ينصهر عند 105–155 °C دون الالتصاق بفكوك اللحام التي تعمل عند 140–195 °C).
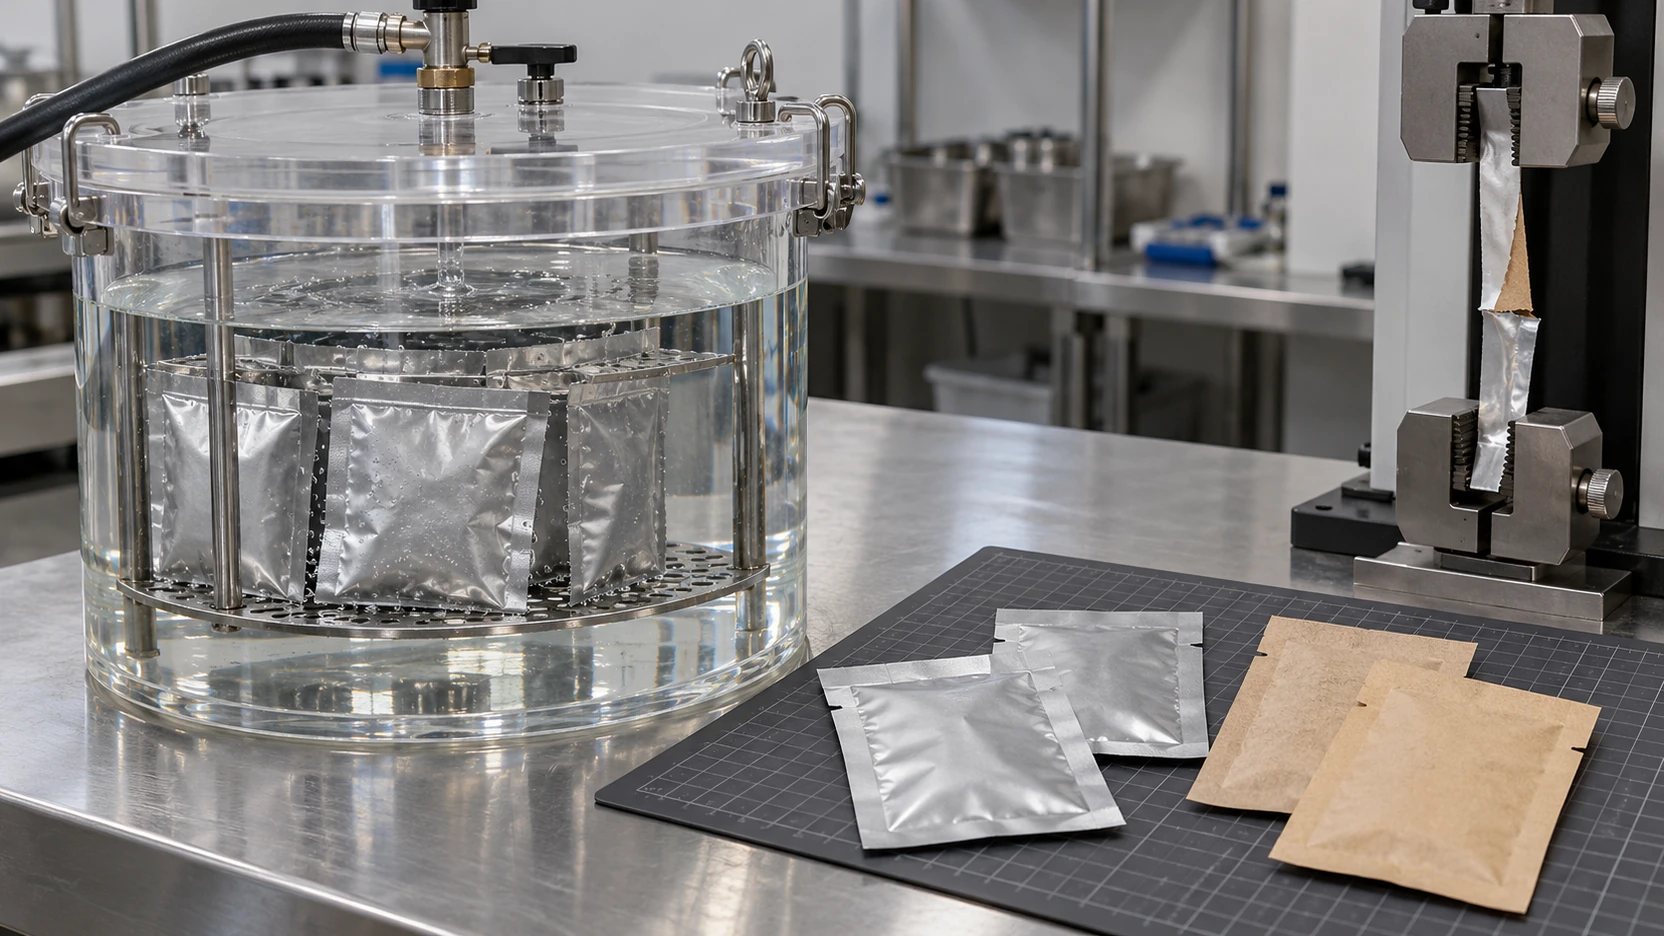
القاعدة الهندسية العملية 2 (حاجز الفويل المصمت PET/AL/mLLDPE بسماكة AL >= 7–9 μm مقابل VMPET الممعدن لمستحضرات التجميل أحادية الجرعة والسوائل الدوائية الحساسة للضوء والأكسجين): إذا كان السيروم التجميلي أحادي الجرعة، أو السائل الفموي الدوائي، أو مسحوق البروبيوتيك (< 0.25 a_w)، أو الصلصة الغنية بالزيت يتطلب فترة صلاحية >= 12–24 شهراً وكان حساساً للتحلل الضوئي بالأشعة فوق البنفسجية أو أكسدة الدهون أو فقدان الرطوبة/بخار الكحول → ألزم باستخدام رقائق فويل ألومنيوم مدلفن مصمت (AL >= 7–9 μm، مثل 12 μm PET / 7–9 μm AL / 50–70 μm mLLDPE أو Paper / 15 μm PE / 9 μm AL / 25 μm Surlyn) تحقق معدل نفاذية أكسجين OTR ≤ 0.05 cc/m²·day (ASTM D3985 عند 23 °C, 0% RH) ومعدل نفاذية بخار ماء WVTR ≤ 0.05 g/m²·day (ASTM F1249 عند 37.8 °C, 90% RH) بدلاً من PET/VMPET/PE الممعدن بالتفريغ (OTR ≈ 0.8–1.5 cc/m²·day)، لأن طبقة الألومنيوم المترسبة بالبخار دون الميكرون (0.03–0.05 μm) تتكون فيها ثقوب مجهرية فوق محاريث الطي ولا يمكنها حجب الزيوت العطرية القوية أو المذيبات الكحولية.
القاعدة الهندسية العملية 3 (عمق ثقب شق الفتح 2.5–3.5 mm داخل لحام جانبي بعرض >= 8.0 mm والحز بالليزر ASTM D1922): إذا كان الساشيه يستخدم طبقة خارجية ثنائية التوجيه من PET أو Nylon (BOPA) (12–15 μm) لا يستطيع المستهلكون تمزيقها بأصابعهم المجردة دون مُركِّز إجهاد → حدد شق فتح ميكانيكي على شكل V أو معين أو شق I يتم ثقبه بعمق D_notch = 2.5–3.5 mm حصرياً داخل حافة لحام حراري رأسية أو علوية بعرض W_seal ≥ 8.0 mm (مع الحفاظ على W_seal - D_notch ≥ 4.5–5.5 mm من اللحام المحكم السليم بين طرف الشق وتجويف المنتج الداخلي بحيث لا تثقب سكين القطع تجويف الحاجز أبداً)، وأقرنه بـ خط حز مستمر بليزر CO₂ (قوة انتشار التمزق لإلمندورف وفق ASTM D1922 بقيمة 20–60 gf مقابل > 150 gf بدون حز) عبر طبقة PET الخارجية عند تعبئة السوائل الخفيفة التي قد تتناثر عند الفتح لولا ذلك.
| تتابع طبقات الرقائق والسماكة النموذجية (μm) | الكثافة المساحية (ρ_areal) والقيم الأساسية للحاجز (ASTM D3985 / F1249) | نافذة لحام الفكوك (°C) وتطبيقات الساشيه الأساسية | نمط الفشل السائد والوقاية منه |
|---|---|---|---|
| PET (12 μm) / AL Foil (7–9 μm) / LLDPE or mLLDPE (50–70 μm) (70–100 μm فويل عالي الحاجز) | ρ_areal ≈ 95–115 g/m²؛ OTR ≤ 0.05 cc/m²·day؛ WVTR ≤ 0.05 g/m²·day (حجب الضوء/UV بنسبة 100%) | 135–175 °C (زمن مكوث 250–350 ms)؛ الكريمات/الأمصال التجميلية أحادية الجرعة (LV-450X)، والمساحيق/السوائل الدوائية، والبروبيوتيك، والكاتشب (LV-500SY)، والقهوة | نمط الفشل: تشقق الفويل بالثني فوق محاريث V الحادة في إطارات اللحام من 3 جوانب، أو هجرة الزيوت العطرية/الأحماض القوية عبر لاصق التصفيح البولي يوريثان لفصل رابطة AL/PE. الوقاية: استخدام ألومنيوم AL قابل للطي الميت بسماكة >= 9 μm على بكرات اللحام من 4 جوانب (SF/SY/LV-450X) وتحديد طبقات ربط بالبثق أو خالية من المذيبات مقاومة للمواد الكيميائية. |
| Paper (40–50 g/m²) / PE (15 μm) / AL (7–9 μm) / Surlyn ionomer (25–30 μm) (85–110 μm ورق-فويل) | ρ_areal ≈ 95–120 g/m²؛ OTR ≤ 0.05 cc/m²·day؛ WVTR ≤ 0.05 g/m²·day | 120–160 °C (نافذة التصاق ساخن واسعة ذات بدء انصهار منخفض وفق ASTM F1921)؛ مسحات الكحول الطبية، وساشيه المعقمات، ومساحيق نزلات البرد، والمناديل المرطبة | نمط الفشل: تفحم ألياف الورق الخارجية أو ظهور فقاعات فيها عند رفع درجة حرارة الفكوك فوق 185 °C لدفع الحرارة عبر طبقة الورق العازلة عند سرعات الدورات العالية. الوقاية: استخدام أيونومر Surlyn ذي درجة بدء اللحام المنخفضة (بدء انصهار عند 95–105 °C) وتشغيل سرعات متعددة المسارات محافظة 25–32 cpm مع زمن مكوث فكوك >= 300 ms. |
| PET (12 μm) / VMPET (12 μm) / LLDPE (50–60 μm) (75–85 μm فيلم ممعدن) | ρ_areal ≈ 80–90 g/m²؛ OTR ≈ 0.8–1.5 cc/m²·day؛ WVTR ≈ 0.8–1.2 g/m²·day | 130–165 °C؛ بلورات المشروبات الجافة (آلة حبيبات المشروبات بـ 4 مسارات)، ومساحيق التوابل، والأقنعة الجافة، والتوابل ذات الصلاحية المتوسطة (6–9 أشهر) | نمط الفشل: الخلط بين VMPET اللامع وفويل الألومنيوم المصمت في السوائل الحساسة للأكسجين أو الكحول، مما يؤدي إلى أكسدة مبكرة أو فقدان وزن > 5% خلال 90 يوماً. الوقاية: طلب صحيفة بيانات فنية من مورد الفيلم تنص على سماكات الطبقات الدقيقة (μm) وقيم اختبار النفاذية المعتمدة وفق ASTM D3985 / ASTM F1249. |
| BOPP or OPP (20–25 μm) / CPP (30–40 μm) أو KOP / CPP (50–65 μm فيلم شفاف/لامع) | ρ_areal ≈ 50–65 g/m²؛ OTR ≈ 15–150 cc/m²·day (KOP المطلي بـ PVDC مقابل OPP القياسي)؛ WVTR ≈ 3–6 g/m²·day | 125–150 °C (نافذة حرارية أضيق 15–25 °C)؛ السكر البلوري، والملح، والفلفل، والمقرمشات الجافة/الإضافات (تكوينات الحبيبات LV-350X / K / SK) | نمط الفشل: انكماش طبقة OPP الخارجية أو تجعدها أو التصاقها ببكرات اللحام الرأسي عندما تتجاوز درجات حرارة الفكوك 155 °C. الوقاية: تحديد طبقة خارجية مقاومة للحرارة من PET (PET/CPP أو PET/PE) كلما لزم أن تتجاوز درجات حرارة قضبان اللحام 150 °C، أو طلاء الفكوك بمادة PTFE المانعة للالتصاق. |
أثناء اختبار العينات قبل الطلب واختبار القبول في المصنع (FAT)، يجب تدقيق كل بنية رقائق وتكوين لحام للساشيه وفق أربعة معايير اختبار دولية كمية بدلاً من الفحص البصري وحده: قوة تقشير اللحام المكيف ASTM F88 / F88M (>= 12–25 N/15 mm عند 200–300 mm/min)، ومقاومة الالتصاق الساخن في الحالة المنصهرة ASTM F1921 / F1921M فور تحرير الفك العرضي السفلي، واختبار تسرب انبعاث الفقاعات بالتفريغ تحت الماء ASTM D3078 (-25 to -60 kPa لمدة 30 s، مع عدم وجود أي تيار فقاعات من تقاطعات الزوايا أو أطراف شق الفتح)، ومقاومة انفجار الهواء الداخلي وضغط الزحف المستمر للساشيه بالكامل ASTM F1140 / F1140M.
محركات تكلفة التشغيل لـ 5 سنوات: توفير الفيلم بالطي من 3 جوانب مقابل الاستهلاك المحيطي لـ 4 جوانب، وتسريبات الزوايا، والإنتاج متعدد المسارات
على مدى أفق تشغيلي يمتد لخمس سنوات، تتراكم ثلاث تكاليف جارية مع كل ساشيه يتم إنتاجه وغالباً ما تحسم التكلفة الإجمالية للملكية لمدة 5 سنوات (TCO) أكثر من سعر الآلة نفسها: كتلة رول الفيلم (M_film,yr) المدفوعة بهندسة حافة اللحام من 3 جوانب مقابل 4 جوانب، وهدر المنتج النهائي الناتج عن تسريبات زوايا اللحام أو التلوث (ASTM D3078)، وعمالة الورديات بالإضافة إلى وقت التوقف لتغيير العرض عبر الإطارات أحادية المسار مقابل متعددة المسارات. راجع التفصيل الكامل للتكاليف الرأسمالية والتشغيلية في دليل تكلفة آلة تعبئة الساشيه ودليل شراء آلة تعبئة الساشيه.
| محرك تكلفة TCO لـ 5 سنوات والمعيار الهندسي | الخيار أ: مجموعة آلات ساشيه VFFS أحادية المسار (3 وحدات أحادية المسار) | الخيار ب: ساشيه متعدد المسارات بلحام 3 جوانب (1 × LV-680F / 680Y، 6 مسارات) | الخيار ج: ساشيه متعدد المسارات بلحام 4 جوانب (1 × LV-700SF / 700SY، 6 مسارات) | نمط الفشل السائد في TCO والوقاية منه |
|---|---|---|---|---|
| 1. عرض الفيلم غير المطوي لكل مسار (W_web) وكتلة رول الفيلم (M_film,yr) | مطوي من 3 جوانب: W_bag = 60 mm، W_web = 120 mm؛ 27,000 kg/yr | مطوي من 3 جوانب: W_bag = 60 mm، W_web = 120 mm (بكرة رئيسية 740 mm مع التشذيب)؛ 27,750 kg/yr | ثنائي الحافة من 4 جوانب: W_bag = 68 mm (لتجويف 52 mm)، W_web = 136 mm؛ 31,350 kg/yr مع التشذيب (+3,600 kg/yr مقارنة بـ 3 جوانب) | نمط الفشل: تحديد ساشيه بلحام من 4 جوانب لمسحوق جاف قياسي أو توابل لا تحتاج إلى صلابة الحواف الأربع، مما يضيف 3,600 kg/yr من فيلم حواف اللحام المحيطية. الوقاية: استخدام التصميم المطوي من 3 جوانب (LV-400/680/980 F/K/Y) كلما لبت حافة مطوية واحدة متطلبات العرض؛ وإذا كان السكب الأضيق مناسباً، فقيّم آلات الستيك باك (تخفيض الفيلم بنسبة 30–45%). |
| 2. الإنتاجية الصافية (Q_net = الآلات أو المسارات × القطعات/دقيقة × OEE) والعمالة المباشرة للمشغلين | ثلاث آلات منفصلة، لكل منها وصلات الفيلم وإعداداتها وناقل الإخراج الخاص بها؛ ويديرها عادة مشغلان | إطار واحد بـ 6 مسارات على بكرة واحدة ومشغل واحد؛ ساعات تشغيل أقل لنفس الحجم السنوي | إطار واحد بـ 6 مسارات ومشغل واحد؛ يضيف مسار الفيلم المزدوج بكرة ثانية للوصل وضبط الشد | نمط الفشل: تشغيل عدة آلات تعبئة أحادية المسار لصنف واحد عالي الحجم وبعرض واحد، مما يضاعف عدد المشغلين والمساحة الأرضية المشغولة. الوقاية: تجميع الأحجام التي تتجاوز > 80–120 عبوة/دقيقة على إطار ساشيه واحد من 6 إلى 10 مسارات مع الاحتفاظ بوحدة واحدة أحادية المسار للأصناف التجريبية/السريرية القصيرة. |
| 3. هدر التسريبات في الزوايا والتلوث (مرفوضات ASTM D3078 × قيمة العبوة المعبأة) | قصر زمن مكوث الفكوك عند دفع الوحدات أحادية المسار إلى سرعات دورات عالية هو المصدر الرئيسي للتسريبات | درزة رأسية واحدة لكل عبوة وزمن مكوث فكوك أطول عند معدلات دورات الآلات متعددة المسارات | أربعة تقاطعات زوايا لكل عبوة، حيث تبدأ معظم تسريبات ASTM D3078 | نمط الفشل: غبار المسحوق غير المنضبط أو خيوط السائل بالإضافة إلى تقاطعات الزوايا ذات 4 طبقات غير المشطوفة مما يرفع معدلات التسريب الميداني. الوقاية: إلزامية تزويد كل مسار بفوهات سحب عكسي هوائية (Y/SY)، وأغطية شفط غبار بالتفريغ عند الفكوك (F/SF)، وشطفات تخفيف في زوايا الفكوك العرضية. |
| 4. وقت التوقف لتغيير العرض وقطع الغيار الاستهلاكية (التغييرات/سنة × وقت التوقف × قيمة الخط) | تبديل مجموعة تشكيل واحدة أو محراث V لكل آلة، ويتكرر ذلك على كل وحدة | تعديل تباعد سكاكين الشق لـ 6 مسارات + تبديل محاريث V | محاذاة بكرات الشريط المزدوج + الفوهات لـ 6 مسارات؛ وهي الأكثر في نقاط الضبط بين الخيارات الثلاثة | نمط الفشل: تغيير عرض الساشيه النهائي (W_bag) عبر الأصناف المختلفة على آلة ذات 6 إلى 16 مساراً بينما يمكن تغيير طول خطوة القطع (L_pitch) بدلاً من ذلك. الوقاية: توحيد جميع الأصناف متعددة المسارات على عرض ساشيه ثابت واحد (W_bag) وضبط حجم الجرعة إلكترونياً عبر طول القطع المؤازر (L_pitch) في < 5 دقائق. |
| 5. العد والتجميع اللاحق والربط مع الكرتنة الأوتوماتيكية | يتطلب جمع العبوات يدوياً أو 3 نواقل إخراج منفصلة تندمج في آلة كرتنة واحدة | مزاريب تفريغ متعددة المسارات متزامنة تسقط 6 أكياس ساشيه في كل دورة داخل دلاء تجميع لـ آلات الكرتنة الأوتوماتيكية | تتراص أكياس الساشيه المسطحة ذات 4 حواف بأقصى استقرار هندسي داخل آلات الكرتنة الأفقية عالية السرعة (10–50 ساشيه/كرتونة) | نمط الفشل: شراء آلة متعددة المسارات بسرعة 160–320 ساشيه/دقيقة دون نظام عد وكرتنة أوتوماتيكي لاحق، مما يتطلب 3–5 عمال تعبئة لعد الساشيه يدوياً من على سير مسطح. الوقاية: تحديد مجمّع دلاء/تراص متعدد المسارات مدمج متصل بآلة كرتنة أفقية وطقم قطع غيار أثناء التخطيط الأولي للخط. |
الأسئلة الشائعة حول الساشيه وتعبئة الساشيه
ماذا تعني عبارة '1 ساشيه' (1 sachet) على ملصق مكمل غذائي أو دواء أو توابل؟
على ملصق المنتج، تعني عبارة '1 ساشيه' محتويات كيس واحد مختوم أحادي الجرعة — فهي عدد للعبوات وليست وحدة قياس عالمية للوزن أو الحجم. واعتماداً على المنتج وسلسلة الآلة، قد يحتوي الساشيه الواحد على 0.5 g من مسحوق دوائي، أو 5 g من السكر، أو 10 mL من الكاتشب، أو 30 mL من اللوشن التجميلي. اذكر دائماً كلاً من صافي التعبئة (g أو mL) والأبعاد الخارجية النهائية (العرض × الطول بالمليمتر) في ملخص طلب المعدات.
ما الفرق بين الساشيه (sachet) والباكيت (packet) والستيك باك (stick pack) والباوتش (pouch)؟
في مصطلحات التغليف الأمريكية، يصف كل من الساشيه (sachet) والباكيت (packet) كيساً مرناً صغيراً مسطحاً أحادي الحصة ملحوماً على ثلاث أو أربع حواف محيطية (17–125 × 45–180 mm). أما الستيك باك (stick pack) فهو كيس أنبوبي ضيق ذو نسبة طول إلى عرض عالية (R_LW ≥ 3.0:1، وعادة بعرض 17–35 mm) ملحوم بدرزة خلفية طولية للسكب في الزجاجات ذات الأعناق الضيقة. والباوتش (Pouch) هو المصطلح المظلي للأكياس المرنة الأكبر حجماً — بما في ذلك أكياس الدوي باك القائمة، والأكياس ذات السحاب، والأكياس ذات الفوهة (100 g–2 kg) التي يتم تشغيلها على آلات الأكياس الجاهزة أو آلات التشكيل والتعبئة واللحام الرأسية (VFFS).
متى يجب أن أختار ساشيه بلحام من 3 جوانب بدلاً من ساشيه بلحام من 4 جوانب؟
اختر الساشيه المطوي بلحام من 3 جوانب (ترتيب أحادي المسار خاضع للمراجعة أو متعدد المسارات LV-400/680/980 F/K/Y) عندما يكون عرض الكيس بين 17–75 mm وتريد حافة مطوية غير ملحومة بمحراث V تزيد من عرض الجيب الداخلي وتقلل من استهلاك رول الفيلم بنسبة 8% إلى 16%. واختر الساشيه ذا اللحام من 4 جوانب (ترتيب أحادي المسار خاضع للمراجعة أو LV-500/700/980 SF/SK/SY وLV-450X) عندما يكون منتجك منديلاً مبللاً أو مسحة مسطحة، أو يتطلب لوحة مستطيلة عريضة 50–125 mm، أو يستخدم رقائق فويل ألومنيوم صلبة بسماكة >= 90 μm، أو يكون مصمماً كساشيه مزدوج مثقب.
هل يمكن لآلة تعبئة ساشيه واحدة تشغيل المساحيق والسوائل معاً، أو تشغيل عروض متعددة للساشيه؟
تتطلب المساحيق براغي حلزونية سيرفو رأسية (سلاسل F / SF) بينما تتطلب السوائل والمعاجين مضخات إزاحة موجبة مكبسية أو فصية دوارة (سلاسل Y / SY / LV-450X)؛ والتبديل بينها ليس مجرد إعداد على شاشة اللمس بل يتطلب مجمعات تلقيم منفصلة يتم تأكيدها خطياً. وبالمثل، يتم ضبط طول قطع الساشيه (L_pitch) إلكترونياً عبر تسجيل سحب الفيلم المؤازر في < 5 دقائق، في حين أن تغيير عرض الساشيه النهائي (W_bag) على آلة متعددة المسارات يتطلب تبديل تباعد سكاكين الشق الدوارة، ومحاريث V أو البكرات الرأسية للمسارات، والمسافة البينية للفوهات.
ما العمق المناسب لشق الفتح في الساشيه لكي يُفتح بنظافة دون تسريب؟
يجب ثقب شق الفتح الميكانيكي على شكل V أو معين أو شق طولي بعمق 2.5–3.5 mm داخل حافة لحام حراري رأسية أو أفقية لا يقل عرضها عن 8.0 mm (يوصى بـ 8–10 mm). يترك هذا هامش لحام حراري محكم وسليم بمقدار >= 4.5–5.5 mm بين طرف الشق وتجويف المنتج الداخلي، ويتم التحقق منه باختبار تسرب الفقاعات بالتفريغ ASTM D3078 (-25 to -60 kPa). وبالنسبة لرقائق PET/AL/LLDPE المتينة، أضف خط حز مستمر بليزر CO₂ عبر طبقة PET الخارجية (ASTM D1922).
هل أكياس الساشيه المصنوعة من الفويل متعدد الطبقات قابلة لإعادة التدوير، وهل يمكن لآلات الساشيه تشغيل أفلام PE أحادية المادة أو الورق؟
تدمج أكياس الساشيه الفويل التقليدية PET/AL/LLDPE بوليمرات غير متشابهة مع المعدن، ولذلك لا تُقبل في مسارات إعادة التدوير المنزلية القياسية. أما الهياكل القابلة لإعادة التدوير أحادية المادة BOPE/PE أو MDO-PE/PE ورقائق Paper/PE المطلية (المحددة لطراز LV-350X وتكوينات الحبيبات ذات 4 مسارات) فلها نافذة لحام حراري أضيق (10–15 °C مقابل 35–45 °C في PET/AL/mLLDPE) والتصاق ساخن أقل (ASTM F1921). أرسل دائماً 1–2 بكرة عينة لإجراء اختبار عينات فعلي للتحقق من درجة حرارة الفكوك وطلاء PTFE وصافي سرعة الدورة قبل الالتزام بفيلم أحادي المادة.
المصادر
بيانات الآلات: آلات تعبئة الساشيه لدينا — تكوينات LV-400 / 680 / 980 F/K/Y بلحام من 3 جوانب، وLV-500 / 700 / 980 SF/SK/SY بلحام من 4 جوانب، وLV-450X للوشن بـ 4 مسارات، وLV-350X للحبيبات بـ 4 مسارات — وآلات الستيك باك LV-400 / 680 / 980 BF/BK/BY؛ وإجراءات اختبار العينات واختبار القبول بالمصنع FAT والتركيب. يتم تدوين عدد مسارات المشروع، وتفاوت التلقيم، وقيم قبول اللحام في عرض الأسعار ويتم التحقق منها في تجربة العينات واختبار FAT على منتجك وفيلمك.
المعايير والمراجع: ASTM F88/F88M (قوة اللحام)، ASTM F1921/F1921M (الالتصاق الساخن hot tack)، ASTM D3078 (تسرب الفقاعات)، ASTM F1140/F1140M (الانفجار والزحف)، ASTM D3985 (نفاذية الأكسجين OTR)، ASTM F1249 (نفاذية بخار الماء WVTR)، ASTM D1922 (انتشار التمزق)، USP <616> (الكثافة الظاهرية والمطروقة)، FDA 21 CFR 177.1520 (بوليمرات الأوليفين الملامسة للأغذية). المصطلحات: مدخل sachet في قاموس Merriam-Webster وتعريف الساشيه الصيدلاني في قاموس Collins.
- عائلة آلات تعبئة الساشيه — قارن سلاسل الساشيه متعددة المسارات ذات اللحام من 3 جوانب و4 جوانب حسب فرع المنتج.
- مقارنة الستيك باك مقابل الساشيه وما هو الستيك باك؟ — قيّم أكياس الستيك باك الأنبوبية ذات اللحام الخلفي (تخفيض الفيلم بنسبة 30–45%) مقابل أكياس الساشيه المسطحة.
- كيفية اختيار آلة تعبئة الساشيه ودليل تكلفة آلة تعبئة الساشيه — ورقة عمل خطوة بخطوة لطلب عرض الأسعار (RFQ)، وتحديد عدد المسارات، والميزانية الرأسمالية.
- أنواع آلات الأكياس الجاهزة وما هو التغليف الانسيابي فلو راب؟ — قارن الأكياس الجاهزة القائمة/ذات الفوهة وآلات التغليف الأفقي الوسادي.
- ما مدة صلاحية أكياس الكاتشب والتوابل — اربط بين حاجز الرقائق OTR/WVTR وسلامة اللحام وفترة صلاحية التوابل.
ناقش تطبيقك مع LINEVO.
أرسل رسم الساشيه ومواصفات منتجك