
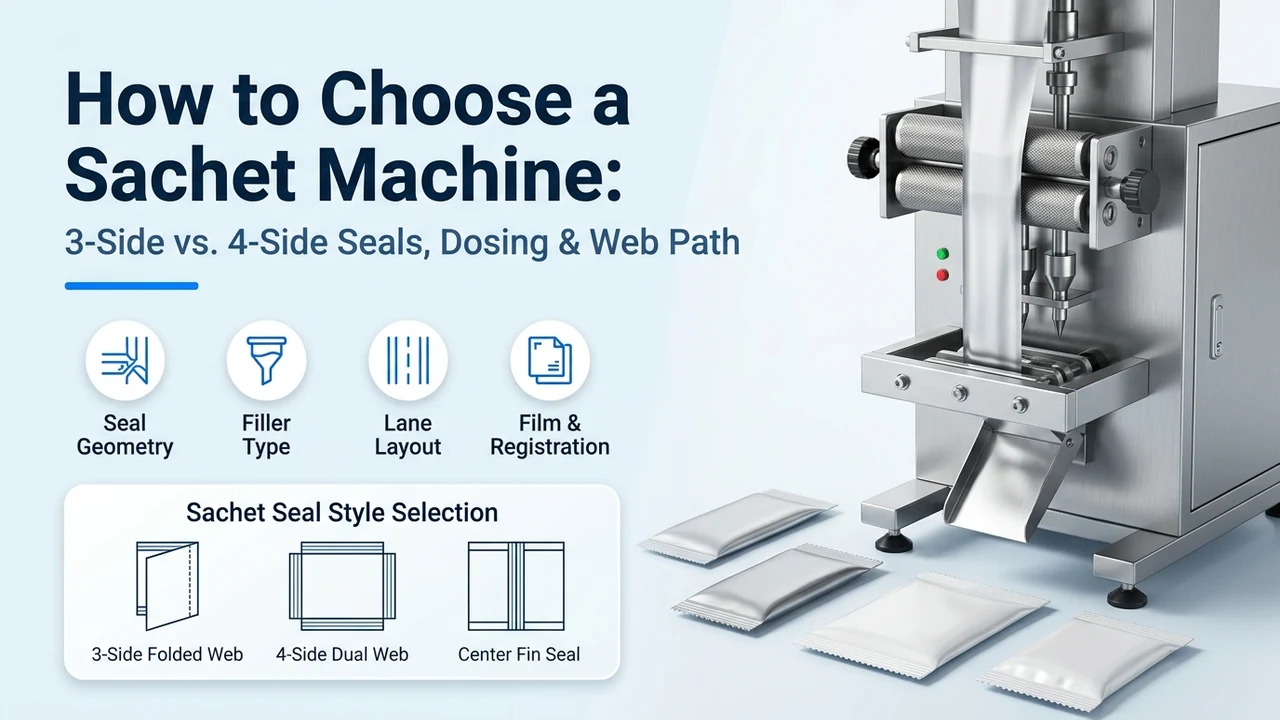
اختر ماكينة الساشيه بناءً على شكل اللحام، وسلوك المنتج، والجرعة، والإنتاج الجيد المطلوب. حدد الفيلم والأبعاد النهائية وطريقة الجرعات أولاً، ثم قارن ترتيب المسارات وقطع تغيير المقاسات ومتطلبات الفحص.
| المدخل الهندسي | خط الأساس القياسي أو مصدر مواصفات المشتري | ما يثبته في اختيار الماكينة والخط |
|---|---|---|
| ريولوجيا المنتج وتفاوت الجرعة | الكثافة الظاهرية/المطروقة وفق USP <616> ومؤشر كار CI (%) للمساحيق، أو مقاس المنخل والهشاشة للحبيبات، أو اللزوجة (cP) عند حرارة التعبئة وحجم الجزيئات (mm) للسوائل/المعاجين، إضافةً إلى الجرعة المستهدفة (g أو mL) | يحدد المثقاب اللولبي المؤازر الرأسي (سلاسل F / SF)، أو الأكواب الحجمية التلسكوبية (K / SK / LV-350X)، أو مضخات المكبس/الفصوص موجبة الإزاحة المزودة بفوهات شفط ارتدادي (Y / SY / LV-450X) |
| مقاس الساشيه النهائي ونمط اللحام | رسم هندسي بالأبعاد بـ mm: العرض المسطح W_sachet × الطول L_sachet؛ لحام ثلاثي الجوانب (17–110 × 50–180 mm في Y؛ 25–110 × 50–150 mm في F/K) مقابل لحام رباعي الجوانب (50–125 × 45–160 mm في SF/SY/SK؛ 15–80 mm في LV-450X / LV-350X) | يحدد طي الفيلم المفرد عبر محراث على شكل V (لحام ثلاثي) مقابل بكرات اللحام الجانبي الرأسية المتقابلة للفيلم المزدوج (لحام رباعي) ويثبت عرض الشريط المشقوق لكل مسار W_strip |
| عدد المسارات النشطة وعرض الفيلم الرئيسي | مسار واحد (وحدة تجريبية فئة 160/180) مقابل مسارات متعددة N_lanes (2–4 أو 3–10 أو 4–16 مساراً) وعرض الرول الرئيسي W_web = (N_lanes × 2 × W_sachet) + E_trim | يحدد فئة هيكل الفيلم الرئيسي (أقصى عرض للفيلم 400–500 mm أو 650–700 mm أو 950–980 mm) والمسافة بين سكاكين الشق الدورانية |
| تركيبة رول الفيلم وتسجيل الطباعة | ورقة بيانات الفيلم من المصنّع (PET/AL/LLDPE أو OPP/CPP أو KOP/CPP أو PT/PE أو Paper/PE؛ 60–120 μm؛ طبقة لحام داخلية مطابقة لـ FDA 21 CFR 177.1520)، وتباين العلامة الضوئية، ومطابقة الطباعة الأمامية/الخلفية | يضبط نقش تخريش بكرات اللحام الجانبي الرأسي، ونافذة حرارة/زمن مكوث الفكوك العرضية PID، وعتبة التماسك الساخن (ASTM F1921)، ومحاذاة الفيلم المزدوج |
| شق الفتح، والتثقيب، والترميز متعدد المسارات | قطع مستقيم مقابل متعرج (زجزاج)، وشق سهل الفتح، وتثقيب رأسي أو أفقي مزدوج (دوبلكس)، وإحداثيات طباعة التشغيلة/الصلاحية عبر جميع المسارات | يثبت عدة سكاكين القص من فولاذ D2/الكربيد، وسنادين التثقيب، ونطاق طابعات النقل الحراري TTO المتحركة أو TIJ متعددة الرؤوس أو الليزر واسع المجال |
| الإنتاج الصافي المقبول (Q_net) | عدد أكياس الساشيه السليمة في الدقيقة وفي الوردية بعد خصم وصلات الفيلم، وعمليات الغسيل المكانية CIP، والمرفوضات بسبب اللحام/الوزن خلال نافذة مراقبة زمنية محددة | يحول معدل الدورات في الكتالوج (خط الأساس المرجعي 20–40 قطعة/دقيقة) إلى إنتاج فعلي متحقق منه في المصنع ويحدد سعة المغذيات العلوية وماكينات الترتيب في الكرتون اللاحقة |
| مرافق المصنع / المعايير الأمريكية، والسلامة والتنظيف | جهد وتردد التغذية (208V/240V/480V بتردد 60 Hz ثلاثي الأطوار في أمريكا مقابل 220V/380V المرجعي في الكتالوج؛ 4.0–7.5 kW)، والهواء الجاف (0.6–0.8 MPa، 350–850 NL/min)، وارتفاع السقف (2,270–3,100 mm + المغذي)، وغسيل CIP لفولاذ SUS304/316L، وقواعد ATEX / NFPA 70 للكحول | يمنع عدم توافق المحولات الكهربائية، واصطدام وحدات التغذية العلوية بالسقف، وتوقفات المناطق الخطرة، وتكاليف عمالة الغسيل غير المحسوبة في الميزانية |
في هذه الصفحة
حدود عائلة العبوة — هل ماكينة الساشيه المسطح متعددة المسارات (أو ماكينة VFFS أحادية المسار للساشيه) هي البنية الهندسية الصحيحة لعبوتك؟
قبل تقييم رؤوس الجرعات أو عدد المسارات، تحقق من أن عبوتك المستهدفة هي كيس ساشيه مسطح يُغذى من رول ويُلحم على ثلاثة أو أربعة حواف محيطية—وحدد ما إذا كان حجم إنتاجك وملف تغيير الأصناف (SKU) ينتميان إلى هيكل ساشيه مسطح متعدد المسارات (2 إلى 16 مساراً) أو وحدة VFFS مدمجة / دوارة أحادية المسار للساشيه (مسار واحد). في صفحة عائلة ماكينات تعبئة الساشيه لدينا، فإن جميع السلاسل الست الأساسية للساشيه المسطح المغذى من رول (LV-400F / 680F / 980F، وLV-500SF / 700SF / 980SF، وLV-400Y / 680Y / 980Y، وLV-500SY / 700SY / 980SY، وLV-400K / 680K / 980K، وLV-500SK / 700SK / 980SK) والطرازات المرجعية المتخصصة (LV-450X بـ 4 مسارات للوشن، وLV-350X بـ 4 مسارات للحبيبات) هي ماكينات متعددة المسارات تشق رول فيلم رئيسي عريض (400–980 mm) وتشكل من 2 إلى 16 ساشيه في كل شوط سكين أفقي. لمراجعة الهندسة الأساسية للعبوة، اطلع على ما هو كيس الساشيه والمقارنة الهندسية بين الستيك باك والساشيه.
القاعدة الهندسية العملية 1 (عتبة الاختيار بين الساشيه أحادي المسار الدوار/المتقطع والساشيه المسطح متعدد المسارات): إذا كان الإنتاج الصافي المطلوب للوردية Q_net أقل من 50–70 ساشيه مقبول/دقيقة أو كان جدول التشغيل يغير عرض الساشيه النهائي (W_sachet) بمعدل 3 مرات أو أكثر في الوردية عبر تشغيلات تعاقدية قصيرة → فامنح الأولوية لبنية VFFS رأسية مدمجة أحادية المسار للساشيه، يمكن مراجعتها عبر ماكينات التعبئة الرأسية VFFS لتبسيط تغييرات المقاس. تأكد من إنتاجيتها الفعلية وقطع الغيار وزمن التغيير باستخدام المنتج والفيلم ورسم العبوة. وعلى العكس من ذلك، إذا تجاوز الحجم المستمر على عرض ساشيه ثابت (15–125 mm) معدل 80–120 ساشيه مقبول/دقيقة (>5,000–7,200 ساشيه/ساعة) → فامنح الأولوية لماكينة ساشيه مسطح متعددة المسارات (2–4 مسارات في LV-400 / 500، أو 3–10 مسارات في LV-680 / 700، أو 4–16 مساراً في LV-980) بحيث يعمل كل مسار بمعدل محافظ يبلغ 25–35 قطعة/دقيقة، مما يحافظ على 250–350 ms من زمن مكوث اللحام الحراري الأفقي.
| العبوة وبنية الماكينة | خط الأساس الهندسي القياسي ونافذة المقاسات | متى تختار هذا المسار | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| ساشيه مسطح ثلاثي اللحام متعدد المسارات (LV-400F/Y/K، LV-680F/Y/K، LV-980F/Y/K؛ 2–16 مساراً) | شريط مشقوق واحد لكل مسار يُطوى فوق محراث على شكل V (حافة جانبية مطوية واحدة + لحام جانبي رأسي واحد + لحامان عرضيان علوي/سفلي)؛ العرض 17–110 mm (في Y) أو 25–110 mm (في F/K)؛ الطول 50–180 mm؛ عرض الفيلم 400–980 mm؛ 20–40 قطعة/دقيقة | التوابل والصلصات أحادية الحصة عالية الحجم، مساحيق المشروبات، حبيبات السكر/الملح، وأكياس الساشيه المسطحة الضيقة (بعرض 17–49 mm) حيث تعظم الحافة المطوية الواحدة عرض تجويف التعبئة | نمط العطل: انحراف غير متماثل في الطي على محراث V عند تغير شد فك رول الفيلم، مما يقلص هامش اللحام الجانبي إلى أقل من 3 mm ويسبب انفجارات جانبية. الوقاية: تحديد موجه حافة فيلم أوتوماتيكي بالموجات فوق الصوتية/بصري (EPC) مع تحكم مؤازر بالشد عبر ذراع راقصة ومحاريث V مشغلة آلياً بدقة لكل مسار. |
| ساشيه مسطح رباعي اللحام متعدد المسارات (LV-500SF/SY/SK، LV-700SF/SY/SK، LV-980SF/SY/SK، LV-450X، LV-350X؛ 2–16 مساراً) | شريطا فيلم أمامي وخلفي متقابلان يُلحمان على الحواف المحيطية الأربعة كافة (مع خيار تثقيب الساشيه المزدوج الدوبلكس)؛ العرض 50–125 mm (في SF/SY/SK) أو 15–80 mm (في LV-450X / LV-350X)؛ الطول 45–180 mm؛ عرض الفيلم 400–980 mm؛ 20–40 قطعة/دقيقة | كريمات ولوشن التجميل، الجرعات الدوائية والبروبيوتيك الأحادية، مسحات الكحول/المعقمات، وأكياس الكاتشب/الصلصة العريضة التي تتطلب مظهراً مسطحاً بأربعة حواف ورقائق حاجز ألومنيوم صلبة | نمط العطل: تقوس الفيلم الأمامي نحو الخلفي أو تسريبات قنوات دقيقة في الزوايا عند تقاطعات اللحام الجانبي واللحام العرضي ذات الطبقات الأربع. الوقاية: موازنة شد مسار السحب الأمامي والخلفي، وتفريز أخاديد تخفيف الضغط عند تقاطعات الفكوك العرضية، والتحقق من جميع المسارات وفق ASTM D3078 / F1140. |
| ماكينة ساشيه مدمجة أحادية المسار / VFFS (مراجعة خاصة حسب التهيئة) | محطة تشكيل وتعبئة مفردة؛ يتم اختيار عرض الفيلم وترتيب اللحام والإنتاجية وقطع تغيير المقاس حسب المنتج والعبوة الفعليين | التشغيلات التجريبية/السريرية، طلب الوردية الأقل من 60 ساشيه/دقيقة، التغييرات اليومية المتكررة لعرض الكيس، أو الأكياس الأكبر بوزن 20–500 g على ماكينات VFFS | نمط العطل: رفع سرعة دورة المسار الواحد فوق نافذة اللحام والتماسك الساخن المعتمدة للفيلم قد يسبب انفتاح اللحام. الوقاية: الانتقال إلى هيكل ساشيه بـ 4–8 مسارات بمجرد تجاوز الطلب المستمر 80–120 ساشيه/دقيقة. |
| ستيك باك أنبوبي بلحام خلفي متعدد المسارات (LV-400BF/BK/BY، LV-680BF/BK/BY، LV-980BF/BK/BY، LV-600X؛ 2–16 مساراً) | كيس أنبوبي ضيق ملفوف حول أنابيب تشكيل رأسية بلحام خلفي طولي (زعنفي أو متراكب)؛ العرض المسطح 20–105 mm؛ الطول 50–150 mm؛ عرض الفيلم 400 / 680 / 980 mm؛ 20–40 قطعة/دقيقة | حصص الاستهلاك المباشر في الفم أو الصب في أعناق الزجاجات الضيقة (القهوة سريعة الذوبان، الكولاجين، أصابع المشروبات، جل الطاقة)؛ انتقل إلى ماكينات الستيك باك وكيفية اختيار ماكينة ستيك باك | نمط العطل: تحديد عبوة ستيك باك أنبوبية ضيقة لكريمات الوجه الكثيفة أو التصاميم الترويجية العريضة التي تتطلب العصر بالأصابع أو واجهات عرض مسطحة. الوقاية: اختيار ساشيه رباعي اللحام (LV-450X / SY) لأكياس التجميل والصلصات المسطحة العريضة. |
| الأكياس الجاهزة القائمة / بسحاب / بصنبور وخطوط أكياس الشاي الداخلية/الخارجية (LV-210، LV-160، خط أكياس الشاي) | أكياس مُشكَّلة مسبقاً تُغذى من مخزن أو مسار صنابير (ماكينات الأكياس الجاهزة)، أو كيس داخلي من ورق الترشيح داخل ظرف خارجي (ماكينة تعبئة أكياس الشاي الداخلية والخارجية) | أكياس دويباك القابلة لإعادة الإغلاق بسحاب، أو الأكياس المزودة بصنبور علوي أو زاوي صلب (LV-160)، أو أكياس الشاي الورقي المزودة بخيط وبطاقة وظرف خارجي | نمط العطل: محاولة تشكيل أكياس قائمة بسحاب قابل لإعادة الإغلاق أو أكياس شاي ترشيحية ببطاقة على هيكل VFFS للساشيه المسطح متعدد المسارات. الوقاية: فصل الأكياس الجاهزة وخطوط أكياس الشاي ثنائية المرحلة عن طلبات عروض أسعار (RFQ) الساشيه المسطح المغذى من رول قبل تحديد معدات الجرعات. |
الخطوة 1 — كيف تحدد ريولوجيا المنتج، وقابلية انضغاط المسحوق وفق USP <616>، ولزوجة السائل نظام الجرعات؟
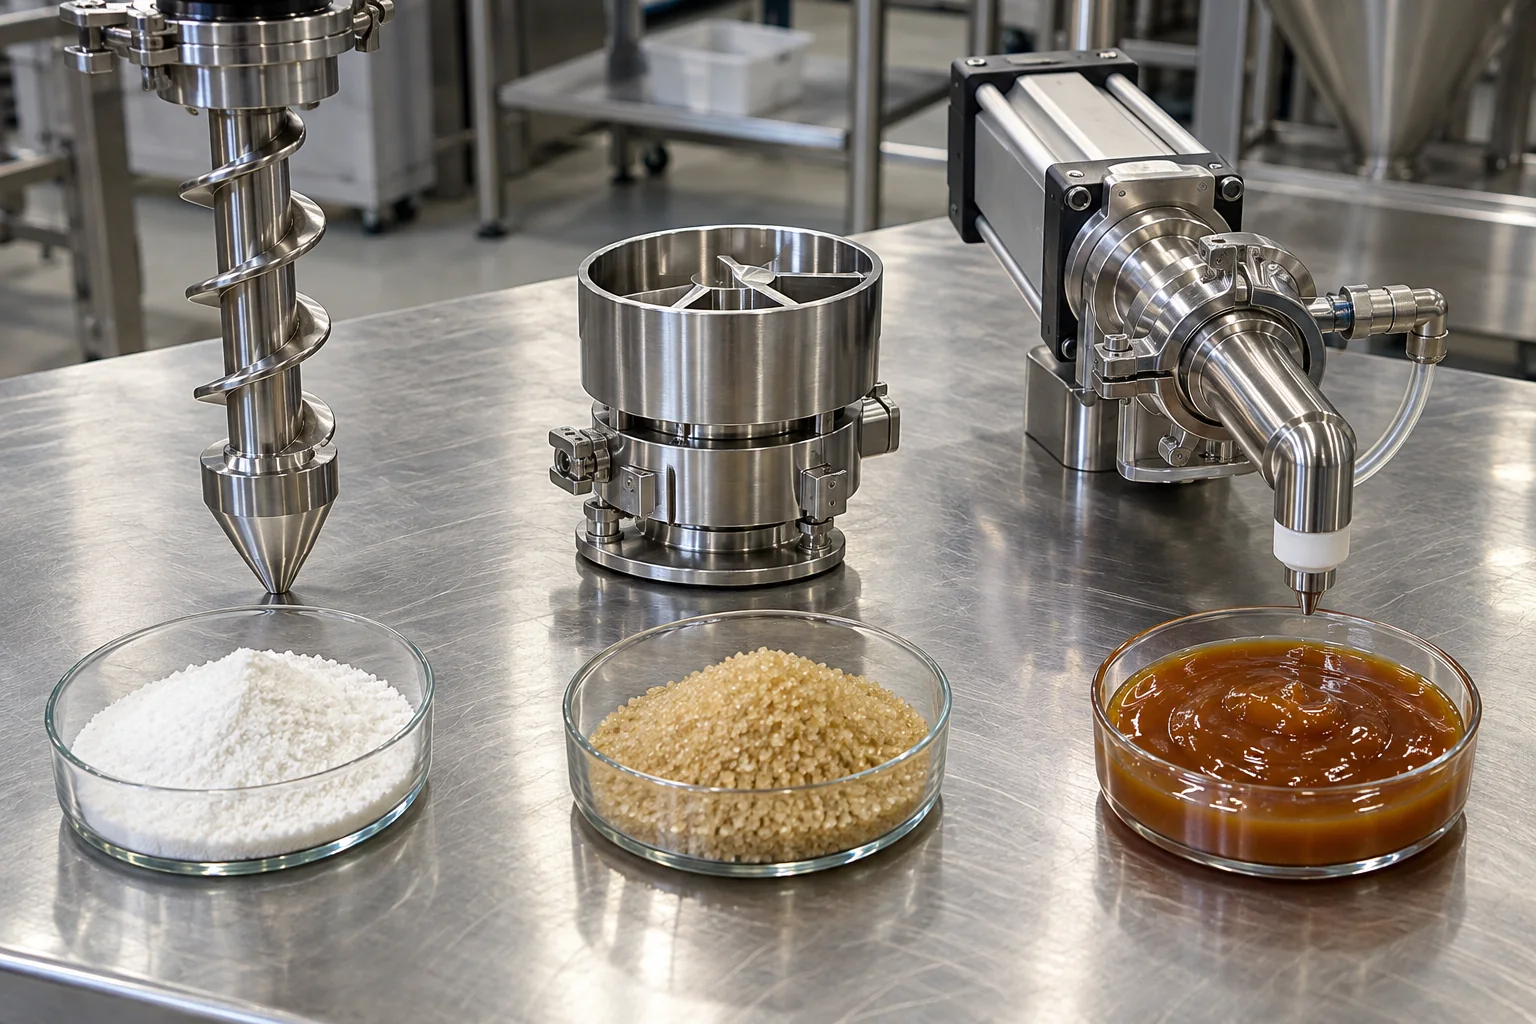
تفرض ريولوجيا المنتج آلية الجرعات، وتثبت آلية الجرعات بدورها فرع السلسلة. في ماكينة الساشيه متعددة المسارات، يجب أن تقيس وحدة الملء شحنة دقيقة بالجرام أو المليلتر داخل جميع جيوب الساشيه المفتوحة وعددها N_lanes خلال 0.5 إلى 1.0 ثانية بين أشواط اللحام العرضي الأفقي دون إثارة غبار المسحوق، أو ارتداد البلورات الصلبة، أو تكوين خيوط سائلة عبر حواف اللحام البالغ عرضها 6–10 mm. نحن ننظم تشكيلة ماكينات الساشيه المغذاة من رول في ثلاثة فروع حسب المنتج: مثاقب لولبية مؤازرة رأسية للمساحيق الناعمة/المتماسكة (LV-400F / 680F / 980F ثلاثية اللحام وLV-500SF / 700SF / 980SF رباعية اللحام)، ومضخات مكبسية أو فصية دوارة للصلصات والمعاجين واللوشن والسوائل اللزجة (LV-400Y / 680Y / 980Y ثلاثية اللحام، وLV-500SY / 700SY / 980SY رباعية اللحام، وLV-450X)، وأكواب تلسكوبية حجمية أو بوابات دوارة للحبيبات حرة التدفق (LV-400K / 680K / 980K ثلاثية اللحام، وLV-500SK / 700SK / 980SK رباعية اللحام، وLV-350X). يجب توصيف المساحيق الجافة بموجب **USP <616> (الكثافة الظاهرية والكثافة المطروقة للمساحيق) وUSP <1174> (تدفق المساحيق)** قبل طلب عروض الأسعار:
- المعادلة (مؤشر كار للانضغاطية وفق USP <616>، ونسبة هاوسنر، وحجم جيب الساشيه المطلوب): CI (%) = 100 * (rho_tapped - rho_bulk) / rho_tapped، وHR = rho_tapped / rho_bulk، وV_pocket (cm3) = (M_target / rho_bulk) * k_headspace، حيث rho_bulk هي الكثافة الظاهرية المصبوبة غير المطروقة (g/cm3)، وrho_tapped هي الكثافة المطروقة ميكانيكياً (g/cm3)، وM_target هو وزن الجرعة المستهدف (g)، وk_headspace (1.25–1.35) هو معامل حجم الجيب غير المستقر المطلوب للحفاظ على 20–25 mm من الفراغ الرأسي الخالي من المنتج أسفل اللحام العرضي العلوي.
- مثال تطبيقي (جرعات ساشيه مسحوق الإلكتروليت والكولاجين المتماسك وحجم الجيب): لساشيه إلكتروليت وكولاجين بوزن مستهدف M_target = 8.0 g مع كثافة ظاهرية مصبوبة مقاسة rho_bulk = 0.45 g/cm3 وكثافة مطروقة rho_tapped = 0.60 g/cm3، يكون مؤشر كار للانضغاطية CI = 100 * (0.60 - 0.45) / 0.60 = 25.0% ونسبة هاوسنر HR = 0.60 / 0.45 = 1.33. حجم المسحوق غير المستقر عند السقوط هو V_dose = 8.0 / 0.45 = 17.78 cm3 (17.8 mL)، مما يتطلب سعة جيب داخلية للساشيه قدرها V_pocket = 17.78 * 1.30 = 23.1 cm3 (ساشيه رباعي اللحام بمقاس 65 × 100 mm على LV-500SF / 700SF / 980SF). ولأن CI = 25.0% > 18% (HR > 1.22)، فإن الأكواب الحجمية بالجاذبية تُكوّن جسوراً هوائية وتنحرف بمقدار ±8–12%؛ لذا حدد مثقاباً لولبياً مؤازراً رأسياً مغلقاً متعدد المسارات (سلاسل F / SF) مع تقليب بطيء لكسر الجسور، ومخاريط إغلاق سفلية، وشفط غبار بالتفريغ عند منطقة الفكوك.
القاعدة الهندسية العملية 2 (عتبة مؤشر كار USP <616> ولزوجة السوائل / الجرعات بالشفط الارتدادي): إذا تجاوز مؤشر كار للانضغاطية (CI) وفق USP <616> للمسحوق الجاف نسبة 18% (HR > 1.22) أو تجاوزت الجسيمات الناعمة <75 μm نسبة 15% من وزن التشغيلة (معزول البروتين، الحليب المجفف، الماتشا، التوابل، أو الخلطات الدوائية، كما هو موضح في الملاحظات الهندسية لتعبئة الساشيه بالمساحيق من Fill-Package) → فامنح الأولوية لمثقاب لولبي مؤازر رأسي مغلق متعدد المسارات (LV-400F / 680F / 980F أو LV-500SF / 700SF / 980SF) مع معايرة مؤازرة مستقلة لكل مسار وشفط غبار بالتفريغ بدلاً من الأكواب الحجمية (K / SK / LV-350X). وبالنسبة للسوائل والمعاجين، إذا تجاوزت اللزوجة عند حرارة التعبئة 1,500 cP (الكاتشب، المايونيز، الخردل، العسل، كريم الوجه على LV-450X، أو الجل الرياضي على LV-500SY / 700SY / 980SY) أو كانت تحمل جزيئات >1.5 mm → فامنح الأولوية لمضخات المكبس ذات الصمام الدوار أو المضخات الفصية المستقلة لكل مسار مع إغلاق إيجابي هوائي وفوهات شفط ارتدادي نشطة (suck-back) بالإضافة إلى قادوس مزدوج الجدران مسخن بمقلب، لأن سحب السطح الهلالي النهائي للسائل بمقدار 2–4 mm داخل طرف الفوهة يمنع تكون الخيوط اللزجة المرنة عبر منطقة اللحام الأفقي.
| فئة ريولوجيا المنتج وخط الأساس لسلسلة LINEVO | معاملات المشتري الواجب تدوينها قبل طلب السعر | آلية الجرعات المدرجة ونطاق التكييف المساعد | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| المساحيق الجافة الناعمة أو المغبرة أو المتماسكة (ثلاثي اللحام LV-400F / 680F / 980F ورباعي اللحام LV-500SF / 700SF / 980SF؛ البروتين، الحليب المجفف، القهوة، الماتشا، الأدوية) | قيمتا rho_bulk وrho_tapped وفق USP <616> (g/cm3)، ومؤشر كار CI (%)، ونسبة النواعم <75 μm (%)، والحساسية للرطوبة/الاسترطاب، والجرعة المستهدفة (g) والتفاوت المسموح | مثاقب لولبية مؤازرة رأسية متعددة المسارات مع معايرة دفع مؤازر مستقلة لكل مسار، ومقلب بطيء لكسر الجسور في القادوس، وأنابيب مثقاب ممتدة لأسفل الكيس، وغطاء شفط غبار بالتفريغ عند منطقة الفكوك | نمط العطل: سحابة غبار متطايرة تغطي طبقة اللحام الداخلية LLDPE/CPP قبل إغلاق الفكوك، مما يخفض قوة تقشير اللحام ASTM F88 بأكثر من 50% ويخلق أكياساً مسربة. الوقاية: تمديد أنابيب المثقاب لأسفل منطقة اللحام العلوي، وتركيب مخاريط ميكانيكية مانعة للانسكاب، وتطبيق شفط بالتفريغ ذي ضغط سلبي عند فكوك اللحام العرضي. |
| الصلصات اللزجة والتوابل والمعاجين المحتوية على جزيئات (ثلاثي اللحام LV-400Y / 680Y / 980Y ورباعي اللحام LV-500SY / 700SY / 980SY؛ الكاتشب، الخردل، الباربيكيو، المايونيز، العسل، جل الطاقة) | اللزوجة (1,500–50,000+ cP) عند حرارة التعبئة (°C)، وأقصى حجم للجزيئات اللينة (mm)، والحموضة (pH) ونسبة الملح/الكلوريد %، وحجم التعبئة المستهدف (مثل 5–100 mL في تهيئة الكاتشب LV-500SY، قابل للتوسيع إلى 500 mL) | مضخات مكبس أو مضخات فصية بصمام دوار مستقلة لكل مسار، وفوهات شفط ارتدادي هوائية مانعة للتنقيط، وصمامات مانعة للانسداد للجزيئات، وقادوس مسخن مزدوج الجدران بالماء/الزيت مع مقلب كاشط، ووصلات صحية tri-clamp للغسيل المكاني CIP | نمط العطل: امتداد خيوط الصلصة اللزجة المرنة أو انحشار بذور الخردل عبر شريط اللحام العرضي الأفقي البالغ عرضه 6–10 mm، مما يخلق قنوات زيتية تنفجر تحت ضغط اختبار ASTM F1140. الوقاية: إلزامية وجود فوهات شفط ارتدادي هوائية لكل مسار (ارتداد 2–4 mm)، وقطع قصي بصمام دوار، وتسخين القادوس المزدوج الجدران. |
| اللوشن التجميلي وكريمات الوجه والسيروم والشامبو الرغوي (التهيئة التجميلية رباعية المسارات LV-450X وتهيئات الشامبو متعددة المسارات) | منحنى اللزوجة، ومؤشر إرغاء المواد الفعالة سطحياً، والتوافق مع الزيوت العطرية/المواد الفعالة، والجرعة المستهدفة (1–30 mL في LV-450X)، ومتطلبات التلامس من فولاذ SUS304 مقابل SUS316L | مضخات مكبس دقيقة مؤازرة/هوائية مع فوهات شفط ارتدادي للكريمات أو فوهات سفلية منخفضة القص مانعة للرغوة للشامبو، وخزان تغذية مضغوط بارتفاع سائل ثابت، وخيار الأجزاء الملامسة من SUS316L | نمط العطل: صعود رغوة دقيقة من المواد الفعالة سطحياً إلى منطقة اللحام المنصهرة أثناء تعبئة الشامبو، مما يسبب لحامات منتفخة أو غير مكتملة في اختبار التماسك الساخن ASTM F1921. الوقاية: استخدام منحنيات تباطؤ للمضخة المؤازرة، وأطراف فوهات مغمورة مانعة للرغوة، وتغذية عبر مشعب مضغوط خالٍ من الهواء. |
| معقمات اليدين الكحولية والسوائل الموضعية القابلة للاشتعال (تهيئات الساشيه رباعي اللحام بـ 4 مسارات للمعقمات والسلامة المضادة للانفجار) | تركيز الإيثانول أو الأيزوبروبانول (% v/v، ونقطة الوميض °C)، واللزوجة (جل مقابل سائل بخاخ)، والحجم المستهدف (1–50 mL في تهيئة المعقم بـ 4 مسارات)، وتصنيف المنطقة الخطرة في المصنع | مضخات مكبس موجبة الإزاحة متعددة المسارات مقترنة بمكونات كهربائية مضادة للانفجار (ATEX Ex d / NFPA 70 الفئة I القسم 1/2)، وحساسات آمنة جوهرياً، وقضبان نشطة لإزالة الكهرباء الساكنة عن الفيلم، وشفط موضعي للأبخرة | نمط العطل: اشتعال بشرارة كهروستاتيكية على رول الفيلم البوليمري أثناء الفك في وجود بخار كحول بتركيز 60–80%، أو انتفاخ طبقات اللحام الداخلية القياسية من LDPE بفعل الكحول. الوقاية: تحديد أنظمة تحكم معتمدة مضادة للانفجار، وقضبان تأيين مانعة للاستاتيكية، وموانع تسرب من PTFE/FFKM مقاومة للمذيبات، وطبقات لحام داخلية من الأيونومر/البوليمر المشترك. |
| الحبيبات البلورية حرة التدفق وبلورات المشروبات (ثلاثي اللحام LV-400K / 680K / 980K، رباعي اللحام LV-500SK / 700SK / 980SK، وLV-350X بوزن 1–50 g وحبيبات المشروبات بـ 4 مسارات 1–30 g) | نطاق منخل الحبيبات (mm)، ومؤشر كار CI <= 15% (HR <= 1.18)، والكثافة الظاهرية (g/cm3)، وحد هشاشة/تكسر البلورات، والشحنة الساكنة، ووزن التعبئة المستهدف (1–30 g أو 1–50 g في LV-350X) | أكواب جرعات حجمية تلسكوبية متعددة المسارات أو بوابات قياس دوارة مع تعديل الحجم دون أدوات، ومساعد تدفق اهتزازي، وقضبان إزالة الكهرباء الساكنة | نمط العطل: ارتداد بلورات السكر أو الملح المتأخرة في السقوط نحو فكوك اللحام العرضي أثناء إغلاقها، مما يسحق البلورات الصلبة عبر حاجز رقائق الألومنيوم ويحدث ثقوباً دقيقة. الوقاية: تقديم توقيت إغلاق البوابة بمقدار 120–180 ms قبل إغلاق الفكوك والحفاظ على فراغ رأسي صافٍ >=20 mm فوق المنتج المستقر. |
| السوائل الخفيفة المائية حرة التدفق (صلصة الصويا، الخل، الزيت، غسول الفم، المركزات السائلة؛ <200–500 cP) | اللزوجة (<200 cP)، والوزن النوعي، وسلوك التناثر/التنقيط، ومحتوى الكلوريد/الحمض، وما إذا كان المطلوب ستيك أنبوبي (سلسلة BY) أو ساشيه مسطح (سلسلتا Y/SY) | تُعالج على سلسلة الستيك ذي اللحام الخلفي (LV-400BY / 680BY / 980BY) أو تهيئات الساشيه المسطح ثلاثي/رباعي اللحام باستخدام مضخات مكبس دقيقة أو تمعجية أو ترسية مع صمامات عدم رجوع مانعة للتنقيط يتم تأكيدها بتجربة عينات | نمط العطل: تناثر السائل عالي السرعة وتبليله لمنطقة اللحام الجانبي الرأسي أو العرضي الأفقي عند خروج السائل من الفوهة، مما يسبب انفجارات بخارية أثناء اللحام الحراري. الوقاية: تحديد فوهات سفلية منخفضة السرعة، وصمامات عدم رجوع شعرية مانعة للتنقيط، وتوقيت إغلاق الفكوك العرضية بعد استقرار سطح السائل. |
قارن التهيئات الخاصة بكل فرع وجداول السلاسل في دليل ماكينات تعبئة المساحيق متعددة المسارات في ستيك باك وساشيه (ساشيه مسحوق البروتين بمثقاب لولبي مؤازر، وساشيه المساحيق الدوائية المطابق لـ cGMP، وساشيه المساحيق الدوائية المعياري سريع التغيير) وفي دليل ماكينات تعبئة السوائل والصلصات في ستيك باك وساشيه (ساشيه الكاتشب رباعي اللحام LV-500SY، وساشيه الكاتشب بمضخات صحية مانعة للتنقيط، وساشيه الخردل للصلصات الغنية بالجزيئات، وساشيه الشامبو بجرعات مانعة للرغوة، وساشيه اللوشن وكريم الوجه LV-450X، وساشيه معقم اليدين بـ 4 مسارات، وساشيه المعقمات للمناطق الخطرة، وساشيه حبيبات المشروبات الصلبة بـ 4 مسارات، وساشيه الحبيبات رباعي اللحام LV-350X).
الخطوة 2 — كيف تحدد هندسة اللحام الثلاثي مقابل الرباعي وعرض الساشيه وعرض الفيلم الرئيسي (W_web) هيكل الماكينة؟
حدد دائماً العرض المسطح للساشيه النهائي (W_sachet) وطول القطع (L_sachet) بالمليمتر—وليس مجرد حجم الجرعة بالمليلتر أو الجرام. وكما هو موضح في الدليل الهندسي لمشتري الساشيه من Ruida والنظرة التقنية العامة للساشيه رباعي اللحام من Omag، فإن عرض الساشيه النهائي ونمط اللحام يتحكمان معاً في كيفية تشكيل كل مسار من الرول الرئيسي ويثبتان عرض رول الفيلم الرئيسي المطلوب (W_web). ففي ماكينة الساشيه ثلاثي اللحام (LV-400F / 680F / 980F، وLV-400Y / 680Y / 980Y، وLV-400K / 680K / 980K)، يُطوى كل شريط مشقوق طولياً فوق محراث مثلث على شكل V بحيث تكون إحدى الحافتين الرأسيتين طية طبيعية بينما تُلحم الحافة الرأسية المقابلة والطرفان العلوي والسفلي حرارياً. أما في ماكينة الساشيه رباعي اللحام (LV-500SF / 700SF / 980SF، وLV-500SY / 700SY / 980SY، وLV-500SK / 700SK / 980SK، وLV-450X، وLV-350X)، فيُشق الفيلم الرئيسي إلى أشرطة أمامية وخلفية متطابقة (أو يُغذى من رولين مزدوجين) تلتقي وجهاً لوجه بين بكرات لحام جانبي رأسي مسخنة متقابلة وفكوك لحام عرضي أفقية:
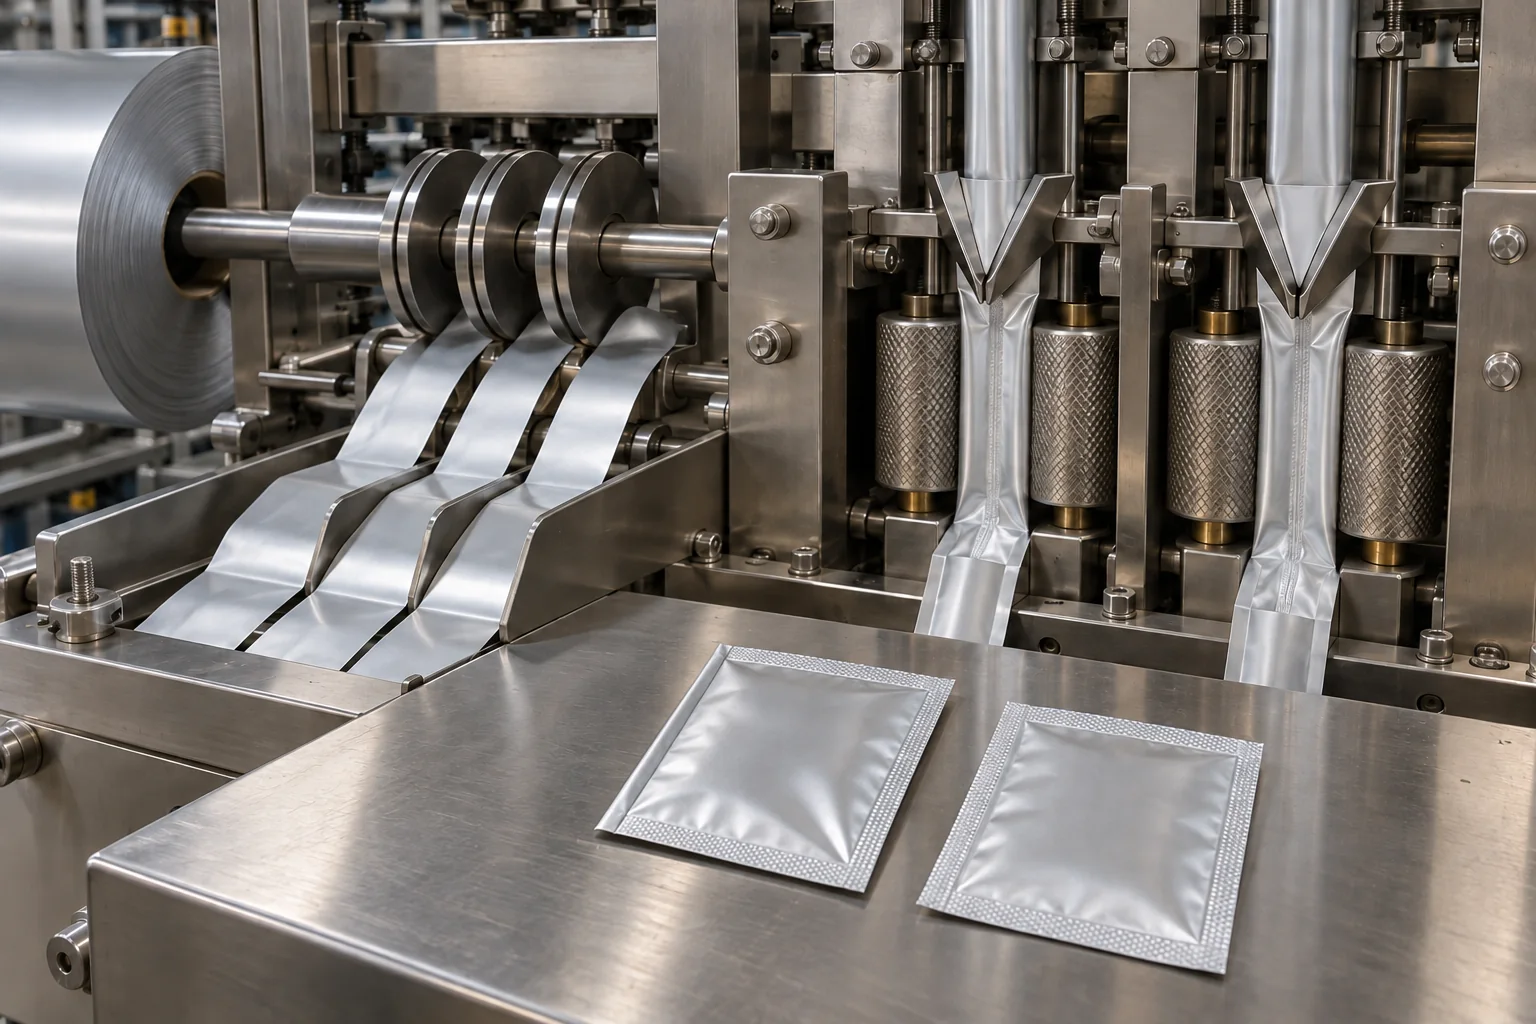
- المعادلة (عرض الشريط المشقوق للحام الثلاثي مقابل الرباعي، وعرض التجويف الصافي، وعرض الفيلم الرئيسي متعدد المسارات): للساشيه المطوي ثلاثي اللحام، يكون عرض الشريط المشقوق لكل مسار هو W_strip_3side (mm) = (2 * W_sachet) + S_fold (مع سماحية تتبع الطي 2–4 mm)، وعرض جيب التعبئة الداخلي الصافي هو W_cavity_3side = W_sachet - b_side، حيث b_side (6–10 mm) هو عرض حافة اللحام الجانبي الرأسي المفرد. أما للساشيه رباعي اللحام المشقوق من رول رئيسي واحد، فيتطلب كل مسار لوحين أمامي وخلفي بعرض W_sachet، لذا فإن W_strip_4side (mm) = 2 * W_sachet، وعرض جيب التعبئة الداخلي الصافي هو W_cavity_4side = W_sachet - (2 * b_side)، و**إجمالي عرض رول الفيلم الرئيسي هو W_web (mm) = (N_lanes * 2 * W_sachet) + E_trim**، حيث E_trim (15–25 mm) هو إجمالي سماحية توجيه/تشذيب الحواف الخارجية للفيلم.
- مثال تطبيقي (عرض الفيلم الرئيسي لـ 6 مسارات رباعية اللحام والارتقاء بحجم الهيكل): افترض أنك تحدد N_lanes = 6 مسارات لساشيه مسحوق أو صلصة رباعي اللحام بعرض W_sachet = 65 mm × طول L_sachet = 100 mm مع حواف لحام جانبي رأسي b_side = 7.5 mm وهامش حافة خارجية E_trim = 20 mm. يكون عرض تجويف التعبئة الصافي هو W_cavity_4side = 65 - (2 * 7.5) = 50 mm (مقابل 65 - 7.5 = 57.5 mm في ساشيه ثلاثي اللحام بنفس العرض الخارجي). يستهلك كل مسار W_strip_4side = 2 * 65 = 130 mm من عرض الفيلم، مما يتطلب عرض رول رئيسي قدره W_web = (6 * 130) + 20 = 800 mm. وبما أن 800 mm يتجاوز الحد الأقصى لعرض الفيلم البالغ 700 mm في هيكل LV-700SF أو LV-700SY، فإن تشغيل 6 مسارات كاملة لساشيه بعرض 65 mm يتطلب الارتقاء إلى هيكل 980 mm من طراز LV-980SF أو LV-980SY (4–16 مساراً، أقصى عرض للفيلم 980 mm)—أو تهيئة 5 مسارات (W_web = 5 * 130 + 20 = 670 mm <= 700 mm) على هيكل LV-700SF / LV-700SY.
القاعدة الهندسية العملية 3 (عتبة عرض الساشيه وصلابة الحاجز بين الفيلم المطوي ثلاثي اللحام والفيلم المتقابل رباعي اللحام): إذا كان عرض الساشيه النهائي W_sachet ضيقاً (17–49 mm في ماكينات السوائل/الصلصات LV-400Y / 680Y / 980Y أو 25–49 mm في ماكينات المساحيق/الحبيبات LV-400F / 680F / 980F وسلسلة K) ويستخدم رقائق مرنة (<=80 μm) → فامنح الأولوية لسلسلة الطي بمحراث V ثلاثية اللحام (F / Y / K) لأن إلغاء اللحام الجانبي الرأسي الثاني يوفر 6–10 mm (15–22%) إضافية من عرض تجويف التعبئة الصافي؛ وعلى العكس، إذا كان W_sachet بين 50–125 mm (LV-500SF / 700SF / 980SF، وLV-500SY / 700SY / 980SY، وLV-500SK / 700SK / 980SK)، أو يستخدم رقائق ألومنيوم عالية الحاجز وصلبة (>=90–120 μm أو قلب ألومنيوم >=12 μm قد يتشقق بالانثناء على طول طية محراث V الحادة بزاوية 180°)، أو يتطلب رسومات أمامية/خلفية متماثلة أو عبوات مزدوجة مثقبة (دوبلكس) → فامنح الأولوية لسلسلة الفيلم المزدوج المتقابل رباعية اللحام (SF / SY / SK).
| السلسلة أو التهيئة | المسارات وأقصى عرض للفيلم الرئيسي (W_web_max) | عرض × طول الساشيه النهائي (mm) | القدرة والوزن والأبعاد الكلية (طول × عرض × ارتفاع) | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| سلسلة المساحيق ثلاثية اللحام: LV-400F / LV-680F / LV-980F | 2–4 مسارات (فيلم 400 mm) | 3–10 مسارات (فيلم 650 mm) | 4–16 مساراً (فيلم 950 mm)؛ 20–40 قطعة/دقيقة | العرض: 25–75 mm (400F) | 25–100 mm (680F) | 25–110 mm (980F). الطول: 50–150 mm | 4.5 / 6.0 / 7.5 kW (220V 50/60 Hz)؛ 500 / 650 / 800 kg؛ 700×1375×2560 mm | 1350×1600×2550 mm | 1650×1800×2650 mm | نمط العطل: نقص تغذية المثاقب في المسارات الخارجية عبر قواديس بعرض 650–950 mm أو انحراف تتبع الطي بمحراث V في الأكياس الضيقة 25–40 mm. الوقاية: تحديد تغذية مسحوق ثنائية المدخل محكومة المستوى، ومعايرة مؤازرة للمثقاب لكل مسار، وتوجيه حافة الفيلم EPC بمحرك. |
| سلسلة المساحيق رباعية اللحام: LV-500SF / LV-700SF / LV-980SF | 2–4 مسارات (فيلم 500 mm) | 3–10 مسارات (فيلم 700 mm) | 4–16 مساراً (فيلم 980 mm)؛ 20–40 قطعة/دقيقة | العرض: 50–125 mm عبر الهياكل الثلاثة كافة. الطول: 45–160 mm | 4.0 / 5.5 / 7.0 kW؛ 650 / 850 / 1,000 kg؛ 1610×1375×2880 mm | 1750×1445×2960 mm | 1956×1600×3100 mm | نمط العطل: انحناء منتصف البحر عبر قضبان اللحام العرضي بطول 700–980 mm أو الاصطدام بالسقف العلوي في هيكل LV-980SF البالغ ارتفاعه 3,100 mm. الوقاية: طلب فكوك عرضية PID متعددة المناطق مدعومة من المنتصف والتحقق من خلوص ارتفاع سقف المصنع >=3,500 mm. |
| سلسلة السوائل والصلصات ثلاثية اللحام: LV-400Y / LV-680Y / LV-980Y | 2–4 مسارات (فيلم 400 mm) | 3–10 مسارات (فيلم 680 mm) | 4–16 مساراً (فيلم 980 mm)؛ 20–40 قطعة/دقيقة | العرض: 17–75 mm (400Y) | 17–100 mm (680Y) | 17–110 mm (980Y). الطول: 50–180 mm | 4.5 / 6.0 / 7.5 kW؛ 500 / 650 / 800 kg؛ 700×1375×2380 mm | 1350×1600×2550 mm | 1650×1800×2650 mm | نمط العطل: ضغط السائل الهيدروستاتيكي الداخلي الذي يفجر اللحام الجانبي الرأسي الوحيد في أكياس الصلصة فائقة الضيق 17–30 mm. الوقاية: الحفاظ على عرض لحام جانبي رأسي >=6–8 mm والتحقق من عتبة الانفجار وفق ASTM F1140 / F2054. |
| سلسلة السوائل والصلصات رباعية اللحام: LV-500SY / LV-700SY / LV-980SY | 2–4 مسارات (فيلم 500 mm) | 3–10 مسارات (فيلم 700 mm) | 4–16 مساراً (فيلم 980 mm)؛ 20–40 قطعة/دقيقة | العرض: 50–125 mm عبر الهياكل الثلاثة كافة. الطول: 45–160 mm (تهيئة الكاتشب تغطي 5–100 mL، قابلة للتوسيع إلى 500 mL) | 4.0 / 5.5 / 7.0 kW؛ 650 / 850 / 1,000 kg؛ 1540×1375×2270 mm | 1790×1445×2340 mm | 1940×1600×2650 mm | نمط العطل: تسريبات شعرية في الزوايا عند تقاطع الطبقات الأربع حيث تتقاطع اللحامات الجانبية الرأسية المخرشة مع قضيب اللحام النهائي الأفقي. الوقاية: تفريز تعاريج تخفيف الضغط عند تقاطعات الفكوك العرضية وإقران فوهات الشفط الارتدادي الهوائية بتحكم PID مستقل للمناطق. |
| سلاسل الحبيبات ثلاثية ورباعية اللحام: LV-400K / 680K / 980K وLV-500SK / 700SK / 980SK | 2–4 مسارات | 3–10 مسارات | 4–16 مساراً (تطابق عروض الفيلم الرئيسي لسلسلتي F وSF البالغة 400/650/950 mm و500/700/980 mm)؛ 20–40 قطعة/دقيقة | ثلاثي اللحام K: 25–75 / 25–100 / 25–110 × 50–150 mm. رباعي اللحام SK: 50–125 × 45–160 mm | تطابق الهياكل الإنشائية لسلسلة F (500–800 kg، 4.5–7.5 kW) وسلسلة SF (650–1,000 kg، 4.0–7.0 kW) مع وحدات علوية بأكواب حجمية | نمط العطل: انحراف الوزن في الأكواب الحجمية عندما تتغير الكثافة الظاهرية للحبيبات بأكثر من ±4% أو ارتداد الحبيبات داخل الفكوك العرضية أثناء الإغلاق. الوقاية: تركيب ألواح معايرة تلسكوبية قابلة للضبط، وتقديم توقيت إغلاق البوابة، والتحقق من حجم الكوب مقابل كثافة USP <616>. |
| التهيئات المرجعية المتخصصة رباعية المسارات: LV-450X (لوشن)، وLV-350X (حبيبات)، ومعقم اليدين بـ 4 مسارات | 4 مسارات نشطة؛ أقصى عرض للفيلم <=480 mm (في LV-450X)، أو <=420 mm (حبيبات المشروبات بـ 4 مسارات)، أو <=400 mm (معقم اليدين بـ 4 مسارات) | LV-450X: 15–60 × 50–160 mm (1–30 mL). LV-350X: 30–80 × 50–180 mm (1–50 g). حبيبات 4 مسارات: 20–60 × 50–180 mm (1–30 g). المعقم: 30–80 × 50–160 mm (1–50 mL) | مساحات أرضية خاصة بكل تهيئة؛ يحدد طراز LV-450X هواء بضغط 0.6–0.8 MPa ومعدل 0.35 m3/min (350 NL/min) وخيارات تلامس SUS304/SUS316 | نمط العطل: التعامل مع عرض ضيق خاص بتهيئة معينة (مثل اللحام الرباعي بعرض 15–49 mm في LV-450X) باعتباره قياسياً عبر جميع هياكل SF/SY. الوقاية: تثبيت الطراز الدقيق وأبعاد محاريث التشكيل/البكرات مقابل رسم الساشيه الخاص بك في عرض السعر المكتوب. |
لاحظ كيف تعمل تغييرات عرض الساشيه مقابل تغييرات طول الساشيه ميكانيكياً: إن تغيير طول الساشيه النهائي (L_sachet) ضمن نافذة الطراز (45–160 mm أو 50–150 mm أو 50–180 mm) هو ضبط إلكتروني عبر شاشة HMI لسحب الفيلم المؤازر وحساس العلامة الضوئية لا يتطلب تغيير أي قطع معدنية. أما تغيير عرض الساشيه النهائي (W_sachet) فيغير عرض الشريط المشقوق W_strip عبر كل مسار—مما يتطلب إعادة تموضع سكاكين الشق الدورانية، وإعادة ضبط المسافات بين حلقات بكرات اللحام الجانبي الرأسي، وتركيب طوايات محراث V جديدة، وضبط خطوة فوهات الجرعات، ومطابقة مجاري التفريغ. اذكر كل عرض صنف (SKU) مسبقاً وراجع صفحة قطع الغيار وقطع تغيير المقاسات ليتم تصميم أطقم التغيير متعددة العروض قبل التصنيع.
الخطوة 3 — كيف تتحكم بنية رقائق الحاجز، وطبقات اللحام المطابقة لـ FDA 21 CFR 177.1520، والتسجيل المزدوج في عملية اللحام؟
حدد تركيبة رول الفيلم جنباً إلى جنب مع منتجك—وليس بعد طلب الماكينة أبداً. يعتمد الساشيه المسطح على التوصيل الحراري عبر الطبقة الحاملة الخارجية (PET أو BOPP أو Nylon/OPA أو ورق) وطبقة الحاجز الوسطى (رقائق الألومنيوم أو VMCPP أو VMPET أو SiOx/AlOx) لصهر طبقة اللحام الحراري الداخلية (LLDPE أو mLLDPE أو CPP أو Surlyn/أيونومر) تحت بكرات اللحام الجانبي الرأسي الدوارة وفكوك اللحام العرضي الأفقي الترددية. وفي تهيئة الحبيبات رباعية المسارات من LINEVO، تشمل الرقائق المتوافقة OPP/CPP، وPT/PE، وKOP/CPP، ورقائق الألومنيوم (PET/AL/LLDPE أو PET/AL/CPP)، وPaper/PE، بينما تعمل تهيئات العناية الشخصية والصلصات على تراكيب متعددة الطبقات عالية الحاجز من رقائق الألومنيوم والأفلام الممعدنة.
- طبقة اللحام الداخلية المطابقة لـ FDA 21 CFR 177.1520 والتوافق الكيميائي: بالنسبة لأكياس الساشيه الخاصة بالأغذية والمشروبات والمكملات الغذائية في السوق الأمريكي، يجب أن تتوافق طبقة اللحام الداخلية من البولي أوليفين (LLDPE أو الميتالوسين mLLDPE أو CPP) مع حدود المواد القابلة للاستخلاص ودرجة الانصهار في FDA 21 CFR 177.1520. وعند تعبئة الزيوت العطرية، أو الصلصات منخفضة الأس الهيدروجيني (pH 3.2–4.2)، أو معقمات اليدين المحتوية على كحول بنسبة 60–80%، قد ينتفخ LDPE القياسي أو ينفصل؛ لذا حدد طبقة لحام داخلية من الأيونومر (Surlyn)، أو بوليمر EAA المشترك، أو mLLDPE المقاوم للكيماويات مع طبقات ربط لاصقة حاجزة.
- نافذة التماسك الساخن ASTM F1921 مقابل الرقائق أحادية المادة القابلة للتدوير: توفر رقائق الألومنيوم القياسية (PET 12 μm / AL 7–12 μm / LLDPE 40–60 μm) نافذة لحام واسعة تتراوح بين 35–50°C لأن طبقة PET الخارجية تقاوم الانصهار حتى 250°C بينما تلحم طبقة mLLDPE الداخلية عند 115–145°C. أما الرقائق أحادية المادة القابلة للتدوير BOPE/PE أو MOPP/CPP والتراكيب الورقية القابلة للتحلل فتضيق النافذة الحرارية إلى 8–15°C؛ فإذا كنت تخطط لتشغيل فيلم أحادي البولي أوليفين أو ورقي، فاشترط تحكماً مستقلاً في الحرارة PID بدقة (±1.0°C) على كل زوج بكرات رأسية وكل منطقة فك عرضي وتحقق من ذلك عبر تجربة عينات قبل الطلب.
- تسجيل العلامة الضوئية (Eye-Mark) ومحاذاة الفيلم المزدوج رباعي اللحام: في الرولات المطبوعة، يتتبع حساس تباين كهروضوئي (قياسي في سلسلة LV-500SY ومتاح عبر جميع السلاسل) العلامة الضوئية المطبوعة (شريط عالي التباين بمقاس عادةً 3 × 10 mm) لمزامنة القطع العرضي الأفقي. وفي أكياس الساشيه رباعية اللحام ذات التصاميم المسجلة على كلٍّ من الوجهين الأمامي والخلفي—أو أكياس الساشيه المزدوجة (الدوبلكس) المتصلة بتثقيب رأسي وسطي (كما في خطوط Omag C3 وINVpack MVA)—حدد نظام تحكم في تسجيل الفيلم المزدوج لكي تظل الرسومات الأمامية والخلفية متطابقة ضمن حدود ±1.0 mm.
| بنية الرقائق والسماكة النموذجية | درجة حرارة اللحام وملف الحاجز | تطبيقات الساشيه الأساسية | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| رقائق ألومنيوم ثلاثية الطبقات: PET/AL/LLDPE أو PET/AL/mLLDPE (75–120 μm؛ ألومنيوم 7–12 μm) | حرارة الفك 140–185°C؛ نفاذية أكسجين/رطوبة شبه معدومة (OTR <0.05 cm3/m2·day، وWVTR <0.05 g/m2·day)؛ طبقة لحام FDA 21 CFR 177.1520 | المساحيق الدوائية والبروبيوتيك، أكياس الكاتشب/الخردل، كريمات الوجه التجميلية (LV-450X)، المعقمات الكحولية، وجل الطاقة | نمط العطل: تشقق بالانثناء لطبقة رقائق الألومنيوم ذات سماكة 7–9 μm فوق أنوف محراث V الحادة ثلاثية اللحام، أو انفصال الطبقات في الزوايا رباعية الطبقات تحت ضغط الفكوك العرضية المفرط. الوقاية: تفضيل البكرات المتقابلة رباعية اللحام (SF/SY/SK) لرقائق الألومنيوم الصلبة >=90 μm وتفريز أخاديد تخفيف الضغط في زوايا الفكوك العرضية. |
| رقائق الأفلام الشفافة أو الممعدنة: OPP/CPP أو KOP/CPP أو PET/VMPET/LLDPE أو PT/PE (60–90 μm) | حرارة الفك 120–155°C؛ حاجز متوسط للرطوبة/الرائحة؛ طي مرن فوق محاريث V ثلاثية اللحام | حبيبات المشروبات الصلبة (سلاسل LV-350X / K / SK)، أكياس التوابل، حصص السكر/الملح، والخلطات الغذائية الجافة المسبقة | نمط العطل: انكماش حراري أو تمدد للفيلم عبر المسارات العريضة 8–16 مساراً عند فكه تحت شد فرامل مفرط، مما يسبب انحراف قطع تسجيل الطباعة. الوقاية: استخدام تحكم مؤازر بشد الفك عبر ذراع راقصة وتسجيل علامة ضوئية بحلقة مغلقة. |
| رقائق الورق المطلي: Paper/PE أو Paper/AL/PE (75–115 μm) | حرارة الفك 135–175°C (العزل الحراري الأعلى عبر طبقة الورق يتطلب زمن مكوث أطول)؛ فتح سهل بالتمزيق للمستهلك | السكر المحبب، الملح، الفلفل، ساشيه الشاي/القهوة سريعة الذوبان، والمناديل المبللة المطهرة | نمط العطل: انصهار غير مكتمل لطبقة PE الداخلية عند سرعة >35 قطعة/دقيقة لأن الورق يعزل الحرارة عن الوصول إلى سطح اللحام خلال أزمنة المكوث القصيرة. الوقاية: تقييد معدل الدورات عند 22–30 قطعة/دقيقة للحفاظ على زمن مكوث للفك >=300 ms أو تحديد قضبان تسخين مسبق. |
| البولي أوليفين أحادي المادة القابل للتدوير: BOPE/mLLDPE أو MOPP/CPP (65–95 μm) | حرارة الفك 115–135°C؛ نافذة تشغيل ضيقة 8–15°C بين بدء اللحام الداخلي وتشوه الطبقة الخارجية | أكياس ساشيه التجميل بالتجزئة والمكملات والأغذية الجافة الخاضعة لمتطلبات الاستدامة | نمط العطل: التصاق الفيلم الخارجي بالبكرات المخرشة الساخنة، أو تشوه الرسومات المطبوعة، أو ضعف التماسك الساخن ASTM F1921 مما يسبب انفتاح اللحام السفلي عند صدمة التعبئة. الوقاية: تحديد أسطح فكوك مطلية بـ PTFE/مصلدة مانعة للالتصاق، وتحكم SSR PID (±1°C)، وقضبان هواء لتبريد اللحام العرضي. |
الخطوة 4 — كيف تحسب الإنتاج الصافي المقبول (Q_net) وعدد المسارات النشطة المطلوبة (N_lanes)؟
لا تحدد حجم ماكينة الساشيه أبداً بضرب أقصى معدل قطع في الكتالوج (40 قطعة/دقيقة) في أقصى عدد للمسارات (16 مساراً) والتعامل مع 640 ساشيه/دقيقة كإنتاج مضمون للوردية. إن جميع سلاسل الساشيه الست متعددة المسارات من LINEVO (F، وSF، وY، وSY، وK، وSK) مصنفة عند خط أساس مرجعي يبلغ 20–40 قطعة/دقيقة عبر 2–4 مسارات (هياكل 400 / 500)، و3–10 مسارات (هياكل 650 / 680 / 700)، و4–16 مساراً (هياكل 950 / 980). القطعة الواحدة هي دورة سكين عرضي واحدة عبر جميع المسارات العاملة. وتُحكم سرعة الدورات المستمرة الفعلية (N_cpm) بزمن استقرار/ضخ الجرعة، وطول سحب الساشيه (L_sachet)، وزمن مكوث اللحام الحراري للفيلم. حوّل طلب الوردية لديك إلى أكياس ساشيه صافية مقبولة في الدقيقة (Q_net) واحسب الحد الأدنى لعدد المسارات النشطة (N_lanes):
- المعادلة (الإنتاج الإجمالي، والإنتاج الصافي المقبول، وعدد المسارات النشطة المطلوبة): Q_gross (ساشيه/دقيقة) = N_cpm * N_lanes، وQ_net (ساشيه مقبول/دقيقة) = N_cpm * N_lanes * OEE_line * (1 - R_splice - R_reject)، و**N_lanes = ceil(Q_target / [N_cpm * OEE_line * (1 - R_splice - R_reject)])**، حيث Q_target هو عدد أكياس الساشيه السليمة المطلوبة في الدقيقة خلال وقت الوردية المجدول، وN_cpm هو عدد قطعات السكين المستمرة في الدقيقة (عادةً 25–35 cpm في التشغيلات الإنتاجية)، وOEE_line (0.82–0.88) يغطي وصلات الرول الرئيسي وإعادة ملء القادوس والفحوصات الروتينية، وR_splice (0.01–0.02) هو فاقد قطع بدء التشغيل/التسجيل، وR_reject (0.005–0.015) هو نسبة المرفوضات بسبب الوزن/اللحام.
- مثال تطبيقي (تحديد عدد المسارات وفئة الهيكل من طلب الوردية): افترض أن مصنعك يتطلب 88,200 ساشيه مقبول لكل وردية مدتها 8 ساعات (420 دقيقة تشغيل صافية بعد فترات الراحة/التعقيم)، وهو ما يعادل هدفاً مستمراً قدره Q_target = 88,200 / 420 = 210 ساشيه مقبول/دقيقة لساشيه صلصة أو مسحوق رباعي اللحام بمقاس 55 mm × 90 mm. عند سرعة دورة مستمرة N_cpm = 30 قطعة/دقيقة، وإتاحة خط OEE_line = 0.85، وفاقد وصلات R_splice = 0.015 (1.5%)، ومعدل رفض R_reject = 0.010 (1.0%)، ينتج كل مسار نشط 30 * 0.85 * (1 - 0.025) = 24.86 ساشيه مقبول/دقيقة/مسار. يكون الحد الأدنى لعدد المسارات هو N_lanes = ceil(210 / 24.86) = 9 مسارات (ويُحدد عادةً كتهيئة 8 مسارات عند 32 cpm أو تهيئة مزدوجة متماثلة 10 مسارات عند 30 cpm تعطي 248.6 ساشيه مقبول/دقيقة). وعند فحص عرض الفيلم لـ 10 مسارات لساشيه رباعي اللحام بعرض 55 mm: نجد W_web = (10 * 2 * 55) + 20 = 1,120 mm (يتجاوز 980 mm)، بينما تتطلب **8 مسارات عرضاً قدره W_web = (8 * 110) + 20 = 900 mm <= 980 mm، مما يثبت تهيئة LV-980SY بـ 8 مسارات أو LV-980SF (أقصى عرض للفيلم 980 mm)**.
| معامل الاختيار | خط الأساس القياسي لدينا (الظروف المرجعية) | كيف يتم تثبيت قيمة مشروعك | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| عدد المسارات النشطة (N_lanes) وفئة عرض الهيكل | 2–4 مسارات (400/500 mm)، 3–10 مسارات (650/680/700 mm)، 4–16 مساراً (950/980 mm)؛ 4 مسارات في LV-450X وLV-350X | يُحسب من W_web = (N_lanes × 2 × W_sachet) + E_trim والهدف Q_net | نمط العطل: طلب 10 مسارات لساشيه رباعي اللحام بعرض 60 mm (W_web = 1,220 mm) على هيكل 700 mm أو 980 mm. الوقاية: التحقق من أن W_web <= W_web_max قبل اعتماد عدد المسارات النهائي. |
| سرعة دورة السكين (N_cpm) والإنتاج الصافي (Q_net) | 20–40 قطعة/دقيقة عبر سلاسل الساشيه الست متعددة المسارات كافة (قطعة واحدة = تشكيل N_lanes ساشيه) | يتم التحقق منه في تجربة تشغيل زمنية على منتجك ورقائق الفيلم الفعليين كأكياس مشكلة مطروحاً منها المرفوضات المحسوبة | نمط العطل: احتساب إجمالي الأكياس المشكلة على فيلم فارغ كإنتاج للوردية، مما يخلق عجزاً في الإنتاج بنسبة 20–30% بمجرد حدوث وصلات الفيلم وعمليات الغسيل. الوقاية: تعريف Q_net تعاقدياً بالأكياس المقبولة خلال نافذة اختبار FAT زمنية مدتها 30–60 دقيقة. |
| دقة وزن / حجم التعبئة لكل مسار | نطاقات التعبئة المرجعية مدرجة في تهيئات محددة (1–30 mL في LV-450X، و5–100 mL في كاتشب LV-500SY، و1–50 mL في المعقم بـ 4 مسارات، و1–50 g في LV-350X) | تُثبت لكل مسار على حدة (من المسار 1 إلى المسار N) عبر فحوصات الوزن الصافي بعد خصم الفارغ أثناء اختبار العينات واختبار FAT | نمط العطل: اعتماد دقة التعبئة من وزن إجمالي مختلط لـ 20 ساشيه يخفي زيادة +8% في المسار 1 ونقصاً -8% في المسار 8. الوقاية: وزن وتسجيل 20 ساشيه متتالياً لكل مسار منفرد. |
| أطقم قطع تغيير المقاس لعروض الساشيه الثانوية | تشمل الماكينة الأساسية العدة لعرض ساشيه واحد مؤكد W_sachet؛ ويُضبط الطول عبر شاشة HMI ضمن نافذة السلسلة | يتم تفصيل كل عرض ساشيه إضافي بمحاريث V وفواصل بكرات اللحام الجانبي وحوامل السكاكين وقضبان خطوة الفوهات الخاصة به | نمط العطل: فترة توريد غير محسوبة مدتها 6 أسابيع بعد التسليم عندما يحاول فريق التشغيل إنتاج عرض ساشيه ثانٍ دون قطع تغيير المقاس. الوقاية: تفصيل جميع عروض الأصناف (SKU) في طلب عرض السعر الأولي وأمر الشراء. |
بمجرد تثبيت التهيئة التقنية وعدد المسارات النشطة وهيكل الفيلم الرئيسي، قارن عروض الموردين على أساس حدود ميكانيكية متطابقة باستخدام ورقة عمل تكلفة ماكينة تعبئة الساشيه ونطاق عرض السعر.
الخطوة 5 — ما هي مرافق المصنع/المعايير الأمريكية، وقواعد المناطق الخطرة، والربط بالتكرتين، وتكاليف الملكية لمدة 5 سنوات (TCO) التي يجب تأكيدها؟
لا يكون عرض سعر ماكينة الساشيه متعددة المسارات قابلاً للتركيب إلا عندما يتطابق مع المرافق الفعلية لمنشأتك، وأكواد السلامة، وإجراءات التشغيل القياسية (SOPs) للتعقيم، وخط التغليف اللاحق—وعندما يُقيَّم على أساس التكلفة الإجمالية للملكية لمدة 5 سنوات (TCO_5yr) بدلاً من التكلفة الرأسمالية للفاتورة (CapEx) وحدها. تعمل سلاسل الساشيه القياسية متعددة المسارات لدينا على تغذية مرجعية 220V, 50/60 Hz (4.0–7.5 kW)، بأوزان ماكينات 500–1,000 kg وارتفاعات هياكل تصل إلى 3,100 mm (LV-980SF) قبل إضافة مغذي مسحوق لولبي علوي أو خزان سائل مسخن:
- المعادلة (التكلفة الإجمالية للملكية لمدة 5 سنوات وفارق الخسائر التشغيلية الخفية): TCO_5yr = C_capex + 5 * [C_film_yr + (N_clean_yr * T_clean * C_downtime_hr) + (Q_annual * R_leaker * C_sachet) + C_spares_yr]، حيث C_capex هو استثمار الماكينة والعدّة شامل التوصيل، وC_film_yr هو الاستهلاك السنوي لرقائق الحاجز، وN_clean_yr هو عدد مرات الغسيل السنوية لتغيير النكهات/مسببات الحساسية، وT_clean هو عدد ساعات الفك والغسيل في المرة الواحدة، وC_downtime_hr هو تكلفة ساعة توقف الخط المحملة، وQ_annual هو عدد أكياس الساشيه المنتجة سنوياً، وR_leaker هو معدل رفض الأكياس المسربة بسبب تلوث اللحام، وC_sachet هو تكلفة الوحدة لكل ساشيه مملوء.
- مثال تطبيقي (تأثير الغسيل المكاني CIP سريع الفك وفوهات الشفط الارتدادي على TCO لمدة 5 سنوات): قارن العرض A (مشعبات مضخات مثبتة ببراغٍ تتطلب T_clean = 1.60 ساعة لكل عملية فك، وصمامات عدم رجوع أساسية تؤدي إلى R_leaker = 1.8% من الأكياس المسربة بسبب خيوط الصلصة) مقابل العرض B (مشعب غسيل CIP صحي tri-clamp سريع الفك يتطلب T_clean = 0.45 ساعة وفوهات شفط ارتدادي هوائية تحقق R_leaker = 0.3%) عبر N_clean_yr = 160 عملية غسيل/سنة وQ_annual = 12,000,000 ساشيه/سنة: يتكبد العرض A نحو 160 * (1.60 - 0.45) = 184 ساعة/سنة من وقت التوقف الإضافي للغسيل (920 ساعة على مدى 5 سنوات) بالإضافة إلى 12,000,000 * (0.018 - 0.003) = 180,000 ساشيه مسرب/سنة (900,000 ساشيه تالف على مدى 5 سنوات)—وهو ما يفوق بكثير أي خصم مبدئي في سعر المعدات عند الشراء.
القاعدة الهندسية العملية 4 (عتبة أبخرة الكحول في المناطق الخطرة وتجميع ماكينة التكرتين اللاحقة): إذا كانت التركيبة السائلة تحتوي على إيثانول أو أيزوبروبانول بتركيز >=50% v/v (مثل أكياس ساشيه معقم اليدين الكحولي بتركيز 60–80% في تهيئة معقم اليدين المضادة للانفجار) → فاشترط تجهيزات كهربائية مضادة للانفجار (NFPA 70 / NEC الفئة I القسم 1/2 أو ATEX Ex d)، وقضبان إزالة كهرباء ساكنة مؤرضة، وشفط أبخرة في طلبك الأولي. علاوة على ذلك، إذا تجاوز الإنتاج الصافي متعدد المسارات Q_net معدل 140–180 ساشيه مسطح/دقيقة (6 إلى 16 مساراً عند 25–35 قطعة/دقيقة) أو تطلبت علب العرض بالتجزئة أعداداً دقيقة (10 أو 12 أو 24 أو 50 ساشيه/علبة) → فادمج قضيب تبريد هوائي للحام العرضي، وبوابات لفظ للمرفوضات لكل مسار، وناقل عد/تراص متزامن يغذي ماكينة تعبئة في الكرتون أفقية أوتوماتيكية (مثل فئة 60 علبة/دقيقة) لأن أكياس الساشيه المسطحة الساخنة تلتصق وتتراكم عشوائياً إذا أُفرغت في صناديق سائبة، كما أن العد اليدوي فوق 160 ساشيه/دقيقة يتطلب 4–5 مشغلين في الوردية.
| فئة حدود الموقع وTCO | مواصفات مصنع المشتري الواجب تأكيدها | نطاق الماكينة والخط المطلوب في العرض | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| التغذية الكهربائية في المصنع / أمريكا، والهواء المضغوط، وسلامة الماكينة (EN 415-3 / UL 508A) | جهد التغذية المقاس في المصنع (208V/240V/480V بتردد 60 Hz ثلاثي الأطوار في أمريكا مقابل 220V/380V المرجعي في الكتالوج؛ 4.0–7.5 kW) والهواء الجاف الخالي من الزيت (0.6–0.8 MPa / 87–116 psi بمعدل 350–850 NL/min) | محول خافض/رافع متطابق أو لوحة ثلاثية الأطوار أصلية، وتمديدات UL 508A / NFPA 70، وحواجز أمان متشابكة وفق EN 415-3:2021 مع فصل آمن للعزم (STO) على السكاكين والفكوك | نمط العطل: هبوط القدرة الحرارية لسخانات الخرطوشة على تغذية 208V عندما تكون ملفوفة لجهد 220V/240V، أو هبوط ضغط الهواء للفكوك العرضية دون 0.55 MPa أثناء الأشواط متعددة المسارات. الوقاية: تحديد ملفات سخانات بالجهد الأصلي وخط هواء رئيسي مخصص >=25 mm مع خزان تعويض موضعي. |
| خلوص ارتفاع السقف والتغذية العلوية للمنتج من الأرضية إلى القادوس | الارتفاع الصافي للغرفة في موقع التركيب مقابل ارتفاع الماكينة (2,270–2,650 mm في Y/SY/F؛ و2,880–3,100 mm في LV-500SF/700SF/980SF) مضافاً إليه 500–800 mm خلوص للمغذي العلوي | ناقل مسحوق بالتفريغ أو رافع حلزوني مائل لسلسلة F/SF؛ وخزان موازنة أرضي مع مضخة نقل صحية وحساس مستوى لسلسلة Y/SY/LV-450X | نمط العطل: التعبئة اليدوية بالدلاء عبر سلم فوق قادوس بارتفاع 3.0 m مما يسبب تقلبات في ضغط العمود وانحرافاً في وزن الجرعة بنسبة ±8–12% عبر المسارات الخارجية. الوقاية: أتمتة تعويض القادوس بحلقة مغلقة محكومة المستوى بين عمق 40% و80%. |
| معادن الأجزاء الملامسة للمنتج وإجراءات التعقيم والغسيل المكاني CIP | الأس الهيدروجيني للمنتج (pH)، ونسبة الكلوريد/الملح %، وقواعد منع التلوث التبادلي لمسببات الحساسية، وطريقة المسح الجاف بالتفريغ/الكحول مقابل التدوير الرطب للغسيل المكاني (CIP) | فولاذ SUS304 القياسي مقابل ترقية الأجزاء الملامسة إلى SUS316/316L (القادوس، المثاقب، دوارات/مكابس المضخات، الفوهات، كما هو مدرج في LV-450X) مع وصلات صحية tri-clamp تفك دون أدوات (كما في تهيئة الخردل) | نمط العطل: تآكل نقري في الفولاذ المقاوم للصدأ 304 بسبب التوابل الحمضية/عالية الملوحة (pH <4.0، و>3% NaCl) أو استغراق ساعتين في الفك بالمفاتيح بين التشغيلات. الوقاية: إلزامية استخدام أجزاء ملامسة من SUS316L وتوضيح أقسام المشعب التي تُغسل مكانياً مقابل التي تُفك يدوياً. |
| التبريد اللاحق، ولفظ المسارات المعيبة، والعد والتعبئة في الكرتون | التفريغ السائب في صناديق مقابل المجموعات المرصوصة (مثل 10–50 ساشيه/علبة) داخل ماكينة تكرتين أفقية أوتوماتيكية وماكينة تغليف سيلوفان ثلاثي الأبعاد | قضيب هواء لتبريد اللحام العرضي، ومجاري تفريغ فردية لكل مسار، وبوابات رفض أحادية المسار، ودلاء عد/تراص، وربط إشارات PLC مع ماكينات التعبئة في الكرتون | نمط العطل: التصاق لحامات البولي أوليفين الدافئة ببعضها في مجاري التفريغ، مما يربك تراص أكياس الساشيه المسطحة ويحشر سلسلة دلاء ماكينة التكرتين. الوقاية: تبريد اللحامات الأفقية قبل التفريغ، وتوجيه كل مسار إيجابياً، وتحويل المسارات المعيبة قبل مرحلة التجميع. |
| قطع غيار التآكل لمدة 12 شهراً، والتشغيل التجريبي، والجاهزية لاستكشاف الأعطال | التركيب والتدريب في الموقع مقابل عن بُعد ومخزون الصيانة الوقائية للتشغيل متعدد الورديات | طقم مفصل من قطع الغيار وقطع تغيير المقاسات (شفرات الشق الدورانية، سكاكين القطع العرضي، سخانات الخرطوشة، المزدوجات الحرارية، شريط PTFE، وحلقات O للمضخات من السيليكون/FFKM) | نمط العطل: توقف الخط لعدة أيام في انتظار سكين قطع عرضي مخصص أو مزدوجة حرارية، أو التشخيص الخاطئ لتسريبات اللحام الخاصة بمسار معين. الوقاية: الاحتفاظ بطقم قطع تآكل لمدة 12 شهراً في الموقع وتدريب الفنيين على سجل استكشاف أعطال ماكينات الساشيه. |
الخطوة 6 — ماذا يجب أن تثبت تجربة العينات واختبار القبول بالمصنع (FAT) بموجب معايير ASTM F88 وF1921 وF1140 وD3078؟
لا تعتمد ماكينة ساشيه متعددة المسارات أبداً بناءً على فيديو تشغيل جاف أو عرض توضيحي باستخدام رمل اختبار حر التدفق أو ماء على فيلم ورشة غير مطبوع. ولأن جميع المسارات N_lanes تشترك في قضيب لحام عرضي أفقي واحد، فإن ماكينة الساشيه المسطح لا تكون جاهزة للشحن إلا عندما يحافظ كل مسار منفرد من المسار 1 إلى المسار N_lanes على الوزن الصافي المستهدف للتعبئة ويجتاز اختبارات إحكام اللحام الكمية على تشغيلة منتجك الفعلية ورول الفيلم الخاص بمصنّعك. نسّق تجارب ما قبل الطلب عبر الإعداد لاختبار العينات واربط بروتوكول اختبار القبول بالمصنع (FAT) بأربعة معايير دولية:
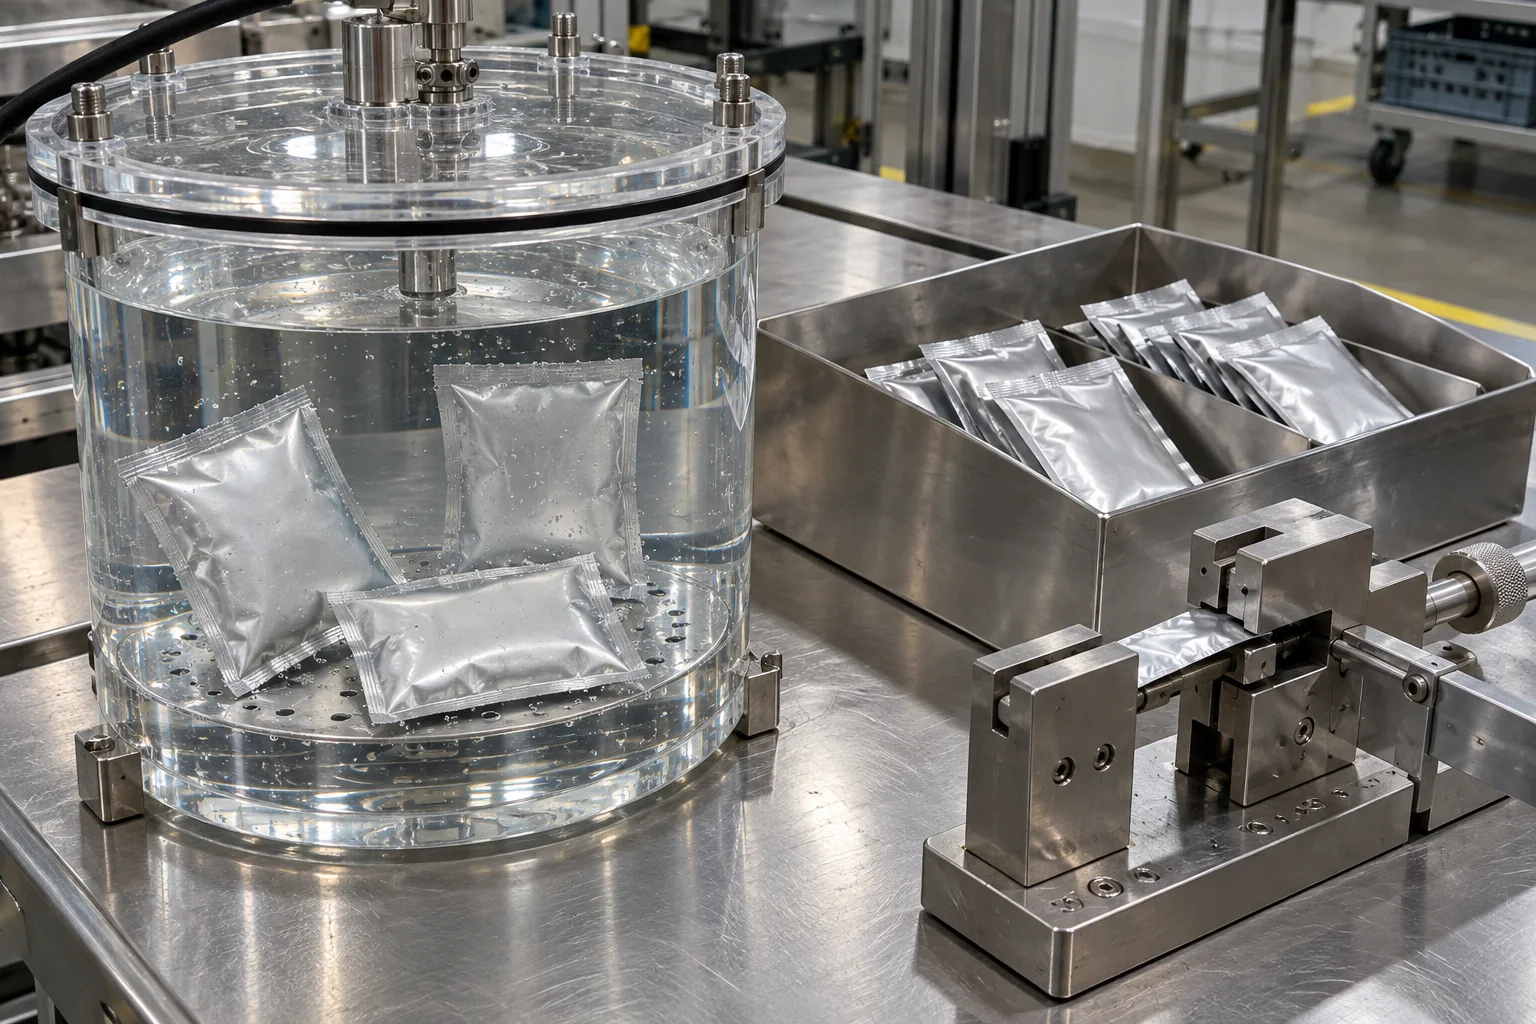
- معيار ASTM D3078 (طريقة الاختبار القياسية للتسريبات في العبوات المرنة بواسطة انبعاث الفقاعات بالتفريغ): يتم غمر أكياس الساشيه المملوءة المأخوذة من كل مسار نشط (المسار 1 إلى المسار N_lanes) تحت الماء في حجرة تفريغ شفافة (تفريغ تفاضلي -25 إلى -60 kPa يُحفظ لمدة 30 ثانية) لتحديد موقع تسريبات القنوات الدقيقة بصرياً (>=100 μm) عند تقاطعات الزوايا رباعية الطبقات أو عبر اللحامات العرضية الملوثة بالمسحوق أو الصلصة.
- معيار ASTM F1921 / F1921M (قوة التماسك الساخن Hot-Tack) ومعيار ASTM F88 / F88M (قوة تقشير اللحام بعد التبريد): يتحقق ASTM F1921 من أن درزة اللحام الأفقي السفلي المختومة حديثاً تتحمل صدمة دفعة السائل أو سقوط المسحوق بعد أجزاء من الألف من الثانية من فتح الفكوك العرضية. ويقيس ASTM F88 قوة التقشير بعد التبريد عبر شريط لحام بعرض 15 mm أو 25.4 mm (1.0 in.) بسرعة 200–300 mm/min (التقنيات A أو B أو C)، مما يتحقق من تجانس قوة الترابط (عادةً >=12–25 N/15 mm لأكياس ساشيه رقائق الحاجز) عبر جميع اللحامات الجانبية الرأسية واللحامات الطرفية الأفقية.
- معيار ASTM F1140 / F2054 (انفجار وزحف الساشيه الكامل بالضغط الداخلي): يقوم بضغط أكياس الساشيه غير المفتوحة المأخوذة من المسارات الخارجية والوسطى حتى الانفجار (الطريقة A) أو يحافظ على ضغط داخلي مستهدف لمدة 30 ثانية (الطريقة B الزحف حتى الفشل)، مما يثبت أن قوة إغلاق الفكوك العرضية ودرجة الحرارة لا تهبطان عبر منتصف قضيب اللحام بطول 500 mm أو 700 mm أو 980 mm (راجع كم تدوم صلاحية أكياس الكاتشب والتوابل لسياق الصلاحية والحاجز).
التحقق من الوزن الصافي للتعبئة مفصولاً حسب المسار: خلال كلٍّ من تجربة العينات قبل الطلب واختبار FAT قبل الشحن، اجمع ما لا يقل عن 20 ساشيه متتالياً لكل مسار منفرد (المسار 1 إلى المسار N_lanes)، واخصم الوزن الفارغ المقاس لفيلم التغليف الجاف (g)، واحسب متوسط الوزن الصافي والانحراف المعياري (SD / RSD) لكل مسار بشكل مستقل. لا تقم أبداً بوزن مجموعة مختلطة من أكياس الساشيه معاً على الميزان—فالوزن المجمع يخفي انحراف الجرعات بين مسار وآخر.
ورقة عمل اختيار الساشيه والتحقق في اختبار FAT (انسخها إلى جدول طلب عرض السعر RFQ)
انسخ كلا الجدولين أدناه إلى ورقة المشتريات الهندسية الخاصة بك. يرتبط كل صف ببوابة قرار واحدة من الخطوات 1–6. سجل الدليل المتاح فقط عندما تكون مدعومة بورقة بيانات فعلية أو رسم بأبعاد أو سجل اختبار بحوزتك؛ وعيّن المسؤول بالاسم لكل سؤال مفتوح؛ ولا تغلق أي صف إلا عندما يحقق فحص العينات تعريف العبوة المقبولة القابل للقياس الخاص بك:
| بوابة القرار | المدخل الهندسي المطلوب | الدليل المتاح (وثيقة / معرّف) | السؤال غير المحسوم ومخاطر الفشل السائدة إذا تُرك فارغاً | المسؤول |
|---|---|---|---|---|
| 0. عائلة العبوة وفئة المسارات | تأكيد ساشيه مسطح ثلاثي أو رباعي اللحام يُغذى من رول؛ مسار واحد (<60 spm) مقابل متعدد المسارات (2–16 مساراً) | أدخل معرّف الرسم / العينة | المخاطر إذا تُرك فارغاً: تسعير هيكل ساشيه مسطح لعبوة ستيك باك أنبوبية، أو كيس جاهز بسحاب، أو كيس شاي داخلي/خارجي. | تعيين مسؤول |
| 1. ريولوجيا المنتج وفرع الجرعات | قيم rho_bulk وrho_tapped وCI (%) وفق USP <616> للمساحيق؛ أو مقاس المنخل للحبيبات؛ أو اللزوجة (cP عند °C) والجزيئات والرغوة للسوائل، مع الجرعة والتفاوت | أدخل معرّف ورقة المختبر / SDS | المخاطر إذا تُرك فارغاً: تكوين جسور هوائية في الأكواب الحجمية مع المسحوق المتماسك (CI >18%) أو امتداد خيوط الصلصة عبر اللحامات دون فوهات شفط ارتدادي. | تعيين مسؤول |
| 2. مقاس الساشيه ونمط اللحام وW_web | المقاس النهائي W_sachet × L_sachet (mm)، ثلاثي اللحام (F/Y/K) مقابل رباعي اللحام (SF/SY/SK/LV-450X/LV-350X)، وW_web = (N_lanes × 2 × W_sachet) + E_trim | أدخل معرّف رسم CAD | المخاطر إذا تُرك فارغاً: تجاوز عرض الفيلم الرئيسي W_web لسقف الهيكل 400/500/680/700 mm أو إغفال قطع تغيير المقاس للعروض الثانوية. | تعيين مسؤول |
| 3. الميزات والقطع والترميز متعدد المسارات | شق سهل الفتح، قطع مستقيم/متعرج، تثقيب مزدوج (دوبلكس)، إحداثيات العلامة الضوئية، وترميز التاريخ/التشغيلة المتزامن عبر N_lanes | أدخل معرّف ملف التصميم PDF | المخاطر إذا تُرك فارغاً: تسعير طابعة لمسار واحد على ماكينة متعددة المسارات أو انحراف شقوق الفتح عبر المسارات الخارجية. | تعيين مسؤول |
| 4. تركيبة رول الفيلم وطبقة اللحام الداخلية | ورقة بيانات الفيلم: تكوين الطبقات (مثل PET/AL/mLLDPE 90 μm)، المطابقة لـ FDA 21 CFR 177.1520، معامل الاحتكاك COF، ونافذة اللحام (°C) | أدخل معرّف مواصفات مصنّع الفيلم | المخاطر إذا تُرك فارغاً: انفصال طبقة LDPE القياسية بفعل الكحول/الزيت أو انصهار الفيلم أحادي المادة على فكوك غير معايرة. | تعيين مسؤول |
| 5. الإنتاج الصافي المقبول (Q_net) وN_lanes | معدل أكياس الساشيه المقبولة/دقيقة المستهدف (المتوسط والذروة) خلال نافذة وردية محددة، مع سماحيات OEE والوصلات والمرفوضات | أدخل معرّف خطة الإنتاج | المخاطر إذا تُرك فارغاً: تحديد عدد المسارات بناءً على السرعة الإجمالية النظرية 40 cpm والعجز بنسبة 25% عن تلبية طلب الوردية. | تعيين مسؤول |
| 6. موقع المصنع، والسلامة، والخط اللاحق | جهد/تردد التغذية (208V/240V/480V 60 Hz)، الهواء الجاف (0.6–0.8 MPa)، ارتفاع السقف (حتى 3,100 mm + المغذي)، SUS316L/CIP، قواعد ATEX/NFPA 70 للكحول، والربط بماكينة التكرتين | أدخل معرّف مخطط المنشأة | المخاطر إذا تُرك فارغاً: اصطدام المغذي العلوي بعوارض السقف، أو عدم الامتثال لمتطلبات المناطق الخطرة مع المعقم الكحولي، أو اختناقات التعبئة اليدوية. | تعيين مسؤول |
| بوابة القرار | طريقة التحقق الإلزامية في التجربة / اختبار FAT | تعريف العبوة المقبولة القابل للقياس لدى المشتري (يُملأ قبل الاختبار) | نمط العطل السائد الذي يتم اكتشافه قبل شحن الماكينة |
|---|---|---|---|
| 1. دقة الجرعات عبر جميع المسارات | وزن >=20 ساشيه متتالياً بشكل منفصل لكل مسار على حدة (من المسار 1 إلى المسار N_lanes) عند السرعة المستهدفة N_cpm، مع خصم وزن الفيلم الجاف الفارغ | الوزن الصافي المستهدف: ___ g/mL | أقصى انحراف لمتوسط المسار: ±___% | أقصى RSD للمسار: <=___% | يكتشف نقص التغذية في المسارات الخارجية للقادوس، أو تكوين الأنفاق في المسحوق، أو تكهف صمامات عدم الرجوع للمضخات الذي يخفيه الوزن الإجمالي المختلط. |
| 2. هندسة الساشيه والتسجيل المزدوج | قياس الأبعاد النهائية W_sachet × L_sachet، وعرض اللحام الجانبي b_side، وتسجيل الطباعة الأمامية-الخلفية بقدمة ذات ورنية معايرة عبر جميع المسارات | W_sachet: ___ ±1.0 mm | L_sachet: ___ ±1.0 mm | حافة اللحام: >=___ mm | إزاحة الطباعة: <=±1.0 mm | يكتشف انحراف الطي بمحراث V في الساشيه ثلاثي اللحام وتقوس الفيلم الأمامي/الخلفي أو انحراف التسجيل في الساشيه رباعي اللحام. |
| 3. شق الفتح، والتثقيب، والترميز | فحص بدء التمزيق عند شق الفتح، وقوة فصل التثقيب المزدوج، ووضوح الباركود/رقم التشغيلة عبر المسارات من 1 إلى N_lanes | تمزيق نظيف بالأصابع دون أداة؛ وترميز واضح وقابل للمسح الضوئي على 100% من المسارات النشطة | يكتشف تآكل سكاكين القص D2/الكربيد، أو الزوائد المشرشرة في رقائق الألومنيوم، أو المسارات الداخلية غير المرمزة. |
| 4. سلامة إحكام اللحام (معايير ASTM) | إجراء اختبار تسرب الفقاعات بالتفريغ ASTM D3078 (-25 إلى -60 kPa، لمدة 30 s)، واختبار تقشير اللحام ASTM F88، واختبار الانفجار/الزحف ASTM F1140 على المسارات الخارجية والوسطى | ASTM D3078: 0 سلاسل فقاعات | تقشير ASTM F88: >=___ N/15 mm | انفجار ASTM F1140: >=___ kPa | يكتشف الهبوط الحراري في منتصف القضبان بطول 700–980 mm، وتسريبات الزوايا رباعية الطبقات، وتلوث منطقة اللحام بالمسحوق/السائل. |
| 5. الإنتاج الصافي المستمر (Q_net) | تنفيذ تشغيلة إنتاجية مستمرة ومحددة زمنياً لمدة 30–60 دقيقة مع تسجيل إجمالي الدورات، وإجمالي الأكياس المشكلة، والأكياس المرفوضة حسب السبب، وأحداث التوقف | معدل الدورات المستمر: >=___ قطعة/دقيقة | الإنتاج الصافي المقبول Q_net: >=___ ساشيه سليم/دقيقة | يكتشف الماكينات التي تصل إلى 40 cpm لمدة 30 ثانية على فيلم فارغ لكنها تنحشر أو تسرب فوق 26 cpm مع المنتج الفعلي. |
اختيار شكل تعبئة وتغليف مختلف
- أصابع الستيك باك الأنبوبية الضيقة ذات اللحام الخلفي (20–105 × 50–150 mm): تُشكَّل حول أنابيب رأسية في سلاسل BF وBK وBY وLV-600X؛ استخدم نظرة عامة على ماكينات الستيك باك، وكيفية اختيار ماكينة ستيك باك، ومقارنة الستيك باك مقابل الساشيه.
- أكياس الدويباك القائمة الجاهزة، والأكياس بسحاب، والأكياس بصنبور: الأكياس المُصنَّعة مسبقاً التي تُحمَّل في قوابض دوارة أو خطية (LV-210) أو مسارات صنابير (LV-160) تنتمي إلى ماكينات تعبئة الأكياس الجاهزة وأنواع ماكينات الأكياس الجاهزة.
- الشاي الورقي في كيس ترشيح داخلي وظرف خارجي: يتم تشكيل أكياس الشاي على مرحلتين مع التغذية الاهتزازية وضخ النيتروجين على تهيئة تعبئة أكياس الشاي الداخلية والخارجية ودليل ماكينات تعبئة الشاي.
- توحيد نطاق عروض الأسعار والمقارنة السعرية بنداً ببند: بمجرد تثبيت تهيئة الساشيه الخاصة بك، دقق عروض أسعار المورد A مقابل المورد B باستخدام ورقة عمل تكلفة ماكينة تعبئة الساشيه.
- تشخيص انحراف الوزن أو تسريبات اللحام أو أخطاء التسجيل على ماكينة مركبة: استخدم سجل استكشاف أعطال ماكينات تعبئة الساشيه.
الأسئلة الشائعة عند اختيار ماكينة تعبئة الساشيه
كيف أختار بين ماكينة تعبئة ساشيه ثلاثية اللحام وماكينة رباعية اللحام؟
تحقق من عرض الساشيه النهائي (W_sachet)، وصلابة فيلم الحاجز، وتصميم الرسومات. بالنسبة لأكياس الساشيه الضيقة بعرض 17–49 mm (للسوائل على LV-400Y / 680Y / 980Y) أو بعرض 25–49 mm (للمساحيق/الحبيبات على LV-400F / 680F / 980F وسلسلة K) التي تستخدم فيلماً مرناً (<=80 μm)، اختر ماكينة ثلاثية اللحام بمحراث V لأن طي حافة رأسية واحدة يوفر 6–10 mm من حافة اللحام ويعظم حجم التعبئة الداخلي. أما للعروض من 50–125 mm (في LV-500SF / 700SF / 980SF، وLV-500SY / 700SY / 980SY، وLV-500SK / 700SK / 980SK)، أو رقائق الألومنيوم الصلبة (>=90 μm)، أو عبوات التجميل (LV-450X بعرض 15–60 mm)، أو أكياس الساشيه المزدوجة المثقبة (دوبلكس)، فاختر ماكينة رباعية اللحام مزدوجة الفيلم.
كيف أحسب عرض رول الفيلم الرئيسي (W_web) لماكينة ساشيه متعددة المسارات؟
اضرب عدد المسارات النشطة (N_lanes) في ضعف عرض الساشيه المسطح النهائي (2 W_sachet) وأضف 15–25 mm كهامش توجيه للحافة الخارجية للفيلم (E_trim): W_web = (N_lanes 2 W_sachet) + E_trim. على سبيل المثال، تتطلب 6 مسارات لساشيه رباعي اللحام بعرض 65 mm مع هامش حافة 20 mm عرض فيلم قدره W_web = (6 130) + 20 = 800 mm، وهو ما يتجاوز سقف 700 mm لهيكل LV-700SF/SY ويتطلب الارتقاء إلى هيكل LV-980SF/SY بعرض 980 mm.
متى يجب أن أختار ماكينة ساشيه أحادية المسار بدلاً من ماكينة ساشيه متعددة المسارات؟
إذا كان متطلب الوردية المستمر لديك أقل من 50–70 ساشيه مقبول/دقيقة أو كان المشغلون يغيرون عروض الساشيه النهائية 3 مرات أو أكثر في الوردية عبر تشغيلات تجريبية قصيرة، فراجع بنية ساشيه رأسية مدمجة أحادية المسار وقارن قطع المقاسات ومهام التغيير على عبوتك الفعلية. وبمجرد أن يتجاوز الطلب المستمر على عرض ساشيه واحد 80–120 ساشيه مقبول/دقيقة، انتقل إلى هيكل ساشيه بـ 2 إلى 16 مساراً (LV-400/500 أو LV-680/700 أو LV-980).
ما هو نظام الجرعات المطلوب للمساحيق الناعمة مقابل الحبيبات مقابل الصلصات اللزجة؟
قِس تدفق المسحوق بموجب USP <616>: تتطلب المساحيق المتماسكة أو المغبرة ذات مؤشر كار للانضغاطية CI > 18% (البروتين، الحليب المجفف، الماتشا، الخلطات الدوائية) مثاقب لولبية مؤازرة رأسية مغلقة (سلسلتا F وSF) مع تقليب في القادوس وشفط غبار بالتفريغ عند الفكوك. وتستخدم الحبيبات البلورية حرة التدفق ذات CI <= 15% (السكر، الملح، بلورات المشروبات) أكواباً حجمية تلسكوبية (سلاسل K وSK وLV-350X). أما الصلصات اللزجة واللوشن والمعاجين (>1,500 cP) فتتطلب مضخات مكبس أو فصوص دوارة لكل مسار مع فوهات شفط ارتدادي هوائية مانعة للتنقيط وقواديس مسخنة بمقلب (سلاسل Y وSY وLV-450X).
هل يمكن لماكينة ساشيه متعددة المسارات واحدة تشغيل عدة عروض وأطوال للساشيه؟
يتم ضبط طول الساشيه (45–160 mm في SF/SY/SK، أو 50–150 mm في F/K، أو 50–180 mm في Y/LV-350X) إلكترونياً عبر شاشة اللمس HMI من خلال إعداد سحب الفيلم المؤازر وحساس تسجيل العلامة الضوئية دون تغيير أي قطع معدنية. أما عرض الساشيه فيثبت بخطوة شفرات الشق، وطوايات محراث V، والمسافة بين بكرات اللحام الجانبي الرأسي، ومحاور الفوهات؛ لذا يتطلب تشغيل عرض ساشيه ثانٍ طقم قطع تغيير مقاس مخصصاً يتم تفصيله في عرض السعر.
ما هي مرافق المصنع ومواصفات السلامة التي يجب تأكيدها قبل طلب ماكينة الساشيه؟
حدد جهد المصنع المقاس لديك (208V/240V/480V بتردد 60 Hz ثلاثي الأطوار في أمريكا مقابل مرجع الكتالوج 220V/380V؛ بقدرة 4.0–7.5 kW)، والهواء المضغوط النظيف والجاف (0.6–0.8 MPa بمعدل 350–850 NL/min)، والارتفاع الصافي للسقف (تصل الماكينات إلى 2,270–3,100 mm قبل إضافة مغذٍّ علوي بارتفاع 500–800 mm)، ونوع معدن التلامس SUS304 مقابل SUS316L، وضوابط السلامة EN 415-3 / UL 508A، ومتطلبات مقاومة الانفجار NFPA 70 / ATEX للمعقمات الكحولية.
ماذا ترسل، وماذا يحدث بعد ذلك
أرسل ورقة عمل الاختيار المكتملة الخاصة بك—أو ريولوجيا المنتج والجرعة المستهدفة، والرسم الهندسي للساشيه النهائي بالأبعاد (W_sachet × L_sachet بـ mm ونمط اللحام الثلاثي مقابل الرباعي)، وورقة بيانات الفيلم من المصنّع، والإنتاج المقبول المستهدف للوردية (Q_net)، وحدود موقع المصنع—عبر واتساب أدناه أو من خلال قائمة التحقق لملخص المشروع. ضع علامة مفتوح على أي معامل لم يُحسم بعد. يراجع فريقنا الهندسي ملخصك للتوصية بالسلسلة الدقيقة (LV-400 / 680 / 980 F, Y, K أو LV-500 / 700 / 980 SF, SY, SK، أو LV-450X، أو LV-350X، أو المسار المدمج أحادي المسار)، وعدد المسارات النشطة، وعرض الفيلم الرئيسي، وما إذا كان يُوصى بإجراء تقييم عينات قبل الطلب وقبل إصدار عرض السعر.
المصادر
نحن نصمم ونصنع ماكينات الساشيه متعددة المسارات في فوشان وفق مواصفات السلاسل ومسارات العمل الخدمية المفصلة في صفحة عائلة ماكينات تعبئة الساشيه (سلسلة المساحيق ثلاثية اللحام LV-400F / 680F / 980F، وسلسلة المساحيق رباعية اللحام LV-500SF / 700SF / 980SF، وسلسلة السوائل/الصلصات ثلاثية اللحام LV-400Y / 680Y / 980Y، وسلسلة السوائل/الصلصات رباعية اللحام LV-500SY / 700SY / 980SY، وسلاسل الحبيبات LV-400K / 680K / 980K وLV-500SK / 700SK / 980SK عبر 2–16 مساراً، وعروض ساشيه 17–125 mm، وأطوال قطع 45–180 mm، وأقصى عروض فيلم 400–980 mm، وسرعة 20–40 قطعة/دقيقة، وقدرة 4.0–7.5 kW، ووزن 500–1,000 kg)، ودليل ماكينات تعبئة المساحيق متعددة المسارات في ستيك باك وساشيه، ودليل ماكينات تعبئة السوائل والصلصات في ستيك باك وساشيه، وتهيئة اللوشن التجميلي LV-450X (/products/4-lanes-cosmetic-lotion-small-bag-filling-machine-multi-lines-facial-cream-sachet-packing-machine)، وتهيئة الحبيبات LV-350X (/products/ds-350x)، وخطوط العائلات الأخرى لدينا من VFFS (/machines/vffs)، والستيك باك (/machines/stick-pack)، والأكياس الجاهزة (/machines/premade-pouch)، والتكرتين (/machines/cartoning)، وبرامج اختبار العينات، والتركيب والتدريب، وقطع الغيار. ونؤكد الإنتاج الفعلي للمشروع وتفاوتات التعبئة وعدة التشكيل وفحوصات اختبار القبول بالمصنع (FAT) على منتجك ورقائق الفيلم الخاصة بك في عرض السعر المكتوب.
تشمل خطوط الأساس الهندسية الخارجية وتدريج عرض الفيلم وبروتوكولات التحقق المشار إليها في هذا الدليل: سلسلة MVA Series من Matrix / INVpack (MVA4 EVO بعرض فيلم 400 mm / 1–5 مسارات، وMVA9 EVO بعرض فيلم 900 mm / 3–10+ مسارات، وMVA12 بعرض فيلم 1,200 mm / 4–15 مساراً، حتى 70 دورة/دقيقة) وماكينة التكرتين الأفقية ذات التحميل العلوي TL6 (60 علبة/دقيقة، ووزن 2,500 kg)؛ ومواصفات ماكينة الساشيه رباعي اللحام متعددة المسارات Viking Masek SA300 (1–6 مسارات، عرض ساشيه 40–250 mm، قدرة 6.8–8.0 kVA، هواء 30 CFM عند 6 bar)؛ وسلسلتَي الساشيه رباعي اللحام متعدد المسارات Mespack ML (المتقطعة) وMLC (المستمرة) (4–14 مساراً، عرض فيلم يصل إلى 1,000–1,200 mm)؛ وأنظمة الساشيه رباعي اللحام والمثقب الدوبلكس Omag S.r.l. C3 / CP / CO؛ والملاحظات الهندسية لتعبئة الساشيه بالمساحيق من Fill-Package؛ وإرشادات مشتري ماكينات الساشيه من Ruida؛ وملاحظات اختيار الساشيه ثلاثي ورباعي اللحام من ProFill وLenis Machines؛ ومعياري USP <616> (الكثافة الظاهرية والكثافة المطروقة للمساحيق) وUSP <1174> (تدفق المساحيق: مؤشر كار للانضغاطية ونسبة هاوسنر)؛ ومعيار ASTM F88 / F88M (قوة تقشير اللحام لحواجز التغليف المرنة)؛ ومعيار ASTM F1921 / F1921M (قوة التماسك الساخن لأسطح اللحام اللدنة حرارياً)؛ ومعياري ASTM F1140 / F1140M وASTM F2054 (مقاومة الانفجار والزحف بالضغط الداخلي)؛ ومعيار ASTM D3078 (اختبار التسرب بالتفريغ وانبعاث الفقاعات للعبوات المرنة)؛ ومعيار FDA 21 CFR 177.1520 (بوليمرات الأوليفين لطبقات اللحام الملامسة للأغذية)؛ ومعايير EN 415-3:2021 / ANSI/PMMI B155.1 / NFPA 70 / UL 508A (سلامة آلات التشكيل والتعبئة واللحام والضوابط الكهربائية).
ما الذي ترسله إلينا
أرسل ما لديك، وحدّد ما لم تحسمه بعد. ناقش تطبيقك مع LINEVO.
| البند | لماذا نحتاجه | مثال |
|---|---|---|
| ريولوجيا المنتج (مؤشر كار USP <616> أو اللزوجة) والجرعة المستهدفة | يحدد المثقاب اللولبي المؤازر الرأسي F/SF، أو الأكواب الحجمية K/SK/LV-350X، أو مضخة المكبس/الفصوص Y/SY/LV-450X المزودة بفوهات شفط ارتدادي | الكثافة الظاهرية/المطروقة للمسحوق (g/cm3) ونسبة النواعم %، أو مقاس منخل الحبيبات، أو لزوجة السائل (cP عند °C) والجزيئات؛ والتعبئة المستهدفة (g/mL) والتفاوت |
| رسم الساشيه النهائي (W_sachet × L_sachet بـ mm) ونمط اللحام | يحدد محراث V ثلاثي اللحام (F/Y/K) مقابل بكرات الفيلم المزدوج رباعية اللحام (SF/SY/SK/LV-450X/LV-350X) ويحسب عرض الشق لكل مسار W_strip | لحام ثلاثي 45 × 90 mm أو لحام رباعي 65 × 100 mm (مع حواف لحام 7 mm)، وشق سهل الفتح، وتثقيب مزدوج، وموضع الترميز |
| بنية رول الفيلم، والسماكة، وتخطيط العلامة الضوئية | يثبت نقش تخريش بكرات اللحام الجانبي، ونافذة حرارة/زمن مكوث الفك PID، ومعاملات اللحام ASTM F1921/F88، والتسجيل المزدوج | ورقة بيانات الفيلم من المصنّع (مثل PET/AL/mLLDPE 90 μm، طبقة لحام داخلية FDA 21 CFR 177.1520)، وتباين العلامة الضوئية، وأقصى قطر خارجي للرول / قطر القلب الداخلي 76 mm |
| إنتاج الوردية المقبول (Q_net) وقائمة تغيير عروض الأصناف (SKU) | يحدد عدد المسارات النشطة N_lanes (مسار واحد تجريبي مقابل 2–16 متعدد المسارات)، وهيكل الفيلم الرئيسي (400–980 mm)، وأطقم العروض الإضافية | الأكياس السليمة لكل وردية 8 ساعات (مثل 88,200 ساشيه مقبول خلال 420 دقيقة صافية = 210 ساشيه/دقيقة)، ومعدل الذروة، وكل عرض SKU يتم تشغيله |
| مرافق المصنع / المعايير الأمريكية، وارتفاع السقف، وقواعد التنظيف والسلامة | يطابق اللوحة الكهربائية الأصلية (208V/240V/480V 60 Hz)، والهواء الجاف (0.6–0.8 MPa)، وارتفاع المغذي العلوي، وغسيل CIP لفولاذ SUS316L، وسلامة ATEX/NFPA 70 للكحول | تغذية 480V 60 Hz ثلاثية الأطوار، هواء جاف 6 bar (NL/min)، ارتفاع السقف الصافي (mm)، المسح الجاف مقابل غسيل CIP، وقواعد نقطة وميض الكحول |
| متطلبات التبريد اللاحق، والعد، والتكرتين، واختبار FAT | يحدد التبريد الهوائي للحام العرضي، وبوابات الرفض أحادية المسار، والربط المتزامن بماكينة التكرتين الأفقية، وفحوصات FAT وفق ASTM D3078/F88/F1140 | التفريغ السائب مقابل التكرتين الأوتوماتيكي بعدد 12/24 كيساً؛ ووزن التعبئة الصافي لكل مسار واختبار التسرب بالتفريغ ASTM D3078 أثناء اختبار FAT |