
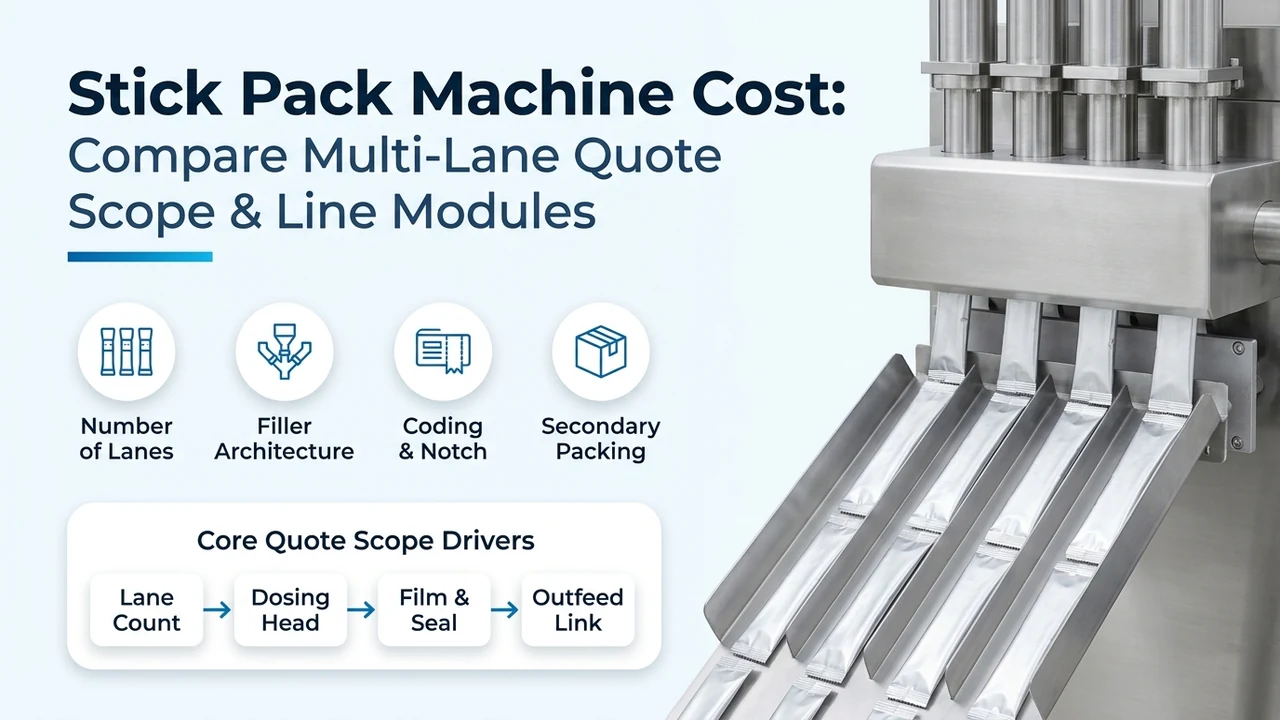
تُحكم تكلفة ماكينة تعبئة ستيك باك الصناعية —سواء تم البحث عنها كسعر ماكينة ستيك باك، أو سعر ماكينة تعبئة أصابع السكر، أو سعر ماكينة ستيك باك للسوائل، أو سعر ماكينة ستيك متعددة المسارات— بالنطاق الهندسي متعدد المسارات وليس برقم كتالوج واحد. فعبر منصات اللحام الخلفي لدينا (إطارات بعرض فيلم أم 400 مم و680 مم و980 مم تغطي من 2 إلى 16 مساراً بسرعة 20–40 قطعة/دقيقة) وبنيات مصنعي المعدات الأصلية (OEM) العالميين، لا يمكن مقارنة عرضين إلا عند ربطهما بنفس أبعاد عبوة الستيك النهائية، وبنية رول الفيلم، وآلية الجرعات (مثقاب حلزوني مؤازر سيرفو، أو أكواب حجمية، أو مضخة مكبسية بصمام سحب عكسي)، وخيارات شفط الغبار أو ضخ النيتروجين، وواجهة الكرتنة، وبروتوكولات اختبارات القبول في المصنع (FAT). استخدم المعايير الهندسية ومعادلات عرض الفيلم والإنتاج وجداول تدقيق النطاق A/B أدناه لتوحيد العروض المتنافسة.
| المدخل الهندسي | المعيار القياسي أو مصدر بيانات المشتري | لماذا يتحكم في نطاق العرض وسعر الماكينة |
|---|---|---|
| ريولوجيا المنتج ومسار الجرعات | مسحوق ناعم/مغبر (LV-400BF/680BF/980BF)، حبيبات حرة التدفق/سكر (LV-400BK/680BK/980BK)، سائل خفيف (LV-400BY/680BY/980BY)، أو جل/صلصة لزجة (LV-600X / فئة المضخات) | يحدد اختيار المثاقب الحلزونية المؤازرة متعددة المسارات، أو الأكواب الحجمية التلسكوبية، أو مضخات المكبس موجبة الإزاحة المزودة بصمامات سحب عكسي مانعة للتنقيط |
| عرض وطول عبوة الستيك النهائية | رسم هندسي بالأبعاد بالمليمتر لجميع الأصناف SKU (عرض 20–65 مم / 20–85 مم / 20–105 مم حسب مقاس الإطار؛ طول قياسي 50–150 مم) | يحدد عرض شريط الفيلم المقطوع W_strip لكل مسار، وأطقم أنابيب/ياقات التشكيل، وما إذا كان إطار أم واحد يغطي جميع المقاسات |
| الإنتاج الصافي المستهدف وعدد المسارات | العبوات المقبولة/دقيقة (Q_net) مقارنة بسرعة مرجعية 20–40 قطعة/دقيقة عبر 2–4 أو 3–10 أو 4–16 مساراً نشطاً | يحدد عرض إطار الفيلم الأم (400 / 680 / 980 مم) ويضاعف عدد فوهات الجرعات وياقات التشكيل ومزالق التفريغ |
| رقائق رول الفيلم وطبقة اللحام | بنية وسماكة الرول الأم (مثل PET/AL/LLDPE أو Paper/PE، بسماكة 60–110 ميكرون؛ طبقة لحام داخلية من البولي أوليفين متوافقة مع FDA 21 CFR 177.1520) | تفرض هندسة قضيب اللحام الطولي الخلفي (لحام زعنفي Fin مقابل لحام متراكب Lap)، وزمن مكوث الحرارة PID للفكوك، والتحكم الآلي بشد الفيلم |
| التحقق من اللحام ومعيار الالتصاق الساخن Hot-Tack | مقاومة الالتصاق الساخن ASTM F1921 على اللحام العرضي السفلي، وقوة التقشير بعد التبريد ASTM F88 (شريط 15 مم أو 25.4 مم)، واختبار انفجار العبوة الكاملة ASTM F1140 | يحدد معايير القبول/الرفض الكمية في اختبارات FAT عند تقاطع T ذي الـ 4 طبقات في اللحام الخلفي قبل شحن الماكينة |
| خيارات منع التلوث والغاز والترميز | شفط الغبار بالتفريغ في منطقة الفكوك، ضخ غاز النيتروجين (MAP)، ترميز التاريخ متعدد المسارات بالليزر/TTO/TIJ، وسكاكين شق الفتح / التشكيل | يفصل بين وحدات الأجهزة المجهزة بالكامل وبين حوامل التثبيت الفارغة أو الخيارات غير المسعّرة |
| العد اللاحق والتعبئة في كرتون | تفريغ سائب بالجملة مقابل مجموعات معدودة مقابل نقل متزامن بالدلاء إلى ماكينة كرتنة أفقية أوتوماتيكية (مثل 10–30 ستيك/علبة) | يحدد ما إذا كان العرض يسعّر ماكينة ستيك VFFS أولية مستقلة أم خط تعبئة ثانوية متكاملاً |
| مرافق الموقع وحدود الارتفاع الصافي | الطاقة الكهربائية (4.5–7.5 كيلوواط، 220V/380V/480V بتردد 50/60 Hz)، هواء مضغوط جاف (6 بار / 90 psi، 425–850 لتر معياري/دقيقة)، وارتفاع السقف الصافي (2,180–2,950 مم + المغذي) | يوضح نقاط التوصيل الكهربائية/الهوائية في المصنع، والخلوص العلوي لناقل التفريغ/الحلزون، وشروط التجارة الدولية Incoterms وعمالة التشغيل التجريبي |
في هذه الصفحة
لماذا نادراً ما يسعّر عرضا أسعار لماكينات ستيك باك متعددة المسارات نفس النطاق الميكانيكي؟
غالباً ما يختلف عرضان من موردين لنفس مشروع عبوات الستيك أحادية الحصة في النطاق النهائي لأن أحد العرضين يغطي ماكينة أساسية ضيقة الفيلم بـ 4 مسارات مع عمود إدارة مشترك وتفريغ عبر مزلق، بينما يغطي الآخر منصة سيرفو عريضة الفيلم من 8 إلى 12 مساراً مع معايرة جرعات مستقلة لكل مسار، وشفط غبار بالتفريغ، وترميز ليزر متعدد المسارات، وتجميع متزامن مع ماكينة الكرتنة. في صفحة عائلة ماكينات ستيك باك لدينا، تتدرج بنية المعدات عبر ثلاث فئات لعرض الفيلم الأم —400 مم (LV-400BF / BK / BY، من 2 إلى 4 مسارات)، و680 مم (LV-680BF / BK / BY، من 3 إلى 10 مسارات)، و980 مم (LV-980BF / BK / BY، من 4 إلى 16 مساراً)— وجميعها مصنفة بسرعة 20–40 قطعة/دقيقة لأطوال ستيك 50–150 مم. تحدد أرقام هذه السلاسل خط الأساس لإطار التشكيل واللحام؛ أما رأس الجرعات، وقطع غيار تبديل المقاسات، ومغذي إدخال المنتج، ونطاق التحقق في اختبارات القبول بالمصنع (FAT) فيجب تفصيلها كبنود مستقلة حول منتجك الفعلي وفيلم التغليف الخاص بك.
وعبر منصات مصنعي المعدات الأصلية (OEM) العالميين متعددة المسارات —بما في ذلك Viking Masek (ST400 بعرض فيلم 400 مم / 2–10 مسارات، وST600 بعرض فيلم 600 مم / 2–14 مساراً، وST800 بعرض فيلم 800 مم / 2–20 مساراً، وST1200 بعرض فيلم 1,200 مم / حتى 20 مساراً)، وMatrix / INVpack (BY300 من 1–7 مسارات وSP Series SP600 / SP900 / SP1200)، وIMA (STICK 360 وSTICK 720)، وMespack (MS600 / MS1000 / MS1200)— ترتفع التكلفة الرأسمالية بشكل حاد كلما فرض عدد المسارات المطلوب الانتقال إلى إطار فيلم أم أعرض أو عندما يتجاوز الإنتاج اللاحق قدرة التعبئة اليدوية:
| الماكينة المسعّرة وفئة عرض الفيلم | المعيار الهندسي القياسي والحدود المشمولة | البنود التي غالباً ما تُغفل في العروض ذات السعر المعلن المنخفض | نمط العطل السائد ميدانياً والوقاية الميكانيكية |
|---|---|---|---|
| الفئة المدمجة بعرض فيلم 300–400 مم: 2–4 مسارات (معيار LV-400BF/BK/BY / BY300 / ST400 / STICK 360) | أقصى عرض للفيلم الأم 400 مم؛ 2–4 مسارات لعبوات ستيك 20–65 مم (حتى 8–10 مسارات لعبوات ميكرو ستيك 17–20 مم على ST400)؛ 20–40 قطعة/دقيقة (LV-400) وحتى 50 قطعة/دقيقة (ST400)؛ 4.5 كيلوواط؛ 500–600 كجم؛ ~425 لتر معياري/دقيقة (15 CFM) هواء عند 6 بار | محمّل مسحوق علوي بالتفريغ أو خزان سائل مسخّن، مجمع شفط غبار، طابعة تاريخ متعددة المسارات، وأطقم ياقات تشكيل لعروض إضافية | نمط العطل: انحراف اللحام الخلفي في المسارات الخارجية وتفاوت تراكب اللحام الزعنفي عند تقطيع 4+ مسارات بدون توجيه نشط لحافة الفيلم. الوقاية: تحديد موجه حافة فيلم فوق صوتي/بصري (EPC) مع تحكم آلي بشد الفيلم بذراع راقصة والتحقق من هامش تشذيب خارجي للفيلم الأم >=12 مم أثناء اختبار FAT. |
| الفئة المتوسطة بعرض فيلم 600–680 مم: 3–10 مسارات (معيار LV-680BF/BK/BY / ST600 / SP600 / MS600) | أقصى عرض للفيلم الأم 600–680 مم؛ 3–10 مسارات لعرض ستيك نهائي 20–85 مم؛ طول 50–150 مم؛ سرعة أساسية 20–40 قطعة/دقيقة (حتى 75–80 قطعة/دقيقة في إطارات السيرفو عالية السرعة)؛ 6.0–6.5 كيلوواط؛ 650–800 كجم؛ ~850 لتر معياري/دقيقة (30 CFM) هواء عند 6 بار | معايرة مستقلة للمثقاب الحلزوني المؤازر لكل مسار، كشف/رفض فردي للعبوات الفارغة لكل مسار، قضبان إزالة الشحنات الساكنة، ومزالق تفريغ مجمّعة | نمط العطل: التدرج الحراري في الفك العرضي وانحناء منتصف الفك عبر امتداد 680 مم، مما يسبب تسريبات في المسارات الوسطى عند تقاطع T ذي الـ 4 طبقات للحام الخلفي. الوقاية: اشتراط خراطيش تسخين PID متعددة المناطق عبر قضيب اللحام العرضي مع تقوية ميكانيكية/هيدروليكية-هوائية بجسر وسطي لمفصل الفك يتم التحقق منها عبر اختبارات الانفجار ASTM F1140 على كل مسار. |
| فئة الفيلم العريض 800–980 مم: 4–16 مساراً (معيار LV-980BF/BK/BY / ST800 / SP900 / STICK 720) | أقصى عرض للفيلم الأم 800–980 مم؛ 4–16 مساراً لعرض نهائي 20–105 مم؛ 20–40 قطعة/دقيقة (LV-980) وحتى 80 قطعة/دقيقة (ST800)؛ 7.5 كيلوواط؛ 800–1,200 كجم؛ ارتفاع الماكينة حتى 2,950 مم (LV-980BF) | تغذية منتج بقادوس مزدوج مقسّم (لمنع نقص التغذية في المسارات الخارجية)، تغذية راجعة من ميزان تدقيق فردي لكل مسار، طاولة وصل الفيلم، ومنصات الميزانين | نمط العطل: نقص وزن التعبئة في المسارات الخارجية وانفصال الكثافة الظاهرية عبر حوض مثاقب يبلغ عرضه قرابة متر واحد. الوقاية: تحديد منافذ تغذية مزدوجة متماثلة أو مشعب قادوس مزدوج مقسّم مع براغي تغذية عرضية أفقية محكومة المستوى ومحركات سيرفو مستقلة للمثاقب على جميع المسارات من 10 إلى 16. |
| الفئة الصناعية فائقة العرض 1,000–1,200 مم: 12–20 مساراً (فئة ST1200 / SP1200 / MS1200) | أقصى عرض للفيلم الأم 1,000–1,200 مم؛ 12–20 مساراً متزامناً؛ 50–75 قطعة/دقيقة (600–1,380+ ستيك/دقيقة إجمالي)؛ 10 kVA (480V ثلاثي الطور)؛ إطار بوزن 1,600 كجم؛ يتطلب رافعة رولات آلية للرولات الأم الثقيلة بقطر خارجي 450 مم | رافعة رولات فيلم كهربائية من مستوى الأرضية، طاولة وصل أوتوماتيكي أثناء التشغيل، مشعبات غسيل CIP/SIP، وماكينة كرتنة روبوتية عالية السرعة بنظام الالتقاط والوضع | نمط العطل: انحراف مسار الفيلم وارتفاع هدر الرول الأم أثناء تبديل الرولات عند مناولة رولات أم تزن 80–120 كجم يدوياً. الوقاية: تضمين رافعة رولات آلية، وأعمدة هوائية مزدوجة القابض مع طاولة وصل، وبكرات سحب سيرفو متزامنة عبر إنكودر. |
| خط متكامل متعدد المسارات من الستيك إلى الكرتنة (ماكينة ستيك VFFS + عد/تجميع + ماكينة كرتنة أفقية) | ماكينة ستيك أولية متعددة المسارات متزامنة عبر مزالق بوابية ودلاء نقل مفهرسة مع ماكينة كرتنة أفقية أوتوماتيكية (مثل إعداد كرتنة الستيك / فئة TL6 بسرعة 60 علبة/دقيقة، 2,500 كجم، 4,400 × 2,900 × 2,000 مم) | محولات رفض فردية لكل مسار قبل التجميع، منطق تفريغ المجموعات غير المكتملة، وحدة غراء ساخن Hot-melt، مطوية نشرات داخلية، وميزان تدقيق | نمط العطل: انحشار عبوة ستيك واحدة في أحد مسارات التفريغ مما يؤدي تباعاً إلى توقف كامل لماكينة الكرتنة أو إنتاج علب بيع بالتجزئة ناقصة العدد. الوقاية: تركيب حساسات بصرية لسقوط الستيك في كل مسار، وبوابات رفض هوائية فردية لكل مسار قبل دلاء التجميع، ومنطق تجاوز وتخزين مؤقت عبر PLC. |
الخطوة 1 — كيف تحدد هندسة عبوة الستيك النهائية وعرض الفيلم الأم والإنتاج الصافي مقاس الإطار؟
قبل طلب سعر ماكينة ستيك باك من أي مورد، احسب عرض فيلم الرول الأم (W_web) والحد الأدنى لعدد المسارات النشطة (N_lanes) المطلوبين وفق أبعاد عبوة الستيك النهائية والإنتاج المستهدف للوردية. فعلى عكس ماكينة تعبئة الأكياس الجاهزة، تقوم ماكينة ستيك باك متعددة المسارات بفك رول رئيسي عريض واحد، وتقطيعه طولياً إلى N_lanes أشرطة متوازية، ولف كل شريط حول أنبوب التشكيل الرأسي الخاص به لتكوين أسطوانة ملحومة من الخلف (fin seal أو lap seal)، ثم لحام جميع المسارات عرضياً في آن واحد. يمكنك مراجعة هندسة لحام الستيك النهائي في صفحة ما هي عبوة الستيك باك وقائمة فحص المدخلات في كيفية اختيار ماكينة ستيك باك.
- المعادلة (عرض الشريط المقطوع للمسار الواحد وعرض الفيلم الأم متعدد المسارات): W_strip (mm) = (2 * W_flat) + F_seal، وW_web (mm) = (N_lanes * W_strip) + E_trim، حيث W_flat هو العرض المسطح للستيك النهائي (mm)، وF_seal هو سماحية اللحام الطولي الخلفي (F_fin = 2 * W_fin، وعادةً 10–14 مم للحام الزعنفي المطوي، أو F_lap = 5–8 مم للحام المتراكب المسطح)، وN_lanes هو عدد المسارات المتوازية، وE_trim هو هامش الحافة الخارجية للفيلم الأم (10–20 مم لتوجيه الفيلم أو تشذيب الحواف).
- مثال تطبيقي (عرض الفيلم الأم واختيار الإطار): لعبوة ستيك قياسية من القهوة سريعة الذوبان أو السكر بعرض مسطح W_flat = 23 mm تستخدم لحاماً خلفياً زعنفياً مطوياً بعرض 6 مم (F_seal = 2 * 6 = 12 mm)، يستهلك كل مسار W_strip = (2 * 23) + 12 = 58 mm من عرض الفيلم. إن تشغيل N_lanes = 6 مسارات مع هامش خارجي E_trim = 12 mm يتطلب عرض رول أم يساوي W_web = (6 * 58) + 12 = 360 mm، وهو ما يتسع داخل سقف 400 مم لإطار من فئة LV-400 / ST400 (4 مسارات قياسية في LV-400، وحتى 6–8 مسارات ضيقة في إطارات الفيلم 400 مم). أما زيادة الطاقة الإنتاجية إلى N_lanes = 10 مسارات فتتطلب W_web = (10 * 58) + 12 = 592 mm، وهو ما يتجاوز رول 400 مم ويوجب الانتقال إلى إطار 680 مم (LV-680BF/BK/BY، أقصى فيلم 680 مم، 3–10 مسارات) أو إطار 600–800 مم (ST600 / ST800).
- المعادلة (الإنتاج الصافي المقبول متعدد المسارات والحد الأدنى لعدد المسارات): Q_gross (sticks/min) = N_cpm * N_lanes، وQ_net (accepted sticks/min) = N_cpm * N_lanes * OEE_line * (1 - R_splice - R_reject)، وN_lanes_min = ceil(Q_target / [N_cpm * OEE_line * (1 - R_splice - R_reject)])، حيث N_cpm هي سرعة القطع المستدامة (قطعة/دقيقة)، وOEE_line هي الإتاحة التشغيلية عبر وصلات رول الفيلم وإعادة تعبئة القادوس، وR_splice هي نسبة الفاقد من القطع عند بدء التشغيل وتوجيه الفيلم، وR_reject هي نسبة المرفوضات بسبب اختلاف الوزن أو عيوب اللحام.
- مثال تطبيقي (تحديد عدد المسارات من إنتاج الوردية): لنفترض أن مصنعك يتطلب Q_target = 220 عبوة ستيك مقبولة/دقيقة (105,600 عبوة ستيك مقبولة لكل وردية من 8 ساعات) لمسحوق مشروب بوزن 5 جم يعمل بسرعة مستدامة N_cpm = 32 قطعة/دقيقة (ضمن نطاقنا الأساسي 20–40 قطعة/دقيقة)، مع إتاحة خط OEE_line = 0.88، وفاقد وصل الفيلم R_splice = 0.02 (2.0%)، ومعدل رفض R_reject = 0.01 (1.0%): ينتج كل مسار 32 * 0.88 * (1 - 0.03) = 27.31 عبوة ستيك مقبولة/دقيقة/مسار، مما يتطلب N_lanes_min = ceil(220 / 27.31) = 9 مسارات —ويتم تسعيره عادةً كـ إعداد LV-680BF بـ 10 مسارات يحقق Q_net = 273 عبوة ستيك مقبولة/دقيقة (16,380 عبوة ستيك مقبولة/ساعة).
قاعدة هندسية عملية (عرض الفيلم الأم وعتبة الإطار متعدد المسارات): إذا تجاوز عرض الفيلم الأم المطلوب W_web = (N_lanes × W_strip) + E_trim قيمة 380 مم (أو إذا كان مشروعك يتطلب من 5 إلى 10 مسارات بعروض ستيك نهائية تتراوح بين 30–65 مم) ← فامنح الأولوية لتسعير إطار متوسط العرض 680 مم (فئة LV-680BF/BK/BY، بقدرة 6.0 كيلوواط، ووزن 650 كجم) بدلاً من ضغط هوامش لحام زعنفي ضيقة داخل إطار مدمج 400 مم؛ لأن تقليص زعنفة اللحام الخلفي المطوي إلى أقل من 5 مم يسبب انفجارات طولية في اللحام الزعنفي أثناء اختبار الضغط الداخلي ASTM F1140 عندما تنحرف شفرات التقطيع الدوارة بمقدار ضئيل يصل إلى ±1.0 مم.
تذكر أن تغيير طول عبوة الستيك النهائية (النطاق الأساسي 50–150 مم في LV-400 / 680 / 980) هو مجرد إعداد لسحب الفيلم المؤازر وتسجيل الخلية الضوئية على شاشة HMI، بينما يؤدي تغيير عرض عبوة الستيك النهائية إلى تغيير W_strip في كل مسار —مما يتطلب طقماً جديداً بالكامل متعدد المسارات من ياقات/أنابيب التشكيل، وتباعد سكاكين التقطيع الطولي، وخطوات فوهات الجرعات، ومزالق التفريغ. لا ترصد في ميزانيتك عرضاً ثانياً للستيك باعتباره تعديلاً برمجياً بسيطاً دون تأكيد كتابي لسعر طقم قطع تبديل المقاس.
الخطوة 2 — كيف تغيّر ريولوجيا المنتج نطاق الجرعات والتغذية متعدد المسارات في عرض السعر؟
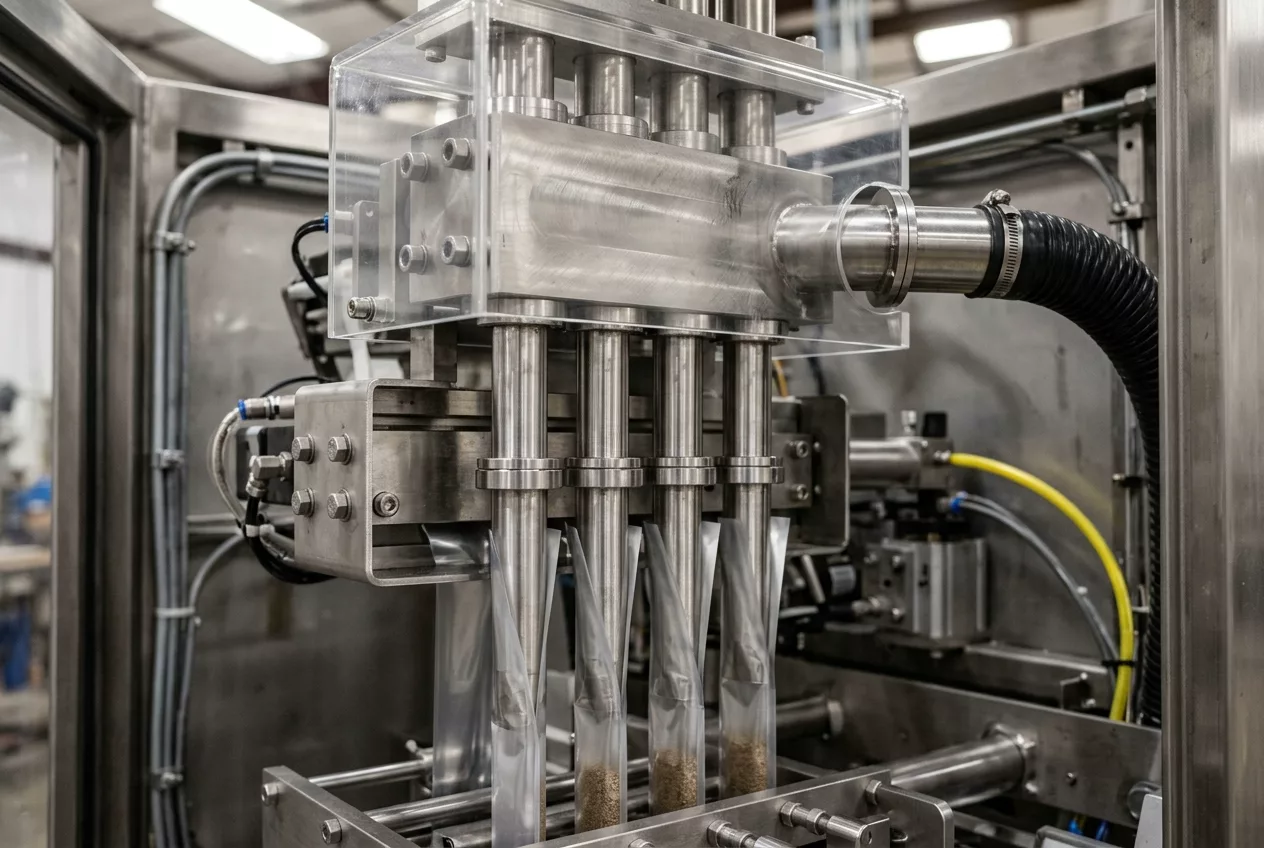
في عرض سعر ماكينة ستيك باك متعددة المسارات، تستقر مجموعة الجرعات مباشرة فوق أنابيب التشكيل ويجب أن تقيس المنتج وتفرغه في كل مسار عامل خلال 0.6 إلى 1.2 ثانية لكل دورة. ونظراً لأن المساحيق والحبيبات حرة التدفق والسوائل الخفيفة والجل عالي اللزوجة تعتمد على فيزياء معايرة مختلفة جذرياً، تفصل LINEVO كتالوج ماكينات ستيك باك ذات اللحام الخلفي إلى سلاسل مخصصة: LV-400BF / 680BF / 980BF للمساحيق، وLV-400BK / 680BK / 980BK للحبيبات، وLV-400BY / 680BY / 980BY للسوائل حرة التدفق، والإعدادات المعتمدة على المضخات (بما في ذلك سلسلة LV-600X) للمعاجين اللزجة والصلصات والجل. قارن النطاق الميكانيكي ومعدات التغذية ووسائل منع تلوث اللحام المطلوبة لكل مجموعة منتجات:
| فئة المنتج والسلسلة القياسية من LINEVO | آلية الجرعات والمعلمات المرجعية | بنود النطاق المساعدة الواجب التحقق منها في العرض | نمط العطل السائد ميدانياً والوقاية الميكانيكية |
|---|---|---|---|
| المساحيق الناعمة أو المغبرة أو المتماسكة (LV-400BF / 680BF / 980BF؛ مثل البروتين، مبيض القهوة، الكاكاو، القهوة سريعة الذوبان) | براغي مثاقب حلزونية رأسية متعددة المسارات داخل أنابيب جرعات فردية؛ يغطي طرازنا LV-400BF (/products/ds-400y) نطاق تعبئة 1–30 جم مع خطوة/قطر برغي قابلين للتخصيص؛ ارتفاع السقف 2,680–2,950 مم | محرك سيرفو مستقل لكل مسار مقابل عمود مشترك، مقلّب قادوس بطيء السرعة، محمّل مسحوق بالتفريغ/الحلزون، غطاء شفط غبار في منطقة الفكوك، وحاجز مانع للانفصال للخلطات | نمط العطل: سحابة الغبار المتطايرة التي تغطي طبقة اللحام الداخلية LLDPE/CPP قبل إغلاق الفكوك العرضية، مما يسبب لحامات ضعيفة وفشل تقشير ASTM F88. الوقاية: تحديد فوهات مثاقب ممتدة حتى قاع الأنبوب مع أطراف إغلاق ميكانيكية/مخروطية، وغطاء شفط غبار بالتفريغ ذي ضغط سلبي فوق الفكوك العرضية، وقضبان هواء مؤين لإزالة الشحنات الساكنة. |
| الجرعات الدقيقة والمساحيق الصيدلانية والبروبيوتيك الحساسة للأكسجين (إعدادات BF للبروبيوتيك والمكملات) | براغي مثاقب دقيقة مع تحكم سيرفو فردي مغلق الحلقة لكل مسار للجرعات منخفضة الجرامات (مثل 0.5–5 جم) عالية القيمة من المغذيات الدوائية والبروبيوتيك | رماح ضخ غاز النيتروجين (N2) لكل مسار تمتد إلى قاع كل أنبوب تشكيل، مقياس تدفق/مشعب غاز، حاوية هواء مزال الرطوبة، وأجزاء ملامسة من SUS316L | نمط العطل: انحراف الجرعة بين المسارات بما يتجاوز حدود الوزن الدستورية للأدوية أو ارتفاع الأكسجين المتبقي في الفراغ الرأسي (>2–3% O2) مما يثبط المزارع الحية. الوقاية: اشتراط معايرة سيرفو فردية للمثقاب في كل مسار مرتبطة بتغذية راجعة من ميزان تدقيق عينات متعدد المسارات، إضافة إلى أنابيب تطهير نيتروجين متحدة المركز بكامل الطول يتم التحقق منها بمحلل أكسجين الفراغ الرأسي أثناء FAT. |
| الحبيبات حرة التدفق والسكر البلوري (LV-400BK / 680BK / 980BK؛ نطاق سعر ماكينة تعبئة أصابع السكر) | أكواب تلسكوبية حجمية متعددة المسارات، أو أسطوانة معايرة دوارة، أو بوابة منزلقة هوائية متزامنة مع شوط اللحام العرضي 20–40 قطعة/دقيقة | قادوس حبيبات علوي بحساس مستوى، رافعة حبيبات بدلاء Z أو بالتفريغ، هزاز مانع للتقوس، ولوحة تعديل سريع للحجم التلسكوبي | نمط العطل: ارتداد بلورات السكر المتأخرة في السقوط إلى منطقة إطباق فك اللحام العرضي الأفقي، مما يسحق البلورات عبر حاجز الألمنيوم/PE ويحدث ثقوباً دبوسية. الوقاية: مزامنة إغلاق بوابة الجرعات قبل إطباق الفك العرضي بـ 120–180 مللي ثانية، وتحديد طول الستيك L_pack بحيث تبقى مسافة فراغ رأسي صافية لا تقل عن 20–25 مم فوق عمود الحبيبات المستقر. |
| السوائل الخفيفة حرة التدفق (LV-400BY / 680BY / 980BY؛ صلصة الصويا، الخل، زيت الزيتون، غسول الفم، المركزات السائلة) | مضخات متعددة المسارات بمكبس موجب الإزاحة أو تمعجية أو بتروس مغناطيسية؛ ارتفاع ماكينة مدمج 2,180–2,350 مم عبر الإطارات 400 / 680 / 980 | خزان سائل موازن بضغط سمت ثابت مع تحكم بالعوامة/المستوى، مشعب صحي Tri-clamp، فوهات غاطسة مانعة للرغوة، وحلقة رجوع للغسيل في المكان CIP | نمط العطل: تناثر السائل أو صعود رغوة دقيقة داخل أنبوب الستيك الضيق عند إغلاق اللحام العرضي السفلي، مما يسبب انفجارات بخارية في اللحام المنصهر (فشل الالتصاق الساخن ASTM F1921). الوقاية: تحديد منحنيات حركة مكبس سيرفو مانعة للرغوة، وأطراف فوهات تعبئة سفلية منخفضة السرعة، وصمامات عدم رجوع هوائية قاطعة للتنقيط. |
| الجل اللزج والصلصات والمعاجين (LV-600X وإعدادات الستيك بالمضخات؛ جل الطاقة، الكاتشب، العسل، الواسابي، اللوشن) | مضخات مكبسية بصمام دوار أو سيرفو متعددة المسارات للخدمة الشاقة؛ نطاقات تعبئة 1–30 مل أو 5–100 مل حسب الإعداد؛ مسار مبلل من SUS304 / SUS316L | قادوس مسخّن مزدوج الجدار بقميص ماء/زيت مع مقلّب كاشط، إغلاق هوائي موجب مع صمام فوهة سحب عكسي (Suck-back) في كل مسار، وإطباق فكوك عالي الضغط | نمط العطل: تكوّن خيوط لزجة مرنة ('خيوط العنكبوت') عبر منطقة اللحام الأفقي بعد قطع المضخة، مما يلوث خط اللحام بالزيت أو الجل السكري. الوقاية: إلزام استخدام فوهات إغلاق هوائية لكل مسار مع سحب عكسي نشط إضافة إلى قادوس مسخّن مبطن للحفاظ على لزوجة منتظمة عند درجة حرارة التعبئة. |
قاعدة هندسية عملية (المساحيق المغبرة وعتبة المعايرة المستقلة للمثقاب المؤازر): إذا كانت الكثافة الظاهرية للمسحوق تتقلب بأكثر من ± 6% عبر التشغيلة أو تحتوي على >15% من الجسيمات الناعمة الأصغر من 75 ميكرون (مثل بروتين مصل اللبن، أو القهوة سريعة الذوبان، أو الكاكاو، أو الكولاجين، أو خلطات البروبيوتيك) عبر 6 مسارات أو أكثر ← فامنح الأولوية لمحركات المثاقب الحلزونية المؤازرة المستقلة لكل مسار المقترنة بمشعب شفط الغبار بالتفريغ في منطقة الفكوك بدلاً من عمود إدارة واحد مرتبط ميكانيكياً؛ لأن ريش الحلزون تكثف المسحوق بشكل متفاوت بين المسارات الوسطى والخارجية، وتتيح معايرة السيرفو المستقلة تعديل الجرامات لكل مسار من شاشة HMI دون إيقاف الخط.
قاعدة هندسية عملية (تخيّط السوائل اللزجة وعتبة فوهة السحب العكسي): إذا تجاوزت لزوجة المنتج 1,500 سنتي بواز (cP) عند درجة حرارة التعبئة (مثل جل الطاقة، أو العسل، أو معجون الطماطم، أو الخردل/الواسابي، أو الكريمات التجميلية) أو أظهرت تخيّطاً ذيلياً فوق سرعة 25 قطعة/دقيقة ← فامنح الأولوية لمضخات المكبس ذات الصمام الدوار متعددة المسارات المزودة بفوهات سحب عكسي هوائية وقادوس مسخّن مبطن بمقلّب بدلاً من وحدات التعبئة القياسية بصمامات عدم الرجوع؛ لأن سحب القطرة الأخيرة بمقدار 2–4 مم للداخل في طرف الفوهة عند نهاية الشوط يبقي خيوط الزيت أو السكر بعيدة عن شريط اللحام العرضي البالغ عرضه 5–8 مم.
راجع دليل ماكينات تعبئة المساحيق في ستيك باك وساشيه متعددة المسارات (خطوط مساحيق المشروبات مع شفط الغبار، وستيك البروبيوتيك مع ضخ النيتروجين، وخلطات مساحيق المشروبات) أو دليل ماكينات تعبئة السوائل والصلصات في ستيك باك وساشيه (جل الطاقة بمضخة مانعة للتنقيط، وستيك الكاتشب، وستيك اللوشن، وستيك الواسابي/الخردل LV-600X) لمطابقة منتجك مع بنية جرعات موثقة.
الخطوة 3 — ما هي معايير اللحام وخيارات الفيلم والوحدات المساعدة التي تحتاج إلى بنود مستقلة في عرض السعر؟
تمتلك عبوة الستيك باك أعلى نسبة لطول اللحام مقارنة بالحجم بين جميع العبوات المرنة، وتكمن نقطة ضعفها الحرجة في تقاطع T ذي الـ 4 طبقات حيث يلتقي اللحام الرأسي الخلفي المطوي (fin seal) باللحام العرضي الأفقي الطرفي. ونظراً لأن الجرعة الداخلة تسقط في الأنبوب الرأسي بعد أجزاء من الألف من الثانية من فتح فكوك اللحام العرضي السفلي، يجب أن يحدد عرض السعر كلاً من خيارات اللحام/القطع الميكانيكية ومعايير الاختبار الدولية المستخدمة للتحقق من سلامة اللحام أثناء اختبارات القبول في المصنع (FAT):
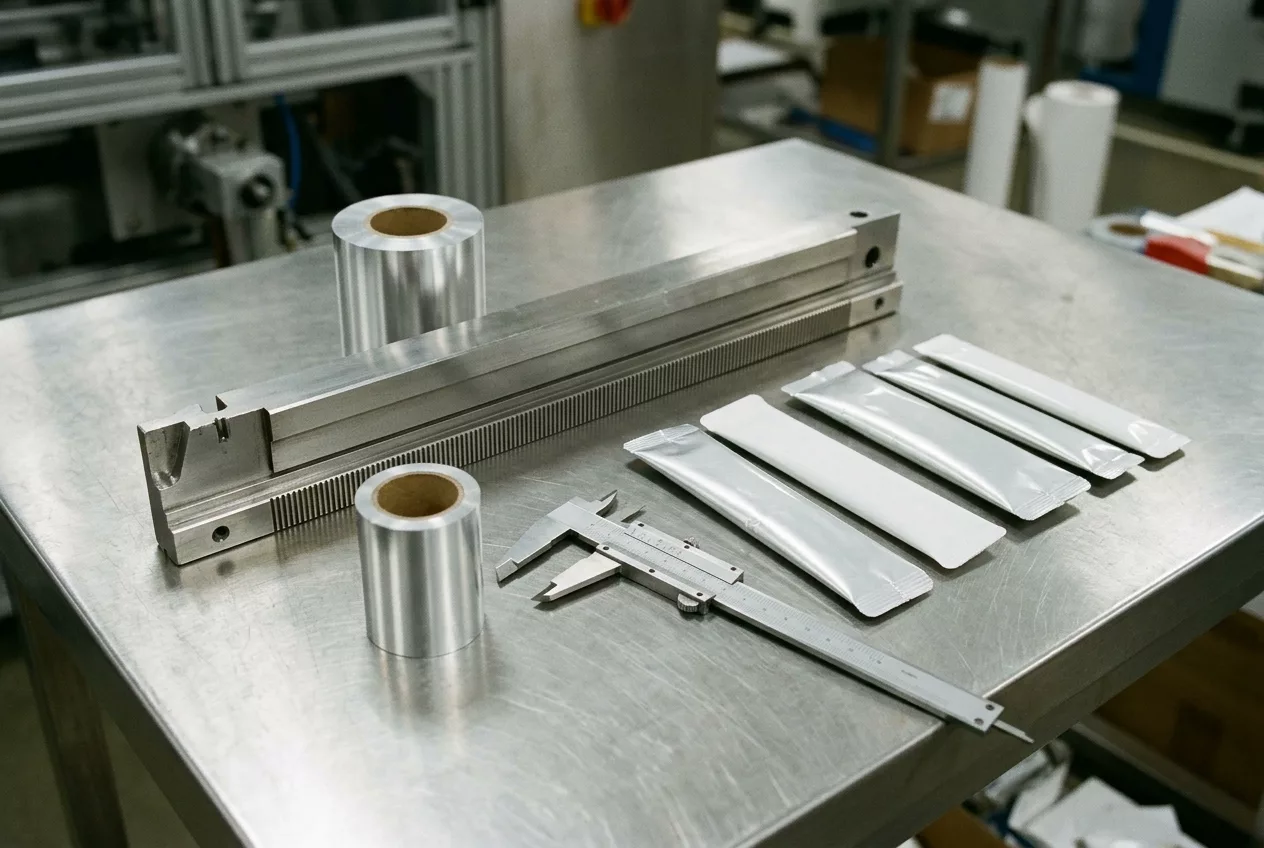
- معيار ASTM F1921 / F1921M (قوة الالتصاق الساخن Hot-Tack لأسطح اللحام اللدنة حرارياً): يحكم المقاومة الفورية للتقشير في الحالة المنصهرة للحام العرضي السفلي بعد كسور من الثانية من فتح الفكوك —قبل أن تبرد طبقة اللحام— أثناء اصطدام الجرعة الساقطة بخط اللحام. فإذا كانت طبقة اللحام الداخلية لديك (LLDPE أو mLLDPE مقابل LDPE أو CPP) ذات نافذة التصاق ساخن ضيقة عند سرعة 30–40 قطعة/دقيقة، فإن الماكينة تتطلب ضغط فكوك أعلى، أو زمن مكوث سيرفو أطول، أو هواء تبريد نشط للفكوك.
- معيار ASTM F88 / F88M (قوة تقشير اللحام بعد التبريد) ومعيار ASTM F1140 / F2054 (انفجار/زحف العبوة الكاملة): بموجب ASTM F88، تُقاس قوة التقشير بعد التبريد على شريط بعرض 15 مم أو 25.4 مم (1.0 بوصة) عند سرعة شد 200–300 مم/دقيقة في وضعية ذيل غير مدعوم (Technique A)، أو بزاوية 90 درجة (Technique B)، أو 180 درجة (Technique C). اجمع بين ASTM F88 ومعيار ASTM F1140 (اختبار الانفجار/الزحف بالضغط الهوائي الداخلي) أو فحوصات التفريغ بصبغة أزرق الميثيلين عبر جميع المسارات (من 1 إلى N) للتحقق من تقاطع T ذي الـ 4 طبقات.
- معايير الامتثال ISO 11607-1 / 11607-2 وFDA 21 CFR 177.1520: بالنسبة لعبوات الستيك الصيدلانية والطبية والغذائية الدوائية، يفرض معيار ISO 11607-2 التحقق الرسمي (IQ/OQ/PQ) من درجة حرارة اللحام وزمن المكوث وضغط الفكوك مع أقفال إنذار تفاعلية. أما بالنسبة لعبوات الأغذية والمكملات، فيجب أن تمتثل طبقة اللحام الداخلية المصنوعة من البولي أوليفين (LLDPE، mLLDPE، CPP) لحدود المواد القابلة للاستخلاص الملامسة للأغذية وفق FDA 21 CFR 177.1520.
| بند الخيار أو المواصفة | المدخل الهندسي للمشتري | ما يجب أن ينص عليه عرض السعر كتابياً | نمط العطل السائد ميدانياً والوقاية الميكانيكية |
|---|---|---|---|
| معادن الأجزاء الملامسة للمنتج والفك للغسيل (SUS304 مقابل SUS316L) | الحموضة (pH)، محتوى الملح، مصفوفة مسببات الحساسية، وإجراء التشغيل القياسي للتنظيف الجاف بالفرشاة مقابل الغسيل الرطب CIP/COP | السبيكة الدقيقة (SUS304 مقابل SUS316L) للقادوس والمثاقب/المكابس وأنابيب التشكيل والفوهات، بالإضافة إلى فك القادوس المقسّم بدون أدوات | نمط العطل: تآكل نقري في الفولاذ المقاوم للصدأ 304 بفعل الصلصات المالحة/الحمضية أو تأخير لمدة ساعتين في الفك لتنظيف مسببات الحساسية في القواديس المثبتة بمسامير. الوقاية: تحديد أجزاء مبللة من SUS316L وقواديس مقسّمة بمشابك سريعة مع مجموعات مثاقب/مضخات قابلة للسحب للخارج. |
| هندسة اللحام الرأسي الخلفي (ياقة تشكيل اللحام الزعنفي Fin seal مقابل اللحام المتراكب Lap seal) | بنية الرقائق المصفحة (قابلية اللحام الحراري للوجه الداخلي مع الداخلي مقابل الفيلم المبثوق المشترك للوجه الخارجي مع الداخلي) وتصميم الطباعة | ما إذا كانت ياقات التشكيل مصنعة للحام زعنفي مطوي (داخلي مع داخلي) أو لحام متراكب مسطح (داخلي مع خارجي)، بالإضافة إلى طلاء سطح الياقة | نمط العطل: طلب ياقة لحام متراكب (Lap seal) لفيلم مصفح PET/AL/PE لا يمكن لطبقته الخارجية PET أن تلتحم حرارياً مع طبقة PE الداخلية. الوقاية: التحقق من هندسة اللحام الزعنفي (داخلي مع داخلي) كلما كانت الطبقة الخارجية من PET أو الورق غير قابلة للحام الحراري. |
| نمط القطع وشق الفتح والتحديد المسبق سهل الفتح (مستقيم، متعرج زجزاج، زوايا دائرية، ليزر دقيق) | طريقة فتح المستهلك للعبوة (شق تمزيق للمساحيق مقابل قطع فوهة صب موجهة للسوائل/الجل؛ عبوات متصلة في شريط مقابل قطع فردي) | الهندسة الدقيقة لسكين التثقيب والسندان (مستقيم، متعرج مسنن، زوايا أمان دائرية، أو فوهة صب مشكلة كعنق الزجاجة) | نمط العطل: قطع غير مكتمل لشق الفتح أو حواف ألمنيوم خشنة عندما تضعف حدة شفرات المقصلة عبر 8–16 مساراً. الوقاية: تحديد سكاكين قص من فولاذ العدد المقسى (D2 / SKD11 أو كربيد التنجستن) مع تعويض ضغط هوائي. |
| ترميز التاريخ والتشغيلة متعدد المسارات (TIJ متعدد الرؤوس، أو TTO عريض، أو ليزر مسح UV/CO2) | عدد الأحرف/الأسطر لكل ستيك، متطلبات رمز 2D DataMatrix، موقع الطباعة على الفيلم، وعرض الفيلم الأم (400–980 مم) | تقنية الترميز المشمولة، الإطار المتحرك العرضي أو الحامل متعدد الرؤوس، وحدة شفط الأدخنة (لليزر)، وفحص تطابق الطباعة | نمط العطل: طابعة TTO أحادية الرأس غير قادرة على تغطية 6–12 مساراً عبر فيلم بعرض 680 مم، مما يترك المسارات الخارجية بدون طباعة. الوقاية: تسعير جسر متحرك متعدد المسارات لطابعات TTO/النفث الحبري أو جهاز ترميز ليزر جلفانومتري واسع المجال قبل وحدة التقطيع الطولي. |
| تسجيل الفيلم المطبوع ودقة التقطيع الطولي متعدد المسارات | تباين/أبعاد علامة الخلية الضوئية (Eye-mark)، خطوة التكرار عبر المسارات على عرض الرول الأم، ومعامل استطالة الفيلم | علامة حساس التسجيل البصري، شفرات تقطيع قص دوارة مقابل شفرات سحق/موس، وتوجيه جانبي آلي للفيلم (EPC) | نمط العطل: زحف التصميم المطبوع في المسارات الخارجية عند تغير خطوة التقطيع أو عندما تقوم شفرات الموس بشد الأفلام الرقيقة. الوقاية: تحديد سكاكين تقطيع طولي بالقص الدوار مع ضبط ميكرومتري وتوجيه أوتوماتيكي لحافة الفيلم. |
الخطوة 4 — كيف يغيّر العد والتجميع والكرتنة والتكلفة الإجمالية للملكية (TCO) لـ 5 سنوات حجم الاستثمار الحقيقي؟
إن ماكينة ستيك باك بـ 10 مسارات تعمل بسرعة 30 قطعة/دقيقة تفرغ 300 عبوة ستيك/دقيقة (5 عبوات/ثانية). فإذا كان عرض السعر ينتهي عند مزلق الجاذبية، سيتعين على العمال التقاط تلك العبوات وتوجيهها وعدها وتعبئتها يدوياً في العلب الكرتونية —مما يخلق اختناقاً فورياً في العمالة. كما أن عبوات الستيك الأنبوبية الضيقة تستهلك كمية أقل بكثير من فيلم الرول لكل حصة مقارنة بأكياس الساشيه المسطحة رباعية اللحام، ولذلك فإن التكلفة الإجمالية للملكية (TCO) على مدى 5 سنوات تُحكم بهندسة توفير الفيلم، وزمن التوقف للغسيل وتبديل الأصناف، وأتمتة الكرتنة.
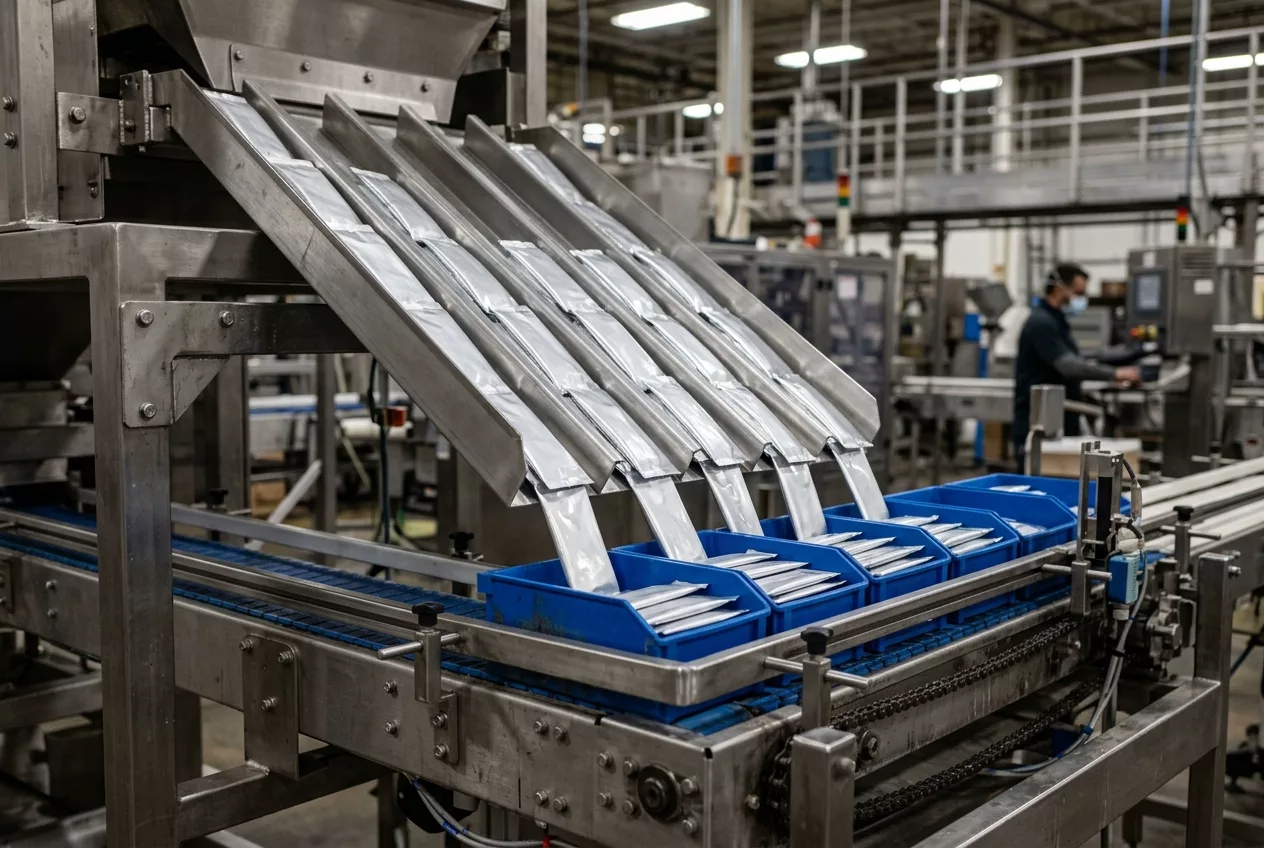
قاعدة هندسية عملية (التعبئة اليدوية مقابل عتبة التجميع المتزامن مع ماكينة الكرتنة): إذا تجاوز الإنتاج الصافي متعدد المسارات Q_net معدل 160–200 ستيك/دقيقة (6 إلى 10 مسارات عند 28–32 قطعة/دقيقة) أو كانت علب البيع بالتجزئة تتطلب أعداداً دقيقة (10 أو 20 أو 30 ستيك/علبة) ← فامنح الأولوية لتسعير نظام نقل أوتوماتيكي بدلاء العد/التجميع وماكينة كرتنة أفقية في المخطط الأولي للخط بدلاً من التعبئة اليدوية من المزلق؛ لأن العامل البشري يعد بشكل مستدام 40–50 ستيك/دقيقة فقط، مما يعني أن ماكينة بـ 10 مسارات بدون تجميع تتطلب 5–6 عمال تعبئة يدوية في كل وردية.
استخدم المعادلتين الهندسيتين أدناه لحساب (أ) التوفير في فيلم الرول لعبوة ستيك باك ذات لحام خلفي مقارنة بكيس ساشيه مسطح رباعي اللحام، و(ب) فارق التكلفة التشغيلية الخفية لمدة 5 سنوات بين عرضي أسعار متنافسين:
- المعادلة والمثال التطبيقي (مساحة فيلم الرول لعبوة الستيك باك مقابل الساشيه رباعي اللحام والعائد السنوي للفيلم): A_stick (mm^2) = [(2 * W_flat) + F_fin] * L_stick مقابل A_4side (mm^2) = 2 * W_sachet * L_sachet، وM_film_saved_yr (kg/yr) = Q_annual * [(A_4side - A_stick) * 10^-6] * rho_areal. لجرعة مسحوق 5 جم في عبوة ستيك بمقاس 23 × 100 مم (W_strip = 58 mm، L_stick = 100 mm، A_stick = 5,800 mm^2) مقابل كيس ساشيه مسطح مكافئ رباعي اللحام بمقاس 50 × 80 مم (2 * 50 * 80، A_4side = 8,000 mm^2، والموضح في مقارنة الستيك باك مقابل الساشيه ودليل تكلفة ماكينة تعبئة الساشيه): تقلل عبوة الستيك باك مساحة الرقائق المصفحة بنسبة (8,000 - 5,800) / 8,000 = 27.5% لكل حصة. وعبر إنتاج سنوي Q_annual = 15,000,000 حصة/سنة باستخدام فيلم مصفح PET/AL/LLDPE بوزن نوعي 100 جم/م^2 (rho_areal = 0.100 kg/m^2)، توفر الهندسة الأنبوبية للستيك 3,300 كجم/سنة من الفيلم العازل (16,500 كجم على مدى 5 سنوات). اضرب 3,300 كجم/سنة في سعر الكيلوجرام من رول الفيلم لدى مورد مواد التغليف لديك لحساب الوفورات المادية السنوية.
- المعادلة (فارق التشغيل على مدى 5 سنوات لتبديل الأصناف والتنظيف والعبوات المسربة): Delta_hours_5yr = 5 * N_clean_yr * (T_clean_A - T_clean_B) وDelta_leakers_5yr = 5 * Q_annual * (R_leaker_A - R_leaker_B)، حيث N_clean_yr هو عدد مرات الغسيل/التبديل السنوية، وT_clean_A - T_clean_B هو الساعات الموفرة في كل عملية فك بفضل القواديس المقسّمة بدون أدوات، وQ_annual هو الحجم السنوي (ستيك/سنة)، وR_leaker_A - R_leaker_B هو خفض نسبة العبوات المسربة نتيجة تلوث اللحام بفضل أغطية شفط الغبار بالتفريغ عند الفكوك أو فوهات السحب العكسي الهوائية.
- مثال تطبيقي (فارق التشغيل لمدة 5 سنوات بين العرض A والعرض B): قارن العرض A (مقترح ماكينة ستيك مسحوق بـ 8 مسارات يستخدم قادوساً مثبتاً بمسامير يتطلب T_clean_A = 1.50 ساعة [90 دقيقة] لكل عملية فك ويغفل شفط الغبار عند الفكوك + معايرة السيرفو لكل مسار، مما ينتج عنه R_leaker_A = 1.8% مرفوضات لحام/وزن) مقابل العرض B (قادوس مقسّم بدون أدوات يتطلب T_clean_B = 0.50 ساعة [30 دقيقة] لكل عملية فك إضافة إلى شفط الغبار بالتفريغ عند الفكوك ومعايرة سيرفو لكل مسار، محققاً R_leaker_B = 0.4%). عبر N_clean_yr = 200 عملية تنظيف/سنة وQ_annual = 12,000,000 ستيك/سنة، يلغي العرض B 200 ساعة/سنة من توقف التطهير (1,000 ساعة خلال 5 سنوات) ويمنع 168,000 عبوة ستيك مرفوضة/سنة (840,000 عبوة ستيك خلال 5 سنوات). اضرب ساعات عمل الخط الموفرة والعبوات المستردة في تكلفة ساعة تشغيل الخط وقيمة وحدة المنتج في مصنعك قبل التعامل مع العرض المختزل على أنه الخيار الأقل تكلفة.
| فئة TCO وحدود الخط | ما تغفله غالباً العروض ذات السعر المعلن المنخفض | الأثر التشغيلي والمالي في أرضية المصنع | التحقق ورابط نطاق LINEVO |
|---|---|---|---|
| تغذية المنتج العلوية والتحكم في المستوى | يسعّر القادوس العلوي للماكينة فقط؛ ويغفل محمّل نقل المسحوق بالتفريغ، أو الرافع الحلزوني، أو خزان إمداد السائل المسخّن/المزود بمقلّب ومضخة النقل | يؤدي التفريغ اليدوي بالدلاء فوق إطار بارتفاع 2,680–2,950 مم إلى تقلبات في ضغط عمود المنتج داخل القادوس وانحراف بنسبة ±10% في وزن التعبئة | دقق مغذيات المنتج المتكاملة في أدلة تطبيقات المساحيق متعددة المسارات وأدلة تطبيقات السوائل/الصلصات |
| معايرة الجرعات لكل مسار والوصول للغسيل بدون أدوات | يستخدم عمود إدارة مشتركاً واحداً عبر 6–12 مثقاباً وقادوساً مثبتاً بمسامير يتطلب فكه بمفاتيح ربط للتنظيف | لا يمكن تصحيح انحراف الوزن في المسارات الخارجية أثناء التشغيل؛ وتستهلك كل عملية غسيل لمسببات الحساسية أو تغيير النكهة 90–120 دقيقة | حدد معايرة سيرفو مستقلة لكل مسار وقواديس مقسّمة بدون أدوات في ماكينات ستيك باك |
| ياقات التشكيل متعددة المسارات وقطع غيار التآكل لوحدة التقطيع | يشمل عرض ستيك واحداً فقط ولا يتضمن أي شفرات تقطيع دوارة احتياطية أو قماش PTFE أو خراطيش تسخين أو موانع تسرب لفوهات السحب العكسي | يتطلب تغيير عرض الستيك طقم ياقات/أنابيب كاملاً بعدد N مسار؛ وتسبب شفرات التقطيع غير الحادة انحراف الفيلم وانفجار اللحام الزعنفي | ثبّت جميع عروض الأصناف SKU في طلب عرض الأسعار وأدرج طقم قطع تآكل لمدة 12 شهراً عبر قطع الغيار وقطع تبديل المقاسات |
| العد والتجميع والكرتنة اللاحقة | يتوقف عند مزلق تفريغ سائب بدون بوابات رفض فردية لكل مسار، أو سير دلاء مفهرسة، أو ماكينة كرتنة، أو ماكينة تغليف سيلوفان | تتطلب التعبئة اليدوية لمعدل 200–400 ستيك/دقيقة من 4 إلى 6 عمال/وردية؛ كما أن مساراً واحداً معيباً يلوث حاويات الجملة بالكامل | قيّم إعداد كرتنة عبوات الستيك باك وماكينات الكرتنة والتغليف الخارجي بالسيلوفان |
| التحقق من العينات في FAT والتركيب والتدريب | يستعرض السرعة باستخدام فيلم فارغ جاف أو رمل اختبار حر التدفق بدلاً من المسحوق/السائل الفعلي ورول الفيلم العازل الخاص بك | لا تظهر انفجارات الالتصاق الساخن ASTM F1921 أو تقوس المسحوق إلا بعد تركيب الماكينة في منشأتك | رتّب التحضير لاختبار العينات والتركيب والتدريب وراجع دليل الميزانية المركّبة والعائد على الاستثمار ROI |
الخطوة 5 — ورقة عمل تدقيق عروض الأسعار بنداً ببند للمورد A والمورد B
انسخ ورقة عمل تدقيق النطاق المكونة من جزأين أدناه إلى ملف المشتريات الخاص بك. أرسل نفس رسومات عبوة الستيك النهائية، وصحيفة بيانات الفيلم، ومدخلات ريولوجيا المنتج، والإنتاج الصافي المستهدف (Q_net) إلى كلا الموردين، ثم خصص لكل صف إحدى الحالات الخمس الصارمة (مشمول، اختياري، مسعّر بشكل منفصل، مستبعد، أو غير مؤكد) مع ذكر البند المقابل له بدقة في عرض السعر:
| بند النطاق المطلوب | المواصفة الهندسية المشتركة | العرض A: الحالة والبند | العرض B: الحالة والبند | السؤال الهندسي الواجب حسمه قبل مقارنة الإجماليات |
|---|---|---|---|---|
| طراز الإطار، وعرض الفيلم الأم، والمسارات النشطة | سقف عرض الرول الأم (400 / 680 / 980 / 1,200 مم)، عدد المسارات النشطة N_lanes، والإنتاج الصافي المستدام Q_net (ستيك مقبول/دقيقة) | أدخل الحالة والبند | أدخل الحالة والبند | هل يستخدم كلا العرضين نفس عدد المسارات وعرض الفيلم الأم مع هامش توجيه خارجي >=12 مم؟ |
| رأس الجرعات متعدد المسارات والمعايرة لكل مسار | مثاقب سيرفو (BF)، أو أكواب/بوابات حجمية (BK)، أو مضخات مكبسية/بصمام دوار مع فوهات سحب عكسي (BY / LV-600X) | أدخل الحالة والبند | أدخل الحالة والبند | هل يمكن معايرة وزن الجرعة لكل مسار بشكل مستقل من شاشة HMI، أم أن جميع المسارات تشترك في محرك ميكانيكي واحد؟ |
| ياقات وأنابيب التشكيل الأولية وأطقم الأصناف الإضافية | أطقم ياقات/أنابيب تشكيل بعدد N_lanes لعرض الستيك الأولي W_flat (لحام زعنفي مقابل متراكب)، بالإضافة إلى أطقم تبديل للعروض الثانوية | أدخل الحالة والبند | أدخل الحالة والبند | ما هي عروض الستيك المشمولة في العدة الأساسية، وما هو السعر المفصل لأطقم ياقات العروض الإضافية؟ |
| مغذي المنتج العلوي وتكييف القادوس | محمّل مسحوق بالتفريغ/الحلزون مع حساس مستوى، أو خزان سائل مسخّن ومبطن بمقلّب + مضخة نقل | أدخل الحالة والبند | أدخل الحالة والبند | هل المغذي من الأرضية إلى القادوس مشمول، وهل يتسع ضمن ارتفاع السقف الصافي في منشأتنا (2,180–2,950 مم + المغذي)؟ |
| شفط الغبار، وقضبان إزالة الاستاتيك، وضخ النيتروجين MAP | غطاء شفط غبار بالتفريغ في منطقة الفكوك + مجمع، قضيب هواء مؤين، ورماح ضخ نيتروجين N2 عميقة لكل مسار مع مقياس تدفق | أدخل الحالة والبند | أدخل الحالة والبند | كيف يتم إبقاء المسحوق أو السائل بعيداً عن شريط اللحام الضيق، وما هو مستوى الأكسجين المتبقي O2 الذي يتم التحقق منه عند طلب N2؟ |
| التقطيع الطولي، وتوجيه الفيلم EPC، والترميز، وسكاكين شق الفتح | قطاعات طولية بالقص الدوار، موجه فيلم EPC فوق صوتي/بصري، طابعة ليزر/TTO/TIJ متعددة المسارات، وسكاكين مستقيمة/زجزاج/مشكلة | أدخل الحالة والبند | أدخل الحالة والبند | هل تطبع وحدة ترميز التاريخ عبر جميع المسارات N_lanes في وقت واحد، وهل سكاكين شق الفتح أو فوهة الصب مشمولة؟ |
| مزالق التفريغ، ورفض المسار، والكرتنة اللاحقة | مزالق فردية لكل مسار، بوابات رفض أحادية المسار، دلاء تجميع مفهرسة، وماكينة كرتنة أفقية متزامنة + ميزان تدقيق | أدخل الحالة والبند | أدخل الحالة والبند | أين تسلّم الماكينة الأولية عبوات الستيك النهائية، ومن يورد واجهة العد/الكرتنة وإشارات الربط البرمجي PLC؟ |
| معادن الملامسة، والمرافق، واللوحة الكهربائية | أجزاء مبللة من SUS304 مقابل SUS316L، قادوس مقسّم بدون أدوات، طاقة 220V/380V/480V بتردد 50/60 Hz (4.5–7.5 كيلوواط)، وهواء جاف 6 بار (لتر معياري/دقيقة) | أدخل الحالة والبند | أدخل الحالة والبند | هل جميع الأجزاء الملامسة للمنتج مصنوعة من SUS316L حيثما يلزم، وما هي القيم الدقيقة للكيلوواط والهواء المضغوط CFM/NL/min التي يجب أن يوفرها المصنع؟ |
| مخرجات المشروع | متطلبات التحقق المشتركة | العرض A: الحالة والبند | العرض B: الحالة والبند | سؤال التحقق الواجب حسمه |
|---|---|---|---|---|
| تجربة عينات قبل الطلب باستخدام منتج وفيلم المشتري | تشغيل تجريبي باستخدام تشغيلة إنتاج فعلية من المسحوق/السائل ورول الفيلم للتحقق من التدفق وقطع الفوهة وسلامة اللحام | أدخل الحالة والبند | أدخل الحالة والبند | هل سيقوم المورد بتشغيل منتجنا وفيلمنا الفعليين قبل اعتماد الهندسة النهائية للمثقاب/الفوهة وياقة التشكيل؟ |
| بروتوكول FAT قبل الشحن واختبارات اللحام | تشغيل زمني متعدد المسارات للتحقق من Q_net، والانحراف المعياري للوزن لكل مسار، والالتصاق الساخن ASTM F1921، والتقشير ASTM F88، والانفجار ASTM F1140 | أدخل الحالة والبند | أدخل الحالة والبند | هل يتم أخذ عينات ستيك من كل مسار (من 1 إلى N) أثناء اختبار FAT، وما هو التقرير الكتابي وسجل الفيديو المقدم؟ |
| تغليف التصدير وشروط Incoterms وحدود التسليم | تغليف عازل للتآكل، صناديق خشبية مبخرة صالحة للشحن البحري، قائمة تعبئة، وشروط Incoterms معلنة (EXW / FOB / CIF / DDP) | أدخل الحالة والبند | أدخل الحالة والبند | أين تنتقل مسؤولية الشحن والتأمين، وهل يتم وضع المغذيات العلوية/ماكينات الكرتنة في صناديق منفصلة؟ |
| التشغيل التجريبي بالموقع والتدريب وقطع غيار التآكل لـ 12 شهراً | الأجر اليومي/شروط سفر الفني الميداني، تدريب المشغلين/الصيانة، بالإضافة إلى شفرات التقطيع والسخانات وPTFE والحلقات الدائرية O-rings | أدخل الحالة والبند | أدخل الحالة والبند | كم عدد أيام التشغيل التجريبي وأطقم قطع غيار التآكل المشمولة في العرض الأساسي مقابل التي تُفوتر بشكل منفصل؟ |
تخطيط التكلفة لأشكال العبوات أحادية الحصة الأخرى
استخدم عائلة ماكينات ونموذج نطاق مختلفين إذا كان مشروعك يندرج ضمن أحد هذه المسارات:
- أكياس الساشيه المسطحة ثلاثية اللحام ورباعية اللحام من رول الفيلم: الأكياس المسطحة الملحومة على ثلاثة أو أربعة حواف محيطية (LV-400F / 680F / 980F، وLV-500SF / 700SF / 980SF، وLV-400Y / 680Y / 980Y، وLV-500SY / 700SY / 980SY) تستخدم محاريث تشكيل مسطحة وبكرات لحام جانبية بدلاً من أنابيب التشكيل الأسطوانية؛ راجع صفحة عائلة ماكينات تعبئة الساشيه ودليل تكلفة ماكينة تعبئة الساشيه.
- أكياس الدوي باك القائمة المسبقة الصنع والأكياس بسحاب (Zipper) والأكياس ذات الفوهة (Spout): تتطلب الأكياس الجاهزة المحملة على برج دوار من 8 محطات أو سكة فوهات أجهزة فتح ولحام مختلفة؛ راجع ماكينات تعبئة الأكياس الجاهزة ودليل تكلفة ماكينة الأكياس الجاهزة.
- أكياس البيع بالتجزئة الكبيرة أحادية المسار (الوسادة أو ذات الطيات الجانبية أو رباعية اللحام بوزن 100 جم–5 كجم): الأكياس التجارية ذات الأوزان الكبيرة المشكلة على ياقة عريضة واحدة تنتمي إلى ماكينات التشكيل والتعبئة واللحام الرأسية (VFFS).
- وحدات اللحام المكتبية أحادية المسار أو وحدات البحث والتطوير (R&D): تبدأ سلاسل الستيك BF وBK وBY لدينا من مسارين (2 lanes) للإنتاج الصناعي. وإذا كنت بحاجة إلى وحدة مختبرية بمسار واحد، فاذكر ذلك في استفسارك.
الأسئلة الشائعة حول تكلفة ونطاق ماكينات تعبئة ستيك باك
ما الذي يتحكم في تكلفة ماكينة تعبئة ستيك باك متعددة المسارات؟
تتدرج تكلفة ماكينة ستيك باك متعددة المسارات مع عرض الفيلم الأم (400 أو 680 أو 980+ مم)، وعدد المسارات النشطة (من 2 إلى 16+ مساراً، مما يضاعف كل ياقة تشكيل وفوهة ومزلق)، وبنية الجرعات (مثاقب سيرفو للمساحيق، أو أكواب حجمية للحبيبات، أو مضخات مكبسية بصمام سحب عكسي للسوائل/الجل)، والوحدات الإضافية مثل ضخ النيتروجين والترميز بالليزر والكرتنة. نحن نصدر عرض سعر مفصلاً بمجرد تحديد أبعاد عبوة الستيك والمنتج والإنتاج المستهدف.
ما الذي يحدد سعر ماكينة تعبئة أصابع السكر مقارنة بماكينة مسحوق البروتين أو البروبيوتيك؟
يعمل السكر البلوري حر التدفق على سلسلة الحبيبات (LV-400BK / 680BK / 980BK) باستخدام أكواب حجمية عالية السرعة أو بوابات دوارة، حيث تتدرج التكلفة بشكل رئيسي مع عدد المسارات (غالباً 8–16 مساراً) وماكينة الكرتنة. أما المساحيق المغبرة أو المتماسكة مثل بروتين مصل اللبن أو الكاكاو أو البروبيوتيك (LV-400BF / 680BF / 980BF) فتتطلب مثاقب حلزونية مؤازرة متعددة المسارات، وتقليباً داخل القادوس، وشفطاً للغبار بالتفريغ عند الفكوك، وغالباً أجزاء ملامسة من SUS316L مع ضخ نيتروجين عميق داخل الأنابيب.
هل يمكنني شراء ماكينة ستيك باك بـ 4 مسارات اليوم وتوسيعها إلى 8 أو 10 مسارات لاحقاً؟
فقط إذا تم بناء الماكينة على إطار فيلم أم أعرض (مثل إطار LV-680 مصنع مسبقاً لـ 8–10 مسارات) وتم تسعيرها منذ اليوم الأول بمنافذ مشعب جرعات وأعمدة تقطيع ومحركات سيرفو قابلة للتوسعة. أما الإطار المدمج بعرض 400 مم (فئة LV-400) فلا يمكنه فيزيائياً استيعاب 8 إلى 10 مسارات من عبوات الستيك القياسية بعرض 23–35 مم لأن إجمالي عرض الفيلم المقطوع W_web يتجاوز 400 مم. اطلب دائماً تأكيداً كتابياً لقابلية توسعة المسارات قبل الشراء.
كيف أحوّل تصنيف المورد «قطعة في الدقيقة» إلى إنتاج فعلي للوردية؟
اضرب عدد القطعات المستدامة في الدقيقة (N_cpm، وعادةً 20–40 قطعة/دقيقة حسب حجم التعبئة وزمن مكوث الالتصاق الساخن ASTM F1921) في عدد المسارات النشطة (N_lanes)، وإتاحة الخط (OEE_line، وعادةً 0.85–0.90)، ونسبة العبوات السليمة (1 - R_splice - R_reject). على سبيل المثال، تشكل 6 مسارات بسرعة 30 قطعة/دقيقة 180 عبوة ستيك إجمالية/دقيقة، أو 153–160 عبوة ستيك مقبولة/دقيقة في الإنتاج المستدام.
هل يتطلب تغيير عرض أو طول عبوة الستيك باك شراء عدة تشكيل جديدة؟
يتم تعديل طول عبوة الستيك (ضمن نطاق 50–150 مم) عبر إعداد سحب الفيلم المؤازر وتسجيل الخلية الضوئية على شاشة HMI دون الحاجة إلى أنابيب تشكيل جديدة. أما تغيير عرض عبوة الستيك النهائية فيغير عرض الشريط المقطوع W_strip في كل مسار —مما يتطلب طقماً جديداً بالكامل متعدد المسارات من ياقات وأنابيب التشكيل، وإعادة ضبط مواقع سكاكين التقطيع الطولي، ومزالق مطابقة. لذا حدد كل عرض ستيك مطلوب كبند مستقل في طلب عرض الأسعار الأولي.
متى يجب أن تتضمن ميزانية ماكينة الستيك باك ماكينة كرتنة أفقية أوتوماتيكية؟
كلما تجاوز الإنتاج الصافي 160–200 ستيك/دقيقة (عادةً 6 مسارات فأكثر) أو تطلبت علب البيع بالتجزئة أعداداً دقيقة (10 أو 20 أو 30 ستيك/علبة). ففوق هذه العتبة، يتطلب الالتقاط والعد اليدوي من 4 إلى 6 عمال لكل وردية؛ بينما يضمن السير الناقل المتكامل للعد/التجميع وماكينة الكرتنة الأفقية مسؤولية مورد واحد عبر الخط بأكمله.
المصادر
تغطي مواصفات معدات LINEVO وحدود النطاق في هذا الدليل ماكينات ستيك باك لدينا (سلسلة المساحيق LV-400BF / 680BF / 980BF، وسلسلة الحبيبات LV-400BK / 680BK / 980BK، وسلسلة السوائل LV-400BY / 680BY / 980BY، وإعدادات المعاجين LV-600X عبر 2–16 مساراً، وعروض ستيك 20–105 مم، وأطوال 50–150 مم، وأقصى عروض فيلم 400 / 680 / 980 مم، وسرعة 20–40 قطعة/دقيقة، وقدرة 4.5–7.5 كيلوواط، ووزن 500–800 كجم)، ودليل ماكينات تعبئة المساحيق في ستيك باك وساشيه متعددة المسارات، ودليل ماكينات تعبئة السوائل والصلصات في ستيك باك وساشيه، وإعداد LV-400BF (/products/ds-400y)، وقائمة فحص موجز المشروع، وبرامجنا في اختبار العينات والتركيب والتدريب وقطع الغيار.
تستند المعايير المرجعية للمقارنة الصناعية وبروتوكولات اختبار اللحام إلى مواصفات ماكينات ستيك باك من Viking Masek لطرازات ST400 (فيلم 400 مم، 2–10 مسارات، 15 CFM عند 6 بار، 600 كجم)، وST600 (فيلم 600 مم، 2–14 مساراً، 30 CFM عند 6 بار، 800 كجم)، وST800 (فيلم 800 مم، 2–20 مساراً، 6.5 kVA، 1,200 كجم)، وST1200 (فيلم 1,200 مم، حتى 20 مساراً، 10 kVA، 1,600 كجم)؛ ومواصفات Matrix / INVpack لطرازات BY300 وSP Series (SP600 / SP900 / SP1200) والسلسلة فائقة النظافة PH600/7 وماكينة الكرتنة الأفقية ذات التحميل العلوي TL6 (60 علبة/دقيقة، 2,500 كجم)؛ والمواصفات المعيارية متعددة المسارات من IMA Group (Perfect Pack) لطرازات STICK 360 وSTICK 720؛ ومعيار ASTM F1921 / F1921M (قوة الالتصاق الساخن لأسطح اللحام اللدنة حرارياً)؛ ومعيار ASTM F88 / F88M (قوة تقشير لحام الحواجز المرنة عند 200–300 مم/دقيقة)؛ ومعايير ASTM F1140 / F1140M وASTM F2054 (مقاومة الانفجار والزحف بالضغط الداخلي للعبوة الكاملة)؛ ومعيار ISO 11607-1 / 11607-2 (التحقق من عمليات لحام العبوات)؛ ومعيار FDA 21 CFR 177.1520 (بوليمرات الأوليفين لطبقات اللحام الملامسة للأغذية).
ما الذي ترسله إلينا
أرسل ما لديك، وحدّد ما لم تحسمه بعد. ناقش تطبيقك مع LINEVO.
| البند | لماذا نحتاجه | مثال |
|---|---|---|
| ريولوجيا المنتج والكثافة الظاهرية أو اللزوجة والجرعة المستهدفة | يحدد اختيار مثقاب المسحوق المؤازر BF، أو كوب/بوابة الحبيبات BK، أو مضخة مكبس السوائل BY/LV-600X المزودة بفوهات سحب عكسي | الكثافة الظاهرية للمسحوق (جم/سم3) ونسبة الناعم %، أو حجم الحبيبات، أو لزوجة السائل (cP) عند حرارة التعبئة؛ والوزن/الحجم المستهدف بالجرام أو المل |
| رسم عرض × طول عبوة الستيك النهائية ونمط اللحام | يحسب عرض الشريط المقطوع W_strip، وعرض الفيلم الأم W_web، وعدة ياقات/أنابيب التشكيل لكل صنف SKU | رسم ستيك بالأبعاد (مثلاً 23 × 100 مم مع لحام زعنفي 6 مم)، وشق تمزيق أو فوهة صب مشكلة، وعينات ستيك |
| بنية رقائق رول الفيلم وأبعاد الرول | يحدد هندسة قضيب اللحام الزعنفي مقابل المتراكب، وزمن مكوث PID، ومعلمات لحام ASTM F1921/F88، ومواصفات عمود فك الرول | مواصفة الفيلم المصفح (مثلاً PET/AL/LLDPE 85 ميكرون، طبقة لحام داخلية FDA 21 CFR 177.1520)، ومخطط علامة الخلية الضوئية، وأقصى قطر خارجي للرول/قطر القلب الداخلي |
| الإنتاج الصافي المستهدف (Q_net) ونظام الورديات | يحدد عدد المسارات النشطة N_lanes (من 2 إلى 16 مساراً) وفئة الإطار الأم (LV-400 أو LV-680 أو LV-980) | العبوات المقبولة/دقيقة أو لكل وردية 8 ساعات (مثلاً 220 ستيك سليم/دقيقة)، وعدد الورديات/اليوم، وتكرار الغسيل لمسببات الحساسية أو تبديل الأصناف |
| معادن الملامسة وخيارات الغبار/الغاز والترميز | يفصّل الأجزاء الملامسة من SUS316L، والقواديس المقسّمة بدون أدوات، وأغطية شفط الغبار بالتفريغ، وضخ N2، وطابعات الترميز متعددة المسارات | متطلبات SUS304 مقابل SUS316L، وإجراء الغسيل/CIP، ومستوى O2 المتبقي المستهدف لضخ N2، وتنسيق كود الليزر/TTO |
| التغذية العلوية والكرتنة اللاحقة وارتفاع سقف الموقع | يحدد محمّلات الرفع من الأرضية للقادوس، ونواقل دلاء العد/التجميع، وماكينات الكرتنة الأفقية، وتوصيلات المرافق | ارتفاع السقف الصافي (مم)، وكهرباء 220V/380V/480V، وإمداد هواء جاف 6 بار، والتفريغ السائب مقابل مواصفة علب سعة 10/20/30 عبوة |