
En esta página
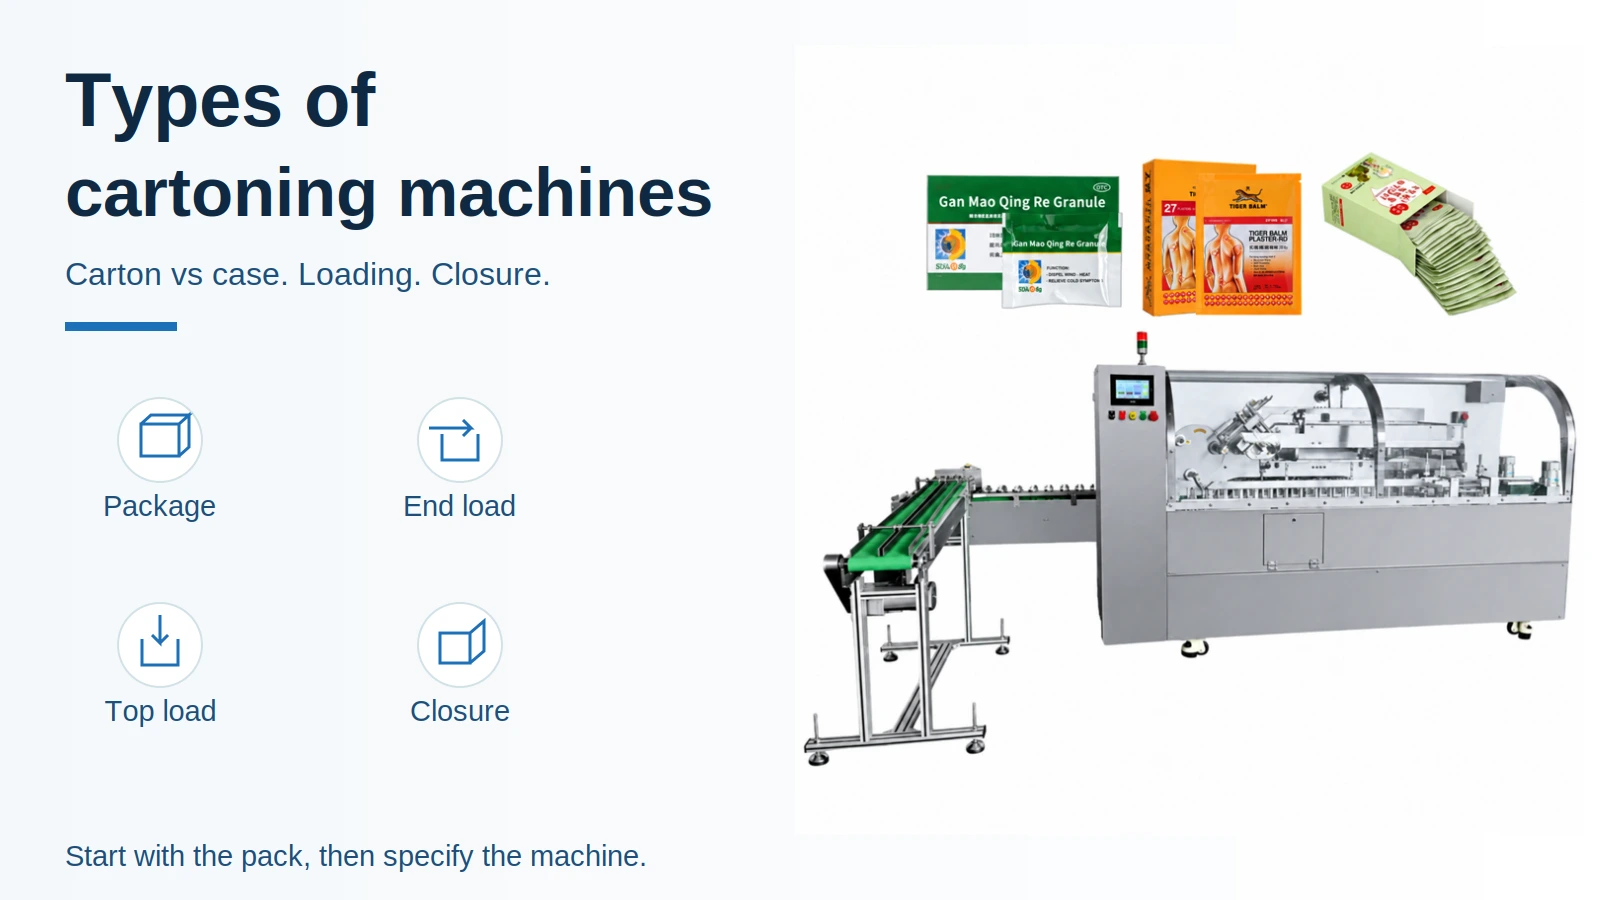
Pedir el tipo equivocado de máquina estuchadora puede dejar incompatibles el alimentador de producto y el recorte de cartón. Especifique primero el envase: una estuchadora de cartón plegable carga el estuche de venta al detalle, mientras que una encajadora agrupa productos o estuches dentro de una caja de envío.
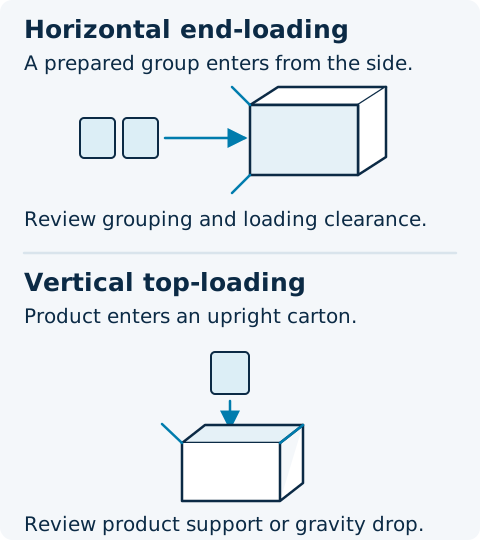
Las estuchadoras horizontales cargan por un extremo abierto; las estuchadoras verticales cargan desde arriba. Cualquiera de las dos descripciones deja aún por especificar el alimentador, la construcción del estuche, el método de cierre y el alcance de automatización. Empiece por la carga lateral cuando un producto o grupo preparado pueda entrar de lado manteniendo su disposición. Evalúe la carga superior cuando el producto deba entrar en un estuche vertical, mediante colocación controlada o caída por gravedad permitida. Una caja de envío de cartón ondulado corresponde a una especificación distinta de encajado, aunque un proveedor llame caja o cartón a ambos envases. Esta comparativa le ayuda a definir esos límites antes de elegir una de nuestras configuraciones de estuchado.
| Dato | Valor o condición típica | Por qué importa |
|---|---|---|
| Envase terminado | Recorte plano (blank), estuche armado y construcción del cartón. | Separa la carga en estuche plegable del encajado en caja de envío. |
| Producto o agrupación | Envolvente máxima de carga en mm, número de unidades y orientación requerida. | Define la abertura y el soporte necesarios durante la introducción. |
| Cierre | Plano de solapa de encaje (tuck-in) o solapa encolada y muestra cerrada. | Define la estación de cierre y las comprobaciones del material. |
| Producción requerida | Estuches aceptados/min para cada recuento de producto y formato. | Permite comparar en igualdad de condiciones la oferta del alimentador y la estuchadora. |
Estuche vs caja de envío: ¿qué envase carga la máquina?
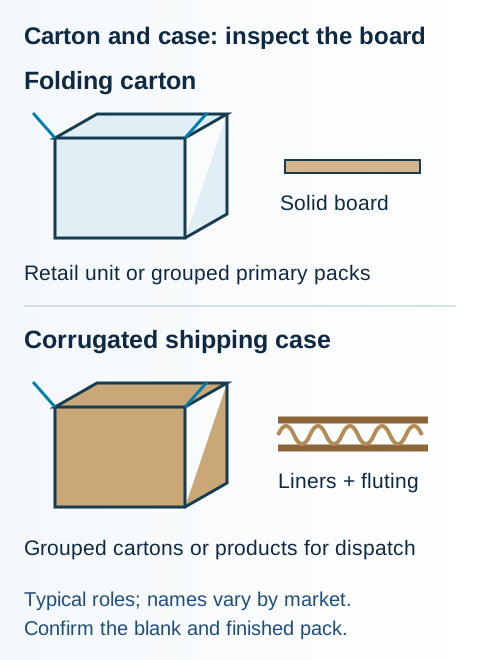
En esta comparativa de equipos, un estuche (carton) significa la caja plegable de venta al detalle, fabricada habitualmente en cartoncillo compacto; una caja de envío (case) significa el embalaje exterior de cartón corrugado que contiene productos o estuches comerciales. Los nombres se solapan en el comercio, por lo que una fotografía y un plano del desarrollo son más útiles que la palabra «caja» en una consulta.
El cartón ondulado tiene caras planas (liners) adheridas a una onda intermedia (fluting). Esa estructura visible lo distingue del cartoncillo compacto, pero no identifica por sí sola la máquina requerida: el cartón ondulado también puede formar un expositor comercial, y una encajadora puede cargar productos directamente sin un estuche intermedio. Especifique tanto el material como la tarea de empaquetado.
| Tarea | Envase y material | Qué especificar | Modo de fallo dominante y prevención |
|---|---|---|---|
| Carga en estuche plegable | Estuche de venta alrededor de un producto o de un grupo contado; normalmente en cartoncillo compacto. | Desarrollo del estuche, posición del producto, prospectos o insertos y cierre por solapa o cola. | El producto se engancha en un estuche abierto de forma incompleta: revise la apertura del recorte y la holgura del grupo con muestras reales. |
| Encajado en caja de envío | Caja exterior de cartón ondulado alrededor de productos o estuches. | Estilo de caja, patrón de carga, peso útil, cierre y condiciones de expedición. | La carga se desplaza o la caja se deforma: revise el mosaico de carga y la unidad de envío llena, incluido el cierre. |
La familia de estuchado automático abarca configuraciones para estuches plegables. Una especificación completa de línea de envasado debe identificar por separado la etapa de encajado en caja de envío. No asuma que la oferta de la estuchadora incluye el formado de cajas, el encajado o el paletizado.
Horizontal vs vertical: elija la dirección de entrada del producto
La carga lateral (end-load) se adapta a un producto o grupo preparado que puede avanzar a través de la boca del estuche manteniendo su alineación. La carga superior (top-load) introduce los productos en un estuche dispuesto verticalmente. La caída por gravedad es un método de carga superior y la colocación controlada es otro, por lo que vertical no significa que todo producto deba caer libremente.
Un grupo de barritas envueltas, una pila de blísteres y un conjunto suelto de cápsulas imponen requisitos de manipulación distintos. Establezca qué elementos pueden tocar el producto, qué cara debe permanecer hacia arriba y si una pila puede perder su orden durante la transferencia. Esas condiciones determinan la revisión del alimentador y del sistema de carga.
| Ruta | Empiece por aquí cuando | Condición que puede descartarla | Modo de fallo dominante y prevención |
|---|---|---|---|
| Carga horizontal por el extremo | El producto o grupo puede presentarse ante el extremo abierto dentro de una envolvente controlada. | Un grupo inestable o sellos salientes del envase primario no pueden pasar sin engancharse. | El grupo se separa o atrapa una solapa: revise la agrupación, el guiado y la menor abertura útil. |
| Vertical, colocación controlada | Debe controlarse la posición del producto dentro de un estuche vertical. | El producto, la cuna o inserto y el útil de manipulación no disponen de una trayectoria de entrada libre. | El frasco se inclina o el inserto se engancha: revise el soporte y la trayectoria de inserción con muestras ensambladas. |
| Vertical, carga por gravedad | Las unidades sueltas contadas pueden caer dentro del estuche y asentarse de forma aceptable. | La sensibilidad al impacto o la presentación requerida descartan la caída libre. | Atascos por bóveda, unidades dañadas o errores de conteo: revise el paso por la tolva de caída, la altura permitida y la verificación de conteo. |
Nuestra configuración vertical para perfumería y la configuración para cápsulas de café contadas ilustran distintas tareas de carga superior. La configuración de cápsulas contadas utiliza conteo vibratorio y conducto de caída por gravedad. Para frascos, incluya el inserto interior y la posición vertical requerida. La guía de envasado cosmético y cuidado personal aborda las opciones de producto y envase asociadas; la guía de máquinas de envasado de café y la página de estuchado de bolsitas de té hacen lo propio para café y té.
Solapa de encaje vs hot-melt: adapte el cierre al desarrollo del estuche
Seleccione el cierre del estuche con independencia de que la carga sea horizontal o vertical. Un cierre de encaje (tuck-in) pliega una lengüeta dentro del estuche; el cierre con adhesivo termofusible (hot-melt) une las solapas de encolado previstas en el diseño. Envíe el plano del recorte y una muestra cerrada para que la propuesta contemple la secuencia real de plegado y las superficies de contacto.
La costura lateral preencolada por el fabricante del estuche suministrado es una unión distinta del cierre de los extremos que realiza la estuchadora. Un estuche preencolado longitudinalmente puede seguir necesitando cierre por solapa de encaje en sus extremos. Describa qué unión debe cerrarse en lugar de pedir únicamente un «estuche pegado».
| Cierre | Datos a revisar | Partidas de coste operativo | Modo de fallo dominante y prevención |
|---|---|---|---|
| Encaje de solapa (tuck-in) | Geometría de solapas, rigidez del cartoncillo, hendidos y comportamiento de apertura terminado. | Rechazos de recortes, tiempo de ajuste y piezas de formato. | La lengüeta no entra en su alojamiento o la solapa se abre por rebote elástico: verifique las tolerancias del recorte y el guiado de plegado con cartones de producción. |
| Cola caliente (hot-melt) | Solape de las aletas de encolado, caras de contacto estucadas y adhesivo adaptado al cartón y al proceso. | Adhesivo, energía, limpieza, consumibles y paradas. | Unión incompleta o adhesivo fuera de zona: acuerde la disposición de aplicación y compresión, y evalúe después muestras cerradas. |
La elección del cierre por sí sola no garantiza la evidencia de apertura (tamper evidence) ni el comportamiento en el transporte. Defina por separado el comportamiento exigido al envase terminado y las verificaciones correspondientes. Los proyectos farmacéuticos requieren además una especificación explícita de prospecto, codificación e inspección; utilice la guía de envasado farmacéutico para situar esas tareas dentro de la línea completa.
Verifique la abertura de carga y la demanda de estuches
Compare la mayor envolvente del producto cargado con la menor abertura útil del estuche a lo largo de la trayectoria real de entrada. Utilice el envase primario terminado, incluidos sus sellos, tapones, prospectos e insertos. Las dimensiones exteriores nominales del estuche no permiten determinar la holgura de carga.
Para una comprobación de carga lateral rectangular recta, defina el ancho W y la altura H disponibles en la boca, y el ancho máximo w y la altura máxima h del grupo, todo en mm. Ancho restante Cw = W − w; altura restante Ch = H − h. Con unos valores supuestos W = 62 mm, w = 58 mm, H = 34 mm y h = 31 mm, resulta Cw = 62 − 58 = 4 mm y Ch = 34 − 31 = 3 mm. Estos valores son márgenes geométricos totales, no holguras por lado ni ajustes recomendados; la intrusión de solapas, la variación del material y la trayectoria de transferencia siguen requiriendo revisión.
Convierta el flujo de envases primarios en demanda de estuches utilizando el número de unidades por estuche: estuches requeridos/min = unidades entrantes/min ÷ unidades/estuche. Con 240 unidades envueltas/min y 8 unidades/estuche, 240 ÷ 8 = 30 estuches/min antes de paradas y rechazos. Si el recuento pasa a 4, 240 ÷ 4 = 60 estuches/min. Acuerde la producción aceptada y la ventana operativa de cada formato durante la ingeniería de línea.
Para una conexión con envolvedora flow-pack o una línea de stick-pack, registre cómo llegan los productos, su separación, orientación y comportamiento de parada/arranque. Acuerde quién suministra la acumulación, el conteo y las transferencias. Si los estuches terminados requieren sobreembalaje con film, especifique esa entrega posterior como una etapa independiente.
¿Qué modifica el precio de una estuchadora y su coste operativo?
El precio de una máquina estuchadora depende del alimentador, los formatos de estuche y las estaciones incluidas. Compare las ofertas frente a la misma presentación de producto, producción aceptada, sistema de cierre y juego de formatos. Una estación de carga manual y una línea con conteo automático tienen alcances distintos aunque ambas se describan como estuchadoras automáticas.
Horizontal o vertical tampoco define el movimiento intermitente frente al continuo. Regístrelo por separado en la propuesta y confirme la cadencia sobre el envase especificado. Evite atribuir una ventaja de velocidad, espacio en planta o mano de obra a toda una categoría de carga.
| Partida de coste | Registrar en cada propuesta | Cálculo o comparación |
|---|---|---|
| Compra e integración | Máquina, alimentación, piezas de formato, equipo de encolado, insertos, codificación, controles y transferencias. | Marque las partidas incluidas, opcionales y excluidas; incluya el alcance de instalación en ambos totales. |
| Pérdida de estuches y producto | Ciclos intentados, recortes rechazados, productos dañados y contenido recuperable. | Coste de merma = estuches rechazados × coste unitario del recorte + productos irrecuperables × coste unitario del producto. |
| Cambios de formato | Cambios/período y minutos medidos desde parada hasta producción aceptada por cambio. | Horas de parada = cambios × minutos/cambio ÷ 60; utilice la misma definición para ambas máquinas. |
| Operación y mantenimiento | Tareas de operario, energía medida, adhesivo, limpieza y repuestos durante el mismo período. | Compare el consumo real y los supuestos de personal; enumere las incógnitas antes de sumar. |
Para un ejemplo práctico de cambio de formato, suponga 20 cambios/mes. Un tiempo planificado ofertado de 30 min/cambio supone 20 × 30 ÷ 60 = 10 h/mes; una alternativa de 18 min/cambio supone 20 × 18 ÷ 60 = 6 h/mes. La diferencia es de 4 h/mes, que debe validarse en el cambio de formato real. Conviértala en coste laboral solo por el tiempo remunerado afectado, y en pérdida de producción únicamente cuando la demanda y la capacidad disponible hagan real esa pérdida. No contabilice dos veces la misma producción recuperada.
Coste por estuche aceptado en el horizonte elegido = (compra + integración + mano de obra + materiales + energía + mantenimiento + coste justificado de paradas − valor residual) ÷ estuches aceptados en ese horizonte. Utilice los mismos meses, turnos y combinación de productos en ambas propuestas. Un ahorro en el cambio de formato puede pesar más en una línea multiformato que en una tirada larga de formato único, pero los datos deben proceder de su programación y de la prueba acordada.
Prepare la lista de verificación con plano del estuche, dimensiones del producto y recuento
Envíe un conjunto coordinado de información del estuche y del producto para poder revisar el método de carga frente al envase terminado. Incluya todos los formatos que deban producirse, en lugar de enviar una sola muestra sencilla asumiendo que los demás encajarán.
| Elemento | Por qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Plano y muestras del estuche | Comprobar la menor abertura útil, los pliegues, el cartón y la unión de cierre. | PDF acotado en mm, recortes planos y un estuche cerrado. |
| Producto interior terminado | Revisar la envolvente completa de carga, los sellos salientes y la sensibilidad a la manipulación. | Unidades envueltas o frascos reales; dimensiones máximas en mm y fotografías. |
| Recuento y disposición | Definir la agrupación, la dirección de carga y cualquier presentación requerida. | Unidades/estuche y croquis de capas, orientación e insertos. |
| Cierre y funciones adicionales | Separar el alcance de solapa/cola, prospectos, codificación e inspección. | Muestra cerrada; plano del inserto; controles requeridos y criterio de rechazo. |
| Producción e interfaces | Coordinar el alimentador, la estuchadora y las etapas adyacentes. | Estuches buenos/min por formato, cambios/turno y datos del equipo anterior. |
Envíe el plano de su estuche, las dimensiones del producto terminado y el recuento por estuche para analizar el método de carga y el alcance de la oferta con nuestro equipo de ingeniería. Incluya el tipo de cierre y cualquier prospecto o inserto. Para consultar los puntos de partida disponibles según el producto, vuelva a máquinas estuchadoras automáticas.
Fuentes
Esta comparativa separa la función del envase, la dirección de carga, el cierre y el nivel de automatización en lugar de tratarlos como etiquetas contrapuestas. Nuestros ejemplos utilizan las configuraciones enlazadas para perfumería y cápsulas contadas; la cadencia, el rango de formatos y las estaciones incluidas siguen siendo específicos de la configuración propuesta.
La explicación de FEFCO sobre el cartón ondulado describe las caras planas (liners) y el papel ondulado (fluting). La construcción del cartón ayuda a identificar el material, pero el envase terminado y la tarea de carga siguen definiendo el alcance de la maquinaria.
La norma ASTM D4169-23e1, práctica estándar para ensayos de comportamiento de contenedores y sistemas de envío, proporciona un marco para la evaluación en laboratorio de unidades de expedición frente a riesgos de distribución. Su alcance público respalda la revisión de la unidad de envío llena, incluido su cierre; no fija la velocidad de la estuchadora ni certifica por sí misma que un estuche comercial haya superado pruebas de transporte. Acuerde por separado el plan de ensayos de distribución aplicable.
Consulte su aplicación con LINEVO.
Consulte los requisitos de su estuche y producto