
Compare las cotizaciones de máquinas de bolsas prefabricadas frente a la misma bolsa, producto y objetivo de producción. Desglose la dosificación, apertura de bolsa, sellado o tapado de boquilla, piezas de formato, conexiones de línea y pruebas de aceptación para comparar el alcance completo instalado.
| Dato de ingeniería | Base de referencia estándar o fuente del comprador | Por qué define el alcance de la cotización y el precio de la máquina |
|---|---|---|
| Formato de bolsa y vía de cierre | Bolsa convertida doypack stand-up, sello de 3 lados, quad/fuelle, zipper resellable por presión o bolsa con boquilla superior/esquinera con plano CAD acotado | Separa las torretas de toma-llenado-sellado superior (base LV-210) de los bastidores de llenado de líquidos por riel de boquilla y roscado de tapas (base LV-160) |
| Matriz de ancho y largo de bolsa | Ancho × largo de cada SKU (p. ej., bastidor rotativo estándar de 90–210 × 110–330 mm frente a torreta de formato ancho de 180–300 mm o 270–400 mm) | Dicta el diámetro de paso de la torreta, la apertura de las mordazas de sujeción, los casetes del cargador y si se requiere ajuste motorizado de ancho por PLC |
| Estructura del laminado y capa sellante | Composición de capas y espesor total (p. ej., PET/AL/LLDPE o Kraft/VMPET/CPP, 80–180 micras; sellante interno de olefina según FDA 21 CFR 177.1520) | Determina el tiempo de permanencia de transferencia térmica en mordazas, la asignación de estación de termosellado de doble etapa y la compresión con barra enfriadora por agua |
| Reología del producto y sistema dosificador | Gránulos de flujo libre, polvos volátiles, salsas viscosas con partículas o líquidos espumosos más peso/volumen objetivo de llenado y precisión | Selecciona la pesadora multicabezal, el dosificador de tornillo sinfín servo con campana extractora de polvo, el pistón servo con boquilla antigoteo o la bomba magnética/másica, que suele representar el 30–50% del CapEx de la línea |
| Producción aceptada y arquitectura de torreta | Bolsas aceptadas/min (Q_net) asignadas a cinemática de estación símplex (1 vía, 20–60 bpm) frente a dúplex (2 vías con doble pinza, 60–100 bpm) | Define si basta la indexación de una sola boquilla o si son obligatorios el dosificado simultáneo de doble pista y colectores neumáticos/de vacío de alto caudal |
| Estaciones auxiliares y control de espacio de cabeza | Uña mecánica de apertura de zipper, soplo de aire para fuelle de fondo, vibrador de asentamiento, barrido con nitrógeno (MAP), insertador de desecante o codificador TIJ/TTO | Requiere estaciones dedicadas en la torreta (bastidor de 8 frente a 10 estaciones) y precios explícitos de hardware en lugar de soportes de montaje vacíos |
| Norma de verificación de sellado y cierre | Resistencia al pelado de tira ASTM F88 (tira de 25,4 mm o 15 mm a 200–300 mm/min), presión de estallido/fluencia de bolsa completa ASTM F1140 o par de apriete de tapa ASTM D3198 | Define umbrales cuantitativos de aprobación/rechazo en las pruebas de aceptación en fábrica (FAT) sobre bolsas de producción reales antes del embarque |
| Servicios de planta e interconexiones de línea | Suministro eléctrico (220V/380V, 50/60 Hz, 3,0–18 kW), aire comprimido seco (0,5–0,65 MPa, 400–1.000 NL/min) y transportadores aguas arriba/aguas abajo | Aclara quién suministra elevadores de producto, plataformas de trabajo, controladoras de peso, detectores de metales, estuchadoras y puesta en marcha en planta |
En esta página
¿Por qué dos cotizaciones de máquinas de bolsas prefabricadas rara vez valoran el mismo alcance mecánico?
Dos propuestas para el mismo proyecto de bolsa stand-up suelen diferir en el alcance final porque un proveedor cotiza únicamente la máquina base manipuladora de bolsas mientras el otro cotiza una celda completa sincronizada de dosificación, apertura de bolsa, sellado e inspección. En nuestra página de la familia de máquinas de llenado de bolsas prefabricadas, fabricamos dos rutas mecánicamente distintas: máquinas de toma-llenado-sellado (pick-fill-seal) (construidas sobre nuestra plataforma LV-210 que cubre anchos de bolsa de 90–210 mm, largos de 110–330 mm y 20–70 bolsas/min bajo condiciones de referencia de flujo libre) y máquinas de llenado y tapado de bolsas con boquilla (construidas sobre nuestra plataforma LV-160 que cubre 10–15 bolsas/min para bolsas con boquilla de 2 kg–5 L de detergente, jabón líquido para ropa y bebidas). Esos valores definen la línea base del manipulador de bolsas, mientras que el dosificador principal, el módulo de zipper, las piezas de cambio de formato y el alcance de verificación FAT se diseñan y desglosan en torno a sus muestras físicas de bolsa y producto.
En las especificaciones técnicas de fabricantes OEM internacionales —incluidos PACRAFT (series Toyo Jidoki TT-8D-N símplex y TT-9CW dúplex), Viking Masek (4SC-235, 8S-235, 8S-285 y 8SU-240), Rezpack (RZ8-240E / RZ8-300E / RZ8-400E) y DolcePack (REVO / COMBI Sprint)— el costo de capital escala según cinco límites estructurales: (1) cinemática en línea frente a torreta rotativa, (2) pinzas símplex (1 vía) frente a dúplex (2 vías), (3) diámetro de paso de la torreta para bolsas de formato ancho, (4) hardware de dosificación y alimentación de producto integrado frente a excluido, y (5) sellado exclusivo de cierre frente a automatización completa de toma-llenado-sellado.
| Arquitectura de máquina cotizada | Base de ingeniería estándar y límite incluido | Elementos frecuentemente omitidos en cotizaciones de bajo precio nominal | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Toma-llenado-sellado compacta en línea / mini de 4 a 6 estaciones (p. ej., clase TRC-300 / 4SC-235) | Bastidor indexado lineal o compacto; base de referencia de 6–25 bolsas/min; ancho de bolsa de 90–235 mm; estación única de termosellado; ~1,5–3,0 kW; ~400–550 NL/min de aire comprimido | Pesadora/tornillo sinfín/bomba dosificadora principal, segunda estación dedicada de termosellado + enfriamiento, uña servo de apertura de zipper y colector de polvo | Modo de fallo: Arrugas en el sello superior y separación en caliente (hot-tack) según ASTM F1921 en laminados gruesos de aluminio/kraft porque una sola mordaza debe fundir y enfriar el sello antes de la descarga. Prevención: Limite los bastidores compactos de 1 sellado a laminados delgados (<100 micras) a <=20 bpm, o pase a una torreta de 8 estaciones con 1.er sellado, 2.º sellado y barra enfriadora por agua independientes. |
| Rotativa industrial símplex (1 vía) de 8 estaciones de toma-llenado-sellado (ejemplos 8S-235 / TT-8D-N / RZ8-240E) | Torreta rotativa industrial de 8 estaciones indexada por leva; 20–60 bolsas/min; ancho de 80–240 mm; 3,0–3,5 kW; >=400–600 NL/min de aire a 0,5–0,65 MPa | Pesadora multicabezal superior + plataforma de soporte, elevador de cangilones, dosificador de tornillo/líquidos, codificador TTO, colector de barrido de nitrógeno y mordazas de pinza para SKU adicionales | Modo de fallo: Fallo de apertura de bolsa (paradas 'no abre / no llena') o rieles de zipper desgarrados cuando las ventosas de vacío tiran de bolsas adheridas por estática o curvadas. Prevención: Especifique apertura de doble etapa (uña mecánica separadora de zipper + ventosas de vacío + soplo de aire temporizado de sobrepresión con abridor de fuelle inferior) y verifique los enclavamientos por fotocélula de bolsa abierta durante el FAT. |
| Rotativa símplex de 8 estaciones de formato ancho (clase RZ8-300E / RZ8-400E / 8S-285 / TT-8C2) | Torreta de servicio pesado (bastidor de 1.800–2.500 kg) para bolsas anchas/a granel (ancho de 180–300 mm o 270–400 mm; llenado hasta 2,5–5,0 kg); base de 15–50 bolsas/min | Transportador de soporte inferior para cargas pesadas bajo las estaciones de llenado/sellado, pesadora de doble etapa (carga gruesa/afino) y ajuste motorizado del ancho de pinzas | Modo de fallo: Deslizamiento de la bolsa o caída de la línea de mordazas bajo el impacto de caída de llenados pesados (>1,5 kg), provocando sellos superiores inclinados en diagonal. Prevención: Añada un pedestal sincronizado de soporte inferior bajo la bolsa en las estaciones de llenado y termosellado más pinzas de resorte/leva de alta fuerza de sujeción. |
| Rotativa dúplex (2 vías / doble pinza) de 8 a 10 estaciones (clase TT-9CW / 8SU-240 / SG320D) | Pinzas dobles por estación que indexan dos bolsas simultáneamente; producción combinada de 60–100 bolsas/min en anchos de 80–180 mm o 100–240 mm; ~1.000 NL/min (~35 CFM) de aire | Pesadora multicabezal de doble descarga (14–16 cabezales de doble caída) o dosificador de doble tornillo/doble pistón, cargadores dobles y codificadores TTO dobles | Modo de fallo: Pesos de llenado asimétricos o desequilibrio en la presión de sellado entre la pista interior y exterior de bolsas. Prevención: Especifique boquillas dosificadoras servo independientes por pista y almohadillas individuales autoalineables de compensación neumática/hidroneumática en cada par de mordazas de sellado. |
| Máquina de llenado por riel de boquilla y roscado de tapas (LV-160 / base con boquilla lateral o superior) | Carril guía ranurado para cuello de boquilla, carga automática de bolsas, dosificación de líquidos a través de la boquilla, alimentador vibratorio de tapas y roscado servo/magnético de tapas (10–15 bolsas/min en LV-160; 3 kW) | Bomba/colector de retorno CIP, purga de espacio de cabeza con nitrógeno, estación de rechazo por presencia/par de apriete de tapa y rieles de cambio para diámetros secundarios de boquilla | Modo de fallo: Roscado cruzado de tapas, tapas inclinadas o fugas en tránsito por falta de par cuando residuos de líquido mojan las roscas de la boquilla. Prevención: Integre una boquilla de llenado con cierre antigoteo, soplado de aire previo al tapado en la rosca y control de par servo en lazo cerrado verificado frente a los límites de par de desenroscado ASTM D3198. |
| Selladora continua de banda independiente o selladora de cámara de sobremesa (unidad solo de cierre) | Cabezal de termosellado manual o con transportador para bolsas ya llenadas a mano o en una llenadora de banco separada | Cero alimentación automática desde cargador, cero apertura de bolsa por vacío, cero enclavamiento de dosificación integrada y cero descarga automática | Modo de fallo: El comprador confunde la cotización de una selladora exclusiva de cierre con una máquina automática de toma-llenado-sellado, dejando a 2–3 operarios llenando con pala y alimentando bolsas a mano. Prevención: Confirme por escrito que la cotización cubre extracción automática del cargador, apertura por vacío, dosificación sincronizada y sellado, o consulte nuestra guía de llenado de bolsas manual frente a automático. |
Paso 1 — ¿Cómo definen la geometría de la bolsa, el espesor del laminado y la vía de cierre la máquina base?
El plano de su bolsa convertida es el dato mecánico principal para cualquier cotización de bolsas prefabricadas. A diferencia de las máquinas de bobina que forman el film alrededor de un cuello formador, una máquina de bolsas prefabricadas debe sujetar, separar, abrir y cerrar bordes presellados cuya rigidez, curvatura y química sellante varían según el lote del convertidor. Si el formato de su bolsa aún no está congelado, revise los tipos de bolsas stand-up y las máquinas que requieren antes de emitir su solicitud de cotización (RFQ).
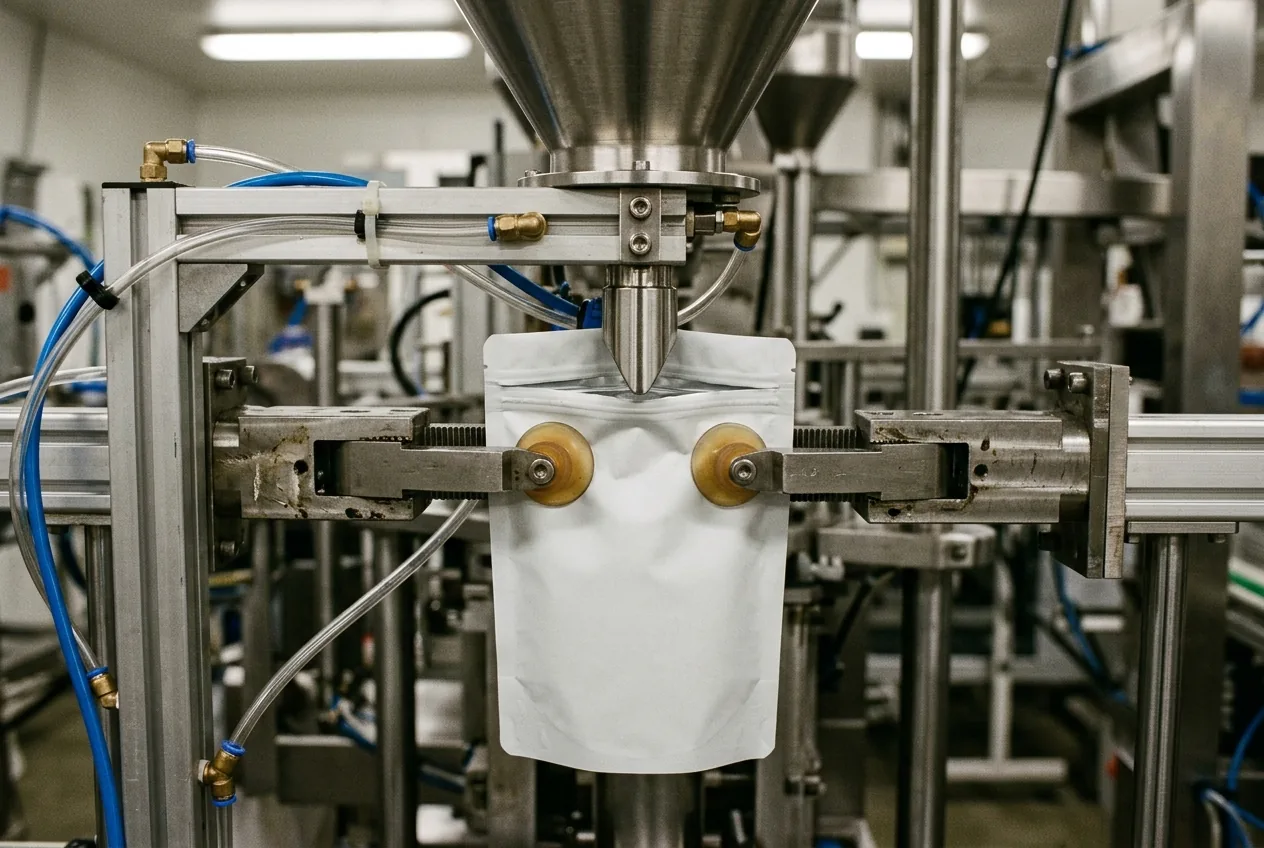
En la ruta de toma-llenado-sellado, la configuración de pesaje de granos de café y gránulos LV-210, la configuración para fruta en bolsa stand-up con zipper, la configuración para gomitas en bolsa con zipper y la configuración para bolsas de alimentos con inserción de desecante comparten la base de catálogo de 90–210 mm de ancho y 110–330 mm de largo, mientras tratan la apertura/recierre de zipper, la alimentación de desecante y la dosificación del producto como partidas confirmadas según el proyecto. Las configuraciones de toma-llenado-sellado para líquidos —como la máquina para jugos y bebidas en bolsas prefabricadas, la máquina para leche en bolsa autoportante y la máquina de alta velocidad para salsas en bolsas prefabricadas— añaden requisitos de margen de nivel de líquido y boquilla antigoteo para que el fluido nunca moje la zona de sellado superior.
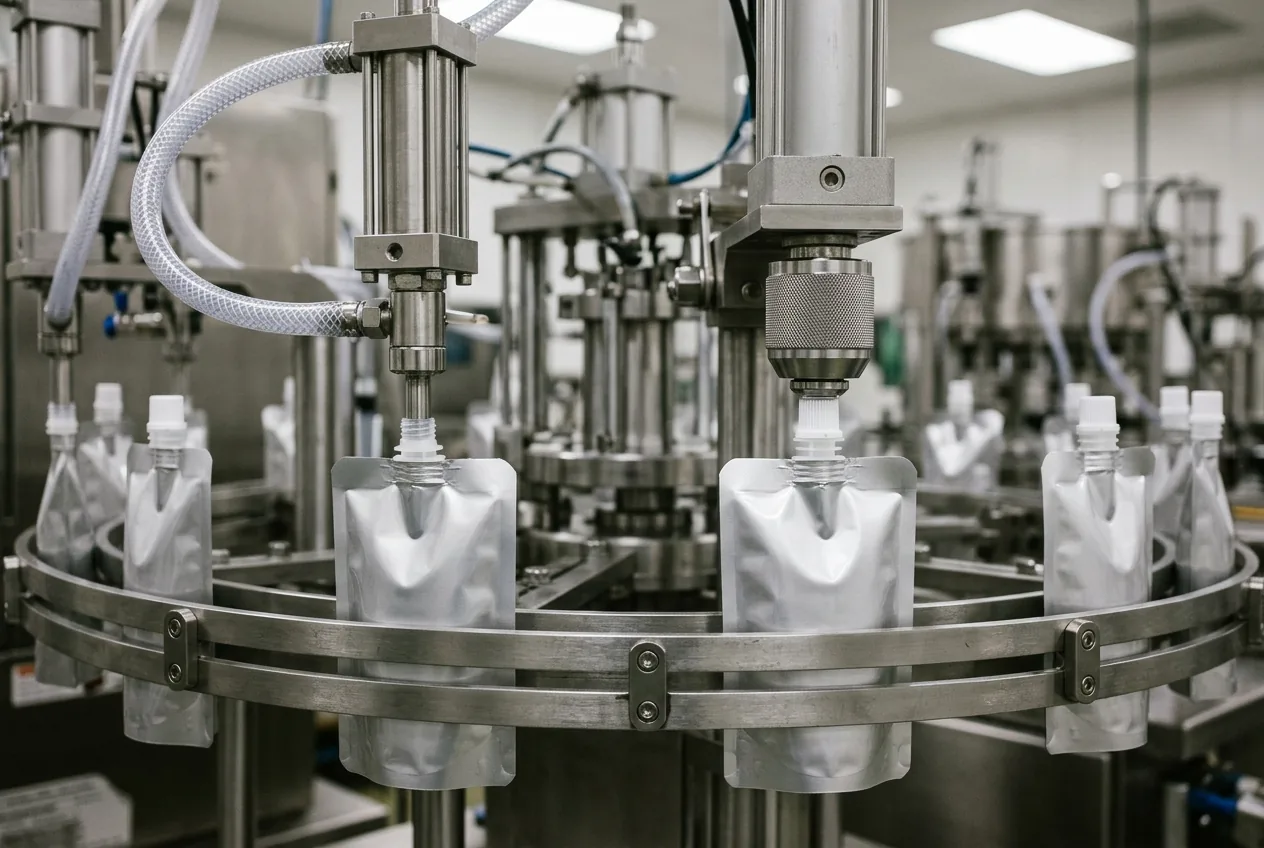
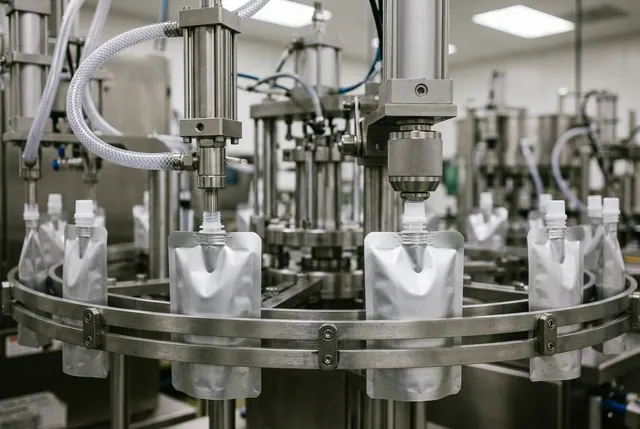
Por el contrario, cuando su bolsa ya incorpora una boquilla presoldada superior o esquinera, la llenadora de bolsas con boquilla para detergente líquido de 2 kg–5 L LV-160 y la llenadora de bolsas con boquilla para cerveza y bebidas LV-160 suspenden la bolsa por la brida rígida del cuello plástico en lugar de sujetar los bordes laterales flexibles. La máquina inyecta el producto directamente a través de la garganta de la boquilla, alimenta una tapa plástica roscada desde un tazón vibratorio o riel, y aplica un par de apriete rotacional controlado (ASTM D3198). Dado que la manipulación mecánica, la geometría de la boquilla de llenado y el herramental de cierre son completamente distintos, una cotización de toma-llenado-sellado y una de llenado y tapado por boquilla nunca pueden compararse como partidas intercambiables.
- Estructura del laminado y cumplimiento del sellante con FDA 21 CFR 177.1520: Especifique la estructura exacta de capas del film (por ejemplo, 12 um PET / 7 um AL / 15 um BON / 80 um LLDPE o RCPP) y el espesor total en micras. Para bolsas de alimentos, bebidas y nutracéuticos, la capa termosellante interna (LLDPE, mLLDPE o polipropileno cast CPP) y cualquier boquilla moldeada (HDPE / PP) deben cumplir con los límites de composición y extraíbles de FDA 21 CFR 177.1520 (y 21 CFR 177.1390 para laminados esterilizables en autoclave de alta temperatura). Los laminados de barrera más gruesos (120–180 micras) y los sellantes CPP de alto punto de fusión requieren mayor capacidad de transferencia térmica que los films delgados de PE de 80 micras.
- Bases de verificación de resistencia al pelado ASTM F88 y estallido ASTM F1140: Exija que cada cotización de proveedor indique cómo se verificará la integridad del sello superior o del cierre de boquilla durante las pruebas de aceptación en fábrica (FAT). Según ASTM F88 / F88M (Método de prueba estándar para la resistencia del sello de materiales de barrera flexibles), la resistencia localizada del termosellado se mide traccionando una tira de sello de 25,4 mm (1,0 in) o 15 mm de ancho a una velocidad constante de cabezal de 200–300 mm/min (8–12 in/min) con orientación de cola sin soporte (Technique A), soportada a 90 grados (Technique B) o soportada a 180 grados (Technique C). Como las pruebas de pelado de tira no siempre detectan microfugas en las transiciones del fuelle lateral o en los puntos de aplastamiento del zipper, combine ASTM F88 con ASTM F1140 / F1140M (prueba de estallido y fluencia por presurización interna de aire en bolsa completa sin restricción) o ASTM F2054 (prueba de estallido con placas de restricción).
Regla práctica de ingeniería (Espesor del laminado y umbral de sellado de dos etapas): Si el espesor total del laminado de la bolsa prefabricada supera las 120 micras (o incorpora una capa de barrera de folio de aluminio / kraft pesado con zipper resellable por presión) a velocidades objetivo superiores a 35 bolsas/min → priorice una torreta rotativa de 8 o 10 estaciones con estaciones dobles dedicadas de termosellado (1.er presellado + 2.º sellado final) más una barra de enfriamiento activa enfriada por agua frente a un bastidor de 6 estaciones de un solo sellado, ya que los fuelles multicapa gruesos y las zonas de aplastamiento del zipper requieren dividir el tiempo de permanencia térmica y aplicar compresión inmediata con barra fría para evitar el despegue en caliente (ASTM F1921) y fugas por microcanales en las esquinas.
Paso 2 — ¿Cómo impulsan el precio la cinemática del ciclo rotativo, las pistas símplex frente a dúplex y los dosificadores?
La velocidad nominal en 'bolsas por minuto' (bpm) de una máquina es un techo de ciclado mecánico en seco con bolsas de referencia estrechas, vacías o de flujo libre, no su producción neta aceptada por turno. En una torreta rotativa accionada por leva o indexada por servo, cada bolsa debe avanzar de estación en estación y detenerse mecánicamente por completo antes de que se abra la boquilla de llenado o se cierren las mordazas de termosellado. Puede auditar si la velocidad cotizada por un proveedor es físicamente alcanzable —o si el proyecto requiere una torreta dúplex (2 vías) o un dosificador de doble etapa— utilizando las ecuaciones de tiempo de ciclo rotativo y producción neta aceptada:
- Fórmula (Tiempo de permanencia en estación rotativa y producción neta aceptada): T_cycle (s/ciclo) = 60 / N_cpm, T_dwell (s) = T_cycle * (1 - f_index) y Q_net (bolsas/min) = N_cpm * N_lanes * OEE_line * (1 - R_empty - R_seal_reject), donde N_cpm es la velocidad de indexación de la torreta (ciclos/min), f_index es la fracción de movimiento de indexación de la leva dedicada a girar entre estaciones (típicamente 0,30–0,40 de cada ciclo), T_dwell es la ventana mecánica estacionaria disponible para la caída de producto o el cierre de mordazas de sellado (segundos), N_lanes es el número de bolsas indexadas por estación (1 para símplex, 2 para dúplex), OEE_line es la disponibilidad operativa considerando recargas del cargador de bolsas y paradas de film/producto, R_empty es la fracción de reciclaje por bolsa no abierta / no llenada, y R_seal_reject es la fracción de rechazo por peso fuera de rango o defecto de sellado.
- Ejemplo práctico: Suponiendo una máquina rotativa símplex de 8 estaciones (N_lanes = 1) operando a N_cpm = 50 ciclos/min con una fracción de transferencia de leva f_index = 0,35, disponibilidad de línea OEE_line = 0,90, tasa de bolsas no abiertas R_empty = 0,015 (1,5%) y tasa de rechazo R_seal_reject = 0,005 (0,5%): el tiempo total de ciclo es T_cycle = 60 / 50 = 1,20 s, dejando una ventana estacionaria de permanencia de T_dwell = 1,20 * (1 - 0,35) = 0,78 s para la caída libre del producto a través del embudo o el cierre de las mordazas de termosellado, y generando Q_net = 50 * 1 * 0,90 * (1 - 0,02) = 44,1 bolsas aceptadas/min (21.168 bolsas aceptadas por turno de 8 horas). Si su línea requiere 75+ bolsas aceptadas/min en una bolsa de 140 mm de ancho donde la caída del producto necesita al menos 0,80 s para despejar la zona de sellado, una torreta dúplex de 2 vías (N_lanes = 2) operando a un ritmo más suave de N_cpm = 45 ciclos/min proporciona T_dwell = 0,87 s mientras entrega Q_net = 45 * 2 * 0,90 * 0,98 = 79,4 bolsas aceptadas/min.
Regla práctica de ingeniería (Torreta símplex frente a dúplex y umbral de ancho de bolsa): Si la producción aceptada requerida supera las 55 bolsas/min en bolsas stand-up de menos de 180 mm de ancho (o si la masa objetivo de llenado supera los 500 g donde la caída por gravedad + el asentamiento por vibración tardan más de 0,75 s) → priorice una máquina rotativa de toma-llenado-sellado dúplex (2 vías con doble pinza) o una torreta de 10 estaciones con doble llenado antes que forzar una torreta símplex de 8 estaciones de una sola pista por encima de 60 ciclos/min, porque la aceleración excesiva de la torreta reduce el tiempo de asentamiento del producto y atrapa gránulos puenteados o salpicaduras de líquido dentro de la costura del sello superior.
En segundo lugar, audite el dosificador principal y el sistema de alimentación de producto como una partida de capital propia. En muchas instalaciones industriales de bolsas prefabricadas, la unidad dosificadora, el entrepiso de soporte y el elevador de entrada de producto representan del 30% al 50% de la inversión total en equipos. Compare cómo cada tecnología de dosificación modifica tanto el alcance de la cotización como la protección del área de sellado:
| Tipo de sistema dosificador | Producto objetivo y base de referencia | Elementos auxiliares de alcance a verificar en la cotización | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Pesadora combinada multicabezal (10 / 14 / 16 cabezales) + elevador de cangilones en Z | Gránulos, café en grano, snacks, gomitas, fruta deshidratada, alimento para mascotas, piezas congeladas (10–2.500 g típico; base de +/-0,5–1,5 g) | Plataforma/entrepiso estructural de soporte de acero inoxidable de servicio pesado, elevador de cangilones tipo Z o inclinado, alimentador vibratorio de entrada, tolva de sincronización y ductos de contacto gofrados/recubiertos de teflón para gomitas pegajosas | Modo de fallo: Piezas rezagadas de caída tardía ('stringing') que rebotan en el labio de la tolva de sincronización y quedan aplastadas entre las mordazas de termosellado superior. Prevención: Especifique una compuerta neumática en la tolva de sincronización situada directamente sobre el embudo de la boca de la bolsa más placas inferiores de asentamiento por vibración. |
| Pesadora lineal de 4 cabezales (p. ej., base para sazonadores y mezcla de gránulos) | Semillas de flujo libre, azúcar, sal, arroz, mezclas gruesas de sazonadores (10–1.000 g a 15–30 bolsas/min; base de +/-1,0–1,5%) | Bandejas vibratorias de doble velocidad (carga gruesa + afino), tolva particionada, ducto de transición con cubierta antipolvo y soporte de montaje en piso/bastidor | Modo de fallo: Segregación de partículas mezcladas y lentitud en el afino que limita la velocidad de la torreta rotativa. Prevención: Limite las pesadoras lineales a presupuestos de <=25–30 bpm o especifique una pesadora combinada de 10/14 cabezales cuando la velocidad objetivo supere las 30 bpm. |
| Dosificador de tornillo sinfín servo + elevador helicoidal (base para polvos) | Polvos de flujo no libre: proteína en polvo, leche en polvo, café molido, harina, especias (5–2.500 g; +/-0,5–1,0% con retroalimentación de controladora de peso) | Accionamiento servo de tornillo sinfín en lazo cerrado, paleta agitadora de baja velocidad, tolva bipartida para lavado, alimentador helicoidal, boquilla sumergible, campana de extracción de polvo por vacío y cuchilla de aire ionizado | Modo de fallo: Nube de polvo en suspensión que recubre la banda sellante interna de LLDPE/CPP durante el llenado, provocando sellos débiles y fallo de pelado según ASTM F88. Prevención: Utilice una boquilla de tornillo sinfín sumergible ascendente que libere el polvo por debajo de la línea del zipper, combinada con un collarín de extracción de polvo por vacío de presión negativa y soplado de aire posterior al llenado. |
| Dosificador de pistón servo o bomba lobular rotativa / de caudalímetro (base para líquidos y salsas) | Salsas viscosas con partículas, pastas, jugos, bebidas lácteas, detergente líquido (contacto con producto en SUS304/316; colector preparado para CIP) | Tanque de producto agitado encamisado/calefaccionado, boquilla neumática de cierre positivo antigoteo, válvula de retrosucacción (suck-back), circuito de bolas de aspersión CIP y sensores de nivel de líquido | Modo de fallo: Hilos de goteo en la boquilla, ascenso de espuma o chapoteo de líquido que moja la banda de sellado superior cuando la torreta indexa hacia la estación de termosellado. Prevención: Especifique una boquilla neumática sumergible de cierre con retracción por retrosucacción, indexación servo de la torreta con curva en S suave y una disposición de 8 a 10 estaciones con estación dedicada de limpieza/asentamiento previo al sellado. |
| Dosificación multicomponente / de doble estación (sólido + líquido o bolsa + desecante) | Comidas listas (trozos sólidos + salsa), encurtidos, tabaco para shisha (melaza + hoja) o bolsas de alimentos secos con sobres de desecante | Dos estaciones de llenado separadas en la torreta (p. ej., pesadora multicabezal en la Estación 4 + pistón servo de líquido o insertador de desecante en la Estación 5), lo que requiere un bastidor de 8 a 10 estaciones | Modo de fallo: La saturación en una sola estación provoca salpicaduras de salsa líquida sobre los ductos secos de la pesadora o deja cero estaciones disponibles para la apertura del zipper. Prevención: Mapee las 8 o 10 estaciones en un diagrama de asignación de estaciones antes de aprobar la cotización. |
Regla práctica de ingeniería (Polvo volátil y umbral de contaminación en zona de sellado): Si la densidad aparente del producto varía más de un ± 8% o se dosifican partículas de polvo fino (<100 microns, como proteína de suero, cacao, café tostado molido o mezclas de especias) en bolsas stand-up → priorice un dosificador de tornillo sinfín servo equipado con boquilla sumergible, collarín interno de extracción de polvo por vacío en la boca de la bolsa y retroalimentación de controladora de peso en lazo cerrado frente a un ducto de caída por gravedad sin cubierta, porque la adhesión electrostática de polvo sobre la capa sellante de poliolefina FDA 21 CFR 177.1520 degrada la resistencia al pelado ASTM F88 en un 40–70% y provoca fugas sistemáticas por estallido según ASTM F1140.
Paso 3 — ¿Cómo modifican el costo real las piezas de formato multi-SKU, el tiempo muerto de cambio y el TCO a 5 años?
Evaluar el precio de una máquina envasadora de bolsas únicamente por la inversión inicial de capital (CapEx) ignora los tres mayores impulsores del Costo Total de Propiedad (TCO) a 5 años: (1) el tiempo muerto por cambio de formato entre múltiples SKU, (2) el desperdicio de bolsas convertidas por apertura incompleta o contaminación del sello, y (3) el punto de equilibrio económico entre comprar bolsas prefabricadas convertidas frente a formar bolsas a partir de bobina de film.
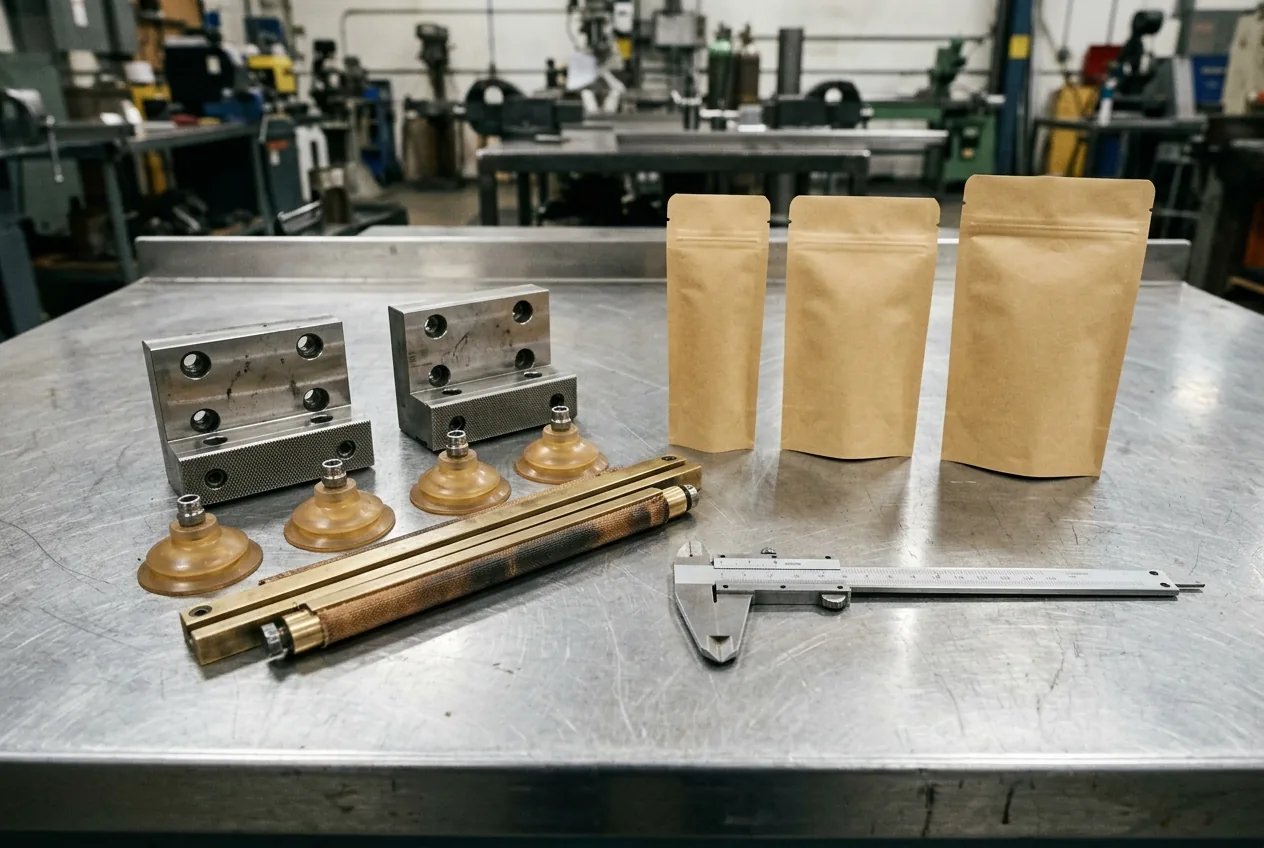
Regla práctica de ingeniería (Umbral de cambio de pinzas multi-SKU): Si una misma línea de bolsas prefabricadas procesa más de 3 anchos de bolsa (o abarca una diferencia de rango de ancho >40 mm) o ejecuta más de 2 cambios de formato por turno → priorice en la cotización inicial el ajuste motorizado del ancho de pinzas mediante recetas de PLC y guías de cargador de bloqueo rápido frente a brazos de torreta ajustados manualmente con llave, porque reespaciar manualmente de 8 a 10 pares de pinzas rotativas consume 30–45 minutos por cambio (frente a 4–8 minutos con ajuste de ancho motorizado/servo) e introduce desalineaciones asimétricas en las pinzas que causan sellos superiores torcidos.
Utilice las dos ecuaciones de ingeniería siguientes para cuantificar (A) la diferencia de Costo Operativo Oculto a 5 años entre dos cotizaciones competidoras de bolsas prefabricadas, y (B) el Volumen Anual de Equilibrio (V_crossover) entre una máquina de bolsas prefabricadas y un sistema horizontal/vertical de formado, llenado y sellado alimentado por bobina:
- Fórmula (Diferencia operativa a 5 años en tiempo muerto de cambio y desperdicio de bolsas): Delta_hours_5yr = 5 * N_swaps_yr * (T_swap_manual - T_swap_motor) y Delta_pouches_5yr = 5 * Q_annual * (R_scrap_A - R_scrap_B), donde N_swaps_yr son los cambios anuales de ancho de SKU, T_swap_manual - T_swap_motor son las horas ahorradas por cambio mediante el ajuste motorizado de ancho y los embudos dosificadores de bloqueo rápido, Q_annual es el volumen de producción anual (bolsas/año), y R_scrap_A - R_scrap_B es la reducción en bolsas convertidas desperdiciadas + retrabajo de producto gracias a los enclavamientos de no abre/no llena y las campanas extractoras de polvo.
- Ejemplo práctico (Diferencia operativa a 5 años entre Cotización A y Cotización B): Compare la Cotización A (una torreta base que requiere ajuste manual de pinzas con llave de T_swap_manual = 0,60 h / 36 min y omite el enclavamiento de detección de bolsa abierta y la campana de polvo, generando un desperdicio de bolsas R_scrap_A = 2,5%) frente a la Cotización B (ajuste motorizado de ancho por PLC de T_swap_motor = 0,10 h / 6 min más enclavamiento por fotocélula de bolsa abierta y collarín de polvo por vacío, generando un desperdicio R_scrap_B = 0,7%). A lo largo de N_swaps_yr = 300 cambios/año y Q_annual = 2.000.000 bolsas/año, la Cotización B recupera 150 horas/año de tiempo muerto por cambios (750 horas de producción en 5 años) y ahorra 36.000 bolsas convertidas/año (180.000 bolsas llenas en 5 años). Multiplique esas horas de línea ahorradas y bolsas ahorradas por el costo horario cargado de su línea de planta y el valor unitario de la bolsa llena antes de tratar una cotización recortada como la oferta de menor costo.
- Fórmula y umbral (Volumen de equilibrio de capital entre bolsa prefabricada y bobina HFFS/VFFS): V_crossover (bolsas/año) = (C_capex_rollstock - C_capex_premade) / (C_pouch_converted - C_film_formed). Dado que formar un doypack stand-up con zipper a partir de bobina en una línea horizontal de formado, llenado y sellado (HFFS) reduce el costo de material de empaque por bolsa en aproximadamente un 45%–55% en comparación con comprar bolsas preconvertidas —aunque requiere una huella de equipo principal significativamente mayor y cambios de arado formador de 45–90 minutos—, el volumen de equilibrio V_crossover suele situarse entre 3,5 y 5,0 millones de bolsas/año en un único ancho de bolsa dedicado. Por debajo de 3–4 millones de bolsas/año por SKU —o siempre que la diversidad de múltiples SKU exija cambios de ancho de <10 minutos—, la maquinaria de bolsas prefabricadas ofrece un TCO a 3–5 años menor que una HFFS alimentada por bobina.
| Categoría de TCO y límite de línea | Lo que suelen omitir las cotizaciones de bajo precio nominal | Impacto operativo y financiero en planta | Verificación y enlace de alcance LINEVO |
|---|---|---|---|
| Dosificador principal y elevador de entrada de producto | Cotiza el manipulador rotativo de bolsas desnudo sin pesadora multicabezal, tornillo sinfín servo, bomba de pistón, elevador en Z ni plataforma de soporte de acero inoxidable | Añade un 30–50% en equipos de terceros no presupuestados más retrasos de sincronización mecánica/PLC durante la instalación | Audite las máquinas de llenado de bolsas prefabricadas y los sistemas de llenado de líquidos y polvos integrados como un solo alcance llave en mano |
| Pinzas multi-SKU y ajuste motorizado de ancho | Cotiza una configuración fija de pinzas y ajustes manuales por husillo; omite casetes secundarios de cargador, embudos de llenado o insertos de riel para boquilla | 30–45 min de tiempo muerto por cambio de ancho y elevado desperdicio de bolsas en el arranque al operar 3+ tamaños de bolsa | Enumere cada ancho × largo de bolsa en la RFQ y solicite kits de cambio por tamaño más un kit de desgaste de 12 meses de repuestos y piezas de formato |
| Consumo de aire neumático y filtración de vacío | Subestima el consumo de aire comprimido (400–600 NL/min a 0,5–0,65 MPa / 75–90 psi en símplex; ~1.000 NL/min en dúplex) o utiliza eyectores venturi en lugar de una bomba de vacío mecánica | Las caídas de presión por debajo de 0,5 MPa provocan fallos intermitentes de apertura de bolsa; los filtros de vacío obstruidos por polvo detienen la torreta a mitad del turno | Verifique el suministro de aire limpio y seco (filtración de humedad/aceite ISO 8573-1), la especificación de bomba de vacío frente a venturi y los intervalos de reemplazo de ventosas (3–6 meses) |
| Inspección aguas abajo, etiquetado y empaque secundario | Termina en una rampa corta de descarga sin controladora de peso, detector de metales, etiquetadora de bolsas ni señal de enlace con estuchadora/encajadora | Bolsas fuera de peso o contaminadas con metal llegan a las cajas comerciales, o el empaque manual genera cuellos de botella frente a los 40–70 bpm de la torreta rotativa | Defina el alcance aguas abajo con máquinas etiquetadoras automáticas, máquinas estuchadoras, sobreempaque con celofán y soluciones de línea completa |
| Pruebas FAT previas al embarque, puesta en marcha y capacitación | Se despacha solo con un video de ciclado en seco sin probar las bolsas convertidas reales ni el producto del comprador bajo controles de sellado ASTM F88 / F1140 | Los atascos en la apertura del zipper, las fugas en roscas de boquilla o la delaminación del film se descubren recién cuando la máquina llega al piso de su planta | Asegure la preparación de pruebas con muestras antes del embarque y desglose la instalación y capacitación en el contrato |
Paso 4 — Hoja de trabajo del alcance de equipos para el Proveedor A y el Proveedor B
Copie las hojas de trabajo de equipos y proyecto que figuran a continuación en su hoja de cálculo de compras o imprima esta página para su revisión de ingeniería. Entregue los mismos planos congelados de bolsa, muestras físicas de bolsas y especificación de producto a ambos proveedores; luego marque cada fila con uno de los cinco estados estrictos y registre la cláusula exacta o página de referencia de la cotización:
- Incluido: Nombrado explícitamente en la oferta escrita y cubierto por el precio cotizado.
- Opcional: Ofrecido como un complemento desglosado con un precio separado indicado.
- Cotizado por separado: Valorado en otra cotización o suministrado por un proveedor externo que requiere integración mecánica/eléctrica.
- Excluido: Declarado explícitamente como fuera del alcance de suministro del proveedor.
- Sin confirmar (Desconocido): No mencionado, o mencionado únicamente como 'disponible / preparado para interfaz' sin confirmar la inclusión del hardware. Trate cada celda en blanco como un riesgo de costo abierto.
| Partida de alcance | Requisito de ingeniería compartido | Proveedor A: estado y cláusula | Proveedor B: estado y cláusula | Pregunta de ingeniería a cerrar antes de comparar totales |
|---|---|---|---|---|
| Ruta de máquina, número de estaciones y pistas | Toma-llenado-sellado (ruta LV-210; confirmar número de estaciones, secuencia y disposición símplex/dúplex) o llenadora/tapadora por riel de boquilla (LV-160), con diagrama de asignación de estaciones | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Tiene la torreta estaciones dedicadas para apertura de zipper, asentamiento, doble termosellado y enfriamiento con barra enfriada por agua a Q_net? |
| Alimentación de bolsas, apertura por vacío y módulo de zipper | Cargador horizontal con transportador o vertical; ventosas de vacío dobles, uña mecánica separadora de zipper, soplo de aire y abridor de fuelle inferior | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Están incluidos en el precio base la apertura y el recierre mecánicos del zipper, y se utiliza bomba de vacío mecánica o venturi neumático? |
| Dosificador principal y alimentación de producto | Pesadora multicabezal + elevador en Z + plataforma, tornillo sinfín servo + alimentador helicoidal + campana de polvo, o pistón servo / bomba de caudalímetro + tanque agitado | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Quién suministra el dosificador, la plataforma de soporte y el elevador de producto, y se cablea y prueba en conjunto el enclavamiento PLC de listo para dosificar? |
| Estación de cierre (termosellado de dos etapas o par de apriete de tapa) | Barras dobles de termosellado PID + barra enfriadora por agua según espesor del laminado (ASTM F88 / F1140), O alimentador vibratorio de tapas + cabezal de par servo (ASTM D3198) | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Están incluidas tanto la 1.ª/2.ª barra de termosellado como la barra enfriadora (o el alimentador de tapas + mandril de par servo para bolsas con boquilla)? |
| Pinzas, piezas de cambio de formato y ajuste de ancho | Ajuste de ancho de pinzas motorizado por receta de PLC frente a manual; embudos completos, guías de cargador o rieles de boquilla para el ancho × largo de cada SKU | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Qué tamaños de bolsa están cubiertos por el herramental incluido, cuáles necesitan kits de cambio adicionales y el ajuste de ancho es motorizado o manual? |
| Opciones de codificación, barrido de gas MAP y desecante | Hardware de codificador de fecha TIJ / TTO / láser (no solo el soporte), colector de barrido de nitrógeno con objetivo de O2 residual o insertador de sobres de desecante | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Los codificadores, lanzas de barrido de gas y alimentadores de desecante solicitados están cotizados como hardware completo o se dejan como soportes de montaje vacíos? |
| Enclavamientos, manejo de rechazos e inspección aguas abajo | Enclavamientos de PLC sin bolsa / no abre / no llena / no sella (reciclaje de bolsa no abierta), más controladora de peso y detector de metales aguas abajo | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Inhibe la máquina el llenado y el sellado cuando una bolsa no se abre, y están incluidos el control de peso y la detección de metales aguas abajo? |
| Materiales de construcción, resguardos y servicios | Bastidor en SUS304 / contacto con producto en SUS316L (para salsas ácidas/saladas), grado de protección para lavado, enclavamientos en puertas de seguridad, consumo eléctrico (kW) y aire (NL/min a MPa) | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Son las superficies en contacto con el producto de SUS304 o SUS316L, y qué carga eléctrica exacta y caudal de aire comprimido seco debe suministrar la planta? |
Paso 5 — Hoja de trabajo del proyecto: pruebas FAT con muestras, puesta en marcha y repuestos de desgaste
Una cotización comercial también define cómo pasa la máquina desde la aprobación de ingeniería hasta la producción sostenida por turnos. Nuestro flujo de trabajo de proyecto abarca desde la normalización de la cotización y el acuerdo técnico hasta la fabricación, las pruebas de aceptación en fábrica (FAT) previas al embarque con sus bolsas de producción reales, el embalaje de exportación y la puesta en marcha presencial o remota. Audite estos entregables de proyecto entre el Proveedor A y el Proveedor B utilizando los mismos cinco estados:
| Partida del proyecto | Requisito de ingeniería compartido | Proveedor A: estado y cláusula | Proveedor B: estado y cláusula | Pregunta de verificación a cerrar |
|---|---|---|---|---|
| Evaluación de muestras previa al pedido | Prueba con bolsas de producción de su convertidor y producto real para verificar el comportamiento de apertura, la precisión de dosificación y la limpieza del sello | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Ejecutará el proveedor pruebas con muestras de bolsas de producción antes de congelar el diseño final y devolverá bolsas de muestra selladas para inspección de laboratorio? |
| Protocolo FAT previo al embarque y pruebas de sellado | Corrida continua con todos los SKU cotizados verificando Q_net, desviación estándar del peso de llenado, resistencia al pelado ASTM F88, presión de estallido ASTM F1140 o par de tapa ASTM D3198 | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Cuántas bolsas de producción por SKU se requieren para el FAT y qué informe escrito de aceptación y registro en video se entregan? |
| Embalaje de exportación, Incoterms y límite de flete | Envoltura anticorrosión con barrera al vacío, cajas marítimas fumigadas, lista de empaque, códigos HS e Incoterms exactos (EXW / FOB / CIF / DDP) | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Dónde termina la responsabilidad de entrega y seguro del proveedor, y cuántas cajas/contenedores se requieren? |
| Instalación en sitio, puesta en marcha y capacitación | Tarifas diarias del técnico, condiciones de pasajes de ida y vuelta/visado, protocolo de puesta en marcha remota y temario de capacitación para operadores/mantenimiento | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Cuántos días de puesta en marcha están incluidos frente a los facturados por viáticos diarios, y cubre la capacitación el cambio de pinzas, el ajuste PID de mordazas y la calibración de sensores? |
| Repuestos de desgaste para 12 meses y kit de piezas de formato | Ventosas de vacío de silicona, tela de sellado de PTFE, cartuchos calefactores, termopares, goma de silicona para mordazas y resortes/almohadillas de pinzas | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Está incluido en la cotización base un kit desglosado de piezas de desgaste para 1 a 2 años, y cuáles son los números de pieza y plazos de entrega para reposiciones? |
| Esquemas eléctricos, manuales y acceso al PLC | Manuales de operación/mantenimiento, plano CAD dimensional de implantación, esquemas eléctricos/neumáticos, catálogo de piezas y copia de seguridad desbloqueada de PLC/HMI | Ingresar estado y cláusula | Ingresar estado y cláusula | ¿Se entregan con el embarque los planos eléctricos/neumáticos completos y los diagnósticos de mantenimiento sin cifrar? |
Revise la preparación de pruebas con muestras para alinear las cantidades de muestras de bolsas, las notas de manejo/MSDS del producto y los criterios de medición del sello antes de enviar los materiales de prueba. Consulte el esquema de instalación y capacitación para preparar los planos de planta, las acometidas eléctricas y los cabezales de aire comprimido, y visite la página de repuestos y piezas de formato para definir su kit inicial de ventosas de vacío, barras de sellado y pinzas específicas por ancho.
Paso 6 — Cómo conciliar las filas abiertas antes de comparar los precios finales
Una vez mapeadas ambas ofertas de los proveedores en las Partes 1 y 2, normalice los totales comerciales en cinco pasos de ingeniería antes de seleccionar un proveedor:
- Elimine primero las discrepancias de arquitectura: Si el Proveedor A cotizó un bastidor en línea de 6 estaciones o una selladora exclusiva de cierre mientras que el Proveedor B cotizó una torreta rotativa industrial de 8 estaciones con barras separadas de termosellado y enfriamiento por agua, exija al Proveedor A que vuelva a cotizar con el mismo número de estaciones rotativas antes de comparar cifras.
- Sume el hardware de dosificación y manejo de materiales cotizado por separado: Sume el precio base de la máquina de bolsas + dosificador principal (pesadora multicabezal, tornillo sinfín servo o llenadora de pistón) + plataforma de soporte + elevador de entrada de producto + transportador de descarga en ambos lados para que cada estación requerida se contabilice exactamente una vez.
- Valore las piezas de cambio de cada SKU requerido y el ajuste motorizado: Añada el costo de los juegos adicionales de mordazas de pinza, embudos o guías de riel de boquilla para todos los SKU de lanzamiento, y aplique la fórmula de tiempo muerto de cambio a 5 años si una oferta carece de ajuste motorizado de ancho.
- Asigne un valor monetario a los servicios de planta y la integración: Contemple las mejoras externas del compresor de aire (si una máquina dúplex o basada en venturi consume 800–1.000 NL/min), los enfriadores de agua (chillers) para las barras enfriadoras y el cableado de enclavamiento PLC con los equipos aguas abajo de etiquetado o estuchado.
- Compare los totales solo cuando queden cero filas 'Sin confirmar': Solicite una cotización escrita revisada que cierre cada celda desconocida. Compare las cifras finales únicamente cuando ambas ofertas cubran el mismo alcance completo con importes confirmados.
Planificación de costos para otras rutas de envasado
- Bolsas verticales tipo almohada, con fuelle o de cuatro sellos (quad-seal) alimentadas por bobina: Las bolsas formadas a partir de bobina de film plano alrededor de un tubo formador utilizan otro herramental y otro cálculo de ancho de film; evalúe en su lugar las máquinas verticales de formado, llenado y sellado (VFFS).
- Bolsas estrechas monodosis tipo stick pack y sobres planos sachet de 3/4 sellos a partir de bobina: Utilice la guía de costos de máquinas stick pack y la guía de costos de envasadoras de sobres sachet dedicadas a equipos de banda estrecha alimentados por bobina.
- Bancos manuales de llenado de sobremesa y sellado a mano: LINEVO fabrica maquinaria automática para bolsas prefabricadas y bolsas con boquilla, y no suministra llenadoras manuales ni de banco de sobremesa. Si actualmente llena bolsas a mano y desea calcular el retorno de inversión en mano de obra antes de automatizar, comience con llenado manual de bolsas: cuándo automatizar.
- Precio unitario de bolsas convertidas de convertidores de film: Obtenga los precios de impresión y laminación por millar de bolsas directamente de su convertidor de empaques flexibles.
Preguntas frecuentes sobre el costo y el alcance de una máquina envasadora de bolsas
¿Qué determina el costo de una máquina envasadora de bolsas prefabricadas?
Una máquina industrial de bolsas prefabricadas se configura en torno a su rango específico de ancho de bolsa, tipo de cierre (termosellado superior, zipper resellable o tapa roscada en boquilla), sistema de dosificación de producto (pesadora multicabezal, tornillo sinfín servo o pistón/bomba para líquidos) y número de estaciones requerido. Dado que el dosificador y la plataforma de manejo de materiales por sí solos pueden representar el 30–50% del alcance total del sistema, emitimos una cotización desglosada una vez definidos las dimensiones de su bolsa, el comportamiento del producto y la producción objetivo.
¿El precio de una máquina rotativa doypack incluye automáticamente la pesadora o el dosificador?
No. En configuraciones rotativas de toma-llenado-sellado como la base LV-210, la máquina base cubre la extracción desde el cargador, la apertura de la bolsa por vacío y el termosellado superior, mientras que la pesadora multicabezal, el dosificador de tornillo sinfín, la bomba de líquidos, la plataforma de soporte y el elevador de cangilones se seleccionan y cotizan según su producto y dosis objetivo específicos. Verifique siempre si el precio nominal de un proveedor corresponde a 'solo manipulador de bolsas' o a 'máquina completa con dosificador y alimentación integrados'.
¿Cómo modifica un zipper o una boquilla esquinera el alcance de la máquina de bolsas prefabricadas?
Las bolsas stand-up con zipper de cierre por presión requieren una uña separadora dedicada de apertura de zipper mecánica o servo, protección contra aplastamiento del zipper previa al sellado y sellado superior de dos etapas + compresión con barra enfriada por agua para que los rieles gruesos del zipper no presenten fugas bajo las pruebas de estallido ASTM F1140. Las bolsas con boquilla superior o esquinera presoldada requieren una máquina especializada de llenado por riel de boquilla y tapado servo según ASTM D3198 (como la ruta LV-160) o una torreta dedicada al manejo de boquillas. Confirme ambas funciones como partidas explícitas.
¿Cuándo debo cotizar una máquina rotativa de bolsas dúplex (2 vías) en lugar de dos máquinas símplex?
Cuando la producción aceptada requerida supera las 55–60 bolsas/min en bolsas de menos de 180 mm de ancho (hasta 240 mm en bastidores dúplex de torreta ancha) y el espacio en planta es limitado, una torreta rotativa dúplex de 2 vías indexa dos bolsas por ciclo (entregando 60–100 bolsas/min) con un solo operador y una pesadora multicabezal con ductos de descarga dobles. Sin embargo, si realiza cambios de formato asíncronos frecuentes entre SKU anchos (>210 mm) y estrechos, dos líneas símplex independientes de 8 estaciones ofrecen mayor redundancia de programación.
¿A partir de qué volumen anual resulta más económica una HFFS o VFFS alimentada por bobina que una máquina de bolsas prefabricadas?
Utilizando la fórmula de punto de equilibrio de capital V_crossover = (C_capex_rollstock - C_capex_premade) / (C_pouch_converted - C_film_formed), una línea horizontal de formado, llenado y sellado (HFFS) alimentada por bobina para doypack con zipper suele requerir de 3,5 a 5,0 millones de bolsas al año en un único tamaño fijo de bolsa para amortizar su mayor inversión inicial en equipos y sus tiempos de cambio más largos frente al ahorro del 45%–55% por envase en material de bobina. Por debajo de ese volumen —o en portafolios con múltiples SKU—, los equipos de bolsas prefabricadas ofrecen un menor TCO a 5 años.
¿Qué debe incluir la cotización de una máquina de bolsas prefabricadas para líquidos o salsas a fin de evitar fugas en el sello?
Para salsas bombeables, pastas y bebidas, verifique que la cotización incluya piezas húmedas en contacto con el producto en SUS304 o SUS316L, un dosificador de pistón servo o caudalímetro con boquilla neumática sumergible de cierre antigoteo y retracción por retrosucacción, indexación servo de la torreta con curva en S suave para evitar chapoteos en la banda de sellado, y termosellado de dos etapas más barra enfriadora por agua verificados mediante pruebas de pelado ASTM F88 y de estallido ASTM F1140 durante el FAT.
Fuentes
Las especificaciones de equipos LINEVO, las referencias de modelos y los límites de servicio de esta guía cubren nuestras máquinas de llenado de bolsas prefabricadas, nuestras configuraciones de toma-llenado-sellado LV-210 (90–210 × 110–330 mm, 20–70 bolsas/min, 3,5 kW), nuestra configuración para salsas viscosas en bolsas prefabricadas (SUS304/316, dosificación por pistón servo con boquilla antigoteo), nuestras configuraciones de llenado y tapado de bolsas con boquilla LV-160 (10–15 bolsas/min, bolsas con boquilla de 2 kg–5 L para detergentes y bebidas, 3 kW), nuestra lista de verificación del proyecto y nuestros programas de pruebas con muestras, instalación y capacitación y repuestos.
Los parámetros comparativos de la industria, la cinemática rotativa y los protocolos de ensayo hacen referencia a las especificaciones de máquinas rotativas de bolsas PACRAFT (Toyo Jidoki) TT-8D-N símplex y TT-9CW dúplex (anchos de torreta de 8 estaciones frente a 9 estaciones de 2 vías y techos de ciclo); las especificaciones de máquinas rotativas de bolsas prefabricadas Viking Masek 4SC-235, 8S-235, 8S-285 y 8SU-240 (número de estaciones, rangos de sujeción de bolsa y bases de aire comprimido de 20–35 CFM / 595–1.000 NL/min); las especificaciones y programas de mantenimiento de máquinas rotativas de toma-llenado-sellado Rezpack RZ8-240E / RZ8-300E / RZ8-400E (base neumática de 75–90 psi e intervalos de desgaste de ventosas de 3–6 meses); la documentación de cambio rápido DolcePack REVO y COMBI Sprint; ASTM F88 / F88M (Resistencia al pelado del sello en barreras flexibles a 200–300 mm/min); ASTM F1140 / F1140M y ASTM F2054 (Resistencia al estallido y fluencia por presurización interna del envase completo); ASTM F1921 (Resistencia en caliente / Hot Tack de superficies termoplásticas de sellado); ASTM D3198 (Par de aplicación y extracción de cierres roscados); y FDA 21 CFR 177.1520 (Polímeros de olefina para capas sellantes en contacto con alimentos).
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Bolsas de producción, plano CAD y especificación del laminado | Define la apertura de las pinzas de la torreta, el casete del cargador, la mecánica de apertura por vacío/zipper y el tiempo de permanencia del termosellado de doble etapa | Plano acotado para cada SKU (ancho × largo × fuelle en mm), estructura del laminado/espesor en micras (p. ej., PET/AL/LLDPE 130 um), más muestras de bolsas de producción |
| Reología del producto, densidad aparente y dosis objetivo | Selecciona la pesadora multicabezal, el tornillo sinfín servo con campana extractora de polvo o el dosificador de líquidos de pistón servo/caudalímetro y el elevador de entrada | Foto del producto/MSDS, densidad aparente (g/cm3) o viscosidad (cP), tamaño de partícula y peso (g) o volumen (mL) objetivo de llenado por bolsa |
| Tipo de cierre y criterios de prueba de sellado FAT | Define barras de termosellado superior + enfriamiento frente a alimentación de tapas por riel de boquilla y cabezal de par servo, además de las métricas de aceptación FAT | Termosellado superior con zipper de cierre por presión, o boquilla esquinera (diámetro de garganta y plano de tapa); objetivo ASTM F88 / F1140 o ASTM D3198 |
| Producción aceptada objetivo (Q_net) y programa de cambios de formato | Determina la velocidad de la torreta de 8 frente a 10 estaciones en configuración símplex o dúplex (2 vías) y si se justifica el ajuste motorizado del ancho | Bolsas aceptadas/min objetivo (p. ej., 45 bpm), horas operativas/turno, total de SKU y cambios de ancho por turno/semana |
| Filas abiertas de la hoja de trabajo A/B y opciones auxiliares | Muestra qué partidas de dosificación, codificación, barrido de gas MAP, controladora de peso o estuchado necesitan precios desglosados | Hoja de alcance completada de las Partes 1 y 2, o lista de opciones requeridas (codificador TTO, barrido con N2, detector de metales, elevador en Z) |
| Servicios de planta, espacio disponible y destino | Fija la tensión/frecuencia eléctrica, la capacidad de aire comprimido seco, la altura libre bajo la plataforma de la pesadora y los Incoterms | País/puerto de destino, alimentación de 220V/380V 50/60 Hz, presión del cabezal de aire comprimido (MPa/psi) y espacio disponible en planta (largo × ancho × alto) |