
Elabore el presupuesto de su línea stick pack a partir del alcance de equipamiento y operación que exige su producto. Incluya dosificación, número de carriles, manejo de film, inspección, piezas de formato y empaque secundario. Calcule el consumo de material y el periodo de recuperación con sus planos de envase, programa de producción y costos; los ejemplos resueltos a continuación muestran cómo estructurar la comparativa.
| Parámetro de ingeniería o presupuesto | Línea base estándar de ingeniería (condiciones de referencia) | Cómo gobierna el CapEx, el costo operativo y la recuperación |
|---|---|---|
| Niveles de alcance de capital por número de carriles (N_lanes) | Nivel 1 (1–2 carriles, piloto) | Nivel 2 (4–6 carriles, bobina de 400–680 mm) | Nivel 3 (8–12 carriles, bobina de 680–980 mm + tolva bipartida) | Nivel 4 (12–24 carriles + estuchadora) | Define el ancho del bastidor principal (400 / 680 / 980 / 1,200 mm) y multiplica cuellos formadores, husillos de dosificación y canaletas de descarga |
| Clases de bastidor LINEVO con sellado trasero | LV-400 (bobina 400 mm, 2–4 carriles, 4.5 kW) | LV-680 (bobina 680 mm, 3–10 carriles, 6.0 kW) | LV-980 (bobina 980 mm, 4–16 carriles, 7.5 kW) | Separa las arquitecturas de sinfín para polvo (BF), vasos para granulado (BK), bomba para líquido fluido (BY) y bomba con succión de retorno para pasta viscosa (LV-600X) |
| Ancho de corte de bobina madre (W_master / W_web) | W_master = N_lanes [2(W_stick + C_gusset) + W_fin,overlap] + 2*E_trim (25%–35% más estrecho que los sobres de 4 soldaduras) | Ahorra ~10,200 kg/año de film PET/Alu/PE en una línea de 6 carriles a 240 ppm operando 4,000 h/año frente a sobres equivalentes de 4 soldaduras |
| Velocidad de ciclo en régimen estable (R_cpm) y OEE | 20–40 cortes/min de referencia en bastidores estándar; 40–55 ciclos/min/carril al 75%–82% de OEE con polvos finos o geles viscosos | Evita subdimensionar el número de carriles N_lanes al descartar picos irreales de catálogo de 80 cpm en ciclo en vacío |
| Ajuste fino de dosificación y arquitectura de colector de lavado | Ajuste de peso por servomotor individual en cada carril (lazo cerrado con controladora de peso) + tolva bipartida o carro de sinfines extraíble horizontal | Reduce el desmontaje por lavado de alérgenos/SKU de 180 min (tolva superior empernada) a 35–45 min cuando se limpia >=1 vez/día |
| Umbral para agrupador secundario y estuchadora | Agrupador sincronizado de cangilones servo + estuchadora horizontal intermitente/continua a partir de 6–8 carriles (300+ sticks/min) | Elimina de 4 a 6 empacadores manuales de cajas exhibidoras por turno (8–12 ETP en dos turnos) que de otro modo estrangulan la llenadora primaria |
| Metalurgia y cumplimiento normativo alimentario/farmacéutico | Contacto con producto en SUS316L (Ra <= 0.4–0.8 um); capas sellantes de poliolefina conformes con FDA 21 CFR 177.1520 y UE 10/2011 (10 mg/dm2 OML) | Previene la corrosión por picaduras de cloruros/ácidos en bombas de líquidos y garantiza el cumplimiento legal de extraíbles en alimentos y nutracéuticos |
| Integridad de sellado y normas de validación FAT | Hot-tack en fundido ASTM F1921, fuerza de pelado ASTM F88 (tira de 15 o 25.4 mm), estallido ASTM F1140 e IQ/OQ/PQ según ISO 11607-2 | Verifica la hermeticidad de la unión en T de 4 capas del sellado trasero en todos los carriles (de 1 a N) con el film real del comprador antes del embarque |
En esta página
¿Cómo escala el alcance de una máquina stick pack desde niveles de 1 carril hasta 24 carriles?
La inversión de capital en una máquina envasadora stick pack multicarril escala principalmente según el ancho de bastidor para la bobina madre (300 mm a 1,200 mm), el número de carriles activos (N_lanes, de 1 a 24 carriles), la independencia de dosificación servo por carril y la integración con el estuchado secundario. En nuestra página de la familia de máquinas stick pack, construimos bastidores industriales de producción en torno a tres techos de ancho de bobina madre —LV-400BF / BK / BY (400 mm máx. de bobina, 2–4 carriles, 4.5 kW, 500 kg), LV-680BF / BK / BY (680 mm máx. de bobina, 3–10 carriles, 6.0 kW, 650 kg) y LV-980BF / BK / BY (980 mm máx. de bobina, 4–16 carriles, 7.5 kW, 800 kg)— todos especificados a 20–40 cortes/min para longitudes de stick de 50–150 mm, junto con la serie LV-600X para pastas viscosas. En el mercado global de maquinaria de envasado —incluidos Syntegon (embolsadoras verticales SVI y líneas multicarril Sigpack RA integradas con Sigpack HCM / TTM), Marchesini Group (series Corima y Schmucker Tube / Tube-S / MT de 2–16+ carriles), Mespack (MS Series — MS600 / MS1000 / MS1200 hasta 18+ carriles), Viking Masek (ST400 / ST560 / ST800 / ST1200 hasta 20 carriles) y Matrix (VFFS continua Morpheus y plataformas stick INVpack BY300 / SP600 / SP900 / SP1200 / PH600)— las configuraciones de equipos se dividen en cuatro niveles de ingeniería bien diferenciados:
| Nivel de máquina y clase de referencia de bobina/carriles | Producción en régimen estable y suministros base | Alcance mecánico, de dosificación y control incluido | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Nivel 1: Máquina stick pack de entrada / I+D de 1–2 carriles (bobina compacta de 300–400 mm; ensayos clínicos, planta piloto y microlotes) | 20–45 ciclos/min/carril (30–90 sticks brutos/min en 1–2 carriles); 220V 1F/3F, 2.5–4.5 kW, 400–550 kg | 1–2 tubos/cuellos formadores (17–65 mm de ancho plano de stick), sinfín de eje único (BF), vasos volumétricos (BK) o llenadora neumática de pistón (BY), arrastre de film paso a paso/servo, barras de termosellado PID básicas, descarga a granel por canaleta | Modo de fallo: Picos incontrolados de tensión en el desbobinado durante los tirones intermitentes que estiran films delgados de PET/PE y desplazan el registro de taca en ±3 mm. Prevención: Especifique un freno activo de tensión con brazo bailarín, compensación ultrasónica de diámetro de bobina y corte rotativo por cizalla en lugar de cuchillas fijas tipo navaja. |
| Nivel 2: Máquina stick pack servo de velocidad media de 4–6 carriles (bobina de 400–680 mm; clase LV-400 / LV-680 / ST400 / ST560 / BY300 / MS600) | 25–55 ciclos/min/carril (100–330 sticks brutos/min en 4–6 carriles); 4.5–6.5 kW, aire seco a 6 bar con 425–850 NL/min (15–30 CFM), 500–800 kg | 4–6 juegos paralelos de cuello/tubo formador, mordazas transversales y arrastre de film servoaccionados, guiado automático óptico/ultrasónico de borde de banda (EPC), colector dosificador multicarril de sinfín/vasos/pistón, codificador TTO o TIJ multicabezal, descarga con conteo por canaleta | Modo de fallo: Desviación del sellado de aleta longitudinal en los carriles extremos y caída térmica en el centro de una barra de 400–680 mm, provocando fugas por estallido ASTM F1140 en la unión en T de 4 capas. Prevención: Exija guiado automático de borde EPC (precisión +/-0.5 mm), cartuchos calefactores PID multizona a lo largo de la mordaza transversal y recorte de borde exterior >=10 mm. |
| Nivel 3: Sistema stick pack de alta velocidad de 8–12 carriles con múltiples sinfines / pistones (bobina de 680–980 mm; clase LV-680 / LV-980 / ST800 / SP900 / MS1000 / STICK 720) | 30–60 ciclos/min/carril (240–720 sticks brutos/min en 8–12 carriles); 6.5–8.5 kW, 800–1,350 kg, cargador superior por vacío/sinfín o tanque CIP encamisado | 8–12 accionamientos servo de sinfín independientes o bombas de pistón con válvula rotativa y succión de retorno, tolva bipartida sin herramientas o carro dosificador extraíble horizontal, extracción de polvo por vacío en zona de mordazas, ajuste fino de peso en lazo cerrado desde controladora multicarril, codificador láser de barrido | Modo de fallo: Deriva del peso de llenado entre carriles (>±5% entre carriles centrales y extremos) y paradas de 3 horas para lavar tolvas empernadas entre lotes diarios de distintos SKU. Prevención: Exija servomotores de sinfín individuales por carril ajustados por retroalimentación de controladora de peso más tolva bipartida sin herramientas o colector de sinfines extraíble. |
| Nivel 4: Línea integrada llave en mano de stick a estuche de 12–20+ carriles (bobina de 980–1,200 mm; clase LV-980 + Estuchadora / ST1200 / SP1200 / MS1200 / Syntegon Sigpack / Marchesini Schmucker, hasta 16–24 carriles) | 35–65+ ciclos/min/carril (420–1,300+ sticks/min en 12–24 carriles) sincronizados con 40–120+ estuches/min; 10–18 kVA de potencia total de línea, 2,500–4,500 kg de peso combinado | VFFS primaria de sticks de 12–24 carriles en SUS316L con elevador motorizado de bobina a ras de suelo, empalmador automático de film, barrido profundo de N2 en tubo, compuertas de rechazo por carril, agrupador servo de cangilones indexados, estuchadora automática horizontal/de carga superior (p. ej., clase TL6 / estuchadora LV) y paquete IQ/OQ/PQ según ISO 11607-2 | Modo de fallo: Un único stick torcido o con fuga que atasca la transferencia de agrupación de alta velocidad y detiene los 16–24 carriles de llenado aguas arriba. Prevención: Instale sensores ópticos de caída por carril y desviadores neumáticos individuales antes de los cangilones servo de agrupación con lógica PLC de purga de búfer. |
Regla práctica de ingeniería (umbral de dimensionamiento de carriles según OEE en régimen estable y velocidad de ciclo): Si dimensiona el número de carriles activos N_lanes para polvos polvorientos (>15% de partículas finas <75 micras, como proteína de suero, cacao, colágeno o probióticos) o líquidos/geles viscosos (>1,500 cP a temperatura de llenado) → calcule los carriles requeridos con un 75%–82% de OEE en régimen estable y 40–55 ciclos/min/carril en bastidores servo de alta velocidad (o 25–35 cortes/min en bastidores estándar de leva/servo de 20–40 cpm) en lugar de las velocidades pico de 80 cpm en ciclo en vacío, ya que el tiempo de asentamiento y desaireación del polvo, la pausa de succión antigoteo en boquilla y la estabilización del hot-tack en fundido del sellado inferior según ASTM F1921 limitan físicamente la velocidad sostenida de producción entre un 25% y un 35% por debajo del límite mecánico con film vacío.
Las velocidades de referencia corresponden a azúcar granulado de flujo libre o líquido fluido como agua en film estándar PET/Alu/PE. Cuando compare dos propuestas específicas de proveedores partida por partida, combine esta guía presupuestaria con nuestra hoja de comparación de alcance de cotización de máquinas stick pack y la guía sobre cómo elegir una máquina stick pack.
¿Cómo impulsan el ahorro de film la geometría de corte de la bobina madre y las ecuaciones de producción neta frente a los sobres de 4 soldaduras?
El impulsor financiero más potente en el modelo de ROI de un stick pack es el rendimiento de la bobina de film laminado. A diferencia de un sobre plano con sellado en 4 lados —que sella dos bandas opuestas a lo largo de los márgenes perimetrales izquierdo, derecho, superior e inferior (6–10 mm por borde)— una máquina stick pack corta una única bobina madre en N_lanes cintas estrechas, conforma cada cinta alrededor de un tubo vertical (20–105 mm de ancho plano en bastidores LINEVO) y cierra el cilindro con un único sellado longitudinal trasero estrecho (sellado de aleta o sellado solapado). Puede examinar las secciones transversales físicas de sellado en qué es un stick pack y stick pack frente a sobre plano (sachet).
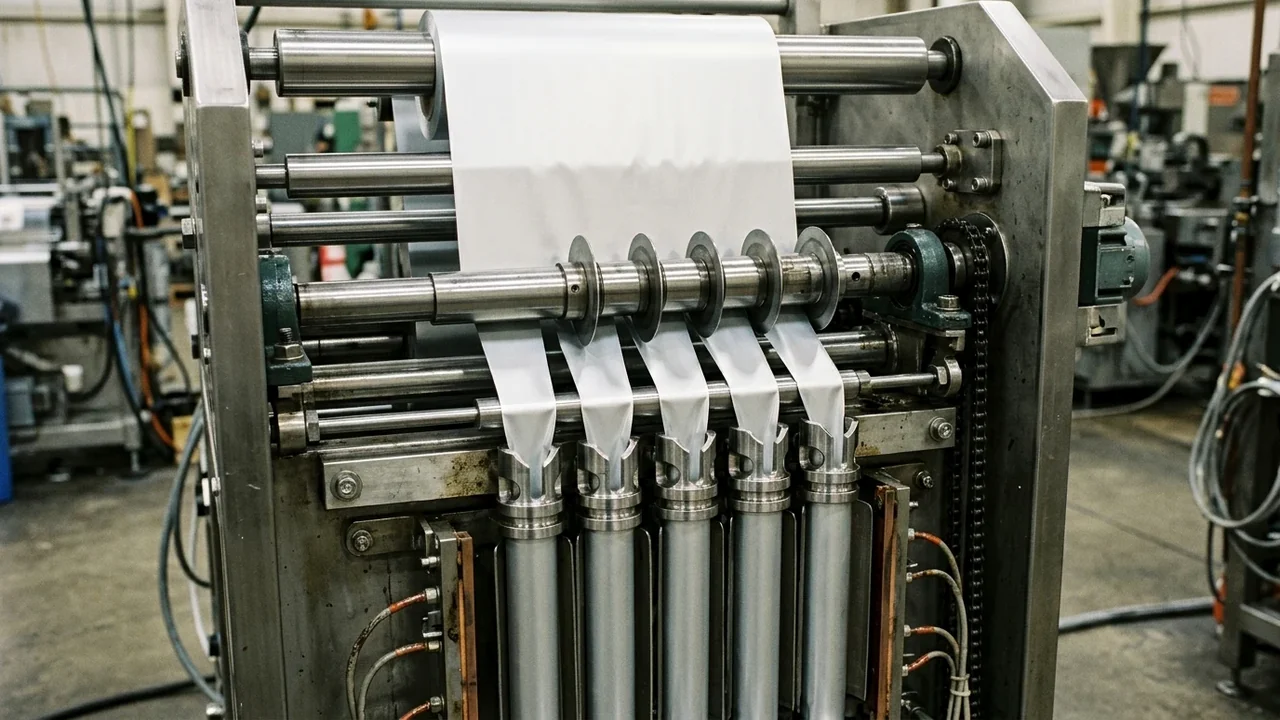
Utilice las dos ecuaciones explícitas de ingeniería siguientes para calcular (1) el ancho de corte de la bobina madre (W_master / W_web) y (2) la producción anual neta vendible de sticks (Y_yr) antes de fijar el ancho del bastidor y el presupuesto de film:
- Fórmula 1 (Ancho de corte de bobina madre — Geometría de stick tubular plano estándar y con fuelle): Para sticks tubulares planos estándar, W_web (mm) = N_lanes * (2 * W_flat + W_fin) + 2 * E_trim; en la forma general que contempla la profundidad opcional de fuelle lateral/inferior C_gusset y el solape de sellado de aleta/solapado W_fin,overlap, W_master (mm) = N_lanes * [2 * (W_stick + C_gusset) + W_fin,overlap] + 2 * E_trim, donde N_lanes es el número de carriles activos, W_stick (W_flat) es el ancho plano del stick terminado (mm), C_gusset es el margen de pliegue del fuelle (0 mm para sticks tubulares estándar), W_fin,overlap (W_fin) es el margen total del sellado longitudinal trasero (10–14 mm para una aleta plegada de 5–7 mm, o 5–8 mm para un sellado solapado plano), y E_trim es el margen exterior de guiado/recorte en cada extremo de la bobina madre (5–10 mm por lado, o 2 * E_trim = 10–20 mm en total).
- Ejemplo práctico 1 (Ancho de bobina madre y reducción del 28% de laminado frente al sobre de 4 soldaduras): Para una máquina stick pack de 6 carriles (N_lanes = 6) que produce un stick monodosis para bebida de W_stick = W_flat = 23 mm × L_stick = 100 mm (C_gusset = 0 mm) con sellado de aleta plegada de 6 mm (W_fin,overlap = W_fin = 12 mm) y recorte lateral exterior E_trim = 10 mm por lado, cada carril consume 2 * 23 + 12 = 58 mm de ancho de cinta cortada (5,800 mm^2 por stick), y el ancho total de la bobina madre es W_master = 6 * [2 * (23 + 0) + 12] + 2 * 10 = 368 mm (compatible con un bastidor de 400 mm tipo LV-400 o ST400). Un sobre plano equivalente de 4 soldaduras de 40 mm × 100 mm consume 2 * 40 = 80 mm de ancho de banda por carril (8,050 mm^2 por sobre incluyendo recorte exterior), lo que significa que la geometría stick pack logra una reducción del ancho de laminado de (80.5 - 58.0) / 80.5 = 28.0% (25%–35% en formatos estándar).
- Fórmula 2 (Producción anual neta de sticks conformes y dimensionamiento mínimo de carriles): Y_yr (sticks buenos/año) = N_lanes * R_cpm * 60 * H_yr * OEE * (1 - r_scrap), donde N_lanes son los carriles activos, R_cpm es la velocidad de ciclo en régimen estable (ciclos/min/carril), 60 convierte minutos a horas, H_yr son las horas operativas anuales programadas (h/año), OEE es la efectividad global del equipo en régimen estable (0.75–0.82 típico tras empalmes de bobina, lavados CIP y microparadas), y r_scrap es la fracción combinada de merma por empalmes y rechazos de controladora de peso/sellado (0.01–0.025).
- Ejemplo práctico 2 (Producción anual neta en una línea de 6 carriles frente a 8 carriles): En una línea de sticks de polvo de 6 carriles (N_lanes = 6) operando en régimen estable a R_cpm = 40 ciclos/min/carril (240 sticks brutos/min) durante H_yr = 4,000 h/año (dos turnos de 8 horas/día, 250 días/año) con OEE = 0.80 (80%) y r_scrap = 0.015 (1.5% de merma), la producción anual neta vendible es Y_yr = 6 * 40 * 60 * 4,000 * 0.80 * (1 - 0.015) = 45,388,800 sticks buenos/año (189.1 sticks buenos/min netos). Al pasar a N_lanes = 8 carriles a R_cpm = 45 ciclos/min/carril (360 sticks brutos/min), OEE = 0.78 y r_scrap = 0.015, se obtienen Y_yr = 8 * 45 * 60 * 4,000 * 0.78 * 0.985 = 66,383,040 sticks buenos/año.
Regla práctica de ingeniería (umbral de recuperación del CapEx mediante el rendimiento de film laminado a 5 años): Si convierte un SKU monodosis de polvo, granulado o gel desde un sobre plano de 4 soldaduras a un stick pack con sellado trasero en una línea que opera >= 2,500–4,000 h/año → modele el ahorro de masa de bobina laminada a 5 años (kg/año) directamente frente al CapEx de la máquina, porque una reducción del 28% en el ancho del laminado en una línea de 6 carriles a 240 ppm operando 4,000 h/año (~45.4M sticks/año en laminado de aluminio PET/Alu/PE de 100 g/m^2) reduce el consumo anual de film de 36,580 kg/año a 26,340 kg/año, ahorrando 10,240 kg/año (51,200 kg de laminado barrera en 5 años). Multiplique 10,240 kg/año por el precio por kilogramo de su convertidor para evaluar la amortización.
¿Cómo modifican el alcance el ajuste de peso por servomotor, el lavado de tolva bipartida, la metalurgia SUS316L y las normas de sellado?
Una vez fijados el ancho del bastidor y el número de carriles (N_lanes), entre el 30% y el 45% de la variación de alcance entre cotizaciones competidoras de máquinas stick pack proviene de cuatro subsistemas de ingeniería: (1) ajuste individual de dosificación servo por carril, (2) desmontaje de lavado sin herramientas, (3) metalurgia en contacto con el producto (SUS316L frente a SUS304) y (4) validación internacional de integridad de sellado y cumplimiento de contacto con alimentos. Consulte las bases de hardware específicas por producto en nuestra guía de máquinas multicarril para polvo en sticks y sobres y en la guía de máquinas para líquidos y salsas en sticks y sobres, así como en nuestra guía de máquinas envasadoras de café para sticks de café soluble.
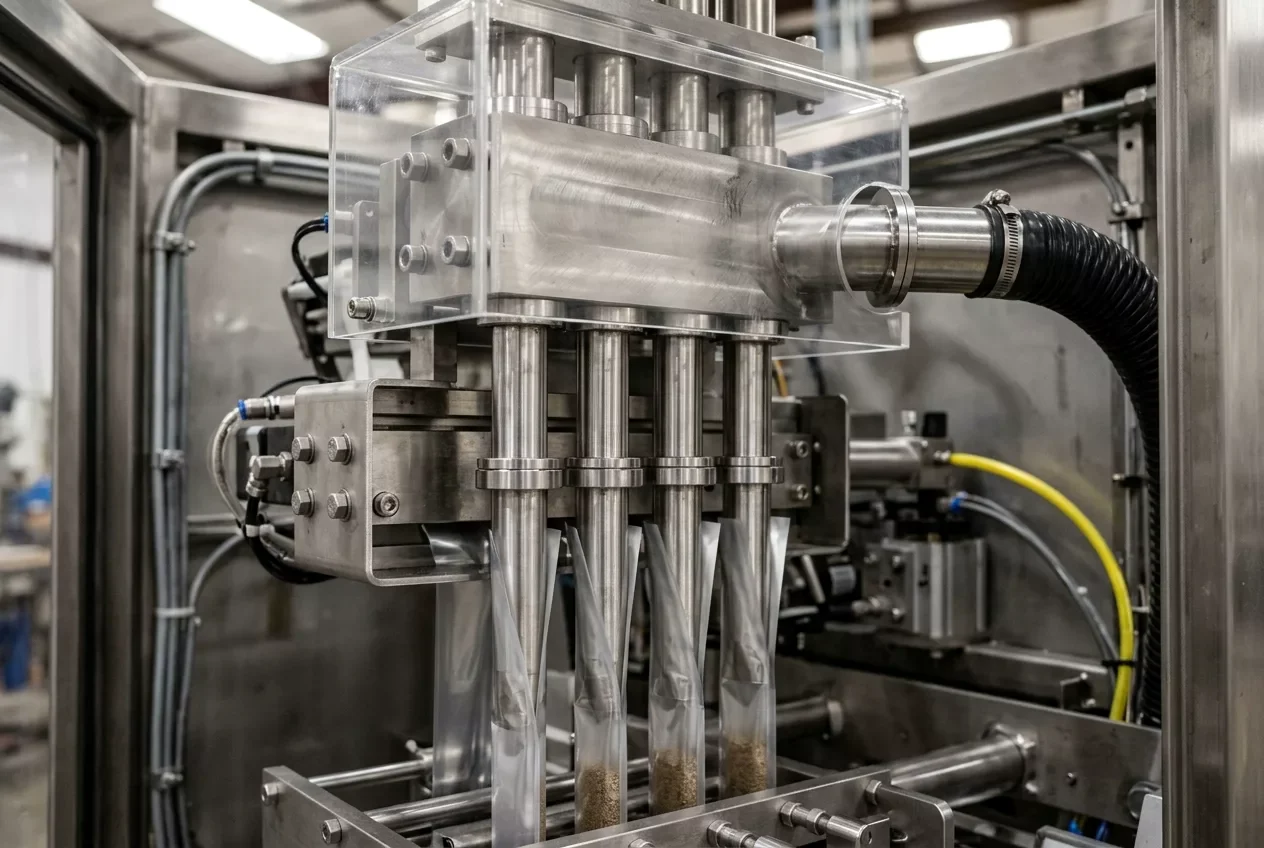
| Subsistema de ingeniería o norma | Alcance de hardware y especificación técnica | ROI operativo y función de cumplimiento | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Ajuste individual de peso por servomotor de sinfín en cada carril (con lazo de retroalimentación de controladora multicarril) | Servomotor brushless dedicado + reductor planetario en cada carril (6–16 carriles), acoplado a controladora de peso en línea multicarril por muestreo o al 100% | Sustituye un eje único compartido por cadena/engranaje por servomotores independientes en cada carril; corrige automáticamente las revoluciones del sinfín por carril a partir de las lecturas en gramos de la controladora de peso | Modo de fallo: Los sinfines exteriores dosifican un 4%–8% menos o más que los centrales debido a gradientes de presión de columna en la tolva, obligando al operador a sobrellenar todos los carriles para cumplir los límites MAV de NIST Handbook 133 / OIML R 61. Prevención: Especifique accionamientos servo de sinfín independientes por carril con retroalimentación en lazo cerrado para reducir el sobrellenado de polvo de ±3.5% a ±0.8%–1.2%. |
| Tolva bipartida sin herramientas / carro horizontal extraíble de sinfines servo y circuito CIP para líquidos | Tolva bipartida con abrazaderas rápidas tri-clamp o carro dosificador extraíble sobre guías lineales horizontales (4–16 carriles), o colector automático húmedo CIP/SIP | Tolva tipo valva con abrazaderas o carro horizontal motorizado que deja expuestos todos los husillos y tubos a la altura del pecho sin necesidad de llaves | Modo de fallo: Paradas de cambio de formato de 180 minutos cuando los técnicos deben desempernar tolvas elevadas en un bastidor de 2,850–2,950 mm entre lotes de alérgenos o sabores. Prevención: Especifique una tolva bipartida de cierre rápido y carro dosificador extraíble para completar el desmontaje seco/húmedo en 35–45 minutos. |
| Extracción de polvo por vacío en zona de mordazas y boquillas de pistón antigoteo con succión de retorno | Campana de vacío multipuerto a presión negativa + colector HEPA (polvos BF) o válvulas rotativas neumáticas con succión de retorno + tolva encamisada (líquidos BY/LV-600X) | Captura las nubes de polvo en suspensión (finos <75 um) sobre las mordazas transversales o retrae las colas de gel viscoso 2–4 mm hacia el interior de la boquilla al final de la carrera | Modo de fallo: Polvo en suspensión o hilos viscoelásticos de azúcar/aceite que contaminan la capa sellante interna, generando microfugas que superan la inspección visual pero fallan por compresión en el transporte. Prevención: Exija campanas de aspiración de polvo a presión negativa con barras ionizadoras antiestáticas para polvos y boquillas neumáticas con succión de retorno para líquidos >1,500 cP. |
| Metalurgia en contacto con el producto (SUS316L frente a SUS304) y cumplimiento de polímeros alimentarios (FDA 21 CFR 177.1520 / UE 10/2011) | Tolvas húmedas, sinfines, cilindros de bomba y tubos formadores certificados en SUS316L (electropulido Ra <= 0.4–0.8 um) con certificados de colada EN 10204 3.1 | Combina acero inoxidable SUS316L aleado con molibdeno resistente a la corrosión con film en bobina cuya capa sellante interna de poliolefina (LLDPE / mLLDPE / CPP) cumple FDA 21 CFR 177.1520 y UE 10/2011 (límite de migración global de 10 mg/dm2) | Modo de fallo: Corrosión por picaduras de cloruros en cilindros de pistón estándar de SUS304 por salsas ácidas/saladas (pH < 4.5, p. ej., kétchup, salsa de soja, geles de electrolitos) o rechazo en auditoría de migración por film sin certificar. Prevención: Exija certificados de material SUS316L (EN 10204 3.1) para todas las piezas húmedas y declaraciones de conformidad (DoC) del proveedor de film según FDA 21 CFR 177.1520 / UE 10/2011. |
| Integridad de sellado y paquete de validación FAT (ASTM F88 / F1921 / F1140 e ISO 11607-2 IQ/OQ/PQ) | Verificación calibrada de presión/temperatura/tiempo de mordaza, muestreo FAT segregado por carril (Carril 1 a Carril N) y la documentación de cualificación que especifique el comprador para líneas farmacéuticas/nutracéuticas | Valida la resistencia hot-tack en fundido del sellado inferior (ASTM F1921), la fuerza de pelado en frío (ASTM F88 a 200–300 mm/min) y la presión interna de estallido/fluencia del stick completo (ASTM F1140 / F2054) | Modo de fallo: Reventones en la unión en T de 4 capas del sellado trasero en los carriles centrales durante el transporte aéreo a gran altitud o apertura en caliente bajo dosis pesadas en caída. Prevención: Incorpore directamente en la orden de compra los umbrales de aceptación carril por carril de pelado ASTM F88 y estallido ASTM F1140 y verifíquelos con su film de producción durante las pruebas con muestras y la FAT. |
Regla práctica de ingeniería (umbral de frecuencia de lavado para tolva bipartida y sinfín extraíble): Si la limpieza de producto, el cambio de sabor o la higienización de alérgenos se realiza >= 1 vez/día (>= 250 lavados/año) en una línea multicarril de sticks de polvo o pasta viscosa → especifique una tolva bipartida sin herramientas o un colector horizontal extraíble de sinfines servo en lugar de una tolva superior fija empernada, ya que el acceso rápido sin herramientas reduce el desmontaje y montaje de lavado de 180 min (3.0 h) a 35–45 min (0.67 h), recuperando más de 580 horas/año de disponibilidad productiva de línea (2,900+ horas en 5 años).
¿Cuándo se amortiza la automatización secundaria de stick a estuche y cuál es el desglose del TCO a 5 años?
Una máquina stick pack primaria forma y sella sticks individuales, pero la distribución comercial minorista y de comercio electrónico exige casi siempre cajas exhibidoras con conteo exacto (10, 12, 20 o 30 sticks/estuche) o bolsas multipack. Dado que un operario recogiendo, orientando, contando e introduciendo manualmente los sticks en estuches plegables solo sostiene 40–55 sticks/min, cualquier máquina multicarril que opere por encima de 6–8 carriles genera de inmediato un cuello de botella aguas abajo si se adquiere con una simple canaleta de descarga a granel.
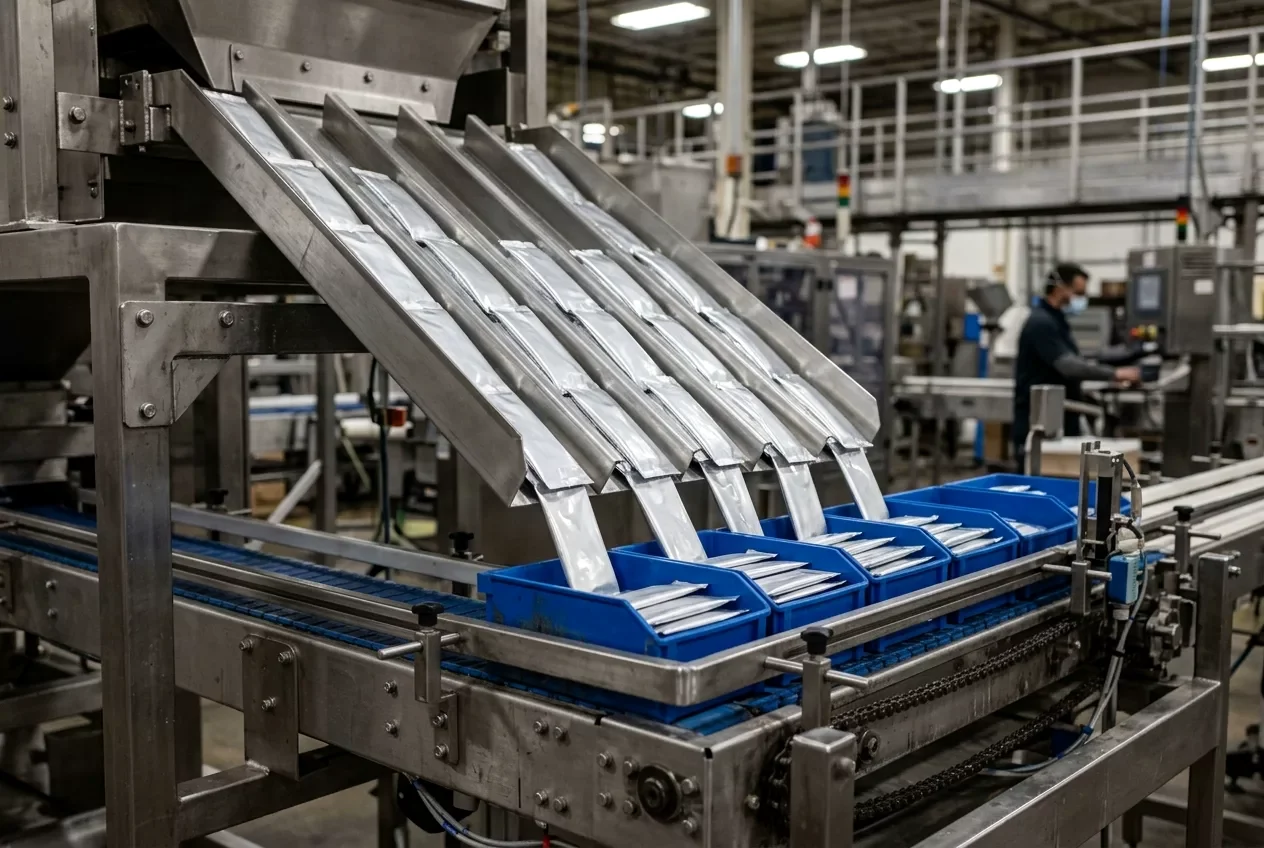
Regla práctica de ingeniería (umbral de interfaz para agrupador secundario y estuchadora automática): Si la producción primaria multicarril supera los 6–8 carriles o 300+ sticks/min (o 180–240+ sticks/min en estuches comerciales de conteo exacto de 10–30 sticks) → diseñe y presupueste la interfaz de agrupador servo secundario y máquina estuchadora horizontal intermitente/continua (como nuestra configuración de estuchado de stick packs o sistemas de carga superior clase TL6 / Sigpack TTM) antes de pedir la llenadora primaria, porque el empaque manual en cajas exhibidoras por encima de 300 sticks/min requiere de 4 a 6 operarios por turno (8–12 operarios / 16,000–24,000 horas-hombre/año en dos turnos) y estrangula físicamente la llenadora primaria cada vez que el empaque manual se retrasa.
Para evaluar la economía total del proyecto en un horizonte de amortización de 5 años (20,000 horas a 4,000 h/año, dos turnos/día), utilice la ecuación del Costo Total de Propiedad a 5 años (TCO_5yr) y compare tres configuraciones de planta que entregan 45.4 millones de porciones monodosis aceptadas de 5 g de polvo/año (clase ~189–240 ppm):
- Fórmula (Costo Total de Propiedad de la línea a 5 años y periodo de recuperación): TCO_5yr = C_capex_installed + 5 * [C_film_yr + C_labor_yr + C_washdown_yr + C_scrap_giveaway_yr + C_energy_spares_yr], y Payback (meses) = 12 * (Delta_CapEx / Annual_Operating_Savings).
- Ejemplo práctico (Ahorro de recursos a 5 años en una línea integrada de stick servo de 6 carriles + estuchadora frente a sobre de 4 soldaduras / empaque manual): Comparando la Opción A (Máquina convencional de sobres de 4 soldaduras de 6 carriles + estuchado manual en cajas exhibidoras) frente a la Opción C (Máquina stick pack servo de 6 carriles con tolva bipartida, ajuste por controladora de peso y estuchadora horizontal automática) para 45.4M de porciones/año (4,000 h/año): la Opción C ahorra 10,240 kg/año de film en bobina PET/Alu/PE (28% menos de ancho de banda: 58 mm frente a 80.5 mm/carril a 100 g/m^2, o 51,200 kg en 5 años), 7 operarios ETP (14,000 horas de mano de obra directa/año en dos turnos, reduciendo la dotación de 5 operarios/turno a 1.5 operarios/turno), 420–580 horas/año de paradas diarias por lavado (250 limpiezas/año × 1.68–2.33 h ahorradas por desmontaje), y **5,220 kg/año de sobrellenado de polvo activo más 567,500 sticks/año de merma por fugas de sellado** (reduciendo el sobrellenado de ±3.2% a ±0.9% y los envases con fuga del 1.6% al 0.35%`). Multiplique estos ahorros físicos anuales por el costo de laminado/kg, salario cargado por hora de operario, costo horario de línea y costo de polvo a granel/kg de su planta para obtener los meses exactos de recuperación.
| Componente de recursos del ciclo de vida (4,000 h/año, 2 turnos) | Opción A: Sobre 4 soldaduras de 6 carriles + estuchado manual | Opción B: Máquina stick básica de 6 carriles (tolva empernada, empaque manual) | Opción C: Stick servo de 6 carriles (tolva bipartida + ajuste) + estuchadora automática | Modo de fallo dominante de fuga de costos y prevención de ingeniería |
|---|---|---|---|---|
| 1. Alcance de equipamiento instalado (Máquina, dosificación, estuchadora, flete, FAT y puesta en marcha) | Máquina base de sobres de 4 soldaduras de 6 carriles + mesas de empaque manual | Máquina stick base de 6 carriles (eje de sinfín compartido, tolva empernada) + mesas de empaque manual | Máquina stick servo de 6 carriles (ajuste por carril + tolva bipartida) + agrupador servo de cangilones + estuchadora horizontal + FAT | Modo de fallo: Presupuestar solo el alcance EXW de la máquina base omitiendo transformador, secador de aire, alimentador elevado y validación FAT. Prevención: Desglose cargador superior, suministros, flete, instalación/capacitación y repuestos de desgaste para 12 meses. |
| 2. Consumo de film laminado en bobina a 5 años (PET/Alu/PE 100 g/m2) | 182,900 kg en 5 años (36,580 kg/año con ancho de banda de 80.5 mm/carril) | 131,700 kg en 5 años (26,340 kg/año con banda de stick de 58.0 mm/carril; ahorra 51,200 kg frente al sobre de 4 lados) | 131,700 kg en 5 años (26,340 kg/año con banda de stick de 58.0 mm/carril; reducción del 28.0% en masa de laminado) | Modo de fallo: Exceso de margen de sellado perimetral en sobres planos que consume un 28%–35% más de laminado de aluminio por dosis a lo largo de 20,000 horas. Prevención: Migre los polvos y geles monodosis a la geometría tubular de stick con sellado trasero (optimización de W_master). |
| 3. Tiempo de inactividad por lavado y cambio de formato a 5 años (250 cambios/año) | 3,025 horas en 5 años (145 min / 2.42 h de desmontaje empernado = 605 h/año) | 3,750 horas en 5 años (180 min / 3.00 h de desmontaje empernado multihusillo = 750 h/año) | 835 horas en 5 años (40 min / 0.67 h con tolva bipartida sin herramientas = 167 h/año; ahorra 2,915 h frente a la Opción B) | Modo de fallo: Desmontaje con llaves de colectores de sinfín superiores multicarril que consume 3 horas por cada cambio de alérgeno/sabor. Prevención: Especifique tolvas bipartidas sin herramientas o carros de sinfines extraíbles horizontales cuando limpie >=1 vez/día. |
| 4. Mano de obra directa de operación y estuchado manual a 5 años (2 turnos, 4,000 h/año) | 100,000 horas-hombre en 5 años (5 operarios/turno: 1 operador de máquina + 4 empacadores manuales = 10 ETP en 2 turnos) | 100,000 horas-hombre en 5 años (5 operarios/turno: recogida y carga manual de 240 sticks/min = 10 ETP) | 30,000–40,000 horas-hombre en 5 años (1.5–2 operarios/turno atendiendo la línea integrada stick + estuchadora; ahorra 60,000–70,000 horas-hombre) | Modo de fallo: Conteo manual y carga en estuches por encima de 180–240 sticks/min que exige 4–6 empacadores/turno y frena la velocidad de la llenadora primaria. Prevención: Integre un agrupador servo de cangilones indexados y una estuchadora horizontal automática desde el diseño inicial de la línea. |
| 5. Merma por sobrellenado de polvo y envases con fuga a 5 años (dosis de 5 g en 227M de porciones) | 36,320 kg de sobrellenado de polvo (±3.2% deriva de eje compartido) + 3.63M sticks con fuga (1.6% tasa de rechazo de sellado) | 34,050 kg de sobrellenado de polvo (±3.0% deriva de eje de sinfín compartido) + 3.41M sticks con fuga (1.5% sellos contaminados con polvo) | 10,215 kg de sobrellenado de polvo (±0.9% ajuste servo por carril con lazo de controladora) + 794,500 sticks con fuga (0.35% merma con campana de polvo) | Modo de fallo: Deriva de peso por eje de sinfín compartido y polvo en suspensión sobre las mordazas transversales que causan un 3%–5% de pérdida combinada de producto. Prevención: Combine accionamientos servo individuales + retroalimentación de controladora de peso con campana de vacío a presión negativa en mordazas. |
| 6. Energía, aire comprimido y repuestos de desgaste a 5 años (cuchillas, resistencias, PTFE, juntas) | 6.0 kW eléctricos + 600 NL/min de aire seco; barras de sellado lateral/transversal y cuchillas de corte | 6.0 kW eléctricos + 500 NL/min de aire seco; PTFE de cuellos formadores, cuchillas circulares y cartuchos calefactores | 9.5 kW combinados de llenadora primaria + estuchadora + 850 NL/min de aire; kits preventivos de desgaste cada 2,000 h | Modo de fallo: Parada imprevista de 2 semanas esperando flete aéreo cuando se desgastan cuchillas D2, cartuchos calefactores o juntas de succión. Prevención: Incluya un kit de mantenimiento preventivo de 2,000 horas / 12 meses mediante repuestos y piezas de formato. |
| AHORRO FÍSICO TOTAL A 5 AÑOS (Opción C frente a Opción A / B en 227M de porciones) | Referencia base de sobre plano + estuchado manual | Ahorra 51,200 kg de laminado barrera frente a la Opción A, pero penalizada por 3,750 h de lavado empernado y 100,000 horas-hombre de empaque manual | Ahorra 51,200 kg de laminado + 2,190–2,915 horas de línea + 60,000–70,000 horas-hombre + 23,835–26,105 kg de sobrellenado de polvo en 5 años | Conclusión clave de TCO: El CapEx de la máquina primaria es una pequeña fracción del TCO a 5 años; el rendimiento del film en bobina, la rapidez de cambio con tolva bipartida y el estuchado automático gobiernan más del 85% del costo del ciclo de vida. |
¿Cuándo no se adapta un presupuesto de máquina stick pack multicarril a su proyecto de envasado?
Los sistemas stick pack multicarril alcanzan un alto ROI cuando operan con anchos estrechos estandarizados (17–65 mm, hasta 105 mm en bastidores anchos) durante volúmenes sostenidos de varios turnos. Evalúe una familia alternativa de máquinas LINEVO y otro modelo de costos si su proyecto coincide con alguno de estos límites físicos:
- Sobres planos anchos de 3 o 4 soldaduras (50–125 mm de ancho) o sobres troquelados con contorno: Si su marca requiere un panel frontal ancho de exhibición, una toallita cosmética impregnada o un sobre plano de salsa sellado en cuatro bordes (LV-400F / 680F / 980F, LV-500SF / 700SF / 980SF, LV-400Y / 680Y / 980Y o LV-500SY / 700SY / 980SY), consulte nuestra página de la familia de máquinas envasadoras de sobres (sachets) y la guía de costos de máquinas de sobres.
- Cambios frecuentes del ancho del stick en tiradas diarias cortas (<50,000 sticks/SKU en 4+ anchos planos diferentes): Mientras que la longitud del stick (L_stick, 50–150 mm) se ajusta en segundos desde la pantalla HMI del servomotor, cambiar el ancho plano del stick (W_stick) exige sustituir los N_lanes cuellos/tubos formadores y reposicionar las cuchillas de corte longitudinal. Estandarice sus SKU en uno o dos anchos planos, o evalúe máquinas verticales de formado, llenado y sellado (VFFS) de un solo carril.
- Bolsas doypack autocierre, bolsas con zipper o bolsas con boquilla en esquina/centro: Las bolsas prefabricadas multidosis (50 g–2.5 kg) corresponden a un carrusel rotativo de 8 estaciones; consulte las máquinas llenadoras de bolsas prefabricadas y la guía de costos de máquinas de bolsas prefabricadas.
- Frascos rígidos, botellas o latas que requieren decoración comercial: Para el llenado y etiquetado de envases rígidos, revise las máquinas llenadoras de líquidos y pastas, las máquinas etiquetadoras y la guía de costos de máquinas etiquetadoras.
Preguntas frecuentes sobre costos y ROI de máquinas stick pack
¿Qué cambia en el alcance mecánico entre una máquina stick pack de 4 carriles y una de 10 carriles?
Una máquina stick pack servo de velocidad media de 4 a 6 carriles (clase de bobina de 400–680 mm; seleccione la serie LINEVO según el método de dosificación y formato de sellado) utiliza un bastidor compacto con 4–6 cuellos formadores y vasos volumétricos, sinfines servo o bombas de pistón para líquidos que descargan en una canaleta o transportador básico. Pasar a un sistema de alta velocidad de 8 a 12 carriles (clase de bobina de 680–980 mm) exige un bastidor reforzado más ancho, ajuste individual de peso por servomotor de sinfín en cada carril, tolvas bipartidas sin herramientas o carros de dosificación extraíbles, extracción de polvo por vacío, codificación láser de campo amplio y, habitualmente, un agrupador sincronizado de cangilones que alimenta una estuchadora horizontal automática.
¿Cuánto film laminado ahorra un stick pack en comparación con un sobre de 4 soldaduras?
Dado que un stick pack tubular utiliza un único sellado longitudinal trasero estrecho (W_fin,overlap = 10–14 mm) en lugar de dos sellados laterales anchos alrededor de un perímetro plano, el ancho de corte de la bobina madre W_master = N_lanes [2(W_stick + C_gusset) + W_fin,overlap] + 2*E_trim es entre un 25% y un 35% más estrecho para el mismo volumen de dosis. En una línea de 6 carriles a 240 ppm que opera 4,000 horas/año (45.4M de sticks/año en laminado PET/Alu/PE de 100 g/m2), una reducción del 28% en el laminado ahorra 10,240 kg de bobina barrera al año (51,200 kg en 5 años).
¿Por qué debe dimensionarse el número de carriles a 40–55 ciclos/min/carril y 75%–82% de OEE en lugar de 80 cpm?
Las velocidades pico de 70–80 ciclos/min reflejan el ciclado mecánico en vacío o con azúcar de flujo libre en condiciones ideales de laboratorio. Al dosificar polvos finos (que requieren tiempo de desaireación y extracción en campana de polvo) o geles viscosos (que exigen pausa de corte con succión de retorno y enfriamiento del hot-tack en fundido del sellado inferior según ASTM F1921), la producción sostenida opera a 40–55 cpm/carril en bastidores servo de alta velocidad (o 25–35 cpm en bastidores estándar de 20–40 cpm) con un 75%–82% de OEE considerando empalmes de bobina y lavados.
¿Cuándo merece la pena especificar una tolva bipartida sin herramientas o un colector de sinfines servo extraíble?
Siempre que su programación requiera limpieza, cambios de sabor o sanitización de alérgenos una o más veces al día (>= 1 cambio/día). Desempernar una tolva superior fija y extraer 6–12 husillos de sinfín desde arriba toma ~180 minutos por lavado, mientras que una tolva bipartida sin herramientas o un carro horizontal extraíble de sinfines reduce el desmontaje y reensamblaje a 35–45 minutos, recuperando más de 2 horas de producción facturable cada día (más de 580 horas/año).
¿A partir de qué número de carriles o velocidad necesitamos un agrupador y estuchadora automática de stick a estuche?
Planifique y presupueste una transferencia automática de conteo/agrupación por cangilones y una estuchadora horizontal siempre que la salida de la llenadora primaria supere los 6–8 carriles o 300+ sticks/min (o 180–240+ sticks/min hacia estuches exhibidores de conteo exacto de 10/20/30 sticks). Por encima de esa velocidad, recoger y cargar cajas manualmente exige de 4 a 6 operarios por turno (8–12 ETP en dos turnos) y estrangula físicamente la máquina stick pack primaria.
Fuentes
Los parámetros de máquina, clases de bastidor y límites de servicio de LINEVO en esta guía cubren nuestras máquinas stick pack (serie de sinfín para polvo LV-400BF / 680BF / 980BF, serie de vasos para granulado LV-400BK / 680BK / 980BK, serie de bomba para líquidos LV-400BY / 680BY / 980BY y configuraciones para pasta viscosa LV-600X que abarcan de 2 a 16 carriles, anchos de stick terminado de 20–105 mm, longitudes de stick de 50–150 mm, anchos máximos de bobina madre de 400 / 680 / 980 mm, velocidad de referencia de 20–40 cortes/min, 4.5–7.5 kW y 500–800 kg), nuestra configuración de estuchado de stick packs, nuestras guías de aplicación multicarril para polvo y para líquidos y salsas, así como nuestros programas de pruebas con muestras, instalación y capacitación y repuestos.
Los valores de referencia del sector por niveles de carriles, escalado de ancho de banda y protocolos internacionales de ensayo toman como referencia a Syntegon (plataforma multicarril stick pack Sigpack RA de hasta 10+ carriles / 1,000 sticks/min, embolsadoras verticales SVI y empaque secundario Sigpack HCM / TTM); Marchesini Group (series Corima y Schmucker Tube, Tube-S & MT / MSP de 2–16+ carriles); Mespack (MS Series — MS600 / MS1000 / MS1200 en anchos de banda de 600–1,200 mm y 1–18+ carriles); Viking Masek (ST400 bobina de 400 mm / 2–10 carriles, ST560 / ST600 bobina de 560–600 mm / 2–14 carriles, ST800 bobina de 800 mm / 2–20 carriles, y ST1200 bobina de 1,200 mm / hasta 20 carriles); Matrix (VFFS continua Morpheus y estuchadora horizontal de carga superior INVpack BY300 / SP600 / SP900 / SP1200 / PH600 / TL6 a 60 estuches/min); IMA Group (STICK 360 / STICK 720); ASTM F88 / F88M (Resistencia al pelado de sellos de barrera flexible a 200–300 mm/min); ASTM F1921 / F1921M (Resistencia Hot-Tack en fundido); ASTM F1140 / F2054 (Resistencia al estallido interno y fluencia del envase completo); ISO 11607-1 / 11607-2 (Validación del proceso de sellado IQ/OQ/PQ); FDA 21 CFR 177.1520 (Polímeros de olefina en contacto con alimentos en EE. UU.); y el Reglamento (UE) n.º 10/2011 de la Comisión (Límite de migración global de 10 mg/dm2 para plásticos en contacto con alimentos).
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Reología del producto, densidad aparente o viscosidad y dosis objetivo | Selecciona el sinfín servo BF para polvo, los vasos BK para granulado o la bomba de pistón con succión de retorno BY/LV-600X y define la metalurgia húmeda SUS304 frente a SUS316L | Densidad aparente del polvo (g/cm3) y % de finos <75 um, o viscosidad del líquido (cP) y pH a temperatura de llenado; dosis objetivo (p. ej., 5 g o 15 mL) |
| Ancho del stick terminado (W_stick), longitud (L_stick) y estilo de sellado | Calcula el ancho de corte de la bobina madre W_master, el número de cuellos/tubos formadores y el ahorro de laminado a 5 años frente a sobres planos | Plano acotado del stick (p. ej., 23 mm de ancho plano × 100 mm de largo, sellado de aleta de 6 mm, muesca de rasgado o boquilla vertedora troquelada) |
| Estructura del laminado en bobina, espesor y especificación de cumplimiento | Fija el tiempo de mordaza PID, los objetivos de sellado FAT según ASTM F1921/F88/F1140 y verifica el cumplimiento alimentario FDA 21 CFR 177.1520 / UE 10/2011 | PET/Alu/LLDPE 95 um (100 g/m2), diámetro exterior máx. de bobina (400–450 mm), núcleo interior de 76 mm y ficha técnica del convertidor |
| Producción neta anual/por turno objetivo (Y_yr) y horas operativas (H_yr) | Dimensiona el número de carriles activos N_lanes a un OEE realista del 75%–82% (40–55 cpm/carril) y selecciona el nivel de bastidor de 400, 680 o 980 mm | 240 sticks buenos/min en dos turnos de 8 h (4,000 h/año = 45.4M sticks/año) |
| Frecuencia diaria de lavado/cambio de alérgenos y tolerancia de ajuste de peso | Determina el ROI de las tolvas bipartidas sin herramientas / carros de sinfines extraíbles (desmontaje en 35–45 min) y del ajuste servo por carril vinculado a controladora de peso | 1–2 lavados de sabor/alérgeno al día; tolerancia de llenado objetivo ±1.0% con retroalimentación de controladora de peso en línea |
| Conteo de cajas exhibidoras aguas abajo y altura libre/suministros de planta | Dimensiona la agrupación sincronizada en cangilones servo y el estuchado horizontal (por encima de 6–8 carriles / 300+ ppm) y verifica la altura libre al techo | 10, 20 o 30 sticks por estuche de solapa/hot-melt; altura libre al techo (mm), alimentación trifásica 220V/380V/480V y aire seco a 6 bar |