
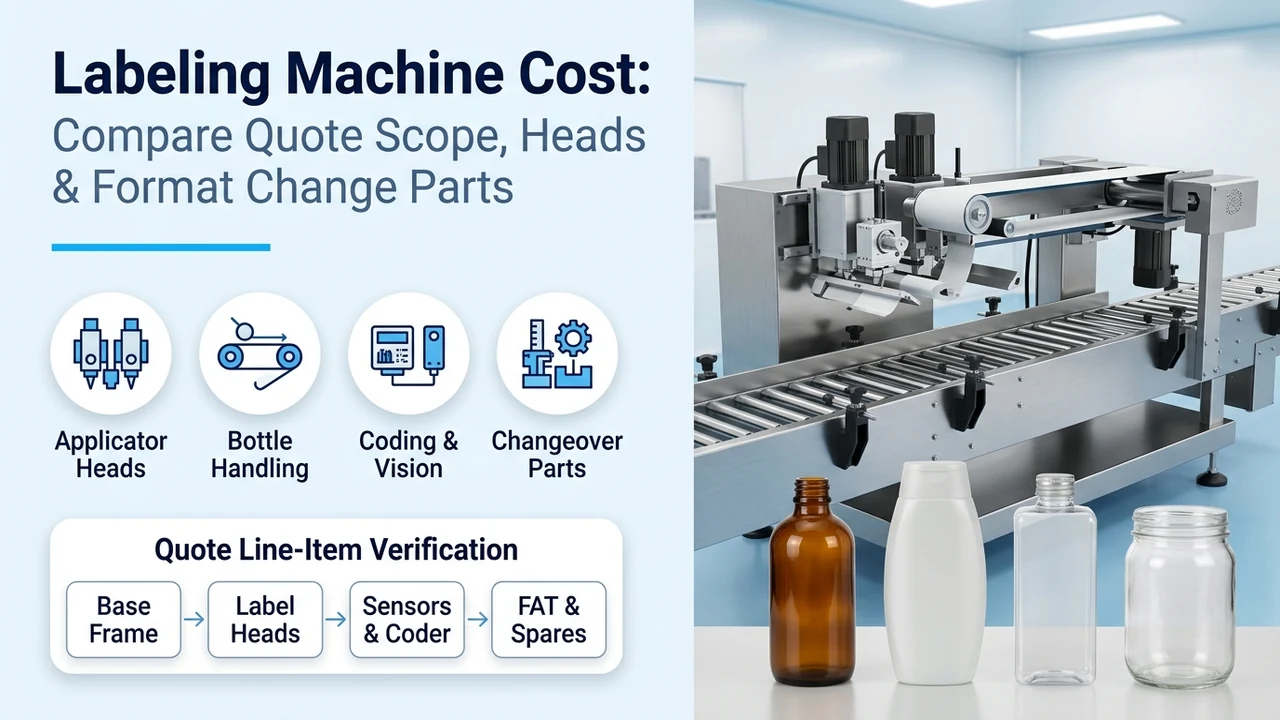
Un cabezal aplicador de etiquetas y una máquina etiquetadora de botellas completa abarcan equipos distintos. Compare las cotizaciones frente a los mismos envases, rollos de etiquetas, estaciones, codificación, transportadores, suministros industriales y criterios de aceptación antes de comparar el precio.
| Dato de ingeniería | Línea base de referencia o fuente del comprador | Por qué determina el alcance y el costo de la cotización |
|---|---|---|
| Conjunto y geometría de envases | Planos acotados y muestras llenas y tapadas de todos los SKU (diámetro/ancho, altura, conicidad, rigidez de pared) | Determina si un solo bastidor admite todos los formatos o si requiere tornillos sinfín de separación, correas de sujeción superior, rodillos de muñón o alojamientos de cambio |
| Condición superficial del envase | Pared seca a temperatura ambiente, condensación por llenado en frío o residuo aceitoso tras el llenado; probado frente a líneas base de pelado ASTM D3330 (180°) o ASTM D6252 (90°) | Define la necesidad de sopladores de secado con cuchillas de aire previos al etiquetado, bastidores de acero inoxidable resistentes a la corrosión y selección del agarre inicial (tack) del adhesivo |
| Posiciones de etiqueta y número de estaciones | Frontal, frontal y posterior, envolvente 360°, superior/inferior, precinto de seguridad (evidencia de apertura) o manga de cuerpo completo asignados a un número explícito de cabezales | Distingue configuraciones de un solo cabezal con banda alternada frente a estaciones opuestas de doble cabezal y conjuntos secundarios de orientación |
| Método de etiquetado y transferencia de banda | Autoadhesivo sensible a la presión (por barrido wipe-on, tamp-blow, soplado de aire), cola húmeda, hot-melt alimentado por bobina, manga termoencogible o impresión y aplicación (print-and-apply) confirmado por escrito | Cada mecanismo de adhesión y transferencia representa una arquitectura de máquina y una huella de suministros diferente |
| Producción objetivo y velocidad lineal de banda | Envases aceptados/min (Q_target) y paso de etiqueta (L_label + G_gap) convertidos a velocidad lineal de banda V_web (m/min) | Determina si bastan accionamientos paso a paso de lazo abierto o si son obligatorios aplicadores servo de lazo cerrado con seguimiento por encoder |
| Hardware de codificación, visión y rechazo | Codificador de lote TIJ/TTO/láser, fotocélula de presencia frente a cámara OCR/OCV frente a calificación de código de barras ISO/IEC 15416 (1D) e ISO/IEC 15415 (2D), más rechazo positivo | Separa un simple soporte de montaje o puerto de E/S del PLC de una estación llave en mano de impresión, verificación y rechazo con confirmación en contenedor de rechazo |
| Túnel de contracción y suministros de planta | Ancho plegado (lay-flat) de manga, relación de contracción transversal S_ratio (%), túnel radiante/convección frente a vapor a baja presión y límite de suministro del generador de vapor | Evita comparar un aplicador de mangas solo frente a un paquete completo de aplicador más túnel y caldera |
| Integración de línea y servicios FAT | Señales de enlace con llenadora/tapadora aguas arriba y estuchadora/encajadora aguas abajo, kits de cambio de formato, repuestos y pruebas FAT con muestras | Aclara quién suministra los transportadores entre máquinas, los enclavamientos de seguridad, la mano de obra de puesta en marcha y las piezas de desgaste iniciales |
En esta página
¿Por qué dos cotizaciones de etiquetadoras industriales rara vez valoran el mismo alcance?
Dos propuestas para el mismo proyecto suelen diferir por un amplio margen porque un proveedor cotiza un módulo de cabezal dispensador mientras que el otro cotiza una etapa completa de manejo de envases. En nuestra página de familia de máquinas etiquetadoras automáticas, el alcance del sistema varía según el número de estaciones dispensadoras, la mecánica de orientación del envase, los módulos de codificación de fecha y verificación por visión, la integración aguas arriba con máquinas llenadoras de líquidos y polvos, las transferencias aguas abajo hacia máquinas estuchadoras y los túneles térmicos para mangas termoencogibles. Nuestras plataformas estándar por grupo de envases definen la base mecánica, mientras que las velocidades exactas, las tolerancias dimensionales y el alcance del proyecto se diseñan en torno a sus muestras físicas.
Según la terminología estándar de maquinaria de envasado (documentada en la literatura técnica de fabricantes OEM, incluidas las especificaciones de HERMA y Weber Packaging), un aplicador de etiquetas independiente comprende únicamente el desbobinador motorizado o con freno, el brazo bailarín de tensión, el sensor de separación entre etiquetas, la placa peladora dispensadora, el rodillo impulsor, el controlador base y el rebobinador de papel soporte residual, sin ningún transporte de producto. Una máquina etiquetadora completa integra ese cabezal aplicador sobre una bancada transportadora motorizada equipada con separación de entrada de envases (tornillos sinfín o ruedas dosificadoras), guías laterales de alineación, correas superiores de estabilización y sujeción, estaciones de presión envolvente y accionamiento de rechazo sincronizado.
| Arquitectura cotizada | Límite mecánico incluido | Elementos excluidos a menudo ocultos del precio principal | Modo de fallo dominante en planta y prevención |
|---|---|---|---|
| Cabezal aplicador de etiquetas independiente (wipe-on / tamp-blow) | Carrete desbobinador, placa peladora, accionamiento de banda paso a paso/servo, fotocélula de etiquetas, rebobinador de soporte residual y pedestal en T o columna de montaje | Transportador de producto, dispositivo separador de envases, correa de sujeción superior, correa envolvente, kit de velocidad por encoder y empujador de rechazo | Modo de fallo: Etiqueta torcida, burbujas o rotura de banda al montarse sobre un transportador de planta sin guías y con fluctuaciones de velocidad. Prevención: Añada un encoder de eje para seguimiento de velocidad en lazo cerrado más guías laterales rígidas y un rodillo envolvente o de presión sincronizado. |
| Etiquetadora envolvente automática en línea | Transportador integrado de cadena de tablillas o banda plana, rueda/sinfín separador de entrada, cabezal único por barrido (wipe-on) y estación motorizada de correa envolvente | Sensor secundario de orientación para registro de costura/asa, codificador en línea, cámara de visión y mesa de acumulación aguas abajo | Modo de fallo: Solapamiento en espiral de la etiqueta («efecto poste de barbero») en botellas cilíndricas cónicas o de pared delgada. Prevención: Especifique una estación envolvente de 3 rodillos o una almohadilla de espuma contorneada con presión de sujeción superior durante el FAT. |
| Etiquetadora multiestación frontal y posterior / multicara | Transportador principal, dos cabezales dispensadores opuestos, módulo alineador de botellas de doble correa, correa de sujeción superior y rodillos repasadores multietapa | Estrellas/sinfines de cambio de formato para SKU adicionales, motores de impresión y aplicación, y cámaras de verificación OCR/código de barras | Modo de fallo: Guiñada de botellas ovaladas o cuadradas durante la entrada, causando márgenes asimétricos en los paneles frontal y posterior. Prevención: Sujete el envase entre una correa superior sincronizada y un alineador lateral de doble cadena antes de que el borde delantero llegue a la punta peladora. |
| Etiquetadora horizontal de rodillos / bloques en V para viales | Cargador de entrada o transferencia vertical a horizontal, cadena indexadora de rodillos de muñón o bloques en V, cabezal dispensador único y rodillo prensor elástico | Cargador/descargador de bandejas, hardware codificador por transferencia térmica o láser, cámara de visión y actuador de rechazo positivo de vial individual | Modo de fallo: Vuelco o atasco de viales de vidrio de pequeño diámetro a alta velocidad en transportadores planos verticales. Prevención: Apoye los viales horizontalmente sobre rodillos sincronizados con bloques en V o utilice una estrella vertical con mandriles sin herramientas. |
| Sistema de etiquetado multicabezal de torreta rotativa | Sinfín de entrada, estrellas de entrada/salida, carrusel rotativo con platos portabotellas servocontrolados, pistones superiores por leva/servo y 1 a 4 estaciones de etiquetado | Juegos completos de piezas de cambio específicas por envase (sinfines, estrellas, campanas de centrado) para tamaños secundarios de botella | Modo de fallo: Rotura de envases de vidrio o desgaste de seguidores de leva durante cambios de formato multi-SKU sin calibrar. Prevención: Especifique alojamientos de estrella codificados por colores de liberación rápida y embragues limitadores de par en todos los ejes de la torreta. |
| Línea automática de aplicador de mangas termoencogibles y túnel | Desbobinador de doble carrete, abridor de film por mandril/bala, cabezal de corte rotativo, impulsor de disparo de manga y cepillos posicionadores | Túnel de contracción por vapor o aire caliente convectivo, caldera eléctrica de vapor, campana extractora de condensados y cuchillas de aire posteriores al túnel | Modo de fallo: Levantamiento del cuello o «sonrisa» de la manga o deformación térmica del envase por zonas de calor desajustadas. Prevención: Adapte la curva de contracción del film (PETG frente a OPS) a un túnel de vapor regulado multizona y verifique la relación de estirado en envases llenos. |
Paso 1 — ¿Qué geometrías de envase, estados superficiales y especificaciones de etiqueta debe compartir toda cotización?
Entregue un paquete idéntico de especificaciones de envases y planos de etiquetas a cada proveedor participante. La geometría del envase y la condición de su pared determinan el hardware de estabilización mecánica y dictan si un único bastidor de máquina puede cubrir todo su rango de SKU. Si aún está definiendo la arquitectura de la máquina, complete primero la guía de compra de etiquetadoras de botellas para asociar cada perfil de envase con un protocolo de prueba de muestras.
- Geometría del envase y relación de aspecto: Entregue muestras físicas llenas y tapadas y planos CAD acotados de cada botella, frasco, vial, lata o estuche. Los envases cilíndricos, planos, ovalados, cuadrados y cónicos requieren mecánicas de alineación distintas, tal como se detalla en la página de etiquetadoras automáticas de botellas.
- Energía superficial y estado ambiental en la aplicación: Especifique si los envases entran en la etiquetadora secos a temperatura ambiente, fríos con condensación superficial o con neblina de aceite o salsa tras el llenado. En los ensayos de referencia de laboratorio (ASTM D3330 para adhesión al pelado a 180 grados y ASTM D6252 / FINAT FTM 2 para adhesión al pelado a 90 grados de materiales autoadhesivos sobre paneles de prueba estándar de acero inoxidable o vidrio), los valores nominales de agarre inicial asumen sustratos limpios, secos y planos. En líneas de producción reales, las paredes de HDPE/PP de baja energía superficial, los agentes desmoldantes o la película de condensación reducen la humectación inicial y el agarre al cizallamiento, lo que exige sopladores de secado con cuchillas de aire previos al etiquetado y adhesivos acrílicos o de caucho hot-melt adaptados al sustrato y verificados mediante pruebas con muestras.
- Posiciones de etiqueta y referencias de orientación: Suministre planos que muestren las posiciones frontal, frontal y posterior, envolvente de 360 grados, tapa superior, tira de seguridad en L/U o manga de cuerpo completo, incluido el registro angular requerido respecto a costuras de molde, asas o logotipos en relieve.
- Especificaciones mecánicas del rollo de etiquetas: Indique el ancho de etiqueta (ancho de banda incluido el papel soporte), la longitud de etiqueta en la dirección de avance, la separación entre etiquetas (G_gap, típicamente 2–4 mm), el diámetro interior del mandril (76 mm / 3 in estándar), el diámetro exterior máximo del rollo (250–350 mm), el sentido de desbobinado (código de tabla de bobinado) y el material del soporte (papel glassine kraft calandrado frente a película soporte de PET transparente).
Nuestras configuraciones para botellas muestran cómo la geometría del envase altera el alcance mecánico: compare nuestra etiquetadora para botellas cuadradas de aceite comestible, nuestra etiquetadora para frascos de miel y envases de vidrio y nuestra etiquetadora de botellas planas para champú y cuidado personal. Cada configuración responde a una sección transversal de envase y una trayectoria de estabilización específicas, con velocidades y tolerancias exactas definidas durante la revisión de la cotización.
Regla práctica de ingeniería (umbral de estabilidad del envase): Si la relación de aspecto entre altura y diámetro del envase supera 3.5:1 o el diámetro de base es inferior a 25 mm en viales cilíndricos de vidrio o plástico, priorice una cuna horizontal de rodillos de muñón o una estrella vertical con mandriles en V frente a un transportador estándar de banda plana con envase vertical, ya que los envases de base estrecha se inclinan, oscilan o vibran en la punta peladora, provocando solapamientos envolventes torcidos y paradas frecuentes de línea.
Paso 2 — ¿Cómo impulsan el costo el método de etiquetado, el número de estaciones y la velocidad lineal de banda?
Audite el método de adhesión/transferencia, el número físico de estaciones y la velocidad lineal requerida de dispensado de banda como tres filas de alcance independientes. Un plano de envase con etiquetas frontal y posterior define dónde queda el arte en el empaque, pero no especifica si el proveedor cotizó un cabezal o dos, ni si el accionamiento de banda utiliza un motor paso a paso de lazo abierto o un servomotor de lazo cerrado.
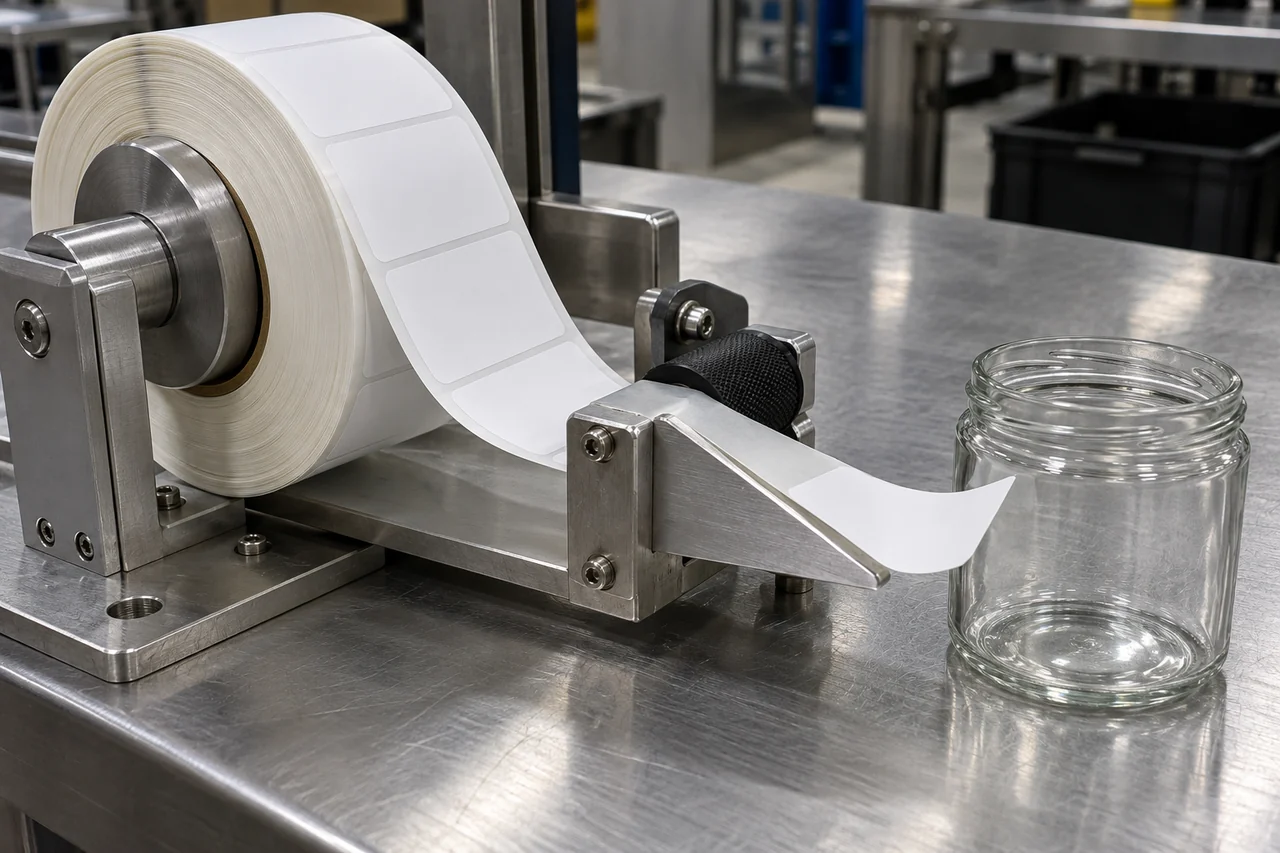
Primero, verifique por escrito el método de adhesión y transferencia. Tal como se detalla en nuestra guía de ingeniería sobre tipos de máquinas etiquetadoras, los cabezales autoadhesivos (sensibles a la presión) despegan etiquetas troqueladas preengomadas de un soporte mediante transferencia por barrido (wipe-on), almohadilla tamp-blow o rejilla de soplado de aire; los sistemas de cola húmeda transfieren etiquetas de papel cortadas desde un almacén mediante rodillos de adhesivo frío; las etiquetadoras hot-melt alimentadas por bobina cortan film sin soporte y aplican adhesivo fundido en los bordes delantero y trasero; los aplicadores de mangas termoencogibles cortan film tubular sobre la botella; y las unidades de impresión y aplicación integran un motor de impresión por transferencia térmica o térmica directa inmediatamente antes del borde pelador. Salvo en los sistemas dedicados de manga termoencogible, confirmamos el adhesivo y el método de transferencia con su material de etiquetas físico durante la ingeniería del proyecto.
Segundo, exija a cada proveedor que indique el número exacto de estaciones y asigne qué etiqueta aplica cada estación. Las especificaciones públicas de fabricantes OEM de etiquetado de botellas (como las configuraciones envolventes de HERMA y de doble cabezal de Machpack) documentan dos formas distintas de aplicar etiquetas frontal y posterior: o bien un único cabezal dispensador alimenta etiquetas frontales y posteriores alternadas sobre un mismo soporte mientras una correa envolvente gira una botella cilíndrica, o bien dos cabezales dispensadores independientes montados en lados opuestos del transportador aplican los paneles frontal y posterior simultáneamente en una sola pasada lineal. Un sistema opuesto de dos cabezales añade un segundo desbobinador, placa peladora, motor de accionamiento y bastidor de alineación, lo que modifica sustancialmente el costo del equipo y el procedimiento de cambio de formato.
Tercero, calcule la velocidad lineal requerida de dispensado de banda de etiquetas (V_web) a partir del paso de etiqueta y la producción objetivo de envases. El motor de accionamiento de un aplicador está limitado por la velocidad lineal de la banda y la aceleración por ciclo, no solo por los envases por minuto:
- Fórmula (velocidad lineal de dispensado de banda): V_web (m/min) = ((L_label + G_gap) * N_station * Q_target) / 1000, donde L_label es la longitud de la etiqueta en la dirección de avance de la banda (mm), G_gap es la separación entre etiquetas en el soporte desprendible (mm), N_station es el número de etiquetas dispensadas por ese cabezal por envase y Q_target es la producción requerida (envases/min).
- Ejemplo práctico: Suponiendo que una botella cilíndrica de bebida requiere una etiqueta envolvente de longitud L_label = 177 mm con una separación estándar G_gap = 3 mm (paso de banda = 180 mm), N_station = 1 etiqueta por envase desde ese cabezal y una velocidad de línea objetivo de Q_target = 150 envases/min: V_web = ((177 + 3) * 1 * 150) / 1000 = 27.0 m/min (450 mm/s). Si la misma botella utilizara en su lugar un único cabezal dispensando etiquetas alternadas frontal (85 mm) y posterior (85 mm) (N_station = 2, paso total 176 mm) a 150 envases/min, ese único cabezal necesitaría V_web = (176 * 2 * 150) / 1000 = 52.8 m/min, lo que exigiría un cabezal servo de alta velocidad o dividir la tarea en dos estaciones (26.4 m/min cada una).
Regla práctica de ingeniería (umbral de velocidad de banda y servoaccionamiento): Si la velocidad lineal requerida de banda de etiquetas V_web supera los 25 m/min en operación continua por barrido (wipe-on) —o si la tolerancia requerida de posicionamiento de etiqueta es más estricta que ± 1.0 mm—, priorice un cabezal dispensador servoaccionado de lazo cerrado con seguimiento de velocidad por encoder del transportador frente a un aplicador paso a paso de lazo abierto, ya que el par del motor paso a paso cae a altas frecuencias de pulso, provocando pérdida de pasos, picos de tensión en la banda y deriva de registro durante los cambios de velocidad de la línea.
Paso 3 — ¿Incluye la cotización el transporte, la separación y la estabilización de los envases?
Verifique si cada propuesta de proveedor incluye la bancada del transportador de producto, el mecanismo de separación de entrada, las guías laterales y la estabilización por sujeción superior, o si cotiza un cabezal aplicador acoplable diseñado para montarse sobre su transportador existente. El hardware de manejo de envases constituye la mayor diferencia de costo mecánico individual entre la oferta de un componente aplicador y la cotización de una máquina etiquetadora industrial.
Nuestra etiquetadora para viales farmacéuticos pequeños ilustra por qué debe desglosarse la mecánica de transporte. La guía de máquinas de envasado farmacéutico sitúa el etiquetado de viales junto a sobres tipo stick de polvo, estuchado y sobreenvoltura. Combina un transportador síncrono servoaccionado con un conjunto de estabilización de bloques en V diseñado para mantener firmes los viales estrechos de vidrio durante el pelado y el prensado, elementos que se confirman línea por línea en la cotización del proyecto. Del mismo modo, las especificaciones industriales de etiquetadoras de tubos y botellas (como la documentación de etiquetadoras envolventes automáticas de tubos de Paxiom) incluyen transportadores integrados y conductos guía de producto personalizados como parte del bastidor base de la máquina.
- Bastidor y accionamiento del transportador: Confirme quién suministra el transportador pasante principal, el material de su bastidor (p. ej., acero inoxidable 304), el ancho de la cadena de tablillas o banda, la altura sobre el suelo (típicamente 850–950 mm ajustable) y el control de velocidad por variador de frecuencia (VFD).
- Indexación de entrada y separación de paso: Confirme si los envases se separan mediante un cilindro neumático de retención, una rueda alimentadora de paso variable de doble correa o un tornillo sinfín de sincronización mecanizado específico para el envase.
- Orientación y estabilización: Confirme si la cotización incluye una correa superior de sujeción sincronizada (obligatoria para botellas planas, ovaladas y cuadradas a fin de evitar el balanceo), alineadores laterales de doble cadena o correas de fricción envolventes.
- Transferencia de salida y acumulación: Confirme si los envases etiquetados descargan sobre una placa muerta, una mesa rotativa de acumulación o directamente hacia máquinas de sobreenvoltura con celofán o máquinas estuchadoras aguas abajo.
Paso 4 — ¿Cómo se define el alcance de codificación, calificación ISO de códigos de barras y rechazo positivo?
Divida la codificación y el control de calidad en tres filas de alcance diferenciadas en su hoja de trabajo: (1) hardware codificador de datos variables, (2) sensor óptico o cámara de calificación por visión artificial, y (3) actuador físico de rechazo y verificación de contenedor de rechazo. Una cotización que indica «interfaz de codificación y visión incluida» a menudo suministra únicamente un soporte de montaje mecánico y una señal de disparo de PLC de 24 V, dejando la impresora, la cámara y el mecanismo de rechazo fuera del precio.
En nuestra etiquetadora para viales pequeños, proporcionamos una interfaz para codificadores de inyección de tinta térmica (TIJ) o sobreimpresoras por transferencia térmica (TTO) junto con detección por visión para presencia de etiqueta, legibilidad de fecha/lote y lectura de código de barras. Cuando los proyectos requieren serialización completa, trazabilidad (track-and-trace) o verificación multicámara, nuestra línea industrial de etiquetado farmacéutico para ampollas y viales sirve como plataforma base para definir el alcance de esos módulos durante la revisión técnica.
Al auditar las partidas de visión e inspección entre cotizaciones de proveedores (como los sistemas envolventes sanitarios HERMA 132M HC o las etiquetadoras independientes en línea), distinga entre la detección básica de presencia y la verificación de códigos de barras conforme a normas:
- Detección de presencia frente a OCR/OCV frente a calificación ISO de códigos de barras: Una fotocélula de luminiscencia o contraste solo confirma que una etiqueta se adhirió a la botella. Una cámara de verificación óptica de caracteres (OCV) comprueba que las cadenas legibles de lote y caducidad estén presentes y sin manchas. La verdadera verificación en línea de códigos de barras califica los símbolos lineales 1D según ISO/IEC 15416 y los símbolos 2D Data Matrix o QR según ISO/IEC 15415 a través de parámetros calibrados de reflectancia, contraste de bordes, modulación, no uniformidad axial y corrección de errores no utilizada en una escala ANSI/ISO de 0.0 a 4.0 (Grade F a Grade A), aplicando típicamente un umbral mínimo de aprobación de Grade C (2.0) o Grade B (3.0) para cumplimiento minorista y farmacéutico.
- Seguimiento por registro de desplazamiento y verificación de rechazo positivo: El rechazo a alta velocidad requiere lógica de registro de desplazamiento (shift-register) seguida por encoder para que el envase defectuoso exacto —y ninguno de sus vecinos— sea desviado hacia un contenedor de rechazo con cerradura mediante una boquilla de soplado de aire, un empujador neumático o una compuerta oscilante, verificado por una fotocélula de confirmación de rechazo.
Paso 5 — En líneas de manga termoencogible, ¿cómo afectan al costo la geometría de la manga, el túnel térmico y la caldera?
En aplicaciones de manga termoencogible, nunca compare una cotización de un aplicador de mangas solo frente a un sistema completo de etiquetado por termocontracción. Tal como se documenta en las especificaciones de ingeniería de fabricantes OEM de mangas termoencogibles (incluida la documentación de mangas y túneles térmicos de Axon), el aplicador de mangas desbobina el film tubular, lo abre sobre un mandril, corta cada manga a la longitud de paso y la dispara sobre el envase; el túnel de termocontracción y el paquete de generador de vapor / suministros son subsistemas independientes que contraen el film firmemente sobre el contorno del envase.
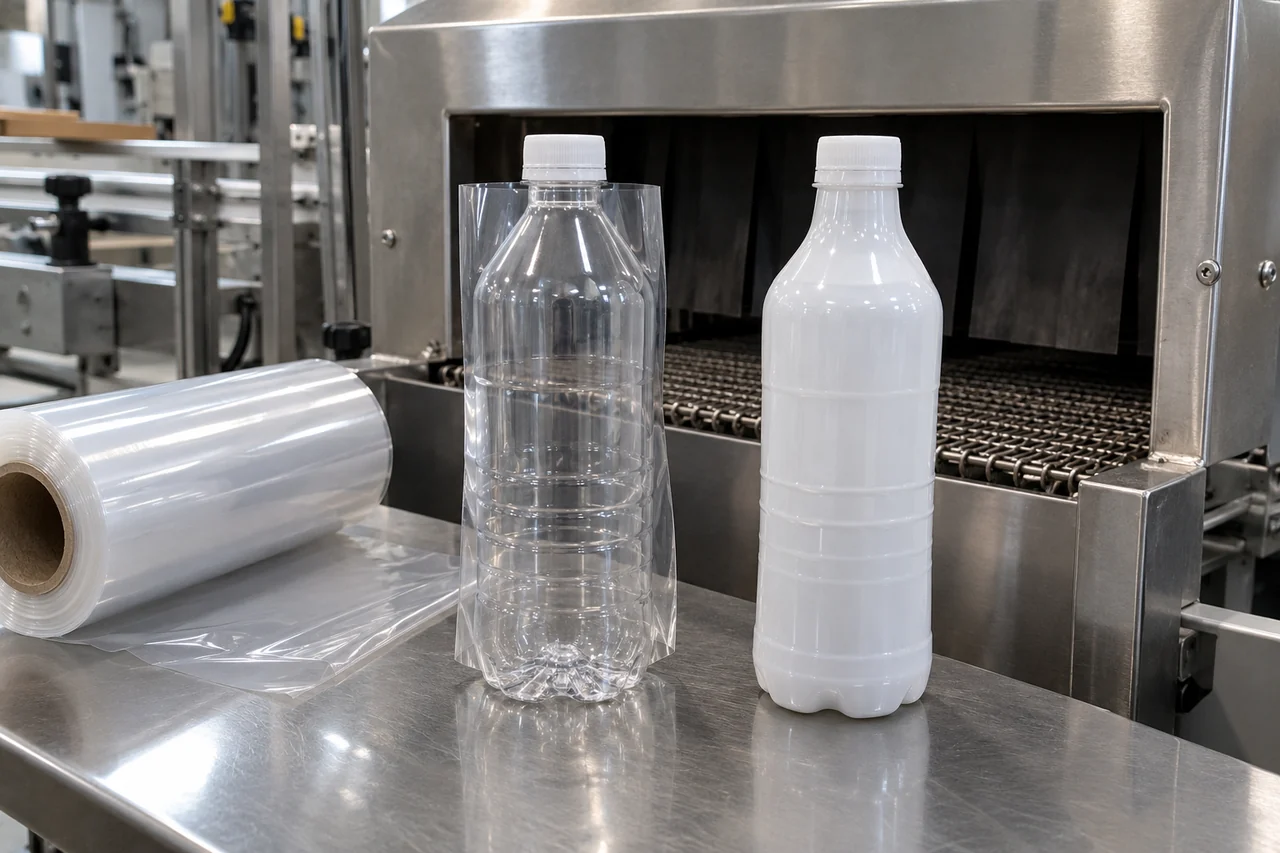
Tanto nuestra etiquetadora de mangas termoencogibles para botellas de bebidas como nuestra línea industrial de etiquetado de mangas termoencogibles de alta velocidad combinan la alimentación y el corte servo de mangas con el control de túnel de vapor o aire caliente confirmado según cotización. Antes de solicitar o comparar cotizaciones de mangas termoencogibles, calcule su ancho plegado (lay-flat) de manga (W_layflat) y la relación máxima de contracción transversal (S_ratio) a partir del plano de su envase:
- Fórmula (ancho plegado y relación de contracción transversal): W_layflat (mm) = (3.1416 * (D_max + C_radial)) / 2 y S_ratio (%) = ((D_max - D_min) / D_max) * 100, donde D_max es el diámetro máximo del cuerpo del envase (mm), D_min es el diámetro mínimo del cuello o cintura donde la manga debe ajustarse firmemente (mm) y C_radial es la holgura diametral necesaria para que la manga se deslice libremente fuera del mandril (1.5–3.0 mm típico).
- Ejemplo práctico: Suponiendo una botella contorneada de bebida con diámetro máximo de cuerpo D_max = 68 mm, diámetro de cuello estrecho D_min = 28 mm y holgura de mandril C_radial = 2 mm: W_layflat = (3.1416 * (68 + 2)) / 2 = 110.0 mm, y S_ratio = ((68 - 28) / 68) * 100 = 58.8%. Dado que una relación de contracción transversal del 58.8% supera el techo de contracción libre de ~45-50% del film de PVC estándar, esta geometría requiere film de PETG u OPS de alta contracción (hasta 70-78% de contracción transversal TD) combinado con un túnel de vapor multizona.
Regla práctica de ingeniería (umbral del método térmico del túnel de contracción): Si el contorno del envase requiere una relación de contracción transversal del film S_ratio > 50% o si los envases son botellas de PET de pared delgada llenas con líquidos fríos o sensibles al calor, priorice un túnel de contracción por vapor a baja presión multizona (con colector de vapor regulado, separador de condensados y campana de extracción) frente a un túnel de aire caliente convectivo o radiante de una sola zona, porque el vapor saturado proporciona una transferencia de calor latente uniforme de 360° a 85–95 °C sin sobrecalentamiento localizado, apertura de costuras ni deformación de las paredes de la botella.
- Inclusión del túnel y tecnología térmica: Confirme si el túnel está incluido, es opcional o está excluido, y si utiliza aire caliente convectivo, infrarrojo radiante o vapor a baja presión.
- Límite de suministro de caldera de vapor y servicios: En los túneles de vapor, verifique si el generador eléctrico de vapor independiente, el regulador de presión, el purgador de condensados y el extractor de acero inoxidable están incluidos en la cotización del proveedor o si deben ser adquiridos por las instalaciones de la planta.
- Eliminación de humedad posterior al túnel: Confirme si se incluyen cuchillas de aire de alta velocidad aguas abajo de un túnel de vapor cuando los envases se empacan inmediatamente en cajas de cartón corrugado.
Paso 6 — ¿Cómo modifican la inversión total las piezas de cambio de formato, la integración de línea y los costos ocultos de TCO?
El precio principal de una cotización de máquina refleja la inversión de capital inicial (CapEx) para un SKU base, pero el costo total de propiedad (TCO) a 3 años suele estar dominado por las piezas de cambio de formato multi-SKU, el tiempo de inactividad por cambio de formato, el desperdicio de banda de etiquetas y las brechas de integración aguas arriba y aguas abajo. Desglose cada uno de estos elementos por escrito para cada tamaño de envase.
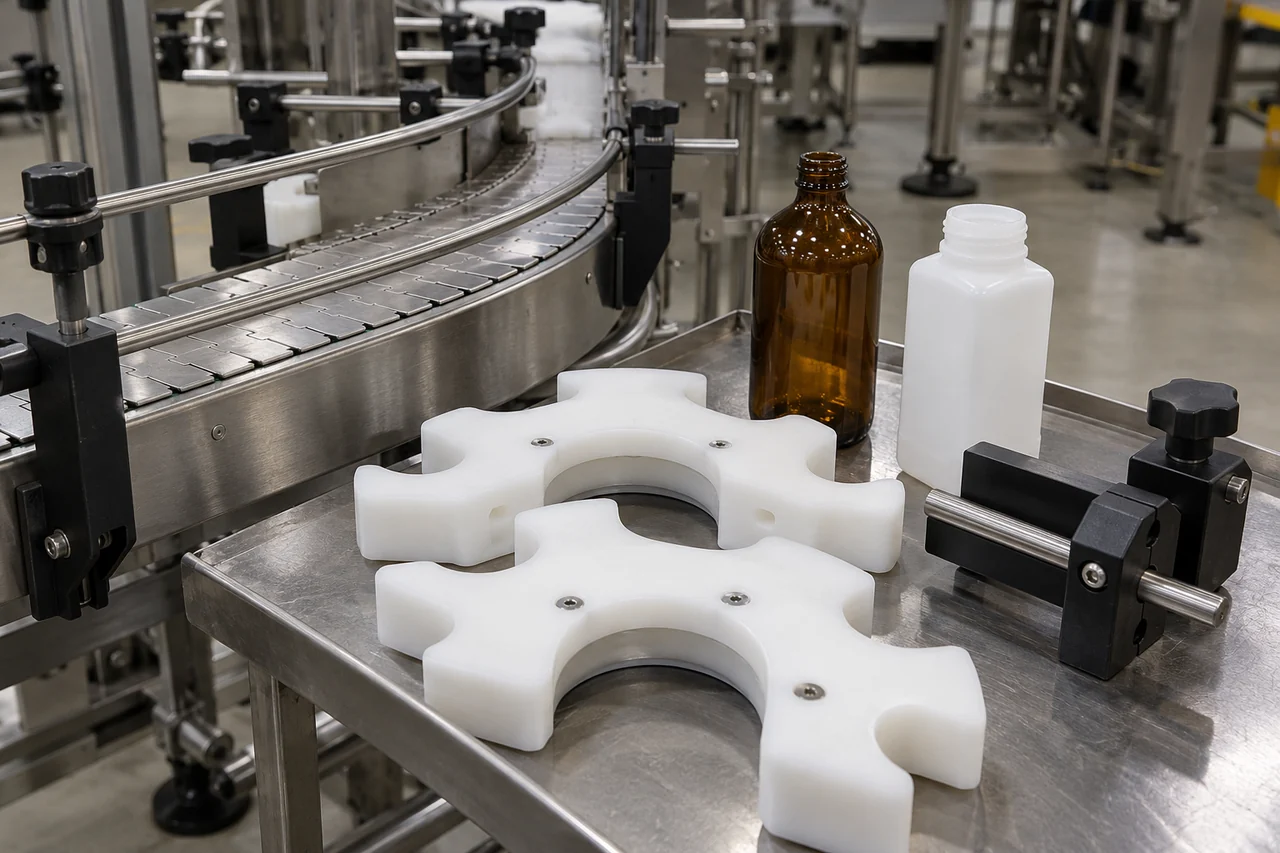
Regla práctica de ingeniería (umbral de herramental de cambio de formato): Si una misma línea de etiquetado procesa más de 3 geometrías de envase o ejecuta más de 2 cambios de formato por turno, priorice piezas de cambio de formato en UHMW-PE codificadas por colores y de liberación rápida (tornillos sinfín mecanizados, alojamientos de estrella e indicadores digitales de posición en los ejes de inclinación y altura del cabezal) en el alcance inicial de la cotización, ya que los ajustes manuales de guías por ensayo y error prolongan el tiempo de parada entre 15 y 30 minutos por cambio y multiplican el desperdicio de etiquetas y botellas en el arranque.
Para evaluar si se justifica pagar un costo adicional inicial por piezas de cambio de formato sin herramientas, memoria de recetas servo y registro por visión en lazo cerrado, calcule el costo anual oculto por cambios de formato y desperdicio (C_hidden):
- Fórmula (delta operativo anual de tiempo de parada por cambio y desperdicio): Delta_hours_yr = N_changeovers * T_saved_hr y Delta_containers_yr = Q_annual * (R_scrap_base - R_scrap_servo), donde N_changeovers es el número anual de cambios de SKU, T_saved_hr es el tiempo ahorrado por cambio (horas), Q_annual es el volumen de producción anual (envases/año) y R_scrap_base - R_scrap_servo es la reducción en la tasa de rechazo de envases/etiquetas mal etiquetados.
- Ejemplo práctico: Suponiendo que una línea de maquila (co-packing) o multi-SKU ejecuta N_changeovers = 500 cambios/año (2 por día durante 250 días operativos), donde los alojamientos de formato de liberación rápida y la recuperación de recetas servo ahorran T_saved_hr = 0.25 hr (15 min) por cambio y reducen la tasa de rechazo de etiquetas/botellas en un 0.4% (0.004) sobre Q_annual = 3,000,000 envases/año: las piezas de cambio rápido y el registro servo recuperan 125 horas/año de tiempo productivo de línea (625 horas en 5 años) y eliminan 12,000 envases mal etiquetados/año (60,000 envases en 5 años) en retrabajo y desperdicio. Multiplique esas horas de línea ahorradas y esos envases ahorrados por la tarifa horaria cargada de su línea y el costo unitario de retrabajo para evaluar el retorno de la inversión.
| Categoría de costo e integración | Qué suelen omitir las cotizaciones de bajo precio inicial | Consecuencia operativa / de TCO en la planta | Verificación y enlace de alcance LINEVO |
|---|---|---|---|
| Piezas de cambio de formato multi-SKU | Cotiza solo 1 tamaño de envase; deja sin cotizar sinfines secundarios, estrellas, bloques en V o labios de placa peladora | 15 a 30 min extra de ajuste manual de guías por cambio más 50 a 200 etiquetas y envases desperdiciados durante el ajuste de reinicio | Enumere cada SKU del conjunto de envases y solicite kits de formato por tamaño más una lista recomendada de repuestos de desgaste |
| Transferencia desde llenado y tapado aguas arriba | Asume envases secos, limpios y uniformemente espaciados que llegan a una altura fija de transportador | Los derrames de líquido, la película de aceite o la condensación por llenado en frío levantan los bordes del adhesivo; la falta de acumulación desabastece o satura la entrada | Coordine la elevación del transportador (850–950 mm), los secadores por cuchillas de aire y las mesas pulmón con las máquinas llenadoras y las soluciones de línea completa |
| Transferencia hacia estuchado y sobreenvoltura aguas abajo | Termina en un extremo de transportador desnudo sin placa muerta, mesa de acumulación ni fotocélula de contrapresión | Las microparadas aguas abajo acumulan botellas hacia la estación peladora, provocando doble etiquetado o atascos en las correas envolventes | Especifique acumulación de baja contrapresión y enclavamientos PLC de marcha/paro hacia estuchado o sobreenvoltura con celofán |
| Cuadro eléctrico e integración de suministros | Omite el seguimiento de velocidad por encoder de eje, la integración del circuito de parada de emergencia (E-stop), la caldera de vapor o la filtración de aire seco y limpio | El recableado en campo retrasa la puesta en marcha; la presión de aire fluctuante o el vapor húmedo arruinan las almohadillas tamp-blow y las mangas termoencogibles | Defina las normas eléctricas de referencia (prácticas de cuadros IEC 60204-1 / UL 508A) y las cargas de suministros en la lista de verificación del resumen de proyecto |
| Pruebas FAT con muestras, instalación y capacitación | Excluye las pruebas de aceptación en fábrica (FAT) previas al embarque con muestras reales del comprador y omite el alcance de puesta en marcha en sitio o remota | La rotura del soporte adhesivo o los errores de orientación de botellas se descubren recién cuando la máquina llega a su muelle de descarga | Acuerde la preparación de pruebas con muestras antes del envío y defina el alcance de instalación y capacitación en la cotización |
Hoja de trabajo del alcance de cotización para etiquetado industrial
Copie ambas tablas a continuación en su hoja de cálculo de compras o imprima esta página para su revisión de ingeniería. Complete una sola vez la columna de requisito compartido a partir de su paquete congelado de muestras y luego asigne a cada fila uno de los cinco estados estrictos por oferta de proveedor:
- Incluido: Desglosado explícitamente en la propuesta escrita del proveedor y cubierto por el precio cotizado.
- Excluido: Declarado como fuera del alcance de suministro del proveedor.
- Opcional: Cotizado como una partida independiente con un precio adicional desglosado.
- Sin confirmar: No mencionado, o mencionado únicamente como «interfaz» o «función disponible» sin indicar si se suministra el hardware. Trate toda celda en blanco como sin confirmar.
- No aplicable: Válido solo cuando esté justificado por el proceso confirmado (por ejemplo, marcar la fila del túnel de contracción como «no aplicable» tras confirmar un método envolvente autoadhesivo).
La inclusión comercial y la verificación técnica son puntos de control distintos. Una cotización puede incluir un codificador o una cámara de visión mientras que el grado requerido de código de barras ISO/IEC 15416 o la verificación del contenedor de rechazo permanecen sin especificar. Registre la revisión de la cotización, la fecha, el documento de confirmación y la pregunta de ingeniería abierta en la columna derecha.
| Partida de alcance | Requisito de ingeniería compartido | Cotización A: alcance / estado | Cotización B: alcance / estado | Evidencia / responsable / pregunta abierta |
|---|---|---|---|---|
| Conjunto de envases | Cada tamaño de SKU, forma, relación de aspecto y estado superficial (seco, condensación, aceitoso) en la etiquetadora, respaldado por planos/muestras | |||
| Posiciones de etiqueta | Posición acotada del arte en cada envase (frontal, frontal y posterior, envolvente, superior, precinto o manga) más referencia de orientación | |||
| Método confirmado / desconocido | Autoadhesivo (wipe-on / tamp-blow / soplado de aire), cola húmeda, hot-melt, manga termoencogible o impresión y aplicación confirmado por escrito | |||
| Número de estaciones | Número de cabezales dispensadores cotizados, qué etiqueta aplica cada estación y velocidad lineal de banda calculada V_web (m/min) | |||
| Transportador | Transportador suministrado frente a existente, longitud/elevación, separación de entrada (sinfín/rueda), correa de sujeción superior o estabilización por bloques en V | |||
| Codificador | Contenido variable de lote/fecha/código de barras y posición de impresión; impresora TIJ/TTO/láser suministrada frente a solo soporte/interfaz | |||
| Inspección | Sensor de presencia frente a cámara OCV frente a calificación de código de barras ISO/IEC 15416 y 15415, más actuador de rechazo positivo y sensor de contenedor | |||
| Túnel de mangas | Para mangas termoencogibles: ancho plegado, S_ratio (%), túnel de vapor frente a aire caliente, generador/caldera de vapor, campana extractora y suministros | |||
| Piezas de formato | Sinfines de sincronización, estrellas, guías laterales, labios peladores y ajustes de receta incluidos para cada SKU del conjunto de envases | |||
| Responsable de integración | Quién suministra las transferencias aguas arriba/aguas abajo, conecta los enclavamientos PLC de velocidad/seguridad y firma la aceptación conjunta de la línea | |||
| Capacitación / repuestos: instalación y capacitación | Protocolo de muestras FAT, puesta en marcha en sitio frente a remota, idiomas de capacitación de operadores/mantenimiento, manuales y condiciones de viaje | |||
| Capacitación / repuestos: repuestos | Piezas de desgaste iniciales (correas, placas peladoras, rodillos, sensores) incluidas en el precio base frente a cotizadas como extras recomendados | |||
| Estado de inclusión | Cada fila anterior lleva un estado explícito (incluido / excluido / opcional / sin confirmar / N/A) en ambas propuestas |
| Punto abierto | Ref. de cotización | Pregunta de ingeniería enviada al proveedor | Responsable | Documento de cierre / verificación FAT |
|---|---|---|---|---|
| 1 | ||||
| 2 | ||||
| 3 | ||||
| 4 |
¿Cuándo están listas dos cotizaciones de etiquetadoras para comparar precios?
Compare las cifras finales de inversión únicamente después de que cada fila de la Parte 1 tenga un estado conciliado en ambas propuestas, o después de que cada diferencia de alcance haya sido valorada por separado y tenga un responsable asignado:
- Sin confirmar en la Cotización A, Incluido en la Cotización B: Solicite una revisión por escrito al Proveedor A que indique si el transportador, el codificador, la cámara o el kit de formato están incluidos antes de tratar la Cotización A como la oferta de menor costo.
- Complementos opcionales: Coloque los subtotales opcionales (como piezas de cambio para SKU secundarios, cámaras de calificación por visión o generadores de vapor) en una columna paralela junto al precio base de la máquina para sumar las opciones requeridas al total comparable del proyecto.
- Subsistemas excluidos: Cuando una cotización excluya el transportador, el secador por cuchillas de aire, la caldera de vapor o la estación de rechazo, sume su costo de ingeniería interno o de terceros para ese subsistema al total del proveedor antes de comparar.
- Método, velocidad de banda o número de estaciones no equivalentes: Si un proveedor cotizó un único cabezal por barrido (wipe-on) con motor paso a paso de lazo abierto mientras que el otro cotizó dos cabezales servo de lazo cerrado con correa de sujeción superior, están cotizando capacidades mecánicas diferentes. Alinee ambas cotizaciones a la misma especificación técnica o evalúelas frente a su fórmula de TCO de tiempo de parada y desperdicio.
Alcance de cotización para otras rutas de etiquetado
- Impresoras de códigos de barras de escritorio y rotuladoras portátiles: Las impresoras térmicas de etiquetas para oficina y almacén quedan fuera de la maquinaria industrial de etiquetado de envases.
- Material consumible de etiquetas, cintas de tinta (ribbons) y precio de impresión por etiqueta: Obtenga los precios de los consumibles de etiquetas directamente de su convertidor de etiquetas.
- Dispensadores manuales y unidades de sobremesa accionadas por manivela: Fabricamos equipos de etiquetado automáticos en línea e integrados; los dispensadores manuales de sobremesa están fuera de nuestra gama de producción.
- Clasificación inicial del tipo de máquina desde cero: Comience con la guía de tipos de máquinas etiquetadoras y el resumen de máquinas etiquetadoras automáticas para seleccionar su arquitectura, y luego regrese aquí para auditar las cotizaciones de los proveedores.
Qué enviarnos para obtener una cotización de etiquetado con alcance verificado
Envíe su hoja de trabajo de alcance completada junto con sus planos de envases o lista de muestras, el arte de ubicación de etiquetas, las dimensiones del rollo (L_label, G_gap, diámetro interior del mandril y diámetro exterior), la producción objetivo (Q_target), el nivel requerido de codificación e inspección de códigos de barras, los parámetros de manga termoencogible (si corresponde) y el diseño de línea aguas arriba/aguas abajo. Marque cualquier punto aún no decidido como abierto. Nuestro equipo de ingeniería revisa esos datos para confirmar la arquitectura de la máquina, calcular la velocidad lineal de banda y devolver una cotización desglosada con límites de alcance explícitos.
Cuando la geometría del envase, la condensación, los plásticos de baja energía superficial o los contornos de manga de alta contracción requieren validación física, coordinamos pruebas previas al pedido o pruebas de aceptación en fábrica (FAT) con sus envases y rollos de etiquetas reales; consulte la preparación de pruebas con muestras para acordar las cantidades de muestra y los detalles de envío.
Fuentes
Las especificaciones de equipos y reglas de configuración de LINEVO en esta guía cubren nuestras máquinas etiquetadoras automáticas, nuestra guía de aplicación de etiquetadoras de botellas, nuestras configuraciones para viales farmacéuticos pequeños, líneas de ampollas/viales y mangas termoencogibles para bebidas, así como nuestros programas de instalación y capacitación, repuestos y pruebas con muestras.
Los parámetros de comparación de la industria y las normas de ensayo hacen referencia a las especificaciones de aplicadores y etiquetadoras envolventes de HERMA GmbH (límites entre cabezal aplicador y máquina equipada con transporte, bandas portadoras multietiqueta y módulos de impresión/visión/rechazo); las notas de ingeniería de aplicadores de etiquetas de Weber Packaging Solutions (mecánica de transferencia wipe-on frente a tamp-blow y cinemática de velocidad lineal de banda); las especificaciones técnicas de sistemas de manga termoencogible y túneles térmicos de Axon / ProMach (límites entre aplicador y túneles de vapor, radiantes y convectivos); la documentación de etiquetado de tubos y doble cabezal de Paxiom y Machpack; los métodos de ensayo de adhesión al pelado sensible a la presión ASTM D3330 y ASTM D6252 / FINAT FTM 1–2; y las normas de calificación de calidad de impresión de códigos de barras ISO/IEC 15416 (1D lineal) e ISO/IEC 15415 (2D matricial).
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Conjunto de envases y estado superficial | Vincula cada cotización a las mismas dimensiones de botella/vial/frasco, relaciones de aspecto y condiciones de pared seca/húmeda/aceitosa | Planos CAD acotados o muestras llenas y tapadas de cada SKU; indique si las botellas llegan secas, frías/húmedas o con aceite |
| Posiciones de etiqueta, especificaciones de rollo y paso | Asigna cada panel a una estación y calcula la velocidad lineal de banda V_web (m/min) a partir de la longitud y la separación de etiqueta | Plano de ubicación de etiqueta; L_label (mm), G_gap (mm), DI de mandril (76 mm), DE máx., sentido de desbobinado y tipo de soporte |
| Método de etiquetado y transferencia | El etiquetado autoadhesivo (wipe-on/tamp-blow), cola húmeda, hot-melt, manga termoencogible o impresión y aplicación requieren bastidores distintos | Rollo de film autoadhesivo sobre soporte PET, manga termoencogible (con D_max y D_min) o «abierto a recomendación de ingeniería» |
| Producción objetivo y régimen de turnos | Determina si se requieren cabezales paso a paso o servo de lazo cerrado y configuraciones de una o múltiples estaciones | Envases aceptados/min objetivo (p. ej., 120 bpm), turnos por día y número de cambios de SKU por turno |
| Estándar de codificación, visión y rechazo | Distingue un simple soporte de montaje frente a codificadores TIJ/TTO/láser suministrados, cámaras de calificación ISO/IEC 15416/15415 y rechazo positivo | Código de lote/caducidad mediante TTO; verificación de código de barras ISO Grade C; rechazo neumático a contenedor con cerradura y sensor de confirmación |
| Interfaces de línea y suministros | Define la altura del transportador, los enclavamientos con llenadora/tapadora aguas arriba y estuchadora aguas abajo, más los límites de vapor/aire/energía | Tapadora aguas arriba a 900 mm de altura, estuchadora aguas abajo; alimentación 220V/380V, aire comprimido seco, requisito de caldera de vapor |