
أعدّ ميزانية خط ستيك باك انطلاقاً من نطاق المعدات والتشغيل الذي يتطلبه منتجك. اجمع بين نظام التلقيم وعدد المسارات ومناولة الفيلم والفحص وقطع تغيير المقاسات والتعبئة الثانوية. احسب استهلاك الخامات وفترة الاسترداد باستخدام رسومات العبوة وجدول الإنتاج والتكاليف لديك؛ وتوضح الأمثلة المحلولة أدناه كيفية هيكلة المقارنة.
| المعيار الهندسي أو المالي | الخط المرجعي الهندسي القياسي (ظروف المرجع) | كيف يحكم التكلفة الرأسمالية والتشغيلية وفترة الاسترداد |
|---|---|---|
| فئات النطاق الرأسمالي حسب عدد المسارات (N_lanes) | الفئة 1 (1–2 مسار، تجريبي) | الفئة 2 (4–6 مسارات، رول 400–680 مم) | الفئة 3 (8–12 مساراً، رول 680–980 مم + قادوس منشطر) | الفئة 4 (12–24 مساراً + ماكينة كرتنة) | يحدد عرض الشاسيه الرئيسي (400 / 680 / 980 / 1,200 مم) ويضاعف ياقات التشكيل ومحاور التلقيم ومجاري التفريغ |
| فئات شاسيه LINEVO للستيك ذي اللحام الخلفي | LV-400 (رول 400 مم، 2–4 مسارات، 4.5 kW) | LV-680 (رول 680 مم، 3–10 مسارات، 6.0 kW) | LV-980 (رول 980 مم، 4–16 مساراً، 7.5 kW) | يفصل بين بنية البريمة الحلزونية للبودرة (BF) والأكواب الحجمية للحبيبات (BK) ومضخة السوائل الخفيفة (BY) ومضخة الشفط الراجع للمعاجين اللزجة (LV-600X) |
| عرض تقطيع الرول الأم الرئيسي (W_master / W_web) | W_master = N_lanes [2(W_stick + C_gusset) + W_fin,overlap] + 2*E_trim (أضيق بنسبة 25%–35% من أكياس الساشيه رباعية اللحام) | يوفر ~10,200 كجم/سنة من فيلم PET/Alu/PE على خط 6 مسارات بسرعة 240 عبوة/دقيقة يعمل 4,000 ساعة/سنة مقارنةً بأكياس الساشيه الرباعية المكافئة |
| سرعة الدورات المستقرة (R_cpm) وكفاءة OEE | 20–40 قطعة/دقيقة مرجعية على الشاسيهات القياسية؛ 40–55 دورة/دقيقة/مسار عند 75%–82% OEE للمساحيق الغبارية أو الجل اللزج | يمنع تقليل عدد المسارات N_lanes عن المطلوب بتجنب افتراضات الذروة النظرية البالغة 80 دورة/دقيقة بدون منتج |
| الضبط الدقيق للجرعات وبنية موزع الغسيل السريع | ضبط وزن مستقل لكل مسار بمحرك سيرفو للبريمة (تغذية راجعة من ميزان المراجعة) + قادوس منشطر أو عربة بريمات منزلقة أفقياً | يقلص زمن الفك والغسيل بين المواد المسببة للحساسية/الأصناف من 180 دقيقة (قادوس علوي مثبت ببراغي) إلى 35–45 دقيقة عند الغسيل >=1 مرة/يوم |
| عتبة وحدة التجميع الثانوية وماكينة الكرتنة | مجمّع دلاء سيرفو متزامن + ماكينة كرتنة أفقية متقطعة/مستمرة فوق 6–8 مسارات (300+ ستيك/دقيقة) | يلغي الحاجة إلى 4–6 عمال تعبئة يدوية لعلب العرض في الوردية (8–12 موظفاً بدوام كامل عبر ورديتين) والذين يشكلون عنق زجاجة للماكينة الأساسية |
| المعادن الملامسة والامتثال التنظيمي الغذائي/الدوائي | سطح ملامس للمنتج من فولاذ SUS316L (Ra <= 0.4–0.8 um)؛ طبقات لحام بولي أوليفين مطابقة لمعيار FDA 21 CFR 177.1520 وEU 10/2011 (حد هجرة كلي 10 mg/dm2) | يمنع التآكل النقري الناتج عن الكلوريدات والأحماض في مضخات السوائل ويضمن الامتثال القانوني للمواد القابلة للاستخلاص في الأغذية والمكملات |
| سلامة اللحام ومعايير التحقق في اختبار القبول FAT | قوة الالتصاق الساخن ASTM F1921، وقوة التقشير ASTM F88 (شريط 15 أو 25.4 مم)، واختبار الانفجار ASTM F1140، وتأهيل IQ/OQ/PQ وفق ISO 11607-2 | يتحقق من إحكام نقطة التقاطع T ذات الأربع طبقات للحام الخلفي عبر جميع المسارات (من 1 إلى N) باستخدام فيلم المشتري الفعلي قبل الشحن |
في هذه الصفحة
كيف يتدرج النطاق الفني لماكينة ستيك باك عبر فئات رأس المال من مسار واحد إلى 24 مساراً؟
يتدرج الاستثمار الرأسمالي في ماكينة تعبئة ستيك باك متعددة المسارات بصورة أساسية مع عرض شاسيه الرول الرئيسي (300 مم إلى 1,200 مم)، وعدد المسارات النشطة (N_lanes من 1 إلى 24 مساراً)، واستقلالية محركات السيرفو للتلقيم لكل مسار، والتكامل مع ماكينة الكرتنة الثانوية. وفي صفحة عائلة ماكينات ستيك باك لدينا، نبني شاسيهات الإنتاج الصناعي حول ثلاثة أسقف لعرض رول الفيلم الرئيسي —LV-400BF / BK / BY (عرض رول أقصى 400 مم، 2–4 مسارات، 4.5 kW، 500 كجم)، وLV-680BF / BK / BY (عرض رول أقصى 680 مم، 3–10 مسارات، 6.0 kW، 650 كجم)، وLV-980BF / BK / BY (عرض رول أقصى 980 مم، 4–16 مساراً، 7.5 kW، 800 كجم)— وجميعها مصنفة عند سرعة 20–40 قطعة/دقيقة لأطوال ستيك 50–150 مم إلى جانب سلسلة LV-600X للمعاجين اللزجة. وعبر سوق ماكينات التعبئة العالمي الأوسع —بما يشمل Syntegon (ماكينات التعبئة الرأسية SVI وخطوط الستيك متعددة المسارات Sigpack RA المتكاملة مع Sigpack HCM / TTM)، وMarchesini Group (سلاسل Corima وSchmucker Tube / Tube-S / MT من 2–16+ مساراً)، وMespack (MS Series — MS600 / MS1000 / MS1200 حتى 18+ مساراً)، وViking Masek (ST400 / ST560 / ST800 / ST1200 حتى 20 مساراً)، وMatrix (ماكينات VFFS المستمرة Morpheus ومنصات الستيك INVpack BY300 / SP600 / SP900 / SP1200 / PH600)— تنقسم تجهيزات المعدات إلى أربع فئات هندسية متميزة:
| فئة الماكينة وفئة الرول/المسارات المرجعية | الإنتاج المستقر والمرافق التشغيلية الأساسية | النطاق الميكانيكي ونظام التلقيم والتحكم المشمول | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| الفئة 1: ماكينة ستيك باك ابتدائية / للبحث والتطوير 1–2 مسار (رول مدمج 300–400 مم؛ التجارب السريرية والخطوط التجريبية والدفعات الصغيرة) | 20–45 دورة/دقيقة/مسار (30–90 ستيك إجمالي/دقيقة عبر 1–2 مسار)؛ 220V أحادي/ثلاثي الطور، 2.5–4.5 kW، 400–550 كجم | 1–2 أنبوب/ياقة تشكيل (عرض ستيك مسطح 17–65 مم)، بريمة أحادية العمود (BF) أو أكواب حجمية (BK) أو مكبس هوائي للسوائل (BY)، سحب فيلم بمحرك خطوي/سيرفو، قضبان لحام حراري PID أساسية، تفريغ سائب عبر مجرى | نمط العطل: قفزات غير منضبطة في شد فك الفيلم أثناء السحب المتقطع تؤدي لتمدد أفلام PET/PE الرقيقة وإزاحة علامة التسجيل الضوئية بمقدار ±3 مم. الوقاية: اطلب فرملة شد نشطة بذراع راقصة مع تعويض بالموجات فوق الصوتية لقطر الرول وسكاكين تقطيع دائرية قصية بدلاً من الشفرات الثابتة. |
| الفئة 2: ماكينة ستيك باك سيرفو متوسطة السرعة 4–6 مسارات (رول 400–680 مم؛ فئة LV-400 / LV-680 / ST400 / ST560 / BY300 / MS600) | 25–55 دورة/دقيقة/مسار (100–330 ستيك إجمالي/دقيقة عبر 4–6 مسارات)؛ 4.5–6.5 kW، هواء جاف 6 bar بمعدل 425–850 NL/min (15–30 CFM)، 500–800 كجم | 4–6 أطقم متوازية من ياقات/أنابيب التشكيل، فكوك لحام عرضي وسحب فيلم بمحركات سيرفو، توجيه أوتوماتيكي بصري/فوق صوتي لحافة الرول (EPC)، موزع تلقيم متعدد المسارات ببريمة/أكواب/مكبس، طابعة TTO أو TIJ متعددة الرؤوس، تفريغ معدود عبر مجرى | نمط العطل: انحراف اللحام الزعنفي الطولي في المسارات الطرفية وهبوط الحرارة في منتصف فك اللحام بعرض 400–680 مم مما يسبب تسريبات انفجار ASTM F1140 عند تقاطع T ذي 4 طبقات. الوقاية: اشترط توجيه حافة أوتوماتيكي EPC (بدقة +/-0.5 مم)، وسخانات PID متعددة المناطق عبر فك اللحام العرضي، وتشذيب حافة خارجية >=10 مم. |
| الفئة 3: نظام ستيك باك عالي السرعة 8–12 مساراً متعدد البريمات / المكابس (رول 680–980 مم؛ فئة LV-680 / LV-980 / ST800 / SP900 / MS1000 / STICK 720) | 30–60 دورة/دقيقة/مسار (240–720 ستيك إجمالي/دقيقة عبر 8–12 مساراً)؛ 6.5–8.5 kW، 800–1,350 كجم، وحدة تغذية علوية بالشفط/الحلزون أو خزان CIP مزدوج الجدار | 8–12 محرك سيرفو مستقلاً للبريمات أو مضخات مكبسية بصمام دوّار وشفط راجع، قادوس منشطر يفتح بدون أدوات أو عربة تلقيم منزلقة أفقياً، شفط غبار بالفاكيوم عند منطقة الفكوك، ضبط دقيق للوزن بحلقة مغلقة من ميزان مراجعة متعدد المسارات، طابعة ليزر ماسحة | نمط العطل: تفاوت وزن التعبئة بين المسارات (>±5% بين المسارات الوسطى والطرفية) وتوقفات غسيل تمتد 3 ساعات لفك القواديس المثبتة ببراغي بين التشغيلات اليومية. الوقاية: ألزم بوجود محركات سيرفو مستقلة للبريمة لكل مسار مع تصحيح آلي من ميزان المراجعة بالإضافة إلى قادوس منشطر بدون أدوات أو عربة بريمات منزلقة. |
| الفئة 4: خط متكامل تسليم مفتاح من الستيك إلى الكرتونة 12–20+ مساراً (رول 980–1,200 مم؛ فئة LV-980 + ماكينة كرتنة / ST1200 / SP1200 / MS1200 / Syntegon Sigpack / Marchesini Schmucker، حتى 16–24 مساراً) | 35–65+ دورة/دقيقة/مسار (420–1,300+ ستيك/دقيقة عبر 12–24 مساراً) متزامنة مع 40–120+ كرتونة/دقيقة؛ قدرة خط إجمالية 10–18 kVA، وزن مشترك 2,500–4,500 كجم | ماكينة VFFS أولية للستيك 12–24 مساراً من فولاذ SUS316L مع رافعة رول أرضية بمحرك، ووحدة وصل رول أوتوماتيكية، وضخ نيتروجين عميق داخل الأنبوب، وبوابات رفض لكل مسار، ومجمّع دلاء سيرفو مفهرس، وماكينة كرتنة أوتوماتيكية أفقية/علوية التحميل (مثل فئة TL6 / كرتنة LV)، وحزمة تأهيل IQ/OQ/PQ وفق ISO 11607-2 | نمط العطل: عبوة ستيك واحدة مائلة أو مسربة تتسبب في انحشار نقل التجميع عالي السرعة وإيقاف جميع مسارات التعبئة الـ 16–24 السابقة. الوقاية: ركّب حساسات سقوط ضوئية لكل مسار وبوابات تحويل رفض هوائية فردية قبل دلاء التجميع المؤازرة مع منطق PLC لتفريغ المخزن المؤقت. |
قاعدة هندسية عملية (عتبة تحديد عدد المسارات وفق كفاءة OEE المستقرة وسرعة الدورات): عند حساب عدد المسارات النشطة N_lanes للمساحيق المثيرة للغبار (>15% جزيئات ناعمة <75 ميكرون مثل بروتين مصل اللبن أو الكاكاو أو الكولاجين أو البروبيوتيك) أو السوائل/الجل اللزج (>1,500 cP عند حرارة التعبئة) → احسب المسارات المطلوبة على أساس كفاءة 75%–82% OEE مستقرة و40–55 دورة/دقيقة/مسار على شاسيهات السيرفو عالية السرعة (أو 25–35 قطعة/دقيقة على الشاسيهات القياسية 20–40 cpm) بدلاً من سرعات الذروة الجافة البالغة 80 cpm في الكتالوج، لأن زمن استقرار وتفريغ هواء المسحوق، وزمن توقف فوهة الشفط المانع للتنقيط، واستقرار الالتصاق الساخن للحام السفلي المنصهر وفق ASTM F1921 يحدّ فيزيائياً من سرعات الإنتاج المستدامة بنسبة 25%–35% دون الحدود الميكانيكية للفيلم الفارغ.
تنطبق السرعات المرجعية على السكر الحبيبي حر التدفق أو السوائل الخفيفة كالماء في فيلم PET/Alu/PE قياسي. وعند مقارنة عرضي سعر محددين من موردين بنداً ببند، اجمع بين هذا الدليل وبين ورقة عمل مقارنة نطاق عروض أسعار ماكينات ستيك باك ودليل كيفية اختيار ماكينة ستيك باك.
كيف تحقق هندسة تقطيع الرول الرئيسي ومعادلات الإنتاج الصافي وفورات الفيلم مقارنةً بأكياس الساشيه رباعية اللحام؟
إن المحرك المالي الأقوى في نموذج العائد على الاستثمار لماكينة ستيك باك هو عائد رول الفيلم الرقائقي. فعلى عكس كيس الساشيه المسطح رباعي اللحام —الذي يلحم طبقتين متقابلتين عبر الهوامش المحيطية اليسرى واليمنى والعلوية والسفلية (6–10 مم لكل حافة)— تقوم ماكينة الستيك باك بتقطيع رول أم واحد إلى N_lanes شرائط ضيقة، وتشكّل كل شريط حول أنبوب رأسي (بعرض مسطح 20–105 مم على شاسيهات LINEVO)، وتغلق الأسطوانة بلحام خلفي طولي ضيق واحد (لحام زعنفي أو لحام متراكب). ويمكنك الاطلاع على المقاطع العرضية الفيزيائية للحام في مقالتي ما هو الستيك باك ومقارنة الستيك باك والساشيه.
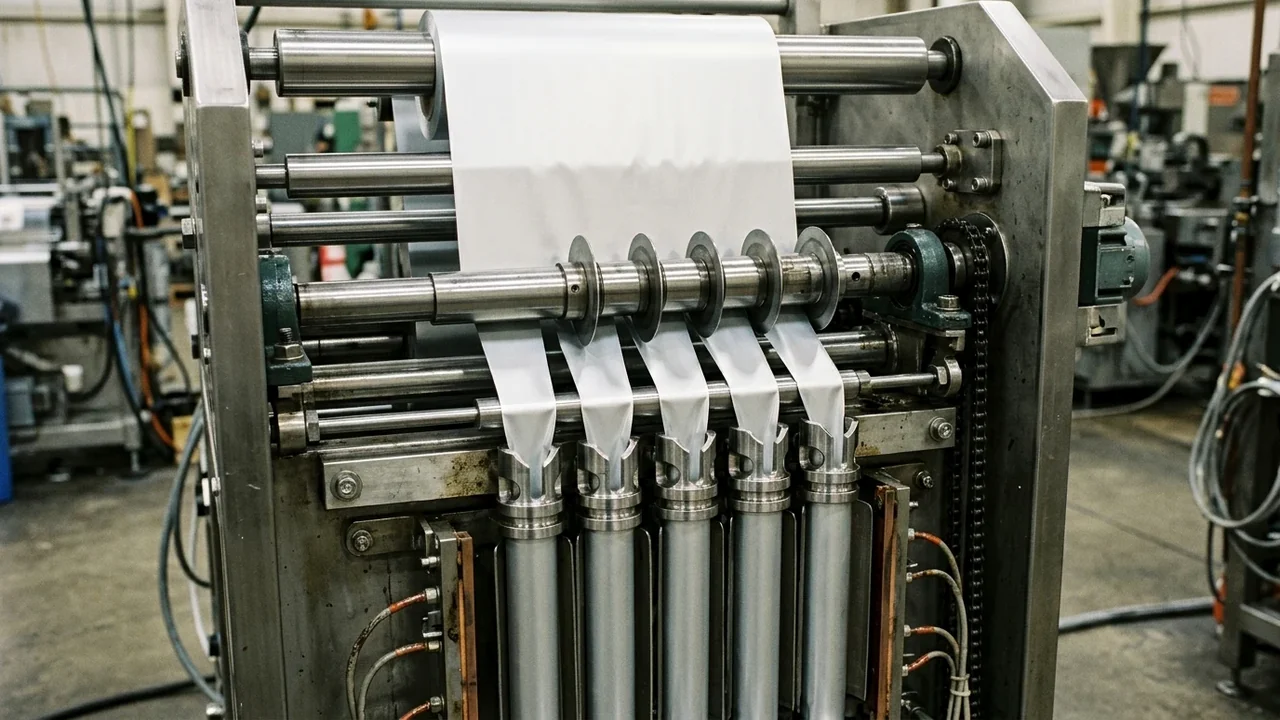
استخدم المعادلتين الهندسيتين الصريحتين أدناه لحساب (1) عرض تقطيع الرول الأم الرئيسي (W_master / W_web) و(2) صافي الإنتاج السنوي القابل للبيع من عبوات الستيك (Y_yr) قبل اعتماد عرض الشاسيه وميزانية الفيلم:
- المعادلة 1 (عرض تقطيع الرول الأم الرئيسي — هندسة الستيك الأنبوبي المسطح القياسي وذي الطيات): للستيك الأنبوبي المسطح القياسي، W_web (mm) = N_lanes * (2 * W_flat + W_fin) + 2 * E_trim؛ وفي الصيغة العامة التي تراعي عمق الطية الجانبية/السفلية الاختيارية C_gusset وتداخل اللحام الزعنفي/المتراكب W_fin,overlap، تكون W_master (mm) = N_lanes * [2 * (W_stick + C_gusset) + W_fin,overlap] + 2 * E_trim، حيث N_lanes هو عدد المسارات النشطة، وW_stick (W_flat) هو العرض المسطح للستيك النهائي (مم)، وC_gusset هو بدل طية التوسيع (0 مم للستيك الأنبوبي القياسي)، وW_fin,overlap (W_fin) هو إجمالي بدل اللحام الخلفي الطولي (10–14 مم للحام زعنفي مطوي بعرض 5–7 مم، أو 5–8 مم للحام متراكب مسطح)، وE_trim هو بدل التوجيه والتشذيب الخارجي على كل جانب من الرول الأم (5–10 مم لكل حافة، أي 2 * E_trim = 10–20 مم إجمالاً).
- مثال تطبيقي 1 (عرض الرول الرئيسي وخفض استهلاك الفيلم الرقائقي بنسبة 28% مقابل الساشيه رباعي اللحام): لماكينة ستيك باك ذات 6 مسارات (N_lanes = 6) تنتج عبوة مشروب فوري قياسية بأبعاد W_stick = W_flat = 23 mm × L_stick = 100 mm (C_gusset = 0 mm) مع لحام زعنفي مطوي 6 مم (W_fin,overlap = W_fin = 12 mm) وتشذيب حافة خارجية E_trim = 10 mm لكل جانب، يستهلك كل مسار 2 * 23 + 12 = 58 mm من عرض الشريط المقطوع (5,800 مم^2 لكل ستيك)، ويكون عرض الرول الأم الرئيسي W_master = 6 * [2 * (23 + 0) + 12] + 2 * 10 = 368 mm (وهو ما يناسب شاسيه 400 مم من فئة LV-400 أو ST400). في المقابل تستهلك عبوة ساشيه مسطحة رباعية اللحام مكافئة الحجم بأبعاد 40 مم × 100 مم عرض فيلم قدره 2 * 40 = 80 mm لكل مسار (8,050 مم^2 لكل ساشيه شاملة التشذيب الخارجي)، ما يعني أن هندسة الستيك باك تحقق خفضاً في عرض الفيلم الرقائقي قدره (80.5 - 58.0) / 80.5 = 28.0% (25%–35% عبر المقاسات القياسية).
- المعادلة 2 (صافي الإنتاج السنوي من عبوات الستيك السليمة والحد الأدنى لعدد المسارات): Y_yr (good sticks/yr) = N_lanes * R_cpm * 60 * H_yr * OEE * (1 - r_scrap)، حيث N_lanes هو عدد المسارات النشطة، وR_cpm هي سرعة الدورات المستقرة (دورة/دقيقة/مسار)، و60 للتحويل من دقائق إلى ساعات، وH_yr هي ساعات التشغيل السنوية المجدولة (ساعة/سنة)، وOEE هي الفعالية الكلية للمعدات في الحالة المستقرة (0.75–0.82 نموذجياً بعد وصلات الفيلم والغسيل والتوقفات القصيرة)، وr_scrap هي نسبة الفاقد المشترك من وصلات الفيلم ومرفوضات الوزن/اللحام (0.01–0.025).
- مثال تطبيقي 2 (صافي الإنتاج السنوي على خط 6 مسارات مقابل 8 مسارات): على خط ستيك بودرة من 6 مسارات (N_lanes = 6) يعمل بسرعة مستقرة R_cpm = 40 دورة/دقيقة/مسار (240 ستيك إجمالي/دقيقة) لمدة H_yr = 4,000 ساعة/سنة (ورديتان × 8 ساعات/يوم، 250 يوماً/سنة) عند كفاءة OEE = 0.80 (80%) وفاقد r_scrap = 0.015 (1.5%)، يبلغ صافي الإنتاج السنوي القابل للبيع Y_yr = 6 * 40 * 60 * 4,000 * 0.80 * (1 - 0.015) = 45,388,800 ستيك سليم/سنة (189.1 ستيك سليم/دقيقة صافٍ). وعند الترقية إلى N_lanes = 8 مسارات بسرعة R_cpm = 45 دورة/دقيقة/مسار (360 ستيك إجمالي/دقيقة) وOEE = 0.78 وr_scrap = 0.015 يرتفع الإنتاج إلى Y_yr = 8 * 45 * 60 * 4,000 * 0.78 * 0.985 = 66,383,040 ستيك سليم/سنة.
قاعدة هندسية عملية (عتبة استرداد التكلفة الرأسمالية عبر عائد فيلم التغليف خلال 5 سنوات): عند تحويل صنف أحادي الحصة من البودرة أو الحبيبات أو الجل من كيس ساشيه مسطح رباعي اللحام إلى عبوة ستيك باك بلحام خلفي على خط إنتاج يعمل >= 2,500–4,000 ساعة/سنة → قم بنمذجة وفورات كتلة رول الفيلم الرقائقي خلال 5 سنوات (كجم/سنة) مباشرةً مقابل التكلفة الرأسمالية للماكينة، لأن خفض عرض الفيلم بنسبة 28% على خط ستيك من 6 مسارات بسرعة 240 عبوة/دقيقة يعمل 4,000 ساعة/سنة (~45.4 مليون ستيك/سنة باستخدام فيلم رقائق ألومنيوم PET/Alu/PE بوزن 100 جم/م^2) يقلل الاستهلاك السنوي للفيلم من 36,580 كجم/سنة إلى 26,340 كجم/سنة — موفراً 10,240 كجم/سنة (51,200 كجم من الفيلم العازل خلال 5 سنوات). اضرب 10,240 كجم/سنة في سعر الكيلوجرام لدى مورد الفيلم لتقييم فترة الاسترداد.
كيف يغيّر الضبط الدقيق للوزن بمحركات السيرفو، والقادوس المنشطر للغسيل، وفولاذ SUS316L، ومعايير اللحام نطاق التوريد؟
بمجرد تثبيت عرض الشاسيه وعدد المسارات (N_lanes)، فإن 30% إلى 45% من التباين في النطاق الفني بين عروض أسعار ماكينات ستيك باك المتنافسة ينشأ من أربعة أنظمة هندسية فرعية: (1) الضبط المستقل لجرعة السيرفو لكل مسار، و(2) الفك والغسيل السريع بدون أدوات، و(3) نوع المعدن الملامس للمنتج (SUS316L مقابل SUS304)، و(4) التحقق الدولي من سلامة اللحام والامتثال للمواد الملامسة للأغذية. استكشف المواصفات الأساسية للأجهزة حسب طبيعة المنتج في دليل ماكينات تعبئة البودرة في ستيك باك وساشيه متعددة المسارات ودليل ماكينات السوائل والصلصات في ستيك باك وساشيه، ولأصناف القهوة راجع دليل ماكينات تعبئة القهوة.
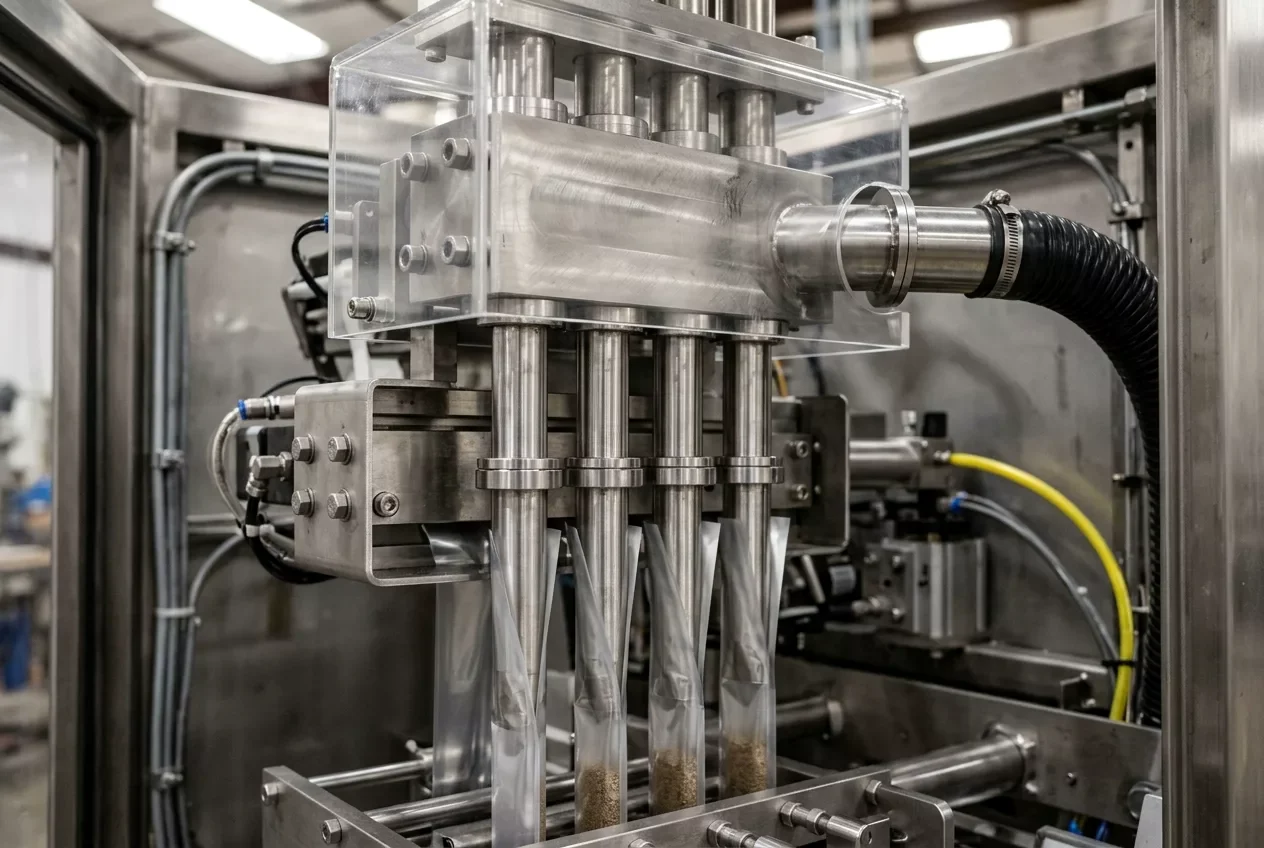
| النظام الهندسي الفرعي أو المعيار | نطاق الأجهزة والمواصفات الفنية | العائد التشغيلي ووظيفة الامتثال | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| ضبط الوزن المستقل لكل مسار بمحرك سيرفو للبريمة (مع حلقة تغذية راجعة من ميزان مراجعة متعدد المسارات) | محرك سيرفو لا تلامسي مخصص + مخفض تروس كوكبي لكل مسار (6–16 مساراً)، مقترن بميزان مراجعة خطي متعدد المسارات للعينات أو لفحص 100% من الإنتاج | يستبدل عمود البريمة المشترك ذي السلسلة/التروس بمحركات سيرفو مستقلة لكل مسار؛ ويعدل دورات البريمة لكل مسار تلقائياً بناءً على قراءات الجرام من ميزان المراجعة اللاحق | نمط العطل: انحراف وزن البريمات الطرفية بنسبة 4%–8% أقل أو أكثر من المسارات الوسطى بسبب تدرج ضغط عمود المسحوق داخل القادوس، مما يضطر المشغلين إلى زيادة التعبئة في جميع المسارات لتجاوز حدود الخطأ الأقصى المسموح به في NIST Handbook 133 / OIML R 61. الوقاية: اطلب محركات سيرفو مستقلة للبريمة في كل مسار مع تغذية راجعة مغلقة من ميزان المراجعة لخفض هدر التعبئة الزائدة من ±3.5% إلى ±0.8%–1.2%. |
| قادوس منشطر يفتح بدون أدوات / عربة بريمات سيرفو منزلقة أفقياً ودائرة غسيل مكاني CIP للسوائل | قادوس منشطر بمشابك سريعة الفك (Tri-clamp) أو عربة تلقيم منزلقة على قضبان خطية أفقية (4–16 مساراً)، أو موزع غسيل وتعقيم مكاني CIP/SIP أوتوماتيكي | قادوس نصفي بمشابك أو عربة بريمات أفقية بمحرك تكشف جميع البريمات والأنابيب عند مستوى الصدر بدون مفاتيح ربط | نمط العطل: توقفات تغيير صنف تمتد 180 دقيقة عندما يضطر الفنيون لفك مسامير القواديس العلوية على شاسيه بارتفاع 2,850–2,950 مم بين دفعات مسببات الحساسية أو النكهات. الوقاية: اطلب قادوساً منشطراً سريع الفك وعربة تلقيم منزلقة لإتمام الفك والتنظيف الجاف أو الرطب خلال 35–45 دقيقة. |
| شفط الغبار بالفاكيوم عند منطقة الفكوك وفوهات المكبس المانعة للتنقيط بالشفط الراجع | غطاء شفط متعدد المنافذ بالضغط السالب + فلتر HEPA (لبودرة BF) أو صمامات دوّارة هوائية بالشفط الراجع + قادوس مزدوج الجدار (لسوائل BY/LV-600X) | يلتقط سحب المسحوق المتطاير (الجزيئات الناعمة <75 ميكرون) فوق فكوك اللحام العرضي أو يسحب خيوط الجل اللزج لمسافة 2–4 مم داخل طرف الفوهة عند نهاية الشوط | نمط العطل: ترسب غبار المسحوق أو خيوط السكر والزيت اللزجة على طبقة اللحام الداخلية، مما يسبب قنوات تسريب دقيقة تجتاز الفحص البصري لكنها تنفجر تحت ضغط الشحن. الوقاية: اشترط أغطية شفط غبار بالضغط السالب مع قضبان تأيين مانعة للكهرباء الساكنة للمساحيق وفوهات شفط راجع هوائية للسوائل الأعلى من 1,500 cP. |
| المعدن الملامس للمنتج (SUS316L مقابل SUS304) وامتثال البوليمرات الملامسة للأغذية (FDA 21 CFR 177.1520 / EU 10/2011) | قواديس وبريمات وأسطوانات مضخات وأنابيب تشكيل ملامسة للمنتج من فولاذ SUS316L المعتمد (مصقول كهربائياً بخشونة Ra <= 0.4–0.8 um) مع شهادات مصنع المعدن EN 10204 3.1 | يجمع بين فولاذ SUS316L السبائكي المحتوي على الموليبدينوم المقاوم للتآكل ورول فيلم تطابق طبقة لحامه الداخلية من البولي أوليفين (LLDPE / mLLDPE / CPP) معيار FDA 21 CFR 177.1520 وEU 10/2011 (حد الهجرة الكلي 10 mg/dm2) | نمط العطل: تآكل نقري بفعل الكلوريدات في أسطوانات المكابس القياسية المصنوعة من SUS304 بسبب الصلصات الحمضية أو المالحة (pH < 4.5 مثل الكاتشب وصلصة الصويا وجل الإلكتروليت) أو الرسوب في تدقيق الهجرة الكيميائية للفيلم غير المعتمد. الوقاية: اطلب شهادات معدن SUS316L (EN 10204 3.1) لجميع الأجزاء المبللة وإقرارات المطابقة (DoC) للفيلم وفق FDA 21 CFR 177.1520 / EU 10/2011. |
| سلامة اللحام وحزمة التحقق في اختبار القبول FAT (ASTM F88 / F1921 / F1140 وISO 11607-2 IQ/OQ/PQ) | تحقق معاير من ضغط وحرارة وزمن تلامس الفكوك، وسحب عينات FAT مفصولة لكل مسار (من المسار 1 إلى المسار N)، وأي وثائق تأهيل يحددها المشتري للخطوط الدوائية والمكملات الغذائية | يتحقق من قوة الالتصاق الساخن للحام السفلي المنصهر (ASTM F1921)، وقوة تقشير الشريط بعد التبريد (ASTM F88 عند سرعة 200–300 مم/دقيقة)، وضغط الانفجار والزحف الداخلي للعبوة الكاملة (ASTM F1140 / F2054) | نمط العطل: انفجار تقاطع T ذي 4 طبقات في اللحام الخلفي للمسارات الوسطى أثناء الشحن الجوي على ارتفاعات عالية أو انفصال اللحام الساخن تحت الجرعات الثقيلة الساقطة. الوقاية: أدرج حدود قبول التقشير ASTM F88 والانفجار ASTM F1140 لكل مسار على حدة مباشرةً في أمر الشراء وتحقق منها على فيلم الإنتاج الفعلي أثناء اختبار العينات واختبار القبول FAT. |
قاعدة هندسية عملية (عتبة تكرار الغسيل للقادوس المنشطر وعربة البريمات المنزلقة): إذا كان تنظيف المنتج أو تبديل النكهة أو تطهير مسببات الحساسية يتم >= 1 مرة/يوم (>= 250 غسلة/سنة) على خط ستيك متعدد المسارات للبودرة أو المعاجين اللزجة → فاطلب قادوساً منشطراً يفتح بدون أدوات أو عربة بريمات سيرفو منزلقة أفقياً بدلاً من القادوس العلوي الثابت المثبت ببراغي، لأن الوصول السريع بدون أدوات يقلص زمن الفك وإعادة التركيب للغسيل من 180 دقيقة (3.0 ساعات) إلى 35–45 دقيقة (0.67 ساعة)، مما يستعيد 580+ ساعة/سنة من الجاهزية الإنتاجية للخط (2,900+ ساعة خلال 5 سنوات).
متى تسترد أتمتة الكرتنة الثانوية تكلفتها، وما هو تفصيل التكلفة الكلية للملكية (TCO) خلال 5 سنوات؟
تشكّل ماكينة الستيك باك الأولية العبوات الفردية وتلحمها، غير أن التوزيع التجاري في متاجر التجزئة والتجارة الإلكترونية يتطلب دائماً تقريباً علب عرض معدودة بدقة (10 أو 12 أو 20 أو 30 ستيك/كرتونة) أو أكياس تجميع متعددة. ونظراً لأن العامل الواحد الذي يلتقط عبوات الستيك ويوجهها ويعدّها ويعبئها يدوياً في علب الكرتون لا يستطيع تجاوز سرعة 40–55 ستيك/دقيقة بصورة مستدامة، فإن أي ماكينة ستيك متعددة المسارات تعمل فوق 6–8 مسارات تخلق فوراً اختناقاً في التعبئة اللاحقة إذا طُلبت بمجرى تفريغ سائب بسيط.
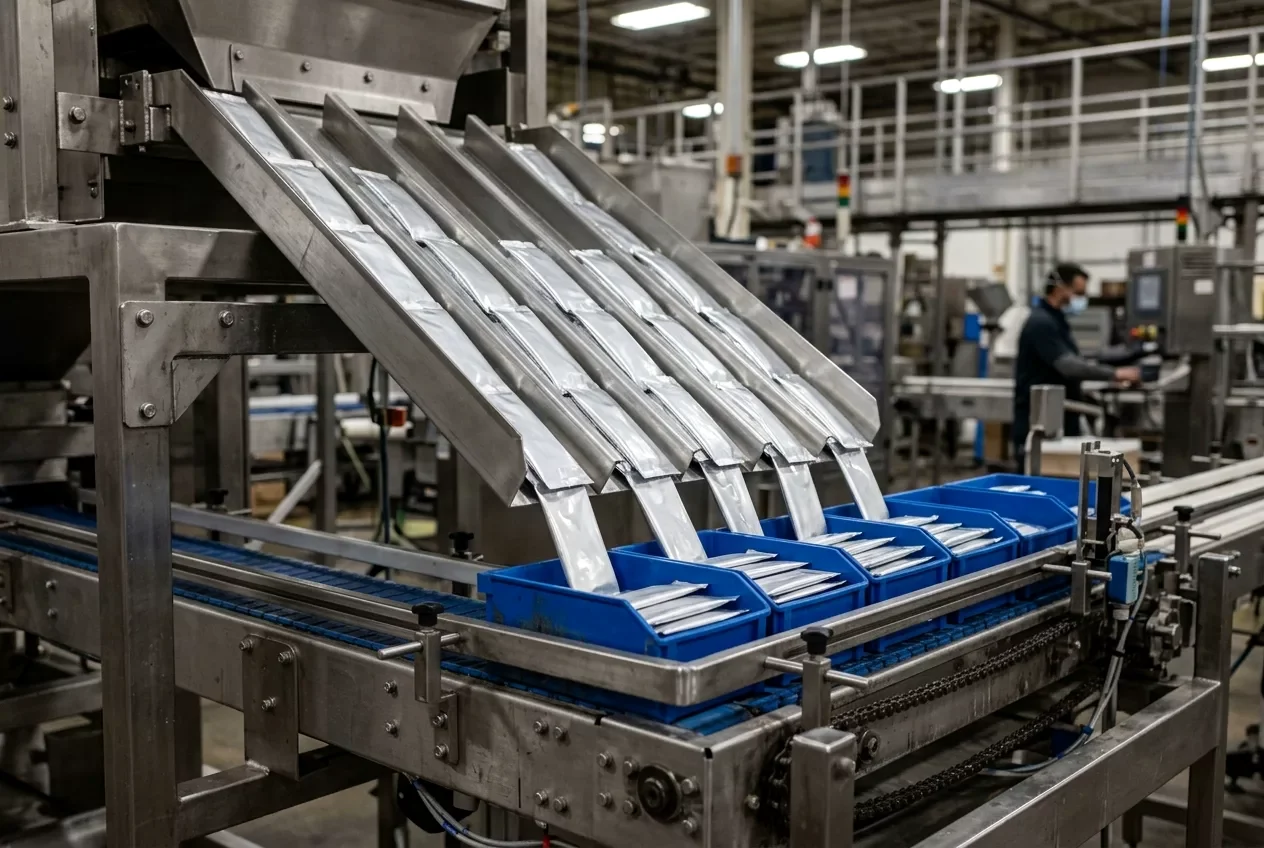
قاعدة هندسية عملية (عتبة ربط وحدة التجميع الثانوية وماكينة الكرتنة الأوتوماتيكية): إذا تجاوز إنتاج الماكينة الأولية متعددة المسارات 6–8 مسارات أو 300+ ستيك/دقيقة (أو 180–240+ ستيك/دقيقة في علب عرض تجارية بعدد دقيق 10–30 ستيك) → صمّم واعتمد في الميزانية واجهة مجمّع السيرفو الثانوي وماكينة الكرتنة الأفقية المتقطعة/المستمرة (مثل تجهيز كرتنة عبوات الستيك باك أو فئة التحميل العلوي TL6 / Sigpack TTM) قبل طلب الماكينة الأساسية، لأن التعبئة اليدوية في علب العرض فوق سرعة 300 ستيك/دقيقة تتطلب 4–6 عمال لكل وردية (8–12 عاملاً / 16,000–24,000 ساعة عمل/سنة عبر ورديتين) وتخنق فعلياً سرعة ماكينة التعبئة الأساسية كلما تأخر العمال.
لتقييم اقتصاديات المشروع الكلية على مدى أفق إهلاك مدته 5 سنوات (20,000 ساعة بمعدل 4,000 ساعة/سنة، ورديتان/يوم)، استخدم معادلة التكلفة الكلية للملكية لخمس سنوات (TCO_5yr) وقارن بين ثلاثة تجهيزات مصنع تنتج 45.4 مليون حصة بودرة فردية مقبولة بوزن 5 جم/سنة (فئة ~189–240 عبوة/دقيقة):
- المعادلة (التكلفة الكلية لملكية الخط خلال 5 سنوات وفترة الاسترداد): TCO_5yr = C_capex_installed + 5 * [C_film_yr + C_labor_yr + C_washdown_yr + C_scrap_giveaway_yr + C_energy_spares_yr]، وPayback (months) = 12 * (Delta_CapEx / Annual_Operating_Savings).
- مثال تطبيقي (وفورات الموارد خلال 5 سنوات في خط متكامل لماكينة ستيك سيرفو 6 مسارات + ماكينة كرتنة مقابل ساشيه رباعي اللحام / تعبئة يدوية): عند مقارنة الخيار أ (ماكينة ساشيه تقليدية رباعية اللحام 6 مسارات + تعبئة يدوية في علب العرض) مقابل الخيار ج (ماكينة ستيك باك سيرفو 6 مسارات مع قادوس منشطر وضبط وزن بميزان المراجعة وماكينة كرتنة أفقية أوتوماتيكية) لإنتاج 45.4 مليون حصة/سنة (4,000 ساعة/سنة): يوفر الخيار ج 10,240 كجم/سنة من رول فيلم PET/Alu/PE (عرض شريط أضيق بنسبة 28%: 58 مم مقابل 80.5 مم/مسار بوزن 100 جم/م^2، أي 51,200 كجم خلال 5 سنوات)، و7 موظفين بدوام كامل (14,000 ساعة عمل مباشر/سنة عبر ورديتين، بتقليص الطاقم من 5 عمال/وردية إلى 1.5 عامل/وردية)، و420–580 ساعة/سنة من توقفات الغسيل اليومية (250 عملية تنظيف/سنة × 1.68–2.33 ساعة موفرة لكل فك)، و5,220 كجم/سنة من هدر التعبئة الزائدة للبودرة الفعالة زائداً 567,500 ستيك/سنة من تالف تسريب اللحام (بخفض التعبئة الزائدة من ±3.2% إلى ±0.9% والعبوات المسربة من 1.6% إلى 0.35%). اضرب هذه الوفورات المادية السنوية في سعر كيلوجرام الفيلم وأجر العامل وتكلفة ساعة الخط وسعر كيلوجرام المسحوق في مصنعك لحساب أشهر الاسترداد بدقة.
| عنصر موارد دورة الحياة (4,000 ساعة/سنة، ورديتان) | الخيار أ: ساشيه رباعي اللحام 6 مسارات + كرتنة يدوية | الخيار ب: ماكينة ستيك أساسية 6 مسارات (قادوس مثبت ببراغي، تعبئة يدوية) | الخيار ج: ستيك سيرفو 6 مسارات (قادوس منشطر + ضبط وزن) + كرتنة أوتوماتيكية | نمط العطل السائد لتسرب التكلفة والوقاية الهندسية |
|---|---|---|---|---|
| 1. نطاق المعدات المركّبة (الماكينة، التلقيم، الكرتنة، الشحن، اختبار FAT والتشغيل) | ماكينة ساشيه أساسية رباعية اللحام 6 مسارات + طاولات تعبئة يدوية | ماكينة ستيك أساسية 6 مسارات (عمود بريمة مشترك، قادوس ببراغي) + طاولات تعبئة يدوية | ماكينة ستيك سيرفو 6 مسارات (ضبط لكل مسار + قادوس منشطر) + مجمّع دلاء سيرفو + ماكينة كرتنة أفقية + اختبار FAT | نمط العطل: رصد ميزانية الماكينة الأساسية تسليم المصنع EXW فقط وإغفال المحول الكهربائي ومجفف الهواء والمغذي العلوي والتحقق في اختبار FAT. الوقاية: فصّل المغذي العلوي والمرافق والشحن والتركيب والتدريب وقطع غيار التآكل لمدة 12 شهراً. |
| 2. استهلاك رول الفيلم الرقائقي خلال 5 سنوات (PET/Alu/PE بوزن 100 جم/م2) | 182,900 كجم خلال 5 سنوات (36,580 كجم/سنة عند عرض شريط 80.5 مم/مسار) | 131,700 كجم خلال 5 سنوات (26,340 كجم/سنة عند شريط ستيك 58.0 مم/مسار؛ يوفر 51,200 كجم مقابل الساشيه الرباعي) | 131,700 كجم خلال 5 سنوات (26,340 كجم/سنة عند شريط ستيك 58.0 مم/مسار؛ خفض كتلة الفيلم بنسبة 28.0%) | نمط العطل: استهلاك هوامش اللحام المحيطية الزائدة في الساشيه المسطح لـ 28%–35% أكثر من رقائق الألومنيوم لكل جرعة على مدى 20,000 ساعة. الوقاية: حوّل المساحيق والجل أحادي الحصة إلى الهندسة الأنبوبية للستيك ذي اللحام الخلفي (تحسين W_master). |
| 3. زمن التوقف للغسيل وتغيير المقاسات خلال 5 سنوات (250 تبديلاً/سنة) | 3,025 ساعة خلال 5 سنوات (145 دقيقة / 2.42 ساعة فك ببراغي = 605 ساعات/سنة) | 3,750 ساعة خلال 5 سنوات (180 دقيقة / 3.00 ساعات فك بريمات متعددة ببراغي = 750 ساعة/سنة) | 835 ساعة خلال 5 سنوات (40 دقيقة / 0.67 ساعة فك قادوس منشطر بدون أدوات = 167 ساعة/سنة؛ يوفر 2,915 ساعة مقابل الخيار ب) | نمط العطل: فك موزعات البريمات العلوية متعددة المسارات بمفاتيح الربط يستغرق 3 ساعات لكل تبديل نكهة أو مسبب حساسية. الوقاية: اطلب قواديس منشطرة بدون أدوات أو عربات بريمات منزلقة أفقياً عند التنظيف >=1 مرة/يوم. |
| 4. عمالة التشغيل المباشر والكرتنة اليدوية خلال 5 سنوات (ورديتان، 4,000 ساعة/سنة) | 100,000 ساعة عمل خلال 5 سنوات (5 عمال/وردية: مشغل ماكينة واحد + 4 عمال تعبئة علب = 10 موظفين عبر ورديتين) | 100,000 ساعة عمل خلال 5 سنوات (5 عمال/وردية: التقاط وتعبئة يدوية لـ 240 ستيك/دقيقة = 10 موظفين) | 30,000–40,000 ساعة عمل خلال 5 سنوات (1.5–2 مشغل/وردية لإدارة الخط المتكامل للستيك والكرتنة؛ يوفر 60,000–70,000 ساعة عمل) | نمط العطل: العد اليدوي والتعبئة في علب فوق سرعة 180–240 ستيك/دقيقة يتطلب 4–6 عمال/وردية ويبطئ سرعة ماكينة التعبئة الأساسية. الوقاية: ادمج مجمّع دلاء سيرفو مفهرساً وماكينة كرتنة أفقية أوتوماتيكية منذ التصميم الأولي للخط. |
| 5. هدر التعبئة الزائدة للبودرة وتالف تسريب اللحام خلال 5 سنوات (جرعة 5 جم عبر 227 مليون حصة) | 36,320 كجم تعبئة بودرة زائدة (±3.2% انحراف إدارة مشتركة) + 3.63 مليون ستيك مسرب (1.6% نسبة رفض لحام) | 34,050 كجم تعبئة بودرة زائدة (±3.0% انحراف عمود بريمة مشترك) + 3.41 مليون ستيك مسرب (1.5% لحامات ملوثة بالغبار) | 10,215 كجم تعبئة بودرة زائدة (±0.9% ضبط سيرفو لكل مسار مع ميزان المراجعة) + 794,500 ستيك مسرب (0.35% فاقد مع غطاء شفط الغبار) | نمط العطل: انحراف الوزن الناتج عن عمود البريمة المشترك وتراكم الغبار المتطاير على فكوك اللحام العرضي مما يسبب خسارة مشتركة للمنتج بنسبة 3%–5%. الوقاية: اجمع بين محركات سيرفو مستقلة للبريمات + تغذية راجعة من ميزان المراجعة مع غطاء شفط غبار بالضغط السالب عند الفكوك. |
| 6. الطاقة والهواء المضغوط وقطع غيار التآكل خلال 5 سنوات (السكاكين، السخانات، التفلون PTFE، الموانع) | 6.0 kW كهرباء + 600 NL/min هواء جاف؛ قضبان لحام جانبي/عرضي وسكاكين تقطيع | 6.0 kW كهرباء + 500 NL/min هواء جاف؛ تفلون PTFE لياقات التشكيل، وشفرات التقطيع، وخراطيش السخانات | 9.5 kW كهرباء مشتركة للماكينة الأساسية وماكينة الكرتنة + 850 NL/min هواء؛ أطقم صيانة وقائية لكل 2,000 ساعة | نمط العطل: توقف غير مخطط لمدة أسبوعين بانتظار الشحن الجوي عند تآكل شفرات التقطيع D2 أو خراطيش السخانات أو موانع الشفط الراجع. الوقاية: أدرج طقم صيانة وقائية لمدة 2,000 ساعة / 12 شهراً عبر قطع الغيار وقطع تغيير المقاسات. |
| إجمالي الوفورات المادية خلال 5 سنوات (الخيار ج مقابل الخيار أ / ب عبر 227 مليون حصة) | الخط المرجعي الأساسي للساشيه المسطح + الكرتنة اليدوية | يوفر 51,200 كجم من الفيلم العازل مقابل الخيار أ، لكنه يتضرر من 3,750 ساعة غسيل ببراغي و100,000 ساعة عمل تعبئة يدوية | يوفر 51,200 كجم فيلم + 2,190–2,915 ساعة خط + 60,000–70,000 ساعة عمل + 23,835–26,105 كجم بودرة زائدة خلال 5 سنوات | الخلاصة الحاسمة للتكلفة الكلية TCO: لا تمثل التكلفة الرأسمالية للماكينة الأولية سوى جزء بسيط من تكلفة 5 سنوات؛ إذ يتحكم عائد رول الفيلم وسرعة تنظيف القادوس المنشطر والكرتنة الأوتوماتيكية في أكثر من 85% من تكلفة دورة الحياة. |
متى لا تتناسب ميزانية ماكينة ستيك باك متعددة المسارات مع مشروع التغليف الخاص بك؟
تحقق أنظمة ستيك باك متعددة المسارات عائداً مرتفعاً على الاستثمار عند تشغيل عروض ضيقة قياسية (17–65 مم، وحتى 105 مم على الشاسيهات العريضة) بكميات مستدامة عبر الورديات. قيّم عائلة ماكينات بديلة من LINEVO ونموذج تكلفة مختلفاً إذا كان مشروعك ينطبق عليه أي من هذه الحدود الفيزيائية:
- أكياس الساشيه المسطحة العريضة ثلاثية أو رباعية اللحام (بعرض 50–125 مم) أو الأكياس المشكلة بكونتور خاص: إذا كانت علامتك التجارية تتطلب واجهة عرض أمامية عريضة أو مسحة تجميل مبللة أو كيس صلصة مسطحاً ملحوماً من أربع حواف (LV-400F / 680F / 980F أو LV-500SF / 700SF / 980SF أو LV-400Y / 680Y / 980Y أو LV-500SY / 700SY / 980SY)، فاستخدم صفحة عائلة ماكينات تعبئة الساشيه ودليل تكلفة ماكينة تعبئة الساشيه.
- التغييرات المتكررة في عرض الستيك عبر دفعات يومية قصيرة (<50,000 ستيك/صنف عبر 4+ عروض مسطحة مختلفة): بينما يتغير طول الستيك (L_stick، 50–150 مم) خلال ثوانٍ عبر شاشة السيرفو HMI، فإن تغيير العرض المسطح للستيك (W_stick) يتطلب استبدال جميع ياقات/أنابيب التشكيل البالغ عددها N_lanes وإعادة ضبط مواضع شفرات التقطيع. وحّد أصنافك على عرض أو عرضين مسطحين، أو قيّم ماكينات التشكيل والتعبئة واللحام الرأسي (VFFS) أحادية المسار.
- أكياس دوي باك القائمة القابلة لإعادة الإغلاق أو المزودة بسحّاب (Zipper) أو فوهة زاوية/وسطية: تنتمي الأكياس الجاهزة متعددة الحصص (50 جم–2.5 كجم) إلى الماكينات الدوّارة ذات 8 محطات؛ راجع ماكينات تعبئة الأكياس الجاهزة ودليل تكلفة ماكينة تعبئة الأكياس الجاهزة.
- البرطمانات أو الزجاجات أو العلب الصلبة التي تتطلب وضع ملصقات تجارية: لتعبئة الحاويات الصلبة ووضع الليبل عليها، راجع ماكينات تعبئة السوائل والمعاجين وماكينات وضع الملصقات (الليبل) ودليل تكلفة ماكينات الليبل.
الأسئلة الشائعة حول تكلفة ماكينة تعبئة ستيك باك والعائد على الاستثمار
ما الذي يتغير في النطاق الميكانيكي بين ماكينة ستيك باك ذات 4 مسارات وماكينة ذات 10 مسارات؟
تستخدم ماكينة ستيك باك السيرفو متوسطة السرعة ذات 4 إلى 6 مسارات (فئة رول 400–680 مم؛ اختر سلسلة LINEVO حسب طريقة التلقيم وشكل اللحام) شاسيهاً مدمجاً مع 4–6 ياقات تشكيل وأكواب حجمية أو بريمات سيرفو أو مضخات مكبسية للسوائل تفرغ في مجرى أو سير ناقل أساسي. أما الانتقال إلى نظام عالي السرعة من 8 إلى 12 مساراً (فئة رول 680–980 مم) فيتطلب شاسيهاً مقوى أعرض، وضبطاً مستقلاً للوزن بمحرك سيرفو للبريمة لكل مسار، وقواديس منشطرة بدون أدوات أو عربات تلقيم منزلقة، وشفط غبار بالفاكيوم، وترميزاً بالليزر عريض المجال، وعادةً مجمّع دلاء متزامناً يغذي ماكينة كرتنة أفقية أوتوماتيكية.
كم يوفر الستيك باك من رول الفيلم الرقائقي مقارنةً بكيس الساشيه رباعي اللحام؟
نظراً لأن عبوة الستيك باك الأنبوبية تستخدم لحاماً خلفياً طولياً ضيقاً واحداً (W_fin,overlap = 10–14 mm) بدلاً من لحامين جانبيين عريضين حول محيط مسطح، فإن عرض تقطيع الرول الأم W_master = N_lanes [2(W_stick + C_gusset) + W_fin,overlap] + 2*E_trim يكون أضيق بنسبة 25%–35% لنفس حجم التعبئة. وعلى خط من 6 مسارات بسرعة 240 عبوة/دقيقة يعمل 4,000 ساعة/سنة (45.4 مليون ستيك/سنة من رقائق PET/Alu/PE بوزن 100 g/m2)، يوفر خفض الفيلم الرقائقي بنسبة 28% نحو 10,240 كجم من رول الفيلم العازل سنوياً (51,200 كجم خلال 5 سنوات).
لماذا يجب حساب عدد المسارات عند 40–55 دورة/دقيقة/مسار وكفاءة 75%–82% OEE بدلاً من 80 دورة/دقيقة؟
تعكس سرعات الذروة البالغة 70–80 دورة/دقيقة التشغيل الميكانيكي الجاف أو تعبئة السكر حر التدفق في ظروف مختبرية مثالية. وعند تلقيم المساحيق المثيرة للغبار (التي تتطلب زمن استقرار وتفريغ هواء وشفط غبار) أو الجل اللزج (الذي يتطلب توقف شفط راجع عند القطع وتبريد الالتصاق الساخن للحام السفلي المنصهر وفق ASTM F1921)، يعمل الإنتاج المستدام عند 40–55 دورة/دقيقة/مسار على شاسيهات السيرفو عالية السرعة (أو 25–35 دورة/دقيقة على الشاسيهات القياسية 20–40 cpm) بكفاءة 75%–82% OEE شاملة وصلات الرول والغسيل.
متى يستحق القادوس المنشطر بدون أدوات أو موزع البريمات السيرفو المنزلق إضافته في المواصفات؟
كلما تطلب جدول الإنتاج التنظيف أو تبديل النكهات أو تطهير مسببات الحساسية مرة واحدة يومياً أو أكثر (>= 1 تبديل/يوم). ففك مسامير القادوس العلوي الثابت وسحب 6–12 بريمة من الأعلى يستغرق ~180 دقيقة لكل غسلة، بينما يقلل القادوس المنشطر بدون أدوات أو عربة البريمات المنزلقة أفقياً زمن الفك وإعادة التركيب إلى 35–45 دقيقة — مستعيداً أكثر من ساعتين من الإنتاج الفعلي يومياً (580+ ساعة/سنة).
عند أي عدد مسارات أو سرعة نحتاج إلى مجمّع أوتوماتيكي وماكينة كرتنة من الستيك إلى الكرتونة؟
خطّط واعتمد في الميزانية نظام نقل وتجميع دلاء أوتوماتيكياً وماكينة كرتنة أفقية متى تجاوز إنتاج الماكينة الأولية 6–8 مسارات أو 300+ ستيك/دقيقة (أو 180–240+ ستيك/دقيقة في علب عرض بعدد دقيق 10/20/30 ستيك). ففوق هذه السرعة، يتطلب الالتقاط اليدوي وتعبئة العلب 4–6 عمال لكل وردية (8–12 موظفاً بدوام كامل عبر ورديتين) ويقيد فيزيائياً سرعة ماكينة الستيك باك الأولية.
المصادر
تغطي معايير ماكينات LINEVO وفئات الشاسيه وحدود الخدمة في هذا الدليل ماكينات ستيك باك لدينا (سلسلة البريمة الحلزونية للبودرة LV-400BF / 680BF / 980BF، وسلسلة الأكواب الحجمية للحبيبات LV-400BK / 680BK / 980BK، وسلسلة مضخات السوائل LV-400BY / 680BY / 980BY، وتجهيزات المعاجين اللزجة LV-600X التي تمتد من 2–16 مساراً، وعروض ستيك نهائية 20–105 مم، وأطوال ستيك 50–150 مم، وأقصى عروض رول رئيسي 400 / 680 / 980 مم، وسرعة مرجعية 20–40 قطعة/دقيقة، وقدرة 4.5–7.5 kW، ووزن 500–800 كجم)، وتجهيز كرتنة عبوات الستيك باك، وأدلة تطبيقات البودرة متعددة المسارات وتطبيقات السوائل والصلصات، وبرامج اختبار العينات والتركيب والتدريب وقطع الغيار.
تستند المعايير المرجعية الصناعية لفئات المسارات وتدرج عرض الفيلم وبروتوكولات الاختبار الدولية إلى Syntegon (منصة ستيك باك متعددة المسارات Sigpack RA حتى 10+ مسارات / 1,000 ستيك/دقيقة، وماكينات التعبئة الرأسية SVI، وأنظمة التغليف الثانوي Sigpack HCM / TTM)؛ وMarchesini Group (سلاسل Corima وSchmucker Tube, Tube-S & MT / MSP عبر 2–16+ مساراً)؛ وMespack (MS Series — MS600 / MS1000 / MS1200 لعروض رول 600–1,200 مم و1–18+ مساراً)؛ وViking Masek (ST400 بعرض رول 400 مم / 2–10 مسارات، وST560 / ST600 بعرض رول 560–600 مم / 2–14 مساراً، وST800 بعرض رول 800 مم / 2–20 مساراً، وST1200 بعرض رول 1,200 مم / حتى 20 مساراً)؛ وMatrix (ماكينة VFFS المستمرة Morpheus وماكينة الكرتنة الأفقية علوية التحميل INVpack BY300 / SP600 / SP900 / SP1200 / PH600 / TL6 بسرعة 60 كرتونة/دقيقة)؛ وIMA Group (STICK 360 / STICK 720)؛ ومعيار ASTM F88 / F88M (قوة تقشير لحام الحواجز المرنة عند 200–300 مم/دقيقة)؛ وASTM F1921 / F1921M (قوة الالتصاق الساخن Hot-Tack في الحالة المنصهرة)؛ وASTM F1140 / F2054 (مقاومة الانفجار الداخلي والزحف للعبوة الكاملة)؛ وISO 11607-1 / 11607-2 (التحقق من عمليات اللحام IQ/OQ/PQ)؛ وFDA 21 CFR 177.1520 (بوليمرات الأوليفين الملامسة للأغذية في الولايات المتحدة)؛ ولائحة المفوضية الأوروبية (EU) No 10/2011 (حد الهجرة الكلي 10 mg/dm2 للبلاستيك الملامس للأغذية).
ما الذي ترسله إلينا
أرسل ما لديك، وحدّد ما لم تحسمه بعد. ناقش تطبيقك مع LINEVO.
| البند | لماذا نحتاجه | مثال |
|---|---|---|
| ريولوجيا المنتج والكثافة الظاهرية أو اللزوجة والجرعة المستهدفة | يحدد اختيار بريمة السيرفو BF للبودرة أو أكواب الحبيبات BK أو مضخة المكبس بالشفط الراجع BY/LV-600X ويضبط معدن التلامس SUS304 مقابل SUS316L | الكثافة الظاهرية للبودرة (جم/سم3) ونسبة الناعم <75 ميكرون، أو لزوجة السائل (cP) ودرجة الحموضة pH عند حرارة التعبئة؛ والجرعة المستهدفة (مثل 5 جم أو 15 مل) |
| عرض الستيك النهائي (W_stick) وطوله (L_stick) ونمط اللحام | يحسب عرض تقطيع الرول الأم W_master وعدد ياقات/أنابيب التشكيل ووفورات الفيلم الرقائقي خلال 5 سنوات مقابل الساشيه المسطح | رسم هندسي بأبعاد الستيك (مثل عرض مسطح 23 مم × طول 100 مم، لحام زعنفي 6 مم، شق فتح أو فوهة صب مشكلة) |
| بنية رول الفيلم الرقائقي وسماكته ومواصفات الامتثال الغذائي | يضبط زمن تلامس فكوك PID وأهداف لحام اختبار القبول FAT وفق ASTM F1921/F88/F1140 ويتحقق من الامتثال الغذائي FDA 21 CFR 177.1520 / EU 10/2011 | فيلم PET/Alu/LLDPE بسماكة 95 ميكرون (100 جم/م2)، أقصى قطر خارجي للرول (400–450 مم)، قطر القلب الداخلي 76 مم، ونشرة بيانات المورد |
| صافي الإنتاج السنوي/للوردية المستهدف (Y_yr) وساعات التشغيل (H_yr) | يحدد عدد المسارات النشطة N_lanes عند كفاءة واقعية 75%–82% OEE (40–55 دورة/دقيقة/مسار) ويختار فئة الشاسيه 400 أو 680 أو 980 مم | 240 ستيك سليم/دقيقة عبر ورديتين × 8 ساعات (4,000 ساعة/سنة = 45.4 مليون ستيك/سنة) |
| معدل الغسيل اليومي/تبديل مسببات الحساسية والتفاوت المستهدف لضبط الوزن | يحدد العائد على الاستثمار للقواديس المنشطرة بدون أدوات / عربات البريمات المنزلقة (فك خلال 35–45 دقيقة) وضبط السيرفو لكل مسار المرتبط بميزان المراجعة | 1–2 غسلة نكهة/مسبب حساسية يومياً؛ تفاوت تعبئة مستهدف ±1.0% مع تغذية راجعة من ميزان المراجعة الخطي |
| عدد العبوات داخل علبة العرض اللاحقة وارتفاع السقف/مرافق المصنع | يحدد حجم التجميع المتزامن بدلاء السيرفو والكرتنة الأفقية (فوق 6–8 مسارات / 300+ عبوة/دقيقة) ويتحقق من الخلوص الرأسي للسقف | 10 أو 20 أو 30 ستيك لكل علبة كرتون بالطي أو الغراء الحراري؛ الارتفاع الصافي للسقف (مم)، كهرباء 220V/380V/480V ثلاثية الطور، وهواء جاف 6 bar |