
في هذه الصفحة
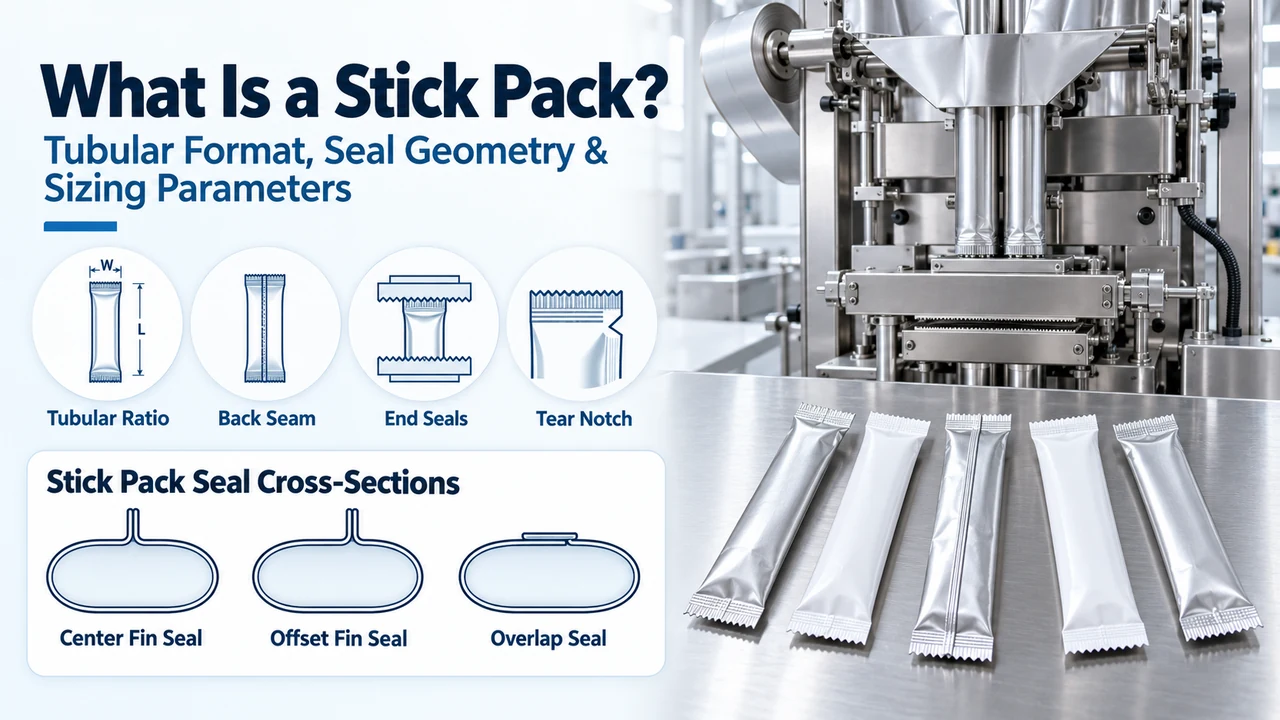
إن توصيف عبوة ستيك باك أحادية الحصة ضيقة بناءً على المظهر البصري أو وزن التعبئة وحده يؤدي إلى صغر حجم الأنبوب الداخلي، وتسربات مزمنة في اللحام، وإعادة تصنيع مكلفة لأطواق التشكيل. حدد العرض المسطح W_flat، وطول القطع الكلي L_stick، وعرض الشريط المفرود W_strip للحام الزعنفة (Fin Seal) مقابل لحام التراكب (Lap Seal)، ورقائق الحاجز (ASTM D3985 / F1249)، وهندسة الفتح قبل اعتماد معدات التعبئة أحادية المسار أو متعددة المسارات (LV-400 / LV-680 / LV-980).
إن اختيار عبوة مرنة أحادية الحصة بناءً على المظهر البصري أو الوزن بالجرام وحده — دون تثبيت عرض الشريط المفرود، وهندسة طي اللحام الخلفي، والفراغ العلوي الداخلي للأنبوب — يؤدي إلى تعليق المساحيق (Bridging)، وانفجار اللحامات العرضية، وإعادة تصنيع مكلفة لأطواق التشكيل. عبوة الستيك باك (Stick Pack أو Stickpack) هي كيس مرن أنبوبي ضيق ذو نسبة طول إلى عرض عالية (3:1 إلى 6:1) يُشكَّل من شريط فيلم مسطح حول أنبوب تشكيل عمودي، ويُلحم على طول خط خلفي طولي واحد (لحام الزعنفة / Fin Seal أو لحام التراكب / Lap Seal) ويُغلق عبر كلا الطرفين القصيرين (لحامات طرفية عرضية). ولأن هندستها الأنبوبية تلغي حواف اللحام الجانبية العريضة اليمنى واليسرى الموجودة في الأكياس المسطحة، فإن عبوة الستيك باك تقلل استهلاك الفيلم المرن بنسبة 30% إلى 45% مقارنةً بكيس ساشيه رباعي اللحامات بنفس الجرعة. عبر هياكل آلات الستيك باك متعددة المسارات لدينا (LV-400BF / BK / BY وLV-680BF / BK / BY وLV-980BF / BK / BY وLV-600X التي تغطي عروضاً مسطحة 20–105 مم وأطوال قطع 50–150 مم)، استخدم مصفوفات الأشكال، ومعادلات عرض الشريط المفرود (W_strip = 2W_flat + 2W_fin)، ومعايير الحاجز ASTM، وسجل التكلفة الإجمالية للملكية (TCO) لمدة 5 سنوات أدناه لتوصيف مخطط عبوة الستيك النهائية قبل اختبارات القبول في المصنع (FAT).
| معيار العبوة | خط الأساس الهندسي القياسي أو مواصفة المشتري | لماذا يتحكم في أداء العبوة النهائية وعدة التشكيل |
|---|---|---|
| هندسة العبوة ونسبة الأبعاد (R_LW) | أسطوانة أنبوبية مسطحة عند الطرفين؛ نسبة الطول إلى العرض R_LW = L_stick / W_flat بين 2.5:1 و6.5:1 (عادةً 3.0:1–5.5:1) | تتيح الصب المباشر بيد واحدة في أعناق زجاجات المياه الضيقة 24–28 مم أو عصر الجل بيد واحدة مع أدنى حد من البقايا العالقة |
| العرض المسطح (W_flat) وطول القطع (L_stick) | 17–35 مم عرض ستيك التجزئة القياسي (20–65 مم على LV-400، و20–85 مم على LV-680، و20–105 مم على LV-980)؛ 50–150 مم طول القطع الكلي شاملاً لحامات الأطراف | يتحدد W_flat ميكانيكياً بواسطة طوق التشكيل المُشغَّل ومحيط الأنبوب العمودي؛ بينما يُضبط L_stick إلكترونياً عبر تسجيل سحب الفيلم بمحرك سيرفو |
| اللحام الطولي الخلفي (الزعنفة مقابل التراكب) | لحام زعنفة (Fin Seal) وسطي أو مزاح (ارتباط داخلي-داخلي، سماحية 2W_fin = 10–14 مم) مقابل لحام تراكب مسطح (Lap Seal) (ارتباط داخلي-خارجي، سماحية W_lap = 5–8 مم) | يحدد عرض الشريط المفرود W_strip، وملف طي كتف التشكيل، واستمرارية التصميم المطبوع بزاوية 360° على الوجه الخلفي، وما إذا كانت الطبقة الخارجية القابلة للحام الحراري إلزامية |
| عرض الشريط المقصوص المفرود (W_strip) | W_strip_fin = 2W_flat + 2W_fin (لحام الزعنفة) أو W_strip_lap = 2W_flat + W_lap (لحام التراكب)؛ عرض الرول الأم W_web = N_lanes W_strip + 2W_trim | يضبط تباعد سكاكين التقطيع الطولي الدوارة، وعرض رول الفيلم الرئيسي (فئة هيكل 400 أو 680 أو 980 مم)، ووفر مساحة الرول بنسبة 30–45% مقارنة بالساشيه رباعي اللحام |
| اللحامات العرضية الطرفية وتقاطع حرف T | لحامات عرضية أفقية علوية وسفلية (عرض شريط 5–10 مم لكل طرف) مع نقوش مستقيمة أو مسننة أو بارزة تضغط تقاطع اللحام الخلفي المكون من 4 طبقات | يجب أن تجتاز اختبار التقشير ASTM F88 (>=12–25 N/15 mm)، والالتصاق الساخن ASTM F1921، والانفجار/الزحف ASTM F1140، وفحص التسرب بفقاعات التفريغ ASTM D3078 |
| رقائق الحاجز ومعامل الاحتكاك COF (ASTM D3985 / F1249 / D1894) | فيلم متعدد الطبقات بسمك 60–100 μm (PET/AL/LLDPE أو PET/VMPET/PE أو Paper/AL/PE؛ طبقة لحام متوافقة مع FDA 21 CFR 177.1520)؛ معامل احتكاك حركي داخلي μ_k = 0.15–0.28 | يحمي عبوات الستيك ذات النسبة العالية للسطح إلى الحجم من التكتل بالرطوبة (معدل نفاذية بخار الماء WVTR وفق ASTM F1249) والأكسدة (OTR وفق ASTM D3985) مع منع توقف السحب على طوق التشكيل |
| عدة الفتح وتشكيل الحواف | شق تمزيق ميكانيكي على شكل V، أو شق ماسي/طولي، أو حز بالليزر CO2 عبر طبقة PET الخارجية (ASTM D1922)، أو أسنان متعرجة (Zigzag)، أو فوهة صب مقطوعة بقالب على شكل عنق زجاجة | يتحكم في قوة بدء التمزيق (20–60 gf مقابل >150 gf بدون شق) ويمنع اندفاع السائل المفاجئ أو الحواف المعدنية الخشنة عند فتح الطرف العلوي |
| توزيع منصات LINEVO (1–16+ مساراً) | بنية أحادية المسار تُراجع عند الحاجة لتغييرات متكررة في العرض؛ ومنصات متعددة المسارات LV-400 / 680 / 980 (BF / BK / BY) وLV-600X لإنتاجية 80–640+ ستيك/دقيقة | يطابق شكل العبوة وحجم إنتاج الوردية مع آلات التعبئة العمودية أحادية الطوق، أو آلات الستيك متعددة المسارات ذات التقطيع الدوار، أو آلات الساشيه المسطح (LV-400F / 500SF) |
ما الذي يجعل العبوة المرنة عبوة ستيك باك—وكيف تقارن بأكياس الساشيه المسطحة عبر منصات LINEVO؟
في هندسة التغليف المرن، تُعرَّف عبوة الستيك باك (Stick Pack) (التي يُبحث عنها غالباً باسم stickpack أو تغليف الستيك أو الكيس الأنبوبي أحادي الحصة) من خلال هندسة التشكيل الأسطوانية ثلاثية الأبعاد وبنية الإغلاق ذات اللحامات الثلاثة. على عكس كيس الساشيه المسطح الذي يجمع طبقات الفيلم المسطحة على طول ثلاث أو أربع حواف محيطية خارجية، تبدأ عبوة الستيك باك كشريط مستمر ضيق من الرقائق المرنة (W_strip = 40–140 مم عادةً)، يلتف حول أنبوب تشكيل أسطواني عمودي من الفولاذ المقاوم للصدأ فوق طوق تشكيل دقيق، ويُلحم طولياً على الوجه الخلفي (لحام خلفي واحد)، ويتلقى جرعة معايرة من المسحوق أو الحبيبات أو السائل أو الجل عبر الأنبوب المجوف، ثم يُلحم ويُقطع أفقياً عبر القمة والقاع (لحامان طرفيان عرضيان).
نظراً لأن كتيبات موردي الأفلام تطلق أحياناً على عبوة الستيك باك اسم «كيس وسادة ثلاثي اللحام» بينما تطلق على الكيس المسطح المطوي اسم «ساشيه ثلاثي اللحام»، يجب أن تميز المواصفات الهندسية بين البنى الأربع المتنافسة للعبوات أحادية الحصة قبل الاختيار بين المعدات المدمجة أحادية المسار، وعائلة آلات الستيك باك متعددة المسارات من LINEVO (LV-400 / LV-680 / LV-980 BF, BK, BY وLV-600X)، وعائلة آلات تعبئة الساشيه المسطح (LV-400F / 680F / 980F وLV-500SF / 700SF / 980SF / LV-450X). توضح المصفوفة أدناه الهندسة الإنشائية لكل شكل، وبنية الآلة وسلاسل LINEVO المدعومة، ونمط الفشل الميداني السائد.
| شكل العبوة وتوزيع اللحام | العرض النهائي ونسبة الأبعاد وهندسة الشريط | منصة آلة LINEVO الأساسية (1–16 مساراً) | المنتج الأنسب وبيئة الاستخدام والتفريغ | نمط الفشل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| ستيك باك أنبوبي بلحام زعنفة Fin Seal (زعنفة خلفية مطوية وسطية أو مزاحة + لحامان طرفيان) | عرض مسطح قياسي 17–65 مم (نطاق الكتالوج 20–105 مم)، طول 50–150 مم (R_LW = 3.0:1–5.5:1)؛ الشريط المفرود W_strip = 2W_flat + 2W_fin | ترتيب تشكيل أحادي المسار يُختار حسب المنتج والعبوة أو متعدد المسارات LV-400BF/BK/BY (2–4 مسارات)، وLV-680BF/BK/BY (3–10 مسارات)، وLV-980BF/BK/BY (4–16 مساراً، سرعة أساسية 20–40 قطعه/دقيقة) | القهوة سريعة الذوبان، خلطات مشروبات الإلكتروليت والترطيب، الكولاجين، البروبيوتيك، السكر المحبب، والمكملات السائلة أحادية الحصة التي تُصب في زجاجات ضيقة العنق | نمط الفشل: تسرب عبر قنوات دقيقة عند تقاطع حرف T ذي الـ 4 طبقات حيث تنتقل الزعنفة الخلفية العمودية المطوية (طبقتان) إلى اللحام الطرفي الأفقي المسطح (4 طبقات إجمالاً). الوقاية: تشغيل تسنينات مخففة أو متدرجة في فكوك اللحام العرضي، وطي الزعنفة بشكل مسطح في اتجاه ثابت، والتحقق باختبارات فقاعات التفريغ ASTM D3078 والانفجار ASTM F1140. |
| ستيك باك أنبوبي بلحام تراكب Lap Seal (لحام خلفي متراكب مسطح + لحامان طرفيان) | عرض مسطح قياسي 17–65 مم (نطاق الكتالوج 20–105 مم)، طول 50–150 مم؛ الشريط المفرود W_strip = 2W_flat + W_lap (يوفر 6–8 مم من عرض الفيلم لكل مسار مقارنة بلحام الزعنفة) | أحادية المسار أو متعددة المسارات LV-400 / LV-680 / LV-980 (BF / BK / BY) مزودة بأطواق تشكيل تراكب غير متماثلة مخصصة وتوجيه حافة الفيلم EPC بالموجات فوق الصوتية أو البصريات | أصابع القهوة (Coffee Sticks) التجارية عالية الإنتاج، والسكر، وأصابع المغذيات الدوائية التي تتطلب نصوصاً ورموز باركود متصلة بزاوية 360° على الوجه الخلفي وتوفيراً إضافياً للفيلم بنسبة 8–12% | نمط الفشل: تقشر اللحام الخلفي أو عدم الالتصاق الكامل عند تمرير رقائق قياسية ذات طبقة PET خارجية غير قابلة للحام على طوق لحام تراكب، أو عند انحراف مسار الفيلم بمقدار > ±1.0 مم. الوقاية: توصيف فيلم مبثوق مشترك أو طلاء خارجي قابل للحام الحراري (التحقق من توافق الداخلي مع الخارجي وفق ASTM F88) مع نظام توجيه حافة الفيلم ذي الحلقة المغلقة (EPC). |
| ستيك باك سوائل أو جل مشكّل / مقطوع بقالب (فوهة صب بعنق زجاجة أو زوايا دائرية) | عرض جسم 22–50 مم يستدق إلى عنق فوهة صب موجهة بعرض 6–12 مم، وطول 70–150 مم؛ يتطلب هوامش لحام أعرض حول محيط قالب القطع المشكّل | آلة تعبئة سوائل أحادية المسار أو منصات متعددة المسارات بمضخات LV-400BY / 680BY / 980BY وLV-600X للجل والمعاجين اللزجة مع قوالب قص محيطية متزامنة | جل الطاقة الرياضي، العسل، المعلقات الدوائية الفموية، السيروم التجميلي، والتوابل السائلة (الواسابي، الكاتشب) التي تُعصر مباشرة في الفم أو على البشرة | نمط الفشل: تمطط السائل اللزج المرن ('خيوط العنكبوت') وتلويثه للحام عنق الفوهة الضيق، أو انحراف سن القالب ليقطع داخل خط اللحام المحكم. الوقاية: إقران مضخات المكبس السيرفو ذات الصمام الدوار بفوهات شفط ارتدادي هوائية نشطة (2–4 مم سحب للخلف)، والحفاظ على هامش لحام >=3.0 مم خارج سكين القالب، واستخدام لحام بالموجات فوق الصوتية 20–35 kHz عند الحاجة. |
| ساشيه مسطح ثلاثي أو رباعي اللحامات (طي على شكل V + 3 لحامات، أو 4 لحامات حواف محيطية) | عرض 25–110 مم (سلسلة اللحام الثلاثي F/K/Y) أو عرض 50–125 مم (سلسلة اللحام الرباعي SF/SK/SY وLV-450X)، وطول 45–160 مم (R_LW ≈ 0.8:1–1.8:1)؛ يستهلك مساحة فيلم أكبر بنسبة 30–45% لكل جرعة مقارنة بالستيك | منصات الساشيه المسطح المخصصة في /machines/sachet-packing: LV-400F / 680F / 980F (ثلاثي اللحام) وLV-500SF / 700SF / 980SF وLV-500SY / 700SY / 980SY وLV-450X (رباعي اللحام ببكرات مزدوجة متقابلة) | الكريمات التجميلية ذات الواجهة العريضة، مسحات الكحول الطبية، المناديل المبللة، أكياس الكاتشب/الصلصة المسطحة، والمساحيق الصيدلانية التي تتطلب نصوصاً تنظيمية كثيفة متعددة اللغات | نمط الفشل: تجعد اللحامات الجانبية أو عدم اكتمال لحام الحافة السفلية عند إجبار رقائق الألومنيوم الصلبة (>=90 μm) على المرور عبر طوق ستيك أنبوبي ضيق بدلاً من بكرات اللحام المسطحة المتقابلة. الوقاية: توجيه الأكياس ذات نسبة الطول إلى العرض R_LW < 2.0:1 أو خامات الفويل الصلبة والمناديل مباشرة إلى آلات الساشيه المسطح ثلاثي أو رباعي اللحام. |
القاعدة الهندسية العملية 1 (نسبة الأبعاد الأنبوبية R_LW والصب في عنق الزجاجة مقابل حد الساشيه المسطح): إذا كانت عبوتك أحادية الحصة تتطلب عرضاً مسطحاً W_flat بين 17 مم و35 مم ونسبة طول إلى عرض R_LW = L_stick / W_flat ≥ 3.0:1 (على سبيل المثال، عبوة ستيك 23 × 100 مم بنسبة 4.35:1) بحيث يتمكن المستهلك من إدخال الطرف المفتوح مباشرة داخل عنق زجاجة مياه بقطر 24–28 مم دون انسكاب ← امنح الأولوية لعبوة ستيك باك أنبوبية بلحام خلفي على ترتيب أحادي المسار مناسب، أو منصة متعددة المسارات LV-400 / LV-680 / LV-980 (80–640+ ستيك/دقيقة) لأن الأنبوب الأسطواني يتمدد ليشكل قمعاً ذاتي التوجيه مع خفض مساحة رول الفيلم بنسبة 30–45%. وعلى العكس، إذا كانت النصوص التنظيمية الإلزامية على الواجهة الأمامية أو الحشوة الداخلية العريضة (منديل مبلل، أو لصقة جلدية، أو قناع تجميلي بحجم 15–50 مل) تفرض عرضاً ≥ 50 مم ونسبة أبعاد R_LW < 2.0:1، فوجّه المشروع إلى آلة تعبئة الساشيه المسطح ثلاثي أو رباعي اللحام (LV-400F أو LV-500SF / LV-450X).
أين تقع اللحامات في عبوة الستيك باك—وكيف تعمل أطواق التشكيل للحام الزعنفة مقابل لحام التراكب؟
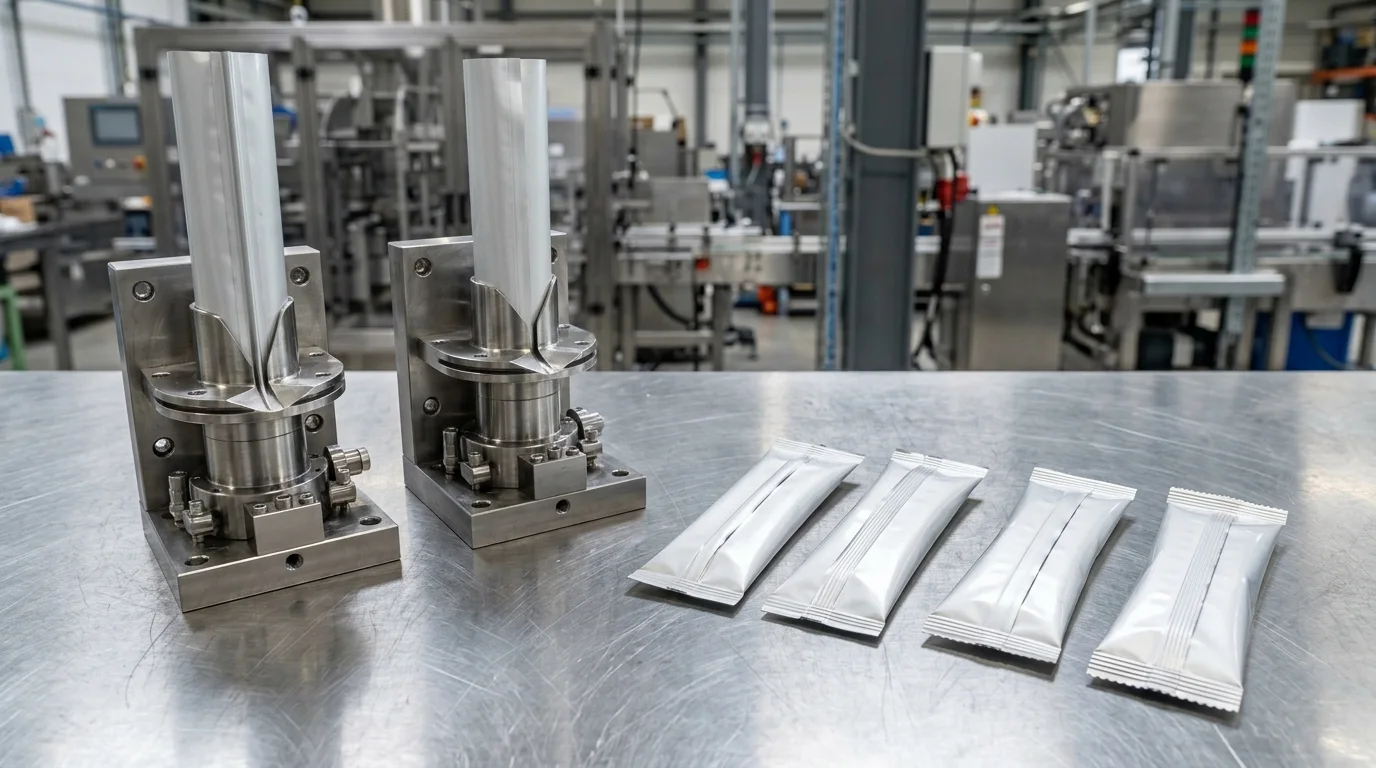
في كل عبوة ستيك باك تقليدية، تكون واجهة العرض الأمامية جداراً أسطوانياً أملس خالياً من اللحامات، بينما يمتد اللحام الطولي الخلفي عمودياً على طول اللوحة الخلفية (إما في المنتصف تماماً أو مزاحاً نحو إحدى الحافتين) ويغلق لحامان طرفيان عرضيان الحافتين القصيرتين العلوية والسفلية. ونظراً لأن اللحام الخلفي العمودي يتشكل أولاً أثناء انزلاق شريط الفيلم المقصوص فوق كتف التشكيل وحول أنبوب التعبئة العمودي — ثم يُسحق بشكل مسطح بين فكوك اللحام العرضي الأفقية — فإن التصميم الميكانيكي للحام الطولي يتحكم بشكل مباشر في كل من استهلاك عرض رول الفيلم ومعدلات التسرب في اللحام العرضي.
| المنطقة الإنشائية لعبوة الستيك باك | الهندسة الفيزيائية والسماحية النموذجية بالمليمتر | ما يجب تحديده في مخطط CAD للعبوة | نمط الفشل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| لحام الزعنفة الطولي الوسطي أو المزاح Fin Seal (ارتباط داخلي-داخلي) | تنطوي كلتا الحافتين الخارجيتين للشريط المقصوص للخارج بزاوية 90° بحيث ترتبط طبقتا اللحام الداخليتان (LLDPE / mLLDPE / CPP) وجهاً لوجه، مما يترك زعنفة مطوية بعرض 5–7 مم (سماحية الفيلم 2W_fin = 10–14 مم) تُطوى بشكل مسطح لليسار أو اليمين | عرض الزعنفة W_fin (5–7 مم)، الموقع الوسطي مقابل المزاح (مم من الحافة)، واتجاه الطي (يسار أو يمين عند النظر من الخلف) | نمط الفشل: تسرب عند درجة الـ 4 طبقات غير الملحومة ('نفق تقاطع حرف T') حيث تدخل الزعنفة العمودية المطوية (طبقتان إضافيتان) في منطقة ضغط فك اللحام العرضي الأفقي. الوقاية: توصيف تسنينات فكوك لحام عرضي مشطوفة أو مخففة مع توزيع ضغط متوازن والتحقق من سلامة العبوة بالكامل تحت اختبارات الانفجار ASTM F1140 وفقاعات التفريغ ASTM D3078. |
| لحام التراكب المسطح الطولي Lap Seal (ارتباط داخلي-خارجي) | يقوم طوق تشكيل غير متماثل بوضع الوجه الداخلي القابل للحام لإحدى الحافتين بشكل مسطح فوق السطح الخارجي للحافة المقابلة عبر منطقة تراكب بعرض 5–8 مم (سماحية 1 × W_lap = 5–8 مم)؛ مقطع لحام عرضي منتظم من طبقتين باستثناء 3 طبقات عند منطقة التراكب | عرض التراكب W_lap (5–8 مم)، وتأكيد قابلية الطبقة الخارجية المطبوعة أو الشريط الحراري للحام الحراري مع طبقة اللحام الداخلية، وتفاوت تتبع المسار بالعلامة الضوئية (±0.5 مم) | نمط الفشل: انفتاح اللحام الطولي تحت صدمة السقوط أو عدم القدرة الكاملة على اللحام عند طلب فيلم قياسي PET/AL/LLDPE (طبقة PET خارجية غير قابلة للحام) لطوق لحام تراكب. الوقاية: التحقق من قوة تقشير لحام الداخلي بالخارجي (>=10–15 N/15 mm وفق ASTM F88) في ورقة بيانات مورد الفيلم قبل تشغيل أكتاف تشكيل لحام التراكب. |
| اللحامان الطرفيان العرضيان العلوي والسفلي (اللحامات العرضية الأفقية) | فكوك أفقية مسخنة (130–195°C) أو رؤوس موجات فوق صوتية بتردد 20–35 kHz تضغط الأنبوب المسطح عبر شريط بعرض 5–10 مم عند كل طرف قصير (الطول الكلي المستهلك 2W_end = 10–20 مم) | عرض شريط اللحام الطرفي العلوي والسفلي W_end (مم)، ونمط التسنين (تسنينات طولية، أو شبكية متقاطعة، أو مسطحة بالموجات فوق الصوتية)، ومحارف دمغ رقم التشغيلة/التاريخ | نمط الفشل: احتجاز دقائق الغبار المتطايرة (<75 μm) أو قطرات/خيوط السائل داخل شريط اللحام المنصهر، مما يسبب ضعف الالتصاق الساخن (ASTM F1921) وتسرباً بطيئاً للرطوبة والأكسجين. الوقاية: تمديد أنابيب التعبئة أسفل منطقة اللحام العلوي، وإضافة شفط غبار بالتفريغ أو فوهات شفط ارتدادي هوائية، واستخدام طبقة لحام mLLDPE ذات درجة حرارة بدء انصهار منخفضة. |
| حجرة المنتج الداخلية وخلوص الفراغ العلوي Headspace (L_eff) | الجيب الأسطواني غير الملحوم بين اللحامين الطرفيين العرضيين: الطول الفعال القابل للاستخدام L_eff = L_stick - 2W_end - L_headspace، مع فراغ علوي صافٍ 12–20 مم فوق عمود المنتج المستقر | وزن التعبئة المستهدف (جم) أو الحجم (مل)، الكثافة الظاهرية/المطروقة وفق USP <616> أو اللزوجة (cP عند درجة حرارة التعبئة)، والحد الأدنى للفراغ العلوي الصافي (>=15 مم) أسفل الفك العرضي العلوي | نمط الفشل: ملء جيب الستيك بشكل زائد يتجاوز 75–80% من الطول الهندسي بحيث يلامس عمود المسحوق الساقط أو رذاذ السائل الفكوك العرضية العلوية أثناء إغلاقها (160–190°C)، مما يحرق المنتج ويفجر اللحام العلوي. الوقاية: تحجيم L_stick للحفاظ على فراغ علوي صافٍ 15–20 مم فوق حجم الجرعة غير المستقرة. |
القاعدة الهندسية العملية 2 (طوق طي لحام الزعنفة مقابل لحام التراكب وحد معامل الاحتكاك الحركي للرقائق ASTM D1894): إذا كانت رقائق الحاجز لديك تستخدم طبقة خارجية غير قابلة للحام الحراري (مثل التركيب القياسي 12 μm PET / 7–9 μm Al Foil / 50 μm LLDPE أو Paper / Al / PE) أو تُظهر معامل احتكاك حركي للسطح الداخلي (COF وفق ASTM D1894) بقيمة μ_k > 0.28 ضد الفولاذ المقاوم للصدأ ← حدد طوق تشكيل لحام زعنفة مطوية داخلي-داخلي (سماحية 2W_fin = 10–14 مم) بدلاً من طوق لحام التراكب، لأن طبقات PET الخارجية عالية الحاجز والورق لا يمكنها الاندماج حرارياً مع طبقة LLDPE الداخلية دون طبقة خارجية مبثوقة مشتركة مخصصة أو ورنيش حراري مسجل، كما أن أكتاف لحام التراكب ذات الزوايا الحادة تتطلب فيلماً منخفض السحب (μ_k = 0.15–0.25) لمنع انقطاع الشريط عبر الأنابيب متعددة المسارات. ولمقارنة كيفية اختلاف هذه الأنابيب الملحومة من الخلف عن أكياس الساشيه المسطحة ثلاثية ورباعية اللحام، راجع ما هو الساشيه وتحليلنا الهندسي لمقارنة الستيك باك مقابل الساشيه.
كيف تحسب أبعاد عبوة الستيك باك، وعرض الشريط المفرود، والحجم القابل للاستخدام، وتوفير الفيلم مقارنة بالساشيه؟
إن وزن الجرعة مثل '5 جم مسحوق' أو '10 مل جل' لا يحدد أبداً أبعاد عبوة الستيك باك بالمليمتر بمفرده. فجرعتان بوزن 5 جم من مسحوقين مختلفين في شكل الجسيمات — مثل سكر القصب البلوري الكثيف (ρ_bulk = 0.85 g/cm³) مقابل القهوة سريعة الذوبان المجففة بالرش أو خليط بروتين مصل اللبن والكولاجين الهش (ρ_bulk = 0.35–0.45 g/cm³) — تشغلان أكثر من ضعف الحجم غير المستقر داخل أنبوب عمودي ضيق. علاوة على ذلك، يجب على مهندسي التغليف تحديد كل من الأبعاد المسطحة النهائية (W_flat × L_stick) وعرض شريط الفيلم المقصوص المفرود (W_strip) المطلوب لتشكيل الأنبوب واللحام الطولي الخلفي.
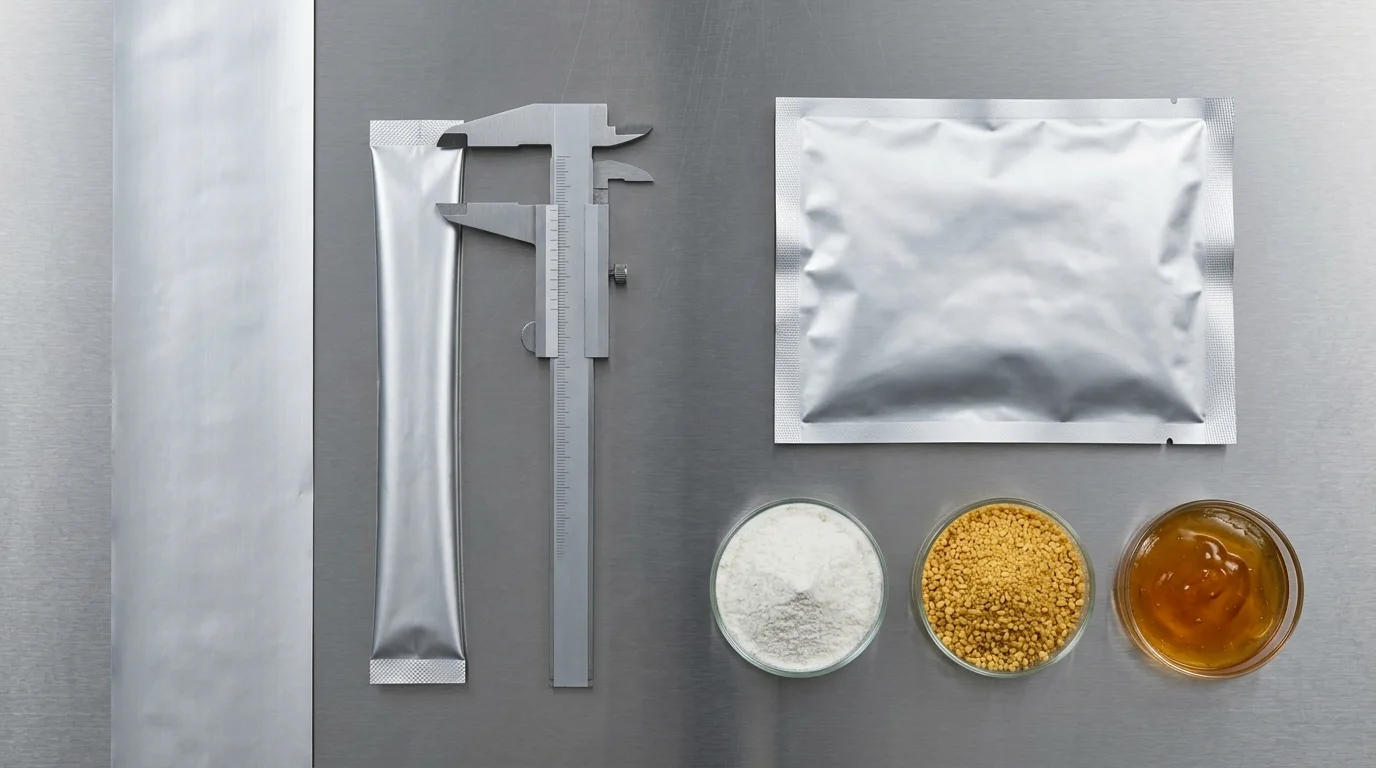
- المعادلة 1 (عرض الشريط المقصوص المفرود W_strip، وعرض الرول الأم متعدد المسارات W_web، ونسبة توفير مساحة الفيلم % مقارنة بالساشيه رباعي اللحام): بالنسبة إلى لحام الزعنفة (Fin Seal) الطولي المطوي، يكون عرض الشريط المفرود لكل مسار هو W_strip_fin = 2 W_flat + 2 W_fin؛ وبالنسبة إلى لحام التراكب (Lap Seal) المسطح، يكون W_strip_lap = 2 W_flat + W_lap؛ وعبر عدد المسارات النشطة N_lanes مع قص الحافة الخارجية 2 W_trim (12–20 مم)، يكون عرض رول الفيلم الرئيسي الأم هو W_web = N_lanes W_strip + 2 W_trim. وبالمقارنة مع كيس ساشيه مسطح رباعي اللحامات بعرض W_sachet وطول L_sachet (مساحة الفيلم الخام A_sachet_4S = 2 W_sachet L_sachet)، فإن النسبة المئوية للانخفاض في مساحة رول الفيلم لكل حصة هي ΔA_film(%) = 100 × [1 - (W_strip × L_stick) / (2 W_sachet × L_sachet)].
- مثال تطبيقي 1 (عرض الشريط W_strip لستيك مشروب بوزن 5 جم مقابل توفير الفيلم مقارنة بساشيه رباعي اللحام 60 × 80 مم): لعبوة ستيك إلكتروليت بوزن 5 جم ذات عرض مسطح W_flat = 23 mm، وطول قطع كلي L_stick = 100 mm، وعرض زعنفة مطوية W_fin = 6 mm، يكون عرض الشريط المفرود W_strip_fin = 2(23) + 2(6) = 58 mm ومساحة الفيلم الخام لكل ستيك A_stick_fin = 58 × 100 = 5,800 mm² (وعلى آلة بعدد مسارات N_lanes = 8 مع تشذيب حواف 2W_trim = 20 mm، يكون عرض الرول الأم W_web = 8(58) + 20 = 484 mm، مما يحدد اختيار هيكل الآلة LV-680BF بعرض 680 مم). بينما يستهلك كيس الساشيه المسطح المكافئ رباعي اللحامات بوزن 5 جم وأبعاد W_sachet = 60 mm × L_sachet = 80 mm مساحة رقائق قدرها A_sachet_4S = 2 × 60 × 80 = 9,600 mm²—مما يعني أن عبوة الستيك بلحام الزعنفة تخفض استهلاك الفيلم بنسبة ΔA_film = 100 × (1 - 5,800 / 9,600) = 39.6% (توفير 3,800 mm² لكل عبوة)، في حين أن التحول إلى ستيك بلحام التراكب W_lap = 6 mm (W_strip_lap = 52 mm وA_stick_lap = 5,200 mm²) يخفض استهلاك الفيلم بنسبة 45.8% (توفير 4,400 mm² لكل عبوة).
- المعادلة 2 (الحجم القابل للاستخدام لجيب الستيك الأسطواني V_usable والكتلة القصوى للتعبئة M_max): بطرح كلا اللحامين الطرفيين الأفقيين (2 W_end) وخلوص الفراغ العلوي للغبار/الرذاذ (L_headspace) نحصل على ارتفاع العمود الفعال L_eff = L_stick - 2 W_end - L_headspace. ولأن الأنبوب المسطح ذو العرض W_flat ينفتح إلى نصف قطر دائري r = W_flat / π مضغوط بشكل مسطح عند الطرفين (معامل كفاءة انتقال الضغط الهندسي η_tube ≈ 0.75)، فإن الحجم الداخلي القابل للاستخدام هو V_usable (cm³) = 0.75 × (W_flat² / π) × L_eff × 10⁻³، وتكون كتلة جرعة المسحوق القصوى غير المستقرة هي M_max (g) = V_usable × ρ_bulk (حيث ρ_bulk هي الكثافة الظاهرية المصبوبة غير المطروقة وفق USP <616> بوحدة g/cm³).
- مثال تطبيقي 2 (تحجيم عبوة ستيك 25 × 110 مم لمسحوق الكولاجين المتماسك): بمعطيات W_flat = 25 mm، وL_stick = 110 mm، ولحامين طرفيين بعرض W_end = 7 mm لكل منهما (14 مم إجمالاً)، وفراغ علوي صافٍ مطلوب L_headspace = 16 mm، يكون ارتفاع العمود الفعال L_eff = 110 - 14 - 16 = 80 mm؛ ويكون الحجم القابل للاستخدام V_usable = 0.75 × (25² / 3.1416) × 80 × 10⁻³ = 11.94 cm³ (11.9 مل)، وهو ما يستوعب بأمان جرعة قصوى قدرها M_max = 11.94 × 0.45 = 5.37 g لخليط كولاجين ذي كثافة ظاهرية مصبوبة ρ_bulk = 0.45 g/cm³ (ولجرعة 10 جم من نفس المسحوق تتطلب 22.2 cm³، انتقل إلى عبوة ستيك بأبعاد W_flat = 35 mm × L_stick = 135 mm).
| فئة مقاس الستيك والعرض المسطح (W_flat) | طول القطع النموذجي (L_stick) والشريط المفرود (W_strip_fin) | الحجم القابل للاستخدام (V_usable) ونطاق الحصة النموذجي | التطبيقات التمثيلية ومسار آلة LINEVO | نمط الفشل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| ستيك دقيق ولأعناق الزجاجات الضيقة / الدوائي (17–23 مم عرض مسطح) | L_stick = 65–115 mm (R_LW = 3.5:1–5.5:1)؛ الشريط المفرود W_strip_fin = 44–58 mm (زعنفة 5–6 مم) | 2.0–8.5 cm³ (مل)؛ 0.5–4 جم مسحوق منخفض الكثافة أو 2–6 جم بلورات سكر/ملح كثيفة | قهوة إسبريسو سريعة الذوبان (1.8–2.5 جم)، جرعات دقيقة من البروبيوتيك (1–2 جم)، محليات/سكر (3–4 جم)، أصابع ترطيب وإلكتروليت لزجاجات المياه ذات العنق 24–28 مم؛ LV-400 / 680 / 980 BF أو BK (4–16 مساراً) | نمط الفشل: تعليق المسحوق المتماسك داخل أنابيب التشكيل الضيقة ذات القطر الداخلي 11–14 مم أو تطاير سحابة الغبار إلى اللحام العرضي العلوي. الوقاية: توصيف بريمات سيرفو دقيقة الخطوة ممتدة داخل الأنبوب (سلسلة BF) تصل إلى منطقة اللحام السفلي مع مخاريط إغلاق سفلية وشفط غبار بالتفريغ. |
| ستيك قياسي للمغذيات الدوائية وخلطات المشروبات والتوابل (24–35 مم عرض مسطح) | L_stick = 90–140 mm (R_LW = 3.0:1–4.8:1)؛ الشريط المفرود W_strip_fin = 60–84 mm (زعنفة 6–7 مم) | 8.5–24.0 cm³ (مل)؛ 4–12 جم مسحوق/حبيبات أو 8–22 مل سائل/صلصة/جل | خلطات مشروبات BCAA وما قبل التمرين (5–10 جم)، ببتيدات الكولاجين، الفيتامينات السائلة، الكاتشب/الخردل/الواسابي (8–15 جم)، وأصابع العسل؛ LV-400 / 680 / 980 BF, BK, BY أو LV-600X | نمط الفشل: انحراف وزن الجرعة في المسارات الخارجية عبر القواديس العريضة ذات 8–12 مساراً أو تناثر السائل في اللحام العرضي السفلي أثناء السقوط عالي السرعة. الوقاية: استخدام تغذية مسحوق متماثلة محكومة المستوى مع معايرة مستقلة لبريمة السيرفو لكل مسار (BF)، أو أشواط مكبس سيرفو متباطئة مع فوهات شفط ارتدادي (BY / LV-600X). |
| ستيك عريض الجسم للبروتين وبدائل الوجبات وجل الطاقة الرياضي (36–50 مم عرض مسطح) | L_stick = 110–150 mm (R_LW = 2.5:1–3.8:1)؛ الشريط المفرود W_strip_fin = 86–114 mm (زعنفة 7 مم) | 24.0–52.0 cm³ (مل)؛ 12–25 جم مسحوق أو 25–45 مل جل طاقة رياضي لزج / معجون | بروتين مصل اللبن/النباتي أحادي الحصة (15–25 جم)، جل الطاقة المتساوي التوتر للماراثون (30–40 مل مع فوهة مقطوعة بقالب على شكل عنق زجاجة)، أقنعة ترطيب الشعر؛ LV-400 / 680 / 980 BF / BY / LV-600X أو ترتيب أحادي المسار يُختار عبر المراجعة الهندسية | نمط الفشل: سقوط جرعة ثقيلة بوزن 25–45 جم يؤدي إلى فتح اللحام العرضي السفلي الملحوم حديثاً بينما لا تزال طبقة اللحام الداخلية منصهرة (140–170°C). الوقاية: اختيار طبقة لحام ميتالوسين mLLDPE ذات قوة التصاق ساخن عالية وفق ASTM F1921 (>=4–6 N/15 mm) والحفاظ على زمن مكوث الفك >=280–350 ms. |
| عبوة حصص أنبوبية صناعية كبيرة الحجم Jumbo (51–105 مم عرض مسطح) | L_stick = 120–150 mm (R_LW = 1.4:1–2.8:1)؛ الشريط المفرود W_strip_fin = 116–224 mm (زعنفة 7 مم) | 50.0–120.0+ cm³ (مل)؛ 25–30+ جم على خط الأساس LV-400BF (وحصص أكبر على آلة VFFS أحادية الأنبوب LV-420) | عبوات التوابل/المحلول الملحي لقطاع المطاعم، حصص الشوفان/الحبوب، أو أكياس الصلصة المؤسسية على LV-680 (حتى 85 مم)، أو LV-980 (حتى 105 مم)، أو آلات التعبئة العمودية VFFS أحادية المسار | نمط الفشل: توصيف عبوة ستيك عريضة 65–105 مم على هيكل LV-400 (أقصى عرض فيلم 400 مم) واكتشاف أن مساراً واحداً أو مسارين فقط يتسعان عبر الفيلم. الوقاية: حساب W_web = N_lanes W_strip + 2W_trim أولاً والترقية إلى هيكل LV-680 أو LV-980—أو تقييم آلة VFFS أحادية الأنبوب عندما يكون N_lanes ≤ 2. |
كيف تعمل شقوق التمزيق، والحز بالليزر CO2، وأنماط القطع، والفوهات المشكّلة، ورقائق الحاجز (ASTM D3985 / F1249)؟
نظراً لأن عبوة الستيك باك الأنبوبية الضيقة تمتلك نسبة عالية من المساحة السطحية إلى الحجم (A/V ≈ 8–14 cm²/cm³) وتُفتح باليد دون مقص، فإن تفصيلين في هندسة المواد يتحكمان في قبول المستهلك وفترة الصلاحية: بدء التمزيق المحكوم عبر الأفلام الموجهة ثنائياً ونفاذية حاجز الرطوبة والأكسجين عبر الرقائق النحيفة. في كتالوجات المعدات العامة، تُعد أشكال حافة القطع (مستقيم، متعرج Zigzag، دائري الزوايا)، وميزات بدء التمزيق (شق ميكانيكي على شكل V، شق طولي، حز بالليزر CO2)، ومحيط الجسم (أنبوب مستقيم، فوهة مشكّلة كعنق الزجاجة، ستيك مزدوج مثقب Twin-pack) أنظمة فرعية مستقلة للعدة.
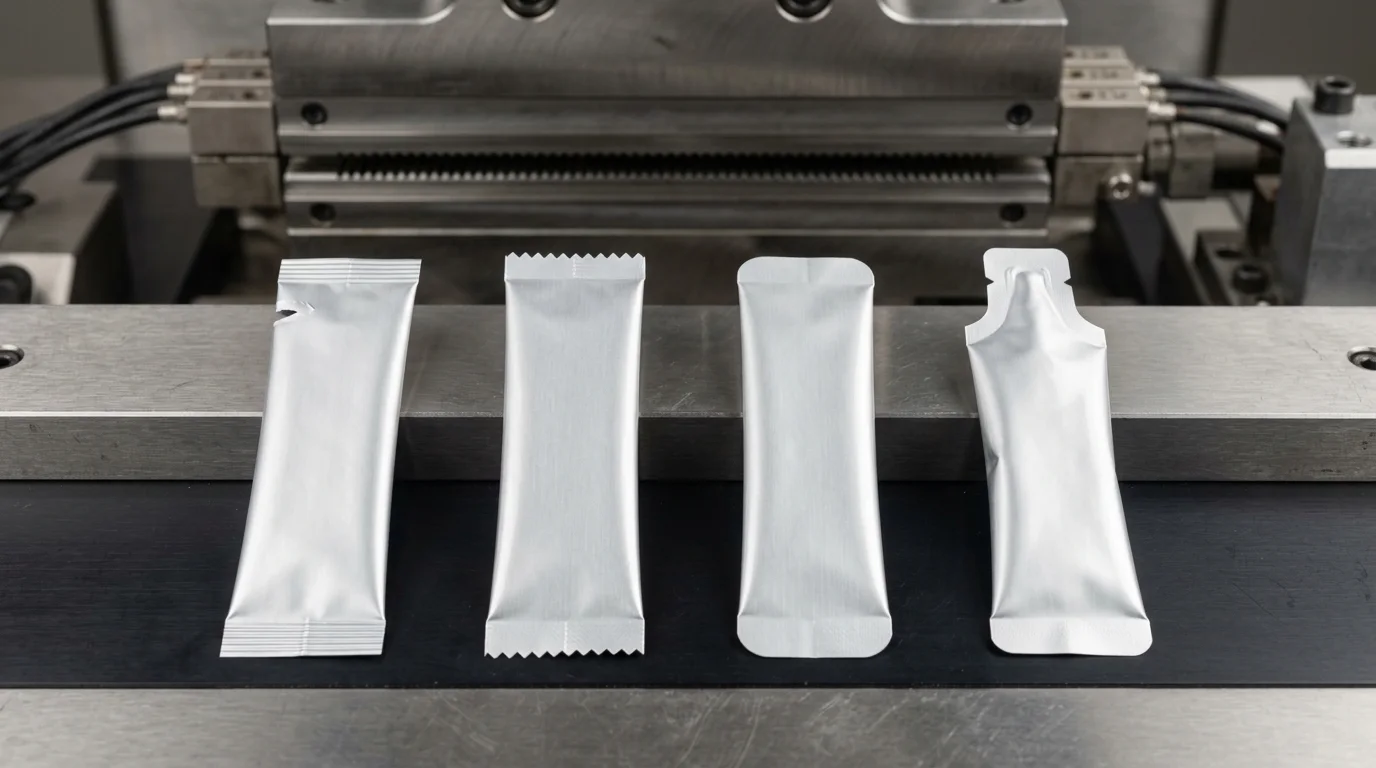
القاعدة الهندسية العملية 3 (بدء التمزيق في الأفلام الموجهة ثنائياً مقابل حد الحز بالليزر CO2 وشق V وفق ASTM D1922): إذا كانت رقائق عبوة الستيك باك تستخدم طبقة إنشائية خارجية موجهة ثنائياً (12–15 μm BOPET بوليستر أو 15 μm BOPA نايلون) تتجاوز قوة بدء تمزيق حافتها غير المشقوقة 150–300 gf (بينما قوة انتشار التمزيق بطريقة إلمندورف وفق ASTM D1922 هي 20–60 gf) ← حدد إما ثقب شق تمزيق ميكانيكي دقيق على شكل V أو شق طولي في اللحام العرضي يقع على بعد 2–3 مم داخل شريط اللحام العلوي، أو خط فتح سهل محزوز بالليزر CO2 مسجل (يزيل 50–80% من سمك طبقة PET الخارجية دون اختراق رقائق الألومنيوم ذات السمك 7–9 μm أو حاجز LLDPE الداخلي) بدلاً من القطع المستقيم العادي. فبدون شق يركز الإجهاد أو حز بالليزر، يقوم المستهلكون الذين يشدون عبوة ستيك من PET/AL/LLDPE بمط الفيلم حتى ينفجر فجأة أو يتمزق قطرياً لأسفل الجسم العمودي، مما يؤدي إلى انسكاب المسحوق أو اندفاع السائل.
| ميزة الفتح أو فئة الرقائق | المواصفة الهندسية والمعيار القياسي | الملاءمة الأساسية للمنتج وطريقة التفريغ | نمط الفشل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| قطع مستقيم + شق تمزيق جانبي ميكانيكي على شكل V أو شق طولي | سكين قص مقصلية مسطحة تفصل منتصف اللحام العرضي، مقترنة بسن ثقب مقسى يقطع شقاً على شكل V أو شقاً طولياً I بعمق 1.5–2.5 مم في حافة اللحام أو الزعنفة الخلفية المطوية | المعيار العالمي لأصابع المساحيق والحبيبات والسوائل على آلات LV-400 / 680 / 980 حيث يُطلب تمزيق محكوم من الزاوية العلوية | نمط الفشل: انحراف سن ثقب التمزيق للداخل عبر خط اللحام واختراقه للفراغ العلوي للمنتج، مما يسبب تسرباً جسيماً فورياً (رسوب في اختبار ASTM D3078). الوقاية: توصيف شريط لحام عرضي علوي بعرض 8 إلى 10 مم وتثبيت سن الشق الميكانيكي على بعد 2.0–3.0 مم من الحافة الخارجية مع الإبقاء على >=3.5 مم من خط اللحام الداخلي سليماً. |
| قطع متعرج Zigzag (أسنان المنشار) أو قطع بقالب ذي زوايا دائرية | سندان قطع عرضي مسنن (خطوة السن 1.5–2.5 مم) يوفر نقاط بدء تمزيق متعددة عبر الطرف العلوي، أو قوالب ثقب زوايا نصف قطرية (R = 2–4 mm) تزيل زوايا الفويل الحادة ذات الزاوية 90° | أصابع السكر المحبب/الورق (تمزيق سهل بقطع متعرج) وأصابع الجل الخاصة بالأطفال أو المستحضرات الصيدلانية أو التجميلية (زوايا دائرية تمنع خدش الشفاه أو الجلد) | نمط الفشل: تآكل الأسنان المتعرجة وتركها ألياف فويل غير مقطوعة ('خيوط عالقة') تسحب المسارات المتجاورة معاً عند التفريغ وتسبب انحشار قواديس آلة الكرتنة. الوقاية: استخدام سكاكين قص من فولاذ العدة المقسى (D2 / SKD11 أو مطلية بالكربيد)، والتحقق من الفصل النظيف بضربة واحدة أثناء اختبار FAT، وتسجيل فترات استبدال السكاكين ضمن قطع الغيار. |
| حز بالليزر CO2 مسبق التحويل أو على الخط + فوهة مشكّلة كعنق الزجاجة | يقوم شعاع الليزر بكشط طبقة 12 μm PET الخارجية على طول خط أفقي مسجل (قوة انتشار تمزيق 20–60 gf وفق ASTM D1922) بالاشتراك مع قالب دوار أو مسطح يطبع قناة صب ضيقة بعرض 6–10 مم | جل الطاقة الرياضي الذي يُتناول مباشرة في الفم، والمكملات الغذائية السائلة، والعسل، والأشربة الفموية أحادية الجرعة على LV-400BY / 680BY / 980BY وLV-600X | نمط الفشل: زيادة طاقة الحز بالليزر مما يحرق ثقوباً دقيقة في طبقة رقائق الألومنيوم السفلية ذات السمك 7–9 μm، ويضعف معدلات حاجز الأكسجين OTR (ASTM D3985) وبخار الماء WVTR (ASTM F1249). الوقاية: تدقيق عمق الحز بالليزر لدى مورد الفيلم عبر الفحص المجهري للمقطع العرضي والتحقق من سلامة الحاجز بعد التشكيل + ضغط الانفجار ASTM F1140. |
| رقائق فويل ألومنيوم فائقة الحاجز (PET / AL / LLDPE أو Paper / AL / PE، بسمك 70–95 μm) | 12 μm PET / 7–9 μm رقائق ألومنيوم ملدنة ناعمة / 40–55 μm LLDPE أو mLLDPE متوافقة مع FDA 21 CFR 177.1520؛ تحقق معدل نفاذية أكسجين OTR ≤ 0.05 cc/(m²·day) (ASTM D3985) ومعدل نفاذية بخار ماء WVTR ≤ 0.05 g/(m²·day) (ASTM F1249) | الإلكتروليتات المسترطبة، القهوة سريعة الذوبان، البروبيوتيك الحي (مع ضخ النيتروجين N2 لمستوى أكسجين متبقٍ <1–2%)، المستحضرات الصيدلانية الحساسة للأكسجين، والجل ذو الصلاحية 12–24 شهراً | نمط الفشل: تشقق رقائق الألومنيوم الهشة ذات السمك 7 μm بالانثناء (Flex-cracking) فوق أنصاف أقطار أطواق التشكيل الحادة، مما يخلق ثقوباً غير مرئية للرطوبة والأكسجين دون تسرب المنتج. الوقاية: توصيف فويل ألومنيوم AA8079/1235 خالٍ من الثقوب بسمك >=8–9 μm مرتبط بطبقات ربط وأكتاف تشكيل مصقولة من الفولاذ المقاوم للصدأ بأنصاف أقطار انحناء كبيرة وناعمة (R >= 3–5 mm). |
| رقائق ممعدنة متوسطة الحاجز أو أحادية المادة عالية الحاجز (PET / VMPET / LLDPE أو BOPE / EVOH-PE، بسمك 60–85 μm) | فيلم VMPET ممعدن بالتفريغ (12 μm) أو طبقة حاجز AlOx/SiOx / EVOH مصفحة مع LLDPE؛ OTR بمقدار 0.5–2.5 cc/(m²·day) (ASTM D3985)، وWVTR بمقدار 0.5–1.8 g/(m²·day) (ASTM F1249) | خلطات المشروبات سريعة الدوران، عينات البروتين، السكر/الملح البلوري، والعلامات التجارية التي تتطلب التوافق مع كاشفات المعادن أو هياكل أحادية البولي إيثيلين (Mono-PE) القابلة لإعادة التدوير | نمط الفشل: ضيق نافذة اللحام الحراري (فرق <10–12°C بين بدء انصهار LLDPE الداخلي وانكماش BOPE الخارجي) في الأفلام القابلة لإعادة التدوير أحادية المادة، مما يسبب تقوس أو تجعد اللحام العرضي. الوقاية: استخدام طبقات داخلية من بلاستومر mLLDPE ذات حرارة بدء لحام منخفضة (SIT 88–95°C) مقترنة بوحدات تحكم حراري PID متعددة المناطق (±1.0°C). |
كيف تتحكم ريولوجيا المنتج (مؤشر كار USP <616> ولزوجة السائل) في تعبئة الستيك باك وجودة اللحام؟
نظراً لأن كل عبوة ستيك باك تُعبأ عمودياً عبر أنبوب أسطواني ضيق (بقطر داخلي للأنبوب 11–45 مم حسب W_flat) بسرعة 20–40+ قطعة/دقيقة، يجب أن يدخل المنتج إلى الأنبوب بنظافة، ويستقر أسفل شريط اللحام العرضي العلوي خلال 300–600 ms، ثم يخرج بسلاسة عندما يمزق المستهلك الطرف العلوي. إن أسماء فئات المنتجات العامة ('مسحوق' أو 'سائل') غير كافية للمراجعة الهندسية؛ لذا يجب تثبيت المقاييس الريولوجية المحددة في **USP <616> (الكثافة الظاهرية والكثافة المطروقة للمساحيق)، وUSP <1174> (تدفق المساحيق)**، وقياس اللزوجة الدوراني (cP عند درجة حرارة التعبئة):
القاعدة الهندسية العملية 4 (مؤشر كار USP <616> وحد لزوجة السوائل للجرعات وحماية اللحام): إذا تجاوز مؤشر كار للانضغاطية CI = 100 × (ρ_tapped - ρ_bulk) / ρ_tapped للمسحوق الجاف نسبة 18% (نسبة هاوسنر HR = ρ_tapped / ρ_bulk > 1.22) أو تجاوزت الدقائق الناعمة < 75 μm نسبة 15% من وزن التشغيلة ← وجّه عبوة الستيك باك إلى وحدة تعبئة بريمة سيرفو عمودية متعددة المسارات (LV-400BF / 680BF / 980BF) مزودة ببريمات ممتدة داخل الأنبوب، ومخاريط سفلية لمنع التساقط، ومجمع شفط غبار بالتفريغ في منطقة الفكوك (وهي مفصلة في دليل تطبيقات آلات تعبئة المساحيق في ستيك باك وساشيه)، مع قصر الأكواب الحجمية التلسكوبية (LV-400BK / 680BK / 980BK) حصرياً على الحبيبات البلورية حرة التدفق (CI ≤ 15% وHR ≤ 1.18). وبالنسبة للسوائل والجل، إذا تجاوزت اللزوجة عند درجة حرارة التعبئة 1,500 cP (جل الطاقة، العسل، الكاتشب، الواسابي، المستحضرات) ← حدد مضخات مكبس سيرفو موجبة الإزاحة بصمام دوار مع فوهات شفط ارتدادي هوائية نشطة (LV-600X / مسار المضخة المانعة للتنقيط) في دليل تطبيقات آلات الستيك باك للسوائل والصلصات بحيث ترتد القطرات النهائية بمقدار 2–4 مم داخل طرف الفوهة قبل إغلاق الفكوك العرضية.
| الفئة الريولوجية للمنتج والمقاييس الفيزيائية | تطبيقات الستيك أحادية الحصة التمثيلية | هندسة الستيك باك وخصائص الرقائق المطلوبة | سلسلة آلة LINEVO وخط الأساس للجرعات | نمط الفشل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| المساحيق المتماسكة أو المثيرة للغبار أو المسترطبة (USP <616> CI > 18%، وHR > 1.22، والدقائق الناعمة <75 μm > 15%) | بروتين مصل اللبن/الكولاجين، القهوة سريعة الذوبان، مبيض القهوة غير اللبني، خلطات الترطيب بالإلكتروليت، الكاكاو، والبروبيوتيك الحي | W_flat = 20–50 mm، فراغ علوي صافٍ >=15–20 مم، حاجز فويل ألومنيوم (ASTM F1249 WVTR ≤ 0.05 g/(m²·day))، وطبقة لحام mLLDPE متحملة للغبار | سلسلة بريمة السيرفو للمساحيق LV-400BF / 680BF / 980BF، وآلة تعبئة الستيك للمساحيق عالية السرعة متعددة المسارات بالبريمة، وآلة ستيك البروبيوتيك متعددة المسارات مع ضخ النيتروجين | نمط الفشل: سحابة غبار متطايرة تغطي جدار اللحام الداخلي قبل إغلاق الفك العرضي، مما يسبب تقشر اللحام (ASTM F88) وتكتل المنتج بالرطوبة أثناء التخزين. الوقاية: تمديد أنابيب البريمة إلى قاع جيب الستيك مع مخاريط إغلاق إيجابي وسحب الغبار بتفريغ الضغط السلبي عند منطقة إطباق الفكوك. |
| الحبيبات البلورية حرة التدفق (USP <616> CI ≤ 15%، وHR ≤ 1.18، وغبار منخفض) | سكر القصب المحبب، ملح الطعام، بلورات ستيفيا/إريثريتول، حبيبات الشاي الفوري، وبلورات التوابل حرة التدفق | W_flat = 17–35 mm، فراغ علوي 12–15 مم، رقائق Paper/PE أو PET/VMPET/LLDPE مع تمزيق متعرج أو شق V | سلسلة الأكواب الحجمية التلسكوبية أو الجيوب الدوارة متعددة المسارات LV-400BK / LV-680BK / LV-980BK (2–16 مساراً، سرعة أساسية 20–40 قطعة/دقيقة) | نمط الفشل: ارتداد بلورات السكر/الملح الصلبة المتأخرة في السقوط داخل تسنينات الفك العرضي أثناء الإغلاق، مما يثقب طبقة الحاجز (تسرب ثقوب دقيقة وفق ASTM D3078). الوقاية: تقديم توقيت إغلاق البوابة الحجمية بمقدار 120–180 ms قبل إغلاق الفكوك وتركيب قضبان تأيين مانعة للكهرباء الساكنة حول أنابيب السقوط. |
| السوائل النيوتونية منخفضة اللزوجة (< 200–500 cP عند درجة حرارة التعبئة) | صلصة الصويا، الخل، زيت الزيتون، مركزات المشروبات السائلة، غسول الفم،ومحاليل الإلكتروليت الفموية | W_flat = 20–40 mm، شق تمزيق ضيق أو فوهة صب موجهة محزوزة بالليزر، وفيلم مقاوم للثقب PET/AL/LLDPE أو PET/NY/LLDPE | سلسلة مضخات المكبس/المضخات التمعجية/مضخات التروس للسوائل متعددة المسارات LV-400BY / LV-680BY / LV-980BY (مسار ملامس للمنتج من SUS316L للسوائل الحمضية والمالحة) | نمط الفشل: تناثر السائل أو ارتفاع الرغوة الدقيقة إلى اللحام العرضي السفلي المنصهر عند الاصطدام، مما يسبب انفجارات بخارية وفشل الالتصاق الساخن وفق ASTM F1921. الوقاية: برمجة نهاية أشواط متباطئة لمضخات السيرفو، واستخدام فوهات منخفضة السرعة تصل للقاع، والتحقق من ضغط انفجار عبوة الستيك الكاملة (ASTM F1140). |
| الجل اللزج والمعاجين والمستحلبات (1,500–50,000+ cP عند درجة حرارة التعبئة) | جل الطاقة الرياضي المتساوي التوتر، العسل، الكاتشب، الخردل/الواسابي، بلسم الشعر، السيروم التجميلي، والجل الصيدلاني | W_flat = 24–50 mm، قطع اختياري بقالب لفوهة على شكل عنق زجاجة للعصر المباشر في الفم، وطبقة لحام داخلية سميكة 50–60 μm LLDPE/CPP | آلة ستيك جل الطاقة متعددة المسارات بمضخة مانعة للتنقيط، وآلة تعبئة السوائل متعددة المسارات للكاتشب، وآلة تعبئة ستيك الواسابي/الخردل ذات 4 مسارات LV-600X | نمط الفشل: تكون خيوط لزجة مرنة ('خيوط العنكبوت') عبر منطقة اللحام العلوي بعد توقف المضخة، مما يحبس الزيت أو السكر في خط اللحام العرضي. الوقاية: الجمع بين الإغلاق الهوائي الإيجابي + فوهات الشفط الارتدادي النشط بمقدار 2–4 مم مع قادوس مسخن مزدوج الجدار (45–65°C) أو لحام عرضي بالموجات فوق الصوتية بتردد 20–35 kHz. |
أرسل وصف منتجك، ووزن أو حجم التعبئة المستهدف، ومخطط عبوة الستيك باك بالأبعاد أو صور عينات مرجعية، وورقة بيانات فيلم الحاجز، وميزة الفتح، والإنتاج الصافي المطلوب للوردية عبر واتساب. يقوم فريقنا الهندسي بتدقيق نمط الفشل السائد والسبب الجذري لتركيبتك — مثل تلوث الغبار، أو تلوث اللحام، أو البثق الحراري، أو تسرب القنوات الدقيقة عند تقاطع حرف T — ويؤكد ما إذا كان يُوصى بإجراء اختبار عينات قبل الطلب وقبل تثبيت إعداد الآلة.
كيف تقود وفورات رول الفيلم، وعدة تغيير العرض، والتجميع لآلة الكرتنة التكلفة الإجمالية للملكية (TCO) للستيك باك على مدار 5 سنوات؟
تستند الجدوى التجارية لتحويل منتج أحادي الحصة إلى عبوة ستيك باك على ثلاث آليات هندسية قابلة للقياس الكمي: (1) انخفاض مساحة فيلم الرقائق لكل حصة بنسبة 30% إلى 45% مقارنةً بكيس ساشيه مسطح رباعي اللحامات، و(2) كثافة إنتاج عالية متعددة المسارات (80–640+ ستيك/دقيقة في مساحة فيلم مدمجة 400–980 مم)، و(3) تداخل أسطواني عالي الكثافة داخل علب الكرتون الثانوية للعرض. ومع ذلك، يمكن لمديري المصانع تبديد تلك الوفورات في الرقائق إذا صمموا خمسة أصناف (SKUs) بخمسة عروض ستيك مختلفة قليلاً (22 مم، 25 مم، 28 مم، 30 مم، 35 مم — حيث يتطلب كل منها طوق تشكيل متعدد المسارات وكاسيت تقطيع منفصلين) أو إذا تركوا آلة تعبئة ستيك عالية السرعة ذات 8–12 مساراً تفرغ العبوات بشكل سائب على طاولة تعبئة يدوية.
- المعادلة 3 (توفير كتلة رول الفيلم لمدة 5 سنوات وسجل TCO لعدة العروض المتعددة / التجميع): كتلة الرقائق السنوية التي يتم توفيرها باختيار عبوة ستيك باك (بمساحة A_stick = W_strip L_stick) بدلاً من ساشيه رباعي اللحام (بمساحة A_sachet_4S = 2 W_sachet L_sachet) عند الوزن الأساسي للرقائق G_film (g/m²) ومعامل الهدر (1 + R_scrap) عبر حجم الإنتاج السنوي Q_annual هي ΔM_film_5yr (kg) = 5 × Q_annual × [(A_sachet_4S - A_stick) × 10⁻⁶] × (G_film × 10⁻³) × (1 + R_scrap). وتكون التكلفة الإجمالية لملكية الشكل على مدار 5 سنوات هي TCO_5yr = CapEx_line + N_extra_widths C_collar_set + 5 × [C_film_yr + (N_width_swaps_yr × Δt_swap × C_downtime_hr) + C_packoff_labor_yr].
- مثال تطبيقي 3 (توفير رول الفيلم لمدة 5 سنوات على 10,000,000 ستيك/سنة + توحيد العرض): علامة تجارية للمغذيات الدوائية تنتج Q_annual = 10,000,000 حصة/سنة (50,000,000 عبوة على مدار 5 سنوات) باستخدام رقائق فويل PET/AL/LLDPE بوزن أساسي 95 g/m² (ومعامل هدر R_scrap = 0.04) تقارن عبوة ستيك بلحام زعنفة بأبعاد 23 × 100 مم (A_stick = 5,800 mm² = 0.0058 m²) مقابل ساشيه رباعي اللحام بأبعاد 60 × 80 مم (A_sachet_4S = 9,600 mm² = 0.0096 m²، أي بتوفير 0.0038 m²/عبوة): على مدار 5 سنوات، توفر عبوة الستيك باك بلحام الزعنفة 50,000,000 × 0.0038 × 0.095 × 1.04 = 18,772 كجم (18.77 طناً مترياً) من رقائق الفويل العازلة (وتوفر عبوة الستيك بلحام التراكب ذات العرض 52 مم نحو 21,736 كجم من رقائق الحاجز). علاوة على ذلك، فإن توحيد 4 أصناف نكهات (3 جم، 5 جم، 7 جم، 10 جم) على عرض ستيك واحد مشترك W_flat = 25 mm (مع تغيير طول القطع L_stick فقط من 75 مم إلى 130 مم عبر شاشة اللمس HMI في <3 دقائق) يلغي الحاجة إلى 3 أطقم إضافية من أطواق التشكيل ذات 8 مسارات ويوفر 120 ساعة/سنة من التوقف الميكانيكي لتغيير الأطواق (600 ساعة على مدار 5 سنوات).
| المحرك الفيزيائي للتكلفة الإجمالية TCO | المحرك الهندسي والآلية الفيزيائية | الأثر التشغيلي والمادي على مدار 5 سنوات | نمط الفشل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| 1. استهلاك رول الرقائق (الزعنفة مقابل التراكب مقابل الساشيه رباعي اللحام) | يلغي الستيك الأنبوبي حواف اللحام الجانبية المزدوجة (W_strip = 2W_flat + 2W_fin مقابل 2W_sachet)؛ ويوفر لحام التراكب 6–8 مم إضافية من عرض الفيلم لكل مسار | يوفر من 30–40% (لحام الزعنفة) إلى 40–46% (لحام التراكب) من كتلة فيلم الحاجز السنوية (~18.8–21.7 طناً مترياً خلال 5 سنوات عند إنتاج 10 ملايين عبوة/سنة) ويقلل وصلات تغيير الرول بنسبة 35% | نمط الفشل: المبالغة في عرض الزعنفة (W_fin = 10 mm بدلاً من 5–6 مم) أو طلب أشرطة لحام طرفية عريضة جداً، مما يهدر 12–18% من رول الفيلم. الوقاية: تثبيت حسابات W_strip وL_stick على مخطط القالب لدى المورد قبل حفر أسطوانات الطباعة. |
| 2. عدة تغيير العرض مقابل تغيير الطول لتعدد الأصناف (W_flat مقابل L_stick) | تغيير L_stick (50–150 مم) هو إعداد فوري لسحب السيرفو في PLC؛ بينما يتطلب تغيير W_flat استبدال جميع أطواق/أنابيب التشكيل لعدد المسارات N_lanes وفواصل سكاكين التقطيع (60–120 دقيقة) | يتطلب كل عرض W_flat إضافي عبر آلة ذات 8–12 مساراً كاسيت أطواق/أنابيب متعدد المسارات مخصصاً بالإضافة إلى 100–200 ساعة/سنة من وقت التوقف الميكانيكي لتغيير المقاس | نمط الفشل: قيام قسم التسويق بتصميم عروض ستيك 22 مم و25 مم و28 مم لخط واحد متعدد المسارات دون إدراك أن العرض محكوم بمحيط الأنبوب. الوقاية: توحيد جميع الجرعات على عرض مسطح واحد مشترك W_flat وتدريج حجم الحصة عبر طول القطع L_stick. |
| 3. هدر تلوث اللحام وإعادة العمل بسبب التسرب (ASTM D3078 / F88) | كل زيادة بنسبة 1% في تسربات اللحام العرضي الناتجة عن غبار المسحوق المتطاير أو تمطط السائل تتلف كلاً من الفيلم والمكونات الفعالة عالية القيمة (البروبيوتيك، مصل اللبن، المواد الفعالة الدوائية API) | خفض هدر المرفوضات بسبب اللحام من 2.2% إلى 0.4% عبر 10 ملايين ستيك/سنة يمنع تلف 180,000 ستيك مسرب/سنة (توفير 900,000 ستيك معبأ خلال 5 سنوات) ويجنب سحب علب التجزئة من الأسواق | نمط الفشل: تسعير مجاري سقوط حرة بسيطة للمساحيق المثيرة للغبار (CI > 18%) أو مضخات بصمامات عدم رجوع بسيطة للجل المتمطط (>1,500 cP). الوقاية: توصيف بريمات سيرفو ممتدة لقاع الأنبوب + شفط غبار بالتفريغ (BF) أو فوهات شفط ارتدادي هوائية نشطة (LV-600X / BY). |
| 4. التجميع اللاحق والكرتنة الأفقية الأوتوماتيكية (Q_net > 160–200 spm) | يقوم عامل التعبئة الواحد بفحص وعدّ وتعبئة 40–50 ستيك/دقيقة بشكل مستدام؛ بينما تتطلب آلة الستيك ذات 8–10 مسارات غير المجمعة (240–320 ستيك/دقيقة) نحو 5–7 عمال تعبئة يدوية/وردية | إن دمج مجاري البوابات المتزامنة والقواديس المفهرسة مع آلة كرتنة أفقية أوتوماتيكية يعيد توزيع 4–6 مشغلين/وردية (8,000–12,000 ساعة عمل/سنة) | نمط الفشل: شراء آلة ستيك باك عالية السرعة ذات 10 مسارات بمزلق تفريغ سائب واكتشاف لاحقاً أن التعبئة اليدوية في العلب تخنق سرعة الخط عند 120 ستيك/دقيقة. الوقاية: طلب تسعير نظام التجميع المتزامن للمسارات المتعددة عند الخروج مع إعداد آلة كرتنة الستيك باك كلما تجاوز الإنتاج الصافي Q_net > 160–200 ستيك/دقيقة. |
بمجرد تحديد مخطط عبوة الستيك النهائية، انتقل مباشرة إلى دليل الشراء حول كيفية اختيار آلة ستيك باك لحساب عدد المسارات النشطة (N_lanes) وعرض رول الفيلم الأم (W_web)، واستخدم دليل تكلفة آلة الستيك باك ونطاق عرض السعر ودليل تسعير آلات الستيك باك والعائد على الاستثمار ROI لمقارنة العروض التجارية.
كيف تتحقق من حاجز الستيك باك، وسلامة اللحام، وحدود الشكل أثناء اختبارات القبول في المصنع (FAT)؟
يحدد المخطط البعدي للعبوة النهائية هندسة التغليف، وحسابات الشريط المفرود، ونطاق عدة الآلة، بينما يتم التحقق من ثبات فترة الصلاحية وأداء اللحام المحكم على تشغيلة منتجك الفعلية ورول الرقائق من المورد تحت بروتوكولات اختبار قياسية. وأثناء اختبار العينات قبل الطلب واختبارات القبول في المصنع (FAT) قبل الشحن، يجب أن يتحقق الاعتماد الهندسي مما يلي:
- التحقق من تسرب الستيك الكامل وانفجار تقاطع حرف T (ASTM D3078 وASTM F1140): اغمر عبوات الستيك باك المعبأة المأخوذة بشكل منفصل من كل مسار نشط (المسار 1 حتى المسار N) في حجرة فقاعات التفريغ وفق ASTM D3078 (-25 إلى -60 kPa لمدة 30 ثانية) لتأكيد عدم وجود أي فقاعات قنوات دقيقة عند تقاطع حرف T ذي الـ 4 طبقات بين اللحام الخلفي واللحام العرضي، ونفّذ اختبار الضغط الداخلي للانفجار/الزحف وفق ASTM F1140 عبر المسارات الوسطى والخارجية.
- قوة تقشير اللحام البارد والالتصاق الساخن في الحالة المنصهرة (ASTM F88 وASTM F1921): تحقق من أن قوة تقشير اللحام في درجة حرارة الغرفة تستوفي معيار ASTM F88 (>=12–25 N/15 mm عند سرعة 200–300 mm/min) دون انفصال للطبقات، وأن الالتصاق الساخن لطبقة اللحام الداخلية المنصهرة (ASTM F1921) يتحمل صدمة سقوط الجرعة فور فتح الفك السفلي.
- التحقق من الحاجز للفيلم المسطح مقابل الأنبوب المشكّل (ASTM D3985 OTR وASTM F1249 WVTR) ومطابقة ملامسة الأغذية (FDA 21 CFR 177.1520): اطلب شهادات من مورد الفيلم تؤكد مطابقة طبقة البولي أوليفين الداخلية لملامسة الأغذية وفق FDA 21 CFR 177.1520 (LLDPE وmLLDPE وCPP) بالإضافة إلى معدلات نفاذية الأكسجين ASTM D3985 وبخار الماء ASTM F1249 للفيلم المسطح، ثم افحص عبوات الستيك المشكّلة للتأكد من أن أنصاف أقطار أطواق التشكيل لا تسبب تشقق طبقة رقائق الألومنيوم ذات السمك 7–9 μm.
- متى يجب التوجه بعيداً عن عبوات الستيك باك الأنبوبية: إذا تجاوزت حصتك 30–50 جم (>60–100 cm³)، أو كانت تتطلب سحاباً قابلاً لإعادة الإغلاق بالضغط (Zipper) أو فوهة صلبة ملولبة بغطاء، أو تحتاج إلى مساحة طباعة مربعة مسطحة (W >= 50 mm وR_LW < 2.0:1)، فوجّه المشروع إلى آلات تعبئة الساشيه المسطح (راجع كيفية اختيار آلة تعبئة الساشيه)، أو آلات التعبئة العمودية (VFFS) لأكياس التجزئة، أو آلات تعبئة الأكياس الجاهزة (Premade Pouch).
الأسئلة الشائعة حول شكل عبوة الستيك باك وأبعادها ولحاماتها ومعداتها
هل تُكتب «stick pack» أم «stickpack»—وهل يحدد هذا المصطلح مقاساً قياسياً؟
تشير كلتا الكلمتين «stick pack» (كلمتان) و«stickpack» (كلمة واحدة) إلى نفس العبوة المرنة أحادية الحصة الضيقة والأنبوبية ذات اللحام الخلفي تماماً. ولا يحدد أي من الاسمين عرضاً عالمياً بالمليمتر أو طول قطع أو وزن تعبئة ثابتاً. لذا حدد دائماً العرض المسطح W_flat (مم)، وطول القطع الكلي L_stick (مم شاملاً كلا اللحامين الطرفيين)، ونمط اللحام الخلفي (زعنفة مقابل تراكب)، وجرعة التعبئة المستهدفة (جم أو مل مع الكثافة الظاهرية أو اللزوجة) على مخطط عبوة ذي أبعاد.
كيف يُقاس عرض عبوة الستيك باك—وكيف أحسب عرض شريط الفيلم المفرود؟
يُقاس عرض عبوة الستيك باك (W_flat) من الحافة إلى الحافة عبر الأنبوب النهائي الفارغ أو المضغوط بشكل مسطح بالمليمتر (نطاق الكتالوج القياسي 20–105 مم عبر هياكل LINEVO LV-400 / 680 / 980؛ و17–35 مم لمعظم أصابع خلطات المشروبات والقهوة التجارية). ولتشكيل تلك الأسطوانة حول أنبوب عمودي، يكون عرض شريط الفيلم المقصوص المفرود لكل مسار هو W_strip = 2 W_flat + 2 W_fin للحام الزعنفة المطوي (أو W_strip = 2 * W_flat + W_lap للحام التراكب المسطح). فعبوة الستيك المسطحة بعرض 23 مم مع لحام زعنفة بعرض 6 مم تتطلب شريط فيلم بعرض 58 مم لكل مسار.
كم يوفر الستيك باك من فيلم التغليف مقارنةً بكيس الساشيه المسطح رباعي اللحامات؟
نظراً لأن عبوة الستيك باك الأنبوبية تلف شريطاً ضيقاً واحداً لتشكيل أسطوانة بلحام خلفي واحد — مما يلغي هوامش اللحام الجانبية العريضة اليمنى واليسرى المطلوبة في الساشيه المسطح رباعي اللحامات — فإنها تقلل عادةً استهلاك الرقائق المرنة بنسبة 30% إلى 45% لنفس حجم الجرعة تماماً. فبالنسبة لحصة مسحوق بوزن 5 جم، تستهلك عبوة الستيك ذات لحام الزعنفة بأبعاد 23 × 100 مم مساحة 5,800 mm2 من الفيلم (وتستهلك عبوة لحام التراكب 5,200 mm2) مقارنةً بـ 9,600 mm2 في كيس الساشيه رباعي اللحامات ذي الأبعاد 60 × 80 مم، مما يحقق خفضاً في المواد بنسبة 39.6% إلى 45.8%.
ما الفرق بين عبوة الستيك باك بلحام الزعنفة (Fin Seal) وعبوة الستيك باك بلحام التراكب (Lap Seal)؟
يطوي لحام الزعنفة (Fin Seal) كلتا الحافتين الخارجيتين لشريط الفيلم المقصوص للخارج بحيث ترتبط الطبقات الداخلية القابلة للحام الحراري (مثل LLDPE أو CPP) وجهاً لوجه (داخلي مع داخلي)، مما يترك زعنفة بارزة ضيقة بعرض 5–7 مم تنطوي بشكل مسطح على اللوحة الخلفية؛ وهو يعمل مع أي رقائق قياسية متعددة الطبقات (بما في ذلك PET/AL/LLDPE وPaper/AL/PE). أما لحام التراكب (Lap Seal) فيضع الوجه الداخلي لإحدى الحافتين بشكل مسطح فوق السطح الخارجي للحافة المقابلة (داخلي مع خارجي)، مما يوفر 6–8 مم من عرض الفيلم لكل مسار (توفير إضافي في المواد بنسبة 8–12%) ويخلق لوحة خلفية ملساء، لكنه يتطلب فيلماً يكون سطحه الخارجي متوافقاً حرارياً مع طبقة اللحام الداخلية.
هل يمكن لنفس آلة الستيك باك تشغيل عروض ستيك مختلفة وأوزان جرامات مختلفة؟
يمكن لآلة الستيك باك تعديل طول القطع الكلي L_stick (من 50 إلى 150 مم على هياكل LINEVO LV-400 / 680 / 980) وحجم الجرعة إلكترونياً من شاشة اللمس HMI في دقائق—مما يتيح لك تشغيل أصناف بوزن 3 جم و5 جم و10 جم على نفس الآلة بجعل عبوة الستيك أقصر أو أطول. ومع ذلك، فإن العرض المسطح للستيك W_flat محدد بالمحيط الفيزيائي لأطواق التشكيل والأنابيب العمودية المصنوعة من الفولاذ المقاوم للصدأ. ويتطلب تغيير W_flat استبدال جميع مجموعات أطواق/أنابيب التشكيل لعدد المسارات N_lanes وإعادة ضبط سكاكين التقطيع الدوارة.
هل يمكن لعبوات الستيك باك استيعاب السوائل اللزجة والجل والمعاجين بالإضافة إلى المساحيق الجافة؟
نعم، بشرط أن تتطابق وحدة الجرعات العلوية ومكونات اللحام العرضي في الآلة مع ريولوجيا المنتج. فالمساحيق المتماسكة (مؤشر كار USP <616> CI > 18%) تستخدم بريمات سيرفو عمودية متعددة المسارات مع شفط الغبار بالتفريغ (LV-400BF / 680BF / 980BF)؛ والحبيبات البلورية حرة التدفق (CI <= 15%) تستخدم الأكواب الحجمية (LV-400BK / 680BK / 980BK)؛ والسوائل الخفيفة تستخدم مضخات موجبة الإزاحة (LV-400BY / 680BY / 980BY)؛ بينما يستخدم الجل أو المعاجين اللزجة (>1,500 cP، مثل جل الطاقة أو العسل أو الكاتشب أو الواسابي) مضخات مكبس سيرفو بصمام دوار مع فوهات شفط ارتدادي هوائية نشطة (إعدادات LV-600X ومضخات السوائل المانعة للتنقيط) وقوالب فوهات صب اختيارية على شكل عنق زجاجة.
متى يجب أن أختار آلة أحادية المسار مقابل آلة ستيك باك متعددة المسارات (LV-400 / 680 / 980)؟
إذا كان الإنتاج الصافي المطلوب أقل من 50–70 عبوة/دقيقة (<20,000–28,000 عبوة لكل وردية عمل من 8 ساعات) أو كان جدول التعبئة التعاقدية يغير عروض الأكياس يومياً عبر تشغيلات سريرية أو تجريبية صغيرة، فراجع مع الفريق الهندسي ترتيب تشكيل مدمج أحادي المسار وقطع التغيير الخاصة به ومهام التبديل المقاسة. وبمجرد أن يتجاوز الطلب المستدام على عرض ستيك ضيق (17–65 مم) نحو 80–120 ستيك مقبول/دقيقة، انتقل إلى هيكل آلة ستيك باك متعددة المسارات من 4 إلى 16 مساراً (LV-400 / LV-680 / LV-980) بحيث ينتج الخط 120–500+ ستيك/دقيقة عند سرعة محافظة تبلغ 28–36 قطعة/دقيقة مع زمن مكوث كامل للحام الحراري.
المصادر
نقوم بتصميم وتصنيع آلات الستيك باك في فوشان حول معادلات هندسة العبوة، وسماحيات اللحام، ومواصفات منصات الآلات المفصلة عبر عائلة آلات الستيك باك (سلسلة بريمة السيرفو للمساحيق LV-400BF / 680BF / 980BF، والسلسلة الحجمية للحبيبات LV-400BK / 680BK / 980BK، وسلسلة مضخات السوائل LV-400BY / 680BY / 980BY، وإعدادات المعاجين اللزجة LV-600X التي تغطي 2–16 مساراً، وعروض ستيك نهائية 20–105 مم، وأطوال قطع 50–150 مم، وعروض رول فيلم أم 400 / 680 / 980 مم، وسرعة 20–40 قطعة/دقيقة)، ومنصات VFFS/الساشيه المدمجة أحادية المسار (LV-420 في /machines/vffs)، وسلاسل الساشيه المسطح ثلاثي ورباعي اللحامات (LV-400F / 680F / 980F وLV-500SF / 700SF / 980SF / LV-450X في /machines/sachet-packing)، وآلات الكرتنة الأوتوماتيكية اللاحقة، إلى جانب مسارات العمل الخاصة بـ اختبار العينات، والتركيب والتدريب، وقطع الغيار. ونؤكد السرعات الدقيقة للمشروع، وتفاوتات التعبئة، وأبعاد أطواق التشكيل، وفحوصات القبول في المصنع (FAT) على منتجك الفعلي ورقائق الفيلم في عرض السعر المكتوب.
تشمل المعايير الهندسية المرجعية الخارجية، وحسابات عرض الفيلم للحام الزعنفة مقابل التراكب، وبروتوكولات اختبارات التحقق المشار إليها في هذا الدليل: المراجع الهندسية الصناعية لآلات الستيك باك متعددة المسارات، والستيك المشكّل، وتشكيل لحام الزعنفة مقابل التراكب، وأنظمة التجميع في آلات الكرتنة؛ ومعياري USP <616> (Bulk Density and Tapped Density of Powders) وUSP <1174> (Powder Flow: Carr's Compressibility Index & Hausner Ratio)؛ ومعيار ASTM F88 / F88M (Seal Peel Strength of Flexible Barrier Materials)؛ ومعيار ASTM F1921 / F1921M (Hot-Tack Strength of Thermoplastic Polymers)؛ ومعيار ASTM F1140 / F1140M (Internal Pressurization Burst and Creep Resistance)؛ ومعيار ASTM D3078 (Bubble Emission Vacuum Leak Testing)؛ ومعيار ASTM D3985 (Oxygen Gas Transmission Rate OTR through Plastic Film and Sheeting Using a Coulometric Sensor)؛ ومعيار ASTM F1249 (Water Vapor Transmission Rate WVTR through Plastic Film and Sheeting Using a Modulated Infrared Sensor)؛ ومعيار ASTM D1894 (Static and Kinetic Coefficients of Friction of Plastic Film and Sheeting)؛ ومعيار ASTM D1922 (Propagation Tear Resistance of Plastic Film and Thin Sheeting by Pendulum Method)؛ ومعيار FDA 21 CFR 177.1520 (Olefin Polymers for Food-Contact Heat-Seal Layers).
جهّز ملف مواصفات عبوة الستيك باك النهائية للمراجعة الهندسية
أرسل ريولوجيا المنتج والحصة المستهدفة، ومخطط عبوة الستيك باك بالأبعاد (W_flat × L_stick والشريط المفرود W_strip) أو صوراً أمامية وخلفية للعينات، وورقة بيانات الفيلم من المورد (معدل نفاذية الأكسجين OTR وفق ASTM D3985، وبخار الماء WVTR وفق ASTM F1249، ومعامل الاحتكاك COF وفق ASTM D1894، وطبقة اللحام وفق FDA 21 CFR 177.1520)، وميزة الفتح (شق V، أو حز بالليزر، أو قطع متعرج، أو فوهة مشكّلة)، والإنتاج الصافي المطلوب للوردية (Q_net). يوضح جدول القائمة المرجعية أدناه كيفية تسجيل كل معيار بدقة.
عندما يصبح شكل العبوة جاهزاً للتحول إلى عرض سعر لخط كامل، استخدم قائمة التحقق الموجزة للمشروع لإضافة الكهرباء المتوفرة في المصنع (208V/240V/480V 60 Hz مقابل 220V/380V 50 Hz)، وارتفاع السقف الصافي، وتفاصيل الكرتنة، أو راسل فريقنا الهندسي مباشرة عبر واتساب لمناقشة عبوة الستيك باك الخاصة بك.
ناقش تطبيقك مع LINEVO.
ناقش عبوة الستيك باك الخاصة بك