
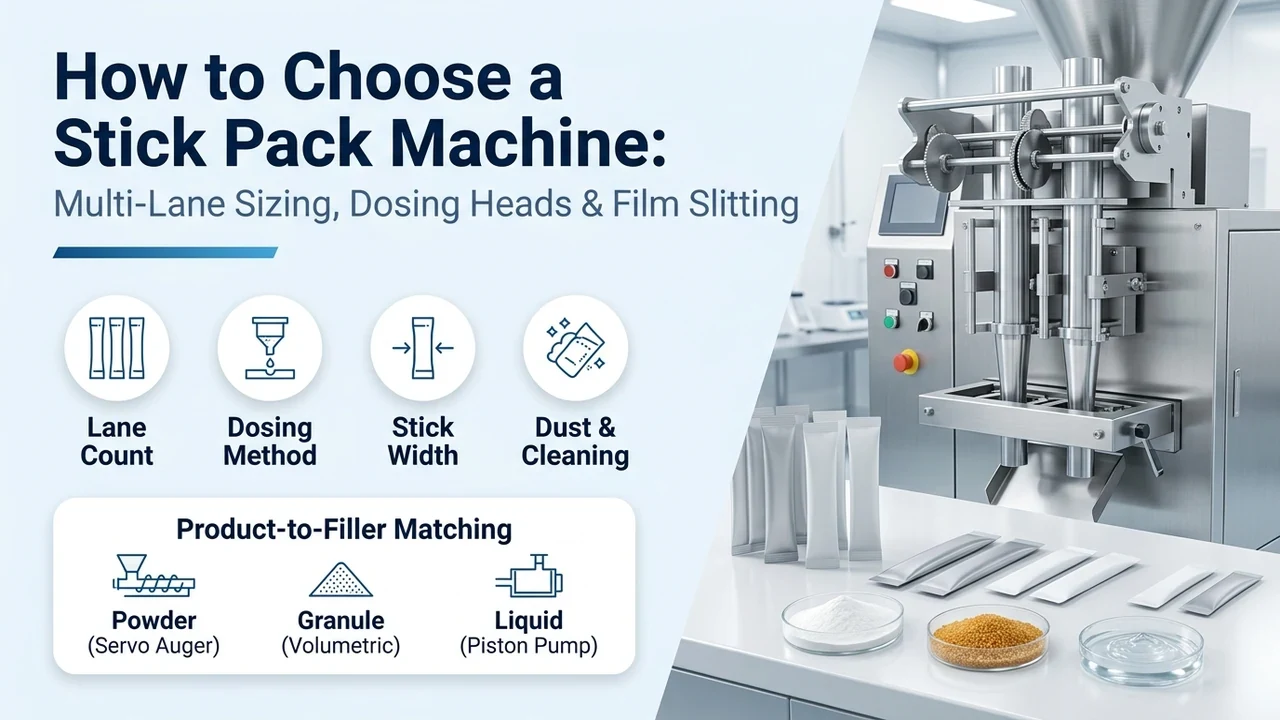
اختر ماكينة تعبئة عبوات الستيك بناءً على طبيعة منتجك وحجم الجرعة وأبعاد العبوة النهائية والإنتاج الصافي المطلوب. يستخدم مهندسونا هذه التفاصيل لاختيار نظام التلقيم وترتيب المسارات وأدوات تشكيل الفيلم ومعدات المناولة اللاحقة. يوضح الدليل أدناه هذه القرارات وفحوصات العينات المطلوبة.
| المدخل الهندسي | المرجع القياسي أو مواصفات المشتري | ما يحدده في اختيار الماكينة |
|---|---|---|
| ريولوجيا المنتج وتفاوت الجرعة | الكثافة الظاهرية/المطروقة ومؤشر كار CI (%) وفق USP <616> للمساحيق، أو حجم البلورات/الهشاشة للحبيبات، أو اللزوجة (cP) عند حرارة التعبئة للسوائل/الجل، إضافةً إلى الجرعة المستهدفة (g أو mL) | يحدد اختيار الحلزونات الرأسية المؤازرة متعددة المسارات (سلسلة BF)، أو الأكواب الحجمية التلسكوبية (سلسلة BK)، أو مضخات المكبس ذات الإزاحة الإيجابية والشفط العكسي (سلسلة BY / LV-600X) |
| عرض عبوة الستيك النهائية وطول القطع | رسم هندسي بالأبعاد بالمليمتر: العرض المسطح W_stick (20–65 / 20–85 / 20–105 mm حسب الشاسيه) والطول الكلي للقطع L_stick (50–150 mm كمرجع أساسي شاملاً لحامي الطرفين) | يثبت عرض شريط الفيلم المقصوص لكل مسار W_strip، وقطر ياقة/أنبوب التشكيل، وما إذا كانت عروض الأصناف الإضافية (SKU) تتطلب أطقم تغيير كاملة |
| عدد المسارات النشطة وعرض الرول الرئيسي | عدد المسارات المطلوب N_lanes (1–2 مدمج مقابل 2–4 أو 3–10 أو 4–16 متعدد المسارات) وعرض الرول الرئيسي W_web = N_lanes(2W_stick + 2W_fin) + 2W_trim | يحدد فئة شاسيه الرول الرئيسي (400 mm لطراز LV-400، أو 680 mm لطراز LV-680، أو 980 mm لطراز LV-980) والمسافات البينية لسكاكين التقطيع الطولي الدوارة |
| تركيب رول الفيلم المصفح ونمط اللحام الخلفي | تركيب الرقائق المصفحة (مثل PET/AL/LLDPE أو ورق/PE بسماكة 60–110 μm، وطبقة لحام داخلية متوافقة مع FDA 21 CFR 177.1520)، ولحام الزعنفة (Fin Seal) مقابل اللحام المتداخل (Lap Seal)، واللحام الحراري مقابل الموجات فوق الصوتية | يضبط هندسة طي ياقة التشكيل (داخلي على داخلي للزعنفة مقابل داخلي على خارجي للتداخل)، وزمن إغلاق الفكوك الحرارية PID، ومقاومة اللحام الساخن Hot-Tack (ASTM F1921) |
| صافي الإنتاج المقبول للوردية (Q_net) | عدد عبوات الستيك المقبولة لكل وردية ولكل دقيقة بعد خصم توقفات وصل رول الفيلم والغسيل ومرفوضات الوزن أو اللحام خلال فترة مراقبة محددة | يحول سرعة الكتالوج بالقطعة/دقيقة (20–40 cpm كمرجع أساسي) إلى إنتاجية مصنع فعلية مؤكدة ويحدد حجم وحدة تغذية المنتج العلوية |
| مرافق المصنع القياسية والارتفاع المتاح والسلامة | التغذية الكهربائية المقاسة (208V/240V/480V بتردد 60 Hz ثلاثي الأطوار مقابل مرجع الكتالوج 220V/380V؛ بقدرة 4.5–7.5 kW)، والهواء الجاف (6 bar / 90 psi، بمعدل 425–850 NL/min)، وارتفاع السقف (2,180–2,950 mm + وحدة التغذية)، وضوابط EN 415-3 / UL 508A | يمنع عدم توافق المحولات الكهربائية، وتعارض ارتفاع وحدة التغذية العلوية مع السقف، وتأخيرات التشغيل التجريبي في مصنع العميل |
| التجميع اللاحق والتعبئة في كراتين والتنظيف | التفريغ السائب مقابل قواديس الفهرسة المتزامنة إلى ماكينة كرتنة أفقية أوتوماتيكية (10–30 عبوة/علبة)، بالإضافة إلى إجراءات التنظيف الجاف بالفرشاة مقابل الغسيل الرطب بدون أدوات | يحدد نقاط الربط في خط الإنتاج، وبوابات الرفض لكل مسار مستقل، ونوع الفولاذ الملامس للمنتج SUS304 مقابل SUS316L، وتكلفة العمالة ضمن التكلفة الإجمالية للملكية (TCO) لمدة 5 سنوات |
في هذه الصفحة
الخطوة 1 — كيف تحدد ريولوجيا المنتج ومقاييس التدفق USP <616> بنية نظام التلقيم؟
إن سلوك تدفق المادة —وليس عدد المسارات— هو البوابة الهندسية الأولى عند اختيار ماكينة تعبئة عبوات الستيك. ففي ماكينة الستيك باك الرأسية، يتوضع رأس التلقيم فوق أنابيب تشكيل رأسية ضيقة (بعرض مسطح 20–105 mm) ويجب أن يلقم جرعة دقيقة في كل مسار خلال 0.6 إلى 1.2 ثانية مع إبقاء غبار المسحوق أو بلورات السكر أو خيوط السائل بعيداً عن منطقة اللحام العرضي الأفقي التي يبلغ عرضها 5–8 mm. وفي صفحة عائلة ماكينات تعبئة عبوات الستيك، نصنف معداتنا وفق فيزياء التلقيم إلى سلسلة الحلزون المؤازر للمساحيق (LV-400BF / LV-680BF / LV-980BF)، والسلسلة الحجمية للحبيبات (LV-400BK / LV-680BK / LV-980BK)، وسلسلة مضخات السوائل حرة التدفق (LV-400BY / LV-680BY / LV-980BY)، وتهيئات مضخات الجل والمعاجين اللزجة (LV-600X ومسارات منع التنقيط). قِس قابلية انضغاط المسحوق وفق معيار USP <616> (الكثافة الظاهرية والكثافة المطروقة للمساحيق) ومعيار USP <1174> (تدفق المساحيق) قبل طلب عروض الأسعار:
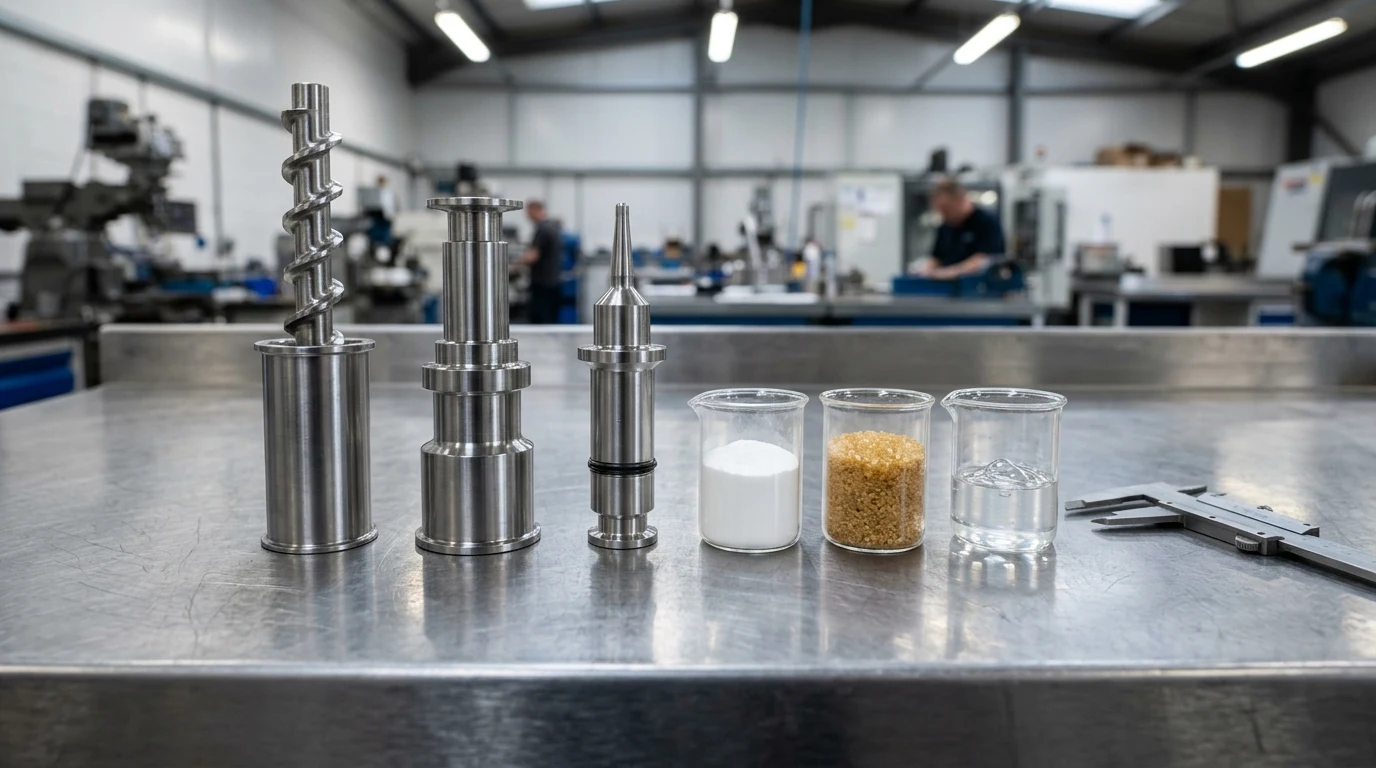
- المعادلة (مؤشر كار للانضغاطية USP <616> ونسبة هاوسنر وحجم الجرعة المطلوب): CI (%) = 100 * (rho_tapped - rho_bulk) / rho_tapped، وHR = rho_tapped / rho_bulk، وV_dose (cm3) = M_target / rho_bulk، حيث rho_bulk هي الكثافة الظاهرية المصبوبة غير المطروقة (g/cm3)، وrho_tapped هي الكثافة المطروقة ميكانيكياً بعد استقرار الحجم (g/cm3)، وM_target هو الوزن المستهدف لتعبئة عبوة الستيك (g).
- مثال تطبيقي (اختيار نظام التلقيم لمسحوق بروتين/كولاجين متماسك): لعبوة ستيك من مصل اللبن والكولاجين بوزن مستهدف M_target = 6.0 g مع كثافة ظاهرية مصبوبة مقاسة rho_bulk = 0.42 g/cm3 وكثافة مطروقة rho_tapped = 0.56 g/cm3، فإن مؤشر كار للانضغاطية هو CI = 100 * (0.56 - 0.42) / 0.56 = 25.0% ونسبة هاوسنر هي HR = 0.56 / 0.42 = 1.33، بينما الحجم غير المستقر لكل عبوة هو V_dose = 6.0 / 0.42 = 14.29 cm3 (14.3 mL). ولأن CI > 18% (HR > 1.22) يضع الخليط في النطاق المتماسك، فإن الأكواب الحجمية المعتمدة على الجاذبية تُحدث فجوات أنبوبية وتنحرف بنسبة ±8–12%؛ لذا يجب تحديد حلزون رأسي مؤازر مغلق الحلقة (LV-400BF / 680BF / 980BF) مع تقليب بطيء، ومخاريط إغلاق سفلية، وحجم داخلي لأنبوب الستيك لا يقل عن >=18–20 mL.
القاعدة الهندسية العملية 1 (مؤشر كار USP <616> والحد الفاصل بين تلقيم المساحيق والحبيبات): إذا تجاوز مؤشر كار للانضغاطية (CI) للمنتج الجاف نسبة 18% (HR > 1.22) أو تجاوزت الجزيئات الناعمة الأقل من 75 ميكرون نسبة 15% من وزن التشغيلة (بروتين مصل اللبن، أو القهوة سريعة الذوبان، أو مبيض القهوة، أو الكولاجين، أو الكاكاو، أو خلطات البروبيوتيك) ← امنح الأولوية لنظام حلزون رأسي مؤازر مغلق متعدد المسارات (LV-400BF / 680BF / 980BF) مع معايرة سيرفو مستقلة لكل مسار ومجمع شفط غبار بالتفريغ عند منطقة الفكوك بدلاً من الأكواب الحجمية (LV-400BK / 680BK / 980BK)، لأن المساحيق الناعمة المتماسكة تشكل جسوراً عبر الأكواب التلسكوبية وتغطي طبقة اللحام الداخلية قبل إغلاق الفكوك. خصص الأكواب الحجمية أو البوابات الدوارة للحبيبات البلورية حرة التدفق (CI <= 15%، وHR <= 1.18، مثل السكر الحبيبي أو الملح الخشن) حيث قد تؤدي ريش الحلزون إلى تكسير البلورات.
القاعدة الهندسية العملية 2 (لزوجة السوائل وفوهات الشفط العكسي وحد اللحام بالموجات فوق الصوتية): إذا تجاوزت لزوجة السائل أو الجل عند درجة حرارة التعبئة 1,500 cP (جل الطاقة الرياضي، أو العسل، أو الكاتشب، أو الخردل/الواسابي، أو اللوشن التجميلي) أو أظهرت خيوطاً لزجة مرنة عند سرعات تفوق 25 قطعة/دقيقة ← امنح الأولوية لنظام مضخات المكبس ذات الصمام الدوار متعددة المسارات مع الإغلاق الهوائي الإيجابي وفوهات الشفط العكسي النشط (LV-600X / مسار المضخات المانعة للتنقيط) بالإضافة إلى قادوس مقلّب ذي قميص مائي بدلاً من وحدات التعبئة ذات صمامات عدم الرجوع، لأن سحب القطرة النهائية بمقدار 2–4 mm إلى داخل طرف الفوهة يمنع خيوط الزيت أو السكر من تلويث منطقة اللحام الأفقي. وعندما تبلل السوائل المتطايرة أو الرذاذية الجدار الداخلي للفيلم في التشغيل عالي السرعة، حدد اللحام العرضي بالموجات فوق الصوتية (20–35 kHz) بحيث تزيح الاهتزازات الصوتية بقايا السائل خارج خط اللحام.
| فئة ريولوجيا المنتج والسلسلة المرجعية من LINEVO | معاملات المشتري الواجب تسجيلها قبل التسعير | نطاق التلقيم والتهيئة المطلوب في العرض الفني | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| المساحيق المتماسكة أو المغبرة أو المهواة (LV-400BF / 680BF / 980BF؛ البروتين، القهوة، الكريمر، الكولاجين) | قيم rho_bulk وrho_tapped (g/cm3) وفق USP <616>، ومؤشر كار CI (%)، ونسبة النواعم <75 μm (%)، واسترطاب الرطوبة، والوزن المستهدف (مثلاً 1–30 g على LV-400BF) والتفاوت المسموح | حلزونات رأسية مؤازرة متعددة المسارات مع ضبط سيرفو مستقل لكل مسار، ومقلّب بطيء السرعة، وأطراف إغلاق في أسفل الأنبوب، وغطاء شفط غبار بالتفريغ عند منطقة الفكوك | نمط العطل: سحابة غبار متطايرة تغطي طبقة اللحام الداخلية LLDPE/CPP قبل إغلاق الفكوك العرضية، مما يسبب فشل تقشير اللحام وفق ASTM F88 وتسريبات قنوية. الوقاية: تمديد أنابيب الحلزون أسفل خط اللحام العلوي، وإضافة أطراف مخروطية مانعة للتنقيط، وتطبيق شفط بالتفريغ ذي ضغط سلبي فوق نقطة اللحام العرضي. |
| المساحيق الدوائية / البروبيوتيك ذات الجرعات الدقيقة والحساسة للأكسجين (حلزون دقيق BF + مسار الغاز المعدل MAP) | الجرعة الدقيقة المستهدفة (0.5–5 g)، وتباين حجم حبيبات الخليط، ونسبة الأكسجين المتبقي المستهدفة في الفراغ الرأسي O2 (%)، وحد الرطوبة النسبية للغرفة (<35–45% RH)، والتفاوت الدستوري الدوائي | حلزونات سيرفو دقيقة الخطوة لكل مسار، وحواجز قادوس مانعة للانفصال الحبيبي، ورماح متحدة المركز لضخ النيتروجين (N2) بطول كامل، ووحدة تحكم في التدفق الكتلي للغاز، ومسار تلامس من فولاذ SUS316L | نمط العطل: انحراف الوزن في المسارات الطرفية وانفصال المكونات عبر القواديس العريضة، إضافةً إلى >3% من O2 المتبقي الذي يضعف فعالية البكتيريا الحية CFU. الوقاية: تحديد تغذية مسحوق مقسمة/متماثلة محكومة المستوى، وضبط تغذية راجعة بالسيرفو لكل مسار، وتطهير عميق بالنيتروجين داخل الأنبوب يتم التحقق منه بجهاز تحليل الفراغ الرأسي خلال FAT. |
| الحبيبات البلورية حرة التدفق (LV-400BK / 680BK / 980BK؛ السكر، الملح، البذور، حبيبات المشروبات) | نطاق منخل الحبيبات (μm/mm)، ومؤشر CI <= 15% (HR <= 1.18)، وهشاشة البلورات، وميل الشحنات الكهروستاتيكية، ووزن التعبئة المستهدف (g) وسرعة الوردية | أكواب حجمية تلسكوبية متعددة المسارات، أو جيوب معايرة دوارة، أو بوابات منزلقة مؤقتة مع تعديل الحجم بدون أدوات وقضبان إزالة الشحنات الاستاتيكية | نمط العطل: ارتداد بلورات السكر المتأخرة السقوط إلى منطقة إغلاق فك اللحام العرضي، مما يثقب طبقات حاجز رقائق الألومنيوم ويحدث ثقوباً مجهرية. الوقاية: تقديم توقيت إغلاق البوابة بمقدار 120–180 ms قبل إغلاق الفكوك والحفاظ على فراغ رأسي صافٍ >=20–25 mm فوق عمود الحبيبات المستقر. |
| السوائل الخفيفة منخفضة اللزوجة (LV-400BY / 680BY / 980BY؛ صلصة الصويا، الخل، الزيت، غسول الفم، المركزات) | اللزوجة (<200–500 cP) عند حرارة التعبئة، وقابلية تكوين الرغوة، ودرجة الحموضة pH ومحتوى الأملاح/الكلوريدات، والحجم المستهدف (mL) والوزن النوعي | مضخات مكبسية بإزاحة إيجابية أو تمعجية أو تروس مغناطيسية متعددة المسارات مع خزان مستوى ثابت، وفوهات منخفضة السرعة غاطسة، ومجمع غسيل في المكان CIP | نمط العطل: تناثر السائل أو ارتفاع الرغوة الدقيقة إلى منطقة اللحام العرضي السفلي المنصهر عند الاصطدام، مما يسبب انفجارات بخارية وفشل اللحام الساخن وفق ASTM F1921. الوقاية: برمجة تباطؤ لنهاية شوط مكبس السيرفو، واستخدام فوهات سفلية مانعة للرغوة، وتحديد أجزاء ملامسة للسائل من فولاذ SUS316L للسوائل الحمضية أو المالحة. |
| الجل اللزج والمعاجين والصلصات المحتوية على جزيئات (LV-600X وسلسلة الستيك بمضخات؛ جل الطاقة، الكاتشب، العسل، الواسابي، اللوشن) | اللزوجة (1,500–50,000+ cP) عبر منحنى الحرارة، وأقصى حجم للجزيئات اللينة (mm)، والحساسية للقص، وحجم التعبئة المستهدف (1–30 mL أو 5–100 mL) | مضخات مكبس سيرفو بصمام دوار للخدمة الشاقة، وإغلاق هوائي إيجابي مع فوهة شفط عكسي نشط في كل مسار، وقادوس مزدوج الجدار مسخن بقميص مع مقلّب كاشط | نمط العطل: تشكل خيوط لزجة مرنة ('خيوط عنكبوتية') عبر خط اللحام العرضي بعد توقف المضخة، مما يحبس الزيت أو السكر في شريط اللحام. الوقاية: الجمع بين السحب العكسي الهوائي النشط للفوهة (2–4 mm) والتحكم في حرارة القادوس المسخن (45–65°C) أو اللحام العرضي بالموجات فوق الصوتية. |
قارن التهيئات التفصيلية للسلاسل في دليل ماكينات تعبئة المساحيق في عبوات ستيك وساشيه (ماكينة ستيك المساحيق LV-400BF، وماكينة تعبئة ستيك المساحيق عالية السرعة بالحلزون، وخط تعبئة مساحيق المشروبات عالي الإنتاجية مع شفط الغبار، وماكينة ستيك مسحوق البروبيوتيك مع ضخ النيتروجين، وماكينة ستيك خلطات المشروبات البودرة الدقيقة) أو في دليل ماكينات ستيك وساشيه السوائل والصلصات (ماكينة ستيك جل الطاقة بمضخة مانعة للتنقيط، وماكينة تعبئة ستيك الكاتشب السائل، وماكينة تعبئة ستيك اللوشن بالسيرفو، وماكينة تعبئة ستيك الواسابي والخردل LV-600X).
الخطوة 2 — كيف يحدد عرض عبوة الستيك وهندسة لحام الزعنفة مقابل التداخل وعرض الرول الرئيسي (W_web) حجم شاسيه الماكينة؟
في ماكينة تعبئة الستيك باك متعددة المسارات المغذاة من رول، يتم فك بكرة فيلم رئيسية واحدة تحت تحكم مؤازر في الشد، وتقطيعها طولياً بواسطة سكاكين قص دوارة إلى N_lanes أشرطة فردية، ثم لفها حول أنابيب تشكيل رأسية متوازية لتكوين أسطوانات ملحومة من الخلف (لحام زعنفة Fin Seal أو لحام متداخل Lap Seal)، ثم تلقيمها ولحامها عرضياً وقطعها. ونظراً لأن العرض المسطح للعبوة النهائية (W_stick) وبدل اللحام الخلفي يحددان عرض شريط الفيلم المقصوص لكل مسار (W_strip)، فإن ضرب هذه القيمة في عدد المسارات N_lanes يحدد فوراً عرض رول الفيلم الرئيسي (W_web) وفئة شاسيه الماكينة (400 mm أو 680 mm أو 980 mm). راجع بنية العبوة النهائية في مقال ما هي عبوة الستيك باك والمقارنات الهندسية للأشكال في مقارنة الستيك باك مقابل الساشيه.
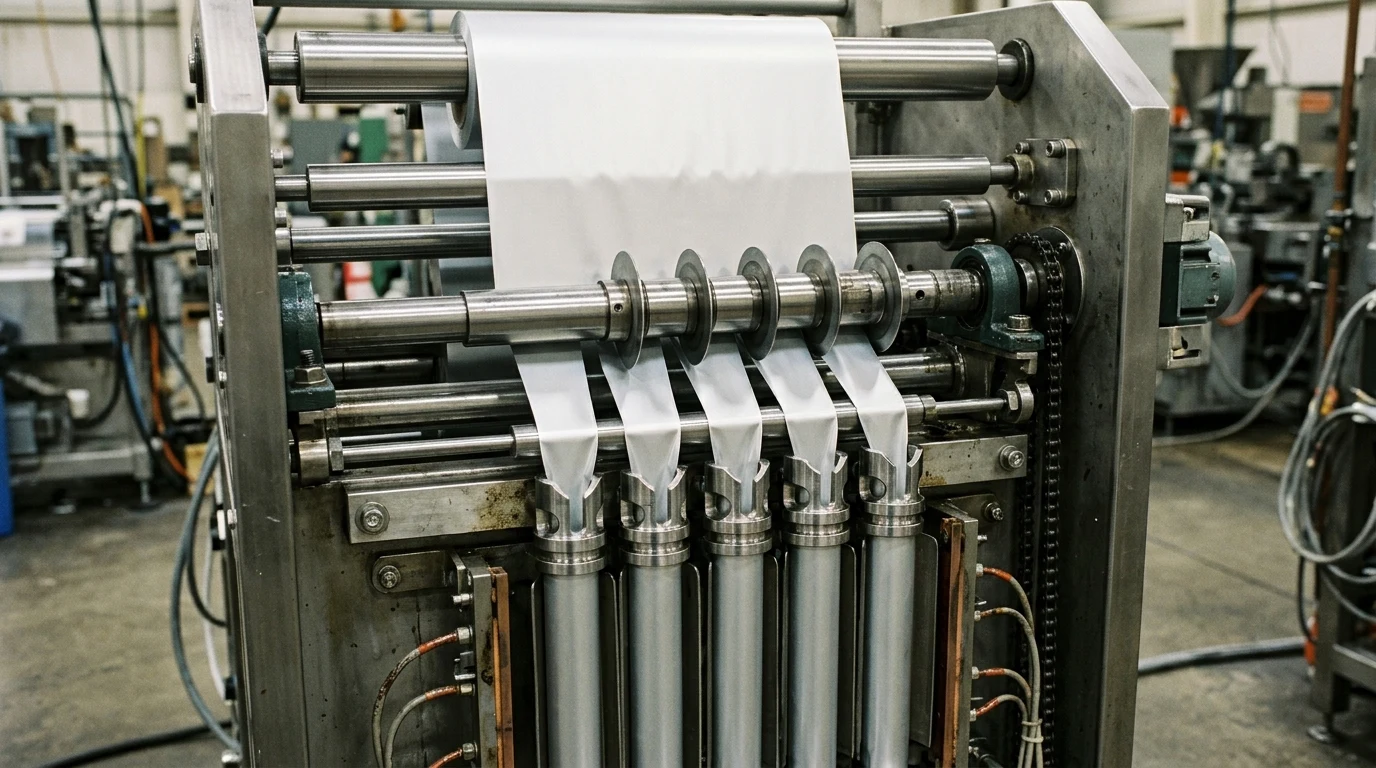
- المعادلة (عرض الشريط المقصوص للمسار الواحد وعرض الرول الرئيسي متعدد المسارات): في حالة لحام الزعنفة الطولي المطوي (Fin Seal) (التحام طبقة اللحام الداخلية بالداخلية)، يكون W_strip_fin = 2 W_stick + 2 W_fin ويكون **عرض الرول الرئيسي W_web = N_lanes (2 W_stick + 2 W_fin) + 2 W_trim. أما في حالة اللحام المتداخل المسطح (Lap Seal)** (التحام الداخلي بالخارجي)، فيكون W_strip_lap = 2 W_stick + W_lap وW_web_lap = N_lanes (2 W_stick + W_lap) + 2 W_trim، حيث W_stick هو العرض المسطح للعبوة النهائية (mm)، وW_fin هو عرض زعنفة اللحام الخلفي المطوية (5–7 mm، أي 2 W_fin = 10–14 mm)، وW_lap هو عرض التداخل المفرد (5–8 mm)، وW_trim هو هامش التوجيه/التشذيب الخارجي لكل جانب (6–10 mm لكل حافة، أو 2 W_trim = 12–20 mm إجمالاً).
- مثال تطبيقي (حساب عرض الرول الرئيسي لـ 8 مسارات وتوفير الفيلم بين لحام الزعنفة والتداخل): لعدد N_lanes = 8 مسارات لعبوة مسحوق مكملات غذائية بعرض مسطح W_stick = 25 mm مع لحام زعنفة مطوي W_fin = 6 mm وهامش تشذيب جانبي W_trim = 10 mm لكل طرف، يتطلب كل مسار عرض شريط W_strip_fin = 2 25 + 2 6 = 62 mm، مما يعطي عرض رول رئيسي قدره W_web = 8 (2 25 + 2 6) + 2 10 = 8 * 62 + 20 = 516 mm. وبما أن 516 mm يتجاوز السقف الأقصى البالغ 400 mm لشاسيه LV-400BF، يجب ترقية مشروع الـ 8 مسارات هذا إلى شاسيه LV-680BF بعرض 680 mm (من 3 إلى 10 مسارات، أقصى عرض فيلم 680 mm). إن التحول إلى لحام متداخل W_lap = 6 mm (على فيلم مصفح قابل للحام من الخارج) يقلل عرض الشريط إلى 56 mm وعرض الرول الرئيسي إلى W_web_lap = 8 * 56 + 20 = 468 mm —مما يوفر 48 mm (بنسبة 9.3%) من الرقائق المصفحة عبر عرض الرول.
| الخيار الهندسي أو تقنية اللحام | المواصفات الهندسية ومتطلبات رول الفيلم | الاستخدام الأمثل | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| لحام الزعنفة الطولي / Fin Seal (خط لحام خلفي مطوي داخلي على داخلي؛ بدل 2 × W_fin = 10–14 mm) | يطوي حافتي الشريط المقصوص للخارج بحيث تلتحم طبقات البولي أوليفين الداخلية (LLDPE/mLLDPE/CPP المتوافقة مع FDA 21 CFR 177.1520) وجهاً لوجه؛ ويعمل مع أي طبقة خارجية غير قابلة للحام (PET/AL/PE أو ورق/PE) | الخيار القياسي للرقائق المصفحة ذات الحاجز العالي من الألومنيوم، وعبوات الستيك الدوائية/البروبيوتيك، والمساحيق أو السوائل القوية | نمط العطل: تسريبات قنوية عند تقاطع T المكون من 4 طبقات حيث تتقاطع الزعنفة الرأسية المطوية مع اللحام الطرفي الأفقي المسطح (تدرج سماكة من طبقتين إلى 4 طبقات). الوقاية: تحديد فكوك لحام عرضية مسننة ومشطوفة الخلوص، وضغط كبس مفصلي أعلى، والتحقق عبر اختبار الانفجار ASTM F1140 واختبار فقاعات التفريغ ASTM D3078. |
| اللحام المتداخل الطولي / Lap Seal (خط لحام مسطح متداخل داخلي على خارجي؛ بدل 1 × W_lap = 5–8 mm) | يطبق طبقة اللحام الداخلية لإحدى الحافتين فوق السطح الخارجي للحافة المقابلة؛ ويوفر 6–8 mm من عرض الفيلم لكل مسار (خفض استهلاك المواد بنسبة 8–12%) ويمنح ظهراً مسطحاً للطباعة بزاوية 360° | عبوات الستيك التجارية عالية الإنتاج التي تستخدم أفلاماً مبثوقة مشتركاً أو رقائق مصفحة ذات طبقة خارجية قابلة للحام الحراري أو شريط ورنيش حراري مسجل | نمط العطل: تقشر الطبقة الخارجية أو انفتاح اللحام الخلفي عند تلقيم فيلم PET/AL/PE قياسي (بطبقة PET خارجية غير قابلة للحام) على ياقة لحام متداخل، أو عند انحراف مسار الفيلم بأكثر من ±1.0 mm. الوقاية: تأكيد قابلية اللحام الداخلي بالخارجي في صحيفة بيانات الفيلم قبل تصنيع الياقات واشتراط نظام توجيه حافة الفيلم EPC البصري أو فوق الصوتي. |
| فكوك المقاومة الحرارية التوصيلية (قضبان مسخنة بنظام PID متعدد المناطق، 130–195°C) | فكوك معدنية مسننة أو مسطحة مسخنة بسخانات خرطوشية تنقل الحرارة بالتوصيل عبر طبقات الحاجز لصهر طبقة اللحام الداخلية خلال زمن مكوث 220–380 ms | المرجع الصناعي القياسي لأكثر من 90% من تطبيقات عبوات الستيك للمساحيق والحبيبات والسوائل نظيفة القطع عبر شاسيهات 400 / 680 / 980 mm | نمط العطل: هبوط حراري في الفك العرضي عند المسارات الطرفية أثناء بدء التشغيل أو انبثاق مادة اللحام ('شعر الملاك') عند رفع حرارة الفك لتعويض قصر زمن المكوث. الوقاية: تحديد دوائر تحكم حراري PID مستقلة متعددة المناطق عبر القضبان العريضة (680–980 mm) ومطابقة نافذة اللحام الساخن Hot-Tack (ASTM F1921) مع سرعة الدورة. |
| اللحام العرضي بالموجات فوق الصوتية (قرن صوتي من التيتانيوم بتردد 20–35 kHz وسندان) | اهتزاز ميكانيكي عالي التردد يولد حرارة احتكاك حصرياً عند السطح الفاصل لطبقة اللحام الداخلية خلال 80–150 ms دون أي إشعاع حراري ينتقل إلى أنبوب المنتج | المنتجات الحيوية/البروبيوتيك الحساسة للحرارة، أو المساحيق المغبرة، أو عبوات السوائل والجل حيث يدخل رذاذ المنتج المجهري إلى منطقة اللحام | نمط العطل: تشقق رقائق الألومنيوم أو عدم انتظام طاقة اللحام عبر السنادين متعددة المسارات إذا انحرف توازي القرن الصوتي أو تفاوتت سماكة الفيلم عبر الرول. الوقاية: استخدام معايرة سندان مقسم صلب مع مراقبة مغلقة الحلقة لسعة/طاقة الموجات فوق الصوتية لكل دورة والتحقق من قوة التقشير وفق ASTM F88. |
| تغيير عرض العبوة النهائية مقابل تغيير طول القطع (W_stick مقابل L_stick) | العرض المسطح النهائي W_stick (20–105 mm) ثابت ومحدد بقطر ياقة/أنبوب التشكيل المشغل ميكانيكياً؛ بينما الطول الكلي للقطع L_stick (50–150 mm) يُضبط عبر مسافة سحب السيرفو وحساس العلامة الضوئية | خطوط الإنتاج متعددة الأصناف (Multi-SKU) التي تشغل أوزاناً متعددة بالجرام (3 g، 5 g، 10 g) على عرض عبوة موحد عبر تغيير الطول L_stick من 70 mm إلى 140 mm | نمط العطل: طلب ماكينة واحدة لعبوات بعرض 23 mm و35 mm بافتراض أن العرض يتغير من شاشة اللمس. الوقاية: توحيد جميع الأصناف على عرض مسطح نهائي واحد W_stick قدر الإمكان، أو رصد ميزانية لطقم كامل من ياقات/أنابيب التشكيل وفواصل سكاكين التقطيع لعدد N مسار لكل عرض إضافي. |
أرفق رسماً هندسياً بالأبعاد لعبوة الستيك وصحيفة بيانات الفيلم من مورد التغليف مع طلب عرض السعر (RFQ) مسجلاً ثمانية مدخلات إلزامية: (1) العرض المسطح لعبوة الستيك النهائية W_stick (mm) (20–65 mm على LV-400، و20–85 mm على LV-680، و20–105 mm على LV-980)؛ (2) الطول الكلي للقطع L_stick (mm) (مرجع أساسي 50–150 mm، شاملاً صراحةً شريطي اللحام الطرفي الأفقي العلوي والسفلي)؛ (3) عرض شريط اللحام الطرفي وارتفاع التعبئة الفعلي (L_usable = L_stick - 2 * W_end - L_headspace بعد التحقق منه مقابل حجم الجرعة V_dose)؛ (4) نمط اللحام الخلفي وبدل اللحام (لحام الزعنفة 2 * W_fin = 10–14 mm مقابل اللحام المتداخل W_lap = 5–8 mm)؛ (5) ميزة الفتح (قطع مستقيم، أو أسنان متعرجة، أو زوايا دائرية، أو شق تمزيق مع فوهة صب)؛ (6) سماكة طبقات الرقائق المصفحة وتوافق طبقة البولي أوليفين الداخلية مع FDA 21 CFR 177.1520 (مثلاً 12 μm PET / 7–9 μm AL / 50 μm LLDPE، بإجمالي 70–95 μm)؛ (7) القطر الخارجي للرول الرئيسي (400–450 mm) والقطر الداخلي للكور 76 mm وتخطيط العلامة الضوئية؛ و(8) أرقام تعريف العينات القابلة للتتبع لكل من عبوات الستيك المرجعية ورول الفيلم المخصص للاختبار.
الخطوة 3 — كيف تحسب عدد المسارات المطلوب (N_lanes) وتقارن بين المنصات أحادية المسار ومتعددة المسارات؟
تقيس معدلات السرعة الاسمية في ماكينات تعبئة الستيك باك الرأسية (20–40 قطعة/دقيقة كمرجع أساسي في سلاسل LV-400 / 680 / 980؛ وحتى 50–80 قطعة/دقيقة في الشاسيهات المؤازرة عالية السرعة) دورات السكين في الدقيقة (N_cpm)، وليس عدد العبوات النهائية الصالحة. ولأن كل شوط لفك اللحام العرضي يحرر عبوة ستيك واحدة من كل مسار نشط في آنٍ واحد، فإن السرعة الإجمالية تساوي N_lanes × N_cpm، بينما يأخذ صافي الإنتاج المقبول للوردية (Q_net) في الحسبان توافر الخط (OEE_line شاملاً وصلات الرول الرئيسي وإعادة ملء القادوس ومسح الفكوك)، وفاقد قطع الوصلات (R_splice)، والمرفوضات الناتجة عن انحراف الوزن أو عيوب اللحام (R_reject):
- المعادلة (صافي إنتاج عبوات الستيك المقبولة وعدد المسارات النشطة المطلوب): Q_net (عبوة مقبولة/دقيقة) = N_lanes N_cpm OEE_line * (1 - R_splice - R_reject)، ويكون **عدد المسارات المطلوب N_lanes = ceil(Q_shift_target / (T_avail N_cpm OEE_line * (1 - R_splice - R_reject)))**، حيث Q_shift_target هو عدد العبوات السليمة المطلوب في الوردية، وT_avail هو صافي دقائق الإنتاج المتاحة في الوردية، وN_cpm هي سرعة الدورة المستدامة على منتجك وفيلم التغليف الخاص بك.
- مثال تطبيقي (تحجيم عدد المسارات N_lanes انطلاقاً من هدف وردية 8 ساعات): مصنع مكملات غذائية يحتاج إلى Q_shift_target = 96,000 عبوة ستيك مقبولة لكل وردية خلال T_avail = 420 دقيقة إنتاج صافية (228.6 عبوة مقبولة/دقيقة) لمسحوق إلكتروليت بوزن 5 g يعمل بسرعة مستدامة N_cpm = 32 قطعة/دقيقة، مع توافر خط OEE_line = 0.86، وفاقد وصل رول R_splice = 0.015 (1.5%)، ومعدل رفض R_reject = 0.015 (1.5%)، يحقق 32 0.86 (1 - 0.030) = 26.69 عبوة مقبولة/دقيقة/مسار، مما يعطي N_lanes = ceil(228.6 / 26.69) = ceil(8.56) = 9 مسارات. وللحفاظ على تقطيع طولي متماثل للرول وقابلية القسمة القياسية لعلب الكرتون ذات 10/20 عبوة، حدد تهيئة LV-680BF بـ 10 مسارات والتي تنتج 267 عبوة مقبولة/دقيقة (112,100 عبوة مقبولة/وردية مع هامش أمان إضافي بنسبة 16.8%).
القاعدة الهندسية العملية 3 (الحد الفاصل بين ماكينات VFFS المدمجة أحادية المسار وماكينات الستيك باك متعددة المسارات): إذا كان صافي الإنتاج المطلوب Q_net أقل من 50–70 عبوة/دقيقة (<20,000–28,000 عبوة/وردية) أو كانت عمليتك تغير عرض الكيس يومياً عبر مقاسات عريضة من الأكياس الوسائدية أو الساشيه (بعرض 35–150 mm) ← امنح الأولوية لـ ماكينة تعبئة رأسية مدمجة أو منصة ساشيه من 1 إلى 2 مسار (يتم اختيار الطراز الفعلي وترتيب التشكيل عبر المراجعة الهندسية) وقارن قطع تغيير المقاس وزمن التبديل الفعلي على التهيئة المقترحة. وبمجرد أن يتجاوز الطلب المستدام على عبوات الستيك الأنبوبية الضيقة (بعرض 20–65 mm) حاجز 100–120 عبوة مقبولة/دقيقة، انتقل إلى شاسيه ستيك باك متعدد المسارات (LV-400 / LV-680 / LV-980، من 4 إلى 16 مساراً) لأن التقطيع متعدد المسارات يحقق 150–500+ عبوة/دقيقة عند سرعات فكوك معتدلة (28–36 قطعة/دقيقة)، مما يحافظ على زمن مكوث حراري كامل قدره 250–350 ms لضمان سلامة اللحام الساخن وفق ASTM F1921.
| فئة المنصة والطرازات المرجعية | عرض الرول، والمسارات، وحجم العبوة، والسرعة المرجعية | الملاءمة الهندسية الأساسية وملف تغيير المقاسات | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| فئة VFFS المدمجة أحادية المسار / 1–2 مسار وماكينات الساشيه/الستيك الأولية (يتم اختيار الطراز والمقاس أثناء المراجعة الهندسية) | تأكيد مواضع التشكيل، وعرض الفيلم الفعلي، وسرعة الدورة، والقدرة الكهربائية، والأبعاد المركبة للترتيب أحادي المسار المقترح | التشغيل التجريبي/السريري أو الإنتاج عالي التنوع؛ مقارنة قطع تغيير المقاس المختارة ومهام التبديل المقاسة | نمط العطل: رفع سرعة دورة المسار الواحد فوق نافذة اللحام ومقاومة Hot-Tack المعتمدة للفيلم قد يؤدي إلى فشل اللحام السفلي تحت تأثير سقوط المنتج. الوقاية: تثبيت سقف سرعة المسار الواحد ضمن نافذة ASTM F1921 للفيلم والارتقاء إلى شاسيه LV-400 رباعي المسارات بمجرد تجاوز Q_net معدل 80–100 عبوة/دقيقة. |
| فئة ماكينات التعبئة الرأسية VFFS ذات الأنبوب الواحد للتجزئة (مسار LV-400B/D / LV-420 / LV-520 / vffs-multihead على /machines/vffs) | أنبوب تشكيل واحد عريض؛ أقصى عرض للفيلم 420–520+ mm؛ أكياس وسائدية أو بثنيات جانبية أو رباعية اللحام (بعرض 60–250 mm، وتعبئة 50 g–2.5 kg)؛ ميزان متعدد الرؤوس أو حلزون مفرد | أكياس التجزئة المستقلة لحبوب القهوة أو الوجبات الخفيفة أو المكسرات أو الأغذية المجمدة أو المنظفات أو أكياس البروتين بوزن 250 g–1 kg (وليست عبوات الستيك الضيقة أحادية الحصة) | نمط العطل: محاولة تشكيل عبوات ستيك ضيقة بعرض 20–30 mm على شاسيه VFFS عريض مخصص للتجزئة، مما يسبب تجعداً شديداً للفيلم وانسداد أنابيب السقوط الكبيرة. الوقاية: توجيه الحصص الفردية (1–30 g، بعرض 20–65 mm) إلى ماكينات الستيك باك متعددة المسارات وإبقاء أكياس التجزئة بوزن 100 g–2.5 kg على ماكينات VFFS ذات الأنبوب الواحد. |
| شاسيه ستيك باك مدمج متعدد المسارات بعرض 400 mm (LINEVO LV-400BF / LV-400BK / LV-400BY؛ الفئة المرجعية ST400 / STICK 360) | 2–4 مسارات قياسية (وحتى 6–8 مسارات دقيقة لعبوات بعرض 17–20 mm)؛ أقصى عرض رول 400 mm؛ عرض الستيك 20–65 mm؛ الطول 50–150 mm؛ 20–40 قطعة/دقيقة (40–160+ عبوة إجمالية/دقيقة)؛ 4.5 kW؛ 500 kg؛ الارتفاع 2,180–2,680 mm | إنتاج مخصص للحصص الفردية (50,000–120,000 عبوة مقبولة/وردية) لمصانع التعبئة التعاقدية الإقليمية والعلامات التجارية التي تطلق 2–4 أصناف أساسية | نمط العطل: انحراف مسار الفيلم في المسارات الطرفية وعدم انتظام تداخل لحام الزعنفة عند تقطيع 4 مسارات بدون تحكم نشط في الحافة. الوقاية: تحديد نظام توجيه حافة الفيلم (EPC) البصري أو فوق الصوتي مع تحكم في شد الفك بذراع راقصة والحفاظ على هامش تشذيب خارجي إجمالي لا يقل عن >=12 mm. |
| شاسيه ستيك باك متعدد المسارات متوسط العرض 680 mm (LINEVO LV-680BF / LV-680BK / LV-680BY؛ الفئة المرجعية ST600 / SP600 / MS600) | 3–10 مسارات؛ أقصى عرض رول 680 mm؛ عرض الستيك 20–85 mm؛ الطول 50–150 mm؛ سرعة أساسية 20–40 قطعة/دقيقة (60–400 عبوة إجمالية/دقيقة)؛ 6.0 kW؛ 650 kg؛ الارتفاع 2,250–2,850 mm | خطوط التعبئة التعاقدية الصناعية والمكملات الغذائية الرئيسية (100,000–280,000 عبوة مقبولة/وردية) التي تقترن مباشرة بماكينات الكرتنة الأفقية الأوتوماتيكية | نمط العطل: انحناء ميكانيكي في منتصف الفك وتدرج حراري عبر قضيب اللحام البالغ عرضه 680 mm، مما يسبب تسريبات في المسارات الوسطى (المسارات 4–7) عند تقاطع T ذي الـ 4 طبقات. الوقاية: اشتراط دعامة مفصلية وسطية للفكوك وسخانات خرطوشية بنظام PID متعدد المناطق يتم التحقق منها باختبارات ASTM D3078 / F1140 لكل مسار على حدة. |
| شاسيه ستيك باك متعدد المسارات عريض الرول عالي الإنتاجية 980 mm (LINEVO LV-980BF / LV-980BK / LV-980BY؛ الفئة المرجعية ST800 / SP900 / STICK 720) | 4–16 مساراً؛ أقصى عرض رول 980 mm؛ عرض الستيك 20–105 mm؛ الطول 50–150 mm؛ سرعة أساسية 20–40 قطعة/دقيقة (80–640 عبوة إجمالية/دقيقة)؛ 7.5 kW؛ 800 kg؛ الارتفاع 2,350–2,950 mm | التصنيع التعاقدي عالي الحجم على مدار الساعة 24/7 وخطوط عبوات ستيك المشروبات والسكر والقهوة الوطنية (250,000–500,000+ عبوة مقبولة/وردية) | نمط العطل: نقص تغذية المسحوق في المسارات الطرفية وانفصال الكثافة الظاهرية عبر حوض الحلزون البالغ عرضه 980 mm، إضافةً إلى توقفات وصل الرولات الرئيسية الثقيلة التي يتجاوز وزنها 80+ kg. الوقاية: إلزامية التغذية المزدوجة المتماثلة أو القواديس المزدوجة المقسمة مع حلزونات عرضية محكومة المستوى، ومعايرة سيرفو مستقلة لكل مسار، وطاولة وصل فيلم مزودة برافعة رولات. |
القاعدة الهندسية العملية 4 (الحد الفاصل بين الجمع اليدوي والتجميع المتزامن مع ماكينة الكرتنة): إذا تجاوز صافي الإنتاج متعدد المسارات Q_net معدل 160–200 عبوة ستيك مقبولة/دقيقة (من 6 إلى 10+ مسارات بسرعة 28–35 قطعة/دقيقة) أو كانت علب التجزئة تتطلب أعداداً دقيقة متعددة العبوات (10 أو 20 أو 30 عبوة/علبة) ← امنح الأولوية منذ اليوم الأول لتسعير مزالق بوابات متزامنة لكل مسار، ومحولات رفض للمسار الفردي، ونظام نقل بقواديس فهرسة إلى ماكينة كرتنة أفقية أوتوماتيكية (مثل تهيئة كرتنة عبوات الستيك باك لدينا)، لأن العامل البشري لا يستطيع التقاط وفحص وعدّ سوى 40–50 عبوة/دقيقة بشكل مستدام، مما يعني أن ماكينة ستيك باك بـ 10 مسارات غير مرتبطة بنظام تجميع تتطلب 5–6 عمال تعبئة يدوية في كل وردية.
عندما تكون مستعداً لمقارنة الأسعار التجارية عبر فئات الشاسيه هذه، اجمع بين دليل الاختيار الفني هذا ودليل تكلفة ماكينة الستيك باك ونطاق عروض الأسعار ودليل الميزانية المركبة والعائد على الاستثمار ROI. أرسل رسم عبوة الستيك ومواصفات الفيلم وبيانات ريولوجيا المنتج وهدف إنتاج الوردية عبر قائمة التحقق الموجزة للمشروع أو خطط لإجراء تشغيل اختباري للعينات قبل الطلب.
الخطوة 4 — ما هي مرافق المصنع القياسية والارتفاع المتاح ومعايير السلامة (EN 415-3 / UL 508A) وعوامل التكلفة الإجمالية للملكية (TCO) لمدة 5 سنوات التي يجب التحقق منها؟
إن ماكينة تعبئة الستيك باك متعددة المسارات التي تجتاز الاختبار على أرضية مصنع المورد قد تتعثر أثناء التركيب في مصنعك إذا كُتب عرض السعر على أساس لوحة بيانات محلية بجهد 220V / 380V وتردد 50 Hz، أو ارتفاع سقف غير مقاس يعيق وحدة التغذية العلوية للمسحوق، أو أجزاء ملامسة للمنتج مثبتة ببراغي تستغرق ساعتين لفكها بين التشغيلات التي تحتوي على مسببات حساسية. قبل إصدار أمر الشراء، دقق كلاً من جاهزية موقع المصنع (الأمريكي / الدولي) والتكلفة الإجمالية للملكية لمدة 5 سنوات (TCO):
- المعادلة (سجل التكلفة الإجمالية للملكية لمدة 5 سنوات والتكاليف التشغيلية الخفية): TCO_5yr = CapEx_line + 5 [(N_swap_yr dT_swap C_downtime_hr) + (Q_annual dR_leaker * C_stick_unit) + C_spares_yr]، حيث CapEx_line هو إجمالي الاستثمار الرأسمالي للمعدات الواصلة وأدوات التشكيل، وN_swap_yr هو العدد السنوي لعمليات الغسيل بين مسببات الحساسية/النكهات وتغييرات المقاس، وdT_swap هو ساعات الفك والتركيب لكل عملية (hr)، وC_downtime_hr هو تكلفة ساعة توقف الخط المحملة بالأعباء، وQ_annual هو الحجم السنوي لإنتاج عبوات الستيك، وdR_leaker هو نسبة العبوات المسربة/التالفة بسبب تلوث اللحام، وC_stick_unit هو تكلفة الوحدة للعبوة المملوءة، وC_spares_yr هو تكلفة قطع الغيار الاستهلاكية السنوية (شفرات التقطيع، السخانات الخرطوشية، شريط PTFE، حلقات O للفوهات).
- مثال تطبيقي (أثر القواديس المقسمة التي تُفك بدون أدوات وشفط الغبار عند الفكوك على TCO لمدة 5 سنوات): عند مقارنة عرضين لماكينة ستيك مساحيق بـ 8 مسارات تنتج Q_annual = 10,000,000 عبوة/سنة مع N_swap_yr = 150 عملية غسيل/سنة: تحدد التهيئة (ب) قادوساً مقسماً بمشابك سريعة بدون أدوات (0.5 ساعة مقابل 1.5 ساعة للفك بالبراغي، مما يوفر dT_swap = 1.0 ساعة/غسلة) وغطاء شفط غبار بالتفريغ عند منطقة الفكوك + معايرة سيرفو لكل مسار (مما يخفض نسبة العبوات المسربة بسبب تلوث اللحام من 1.9% إلى 0.4%، أي dR_leaker = 0.015). على مدى 5 سنوات، توفر التهيئة (ب) 150 1.0 = 150 ساعة/سنة من توقفات الغسيل (750 ساعة خلال 5 سنوات) بالإضافة إلى منع تلف 10,000,000 0.015 = 150,000 عبوة مسربة/سنة (إنقاذ 750,000 عبوة مملوءة خلال 5 سنوات) —مما يسترد تكلفة ترقية القادوس الصحي ونظام شفط الغبار خلال الأشهر القليلة الأولى من الإنتاج.
| حدود المصنع أو فئة التكلفة الكلية TCO | المرجع الهندسي القياسي والركيزة التنظيمية | ما يجب على هندسة المصنع التحقق منه في العرض | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| التغذية الكهربائية ولوحة التحكم وتوافقيات مغيرات السرعة VFD (NFPA 70 / NEC وUL 508A) | تعمل شاسيهاتنا القياسية متعددة المسارات على مرجع أساسي بجهد 220V وتردد 50/60 Hz (بقدرة 4.5 kW على LV-400، و6.0 kW على LV-680، و7.5 kW على LV-980)؛ بينما توفر المصانع في الولايات المتحدة جهد 208V أو 240V أو 480V ثلاثي الأطوار بتردد 60 Hz | الجهد/الطور/التردد الدقيق عند نقطة تغذية الماكينة، والمحول أو التوزيع الأصلي 480V/208V 60 Hz، وترقيم الأسلاك، وتصنيف تيار القصر SCCR، ومتطلبات لوحة UL 508A / NFPA 70 | نمط العطل: توصيل خزانة كهربائية بجهد 220V/380V 50 Hz بمصدر أمريكي 480V 60 Hz عبر محول خافض للجهد أصغر من الحجم المطلوب، مما يسبب أعطال انخفاض الجهد في محركات السيرفو أثناء ذروة سحب التيار للفكوك العرضية. الوقاية: تحديد جهد وتردد الموقع الأصلي ومحول عزل/محول ذاتي مخصص بحجم لا يقل عن >=125% من قدرة الحمل الكامل بـ kVA. |
| الارتفاع الصافي للسقف وتحمل الأرضية والارتفاع التراكمي لوحدة التغذية العلوية | ارتفاعات الماكينة الأساسية: سلسلة السوائل BY من 2,180–2,350 mm؛ وسلسلة المساحيق BF بارتفاع 2,680 mm (لطراز LV-400BF)، و2,850 mm (لطراز LV-680BF)، و2,950 mm (لطراز LV-980BF) قبل إضافة جهاز الشفط العلوي أو المغذي الحلزوني | إجمالي الارتفاع المركب التراكمي (الماكينة + مستقبل التفريغ/المغذي + خلوص سحب الحلزون، وغالباً ما يبلغ 3,300–3,700 mm)، وخلوص الأبواب، وحمل بلاطة الأرضية (500–800 kg للقاعدة + ماكينة الكرتنة) | نمط العطل: طلب شاسيه مساحيق LV-680BF أو LV-980BF (بارتفاع 2,850–2,950 mm) لغرفة بسقف ارتفاعه 3,000 mm (10 أقدام)، مما لا يترك أي خلوص لجهاز التغذية بالشفط أو لسحب بريمات الحلزون الرأسية البالغ طولها 1.2 m من الأعلى. الوقاية: قياس الارتفاع الصافي للسقف حتى أخفض رشاش حريق أو مجرى هواء وتحديد قادوس مقسم/منخفض عندما يقل ارتفاع السقف عن <3,400 mm. |
| جودة الهواء المضغوط والتحكم في الغبار ومرفق نيتروجين التعبئة المعدلة MAP | هواء مضغوط جاف وخالٍ من الزيت عند ضغط 0.6 MPa (6 bar / 90 psi)، بمعدل 425–850 NL/min (15–30 CFM حسب عدد المسارات والصمامات الهوائية)؛ ونيتروجين غذائي N2 بنقاوة 99.9%+ لنظام MAP | مجفف/فلتر هواء مخصص (ISO 8573-1 الفئة 1.4.1)، وتمديد عادم مجمع الغبار بالتفريغ، وسعة مقياس تدفق النيتروجين N2 (NL/min عبر جميع المسارات N_lanes) | نمط العطل: هبوط الضغط إلى أقل من 4.8 bar (70 psi) في خطوط الهواء المشتركة بالمصنع عندما تعمل مفصلات اللحام العرضي أو صمامات الشفط العكسي في وقت واحد، مما يسبب ضعفاً متقطعاً في اللحامات الطرفية. الوقاية: تركيب خزان هواء تعويضي محلي، ومفتاح تعشيق لانخفاض الضغط (مضبوط عند 5.2 bar)، وتشغيل الفكوك بمحركات سيرفو حيثما تكون إمدادات الهواء محدودة. |
| حمايات السلامة للماكينة والأقفال البينية والدروع الحرارية (EN 415-3:2021 / ANSI B155.1) | تتطلب المواصفة EN 415-3:2021 (سلامة ماكينات التشكيل والتعبئة واللحام) وANSI/PMMI B155.1 واقيات متحركة مزودة بأقفال أمان حول سكاكين التقطيع الدوارة والفكوك العرضية الساخنة والسكاكين، إضافةً إلى فصل العزم الآمن (STO وفق EN ISO 13849-1) | بنية ريلاي/PLC للسلامة، ومفاتيح أمان للأبواب توقف إغلاق الفكوك وحركة السكاكين فوراً عند الفتح، وواقيات من البولي كربونات/Lexan للحماية من الحروق الحرارية | نمط العطل: إدخال المشغلين أيديهم في منطقة ياقة التشكيل أو الفك العرضي لإزالة انحشار الفيلم بينما تظل سكاكين التقطيع الدوارة أو الفكوك الساخنة (170°C) قيد التشغيل. الوقاية: التحقق من أقفال أمان الأبواب ثنائية القناة، وصمامات تفريغ هواء الفكوك عند ضغط زر الطوارئ E-stop، وتغطية أعمدة السكاكين أثناء اختبارات FAT. |
| التعقيم، والفك لتبديل مسببات الحساسية، ونوع الفولاذ الملامس للمنتج (SUS304 مقابل SUS316L) | هيكل وتكسية قياسية من فولاذ SUS304 مع مسار تلامس منتج من SUS304 أو SUS316L؛ تنظيف جاف بالشفط والفرشاة للمساحيق المسترطبة مقابل غسيل رطب COP/CIP للصلصات والجل | شهادة سبيكة الأجزاء الملامسة للمنتج (SUS316L للصلصات الحمضية/المالحة أو الإلكتروليتات أو المستحضرات الدوائية)، ومشابك قادوس مقسم بدون أدوات، ودرجة حماية الخزانة الكهربائية من تسرب المياه | نمط العطل: تسرب المياه إلى محركات سيرفو الحلزون غير المخصصة للغسيل بالخرطوم، أو استغراق ساعتين لتبديل مسببات الحساسية في القواديس المثبتة ببراغي. الوقاية: مطابقة التصميم الصحي مع إجراءات التشغيل القياسية SOP الفعلية لمصنعك —حدد قواديس مقسمة سريعة الفك للتنظيف الجاف للمساحيق ووصلات Tri-Clamp جاهزة للغسيل CIP للسوائل. |
راجع أدوار التشغيل التجريبي وقوائم التحقق من مرافق الموقع ونطاقات تدريب المشغلين في صفحة تخطيط التركيب والتدريب، واطلب طقم قطع الغيار الاستهلاكية لمدة 12 شهراً (شفرات التقطيع الدوارة، قماش الزجاج المطلي بـ PTFE، المزدوجات الحرارية PID، السخانات الخرطوشية، وحلقات O للمكابس والفوهات) عبر صفحة قطع الغيار وقطع تغيير المقاسات.
الخطوة 5 — كيف تتحقق من أدلة المورد وسلامة اللحام (ASTM F88 / F1140 / D3078 / F1921) خلال اختبارات القبول في المصنع (FAT)؟
لا تعتمد أبداً تهيئة ماكينة ستيك باك متعددة المسارات بناءً على رقم سرعة في كتيب دعائي أو فيديو تجريبي مصور بفيلم فارغ أو رمل اختبار حر التدفق. ولأن جميع المسارات N_lanes تشترك في قضيب لحام عرضي واحد، فإن الماكينة لا تكون جاهزة للإنتاج إلا عندما يحافظ كل مسار من المسار 1 إلى المسار N_lanes على وزن الجرعة المستهدف ويجتاز اختبارات اللحام المحكم على تشغيلة منتجك الفعلية ورول الفيلم الخاص بمورد التغليف لديك. استخدم بوابة الأدلة ذات المراحل الثلاث (قيد الانتظار Pending ← تم الاستلام Received ← مقبول Accepted) واربط بروتوكول اختبارات القبول في المصنع (FAT) بأربعة معايير دولية لاختبار العبوات:
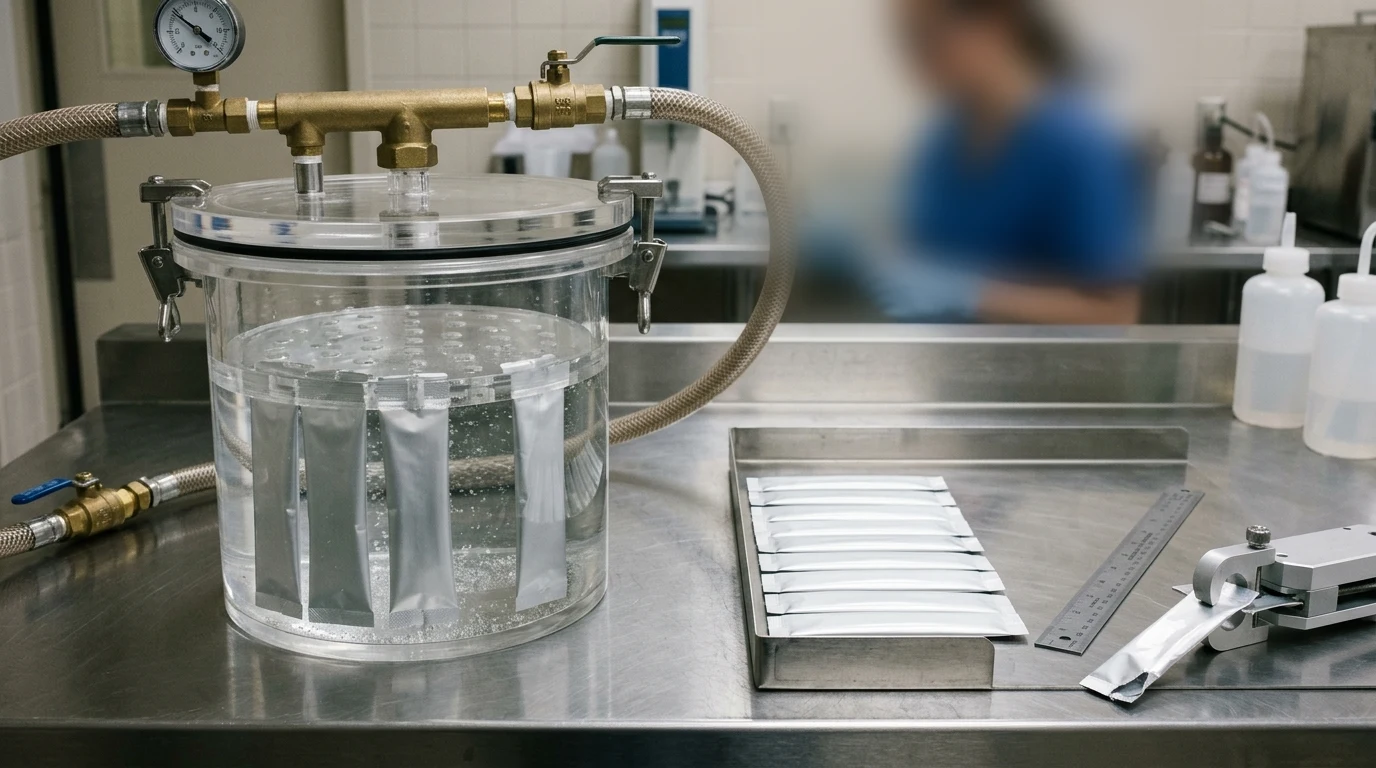
- معيار ASTM D3078 (اختبار التسرب بانبعاث الفقاعات تحت التفريغ للتغليف المرن): يغمر عبوات الستيك المملوءة من كل مسار نشط (من 1 إلى N_lanes) تحت الماء داخل حجرة تفريغ شفافة (بتفريغ تفاضلي من -25 إلى -60 kPa يُحفظ لمدة 30 ثانية) للكشف البصري عن التسريبات القنوية الكبيرة (>=100 μm) عند تقاطع T المكون من 4 طبقات بين اللحام الخلفي واللحام الطرفي أو الناتجة عن انحباس مسحوق أو سائل في خط اللحام العرضي. بالنسبة لعبوات الستيك السائلة المملوءة بالكامل مع فراغ رأسي ضئيل، احقن جيباً صغيراً معايراً من الهواء أو النيتروجين أثناء أخذ عينات FAT بحيث يدفع تمدد الغاز الفقاعات عبر أي قناة مجهرية.
- معيار ASTM F1921 / F1921M (قوة اللحام الساخن Hot-Tack) ومعيار ASTM F88 / F88M (قوة تقشير اللحام بعد التبريد): يتحقق معيار ASTM F1921 من أن طبقة اللحام الداخلية المنصهرة من البولي أوليفين تتحمل صدمة سقوط جرعة المسحوق أو السائل بعد أجزاء من الألف من الثانية من فتح الفكوك العرضية السفلية، بينما يقيس معيار ASTM F88 قوة التقشير بعد التبريد في درجة حرارة الغرفة (N/15 mm أو N/25.4 mm بسرعة شد 200–300 mm/min) عبر كل من اللحام الطولي (الزعنفة أو التداخل) واللحامات الطرفية العرضية.
- معيار ASTM F1140 / F1140M (اختبار الانفجار والزحف بالضغط الداخلي للعبوة الكاملة): يضغط عبوات ستيك عشوائية مسحوبة من المسارات الوسطى والطرفية (المسار 1، والمسارات الوسطى، والمسار N) حتى الانفجار أو لمدة ثبات زحف محددة زمنياً (ASTM F1140)، مما يثبت أن قوة كبس الفك العرضي ودرجة الحرارة متجانستان عبر كامل عرض القضيب البالغ 400 mm أو 680 mm أو 980 mm.
| بند التحقق | السجل الوثائقي أو التجريبي المطلوب قبل الاعتماد | حد القبول الهندسي (يُقبل عندما) | نمط العطل السائد الذي يتم اكتشافه قبل الشحن |
|---|---|---|---|
| 1. رأس التلقيم وطراز الشاسيه ورسم نطاق أدوات التشكيل | عرض فني مفصل يحدد فئة الشاسيه (400 / 680 / 980 mm)، وعدد المسارات النشطة N_lanes، وآلية التلقيم (حلزون BF، أو أكواب BK، أو مكبس BY/LV-600X)، ورسم الأدوات الذي يوضح W_strip وW_web | تطابق النطاق المسمى مع رسم عبوة الستيك الخاصة بك (W_stick × L_stick)، وبدل لحام الزعنفة/التداخل، وحساب عرض الرول الرئيسي مع هامش توجيه خارجي >=12 mm | يكشف شاسيهات 400 mm الأصغر من اللازم المسعرة لعروض رول >380 mm أو نقص أطقم ياقات التشكيل لعروض العبوات الثانوية. |
| 2. أرقام تعريف قابلة للتتبع لمنتج المشتري ورول الفيلم من المصنع المحول | سجلات التجارب واختبارات FAT التي توثق رقم تشغيلة منتجك الدقيق، والكثافة الظاهرية/اللزوجة عند حرارة الاختبار، ورقم تعريف بكرة الفيلم | إجراء جميع بيانات السرعة والوزن واللحام المسجلة على منتجك الفعلي ورقائق التغليف الخاصة بك —وليس أبداً على فيلم فارغ أو رمل بديل حر التدفق | يكشف الماكينات التي تم ضبطها على حبيبات سهلة التدفق والتي تتعرض للانسداد الجسري أو إثارة الغبار أو التنقيط عند تعبئتها بمسحوقك المتماسك أو الجل اللزج. |
| 3. دقة الجرعة لكل مسار على حدة (من المسار 1 حتى المسار N) | أوزان عينات متتالية مسجلة بشكل منفصل لكل مسار فردي (من 1 إلى N_lanes) عند سرعة الدورة المستهدفة N_cpm | وقوع متوسط الوزن والانحراف المعياري (SD / RSD) في كل مسار فردي ضمن حدود التفاوت المتفق عليها بالجرام أو المليلتر دون جوع في المسارات الطرفية | يكشف انحراف كثافة الحلزون بين المركز والأطراف في القواديس العريضة ذات 8–16 مساراً التي تفتقر إلى التغذية المتماثلة أو معايرة السيرفو لكل مسار. |
| 4. صافي الإنتاج الصالح المستدام (Q_net) وسجل التوقفات والمرفوضات | تشغيل مراقبة مستمر ومؤقت يسجل الدقائق المنقضية، والدورات التراكمية، وإجمالي العبوات المشكلة، والعبوات المرفوضة حسب السبب، ومدة كل توقف | تحقيق العبوات السليمة (إجمالي المشكل ناقص المرفوض) خلال الفترة المتفق عليها لهدف Q_net دون ازدواجية حساب التوقفات أو إخفاء وصلات الرول | يكشف سرعات الذروة المبالغ فيها التي تسبب توقفات متكررة لانحراف الفيلم، أو هدر الوصلات، أو ارتفاع معدلات الرفض على ميزان المراجعة. |
| 5. سلامة اللحام عبر جميع المسارات (ASTM D3078 / F88 / F1140) | اختبار حجرة التفريغ بانبعاث الفقاعات ASTM D3078 (-25 إلى -60 kPa لمدة 30 ثانية) بالإضافة إلى فحوصات التقشير ASTM F88 والانفجار ASTM F1140 على عبوات مسحوبة من المسارات الطرفية والوسطى | انعدام سلاسل الفقاعات عند تقاطع T ذي الـ 4 طبقات أو اللحامات الطرفية عبر جميع المسارات، وفتح نظيف من شق التمزيق دون نتوءات ألومنيوم خشنة | يكشف الهبوط الحراري أو الانحناء في منتصف الفك على القضبان بعرض 680–980 mm، أو تلوث منطقة اللحام بالمسحوق، أو عدم محاذاة ياقات اللحام المتداخل. |
| 6. تغيير المقاس، والفك للغسيل، وطقم قطع الغيار | عرض عملي مؤقت لفك القادوس/الحلزون/المضخة للتنظيف، واستدعاء الوصفات من شاشة HMI، وقائمة مفصلة لقطع الغيار الاستهلاكية لمدة 12 شهراً | إتمام فني واحد أو اثنين من فنيي المصنع لعملية الفك ضمن نافذة التنظيف المحددة للوردية، وحمل جميع قطع التآكل الحرجة لأرقام قطع واضحة | يكشف القواديس المثبتة ببراغي أو أعمدة السكاكين غير المفهرسة التي تحول عملية غسيل مدتها 30 دقيقة إلى إعادة بناء ميكانيكي يستغرق 3 ساعات. |
افصل تماماً بين اعتماد الوثائق (نطاق الصف 1 والصف 6) واعتماد الأداء (سجلات التجارب وFAT في الصفوف 2–5). نسق تجارب المواد قبل الطلب عبر صفحة التحضير لاختبار العينات قبل تجميد الأبعاد النهائية للبريمات الحلزونية أو الفوهات.
اختيار مسار مختلف لتعبئة الحصص الفردية
ينطبق هذا الدليل الهندسي على الماكينات الرأسية المغذاة من رول والتي تشكل عبوات ستيك أنبوبية ضيقة بلحام خلفي (بعرض مسطح 20–105 mm، وطول 50–150 mm) عبر 2 إلى 16+ مساراً. وجّه مشروعك إلى عائلة ماكينات أخرى من LINEVO عندما تنطبق أي من الحالات التالية:
- أكياس الساشيه المسطحة ثلاثية أو رباعية اللحام من الرول (بعرض 15–125 mm): الأظرف المسطحة الملحومة من ثلاث أو أربع حواف محيطية للكريمات التجميلية، أو مسحات الكحول، أو أظرف الكاتشب، أو أكياس المساحيق العريضة تعمل على ماكينات المحراث المسطح وبكرات اللحام (LV-400F / 680F / 980F، وLV-500SF / 700SF / 980SF، وLV-450X، وLV-500SY / 700SY / 980SY)؛ راجع صفحة عائلة ماكينات تعبئة الساشيه، ودليل شراء ماكينة تعبئة الساشيه، ومقارنة الستيك باك مقابل الساشيه.
- أكياس الدوي باك (Doypack) الجاهزة القائمة، والأكياس المزودة بسحاب (Zipper)، والأكياس ذات الفوهة (Spouted): الأكياس مسبقة الصنع التي تُسحب من مخزن التغذية وتُفتح بالتفريغ/الهواء وتُملأ وتُلحم من الأعلى (LV-210 أو ماكينة تعبئة المعسل في أكياس جاهزة) أو تُملأ عبر فوهة صلبة (LV-160) تنتمي إلى ماكينات تعبئة الأكياس الجاهزة.
- أكياس التجزئة الوسائدية أو ذات الثنيات الجانبية أو رباعية اللحام أو قوالب التفريغ (50 g–2.5+ kg): أكياس التجزئة الأكبر حجماً المشكلة على أنبوب واحد بياقة عريضة تنتمي إلى ماكينات التشكيل والتعبئة واللحام الرأسية (VFFS).
- وصفة منتج غير مستقرة أو هيكل فيلم غير محدد بعد: إذا كانت الكثافة الظاهرية/اللزوجة لتركيبتك أو رقائق الحاجز المصفحة لا تزال قيد التعديل في قسم البحث والتطوير، فأجرِ أولاً تقييماً معملياً للعينات قبل تثبيت ياقات التشكيل متعددة المسارات وبريمات التلقيم.
حمّل وأكمل قائمة التحقق لشراء ماكينة الستيك باك المكونة من 4 صفحات (PDF)
حمّل واطبع قائمة التحقق لشراء ماكينة تعبئة عبوات الستيك (ورقة عمل PDF قابلة للطباعة من 4 صفحات). استخدمها لتثبيت الموجز الهندسي الداخلي قبل إرسال طلبات عروض الأسعار (RFQs)، واحتفظ بعمود مقارنة جنباً إلى جنب لكل مورد بحيث تدقق أقسام المشتريات وهندسة المصنع وتأكيد الجودة كل عرض وفق قواعد متطابقة:
- الصفحة 1 — موجز المنتج والعبوة والإنتاج: سجل إصدار الوصفة، والكثافة الظاهرية/المطروقة وفق USP <616> (أو اللزوجة بـ cP عند حرارة التعبئة)، والجرعة المستهدفة وحدود القبول، والعرض المسطح النهائي W_stick × الطول الكلي للقطع L_stick (بالمليمتر شاملاً لحامي الطرفين)، ونمط لحام الزعنفة مقابل التداخل، وصحيفة بيانات رول الفيلم المصفح، وصافي الإنتاج المقبول للوردية Q_net، وتشكيلة تبديل الأصناف SKU، وواجهة الربط مع ماكينة الكرتنة اللاحقة.
- الصفحة 2 — جاهزية موقع المصنع والمسؤوليات: سجل الجهد/الطور/التردد المقاس عند نقطة التغذية (208V/240V/480V 60 Hz مقابل لوحة البيانات)، والهواء المضغوط (6 bar، بمعدل NL/min)، ومساحة الغرفة والارتفاع الصافي للسقف (ماكينة بارتفاع 2,180–2,950 mm + خلوص وحدة التغذية العلوية)، ورسم واجهات الربط القبلية والبعدية، وإجراءات التنظيف القياسية SOP (فولاذ SUS304 مقابل SUS316L)، وحمايات وضوابط EN 415-3 / UL 508A، ومسؤوليات التركيب والتدريب.
- الصفحة 3 — مقارنة أدلة الموردين جنباً إلى جنب (المورد أ مقابل المورد ب): قيّم كلاً من صفوف الأدلة العشرة بالحالة قيد الانتظار Pending أو تم الاستلام Received أو مقبول Accepted فقط عندما تكون مدعومة برسم أدوات التشكيل، وسجل تجارب المواد القابل للتتبع، وأوزان الجرعات لكل مسار على حدة (من المسار 1 إلى N_lanes)، وسجلات التحقق من اللحام وفق ASTM D3078 / F88 / F1140.
- الصفحة 4 — البنود الهندسية المفتوحة واعتماد الشراء: عيّن مسؤولاً محدداً بالاسم وتاريخ إغلاق لكل بند فارغ أو قيد الانتظار قبل التصريح بدفع الدفعة المقدمة أو الإفراج عن الشحنة.
الأسئلة الشائعة عند اختيار ماكينة تعبئة عبوات الستيك
كيف أعرف ما إذا كنت بحاجة إلى ماكينة ستيك باك أحادية المسار أم متعددة المسارات؟
احسب صافي عبوات الستيك المقبولة المطلوبة في الدقيقة (Q_net) انطلاقاً من هدف الوردية. تحت معدل 50–70 عبوة/دقيقة —أو عند تغيير عروض الأكياس يومياً عبر تشغيلات تجريبية صغيرة— راجع ترتيب تشكيل مدمج وقارن قطع تغيير المقاس الفعلية ومهام التبديل الخاصة به. وبمجرد أن يتجاوز الطلب المستدام على عرض ستيك ثابت (20–65 mm) معدل 100–120 عبوة مقبولة/دقيقة، اختر شاسيه متعدد المسارات من 4 إلى 16 مساراً (LV-400 / LV-680 / LV-980) بحيث يعمل كل مسار بسرعة محافظة تبلغ 28–36 قطعة/دقيقة مع زمن مكوث حراري كامل للحام.
كيف أحسب عرض رول الفيلم الرئيسي (W_web) لماكينة ستيك باك متعددة المسارات؟
بالنسبة للحام الزعنفة المطوي القياسي، اضرب عدد المسارات النشطة في عرض الشريط المقصوص لكل مسار وأضف هامش تشذيب الحافة الخارجية للرول: W_web = N_lanes (2 W_stick + 2 W_fin) + 2 W_trim. على سبيل المثال، تتطلب 8 مسارات لعبوة ستيك مسطحة بعرض 25 mm مع لحام زعنفة 6 mm (أي 2 6 = 12 mm) وتشذيب حافة 10 mm لكل جانب عرض رول W_web = 8 (50 + 12) + 20 = 516 mm، مما يستلزم الانتقال من شاسيه LV-400 بعرض 400 mm إلى شاسيه LV-680 بعرض 680 mm.
متى يجب أن أختار ملقم الحلزون المؤازر (Servo Auger) بدلاً من ملقم الأكواب الحجمية في ماكينة الستيك باك؟
قِس الكثافة الظاهرية والمطروقة وفق معيار USP <616>. إذا تجاوز مؤشر كار للانضغاطية CI = 100 * (rho_tapped - rho_bulk) / rho_tapped نسبة 18% (نسبة هاوسنر > 1.22) أو تجاوزت الجزيئات الناعمة الأقل من 75 ميكرون نسبة 15% (بروتين مصل اللبن، القهوة سريعة الذوبان، الكولاجين، الكاكاو، البروبيوتيك)، فاختر حلزوناً رأسياً مؤازراً مغلقاً (LV-400BF / 680BF / 980BF) مع تقليب داخل القادوس وشفط غبار بالتفريغ. واستخدم الأكواب الحجمية (LV-400BK / 680BK / 980BK) فقط للحبيبات البلورية حرة التدفق (CI <= 15%، مثل السكر الحبيبي أو الملح).
هل يجب أن أحدد لحام زعنفة (Fin Seal) أم لحاماً متداخلاً (Lap Seal) على ياقات تشكيل عبوات الستيك؟
يطوي لحام الزعنفة حافتي الفيلم بحيث تلتحم طبقتا اللحام الداخليتان وجهاً لوجه (داخلي على داخلي)؛ وهو يعمل مع أي رقائق ألومنيوم مصفحة قياسية (مثل PET/AL/LLDPE أو ورق/PE) ويوفر أوسع نافذة للحام الحراري. أما اللحام المتداخل فيطبق إحدى الحافتين بشكل مسطح فوق السطح الخارجي للحافة المقابلة (داخلي على خارجي)، مما يوفر 6–8 mm من عرض الفيلم لكل مسار (توفير 8–12% من رول الفيلم)، لكنه يتطلب فيلماً ذا طبقة خارجية قابلة للحام الحراري أو ورنيشاً حرارياً مسجلاً.
هل يمكن لماكينة ستيك باك متعددة المسارات واحدة تشغيل عروض وأطوال مختلفة للعبوات؟
يُضبط طول عبوة الستيك (50–150 mm في طرازات LV-400 / 680 / 980) من شاشة اللمس HMI عبر إعداد سحب الفيلم بالسيرفو وحساس العلامة الضوئية دون تغيير أي أجزاء معدنية. أما عرض العبوة فهو محدد بالمحيط الفعلي لياقات وأنابيب التشكيل؛ ويتطلب تغيير العرض المسطح النهائي استبدال مجموعات ياقات وأنابيب التشكيل لجميع المسارات N_lanes وإعادة ضبط فواصل شفرات التقطيع الدوارة. لذا يُنصح بتوحيد الأوزان المتعددة بالجرام على عرض عبوة واحد مع تغيير الطول كلما أمكن ذلك.
هل توجد قائمة تحقق PDF قابلة للطباعة لتقييم موردي ماكينات تعبئة الستيك باك؟
نعم. حمّل ملف PDF لقائمة التحقق لشراء ماكينة الستيك باك المكون من 4 صفحات لتسجيل ريولوجيا المنتج، والرسم الهندسي للعبوة، وحساب عرض الرول الرئيسي، ومرافق المصنع القياسية، ومقارنة حالة أدلة اختبارات القبول FAT جنباً إلى جنب بين المورد أ والمورد ب (قيد الانتظار، تم الاستلام، مقبول).
المصادر
نحن نصمم ونصنع ماكينات تعبئة عبوات الستيك متعددة المسارات في فوشان وفق البنى الهندسية ومعاملات السلاسل ومسارات الخدمة المفصلة في صفحة عائلة ماكينات تعبئة عبوات الستيك (سلسلة الحلزون المؤازر للمساحيق LV-400BF / 680BF / 980BF، والسلسلة الحجمية للحبيبات LV-400BK / 680BK / 980BK، وسلسلة مضخات السوائل LV-400BY / 680BY / 980BY، وتهيئات المعاجين اللزجة LV-600X عبر 2–16 مساراً، وعروض ستيك 20–105 mm، وأطوال قطع 50–150 mm، وأقصى عروض فيلم 400 / 680 / 980 mm، وسرعة 20–40 قطعة/دقيقة، وقدرة 4.5–7.5 kW، ووزن 500–800 kg)، إلى جانب خطوطنا لماكينات VFFS، والساشيه (LV-400F / 500SF / 450X / 500SY)، والأكياس الجاهزة (LV-210 / LV-160)، والكرتنة (/machines/cartoning)، وبرامجنا لخدمات اختبار العينات، والتركيب والتدريب، وقطع الغيار. نحن نؤكد الإنتاجية الدقيقة للمشروع، وتفاوتات وزن التعبئة، وأبعاد ياقات التشكيل، وفحوصات اختبارات القبول في المصنع (FAT) على منتجك وفيلم التغليف الخاص بك في عرض السعر المكتوب.
تشمل المراجع الهندسية الخارجية، وحسابات تحجيم عرض الرول، وبروتوكولات التحقق المشار إليها في هذا الدليل: مواصفات ماكينات الستيك باك متعددة المسارات Viking Masek ST200 / ST400 / ST600 / ST800 / ST1200 والوثائق الهندسية للحام الزعنفة مقابل اللحام المتداخل؛ ومواصفات Matrix / INVpack BY300، وسلسلة SP (SP600 / SP900 / SP1200)، والسلسلة فائقة النظافة PH600/900، وماكينة الكرتنة الأفقية ذات التحميل العلوي TL6 (بسرعة 60 علبة/دقيقة، ووزن 2,500 kg)؛ وخطوط التلقيم والتجميع المعيارية IMA Group (Perfect Pack) STICK 360 وSTICK 720؛ والملاحظات الفنية لعبوات الستيك والساشيه من Omag S.r.l. (CS / C3)؛ ومعيار USP <616> (الكثافة الظاهرية والكثافة المطروقة للمساحيق) ومعيار USP <1174> (تدفق المساحيق: مؤشر كار للانضغاطية ونسبة هاوسنر)؛ ومعيار ASTM F88 / F88M (قوة تقشير اللحام للحواجز المرنة)؛ ومعيار ASTM F1921 / F1921M (قوة اللحام الساخن Hot-Tack لأسطح اللحام اللدنة حرارياً)؛ ومعيار ASTM F1140 / F1140M (مقاومة الانفجار والزحف بالضغط الداخلي)؛ ومعيار ASTM D3078 (اختبار التسرب بالتفريغ بانبعاث الفقاعات للتغليف المرن)؛ ولوائح FDA 21 CFR 177.1520 (بوليمرات الأوليفين لطبقات اللحام الملامسة للأغذية)؛ ومعايير EN 415-3:2021 / ANSI/PMMI B155.1 / NFPA 70 / UL 508A (حمايات السلامة والضوابط الكهربائية لماكينات التشكيل والتعبئة واللحام).
أرسل موجزك الهندسي المكتمل لماكينة الستيك باك
أرسل بيانات ريولوجيا المنتج والجرعة المستهدفة، والرسم الهندسي بالأبعاد لعبوة الستيك النهائية (W_stick × L_stick بالمليمتر)، وصحيفة بيانات رول الفيلم المصفح، وصافي إنتاج الوردية المقبول المستهدف (Q_net)، ونمط تبديل الأصناف SKU، وملاحظات مرافق المصنع الكهربائية والهوائية، ومتطلبات الكرتنة اللاحقة باستخدام رابط التواصل أدناه أو قائمة التحقق الموجزة للمشروع. يراجع فريقنا الهندسي مدخلاتك للتوصية بالسلسلة المطابقة (LV-400 / 680 / 980 من فئة BF أو BK أو BY أو LV-600X)، وعدد المسارات النشطة، وعرض الرول الرئيسي، وما إذا كان يُوصى بإجراء تقييم للعينات قبل الطلب.
ما الذي ترسله إلينا
أرسل ما لديك، وحدّد ما لم تحسمه بعد. ناقش تطبيقك مع LINEVO.
| البند | لماذا نحتاجه | مثال |
|---|---|---|
| ريولوجيا المنتج (مؤشر كار USP <616> أو اللزوجة) والجرعة المستهدفة | يحدد اختيار الحلزون الرأسي المؤازر BF، أو الأكواب الحجمية BK، أو مضخة المكبس BY/LV-600X المزودة بفوهات شفط عكسي هوائية | الكثافة الظاهرية/المطروقة للمسحوق (g/cm3) ونسبة النواعم %، أو مقاس منخل الحبيبات، أو لزوجة السائل (cP) عند حرارة التعبئة؛ ووزن/حجم التعبئة المستهدف (g/mL) والتفاوت |
| رسم عبوة الستيك النهائية (W_stick × L_stick بالمليمتر) ونمط اللحام الخلفي | يحسب عرض الشريط المقصوص للمسار الواحد W_strip، وعرض الرول الرئيسي W_web، وأدوات ياقة/أنبوب التشكيل لكل صنف SKU | رسم بالأبعاد (مثلاً 25 × 100 mm شاملاً لحامي الطرفين، ولحام زعنفة 6 mm مقابل لحام متداخل)، وشق تمزيق أو فوهة صب مشكلة |
| تركيب رول الفيلم المصفح والسماكة وأبعاد البكرة | يثبت هندسة طي الياقة للحام الزعنفة أو التداخل، وزمن مكوث فكوك PID، ومعاملات اللحام وفق ASTM F1921/F88، ومواصفات عمود فك الرول | صحيفة بيانات الفيلم (مثلاً PET/AL/LLDPE بسماكة 80 μm، وطبقة لحام داخلية متوافقة مع FDA 21 CFR 177.1520)، وتخطيط العلامة الضوئية، وأقصى قطر خارجي للرول / كور داخلي 76 mm |
| صافي الإنتاج المقبول للوردية (Q_net) ونمط تبديل الأصناف SKU | يحدد عدد المسارات النشطة N_lanes (من 2 إلى 16 مساراً)، وفئة الشاسيه (LV-400 أو LV-680 أو LV-980)، وأطقم ياقات التشكيل الإضافية للعروض الأخرى | عدد العبوات السليمة لكل وردية 8 ساعات (مثلاً 96,000 عبوة مقبولة خلال 420 دقيقة صافية)، وأحجام التشغيلات، وتكرار الغسيل لتبديل مسببات الحساسية أو النكهات |
| مرافق المصنع القياسية والارتفاع الصافي للسقف ومعايير السلامة | يطابق الجهد/التردد الأصلي للوحة الكهرباء، والهواء المضغوط (6 bar)، وخلوص وحدة التغذية العلوية، وضوابط EN 415-3 / UL 508A | تغذية ثلاثية الأطوار 208V/240V/480V بتردد 60 Hz، وإمداد الهواء الجاف (NL/min عند 6 bar)، والارتفاع الصافي للسقف (mm)، وقواعد التلامس SUS304 مقابل SUS316L |
| التجميع اللاحق والتعبئة في كراتين وإجراءات التنظيف القياسية SOP | يضبط بوابات الرفض لكل مسار مستقل، ونقل قواديس الفهرسة إلى ماكينة الكرتنة الأفقية الأوتوماتيكية، وتصميم القادوس المقسم الذي يُفك بدون أدوات | تفريغ سائب بالجملة مقابل كرتنة أوتوماتيكية بعبوات 10/20/30 قطعة؛ وتنظيف جاف بالشفط/الفرشاة مقابل طريقة الغسيل الرطب CIP/COP |