
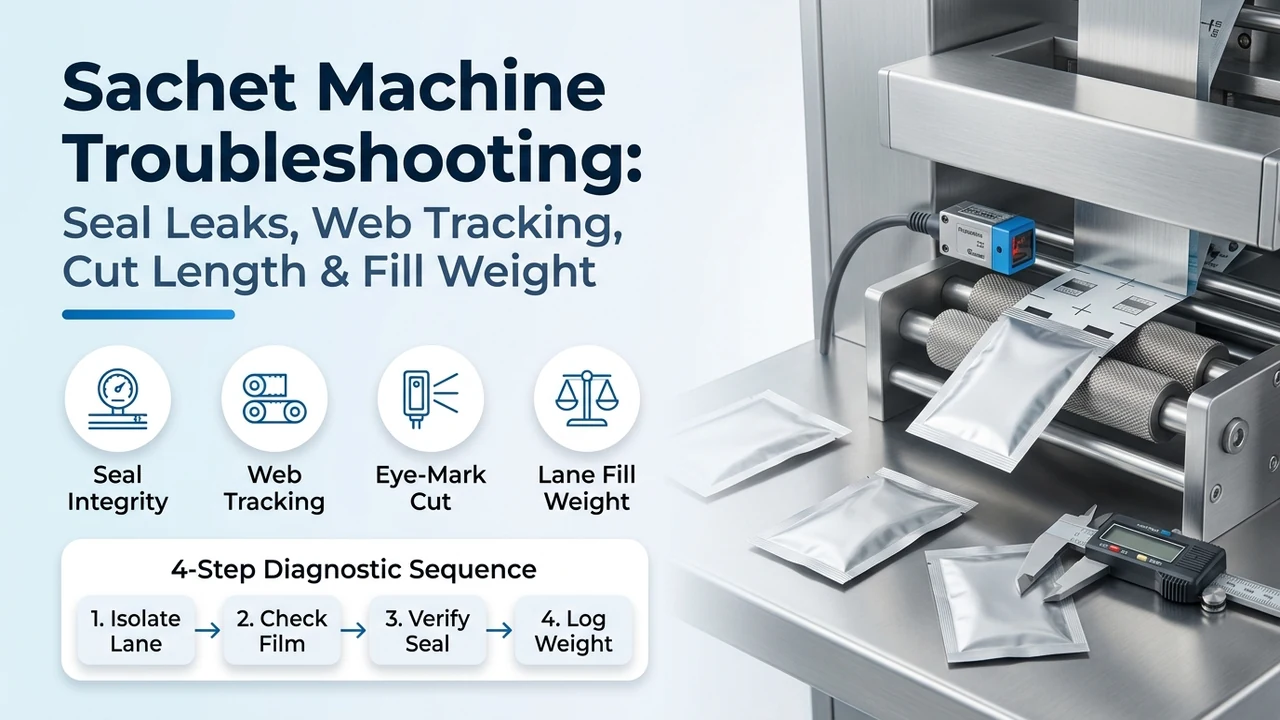
يتطلب حل مشكلات ماكينات تعبئة الساشيه—سواء تم البحث عنها كقائمة فحص لصيانة المصنع، أو ورقة عمل بصيغة PDF لمشكلات ماكينات تعبئة الساشيه، أو مرجع لاستكشاف أعطال الماكينات متعددة المسارات—عزل الأسباب الميكانيكية الخاصة بكل مسار عن أعطال الفيلم أو التحكم المشتركة قبل تغيير معلمات الحرارة أو السرعة على شاشة HMI. عبر ماكينات تعبئة الساشيه الرأسية أحادية المسار ذات اللحام الثلاثي واللحام الرباعي واللحام الخلفي الأوسط (Center-fin) ومنصات الساشيه المسطح متعددة المسارات (LV-400F/Y/K وLV-680F/Y/K وLV-980F/Y/K ثلاثية اللحام وLV-500SF/SY/SK وLV-700SF/SY/SK وLV-980SF/SY/SK وLV-450X وLV-350X رباعية اللحام التي تغطي 2–16 مساراً بسرعة 20–40 قطعة/دقيقة)، ينشأ أكثر من 80% من التسريبات المزمنة وتقوس الأكياس والقطع المزاح عن العلامة من أربعة أسباب فيزيائية جذرية: عدم تساوي ضغط تلامس الفكوك أو انحراف المزدوجة الحرارية/مرحل SSR (ASTM F88 / F1921 / D3078)، أو تلوث منطقة اللحام بالمسحوق/السائل (بوابة/قرص الإغلاق الإيجابي للولب أو السحب العكسي للمكبس + فوهة قطع التقطير الهوائية)، أو عدم تطابق شد الفيلم الأمامي والخلفي (|T_front - T_rear| <= 5%) ووهج العلامة الضوئية (تسجيل <= ±0.5 mm)، أو تجاوز خلوص سكين القص لقيمة 0.02–0.04 mm.
| النظام الفرعي للتشخيص أو فحص العطل | خط الأساس الهندسي القياسي أو طريقة الاختبار | لماذا يحكم استكشاف الأعطال ويمنع تكرار الهدر |
|---|---|---|
| عزل عطل المسار الواحد مقابل عرض الفيلم الكامل | تسجيل صف واحد للمسار المتأثر مقابل صف واحد لمسار مرجعي مطابق للمواصفات على نفس تشغيلة الفيلم الأم عبر هياكل أحادية المسار أو متعددة المسارات (2–16 مساراً في LV-400 إلى LV-980) | يفصل بين تقطير فوهة مسار واحد أو انحراف مثلث الطي V-plow أو تآكل البكرة الجانبية وبين شد الفك المشترك أو ضغط الفك العرضي أو انزلاق الإنكودر |
| ضغط الفكوك والتجانس الحراري للسطح | تدقيق طبعة ضغط الفكوك بورق الكربون على البارد تحت إجراءات العزل والتأمين EN 415-3 LOTO؛ فرق البيرومتر السطحي <= ±2.0 °C عبر عرض الفك؛ قوة تقشير ASTM F88 >= 12–18 N/15 mm؛ اختبار تسريب التفريغ ASTM D3078 عند -25 إلى -60 kPa لمدة 30 s | يمنع المشغلين من رفع درجة حرارة الفك > 15 °C فوق درجة بدء اللحام (SIT)، مما يفحم طبقة PET الخارجية ويبثق طبقة اللحام LLDPE/CPP ويلوي قضبان الفكوك |
| شد فك الفيلم وتوازن مسار اللحام الرباعي | شد فك الفيلم 0.5–1.5 N/cm من عرض الفيلم؛ فرق الشد الأمامي إلى الخلفي في اللحام الرباعي |T_front - T_rear| <= 5%؛ تتبع الحافة EPC بالموجات فوق الصوتية/الضوئي <= ±0.3 mm؛ هامش اللحام الجانبي >= 3.0 mm | يمنع تقوس ساشيه اللحام الرباعي، وقنوات التجعد الطولية عبر تقاطعات الزوايا ذات 4 طبقات، وانفجار طيات V-plow غير المتماثلة في اللحام الثلاثي |
| مستشعر تباين العلامة الضوئية وتسجيل القطع | سماحية تسجيل القطع إلى الطباعة <= ±0.5 mm؛ إمالة مستشعر التباين الضوئي بزاوية 5°–15° عن العمودي على رقائق الألومنيوم/الأفلام المعدنية؛ معايرة ثابتة بنقطتين على العلامة المطبوعة مقابل خلفية الفيلم | يقضي على الإطلاقات الخاطئة الناتجة عن الانعكاس المرآوي لرقائق الألومنيوم، والانزلاق الدقيق لبكرة السحب المزودة بإنكودر، وتجول التسجيل بين الوجهين الأمامي والخلفي للفيلم المقسوم |
| التحكم في تلوث منطقة اللحام بالمساحيق والسوائل | تقديم زاوية طور الجرعات إلى الفك بمقدار 15°–30° (20–40 ms)؛ للمساحيق (USP <616> CI > 18%) بوابة/قرص إغلاق إيجابي للولب + سحب عكسي 5°–15°؛ للسوائل (> 1,500 cP) سحب عكسي للمكبس (2–4 mm) + فوهة قطع تقطير هوائية | يزيل ذيول المسحوق المتطايرة وخيوط السائل اللزج قبل إطباق الفكوك العرضية الأفقية، مما يمنع تلوث درزة اللحام غير القابل للالتحام |
| وزن الجرعات لكل مسار والامتثال لحدود MAV | وزن 10 عبوات ساشيه متتالية لكل مسار بشكل فردي (دون حساب المتوسط) مقابل متطلب متوسط الدفعة وحدود التباين الأقصى المسموح به الفردي (MAV) في معيار NIST Handbook 133 | يكشف تراكم المسحوق على ريش اللولب في مسار واحد، أو التصاق الكوب الحجمي، أو تسريب صمام عدم الرجوع للمكبس والذي تخفيه متوسطات موازين الفحص التجميعية |
| خلوص سكين القص العرضي وفتحة التمزيق (Tear-notch) | خلوص شفرة الدوران/المقصلة المصنوعة من فولاذ D2 المقسى أو كربيد التنجستن إلى السندان <= 0.02–0.04 mm يتم التحقق منه على البارد بمحدد الخلوص (Feeler gauge) واختبار قص المناديل الورقية؛ ضغط هواء المشغل 0.6–0.8 MPa | يمنع بقاء عبوات الساشيه متصلة كسلسلة غير مقطوعة، وتنسل حواف رقائق الألومنيوم، وتشظي شفرات الكربيد المبكر بسبب الضغط المفرط للأسطوانة الهوائية |
في هذه الصفحة
الخطوة 1 — كيف تعزل أعطال الساشيه أحادية المسار مقابل متعددة المسارات وتقيس خسائر التوقف قبل لمس قيم الضبط؟
يبدأ استكشاف الأعطال الفعال على خط تعبئة الساشيه المسطح المغذى بالرول بتحديد ما إذا كان العرض ينشأ في محور ماكينة مشترك (فك بكرة الفيلم الأم، أو عمود التقطيع الطولي Slitter، أو فكوك اللحام العرضي الأفقية، أو سكين المقصلة/الدوار بكامل العرض) أو في مجموعة فرعية خاصة بمسار محدد (مشكل الطي V-plow الفردي، أو زوج بكرات اللحام الجانبي الرأسي، أو قمع اللولب، أو الكوب الحجمي، أو فوهة السحب العكسي للمكبس). في صفحة عائلة ماكينات تعبئة الساشيه وتشكيلة ماكينات التشكيل والتعبئة واللحام الرأسية (VFFS) لدينا، تنقسم معدات الساشيه إلى فئتين ميكانيكيتين يجب تشخيصهما وفقاً لمسار الفيلم الخاص بهما:
- بنيات الساشيه الرأسية والأفقية أحادية المسار: حدد مسار الفيلم الفعلي ورأس الجرعات من المخطط الهندسي للماكينة. تمرر ترتيبات الطي الجانبي واللحام الخلفي الأوسط (Center-fin) فيلماً واحداً فوق مثلث طي V-plow أو ياقة تشكيل. بينما تجمع ترتيبات اللحام الرباعي شريطي فيلم أمامي وخلفي معاً عبر عناصر اللحام الجانبي. تأكد من لوحة بيانات الماكينة الدقيقة، وعرض الفك، ومسار الفيلم، وإجراء الصيانة قبل استكشاف الأعطال.
- منصات الساشيه المسطح متعددة المسارات المغذاة بالرول (LV-400F/Y/K وLV-680F/Y/K وLV-980F/Y/K ثلاثية اللحام وLV-500SF/SY/SK وLV-700SF/SY/SK وLV-980SF/SY/SK وLV-450X وLV-350X رباعية اللحام): تقطع بكرة أم عريضة (400–980 mm) طولياً إلى 2–4 أو 3–10 أو 4–16 مساراً متوازياً تعمل بسرعة 20–40 قطعة/دقيقة. يتتبع مستشعر تباين كهروضوئي واحد علامة التسجيل المطبوعة، وتقوم مجموعة فك عرضي أفقي وسكين واحدة بلحام وفصل جميع المسارات النشطة في آنٍ واحد، بينما تعمل رؤوس الجرعات ووحدات اللحام الجانبي الرأسي بشكل مستقل لكل مسار.
عندما يقوم المشغلون بتعديل درجة حرارة الفك الأفقي، أو تغذية سيرفو طول الكيس، أو ضغط القادوس الرئيسي دون تسجيل صف واحد للمسار المتغير وصف واحد لمسار مرجعي لا يزال سليماً أولاً، فإنهم يفسدون خط الأساس عبر كل مسار سليم في الإطار. تجمع الخسارة الإنتاجية المادية لتوقف استكشاف الأعطال غير المنظم (L_fault) بين عبوات الساشيه المقبولة المفقودة متعددة المسارات (Q_lost) ورقائق الحاجز المهدرة أثناء تعديلات التجربة والخطأ العمياء (M_film,scrap):
Q_lost = t_down · N_lanes · v_cpm
حيث t_down هو زمن التوقف غير المخطط لاستكشاف الأعطال (min)، وN_lanes هو عدد المسارات النشطة، وv_cpm هي سرعة دورة التشغيل (cuts/min)، إلى جانب M_film,scrap (kg) من رقائق الحاجز المهدرة أثناء تعديلات الحرارة/التسجيل العمياء. مثال حسابي تطبيقي: على ماكينة ساشيه رباعية اللحام ذات 8 مسارات (LV-700SF أو LV-700SY، N_lanes = 8) تعمل بسرعة v_cpm = 32 cuts/min (256 ساشيه/دقيقة)، تؤدي حلقة التشخيص الخاطئ لمدة t_down = 45 min إلى خسارة Q_lost = 45 × 8 × 32 = 11,520 accepted sachets واستهلاك M_film,scrap = 18 kg من رقائق PET/AL/LLDPE لكل حادثة—أو 1,728,000 ساشيه مفقود و2,700 kg من فيلم الحاجز المهدر سنوياً عبر 150 توقف وردية متكرر.
| العيب الملاحظ ونطاق المسارات | فحص ساشيه VFFS أحادي المسار | فحص الساشيه المسطح متعدد المسارات (LV-400/680/980 F/Y/K وLV-500/700/980 SF/SY/SK) | نمط الفشل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| تسريب اللحام العرضي الأفقي في مسار واحد مقابل جميع المسارات (ASTM D3078 / F88) | افحص اللحام العرضي قبل مسحه بحثاً عن تلوث بالمسحوق/السائل؛ نفذ فحص ورق الكربون على البارد عبر وجه الفك الأفقي للتحقق من ميلان البراغي بين اليسار واليمين | تسريب مسار واحد: افحص بوابة إغلاق اللولب أو فوهة السحب العكسي للمكبس وحشوة ضبط الفك المحلية لذلك المسار. تسريب المسارات الخارجية فقط أو الوسطى فقط: افحص تقوس الفك العرضي أو اختلال توازن النوابض الطرفية | نمط الفشل: رفع نقطة ضبط PID للفك العرضي > 15 °C فوق درجة SIT لإخفاء تقطير فوهة مسار واحد أو قضيب فك مقوس، مما يحرق طبقة PET الخارجية عبر جميع المسارات. الوقاية: إلزام فحص اللحام قبل المسح وتدقيق ضغط الفكوك بورق الكربون على البارد قبل أي تعديل حراري. |
| تسريب اللحام الجانبي الرأسي أو ضيق الهامش (< 3.0 mm) | في ماكينات اللحام الثلاثي ذات طي الفيلم الواحد: افحص قمة طي مثلث V-plow ومحاذاة حافة الفك. في ماكينات اللحام الرباعي ذات الفيلم المقسوم: افحص محاذاة الفيلم المقسوم وضغط البكرات الرأسية | إزاحة هامش مسار واحد: افحص فاصل شفرة التقطيع الدوارة وموجه V-plow لذلك المسار. إزاحة جميع المسارات: أعد معايرة مستشعر حافة الفك الأم EPC (<= ±0.3 mm) | نمط الفشل: التجول الجانبي للفيلم الأم أو تآكل فواصل التقطيع القصي الدوارة مما يزيح عرض الشريط المقطوع W_strip بمقدار > 1.5 mm ويقلص أحد حدود اللحام الرأسي. الوقاية: تركيب توجيه فيلم EPC بالموجات فوق الصوتية/الضوئي وتثبيت فواصل صرة سكاكين التقطيع أثناء تغيير الصنف. |
| انحراف تسجيل القطع إلى الطباعة (> ±0.5 mm) أو تقوس الساشيه | افحص معايرة مستشعر تباين العلامة الضوئية، وتماسك مطاط بكرات السحب، وتساوي شد الفيلم المقسوم الأمامي/الخلفي في إعداد اللحام الرباعي ذي الفيلم المقسوم | انحراف جميع المسارات معاً: نظف/أعد معايرة مستشعر العلامة الضوئية المشترك (إمالة 5°–15°) وافحص ضغط بكرات السحب السيرفو الرئيسية. تأخر مسار واحد: افحص التآكل غير المتساوي لبكرة السحب المصنوعة من البولي يوريثان في ذلك المسار | نمط الفشل: عدم تساوي شد الفيلم الأمامي مقابل الخلفي (|T_front - T_rear| > 5%) في خطوط اللحام الرباعي مما يسبب تقوس الساشيه وعدم تطابق الطباعة بين الوجهين الأمامي والخلفي. الوقاية: موازنة شد ذراع الراقص/الفرامل للفيلمين والتحقق من تجانس صلابة (Durometer) وضغط إطباق بكرات السحب. |
| انحراف الوزن الصافي خارج حدود MAV في NIST Handbook 133 | زن 10 عبوات ساشيه متتالية؛ افحص تراكم المسحوق على ريش اللولب / مستوى القادوس، أو كاشطة الكوب، أو صمام عدم الرجوع للمكبس | زن 10 عبوات ساشيه متتالية لكل مسار دون حساب المتوسط. إزاحة مسار واحد: نظف/اضبط لولب أو كوب أو أسطوانة مضخة ذلك المسار. انحراف جميع المسارات: استعد مستوى عمود المنتج في القادوس المشترك أو ضغط المشعب (Manifold) | نمط الفشل: الاعتماد على وزن الفحص التجميعي متعدد المسارات، الذي يحسب متوسط مسار ناقص التعبئة (-12% تحت حد MAV) مع مسار زائد التعبئة. الوقاية: تطبيق عمليات تدقيق وزني لـ 10 عبوات مفصولة حسب المسار وضبط مستقل لشوط لولب السيرفو أو المضخة لكل مسار. |
| فصل غير مكتمل للأكياس (شرائط متصلة) أو تمزق فتحة الفتح السهل (Tear-notch) | افحص خلوص شفرة القص الدوارة أو المقصلة إلى السندان (<= 0.02–0.04 mm) ومحاذاة قالب ثقب فتحة التمزيق تحت إجراءات العزل LOTO | جميع المسارات غير مقطوعة: افحص ضغط هواء أسطوانة السكين (0.6–0.8 MPa) أو توازي السندان الرئيسي. مسار واحد غير مقطوع: افحص ثلم الشفرة الموضعي أو المواد اللاصقة المتفحمة على جزء ذلك المسار | نمط الفشل: رفع ضغط السكين الهوائي فوق 0.8 MPa لإجبار شفرة غير حادة أو ذات فجوة (> 0.05 mm) على قطع رقائق الألومنيوم، مما يشظي حواف الكربيد. الوقاية: إعادة ضبط حشوات خلوص سكين القص إلى <= 0.02–0.04 mm على البارد وتخزين شفرات D2/كربيد احتياطية عبر قطع الغيار وأجزاء التغيير. |
الخطوة 2 — كيف تستكشف تسريبات لحام الساشيه والقنوات الدقيقة وانحراف حرارة الفكوك (ASTM F88 وF1921 وD3078)؟
تُحكم أعطال اللحام الحراري في عبوات الساشيه ذات اللحام الثلاثي واللحام الرباعي واللحام الخلفي الأوسط بالثلاثية المترابطة المتمثلة في ضغط التلامس البيني (N/mm²)، وزمن المكوث التوصيلي الفعال (ms عند سرعة القطع في الدقيقة)، ودرجة الحرارة الفعلية لطبقة اللحام الداخلية (°C عند واجهة LLDPE أو mLLDPE أو CPP المتوافقة مع FDA 21 CFR 177.1520)—بشرط خلو منطقة اللحام من تلوث المنتج والتجاعيد الطولية. وعبر خطوط الساشيه الصناعية، فإن رد الفعل التشغيلي الأكثر تدميراً على الإطلاق هو رفع نقاط ضبط السخانات الأفقية أو الرأسية بمقدار 10 °C إلى 25 °C كلما ظهرت عبوة مسربة عند مراقبة الجودة في نهاية الخط.
القاعدة الهندسية العملية 1 (تدقيق طبعة ضغط الفكوك بورق الكربون على البارد قبل رفع درجة الحرارة): إذا فشلت عبوات الساشيه الملحومة في فحوصات انبعاث فقاعات التفريغ ASTM D3078 (-25 إلى -60 kPa لمدة 30 s) أو انخفضت عن خطوط الأساس لقوة التقشير ASTM F88 / F88M (< 12–18 N/15 mm عند سرعة 200–300 mm/min) على مسارات محددة أو حواف لحام معينة أثناء تشغيل رول فيلم معتمد ← نفذ تدقيقاً فعلياً لطبعة ضغط الفكوك بورق الكربون على البارد (أو الورق الكربوني المقاوم للحرارة) عبر فكوك اللحام العرضي الأفقية وبكرات اللحام الجانبي الرأسية تحت إجراءات العزل والتأمين (LOTO) وفق EN 415-3 قبل زيادة نقاط ضبط درجة حرارة PID، لأن رفع درجة حرارة الفك > 15 °C فوق درجة بدء اللحام (SIT) لطبقة اللحام الداخلية يفحم الطبقة الحاملة الخارجية PET أو BOPP، ويبثق البولي أوليفين المنصهر خارج قمم التسنين عالية الضغط، ويلوي قضيب الفك حرارياً بينما يترك وديان الفك منخفضة الضغط وتقاطعات الزوايا ذات 4 طبقات في حالة تسريب.
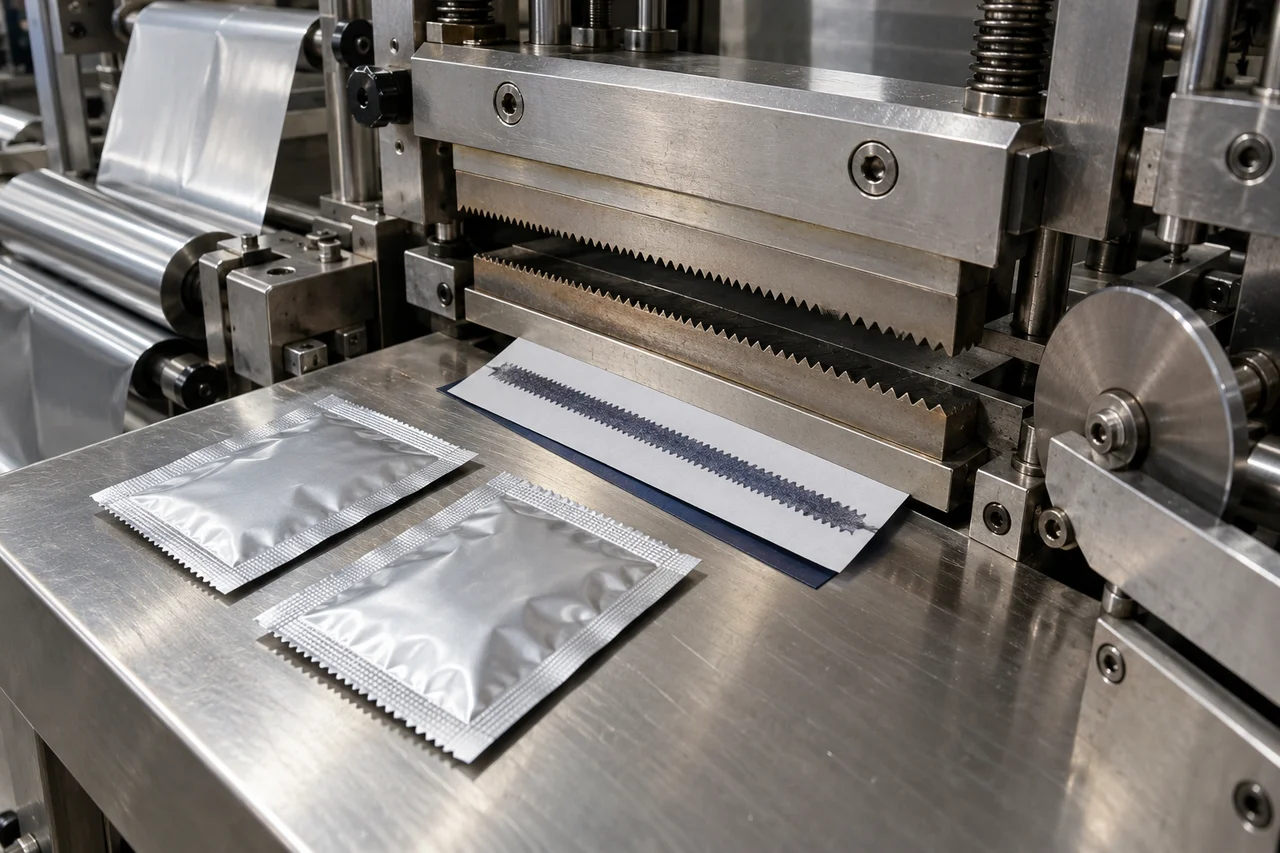
تنفيذ التدقيق رباعي الأجزاء لضغط الفكوك وتعشيق التسنين والتجانس الحراري
- 1. طبعة التلامس بورق الكربون على البارد (التوازي من اليسار إلى اليمين والتقوس المركزي): مع تبريد السخانات (أو باستخدام ورق مؤشر غير كربوني مخصص لدرجات الحرارة العالية على الفكوك الدافئة تحت إجراءات LOTO)، ضع شريط ورق أبيض مبطناً بورق كربون عبر العرض الكامل للفكوك الأفقية (باستخدام عرض الفك الفعلي وإجراء الصيانة الخاص بالإعداد) وشغّل الفكوك للإغلاق مرة واحدة تحت قوة الإطباق الميكانيكية/الهوائية المعتادة. يشير الأثر الداكن في المسارين 1–2 والباهت في المسارين 7–8 إلى ميلان قضيب الربط أو الكامة اللامركزية من اليسار إلى اليمين؛ ويشير الأثر الداكن في المسارات الخارجية (المساران 1 و8) والباهت في المنتصف (المساران 4–5) إلى انحراف/تقوس قضيب الفك الميكانيكي أو الحراري (Bowing)، مما يتطلب ضبط حشوات التدعيم المركزية بدلاً من رفع الحرارة.
- 2. توافق خطوة أسنان التسنين وتخفيف الزوايا ذات 4 طبقات (تقاطعات اللحام الثلاثي مقابل الرباعي): في الفكوك الأفقية ذات التسنين المتداخل بخطوة 0.8–1.5 mm، تشير خطوط الكربون القطرية أو المطبوعة مرتين إلى أن الفكين الأمامي والخلفي قد انزلقا رأسياً أو أفقياً على دبابيس التثبيت، مما يقص طبقة حاجز رقائق الألومنيوم (7–12 μm AL) ويسبب ثقوباً دبوسية. وفي ماكينات اللحام الرباعي، بما في ذلك إعدادات LV-500/700/980 SF/SY/SK، تنتقل الزوايا الأربع حيث يتداخل اللحامان الجانبيان الرأسيان مع اللحام العرضي الأفقي من طبقتي فيلم إلى 4 طبقات فيلم (أو 3 إلى 4 طبقات في ساشيه الوسادة ذي اللحام الخلفي الأوسط). وإذا كان الفك العرضي يفتقر إلى تخفيف مناسب للزوايا أو مرونة دعامة السيليكون/الإلاستومر، فإن الدرجة السميكة ذات 4 طبقات تحجب الضغط عن المنطقة المجاورة ذات الطبقتين، مما ينشئ تسريباً بقناة دقيقة في الزاوية بسمك 50–150 μm.
- 3. تدقيق البيرومتر السطحي مقابل قراءة PID على شاشة HMI (انحراف سخان الخرطوشة ومرحل SSR والمزدوجة الحرارية): لا تعتمد أبداً على قراءة درجة الحرارة في شاشة HMI وحدها. قس درجة الحرارة الفعلية لوجه الفك في اليسار والوسط واليمين لكل مسار نشط باستخدام بيرومتر سطحي تلامسي معاير. يجب أن يظل تباين درجة الحرارة عبر عرض الفيلم ضمن <= ±2.0 °C. إذا قرأت منطقة مسار واحد 12–25 °C أقل من نقطة الضبط، فافحص عنصر سخان الخرطوشة المتوازي المفتوح جزئياً باستخدام أمبيرمتر كماشة للتيار المتردد أو مرحل حالة صلبة (SSR) مجهد. وعلى العكس، إذا حرقت منطقة فك الفيلم بينما تقرأ شاشة HMI قيمة طبيعية، فافحص طرف مسبار المزدوجة الحرارية من النوع K-type أو PT100: يؤدي نابض التثبيت المرتخي أو الفجوة الهوائية المتفحمة داخل جيب الحساس إلى قراءة المستشعر لدرجة حرارة أبرد بمقدار 15 °C من وجه الفك، مما يدفع وحدة تحكم PID إلى التسخين المفرط المستمر.
- 4. التحقق الكمي من اللحام (ASTM F88 وASTM F1921 وASTM D3078 وASTM F1140): ميّز بين فشل الالتصاق الساخن (Hot-tack) وفشل اللحام بعد التبريد. إذا انفتح اللحام العرضي السفلي في اللحظة الدقيقة التي يسقط فيها منتج ثقيل (20–100 mL من الصلصة في LV-500SY / 700SY / 980SY أو 30–50 g من الحبيبات في LV-350X) داخل الكيس، فإن الرقائق تفتقر إلى القوة المنصهرة الكافية تحت ظروف الالتصاق الساخن ASTM F1921—وحل ذلك عن طريق إطالة زمن مكوث الفك (+50–120 ms عبر منحنى الكامة أو تقليل طفيف لسرعة cuts/min)، أو تفعيل نفاثات هواء التبريد أسفل الفكوك، أو تحديد طبقة لحام داخلية من الميتالوسين mLLDPE. تأكد من قوة تقشير اللحام المبرد (ASTM F88 >= 12–18 N/15 mm)، وضغط انفجار العبوة الكاملة الداخلي (ASTM F1140)، وإحكام فقاعات التفريغ المغمور (ASTM D3078 عند -25 إلى -60 kPa لمدة 30 s) على عينات مسحوبة من كل مسار نشط (1 إلى N_lanes).
| عيب اللحام والبصمة البصرية/الاختبارية | السبب الجذري الميكانيكي أو الحراري الأساسي | الفحص الهندسي المؤكد وأداة القياس | نمط الفشل السائد والوقاية الميكانيكية/التشغيلية |
|---|---|---|---|
| لحام لامع ضعيف الترابط قابل للتقشير (ASTM F88 < 8–10 N/15 mm) | فشل طبقة اللحام الداخلية (LLDPE/CPP) في الوصول إلى درجة حرارة التنشيط أو زمن المكوث التوصيلي الكافي عبر مسار واحد أو أكثر | فحص البيرومتر السطحي عبر عرض الفك (الهدف <= ±2.0 °C) + طبعة ورق الكربون على البارد + فحص أمبيرمتر الكماشة لسخانات الخرطوشة | نمط الفشل: تراجع المزدوجة الحرارية أو تعطل خرطوشة السخان مما يحرم منطقة فك واحدة من الحرارة بينما تعرض شاشة HMI نقطة الضبط الاسمية. الوقاية: ربط حوامل المزدوجة الحرارية بعزم مناسب، والتحقق من تيار السخانات شهرياً، وإطالة زمن مكوث الفك بمقدار 50–100 ms قبل رفع درجة الحرارة بزيادات قدرها 5 °C. |
| تسريب قناة دقيقة في الزاوية عند تقاطع اللحام الجانبي/العرضي (تيار فقاعات ASTM D3078) | درجة تغير مفاجئ في السماكة من طبقتين إلى 4 طبقات في اللحام الرباعي (ماكينات اللحام الرباعي ذات الفيلم المقسوم، LV-500–980 SF/SY/SK) أو درجة اللحام الخلفي الأوسط التي تحجب ضغط الفك | اختبار غرفة التفريغ المغمورة (ASTM D3078 عند -40 kPa لمدة 30 s) أو اختبار تغلغل الصبغة ASTM F3039 الذي يكشف قناة دقيقة عند تقاطع اللحام | نمط الفشل: فكوك عرضية صلبة غير مخففة تسحق الزوايا ذات 4 طبقات بينما تترك فجوة غير مضغوطة بسمك 50–150 μm بجوار درزة اللحام الرأسي مباشرةً. الوقاية: تشغيل أخاديد تخفيف دقيقة عند تقاطعات الفكوك الرأسية مع الأفقية ومطابقة خطوة التسنين عبر البكرات والفكوك العرضية. |
| وجه لحام خيطي أو متفقّع أو محترق مع حبيبات مبثوقة من مادة اللحام | درجة حرارة الفك > 15 °C فوق درجة SIT، أو قصر في مرحل الحالة الصلبة (SSR) عالق عند تشغيل 100%، أو تمزق شريط الحاجز المصنوع من قماش الألياف الزجاجية PTFE على قضبان التسخين | فحص شريط PTFE بحثاً عن الاحتراق أو التزجج؛ فحص مؤشر LED لخرج SSR وقراءة بيرومتر التلامس مع ضبط خرج PID على 0% | نمط الفشل: شريط PTFE ممزق أو مرحل SSR جامح يلصق الفيلم المنصهر بالفكوك المعدنية العارية، مما يسبب التفاف الفيلم وانفصال طبقات الألومنيوم. الوقاية: استبدال شريط قماش الألياف الزجاجية PTFE على فترات مجدولة لتغيير البكرات وتوصيل إنذار قطع مستقل لحد الحرارة العالية في PLC. |
| انفتاح اللحام العرضي السفلي عند سقوط المنتج (انفصال الالتصاق الساخن Hot-tack) | حدوث صدمة سقوط المنتج بينما لا تزال طبقة اللحام الداخلية أعلى من درجة حرارة التبلور مع عدم كفاية قوة الالتصاق الساخن وفق ASTM F1921 | فحص حافة الانفصال بحثاً عن ألياف بوليمر متمددة/خيطية تشير إلى تمزق منصهر فور فتح الفكوك | نمط الفشل: تشغيل جرعات عالية الكتلة (30–100 mL من الصلصات أو الحبيبات الكثيفة) بسرعة دورة مفرطة مع زمن مكوث قصير للفك (< 180 ms) وبدون تبريد بعد اللحام. الوقاية: إضافة هواء تبريد دوامي موجه أسفل الفكوك الأفقية، أو تأخير طور السقوط بمقدار 10°–15°، أو تحديد طبقة لحام mLLDPE/أيونومر. |
الخطوة 3 — كيف تصلح انحراف مسار الفيلم وتقوس ساشيه اللحام الرباعي وتجول تسجيل العلامة الضوئية (<= ±0.5 mm)؟
تظهر أعطال تتبع مسار الفيلم وتسجيل الطباعة بشكل مختلف اعتماداً على ما إذا كانت ماكينتك تطوي فيلماً واحداً فوق مثلث طي V-plow (لحام ثلاثي في الترتيب أحادي المسار أو متعدد المسارات LV-400 / 680 / 980 F/Y/K) أو تجمع شريطي فيلم متقابلين معاً (لحام رباعي في الترتيب أحادي المسار أو متعدد المسارات LV-500 / 700 / 980 SF/SY/SK وLV-450X وLV-350X). وللحصول على تفصيل كامل لمعادلات تقطيع الفيلم (W_web = N_lanes × 2 × W_sachet + E_trim) واختيار بنية الرقائق، راجع دليل شراء ماكينات تعبئة الساشيه ومقال ما هو كيس الساشيه.
القاعدة الهندسية العملية 2 (مطابقة الشد الأمامي والخلفي في اللحام الرباعي ثنائي الفيلم / المقسوم): إذا كانت عبوات الساشيه النهائية ذات اللحام الرباعي في ترتيب أحادي المسار أو متعدد المسارات LV-500 / 700 / 980 SF/SY/SK تتقوس بشكل ملحوظ نحو أحد الوجهين، أو تُظهر تجاعيد قطرية في الزوايا، أو تعاني من تجول تسجيل الطباعة بين الوجهين الأمامي والخلفي بما يتجاوز <= ±0.5 mm ← وازن شد شريطي الفيلم الأمامي والخلفي ضمن |T_front - T_rear| <= 5% (مع العمل داخل نافذة شد عرض الفيلم 0.5–1.5 N/cm) وتحقق من توازي البكرات الحرة (Idler rollers) ضمن <= 0.1 mm/m، لأن الشد غير المتوازن يمدد أحد شريطي البوليمر مرونياً أثناء السحب لأسفل بحيث ينكمش بعد اللحام الحراري، مما يقوس عبوة الساشيه النهائية نحو الوجه ذي الشد الأعلى ويسحب التصميم المطبوع الأمامي/الخلفي خارج التسجيل.
كمياً، يُعرَّف اختلال توازن شد الفيلم النسبي بين الأمام والخلف (Δ T_web، كنسبة مئوية) عبر مسار اللحام الرباعي ثنائي الفيلم أو المقسوم بالمعادلة:
Δ T_web(%) = (|T_front - T_rear|) / ((T_front + T_rear) / 2) × 100 ≤ 5.0%
حيث T_front وT_rear هما قيمتا شد الفيلم المقيسة (N) على شريطي الرقائق الأمامي والخلفي الداخلين إلى بكرات اللحام الجانبي الرأسي. مثال حسابي تطبيقي: في فيلم لحام رباعي بعرض 700 mm مقسوم إلى شريطين أمامي وخلفي بعرض 350 mm (35 cm) عند شد اسمي قدره 1.0 N/cm (الهدف 35.0 N لكل شريط)، إذا تسبب محمل بكرة توجيه ثقيل الحركة في رفع T_front إلى 38.5 N بينما يظل T_rear عند 33.0 N، فإن عدم تطابق الشد يكون Δ T_web = (|38.5 - 33.0|) / (35.75) × 100 = 15.38% (متجاوزاً عتبة 5.0% بأكثر من 3×)، مما يحدث استطالة تفاضلية في فيلم BOPP/CPP أو PET/PE، ويقوس كل ساشيه نهائي نحو اللوحة الأمامية، ويزيح تسجيل القطع الأمامي إلى الخلفي بمقدار 1.2–2.0 mm.
| عرض التتبع أو التقطيع الطولي أو التسجيل | السبب الجذري الميكانيكي أو الخاص بالمستشعر الضوئي | فحص التحقق والهدف الكمي | نمط الفشل السائد والوقاية الميكانيكية/التشغيلية |
|---|---|---|---|
| انحراف طي اللحام الثلاثي (عدم تساوي عرض الأمام/الخلف، اللحام الجانبي < 3.0 mm) | تجول جانبي لفك البكرة الأم، أو تآكل صرة شفرة التقطيع الدوارة، أو انحراف مثلث الطي V-plow عن المركز في ماكينات طي الفيلم الواحد أو LV-400/680/980 F/Y/K | قياس عرض اللوحة الأمامية مقابل الخلفية بالقدمة ذات الورنية عبر كل مسار (الإزاحة المستهدفة <= ±0.3 mm؛ هامش اللحام الرأسي >= 3.0 mm) | نمط الفشل: تداخل طبقات بكرة الفك (Telescoping) أو تعطيل موجه الحافة EPC مما يسمح للفيلم بالانحراف >= 2.0 mm جانبياً وكشف المنتج عند الدرزة الرأسية المفتوحة. الوقاية: تفعيل توجيه الفيلم EPC المغلق الحلقة بالموجات فوق الصوتية/الضوئي (<= ±0.3 mm) وتثبيت خطوط مركز V-plow مع محطات سكاكين التقطيع. |
| تقوس ساشيه اللحام الرباعي وتجاعيد منطقة اللحام القطرية | عدم تطابق شد الفيلم الأمامي إلى الخلفي (|T_front - T_rear| > 5%)، أو ميلان بكرة حرة (> 0.1 mm/m عن التوازي)، أو الالتصاق الكهروستاتيكي على ألواح التشكيل | وضع 10 عبوات ساشيه نهائية على سطح مستوٍ لقياس ارتفاع التقوس؛ فحص تماثل طفو ذراع الراقص ومقاومة الدوران الحر للبكرات | نمط الفشل: احتكاك غير متماثل لقضيب القلب (Turn-bar) في ماكينات اللحام الرباعي ذات الفيلم المقسوم مما يمدد شريطاً واحداً ويطوي تجاعيد طولية داخل بكرات اللحام الجانبي الرأسي. الوقاية: موازنة الشد الأمامي/الخلفي ضمن <= 5%، وتنظيف البكرات الحرة المصقولة كالمرآة بكحول الأيزوبروبيل، وتركيب قضبان نشطة لإزالة الشحنات الاستاتيكية. |
| اضطراب طول القطع وفقدان العلامة الضوئية على رقائق الألومنيوم أو الفيلم المعدني (> ±0.5 mm) | الوهج المرآوي المنعكس عن PET/AL/PE أو VMPET الذي يعمي الخلية الضوئية العمودية بزاوية 0°، أو ضعف التباين بين العلامة والخلفية، أو تراكم الغبار/رذاذ الصلصة على عدسة المستشعر | فحص ثبات مؤشر LED لإطلاق التسجيل في العداد عالي السرعة بـ PLC عبر 50 دورة متتالية؛ التحقق من إزاحة القطع إلى العلامة <= ±0.5 mm | نمط الفشل: مستشعر ضوئي منتشر مثبت بزاوية عمودية 0° يطلق إشارات خاطئة بسبب اللمعان المعدني لرقائق الألومنيوم بدلاً من العلامة الضوئية المطبوعة. الوقاية: إمالة مستشعر التباين المحوري بزاوية 5°–15° عن العمودي، وتنفيذ معايرة ثابتة بنقطتين على العلامة مقابل الخلفية، وتثبيت نافذة تسجيل PLC عند ±2.0 mm. |
| انحراف تدريجي للقطع عبر جميع المسارات في اتجاه واحد (انحراف الانزلاق) | تزجج بكرات السحب السفلية المصنوعة من البولي يوريثان، أو انتقال عوامل الانزلاق/الزيت/المسحوق إلى الفيلم، أو عدم كفاية ضغط إطباق أسطوانة السحب الهوائية | مقارنة طول الكيس المأمور به من الإنكودر L_sachet مع المسافة الفعلية من اللحام إلى اللحام في وضع التشغيل الحر/غير المطبوع | نمط الفشل: انزلاق دقيق لبكرات السحب بمقدار 0.5–1.5 mm لكل شوط تحت مقاومة عالية لفرامل الفك، مما يجعل القطع يزحف تدريجياً عبر التصميم المطبوع حتى يتوقف النظام بخطأ نافذة العلامة الضوئية. الوقاية: إزالة الشحوم عن بكرات السحب، وموازنة ضغط أسطوانة الإطباق اليسرى/اليمنى، وتقليل مقاومة فرامل الفك المفرطة. |
الخطوة 4 — كيف تقضي على انحراف وزن الجرعات وتلوث منطقة اللحام بالمسحوق أو السائل (USP <616> وNIST Handbook 133)؟
في خطوط الساشيه عالية الإنتاجية—المفصلة في صفحتي ماكينات تعبئة البودرة في عبوات ستيك وساشيه متعددة المسارات وماكينات تعبئة السوائل والصلصات في عبوات ستيك وساشيه—ترتبط أعطال الجرعات وتسريبات اللحام ارتباطاً ميكانيكياً وثيقاً. فعندما يتساقط المسحوق الناعم من لولب التعبئة أو تمتد خيوط المعجون اللزج من فوهة السائل أثناء إغلاق الفكوك العرضية الأفقية، تُحتجز جزيئات المنتج بين طبقتي اللحام الداخليتين، مما ينشئ تسريب قناة دائماً غير قابل للالتحام بغض النظر عن درجة حرارة الفك.
القاعدة الهندسية العملية 3 (تقديم زاوية طور الجرعات إلى الفك وعتبات الإغلاق الإيجابي / السحب العكسي): إذا كانت ذيول المسحوق المتساقط حراً تمتد أو ترتد إلى داخل اللحام العرضي الأفقي أثناء إغلاقه في خط ساشيه باللولب (LV-400/680/980F أو LV-500/700/980SF أو ترتيب أحادي المسار)، أو إذا كانت السوائل اللزجة أو الصلصات أو اللوشن (> 1,500 cP) تكون خيوطاً عبر درزة اللحام في خط مضخة/مكبس (LV-400/680/980Y أو LV-500/700/980SY أو LV-450X) ← قدّم زاوية طور انتهاء الجرعات بمقدار 15°–30° (20–40 ms أبكر قبل تلامس الفك الأفقي) مع تركيب بوابة إغلاق إيجابي ميكانيكية/مخروط صدفي أو قرص طرد مركزي دوار مع سحب عكسي للولب السيرفو بمقدار 5°–15° (للمساحيق المتماسكة/المهواة ذات مؤشر كار USP <616> بقيمة CI > 18%) أو فوهة إغلاق هوائية نشطة لقطع التقطير مع سحب عكسي للمكبس بمقدار 2–4 mm لسحب سطح السائل الهلالي (للسوائل/المعاجين)، لأن إطباق الفكوك العرضية قبل أن يغادر ذيل المنتج المتساقط منطقة اللحام يرسب حاجزاً مادياً عبر واجهة البولي أوليفين FDA 21 CFR 177.1520 لا يمكن لأي زيادة في الحرارة صهره.
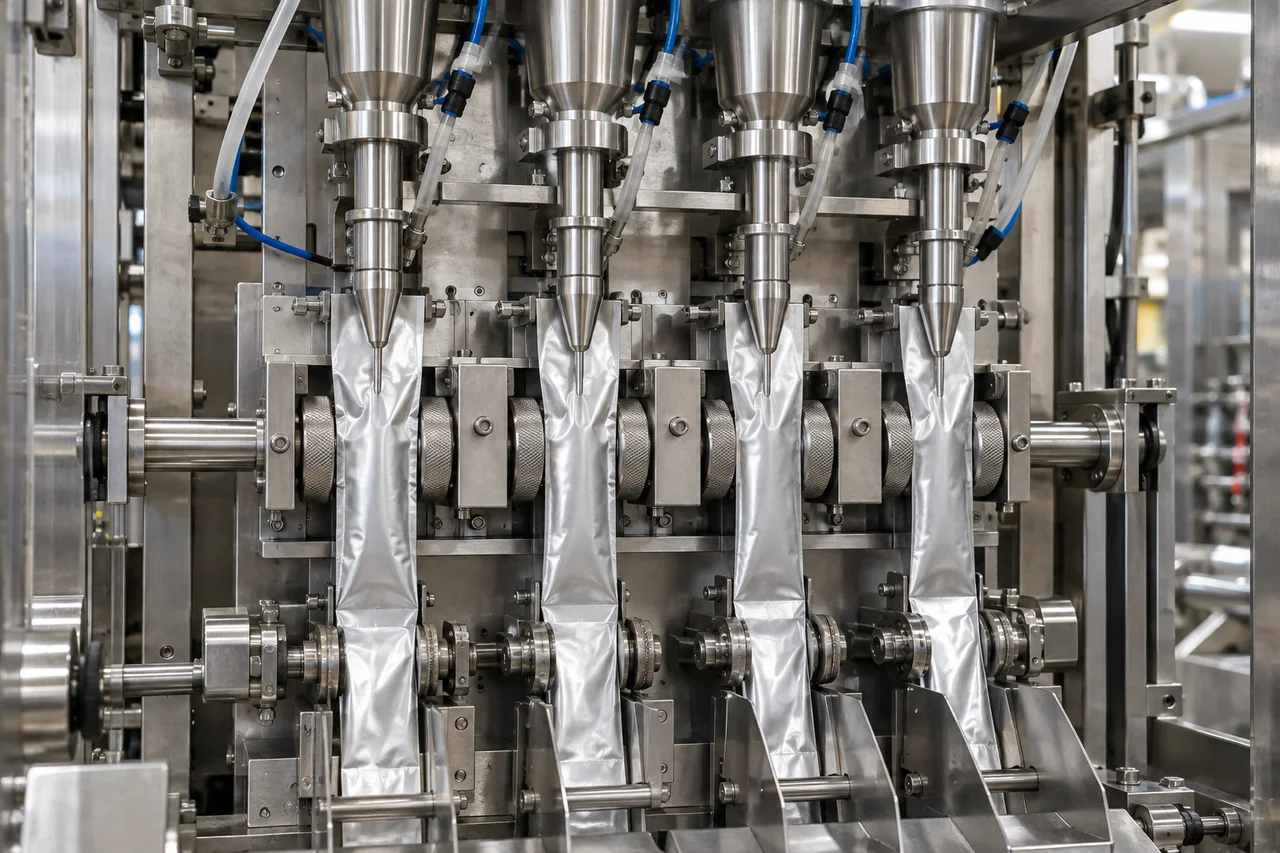
التدقيق الوزني لكل مسار وفقاً لمعيار NIST Handbook 133 (عتبات متوسط الدفعة وMAV)
بموجب معيار **NIST Handbook 133 (فحص المحتوى الصافي للسلع المعبأة)، يجب أن تستوفي الجرعات الأحادية المعبأة معيارين متزامنين للمترولوجيا القانونية: متطلب المتوسط (يجب أن يساوي متوسط الوزن الصافي للعينة W̄_net,j للمسار j الوزن الصافي المعلن على الملصق W_label أو يتجاوزه) ومتطلب العبوة الفردية (لا يجوز أن يتجاوز الخطأ السالب لأي ساشيه فردي قيمة التباين الأقصى المسموح به، MAV** المجدولة، بما يتخطى سماحية العينة المسموح بها). وفي ماكينة الساشيه متعددة المسارات، يؤدي وزن العبوات المجمعة عند المخرج على ميزان فحص تجميعي واحد إلى إخفاء أعطال فوهات المسار الواحد لأن المسار زائد التعبئة (+1.2 g) يغطي على المسار المجاور ناقص التعبئة (-1.2 g).
اجمع دائماً n = 10 عبوات ساشيه متتالية بشكل منفصل من المسار المشتبه به (j) ومن مسار مرجعي مطابق للمواصفات (r)، واطرح وزن الفيلم الجاف الفارغ (W_tare)، واحسب متوسط عينة المسار (W̄_net,j) وأسوأ عجز فردي (Δ W_min,j) مقابل عتبة MAV في NIST Handbook 133:
W̄_net,j = (1) / (n) ∑_i=1^(n) (W_gross,i,j - W_tare), ; Δ W_min,j = W_label - min_1 ≤ i ≤ n(W_net,i,j) ≤ MAV(W_label)
مثال حسابي تطبيقي: لساشيه مسحوق مكملات غذائية بوزن معلن W_label = 10.00 g (ووزن فيلم فارغ W_tare = 0.85 g) حيث يحدد الجدول 2-1 في NIST Handbook 133 قيمة MAV بنسبة 10% للعبوات المعلنة < 36 g (MAV = 1.00 g، مما يحدد الحد الأدنى القانوني للوزن الصافي الفردي عند 9.00 g)، إذا كان متوسط المسار 1 (المرجعي) هو W̄_net,1 = 10.08 g (min = 9.85 g) بينما ينخفض المسار 4 (المسار المتغير) إلى W̄_net,4 = 9.15 g مع عبوتين عند 8.72 g (Δ W_min,4 = 10.00 - 8.72 = 1.28 g > 1.00 g MAV)، فإن المتوسط المجمع للمسارات الأربعة (9.85 g) يخفي انتهاكاً لحد MAV في NIST Handbook 133 على مسار واحد ناتجاً عن تكور وتجسر المسحوق المضغوط داخل قمع لولب المسار 4.
| عرض الجرعات أو تلوث اللحام | فرع الماكينة المتأثر والسبب الجذري | الفحص التشخيصي لكل مسار (NIST 133 / USP <616>) | نمط الفشل السائد والوقاية الميكانيكية/التشغيلية |
|---|---|---|---|
| غبار مسحوق متطاير أو ذيل متأخر محتجز في اللحام العرضي الأفقي | خطوط مسحوق اللولب السيرفو (LV-400/680/980F وLV-500/700/980SF): تساقط من طرف اللولب المفتوح، أو ارتفاع سقوط كبير، أو تأخر طور انتهاء الجرعات | فحص وجه اللحام العرضي قبل مسحه تحت التكبير؛ فحص زاوية توقف اللولب في PLC بالنسبة لتلامس الفك الأفقي | نمط الفشل: مسحوق ناعم متماسك/مهوى (USP <616> CI > 18%) يتساقط من ريش اللولب أو يلتصق كهروستاتيكياً بالفيلم في منطقة اللحام. الوقاية: تركيب بوابة/قرص إغلاق إيجابي هوائي، وبرمجة سحب عكسي للسيرفو بمقدار 5°–15°، وتقديم انتهاء الجرعات بمقدار 15°–30° (20–40 ms)، وتفعيل شفط الغبار بالتفريغ عند الفكوك + قضبان التأيين. |
| خيوط سائل لزج أو قطرات زيت تتسرب إلى درزة اللحام العرضي | خطوط السوائل والصلصات بالمكبس/المضخة الفصية (LV-400/680/980Y وLV-500/700/980SY وLV-450X): تآكل حلقة O-ring لساق الصمام، أو بطء إغلاق الفوهة، أو عدم كفاية السحب العكسي | مراقبة طرف الفوهة في نهاية شوط التفريغ بحثاً عن قطرة معلقة أو خيط؛ فحص موانع تسرب ساق الفوهة المصنوعة من Viton/PTFE وضغط الهواء الدليلي (0.6–0.8 MPa) | نمط الفشل: صلصة أو كريمة لزجة (> 1,500 cP) تشكل خيطاً ينقطع على طبقة اللحام الداخلية أثناء إغلاق الفكوك. الوقاية: تحديد فوهات قطع تقطير هوائية بإغلاق سفلي مع سحب عكسي للمكبس بمقدار 2–4 mm، وتقديم انتهاء التعبئة بمقدار 20–40 ms قبل إغلاق الفك، واستبدال حلقات O-ring للساق وفق جدول زمني. |
| انخفاض تدريجي للوزن في مسار واحد بينما تظل المسارات المجاورة عند الهدف | جميع السلاسل متعددة المسارات (F/SF وK/SK وY/SY): مسحوق متراكم على لولب واحد، أو انزلاق ملتصق لكوب تلسكوبي، أو تسريب صمام عدم رجوع دوار في أسطوانة مضخة واحدة | وزن 10 عبوات ساشيه متتالية من المسار المشتبه به مقابل 10 من مسار مرجعي مجاور (دون حساب المتوسط) وفقاً لمعيار NIST Handbook 133 | نمط الفشل: رفع نقطة ضبط الجرعات الرئيسية عبر جميع المسارات للتعويض عن مسار واحد مسدود، مما يملأ مسارات N_lanes - 1 بشكل مفرط بنسبة 5–10% ويسبب انفجار الأكياس. الوقاية: عزل وتنظيف أنبوب/صمام الجرعات المسبب للمشكلة وحده، أو ضبط معايرة السيرفو المستقلة لكل مسار. |
| انحراف جميع المسارات في آنٍ واحد في الوزن الصافي خلال تشغيل 30–60 دقيقة | تذبذب ضغط عمود المنتج في القادوس المشترك، أو تكوّن فجوات/تهوية المسحوق (CI > 18%)، أو تغير درجة حرارة/لزوجة القادوس السائل المبطن (Jacketed) | ربط سجلات أوزان 10 عبوات لكل مسار عبر المسارات 1..N مع حالة مستشعر مستوى القادوس ودرجة حرارة دفعة المنتج | نمط الفشل: تشغيل مسحوق متماسك أو معجون حساس للحرارة مع تقلبات واسعة في مستوى القادوس (15% إلى 95%)، مما يغير الكثافة الظاهرية عند مدخل اللولب/المضخة. الوقاية: تثبيت التحكم الآلي بمستوى التغذية بالتفريغ/المضخة بين 50% و75% من ارتفاع القادوس وتشغيل تقليب مستمر بطيء السرعة لمنع التجسر. |
الخطوة 5 — كيف تشخص القطع غير المكتمل للأكياس وعبوات الساشيه المتصلة كسلسلة وأعطال فتحة التمزيق (خلوص <= 0.02–0.04 mm)؟
بمجرد اكتمال اللحام العرضي الأفقي، يقوم سكين قص دوار بكامل العرض أو شفرة مقصلة هوائية بفصل الفيلم إلى عبوات ساشيه فردية (أو عبوات مزدوجة/شريطية مثقبة) بينما يشكل ثقب دقيق فتحة التمزيق للمستهلك (Tear notch). وفي الهياكل متعددة المسارات (LV-400 إلى LV-980)، يقطع سكين أفقي واحد جميع المسارات من 2 إلى 16 في شوط واحد؛ أما في الوحدات أحادية المسار، فيتحرك السكين العرضي داخل فكوك اللحام الأفقية أو أسفلها مباشرةً.
القاعدة الهندسية العملية 4 (عتبة خلوص سكين القص الدوار / المقصلة وتوازي السندان): إذا فشلت عبوات الساشيه النهائية في الانفصال بشكل نظيف (وبقيت متصلة بخيوط غير مقطوعة من PET أو رقائق الألومنيوم)، أو أظهرت حواف قطع مشرشرة، أو أبدت فتحات تمزيق غير مكتملة في مسار واحد أو جميع المسارات ← أعد ضبط خلوص شفرة القص المصنوعة من فولاذ العدة المقسى D2 أو كربيد التنجستن إلى السندان عند <= 0.02–0.04 mm (يتم التحقق منه على البارد تحت إجراءات العزل والتأمين EN 415-3 باستخدام محدد خلوص وفحص قص ورق المناديل الجاف أو الصبغة الزرقاء بكامل العرض) بدلاً من رفع ضغط هواء مشغل السكين الهوائي فوق 0.6–0.8 MPa، لأن ضغط الهواء المفرط يضرب الشفرات غير الحادة أو غير المحاذاة بقوة في وجه السندان، مما يشظي حواف القطع الكربيدية ويحمل محامل الدفع اللامركزية فوق طاقتها.
| عرض القطع أو التثقيب | السبب الجذري الميكانيكي أو التوقيتي الأساسي | فحص العزل LOTO على البارد وفحص القياس | نمط الفشل السائد والوقاية الميكانيكية/التشغيلية |
|---|---|---|---|
| بقاء جميع المسارات متصلة أو ظهور خيوط ألومنيوم متنسلة عبر كامل عرض الفيلم | خلوص القص بين الشفرة والسندان > 0.04 mm عبر قضيب السكين، أو انخفاض إمداد الهواء المضغوط (< 0.55 MPa)، أو توقيت شوط السكين قبل الإطباق الكامل للفك | تحت إجراءات العزل EN 415-3 LOTO، افحص الفجوة بين الشفرة والسندان بمحدد خلوص 0.02 mm وتحقق من القص النظيف عبر طبقة واحدة من ورق المناديل الجاف | نمط الفشل: رفع ضغط منظم الهواء المضغوط > 0.85 MPa للتعويض عن فجوة شفرة قدرها 0.06–0.10 mm، مما يحطم أسنان السكين المصنوعة من فولاذ D2 المقسى/الكربيد. الوقاية: إعادة ضبط حشوات خلوص الشفرة إلى السندان عند <= 0.02–0.04 mm على البارد والتحقق من إمداد الهواء الجاف عند 0.6–0.8 MPa. |
| بقاء مسار واحد متصلاً أو خشناً بينما تُقطع المسارات المجاورة بنظافة | ثلم موضعي في شفرة السكين العرضي (بسبب جسم غريب أو كتلة منتج متصلبة) أو تفحم بوليمر/سكر ملتصق في شق السندان على ذلك المسار | افحص جزء المسار الدقيق من الشفرة وأخدود السندان تحت إجراءات LOTO بعدسة مكبرة 10x؛ نظف التراكمات المتفحمة بفرشاة نحاسية | نمط الفشل: كشط حافة سكين مقسى بمفك فولاذي وهو ساخن، مما يحفر ثلماً دائماً يترك جسراً غير مقطوع من الفيلم بعرض 1–2 mm في ذلك المسار. الوقاية: تنظيف شقوق السندان على البارد باستخدام أدوات نحاسية غير خادشة والاحتفاظ بمجموعة سكين احتياطية مسنونة مسبقاً في مخزن المصنع. |
| انحراف القطع العرضي إلى تجويف المنتج أو اقتطاع حافة اللحام | إزاحة التثبيت الميكانيكي للسكين بالنسبة للفك، أو انزلاق تسجيل العلامة الضوئية / بكرة السحب الذي يزيح اللحام الأفقي بعيداً عن خط مركز السكين | افحص ما إذا كان خط القطع خارج المركز داخل شريط اللحام العرضي الأفقي (إزاحة ميكانيكية للسكين) مقابل ما إذا كان شريط اللحام بأكمله قد انزاح عن علامة الطباعة (عطل تسجيل) | نمط الفشل: تعديل إزاحة تسجيل العلامة الضوئية عندما تكون شفرة السكين نفسها قد انزاحت داخل شق الفك، مما يترك لحام أحد الطرفين بعرض < 2.0 mm. الوقاية: توسيط قطع السكين داخل اللحام العرضي الأفقي أولاً، ثم تثبيت موضع الطباعة إلى اللحام عبر مستشعر العلامة الضوئية. |
| فشل ثقب فتحة التمزيق (Tear-notch) في القطع بنظافة أو التمزيق داخل التجويف الداخلي | خلوص مفرط بين السنبة والقالب (> 0.03 mm)، أو تبلد حافة سنبة الفتحة V/U، أو انحراف التتبع الجانبي للفيلم الذي يدفع الفتحة لتجاوز حد اللحام الجانبي الرأسي | قياس عمق فتحة التمزيق (عادةً 2.0–3.5 mm داخل حافة لحام جانبي بعرض 6–10 mm) وفحص حدة قص السنبة إلى القالب | نمط الفشل: انحراف مسار الفيلم الذي يضيق حافة اللحام الجانبي بحيث تخترق سنبة فتحة التمزيق الثابتة جيب المنتج الداخلي، مسببةً تسريبات فورية على الرف. الوقاية: الحفاظ على هامش لحام سليم >= 2.5 mm للداخل من طرف فتحة التمزيق وتثبيت توجيه حافة الفيلم EPC. |
الخطوة 6 — ما الذي يتضمنه سجل الأعطال لكل مسار ودفتر التكلفة الإجمالية للملكية (TCO) للصيانة الوقائية لمدة 5 سنوات؟
قبل طلب تشخيص هندسي عن بُعد أو إرسال قطع غيار وأدوات، سجّل صفاً واحداً للمسار المتأثر وصفاً مقارناً لمسار مرجعي مطابق للمواصفات يعمل على نفس بكرة الفيلم الأم. إن الجمع بين سجل الملاحظات المكون من 11 عموداً أدناه وجدول صيانة وقائية منظم يقضي على أكبر ثلاثة محركات للتكاليف الخفية عبر أفق تشغيل يمتد لـ 5 سنوات: التواء الفكوك الناتج عن التسخين المفرط الأعمى، وهدر رولات الفيلم الناتج عن عدم توازن الشد، والتوقفات الطارئة لعدة أيام بانتظار قطع التآكل.
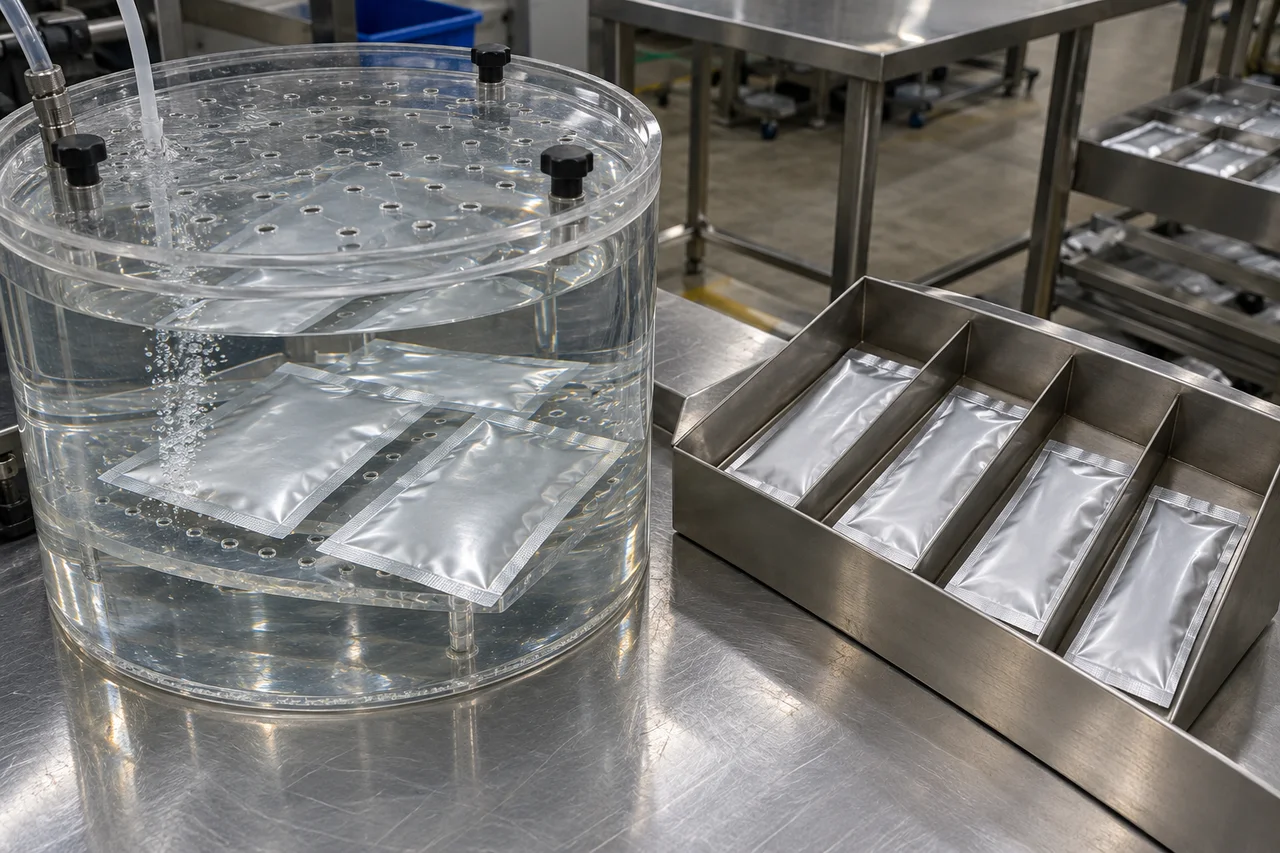
| معرف المسار والبنية | الطابع الزمني وآخر عبوة سليمة | تشغيلة الفيلم وفرق الشد | إزاحة العلامة/القطع وصورة حافة السكين | قائمة جرعات 10 عبوات لكل مسار (NIST 133) | صورة اللحام قبل المسح وطبعة الكربون | إنذار HMI وفرق البيرومتر والتغيير الأخير | مرجع الدليل وحزمة الأدلة المطلوب إرسالها |
|---|---|---|---|---|---|---|---|
| المسار المتغير (مثل المسار 3 في LV-700SF/SY أو المسار 1 في ماكينة أحادية المسار) | الوقت المحلي لبدء العطل + عدد آخر عبوة مقبولة أو الطابع الزمني للدفعة على هذا المسار | كود تشغيلة بكرة المورد، ومواصفات الرقائق (مثل PET/AL/LLDPE)، وفحص الشد الأمامي/الخلفي (|T_front - T_rear| <= 5%) | صورة واحدة تُظهر العلامة الضوئية المطبوعة واللحام العرضي وحافة القطع؛ سجل الإزاحة بالمليمتر أعلى/على/أسفل القطع (الهدف <= ±0.5 mm) | 10 أوزان فردية متتالية لعبوات الساشيه (g) من هذا المسار فقط (دون حساب المتوسط) مفحوصة مقابل الوزن المعلن وحد MAV في NIST 133 | صورة ماكرو لوجه اللحام المسرب قبل مسحه + شريط ضغط الفكوك بورق الكربون على البارد عبر الفكوك الرأسية/الأفقية لهذا المسار | نص خطأ HMI الدقيق، وفرق بيرومتر التلامس مقابل HMI (<= ±2.0 °C)، وزاوية طور الجرعات، وآخر تغيير (وصلة بكرة، دفعة، غسيل CIP) | عنوان قسم دليل الماكينة + إرسال هذا الصف وصور اللحام قبل المسح/الكربون/العلامة وقائمة أوزان 10 عبوات عبر واتساب |
| مسار مرجعي لا يزال سليماً (مثل المسار 1 الذي يعمل على نفس البكرة الأم) | نفس الطابع الزمني للملاحظة + العدد الحالي للعبوات المقبولة على هذا المسار المطابق للمواصفات | تأكيد تشغيلة البكرة الأم المشتركة (أو تدوين تشغيلة البكرة الخلفية المنفصلة في إعدادات اللحام الرباعي ثنائية البكرات) | صورة لمحاذاة العلامة إلى القطع في المسار المرجعي لإثبات ما إذا كانت إزاحة القطع مشتركة عبر جميع المسارات أو معزولة في مسار واحد | 10 أوزان فردية متتالية لعبوات الساشيه (g) من هذا المسار المرجعي محفوظة في عمود منفصل لتحديد خط أساس استقرار عمود المنتج في القادوس | تدوين 'نظيف / يجتاز ASTM D3078 عند -40 kPa' وتضمين جزء هذا المسار على شريط طبعة ضغط الفكوك بورق الكربون على البارد بكامل العرض | نفس حالة شاشة HMI + قراءة بيرومتر التلامس على منطقة فك هذا المسار لقياس الفرق الحراري عبر عرض الفيلم | نفس مرجع الدليل + تضمين صف خط الأساس هذا حتى يتمكن مهندسو LINEVO من عزل أسباب المسار الواحد مقابل الماكينة الكاملة فوراً |
دفتر التكلفة الإجمالية للملكية (TCO) لمدة 5 سنوات لالتواء الفكوك بالتسخين المفرط الأعمى وهدر الشد غير المتوازن وأدوات الغيار الوقائية
عند وضع ميزانية لخط ساشيه أو تدقيق صيانة المصنع—راجع دليل تكلفة ماكينة تعبئة الساشيه ونطاق عرض السعر ومقارنة الساشيه مقابل الستيك باك—فإن عادات استكشاف الأعطال التفاعلية تولد خسائر تشغيلية على مدى 5 سنوات تعادل أربعة إلى ستة أضعاف تكلفة طقم الأدوات الوقائية المجدولة:
| المحرك المادي للتكلفة الإجمالية للملكية (أفق 5 سنوات) | التشغيل التفاعلي 'برفع الحرارة الأعمى' (غير منظم) | البروتوكول الهندسي الوقائي (ورق الكربون + الطور + طقم الغيار) | نمط الفشل السائد ومسار الوقاية لتقليل TCO |
|---|---|---|---|
| 1. قضبان فكوك اللحام الأفقية والرأسية والسخانات ومرحلات SSR | التواء قضبان الفكوك العرضية، واحتراق سخانات الخرطوشة، وتوقفات إعادة البناء غير المجدولة لمدة 3 أيام بسبب التشغيل عند +20 °C فوق درجة SIT | تبديل مجدول لشريط PTFE، ومزدوجات حرارية معايرة K-type/PT100، ومرحلات SSR احتياطية، وتدقيق الحشوات بورق الكربون على البارد | نمط الفشل: التقوس الحراري الدائم للفكوك العرضية بطول 680–980 mm الناتج عن شد البراغي الخارجية المفرط والتعويض بالحرارة الزائدة +20 °C. الوقاية: إجراء طبعات ورق الكربون على البارد عند كل تغيير رئيسي للمقاس/الرقائق وتقييد فرق حرارة الفك عند <= ±2.0 °C. |
| 2. هدر رقائق الرول الناتج عن تتبع الفيلم وتقوس الشد | فقدان 8,200–17,600 kg من رقائق الألومنيوم على مدى 5 سنوات بسبب تقوس اللحام الرباعي وانحراف V-plow وبحث العلامة الضوئية | الحد الأدنى من هدر الوصلات/الإعداد عبر تثبيت |T_front - T_rear| <= 5%، والتحكم في الحافة EPC (<= ±0.3 mm)، وإمالة المستشعر 5°–15° | نمط الفشل: إهدار 2–3 بكرات أم كاملة شهرياً لتشخيص 'فيلم رديء' بينما يكون السبب الحقيقي هو احتكاك قضيب القلب أو خلية ضوئية عمودية بزاوية 0°. الوقاية: تسجيل شد ذراع راقص الفك وإعادة معايرة مستشعرات التباين عند كل وصلة بكرة. |
| 3. الفاقد المجاني للمنتج (Giveaway) وتسريبات تلوث اللحام وإيقافات NIST 133 | إعادة تشغيل الدفعات المتكررة، وتسريبات لحام المسحوق/السائل، و3–6% من الفاقد المجاني بالتعبئة الزائدة المستخدمة لإخفاء نقص التعبئة في مسار واحد | أطقم حلقات O-ring للفوهات من Viton/PTFE مجدولة، وبوابات إغلاق اللولب، وموانع تسرب صمامات السحب العكسي، وفحوصات وزنية لـ 10 عبوات لكل مسار | نمط الفشل: رفع وزن التعبئة الرئيسي عبر جميع المسارات الثمانية لتغطية تآكل مانع تسرب مكبس واحد أو تجسر ريشة لولب. الوقاية: تدقيق 10 عبوات متتالية لكل مسار مقابل حد MAV في NIST Handbook 133 وتقديم طور التعبئة بمقدار 15°–30° (20–40 ms). |
| 4. سكاكين القص العرضي وشفرات التقطيع الطولي والتزامن مع الخطوط اللاحقة | شحن جوي طارئ للسكاكين، وتشظي سنادين الكربيد، وتوقفات انحشار ماكينات الكرتنة اللاحقة بسبب عبوات الساشيه المتصلة كسلسلة | طقم تآكل مخطط لمدة 12 شهراً (سكاكين عرضية D2/كربيد، شفرات تقطيع دوارة، سيور سحب) مخزن عبر قطع الغيار وأجزاء التغيير | نمط الفشل: عبوات ساشيه متصلة غير مقطوعة تسبب انحشار مجمعات العبوات وماكينات الكرتنة الأفقية اللاحقة لأن خلوص الشفرة انحرف فوق 0.04 mm. الوقاية: إعادة ضبط خلوص القص إلى <= 0.02–0.04 mm على البارد والاحتفاظ بشفرات احتياطية متطابقة مسبقاً في الموقع. |
أرسل سجل الأعطال المكتمل المكون من صفين—بما في ذلك طراز الماكينة/بادئة الرقم التسلسلي، وتشغيلة الفيلم الأم، وصورة طبعة ضغط الفكوك بورق الكربون على البارد، وصور اللحام قبل المسح وقطع العلامة الضوئية، وقوائم أوزان 10 عبوات لكل مسار—عبر واتساب أدناه أو عبر قائمة فحص موجز المشروع. يراجع فريقنا الهندسي سجل الملاحظات الخاص بكل مسار لعزل الأسباب الميكانيكية عن أسباب التحكم، أو مراجعة توافق قطع الغيار مقابل لوحة بيانات الماكينة الدقيقة والرقم التسلسلي وتفاصيل المكونات، أو جدولة تقييم العينات على بنيات الرقائق الجديدة.
الأسئلة الشائعة حول مشكلات ماكينات تعبئة الساشيه وحلولها
لماذا لا تزال ماكينة تعبئة الساشيه تسرب بعد أن قمت بزيادة درجة حرارة فكوك اللحام؟
لأن معظم تسريبات قنوات الساشيه تنتج عن عدم تساوي ضغط الفكوك الميكانيكي، أو درجات تغير السماكة ذات 4 طبقات في الزوايا، أو تجاعيد الفيلم الطولية، أو احتجاز غبار/سائل المنتج في درزة اللحام—ولا يُعالج أي منها بالحرارة الأعلى. إن رفع درجة حرارة الفك الأفقي أو الرأسي بأكثر من 15 °C فوق درجة بدء اللحام (SIT) لطبقة اللحام الداخلية يفحم الطبقة الحاملة الخارجية PET أو BOPP، ويبثق LLDPE / CPP المنصهر خارج الأسنان عالية الضغط، ويلوي قضيب التسخين بينما يترك مناطق الفك منخفضة الضغط دون التحام. اعزل الماكينة (EN 415-3 LOTO)، وافحص اللحام المسرب قبل مسحه بحثاً عن بقايا المنتج، ونفذ طبعة ضغط الفكوك بورق الكربون على البارد عبر جميع المسارات، وتحقق من تجانس درجة حرارة السطح ضمن <= ±2.0 °C بواسطة بيرومتر تلامسي.
كيف أمنع المسحوق الناعم أو السائل اللزج من تلويث اللحام العرضي للساشيه؟
أولاً، قدّم زاوية طور انتهاء الجرعات بالنسبة للفك بمقدار 15°–30° (20–40 ms أبكر في الدورة) بحيث يغادر عمود المسحوق المتساقط أو قطرة السائل مستوى اللحام الأفقي قبل إغلاق الفكوك. ثانياً، طابق تجهيزات إغلاق الفوهة مع ريولوجيا المنتج: للمساحيق المتماسكة أو المغبرة (مؤشر كار USP <616> بقيمة CI > 18%)، ركّب بوابة/مخروط إغلاق إيجابي للولب أو قرص طرد مركزي دوار، وبرمج سحباً عكسياً للولب السيرفو بمقدار 5°–15°، وفعّل شفط الغبار بالتفريغ في منطقة الفك بالإضافة إلى قضبان إزالة الشحنات الاستاتيكية؛ وللسوائل اللزجة والصلصات والكريمات (> 1,500 cP)، استخدم فوهة قطع تقطير هوائية بإغلاق سفلي مع سحب عكسي للمكبس بمقدار 2–4 mm وافحص حلقات O-ring لساق الصمام المصنوعة من Viton/PTFE.
لماذا تتقوس عبوات الساشيه ذات اللحام الرباعي أو تنحرف عن خط قطع العلامة الضوئية المطبوعة؟
يحدث تقوس الساشيه وإزاحة اللوحة الأمامية إلى الخلفية في ماكينات اللحام الرباعي أحادية المسار أو متعددة المسارات (LV-500 / 700 / 980 SF/SY/SK) عندما يعمل شريطا الفيلم الأمامي والخلفي بشد غير متساوٍ (|T_front - T_rear| > 5%). يتمدد الشريط ذو الشد الأعلى مرونياً أثناء السحب لأسفل وينكمش بعد اللحام الحراري، مما يقوس العبوة النهائية. وإذا انحرف تسجيل القطع إلى الطباعة بما يتجاوز <= ±0.5 mm على رقائق الألومنيوم أو الرقائق المعدنية (PET/AL/LLDPE أو PET/VMPET/PE)، فأمل مستشعر التباين الضوئي بزاوية 5°–15° عن العمودي لرفض الوهج المرآوي، ونظف العدسة، ونفذ معايرة ثابتة بنقطتين على العلامة المطبوعة مقابل خلفية الفيلم.
كيف أعرف ما إذا كان انحراف الوزن في ماكينة الساشيه متعددة المسارات يخص مساراً واحداً أم وحدة التعبئة بأكملها؟
لا تحسب أبداً متوسط عبوات الساشيه المجمعة عبر جميع المسارات. اجمع 10 عبوات ساشيه متتالية لكل مسار في صوانٍ منفصلة مرقمة من المسار المشتبه به ومن مسار مرجعي مطابق للمواصفات، واطرح وزن الفيلم الفارغ (W_tare)، وقارن متوسط كل مسار والحد الأدنى الفردي له مقابل حدود التباين الأقصى المسموح به (MAV) في معيار NIST Handbook 133. إذا كان مسار واحد فقط خارج المواصفات، فنظف أو اضبط لولب ذلك المسار أو الكوب التلسكوبي أو صمام عدم الرجوع للمكبس. أما إذا انحرفت جميع المسارات معاً، فثبّت مستوى عمود المنتج في القادوس المشترك (50%–75% ممتلئ) أو ضغط إمداد المشعب.
متى لا ينطبق بروتوكول استكشاف أعطال الساشيه المغذى بالرول هذا؟
ينطبق هذا البروتوكول على تشغيل ماكينات الساشيه الرأسية والأفقية المغذاة بالرول ذات اللحام الثلاثي واللحام الرباعي واللحام الخلفي الأوسط، بما في ذلك الإعدادات متعددة المسارات LV-400 إلى LV-980. أما ماكينات أكياس الشاي المصنوعة من ورق الترشيح التي تشكل كيس نقع داخلياً بخيط وتاق داخل ظرف خارجي (/products/automatic-high-speed-inner-outer-bag-tea-packaging-machine) وماكينات الالتقاط والتعبئة واللحام الدوارة التي تشغل أكياساً محولة مسبقاً في ماكينات تعبئة الأكياس الجاهزة فتستخدم آليات نقل فيلم وملاقط مختلفة. يجب تنفيذ جميع عمليات تشخيص الخزانة الكهربائية (NFPA 70 / UL 508A) واستبدال سخانات الخرطوشة وضبط خلوص السكين على البارد (<= 0.02–0.04 mm) بواسطة فنيين مؤهلين تحت إجراءات العزل والتأمين (LOTO) وفق EN 415-3.
المصادر
يستند دليل استكشاف الأعطال الهندسي هذا وسجل الأعطال لكل مسار المكون من 11 عموداً إلى تصميمات معدات الساشيه المغذاة بالرول لدينا—والتي تغطي بنيات المسار الواحد ذات اللحام الثلاثي/الخلفي الأوسط واللحام الرباعي ومنصات الساشيه المسطح متعددة المسارات (LV-400 / 680 / 980 F/Y/K ثلاثية اللحام، وLV-500 / 700 / 980 SF/SY/SK رباعية اللحام، وسلسلة اللوشن رباعية المسارات LV-450X، وسلسلة الحبيبات رباعية المسارات LV-350X على /machines/sachet-packing)—إلى جانب إجراءات صيانة مصنعي المعدات الأصلية (OEM) والمعايير الدولية لاختبار التعبئة والتغليف.
- خطوط الأساس الهندسية والتحقق من المشروع: تمثل أبعاد الماكينة (عرض الساشيه 17–125 mm، والطول 45–180 mm، وعرض الفيلم متعدد المسارات 400–980 mm)، وسرعات الدورة متعددة المسارات (20–40 قطعة/دقيقة)، وعتبات التشخيص (تسجيل قطع العلامة الضوئية <= ±0.5 mm، والتجانس الحراري لسطح الفك <= ±2.0 °C، ومطابقة شد الفيلمين |T_front - T_rear| <= 5%، وخلوص سكين القص <= 0.02–0.04 mm) خطوط الأساس القياسية لدينا في الظروف المرجعية. نحن نؤكد فحوصات اللحام الحراري والجرعات المنطبقة على منتجك الفعلي ورقائق التغليف في خطة تجربة العينات أو اختبار القبول في المصنع (FAT). راجع المتطلبات الكهربائية للمناطق الخطرة مع مختصي منشأتك، وتحقق من توافق قطع الغيار مقابل لوحة بيانات الماكينة الدقيقة والرقم التسلسلي وتفاصيل المكونات.
- المعايير الدولية ومراجع المترولوجيا: قوة تقشير اللحام الحراري (ASTM F88 / F88M)، ومقاومة الالتصاق الساخن المنصهر (ASTM F1921 / F1921M)، واختبار تسريب انبعاث الفقاعات بالتفريغ المغمور (ASTM D3078)، واختبار الانفجار/الزحف بالضغط الهوائي الداخلي (ASTM F1140 / F2054)، وقابلية انضغاط المساحيق وتدفقها (USP <616> مؤشر كار ونسبة هاوسنر؛ USP <1174)، والامتثال الوزني للمحتوى الصافي والتباين الأقصى المسموح به (NIST Handbook 133)، وطبقات اللحام الداخلية من البولي أوليفين الملامسة للأغذية (FDA 21 CFR 177.1520)، وحماية ماكينات التشكيل والتعبئة واللحام والسلامة الكهربائية (EN 415-3:2021 وANSI/PMMI B155.1 وNFPA 70 / UL 508A).
- أدلة LINEVO الهندسية ذات الصلة: راجع كيفية اختيار ماكينة تعبئة الساشيه، ونطاق عرض سعر ماكينة تعبئة الساشيه، وما هو كيس الساشيه، ومقارنة الستيك باك مقابل الساشيه، ودعم قطع الغيار وأجزاء التغيير.
ما الذي ترسله إلينا
أرسل ما لديك، وحدّد ما لم تحسمه بعد. ناقش تطبيقك مع LINEVO.
| البند | لماذا نحتاجه | مثال |
|---|---|---|
| طراز الماكينة وبادئة الرقم التسلسلي وصفوف المسارات النشطة | يفصل بين أعطال الفيلم الأم المشترك أو الفك العرضي وبين مشكلات فوهة الجرعات أو مثلث الطي V-plow أو بكرة اللحام الجانبي الخاصة بمسار واحد في هياكل الماكينات أحادية المسار أو متعددة المسارات (LV-400/680/980 وLV-500/700/980). | صورة لوحة الطراز/الرقم التسلسلي بالإضافة إلى صف واحد في سجل الأعطال للمسار المتأثر (مثل المسار 3) وصف مقارن لمسار مرجعي مطابق للمواصفات (مثل المسار 1) في نفس التوقيت الزمني |
| طبعة ضغط الفكوك بورق الكربون على البارد وسجل البيرومتر السطحي | يكشف توازي الفكوك من اليسار إلى اليمين، والتقوس المركزي، وتعشيق خطوة التسنين، وانحراف المزدوجة الحرارية/مرحل SSR (الهدف <= ±2.0 °C) قبل استبدال السخانات أو تغيير زمن المكوث. | صورة لشريط طبعة ورق الكربون على البارد مرقمة من اليسار إلى اليمين حسب المسار، بالإضافة إلى قراءات بيرومتر التلامس اليدوي مقابل قراءات درجة حرارة شاشة HMI عبر كل منطقة من مناطق الفك |
| رقم تشغيلة الفيلم الأم ونشرة بيانات الرقائق وإعدادات شد الفيلم | يؤكد ما إذا كانت تسريبات قنوات اللحام أو انحراف طي V-plow أو تقوس ساشيه اللحام الرباعي قد بدأت عند وصلة بكرة، أو تغير طبقة اللحام الداخلية (FDA 21 CFR 177.1520 LLDPE/CPP)، أو عدم تطابق الشد الأمامي/الخلفي (|T_front - T_rear| <= 5%). | ملصق تشغيلة بكرة المورد، وبنية الرقائق (مثل PET 12 / AL 9 / LLDPE 50 μm)، وقراءات شد فرامل الفك أو ذراع الراقص (Dancer) |
| صورة تسجيل العلامة الضوئية (Eye-mark) وحافة قطع الكيس | يقيس إزاحة القطع الطولية بالنسبة للطباعة مقارنةً بنافذة التسجيل <= ±0.5 mm، ويوضح ما إذا كانت الألياف غير المقطوعة ناتجة عن إخفاقات تباين المستشعر الضوئي أو زيادة خلوص الشفرة إلى السندان (> 0.04 mm). | صورة مقربة تُظهر العلامة الضوئية المطبوعة واللحام العرضي الأفقي وحافة القطع لكل من المسار المتأثر والمسار المرجعي، مع تدوين إزاحة العلامة بالمليمتر أعلى القطع أو أسفله |
| صورة اللحام قبل المسح ومصفوفة أوزان 10 عبوات لكل مسار | يميز بين تناثر المسحوق من اللولب أو خيوط السائل من المكبس داخل درزة اللحام وبين اللحامات ضعيفة الترابط، ويفحص تشتت الجرعات لكل مسار مقابل حدود التباين الأقصى المسموح به (MAV) وفقاً لمعيار NIST Handbook 133. | صورة ماكرو لوجه اللحام المسرب قبل مسحه، بالإضافة إلى 10 أوزان فردية متتالية لعبوات الساشيه (g) من المسار المتأثر و10 أوزان من مسار مرجعي (دون حساب المتوسط) |
| كود إنذار HMI وزاوية طور الجرعات إلى الفك والتغييرات الأخيرة | يربط أخطاء تتبع السيرفو أو إنذارات الدائرة المفتوحة للسخانات أو تغيرات كثافة دفعة المنتج (مؤشر كار USP <616>) بالمخطط الكهربائي أو التجميع الميكانيكي الدقيق. | نص/كود إنذار شاشة HMI الدقيق، وزاوية طور بدء/إيقاف التعبئة (بالدرجات أو الملي ثانية)، وآخر تغيير قبل ظهور العطل (بكرة جديدة، وصلة فيلم، غسيل CIP، أو تشغيلة منتج جديدة) |