
Evaluar opciones de llenadoras manuales de bolsas —ya sea que se busquen como empacadora manual de bolsas, llenadora semiautomática de bolsas, envasadora de bolsas pequeñas o máquina llenadora de bolsas para pequeñas empresas— exige separar la mecánica de dosificación de la mecánica de manipulación de la bolsa. Un dosificador de sobremesa por sinfín, pesadora vibratoria o llenadora de pistón automatiza únicamente la descarga del producto; si un operario todavía tiene que tomar cada bolsa, abrir a mano el cierre zipper a presión, sostener la boca bajo una boquilla y alimentar una selladora de banda continua (clase FR-900 / FRB-770), la producción neta sostenida choca contra un techo ergonómico físico de 12–16 pouches/min por operario (8–15 pouches/min con polvos finos o líquidos viscosos) antes de que la fatiga de muñeca y la contaminación en la zona del zipper eleven las tasas de rechazo de sellado por encima del 3%–5%. LINEVO fabrica máquinas automáticas para bolsas prefabricadas (base rotativa pick-fill-seal LV-210 a 20–70 bags/min, máquina de bolsas prefabricadas para shisha a 10–20 bags/min y llenadora/tapadora por riel de boquilla LV-160 a 10–15 bags/min), estaciones de dosificación automáticas individuales para mejoras por etapas y sistemas de sobres/VFFS alimentados por bobina, y no suministra máquinas manuales ni de sobremesa. Utilice la matriz de arquitectura de 4 niveles, las ecuaciones de sobrellenado y retorno de inversión según NIST Handbook 133 / OIML R61 y el libro mayor de TCO a 5 años que aparecen a continuación para determinar si su proceso corresponde a un banco semiautomático o a una línea automática de bolsas prefabricadas.
| Parámetro de ingeniería | Valor de referencia estándar o umbral físico | Por qué rige la frontera entre operación manual y automática |
|---|---|---|
| Techo de ritmo de presentación manual del operario | <=5–8 bolsas/min (cucharón manual + báscula de control + barra de impulso) o 12–16 bolsas/min sostenidas (llenadora semiautomática de pedal + selladora de banda continua) | Fija el rendimiento máximo real de un solo operario independientemente de lo rápido que el dosificador de sobremesa pueda ciclar descargando al aire |
| Punto de cruce de retorno de inversión por volumen de turno | >=1,500–3,000 bolsas/día (o >2,500–4,000 bolsas aceptadas por turno de 8 h) que requieran >=2 operarios de banco | Punto en el que el costo salarial de 2 operarios + el sobrellenado según NIST Handbook 133 + el desperdicio de la selladora de banda superan la amortización de una máquina rotativa de 8 estaciones |
| Cierre de la bolsa y geometría de entrada | Bolsa doypack stand-up de boca abierta / bolsa plana de 3 soldaduras frente a cierre zipper a presión (PTC, 25–40 mm bajo el borde superior) frente a boquilla superior/de esquina presoldada (8–22 mm DI) | Las bolsas con zipper requieren un embudo antiestático de acero inoxidable que se prolongue por debajo de la nervadura del zipper (semiautomático) o una uña mecánica abridora en la Estación 3 (LV-210); las bolsas con boquilla requieren una llenadora/tapadora de riel (LV-160) |
| Espesor del laminado y transiciones de capas en fuelles | PE/OPP delgado (60–110 um) frente a laminado barrera pesado (PET/AL/LLDPE o Kraft/VMPET/CPP, 120–180 um; sellante de olefina FDA 21 CFR 177.1520) con escalones de fuelle de 2 a 4 capas | Los laminados >120–150 um o con escalones de fuelle lateral se arrugan y presentan fugas en las selladoras de banda de correa de PTFE con resorte (FR-900 / FRB-770), requiriendo barras planas neumáticas de alta presión o mordazas rotativas divididas de 1.er/2.º sellado + barra de enfriamiento refrigerada |
| Desviación estándar del llenado gravimétrico (sigma_fill) | Cucharón manual / dosificación de pedal en lazo abierto (sigma_fill = 1.5–4.0 g) frente a pesadora multicabezal automática OIML R61 / sinfín servo en lazo cerrado (sigma_fill = 0.3–1.0 g) | Determina el margen medio de sobrellenado requerido por encima del peso declarado para evitar rechazos de lote por Variación Máxima Permitida (MAV) según NIST Handbook 133 |
| Norma de verificación de sellado y fugas | Resistencia al pelado en frío ASTM F88 (N/15 mm), adherencia en caliente (hot tack) ASTM F1921, estallido/fluencia ASTM F1140 y emisión de burbujas al vacío ASTM D3078 | Separa los prensados superficiales meramente estéticos de los sellos estructurales herméticos durante las pruebas de muestras previas al pedido y las Pruebas de Aceptación en Fábrica (FAT) |
| Línea base de seguridad de maquinaria y resguardos | Bloques calefactores de sobremesa expuestos / mordazas de pedal frente a resguardos perimetrales enclavados según ISO 12100 / EN 415-3 con desconexión segura de par (STO) y sensores 'sin bolsa / sin apertura — sin llenado' | Elimina la exposición de los dedos del operario a atrapamientos/quemaduras e impide descargas de producto sin bolsa sobre la mesa de la torreta |
| Alcance de equipos automáticos LINEVO | Pick-fill-seal LV-210 (90–210 × 110–330 mm, 20–70 bpm, 3.5 kW), máquina de bolsas prefabricadas para shisha (100–500 g, 10–20 bpm), llenadora por boquilla LV-160 (2 kg–5 L, 10–15 bpm, 3.0 kW) o estaciones de dosificación automáticas individuales | Define dónde comienza nuestro suministro de fábrica una vez que su volumen de producción supera los equipos manuales o de banco de sobremesa |
En esta página
¿Cómo se comparan los 4 niveles de máquinas llenadoras de bolsas desde las herramientas manuales de sobremesa hasta una torreta rotativa de 8 estaciones?
En ingeniería de envasado, los compradores utilizan el término llenadora manual de bolsas para describir dos configuraciones mecánicamente distintas: (1) un banco de llenado puramente manual (donde un operario toma el producto con un cucharón o lo vierte a través de un embudo, comprueba el peso en una báscula estática de mesa y cierra la bolsa en una selladora de impulso de sobremesa) y (2) una celda de trabajo semiautomática de sobremesa (donde un dosificador de sinfín, pesadora vibratoria o cilindro de pistón accionado por pedal o fotocélula mide la dosis, y una selladora de banda continua cierra la parte superior). En ambas configuraciones, el operario humano sigue siendo el mecanismo de transporte y apertura de la bolsa. La verdadera automatización de bolsas comienza únicamente cuando pinzas mecánicas o rieles portadores asumen la extracción del almacén, la apertura de la boca por vacío y chorro de aire, la dosificación sincronizada y el sellado por mordazas presurizadas.
En nuestra página de la familia de llenadoras de bolsas prefabricadas, fabricamos sistemas automáticos de recogida, llenado y sellado (incluida la plataforma de pesaje y llenado LV-210 para anchos de 90–210 mm, longitudes de 110–330 mm y 20–70 bags/min bajo condiciones de referencia de flujo libre, además de la envasadora de bolsas prefabricadas para tabaco de shisha a 10–20 bags/min para dosis de 100–500 g y la configuración para salsas en bolsas prefabricadas preparada para CIP) así como sistemas automáticos de llenado a través de boquilla (incluidas la llenadora de bolsas con boquilla para detergente líquido de 2 kg–5 L LV-160 y la llenadora de bolsas con boquilla para cerveza LV-160 a 10–15 bags/min). También construimos estaciones automáticas individuales de dosificación y llenado cuando una planta actualiza primero la dosificación antes de incorporar la manipulación automática de bolsas, así como envasadoras automáticas de sobres multicarril y máquinas verticales de formado, llenado y sellado (VFFS) cuando se pasa de bolsas prefabricadas a bobina de film. La siguiente matriz compara los cuatro niveles de equipamiento, incluidos ejemplos industriales de torretas rotativas de 8 estaciones (RZ8-240E / RZ8-300E / 8S-235 / TT-8D-N). Al solicitar nuestra propuesta, especifique el número de estaciones, la secuencia y el hardware incluido utilizando su bolsa y producto seleccionados.
| Nivel de equipamiento y arquitectura mecánica | Ritmo neto sostenido y dotación de personal | Base de ingeniería estándar y mecánica de las estaciones | Modo de fallo dominante en campo y prevención mecánica |
|---|---|---|---|
| Nivel 1 — Cucharón / Embudo manual + Báscula estática de control + Selladora por impulso de sobremesa | <= 5–8 bolsas/min por operario (techo realista de 200–450 bolsas/día; 1–2 operarios) | Toma manual de bolsa y separación del zipper; llenado manual con cucharón sobre báscula digital estática (resolución 0.1–1.0 g); vertido manual por cono ancho; termoselladora manual de impulso de mano/pedal (200–400 W, hilo de nicrom de 2–5 mm, temporizador de 1–3 s). No suministrado por LINEVO. | Modo de fallo: El polvo, los gránulos o el aceite del producto recubren el carril interior de PE del zipper a presión y la franja superior de sellado durante el vertido manual, impidiendo el cierre del zipper y causando delaminación al pelado según ASTM F88. Prevención: Insertar un embudo de cuello largo de SUS304/316L conectado a tierra que se prolongue 15–25 mm por debajo del carril interno del zipper antes de verter, y actualizar la dosificación cuando el tamaño del lote supere las 400–500 bolsas/día. |
| Nivel 2 — Llenadora semiautomática de sobremesa (Sinfín / Pistón / Pesadora vibratoria) + Selladora de banda continua (clase FR-900 / FRB-770) | 10–18 bolsas/min brutas; techo sostenido por operario de 12–16 bolsas/min (1,500–3,500 bolsas/turno con 2 operarios: 1 llenando, 1 sellando en banda) | Dispensador de sobremesa accionado por pedal o sensor óptico (pesadora vibratoria de 1–50 g o 50–1,000 g, sinfín servo o pistón neumático) + selladora de banda continua horizontal/vertical con correas de PTFE (FR-900 / FRB-770: 500–650 W, bloque PID 0–300°C, ancho de sello 6–12 mm, velocidad de banda 0–12 m/min, carga en transportador <=1–3 kg). LINEVO puede suministrar estaciones de dosificación industriales (/machines/filling), pero no suministra selladoras de banda de sobremesa. | Modo de fallo: Arrugas diagonales por cizallamiento en el sello superior, caída de temperatura del bloque calefactor (>15–25°C bajo alimentación rápida) y esquinas de fuelle/zipper de 2 a 4 capas sin sellar cuando los laminados gruesos (>120–150 um) patinan entre las correas de fibra de vidrio con PTFE cargadas por resorte. Prevención: Reemplazar las selladoras de banda de correa de PTFE por una termoselladora neumática de barra plana de alta presión (apriete de cilindro de 0.5–0.7 MPa + temporizador PID de permanencia) para laminados >120–150 um, e instalar un manguito de embudo antiestático que salve el zipper en el dosificador. |
| Nivel 3 — Embolsadora en línea compacta / de una estación para bolsas prefabricadas (clase compacta ZS-AFS04W / TRC-300 / 4SC-235, o nuestra máquina de bolsas prefabricadas para shisha) | 15–25 bolsas/min nominales; 12–20 bolsas/min de producción neta aceptada (3,500–7,500 bolsas/turno; 0.5–1 operario cargando el almacén) | Bastidor de indexación lineal o de estación única (~1.5–3.0 kW, 400–550 NL/min de aire a 0.6 MPa; base de nuestra máquina de bolsas prefabricadas para shisha a 10–20 bpm para 100–500 g): toma automática del almacén, apertura por ventosas de vacío, llenado superior sincronizado por pesadora/sinfín/pistón y termosellado alternativo en una sola estación. | Modo de fallo: Separación en caliente (hot-tack) según ASTM F1921 o sellos superiores ampollados en films barrera gruesos (>110–120 um) y cargas pesadas (>500 g) debido a que una única mordaza de termosellado debe fundir y liberar el sello sin disponer de un segundo sellado dedicado + barra de enfriamiento refrigerada por agua. Prevención: Limitar los bastidores en línea de sellado simple a films <=110–120 um a 12–20 ppm con bandeja inferior de soporte de bolsa, o pasar a una torreta rotativa de 8 estaciones. |
| Nivel 4A — Máquina rotativa símplex de 8 estaciones para bolsas prefabricadas (ejemplos industriales RZ8-240E y RZ8-300E / 8S-235 / TT-8D-N) | 30–60 bolsas/min sostenidas (base de referencia de catálogo de 20–70 bolsas/min en LV-210; 12,000–24,000+ bolsas/turno; 1 operario atendiendo almacén y pesadora) | Carrusel rotativo industrial de 8 estaciones indexado por leva (ancho de 80–240 mm en clase 200/240, o 180–300 mm en formato ancho clase RZ8-300E; 3.0–3.65 kW; 400–600 NL/min de aire a 0.5–0.65 MPa) que ejecuta en paralelo recogida, codificación, uña mecánica de zipper + apertura por vacío/chorro de aire, llenado, asentamiento/barrido con gas, 1.er termosellado, 2.º termosellado y barra de enfriamiento refrigerada + descarga. | Modo de fallo: Las ventosas de vacío tiran solo del film exterior mientras el zipper interior a presión permanece cerrado (omisión 'no-open / no-fill'), o las pinzas planas rígidas aplastan los extremos gruesos del zipper causando fugas por estallido en las esquinas según ASTM F1140. Prevención: Especificar una cuchilla mecánica abridora de zipper en la Estación 3, enclavamientos ópticos de PLC 'sin bolsa / sin apertura — sin llenado', mordazas de pinza con rebaje para el zipper y termosellado en dos etapas + barra de enfriamiento refrigerada por agua verificados durante las pruebas FAT. |
| Nivel 4B — Llenadora automática de bolsas por riel a través de boquilla y tapadora de par controlado (base LV-160) | 10–15 bolsas/min por carril (3,600–6,000 bolsas con boquilla/turno en formato de 2 kg–5 L; 1 operario cargando rieles de boquillas y tolva de tapones) | Riel portador ranurado de acero inoxidable para el cuello de la boquilla (base de catálogo LV-160: 10–15 bolsas/min, 3.0 kW) con carga automática de bolsas, dosificación de líquido por desplazamiento positivo a través de la boquilla, alimentador vibratorio de tapones y apriete de tapones con control de par servo/magnético. | Modo de fallo: Las salpicaduras de líquido o la espuma mojan las roscas plásticas de la boquilla durante la dosificación a alta velocidad, provocando tapones torcidos, rotura de precintos de seguridad o fugas en tránsito bajo auditorías de par ASTM D3198. Prevención: Combinar boquillas de líquido sumergibles/de cierre hermético con soplado previo de roscas por aire comprimido y verificación del par de apriete en lazo cerrado. |
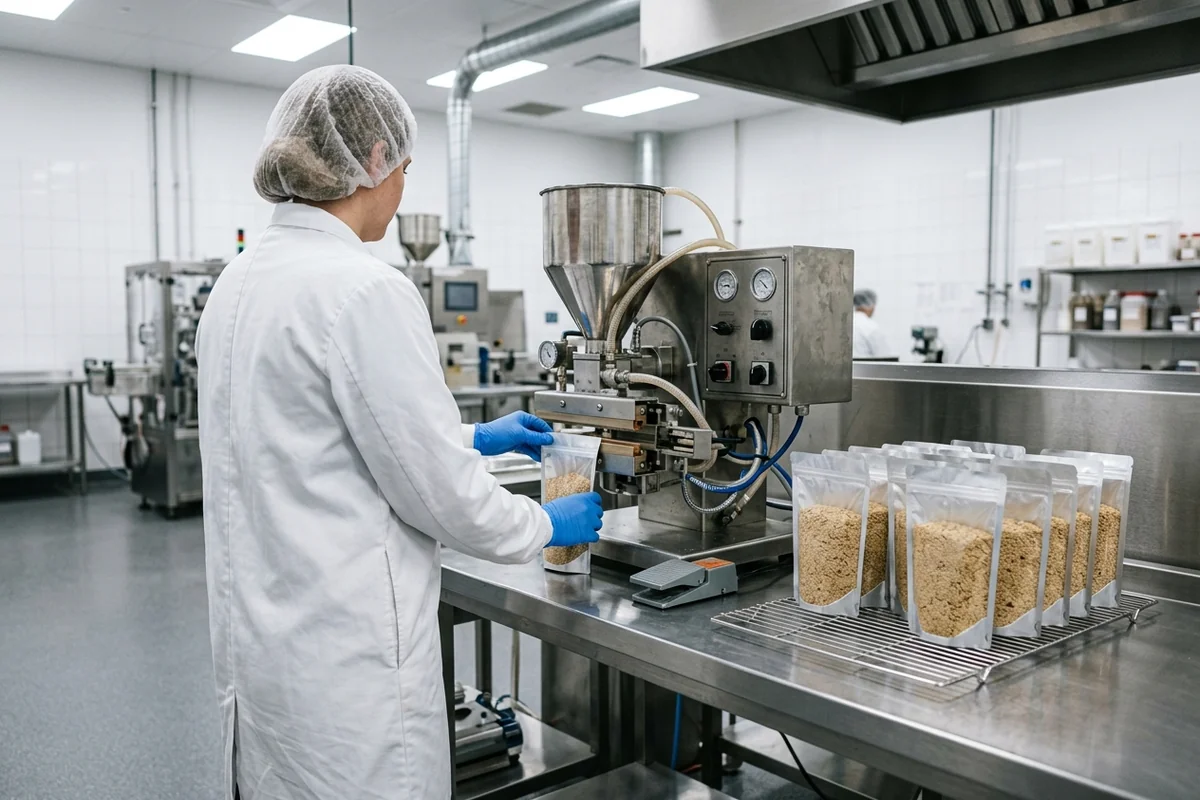
Regla práctica de ingeniería 1 (Techo de ritmo de presentación manual del operario): Si un solo operario debe tomar manualmente cada bolsa prefabricada, abrir un cierre zipper a presión, sostener la boca de la bolsa bajo una boquilla dosificadora de sobremesa e introducir la bolsa llena en una termoselladora a un ritmo objetivo superior a 12–16 pouches/min (8–15 pouches/min con polvos finos o líquidos viscosos) → priorice la transición de la manipulación de bolsas hacia una máquina automática indexada de bolsas prefabricadas (15–25 ppm en línea de una estación o un ejemplo rotativo de 8 estaciones a 30–60 ppm) en lugar de comprar un dosificador de sobremesa más rápido, porque la presentación con la muñeca humana y la apertura manual del zipper estrangulan el ciclo en 3.7–5.0 seconds/pouch y apresurar las transferencias manuales dispara la contaminación en la zona de sellado y los sellos superiores torcidos por encima del 3%–5%.
¿Por qué las llenadoras semiautomáticas de sobremesa y las selladoras de banda continua (FR-900 / FRB-770) chocan contra un muro de calidad en bolsas con zipper y fuelle?
Los equipos que pasan del llenado manual con cucharón suelen asumir que combinar un sinfín de sobremesa o una pesadora vibratoria con una selladora de banda continua (clase FR-900 o FRB-770) crea una línea de producción escalable. En la práctica, las celdas de trabajo semiautomáticas resuelven la fatiga del control de peso entre 500–1,500 pouches/day, pero introducen dos mecanismos físicos de fallo —contaminación de producto en el carril del zipper y arrugas por cizallamiento y deriva térmica en la selladora de banda de correa de PTFE— que limitan el rendimiento aceptado tan pronto como el espesor del laminado de la bolsa supera las 120 microns o el volumen por turno rebasa las 2,000–3,000 pouches.
| Paso del proceso | Método de banco manual o semiautomático de sobremesa | Máquina rotativa de bolsas prefabricadas de 8 estaciones (secuencia estándar) | Modo de fallo dominante en manual/semiautomático y prevención mecánica rotativa |
|---|---|---|---|
| 1. Recogida de bolsa y sujeción de bordes (Estación 1) | El operario extrae a mano una bolsa vacía de una pila en caja; los dedos sujetan los paneles laterales flexibles sin tensión lateral fija | El almacén de alimentación horizontal o vertical aloja de 100 a 300 bolsas planas; el brazo de vacío transfiere una bolsa hacia las pinzas laterales mecánicas accionadas por leva con tensión constante de muelle/leva | Modo de fallo: El operario toma dos bolsas a la vez adheridas por estática o sostiene la boca de la bolsa floja durante el llenado/sellado. Prevención: Brazo de recogida por vacío con lengüetas mecánicas separadoras de pliegos y pinzas laterales simétricas que mantienen tensa la parte superior de la bolsa a lo largo de las 8 estaciones. |
| 2. Codificación de fecha/lote (Estación 2) | Sellado a mano con tampón antes del llenado o grabado en relieve por ruedas de caracteres de acero dentro de una selladora de banda continua después del llenado | El codificador por transferencia térmica (TTO), inyección de tinta térmica (TIJ) o láser imprime sobre la bolsa vacía, plana y sujeta en la Estación 2 antes de abrir la boca | Modo de fallo: Las ruedas de grabado de la selladora de banda corren la tinta sobre sellos superiores arrugados o perforan barreras delgadas de aluminio. Prevención: Imprimir códigos de lote/caducidad de alto contraste sobre la bolsa tensada y plana en la Estación 2 antes del llenado de producto. |
| 3. Apertura de zipper y fuelle de fondo (Estación 3) | El operario pellizca los paneles o desliza el pulgar por el carril del zipper a presión (PTC, 25–40 mm bajo la boca superior), dejando el fuelle de fondo en W parcialmente plegado | Ventosas de vacío opuestas separan los paneles frontal y trasero mientras una uña mecánica servo/de leva abre el carril PTC y un chorro de aire temporizado (0.5–0.65 MPa, 150–300 ms) infla el fuelle inferior en W | Modo de fallo: La apertura manual incompleta del fuelle de fondo reduce el volumen interno de la bolsa entre un 15%–25%, provocando puenteo de polvo/gránulos hacia la zona del sello superior. Prevención: Soplo de aire temporizado al fuelle inferior + abridor mecánico de fuelle + doble enclavamiento de fotocélula/vacío de 'bolsa abierta' que inhibe la dosificación si falla la apertura de la boca. |
| 4. Dosificación de producto y protección de la zona del zipper (Estación 4) | El operario sostiene el borde de la bolsa abierta contra un cono de descarga fijo de sobremesa y pisa un pedal; el espacio de aire abierto permite que nubes de polvo o salpicaduras de líquido alcancen el zipper y la franja de sellado | Una pesadora multicabezal sincronizada (OIML R61), un sinfín servo cerrado o un pistón servo con válvula antigoteo descarga a través de un cuello de embudo sumergible de acero inoxidable que penetra en la boca de la bolsa por debajo de la línea del zipper | Modo de fallo: Los finos de polvo en suspensión (USP <616> CI > 18%) o los hilos de salsa recubren las nervaduras de PE del zipper y la franja superior de sellado de 10 mm, arruinando la recerrabilidad y la resistencia al pelado ASTM F88. Prevención: Embudo sumergible de acero inoxidable que se prolongue 15–25 mm por debajo del carril del zipper + campana de extracción de polvo o boquilla de líquido con retrosupción neumática. |
| 5. Asentamiento del producto, espacio de cabeza y recierre del zipper (Estación 5) | El operario golpea la base de la bolsa sobre la mesa de acero inoxidable para asentar el producto puenteado, exprime manualmente el aire del espacio de cabeza y presiona el zipper de izquierda a derecha para cerrarlo | Placa vibratoria automatizada de asentamiento bajo la bolsa, inserción opcional de desecante (/products/automatic-food-bag-packaging-machine-with-pre-filled-desiccant-for-drying), lanza de barrido con nitrógeno y rodillos mecánicos de recierre de zipper | Modo de fallo: El aire atrapado en el espacio de cabeza infla la bolsa dentro de las cajas de envío o el cierre manual incompleto deja el zipper abierto. Prevención: Vibración inferior temporizada + rodillos lineales de cierre de zipper que tensan la boca superior antes del termosellado. |
| 6. Termosellado superior y estabilización hot-tack (Estaciones 6, 7 y 8) | El operario introduce lateralmente la parte superior de la bolsa llena en una selladora de banda continua con correas de PTFE (FR-900 / FRB-770, 500–650 W) o presiona una selladora de impulso de barra simple sin enfriamiento activo bajo presión | Estación 6 (1.ª barra de precalentamiento de sellado) + Estación 7 (2.ª barra de termosellado final con almohadilla compensadora de silicona) + Estación 8 (barra de compresión en frío refrigerada por agua + descarga a cinta de salida) | Modo de fallo: Las correas de PTFE arrugan los laminados gruesos (>120–150 um) y sueltan el sello mientras el sellante interior de LLDPE/CPP aún está fundido, causando despegue en caliente (hot-tack) según ASTM F1921 bajo el peso del producto. Prevención: Compresión dividida de barra plana en dos etapas (Estaciones 6 y 7) seguida de una mordaza de enfriamiento refrigerada por agua (Estación 8) mientras las pinzas laterales soportan el peso de la bolsa. |
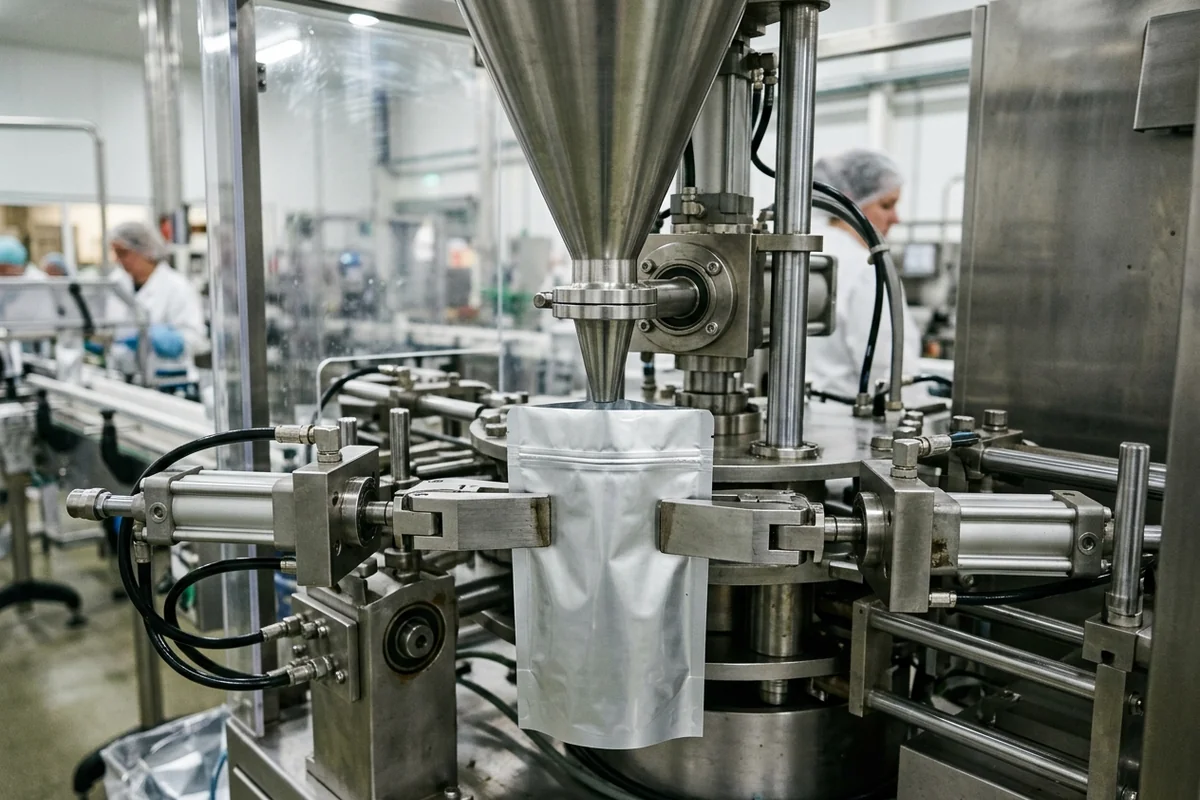
Regla práctica de ingeniería 2 (Cuello de embudo antiestático de acero inoxidable obligatorio por debajo del carril del zipper): Si dosifica polvos secos (Índice de Compresibilidad de Carr USP <616> CI > 18%, tales como proteína de suero, café tostado molido, especias, matcha o mezclas nutracéuticas) o gránulos finos en un dosificador semiautomático de sobremesa dentro de bolsas con cierre zipper a presión → especifique un **cuello de embudo de descarga antiestático de SUS304 / SUS316L conectado a tierra cuyo extremo inferior se prolongue 15–25 mm por debajo del carril interno de PE del zipper** antes de disparar la dosis. Las partículas de polvo fino atrapadas dentro de las nervaduras macho/hembra de PE extruido del zipper impiden que el consumidor vuelva a cerrar el envase y se adhieren electrostáticamente a la franja superior de termosellado de 8–12 mm (LLDPE / mLLDPE conforme a FDA 21 CFR 177.1520), reduciendo la resistencia al pelado del sello según ASTM F88 en un 40%–70% y generando fugas durante el transporte.
Regla práctica de ingeniería 3 (Sustitución de selladoras de banda continua de correa de PTFE por selladoras neumáticas de barra plana de alta presión): Si el laminado de su bolsa convertida supera las 120–150 microns de espesor total (por ejemplo, 12 um PET / 7 um AL / 15 um NY / 100 um LLDPE o Kraft / VMPET / CPP pesado) o incluye fuelles laterales plegados (transiciones de escalón de 2 a 4 capas) y pesos de llenado superiores a 500 g → reemplace las selladoras de banda continua con correas de PTFE FR-900 / FRB-770 por una termoselladora neumática de barra plana de alta presión (apriete de cilindro de 0.5–0.7 MPa + temporizador PID de permanencia) en bancos semiautomáticos, o por una máquina rotativa de bolsas prefabricadas de 8 estaciones con doble estación de termosellado (Estación 6 + Estación 7) y barra de enfriamiento activo (Estación 8). Las selladoras de banda continua estándar de 500–650 W dependen de delgadas correas móviles de fibra de vidrio con PTFE sobre bloques calefactores de cobre con resorte (0–12 m/min); cuando entran bolsas gruesas con fuelle a 12–18 pouches/min, el peso de la bolsa sin soporte arrastra el fondo hacia abajo mientras las correas cizallan el borde superior, produciendo arrugas diagonales en el sello, una caída de temperatura de 15–25°C en el bloque calefactor y separación en caliente (hot-tack) según ASTM F1921.
¿Cómo calcular la producción neta por turno, el sobrellenado según NIST Handbook 133 y los meses de retorno de inversión de la automatización rotativa?
Decidir cuándo pasar de una configuración semiautomática de sobremesa con 2 operarios a una máquina automática de bolsas prefabricadas con 1 operario requiere tres cálculos explícitos de ingeniería: (1) producción neta aceptada por turno (Q_net,shift) tras descontar cambios de formato, limpieza y rechazos de sellado/peso; (2) masa mensual de producto regalado por sobrellenado (Δ M_giveaway,mo) regida por el NIST Handbook 133 (Checking the Net Contents of Packaged Goods) y la OIML R 61-1:2017 (Automatic Gravimetric Filling Instruments); y (3) período de recuperación del capital en meses (T_payback,mo).
1. Producción neta aceptada por turno (Q_net,shift) y productividad laboral
Un dosificador de sobremesa clasificado para 15–20 discharges/min en pruebas de ciclo en seco nunca produce 900–1,200 accepted pouches/hour cuando un operario debe cargar a mano cada bolsa. Calcule la producción verificada por turno Q_net,shift (bolsas aceptadas/turno) a partir del ritmo bruto sostenido P_gross (bolsas/min), la duración del turno T_shift (min), el tiempo de cambio de SKU y lavado T_changeover (min), las paradas menores T_stops (min) y la fracción combinada de rechazo por sellado/peso r_reject:
Q_net,shift = P_gross × (T_shift - T_changeover - T_stops) × (1 - r_reject)
Ejemplo práctico (Banco semiautomático con 2 operarios frente a Máquina rotativa de 8 estaciones con 1 operario en un turno de 480 minutos): Un banco semiautomático con 2 operarios (Operario A llenando con pedal en un sinfín de sobremesa; Operario B limpiando zippers y alimentando una selladora de banda FRB-770) sostiene P_gross = 14 pouches/min con T_changeover + T_stops = 90 min y r_reject = 0.042 (4.2% de arrugas de sellado/retenciones por peso), logrando Q_net,shift = 14 × (480 - 90) × (1 - 0.042) = 14 × 390 × 0.958 = 5,231 accepted pouches/shift (327 bolsas buenas por hora-operario). Una máquina rotativa símplex de 8 estaciones para bolsas prefabricadas atendida por 1 operario a un ritmo conservador de P_gross = 38 pouches/min con T_changeover + T_stops = 60 min y r_reject = 0.006 (0.6% de rechazos) produce Q_net,shift = 38 × (480 - 60) × (1 - 0.006) = 38 × 420 × 0.994 = 15,864 accepted pouches/shift (1,983 bolsas buenas por hora-operario: un salto de 6.06× en producción por hora de mano de obra).
2. Margen MAV de contenido neto según NIST Handbook 133 y ahorro en sobrellenado según OIML R61
Bajo el NIST Handbook 133, las bolsas comerciales preenvasadas vendidas en los Estados Unidos deben cumplir dos criterios de metrología legal: (a) el peso neto promedio del lote muestral debe igualar o superar el peso neto declarado en la etiqueta (W_label), y (b) ninguna bolsa individual puede quedar por debajo del peso más allá de la Variación Máxima Permitida (MAV) (por ejemplo, MAV = 9.0 g en una bolsa etiquetada de 250 g según la Tabla 2-5 del NIST Handbook 133). Cuando los operarios dosifican con cucharón a mano o accionan un llenador de pedal en lazo abierto con una amplia desviación estándar de llenado σ_semi (g), los responsables de calidad deben fijar la media objetivo de llenado μ_target = W_label + k · σ_fill muy por encima del peso de etiqueta para evitar envases con peso insuficiente. Actualizar a una pesadora multicabezal combinada automática de Clase Ref X(0.5) o X(1) según OIML R 61-1:2017 o a un sinfín servo en lazo cerrado reduce la desviación estándar a σ_auto, ahorrando una masa mensual de sobrellenado de producto Δ M_giveaway,mo (g/mes, que multiplicada por el costo unitario del producto c_prod,g valora el material recuperado):
Δ M_giveaway,mo = Q_mo × k · (σ_semi - σ_auto)
Ejemplo práctico (Bolsa stand-up con zipper de 250 g de café de especialidad / proteína): Envasar Q_mo = 80,000 pouches/month (4,000 bolsas/turno × 20 turnos), donde un dosificador semiautomático de sobremesa presenta σ_semi = 2.6 g frente a una pesadora automática/sinfín servo con σ_auto = 0.6 g a un factor de protección unilateral del 99% (k = 2.33), reduce el sobrellenado medio requerido en 2.33 × (2.6 - 0.6) = 4.66 g/pouch, recuperando Δ M_giveaway,mo = 80,000 × 4.66 = 372,800 g/month (372.8 kg/mes, o 4,473.6 kg/año de producto terminado que antes se regalaba en bolsas sobrellenadas).
3. Pérdidas por mano de obra y sobrellenado semiautomático frente a la ecuación de retorno de inversión de la automatización rotativa (T_payback,mo)
Calcule el período de recuperación de capital T_payback,mo (meses) al pasar de una configuración semiautomática de sobremesa a una línea automática de bolsas prefabricadas (inversión de capital incremental C_capex,delta) a partir del número de operarios de banco reasignados N_op,saved, el salario por hora totalmente cargado del operario W_hr, las horas de turno mensuales H_mo (h/mes) y la reducción mensual combinada de sobrellenado más desperdicio de bolsas Δ C_giveaway+scrap,mo:
T_payback,mo = (C_capex,delta) / ((N_op,saved · W_hr · H_mo) + Δ C_giveaway+scrap,mo)
Ejemplo práctico (Actualización de 3,200 bolsas/turno de un banco con 2 operarios a una línea rotativa de 8 estaciones con 1 operario): Sustituir 2 operarios de banco a tiempo completo por 0.75 FTE que atienden el almacén rotativo y la pesadora ahorra N_op,saved = 1.25 FTE operators a lo largo de H_mo = 160 hr/month (200 horas de mano de obra directa/mes, o 2,400 horas-operario/año), mientras que ajustar la desviación estándar de llenado y reducir los rechazos de sellado en un 3.6% sobre 64,000 bolsas/mes evita 2,304 bolsas con zipper desechadas/mes (27,648 bolsas/año) más 298 kg/mes de sobrellenado de producto. Con las tarifas salariales de envasado por contrato y los precios de bolsas convertidas habituales en Norteamérica y Europa, esa recuperación combinada de mano de obra, producto y merma de bolsas amortiza el salto a una rotativa de 8 estaciones en 8–18 months.
Regla práctica de ingeniería 4 (Umbral de cruce de volumen por turno y retorno de inversión de 2 operarios): Si la demanda diaria sostenida supera las 2,500–4,000 accepted pouches per 8-hour shift (>= 1,500–3,000 pouches/day en bolsas con zipper de varios pasos o con boquilla que ocupan a >= 2 operarios dedicados) → la carga combinada de dos operarios de banco a tiempo completo (320 horas de mano de obra directa/mes), el sobrellenado según NIST Handbook 133 y el 3%–5% de desperdicio de bolsas en la selladora de banda supera la amortización mensual de una máquina rotativa símplex de 8 estaciones para bolsas prefabricadas (comparación industrial), ofreciendo un retorno total del capital en 8–18 months al tiempo que triplica la capacidad en un solo turno.
¿Cómo se compara el libro mayor de TCO a 5 años entre sistemas de bolsas manuales, semiautomáticos, en línea de una estación y rotativos de 8 estaciones?
Evaluar el equipamiento de llenado de bolsas únicamente por el precio del hardware en el Año 0 oculta los tres mayores impulsores del costo operativo en un horizonte de producción de 5 años (60 meses / 1,250 turnos): (1) horas acumuladas de mano de obra de operarios por cada 1,000 bolsas aceptadas, (2) bolsas preconvertidas con zipper/boquilla destruidas por sellos superiores contaminados o arrugados, y (3) sobrellenado de producto no recuperado. Una vez seleccionada su ruta técnica, utilice nuestra guía de costos y comparación de cotizaciones de máquinas de bolsas prefabricadas para normalizar las propuestas del Proveedor A y del Proveedor B partida por partida.
Modele el Costo Total de Propiedad a 5 años (TCO_5yr) a lo largo de 60 meses operativos a partir de la inversión inicial en equipos instalados C_capex, la dotación activa de operarios N_op, el salario por hora con cargas sociales W_hr, las horas operativas mensuales H_mo, el sobrellenado mensual C_giveaway,mo, el desperdicio mensual de bolsas rechazadas + producto C_scrap,mo y los suministros mensuales más repuestos de desgaste C_energy+maint,mo (ventosas, cintas de PTFE, resistencias calefactoras, aire comprimido):
TCO_5yr = C_capex + 60 × (N_op · W_hr · H_mo + C_giveaway,mo + C_scrap,mo + C_energy+maint,mo)
Ejemplo práctico (Escalado a 80,000 bolsas con zipper de 250 g aceptadas/mes = 4,000 bolsas/turno durante 60 meses): Alcanzar 4,000 bolsas aceptadas/turno en un banco semiautomático de Nivel 2 requiere 2 operarios a tiempo completo (320 h-op/mes, o 19,200 h-op en 5 años), pierde entre el 3.5%–5.0% de las bolsas preconvertidas por rechazos en la selladora de banda/zipper (~3,200 bolsas/mes, o 192,000 bolsas en 5 años) y regala +4.7–7.0 g/bolsa de exceso de producto (~460 kg/mes, o 27,600 kg en 5 años). Producir esas mismas 80,000 bolsas/mes en una celda rotativa de bolsas prefabricadas de 8 estaciones de Nivel 4 a 38 bpm requiere solo 70 horas-operario/mes (4,200 h-op en 5 años, ahorrando 15,000 horas de mano de obra directa), reduce los rechazos de sellado al 0.6% (480 bolsas/mes, ahorrando 163,200 bolsas preconvertidas en 5 años) y recorta el margen medio de sobrellenado a +0.9–1.9 g/bolsa (ahorrando ~20,000 kg de producto terminado en 5 años).
| Factor físico del TCO a 5 años | Nivel 1: Cucharón manual + Báscula + Selladora de impulso (3–4 operarios) | Nivel 2: Llenadora semiautomática de banco + Selladora de banda FR-900 / FRB-770 (2 operarios) | Nivel 3: Embolsadora en línea de una estación (12–20 ppm, 1 operario) | Nivel 4: Celda rotativa industrial de 8 estaciones para bolsas prefabricadas (supuesto 30–60 ppm) | Modo de fallo de costos dominante y prevención mecánica |
|---|---|---|---|---|---|
| 1. Horas de mano de obra directa y requisito de personal a 5 años | ~530 h-op/mes (3.3 FTE = 31,800 h-op en 5 años) | 320 h-op/mes (2.0 FTE = 19,200 h-op en 5 años) | 115 h-op/mes (0.72 FTE = 6,900 h-op en 5 años) | 70 h-op/mes (0.44 FTE = 4,200 h-op en 5 años) | Modo de fallo: Añadir un segundo y tercer operario de banco manual para cumplir pedidos minoristas consolida una nómina recurrente permanente. Prevención: Automatizar la toma de bolsas, la apertura del zipper y el sellado en una torreta de 8 estaciones para que 1 operario supervise la recarga del almacén y el encajado aguas abajo. |
| 2. Desperdicio de bolsas por carril de zipper y sello superior (rechazos ASTM F88 / F1921) | Tasa de rechazo del 4.5%–6.5% (~4,400 bolsas/mes = 264,000 bolsas en 5 años) | Tasa de rechazo del 3.5%–5.0% (~3,200 bolsas/mes = 192,000 bolsas en 5 años) | Tasa de rechazo del 1.5%–2.5% (~1,600 bolsas/mes = 96,000 bolsas en 5 años) | Tasa de rechazo del 0.4%–0.8% (~480 bolsas/mes = 28,800 bolsas en 5 años) | Modo de fallo: Arrugas por cizallamiento en la selladora de banda sobre laminados >120 um y bolsas no abiertas que reciben descargas de producto. Prevención: Enclavamientos de sensor óptico 'sin apertura / sin llenado' en la Estación 3 + sellado de barra plana en dos etapas (Estaciones 6 y 7) + barra de enfriamiento refrigerada por agua (Estación 8). |
| 3. Masa regalada por sobrellenado según NIST Handbook 133 / OIML R61 | sigma = 3.0–4.5 g (margen medio +7.0–10.5 g = ~700 kg/mes; 42,000 kg / 5 años) | sigma = 2.0–3.0 g (margen medio +4.7–7.0 g = ~460 kg/mes; 27,600 kg / 5 años) | sigma = 0.8–1.5 g (margen medio +1.9–3.5 g = ~216 kg/mes; 12,960 kg / 5 años) | sigma = 0.4–0.8 g (margen medio +0.9–1.9 g = ~112 kg/mes; 6,720 kg / 5 años) | Modo de fallo: La dosificación volumétrica en lazo abierto o manual obliga a un sobrellenado intencional de +2% a +4% para evitar infracciones de la MAV del NIST Handbook 133. Prevención: Sincronizar una pesadora multicabezal combinada OIML R61, un sinfín servo en lazo cerrado o un pistón servo con retroalimentación de controladora de peso. |
| 4. Tiempo de parada por cambio de múltiples SKU y mano de obra de limpieza | 10–15 min de limpieza de mesa por SKU; cero piezas de cambio mecánicas | 20–35 min de desmontaje de sinfín/tolva + reajuste de altura de selladora de banda | 15–25 min de ajuste de riel guía en línea y mordaza simple | 10–20 min con ajuste motorizado de ancho de pinzas por PLC (30–45 min con manivela manual) | Modo de fallo: Los cambios diarios frecuentes de ancho de bolsa (3–5 SKU/turno) consumen 45 minutos por cambio en torretas de manivela manual. Prevención: Especificar ajuste motorizado del ancho de pinzas con un toque en el PLC y piezas de contacto de dosificación de liberación rápida sin herramientas (/services/spare-parts). |
| 5. Suministros, repuestos de desgaste y cumplimiento de seguridad ISO 12100 | 0.3 kW eléctricos; hilo de nicrom y cinta de PTFE; barra caliente expuesta | 1.2–1.8 kW eléctricos; bandas de fibra de vidrio con PTFE y correas de transmisión; punto de atrapamiento expuesto | 2.0–3.0 kW + 400 NL/min de aire; ventosas de silicona y cinta de mordaza; con resguardo | 3.5 kW + 500 NL/min de aire seco; ventosas, cartuchos calefactores y PTFE; cerramiento enclavado según ISO 12100 | Modo de fallo: Paradas de línea no planificadas de 2 días cuando las ventosas de silicona se rasgan o fallan los termopares sin tener repuestos a mano. Prevención: Mantener en stock un kit de desgaste para 12 meses (ventosas de fuelle, tejido de vidrio con PTFE, resistencias de cartucho, relés de estado sólido) solicitado junto con la máquina. |
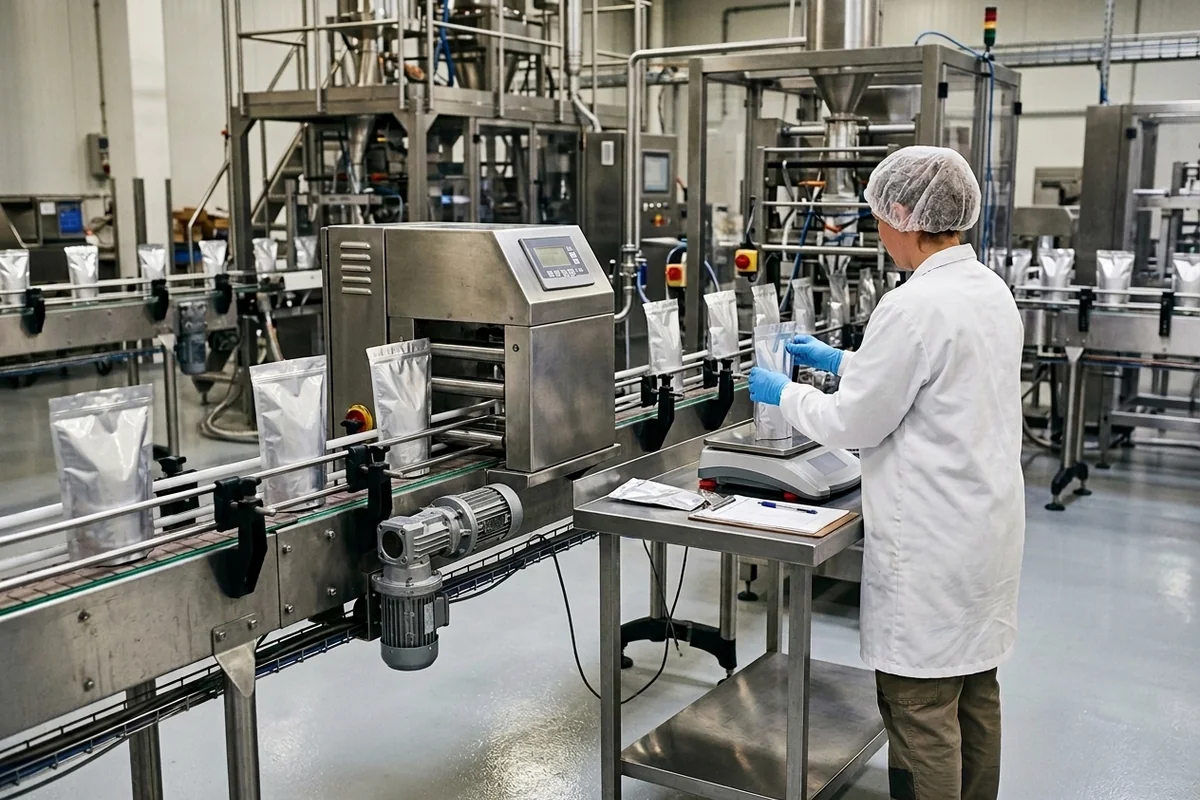
¿Cuándo NO se aplica una máquina automática de bolsas prefabricadas (y cuándo elegir sobres alimentados por bobina, VFFS o dosificación por etapas)?
Una máquina automática de bolsas prefabricadas no es la respuesta universal para cualquier cuello de botella en el llenado manual. Antes de solicitar una cotización para un equipo rotativo pick-fill-seal o de riel por boquilla, verifique si el formato de su envase, la estabilidad del lote o la economía de costos unitarios apuntan hacia una de estas cuatro rutas alternativas de ingeniería:
- 1. Su proveedor de bolsas, las dimensiones o la estructura del laminado todavía están cambiando (<1,000 pouches/day con prototipos no definitivos): Los brazos automáticos de extracción del almacén, las uñas abridoras de zipper y las pinzas con rebaje se mecanizan en torno a un plano de convertidor definido y una rigidez de film concreta. Si todavía está probando si los consumidores prefieren una bolsa stand-up de 110 mm frente a una de 160 mm o cambiando los espesores de laminado cada mes a <500–1,000 pouches/day, mantenga un dosificador semiautomático de sobremesa + selladora neumática de barra plana hasta congelar el plano definitivo de la bolsa de producción.
- 2. Solo necesita eliminar primero los cuellos de botella del cucharón manual y el pesaje en báscula (actualización de dosificación por etapas): Si su volumen diario es de 800–2,000 pouches/day con bolsas grandes o irregulares donde el llenado con cucharón es el principal cuello de botella, puede escalonar su automatización instalando primero una estación de llenado por sinfín, pesadora multicabezal o pistón industrial y añadir la manipulación automática de bolsas una vez que el volumen supere las 2,500–4,000 pouches/shift.
- 3. Envasa pequeñas dosis unitarias planas de 3 o 4 soldaduras (1–100 mL o 1–50 g) sin fuelle de fondo stand-up ni cierre zipper recerrable: Comprar pequeñas bolsas planas preconvertidas y alimentarlas una por una a 30–50 ppm cuesta entre 2.5× y 4× más por envase en material de empaque que formar los sobres directamente a partir de bobina de film. Dirija los polvos, líquidos, salsas y gránulos monodosis planos hacia envasadoras automáticas de sobres multicarril (LV-400/680/980 F, Y, K y LV-500/700/980 SF, SY, SK de 2–16 carriles a 20–40 cuts/min, analizadas en nuestra guía de compra de envasadoras de sobres) o hacia máquinas de stick pack tubulares.
- 4. Opera altos volúmenes (>50–80 bags/min) de bolsas tipo almohadilla o con fuelle sin zipper en 1–2 anchos de bolsa fijos: Cuando el costo unitario de la bolsa preconvertida domina su TCO a 5 años y su envase no requiere una forma troquelada especial ni una boquilla en esquina, compare las máquinas verticales de formado, llenado y sellado (VFFS) alimentadas por bobina (LV-420 / LV-520) o las envasadoras flow pack horizontales junto con la automatización de bolsas prefabricadas.
- 5. Necesita automatización secundaria de encajado o estuchado aguas abajo: Una vez que una torreta rotativa de 8 estaciones eleva la producción de 14 ppm a 40–60 ppm, el estuchado manual en la cinta de descarga se convierte inmediatamente en el nuevo cuello de botella; planifique el control de peso sincronizado y estuchadoras automáticas como parte del diseño de la línea.
Registro copiable de línea base de llenado manual y hoja de trabajo de verificación para Pruebas de Aceptación en Fábrica (FAT)
Copie esta tabla de auditoría de ingeniería en la hoja de cálculo de su proyecto y registre un turno completo para cada producto y SKU de bolsa antes de solicitar propuestas de máquinas automáticas. Combinar su línea base medida de llenado manual con objetivos explícitos de Pruebas de Aceptación en Fábrica (FAT) según ASTM / OIML garantiza que cada proveedor cotice exactamente el hardware de estaciones necesario para superar su costo actual por bolsa buena.
| Parámetro de auditoría | Su registro actual de turno manual / semiautomático | Especificación FAT objetivo para bolsa prefabricada automática | Modo de fallo dominante en la transición y método de verificación |
|---|---|---|---|
| 1. Reología del producto y mecanismo de dosificación | Producto: ________ | Densidad aparente (g/cm3) / CI USP <616> (%) o viscosidad (cP a °C): ________ | Sistema de dosificación adaptado: [ ] Pesadora multicabezal OIML R61 [ ] Sinfín servo + campana de polvo [ ] Pistón servo + boquilla antigoteo [ ] Bomba con caudalímetro | Modo de fallo: Cotizar un dosificador volumétrico para polvo cohesivo (CI > 18%) o salsa fibrosa. Verificación: Realizar una prueba de dosificación consecutiva de 50 bolsas con producto real durante el ensayo de muestras previo al pedido (/services/sample-testing). |
| 2. Formato de bolsa, dimensiones y espesor del laminado | Ancho × Largo × Fuelle de fondo (mm): ________ | Cierre: [ ] Liso [ ] Zipper PTC [ ] Boquilla superior [ ] Boquilla en esquina | Espesor (um): ________ | Ruta: [ ] Pick-Fill-Seal LV-210 (90–210 × 110–330 mm) [ ] Rotativa ancha (180–300 mm) [ ] Bolsa prefabricada para pasta de shisha [ ] Boquilla LV-160 (2 kg–5 L) | Modo de fallo: El curvado del lote del convertidor o el perfil del zipper (1.2–2.5 mm) atasca las pinzas planas estándar. Verificación: Enviar 300–500 bolsas del proveedor de producción en cada tamaño de SKU para comprobar holguras de almacén, uña de zipper y pinzas en las FAT. |
| 3. Producción por turno bruta frente a neta aceptada (Q_net,shift) | Bolsas completadas: ________ | Bolsas buenas aceptadas: ________ | Min transcurridos del turno: ________ | Min de parada/limpieza: ________ | Producción neta requerida Q_net: >= ________ bolsas buenas/min (>= ________ bolsas buenas por turno de 8 h) durante una tirada continua FAT de 60 min | Modo de fallo: El proveedor cotiza la velocidad de ciclo en seco con la máquina vacía (p. ej., 60 bpm) que cae a 22 bpm con el asentamiento de cargas pesadas. Verificación: Definir contractualmente la velocidad FAT como bolsas llenas y selladas aceptadas/min al peso objetivo. |
| 4. Precisión de llenado gravimétrico (NIST Handbook 133 / OIML R61) | Peso objetivo W_label (g/mL): ________ | Media actual mu_semi: ________ | DE actual sigma_semi (g): ________ | DE de llenado FAT sigma_auto: <= ________ g | Promedio del lote >= W_label con 0 envases que superen el límite MAV del NIST Handbook 133 | Modo de fallo: Una alta varianza dinámica de llenado a más de 40 bpm erosiona los ahorros por sobrellenado. Verificación: Pesar 100 bolsas consecutivas en una báscula de control calibrada durante las FAT y calcular la media y la desviación estándar. |
| 5. Resistencia al pelado del sello, hot-tack e integridad de fugas (normas ASTM) | Bolsas rechazadas/retenidas: ________ (___%) | Defecto principal: [ ] Polvo en zipper [ ] Arruga de selladora de banda [ ] Fuga en esquina de fuelle [ ] Par de tapón | Pelado ASTM F88: >= ________ N/15 mm | Fuga al vacío ASTM D3078 (-40 kPa, 30 s): 0 hilos de burbujas | Par de tapón ASTM D3198: ________ N·m | Modo de fallo: Sellos visualmente planos que se delaminan en los escalones de fuelle de 4 capas o en extremos de zipper aplastados durante el transporte. Verificación: Ensayo destructivo de pelado ASTM F88 + estallido ASTM F1140 / vacío sumergido ASTM D3078 en transiciones de zipper y fuelle durante las FAT. |
| 6. Dotación de personal, tiempo de cambio de formato y suministros de planta | Operarios en línea: ________ | Total minutos-persona: ________ | Min de cambio de SKU: ________ | Energía y aire en planta: ________ | Máx. operarios: 1 | Cambio de ancho de SKU: <= 15–30 min | Eléctrico: ___V ___Hz 3F (3.0–3.5 kW) | Aire seco: 0.5–0.65 MPa (___ NL/min) | Modo de fallo: La incompatibilidad de tensión (208V/480V en EE. UU. frente a la referencia de catálogo de 220V/380V) o la falta de aire comprimido reduce la presión de apriete de las mordazas. Verificación: Cerrar esquema eléctrico, consumo de aire (NL/min) y resguardos ISO 12100 antes de la fabricación. |
Preguntas frecuentes sobre máquinas llenadoras de bolsas manuales, semiautomáticas y automáticas
¿Cuál es el techo realista de producción de una llenadora de bolsas manual o semiautomática?
El llenado puramente manual con cucharón, báscula estática de control y selladora de impulso de sobremesa alcanza un máximo de 5–8 bolsas/min por operario (200–450 bolsas/día). Combinar un dosificador de sobremesa de pedal por sinfín, pistón o pesadora vibratoria con una selladora de banda continua (clase FR-900 / FRB-770) eleva la velocidad bruta a 10–18 bolsas/min, con un techo sostenido de presentación para un solo operario de 12–16 bolsas/min antes de que la fatiga de muñeca y la contaminación de producto en la zona del zipper disparen las tasas de rechazo de sellado por encima del 3%–5%.
¿A partir de qué volumen diario de bolsas se amortiza una máquina rotativa de bolsas prefabricadas de 8 estaciones?
El punto de cruce de retorno de inversión por mano de obra y sobrellenado suele situarse entre 2,500 y 4,000 bolsas aceptadas por turno de 8 horas (o 1,500–3,000 bolsas/día en bolsas con zipper de varios pasos o con boquilla que requieren 2 o más operarios de banco). Por encima de este volumen, ahorrar entre 1.25 y 2.0 FTE de operarios (200–320 horas de mano de obra directa/mes), recortar el sobrellenado según el NIST Handbook 133 mediante dosificación OIML R61 y reducir el desperdicio de bolsas del 4% a <0.8% suele recuperar la inversión incremental del equipo rotativo en 8–18 meses.
¿Por qué las selladoras de banda continua arrugan o presentan fugas en bolsas stand-up gruesas con zipper?
Las selladoras de banda continua de sobremesa con correas de PTFE (clase FR-900 / FRB-770, 500–650 W) pellizcan únicamente el borde superior en movimiento entre delgadas correas de fibra de vidrio sin soportar la base de la bolsa llena ni aplicar una elevada fuerza estática de apriete. En laminados barrera de más de 120–150 micras o bolsas con escalones de fuelle lateral de 2 a 4 capas, el cizallamiento de las correas y la caída de temperatura del bloque calefactor generan arrugas diagonales y separación en caliente (hot-tack) según ASTM F1921. Utilice una selladora neumática de barra plana de alta presión en bancos semiautomáticos o un termosellado rotativo de dos etapas + barra de enfriamiento refrigerada.
¿Cómo evito que el polvo contamine el carril del zipper durante el llenado de bolsas semiautomático o automático?
En dosificadores de polvo semiautomáticos de sobremesa, instale una boquilla de embudo antiestática de SUS304/316L conectada a tierra cuyo extremo inferior se prolongue 15–25 mm por debajo de las nervaduras internas de PE del zipper a presión, de modo que el polvo salve la ranura del zipper y la franja superior de termosellado. Para una propuesta automática pick-fill-seal, especifique apertura mecánica de zipper, embudo de dosificación y extracción localizada de polvo con su secuencia de estaciones. Confirme el número real de estaciones y la disposición para la configuración LINEVO seleccionada.
¿Suministra LINEVO máquinas llenadoras de bolsas manuales o de banco de sobremesa?
No. LINEVO fabrica máquinas industriales automáticas de llenado y sellado de bolsas prefabricadas (incluida la plataforma pick-fill-seal LV-210, la máquina de bolsas prefabricadas para shisha, la configuración para salsas con CIP y la llenadora/tapadora a través de boquilla LV-160), estaciones de dosificación automáticas individuales para mejoras por etapas y sistemas multicarril de sobres y VFFS alimentados por bobina. Envíe su tabla de auditoría de llenado manual completada y muestras de bolsas de producción para evaluar una estación automática o una línea llave en mano.
¿Cuándo debería cambiar de bolsas prefabricadas a una máquina de sobres alimentada por bobina o VFFS?
Si envasa pequeñas dosis unitarias planas de 3 o 4 soldaduras (1–100 mL o 1–50 g) que no requieren un fuelle de fondo stand-up, cierre zipper a presión ni boquilla soldada, formar los envases a partir de bobina de laminado en una envasadora de sobres multicarril (series LV-400/680/980 o LV-500/700/980, de 2 a 16 carriles) o en una máquina VFFS monocarril reduce el costo unitario del material de empaque entre un 50% y un 75% en comparación con la compra de bolsas preconvertidas.
Qué enviarnos y cuáles son los siguientes pasos
Utilice la tabla Qué enviarnos que aparece a continuación para remitir la reología de su producto y la dosis objetivo, el plano acotado de la bolsa de producción (ancho × largo × fuelle en mm, espesor del laminado en micras y detalles del zipper o boquilla), la producción neta aceptada requerida por turno (Q_net,shift), el registro de línea base de llenado manual completado y los límites de suministros de su planta a través de WhatsApp o mediante la lista de verificación del proyecto. Marque cualquier punto aún no decidido como abierto. Nuestro equipo de ingeniería revisa su cuello de botella actual en el llenado manual para recomendar la ruta automática adecuada (pick-fill-seal LV-210, máquina de bolsas prefabricadas para shisha, llenadora/tapadora por boquilla LV-160, estación de dosificación por etapas o alternativa de sobres/VFFS por bobina) y confirmar si se recomienda una evaluación de muestras previa al pedido antes de cotizar.
Envíe su registro de llenado manual y ficha de bolsa para una revisión de automatización
Fuentes
Diseñamos y fabricamos nuestras máquinas de bolsas prefabricadas en Foshan en torno a las arquitecturas y límites de suministro detallados en nuestra página de la familia de llenadoras de bolsas prefabricadas, que incluyen la configuración de pesaje y llenado LV-210 (ancho de bolsa 90–210 mm, longitud 110–330 mm, 20–70 bags/min, 3.5 kW), la configuración para gomitas en bolsa con zipper, la configuración para fruta en bolsa stand-up con zipper, la configuración para bolsas de alimentos con inserción de desecante, la configuración para bolsas de jugos y bebidas, la configuración para bolsas autoportantes de leche, la configuración para salsas en bolsas prefabricadas preparada para CIP (SUS304/316, dosificación por pistón servo con boquilla antigoteo), la envasadora de bolsas prefabricadas para tabaco de shisha (100–500 g, 10–20 bags/min), así como la llenadora de bolsas con boquilla para detergente líquido de 2 kg–5 L LV-160 y la llenadora de bolsas con boquilla para cerveza LV-160 (10–15 bags/min, 3.0 kW), junto con nuestras máquinas de llenado, envasadoras de sobres, máquinas VFFS, estuchadoras y servicios de pruebas de muestras. Confirmamos la velocidad exacta del proyecto, las tolerancias de dosificación, las piezas de cambio de formato y las verificaciones de Pruebas de Aceptación en Fábrica (FAT) con sus bolsas de producción en nuestra cotización por escrito.
Los valores de referencia de ingeniería externos para equipos semiautomáticos, en línea y rotativos y las normas internacionales referenciadas en esta guía incluyen: especificaciones de selladoras de banda continua de sobremesa (clase FR-900 / FRB-770: 500–650 W, bloque calefactor PID 0–300°C, ancho de sello 6–12 mm, velocidad de correa de PTFE 0–12 m/min, carga en transportador <=1–3 kg); dispensadores de sobremesa semiautomáticos con célula de carga/sinfín (1–50 g / 50–1,000 g, ciclo nominal de 10–15 bags/min); embolsadoras compactas en línea de una estación para bolsas prefabricadas (clase ZS-AFS04W / TRC-300 / 4SC-235, 12–25 pouches/min); torretas rotativas de 8 estaciones para bolsas prefabricadas (Rezpack RZ8-240E / RZ8-300E / RZ8-400E, Viking Masek 8S-235 / 8S-285 y PACRAFT TT-8D-N en anchos de 80–240 mm y 180–300 mm a 25–60+ pouches/min); NIST Handbook 133 (Checking the Net Contents of Packaged Goods — Maximum Allowable Variation MAV); OIML R 61-1:2017 (Automatic Gravimetric Filling Instruments); USP <616> / <1174> (Powder Bulk/Tapped Density & Carr's Compressibility Index); ASTM F88 / F88M (Flexible Barrier Seal Peel Strength); ASTM F1921 / F1921M (Hot-Tack Strength of Thermoplastic Polymers); ASTM F1140 / F2054 y ASTM D3078 (Whole-Pouch Internal Pressurization Burst/Creep and Vacuum Bubble Emission Leak Testing); ASTM D3198 (Spout Cap Application & Removal Torque); ISO 12100 y EN 415-3:2021 (Safety of Machinery & Form-Fill-Seal Guarding); y FDA 21 CFR 177.1520 (Food-Contact Olefin Sealant Polymers).
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Reología del producto (Índice de Carr USP <616> o viscosidad) y dosis objetivo | Permite seleccionar la pesadora multicabezal OIML R61, el sinfín servo cerrado con embudo antiestático que salva el zipper o el pistón servo con boquilla antigoteo | Densidad aparente/compactada del polvo (g/cm3) y % de finos, tamaño de gránulo, o viscosidad del líquido (cP a °C) y partículas; peso/volumen objetivo (g o mL) y tolerancia según NIST Handbook 133 |
| Producción neta aceptada requerida por turno (Q_net,shift) y horario | Determina si su volumen se ajusta a una estación de dosificación por etapas, una embolsadora en línea de una estación de 12–20 ppm o una torreta rotativa de 8 estaciones de 30–60 ppm | Bolsas buenas aceptadas por turno de 8 horas (p. ej., 4,000 o 12,000 bolsas/turno), minutos netos de operación y turnos por semana |
| Muestras de bolsas del proveedor de producción, plano y espesor del laminado | Define la apertura de las pinzas (90–210 mm en LV-210 frente a torreta ancha de 180–300 mm), la uña mecánica de zipper en la Estación 3, el riel de boquilla (LV-160) y el termosellado en dos etapas | Plano CAD acotado (ancho × largo × fuelle de fondo en mm), estructura del laminado y espesor en micras (p. ej., PET/AL/LLDPE 130 um), y 300–500 bolsas de producción para pruebas |
| Registro de línea base de llenado manual completado y registro de rechazos | Identifica el paso limitante (apertura manual del zipper, varianza de dosificación sigma_semi o arrugas en la selladora de banda) y calcula los meses de retorno de inversión (T_payback,mo) | Hoja de trabajo de auditoría de turno anterior completada: número de operarios, desviación estándar de control de peso y fotos de rechazos por polvo en el zipper o sello superior |
| Suministros de planta, espacio disponible en suelo y transferencias aguas abajo | Adapta la alimentación eléctrica (208V/220V/380V/480V 50/60 Hz, 3.0–3.5 kW), el aire comprimido seco (0.5–0.65 MPa, 400–600 NL/min) y el enlace con controladora de peso/estuchadora aguas abajo | Croquis de planta L × A × H disponible, tensión/fases medidas en planta, suministro de aire seco (NL/min) y descarga independiente frente a estuchado automático |