
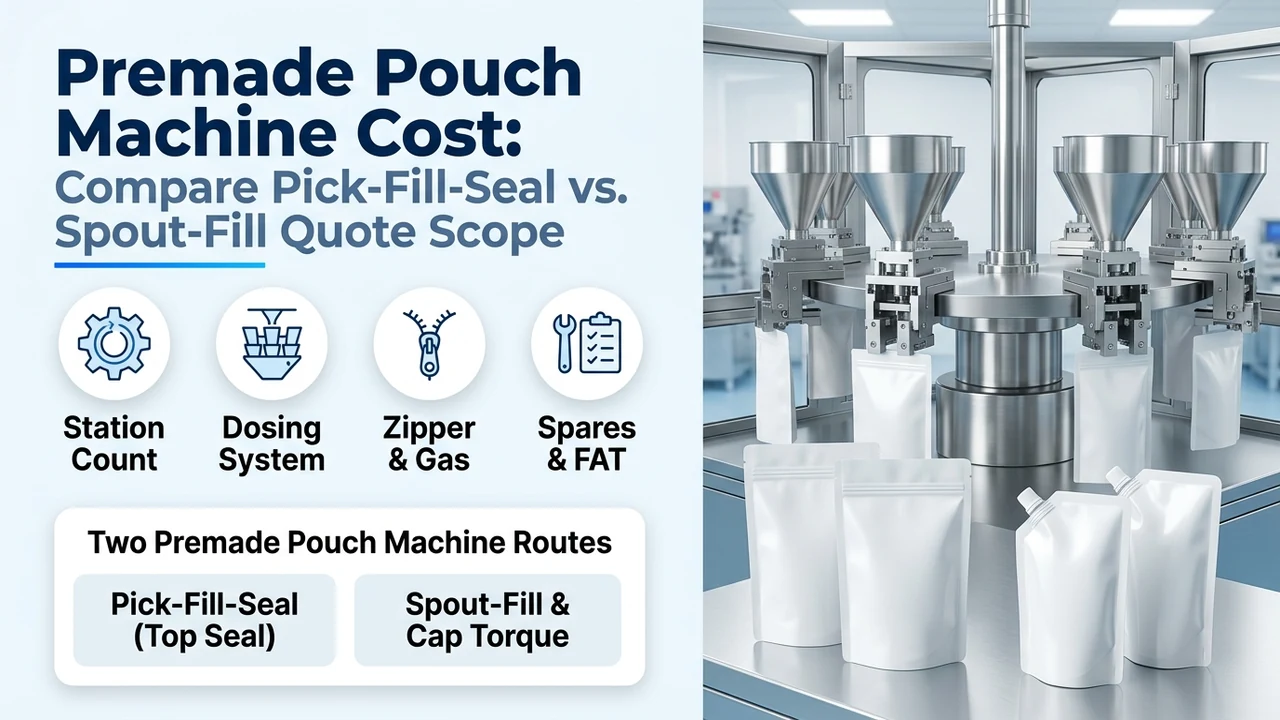
قارن عروض أسعار ماكينات تعبئة الأكياس الجاهزة على أساس الكيس والمنتج ومعدل الإنتاج المستهدف نفسه. فصّل بنود التلقيم، وفتح الكيس، واللحام أو إغلاق أغطية الفوهات، وقطع تغيير المقاسات، وربط الخط، واختبارات القبول حتى تتمكن من مقارنة النطاق الكامل المركب.
| المدخل الهندسي | خط الأساس القياسي أو مصدر بيانات المشتري | لماذا يتحكم في نطاق العرض وسعر الماكينة |
|---|---|---|
| شكل الكيس ومسار الإغلاق | كيس دوي باك قائم جاهز، أو ثلاثي اللحام، أو رباعي/ذو طيات جانبية، أو بسحاب يغلق بالضغط، أو كيس بفوهة علوية/زاوية مع رسم CAD محدد الأبعاد | يفصل بين الأبراج الدوارة للالتقاط والتعبئة واللحام العلوي (خط الأساس LV-210) وهياكل تعبئة السوائل عبر مجرى الفوهة وإغلاق الأغطية بالربط اللولبي (خط الأساس LV-160) |
| مصفوفة عرض الكيس وطوله | عرض × طول كل صنف SKU (مثل الهيكل الدوار القياسي 90–210 × 110–330 مم مقابل البرج الدوار العريض 180–300 مم أو 270–400 مم) | يحدد قطر خطوة البرج الدوار، ومدى فتحة فكوك الملاقط، وحافظات مخزن الأكياس، وما إذا كان الضبط الآلي للعرض عبر PLC مطلوبًا |
| بنية الفيلم الرقائقي وطبقة اللحام | تركيب الطبقات والسماكة الكلية (مثل PET/AL/LLDPE أو Kraft/VMPET/CPP بسماكة 80–180 ميكرون؛ طبقة لحام داخلية أوليفينية مطابقة لمعيار FDA 21 CFR 177.1520) | يحدد زمن مكوث انتقال الحرارة المطلوب في الفكوك، وتخصيص محطة لحام حراري ثنائية المراحل، والضغط بقضيب تبريد مبرد بالماء |
| انسيابية المنتج ونظام التلقيم | حبيبات حرة التدفق، أو مساحيق متطايرة الغبار، أو صلصات لزجة تحتوي على قطع، أو سوائل رغوية مع الوزن/الحجم المستهدف والدقة المطلوبة | يحدد الميزان متعدد الرؤوس، أو ملقم الحلزون السيرفو المزود بغطاء شفط الغبار، أو مكبس السيرفو المزود بفوهة مانعة للتنقيط، أو المضخة المغناطيسية/الكتلية—وهي تمثل غالبًا 30–50% من التكلفة الرأسمالية للخط |
| الإنتاج المقبول وهندسة البرج الدوار | الأكياس المقبولة/دقيقة (Q_net) موزعة بين حركة المحطات المفردة سيمبلكس (مسار واحد، 20–60 كيس/دقيقة) مقابل المزدوجة دوبلكس (مساران بملقط مزدوج، 60–100 كيس/دقيقة) | يحكم ما إذا كانت فهرسة فوهة واحدة كافية أم يلزم التلقيم المتزامن لمسارين ومشعبات تفريغ وهواء مضغوط عالية التدفق |
| المحطات المساعدة والتحكم في الفراغ العلوي | مخلب ميكانيكي لفتح السحاب، أو نفخ هواء لفتح طية القاع، أو هزاز ترسيب المنتج، أو ضخ غاز النيتروجين (MAP)، أو ملقم أكياس المجفف، أو طابعة تاريخ TIJ/TTO | يتطلب محطات مخصصة على البرج الدوار (هيكل من 8 محطات مقابل 10 محطات) وتسعيرًا صريحًا للأجهزة بدلًا من حوامل التركيب الفارغة |
| معيار التحقق من اللحام والإغلاق | قوة تقشير شريط اللحام ASTM F88 (شريط بعرض 25.4 مم أو 15 مم بسرعة 200–300 مم/دقيقة)، أو ضغط انفجار/زحف الكيس الكامل ASTM F1140، أو عزم ربط الغطاء ASTM D3198 | يحدد عتبات النجاح/الرفض الكمية في اختبار القبول في المصنع (FAT) على أكياس الإنتاج الفعلية قبل الشحن |
| مرافق الموقع ونقاط الربط في الخط | التغذية الكهربائية (220V/380V، 50/60 Hz، 3.0–18 kW)، والهواء المضغوط الجاف (0.5–0.65 MPa، 400–1,000 NL/min)، والسيور الناقلة القبلية والبعدية | يوضح من يقوم بتوريد روافع المنتج، ومنصات العمل، وموازين المراجعة، وكواشف المعادن، وماكينات الكرتنة، والتشغيل التجريبي في الموقع |
في هذه الصفحة
لماذا نادرًا ما يسعّر عرضان لماكينة تعبئة الأكياس الجاهزة النطاق الميكانيكي نفسه؟
كثيرًا ما يختلف عرضان لمشروع الأكياس القائمة نفسه في السعر النهائي لأن أحد الموردين يسعّر ماكينة أساسية لمناولة الأكياس فقط بينما يسعّر الآخر خلية متكاملة ومتزامنة للتلقيم وفتح الكيس واللحام والفحص. في صفحة عائلة ماكينات تعبئة الأكياس الجاهزة، نبني مسارين ميكانيكيين متمايزين: ماكينات الالتقاط والتعبئة واللحام (المبنية على منصتنا LV-210 التي تغطي عرض كيس 90–210 مم، وطول 110–330 مم، وسرعة 20–70 كيس/دقيقة في ظروف التدفق الحر المرجعية) وماكينات تعبئة وإغلاق الأكياس ذات الفوهة (المبنية على منصتنا LV-160 التي تغطي 10–15 كيس/دقيقة لأكياس المنظفات وسائل الغسيل والمشروبات ذات الفوهة بسعة 2 كجم–5 لتر). تحدد هذه المعدلات خط الأساس لوحدة مناولة الأكياس، بينما يتم تصميم وتسعير وحدة التلقيم الرئيسية، ووحدة السحاب، وقطع تغيير المقاسات، ونطاق التحقق في اختبار FAT بشكل مفصل حول عينات الكيس والمنتج الفعلية الخاصة بك.
عبر المواصفات الفنية لمصنعي المعدات الأصلية الدوليين—بما في ذلك PACRAFT (سلسلة Toyo Jidoki TT-8D-N المفردة وTT-9CW المزدوجة)، وViking Masek (4SC-235 و8S-235 و8S-285 و8SU-240)، وRezpack (RZ8-240E / RZ8-300E / RZ8-400E)، وDolcePack (REVO / COMBI Sprint)—تتدرج التكلفة الرأسمالية وفق خمسة حدود هيكلية: (1) الحركة الخطية مقابل حركة البرج الدوار، و(2) الملاقط المفردة سيمبلكس (مسار واحد) مقابل المزدوجة دوبلكس (مساران)، و(3) قطر خطوة البرج الدوار للأكياس العريضة، و(4) معدات التلقيم وتغذية المنتج المدمجة مقابل المستبعدة، و(5) أجهزة اللحام فقط مقابل الأتمتة الكاملة للالتقاط والتعبئة واللحام.
| هندسة الماكينة المسعرة | الأساس الهندسي القياسي والحدود المشمولة | البنود التي غالبًا ما تُحذف من العروض ذات السعر الظاهري المنخفض | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| ماكينة التقاط وتعبئة ولحام مدمجة خطية / مصغرة من 4 إلى 6 محطات (مثل فئة TRC-300 / 4SC-235) | هيكل فهرسة خطي أو مدمج؛ خط أساس مرجعي 6–25 كيس/دقيقة؛ عرض الكيس 90–235 مم؛ محطة لحام حراري واحدة؛ ~1.5–3.0 kW؛ هواء مضغوط ~400–550 NL/min | الميزان/الحلزون/المضخة الرئيسية للتلقيم، ومحطة ثانية مخصصة للحام الحراري + التبريد، ومخلب سيرفو لفتح السحاب، ومجمع الغبار | نمط العطل: تجعد اللحام العلوي وانفصال اللحام الساخن (hot-tack) وفق ASTM F1921 في رقائق الألومنيوم/الكرافت السميكة لأن فك لحام واحد يجب أن يصهر ويبرد اللحام قبل التفريغ. الوقاية: قصر الهياكل المدمجة ذات اللحام الواحد على الرقائق الخفيفة (<100 ميكرون) بسرعة <=20 كيس/دقيقة، أو الترقية إلى برج دوار من 8 محطات مزود بمحطة لحام أول ولحام ثانٍ وقضيب تبريد بالماء منفصل. |
| ماكينة دوارة صناعية مفردة (مسار واحد) من 8 محطات للالتقاط والتعبئة واللحام (أمثلة 8S-235 / TT-8D-N / RZ8-240E) | برج دوار صناعي من 8 محطات مفهرس بالكامات؛ 20–60 كيس/دقيقة؛ العرض 80–240 مم؛ 3.0–3.5 kW؛ هواء >=400–600 NL/min عند 0.5–0.65 MPa | ميزان علوي متعدد الرؤوس + منصة دعم، ورافعة دلاء، وملقم حلزوني/سوائل، وطابعة TTO، ومشعب ضخ النيتروجين، وفكوك ملاقط للأصناف الإضافية | نمط العطل: فشل فتح الكيس (توقفات 'عدم الفتح / عدم التعبئة') أو تمزق مسارات السحاب عندما تسحب كؤوس الشفط الأكياس الملتصقة بالكهرباء الساكنة أو المقوسة. الوقاية: تحديد فتح ثنائي المراحل (مخلب ميكانيكي لتوسيع السحاب + كؤوس شفط بالتفريغ + نفخة هواء زائدة الضغط مؤقتة مع فاتح طية القاع) والتحقق من أقفال الخلية الضوئية لفتح الكيس أثناء اختبار FAT. |
| ماكينة دوارة مفردة من 8 محطات للمقاسات العريضة (فئة RZ8-300E / RZ8-400E / 8S-285 / TT-8C2) | برج دوار للخدمة الشاقة (هيكل بوزن 1,800–2,500 كجم) للأكياس العريضة/الكبيرة (عرض 180–300 مم أو 270–400 مم؛ تعبئة حتى 2.5–5.0 كجم)؛ خط أساس 15–50 كيس/دقيقة | سير دعم سفلي للأحمال الثقيلة تحت محطات التعبئة/اللحام، وميزان ثنائي المراحل (تعبئة كبرى/تكميلية)، وضبط آلي لعرض الملاقط | نمط العطل: انزلاق الكيس أو ترهل خط الفكوك تحت صدمة سقوط التعبئة الثقيلة (>1.5 كجم)، مما يسبب لحامات علوية مائلة قطريًا. الوقاية: إضافة قاعدة دعم سفلية متزامنة أسفل الكيس في محطتي التعبئة واللحام الحراري مع ملاقط زنبركية/كامات عالية قوة الإطباق. |
| ماكينة دوارة مزدوجة دوبلكس (مساران / ملقط مزدوج) من 8 إلى 10 محطات (فئة TT-9CW / 8SU-240 / SG320D) | ملاقط مزدوجة لكل محطة تفهرس كيسين في وقت واحد؛ إنتاج مشترك 60–100 كيس/دقيقة لعروض 80–180 مم أو 100–240 مم؛ هواء ~1,000 NL/min (~35 CFM) | ميزان متعدد الرؤوس مزدوج التفريغ (14–16 رأسًا بإسقاط مزدوج) أو ملقم حلزوني مزدوج/مكبس مزدوج، ومخزنا أكياس مزدوجان، وطابعتا TTO | نمط العطل: عدم تماثل أوزان التعبئة أو اختلال توازن ضغط اللحام بين المسار الداخلي والخارجي للأكياس. الوقاية: تحديد فوهات تلقيم سيرفو مستقلة لكل مسار ووسادات تعويض هوائية/هيدروليكية هوائية ذاتية المحاذاة لكل زوج من فكوك اللحام. |
| ماكينة تعبئة الأكياس عبر مجرى الفوهة وإغلاق الأغطية اللولبية (LV-160 / خط أساس الفوهة الجانبية أو العلوية) | مجرى توجيه مشقوق لعنق الفوهة، وتحميل أوتوماتيكي للأكياس، وتلقيم السوائل عبر الفوهة، ومغذي أغطية اهتزازي، وربط الأغطية بالسيرفو/المغناطيس (10–15 كيس/دقيقة على LV-160؛ 3 kW) | مضخة/مشعب راجع CIP، وتطهير الفراغ العلوي بالنيتروجين، ومحطة رفض لوجود الغطاء/عزم الربط، وقضبان تغيير إضافية لأقطار الفوهات الثانوية | نمط العطل: ربط الغطاء بشكل مائل على السن اللولبي أو تسرب أثناء النقل بسبب نقص العزم عندما تبلل بقايا السائل أسنان الفوهة. الوقاية: دمج فوهة تعبئة بإغلاق مانع للتنقيط، ونفخ هواء لتجفيف السن قبل وضع الغطاء، وتحكم سيرفو مغلق الحلقة في العزم يتم التحقق منه وفق حدود عزم الفتح ASTM D3198. |
| ماكينة لحام شريطية مستقلة أو ماكينة لحام بغرفة تفريغ مكتبية (وحدة إغلاق فقط) | رأس لحام حراري يدوي أو مزود بسير ناقل للأكياس المعبأة مسبقًا يدويًا أو على ماكينة تعبئة مكتبية منفصلة | بدون تغذية أوتوماتيكية من المخزن، وبدون فتح الكيس بالتفريغ، وبدون تعشيق تلقيم مدمج، وبدون تفريغ أوتوماتيكي | نمط العطل: يخلط المشتري بين عرض سعر ماكينة لحام للإغلاق فقط وماكينة التقاط وتعبئة ولحام أوتوماتيكية، مما يترك 2–3 عمال يغرفون المنتج ويغذون الأكياس يدويًا. الوقاية: تأكد كتابيًا من أن عرض السعر يشمل سحب الأكياس الآلي من المخزن، والفتح بالتفريغ، والتلقيم المتزامن، واللحام—أو راجع دليل تعبئة الأكياس اليدوية مقابل الأوتوماتيكية. |
الخطوة 1 — كيف تحدد هندسة الكيس وسماكة الرقائق ومسار الإغلاق الماكينة الأساسية؟
يُعد رسم الكيس الجاهز المدخل الميكانيكي الأول لأي عرض سعر لماكينات الأكياس الجاهزة. فعلى خلاف ماكينات الرول التي تشكّل الفيلم حول ياقة التشكيل، يجب على ماكينة الأكياس الجاهزة إمساك الحواف الملحومة مسبقًا وفصلها وفتحها وإغلاقها رغم اختلاف صلابتها وتقوسها وكيمياء طبقة اللحام من دفعة تصنيع إلى أخرى. وإذا لم يتم تثبيت شكل الكيس بعد، فراجع أنواع الأكياس القائمة والماكينات التي تتطلبها قبل إصدار طلب عرض الأسعار (RFQ).
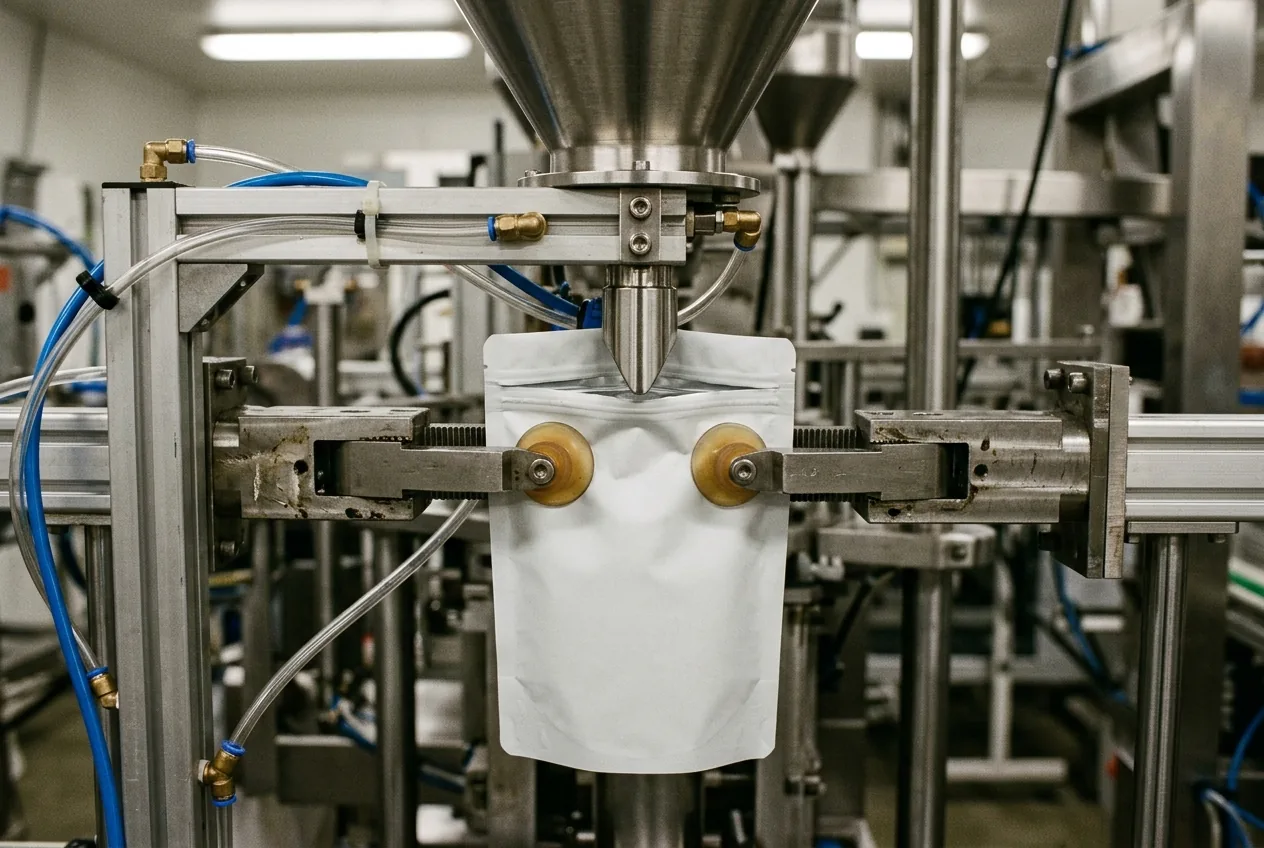
في مسار الالتقاط والتعبئة واللحام، يشترك كل من تجهيز وزن حبوب القهوة والحبيبات LV-210، وتجهيز الفواكه في الأكياس القائمة المزودة بسحاب، وتجهيز حلوى الجيلي في الأكياس المزودة بسحاب، وتجهيز أكياس الأغذية مع إدخال كيس المجفف في خط الأساس بالكتالوج لعرض 90–210 مم وطول 110–330 مم، مع التعامل مع فتح/إعادة إغلاق السحاب وتغذية المجفف وتلقيم المنتج كبنود مستقلة تُؤكد حسب المشروع. أما تجهيزات الالتقاط والتعبئة واللحام للسوائل—مثل ماكينة تعبئة العصائر والمشروبات في الأكياس الجاهزة، وماكينة تعبئة الحليب في الأكياس القائمة ذاتيًا، وماكينة تعبئة الصلصات عالية السرعة في الأكياس الجاهزة—فتضيف متطلبات خلوص مستوى السائل والفوهة المانعة للتنقيط حتى لا يبلل السائل منطقة اللحام العلوي أبدًا.
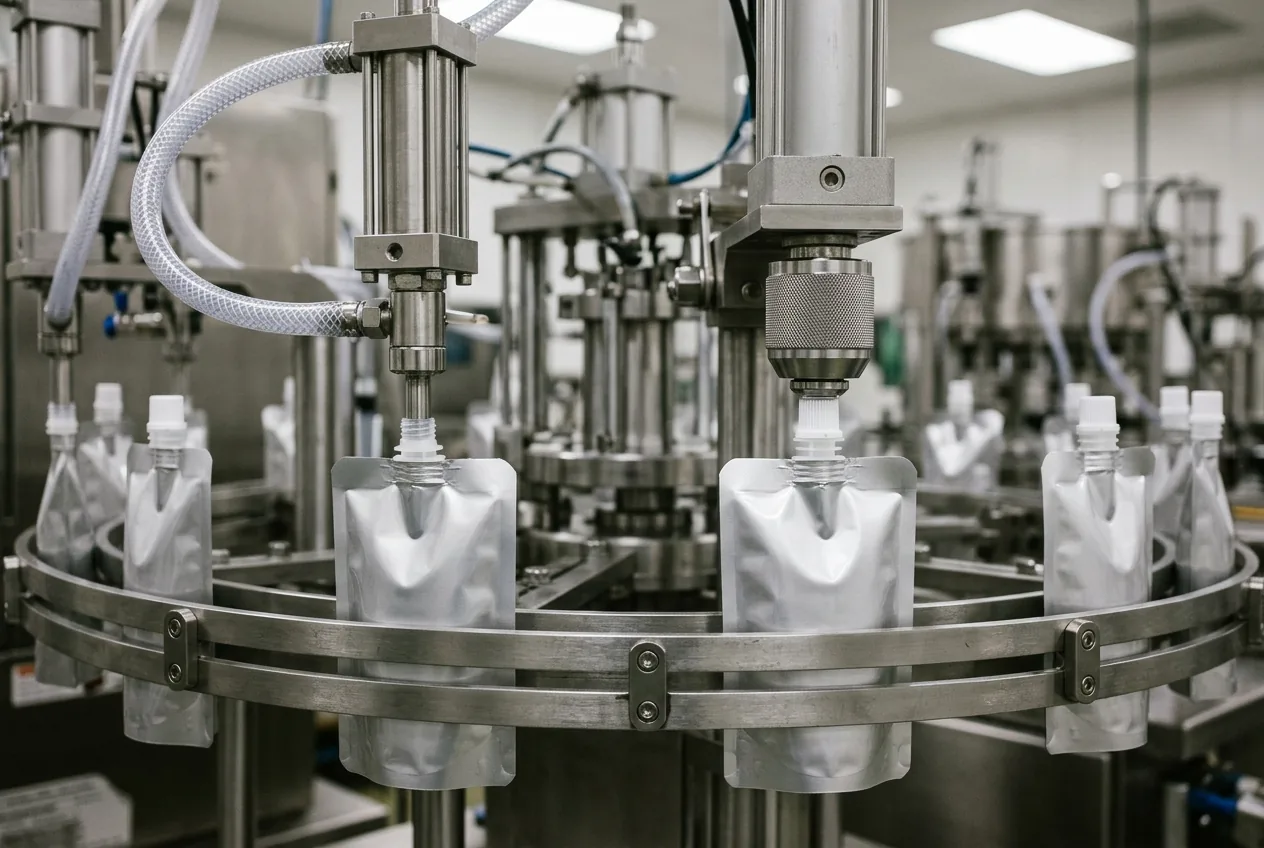
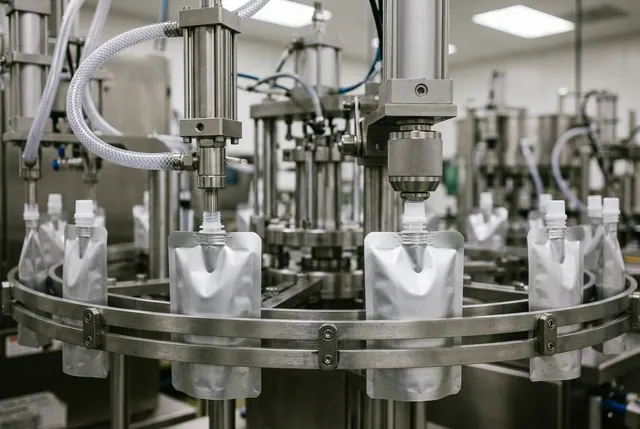
في المقابل، عندما يحمل الكيس فوهة علوية أو زاوية ملحومة مسبقًا، فإن ماكينة تعبئة الأكياس ذات الفوهة لسائل الغسيل سعة 2 كجم–5 لتر LV-160 وماكينة تعبئة الأكياس ذات الفوهة للبيرة والمشروبات LV-160 تعلّقان الكيس من حافة عنقه البلاستيكي الصلب بدلًا من إمساك الحواف الجانبية المرنة. تحقن الماكينة المنتج مباشرة عبر عنق الفوهة، وتغذي غطاءً بلاستيكيًا ملولبًا من وعاء اهتزازي أو مجرى، وتطبق عزم دوران محكومًا (ASTM D3198). ونظرًا لأن المناولة الميكانيكية وهندسة فوهة التعبئة وأدوات الإغلاق مختلفة تمامًا، فلا يمكن أبدًا مقارنة عرض سعر ماكينة الالتقاط والتعبئة واللحام بعرض سعر ماكينة التعبئة والإغلاق عبر الفوهة كبنود متكافئة.
- بنية الرقائق ومطابقة طبقة اللحام لمعيار FDA 21 CFR 177.1520: حدد التركيب الدقيق لطبقات الفيلم (على سبيل المثال، 12 um PET / 7 um AL / 15 um BON / 80 um LLDPE أو RCPP) والسماكة الإجمالية بالميكرون. بالنسبة لأكياس الأغذية والمشروبات والمكملات الغذائية، يجب أن تستوفي طبقة اللحام الحراري الداخلية (LLDPE أو mLLDPE أو البولي بروبيلين المصبوب CPP) وأي فوهة مصبوبة (HDPE / PP) حدود التركيب والمواد القابلة للاستخلاص في FDA 21 CFR 177.1520 (و21 CFR 177.1390 لرقائق التعقيم الحراري العالي Retort). وتتطلب الرقائق الحاجزة السميكة (120–180 ميكرون) وطبقات اللحام CPP ذات نقطة الانصهار العالية قدرة نقل حراري أعلى من أفلام PE الرقيقة ذات سماكة 80 ميكرون.
- أسس التحقق من قوة التقشير ASTM F88 والانفجار ASTM F1140: اطلب من كل مورد أن ينص في عرضه على كيفية التحقق من سلامة اللحام العلوي أو إغلاق الفوهة أثناء اختبار القبول في المصنع (FAT). بموجب معيار ASTM F88 / F88M (طريقة الاختبار القياسية لقوة لحام المواد الحاجزة المرنة)، تُقاس قوة اللحام الحراري الموضعية عن طريق سحب شريط لحام بعرض 25.4 مم (1.0 بوصة) أو 15 مم بسرعة رأس شد ثابتة تبلغ 200–300 مم/دقيقة (8–12 بوصة/دقيقة) في وضع ذيل غير مدعوم (Technique A)، أو مدعوم بزاوية 90 درجة (Technique B)، أو مدعوم بزاوية 180 درجة (Technique C). ولأن اختبارات تقشير الشريط لا تكشف دائمًا التسربات الدقيقة عند انتقالات الطيات الجانبية أو نقاط هرس السحاب، اجمع بين ASTM F88 ومعيار ASTM F1140 / F1140M (اختبار الانفجار والزحف بضغط الهواء الداخلي للكيس الكامل غير المقيد) أو ASTM F2054 (اختبار الانفجار بين لوحي تقييد).
قاعدة هندسية عامة (سماكة الرقائق وعتبة اللحام ثنائي المراحل): إذا تجاوزت السماكة الكلية لرقائق الكيس الجاهز 120 ميكرون (أو تضمنت طبقة حاجزة من رقائق الألومنيوم / ورق الكرافت الثقيل مع سحاب يغلق بالضغط) عند سرعات مستهدفة تتجاوز 35 كيس/دقيقة ← فامنح الأولوية لبرج دوار من 8 أو 10 محطات مزود بمحطتي لحام حراري مخصصتين (لحام أولي + لحام نهائي ثانٍ) بالإضافة إلى قضيب تبريد نشط مبرد بالماء بدلًا من هيكل ذي 6 محطات بلحام واحد، لأن الطيات السميكة متعددة الطبقات ومناطق هرس السحاب تتطلب تقسيم زمن المكوث الحراري وضغطًا فوريًا بقضيب بارد لمنع انفتاح اللحام الساخن (ASTM F1921) والتسربات الشعرية في الزوايا.
الخطوة 2 — كيف تتحكم حركة الدورة الدوارة والمسارات المفردة مقابل المزدوجة ووحدات التلقيم في السعر؟
إن معدل 'الأكياس في الدقيقة' (bpm) المعلن للماكينة هو سقف دورات ميكانيكي جاف على أكياس مرجعية ضيقة أو فارغة أو حرة التدفق—وليس صافي الإنتاج المقبول في الوردية. ففي البرج الدوار المدار بالكامات أو المفهرس بالسيرفو، يجب أن ينتقل كل كيس من محطة إلى أخرى ويتوقف ميكانيكيًا بالكامل قبل أن تفتح فوهة التعبئة أو تطبق فكوك اللحام الحراري. ويمكنك التحقق مما إذا كانت السرعة المسعرة من المورد قابلة للتحقيق فيزيائيًا—أو ما إذا كان المشروع يتطلب برجًا مزدوجًا دوبلكس (مسارين) أو ملقمًا ثنائي المراحل—باستخدام معادلات زمن الدورة الدوارة وصافي الإنتاج المقبول:
- المعادلة (زمن المكوث في المحطة الدوارة وصافي الإنتاج المقبول): T_cycle (s/cycle) = 60 / N_cpm، وT_dwell (s) = T_cycle * (1 - f_index)، وQ_net (pouches/min) = N_cpm * N_lanes * OEE_line * (1 - R_empty - R_seal_reject)، حيث N_cpm هي سرعة فهرسة البرج (دورة/دقيقة)، وf_index هي نسبة زمن حركة الفهرسة بالكامة المستغرقة في الدوران بين المحطات (عادةً 0.30–0.40 من كل دورة)، وT_dwell هي النافذة الميكانيكية الثابتة المتاحة لسقوط المنتج أو إطباق فكوك اللحام (بالثواني)، وN_lanes هو عدد الأكياس المفهرسة لكل محطة (1 للمفرد سيمبلكس، و2 للمزدوج دوبلكس)، وOEE_line هي الإتاحة التشغيلية عبر إعادة تعبئة مخزن الأكياس وتوقفات الفيلم/المنتج، وR_empty هي نسبة إعادة تدوير الأكياس التي لم تفتح / لم تُعبأ، وR_seal_reject هي نسبة المرفوضات بسبب الوزن غير المطابق أو عيوب اللحام.
- مثال تطبيقي: بافتراض ماكينة دوارة مفردة من 8 محطات (N_lanes = 1) تعمل بسرعة N_cpm = 50 دورة/دقيقة مع نسبة انتقال بالكامة f_index = 0.35، وإتاحة خط OEE_line = 0.90، ومعدل أكياس غير مفتوحة R_empty = 0.015 (1.5%)، ومعدل رفض R_seal_reject = 0.005 (0.5%): يكون زمن الدورة الكلي T_cycle = 60 / 50 = 1.20 ثانية، مما يترك نافذة مكوث ثابتة قدرها T_dwell = 1.20 * (1 - 0.35) = 0.78 ثانية للسقوط الحر للمنتج عبر القمع أو إطباق فكوك اللحام الحراري، وينتج صافي Q_net = 50 * 1 * 0.90 * (1 - 0.02) = 44.1 كيسًا مقبولًا/دقيقة (21,168 كيسًا مقبولًا لكل وردية من 8 ساعات). وإذا كان خطك يتطلب +75 كيسًا مقبولًا/دقيقة لكيس بعرض 140 مم يحتاج فيه سقوط المنتج إلى 0.80 ثانية على الأقل لإخلاء منطقة اللحام، فإن برجًا مزدوجًا ذا مسارين (N_lanes = 2) يعمل بسرعة أهدأ تبلغ N_cpm = 45 دورة/دقيقة يوفر زمن مكوث T_dwell = 0.87 ثانية مع تحقيق Q_net = 45 * 2 * 0.90 * 0.98 = 79.4 كيسًا مقبولًا/دقيقة.
قاعدة هندسية عامة (البرج المفرد مقابل المزدوج وعتبة عرض الكيس): إذا تجاوز الإنتاج المقبول المطلوب 55 كيس/دقيقة للأكياس القائمة التي يقل عرضها عن 180 مم (أو إذا تجاوزت كتلة التعبئة المستهدفة 500 جم حيث يستغرق السقوط بالجاذبية + الترسيب بالاهتزاز أكثر من 0.75 ثانية) ← فامنح الأولوية لماكينة التقاط وتعبئة ولحام دوارة مزدوجة دوبلكس (مساران بملقط مزدوج) أو برج من 10 محطات بتعبئة مزدوجة بدلًا من دفع برج مفرد ذي 8 محطات ومسار واحد لتجاوز 60 دورة/دقيقة، لأن التسارع المفرط للبرج يحرم المنتج من زمن الاستقرار ويحبس الحبيبات المتجسرة أو رذاذ السوائل داخل درزة اللحام العلوي.
ثانيًا، دقق وحدة التلقيم الرئيسية ونظام تغذية المنتج كبند رأسمالي مستقل. ففي العديد من منشآت الأكياس الجاهزة الصناعية، تمثل وحدة التلقيم ومنصة الميزانين الحاملة ورافعة تغذية المنتج من 30% إلى 50% من إجمالي الاستثمار في المعدات. قارن كيف تغيّر كل تقنية تلقيم نطاق عرض السعر وحماية منطقة اللحام معًا:
| نوع نظام التلقيم | المنتج المستهدف وخط الأساس المرجعي | بنود النطاق المساعدة الواجب التحقق منها في العرض | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| ميزان تجميعي متعدد الرؤوس (10 / 14 / 16 رأسًا) + رافعة دلاء على شكل Z | الحبيبات، وحبوب القهوة، والوجبات الخفيفة، وحلوى الجيلي، والفواكه المجففة، وأغذية الحيوانات الأليفة، والقطع المجمدة (10–2,500 جم نموذجيًا؛ خط أساس +/-0.5–1.5 جم) | منصة/ميزانين دعم هيكلي للخدمة الشاقة من الفولاذ المقاوم للصدأ، ورافعة دلاء على شكل Z أو مائلة، ومغذي اهتزازي للدخول، وقمع توقيت، ومجاري تلامس محببة/مطلية بالتفلون لحلوى الجيلي اللزجة | نمط العطل: سقوط قطع متأخرة ('تعليق خيطي') ترتد عن حافة قمع التوقيت وتُسحق بين فكوك اللحام الحراري العلوي. الوقاية: تحديد بوابة هوائية لقمع التوقيت توضع مباشرة فوق قمع فوهة الكيس مع ألواح ترسيب اهتزازية سفلية تحت الكيس. |
| ميزان خطي ذو 4 رؤوس (مثل خط أساس التوابل والحبيبات المختلطة) | البذور حرة التدفق، والسكر، والملح، والأرز، وخلطات التوابل الخشنة (10–1,000 جم بسرعة 15–30 كيس/دقيقة؛ خط أساس +/-1.0–1.5%) | صواني اهتزازية ثنائية السرعة (تعبئة كبرى + تكميلية دقيقة)، وقمع مقسم، ومجرى انتقالي مغطى ضد الغبار، وحامل تثبيت أرضي/على الهيكل | نمط العطل: انفصال الجسيمات المختلطة وبطء التغذية التكميلية الدقيقة مما يحد من سرعة البرج الدوار. الوقاية: قصر الموازين الخطية على ميزانيات <=25–30 كيس/دقيقة أو تحديد ميزان تجميعي ذي 10/14 رأسًا عندما تتجاوز السرعة المستهدفة 30 كيس/دقيقة. |
| ملقم حلزوني سيرفو + رافعة لولبية (خط أساس المساحيق) | المساحيق غير حرة التدفق: مسحوق البروتين، والحليب المجفف، والقهوة المطحونة، والدقيق، والتوابل (5–2,500 جم؛ +/-0.5–1.0% مع تغذية راجعة من ميزان المراجعة) | محرك سيرفو مغلق الحلقة للحلزون، وشفرة تقليب بطيئة السرعة، وقمع نصفي قابل للفتح للغسيل، ومغذي لولبي، وفوهة غاطسة، وغطاء شفط غبار بالتفريغ، وسكين هواء متأين | نمط العطل: سحابة غبار متطايرة تغطي شريط اللحام الداخلي LLDPE/CPP أثناء التعبئة، مما يسبب لحامات ضعيفة وفشل التقشير وفق ASTM F88. الوقاية: استخدام فوهة حلزون غاطسة تملأ من الأسفل إلى الأعلى وتطلق المسحوق أسفل خط السحاب، مقترنة بطوق شفط غبار بالتفريغ ذي ضغط سلبي ونفخ هواء بعد التعبئة. |
| ملقم مكبس سيرفو أو مضخة فصية دوارة / بمقياس تدفق (خط أساس السوائل والصلصات) | الصلصات اللزجة المحتوية على قطع، والمعاجين، والعصائر، والمشروبات اللبنية، والمنظفات السائلة (تلامس المنتج SUS304/316؛ مشعب جاهز للغسيل في المكان CIP) | خزان منتج مقلّب مزدوج الجدار/مسخّن، وفوهة إغلاق إيجابي هوائية مانعة للتنقيط، وصمام سحب عكسي (suck-back)، ودائرة كرات رش CIP، وحساسات مستوى السائل | نمط العطل: خيوط السائل المتقطرة من الفوهة، أو ارتفاع الرغوة، أو ارتجاج السائل وتبليله لشريط اللحام العلوي أثناء فهرسة البرج نحو محطة اللحام الحراري. الوقاية: تحديد فوهة إغلاق هوائية غاطسة مع ارتداد بالسحب العكسي، وفهرسة سيرفو سلسة للبرج بمنحنى S، وتصميم من 8 إلى 10 محطات مع محطة مخصصة للمسح/الاستقرار قبل اللحام. |
| تلقيم متعدد المكونات / ثنائي المحطات (صلب + سائل أو كيس + مجفف) | الوجبات الجاهزة (قطع صلبة + مرق صلصة)، أو المخللات، أو تبغ الشيشة (عسل + أوراق)، أو أكياس الأغذية الجافة المزودة بأكياس مجفف | محطتا تعبئة منفصلتان على البرج (مثل ميزان متعدد الرؤوس في المحطة 4 + مكبس سوائل سيرفو أو ملقم مجفف في المحطة 5)، مما يتطلب هيكلًا من 8 إلى 10 محطات | نمط العطل: ازدحام محطة واحدة يؤدي إلى تناثر الصلصة السائلة على مجاري الميزان الجافة أو لا يترك أي محطة لفتح السحاب. الوقاية: رسم جميع المحطات الـ 8 أو الـ 10 على مخطط توزيع المحطات قبل اعتماد عرض السعر. |
قاعدة هندسية عامة (المساحيق المتطايرة وعتبة تلوث منطقة اللحام): إذا كانت الكثافة الظاهرية للمنتج تتغير بأكثر من ± 8% أو كان يتم تلقيم جسيمات مسحوق ناعمة (<100 microns، مثل بروتين مصل اللبن أو الكاكاو أو القهوة المحمصة المطحونة أو خلطات التوابل) في أكياس قائمة ← فامنح الأولوية لملقم حلزوني سيرفو مزود بفوهة غاطسة وطوق داخلي لشفط الغبار بالتفريغ عند فوهة الكيس وتغذية راجعة مغلقة الحلقة من ميزان المراجعة بدلًا من مجرى السقوط الحر غير المغطى، لأن التصاق الغبار بالكهرباء الساكنة على طبقة اللحام البولي أوليفينية المطابقة لمعيار FDA 21 CFR 177.1520 يخفض قوة التقشير ASTM F88 بنسبة 40–70% ويسبب تسربات انفجارية منهجية وفق ASTM F1140.
الخطوة 3 — كيف تغيّر قطع تغيير المقاسات متعددة الأصناف وزمن التوقف والتكلفة الإجمالية لـ 5 سنوات التكلفة الحقيقية؟
إن تقييم سعر ماكينة تعبئة الأكياس بناءً على النفقات الرأسمالية الأولية (CapEx) وحدها يتجاهل أكبر ثلاثة محركات للتكلفة الإجمالية للملكية (TCO) على مدى 5 سنوات: (1) زمن التوقف لتغيير المقاسات بين الأصناف المتعددة (SKU)، و(2) هدر الأكياس الجاهزة بسبب عدم اكتمال الفتح أو تلوث منطقة اللحام، و(3) نقطة التعادل الاقتصادي بين شراء أكياس جاهزة محولة مقابل تشكيل الأكياس من رول الفيلم.
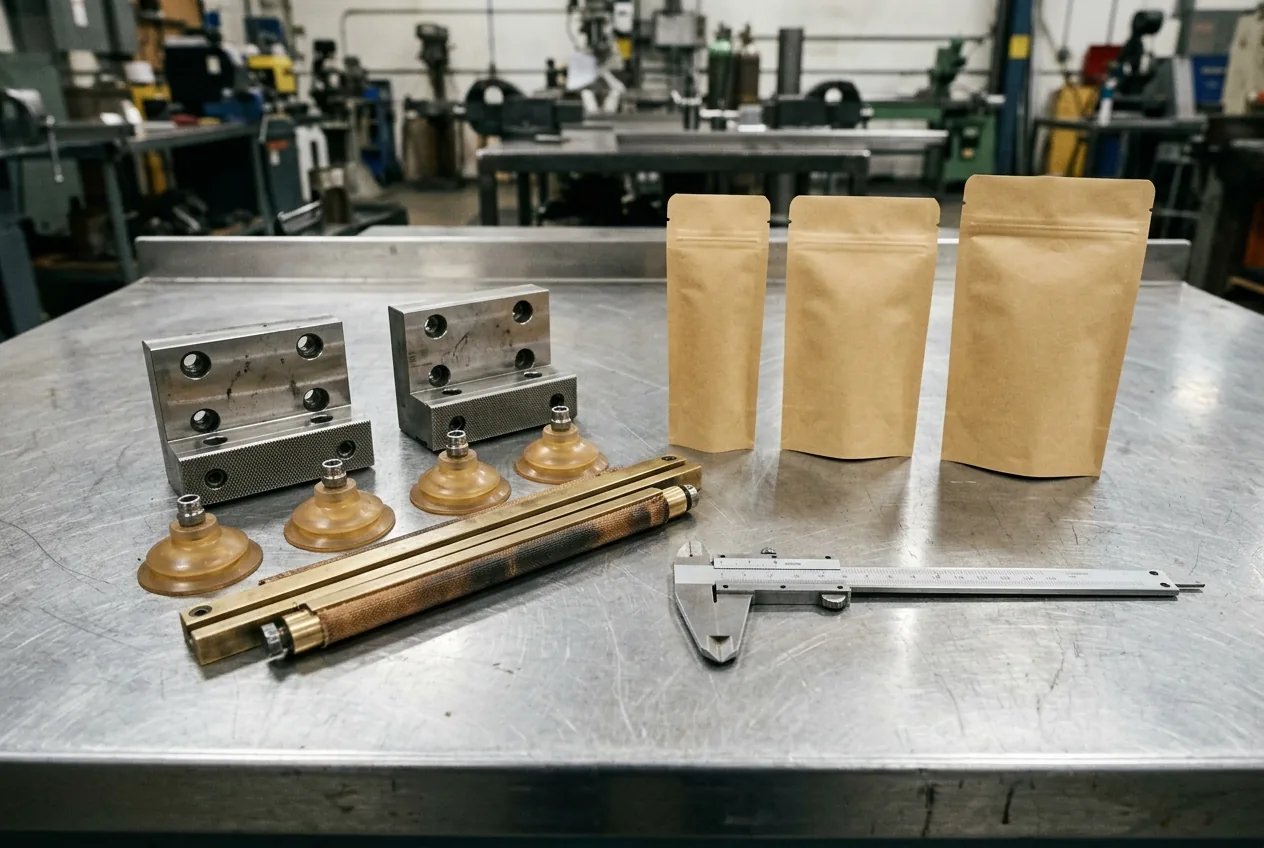
قاعدة هندسية عامة (عتبة تغيير مقاس الملاقط للأصناف المتعددة): إذا كان خط أكياس جاهزة واحد يشغّل أكثر من 3 عروض للأكياس (أو يغطي فارق عرض يتجاوز >40 mm) أو ينفذ أكثر من عمليتي تغيير مقاس في الوردية ← فامنح الأولوية في عرض السعر الأولي لضبط عرض الملاقط آليًا بوصفات PLC وموجهات المخزن سريعة القفل بدلًا من أذرع البرج التي تُضبط يدويًا بالمفتاح، لأن إعادة ضبط المسافة يدويًا لـ 8 إلى 10 أزواج من الملاقط الدوارة تستغرق 30–45 دقيقة لكل تبديل (مقابل 4–8 دقائق مع ضبط العرض الآلي بالسيرفو/المحرك) وتؤدي إلى عدم تماثل محاذاة الملاقط مما يسبب لحامات علوية مائلة.
استخدم المعادلتين الهندسيتين أدناه لحساب (أ) فارق التكلفة التشغيلية الخفية على مدى 5 سنوات بين عرضي أسعار متنافسين لماكينات الأكياس الجاهزة، و(ب) حجم الإنتاج السنوي لنقطة التعادل (V_crossover) بين ماكينة الأكياس الجاهزة ونظام التشكيل والتعبئة واللحام الأفقي/العمودي المغذى بالرول:
- المعادلة (فارق التشغيل لـ 5 سنوات في زمن توقف تغيير المقاس وهدر الأكياس): Delta_hours_5yr = 5 * N_swaps_yr * (T_swap_manual - T_swap_motor) وDelta_pouches_5yr = 5 * Q_annual * (R_scrap_A - R_scrap_B)، حيث N_swaps_yr هو عدد مرات تغيير عرض الأصناف سنويًا، وT_swap_manual - T_swap_motor هو عدد الساعات الموفرة لكل عملية تغيير عبر الضبط الآلي للعرض وأقماع التلقيم سريعة القفل، وQ_annual هو حجم الإنتاج السنوي (كيس/سنة)، وR_scrap_A - R_scrap_B هو الانخفاض في الأكياس الجاهزة المهدرة + إعادة تشغيل المنتج بفضل أقفال عدم الفتح/عدم التعبئة وأغطية شفط الغبار.
- مثال تطبيقي (فارق التشغيل لـ 5 سنوات بين العرض أ والعرض ب): قارن العرض أ (برج أساسي يتطلب ضبطًا يدويًا للملاقط بالمفتاح يستغرق T_swap_manual = 0.60 ساعة / 36 دقيقة ويغفل قفل اكتشاف فتح الكيس وغطاء الغبار، مما ينتج نسبة هدر أكياس R_scrap_A = 2.5%) مقابل العرض ب (ضبط آلي للعرض عبر PLC يستغرق T_swap_motor = 0.10 ساعة / 6 دقائق بالإضافة إلى قفل خلية ضوئية لفتح الكيس وطوق شفط غبار بالتفريغ، مما ينتج نسبة هدر R_scrap_B = 0.7%). عبر N_swaps_yr = 300 عملية تغيير/سنة وحجم سنوي Q_annual = 2,000,000 كيس/سنة، يسترد العرض ب 150 ساعة/سنة من زمن توقف تغيير المقاسات (750 ساعة إنتاج على مدى 5 سنوات) ويوفر 36,000 كيس جاهز/سنة (180,000 كيس معبأ على مدى 5 سنوات). اضرب ساعات الخط الموفرة والأكياس الموفرة في التكلفة المحملة لساعة تشغيل الخط وقيمة الكيس المعبأ الواحد في مصنعك قبل التعامل مع العرض المجرد من التجهيزات على أنه العرض الأقل تكلفة.
- المعادلة والعتبة (حجم تعادل رأس المال بين الأكياس الجاهزة وماكينات الرول HFFS/VFFS): V_crossover (pouches/year) = (C_capex_rollstock - C_capex_premade) / (C_pouch_converted - C_film_formed). نظرًا لأن تشكيل كيس دوي باك قائم بسحاب من رول الفيلم على خط تشكيل وتعبئة ولحام أفقي (HFFS) يخفض تكلفة مواد التغليف لكل كيس بنحو 45%–55% مقارنة بشراء أكياس جاهزة محولة—بينما يتطلب مساحة أكبر بكثير للمعدات الرئيسية وزمن تغيير لمحراث التشكيل يتراوح بين 45–90 دقيقة—فإن حجم التعادل V_crossover يقع عادةً عند 3.5 إلى 5.0 مليون كيس/سنة على عرض كيس واحد مخصص. وتحت مستوى 3–4 مليون كيس/سنة لكل صنف SKU—أو كلما تطلب تنوع الأصناف تغييرات في العرض تستغرق <10 دقائق—تحقق ماكينات الأكياس الجاهزة تكلفة إجمالية للملكية (TCO) أقل على مدى 3 إلى 5 سنوات مقارنة بخطوط HFFS المغذاة بالرول.
| فئة التكلفة الإجمالية وحدود الخط | ما تغفله غالبًا العروض ذات السعر الظاهري المنخفض | الأثر التشغيلي والمالي في أرض المصنع | التحقق ورابط نطاق LINEVO |
|---|---|---|---|
| وحدة التلقيم الرئيسية ورافعة تغذية المنتج | يسعّر وحدة مناولة الأكياس الدوارة المجردة بدون الميزان متعدد الرؤوس أو الحلزون السيرفو أو مضخة المكبس أو الرافعة Z أو منصة الدعم من الفولاذ المقاوم للصدأ | يضيف 30–50% في معدات طرف ثالث غير مدرجة في الميزانية بالإضافة إلى تأخيرات المزامنة الميكانيكية/PLC أثناء التركيب | دقق ماكينات تعبئة الأكياس الجاهزة وأنظمة تعبئة السوائل والمساحيق المدمجة كنطاق متكامل تسليم مفتاح |
| ملاقط الأصناف المتعددة والضبط الآلي للعرض | يسعّر طقم ملاقط ثابتًا واحدًا وضبطًا يدويًا بالبراغي؛ ويغفل حافظات المخزن الإضافية أو أقماع التعبئة أو حشوات مجرى الفوهة | توقف لمدة 30–45 دقيقة لكل تغيير عرض وهدر مرتفع في الأكياس عند بدء التشغيل عند تشغيل 3+ مقاسات للأكياس | أدرج عرض × طول كل كيس في طلب عرض الأسعار واطلب أطقم تغيير لكل مقاس بالإضافة إلى طقم تآكل لمدة 12 شهرًا من قطع الغيار وأجزاء تغيير المقاس |
| استهلاك الهواء المضغوط وترشيح التفريغ | يقلل من تقدير سحب الهواء المضغوط (400–600 NL/min عند 0.5–0.65 MPa / 75–90 psi للمفرد؛ ~1,000 NL/min للمزدوج) أو يستخدم قاذفات فنتوري بدلًا من مضخة تفريغ ميكانيكية | يؤدي هبوط الضغط دون 0.5 MPa إلى فشل متقطع في فتح الأكياس؛ وتوقف فلاتر التفريغ المسدودة بالغبار البرج الدوار في منتصف الوردية | تحقق من إمداد الهواء الجاف النظيف (ترشيح الرطوبة/الزيت وفق ISO 8573-1)، ومواصفات مضخة التفريغ مقابل الفنتوري، وفترات استبدال كؤوس الشفط (3–6 أشهر) |
| الفحص البعدي ووضع الملصقات والتغليف الثانوي | ينتهي عند مجرى تفريغ قصير بدون ميزان مراجعة أو كاشف معادن أو ماكينة ملصقات للأكياس أو إشارة ربط مع ماكينة الكرتنة/تعبئة الصناديق | وصول أكياس غير مطابقة للوزن أو ملوثة بالمعادن إلى كراتين البيع بالتجزئة، أو حدوث اختناق بسبب التغليف اليدوي أمام إنتاج البرج الدوار البالغ 40–70 كيس/دقيقة | حدد نطاق المعدات البعدية مع ماكينات وضع الملصقات الأوتوماتيكية، وماكينات التغليف الكرتوني، والتغليف الخارجي بالسيلوفان، وحلول الخطوط المتكاملة |
| اختبارات FAT قبل الشحن والتشغيل التجريبي والتدريب | يتم الشحن بناءً على فيديو تشغيل جاف فقط دون تشغيل أكياس المشتري الجاهزة ومنتجه الفعلي تحت فحوصات اللحام ASTM F88 / F1140 | لا تُكتشف حالات انحشار فتح السحاب أو تسربات أسنان الفوهة أو انفصال طبقات الرقائق إلا بعد وصول الماكينة إلى أرض مصنعك | ثبّت التحضير لاختبار العينات قبل الشحن وفصّل التركيب والتدريب في العقد |
الخطوة 4 — ورقة عمل نطاق المعدات للمورد أ والمورد ب
انسخ ورقتي عمل المعدات والمشروع أدناه إلى جدول المشتريات الخاص بك أو اطبع هذه الصفحة للمراجعة الهندسية. أرسل رسومات الأكياس المعتمدة نفسها، وعينات الأكياس الفعلية، ومواصفات المنتج إلى كلا الموردين، ثم حدد كل صف بواحدة من الحالات الخمس الصارمة وسجّل رقم البند أو الصفحة الدقيقة في عرض السعر:
- مشمول: مذكور صراحةً في العرض المكتوب ومغطى بالسعر المقدم.
- اختياري: معروض كإضافة مفصلة بسعر منفصل محدد.
- مسعر بشكل منفصل: مسعر في عرض سعر آخر أو يورده طرف ثالث ويتطلب تكاملًا ميكانيكيًا/كهربائيًا.
- مستبعد: منصوص صراحةً على أنه خارج نطاق توريد المورد.
- غير مؤكد (غير معروف): غير مذكور، أو مذكور فقط بعبارة 'متاح / جاهز للربط' دون تأكيد شمول الأجهزة. تعامل مع كل خلية فارغة باعتبارها مخاطرة تكلفة مفتوحة.
| بند النطاق | المتطلب الهندسي المشترك | المورد أ: الحالة والبند | المورد ب: الحالة والبند | السؤال الهندسي الواجب حسمه قبل مقارنة الإجماليات |
|---|---|---|---|---|
| مسار الماكينة وعدد المحطات والمسارات | الالتقاط والتعبئة واللحام (مسار LV-210؛ تأكيد عدد المحطات والتسلسل والترتيب المفرد/المزدوج) أو تعبئة/إغلاق الأغطية عبر مجرى الفوهة (LV-160)، مع مخطط توزيع المحطات | أدخل الحالة والبند | أدخل الحالة والبند | هل يحتوي البرج الدوار على محطات مخصصة لفتح السحاب، والترسيب، واللحام الحراري المزدوج، والتبريد بقضيب مبرد بالماء عند معدل Q_net؟ |
| تغذية الأكياس والفتح بالتفريغ ووحدة السحاب | مخزن أفقي بسير ناقل أو عمودي؛ كؤوس شفط مزدوجة بالتفريغ، ومخلب ميكانيكي لتوسيع السحاب، ونفخة هواء، وفاتح طية القاع | أدخل الحالة والبند | أدخل الحالة والبند | هل الفتح وإعادة الإغلاق الميكانيكيان للسحاب مشمولان في السعر الأساسي، وهل تُستخدم مضخة تفريغ ميكانيكية أم فنتوري هوائي؟ |
| وحدة التلقيم الرئيسية وتغذية المنتج | ميزان متعدد الرؤوس + رافعة Z + منصة، أو حلزون سيرفو + مغذي لولبي + غطاء غبار، أو مكبس سيرفو / مضخة بمقياس تدفق + خزان مقلّب | أدخل الحالة والبند | أدخل الحالة والبند | من يورد وحدة التلقيم ومنصة الدعم ورافعة المنتج، وهل يتم توصيل واختبار تعشيق PLC لجاهزية التلقيم معًا؟ |
| محطة الإغلاق (لحام حراري ثنائي المراحل أو عزم الغطاء) | قضيبا لحام حراري مزدوجان بتحكم PID + قضيب تبريد بالماء حسب سماكة الرقائق (ASTM F88 / F1140)، أو مغذي أغطية اهتزازي + رأس عزم سيرفو (ASTM D3198) | أدخل الحالة والبند | أدخل الحالة والبند | هل قضيبا اللحام الحراري الأول/الثاني وقضيب التبريد مشمولان معًا (أو مغذي الأغطية + قابض عزم السيرفو للأكياس ذات الفوهة)؟ |
| الملاقط وقطع تغيير المقاس وضبط العرض | ضبط عرض الملاقط آليًا بوصفة PLC مقابل الضبط اليدوي؛ أقماع كاملة أو موجهات مخزن أو قضبان فوهة لعرض × طول كل صنف SKU | أدخل الحالة والبند | أدخل الحالة والبند | ما مقاسات الأكياس المغطاة بالأدوات المشمولة، وأيها يحتاج إلى أطقم تغيير إضافية، وهل ضبط العرض آلي أم يدوي؟ |
| خيارات طباعة التاريخ وضخ الغاز MAP والمجفف | أجهزة طابعة التاريخ TIJ / TTO / ليزر (وليس الحامل فقط)، أو مشعب ضخ النيتروجين مع نسبة O2 المتبقية المستهدفة، أو ملقم أكياس المجفف | أدخل الحالة والبند | أدخل الحالة والبند | هل الطابعات ومسابير ضخ الغاز وملقمات المجفف المطلوبة مسعرة كأجهزة كاملة أم متروكة كحوامل تركيب فارغة؟ |
| الأقفال التبادلية ومعالجة المرفوضات والفحص البعدي | أقفال PLC لعدم وجود كيس / عدم الفتح / عدم التعبئة / عدم اللحام (إعادة تدوير الكيس غير المفتوح)، بالإضافة إلى ميزان مراجعة وكاشف معادن بعدي | أدخل الحالة والبند | أدخل الحالة والبند | هل تمنع الماكينة التعبئة واللحام عند فشل فتح الكيس، وهل ميزان المراجعة وكشف المعادن البعدي مشمولان؟ |
| مواد التصنيع والحواجز الواقية والمرافق | هيكل SUS304 / أجزاء تلامس المنتج SUS316L (للصلصات الحمضية/المالحة)، وتصنيف الغسيل، وأقفال أبواب الأمان، والقدرة الكهربائية (kW) والهواء (NL/min عند MPa) | أدخل الحالة والبند | أدخل الحالة والبند | هل الأسطح الملامسة للمنتج من SUS304 أم SUS316L، وما الحمل الكهربائي الدقيق وتدفق الهواء المضغوط الجاف الذي يجب أن يزوده المصنع؟ |
الخطوة 5 — ورقة عمل المشروع: تجارب عينات FAT والتشغيل التجريبي وقطع غيار التآكل
يحدد عرض السعر التجاري أيضًا كيف تنتقل الماكينة من الاعتماد الهندسي إلى الإنتاج المستقر في الورديات. يمتد سير عمل المشروع لدينا من توحيد عروض الأسعار والاتفاق الفني مرورًا بالتصنيع، واختبار القبول في المصنع (FAT) قبل الشحن على أكياس الإنتاج الفعلية الخاصة بك، والتغليف الخشبي للتصدير، وصولًا إلى التشغيل التجريبي في الموقع أو عن بُعد. دقق مخرجات المشروع هذه بين المورد أ والمورد ب باستخدام الحالات الخمس نفسها:
| بند المشروع | المتطلب الهندسي المشترك | المورد أ: الحالة والبند | المورد ب: الحالة والبند | سؤال التحقق الواجب حسمه |
|---|---|---|---|---|
| تقييم العينات قبل الطلب | تشغيل تجريبي على أكياس الإنتاج من مصنع التحويل الخاص بك والمنتج الحقيقي للتحقق من سلوك الفتح ودقة التلقيم ونظافة اللحام | أدخل الحالة والبند | أدخل الحالة والبند | هل سيجري المورد تجارب على عينات أكياس الإنتاج قبل تجميد التصميم النهائي ويعيد أكياس عينات ملحومة للفحص المختبري؟ |
| بروتوكول FAT قبل الشحن واختبار اللحام | تشغيل متواصل عبر جميع الأصناف SKU المسعرة للتحقق من Q_net، والانحراف المعياري لوزن التعبئة، وقوة التقشير ASTM F88، أو ضغط الانفجار ASTM F1140، أو عزم الغطاء ASTM D3198 | أدخل الحالة والبند | أدخل الحالة والبند | كم عدد أكياس الإنتاج المطلوبة لكل صنف SKU لاختبار FAT، وما تقرير القبول المكتوب وتسجيل الفيديو اللذان يتم تسليمهما؟ |
| صناديق التصدير وشروط التجارة الدولية وحدود الشحن | تغليف حاجز مفرغ من الهواء مقاوم للتآكل، وصناديق بحرية مبخرة، وقائمة تعبئة، ورموز جمركية HS، وشروط Incoterms الدقيقة (EXW / FOB / CIF / DDP) | أدخل الحالة والبند | أدخل الحالة والبند | أين تنتهي مسؤولية المورد عن التسليم والتأمين، وكم عدد الصناديق/الحاويات المطلوبة؟ |
| التركيب في الموقع والتشغيل التجريبي والتدريب | الأجر اليومي للفني، وشروط تذاكر السفر ذهابًا وإيابًا/التأشيرة، وبروتوكول التشغيل عن بُعد، ومنهج تدريب المشغلين/الصيانة | أدخل الحالة والبند | أدخل الحالة والبند | كم عدد أيام التشغيل التجريبي المشمولة مقابل المفوترة يوميًا، وهل يغطي التدريب تبديل الملاقط وضبط PID للفكوك ومعايرة الحساسات؟ |
| قطع غيار التآكل لمدة 12 شهرًا وطقم قطع المقاسات | كؤوس شفط من السيليكون، وقماش لحام PTFE، وسخانات خرطوشية، ومزدوجات حرارية، ومطاط سيليكون للفكوك، ونوابض/وسادات الملاقط | أدخل الحالة والبند | أدخل الحالة والبند | هل طقم قطع التآكل المفصل لمدة سنة إلى سنتين مشمول في العرض الأساسي، وما أرقام القطع وفترات التوريد لإعادة الطلب؟ |
| المخططات الكهربائية والأدلة والوصول إلى PLC | أدلة التشغيل/الصيانة، ومخطط CAD بأبعاد التوزيع، والمخططات الكهربائية/الهوائية، وكتالوج القطع، ونسخة احتياطية غير مقفلة لبرنامج PLC/HMI | أدخل الحالة والبند | أدخل الحالة والبند | هل يتم تسليم المخططات الكهربائية/الهوائية الكاملة وتشخيصات الصيانة غير المشفرة عند الشحن؟ |
راجع التحضير لاختبار العينات لمواءمة كميات عينات الأكياس وملاحظات تداول المنتج/صحيفة بيانات السلامة (MSDS) ومعايير قياس اللحام قبل شحن مواد الاختبار. واطلع على مخطط التركيب والتدريب لتجهيز مخططات أرضية المصنع ونقاط التغذية الكهربائية وخطوط الهواء المضغوط، وراجع صفحة قطع الغيار وأجزاء تغيير المقاس لتثبيت طقم بدء التشغيل من كؤوس الشفط وقضبان اللحام والملاقط المخصصة لكل عرض.
الخطوة 6 — كيفية تسوية الصفوف المفتوحة قبل مقارنة الأسعار النهائية
بمجرد تفريغ عرضي الموردين في الجزأين 1 و2، وحّد الإجماليات التجارية في خمس خطوات هندسية قبل اختيار المورد:
- تخلص أولًا من عدم تطابق البنية الميكانيكية: إذا سعّر المورد أ هيكلًا خطيًا من 6 محطات أو ماكينة لحام للإغلاق فقط بينما سعّر المورد ب برجًا دوارًا صناعيًا من 8 محطات بقضبان لحام حراري وتبريد بالماء منفصلة، فاطلب من المورد أ إعادة التسعير بنفس عدد المحطات الدوارة قبل مقارنة الأرقام.
- أضف أجهزة التلقيم ومناولة المواد المسعرة بشكل منفصل: اجمع السعر الأساسي لماكينة الأكياس + وحدة التلقيم الرئيسية (ميزان متعدد الرؤوس أو حلزون سيرفو أو ملقم مكبس) + منصة الدعم + رافعة تغذية المنتج + سير التفريغ لدى الطرفين بحيث تُحتسب كل محطة مطلوبة مرة واحدة بالضبط.
- سعّر قطع تغيير المقاسات لكل صنف SKU مطلوب والضبط الآلي: أضف تكلفة أطقم فكوك الملاقط الإضافية أو الأقماع أو موجهات مجرى الفوهة لجميع أصناف الإطلاق، وطبّق معادلة زمن توقف تغيير المقاس لـ 5 سنوات إذا كان أحد العرضين يفتقر إلى الضبط الآلي للعرض.
- خصص قيمة مالية لمرافق المصنع والتكامل: ضع في الحسبان ترقيات ضاغط الهواء الخارجي (إذا كانت الماكينة المزدوجة أو المعتمدة على الفنتوري تسحب 800–1,000 NL/min)، ومبردات المياه لقضبان التبريد، وتوصيلات تعشيق PLC مع معدات وضع الملصقات أو التغليف الكرتوني البعدية.
- قارن الإجماليات فقط عندما يصبح عدد الصفوف 'غير المؤكدة' صفرًا: اطلب عرض سعر مكتوبًا معدلًا يغلق كل خلية غير معروفة. ولا تقارن الأرقام النهائية إلا عندما يغطي العرضان النطاق الكامل المتطابق نفسه بمبالغ مؤكدة.
تخطيط التكلفة لمسارات التعبئة والتغليف الأخرى
- الأكياس العمودية المغذاة بالرول (الوسائدية أو ذات الطيات الجانبية أو رباعية اللحام): تستخدم الأكياس المشكلة من رول فيلم مسطح حول أنبوب التشكيل أدوات وحسابات عرض فيلم مختلفة؛ قيّم ماكينات التشكيل والتعبئة واللحام العمودية (VFFS) بدلًا من ذلك.
- عبوات ستيك باك الضيقة أحادية الحصة والأكياس المسطحة ثلاثية/رباعية اللحام من الرول: استخدم دليل تكلفة ماكينات ستيك باك ودليل تكلفة ماكينات تعبئة الأكياس المسطحة (ساشيه) المخصصين لمعدات الرول ذات العرض الضيق.
- طاولات التعبئة اليدوية المكتبية واللحام اليدوي: تصنّع LINEVO ماكينات أوتوماتيكية للأكياس الجاهزة والأكياس ذات الفوهة ولا تورد ماكينات تعبئة يدوية أو مكتبية. إذا كنت تملأ الأكياس يدويًا حاليًا وترغب في حساب فترة استرداد تكلفة العمالة قبل الأتمتة، فابدأ بدليل تعبئة الأكياس يدويًا: متى تتحول إلى الأتمتة.
- التسعير الوحدوي للأكياس الجاهزة من مصانع تحويل الأفلام: احصل على أسعار طباعة وتصفيح الأكياس لكل ألف كيس مباشرة من مورد التغليف المرن الخاص بك.
الأسئلة الشائعة حول تكلفة ونطاق ماكينة تعبئة الأكياس
ما الذي يتحكم في تكلفة ماكينة تعبئة الأكياس الجاهزة؟
يتم تكوين ماكينة الأكياس الجاهزة الصناعية حول نطاق عرض الكيس المحدد لديك، ونوع الإغلاق (لحام حراري علوي، أو سحاب قابل لإعادة الإغلاق، أو غطاء ملولب لفوهة)، ونظام تلقيم المنتج (ميزان متعدد الرؤوس، أو حلزون سيرفو، أو مكبس/مضخة للسوائل)، وعدد المحطات المطلوب. ولأن وحدة التلقيم ومنصة مناولة المواد وحدهما يمكن أن تمثلا 30–50% من إجمالي نطاق النظام، فإننا نصدر عرض سعر مفصلًا بمجرد تحديد أبعاد الكيس وسلوك المنتج والإنتاج المستهدف.
هل يشمل سعر ماكينة الدوي باك الدوارة تلقائيًا الميزان أو وحدة التلقيم؟
لا. ففي تجهيزات الالتقاط والتعبئة واللحام الدوارة مثل خط الأساس LV-210، تغطي الماكينة الأساسية سحب الكيس من المخزن وفتحه بالتفريغ واللحام الحراري العلوي، بينما يتم اختيار وتسعير الميزان متعدد الرؤوس أو الملقم الحلزوني أو مضخة السوائل ومنصة الدعم ورافعة الدلاء حسب منتجك والجرعة المستهدفة. تحقق دائمًا مما إذا كان السعر الظاهري للمورد يشمل 'وحدة مناولة الأكياس فقط' أم 'ماكينة كاملة مع وحدة التلقيم والتغذية المدمجة'.
كيف يغيّر السحاب أو الفوهة الزاوية نطاق ماكينة الأكياس الجاهزة؟
تتطلب الأكياس القائمة المزودة بسحاب يغلق بالضغط مخلبًا مخصصًا ميكانيكيًا أو بالسيرفو لفتح السحاب، وحماية لأطراف السحاب قبل اللحام، ولحامًا علويًا ثنائي المراحل + ضغطًا بقضيب مبرد بالماء حتى لا يحدث تسرب من مسارات السحاب السميكة تحت اختبار الانفجار ASTM F1140. أما الأكياس ذات الفوهة العلوية أو الزاوية الملحومة مسبقًا فتتطلب إما ماكينة متخصصة للتعبئة عبر مجرى الفوهة وإغلاق الأغطية بالسيرفو وفق ASTM D3198 (مثل مسار LV-160) أو برجًا دوارًا مخصصًا لمناولة الفوهات. تأكد من إدراج كلتا الميزتين كبنود صريحة.
متى يجب أن أطلب عرض سعر لماكينة أكياس دوارة مزدوجة (مسارين) بدلًا من ماكينتين مفردتين؟
عندما يتجاوز الإنتاج المقبول المطلوب 55–60 كيس/دقيقة للأكياس التي يقل عرضها عن 180 مم (وحتى 240 مم في الهياكل المزدوجة ذات البرج العريض) وتكون مساحة الأرضية محدودة، يفهرس البرج الدوار المزدوج ذو المسارين كيسين في كل دورة (محققًا 60–100 كيس/دقيقة) تحت مشغل واحد وميزان متعدد الرؤوس واحد بمجريي تفريغ مزدوجين. أما إذا كنت تجري تغييرات مقاس غير متزامنة ومتكررة بين أصناف عريضة (>210 مم) وضيقة، فإن خطين مفردين مستقلين من 8 محطات يوفران مرونة واحتياطيًا أكبر في الجدولة.
عند أي حجم إنتاج سنوي تصبح ماكينات الرول HFFS أو VFFS أرخص من ماكينة الأكياس الجاهزة؟
باستخدام معادلة تعادل رأس المال V_crossover = (C_capex_rollstock - C_capex_premade) / (C_pouch_converted - C_film_formed)، يتطلب خط التشكيل والتعبئة واللحام الأفقي (HFFS) المغذى بالرول لأكياس الدوي باك المزودة بسحاب عادةً من 3.5 إلى 5.0 مليون كيس سنويًا على مقاس كيس واحد ثابت لإطفاء استثماره الأولي الأعلى في المعدات وأزمنة تغيير المقاس الأطول مقابل الوفر البالغ 45%–55% في تكلفة مادة الرول لكل عبوة. وتحت هذا الحجم—أو عبر محافظ الأصناف المتعددة—تحقق معدات الأكياس الجاهزة تكلفة إجمالية للملكية أقل على مدى 5 سنوات.
ما الذي يجب أن يتضمنه عرض سعر ماكينة الأكياس الجاهزة للسوائل أو الصلصات لمنع تسرب اللحام؟
بالنسبة للصلصات القابلة للضخ والمعاجين والمشروبات، تحقق من أن عرض السعر يتضمن أجزاء ملامسة للمنتج من الفولاذ المقاوم للصدأ SUS304 أو SUS316L، وملقم مكبس سيرفو أو مقياس تدفق مزودًا بفوهة إغلاق هوائية غاطسة مانعة للتنقيط وارتداد بالسحب العكسي، وفهرسة سيرفو سلسة للبرج بمنحنى S لمنع ارتجاج السائل نحو شريط اللحام، ولحامًا حراريًا ثنائي المراحل بالإضافة إلى قضيب تبريد بالماء يتم التحقق منه عبر اختبارات التقشير ASTM F88 والانفجار ASTM F1140 أثناء اختبار FAT.
المصادر
تغطي مواصفات معدات LINEVO ومراجع الموديلات وحدود الخدمة في هذا الدليل ماكينات تعبئة الأكياس الجاهزة، وتجهيزات الالتقاط والتعبئة واللحام LV-210 (90–210 × 110–330 مم، 20–70 كيس/دقيقة، 3.5 kW)، وتجهيز الصلصات اللزجة في الأكياس الجاهزة (SUS304/316، تلقيم بمكبس سيرفو مع فوهة مانعة للتنقيط)، وتجهيزات تعبئة وإغلاق الأكياس ذات الفوهة LV-160 (10–15 كيس/دقيقة، أكياس المنظفات والمشروبات ذات الفوهة بسعة 2 كجم–5 لتر، 3 kW)، وقائمة التحقق الخاصة بملخص المشروع، وبرامجنا في اختبار العينات، والتركيب والتدريب، وقطع الغيار.
تستند المعايير المرجعية للصناعة وحركة الأبراج الدوارة وبروتوكولات الاختبار إلى مواصفات ماكينات الأكياس الدوارة PACRAFT (Toyo Jidoki) TT-8D-N المفردة وTT-9CW المزدوجة (عروض الأبراج ذات 8 محطات مقابل 9 محطات ثنائية المسار وأسقف الدورات)؛ ومواصفات ماكينات الأكياس الجاهزة الدوارة Viking Masek 4SC-235 و8S-235 و8S-285 و8SU-240 (عدد المحطات ونطاقات إمساك الأكياس وأسس الهواء المضغوط 20–35 CFM / 595–1,000 NL/min)؛ ومواصفات وجداول صيانة ماكينات الالتقاط والتعبئة واللحام الدوارة Rezpack RZ8-240E / RZ8-300E / RZ8-400E (خط الأساس الهوائي 75–90 psi وفترات تآكل كؤوس الشفط 3–6 أشهر)؛ ووثائق التغيير السريع للمقاسات DolcePack REVO وCOMBI Sprint؛ ومعيار ASTM F88 / F88M (قوة تقشير لحام الحواجز المرنة عند 200–300 مم/دقيقة)؛ ومعياري ASTM F1140 / F1140M وASTM F2054 (مقاومة الانفجار والزحف بالضغط الداخلي للعبوة الكاملة)؛ ومعيار ASTM F1921 (قوة الالتصاق الساخن Hot Tack لأسطح اللحام اللدنة حراريًا)؛ ومعيار ASTM D3198 (عزم تطبيق وفك الأغطية الملولبة)؛ ومعيار FDA 21 CFR 177.1520 (بوليمرات الأوليفين لطبقات اللحام الملامسة للأغذية).
ما الذي ترسله إلينا
أرسل ما لديك، وحدّد ما لم تحسمه بعد. ناقش تطبيقك مع LINEVO.
| البند | لماذا نحتاجه | مثال |
|---|---|---|
| أكياس الإنتاج ورسم CAD ومواصفات الرقائق | يحدد مدى فتحة ملاقط البرج وحافظة المخزن وآلية الفتح بالتفريغ/السحاب وزمن مكوث اللحام الحراري ثنائي المراحل | رسم محدد الأبعاد لكل صنف SKU (العرض × الطول × الطية بالمم)، وبنية الرقائق/السماكة بالميكرون (مثل PET/AL/LLDPE 130 um)، بالإضافة إلى عينات من أكياس الإنتاج |
| انسيابية المنتج والكثافة الظاهرية والجرعة المستهدفة | يحدد الميزان متعدد الرؤوس، أو الحلزون السيرفو المزود بغطاء شفط الغبار، أو ملقم السوائل بمكبس سيرفو/مقياس تدفق ورافعة التغذية | صورة المنتج/صحيفة MSDS، والكثافة الظاهرية (جم/سم3) أو اللزوجة (cP)، وحجم الجسيمات، والوزن (جم) أو الحجم (مل) المستهدف للتعبئة لكل كيس |
| نوع الإغلاق ومعايير اختبار اللحام في FAT | يحدد قضبان اللحام الحراري العلوي + التبريد مقابل تغذية الأغطية عبر مجرى الفوهة ورأس عزم السيرفو، بالإضافة إلى مقاييس القبول في FAT | لحام حراري علوي مع سحاب يغلق بالضغط، أو فوهة زاوية (قطر العنق ورسم الغطاء)؛ الهدف وفق ASTM F88 / F1140 أو ASTM D3198 |
| الإنتاج المقبول المستهدف (Q_net) وجدول تغيير المقاسات | يحدد سرعة البرج الدوار ذي 8 محطات مقابل 10 محطات بالنظام المفرد أو المزدوج (مسارين) وما إذا كان الضبط الآلي للعرض مبررًا اقتصاديًا | الأكياس المقبولة/دقيقة المستهدفة (مثل 45 كيس/دقيقة)، وساعات التشغيل/الوردية، وإجمالي الأصناف SKU، وعدد تغييرات العرض لكل وردية/أسبوع |
| الصفوف المفتوحة في ورقة العمل أ/ب والخيارات المساعدة | يوضح أي بنود التلقيم أو الطباعة أو ضخ الغاز MAP أو ميزان المراجعة أو الكرتنة تحتاج إلى تسعير مفصل | ورقة النطاق المكتملة للجزأين 1 و2، أو قائمة الخيارات المطلوبة (طابعة TTO، ضخ N2، كاشف معادن، رافعة Z) |
| مرافق الموقع والمساحة المتاحة ووجهة الشحن | يثبت الجهد/التردد الكهربائي، وسعة الهواء المضغوط الجاف، وارتفاع السقف تحت منصة الميزان، وشروط Incoterms | بلد/ميناء الوصول، كهرباء 220V/380V 50/60 Hz، ضغط خط الهواء المضغوط (MPa/psi)، والمساحة الأرضية المتاحة (الطول × العرض × الارتفاع) |