
يتطلب تقييم خيارات ماكينات تعبئة الأكياس اليدوية—سواء تم البحث عنها كماكينة تغليف أكياس يدوية، أو ماكينة تعبئة أكياس نصف أوتوماتيكية، أو ماكينة تعبئة أكياس صغيرة، أو ماكينة تعبئة أكياس للمشاريع الصغيرة—الفصل بين ميكانيكا الجرعات وميكانيكا تداول الأكياس. فوحدة التعبئة المكتبية باللولب أو الميزان الاهتزازي أو المكبس تؤتمت فقط إسقاط المنتج؛ أما إذا كان المشغل لا يزال يلتقط كل كيس، ويفتح السحاب الضاغط يدوياً، ويمسك فوهة الكيس تحت أنبوب التعبئة، ويغذي ماكينة لحام السير المستمر (فئة FR-900 / FRB-770)، فإن الإنتاجية الصافية المستدامة تصطدم بسقف إرجونومي مادي يبلغ 12–16 كيساً/دقيقة لكل مشغل (8–15 كيساً/دقيقة في المساحيق المغبرة أو السوائل اللزجة) قبل أن يدفع إجهاد المعصم وتلوث منطقة السحاب معدلات رفض اللحام إلى ما فوق 3%–5%. تصنع LINEVO ماكينات الأكياس الجاهزة الأوتوماتيكية (خط أساس دوار للالتقاط والتعبئة واللحام LV-210 بسرعة 20–70 كيساً/دقيقة، وخط أساس ماكينة معسل الشيشة للأكياس الجاهزة بسرعة 10–20 كيساً/دقيقة، وخط أساس ماكينة تعبئة وتغطية الأكياس ذات الفوهة LV-160 بسرعة 10–15 كيساً/دقيقة)، ومحطات جرعات أوتوماتيكية فردية للترقيات المرحلية، وأنظمة الساشيه/VFFS المغذاة بالرول، ولا تورد الماكينات اليدوية أو المكتبية. استخدم مصفوفة البنية رباعية الفئات، ومعادلات الفاقد المجاني وفترة الاسترداد وفق NIST Handbook 133 / OIML R61، ودفتر التكلفة الإجمالية للملكية (TCO) لمدة 5 سنوات أدناه لتحديد ما إذا كانت عمليتك تنتمي إلى طاولة عمل نصف أوتوماتيكية أم خط أكياس جاهزة أوتوماتيكي.
| المعلمة الهندسية | خط الأساس القياسي أو العتبة الفيزيائية | لماذا تحكم الحد الفاصل بين اليدوي والأوتوماتيكي |
|---|---|---|
| سقف وتيرة تقديم الأكياس يدوياً للمشغل | <=5–8 أكياس/دقيقة (غرف يدوي + ميزان فحص + قضيب نبضي) أو 12–16 كيساً/دقيقة مستدامة (وحدة تعبئة بدواسة قدم نصف أوتوماتيكية + لحام سير مستمر) | يحدد الحد الأقصى للإنتاج الفعلي لمشغل واحد بغض النظر عن سرعة دورة وحدة التعبئة المكتبية في وعاء مفتوح |
| نقطة تعادل حجم الوردية لاسترداد رأس المال | >=1,500–3,000 كيس/يوم (أو >2,500–4,000 كيس مقبول لكل وردية 8 ساعات) تتطلب >=2 مشغلي طاولة عمل | النقطة التي يتجاوز فيها عبء أجور مشغلين اثنين + الفاقد المجاني بالتعبئة الزائدة وفق NIST Handbook 133 + هدر لحام السير المستمر قسط استهلاك الماكينة الدوارة ذات 8 محطات |
| إغلاق الكيس وهندسة المدخل | كيس قائم مفتوح من الأعلى (Doypack) / كيس مسطح ثلاثي اللحام مقابل سحاب يُغلق بالضغط (PTC) (25–40 mm أسفل القمة) مقابل فوهة علوية/جانبية ملحومة مسبقاً (قطر داخلي 8–22 mm) | تتطلب الأكياس ذات السحاب قمعاً من الفولاذ المقاوم للصدأ مضاداً للاستاتيكية يمتد أسفل ضلع السحاب (نصف أوتوماتيكي) أو مخلب فتح سحاب ميكانيكي في المحطة 3 (LV-210)؛ وتتطلب الأكياس ذات الفوهة ماكينة تعبئة/تغطية بقضيب فوهة (LV-160) |
| سماكة الرقائق وانتقالات طبقات الطيات الجانبية (Gussets) | فيلم PE/OPP رقيق (60–110 um) مقابل رقائق حاجزة ثقيلة (PET/AL/LLDPE أو Kraft/VMPET/CPP، 120–180 um؛ طبقة لحام أوليفين FDA 21 CFR 177.1520) مع درجات انتقال طيات من طبقتين إلى 4 طبقات | الرقائق >120–150 um أو درجات الطيات الجانبية تتجعد وتسرب في ماكينات لحام السير المستمر ذات أحزمة PTFE المحملة بنابض (FR-900 / FRB-770)، مما يتطلب قضباناً مسطحة هوائية عالية الضغط أو فكوك لحام دوارة مقسمة (أول/ثانٍ) + قضيب تبريد مبرد |
| الانحراف المعياري للتعبئة الوزنية (sigma_fill) | الغرف اليدوي / جرعات الدواسة مفتوحة الحلقة (sigma_fill = 1.5–4.0 g) مقابل الميزان متعدد الرؤوس الأوتوماتيكي OIML R61 / لولب السيرفو مغلق الحلقة (sigma_fill = 0.3–1.0 g) | يملي هامش التعبئة الزائدة المتوسط المطلوب فوق الوزن المعلن لمنع إخفاقات الدفعة في التباين الأقصى المسموح به (MAV) وفق NIST Handbook 133 |
| معيار التحقق من اللحام والتسريب | قوة تقشير اللحام المبرد ASTM F88 (N/15 mm)، والالتصاق الساخن المنصهر ASTM F1921، والانفجار/الزحف ASTM F1140، وانبعاث فقاعات التفريغ ASTM D3078 | يفصل بين الكبس السطحي التجميلي واللحامات الهيكلية المحكمة أثناء تجارب العينات قبل الطلب واختبار القبول في المصنع (FAT) |
| خط الأساس لسلامة وحماية الماكينات | كتل تسخين مكتبية مكشوفة / فكوك بدواسة قدم مقابل أسيجة حماية محيطية متداخلة القفل وفق ISO 12100 / EN 415-3 مع إيقاف العزم الآمن (STO) ومستشعرات 'لا كيس / لا فتح — لا تعبئة' | يقضي على تعرض أصابع المشغل للقرص/الحرق ويمنع تفريغ المنتج بدون كيس على طاولة البرج الدوار |
| نطاق معدات LINEVO الأوتوماتيكية | ماكينة الالتقاط والتعبئة واللحام LV-210 (90–210 × 110–330 mm، 20–70 bpm، 3.5 kW)، أو ماكينة الشيشة للأكياس الجاهزة (100–500 g، 10–20 bpm)، أو ماكينة تعبئة الفوهة LV-160 (2 kg–5 L، 10–15 bpm، 3.0 kW)، أو محطات جرعات أوتوماتيكية فردية | يحدد أين يبدأ توريد مصنعنا بمجرد أن يتجاوز حجم إنتاجك المعدات اليدوية أو المكتبية |
في هذه الصفحة
كيف تُقارن الفئات الأربع لماكينات تعبئة الأكياس من الأدوات المكتبية اليدوية إلى البرج الدوار ذي 8 محطات؟
في هندسة التعبئة والتغليف، يستخدم المشترون عبارة ماكينة تعبئة الأكياس اليدوية لوصف إعدادين مختلفين ميكانيكياً: (1) طاولة تعبئة يدوية بحتة (حيث يغرف المشغل المنتج أو يسكبه عبر قمع، ويفحص الوزن على ميزان مكتبي ثابت، ويغلق الكيس على قضيب لحام نبضي مكتبي) و(2) خلية عمل مكتبية نصف أوتوماتيكية (حيث يقوم لولب أو ميزان اهتزازي أو أسطوانة مكبس يتم تشغيلها بدواسة قدم أو مستشعر ضوئي بمعايرة الجرعة، وتغلق ماكينة لحام السير المستمر الجزء العلوي). وفي كلا الإعدادين، يظل المشغل البشري هو آلية نقل الكيس وفتحه. لا تبدأ أتمتة الأكياس الحقيقية إلا عندما تتولى الملاقط الميكانيكية أو قضبان النقل سحب الأكياس من المخزن، وفتح الفوهة بالتفريغ ونفاثات الهواء، وتحديد الجرعات المتزامن، ولحام الفكوك المضغوط.
في صفحة عائلة ماكينات تعبئة الأكياس الجاهزة لدينا، نبني أنظمة التقاط وتعبئة ولحام أوتوماتيكية (بما في ذلك منصة الوزن والتعبئة LV-210 بعرض 90–210 mm وطول 110–330 mm وسرعة 20–70 كيساً/دقيقة في ظروف التدفق الحر المرجعية، بالإضافة إلى ماكينة تعبئة معسل الشيشة في أكياس جاهزة بسرعة 10–20 كيساً/دقيقة لجرعات 100–500 g وإعداد تعبئة الصلصة في أكياس جاهزة المتوافق مع الغسيل المكاني CIP) وأنظمة التعبئة الأوتوماتيكية عبر الفوهة (بما في ذلك ماكينة تعبئة أكياس الفوهة لسوائل الغسيل 2 kg–5 L طراز LV-160 وماكينة تعبئة أكياس الفوهة للمشروبات طراز LV-160 بسرعة 10–15 كيساً/دقيقة). كما نبني محطات جرعات وتعبئة أوتوماتيكية فردية عندما يرقّي المصنع مرحلة الجرعات أولاً قبل إضافة تداول الأكياس الأوتوماتيكي، فضلاً عن ماكينات الساشيه متعددة المسارات الأوتوماتيكية وماكينات التشكيل والتعبئة واللحام الرأسية (VFFS) عند التحول من الأكياس الجاهزة إلى رول الفيلم. تقارن المصفوفة أدناه جميع فئات المعدات الأربع، بما في ذلك أمثلة الأبراج الدوارة الصناعية ذات 8 محطات (RZ8-240E / RZ8-300E / 8S-235 / TT-8D-N). عند طلب عرض السعر منا، حدد عدد المحطات وتسلسلها والتجهيزات المشمولة باستخدام الكيس والمنتج المختارين لديك.
| فئة المعدات والبنية الميكانيكية | الوتيرة الصافية المستدامة وطاقم العمالة | خط الأساس الهندسي القياسي وميكانيكا المحطات | نمط الفشل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|
| الفئة 1 — غرف يدوي / قمع + ميزان فحص ثابت + ماكينة لحام نبضي مكتبية | <= 5–8 أكياس/دقيقة لكل مشغل (سقف واقعي 200–450 كيساً/يوم؛ 1–2 مشغل) | التقاط يدوي للكيس وفصل السحاب؛ غرف يدوي على ميزان رقمي ثابت (دقة 0.1–1.0 g)؛ سكب يدوي عبر مخروط واسع؛ ماكينة لحام حراري نبضي يدوية باليد/القدم (200–400 W، سلك نيكروم 2–5 mm، مؤقت 1–3 s). لا توردها LINEVO. | نمط الفشل: غبار المنتج أو الحبيبات أو الزيت يغطي مسار السحاب الداخلي المصنوع من PE ومنطقة اللحام العلوية أثناء السكب اليدوي، مما يمنع إغلاق السحاب ويسبب انفصال تقشير اللحام وفق ASTM F88. الوقاية: إدخال قمع طويل العنق مؤرض من SUS304/316L يمتد 15–25 mm أسفل مسار السحاب الداخلي قبل السكب، وترقية نظام الجرعات بمجرد تجاوز حجم الدفعة 400–500 كيس/يوم. |
| الفئة 2 — وحدة تعبئة مكتبية نصف أوتوماتيكية (لولب / مكبس / ميزان اهتزازي) + ماكينة لحام سير مستمر (فئة FR-900 / FRB-770) | 10–18 كيساً/دقيقة إجمالاً؛ سقف مستدام للمشغل 12–16 كيساً/دقيقة (1,500–3,500 كيس/وردية مع مشغلين اثنين: 1 للتعبئة، 1 للحام السير) | موزع مكتبي يعمل بدواسة قدم أو مستشعر ضوئي (ميزان اهتزازي 1–50 g أو 50–1,000 g، أو لولب سيرفو، أو مكبس هوائي) + ماكينة لحام سير مستمر بأحزمة PTFE أفقية/رأسية (FR-900 / FRB-770: قدرة 500–650 W، كتلة PID بدرجة حرارة 0–300°C، عرض لحام 6–12 mm، سرعة سير 0–12 m/min، حمل ناقل <=1–3 kg). يمكن لـ LINEVO توريد محطات جرعات صناعية (/machines/filling) ولكنها لا تورد ماكينات لحام السير المكتبية. | نمط الفشل: تجعد قصي قطري في اللحام العلوي، وهبوط درجة حرارة كتلة التسخين (>15–25°C انخفاض تحت التغذية السريعة)، وزوايا طيات/سحاب ذات 2 إلى 4 طبقات غير ملحومة عندما تنزلق الرقائق السميكة (>120–150 um) بين أحزمة الألياف الزجاجية PTFE المحملة بنابض. الوقاية: استبدال ماكينات لحام السير PTFE بماكينة لحام حراري ذات قضيب مسطح هوائي عالي الضغط (إطباق أسطوانة 0.5–0.7 MPa + مؤقت مكوث PID) للرقائق >120–150 um، وتركيب جلبة قمع مضادة للاستاتيكية تتجاوز السحاب على وحدة التعبئة. |
| الفئة 3 — ماكينة تعبئة أكياس جاهزة خطية مدمجة / أحادية المحطة (فئة ZS-AFS04W / TRC-300 / 4SC-235 المدمجة، أو ماكينة الشيشة للأكياس الجاهزة لدينا) | 15–25 كيساً/دقيقة اسمياً؛ إنتاج صافي مقبول 12–20 كيساً/دقيقة (3,500–7,500 كيس/وردية؛ 0.5–1 مشغل لتغذية المخزن) | هيكل خطي متدرج أو أحادي المحطة (~1.5–3.0 kW، هواء 400–550 NL/min عند 0.6 MPa؛ خط أساس ماكينة الشيشة للأكياس الجاهزة لدينا عند 10–20 bpm لجرعات 100–500 g): التقاط أوتوماتيكي من المخزن، وفتح بكؤوس التفريغ، وتعبئة متزامنة بميزان علوي/لولب/مكبس، ولحام حراري ترددي أحادي المحطة. | نمط الفشل: انفصال الالتصاق الساخن المنصهر وفق ASTM F1921 أو تقرح اللحامات العلوية على أفلام الحاجز السميكة (>110–120 um) والأوزان الثقيلة (>500 g) لأن فك اللحام الحراري الواحد يجب أن يصهر اللحام ويحرره معاً دون لحام ثانٍ مخصص + قضيب تبريد مبرد بالماء. الوقاية: قصر الهياكل الخطية أحادية اللحام على الأفلام <=110–120 um بسرعة 12–20 ppm مع صينية سفلية لدعم الكيس، أو الترقية إلى برج دوار ذي 8 محطات. |
| الفئة 4A — ماكينة أكياس جاهزة دوارة مفردة ذات 8 محطات صناعية (أمثلة RZ8-240E وRZ8-300E / 8S-235 / TT-8D-N) | 30–60 كيساً/دقيقة مستدامة (خط أساس مرجعي للكتالوج 20–70 كيساً/دقيقة في LV-210؛ 12,000–24,000+ كيس/وردية؛ مشغل واحد لمتابعة المخزن والميزان) | برج دوار صناعي ذو 8 محطات مفهرس بالكامات (عرض 80–240 mm في فئة 200/240، أو 180–300 mm في الفئة العريضة RZ8-300E؛ قدرة 3.0–3.65 kW؛ هواء 400–600 NL/min عند 0.5–0.65 MPa) ينفذ بالتوازي عمليات الالتقاط، والطباعة، وفتح السحاب بمخلب ميكانيكي + تفريغ/نفاث هواء، والتعبئة، والترسيب/الضخ بالغاز، واللحام الحراري الأول، واللحام الحراري الثاني، وقضيب التبريد المبرد + التفريغ. | نمط الفشل: تسحب كؤوس التفريغ الفيلم الخارجي فقط بينما يظل السحاب الداخلي مغلقاً (تخطي 'لا فتح / لا تعبئة')، أو تسحق الملاقط المسطحة الصلبة أطراف السحاب السميكة مسببةً تسريبات انفجار الزوايا وفق ASTM F1140. الوقاية: تحديد شفرة ميكانيكية لفتح السحاب في المحطة 3، وأقفال ضوئية في PLC لمنع التعبئة عند عدم وجود/عدم فتح الكيس، ووسادات ملاقط غائرة لتخفيف ضغط السحاب، ولحام حراري على مرحلتين + قضيب تبريد مبرد بالماء يتم التحقق منه أثناء اختبار FAT. |
| الفئة 4B — ماكينة تعبئة أكياس الفوهة على قضيب وتغطيتها بعزم محدد أوتوماتيكياً (خط أساس LV-160) | 10–15 كيساً/دقيقة لكل مسار (3,600–6,000 كيس فوهة/وردية بمقاس 2 kg–5 L؛ مشغل واحد لتغذية قضبان الفوهة وقادوس الأغطية) | قضيب حامل لعنق الفوهة مشقوق من الفولاذ المقاوم للصدأ (خط أساس كتالوج LV-160: 10–15 كيساً/دقيقة، 3.0 kW) مع تحميل أوتوماتيكي للأكياس، وجرعات سوائل موجبة الإزاحة عبر الفوهة، وفارز أغطية اهتزازي، وربط أغطية بعزم سيرفو/مغناطيسي. | نمط الفشل: رذاذ السائل أو الرغوة يبلل سنون الفوهة البلاستيكية أثناء الجرعات عالية السرعة، مما يسبب ميلان الأغطية أو تلف جسور أمان العبث أو تسريبات النقل تحت تدقيق العزم ASTM D3198. الوقاية: إقران فوهات السوائل الغاطسة/المحكمة الإغلاق بنفخ الهواء المضغوط لتجفيف السنون قبل التغطية والتحقق المغلق الحلقة من عزم ربط الغطاء. |
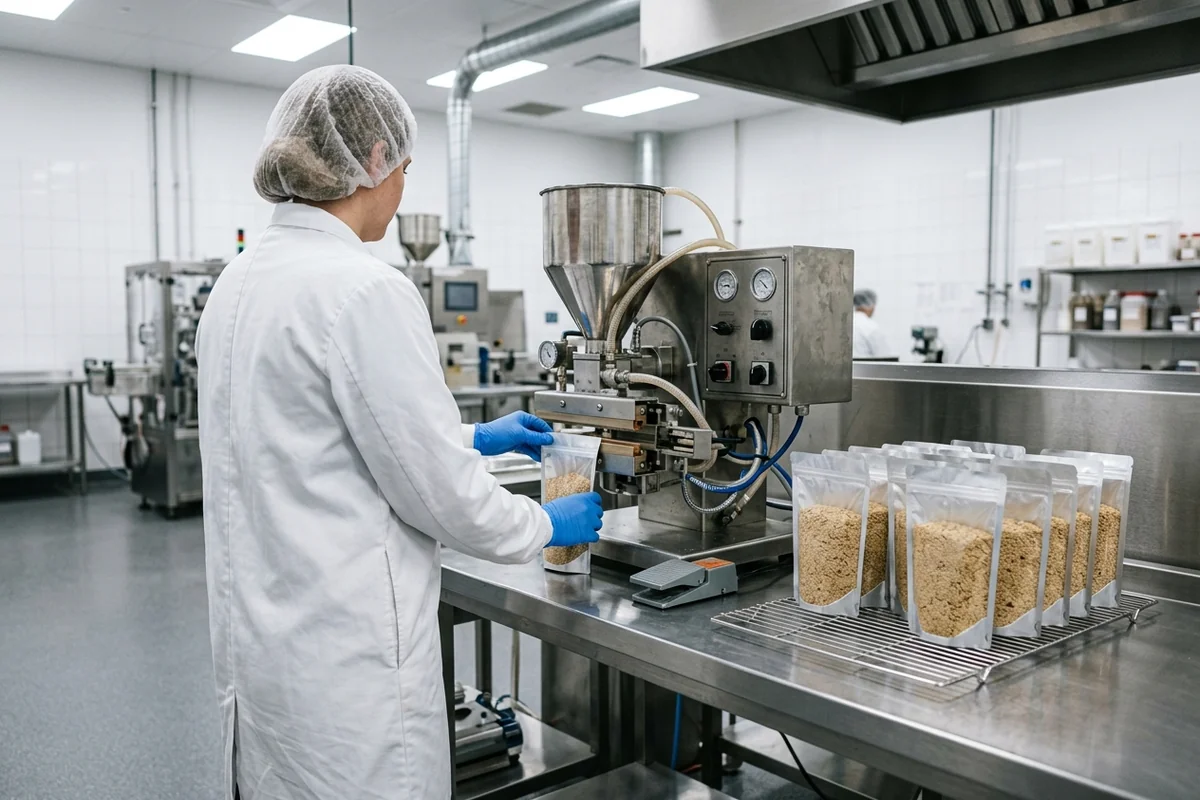
القاعدة الهندسية العملية 1 (سقف وتيرة تقديم الأكياس يدوياً للمشغل): إذا كان يجب على مشغل واحد التقاط كل كيس جاهز يدوياً، وفتح السحاب الضاغط، وإمساك فوهة الكيس أسفل أنبوب الجرعات المكتبي، وتغذية الكيس المعبأ في ماكينة اللحام الحراري بمعدل مستهدف يتجاوز 12–16 كيساً/دقيقة (8–15 كيساً/دقيقة في المساحيق المغبرة أو السوائل اللزجة) ← امنح الأولوية لنقل تداول الأكياس إلى ماكينة أكياس جاهزة أوتوماتيكية متدرجة (15–25 ppm خطية أحادية المحطة أو مثال دوار صناعي ذي 8 محطات بسرعة 30–60 ppm) بدلاً من شراء وحدة تعبئة مكتبية أسرع، لأن تقديم المعصم البشري وفتح السحاب يدوياً يخنقان الدورة عند 3.7–5.0 ثوانٍ/كيس واستعجال النقل اليدوي يرفع تلوث منطقة اللحام واللحامات العلوية المائلة فوق 3%–5%.
لماذا تصطدم وحدات التعبئة المكتبية نصف الأوتوماتيكية وماكينات لحام السير المستمر (FR-900 / FRB-770) بجدار جودة في الأكياس ذات السحاب والطيات الجانبية؟
غالباً ما تفترض الفرق التي تنتقل من الغرف اليدوي البحت أن إقران لولب مكتبي أو ميزان اهتزازي بماكينة لحام سير مستمر (فئة FR-900 أو FRB-770) ينشئ خط إنتاج قابلاً للتوسع. وفي الممارسة العملية، تحل خلايا العمل نصف الأوتوماتيكية إجهاد وزن التعبئة عند 500–1,500 كيس/يوم ولكنها تُدخل آليتين فيزيائيتين للفشل—تلوث مسار السحاب بالمنتج والتجعد القصي والانحراف الحراري لماكينة لحام السير ذات أحزمة PTFE—واللتين تحدان من الإنتاج المقبول بمجرد تجاوز سماكة رقائق الكيس 120 ميكرون أو ارتفاع حجم الوردية فوق 2,000–3,000 كيس.
| خطوة العملية | الطريقة المكتبية اليدوية أو نصف الأوتوماتيكية | ماكينة الأكياس الجاهزة الدوارة ذات 8 محطات (تسلسل المحطات القياسي) | نمط الفشل السائد في اليدوي/نصف الأوتوماتيكي والوقاية الميكانيكية في الدوار |
|---|---|---|---|
| 1. التقاط الكيس وإطباق الحواف (المحطة 1) | يسحب المشغل كيساً فارغاً واحداً من كومة الكرتون بيده؛ تمسك الأصابع الجوانب المرنة دون شد جانبي ثابت | يحمل مخزن التغذية الأفقي أو الرأسي 100–300 كيس مسطح؛ ينقل ذراع الالتقاط بالتفريغ كيساً واحداً إلى ملاقط جانبية ميكانيكية تعمل بالكامات بشد نابض/كامة ثابت | نمط الفشل: يلتقط المشغل كيسين ملتصقين بالكهرباء الساكنة معاً أو يترك فوهة الكيس مرتخية أثناء التعبئة/اللحام. الوقاية: ذراع التقاط بالتفريغ مع ألسنة فصل ميكانيكية للأكياس وملاقط جانبية متماثلة تحافظ على استواء قمة الكيس عبر جميع المحطات الثماني. |
| 2. طباعة التاريخ/رقم التشغيلة (المحطة 2) | يُختم يدوياً قبل التعبئة أو يُنقش بواسطة عجلات حروف فولاذية داخل ماكينة لحام السير المستمر بعد التعبئة | تطبع طابعة النقل الحراري (TTO) أو نفث الحبر الحراري (TIJ) أو الليزر على الكيس الفارغ المسطح الممسوك في المحطة 2 قبل فتح الفوهة | نمط الفشل: عجلات النقش في لحام السير تلطخ الحبر عبر اللحامات العلوية المتجعدة أو تثقب حواجز رقائق الألومنيوم الرقيقة. الوقاية: طباعة أكواد التشغيلة/الانتهاء عالية التباين على الكيس المسطح المشدود في المحطة 2 قبل تعبئة المنتج. |
| 3. فتح السحاب والطية السفلية (المحطة 3) | يقرص المشغل اللوحتين أو يمرر إبهامه عبر مسار السحاب الضاغط (PTC) (25–40 mm أسفل الفوهة العلوية)، تاركاً الطية السفلية بشكل W مطوية جزئياً | تسحب كؤوس الشفط بالتفريغ المتقابلة اللوحتين الأمامية/الخلفية بعيداً عن بعضهما بينما يفتح مخلب ميكانيكي يعمل بالسيرفو/الكامة مسار سحاب PTC وينفخ نفاث هواء موقت (0.5–0.65 MPa، 150–300 ms) الطية السفلية W | نمط الفشل: الفتح اليدوي غير المكتمل للطية السفلية يقلل الحجم الداخلي للكيس بنسبة 15%–25%، مما يسبب تجسر المسحوق/الحبيبات في منطقة اللحام العلوي. الوقاية: نفخة هواء موقتة للطية السفلية + موسع طية ميكانيكي + قفل مزدوج بخلية ضوئية/تفريغ 'للكيس المفتوح' يمنع الجرعات إذا فشل خلوص الفوهة. |
| 4. جرعات المنتج وحماية منطقة السحاب (المحطة 4) | يمسك المشغل فوهة الكيس المفتوحة مقابل مخروط تفريغ مكتبي ثابت ويضغط على دواسة القدم؛ تسمح الفجوة الهوائية المفتوحة لأعمدة الغبار أو رذاذ السائل بضرب السحاب ومنطقة اللحام | يفرغ الميزان متعدد الرؤوس المتزامن (OIML R61)، أو لولب السيرفو المغلق، أو مكبس السيرفو المزود بصمام إغلاق مانع للتقطير عبر ياقة قمع غاطسة من الفولاذ المقاوم للصدأ تنزل داخل فوهة الكيس أسفل خط السحاب | نمط الفشل: دقائق المسحوق المتطايرة (USP <616> CI > 18%) أو خيوط الصلصة تغطي أضلاع سحاب PE ومنطقة اللحام العلوي بعرض 10 mm، مما يدمر إعادة الإغلاق وقوة التقشير ASTM F88. الوقاية: قمع غاطس من الفولاذ المقاوم للصدأ يمتد 15–25 mm أسفل مسار السحاب + غطاء شفط غبار أو فوهة سائل بالسحب العكسي الهوائي. |
| 5. ترسيب المنتج والفراغ الرأسي وإعادة إغلاق السحاب (المحطة 5) | يطرق المشغل قاعدة الكيس على الطاولة الفولاذية لترسيب المنتج المتجسر، ويعصر هواء الفراغ الرأسي يدوياً، ويقرص السحاب لإغلاقه من اليسار إلى اليمين | لوح ترسيب اهتزازي أوتوماتيكي أسفل الكيس، وإدخال اختياري لأكياس المجفف (/products/automatic-food-bag-packaging-machine-with-pre-filled-desiccant-for-drying)، وحربة ضخ نيتروجين، وبكرات ميكانيكية لإعادة إغلاق السحاب | نمط الفشل: هواء الفراغ الرأسي المحتجز ينفخ الكيس داخل كراتين الشحن أو القرص اليدوي غير المكتمل يترك السحاب مفتوحاً. الوقاية: اهتزاز سفلي موقت + بكرات خطية لقرص السحاب تشد الفوهة العلوية بإحكام قبل اللحام الحراري. |
| 6. اللحام الحراري العلوي وتثبيت الالتصاق الساخن (المحطات 6 و7 و8) | يغذي المشغل قمة الكيس المعبأ جانبياً في ماكينة لحام سير مستمر بأحزمة PTFE (FR-900 / FRB-770، 500–650 W) أو يضغط ماكينة لحام نبضي أحادية القضيب دون تبريد نشط تحت الضغط | المحطة 6 (قضيب اللحام الحراري الأولي الأول) + المحطة 7 (قضيب اللحام الحراري النهائي الثاني مع وسادة تعويض سيليكون) + المحطة 8 (قضيب ضغط بارد مبرد بالماء + تفريغ على سير الخروج) | نمط الفشل: تجعد أحزمة PTFE الرقائق السميكة (>120–150 um) وتحرر اللحام بينما لا تزال طبقة اللحام الداخلية LLDPE/CPP منصهرة، مما يسبب تقشر الالتصاق الساخن ASTM F1921 تحت وزن التعبئة الثقيل. الوقاية: ضغط قضيب مسطح مقسم على مرحلتين (المحطتان 6 و7) متبوعاً بفك تبريد مبرد بالماء (المحطة 8) بينما تدعم الملاقط الجانبية وزن الكيس. |
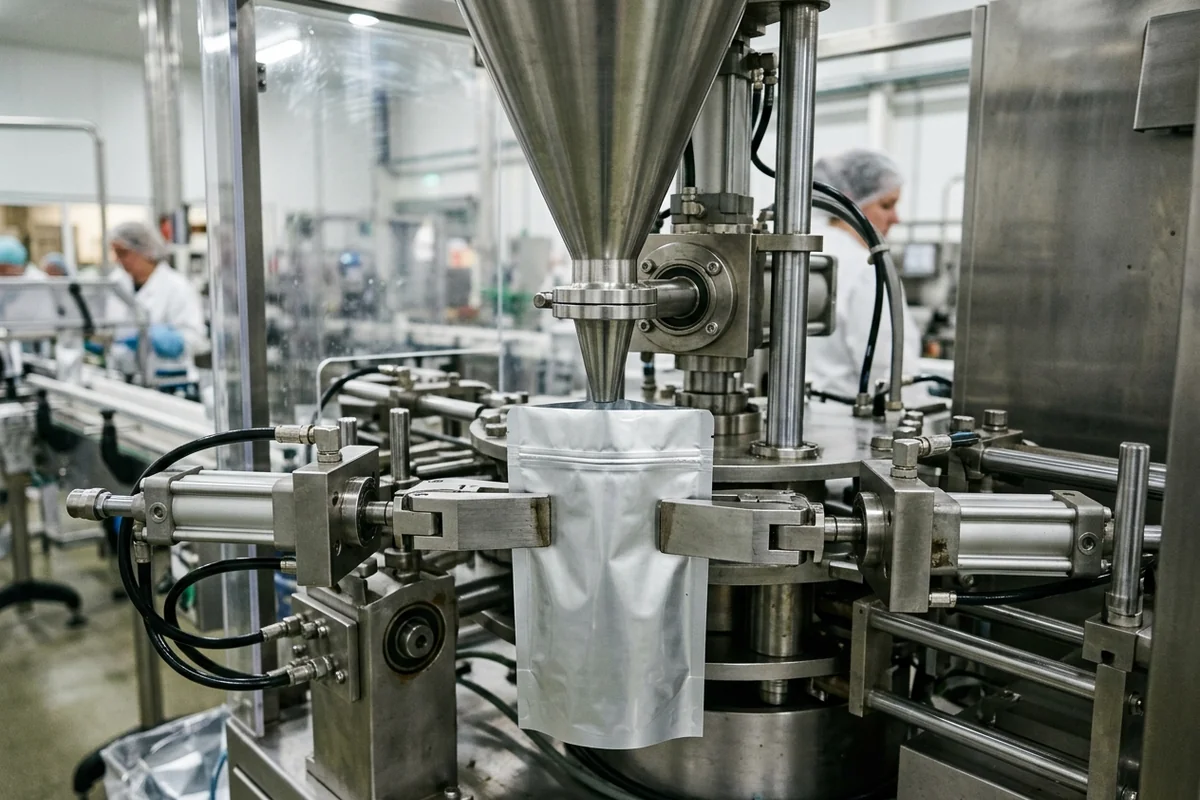
القاعدة الهندسية العملية 2 (عنق القمع الإلزامي المضاد للاستاتيكية من الفولاذ المقاوم للصدأ أسفل مسار السحاب): عند تعبئة المساحيق الجافة (مؤشر كار للانضغاطية USP <616> CI > 18%، مثل بروتين مصل اللبن، أو البن المحمص المطحون، أو التوابل، أو الماتشا، أو خلطات المكملات الغذائية) أو الحبيبات الدقيقة على وحدة تعبئة مكتبية نصف أوتوماتيكية في أكياس ذات سحاب يُغلق بالضغط ← حدد **عنق قمع تفريغ مؤرضاً مضاداً للاستاتيكية من SUS304 / SUS316L يمتد طرفه السفلي بمقدار 15–25 mm أسفل مسار السحاب الداخلي المصنوع من PE** قبل إطلاق الجرعة. فجزيئات المسحوق الناعمة المحتجزة داخل أضلاع السحاب الذكرية/الأنثوية المبثوقة من PE تمنع المستهلك من إعادة إغلاق العبوة وتلتصق كهروستاتيكياً بمنطقة اللحام الحراري العلوية بعرض 8–12 mm (FDA 21 CFR 177.1520 LLDPE / mLLDPE)، مما يقلل قوة تقشير اللحام ASTM F88 بنسبة 40%–70% وينشئ أكياساً مسربة أثناء النقل.
القاعدة الهندسية العملية 3 (استبدال ماكينات لحام السير المستمر ذات أحزمة PTFE بماكينات اللحام ذات القضيب المسطح الهوائي عالي الضغط): إذا تجاوزت السماكة الإجمالية لرقائق الكيس المحول 120–150 ميكرون (على سبيل المثال، 12 um PET / 7 um AL / 15 um NY / 100 um LLDPE أو رقائق Kraft / VMPET / CPP الثقيلة) أو تضمنت طيات جانبية مطوية (انتقالات درجات من طبقتين إلى 4 طبقات) وأوزان تعبئة أعلى من 500 g ← استبدل ماكينات لحام السير المستمر ذات أحزمة PTFE من فئة FR-900 / FRB-770 بماكينة لحام حراري ذات قضيب مسطح هوائي عالي الضغط (إطباق أسطوانة 0.5–0.7 MPa + مؤقت مكوث PID) على طاولات العمل نصف الأوتوماتيكية، أو ماكينة أكياس جاهزة دوارة ذات 8 محطات مزودة بمحطتي لحام حراري مزدوجتين (المحطة 6 + المحطة 7) وقضيب تبريد نشط (المحطة 8). تعتمد ماكينات لحام السير المستمر القياسية بقدرة 500–650 W على أحزمة ألياف زجاجية رقيقة متحركة من PTFE فوق كتل تسخين نحاسية محملة بنابض (0–12 m/min)؛ وعندما تدخل الأكياس السميكة ذات الطيات بسرعة 12–18 كيساً/دقيقة، يسحب وزن الكيس غير المدعوم القاعدة لأسفل بينما تقص الأحزمة الحافة العلوية، مما ينتج تجاعيد لحام قطرية، وهبوطاً في درجة حرارة كتلة التسخين بمقدار 15–25°C، وانفصال الالتصاق الساخن وفق ASTM F1921.
كيف تحسب الإنتاج الصافي للوردية، والفاقد المجاني بالتعبئة الزائدة وفق NIST Handbook 133، وأشهر استرداد تكلفة الأتمتة الدوارة؟
يتطلب اتخاذ قرار الانتقال من إعداد مكتبي نصف أوتوماتيكي بمشغلين اثنين إلى ماكينة أكياس جاهزة أوتوماتيكية بمشغل واحد ثلاثة حسابات هندسية صريحة: (1) الإنتاج الصافي المقبول للوردية (Q_net,shift) بعد احتساب تغيير الصنف والتنظيف ومرفوضات اللحام/الوزن؛ و(2) كتلة الفاقد المجاني الشهري للمنتج (Δ M_giveaway,mo) المحكومة بمعيار NIST Handbook 133 (فحص المحتوى الصافي للسلع المعبأة) ومعيار OIML R 61-1:2017 (أجهزة التعبئة الوزنية الأوتوماتيكية)؛ و(3) فترة استرداد رأس المال بالأشهر (T_payback,mo).
1. الإنتاج الصافي المقبول للوردية (Q_net,shift) وإنتاجية العمالة
إن وحدة التعبئة المكتبية المصنفة عند 15–20 تفريغة/دقيقة في اختبار الدورة الجافة لا تنتج أبداً 900–1,200 كيس مقبول/ساعة عندما يضطر المشغل إلى تحميل كل كيس يدوياً. احسب إنتاج الوردية الموثق Q_net,shift (أكياس مقبولة/وردية) من الوتيرة الإجمالية المستدامة P_gross (أكياس/دقيقة)، ومدة الوردية T_shift (min)، وزمن تغيير الصنف (SKU) والغسيل T_changeover (min)، والتوقفات الصغرى T_stops (min)، ونسبة مرفوضات اللحام/الوزن المجمعة r_reject:
Q_net,shift = P_gross × (T_shift - T_changeover - T_stops) × (1 - r_reject)
مثال تطبيقي (طاولة نصف أوتوماتيكية بمشغلين مقابل ماكينة دوارة ذات 8 محطات بمشغل واحد خلال وردية 480 دقيقة): تحقق طاولة نصف أوتوماتيكية بمشغلين (المشغل أ يعبئ بدواسة القدم على لولب مكتبي؛ والمشغل ب يمسح السحابات ويغذي ماكينة لحام السير FRB-770) وتيرة مستدامة P_gross = 14 pouches/min مع T_changeover + T_stops = 90 min وr_reject = 0.042 (4.2% تجاعيد لحام/إيقافات وزن)، مما ينتج Q_net,shift = 14 × (480 - 90) × (1 - 0.042) = 14 × 390 × 0.958 = 5,231 accepted pouches/shift (327 كيساً سليماً لكل ساعة عمل مشغل). أما ماكينة الأكياس الجاهزة الدوارة المفردة ذات 8 محطات التي يديرها مشغل واحد عند سرعة متحفظة P_gross = 38 pouches/min مع T_changeover + T_stops = 60 min وr_reject = 0.006 (0.6% مرفوضات) فتنتج Q_net,shift = 38 × (480 - 60) × (1 - 0.006) = 38 × 420 × 0.994 = 15,864 accepted pouches/shift (1,983 كيساً سليماً لكل ساعة عمل مشغل—أي قفزة بمقدار 6.06× في الإنتاج لكل ساعة عمل).
2. هامش أمان MAV للمحتوى الصافي وفق NIST Handbook 133 ووفورات الفاقد المجاني للتعبئة الزائدة وفق OIML R61
بموجب معيار NIST Handbook 133، يجب أن تستوفي أكياس التجزئة المعبأة مسبقاً والمباعة في الولايات المتحدة معيارين للمترولوجيا القانونية: (أ) يجب أن يساوي متوسط الوزن الصافي لدفعة العينة الوزن الصافي المعلن على الملصق (W_label) أو يتجاوزه، و(ب) لا يجوز أن ينقص وزن أي كيس فردي عن الحد الأقصى للتباين المسموح به (MAV) (على سبيل المثال، MAV = 9.0 g لكيس معلن بوزن 250 g بموجب الجدول 2-5 في NIST Handbook 133). عندما يغرف المشغلون يدوياً أو يشغلون وحدة تعبئة بدواسة قدم مفتوحة الحلقة ذات انحراف معياري واسع للتعبئة σ_semi (g)، يضطر مديرو الجودة إلى ضبط متوسط التعبئة المستهدف μ_target = W_label + k · σ_fill أعلى بكثير من وزن الملصق لمنع نقص الأوزان. إن الترقية إلى ميزان تجميعي متعدد الرؤوس أوتوماتيكي من الفئة Ref X(0.5) أو X(1) وفق OIML R 61-1:2017 أو لولب سيرفو مغلق الحلقة يقلص الانحراف المعياري إلى σ_auto، مما يوفر كتلة الفاقد المجاني الشهري للمنتج Δ M_giveaway,mo (g/month، وبالضرب في تكلفة وحدة المنتج c_prod,g لتقييم المواد المستردة):
Δ M_giveaway,mo = Q_mo × k · (σ_semi - σ_auto)
مثال تطبيقي (كيس قائم بسحاب سعة 250 g للقهوة المختصة / البروتين): تعبئة Q_mo = 80,000 pouches/month (4,000 كيس/وردية × 20 وردية)، حيث تُظهر وحدة التعبئة المكتبية نصف الأوتوماتيكية انحرافاً σ_semi = 2.6 g مقابل ميزان أوتوماتيكي/لولب سيرفو بانحراف σ_auto = 0.6 g عند معامل حماية أحادي الجانب بنسبة 99% (k = 2.33)، يقلل متوسط التعبئة الزائدة المطلوب بمقدار 2.33 × (2.6 - 0.6) = 4.66 g/pouch، مما يسترد Δ M_giveaway,mo = 80,000 × 4.66 = 372,800 g/month (372.8 kg/شهر، أو 4,473.6 kg/سنة من المنتج النهائي الذي كان يُهدر سابقاً مجاناً في الأكياس زائدة التعبئة).
3. خسائر العمالة والتعبئة الزائدة نصف الأوتوماتيكية مقابل معادلة استرداد تكلفة الأتمتة الدوارة (T_payback,mo)
احسب فترة استرداد رأس المال T_payback,mo (أشهر) عند الترقية من إعداد مكتبي نصف أوتوماتيكي إلى خط أكياس جاهزة أوتوماتيكي (الاستثمار الرأسمالي الإضافي C_capex,delta) من عدد مشغلي الطاولة المعاد توزيعهم N_op,saved، وأجر المشغل بالساعة المحمل بالكامل W_hr، وساعات الوردية الشهرية H_mo (hr/month)، ومجموع خفض الفاقد المجاني للتعبئة الزائدة وهدر الأكياس الشهري Δ C_giveaway+scrap,mo:
T_payback,mo = (C_capex,delta) / ((N_op,saved · W_hr · H_mo) + Δ C_giveaway+scrap,mo)
مثال تطبيقي (ترقية 3,200 كيس/وردية من طاولة بمشغلين إلى خط دوار ذي 8 محطات بمشغل واحد): إن استبدال مشغلي طاولة بدوام كامل بـ 0.75 مكافئ دوام كامل (FTE) لمتابعة مخزن الماكينة الدوارة والميزان يوفر N_op,saved = 1.25 FTE operators عبر H_mo = 160 hr/month (200 ساعة عمل مباشرة/شهر، أو 2,400 ساعة مشغل/سنة)، بينما يؤدي تقليص الانحراف المعياري للتعبئة وخفض مرفوضات اللحام بنسبة 3.6% عبر 64,000 كيس/شهر إلى منع إهدار 2,304 أكياس بسحاب/شهر (27,648 كيساً/سنة) بالإضافة إلى 298 kg/شهر من التعبئة الزائدة للمنتج. وعبر معدلات أجور التعبئة التعاقدية وأسعار الأكياس المحولة النموذجية في أمريكا الشمالية وأوروبا، تسترد هذه الوفورات المجتمعة في العمالة والمنتج وهدر الأكياس تكلفة الترقية إلى ماكينة دوارة ذات 8 محطات خلال 8–18 شهراً.
القاعدة الهندسية العملية 4 (عتبة تعادل حجم الوردية واسترداد تكلفة مشغلين اثنين): إذا تجاوز الطلب اليومي المستدام 2,500–4,000 كيس مقبول لكل وردية 8 ساعات (>= 1,500–3,000 كيس/يوم في الأكياس متعددة الخطوات ذات السحاب أو الفوهة التي تشغل >= 2 مشغلين مخصصين) ← فإن العبء المشترك لمشغلي طاولة بدوام كامل (320 ساعة عمل مباشرة/شهر)، والفاقد المجاني للتعبئة الزائدة وفق NIST Handbook 133، وهدر أكياس لحام السير المستمر بنسبة 3%–5% يتجاوز القسط الشهري لاستهلاك ماكينة أكياس جاهزة دوارة مفردة ذات 8 محطات (مقارنة صناعية)، مما يحقق استرداداً كاملاً لرأس المال في 8–18 شهراً مع مضاعفة سعة الوردية الواحدة ثلاث مرات.
كيف يُقارن دفتر التكلفة الإجمالية للملكية (TCO) لمدة 5 سنوات عبر أنظمة الأكياس اليدوية ونصف الأوتوماتيكية والخطية أحادية المحطة والدوارة ذات 8 محطات؟
إن تقييم معدات تعبئة الأكياس بناءً على سعر الأجهزة في السنة الصفرية وحده يخفي أكبر ثلاثة محركات لتكاليف التشغيل عبر أفق إنتاج يمتد لـ 5 سنوات (60 شهراً / 1,250 وردية): (1) ساعات عمل المشغلين التراكمية لكل 1,000 كيس مقبول، و(2) الأكياس المحولة مسبقاً ذات السحاب/الفوهة التالفة بسبب اللحامات العلوية الملوثة أو المتجعدة، و(3) الفاقد المجاني غير المسترد للتعبئة الزائدة للمنتج. وبمجرد اختيار مسارك التقني، استخدم دليل تكلفة ماكينة الأكياس الجاهزة ومقارنة عروض الأسعار لتوحيد ومقارنة عروض المورد أ والمورد ب بنداً ببند.
نمذج التكلفة الإجمالية للملكية لمدة 5 سنوات (TCO_5yr) عبر 60 شهر تشغيل من الاستثمار الأولي للمعدات المركبة C_capex، وعدد المشغلين النشطين N_op، والأجر بالساعة المحمل بالأعباء W_hr، وساعات التشغيل الشهرية H_mo، والفاقد المجاني الشهري للتعبئة الزائدة C_giveaway,mo، وهدر الأكياس المرفوضة + المنتج الشهري C_scrap,mo، والمرافق الشهرية بالإضافة إلى قطع التآكل الاحتياطية C_energy+maint,mo (كؤوس الشفط، وأشرطة PTFE، وعناصر التسخين، والهواء المضغوط):
TCO_5yr = C_capex + 60 × (N_op · W_hr · H_mo + C_giveaway,mo + C_scrap,mo + C_energy+maint,mo)
مثال تطبيقي (التوسع إلى 80,000 كيس بسحاب مقبول سعة 250 g شهرياً = 4,000 كيس/وردية على مدى 60 شهراً): يتطلب تحقيق 4,000 كيس مقبول/وردية على طاولة نصف أوتوماتيكية من الفئة 2 مشغلين اثنين بدوام كامل (320 ساعة مشغل/شهر، أو 19,200 ساعة مشغل على مدى 5 سنوات)، ويخسر 3.5%–5.0% من الأكياس المحولة مسبقاً بسبب مرفوضات لحام السير/السحاب (~3,200 كيس/شهر، أو 192,000 كيس على مدى 5 سنوات)، ويهدر مجاناً +4.7–7.0 g/كيس من المنتج الزائد (~460 kg/شهر، أو 27,600 kg على مدى 5 سنوات). أما تشغيل نفس الكمية البالغة 80,000 كيس/شهر على خلية أكياس جاهزة دوارة ذات 8 محطات من الفئة 4 بسرعة 38 bpm فيتطلب فقط 70 ساعة مشغل/شهر (4,200 ساعة مشغل على مدى 5 سنوات—مما يوفر 15,000 ساعة عمل مباشرة)، ويخفض مرفوضات اللحام إلى 0.6% (480 كيساً/شهر، موفراً 163,200 كيس محول مسبقاً على مدى 5 سنوات)، ويقلص متوسط هامش التعبئة الزائدة إلى +0.9–1.9 g/كيس (موفراً ~20,000 kg من المنتج النهائي على مدى 5 سنوات).
| المحرك المادي للتكلفة الإجمالية للملكية لمدة 5 سنوات | الفئة 1: غرف يدوي + ميزان + لحام نبضي (3–4 مشغلين) | الفئة 2: وحدة تعبئة مكتبية نصف أوتوماتيكية + لحام سير FR-900 / FRB-770 (مشغلان) | الفئة 3: ماكينة أكياس جاهزة خطية أحادية المحطة (12–20 ppm، مشغل واحد) | الفئة 4: خلية أكياس جاهزة دوارة صناعية ذات 8 محطات (بافتراض 30–60 ppm) | نمط الفشل السائد للتكلفة والوقاية الميكانيكية |
|---|---|---|---|---|---|
| 1. ساعات العمل المباشرة ومتطلبات التوظيف لمدة 5 سنوات | ~530 ساعة مشغل/شهر (3.3 FTE = 31,800 ساعة مشغل خلال 5 سنوات) | 320 ساعة مشغل/شهر (2.0 FTE = 19,200 ساعة مشغل خلال 5 سنوات) | 115 ساعة مشغل/شهر (0.72 FTE = 6,900 ساعة مشغل خلال 5 سنوات) | 70 ساعة مشغل/شهر (0.44 FTE = 4,200 ساعة مشغل خلال 5 سنوات) | نمط الفشل: إضافة مشغل طاولة يدوي ثانٍ وثالث لتلبية طلبات التجزئة يثبت رواتب متكررة دائمة. الوقاية: أتمتة التقاط الكيس وفتح السحاب واللحام على برج ذي 8 محطات بحيث يشرف مشغل واحد على إعادة تزويد المخزن والتعبئة اللاحقة في الكراتين. |
| 2. هدر الأكياس في مسار السحاب واللحام العلوي (مرفوضات ASTM F88 / F1921) | معدل رفض 4.5%–6.5% (~4,400 كيس/شهر = 264,000 كيس خلال 5 سنوات) | معدل رفض 3.5%–5.0% (~3,200 كيس/شهر = 192,000 كيس خلال 5 سنوات) | معدل رفض 1.5%–2.5% (~1,600 كيس/شهر = 96,000 كيس خلال 5 سنوات) | معدل رفض 0.4%–0.8% (~480 كيساً/شهر = 28,800 كيس خلال 5 سنوات) | نمط الفشل: تجاعيد القص في لحام السير على الرقائق >120 um وتلقي الأكياس غير المفتوحة لتفريغ المنتج. الوقاية: أقفال المستشعر الضوئي 'لا فتح / لا تعبئة' في المحطة 3 + لحام قضيب مسطح على مرحلتين (المحطتان 6 و7) + قضيب تبريد مبرد بالماء (المحطة 8). |
| 3. كتلة الفاقد المجاني للتعبئة الزائدة وفق NIST Handbook 133 / OIML R61 | sigma = 3.0–4.5 g (+7.0–10.5 g متوسط هامش = ~700 kg/شهر؛ 42,000 kg / 5 سنوات) | sigma = 2.0–3.0 g (+4.7–7.0 g متوسط هامش = ~460 kg/شهر؛ 27,600 kg / 5 سنوات) | sigma = 0.8–1.5 g (+1.9–3.5 g متوسط هامش = ~216 kg/شهر؛ 12,960 kg / 5 سنوات) | sigma = 0.4–0.8 g (+0.9–1.9 g متوسط هامش = ~112 kg/شهر؛ 6,720 kg / 5 سنوات) | نمط الفشل: الجرعات الحجمية مفتوحة الحلقة أو اليدوية تفرض تعبئة زائدة متعمدة بنسبة +2% إلى +4% لتجنب انتهاكات MAV في NIST Handbook 133. الوقاية: مزامنة ميزان تجميعي متعدد الرؤوس OIML R61، أو لولب سيرفو مغلق الحلقة، أو مكبس سيرفو مع تغذية راجعة من ميزان فحص. |
| 4. زمن توقف تغيير الأصناف المتعددة (SKU) وعمالة التنظيف | 10–15 دقيقة مسح الطاولة لكل صنف؛ صفر قطع تغيير ميكانيكية | 20–35 دقيقة فك اللولب/القادوس + إعادة ضبط ارتفاع لحام السير | 15–25 دقيقة ضبط قضيب التوجيه الخطي والفك الفردي | 10–20 دقيقة مع ضبط عرض الملاقط الآلي عبر PLC (30–45 دقيقة بالذراع اليدوي) | نمط الفشل: التبديل اليومي المتكرر لعرض الأكياس (3–5 أصناف/وردية) يستهلك 45 دقيقة لكل تغيير في الأبراج ذات الذراع اليدوي. الوقاية: تحديد ضبط عرض الملاقط الآلي بلمسة واحدة عبر PLC وأجزاء ملامسة للمنتج سريعة الفك بدون أدوات (/services/spare-parts). |
| 5. المرافق وقطع التآكل الاحتياطية والامتثال لسلامة ISO 12100 | كهرباء 0.3 kW؛ سلك نيكروم وشريط PTFE؛ قضيب ساخن مكشوف | كهرباء 1.2–1.8 kW؛ أحزمة ألياف زجاجية PTFE وسيور قيادة؛ نقطة قرص مكشوفة | 2.0–3.0 kW + هواء 400 NL/min؛ كؤوس سيليكون وشريط فك؛ محمية | 3.5 kW + هواء جاف 500 NL/min؛ كؤوس تفريغ وسخانات خرطوشة وPTFE؛ مقصورة متداخلة القفل ISO 12100 | نمط الفشل: توقفات خط غير مخططة لمدة يومين عند تمزق كؤوس الشفط السيليكونية أو تعطل المزدوجات الحرارية للسخانات دون توفر قطع غيار. الوقاية: تخزين طقم تآكل لمدة 12 شهراً (كؤوس شفط منفاخية، قماش زجاجي PTFE، قضبان تسخين، مرحلات حالة صلبة) يُطلب مع الماكينة. |
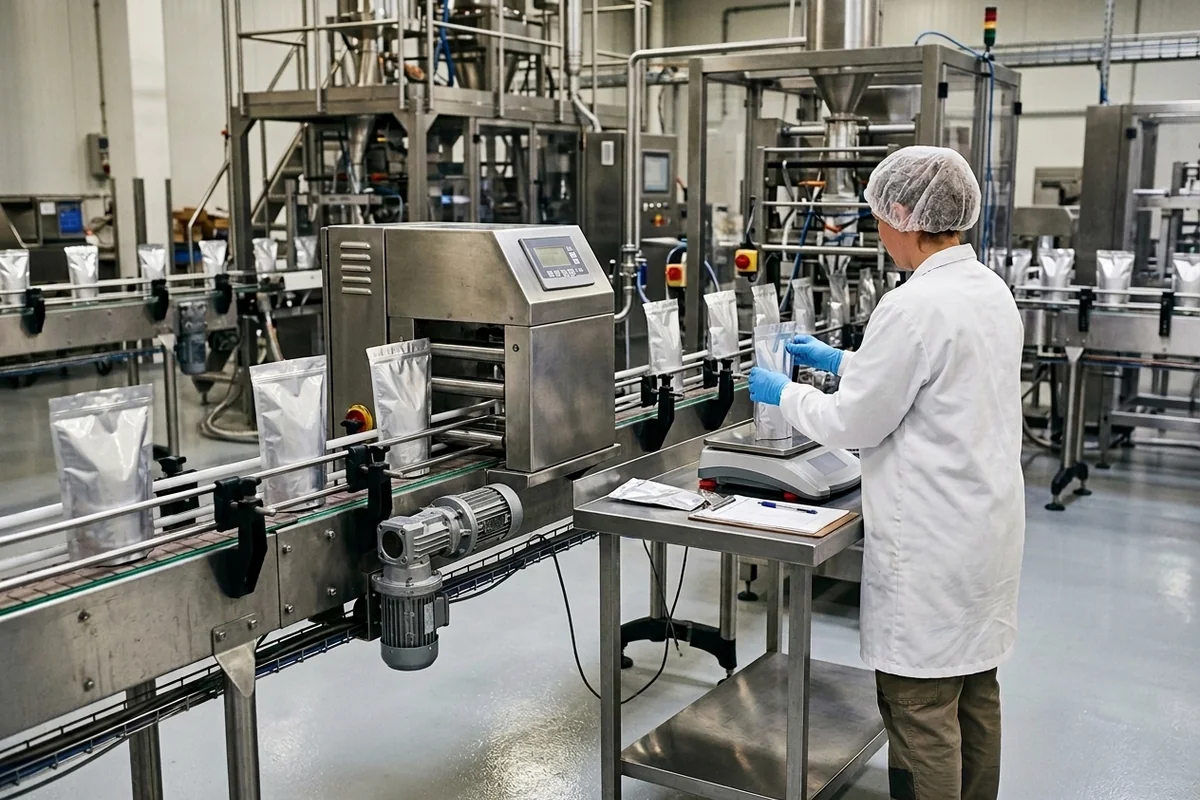
متى لا تنطبق ماكينة الأكياس الجاهزة الأوتوماتيكية (ومتى تختار الساشيه المغذى بالرول أو VFFS أو الجرعات المرحلية)؟
ليست ماكينة الأكياس الجاهزة الأوتوماتيكية هي الحل الشامل لكل عنق زجاجة في التعبئة اليدوية. فقبل طلب عرض سعر لماكينة التقاط وتعبئة ولحام دوارة أو ماكينة قضيب فوهة، تحقق مما إذا كان شكل العبوة أو استقرار الدفعة أو اقتصاديات تكلفة الوحدة تشير إلى أحد المسارات الهندسية الأربعة البديلة:
- 1. لا يزال مورد الأكياس أو الأبعاد أو بنية الرقائق قيد التغيير (<1,000 كيس/يوم عبر نماذج أولية غير مستقرة): يتم تشغيل أذرع الالتقاط من المخزن الأوتوماتيكية، ومخالب فتح السحاب، والملاقط الغائرة حول مخطط هندسي محدد من المورد وصلابة فيلم معينة. إذا كنت لا تزال تختبر ما إذا كان المستهلكون يفضلون كيساً قائماً بعرض 110 mm مقابل 160 mm أو تغير سماكة الرقائق كل شهر عند مستوى <500–1,000 كيس/يوم، فاحتفظ بوحدة تعبئة مكتبية نصف أوتوماتيكية + ماكينة لحام ذات قضيب مسطح هوائي حتى يتم تثبيت مخطط كيس الإنتاج النهائي.
- 2. تحتاج فقط إلى القضاء على اختناقات الغرف اليدوي والوزن على الميزان أولاً (ترقية الجرعات المرحلية): إذا كان حجمك اليومي 800–2,000 كيس/يوم عبر أكياس كبيرة أو غير منتظمة حيث يمثل الغرف اليدوي عنق الزجاجة الأساسي، فيمكنك التدرج في الأتمتة عن طريق نشر محطة تعبئة صناعية باللولب أو الميزان متعدد الرؤوس أو المكبس أولاً وإضافة تداول الأكياس الأوتوماتيكي بمجرد تجاوز الحجم 2,500–4,000 كيس/وردية.
- 3. تعبئ جرعات أحادية مسطحة صغيرة ثلاثية أو رباعية اللحام (1–100 mL أو 1–50 g) بدون طية قاعدة قائمة أو سحاب قابل لإعادة الإغلاق: إن شراء أكياس مسطحة صغيرة محولة مسبقاً وتغذيتها واحداً تلو الآخر بسرعة 30–50 ppm يكلف 2.5× إلى 4× أكثر لكل عبوة في مواد التغليف مقارنةً بتشكيل العبوات مباشرة من رول الفيلم. وجّه المساحيق والسوائل والصلصات والحبيبات ذات الجرعة الأحادية المسطحة إلى ماكينات تعبئة الساشيه متعددة المسارات الأوتوماتيكية (LV-400/680/980 F, Y, K وLV-500/700/980 SF, SY, SK عبر 2–16 مساراً بسرعة 20–40 قطعة/دقيقة، والتي تمت مراجعتها في دليل شراء ماكينات تعبئة الساشيه) أو ماكينات الستيك باك الأنبوبية.
- 4. تشغل أحجاماً كبيرة (>50–80 كيساً/دقيقة) من أكياس الوسادة أو الأكياس المطوية الجانب بدون سحاب عبر 1–2 عرض ثابت للكيس: عندما تهيمن تكلفة وحدة الكيس المحول مسبقاً على التكلفة الإجمالية للملكية (TCO) لمدة 5 سنوات ولا تتطلب عبوتك شكلاً خاصاً أو فوهة زاوية، قارن ماكينات التشكيل والتعبئة واللحام الرأسية (VFFS) المغذاة بالرول (LV-420 / LV-520) أو ماكينات التغليف الانسيابي الأفقي (Flow wrapping) جنباً إلى جنب مع أتمتة الأكياس الجاهزة.
- 5. تحتاج إلى أتمتة ثانوية لاحقة للصناديق أو الكرتنة: بمجرد أن يرفع البرج الدوار ذو 8 محطات الإنتاج من 14 ppm إلى 40–60 ppm، تصبح الكرتنة اليدوية عند سير الخروج فوراً هي عنق الزجاجة الجديد؛ خطط لوزن الفحص المتزامن وماكينات الكرتنة الأوتوماتيكية كجزء من مخطط الخط.
سجل خط أساس التعبئة اليدوية القابل للنسخ وورقة عمل التحقق من اختبار القبول في المصنع (FAT)
انسخ جدول التدقيق الهندسي هذا إلى جدول بيانات مشروعك وسجّل وردية كاملة واحدة لكل منتج وصنف كيس (SKU) قبل طلب عروض أسعار الماكينات الأوتوماتيكية. إن إقران خط أساس التعبئة اليدوية المقيس بأهداف صريحة لاختبار القبول في المصنع (FAT) وفق ASTM / OIML يضمن أن يسعّر كل مورد تجهيزات المحطات الدقيقة المطلوبة للتفوق على تكلفتك الحالية لكل كيس سليم.
| معلمة التدقيق | سجل ورديتك اليدوي / نصف الأوتوماتيكي الحالي | مواصفات FAT المستهدفة لماكينة الأكياس الجاهزة الأوتوماتيكية | نمط فشل الانتقال السائد وطريقة التحقق |
|---|---|---|---|
| 1. ريولوجيا المنتج وآلية الجرعات | المنتج: ________ | الكثافة الظاهرية (g/cm3) / مؤشر USP <616> CI (%) أو اللزوجة (cP عند °C): ________ | نظام الجرعات المطابق: [ ] ميزان متعدد الرؤوس OIML R61 [ ] لولب سيرفو + غطاء غبار [ ] مكبس سيرفو + فوهة مانعة للتقطير [ ] مضخة مقياس تدفق | نمط الفشل: تسعير وحدة تعبئة حجمية لمسحوق متماسك (CI > 18%) أو صلصة خيطية. التحقق: إجراء تجربة جرعات لـ 50 كيساً متتالياً على المنتج الفعلي أثناء اختبار العينات قبل الطلب (/services/sample-testing). |
| 2. شكل الكيس والأبعاد وسماكة الرقائق | العرض × الطول × الطية السفلية (mm): ________ | الإغلاق: [ ] عادي [ ] سحاب PTC [ ] فوهة علوية [ ] فوهة زاوية | السماكة (um): ________ | المسار: [ ] LV-210 التقاط وتعبئة ولحام (90–210 × 110–330 mm) [ ] دوارة عريضة (180–300 mm) [ ] أكياس جاهزة لمعجون الشيشة [ ] LV-160 فوهة (2 kg–5 L) | نمط الفشل: تقوس دفعة المورد أو قطاع السحاب (1.2–2.5 mm) يسبب انحشار الملاقط المسطحة القياسية. التحقق: شحن 300–500 كيس من مورد الإنتاج بكل مقاس SKU لفحوصات المخزن ومخلب السحاب وخلوص الملاقط في اختبار FAT. |
| 3. الإنتاج الإجمالي مقابل الصافي المقبول للوردية (Q_net,shift) | الأكياس المكتملة: ________ | الأكياس السليمة المقبولة: ________ | دقائق الوردية المنقضية: ________ | دقائق التوقف/التنظيف: ________ | الإنتاج الصافي المطلوب Q_net: >= ________ كيس سليم/دقيقة (>= ________ كيس سليم لكل وردية 8 ساعات) خلال تشغيل FAT مستمر لمدة 60 دقيقة | نمط الفشل: يسعّر المورد سرعة الماكينة الفارغة في الدورة الجافة (مثل 60 bpm) والتي تهبط إلى 22 bpm مع ترسيب التعبئة الثقيلة. التحقق: تعريف سرعة FAT تعاقدياً بأنها الأكياس المعبأة والملحومة المقبولة/دقيقة عند الوزن المستهدف. |
| 4. دقة التعبئة الوزنية (NIST Handbook 133 / OIML R61) | التعبئة المستهدفة W_label (g/mL): ________ | متوسط التعبئة الحالي mu_semi: ________ | الانحراف المعياري الحالي sigma_semi (g): ________ | الانحراف المعياري للتعبئة في FAT sigma_auto: <= ________ g | متوسط الدفعة >= W_label مع 0 عبوات تتجاوز حد MAV في NIST Handbook 133 | نمط الفشل: تباين التعبئة الديناميكي العالي عند سرعة 40+ bpm يؤدي إلى تآكل وفورات الفاقد المجاني. التحقق: وزن 100 كيس متتالٍ على ميزان فحص معاير أثناء FAT وحساب المتوسط والانحراف المعياري. |
| 5. تقشير اللحام والالتصاق الساخن وسلامة التسريب (معايير ASTM) | الأكياس المرفوضة/المحجوزة: ________ (___%) | العيب الأساسي: [ ] غبار السحاب [ ] تجعد لحام السير [ ] تسريب زاوية الطية [ ] عزم الغطاء | تقشير ASTM F88: >= ________ N/15 mm | تسريب تفريغ ASTM D3078 (-40 kPa، 30 s): 0 تيارات فقاعات | عزم غطاء ASTM D3198: ________ N·m | نمط الفشل: اللحامات المسطحة ظاهرياً تنفصل عند درجات الطيات ذات 4 طبقات أو أطراف السحاب المسحوقة أثناء النقل. التحقق: اختبار تقشير إتلافي ASTM F88 + انفجار ASTM F1140 / تفريغ مغمور ASTM D3078 عبر انتقالات السحاب والطيات في اختبار FAT. |
| 6. طاقم العمالة وزمن تغيير الصنف ومرافق الموقع | المشغلون على الخط: ________ | إجمالي دقائق الأفراد: ________ | دقائق تغيير الصنف SKU: ________ | كهرباء وهواء المصنع: ________ | الحد الأقصى للمشغلين: 1 | تغيير عرض SKU: <= 15–30 دقيقة | الكهرباء: ___V ___Hz 3Ph (3.0–3.5 kW) | الهواء الجاف: 0.5–0.65 MPa (___ NL/min) | نمط الفشل: عدم تطابق الجهد (208V/480V الأمريكي مقابل مرجع الكتالوج 220V/380V) أو نقص الهواء المضغوط يخفض ضغط إطباق الفكوك. التحقق: تثبيت المخطط الكهربائي واستهلاك الهواء (NL/min) وحماية ISO 12100 قبل التصنيع. |
الأسئلة الشائعة حول ماكينات تعبئة الأكياس اليدوية ونصف الأوتوماتيكية والأوتوماتيكية
ما هو سقف الإنتاج الواقعي لماكينة تعبئة الأكياس اليدوية أو نصف الأوتوماتيكية؟
يبلغ الغرف اليدوي البحت مع ميزان فحص ثابت وماكينة لحام نبضي مكتبية ذروته عند 5–8 أكياس/دقيقة لكل مشغل (200–450 كيساً/يوم). ويرفع إقران لولب مكتبي أو مكبس أو ميزان اهتزازي يعمل بدواسة قدم بماكينة لحام سير مستمر (فئة FR-900 / FRB-770) السرعة الإجمالية إلى 10–18 كيساً/دقيقة، مع سقف مستدام لتقديم الأكياس لمشغل واحد يبلغ 12–16 كيساً/دقيقة قبل أن يدفع إجهاد المعصم وتلوث منطقة السحاب بالمنتج معدلات رفض اللحام إلى ما فوق 3%–5%.
عند أي حجم يومي للأكياس تسترد ماكينة الأكياس الجاهزة الدوارة ذات 8 محطات تكلفتها؟
تحدث نقطة تعادل استرداد تكاليف العمالة والفاقد المجاني عادةً عند 2,500–4,000 كيس مقبول لكل وردية 8 ساعات (أو 1,500–3,000 كيس/يوم في الأكياس متعددة الخطوات ذات السحاب أو الفوهة التي تتطلب مشغلي طاولة اثنين أو أكثر). وفوق هذا الحجم، فإن توفير 1.25–2.0 مكافئ دوام كامل (FTE) للمشغلين (200–320 ساعة عمل مباشرة/شهر)، وخفض الفاقد المجاني للتعبئة الزائدة وفق NIST Handbook 133 عبر جرعات OIML R61، وتقليل هدر الأكياس من 4% إلى <0.8% يسترد عادةً الاستثمار الإضافي في المعدات الدوارة خلال 8–18 شهراً.
لماذا تتجعد ماكينات لحام السير المستمر أو تسرب في الأكياس القائمة السميكة ذات السحاب؟
تقرص ماكينات لحام السير المستمر المكتبية ذات أحزمة PTFE (فئة FR-900 / FRB-770، بقدرة 500–650 W) الحافة العلوية المتحركة فقط بين أحزمة ألياف زجاجية رقيقة دون دعم قاعدة الكيس المعبأ أو تطبيق قوة إطباق ثابتة عالية. وفي الرقائق الحاجزة التي تزيد سماكتها عن 120–150 ميكرون أو الأكياس ذات درجات الطيات الجانبية من طبقتين إلى 4 طبقات، ينشئ قص الحزام وهبوط درجة حرارة كتلة التسخين تجاعيد قطرية وانفصال الالتصاق الساخن وفق ASTM F1921. استخدم ماكينة لحام ذات قضيب مسطح هوائي عالي الضغط على الطاولات نصف الأوتوماتيكية أو لحاماً حرارياً دواراً على مرحلتين + قضيب تبريد مبرد.
كيف أمنع المسحوق من تلويث مسار السحاب أثناء تعبئة الأكياس نصف الأوتوماتيكية أو الأوتوماتيكية؟
في وحدات تعبئة المساحيق المكتبية نصف الأوتوماتيكية، ركّب فوهة قمع مؤرضة مضادة للاستاتيكية من SUS304/316L يمتد طرفها السفلي بمقدار 15–25 mm أسفل أضلاع السحاب الداخلي المصنوع من PE بحيث يتجاوز المسحوق أخدود السحاب ومنطقة اللحام الحراري العلوية. وفي عروض أسعار ماكينات الالتقاط والتعبئة واللحام الأوتوماتيكية، حدد الفتح الميكانيكي للسحاب وقمع الجرعات وشفط الغبار الموضعي مع تسلسل محطاتها. تأكد من عدد المحطات الفعلي وتخطيطها لإعداد LINEVO المختار.
هل تورد LINEVO ماكينات تعبئة أكياس يدوية أو مكتبية؟
لا. تصنع LINEVO ماكينات تعبئة ولحام الأكياس الجاهزة الأوتوماتيكية الصناعية (بما في ذلك منصة الالتقاط والتعبئة واللحام LV-210، وماكينة الشيشة للأكياس الجاهزة، وإعداد الصلصة المتوافق مع CIP، وماكينة التعبئة/التغطية عبر الفوهة LV-160)، ومحطات الجرعات الأوتوماتيكية الفردية للترقيات المرحلية، وأنظمة الساشيه متعدد المسارات وVFFS المغذاة بالرول. أرسل جدول تدقيق التعبئة اليدوية المكتمل وعينات أكياس الإنتاج لتقييم محطة أوتوماتيكية أو خط متكامل.
متى يجب أن أتحول من الأكياس الجاهزة إلى ماكينة ساشيه مغذاة بالرول أو ماكينة VFFS بدلاً من ذلك؟
إذا كنت تعبئ جرعات أحادية مسطحة صغيرة ثلاثية أو رباعية اللحام (1–100 mL أو 1–50 g) لا تتطلب طية قاعدة قائمة أو سحاباً يغلق بالضغط أو فوهة ملحومة، فإن تشكيل العبوات من رول الرقائق على ماكينة ساشيه متعددة المسارات (سلسلة LV-400/680/980 أو LV-500/700/980، من 2 إلى 16 مساراً) أو ماكينة VFFS أحادية المسار يخفض تكلفة مواد التغليف للوحدة بنسبة 50%–75% مقارنة بشراء الأكياس المحولة مسبقاً.
ما الذي يجب إرساله، وماذا يحدث بعد ذلك
استخدم جدول ما يجب إرساله إلينا أدناه لتقديم ريولوجيا المنتج والجرعة المستهدفة، ومخطط كيس الإنتاج موضح الأبعاد (العرض × الطول × الطية بالمليمتر mm، وسماكة الرقائق بالميكرون، وتفاصيل السحاب أو الفوهة)، والإنتاج الصافي المقبول المطلوب للوردية (Q_net,shift)، وسجل خط أساس التعبئة اليدوية المكتمل، وحدود مرافق المصنع عبر واتساب أو عبر قائمة فحص موجز المشروع. حدد أي بند غير محسوم كـ 'مفتوح'. يراجع فريقنا الهندسي عنق الزجاجة الحالي في التعبئة اليدوية لديك للتوصية بالمسار الأوتوماتيكي المطابق (الالتقاط والتعبئة واللحام LV-210، أو ماكينة الشيشة للأكياس الجاهزة، أو التعبئة/التغطية عبر الفوهة LV-160، أو محطة جرعات مرحلية، أو بديل الساشيه/VFFS المغذى بالرول) وتأكيد ما إذا كان يُوصى بإجراء تقييم للعينات قبل الطلب وقبل تقديم عرض السعر.
المصادر
نحن نصمم ونبني ماكينات الأكياس الجاهزة لدينا في فوشان حول البنيات وحدود التوريد المفصلة في صفحة عائلة ماكينات تعبئة الأكياس الجاهزة، بما في ذلك إعداد الوزن والتعبئة LV-210 (عرض الكيس 90–210 mm، الطول 110–330 mm، السرعة 20–70 كيساً/دقيقة، القدرة 3.5 kW)، وإعداد حلوى الجيلي في أكياس بسحاب، وإعداد الفواكه في أكياس قائمة بسحاب، وإعداد أكياس الأغذية مع إدخال المجفف، وإعداد أكياس العصير والمشروبات، وإعداد أكياس الحليب القائمة بذاتها، وإعداد الصلصة في أكياس جاهزة المتوافق مع الغسيل المكاني CIP (SUS304/316، جرعات مكبس سيرفو مع فوهة مانعة للتقطير)، وماكينة الشيشة للأكياس الجاهزة (100–500 g، 10–20 كيساً/دقيقة)، وماكينة تعبئة أكياس الفوهة لسوائل الغسيل 2 kg–5 L طراز LV-160 وماكينة تعبئة أكياس الفوهة للمشروبات طراز LV-160 (10–15 كيساً/دقيقة، 3.0 kW)، إلى جانب ماكينات التعبئة، وماكينات تعبئة الساشيه، وماكينات VFFS، وماكينات الكرتنة، وخدمات اختبار العينات. نحن نؤكد السرعة الدقيقة للمشروع، وسماحيات الجرعات، وأجزاء التغيير، وفحوصات اختبار القبول في المصنع (FAT) على أكياس الإنتاج الخاصة بك في عرض السعر المكتوب.
تشمل خطوط الأساس الهندسية الخارجية نصف الأوتوماتيكية والخطية والدوارة والمعايير الدولية المشار إليها في هذا الدليل: مواصفات ماكينة لحام السير المستمر المكتبية (فئة FR-900 / FRB-770: قدرة 500–650 W، كتلة تسخين PID بدرجة حرارة 0–300°C، عرض لحام 6–12 mm، سرعة سير PTFE 0–12 m/min، حمل ناقل <=1–3 kg)؛ والموزعات المكتبية نصف الأوتوماتيكية بخلايا الحمل/اللولب (1–50 g / 50–1,000 g، دورة اسمية 10–15 كيساً/دقيقة)؛ وماكينات تعبئة الأكياس الجاهزة الخطية المدمجة أحادية المحطة (فئة ZS-AFS04W / TRC-300 / 4SC-235، 12–25 كيساً/دقيقة)؛ والأبراج الدوارة للأكياس الجاهزة ذات 8 محطات (Rezpack RZ8-240E / RZ8-300E / RZ8-400E، وViking Masek 8S-235 / 8S-285، وPACRAFT TT-8D-N عبر عروض 80–240 mm و180–300 mm بسرعة 25–60+ كيساً/دقيقة)؛ ومعيار NIST Handbook 133 (فحص المحتوى الصافي للسلع المعبأة — التباين الأقصى المسموح به MAV)؛ ومعيار OIML R 61-1:2017 (أجهزة التعبئة الوزنية الأوتوماتيكية)؛ ومعيار USP <616> / <1174> (الكثافة الظاهرية/المطروقة للمساحيق ومؤشر كار للانضغاطية)؛ ومعيار ASTM F88 / F88M (قوة تقشير لحام الحواجز المرنة)؛ ومعيار ASTM F1921 / F1921M (قوة الالتصاق الساخن للبوليمرات المتلدنة حرارياً)؛ ومعيار ASTM F1140 / F2054 وASTM D3078 (انفجار/زحف الضغط الداخلي للكيس الكامل واختبار تسريب انبعاث الفقاعات بالتفريغ)؛ ومعيار ASTM D3198 (عزم تركيب وإزالة غطاء الفوهة)؛ ومعيار ISO 12100 وEN 415-3:2021 (سلامة الآلات وحماية ماكينات التشكيل والتعبئة واللحام)؛ ومعيار FDA 21 CFR 177.1520 (بوليمرات اللحام الأوليفينية الملامسة للأغذية).
ما الذي ترسله إلينا
أرسل ما لديك، وحدّد ما لم تحسمه بعد. ناقش تطبيقك مع LINEVO.
| البند | لماذا نحتاجه | مثال |
|---|---|---|
| ريولوجيا المنتج (مؤشر كار USP <616> أو اللزوجة) والتعبئة المستهدفة | يحدد اختيار الميزان متعدد الرؤوس OIML R61، أو لولب السيرفو المغلق مع قمع مضاد للاستاتيكية يتجاوز السحاب، أو مكبس السيرفو مع فوهة مانعة للتقطير | الكثافة الظاهرية/المطروقة للمسحوق (g/cm3) ونسبة الدقائق %، أو حجم الحبيبات، أو لزوجة السائل (cP عند °C) والجزيئات العالقة؛ الوزن/الحجم المستهدف (g أو mL) وسماحية NIST Handbook 133 |
| الإنتاج الصافي المقبول المطلوب للوردية (Q_net,shift) والجدول الزمني | يحدد ما إذا كان حجمك يناسب محطة جرعات مرحلية، أو ماكينة تعبئة خطية أحادية المحطة بسرعة 12–20 ppm، أو برجاً دواراً ذا 8 محطات بسرعة 30–60 ppm | الأكياس السليمة المقبولة لكل وردية 8 ساعات (مثل 4,000 أو 12,000 كيس/وردية)، وصافي دقائق التشغيل، وعدد الورديات في الأسبوع |
| عينات أكياس مورد الإنتاج والمخطط الهندسي وسماكة الرقائق | يثبت مدى فكوك الملاقط (90–210 mm في LV-210 مقابل برج عريض 180–300 mm)، ومخلب السحاب الميكانيكي في المحطة 3، وقضيب الفوهة (LV-160)، واللحام الحراري على مرحلتين | مخطط CAD موضح الأبعاد (العرض × الطول × الطية السفلية بالمليمتر)، وبنية الرقائق والسماكة بالميكرون (مثل PET/AL/LLDPE 130 um)، و300–500 كيس إنتاج للتجربة |
| خط أساس التعبئة اليدوية المكتمل وسجل المرفوضات | يحدد الخطوة المحددة للسرعة (فتح السحاب يدوياً، أو تباين الجرعات sigma_semi، أو تجعد لحام السير) ويحسب أشهر الاسترداد (T_payback,mo) | ورقة عمل تدقيق الوردية المكتملة أعلاه: عدد المشغلين، والانحراف المعياري لوزن الفحص، وصور مرفوضات غبار السحاب أو اللحام العلوي |
| مرافق المصنع والمساحة الأرضية والربط مع الخطوط اللاحقة | يطابق الإمداد الكهربائي (208V/220V/380V/480V 50/60 Hz، بقدرة 3.0–3.5 kW)، والهواء المضغوط الجاف (0.5–0.65 MPa، بمعدل 400–600 NL/min)، وروابط ميزان الفحص/الكرتنة اللاحقة | رسم تخطيطي للمساحة المتاحة (الطول × العرض × الارتفاع)، والجهد/الطور المقيس في المصنع، وإمداد الهواء الجاف (NL/min)، والتفريغ المستقل مقابل الكرتنة الأوتوماتيكية |