
في هذه الصفحة
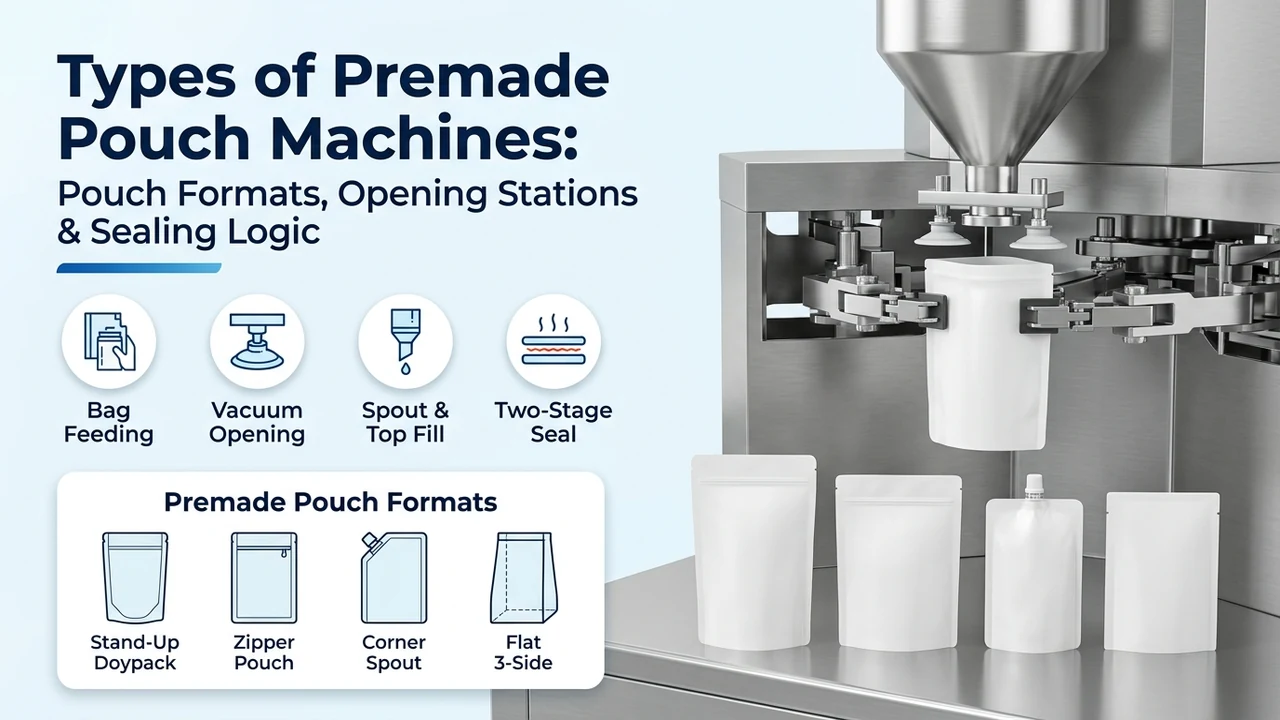
إن طلب ماكينة تعبئة أكياس جاهزة قبل تثبيت أبعاد الكيس المُصنَّع، ونظام الإغلاق، ونطاق عروض الأصناف (SKU) يؤدي إلى إخفاقات متكررة في فتح الأكياس، وسحق مسارات السحاب (Zipper)، وتسريبات في الطيّات الجانبية غير الملحومة. طابق تنسيق كيس الدوي باك القائم، أو المزود بسحاب، أو ذي الطيّات، أو ذي القاعدة المسطحة، أو المزود بفوهة مع بنية البرج الدوار للتلقيم والتعبئة واللحام (Pick-Fill-Seal) أو نظام التعبئة عبر سكة الفوهة، وخطوة الملاقط، وبروتوكول اختبارات القبول في المصنع (FAT) قبل اعتماد نطاق عرض السعر.
تستخدم ماكينات تعبئة الأكياس الجاهزة ترتيبات مختلفة للأكياس مفتوحة الفوهة العلوية، والأكياس المزودة بسحاب، والأكياس المزودة بفوهة صب. قارن متطلبات مناولة الأكياس، والجرعات، والإغلاق، وتغيير المقاسات مع منتجك والعبوة النهائية قبل اختيار التكوين الدوار أو الخطي أو نظام التعبئة عبر الفوهة.
| المدخل الهندسي | الخط المرجعي القياسي أو بيانات المشتري | لماذا يحكم بنية الماكينة وأدوات المحطات |
|---|---|---|
| الإغلاق الرئيسي ومسار دخول التعبئة | فوهة علوية مفتوحة (تُلحم حرارياً بعد التعبئة) مقابل عنق فوهة علوي/مركزي ملحوم مسبقاً (قطر داخلي 8–22 mm) مع غطاء ملولب | يفصل بين الأبراج الدوارة ذات اللحام العلوي (LV-210 وماكينة الأكياس الجاهزة لمعسل الشيشة كمرجع أساسي) وماكينات تعبئة السوائل عبر سكة الفوهة المزودة بربط أغطية سيرفو/مغناطيسي (LV-160 كمرجع أساسي) |
| هندسة الطيّة السفلية والجانبية (Gusset) | كيس مسطح ثلاثي اللحام (بدون طيّات)، أو كيس دوي باك قائم بطيّة سفلية على شكل W (30–100 mm)، أو طيّة جانبية مطوية، أو كيس بقاعدة مسطحة من 5 ألواح / رباعي اللحام (Quad-seal) | يحدد ما إذا كانت كؤوس الشفط للألواح المسطحة كافية أم يلزم تزويد الآلة بفوهات نفخ للطيّة السفلية، وأصابع ميكانيكية لطيّ الجوانب، وقضبان لحام على مرحلتين |
| مقطع السحاب القابل لإعادة الإغلاق (Zipper) | بدون سحاب مقابل مسار سحاب يُغلق بالضغط (PTC) أحادي/مزدوج (سمك الضلع 1.2–2.5 mm على بُعد 25–40 mm أسفل أعلى الكيس) أو سحاب فلكرو/جيبي | يتطلب مخلب فتح ميكانيكي مخصص للسحاب في المحطة 3 إضافةً إلى تجاويف غائرة (1.5–3.0 mm) في فكوك الملاقط وقضبان اللحام الحراري لمنع سحق المسار |
| نطاق عرض وطول الكيس | مخطط CAD الخاص بالمشتري لجميع الأصناف (90–210 × 110–330 mm في مرجع LV-210؛ أو 80–240 mm و180–300 mm و270–400 mm بين الأبراج القياسية والعريضة) | يحدد قطر دائرة الخطوة للبرج الدوار، وتباعد ملاقط التثبيت، وعرض خزنة الأكياس، وما إذا كان الضبط الآلي للعرض عبر PLC مطلوباً |
| بنية الفيلم الرقائقي وسمك طبقة اللحام | تركيبة فيلم متعدد الطبقات (PET/AL/LLDPE أو PET/VMPET/PE أو Kraft/AL/CPP أو فيلم التعقيم PET/AL/OPA/RCPP؛ بسمك 80–200 µm، وطبقة لحام أوليفينية مطابقة لـ FDA 21 CFR 177.1520) | يتحكم في زمن مكوث انتقال الحرارة بالتوصيل، واللحام الحراري أحادي المرحلة مقابل ثنائي المرحلة (المحطة 6 + المحطة 7)، والكبس بقضيب التبريد المبرد بالماء |
| ريولوجيا المنتج والجرعة المستهدفة | حبيبات حرة التدفق، أو مساحيق متطايرة، أو صلصات لزجة/تحتوي على قطع (CIP من فولاذ SUS304/316)، أو معاجين متماسكة (100–500 g على ماكينة الأكياس الجاهزة لمعسل الشيشة)، أو سوائل كبيرة الحجم (2 kg–5 L على LV-160) | يحدد اختيار الميزان متعدد الرؤوس المتزامن، أو المثقاب الحلزوني المؤازر (Servo Auger) مع غطاء شفط الغبار، أو مكبس السيرفو بصمام مانع للتنقيط، أو مضخة التدفق المغناطيسي/الكتلي للسوائل |
| سرعة الخط المقبولة وحركية المسارات | صافي الأكياس السليمة/دقيقة (Q_net): 10–25 bpm (خطي/بفوهة)، أو 20–60 bpm (برج دوار مفرد 1-up من 8 محطات)، أو 60–100+ bpm (برج دوار مزدوج 2-up بثنائي الملاقط) | يحسم الاختيار بين البرج المفرد (Simplex) أو المزدوج (Duplex)، وفوهات التفريغ الأحادية أو المزدوجة، وإمداد الهواء المضغوط (400–600 مقابل 1,000 NL/min عند ضغط 0.5–0.65 MPa) |
| معيار التحقق من اللحام والإغلاق | قوة تقشير اللحام ASTM F88 (شريط بعرض 25.4 mm أو 15 mm بسرعة 200–300 mm/min)، والتماسك الساخن ASTM F1921، وانفجار/زحف الكيس الكامل ASTM F1140، وعزم غطاء الفوهة ASTM D3198 | يرسي حدود قبول/رفض موضوعية في اختبارات القبول بالمصنع (FAT) عبر انتقالات الطيّات من طبقتين إلى 4 طبقات، وأطراف السحاب، وأغطية الفوهات الملولبة |
كيف تغيّر أنواع الأكياس القائمة والدوي باك والأكياس ذات القاعدة المسطحة وأكياس الفوهة محطات الماكينة؟
في هندسة التغليف الصناعي، يشير مصطلحا الكيس القائم (Stand-Up Pouch) والدوي باك (Doypack) إلى العبوة الأساسية ذاتها تماماً: كيس مرن من الفيلم الرقائقي مصمم بطيّة سفلية بيضاوية مطوية على شكل حرف W تتمدد لتشكّل قاعدة ذاتية الوقوف عند التعبئة، مع لحامين جانبيين عموديين وفوهة علوية مفتوحة للتعبئة. وبينما تجمع كتالوجات مصنّعي الأكياس بين الأكياس المسطحة ثلاثية اللحام، وأكياس الدوي باك القائمة، والأكياس ذات السحاب الذي يُغلق بالضغط، والأكياس ذات الطيّات الجانبية، وأكياس القاعدة المسطحة ذات 5 ألواح (صندوقية الشكل)، والأكياس المزودة بفوهة تحت فئة عرض تجزئة واحدة، فإن ماكينة تعبئة الأكياس الجاهزة الأوتوماتيكية تتعامل مع كل منها كحمل ميكانيكي مختلف. فكل طيّة أو تدرج في السماكة أو ضلع سحاب أو فوهة بلاستيكية ملحومة يغيّر طريقة إمساك الملاقط بالحواف، وكيفية فصل الجدران بالتفريغ الهوائي والهواء المضغوط، وكيفية ضغط الفكوك الحرارية على اللحام العلوي.
عبر عائلة ماكينات تعبئة الأكياس الجاهزة لدينا ومواصفات الأبراج الدوارة العالمية لمصنعي المعدات الأصلية (بما في ذلك معايير تصنيف الأكياس لدى PACRAFT/Toyo Jidoki، وماكينات تعبئة الأكياس الدوارة من Viking Masek، وأبراج السلسلة RZ8 من Rezpack)، تنقسم تنسيقات الأكياس إلى تنسيقات التلقيم والتعبئة واللحام من الفوهة العلوية (Pick-Fill-Seal) والتنسيقات الموجهة على سكة للتعبئة عبر الفوهة (Through-Spout). وضمن مجموعة الفوهة العلوية، فإن تغير السماكة عند خط اللحام العلوي —الذي يتراوح من طبقتين من الفيلم في كيس الدوي باك العادي إلى 4 طبقات من الفيلم في الكيس ذي الطيّة الجانبية أو القاعدة المسطحة الصندوقية، إضافة إلى 2.4–5.0 mm من مقطع السحاب اللدن حرارياً عند اللحامات الجانبية— يفرض نوع تجهيزات المحطات. وإن تدقيق بنية كل كيس وفق نمط الفشل السائد وسببه الجذري —مثل عدم محاذاة السحاب، أو تلوث منطقة الفكوك العلوية بالمساحيق أو السوائل، أو انبثاق البوليمر عند انتقالات الطيّات من طبقتين إلى 4 طبقات، والتسريب عبر القنوات الدقيقة— يتيح لمهندسي التغليف تحديد التجهيزات الميكانيكية للمحطات التي تمنع عيوب التشغيل الميداني قبل إصدار أمر الشراء.
| تنسيق الكيس وبنيته | عدد طبقات اللحام العلوي وهندسة الإغلاق | محطات الإمساك والفتح واللحام المطلوبة | مسارنا المرجعي وحالته | نمط الفشل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| كيس قائم عادي (دوي باك، طيّة سفلية على شكل W) | طبقتان مسطحتان من الفيلم الرقائقي (2 × t_film) على كامل الفوهة العلوية؛ تتمدد الطيّة السفلية على شكل W (بعمق 30–100 mm) لتشكّل قاعدة دائرية/بيضاوية | ملاقط جانبية بوسائد مسطحة؛ كأسا شفط علويتان بالتفريغ + نفخة هواء مضغوط مؤقتة (0.5–0.65 MPa) أو فاتح طيّة سفلية؛ فكا لحام حراري أول وثانٍ + قضيب تبريد | مسار التلقيم والتعبئة واللحام: الوزن والتعبئة LV-210، وتكوين أكياس المشروبات، وتكوين الحليب في أكياس قائمة (90–210 × 110–330 mm، خط مرجعي 20–70 bpm) | نمط الفشل: تمدد غير مكتمل للطيّة السفلية W يسبب تكتل المنتج في العنق العلوي وتلوث اللحام العلوي. الوقاية: مزامنة نفخة هواء مؤقتة (150–300 ms) أو أصابع ميكانيكية لفتح الطيّة السفلية في المحطة 3 قبل فتح قمع التعبئة. |
| كيس قائم بسحاب يُغلق بالضغط (PTC) أو كيس مسطح بسحاب | طبقتان مسطحتان من الفيلم عند حافة اللحام العلوي فوق مسار سحاب مبثوق ذكر/أنثى من PE/PP (سمك الضلع 1.2–2.5 mm لكل جانب) ملحوم على بُعد 25–40 mm أسفل الفوهة | فكوك ملاقط غائرة بشق خلوص للسحاب؛ مخلب ميكانيكي لفتح السحاب يعمل بكامة/سيرفو في المحطة 3 قبل السحب بالتفريغ؛ بكرات اختيارية لإعادة إغلاق السحاب قبل اللحام | مسار التلقيم والتعبئة واللحام: تكوين LV-210 لحلوى الجيلي في أكياس بسحاب، وتكوين الفاكهة في أكياس بسحاب، وتكوين الأكياس المزودة بمجفف رطوبة | نمط الفشل: تسحب كؤوس الشفط الطبقة الخارجية فقط بينما يبقى السحاب الداخلي مغلقاً (تخطي بسبب عدم الفتح)، أو تسحق فكوك الملاقط المسطحة أطراف السحاب السميكة مسببةً تسريباً في الزوايا تحت اختبار الانفجار ASTM F1140. الوقاية: استخدام شفرة/مخلب ميكانيكي مخصص لفتح السحاب وتفريز تجاويف خلوص بعمق 1.5–3.0 mm في وسائد الملاقط. |
| كيس بطيّة جانبية مطوية للخارج (أعلى أحادي الطبقة) | تنطوي الطيّات الجانبية للخارج بشكل مسطح قرب الفوهة العلوية بحيث يواجه منتصف اللحام طبقتين بينما تنتقل الحواف المطوية الخارجية من طبقتين إلى 4 طبقات | ملاقط جانبية عالية قوة الإمساك؛ فتح الفوهة بالتفريغ + نفث الهواء مع التحقق منه على طيّات الكيس الفعلية؛ لحام حراري على مرحلتين + وسادة تعويض من السيليكون | مسار التلقيم والتعبئة واللحام: مدرج ضمن تكوين الصلصات في الأكياس الجاهزة المتوافق مع CIP (تُعتمد الأبعاد والسرعة عبر تجربة العينات) | نمط الفشل: تسريبات قنوات شعرية دقيقة عند انتقال السماكة من طبقتين إلى 4 طبقات حيث تعبر الفكوك المعدنية الصلبة فوق المنتصف الأرق ذي الطبقتين. الوقاية: تحديد لحام حراري على مرحلتين (تسخين أولي في المحطة 6 + لحام/تبريد في المحطة 7) مع وسائد دعم مرنة من مطاط السيليكون (60–70 Shore A) لمعادلة ضغط الكبس. |
| كيس بقاعدة مسطحة (صندوقي / 5 ألواح) وكيس رباعي اللحام ثنائي الطبقة العلوية | قاعدة مستطيلة مسطحة تماماً مع 4 لحامات زاوية عمودية وطيّات جانبية كاملة على شكل M (4 طبقات فيلم عبر كلتا الطيّتين الجانبيتين عند خط اللحام العلوي؛ وطبقتان في المنتصف) | ملاقط خدمة شاقة عالية الإمساك؛ أصابع ميكانيكية إيجابية لطيّ/فرد الطيّات داخل الفوهة قبل اللحام؛ لحام حراري عالي القوة على مرحلتين + قضيب تبريد مبرد | تكوين مشروع مخصص؛ يتطلب مراجعة عينات الأكياس الفعلية عبر اختبار العينات قبل اقتراح أي مسار للماكينة | نمط الفشل: تنبعج ألواح الطيّات الجانبية كالأكورديون أو تبرز للخارج أثناء اللحام العلوي، مما يخلق زوايا من 4 طبقات غير ملحومة أو أكتافاً مجعدة. الوقاية: اشتراط شفرات ميكانيكية لطيّ الجوانب مباشرة قبل محطة اللحام الحراري الأولى والتحقق من ثبات الزحف للكيس الكامل وفق ASTM F1140. |
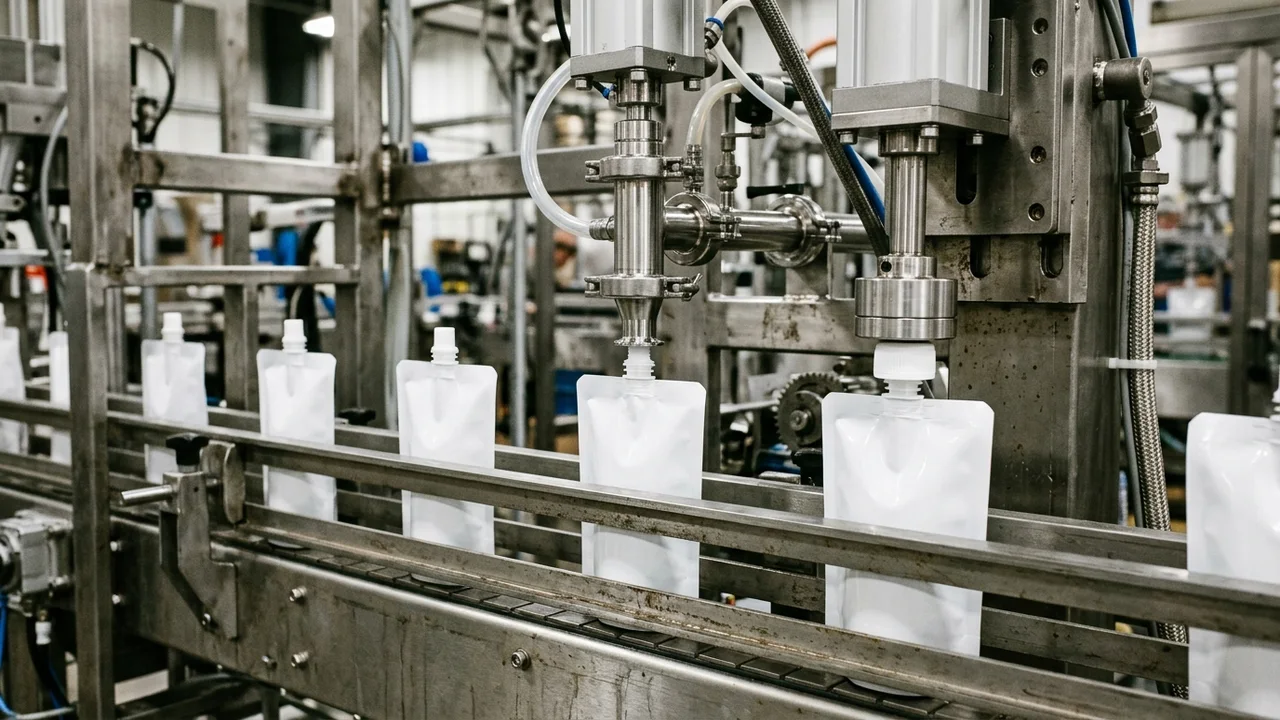
| كيس بفوهة علوية مركزية ملحومة مسبقاً (تنسيق سوائل 250 mL–5 L) | محيط الكيس ملحوم مسبقاً بنسبة 100% لدى مصنّع الأكياس؛ يدخل المنتج عبر عنق فوهة علوي صلب مقولب بالحقن من HDPE أو PP (بقطر داخلي 8–22 mm) يُغلق بغطاء ملولب مزود بحلقة أمان | سكة حاملة مشقوقة من الفولاذ المقاوم للصدأ لعنق الفوهة (تمسك شفة الفوهة الصلبة وليس الفيلم المرن)؛ فوهة تعبئة سوائل غاطسة أو محكمة عبر الفوهة؛ فارز أغطية اهتزازي + رأس ربط أغطية بعزم سيرفو/مغناطيسي | مسار التعبئة عبر الفوهة: ماكينة تعبئة أكياس الفوهة لمنظفات الغسيل السائلة 2 kg–5 L طراز LV-160 وماكينة تعبئة أكياس الفوهة للمشروبات طراز LV-160 (خط مرجعي بالكتالوج 10–15 كيس/دقيقة) | نمط الفشل: تناثر السائل أو الرغوة يبلل أسنان لولب الفوهة أثناء التعبئة، مما يسبب ربطاً مائلاً للغطاء أو انحراف حلقة الأمان أو تسريباً أثناء النقل. الوقاية: استخدام فوهة مانعة للتنقيط بإغلاق إيجابي مطابقة للقطر الداخلي للفوهة والتحقق من عزم الربط والفتح (0.8–1.8 N·m) وفق ASTM D3198. |
| كيس قائم بفوهة زاوية مائلة (فوهة صب بزاوية 30°–45°) | تُلحم الفوهة مسبقاً في إحدى الزاويتين العلويتين (30°–45°) بينما تظل الحافة العلوية المجاورة مفتوحة للتعبئة من الفوهة العلوية (أو تُعبأ الفوهة على سكة مائلة) | فكوك ملاقط غير متماثلة مشطوفة على برج دوار للتلقيم والتعبئة واللحام (لتفادي بروز فوهة الزاوية) مع تعبئة علوية + لحام حراري علوي مزاح، أو وحدة ربط أغطية مخصصة لفوهة الزاوية المائلة | مدرج ضمن خيارات الفوهة/الدوي باك في تكوين الصلصات في الأكياس الجاهزة؛ يتم تأكيد مسار التعبئة العلوية مقابل التعبئة عبر الفوهة من مخطط الكيس الخاص بك | نمط الفشل: تصطدم فكوك الملاقط المتماثلة القياسية أو قضبان اللحام العلوي المستقيمة بشفة الفوهة البلاستيكية الصلبة، مما يكسر قاعدة اللحام أو يتسبب في انحشار البرج. الوقاية: تقديم مخططات CAD مفصلة لقاعدة الفوهة بحيث تحافظ قضبان اللحام المتدرجة والملاقط المشقوقة على خلوص حراري آمن لا يقل عن >=3–5 mm من لحام الفوهة. |
| كيس مسطح ثلاثي أو رباعي اللحام وسادي أو للتعقيم (بدون طيّة سفلية) | طبقتان مسطحتان عبر الفوهة العلوية (2 × t_film)؛ بدون طيّة سفلية؛ يستقر مسطحاً بعد التفريغ (بما في ذلك أكياس رقائق الألومنيوم للتعقيم أو أكياس المعاجين المتماسكة) | ملاقط مسطحة قياسية (دوارة أو خطية أفقية)؛ فتح بكؤوس شفط بالتفريغ بدون نفث هواء سفلي؛ نزع هواء بالتفريغ/البخار أو ضخ غاز + لحام مسطح على مرحلتين | برج دوار للتلقيم والتعبئة واللحام (مرجع LV-210) أو خطي أفقي في ماكينة تعبئة الأكياس الجاهزة لمعسل الشيشة (100–500 g، خط مرجعي 10–20 كيس/دقيقة) | نمط الفشل: امتداد خيوط من المعجون المتماسك أو الزيت أو التوابل عبر الفوهة المسطحة الضيقة أثناء انسحاب فوهة التعبئة، مما يسبب فقاعات في اللحام الحراري العلوي. الوقاية: إقران فوهات السيرفو الغاطسة بصمامات إغلاق مانعة للتنقيط ذات سحب عكسي والتحقق من قوة تقشير اللحام وفق ASTM F88. |
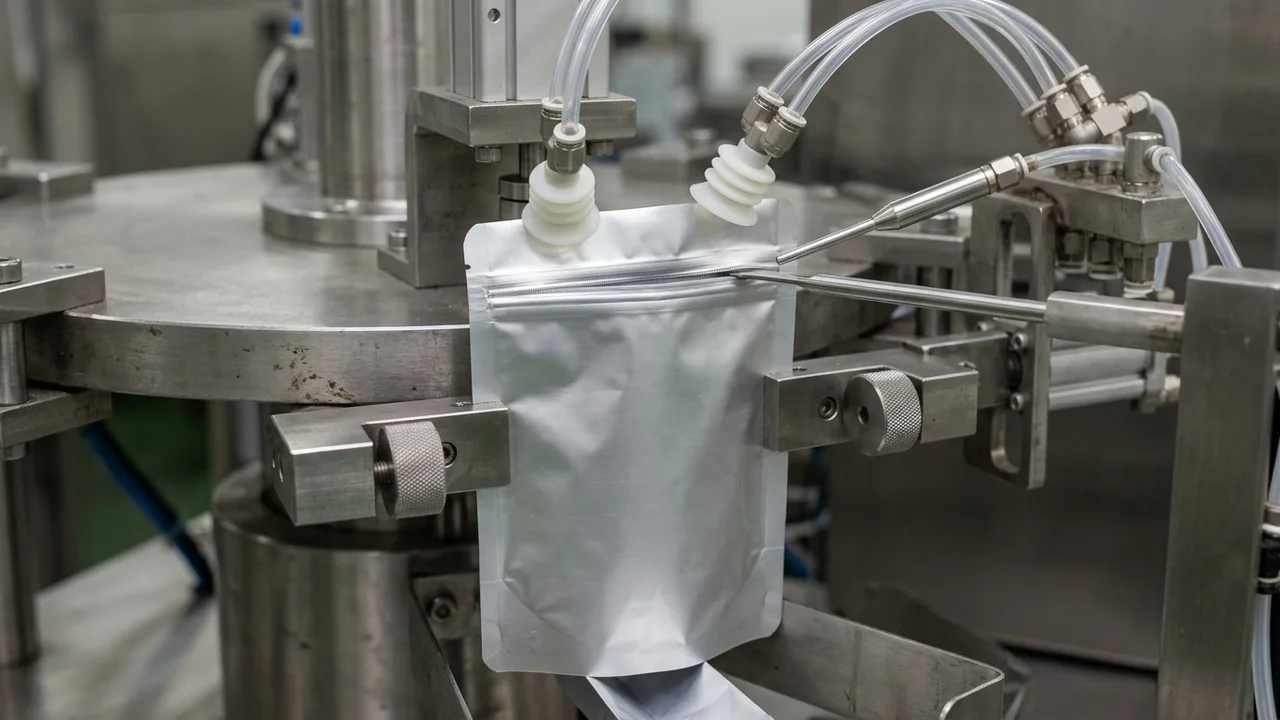
القاعدة العملية 1 (عتبة السحاب الذي يُغلق بالضغط والطيّة الجانبية متعددة الطبقات): إذا تجاوزت السماكة الكلية لفيلم الكيس المُصنَّع 110 ميكرون، أو تضمنت ضلع سحاب يُغلق بالضغط (بسماكة مقطع 1.2–2.5 mm)، أو انتقلت من طبقتين من الفيلم إلى 4 طبقات من الفيلم عبر الطيّات الجانبية، فحدد برج تلقيم وتعبئة ولحام من 8 أو 10 محطات مجهزاً بـ مخلب ميكانيكي لفتح السحاب في المحطة 3، ووسائد ملاقط غائرة لتفادي السحاب، ولحام حراري على مرحلتين (تسخين أولي في المحطة 6 + لحام نهائي وقضيب تبريد بالماء في المحطة 7). ففكوك اللحام أحادية المرحلة لا تستطيع إيصال حرارة توصيل كافية إلى تدرجات الطيّات ذات 4 طبقات عند سرعة 30–60 كيس/دقيقة دون فرط تسخين وحرق اللوح الأوسط ذي الطبقتين أو الفشل في اختبارات التماسك الساخن ASTM F1921 والانفجار ASTM F1140.
ما هي الأنواع الرئيسية لماكينات تعبئة الأكياس الجاهزة—وكيف تختلف الماكينات الدوارة والمزدوجة والخطية وماكينات الفوهة؟
بمجرد أن يحدد تنسيق الكيس طريقة الفتح والإغلاق، يكون القرار الهندسي الثاني هو بنية نقل الأكياس في الماكينة. غالباً ما تخلط نتائج البحث وكتالوجات الموردين بين الأبراج الدوارة ذات 6 و8 و10 محطات، والأبراج المزدوجة (ثنائية الملاقط)، والماكينات الخطية الأفقية المتقطعة الحركة، وماكينات ربط أغطية الفوهات على سكة دون شرح الحدود الحركية التي تفصل بينها. وعلى عكس ماكينات التشكيل والتعبئة واللحام العمودية (VFFS) أو ماكينات تعبئة الأكياس الصغيرة (Sachet) التي تفك رول الفيلم وتشكّله حول أنبوب تشكيل، يجب على كل ماكينة أكياس جاهزة أن تنقل أكياساً منفصلة ومُصنَّعة مسبقاً عبر حلقة محطات متزامنة.
| نوع الماكينة وبنيتها | تسلسل المحطات وحركية النقل المتقطع | السرعة المرجعية القياسية ونطاق العرض والمرافق | أنسب تنسيقات الأكياس وتطبيقات المنتجات | نمط الفشل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| برج دوار مفرد (Simplex 1-up) من 8 محطات للتلقيم والتعبئة واللحام (أمثلة 8S-235 / RZ8-240E / TT-8D-N) | برج دائري يعمل بفهرسة الكامة أو السيرفو يحمل 8 أزواج من الملاقط الجانبية القابلة لضبط العرض (كيس واحد لكل محطة): (1) تغذية من الخزنة، (2) طباعة التاريخ، (3) فتح السحاب + التفريغ/الهواء، (4) التعبئة + الاهتزاز، (5) استقرار المنتج / ضخ الغاز / مجفف الرطوبة / شفط الغبار، (6) اللحام الأول، (7) اللحام الثاني + قضيب التبريد، (8) التفريغ | مقارنة صناعية 20–60 كيس/دقيقة؛ العرض 80–240 mm (RZ8-240E)؛ القدرة 3.0–3.5 kW؛ 400–600 NL/min (14–21 CFM) هواء جاف عند 0.5–0.65 MPa؛ الوزن 900–1,500 kg | أكياس الدوي باك القائمة، والأكياس ذات السحاب، والأكياس المسطحة ثلاثية اللحام، وأكياس المجفف لمنتجات حبوب القهوة، وحلوى الجيلي، والفواكه المجففة، والوجبات الخفيفة، والمساحيق، والعصائر، ومشروبات الحليب، والصلصات | نمط الفشل: فقدان شفط التفريغ أو الالتصاق بالكهرباء الساكنة في خزنة الأكياس الأفقية/المائلة مما يسبب التقاط كيسين معاً أو سقوط الأكياس في المحطة 1. الوقاية: الجمع بين خزنة ذات سير مائل بمحرك ونفثات هواء جانبية للفصل مع أقفال أمان ضوئية/فراغية 'لا كيس / لا فتح / لا تعبئة' في المحطة 3. |
| برج دوار مفرد من 8 محطات للتنسيقات العريضة (فئة RZ8-300E / RZ8-400E / 8S-285 / TT-8C2) | برج دوار بقطر دائرة خطوة مكبّر مع مفهرسات كامة مقواة وملاقط بنوابض/كامات عالية الإمساك مصممة للأكياس العريضة وأوزان التعبئة الكبيرة (1.5–5.0 kg) | 15–50 كيس/دقيقة لعرض 180–300 mm (RZ8-300E، 1,800 kg) أو 15–30 كيس/دقيقة لعرض 270–400 mm (RZ8-400E، 2,500 kg)؛ الطول حتى 450–600 mm؛ 3.6–5.5 kW؛ هواء >=400–700 NL/min | العبوات الكبيرة من أغذية الحيوانات الأليفة، ومسحوق البروتين، والأغذية المجمدة، والحبيبات الزراعية، وصلصات المؤسسات في أكياس قائمة أو بسحاب (جرعة 1.5–5.0 kg) | نمط الفشل: الصدمة الديناميكية لسقوط منتج بوزن 2–5 kg تسحب الكيس للأسفل داخل فكوك الملاقط، مما ينتج لحاماً علوياً مترهلاً ومائلاً. الوقاية: تركيب قاعدة دعم سفلية متزامنة أسفل الكيس تحت المحطات 4–7 وتحديد لقم ملاقط مسننة عالية الاحتكاك من الكربيد/السيليكون. |
| برج دوار مفرد من 10 محطات للتلقيم والتعبئة واللحام (فئة ZP-10R200 / متعدد المكونات) | برج دائري من 10 محطات يضيف موضعي توقف إضافيين بين فتح الكيس (المحطة 3) واللحام الحراري الأول (المحطة 8) | 20–75 كيس/دقيقة؛ عرض الكيس 80–240 mm؛ الطول 120–380 mm؛ 4.0–5.5 kW؛ هواء 500–750 NL/min عند 0.6 MPa | الوجبات الجاهزة متعددة المكونات (إسقاط المواد الصلبة بالميزان في المحطة 4 + تعبئة الصلصة السائلة بالمكبس في المحطة 5 + إدخال مجفف/ممتص أكسجين أو ضخ غاز نيتروجين N2 على مرحلتين في المحطتين 6–7) | نمط الفشل: تتناثر الصلصة السائلة على طبقة اللحام الداخلية العلوية عند ضخها مباشرة بعد القطع الصلبة، مما يسبب انفجارات بخارية عند فكوك اللحام. الوقاية: فصل تعبئة المواد الصلبة (المحطة 4) عن تعبئة السوائل بالفوهة الغاطسة (المحطة 5) وإضافة وحدة مسح/شفط لداخل فوهة الكيس (المحطة 6). |
| برج دوار مزدوج (Duplex 2-up / ثنائي الملاقط) للتلقيم والتعبئة واللحام (فئة TT-9CW / 8SU-240 / SG320D) | تحمل كل محطة في البرج الدوار زوجين متوازيين من الملاقط (تُفهرس كيسان في كل دورة)، وتُغذى من خزنة ثنائية المسار ووحدة تعبئة مزدوجة المخرج | إنتاج مجمع 60–100+ كيس/دقيقة (30–50 دورة/دقيقة × مسارين)؛ يقتصر عرض الكيس على 75–180 mm (وحتى 240 mm في الهياكل كبيرة الخطوة)؛ 4.5–7.0 kW؛ هواء مضغوط ~1,000 NL/min (~35 CFM) | الأكياس القائمة وذات السحاب عالية الكميات أو الفردية (50–500 g من حلوى الجيلي، والمكسرات، ومكافآت الحيوانات الأليفة، والكبسولات، والمنظفات السائلة) مع تشغيل طويل لصنف واحد | نمط الفشل: تفاوت قوة كبس قضيب اللحام أو انحراف وزن التعبئة بين مسار الكيس الداخلي والمسار الخارجي. الوقاية: تحديد أسطوانات تعويض ضغط هوائية/هيدروليكية-هوائية مستقلة لكل زوج من فكوك اللحام ورأسي تعبئة سيرفو مستقلين. |
| ماكينة دوارة مدمجة من 6 محطات أو خطية مصغرة للتلقيم والتعبئة واللحام (فئة 4SC-235 / TRC-300) | هيكل مدمج من 4 إلى 6 محطات يدمج الطباعة/الفتح ويستخدم محطة لحام حراري واحدة مدمجة دون محطة تبريد منفصلة مبردة بالماء | 6–25 كيس/دقيقة؛ عرض الكيس 90–235 mm؛ 1.5–2.5 kW؛ هواء 350–500 NL/min | شركات التعبئة التعاقدية للدفعات القصيرة أو الخطوط التجريبية التي تشغّل أكياساً رقيقة (<100 µm) بدون سحاب ثلاثية اللحام أو دوي باك بسيط بسرعات منخفضة | نمط الفشل: تشوه اللحام العلوي وانفصال اللحام الساخن (ASTM F1921) في الأكياس السميكة من الألومنيوم/الكرافت أو ذات السحاب لأن الكيس يُحرر قبل تبلور طبقة اللحام المنصهرة. الوقاية: قصر الهياكل ذات اللحام الواحد على الأفلام الرقيقة بسرعة <=20 bpm، أو الترقية إلى برج من 8 محطات مزود بلحام ثانٍ مخصص + قضيب تبريد. |
| ماكينة أكياس أفقية خطية متقطعة الحركة (ماكينة الأكياس الجاهزة لمعسل الشيشة / فئة المسار الخطي) | سير نقل خطي أفقي مفهرس أو ناقل ذراع متحرك ينقل الأكياس في خط مستقيم أسفل وحدات تعبئة ولحام علوية يسهل الوصول إليها (4799 × 779 × 1450 mm في ماكينة الأكياس الجاهزة لمعسل الشيشة لدينا) | 10–20 كيس/دقيقة في ماكينة الأكياس الجاهزة لمعسل الشيشة (نطاق وزن 100–500 g، قدرة 2.4 kW، وزن 450 kg)؛ وتصل الأنظمة الخطية الأفقية متعددة المسارات عالية السرعة إلى 40–100 bpm مع محطات خطية ممتدة | معجون تبغ الشيشة المتماسك واللزج، والمناديل المبللة، وأكياس الأجهزة الطبية، أو الوصفات التي تتطلب وحدات بثق/إيداع علوية ضخمة لا تتسع حول برج دائري | نمط الفشل: تمدد السلسلة الخطية أو تراكم انحراف خطوة الحوامل على طول المسار البالغ 4.8 m يزيح فوهة الكيس عن المركز أسفل فوهة التعبئة وفكوك اللحام. الوقاية: استخدام نقل خطي مفهرس بالسيرفو مع حساسات تسجيل ضوئية عند محطتي التعبئة واللحام الحراري. |
| ماكينة تعبئة الأكياس عبر الفوهة على سكة وربط الأغطية الملولبة (فئة الفوهة الدوارة/الخطية LV-160) | تنزلق الأكياس معلقةً من عنق الفوهة الصلب على طول سكة مشقوقة من الفولاذ المقاوم للصدأ: (1) تحميل تلقائي للأكياس، (2) تعبئة بالمضخة/المكبس عبر الفوهة، (3) تغذية اهتزازية للأغطية ووضعها، (4) ربط الأغطية مغناطيسياً/بالسيرفو، (5) التفريغ | 10–15 كيس/دقيقة لكل رأس في LV-160 (3.0 kW، 220V/380V 50 Hz، الأبعاد 1400 × 900 × 1050 mm، الوزن 100 kg)؛ وتتدرج ماكينات الفوهة الدوارة متعددة الرؤوس إلى 30–60+ bpm | الأكياس المزودة بفوهة علوية مركزية أو مائلة (250 mL إلى 2 kg–5 L المحددة في LV-160) لمنظفات الغسيل السائلة، وسائل الجلي، والمشروبات، ومركزات العصير، وزيت الطهي، والمهروسات | نمط الفشل: انحشار شفة عنق الفوهة في شق السكة الحاملة أو تلف أسنان اللولب بسبب عدم محاذاة لحام قاعدة الفوهة من قِبل مصنّع الأكياس. الوقاية: إلزام مصنّع الأكياس بتفاوتات أبعاد شفة الفوهة (خلوص شق العنق ±0.15 mm) والتحقق من عزم انزلاق القابض المغناطيسي/السيرفو على أغطية الإنتاج. |
القاعدة العملية 2 (عتبة مدى عرض الكيس وهيكل برج الملاقط): إذا كان عرض الكيس المستهدف W_pouch يمتد بفارق > 120 mm بين أصغر وأكبر صنف (SKU) لديك أو يتجاوز 210–240 mm (مع كتلة تعبئة M_fill > 1.5 kg)، فامنح الأولوية لـ هيكل برج دوار مفرد للتنسيقات العريضة (فئة 180–300 mm أو 270–400 mm) مزود بضبط آلي لعرض الملاقط عبر PLC وقاعدة دعم سفلية متزامنة أسفل الكيس بدلاً من فرض فروق عروض كبيرة على برج قياسي 90–210 mm، لأن البروز المفرط لأذرع الملاقط يؤدي إلى ميلان الكيس عند الإسقاط واعوجاج اللحام العلوي.
القاعدة العملية 3 (عتبة الإنتاج الدوار المفرد 1-Up مقابل المزدوج 2-Up): إذا تجاوز صافي الإنتاج المقبول المطلوب Q_net معدل 50–55 كيس/دقيقة على الأكياس الضيقة (W_pouch ≤ 180 mm) مع حبيبات حرة التدفق أو سوائل منخفضة اللزوجة، فاختر برجاً دواراً مزدوجاً (2-up ثنائي الملاقط) (60–100 كيس/دقيقة) فقط عندما يحدث تغيير الأصناف <= مرة واحدة لكل وردية؛ أما إذا كان مصنعك يغيّر عروض الأكياس 2–4 مرات لكل وردية، فإن برجين مفردين مستقلين من 8 محطات يحققان غالباً صافي إنتاج أسبوعي أعلى لأن الهياكل المزدوجة تضاعف نقاط ضبط الملاقط (16–20 زوج ملاقط مقابل 8)، وتتطلب فوهات تعبئة مزدوجة المخارج، وتستهلك ~1,000 NL/min (~35 CFM) من الهواء المضغوط.
القاعدة العملية 4 (عتبة التلقيم والتعبئة واللحام من الفوهة العلوية مقابل سكة التعبئة عبر الفوهة): إذا كان الكيس يستخدم فوهة علوية مركزية ملحومة مسبقاً أو يحمل 1.5–5.0 L من المنظفات السائلة أو المشروبات أو الزيوت، فوجّه المشروع إلى ماكينة تعبئة عبر سكة الفوهة وربط الأغطية الملولبة (مرجع LV-160) بدلاً من برج التلقيم والتعبئة واللحام العلوي، لأن تعليق الكيس من عنق الفوهة الصلب المصنوع من HDPE/PP يقضي على تلاطم السائل عبر مناطق اللحام الحراري المفتوحة ويتيح التحكم المغلق في عزم ربط الغطاء وفق ASTM D3198.
كيف تحسب الحجم القابل للاستخدام للكيس، والفراغ العلوي الآمن للحام، وصافي الإنتاج المفرد مقابل المزدوج؟
إن نطاق أبعاد الكيس المنشور لماكينة تعبئة الأكياس الجاهزة (مثل العرض 90–210 mm والطول 110–330 mm في ماكينة وزن وتعبئة الأكياس الجاهزة LV-210) يحدد الحيز الميكانيكي لموجهات الخزنة والملاقط الجانبية—وليس عدد الجرامات التي ستتسع داخل كيس معين من منتجك دون تلويث اللحام الحراري العلوي. ولأن وحدات التعبئة تقيس الكتلة أو حجم السائل بينما يقيّد الكيس المرن الحجم الهندسي، يجب على المهندسين التحقق من كلٍّ من الفراغ العلوي الخالي (Headspace) أسفل منطقة اللحام العلوي/السحاب وصافي الإنتاج الفعلي المقبول (Q_net) قبل تثبيت مواصفات البرج ووحدة التعبئة.
المعادلة 1 — الحجم القابل للاستخدام للكيس القائم، وخلوص اللحام، وأقصى وزن للتعبئة
عندما يُنفخ كيس قائم مسطح عرضه الخارجي W_pouch (mm)، وطوله الخارجي L_pouch (mm)، وعمق طيّته السفلية المفتوحة D_gusset (mm) في المحطة 3، فإن الجزء العلوي من الكيس يستهلكه اللحام الحراري العلوي ومقطع السحاب (H_seal_zone، وعادةً ما يكون 30–45 mm في الأكياس ذات السحاب أو 12–20 mm في أكياس الدوي باك العادية) بالإضافة إلى فراغ علوي احتياطي إلزامي خالٍ من المنتج (H_clear، وعادةً 25–40 mm للمواد الصلبة الجافة أو 40–60 mm للسوائل المتناثرة) حتى لا يتراكم المنتج الساقط بين فكوك اللحام. ويتبع حجم التعبئة الهندسي القابل للاستخدام V_usable (cm³ أو mL) وأقصى كتلة تعبئة آمنة M_max (g) لمنتج ذي كثافة ظاهرية سائبة ρ_bulk (g/cm³) العلاقة التالية:
V_usable (cm³) = k_geom × (W_pouch - 2 b_side) / (10) × (L_pouch - H_seal_zone - H_clear) / (10) × (D_gusset) / (10)
M_max (g) = V_usable × ρ_bulk
مثال تطبيقي (التحقق من كيس قائم بسحاب مقاس 160 × 240 mm لتعبئة 250 g من حبوب القهوة الكاملة على الماكينة LV-210): افترض كيس دوي باك بسحاب بعرض W_pouch = 160 mm (ضمن النطاق المرجعي 90–210 mm للماكينة LV-210)، وطول L_pouch = 240 mm (ضمن 110–330 mm)، وطيّة سفلية D_gusset = 80 mm، وعرض لحام جانبي b_side = 8 mm (صافي العرض الداخلي = 144 mm)، ومنطقة لحام علوي + سحاب H_seal_zone = 38 mm، وفراغ خلوص مطلوب للفكوك H_clear = 32 mm (صافي ارتفاع التعبئة = 170 mm)، ومعامل المقطع العرضي البيضاوي للدوي باك k_geom = 0.52، والكثافة الظاهرية لحبوب القهوة المحمصة ρ_bulk = 0.38 g/cm³: فإن V_usable = 0.52 × 14.4 cm × 17.0 cm × 8.0 cm = 1,018.4 cm³، مما يعطي أقصى كتلة تعبئة بلحام نظيف تبلغ M_max = 1,018.4 × 0.38 = 387.0 g—وهو ما يؤكد أن الجرعة المستهدفة البالغة 250 g تشغل 64.6% من الحجم القابل للاستخدام وتترك أكثر من >32 mm من الفراغ العلوي النظيف أسفل مسار السحاب دون الحاجة إلى هزّ الكيس لتسوية المنتج.
المعادلة 2 — صافي الإنتاج المقبول للبرج المفرد (1-Up) مقابل المزدوج (2-Up) وسرعة دورة البرج
تمثل نطاقات السرعة الواردة في الكتالوج (مثل 20–70 كيس/دقيقة في LV-210، و10–20 كيس/دقيقة في ماكينة الأكياس الجاهزة لمعسل الشيشة، و10–15 كيس/دقيقة في LV-160) معدلات الفهرسة الميكانيكية الجافة بدون منتج. أما الإنتاج الفعلي للوردية Q_net (الأكياس المقبولة/دقيقة) فيعتمد على معدل دورات البرج الفعلي N_cpm (دورة/دقيقة، والمحكوم بزمن إسقاط/استقرار المنتج وزمن مكوث اللحام الحراري لسماكة الفيلم لديك)، وعدد الأكياس المفهرسة في كل دورة N_up (1 للمفرد، و2 للمزدوج)، والفعالية الكلية للمعدات OEE_line (إعادة تلقيم الخزنة، وتباين دفعات الفيلم/السحاب، والمسح الدوري للفكوك)، ومعدل تخطي 'عدم الفتح / عدم التعبئة' R_no_open، ومعدل رفض تدقيق الوزن/اللحام R_reject:
Q_net = N_cpm × N_up × OEE_line × (1 - R_no_open - R_reject)
N_up_min = ⌈ (Q_target) / (N_cpm × OEE_line × (1 - R_no_open - R_reject)) ⌉
مثال تطبيقي (تحديد الحجم لإنتاج 55 كيساً مقبولاً/دقيقة من أكياس حلوى الجيلي المزودة بسحاب بوزن 150 g): افترض كيساً بسحاب مقاس 140 × 200 mm من تركيب PET/VMPET/LLDPE (130 µm) حيث يحدد زمن استقرار تفريغ الميزان متعدد الرؤوس مع زمن مكوث اللحام الحراري معدل فهرسة البرج عند N_cpm = 38 دورة/دقيقة، مع OEE_line = 0.85، وR_no_open = 0.012 (1.2%)، وR_reject = 0.005 (0.5%): ينتج البرج المفرد الواحد (N_up = 1) صافي إنتاج Q_net,simplex = 38 × 1 × 0.85 × (1 - 0.017) = 31.75 كيساً مقبولاً/دقيقة، في حين أن تحقيق Q_target = 55 كيساً/دقيقة يتطلب N_up_min = ⌈ 55 / 31.75 ⌉ = 2 مسارين (Q_net,duplex = 63.5 كيساً مقبولاً/دقيقة إما عبر برج دوار مزدوج 2-up واحد أو برجين مفردين متوازيين من طراز LV-210).
كيف تتطابق تكويناتنا الـ 10 لماكينات الأكياس الجاهزة مع كيسك ومنتجك؟
ضمن عائلة ماكينات تعبئة الأكياس الجاهزة لدينا، تغطي عشرة تكوينات للمعدات أربعة مسارات ميكانيكية فرعية: التلقيم والتعبئة واللحام الدوار/المفهرس القياسي (السلسلة المرجعية LV-210)، والتلقيم والتعبئة واللحام للصلصات اللزجة الجاهز للغسيل في المكان (CIP)، والتعبئة الأفقية للأكياس الجاهزة لمعجون الشيشة، وتعبئة السوائل عبر الفوهة مع ربط الأغطية الملولبة (السلسلة المرجعية LV-160). تمثل الأرقام المرجعية التقييمات الهندسية القياسية؛ بينما يتم التحقق من وحدات التوزين والتعبئة الخاصة بكل منتج، ووحدات إعادة إغلاق السحاب، وقطع تغيير المقاسات على عينات الأكياس الفعلية الخاصة بك أثناء هندسة المشروع.
| التكوين والطراز المرجعي | أنماط الأكياس المستهدفة ومسار الإغلاق | المعايير الأساسية القياسية | نطاق تطبيق المنتج والتعبئة | نمط الفشل الميداني السائد وتركيز التحقق في FAT |
|---|---|---|---|---|
| ماكينة وزن وتعبئة الأكياس الجاهزة LV-210 | أكياس دوي باك قائمة، وأكياس بسحاب يُغلق بالضغط، وأكياس مسطحة ثلاثية اللحام (تلقيم وتعبئة ولحام من الفوهة العلوية) | العرض 90–210 mm؛ الطول 110–330 mm؛ السرعة 20–70 كيس/دقيقة؛ القدرة 3.5 kW؛ 220 V, 50/60 Hz؛ الأبعاد 2150 × 1350 × 1300 mm؛ الوزن 900 kg | حبوب القهوة المحمصة، والمكسرات، والوجبات الخفيفة، والحبيبات، والمواد الصلبة الجافة حرة التدفق مقترنة بنظام وزن علوي | نمط الفشل: ارتداد الحبوب الكاملة أو الحبيبات إلى داخل مسار السحاب المفتوح أثناء السقوط عالي السرعة. فحص FAT: التحقق من توقيت القمع، والهز السفلي لتسوية المنتج، ونفخ تنظيف مسار السحاب قبل اللحام في المحطة 6. |
| تكوين LV-210 لحلوى الجيلي في أكياس بسحاب وتكوين الفاكهة في أكياس قائمة بسحاب | أكياس قائمة بسحاب قابلة لإعادة الإغلاق (تشمل سحب الكيس التلقائي والفتح التلقائي بما في ذلك السحاب) | العرض 90–210 mm؛ الطول 110–330 mm؛ السرعة 20–70 كيس/دقيقة؛ القدرة 3.5 kW؛ 220 V, 50/60 Hz؛ الوزن 900 kg | حلوى الجيلي المغطاة بالسكر أو الزيت، والفواكه المجففة، ومخاليط المكسرات، وقطع الحلويات | نمط الفشل: تراكم السكر اللزج أو الزيت على مجرى التعبئة ومخلب فتح السحاب يسبب تكتل المنتج أو فشل فصل السحاب. فحص FAT: اختبار مجاري التلامس المحببة/المنقوشة والتحقق من سلامة تقشير اللحام العلوي وفق ASTM F88. |
| تكوين LV-210 لأكياس الأغذية مع مجفف رطوبة معبأ مسبقاً | أكياس قائمة وأكياس بسحاب عازلة للرطوبة تتطلب إدخالاً متزامناً لكيس مجفف الرطوبة | العرض 90–210 mm؛ الطول 110–330 mm؛ السرعة 20–70 كيس/دقيقة؛ القدرة 3.5 kW؛ 220 V, 50/60 Hz؛ الوزن 900 kg | الأغذية المجففة، والوجبات الخفيفة المجففة بالتجميد، والمخبوزات المقرمشة، والمكملات الغذائية الحساسة للرطوبة | نمط الفشل: انحشار كيس المجفف في منطقة اللحام العلوي أو عدم دخوله دون إيقاف اللحام العلوي. فحص FAT: التحقق من قفل الأمان الضوئي لتأكيد سقوط المجفف وخلوص الفراغ العلوي فوق طبقة المنتج. |
| تكوين LV-210 لمشروبات العصير في أكياس جاهزة وتكوين الحليب في أكياس قائمة | أكياس قائمة للسوائل تُعبأ من الأعلى وتُلحم عبر الفوهة العلوية بعد ضخ السائل | العرض 90–210 mm؛ الطول 110–330 mm؛ السرعة 20–70 كيس/دقيقة؛ القدرة 3.5 kW؛ 220 V, 50/60 Hz؛ الوزن 900 kg | عصير الفاكهة، وعصير NFC، والجيلي السائل، والمشروبات الحليبية، والمشروبات العشبية، والسوائل الوظيفية | نمط الفشل: اندفاع موجة السائل بفعل القوة الطاردة المركزية نحو منطقة لحام PE الداخلية أثناء فهرسة البرج، مما يسبب تلوث اللحام وفشل اختبار الانفجار ASTM F1140. فحص FAT: التحقق من منحنيات تسارع البرج، وعمق الفوهة الغاطسة، وضغط الفكوك للحام عبر السائل. |
| تكوين الأكياس الجاهزة عالي السرعة للصلصات | أكياس دوي باك (قائمة)، أو ذات طيّات، أو بفوهة (يتم تأكيد بنية التعبئة العلوية أو فوهة الزاوية حسب العينة) | الأبعاد والسرعة تُعتمد حسب العينة؛ فولاذ مقاوم للصدأ SUS304/316؛ بروتوكول غسيل في المكان (CIP) مدمج؛ نظام تحكم PLC/HMI من Siemens | الكاتشب، والمايونيز، وصلصة الفلفل الحار، ومعجون تتبيل الهوت بوت، والصلصات اللزجة التي تحتوي على قطع | نمط الفشل: احتجاز القطع الصلبة أو تلطخ منطقة اللحام العلوي بطبقة زيت/دهون، إضافةً إلى طول وقت الغسيل عند تغيير النكهات أو مسببات الحساسية. فحص FAT: اختبار قطع الفوهة المانعة للتنقيط لمكبس السيرفو ودورة شطف مشعب CIP. |
| تكوين الأكياس الجاهزة لمعسل الشيشة | أكياس جاهزة مسطحة أو قائمة عالية الحاجزية تُعالج على تخطيط أفقي (4799 × 779 × 1450 mm) | نطاق الوزن 100–500 g؛ السرعة 10–20 كيس/دقيقة؛ أقصى عرض مرجعي للفيلم/الكيس 350 mm؛ القدرة 2.4 kW؛ 220 V, 50/60 Hz؛ الوزن 450 kg | معسل الشيشة المشبع بالدبس، ومعجون تبغ الشيشة العربي والتركي، والمعاجين المتماسكة عالية اللزوجة | نمط الفشل: تلوث حافة فوهة الكيس بخيوط الدبس/الجلسرين أثناء النقل الأفقي. فحص FAT: تأكيد بوابة قطع ضخ المعجون وكبس قضبان اللحام عبر طبقات لحام البولي أوليفين المطابقة لـ FDA 21 CFR 177.1520 والمبللة بالشراب. |
| ماكينة تعبئة أكياس الفوهة لمنظفات الغسيل السائلة 2 kg–5 L طراز LV-160 وماكينة تعبئة أكياس الفوهة للمشروبات طراز LV-160 | أكياس بفوهة ملحومة مسبقاً تُمسك من عنق الفوهة (تحميل تلقائي للأكياس، وتعبئة عبر الفوهة، وتغذية الأغطية، وربط الأغطية) | السرعة 10–15 كيس/دقيقة؛ سعة 2 kg و5 L لتكوين منظفات الغسيل السائلة؛ القدرة 3.0 kW؛ 220V/380V 50 Hz؛ الأبعاد 1400 × 900 × 1050 mm؛ الوزن 100 kg | منظفات الغسيل، والصابون السائل، وسائل غسيل الصحون، والمطهرات، والمشروبات، ومشروبات الشاي، وزيت الطهي | نمط الفشل: فيضان رغوة المواد الفعالة سطحياً أو عدم ثبات عزم فتح الغطاء أثناء النقل بالجملة. فحص FAT: التحقق من نمط التعبئة الغاطسة/المانعة للرغوة وقياس ثبات عزم ربط الغطاء وفق ASTM D3198. |
كيف تحكم التكاليف الخفية للتكلفة الكلية للملكية (TCO) على مدى 5 سنوات ومعادلة التعادل مع ماكينات VFFS اختيار الماكينة؟
إن مقارنة ماكينتين لتعبئة الأكياس الجاهزة —أو المفاضلة بين ماكينة أكياس جاهزة وماكينة تشكيل وتعبئة ولحام عمودية (VFFS) تعمل برول الفيلم— بناءً على سعر فاتورة الماكينة وحده يخفي أكبر ثلاثة محركات للتكلفة التشغيلية على مدى 5 سنوات (1,250 وردية): توقف الخط لتغيير عرض الملاقط بين الأصناف المتعددة (Multi-SKU)، وهدر الأكياس المُصنَّعة بسبب فشل الفتح وتسريبات تدرج الطيّات، وفجوة تكلفة الوحدة بين الأكياس الجاهزة المُصنَّعة مسبقاً ورول الفيلم الرقائقي. وبمجرد تضييق خيارات بنية الماكينة هنا، استخدم دليل تكلفة ماكينات الأكياس الجاهزة ومقارنة عروض الأسعار لتدقيق عروض الموردين بنداً ببند، أو راجع متى يجب أتمتة تعبئة الأكياس اليدوية إذا كنت تعبئ الأكياس يدوياً في الوقت الحالي.
المعادلة 3 — فارق التكلفة الخفية على مدى 5 سنوات لتغيير مقاسات الأصناف المتعددة وهدر الأكياس (C_hidden_5yr)
في كل مرة ينتقل فيها برج دوار من 8 محطات من كيس ضيق (مثلاً 110 mm) إلى كيس عريض (مثلاً 200 mm)، يجب أن تتحرك جميع أزواج أذرع الملاقط الثمانية (16 وسادة فك)، وموجهات خزنة الأكياس، وحذاء فتح السحاب بشكل متماثل. يستغرق الضبط اليدوي بمفتاح الربط عبر 8 محطات حوالي T_change_manual ≈ 25–35 min بالإضافة إلى 20–40 كيس ضبط، بينما يُتم الضبط الآلي لعرض الملاقط المدار بالوصفات عبر PLC تغيير العرض في T_change_PLC ≈ 3–5 min. وعلى مدى إجمالي الورديات في 5 سنوات N_shifts_5yr (250 يوماً/سنة × وردية واحدة × 5 سنوات = 1,250 وردية)، مع عدد تغييرات العرض لكل وردية N_changeovers، وتكلفة ساعة توقف الخط C_downtime_hr، وكمية أكياس الوردية Q_shift، وتكلفة الكيس الفارغ C_pouch، وتكلفة العبوة المعبأة التالفة C_filled_pack، يكون فارق التكلفة التشغيلية الخفية لـ 5 سنوات:
C_hidden_5yr = N_shifts_5yr × [ (T_change_manual - T_change_PLC) / (60) × N_changeovers × C_downtime_hr + Q_shift × (Δ R_pouch_waste × C_pouch + Δ R_leaker × C_filled_pack) ]
مثال تطبيقي (ماكينة دوارة من 8 محطات تجري تغييرين لعرض الكيس في كل وردية): افترض أن N_shifts_5yr = 1,250 وردية، وN_changeovers = 2 لكل وردية، والضبط اليدوي T_change_manual = 30 min مقابل الضبط الآلي للعرض عبر PLC بزمن T_change_PLC = 5 min (توفير 0.833 ساعة/وردية)، وكمية الوردية Q_shift = 15,000 كيس/وردية، ومخلب سحاب ميكانيكي يقلل هدر الأكياس الممزقة/غير المفتوحة بمقدار Δ R_pouch_waste = 1.5% (225 كيساً/وردية)، ولحام على مرحلتين مبرد بالماء يقلل الأكياس المسربة عند تدرج الطيّات بمقدار Δ R_leaker = 0.8% (120 عبوة معبأة/وردية): على مدى 5 سنوات (1,250 وردية)، يوفر الضبط الآلي للعرض عبر PLC وفاتح السحاب المؤازر وقضيب اللحام الثاني المبرد بالماء 1,041.7 ساعة من توقف تغيير المقاسات، و281,250 كيساً فارغاً مُصنَّعاً، و150,000 عبوة معبأة مسربة.
المعادلة 4 — حجم التعادل في تكلفة الوحدة بين الأكياس الجاهزة وماكينة VFFS العاملة برول الفيلم (N_crossover)
كثيراً ما يسمع المشترون أن التغليف بماكينات VFFS من رول الفيلم أقل تكلفة لكل عبوة من الأكياس الجاهزة دون الاطلاع على الشروط الحدية. ولأن مصنّع الأكياس يقوم بتقطيع الفيلم وطباعته وتصفيحه وقصه ولحامه مسبقاً خارج الخط، فإن كيس الدوي باك الجاهز المزود بسحاب يحمل سعر مادة أعلى للوحدة (C_premade_unit) مقارنةً برول الفيلم المسطح المكافئ (C_rollstock_unit، والذي يقل عادةً بنسبة 50% إلى 60% لكل عبوة من حيث كتلة الفيلم الخام). غير أن تشكيل كيس قائم بسحاب مباشرة على الخط من رول الفيلم يتطلب ماكينة VFFS بنمط دوي باك أعلى تعقيداً مع وحدة تركيب سحاب عرضي/طولي على الخط (Δ CapEx_VFFS_doypack) إضافةً إلى أوقات تغيير أطول لأنبوب/ياقة التشكيل (Δ C_changeover_5yr). ويكون الحجم التراكمي N_crossover (إجمالي العبوات) اللازم لكي تسدد وفورات رول الفيلم تكلفة معدات التشكيل في VFFS وعقوبة تغيير المقاسات كما يلي:
N_crossover = (Δ CapEx_VFFS_doypack + Δ C_changeover_5yr) / (C_premade_unit - C_rollstock_unit)
قاعدة التعادل للتنسيق (كيس دوي باك جاهز بسحاب مقابل VFFS بنمط دوي باك): عندما تقسم التكلفة الرأسمالية الإضافية وساعات تغيير ياقة التشكيل خلال 5 سنوات لنظام VFFS بنمط دوي-رباعي مع وحدة تركيب سحاب على فارق تكلفة مادة الوحدة (بين الكيس الجاهز ورول الفيلم) لكيس دوي باك بسحاب مقاس 150 × 220 mm، تستقر نقطة التعادل عند حوالي 1.5 إلى 2.0 مليون كيس لكل تنسيق. وبالنسبة للعلامات التجارية متعددة الأصناف التي تشغّل < 1.5–2.0 مليون كيس لكل تنسيق أو تتطلب قصات مشكلة، وفوهات زاوية، وتغييرات لعرض الملاقط في 5 دقائق، فإن ماكينة الأكياس الجاهزة تحقق تكلفة إجمالية أقل للمشروع وإطلاقاً أسرع في السوق؛ أما لعمليات التشغيل ذات الصنف الواحد والكميات الضخمة التي تتجاوز 3–5 ملايين عبوة/سنة في كيس وسادي عادي أو بطيّات بسيطة، فقارن ماكينات VFFS لدينا أو دليل التغليف الأفقي الانسيابي (Flow Wrapping).
| طبقة التكلفة أو تكامل الخط | الخسارة التشغيلية الخفية عند نقص المواصفات | المواصفات الهندسية والترابط الأمامي/الخلفي | طريقة التحقق (FAT / المعيار) |
|---|---|---|---|
| 1. تغييرات الملاقط والخزنة للأصناف المتعددة (Multi-SKU) | 25–35 min من الضبط اليدوي بمفتاح الربط عبر 8 محطات (16 فك ملقط) لكل تغيير عرض، إضافةً إلى هدر بدء التشغيل بسبب الأكياس المائلة | تحديد ضبط آلي لعرض الملاقط بمحرك سيرفو/لولب رصاصي عبر PLC (استدعاء الوصفة في 3–5 min) وموجهات جانبية سريعة القفل للخزنة عند تشغيل >=3 عروض أكياس | قياس زمن تغيير العرض الكامل من الأدنى إلى الأقصى (90 mm إلى 210 mm على LV-210) أثناء اختبارات القبول في المصنع (FAT) |
| 2. الهواء المضغوط وتوليد التفريغ (الفاكيوم) | تضعف مولدات التفريغ من نوع فنتوري (Venturi) تحت ضغط 0.5 MPa (75 psi)، مما يسبب سقوطاً متقطعاً للأكياس أثناء الفتح (1–4% دورات ضائعة) واستهلاك هواء يبلغ 400–1,000 NL/min | تحجيم الهواء المضغوط الجاف بالمصنع (هواء نظيف وجاف وفق ISO 8573-1 عند 0.55–0.65 MPa) أو تحديد مضخة تفريغ ميكانيكية ذات ريش دوارة لخفض استهلاك الكهرباء للهواء المضغوط بنسبة 40–60% | تسجيل هبوط الضغط في المشعب الرئيسي عند سرعة الذروة (N_cpm) مع عمل جميع كؤوس الشفط ونفثات الهواء |
| 3. قطع الغيار الاستهلاكية وتباين دفعات مصنّع الأكياس | تآكل كؤوس الشفط السيليكونية (عمر 3–6 أشهر) أو تفحم قماش PTFE على قضبان اللحام يسبب توقفات مفاجئة للوردية؛ وتقوس الأكياس الموردة يسبب انحشار الخزنة | طلب طقم قطع غيار وقطع تبديل يكفي 12 شهراً (كؤوس شفط منفاخية، وسخانات خرطوشة، وشريط PTFE، وشرائط دعم سيليكونية) وتثبيت تفاوتات معامل الاحتكاك (COF) والتقوس مع مصنّع الأكياس | تشغيل 300–500 كيس من مورد الإنتاج الفعلي لكل صنف أثناء اختبار العينات قبل عرض السعر |
| 4. مزامنة وحدة التعبئة وتغذية المنتج الأمامية | شراء برج أكياس أساسي بدون رافع دلاء متزامن، أو منصة عمل، أو أقفال أمان مانعة للتنقيط/شفط الغبار يسبب تلوث منطقة اللحام | مطابقة المواد الصلبة مع ميزان متعدد الرؤوس + رافع دلاء على شكل Z، والمساحيق المتطايرة مع مثقاب حلزوني سيرفو + مجمع غبار، والصلصات/المعاجين مع مكبس سيرفو من فولاذ SUS304/316 أو وحدة تعبئة معجون الشيشة للأكياس الجاهزة لدينا | التحقق من إشارة التوافق المغلقة 'تأكيد فتح الكيس -> إطلاق الجرعة' وقوة تقشير اللحام ASTM F88 على الأكياس المعبأة |
| 5. تدقيق الوزن وكشف المعادن والتعبئة في الكرتون خلف الخط | التجميع اليدوي يخلق اختناقاً خلف برج دوار يعمل بسرعة 40–70 bpm ويسمح بوصول الأكياس ناقصة الوزن أو ذات التسريب الدقيق إلى كراتين البيع بالتجزئة | دمج سير سحب خارجي، وميزان تدقيق ديناميكي + كاشف معادن، وطاولة تجميع دوارة، و—للعبوات المتعددة أو الأكياس ذات الفوهة المركزية شبيهة القالب— ماكينة كرتنة أوتوماتيكية | التحقق من تحويل المرفوضات من البداية للنهاية وسلامة الانفجار/الزحف وفق ASTM F1140 قبل التحميل في الكرتون أو الصناديق الثانوية |
كيف تتحقق من سلامة اللحام أثناء اختبارات القبول بالمصنع (FAT)—وما الذي ينبغي إرساله للمراجعة الهندسية؟
لأن الأكياس الجاهزة المُصنَّعة تجمع بين اللحامات الجانبية والطيّات السفلية الملحومة مسبقاً لدى مصنّع الفيلم وبين اللحام الحراري العلوي النهائي (أو إغلاق الغطاء الملولب) المنفذ على خط التعبئة لديك، يجب أن تقيّم اختبارات القبول في المصنع (FAT) كامل محيط العبوة وفق المعايير الدولية المعتمدة بدلاً من الاكتفاء بالفحص البصري وحده:
- قوة تقشير اللحام (ASTM F88 / F88M): قص شرائط بعرض 25.4 mm (1.0 in.) أو 15 mm عبر كلٍّ من اللحام العلوي الأوسط ذي الطبقتين ومناطق الانتقال عند الطيّات الجانبية أو أطراف السحاب ذات الطبقتين إلى 4 طبقات، واسحبها بسرعة 200–300 mm/min (التقنيات A أو B أو C) للتحقق من الانصهار المتجانس دون تصفيح أو احتراق لطبقة اللحام الداخلية من البولي أوليفين المطابقة لـ FDA 21 CFR 177.1520.
- مقاومة التماسك الساخن (Hot-Tack ASTM F1921 / F1921M): تحقق من أن اللحام العلوي المنصهر حديثاً يقاوم قوى الارتداد الفتحي الناتجة عن الطيّات الجانبية الصلبة، أو الغاز المحبوس في الفراغ العلوي، أو أحمال المنتج الثقيلة (1–5 kg) بين المحطة 6 (اللحام الأول) والمحطة 7 (اللحام الثاني + قضيب التبريد بالماء).
- اختبار الانفجار والزحف بالضغط الداخلي للكيس الكامل (ASTM F1140 / F1140M وASTM F2054): انفخ الأكياس النهائية حتى الانفجار (الطريقة A) أو ثبتها عند ضغط زحف محدد (الطريقتان B/C) لكشف تسريبات القنوات الدقيقة عند النقطة التي يتقاطع فيها اللحام العلوي الأفقي مع طيّة الجوانب العمودية أو طرف السحاب المسحوق.
- التحقق من نافذة العملية (ISO 11607-1 / 11607-2): للأكياس الطبية أو الدوائية أو أكياس التعقيم عالية الحاجزية، اعتمد الحدود التشغيلية الدنيا والعليا لدرجة حرارة الفكوك (°C)، وضغط الكبس (MPa)، وزمن المكوث (ms).
- عزم ربط غطاء الفوهة الملولب (ASTM D3198): في تكوينات التعبئة عبر الفوهة LV-160، قِس عزم الربط والفتح عبر أغطية الإنتاج بعد تعبئة السائل لتأكيد تعشيق حلقة الأمان والنقل الخالي من التسريب.
أرسل مخططات الأكياس أو عينات فعلية من مورد الإنتاج لديك، ومواصفات الإغلاق، وتفاصيل المنتج، والوزن/الحجم المستهدف للتعبئة، والإنتاج المطلوب للوردية عبر واتساب أو قائمة متطلبات المشروع. يقوم فريقنا الهندسي بمطابقة هندسة الكيس مع مجموعة ماكينات تعبئة الأكياس الجاهزة، وتحديد ما إذا كانت تجربة العينات قبل عرض السعر مطلوبة (وهي إلزامية للأكياس الصندوقية ذات القاعدة المسطحة، أو الطيّات السميكة رباعية اللحام، أو الفوهات غير المدرجة)، وتقديم نطاق تكوين مفصل يمكنك تدقيقه باستخدام ورقة عمل تكلفة ماكينات الأكياس الجاهزة.
الأسئلة الشائعة حول أنواع الأكياس القائمة وماكينات تعبئة الأكياس الجاهزة
ما الفرق بين كيس الدوي باك (Doypack) والكيس القائم (Stand-Up Pouch) على ماكينة التعبئة؟
لا يوجد أي فرق ميكانيكي: فمصطلح 'دوي باك' هو الاسم التجاري الأصلي للكيس المرن القائم ذي الطيّة السفلية على شكل حرف W التي تتمدد لتشكّل قاعدة ذاتية الارتكاز. وما يغيّر نوع الماكينة ليس الاسم، بل ما إذا كان الكيس يصل مُصنَّعاً مسبقاً في رزم لماكينة تلقيم وتعبئة ولحام (مرجع LV-210) أم يُشكَّل مباشرة على الخط من رول الفيلم على ماكينة VFFS أو HFFS بنمط دوي باك.
كيف يختلف الكيس ذو القاعدة المسطحة (الصندوقي) عن كيس الدوي باك القائم القياسي من حيث المناولة داخل الماكينة؟
يحتوي كيس الدوي باك القياسي على لحامين جانبيين مسطحين وطيّة سفلية على شكل W (طبقتان من الفيلم عبر اللحام العلوي). أما الكيس ذو القاعدة المسطحة (الصندوقي ذو 5 ألواح) أو رباعي اللحام (Quad-seal) فيحتوي على أربعة لحامات زاوية عمودية وطيّات جانبية كاملة على شكل M، مما ينشئ تدرج سماكة من طبقتين إلى 4 طبقات عند خط اللحام العلوي. ويتطلب ذلك أصابع ميكانيكية لطيّ الجوانب، وقوة إمساك أعلى للملاقط، ولحاماً حرارياً على مرحلتين + تبريد يتم التحقق منه عبر اختبار عينات فعلية.
هل يمكن لماكينة أكياس جاهزة واحدة تشغيل الأكياس القائمة المزودة بسحاب والأكياس المزودة بفوهة معاً؟
فقط إذا كانت الفوهة عبارة عن فوهة زاوية مائلة حيث يظل الكيس يُعبأ ويُلحم حرارياً عبر فوهة علوية مفتوحة باستخدام فكوك ملاقط مشقوقة. أما الأكياس ذات الفوهة العلوية المركزية الملحومة مسبقاً فلها محيط مغلق بالكامل ويجب تعليقها من عنق الفوهة الصلب على ماكينة تعبئة عبر الفوهة وربط أغطية ملولبة (مرجع LV-160)، وهي ماكينة منفصلة ميكانيكياً عن برج التلقيم والتعبئة واللحام العلوي (مرجع LV-210).
متى ينبغي اختيار ماكينة تعبئة أكياس جاهزة بدلاً من ماكينة التشكيل والتعبئة واللحام العمودية (VFFS)؟
اختر ماكينة تعبئة الأكياس الجاهزة عندما تتطلب عبوتك مزايا يضيفها مصنّع الأكياس—مثل السحاب الذي يُغلق بالضغط، أو الفوهات العلوية أو الزاوية، أو الحواف المقصوصة بأشكال خاصة، أو الطيّات الصندوقية متعددة الألواح—أو عندما تشغّل عدة عروض أكياس بكميات أقل من < 1.5–2.0 مليون عبوة لكل صنف (SKU) حيث يتفوق ضبط الملاقط خلال 5–20 دقيقة على تغيير ياقات التشكيل في ماكينات VFFS. قارن العبوات المسطحة الصغيرة المشكلة من الرول في دليل بنية أكياس الساشيت (Sachet).
لماذا تحتاج ماكينة تعبئة الأكياس الجاهزة إلى محطتي لحام حراري بالإضافة إلى قضيب تبريد؟
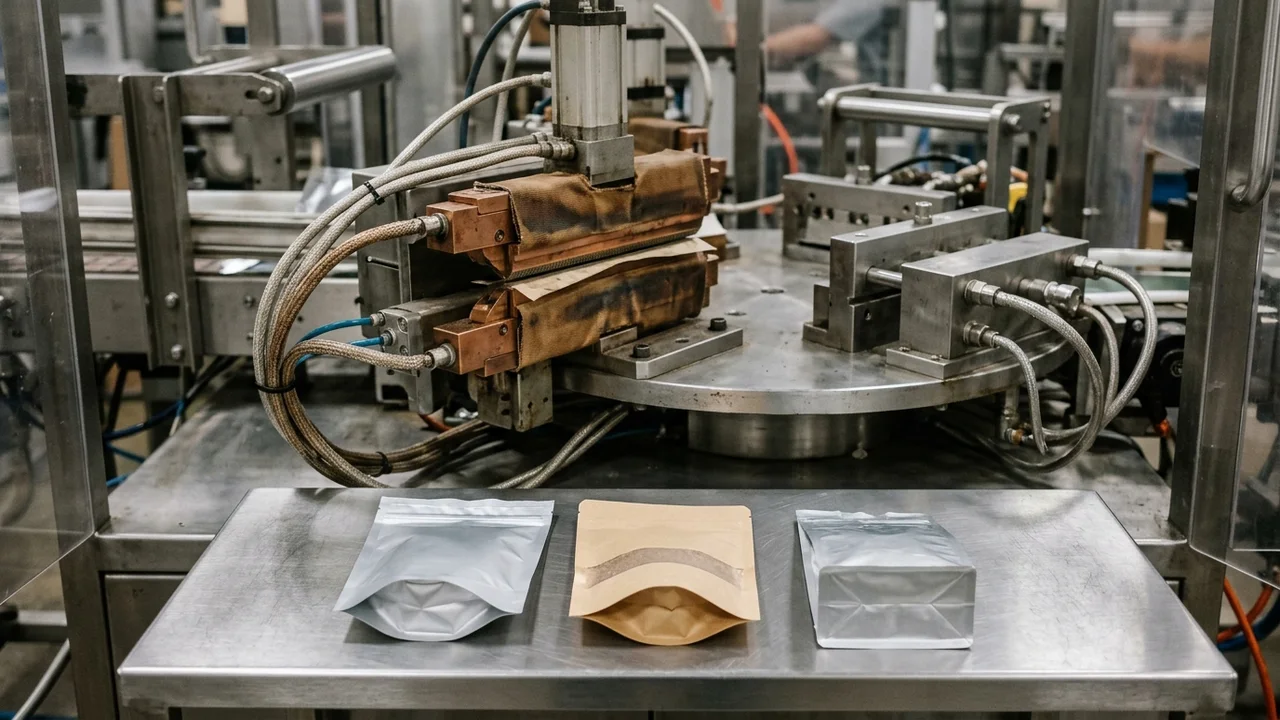
تتطلب الأفلام الرقائقية الحاجزية متعددة الطبقات (PET/AL/LLDPE أو Kraft/VMPET/CPP، بسمك 110–180 µm) وانتقالات الطيّات ذات 4 طبقات زمن مكوث حراري أطول مما توفره دورة فهرسة واحدة. وإن تقسيم الإمداد الحراري بين المحطة 6 (اللحام الأول) والمحطة 7 (اللحام الثاني) يصهر طبقة البولي أوليفين الداخلية المطابقة لـ FDA 21 CFR 177.1520 دون حرق طبقة الطباعة الخارجية، بينما يثبّت قضيب التبريد المبرد بالماء قوة التماسك الساخن (ASTM F1921) قبل التفريغ.
المصادر وحدود النطاق
تعكس مسارات المعدات، وتسلسلات المحطات، والتقييمات الأساسية لكل من الطراز LV-210 (90–210 × 110–330 mm، بسرعة 20–70 كيس/دقيقة، وقدرة 3.5 kW، ووزن 900 kg)، والطراز LV-160 (10–15 كيس/دقيقة لأكياس الفوهة بسعة 2 kg–5 L، وقدرة 3.0 kW، ووزن 100 kg)، وماكينة الأكياس الجاهزة لمعسل الشيشة لدينا (100–500 g، بسرعة 10–20 كيس/دقيقة، وأبعاد 4799 × 779 × 1450 mm، وقدرة 2.4 kW، ووزن 450 kg)، وتكوين الصلصات المصنوع من فولاذ SUS304/316 المتوافق مع الغسيل في المكان CIP مواصفات ماكيناتنا المعتمدة. وتستند المقارنات المعمارية الصناعية إلى مواصفات مصنعي المعدات الأصلية المنشورة من قِبل PACRAFT (سلسلتي TT-8D-N المفردة وTT-9CW المزدوجة من Toyo Jidoki ودليل تصنيف الأكياس)، وViking Masek (4SC-235 و8S-235 و8S-285 و8SU-240)، وRezpack (RZ8-240E وRZ8-300E وRZ8-400E)، وDolcePack (REVO وCOMBI Sprint). كما تستند بروتوكولات التحقق إلى المعايير ASTM F88 / F88M، وASTM F1921 / F1921M، وASTM F1140 / F1140M، وASTM F2054، وASTM D3198، وISO 11607-1 / 11607-2، وISO 8573-1، وFDA 21 CFR 177.1520. وتستخدم جميع المعادلات المحلولة مدخلات هندسية توضيحية معلنة؛ بينما يتم التحقق من التكوين النهائي للماكينة وسرعة الدورة ودقة التعبئة على أكياس ومنتجات الإنتاج الفعلية الخاصة بك أثناء اختبارات القبول في المصنع (FAT) أو تجارب العينات.
ناقش تطبيقك مع LINEVO.
ناقش تنسيق الكيس ومسار الماكينة المناسب لك