
En esta página
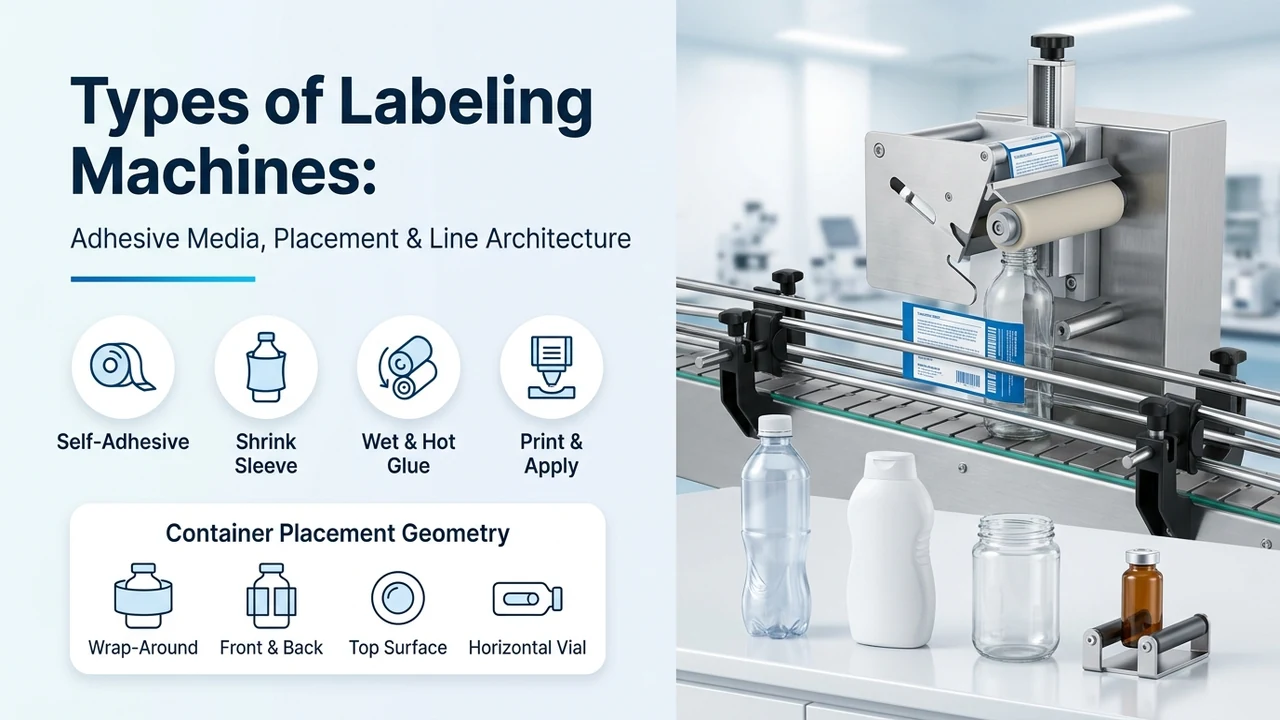
Clasificar los tipos de máquinas etiquetadoras solo por la categoría de botella —sin adecuar la química de adhesión de la etiqueta, la conicidad de la pared del envase, la velocidad de dispensado de la banda y la automatización de la línea— provoca desviaciones diagonales en el envolvente, costosos retrabajos, rechazos de códigos de barras y paradas por rotura del papel soporte. Evalúe su conjunto de envases en cuatro ejes de ingeniería independientes para definir la arquitectura de máquina correcta antes de las pruebas de aceptación en fábrica (FAT).
Seleccionar entre los diferentes tipos de máquinas etiquetadoras (types of labeling machine, labeling machine types o types of label machine) únicamente por el nombre del producto final —como solicitar una "etiquetadora de botellas" genérica sin especificar la química de adhesión, la conicidad de la pared del envase, la velocidad lineal de dispensado de la banda (V_web) y la geometría de estabilización— provoca un desfase espiral de solapamiento de 1.5–4.0 mm, levantamiento de bordes por condensación en llenado en frío, rechazos de códigos de barras y costosas paradas por rotura de banda. En la ingeniería de maquinaria de envasado, todos los tipos de máquinas etiquetadoras y types of label applicators se definen mediante cuatro ejes mecánicos independientes: (1) Medio de etiqueta y química de adhesión (rollos autoadhesivos sensibles a la presión, fundas de película termorretráctil, cola húmeda de corte y apilado, cola caliente hot-melt alimentada por bobina e impresión y aplicación por transferencia térmica); (2) Mecanismo de dispensado y transferencia (aplicación por contacto/wipe-on, tamp-blow, soplado por aire/air-blow, corte en mandril de funda o transferencia de cola por tambor de vacío); (3) Geometría del envase y mecánica de estabilización (envolvente de banda continua a 60–150 bpm, envolvente indexado de 3 rodillos a 20–60 bpm, doble cabezal de frente y dorso con banda sujetadora superior a 40–120 bpm, etiquetadoras de superficie plana superior/esquina para estuches a 40–150 cpm y muñones de rodillos en bloque en V horizontales para viales/ampollas inestables); y (4) Movimiento de línea y nivel de automatización (estaciones de sobremesa Semi-Auto a 15–30 bpm, transportadores en línea automáticos a 40–200 bpm y carruseles de torreta rotativa a 200–1,000+ bpm). Las configuraciones de nuestra familia de máquinas etiquetadoras automáticas establecen la base de ingeniería estándar para cada grupo de envases. Acuerde las velocidades exactas de línea, las tolerancias de colocación y las comprobaciones aplicables de retención de adhesivo sobre sus muestras llenas en el plan de Pruebas de Aceptación en Fábrica (FAT). Los rangos de velocidad y tolerancia de la industria que se muestran a continuación son comparaciones arquitectónicas entre clases de maquinaria.
| Parámetro de clasificación | Base de ingeniería estándar entre tipos de máquinas | Por qué rige la selección de máquina, la prevención de fallos y el alcance de cotización |
|---|---|---|
| 1. Medio de etiqueta y química de adhesión | Sensible a la presión (rollo troquelado autoadhesivo), funda retráctil (película tubular PVC / PETG / OPS), cola húmeda (papel cortado + caseína/PVA), hot-melt alimentado por bobina (envolvente OPP) o impresión y aplicación (TT / DT bajo demanda). | Define todo el tren motriz de manejo de banda: desbobinador/rebobinador con placa peladora frente a mandril cortador + túnel de calor frente a depósito de cola + tambor de transferencia por vacío. |
| 2. Mecanismo de transferencia de dispensado | Por contacto/wipe-on (rodillo/cepillo de contacto sincronizado), tamp-blow (almohadilla neumática ±0.5–1.0 mm + pulso de aire) o soplado de aire sin contacto (rejilla a 10–25 mm de distancia). | Determina si los envases en movimiento contactan directamente con la punta peladora, se detienen para la colocación en paneles hundidos o reciben las etiquetas sin contacto compresivo. |
| 3. Perfil del envase y conicidad de pared | Cilindro recto (conicidad de pared ≤ 1.5°), cilindro cónico (> 1.5°), plano/ovalado/rectangular (2 o 4 paneles), estuche/bolsa plana o vial esbelto (Ø10–25 mm, relación de aspecto H/D > 3.5:1). | Rige si los envases circulan por una banda envolvente de fricción continua, un prisma indexador de 3 rodillos, una banda sujetadora superior o una cadena horizontal de rodillos con bloque en V. |
| 4. Cobertura envolvente circunferencial (θ_wrap) | Etiqueta parcial (< 180°), envolvente de tres cuartos (180°–270°) o envolvente completo de 360° con costura de solapamiento (360°–375°, C_wrap = 100%–104%). | Los envolventes con solapamiento total (> 270°–360°) en vidrio o paredes cónicas requieren sujeción axial de 3 rodillos (registro de costura de ±0.5 mm) para eliminar la caída en espiral del extremo final. |
| 5. Velocidad lineal de banda (V_web) y tipo de accionamiento | Calculada a partir de la cadencia de envases R_bpm y el paso de etiqueta (L_label + G_gap): motor paso a paso en lazo abierto (≤ 25 m/min) frente a servomotor en lazo cerrado con seguimiento por encoder (25–80 m/min). | Evita el desajuste de velocidad de banda (|V_web - V_conv| > 0.5%) que provoca abombamientos en el borde delantero o estiramiento por tensión en el borde trasero. |
| 6. Papel soporte (liner) y física de detección de separación | Soporte de papel glassine calandrado de 60–65 gsm (≤ 35–40 m/min) frente a soporte de película PET de 23–30 μm (> 35 m/min o lavado en húmedo); fotocélula óptica frente a sensor de horquilla ultrasónico/capacitivo. | Evita la rotura del soporte en picos peladores agudos de 1.0–1.5 mm (FINAT FTM 3) y la pérdida de registro de separación en etiquetas fílmicas transparentes sobre transparente BOPP / PE. |
| 7. Superficie del sustrato y adhesión al pelado | Pared seca a temperatura ambiente, condensación de llenado en frío (4–12 °C), salpicaduras aceitosas o poliolefinas de baja energía superficial (LSE); verificado según ASTM D3330 (180°) y FINAT FTM 2 (90°). | Determina el uso de sopladores dobles de secado por cuchilla de aire previos al etiquetado (2.2–5.5 kW), protecciones inoxidables de lavado y el tack inicial del adhesivo acrílico en emulsión frente al hot-melt de caucho. |
| 8. Nivel de automatización y lazo de inspección | Sobremesa Semi-Auto (15–30 bpm) frente a automática en línea (40–200 bpm) frente a torreta rotativa (200–1,000+ bpm); codificación integrada TIJ / TTO / Laser, calificación de código de barras ISO/IEC 15416 y rechazo positivo. | Establece el umbral de retorno de mano de obra (~250,000–400,000 units/yr) y garantiza que los envases mal codificados o desviados se desvíen hacia un contenedor de rechazo con cerradura. |
¿Por qué los ingenieros deben clasificar los tipos de máquinas etiquetadoras en cuatro ejes independientes?
Los compradores que buscan types of labeling machines suelen encontrar catálogos de proveedores que mezclan medios adhesivos (como "etiquetadora autoadhesiva" frente a "etiquetadora de funda retráctil"), formas de envase ("etiquetadora de botellas redondas" frente a "etiquetadora de botellas planas") y velocidades de línea ("semiautomática" frente a "rotativa de alta velocidad") dentro de una única lista plana. Tratar esas denominaciones como categorías mutuamente excluyentes conduce a errores de especificación: un ingeniero solicita una "máquina etiquetadora de botellas redondas" sin especificar si la etiqueta es un parche autoadhesivo parcial de 200° sobre PET seco o una envoltura de papel con solapamiento total de 365° sobre una botella de vino de vidrio ligeramente cónica, descubriendo durante la puesta en marcha que una estación continua de aplicación por banda lateral genera un escalón en espiral de 2.5 mm en la unión de solapamiento.
Para redactar una Especificación de Requisitos de Usuario (URS) inequívoca y comparar ofertas competitivas en nuestra guía de costos de máquinas etiquetadoras, todo sistema de etiquetado industrial debe definirse en cuatro ejes de ingeniería ortogonales antes de solicitar una cotización formal:
- Eje 1 — Medio de etiqueta y química de adhesión: ¿Cómo está construido el soporte gráfico y cómo se adhiere a la pared del envase? (Banda troquelada sensible a la presión sobre papel soporte, funda de película tubular termorretráctil, papel cortado y apilado con adhesivo líquido, película alimentada por bobina con franjas de cola caliente hot-melt o material térmico de impresión y aplicación en tiempo real).
- Eje 2 — Mecanismo de dispensado y transferencia del aplicador: ¿Cómo separa la etiqueta el cabezal dispensador y salva el espacio hasta el envase en movimiento? (Rodillo/cepillo sincronizado de aplicación por contacto wipe-on, almohadilla neumática alternativa tamp-blow, rejilla de chorro de aire sin contacto air-blow, corte de funda en mandril rotativo o tambor de transferencia por vacío).
- Eje 3 — Geometría del envase y arquitectura de estabilización: ¿Cómo se orienta, espacia y sujeta mecánicamente el envase mientras la etiqueta envuelve o se aplica sobre sus paneles? (Envolvente continuo por banda de fricción, prisma envolvente indexado de 3 rodillos, cadenas dobles de alineación lateral con banda sujetadora superior, aplicación superior/esquina en transportador plano o muñón horizontal de rodillos en bloque en V).
- Eje 4 — Movimiento de línea, cálculo de velocidad y nivel de automatización: ¿Cómo acompasa la máquina los envases en relación con las llenadoras aguas arriba y las estuchadoras aguas abajo? (Dispositivos semiautomáticos accionados por operario, transportadores lineales en línea continuos o indexados, o carruseles de torreta rotativa accionados por leva con seguimiento de encoder servocontrolado en lazo cerrado).
Eje 1 — ¿Cómo se comparan las máquinas etiquetadoras autoadhesivas, de funda retráctil, de cola húmeda, hot-melt y de impresión y aplicación?
La primera división estructural entre los labeling machine types es el material de la etiqueta y cómo se logra la adhesión o retención mecánica sobre la pared del envase. Cambiar entre bobinas autoadhesivas sensibles a la presión, fundas termorretráctiles y cola líquida nunca es un simple cambio de formato en el mismo bastidor: cada formato requiere un tren motriz de desbobinado, corte, adhesivo o térmico completamente distinto.
| Tipo de máquina etiquetadora (Eje 1) | Medio portador y física de adhesión | Rango de velocidad típico y ventana de cambio de formato | Límites ambientales y del sustrato | Modo de fallo dominante y prevención |
|---|---|---|---|---|
| Etiquetadora sensible a la presión (autoadhesiva) | PSA de emulsión acrílica o caucho hot-melt recubierto previamente sobre frontal de papel, BOPP, PE o PET transportado sobre un soporte siliconado glassine de 60–65 gsm o PET de 23–30 μm; desprendido sobre un pico pelador agudo de 1.0–1.5 mm de radio (FINAT FTM 3). | Rango en línea en la industria de 20–200 bpm; 200–600+ bpm en carruseles rotativos multicabezal. Empalme de bobina/cambio de formato en 3–10 min sin limpieza de cola. | Requiere paredes de envase secas y libres de grasa (bases de pelado FINAT FTM 1 a 180° y FTM 2 a 90°). La condensación por llenado en frío (4–12 °C) reduce el tack inicial entre un 20%–45% si no se seca antes de la aplicación. | Fallo: Levantamiento de bordes ('flagging') en diámetros pequeños (< Ø30 mm), rotura de la banda soporte a alta velocidad de pelado o microburbujas bajo película transparente. Prevención: Especificar PSA de emulsión/hot-melt de alto cizallamiento adaptado a la energía superficial (ASTM D6252), cambiar a soporte PET de 23–30 μm por encima de 35 m/min e instalar sopladores dobles de cuchilla de aire previos al etiquetado en líneas de llenado en frío. |
| Aplicador de funda retráctil + túnel de calor | Banda de película tubular impresa (40–50 μm PVC, PETG, OPS o PLA) abierta sobre un mandril tipo bala de precisión, cortada al paso mediante cuchilla rotativa, colocada sobre el envase y contraída térmicamente (relación de retracción transversal del 50%–78%) en un túnel eléctrico (9–24 kW) o de vapor a baja presión (80–250 kg/hr a 0.3–0.6 MPa). | 60–300 bpm en sistemas en línea de un solo mandril; 300–600+ bpm en líneas rotativas/de doble mandril de alta velocidad. Cambio de mandril y receta del túnel en 15–30 min. | Tolera paredes de envases húmedas o llenadas en frío porque la retención mecánica proviene de la contracción perimetral de 360° sobre los contornos del cuello y la cintura en lugar del tack superficial del adhesivo. | Fallo: Distorsión gráfica tipo 'sonrisa/ceño' en las transiciones del hombro del envase, rotura de la costura longitudinal u ovalización de la pared de botellas PET por exceso de calor radiante. Prevención: Adecuar la curva de retracción TD de la película (PETG hasta 78% frente a PVC 50%–65%) a la relación de diámetros del envase, añadir una banda posicionadora inferior antes del túnel y utilizar calor por vapor multizona para bebidas en PET de pared delgada llenas. |
| Etiquetadora de cola húmeda de corte y apilado (cut-and-stack) | Etiquetas troqueladas de papel sin recubrimiento (70–90 gsm) alimentadas desde un almacén; una paleta engomadora rotativa transfiere una película dosificada (25–45 μm) de caseína acuosa, almidón o resina sintética PVA antes de que un cilindro de pinzas aplique la etiqueta sobre la botella. | 60–150 bpm en líneas artesanales lineales/rotativas; 300–800+ bpm en líneas cerveceras y de enlatado multitorreta. El cambio de almacén y paleta engomadora toma 30–60 min más el lavado al final del turno. | Las colas húmedas de caseína se adhieren con fiabilidad a botellas de cerveza de vidrio frías y húmedas directamente a la salida de pasteurizadores de túnel o llenadoras en frío y se desprenden limpiamente en lavadoras cáusticas de botellas retornables. | Fallo: Curvatura de los bordes del papel (expansión por humedad transversal a la fibra), formación de hilos/salpicaduras de cola sobre las tablillas del transportador y bolsas de ampollas al evaporarse el agua. Prevención: Exigir fibra del papel de la etiqueta horizontal al eje de la botella, mantener la viscosidad y el espesor de película de cola (30–40 μm) y ejecutar lavados programados de paletas con agua tibia. |
| Etiquetadora envolvente hot-melt alimentada por bobina (roll-fed) | Película continua de BOPP o papel sin soporte alimentada desde bobina, cortada a medida por un tambor rotativo de vacío, con aplicación de franjas de adhesivo hot-melt a 130–160 °C únicamente en los bordes delantero y trasero, y envuelta 360° alrededor del envase. | Movimiento rotativo continuo de 200–1,000+ bpm. Las piezas de cambio mecánicas (estrellas, tambor de corte, paso del rodillo engomador) requieren 30–45 min de cambio de formato. | Optimizada para botellas cilíndricas de gran volumen de agua en PET, refrescos carbonatados (CSD) y aceite comestible con paneles protectores rebajados que resguardan el tramo central sin cola. | Fallo: Deriva de la cuchilla rotativa respecto a la marca óptica de registro, falta de cola en el borde trasero que provoca extremos sueltos o distorsión térmica en botellas de agua en PET ultraligeras (< 10 g). Prevención: Utilizar registro de marca óptica servocontrolado en lazo cerrado en el tambor cortador de vacío, manejo de botellas presurizadas con nitrógeno aguas arriba y rodillos engomadores huecograbados con temperatura estabilizada. |
| Etiquetadora de impresión y aplicación (P&A) | Motor de impresión industrial por transferencia térmica (TT) o térmico directo (DT) (203 / 300 / 600 dpi, p. ej., clase Zebra ZE511 / Sato S84-ex integrada en un bastidor aplicador Weber o HERMA) que imprime códigos de barras variables GS1-128, fechas de lote/caducidad o datos logísticos sobre una etiqueta PSA en blanco inmediatamente antes del pelado y colocación. | 15–90 cpm (150–400 mm/s de velocidad de impresión) para impresión variable 1:1 en tiempo real sobre cajas de envío, bandejas y estuches exteriores. | Idónea para empaque secundario y terciario seco (cajas de cartón corrugado, bandejas retractiladas, palets); la vida útil del cabezal térmico se degrada rápidamente en zonas de llenado primario húmedas o polvorientas. | Fallo: Quemado de elementos del cabezal térmico que provoca barras faltantes en el código (ISO/IEC 15416 grado < 1.5 / rechazo F), arrugas en la cinta (ribbon) o retraso del ciclo de la almohadilla tamp respecto al paso del transportador. Prevención: Instalar un verificador de códigos de barras en línea posterior al dispensado (ISO/IEC 15416 / 15415) conectado a un empujador neumático de rechazo positivo y adecuar la velocidad en ips del motor de impresión a la ventana de paso del paquete. |
Regla de adhesión al sustrato y condensación (FINAT FTM 1 / FTM 2 y ASTM D3330): En ensayos de pelado en laboratorio (FINAT FTM 1 a 180° y FINAT FTM 2 a 90°, velocidad de pelado de 300 mm/min; ASTM D3330 / D6252), una etiqueta sensible a la presión que alcanza una adhesión al pelado de 12–18 N/25 mm sobre vidrio sódico-cálcico seco a temperatura ambiente (22 °C, 50% RH) puede perder entre un 25%–45% de su tack de humectación inicial cuando se aplica a una botella de vidrio llenada en frío a 4–8 °C con microgotas de condensación o recubrimiento de cera de polietileno de extremo frío (referencia de validación de pasteurización/baño de hielo Avery Dennison AD Procerta). Siempre que los envases salgan de una llenadora en frío o de un túnel de enjuague antes de una etiquetadora autoadhesiva, especifique sopladores dobles de secado por cuchilla de aire de alta velocidad (2.2–5.5 kW) aguas arriba del sinfín separador de entrada, o pase a nuestra configuración de etiquetado con funda retráctil, donde la retención depende de la contracción térmica perimetral de 360° en lugar de la humectación superficial del adhesivo.
Eje 2 — ¿En qué se diferencian los aplicadores de etiquetas wipe-on, tamp-blow y air-blow en velocidad de banda y física de desprendimiento?
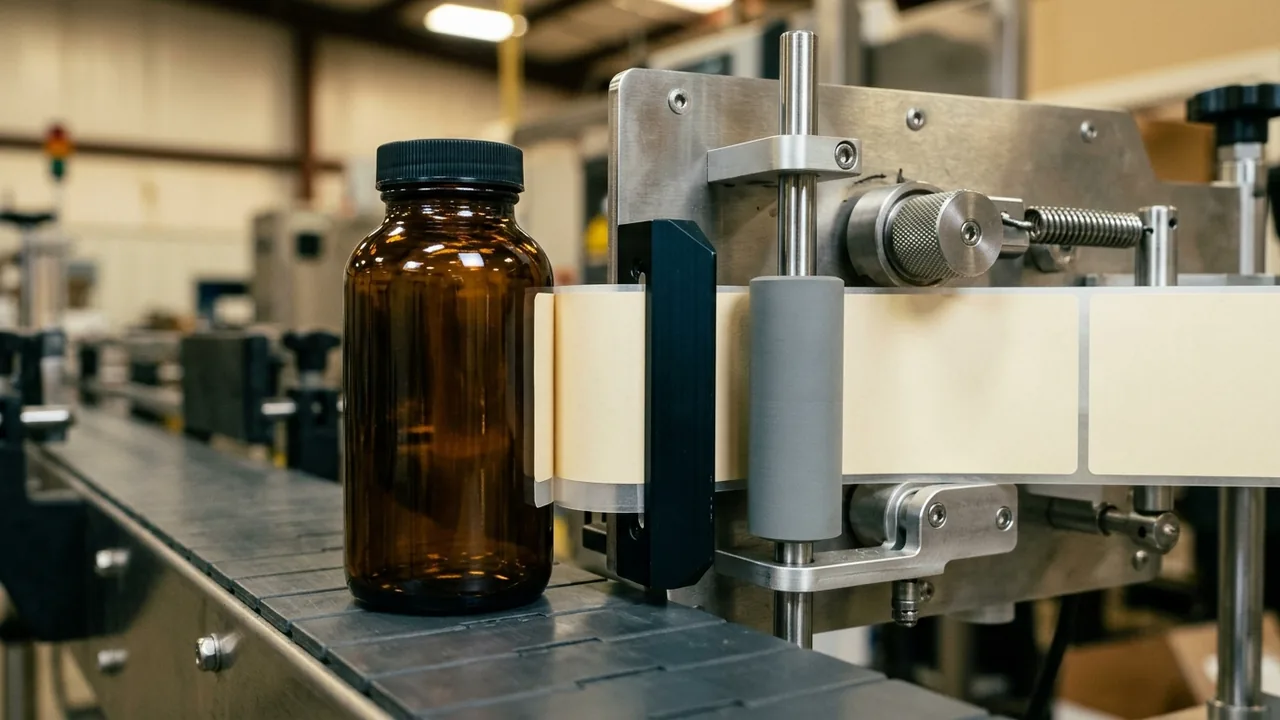
Dentro de las máquinas sensibles a la presión (autoadhesivas) y de impresión y aplicación, los compradores también buscan types of label applicators (label applicator machine types). En la terminología de ingeniería OEM (documentada en las especificaciones técnicas de HERMA 500, HERMA 452/552/652 y Weber Alpha), el aplicador de etiquetas es el módulo cabezal dispensador autónomo, que comprende el desbobinador motorizado o con freno (diámetro exterior de bobina de 300–400 mm sobre mandril de 76 mm), brazo bailarín tensor, sensor de separación óptico o ultrasónico, pico de placa peladora agudo (radio de 1.0–1.5 mm), rodillo motriz servo o paso a paso y rebobinador motorizado de residuo de soporte. La forma en que ese cabezal aplicador transfiere la etiqueta desprendida al envase define tres mecanismos de transferencia distintos:
| Mecanismo de transferencia del aplicador | Secuencia mecánica de transferencia | Precisión de colocación y rango de velocidad | Perfil de envase y superficie más adecuado | Modo de fallo dominante y prevención |
|---|---|---|---|---|
| Por contacto / Wipe-on (unión por contacto sincronizado) | A medida que el envase pasa frente a la punta de la placa peladora (1–2 mm de separación), el rodillo motriz hace avanzar el soporte a una velocidad lineal V_web = V_conv; un rodillo de espuma adaptable, espátula de poliuretano o cepillo presiona la etiqueta progresivamente desde el borde delantero hasta el trasero. | ±0.5 mm a ±1.0 mm con servoaccionamiento sincronizado por encoder (25–80 m/min de velocidad de banda, 40–300+ bpm). | Botellas redondas envolventes en movimiento continuo (envolvente por banda / envolvente indexado), botellas planas/ovaladas de doble cara (frente/dorso) y estuches/bolsas de cara superior plana (etiquetado superior). | Fallo: Ampollas transversales en la etiqueta si V_web > V_conv en > 1%, o desgarro/estiramiento de la banda de etiquetas si V_web < V_conv. Prevención: Esclavizar el rodillo servomotriz directamente a un encoder de eje del transportador (|V_web - V_conv| ≤ 0.5%) en lugar de depender de un ajuste fijo de potenciómetro VFD. |
| Tamp-blow (carrera neumática + pulso de aire) | La etiqueta desprendida se desliza con el lado adhesivo hacia afuera sobre una almohadilla tamp perforada por vacío; un actuador lineal neumático o eléctrico avanza 50–250 mm hacia el panel objetivo, se detiene 2–5 mm por encima de la superficie y dispara un soplo de aire por solenoide a través de los orificios de la almohadilla. | ±0.5 mm a ±1.0 mm a 15–60 cycles/min (movimiento intermitente o indexado de corta parada). | Paneles de botellas rebajados, cavidades termoformadas tipo blíster/clamshell, cajas de envío de altura variable y etiquetas de precinto de garantía en esquina para estuches (L-seal / C-seal). | Fallo: Desviación de la etiqueta en la almohadilla de vacío durante una aceleración rápida de carrera, o humectación incompleta de los bordes en cavidades profundas. Prevención: Equilibrar la retención de vacío frente a la presión de soplado (0.4–0.6 MPa de aire limpio y seco) y añadir un rodillo secundario de planchado o un dedo neumático de doblado en esquina tras la liberación del tamp. |
| Soplado por aire / Air-blow (rejilla estacionaria de chorro sin contacto) | La etiqueta se desprende sobre una rejilla de vacío estacionaria situada encima o al lado del transportador; cuando el sensor de producto se activa, el vacío se corta y un colector de aire de alta velocidad impulsa la etiqueta a través de un espacio de aire de 10–25 mm sobre el envase en movimiento sin contacto mecánico. | ±1.0 mm a ±2.0 mm a 60–180 cpm para etiquetas pequeñas a medianas (≤ 100 × 100 mm). | Productos horneados frágiles, paquetes blandos en flow-pack, tarjetas blíster de pared delgada o etiquetas promocionales/de precio superiores de alta velocidad que no toleran la compresión de un rodillo. | Fallo: Aleteo aerodinámico de la etiqueta, rotación en vuelo (> 2° de guiñada) o pliegue de esquinas en etiquetas flexibles grandes (> 100 mm) cuando la distancia de aire supera los 25 mm. Prevención: Restringir la transferencia por soplado de aire a etiquetas rígidas de papel/película ≤ 100 × 100 mm, mantener la separación de la rejilla peladora entre 10–20 mm y proteger la zona de dispensado de corrientes de aire transversales. |
Ecuación 1 — Velocidad lineal requerida de la banda de dispensado de etiquetas (V_web): Antes de elegir entre un cabezal aplicador estándar accionado por motor paso a paso (≤ 20–25 m/min) y un cabezal aplicador servocontrolado en lazo cerrado de alta velocidad (40–80 m/min, como la clase arquitectónica HERMA 500 o Weber Alpha HSM), calcule la velocidad lineal máxima de banda requerida por su cadencia de envases y paso de etiqueta:
V_web = (R_bpm · (L_label + G_gap)) / (1000 · η_duty)
donde V_web es la velocidad lineal máxima requerida de la banda de dispensado (m/min), R_bpm es el rendimiento bruto de envases (bottles/min), L_label es la longitud de avance de la etiqueta a lo largo de la banda (mm), G_gap es la separación troquelada entre etiquetas (mm, típicamente 2.5–4.0 mm), y η_duty ∈ [0.75, 0.85] es el factor de trabajo activo de dispensado respecto al paso que contempla el espaciado entre envases y las rampas de aceleración del servomotor.
Ejemplo práctico (Ecuación 1): Aplicar una etiqueta envolvente de L_label = 180 mm con una separación de G_gap = 3 mm a R_bpm = 120 bottles/min y η_duty = 0.80 requiere V_web = (120 × (180 + 3)) / (1000 × 0.80) = 27.45 m/min de velocidad máxima de dispensado, lo que supera el techo de 25 m/min de los motores paso a paso en lazo abierto y exige un cabezal aplicador servocontrolado en lazo cerrado con seguimiento de velocidad por encoder del transportador.
- Regla práctica de umbral físico 1 (Igualación de velocidad de banda y umbral de servomotor): Siempre que la velocidad lineal máxima de la banda V_web supere los 25 m/min —o siempre que la acumulación de la llenadora/taponadora aguas arriba provoque cambios dinámicos en la velocidad del transportador— los aplicadores paso a paso en lazo abierto sufren una deriva acumulativa de registro (> ±1.5 mm) y arrugas transversales en la etiqueta. Especifique un cabezal aplicador servocontrolado en lazo cerrado acoplado a un encoder en cuadratura del transportador para que la velocidad de pelado de la banda coincida con la velocidad superficial del envase dentro de |V_web - V_conv| ≤ 0.5% (ligera tensión de aplicación de 1.000:1 a 1.005:1).
- Regla práctica de umbral físico 2 (Resistencia a la tracción del soporte y umbral del sensor de separación): Los soportes estándar de papel glassine calandrado de 60–65 gsm traccionados alrededor de una placa peladora aguda de 1.0–1.5 mm de radio (ángulo de pelado de 75°–90° bajo liberación de alta velocidad según FINAT FTM 3 / ASTM D3330 Method D) sufren rotura por tracción cuando V_web > 35–40 m/min o cuando se exponen a una humedad ambiental elevada. Por encima de 35 m/min —o al trabajar con etiquetas fílmicas transparentes de BOPP / PE con efecto "sin etiqueta" (no-label-look)— especifique un soporte de película PET de 23–30 μm combinado con un sensor de separación de horquilla ultrasónico o capacitivo (las fotocélulas ópticas de transmitancia estándar no logran detectar el escalón de espesor de 2–3 mm en bandas transparentes sobre transparente).
Eje 3 — ¿Cómo determina la geometría del envase la mecánica de estabilización y la selección de la plataforma de etiquetado de botellas?
Una vez seleccionados la química de adhesión y el cabezal aplicador, la arquitectura de la máquina etiquetadora completa queda determinada por cómo debe espaciarse, estabilizarse y presionarse el envase mientras se aplica la etiqueta. En nuestra página de máquinas etiquetadoras automáticas de botellas y en el centro principal de máquinas etiquetadoras, nuestras 21 configuraciones de etiquetado de botellas y cajas se dividen en cinco arquitecturas mecánicas de estabilización distintas basadas en la sección transversal del envase, la conicidad de la pared, el ángulo envolvente circunferencial (θ_wrap) y la relación de aspecto (H/D).
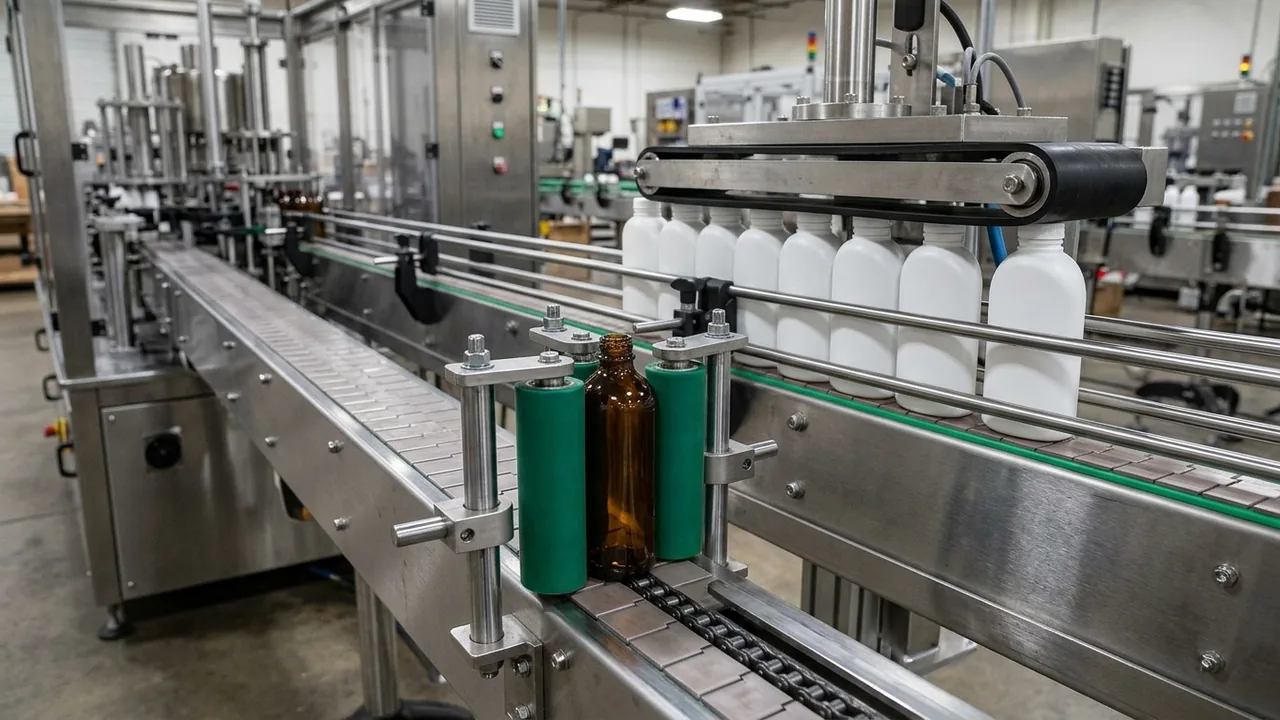
Ecuación 2 — Ángulo envolvente circunferencial (θ_wrap) y relación de cobertura (C_wrap): Para envases cilíndricos de diámetro exterior D_bottle (mm) y longitud de etiqueta L_label (mm), calcule la cobertura angular envolvente antes de elegir entre una banda envolvente de fricción continua y un prisma envolvente indexado de 3 rodillos:
θ_wrap = (L_label) / (π · D_bottle) × 360°, ; C_wrap = (L_label) / (π · D_bottle) × 100%
Ejemplo práctico (Ecuación 2): Aplicar una etiqueta sensible a la presión de L_label = 210 mm sobre una botella cilíndrica de vidrio para salsa de D_bottle = 65 mm (circunferencia π D_bottle = 204.2 mm) arroja θ_wrap = 370.2° (C_wrap = 102.8%, creando una costura de solapamiento total de 5.8 mm), lo que exige una estación envolvente indexada de 3 rodillos para que el borde trasero de la etiqueta se alinee verticalmente dentro de ± 0.5 mm sobre el borde delantero.
- Regla práctica de umbral físico 3 (Umbral de conicidad de pared y cobertura envolvente): Cuando la conicidad de la pared lateral de un envase cilíndrico supera 1.5° (> 0.5 mm de variación de diámetro a lo largo de la altura de la etiqueta) O cuando la cobertura envolvente circunferencial alcanza 270°–360°+ de solapamiento total (C_wrap ≥ 75%–103%) en botellas rígidas de vidrio o metal (Ø30–110 mm), una banda lateral continua de fricción rodando contra una almohadilla estacionaria de esponja (clase belt-wrap, 60–150 bpm) permite que la base de la botella se desplace verticalmente sobre la plataforma del transportador, produciendo un desajuste de solapamiento en espiral de 1.5–4.0 mm ('efecto barbería'). Especifique un prisma envolvente indexado de 3 rodillos (clase indexing-wrap, 20–60 bpm) cuyos tres rodillos verticales paralelos de poliuretano sujetan la botella contra su plano de referencia inferior (alineación de solapamiento de ±0.5 mm), o troquele la etiqueta con forma de abanico troncocónico curvo cuando la conicidad de la pared supere 1.5°.
| Arquitectura base y grupo de envases | Mecánica de estabilización y prensado | Rango operativo y base de tolerancia de colocación | Nuestras rutas de configuración | Modo de fallo dominante y prevención |
|---|---|---|---|---|
| Envolvente por banda continua (cilindros redondos, envolvente parcial) | Una rueda separadora de entrada o sinfín sincronizador alimenta botellas redondas verticales (Ø30–120 mm) hacia una banda envolvente lateral vertical motorizada que actúa contra una almohadilla de respaldo de esponja adaptable con resorte sin detener el avance. | 60–150 bpm; colocación vertical de ±1.0 mm en paredes rectas (conicidad ≤ 1.5°) y envolventes parciales (θ_wrap ≤ 270°). | Etiquetadora de alta velocidad para botellas de cerveza, Etiquetadora de tarros redondos de miel. Para latas cerradas de alimento para mascotas, consulte la etiquetadora de latas en nuestra página de máquinas de envasado de alimentos para mascotas. | Fallo: Escalón en espiral en la costura (> 1.5 mm de desfase vertical) al envolver etiquetas con solapamiento de 360° o paredes de vidrio cónicas. Prevención: Restringir las bandas continuas de fricción a envolventes parciales (≤ 270°) en cilindros rectos, o pasar a una estación indexada de 3 rodillos para costuras de solapamiento total. |
| Envolvente indexado de 3 rodillos (solapamiento total de 360° y vidrio de prestigio) | Una estrella o compuerta neumática indexa cada cilindro vertical (Ø30–110 mm) dentro de un prisma triangular vertical de 3 rodillos de poliuretano (1 rodillo motriz + 2 rodillos de presión de cierre neumático) que hace girar la botella en su sitio durante el dispensado; sensor óptico de costura opcional para orientación respecto a la costura del molde. | 20–60 bpm en estación simple (80–120 bpm en estación doble); registro de solapamiento circunferencial de ±0.5 mm. | Máquina etiquetadora de botellas de vino, Máquina etiquetadora de botellas de salsa, Línea de llenado, tapado y etiquetado de botellas de hookah/shisha. | Fallo: Atrapamiento de burbujas de aire bajo papel de vino grueso metalizado/texturizado o deslizamiento de los rodillos por condimentos aceitosos. Prevención: Ajustar la presión neumática de sujeción de los 3 rodillos a 0.35–0.50 MPa con rodillos de poliuretano Shore 60–70A y lavar/secar el exterior de las botellas aguas arriba después del llenado. |
| Doble cabezal de frente y dorso con banda sujetadora superior (botellas planas, ovaladas y cuadradas) | Cadenas dobles sincronizadas de alineación lateral centran el eje del envase (40–200 mm de ancho) y, a continuación, una banda sujetadora superior de caucho sincronizada presiona el tapón de la botella contra la cadena de tablillas antes de que los cabezales aplicadores opuestos izquierdo/derecho (como ilustra la arquitectura HERMA 362E) apliquen ambos paneles simultáneamente. | 40–120 bpm; simetría frente/dorso de ±1.0 mm; añada una banda envolvente secundaria para operación bimodal con botellas redondas o alisadores de esquinas multipanel para botellas cuadradas. | Etiquetadora de botellas planas de champú, Etiquetadora de botellas planas de loción cosmética, Etiquetadora de botellas cuadradas de aceite comestible. Consulte también envasado cosmético y de cuidado personal. | Fallo: Rotación de guiñada (> 1.5° de desviación) cuando un cabezal hace contacto primero, o hundimiento de paneles hacia adentro ('paneling') en botellas de champú/detergente de HDPE de pared delgada que provoca arrugas centrales. Prevención: Sincronizar la velocidad de la banda sujetadora superior a 1.00:1 con el transportador de tablillas e igualar el tiempo de contacto de la placa peladora izquierda/derecha dentro de ±1 ms; etiquetar envases llenos y tapados (o usar presurización interna de aire en HDPE vacío de pared delgada). |
| Superficie plana superior, superior e inferior y precinto de garantía en esquina (estuches, cajas, bolsas y tapas) | Un transportador de banda plana o banda dividida (como ilustran las arquitecturas HERMA 452 / 552 / 752C) con guías laterales de escuadrado transporta bolsas planas, estuches plegables, barquetas o tapas de tarros bajo un cabezal superior wipe-on o tamp-blow; rodillos dobladores de esquina pliegan tiras de precinto de garantía L-seal o U-seal sobre solapas verticales a 90°. | 40–150 cpm (±0.8–1.0 mm de precisión de colocación); la separación de la banda dividida expone la cara inferior para el etiquetado simultáneo inferior de información nutricional/código de barras. | Etiquetadora de superficie superior para cajas de alimentos, Línea industrial de etiquetado de cajas de alta velocidad. | Fallo: Desviación de estuches de cartón corrugado o cartulina debido a fricción desigual en la entrada, o apertura del precinto de garantía en esquina sobre cartón barnizado con alta memoria elástica. Prevención: Añadir correas sincronizadas de doble lateral antes de la placa peladora, utilizar PSA de precinto de garantía de caucho/acrílico de alto tack inicial y mantener la presión del rodillo de esquina mediante una zapata de cepillo con resorte de 100–150 mm. |
| Base para viales pequeños y muñón horizontal con bloque en V (viales esbeltos, ampollas y cuentagotas) | Indexación vertical por estrella/sinfín de alimentación para viales estables de fondo plano (Ø18–30 mm, H/D ≤ 3.5:1), o cuna horizontal de cadena de rodillos/bloque en V (arquitectura HERMA 132M HC / horizontal de ampollas LINEVO) que transporta cilindros esbeltos (Ø10–25 mm, H/D > 3.5:1) acostados horizontalmente a 60–200+ bpm. | 40–120 bpm en indexación vertical; 80–250 bpm en transporte continuo horizontal por rodillos con bloque en V (±0.5–0.8 mm de registro). | Etiquetadora de viales farmacéuticos, Etiquetadora de ampollas farmacéuticas, Etiquetadora de cuentagotas de aceite CBD y aceites esenciales. Consulte también líneas de envasado farmacéutico. | Fallo: Atascos por vuelco en efecto dominó cuando los viales altos y estrechos son empujados lateralmente por un rodillo wipe-on estándar, o rotura del cuello de ampollas de vidrio en la alimentación del almacén. Prevención: Aplicar la Regla práctica 4 (H/D > 3.5:1 o D < 25 mm), utilizando cunas horizontales de bloque en V alimentadas por tolva/vibrador inclinado para ampollas y tubos inestables. |
| Base en línea de funda retráctil + túnel térmico (cuerpo completo contorneado y precintos de cuello) | Un bastidor de empalme con doble desbobinador alimenta película tubular plana sobre un mandril formador de aluminio/PTFE a medida; cuchillas rotativas cortan cada funda, ruedas impulsoras colocan la funda sobre la botella y un túnel eléctrico o de vapor multizona contrae la película firmemente (50%–78% de retracción TD). | 60–200 bpm en línea estándar; 200–400+ bpm en líneas industriales de funda de alta velocidad. | Etiquetadora de funda retráctil para botellas de bebidas, Línea industrial de etiquetado con funda retráctil de alta velocidad. | Fallo: Subida de la funda por el cuello de la botella antes de entrar al túnel de calor, o arrugas por retracción desigual alrededor de cinturas profundas de agarre. Prevención: Utilizar una unidad sincronizada de cepillos posicionadores de cuerpo/cuello tras la caída de la funda y verificar los ángulos de las boquillas de las zonas de vapor/calor radiante con envases de muestra llenos durante el FAT. |
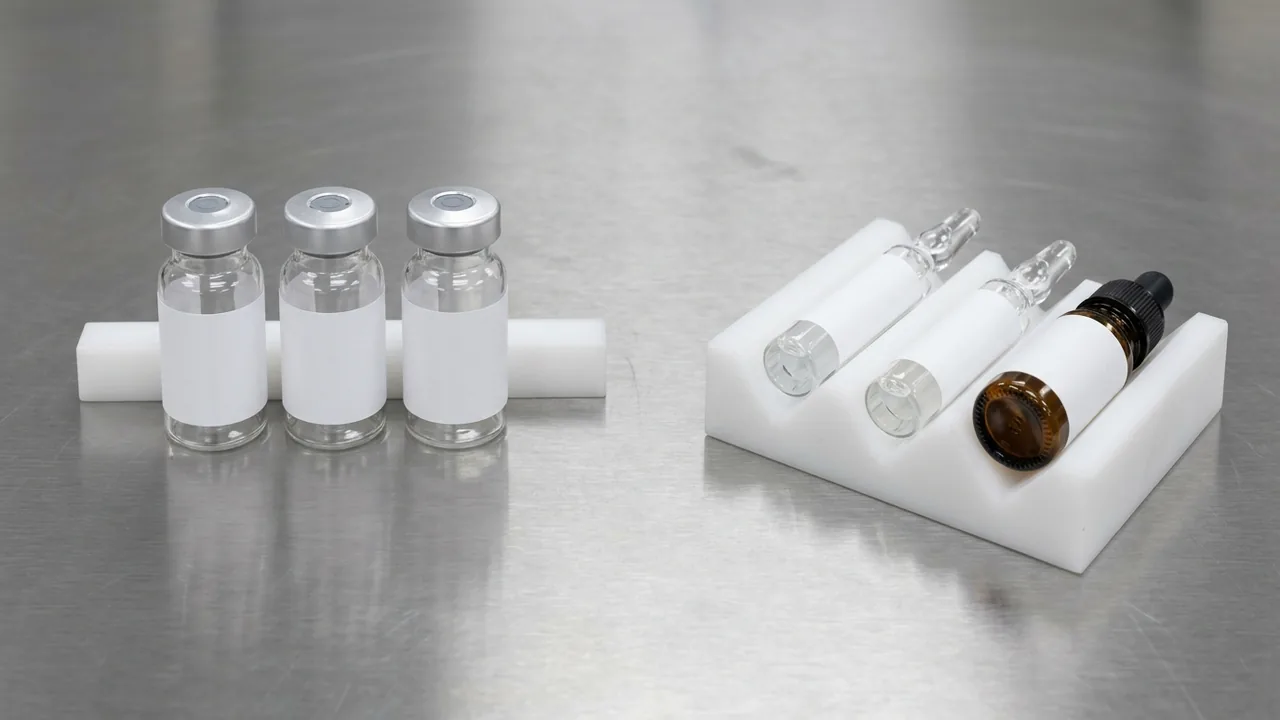
- Regla práctica de umbral físico 4 (Umbral de relación de aspecto y estabilidad para envases esbeltos): Cualquier envase cilíndrico cuya relación de aspecto entre altura y diámetro de base supere H/D > 3.5:1 o cuyo diámetro de apoyo sea D < 25 mm (10–22 mm típico en ampollas farmacéuticas de 1–10 mL, viales de líquido oral, tubos de máscara de pestañas y cuentagotas de aceites esenciales) tiene un centro de gravedad elevado que vuelca bajo las fuerzas laterales de aplicación de la placa peladora (3–8 N) en un transportador abierto de tablillas planas. Especifique una cuna vertical con sinfín de alimentación + estrella indexadora (clase HERMA 132M / nuestra etiquetadora de viales farmacéuticos) únicamente cuando el vial tenga una base plana y estable (Ø18–30 mm, H/D ≤ 3.5:1) y requiera transferencias verticales de llenado/tapado; en caso contrario, especifique una etiquetadora horizontal de muñones de rodillos con bloque en V (nuestra máquina etiquetadora de ampollas), donde la gravedad asienta el cilindro sobre dos rodillos durante todo el dispensado y el envolvente de 360°.
Eje 4 — ¿Cuándo debe una línea pasar del etiquetado semiautomático al automático en línea o de torreta rotativa?
El cuarto eje de clasificación separa los types of labeling machines según el movimiento de transporte del envase y la intervención del operario: estaciones semiautomáticas de sobremesa (base de referencia Semi-Auto), transportadores automáticos lineales en línea (configuraciones envolvente por banda, envolvente indexado, frente/dorso y etiquetado superior) y carruseles automáticos de torreta rotativa. Si bien fabricamos equipos de producción automáticos en línea, elaborar una justificación de capital sólida requiere calcular el volumen anual exacto y el punto de cruce de mano de obra en el que la carga manual deja de ser viable.
| Nivel de movimiento y automatización | Mecánica de transporte y sincronización de envases | Producción real y cambio de SKU | Límite de integración en línea | Modo de fallo dominante y prevención |
|---|---|---|---|---|
| Estación de sobremesa Semi-Auto (referencia de punto de cruce) | El operario coloca cada envase en una cuna horizontal en V de 2 rodillos o nido plano, baja un brazo de presión o pisa un pedal y retira a mano el envase etiquetado. | 15–30 bpm (600–1,200 units/hr sostenidas tras la fatiga del operario y el manejo de cajas); 2–5 min de ajuste del tope mecánico. | Mesa de lotes fuera de línea; no puede acoplarse directamente al transportador de una llenadora, taponadora o estuchadora automática. | Fallo: Tasa de retrabajo por desviación/arrugas manuales del 2%–5% a medida que la colocación manual del operario varía durante un turno de 6–8 hr, además del cuello de botella de un solo operario que limita la utilización de la llenadora a < 25%. Prevención: Restringir las unidades semiautomáticas de sobremesa a series piloto (< 250,000 units/yr) o envases promocionales de forma especial, y pasar a un transportador automático en línea cuando los lotes diarios superen las 3,000–5,000 bottles. |
| Máquina etiquetadora automática lineal en línea (configuraciones envolvente por banda, envolvente indexado, frente/dorso y etiquetado superior) | Una cadena motorizada de tablillas planas de acero inoxidable 304 (850–950 mm de altura de línea de paso) recibe los envases de forma continua desde el equipo aguas arriba; ruedas dosificadoras, sinfines sincronizadores o cadenas dobles de alineación espacian y orientan cada envase a través de 1–3 estaciones aplicadoras. | 40–200 bpm (2,400–12,000 units/hr); 10–25 min de cambio de formato mediante receta y volantes con indicadores digitales de posición y rieles guía de liberación rápida. | Integración directa transportador a transportador entre máquinas llenadoras, torretas taponadoras, máquinas estuchadoras aguas abajo y máquinas envolvedoras de celofán. | Fallo: Atasco de botellas por contrapresión en la rueda separadora de entrada cuando la llenadora aguas arriba acelera, o deslizamiento de envases durante paradas de emergencia. Prevención: Instalar pulmones de acumulación de baja contrapresión (mesa rotativa posicionadora/de acumulación) más fotocélulas de carga mínima aguas arriba y de acumulación/atasco aguas abajo enclavadas mediante seguimiento de velocidad por PLC. |
| Carrusel automático de etiquetado por torreta rotativa | Un sinfín de entrada y una estrella transfieren los envases hacia pedestales individuales de leva/torreta servoaccionados (8–36+ platos portabotellas) que sujetan simultáneamente la base y la corona del envase mientras giran frente a 1–6 estaciones autoadhesivas, de cola húmeda o hot-melt. | 200–1,000+ bpm (12,000–60,000+ units/hr); 30–60 min de cambio de formato que requiere estrellas dedicadas, sinfines de entrada, campanas centradoras y perfiles de leva por cada huella de botella. | Líneas monobloque o sincronizadas de alta velocidad para bebidas, cervecería y cuidado personal con sincronización por eje electrónico de línea (ELS). | Fallo: Estallido de botellas o cizallamiento de la estrella si entra un envase fuera de especificación en el sinfín a 400+ bpm, o elevado inventario de piezas de formato dedicadas (estrella + sinfín + campanas centradoras por cada nueva forma de botella). Prevención: Justificar las torretas rotativas únicamente cuando la demanda sostenida de una sola línea supere 180–250 bpm o requiera orientación multietiqueta (cuello + hombro + frente + dorso + precinto fiscal) sujeta en un único plano de referencia. |
Ecuación 3 — Punto de cruce de retorno de capital entre semiautomática y automática (T_payback): Para calcular el período de retorno de la inversión T_payback (years) al actualizar desde una unidad semiautomática de sobremesa (R_semi, bpm) a una máquina etiquetadora automática en línea (R_auto, bpm), incluya tanto las horas de mano de obra directa ahorradas como la reducción de merma por etiquetas desviadas/envases rechazados (Δ s_scrap):
T_payback = (Δ C_capex) / (((V_annual) / (60 · R_semi) - (V_annual) / (60 · R_auto)) W_labor + V_annual · Δ s_scrap · c_unit)
donde Δ C_capex es el capital incremental de la máquina, V_annual es el volumen anual etiquetado (containers/yr), R_semi y R_auto son las tasas de producción netas sostenidas (containers/min, incluyendo cambios de bobina), W_labor es el costo horario total de mano de obra del operario, Δ s_scrap = s_semi - s_auto es la reducción fraccional en merma de etiquetas/retrabajo, y c_unit es el costo unitario de una etiqueta desechada más la mano de obra manual de despegado y reetiquetado.
Ejemplo práctico (Ecuación 3): Actualizar desde una etiquetadora envolvente semiautomática de sobremesa (R_semi = 20 bpm, tasa de desviación/retrabajo s_semi = 3.2%) a una etiquetadora envolvente automática en línea (R_auto = 90 bpm, tasa de rechazo s_auto = 0.3%) con un volumen de producción anual de V_annual = 600,000 bottles/yr reduce el tiempo activo de etiquetado de 500.0 hours/yr a 111.1 hours/yr, ahorrando 388.9 labor-hours/yr (77.8% de reducción) más 17,400 skewed bottles/yr de retrabajo manual de despegado y reetiquetado. Sustituir el salario por hora con cargas de su planta W_labor, el costo unitario de retrabajo c_unit y el diferencial de capital cotizado Δ C_capex arroja la ventana exacta de amortización (típicamente 12–18 months una vez que los lotes diarios superan las 3,000–5,000 bottles/day).
Balance TCO a 5 años: rechazos por desviación, paradas por rotura de banda y merma de soporte
El capital inicial del equipo representa solo el 12%–25% del Costo Total de Propiedad (TCO) a 5 años de una estación de etiquetado industrial. Cuando un ingeniero selecciona una etiquetadora de banda con motor paso a paso en lazo abierto subdimensionada para una aplicación de solapamiento total o alta velocidad —o elige un sistema de funda retráctil con túnel de vapor cuando una máquina autoadhesiva de doble cabezal (frente/dorso) cumple con los requisitos de marca—, las penalizaciones ocultas a 5 años se acumulan en cuatro rubros operativos: (1) Medios consumibles y frecuencia de cambio de bobina (PSA troquelado sobre glassine de 60 gsm frente a soporte PET delgado de 23 μm frente a fundas retráctiles impresas de PETG); (2) Merma por desviación y grado de código de barras (grado < 1.5 / C según ISO/IEC 15416 1D o ISO/IEC 15415 2D causado por un desajuste envolvente > 1.5 mm o arrugas en la cinta TTO); (3) Paradas no planificadas por rotura de soporte y empalmes (8–15 min por cada reenhebrado de banda a través de los rodillos bailarines y el pico pelador); y (4) Consumo energético del túnel térmico (12–24 kW eléctricos o 80–200 kg/hr de carga de caldera de vapor).
| Rubro de costo a 5 años e impulsor de ingeniería | Escenario A: Motor paso a paso en lazo abierto mal especificado + banda continua en vidrio con solapamiento total (soporte de papel de 60 gsm) | Escenario B: Servomotor en lazo cerrado correctamente especificado + indexación de 3 rodillos / PSA con sujeción superior (envolvente indexado / frente-dorso, soporte PET de 23 μm) | Escenario C: Aplicador en línea de funda retráctil + túnel térmico / de vapor de 18 kW (funda de cuerpo completo 50 μm PETG) |
|---|---|---|---|
| 1. Alcance del equipo llave en mano y puesta en marcha (Año 0) | Cabezal básico paso a paso + banda envolvente de fricción continua, sin seguimiento de velocidad por encoder ni rechazo por visión. | Cabezal servocontrolado en lazo cerrado, seguimiento por encoder, indexación de 3 rodillos o banda sujetadora superior, codificador TTO + verificador ISO/IEC 15416 y rechazo. | Aplicador de funda con mandril, cortador rotativo, unidad posicionadora, túnel retráctil / generador de vapor de 18 kW y campana de condensados. |
| 2. Volumen de consumibles de etiquetas / fundas y empalmes de bobina a 5 años (15M units) | PSA fílmico sobre soporte glassine de 60 gsm; 2,500 labels/roll = 6,000 roll changes en 5 años. | PSA fílmico sobre soporte PET delgado de 23 μm; 3,750 labels/roll = 4,000 roll changes, reduciendo las paradas por empalme en un 33%. | Tubo retráctil 50 μm PETG impreso en huecograbado (1.8–2.2× peso unitario del material frente a PSA) + 3% de merma de ajuste en mandril (450,000 sleeves). |
| 3. Merma por rechazo de desviación, arrugas y código de barras a 5 años (15M containers) | Tasa de rechazo/retrabajo del 2.8% = 420,000 bottles por escalones de solapamiento en espiral > 1.5 mm y retraso de velocidad del motor paso a paso. | Tasa de rechazo del 0.3% = 45,000 bottles (375,000 fewer rejected bottles frente al Escenario A; el encoder del servomotor + la sujeción de 3 rodillos mantiene ±0.5 mm). | Tasa de rechazo del 0.6% = 90,000 bottles por sobrerretracción térmica del túnel en arranques/paradas y subida de la funda al cuello. |
| 4. Tiempo de parada de línea a 5 años por rotura de banda, empalme de bobina y cambio de formato | 720 hrs perdidas en 5 años: 6,000 empalmes de bobina a 4 min + 2.4 roturas de soporte glassine/semana a 12 min de reenhebrado + ajustes manuales de rieles. | 240 hrs perdidas en 5 años (480 hrs ahorradas frente al Escenario A): 4,000 empalmes de soporte PET a 3 min + casi cero roturas de soporte según FINAT FTM 3 + volantes con receta. | 380 hrs perdidas en 5 años: mantenimiento de mandril/cuchillas de corte + 20 min de estabilización térmica del túnel por cada arranque/parada. |
| 5. Energía eléctrica, aire comprimido y servicios del túnel térmico a 5 años (10,000 hrs) | 18,000 kWh (1.8 kW de consumo medio de transportador + accionamiento paso a paso durante 10,000 hrs). | 35,000 kWh (3.5 kW de consumo medio de servoaplicador, transportador, codificador TTO y aire de rechazo neumático durante 10,000 hrs). | 220,000 kWh (22.0 kW de carga combinada de aplicador, túnel retráctil / generador de vapor de 18 kW y extractor durante 10,000 hrs). |
| Veredicto operativo total a 5 años (15,000,000 containers) | Especificación de hardware inicial más baja, pero genera 375,000 botellas rechazadas/retrabajadas adicionales y 480 horas adicionales de parada por rotura de banda y empalmes frente al Escenario B. | Menor TCO a 5 años para envases rígidos/semirrígidos que no requieren cobertura contorneada de 360° del cuello a la base (0.3% de rechazo, 240 hrs de empalme en 5 años). | Añade 185,000 kWh de energía térmica más un mayor gasto en película tubular — justificado cuando las condiciones húmedas de llenado en frío o el diseño contorneado de 360° exigen fundas de cuerpo completo. |
Conclusión de ingeniería del balance TCO a 5 años: Omitir el seguimiento por encoder servocontrolado en lazo cerrado, la estabilización de 3 rodillos / sujeción superior y la capacidad para soporte de película PET (Escenario A frente a Escenario B) cuesta 375,000 botellas desviadas/retrabajadas adicionales más 480 hours de paradas evitables por rotura de banda glassine y empalmes en una línea de 3,000,000 bottle/yr. Del mismo modo, antes de especificar un sistema de funda retráctil (Escenario C), confirme si sus objetivos de imagen de marca y evidencia de apertura pueden cumplirse mediante una estación autoadhesiva envolvente o de frente/dorso + precinto de garantía (envolvente indexado / frente-dorso), lo que evita 185,000 kWh de energía de túnel en 5 años y reduce la masa unitaria del material de etiquetado. Revise los límites detallados de cotización en nuestra guía de costos de máquinas etiquetadoras.
¿Cómo se integran la codificación, la calificación ISO de códigos de barras y los enclavamientos de seguridad EN 415-10 en la estación de etiquetado?
En una línea de envasado automática, la máquina etiquetadora es también el soporte principal para la trazabilidad normativa (número de lote, fecha de fabricación/caducidad, serialización GS1-128 o DataMatrix) y la verificación de códigos de barras comerciales. Especificar el hardware de codificación y visión como un añadido posterior tras construir el bastidor de la etiquetadora suele dejar una longitud de paso de banda insuficiente entre el desbobinador y el pico pelador u omite el seguimiento por registro de desplazamiento (shift-register) necesario para rechazar una botella defectuosa sin detener el transportador.
- Integración de codificación de fecha y lote (TTO frente a TIJ frente a Laser): Los sobreimpresores por transferencia térmica (TTO, 300 dpi) se montan directamente en el bastidor de desbobinado de la etiquetadora aguas arriba de la placa peladora, imprimiendo fechas variables nítidas y códigos 2D sobre etiquetas fílmicas/estucadas planas durante la pausa intermitente (envolvente indexado) o el avance continuo de banda (envolvente por banda / frente-dorso). Los cabezales de inyección de tinta térmica (TIJ) o inyección de tinta continua (CIJ) pueden imprimir tanto sobre la banda plana como sobre el tapón/hombro del envase tras la aplicación, mientras que los codificadores láser de CO2 / Fiber / UV ablacionan la tinta sobre recuadros de color preimpresos sin consumibles de cinta.
- Inspección óptica y calificación de códigos de barras ISO/IEC 15416 / 15415: Separe tres niveles distintos de verificación en su URS: (1) un sensor de presencia por contraste/luminiscencia que comprueba únicamente si existe una etiqueta en la botella; (2) una cámara de visión OCR / OCV que verifica que los caracteres legibles de fecha/lote estén presentes y sin manchas; y (3) un verificador de códigos de barras en línea que califica símbolos lineales 1D según ISO/IEC 15416 y símbolos 2D DataMatrix/QR según ISO/IEC 15415 (exigiendo un grado mínimo global de símbolo de 1.5 (C) —o 2.5 (B) para viales farmacéuticos y cumplimiento comercial GS1).
- Rechazo por registro de desplazamiento con seguimiento de encoder: Cuando se detecta la falta de una etiqueta, una colocación desviada (> ±1.0 mm) o un grado de código de barras fallido, una línea de alta velocidad nunca debe detener la llenadora aguas arriba. En su lugar, un encoder de eje del transportador rastrea la posición exacta del envase defectuoso hasta un empujador neumático o boquilla de soplado de aire aguas abajo, desviando el envase hacia un contenedor de rechazo cerrado con llave y equipado con una fotocélula de confirmación (verificación de rechazo a prueba de fallos).
- Seguridad de la maquinaria y arquitectura de enclavamiento (EN 415-10:2014 y EN ISO 12100): Las máquinas etiquetadoras automáticas en línea y rotativas deben cumplir con EN 415-10:2014 (Seguridad de las máquinas de embalaje — Parte 10: Requisitos generales), EN ISO 12100 e IEC 60204-1. Las bandas envolventes motorizadas, los puntos de atrapamiento de 3 rodillos, las cuchillas rotativas de corte de funda y los empujadores automáticos de rechazo deben estar encerrados dentro de resguardos perimetrales de policarbonato con enclavamiento (interruptores de seguridad EN ISO 14119, circuito de seguridad mínimo EN ISO 13849-1 PL d) que descarguen las válvulas neumáticas de purga (0 MPa) y detengan los servoaccionamientos (Safe Torque Off / STO) cuando se abra una puerta de protección.
¿Qué datos de ingeniería y pruebas de muestras definen la especificación de su máquina etiquetadora antes del FAT?
Antes de emitir una solicitud de cotización (RFQ) o comparar propuestas de proveedores mediante nuestra guía de compra de máquinas etiquetadoras de botellas, recopile los ocho datos de ingeniería siguientes y acuerde las cantidades de muestras y las instrucciones de envío con nuestro equipo de pruebas de muestras antes de enviar envases o bobinas de etiquetas. Utilice estos datos para definir el alcance aplicable de las Pruebas de Aceptación en Fábrica (FAT), la instalación y capacitación de operarios y la lista de verificación de aceptación mecánica:
| Ítem de verificación RFQ / FAT | Dato de ingeniería requerido del comprador | Prueba de aceptación FAT y norma de verificación |
|---|---|---|
| 1. Planos del envase, conicidad de pared y relación de aspecto | Planos 2D/3D acotados + muestras llenas/tapadas para cada SKU: diámetro D (mm), ancho × fondo (mm), altura H (mm), conicidad de la pared del panel (deg) y peso vacío frente a lleno (g). | Verificar cero vuelcos (comprobación H/D > 3.5:1) y cero hundimiento de paneles en HDPE de pared delgada durante una prueba FAT continua de 30-minute al 100% de la cadencia objetivo. |
| 2. Arte de la etiqueta, ángulo envolvente (θ_wrap) y referencia | Altura × longitud de la etiqueta (H_label × L_label, mm), ángulo envolvente calculado θ_wrap (deg), altura de referencia desde la base hasta la etiqueta (mm) y reglas de orientación respecto a la costura del molde o el asa. | Medir 50 envases consecutivos con un calibre digital: la variación de altura vertical y el desajuste de la costura de solapamiento deben mantenerse dentro de ±0.5 mm (envolvente indexado) o ±1.0 mm (envolvente por banda / frente-dorso / etiquetado superior). |
| 3. Tabla de sentido de bobinado, diámetro interior de mandril, diámetro exterior máx. y especificación de soporte | Especificación de bobina del convertidor: Sentido de bobinado #1–#8 (bobinado interior/exterior, borde delantero primero), diámetro interior del mandril (76 mm estándar), diámetro exterior máx. de bobina (300–400 mm), separación de matriz G_gap (3 mm), material frontal y soporte (60 gsm glassine frente a 23–30 μm PET). | Verificar cero roturas del soporte (FINAT FTM 3) y 100% de precisión en la detección de separación (ultrasónico/capacitivo para película transparente; óptico para papel) a la velocidad máxima V_web. |
| 4. Estado superficial del sustrato y adhesión al pelado | Temperatura de llenado (°C), exposición externa a lavado/condensación, tratamiento en frío del vidrio o energía superficial de poliolefinas LSE (dynes/cm). | Ejecutar comprobaciones de pelado a 180° / 90° a los 20-min y 24-hr (ASTM D3330 / FINAT FTM 1–2) más una prueba de inmersión en cámara fría / agua con hielo de 24-hr con cero levantamiento de bordes o formación de ampollas. |
| 5. Cadencia objetivo (R_bpm) y velocidad máxima de banda (V_web) | Velocidad neta requerida de la línea (bottles/min), horas de turno/día y velocidad máxima de banda calculada V_web (m/min) a partir de la Ecuación 1. | Demostrar el seguimiento de velocidad esclavizado por encoder desde el 50% hasta el 100% de la velocidad del transportador con |V_web - V_conv| ≤ 0.5% y cero deriva de registro. |
| 6. Codificación, visión y verificación ISO de códigos de barras | Matriz de caracteres TTO / TIJ / Laser (líneas, altura de fuente), reglas de inspección por cámara OCR / OCV y grado mínimo de código de barras ISO/IEC 15416 / 15415 (≥ 1.5 / C o ≥ 2.5 / B). | Poner a prueba el sistema de visión/verificador durante el FAT con 5 etiquetas faltantes intencionadamente, 5 etiquetas desviadas y 5 códigos de barras defectuosos: el 100% debe desviarse hacia el contenedor de rechazo cerrado con llave. |
| 7. Tiempo de cambio de formato y kit de repuestos de desgaste | Número total de SKU, ventana permitida de cambio de formato (min) y repuestos de desgaste preventivo requeridos para 2 años (soporte de repuestos: puntas peladoras, rodillos motrices de silicona, sinfines sincronizadores, almohadillas envolventes de espuma, cabezales térmicos TTO). | Realizar un cambio cronometrado del SKU A al SKU B durante el FAT utilizando recetas documentadas de contadores digitales; la primera botella conforme debe salir en un plazo de 15–25 min. |
| 8. Transferencias de línea, suministros y cumplimiento de seguridad | Altura de línea de paso del transportador (850–950 mm), señales de enlace con la llenadora/taponadora aguas arriba y la estuchadora aguas abajo, alimentación eléctrica (220V / 380V / 480V), aire seco (0.5–0.6 MPa) y vapor/extracción en caso de funda retráctil. | Verificar los enclavamientos de puertas de protección según EN 415-10:2014, la purga neumática por parada de emergencia y las pausas por fotocélulas de acumulación aguas arriba/aguas abajo. |
Preguntas frecuentes sobre los tipos de máquinas etiquetadoras
¿Cuáles son los 5 tipos principales de máquinas etiquetadoras según el adhesivo y el medio de la etiqueta?
Según el medio de la etiqueta y la química de adhesión (Eje 1), las máquinas etiquetadoras industriales se dividen en cinco tipos principales: (1) Etiquetadoras sensibles a la presión (autoadhesivas) que desprenden etiquetas troqueladas preengomadas de un soporte de papel glassine o PET sobre un pico agudo de 1.0–1.5 mm (20–600+ bpm); (2) Etiquetadoras de funda retráctil (shrink-sleeve) que cortan película tubular de PVC / PETG / OPS / PLA sobre un mandril y la contraen un 50%–78% dentro de un túnel eléctrico o de vapor (60–600+ bpm); (3) Etiquetadoras de cola húmeda de corte y apilado (cut-and-stack) que aplican adhesivo líquido de caseína, almidón o PVA a etiquetas de papel desde un almacén (60–800+ bpm); (4) Etiquetadoras envolventes hot-melt alimentadas por bobina (roll-fed) que cortan de forma rotativa película de BOPP sin soporte y aplican franjas de cola caliente a 130–160 °C en los bordes delantero y trasero (200–1,000+ bpm); y (5) Etiquetadoras de impresión y aplicación (P&A) que combinan un motor de impresión por transferencia térmica o térmico directo con un aplicador wipe-on, tamp-blow o air-blow para el etiquetado variable de códigos de barras en tiempo real sobre cajas, bandejas y palets (15–90 cpm).
¿Cuál es la diferencia entre un aplicador de etiquetas y una máquina etiquetadora completa?
Un aplicador de etiquetas autónomo (como un módulo cabezal HERMA 500 o Weber Alpha) es únicamente la unidad dispensadora de banda: incluye el desbobinador motorizado o con freno, el brazo bailarín tensor, el sensor de separación óptico o ultrasónico, la placa peladora, el rodillo motriz servo/paso a paso y el rebobinador de residuo de soporte, sin ningún transporte de producto. Una máquina etiquetadora completa monta uno o más cabezales aplicadores sobre una bancada transportadora motorizada de acero inoxidable 304 integrada con mecánicas de separación de envases (sinfines sincronizadores o ruedas dosificadoras), sistemas de estabilización (prismas indexadores de 3 rodillos, cadenas dobles de alineación lateral, bandas sujetadoras superiores o rodillos horizontales con bloque en V), codificación de fecha, inspección por visión y estaciones de rechazo positivo.
¿Cuándo requieren las botellas redondas una estación envolvente indexada de 3 rodillos en lugar de una banda continua de fricción?
Utilice una banda envolvente continua de fricción contra una almohadilla estacionaria de esponja (base belt-wrap, 60–150 bpm) cuando aplique etiquetas envolventes parciales (θ_wrap ≤ 270°) sobre botellas cilíndricas de paredes rectas (conicidad de pared ≤ 1.5°). Pase a una estación envolvente indexada con prisma de 3 rodillos (base indexing-wrap, 20–60 bpm por cabezal) siempre que la etiqueta envuelva 270°–360°+ con una costura de solapamiento, siempre que el envase requiera registro óptico respecto a una costura de molde de vidrio o un asa, o siempre que una ligera conicidad de la pared (> 1.5°) haga que una banda continua de fricción provoque un escalón en espiral > 1.5 mm ('efecto barbería') en el borde trasero.
¿Cómo calculo si mi máquina etiquetadora necesita un accionamiento aplicador paso a paso o servocontrolado en lazo cerrado?
Calcule la velocidad lineal máxima de dispensado de la banda mediante V_web = [R_bpm × (L_label + G_gap)] / (1000 × η_duty), donde R_bpm son las botellas/min, L_label + G_gap es el paso de la etiqueta en mm, y η_duty es 0.75–0.85. Siempre que V_web supere los 25 m/min —o siempre que la velocidad del transportador varíe dinámicamente debido a la acumulación de la llenadora aguas arriba—, los accionamientos paso a paso en lazo abierto pierden el registro y provocan arrugas en la etiqueta. Especifique un aplicador servocontrolado en lazo cerrado esclavizado a un encoder de eje del transportador para que la velocidad de pelado coincida con la velocidad superficial dentro de ± 0.5%.
¿Por qué los viales esbeltos y las ampollas requieren un etiquetado horizontal por rodillos con bloque en V en lugar de transportadores verticales?
Los envases cilíndricos con una relación de aspecto entre altura y diámetro H/D > 3.5:1 o un diámetro de base D < 25 mm (como ampollas farmacéuticas de 1–10 mL, viales orales, tubos de máscara de pestañas y cuentagotas de aceites esenciales) tienen un centro de gravedad elevado que vuelca bajo las fuerzas laterales de aplicación de la placa peladora en un transportador plano de tablillas. Los viales estables de fondo plano (Ø18–30 mm, H/D ≤ 3.5:1) pueden circular verticalmente dentro de una cuna de cavidades con sinfín de alimentación y estrella, mientras que las ampollas de fondo redondo y los cilindros esbeltos inestables (H/D > 3.5:1 o D < 18 mm) deben circular horizontalmente en una cadena de muñones de rodillos con bloque en V mecanizado.
¿Puede una misma máquina etiquetadora automática de botellas manejar tanto botellas redondas envolventes como botellas planas de frente y dorso?
Sí, siempre que todos los envases se declaren en su RFQ inicial para que el bastidor se construya como un sistema combinado bimodal (una estación de doble cabezal de frente y dorso con banda sujetadora superior seguida aguas abajo por una banda envolvente conmutable o una estación de 3 rodillos). Para botellas planas u ovaladas, ambos cabezales laterales actúan con la banda envolvente retraída; para botellas redondas, un cabezal se desactiva y la estación envolvente aguas abajo entra en acción. Aun así, cada SKU debe verificarse sobre muestras físicas durante las Pruebas de Aceptación en Fábrica (FAT) para confirmar los rangos de ajuste del ancho del transportador y de los rieles guía.
Consulte su aplicación con LINEVO.
Consulte su proyecto de etiquetado