
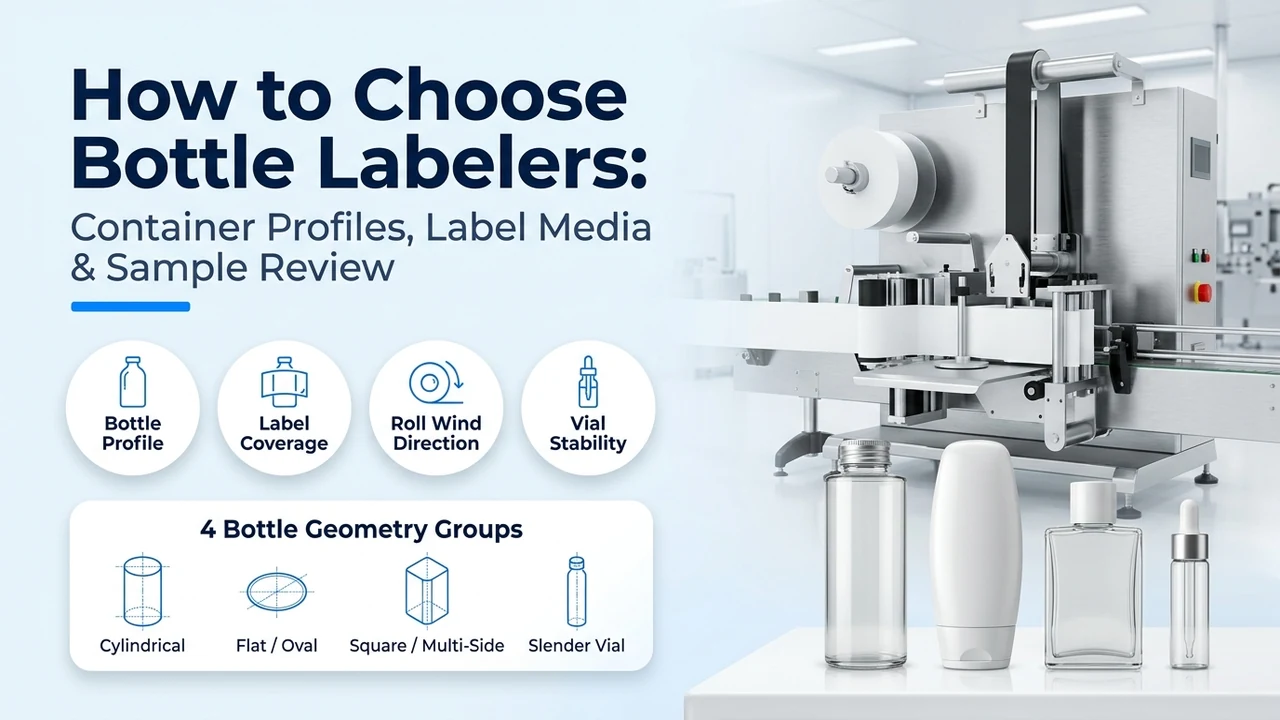
Para elegir una etiquetadora de botellas —ya sea que especifique una etiquetadora en línea para botellas, un cabezal aplicador de etiquetas autónomo sobre un transportador existente o una etiquetadora de alta velocidad para botellas de agua—, fije primero la geometría del envase y el estado de la pared de cada SKU, verifique el método de adhesión y las especificaciones de bobinado del rollo, calcule la velocidad lineal de banda (V_web) a partir del paso de etiqueta y la producción objetivo, y defina las interfaces de línea aguas arriba y aguas abajo. Nuestras plataformas de etiquetado de botellas definen la base mecánica para cada grupo de envases, mientras que las velocidades exactas, las tolerancias de posicionamiento (± mm) y la retención de adhesión bajo los criterios ASTM D3330 / ASTM D6252 y FINAT FTM 1–2 se verifican con sus muestras reales llenas durante las pruebas de aceptación en fábrica (FAT). Fabricamos equipos de producción automáticos; las unidades manuales y semiautomáticas se mencionan a continuación únicamente para establecer el umbral de automatización.
| Dato de ingeniería | Base de referencia o fuente del comprador | Consecuencia en la selección y configuración |
|---|---|---|
| Conjunto de botellas y relación de aspecto | Muestras físicas llenas y tapadas y planos CAD acotados de cada SKU (diámetro D, ancho × fondo, altura H, conicidad del panel) | Determina si los envases circulan verticales sobre un transportador de tablillas planas o requieren tornillos sinfín separadores, correas superiores de sujeción, prismas envolventes de 3 rodillos o rodillos horizontales en bloque en V |
| Disposición de etiqueta y cobertura envolvente | Posición del arte en la botella (envolvente parcial, envolvente 360° con solape, frontal y trasera, cuello/hombro, precinto de seguridad o manga completa) más referencia de orientación | Define el número de estaciones dispensadoras, la relación de cobertura circunferencial C_wrap (%) y los sensores ópticos de registro de costura o asa |
| Suministro de etiquetas y geometría de bobina | Plano del convertidor y bobina de producción: longitud de etiqueta L_label, separación G_gap, ancho de banda, diámetro interior del mandril (76 mm estándar), diámetro exterior máx. (300–400 mm), sentido de bobinado, frontal y soporte siliconado | Rige la capacidad del eje desbobinador, el radio de la cuchilla de despegue, la detección de separación ultrasónica/capacitiva frente a óptica y el intervalo de cambio de bobina |
| Estado superficial y base de adhesivo | Pared seca a temperatura ambiente, condensación por llenado en frío, residuo graso o recubrimiento de cera PE en extremo frío del vidrio evaluado frente a bases de pelado ASTM D6252 / FINAT FTM 2 | Dicta el uso de sopladores de secado por cuchilla de aire previos al etiquetado, bastidor de acero inoxidable resistente a la corrosión y selección de adhesivo en emulsión frente a hot-melt |
| Producción objetivo y velocidad lineal de banda | Botellas aceptadas/min requeridas (Q_target), régimen de turnos y velocidad lineal de banda calculada V_web (m/min) a cadencia bruta de línea | Separa las estaciones semiautomáticas de carga manual (15–30 bpm) de los cabezales automáticos paso a paso y los aplicadores servo en lazo cerrado (V_web > 25 m/min) |
| Codificación, calificación de código de barras y rechazo | Codificador de lote TIJ/TTO/láser, sensor de presencia por contraste frente a cámara OCV frente a calificación de códigos de barras ISO/IEC 15416 (1D) e ISO/IEC 15415 (2D), más rechazo positivo | Determina si la máquina requiere rechazo mediante registro de desplazamiento seguido por encoder y un contenedor de verificación de rechazos con cerradura |
| Límites de línea y enclavamientos de seguridad | Transferencias con llenadora/tapadora aguas arriba y estuchadora/encajadora aguas abajo, altura de transportador (850–950 mm) y enclavamientos de seguridad ISO 12100 / IEC 60204-1 | Define pulmones de acumulación, señales de encoder para seguimiento de velocidad, suministros industriales y alcance de aceptación FAT |
En esta página
Paso 1 — ¿Cómo determinan la geometría, la conicidad y la relación de aspecto de la botella la arquitectura de la máquina?
Inicie la selección auditando cada SKU de botella de su familia de productos, no solo el envase de mayor volumen. En nuestra página de etiquetadoras automáticas de botellas, la sección transversal del envase, la rigidez de la pared, la relación de aspecto y el estado de la superficie determinan cómo se separa, estabiliza y presiona la botella durante la transferencia de la etiqueta. Una botella redonda de vidrio con panel cilíndrico recto se dirige a una estación envolvente; las botellas planas u ovaladas de cuidado personal requieren alineación bilateral sincronizada y correas superiores de sujeción; las botellas cuadradas de aceite comestible requieren alisado de esquinas multipanel; y los frascos cuentagotas estrechos o viales farmacéuticos requieren cunas dedicadas de pequeño diámetro.
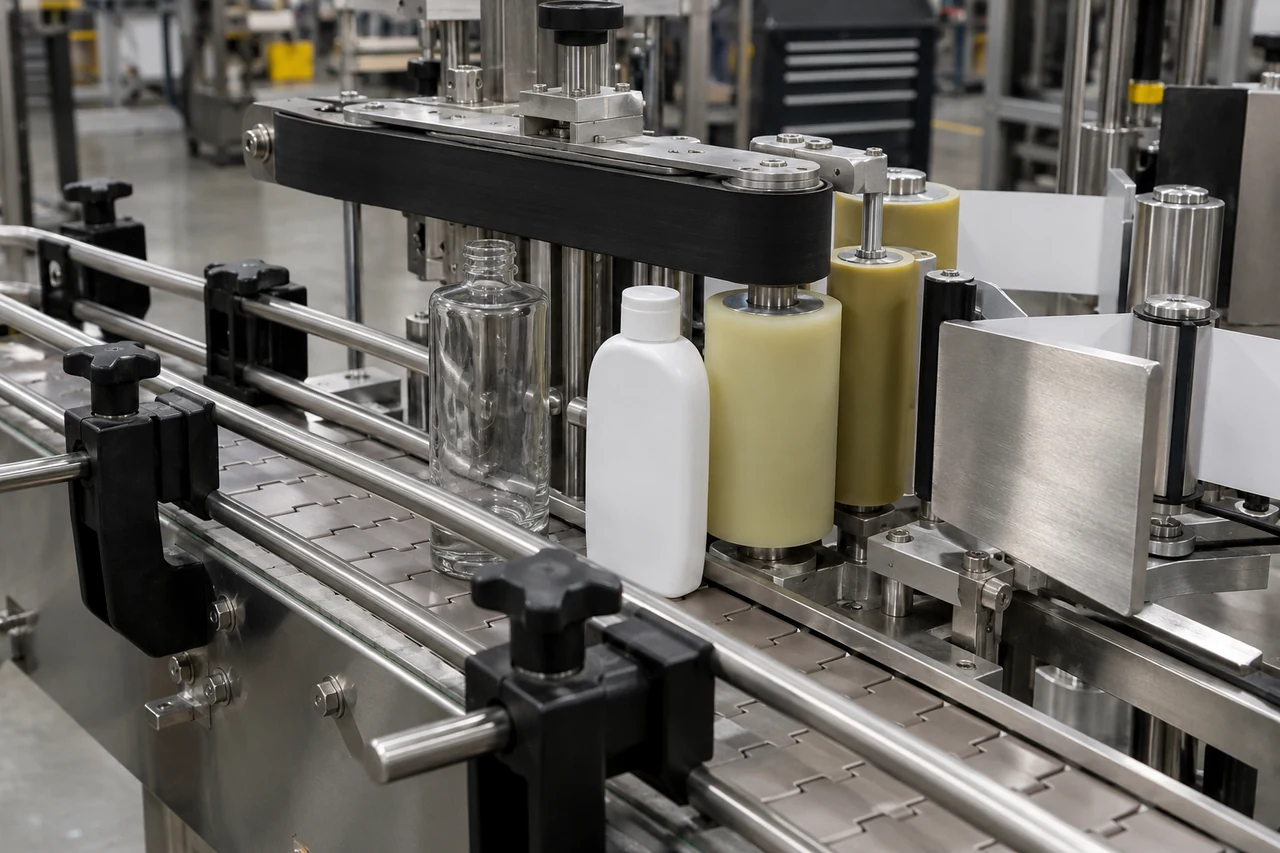
| Perfil de botella y grupo superficial | Arquitectura de estabilización y dispensado | Nuestra base de equipamiento estándar | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Botellas cilíndricas redondas (vino, licores, salsas, frascos de vidrio) | Transportador vertical de cadena de tablillas, rueda separadora o tornillo sinfín de paso, cabezal de aplicación por barrido simple o doble, más banda envolvente por fricción o prisma de 3 rodillos | Etiquetadora de botellas de vino, etiquetadora de botellas de salsa, etiquetadora de frascos de miel | Modo de fallo: Desalineación del solape en espiral ('efecto poste de barbero') en vidrio ligeramente cónico o etiquetas de vuelta completa. Prevención: Especificar una estación envolvente de 3 rodillos con asiento de base del envase y etiqueta troquelada compensada por conicidad. |
| Botellas de bebidas y agua frías, húmedas o de pared delgada | Transportador inoxidable lavable, túnel de secado previo por cuchillas de aire de alta velocidad, cabezal servo de barrido o alimentado por bobina, o aplicador de manga termoencogible | Etiquetadora de alta velocidad para botellas de cerveza, línea de llenado y etiquetado de bebidas carbonatadas | Modo de fallo: Película de condensación que impide el mojado del adhesivo o paredes delgadas de PET que se deforman bajo la presión de la banda envolvente. Prevención: Instalar cuchillas de aire de doble etapa aguas arriba de la cuchilla de despegue y etiquetar botellas llenas y tapadas bajo presión interna positiva. |
| Botellas planas y ovaladas (champú, loción, cosméticos y cuidado personal, hogar) | Orientador lateral de doble cadena, correa superior de sujeción sincronizada, cabezales opuestos de aplicación en doble cara y esponjas/rodillos alisadores multietapa contorneados | Etiquetadora de botellas planas de loción y cosméticos, etiquetadora de botellas planas/ovaladas de champú | Modo de fallo: Guiñada del envase en la entrada (causando márgenes frontales/traseros desiguales) o burbujas de aire atrapadas en paneles anchos y flexibles de HDPE. Prevención: Bloquear la botella bajo la correa superior antes del borde de despegue y usar alisadores progresivos del centro hacia los extremos. |
| Botellas cuadradas y multicara (aceite comestible, químicos, jarabes) | Rieles guía de centrado para perfil cuadrado, correa estabilizadora superior, aplicadores de una o múltiples caras y cepillos neumáticos de alisado de esquinas | Etiquetadora de botellas cuadradas de aceite comestible, línea de embotellado de aceite comestible con etiquetado multicara | Modo de fallo: Arrugas en la etiqueta al cruzar esquinas vivas de 90° o neblina de aceite que provoca levantamiento del borde de salida. Prevención: Especificar accionamiento de cepillos/rodillos con permanencia en esquina y verificar la entrada de envases desengrasados/limpios durante el FAT. |
| Frascos cuentagotas esbeltos, botellas de e-líquido y viales farmacéuticos (D < 30 mm) | Cadena indexadora horizontal de rodillos en bloque en V o estrella vertical con mandriles sin herramientas, cabezal de despegue servo y rodillo presor elástico | Etiquetadora de botellas de aceite CBD y aceites esenciales, etiquetadora de botellas de e-líquido, etiquetadora de viales farmacéuticos | Modo de fallo: Volcado, caída en dominó o rotura de vidrio en transportadores planos, además de levantamiento de bordes ('flagging') en diámetros reducidos. Prevención: Alojar los viales en rodillos en V o alveolos de estrella y usar frontales delgados y flexibles de film/papel con adhesivos aptos para mandril estrecho. |
| Botellas contorneadas de bebidas y lácteos (cobertura 360° de cuerpo completo) | Desbobinador de doble bobina, mandril abridor de film, cabezal de corte rotativo, impulsor descendente de manga y túnel de contracción por vapor o aire caliente multizona | Etiquetadora de mangas termoencogibles para botellas de bebida, línea de mangas termoencogibles de alta velocidad | Modo de fallo: Levantamiento de la manga en el cuello ('smiling'), distorsión gráfica o deformación térmica de la botella de PET en el túnel. Prevención: Ajustar la relación de contracción transversal TD del film (S_ratio) a un túnel de vapor de baja presión multizona (85–95 °C) y ensayar con botellas llenas. |
Mida tanto la envolvente total del envase como la zona dedicada al panel de etiquetado. Bajo las bases industriales estándar de etiquetado de botellas (como las especificaciones de máquinas envolventes y de doble cara de HERMA que cubren diámetros de 14,75 mm a 100 mm y alturas de 20 mm a 250 mm), los pequeños detalles geométricos determinan el utillaje de manejo: registre el diámetro del cuerpo o ancho × fondo, la altura total, la altura útil del panel recto, el ángulo de conicidad de la pared, las líneas de partición del molde, los paneles rebajados para etiqueta y los relieves en el envase. Especifique si las muestras están vacías o llenas y tapadas: las botellas de PET y HDPE de pared delgada suelen requerir presión hidrostática interna del líquido o estabilización por carga superior para que la pared no ceda bajo la fuerza del rodillo aplicador.
Al evaluar botellas cilíndricas de etiquetado envolvente, calcule la Relación de cobertura circunferencial envolvente (C_wrap) y la Longitud requerida de etiqueta de vuelta completa (L_full_wrap) antes de congelar las dimensiones del arte final:
- Fórmula (Cobertura circunferencial envolvente y longitud de vuelta completa): C_wrap (%) = (L_label / (3.1416 D_bottle)) 100 y L_full_wrap (mm) = (3.1416 * D_bottle) + O_lap, donde L_label es la longitud de la etiqueta en el sentido de avance (mm), D_bottle es el diámetro exterior de la botella en la zona de etiquetado (mm) y O_lap es el margen de solape etiqueta sobre etiqueta (3–6 mm típico para vuelta completa de 360°, o una separación negativa para envolvente parcial).
- Ejemplo práctico: Para una botella cilíndrica pequeña de vidrio con diámetro D_bottle = 54,0 mm que utiliza una etiqueta de longitud L_label = 175,0 mm (6,89 in por 1,40 in de altura): la circunferencia de la botella es 3,1416 54,0 = 169,6 mm, lo que arroja C_wrap = (175,0 / 169,6) 100 = 103,2 % y un solape neto etiqueta sobre etiqueta de O_lap = 175,0 - 169,6 = +5,4 mm. Dado que el extremo final se solapa 5,4 mm sobre el borde de entrada, cualquier inclinación del envase o conicidad de la pared se manifiesta de inmediato como un escalón de desalineación vertical en la unión del solape.
Regla práctica de ingeniería (Umbral de conicidad y desfase en espiral en etiquetado envolvente): Si la conicidad de la pared del envase supera 1,5° a lo largo de la altura del panel de etiquetado o la cobertura circunferencial C_wrap supera el 75 % en una botella cilíndrica, priorice un prisma envolvente de 3 rodillos (estación de rodillos muñón) con registro referenciado a la base frente a una simple banda continua de fricción, ya que las diferencias de diámetro no compensadas desvían la etiqueta en una trayectoria helicoidal ('efecto poste de barbero'), generando un escalón visible en la costura de solape.
Regla práctica de ingeniería (Umbral de estabilidad para viales esbeltos y cuentagotas): Si la relación de aspecto entre altura y diámetro del envase (H / D) supera 3,5:1 o el diámetro de la base es inferior a 25 mm en botellas de vidrio o plástico, priorice un transportador indexador horizontal de rodillos en bloque en V o una estrella vertical con mandriles alveolares sin herramientas frente a un transportador plano vertical, ya que los viales de base estrecha oscilan o vuelcan en la cuchilla de despegue, provocando registros torcidos y paradas frecuentes de línea.
Trate la altura de colocación vertical y la orientación rotacional como dos requisitos de ingeniería independientes. Una etiqueta puede quedar dentro de ±0,5 mm de la altura objetivo respecto a la referencia de la base y, sin embargo, apuntar a una posición angular incorrecta respecto a un asa lateral, un pulverizador de gatillo, una costura de molde o un escudo grabado en el vidrio. Marque la referencia principal y el elemento de orientación en el plano del envase, defina la tolerancia angular aceptable (por ejemplo, ±1,5°) y deje el criterio de orientación marcado como pendiente en la hoja de trabajo hasta que el proveedor confirme si incluye orientación mecánica por muesca de fondo o registro por sensor óptico de marca.
Paso 2 — ¿Cómo rigen la selección el método de adhesión de la etiqueta, la geometría de bobina y las bases de adhesión ASTM?
Confirme primero el método de unión de la etiqueta y, a continuación, fije el plano de bobina del convertidor y la especificación de adhesión al sustrato. Las etiquetas autoadhesivas (sensibles a la presión) sobre soporte siliconado, las etiquetas de papel cortado aplicadas con cola húmeda fría, el film sin soporte alimentado por bobina con adhesivo hot-melt y las mangas tubulares termoencogibles requieren bastidores de máquina fundamentalmente distintos. En toda nuestra familia de etiquetadoras automáticas, validamos el método adhesivo frente a su material real durante la revisión de ingeniería; si aún está comparando tecnologías de unión, consulte nuestra guía de ingeniería sobre tipos de etiquetadoras.
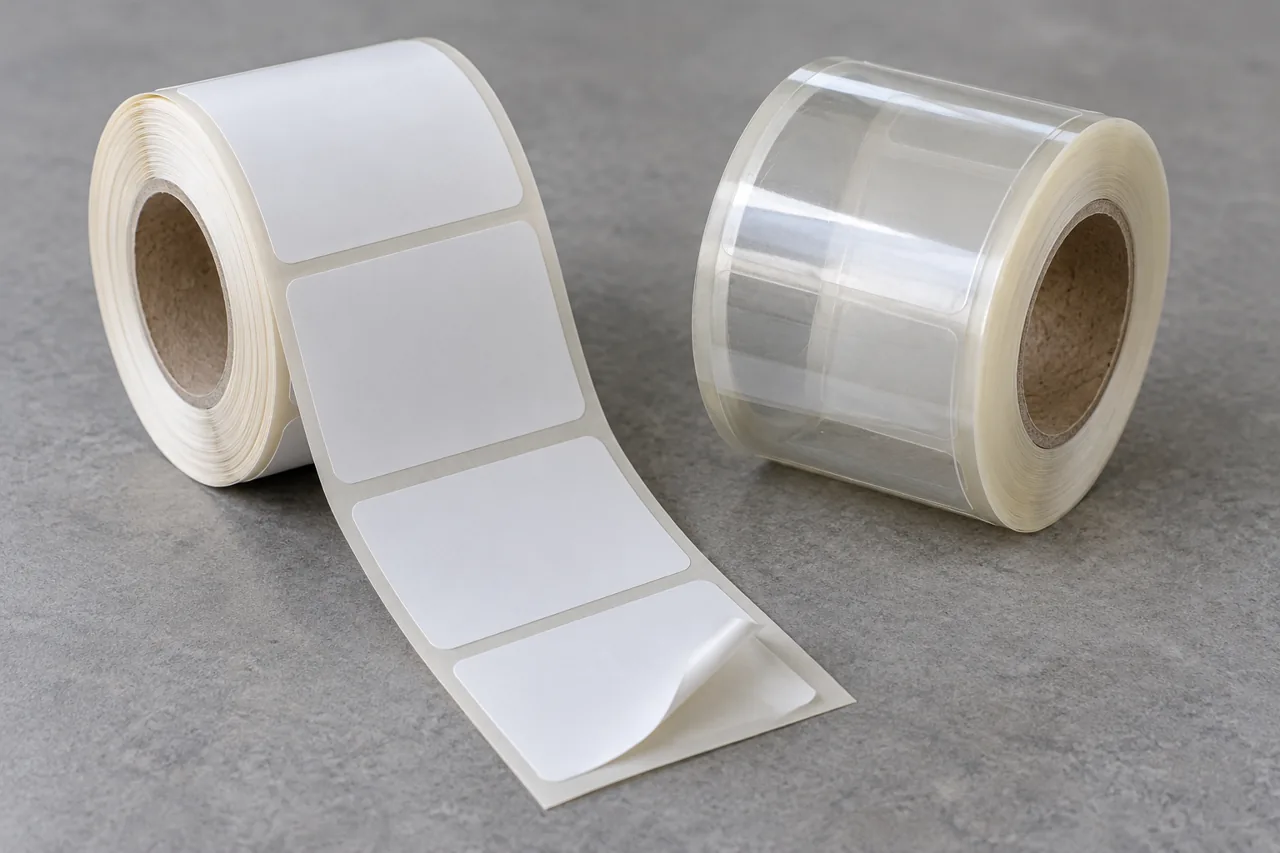
| Material de etiqueta y método de adhesión | Mecanismo de dispensado y transferencia | Datos críticos de bobina / almacén a especificar | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|
| Papel o film autoadhesivo (sensible a la presión) sobre soporte | La banda se desbobina bajo tensión de balancín y gira 150°–170° sobre una cuchilla de despegue afilada (R ≤ 1,5 mm) para deslaminar la etiqueta hacia la botella por barrido (wipe-on), tampón-soplado (tamp-blow) o soplado de aire | Diámetro interior de mandril (76 mm / 3 in), diámetro exterior máx. de bobina (250–400 mm), longitud de etiqueta L_label, separación G_gap (2–4 mm), ancho de soporte, código de tabla de bobinado (#1–#8), soporte glassine frente a PET transparente | Modo de fallo: Rotura del soporte en la punta de despegue o salto de etiquetas transparentes. Prevención: Especificar sensores de separación ultrasónicos/capacitivos (o tacos ópticos negros) para bobinas transparente sobre transparente y verificar la fuerza de liberación de la silicona a la velocidad de banda objetivo. |
| Etiquetas de papel cortado con cola húmeda (adhesivo en frío) | Las paletas encoladoras oscilantes transfieren una película dosificada de adhesivo acuoso de almidón, dextrina o caseína/sintético desde un rodillo engomador hacia un cilindro de pinzas de vacío y sobre la botella | Dirección de fibra del papel (fibra horizontal obligatoria para evitar el curvado vertical), índice Cobb de absorción de agua, planitud de la pila y estado de temperatura/humedad de la botella | Modo de fallo: Curvado de la etiqueta, levantamiento de bordes o formación de hilos/rebose de cola ante variaciones de humedad en planta. Prevención: Exigir especificación estricta de fibra horizontal en el papel y circulación de cola con control térmico. |
| Alimentación por bobina con hot-melt (film BOPP / PE sin soporte) | El film continuo sin soporte se desbobina hacia un tambor de corte rotativo por vacío; un rodillo engomador calefactado aplica franjas verticales de adhesivo hot-melt solo en los bordes de entrada y salida de la etiqueta | Espesor del film (30–50 µm), registro de paso por taca óptica, requisito de neutralización de estática y temperatura de trabajo del tanque de hot-melt (120–160 °C) | Modo de fallo: Adherencia electrostática del film o acumulación de adhesivo en el tambor de corte que provoca atascos y enrollamientos a alta velocidad. Prevención: Integrar barras antiestáticas ionizadoras activas aguas arriba del cortador rotativo y seguimiento de taca de registro en lazo cerrado. |
| Film tubular para manga termoencogible (PETG, OPS, PVC, PLA) | El film tubular plegado se abre sobre un mandril tipo bala, se corta al paso mediante un conjunto de cuchillas rotativas, se impulsa sobre la botella y se contrae en un túnel de vapor o aire caliente | Ancho plegado W_layflat, espesor de film (40–50 µm), relación de contracción transversal S_ratio (%), crecimiento longitudinal en sentido máquina y calidad de la soldadura por solvente | Modo de fallo: Bloqueo por fricción en el mandril o contracción desigual en el túnel ('orejas de perro' en hombros/cuello). Prevención: Especificar holgura radial de 1,5–3,0 mm en el mandril, cuchillas de microperforación y calor de vapor regulado en múltiples zonas. |
- Ajuste mecánico de la bobina y capacidad de desbobinado: Verifique el diámetro interior del mandril (76 mm / 3 in estándar), el diámetro exterior máximo de la bobina (OD_roll, típicamente 300 mm estándar o 400 mm de alta capacidad), el ancho total del soporte y el material del respaldo. Calcule cuántas etiquetas contiene cada bobina para comprobar si la frecuencia de cambio de rollo se ajusta a la dotación de personal del turno:
- Fórmula (Etiquetas por bobina y autonomía de desbobinado): N_labels_roll = (3.1416 (OD_roll^2 - ID_core^2)) / (4 t_caliper * (L_label + G_gap)) y T_run (min) = N_labels_roll / Q_target, donde OD_roll es el diámetro exterior de la bobina (mm), ID_core es el diámetro exterior del mandril (~82 mm para un mandril de 76 mm de DI), t_caliper es el espesor total combinado de frontal + adhesivo + soporte de liberación (mm) y L_label + G_gap es el paso de etiqueta (mm).
- Ejemplo práctico: Suponiendo una bobina estándar con OD_roll = 300 mm, diámetro exterior de mandril ID_core = 82 mm, espesor total de banda t_caliper = 0,14 mm (140 µm), paso de etiqueta L_label + G_gap = 178 mm y cadencia de línea Q_target = 120 botellas/min: N_labels_roll = (3,1416 (90.000 - 6.724)) / (4 0,14 * 178) = 261.620 / 99,68 = 2.625 etiquetas/bobina, lo que proporciona una autonomía continua de T_run = 2.625 / 120 = 21,9 minutos entre cambios de bobina (21,9 cambios por turno de 8 horas). Especificar un plato desbobinador de 400 mm (4.965 etiquetas/bobina, 41,4 min de autonomía) o un empalmador de doble desbobinado sin parada reduce el tiempo muerto por cambio de bobina en casi un 50 %.
- Sentido de desbobinado y borde de ataque: Especifique si las etiquetas están bobinadas con impresión exterior o impresión interior, y qué borde sale primero (superior, inferior, derecho o izquierdo; tabla industrial de bobinado #1 a #8). Adjunte siempre una fotografía marcada de la bobina o el plano del convertidor para que el proveedor configure el recorrido de banda sin invertir el diseño gráfico.
- Detección de separación para etiquetas opacas frente a transparente sobre transparente: Los sensores fotoeléctricos de horquilla estándar detectan el salto de opacidad entre una etiqueta de papel y su soporte glassine. Las etiquetas transparentes de film BOPP/PET de acabado 'sin etiqueta' sobre soportes de PET transparente requieren un sensor de separación ultrasónico o capacitivo por diferencia de espesor o una taca negra de registro impresa en el dorso del soporte.
En el caso de las etiquetadoras de botellas de agua y las líneas de bebidas refrigeradas, la búsqueda 'etiquetadora para botella de agua' abarca tres procesos bien diferenciados: (1) etiquetado envolvente de alta velocidad con film OPP alimentado por bobina y adhesivo hot-melt sobre botellas de PET de pared delgada, (2) etiquetas autoadhesivas de film transparente o metalizado aplicadas a botellas de agua de vidrio premium o PET rígido, y (3) mangas termoencogibles de cuerpo completo o precinto de garantía. Registre si las botellas entran en la etiquetadora secas a temperatura ambiente o húmedas con condensación por llenado en frío, y si las botellas delgadas de PET se etiquetan llenas y tapadas para que la presión interna resista la flexión del rodillo.
Nunca confíe únicamente en una ficha técnica genérica de adhesivo ensayada sobre placa plana para aprobar la construcción de una etiqueta de botella. Los ensayos de adhesión de laboratorio estándar evalúan la resistencia al pelado según ASTM D3330 (pelado a 180°) o ASTM D6252 / FINAT FTM 2 (pelado a 90° a 300 mm/min tras 20 minutos y 24 horas de reposo) y el agarre inicial según FINAT FTM 9 (loop tack) sobre placas de referencia planas de acero inoxidable o vidrio flotado. Como demostró el estudio sobre sustratos de vidrio AD Procerta de Avery Dennison —que ensayó film de polipropileno de 50 µm y papel estucado de 80 g/m² con adhesivos en emulsión sobre botellas de vino, frascos de vidrio, viales farmacéuticos de borosilicato y paneles de vidrio flotado—, el vidrio de envasado real presenta grandes variaciones de adhesión debido a la rugosidad microscópica, la composición química calcosódica frente a borosilicato, los recubrimientos antirrayado en extremo frío de cera de polietileno (PE) en botellas de bebidas y los tratamientos de silicona en viales farmacéuticos.
Regla práctica de ingeniería (Umbral de levantamiento de bordes en mandriles de radio pequeño): Si el diámetro de la botella es inferior a 30 mm en etiquetas envolventes autoadhesivas, priorice un frontal de film delgado y flexible (≤ 50 µm BOPP/PE) o papel de 60–70 g/m² orientado en sentido máquina combinado con un adhesivo de alto tack apto para mandril —y diseñe una zona de solape etiqueta sobre etiqueta de 3–5 mm—, ya que los materiales frontales rígidos envueltos en radios pequeños ejercen una tensión elástica continua de recuperación circunferencial que supera las uniones estándar de pelado ASTM D6252 en placa plana en menos de 24 horas ('winging' o 'flagging').
Paso 3 — ¿Cuándo pasar de semiautomático a automático y cómo dimensionar la velocidad de banda y las interfaces de línea?
Seleccione su nivel de automatización y arquitectura de accionamiento calculando la velocidad lineal de banda requerida (V_web), el margen de capacidad bruta (Q_gross) y el costo total de propiedad (TCO) por cambios de formato multi-SKU. En una unidad envolvente semiautomática de sobremesa, un operario coloca cada botella manualmente sobre rodillos horizontales, acciona un pedal o sensor óptico y retira la botella etiquetada, lo que limita la producción sostenida por turno a unas 15–30 botellas/min debido a la fatiga de manipulación humana. Nosotros fabricamos sistemas totalmente automáticos en línea y rotativos diseñados para transporte continuo por transportador; las unidades manuales y semiautomáticas de sobremesa se mencionan aquí únicamente para definir el umbral de automatización.
Al dimensionar una etiquetadora automática de botellas, nunca equipare la frecuencia máxima de ciclo de un cabezal aplicador con la salida neta aceptada de la línea. Convierta las botellas aceptadas por minuto requeridas (Q_target) en Velocidad bruta requerida de máquina (Q_gross) y Velocidad lineal de dispensado de banda (V_web):
- Fórmula (Cadencia bruta de línea y velocidad lineal de dispensado de banda): Q_gross (botellas/min) = Q_target / (OEE_line (1 - R_reject)) y V_web (m/min) = ((L_label + G_gap) N_station * Q_gross) / 1000, donde Q_target son las botellas netas aceptadas/min requeridas por planificación de producción, OEE_line es la disponibilidad operativa objetivo considerando cambios de bobina y microparadas (0,80–0,88 típico), R_reject es el margen de rechazo por visión/codificación (0,002–0,01), L_label + G_gap es el paso de etiqueta (mm) y N_station es el número de etiquetas dispensadas por un mismo cabezal por botella.
- Ejemplo práctico: Suponiendo que una línea debe entregar Q_target = 120 botellas aceptadas/min con una etiqueta envolvente de 175 mm y separación de 3 mm (paso de 178 mm, N_station = 1), operando con OEE_line = 0,85 y R_reject = 0,005: la velocidad bruta requerida de máquina es Q_gross = 120 / (0,85 0,995) = 141,9 botellas/min, y la velocidad lineal de banda requerida a cadencia bruta es V_web = (178 1 141,9) / 1000 = 25,26 m/min (421 mm/s). Si, en cambio, un único cabezal aplicador alimenta etiquetas alternas frontal (80 mm) y trasera (80 mm) desde un mismo soporte común (N_station = 2, paso total de 166 mm por botella) a 141,9 botellas/min, la velocidad de banda salta a V_web = (166 2 * 141,9) / 1000 = 47,1 m/min, lo que exige o bien un cabezal servo de alta velocidad o dividir el trabajo en dos estaciones opuestas (23,6 m/min cada una).
Regla práctica de ingeniería (Umbral de automatización y velocidad de banda servo): Si la demanda sostenida de producción supera las 35–40 botellas/min durante un turno de 8 horas —o si la velocidad lineal de banda de etiquetas requerida V_web supera los 25 m/min o la precisión de posicionamiento es más estricta que ±1,0 mm—, priorice una etiquetadora automática en línea equipada con un cabezal dispensador servo en lazo cerrado y seguimiento de velocidad por encoder en el eje del transportador frente a rodillos semiautomáticos o aplicadores paso a paso en lazo abierto, ya que el par de los motores paso a paso cae bruscamente a altas frecuencias de pulso, provocando pérdida de pasos, picos de tensión en la banda y deriva del registro cada vez que fluctúa la velocidad del transportador aguas arriba.
| Límite de línea y factor de TCO | Especificación de ingeniería a fijar antes del pedido | Fallo en planta / pérdida oculta de TCO si se omite | Referencia de sistemas y servicios LINEVO |
|---|---|---|---|
| Interfaz aguas arriba de llenado, tapado y secado | Altura del transportador (850–950 mm), separación de paso entre envases, sopladores de cuchilla de aire previos al etiquetado para botellas húmedas/frías y acumulación de baja contrapresión | Las microparadas de la llenadora/tapadora desabastecen la etiquetadora; el líquido residual o la neblina de aceite arruinan el mojado del adhesivo y provocan el despegue masivo del lote | Coordine la cota de línea y las mesas pulmón con máquinas llenadoras y soluciones completas de líneas de embotellado |
| Estuchado, envoltura y encajado aguas abajo | Placa muerta de descarga o mesa rotativa de acumulación, fotocélula de inhibición por contrapresión y orientación de la botella hacia el empaque secundario | Los atascos aguas abajo hacen retroceder las botellas hacia la estación envolvente, provocando doble etiquetado, aplastamiento de paredes de PET o rotura del soporte siliconado | Defina las transferencias mecánicas y las señales PLC hacia máquinas estuchadoras o envoltura en celofán |
| Codificación, calificación ISO de códigos de barras y rechazo positivo | Integración de codificador TIJ/TTO/láser, umbral de calificación de código de barras ISO/IEC 15416 (1D) e ISO/IEC 15415 (2D) (por ejemplo, ≥ Grado C / 2.0) y rechazo por registro de desplazamiento con encoder hacia un contenedor con cerradura | Un simple sensor de contraste deja pasar lotes borrosos o códigos de barras minoristas/farmacéuticos ilegibles, generando penalizaciones de clientes o retrabajos en cuarentena | Compare las bases de visión y serialización en la etiquetadora de viales y la línea para ampollas y viales |
| Piezas de formato multi-SKU y TCO por cambio de formato | Tornillos sinfín de liberación rápida codificados por color, alveolos de estrella, rodillos en V, indicadores digitales de posición mecánica y recetas servo en HMI por SKU | El ajuste manual por ensayo y error de guías y cabezales añade 15–30 min de parada de línea y 50–200 etiquetas/botellas desperdiciadas en cada cambio de formato | Desglose los kits de cambio por SKU en la hoja de costos de etiquetadoras y la lista de repuestos |
| Resguardos de seguridad y cumplimiento de control eléctrico | Resguardos móviles de policarbonato con interruptores de enclavamiento de seguridad ISO 14119 basados en evaluación de riesgos ISO 12100, más cableado de cuadro eléctrico IEC 60204-1 / UL 508A y lazos de parada de emergencia de doble canal | Los puntos de atrapamiento sin enclavamiento en cuchillas de despegue/torretas o señales de seguridad de 24 V CC incompatibles bloquean la aprobación EHS de la planta durante la puesta en marcha | Especifique las normas eléctricas y de seguridad de su planta en la lista de verificación del proyecto y defina el alcance de instalación y capacitación |
Paso 4 — Copie el registro de requisitos por SKU y la hoja de revisión de muestras FAT
Copie las dos tablas de ingeniería siguientes en su paquete de especificaciones de solicitud de cotización (RFQ). Complete la Tabla A una vez por cada combinación de botella y etiqueta de su conjunto de SKU, vinculando cada fila a una revisión congelada del plano de la botella, una revisión del plano de etiqueta del convertidor y un ID de lote de muestra física. Registre cada tolerancia confirmada y parámetro superficial antes de enviar el paquete a los proveedores. Utilice la Tabla B durante la revisión técnica con el proveedor y las pruebas de aceptación en fábrica (FAT) para registrar los resultados medidos frente a cada requisito.
| Campo | Especificación de ingeniería a registrar | Su entrada de SKU |
|---|---|---|
| SKU y revisión de planos | Código SKU del producto; revisión del plano CAD de la botella; revisión del plano de etiqueta del convertidor; ID de lotes de muestras físicas | |
| Dimensiones y tolerancias del envase | Sustrato (vidrio calcosódico/borosilicato, PET, HDPE, PP); diámetro del cuerpo D o ancho × fondo (mm); altura total H (mm); relación de aspecto H/D; altura recta del panel de etiquetado; ángulo de conicidad de la pared; tolerancias dimensionales (± mm); peso lleno y tapado | |
| Plano de etiqueta, bobina y especificaciones de paso | Método de unión (autoadhesivo por barrido/tampón-soplado, cola húmeda, hot-melt de bobina, manga termoencogible); longitud de etiqueta L_label (mm) × altura (mm); relación de envoltura C_wrap (%); separación G_gap (mm); DI de mandril (76 mm); DE máx. (mm); espesor total t_caliper (mm); código de bobinado (#1–#8); tipo de frontal, adhesivo y soporte (glassine frente a PET transparente) | |
| Orientación y referencia de registro | Posiciones de etiqueta (frontal, trasera, envolvente 360°, cuello, precinto de seguridad); referencia principal de base/hombro; alineación angular requerida respecto a línea de molde, asa, tapón de gatillo o relieve | |
| Restricciones de adhesión y ambientales | Estado de la pared del envase al aplicar (seca a temperatura ambiente, condensación por llenado en frío, neblina de aceite, recubrimiento de cera PE); temperatura/HR de aplicación; cadena de frío posterior, pasteurización o uso en botella exprimible; verificación de pelado a las 24 h según ASTM D6252 / FINAT FTM 2 | |
| Producción objetivo, velocidad de banda y cambios de formato | Botellas aceptadas netas/min requeridas (Q_target); cadencia bruta calculada (Q_gross) y velocidad lineal de banda V_web (m/min); turnos/día; cambios de SKU/turno y tiempo objetivo de cambio de formato (min) | |
| Interfaces de línea, seguridad y suministros | Modelos de llenadora/tapadora aguas arriba y estuchadora/encajadora aguas abajo; altura (850–950 mm) y sentido del transportador; pulmón de acumulación; señales de enclavamiento de seguridad ISO 12100 / IEC 60204-1; tensión/Hz, aire comprimido seco (bar y L/min) y límite de caldera de vapor | |
| Tolerancia de posicionamiento y método de medición | Tolerancia de altura vertical (± mm), tolerancia de escalón en el solape envolvente (± mm), límite de ángulo de inclinación y método de medición con pie de rey/galga acordado por escrito | |
| Criterios de codificación, código de barras y acabado estético | Tecnología de codificador de lote/caducidad (TIJ/TTO/láser); grado mínimo de código de barras ISO/IEC 15416 (1D) o ISO/IEC 15415 (2D) (por ejemplo, ≥ Grado C / 2.0); regla de apariencia con cero burbujas/arrugas; verificación del contenedor de rechazo positivo |
| Ítem de registro | Evidencia de ingeniería requerida durante la prueba / FAT | Resultado observado / referencia documental |
|---|---|---|
| Identidad de configuración | Arquitectura de máquina propuesta, número de cabezales, capacidad de accionamiento servo/paso a paso, correas/rodillos de estabilización, piezas de cambio de formato e ID de receta HMI | |
| Evidencia de muestras y bobinas | ID de lote de muestras de botellas ensayadas (estado lleno/tapado); ID de bobina de etiquetas del convertidor; temperatura/HR ambiente; duración de la prueba y número total de envases (N) procesados a la V_web objetivo; referencia de video y registro de mediciones | |
| Verificación de posición, solape y estética | Variación medida de altura vertical (± mm desde la base de referencia), desfase de escalón en el solape envolvente ('efecto poste de barbero' en mm), inclinación y recuento de burbujas/arrugas frente a los límites de la Tabla A | |
| Observación de adhesión acondicionada | Agarre inicial (loop tack) en la punta de despegue más inspección de pelado acondicionado a los 20 min y 24 h (ambiente, condensación refrigerada o ciclos de compresión) verificando la ausencia de levantamiento de bordes ('flagging') | |
| Desafío de producción, cambio de formato y rechazo | Botellas aceptadas/min observadas, roturas de banda o paradas, duración cronometrada del cambio de formato SKU y prueba con fallos inducidos (etiqueta faltante, código de barras defectuoso, lote sin imprimir) hacia el contenedor de rechazos con cerradura | |
| Punto de ingeniería pendiente de resolver | Cualquier perfil de SKU, condición de botella húmeda, sentido de bobinado o señal de interfaz de línea aún no demostrado; impacto en la aceptación final de la máquina | |
| Responsable y evidencia de cierre | Ingeniero responsable (comprador o proveedor); ajuste mecánico correctivo o cambio de adhesivo; protocolo de repetición de prueba requerido para cerrar el punto | |
| Decisión de selección y aprobación FAT | Aceptado para el alcance de SKU definido / condicional pendiente de nueva prueba / fuera de alcance, firmado por los responsables de ingeniería del comprador y del proveedor |
Paso 5 — ¿Qué verificaciones de ingeniería cierran la prueba de muestras y la prueba de aceptación en fábrica (FAT)?
Cierre cada fila de la Tabla B con evidencia cuantitativa registrada sobre su combinación real de envase y bobina de etiquetas, nunca a partir de un video de demostración genérico con otra botella. Antes de enviar botellas y bobinas de etiquetas a la fábrica, alinee las cantidades de muestra, la preparación llena/tapada y los entregables de prueba utilizando nuestra guía de preparación para pruebas de muestras.
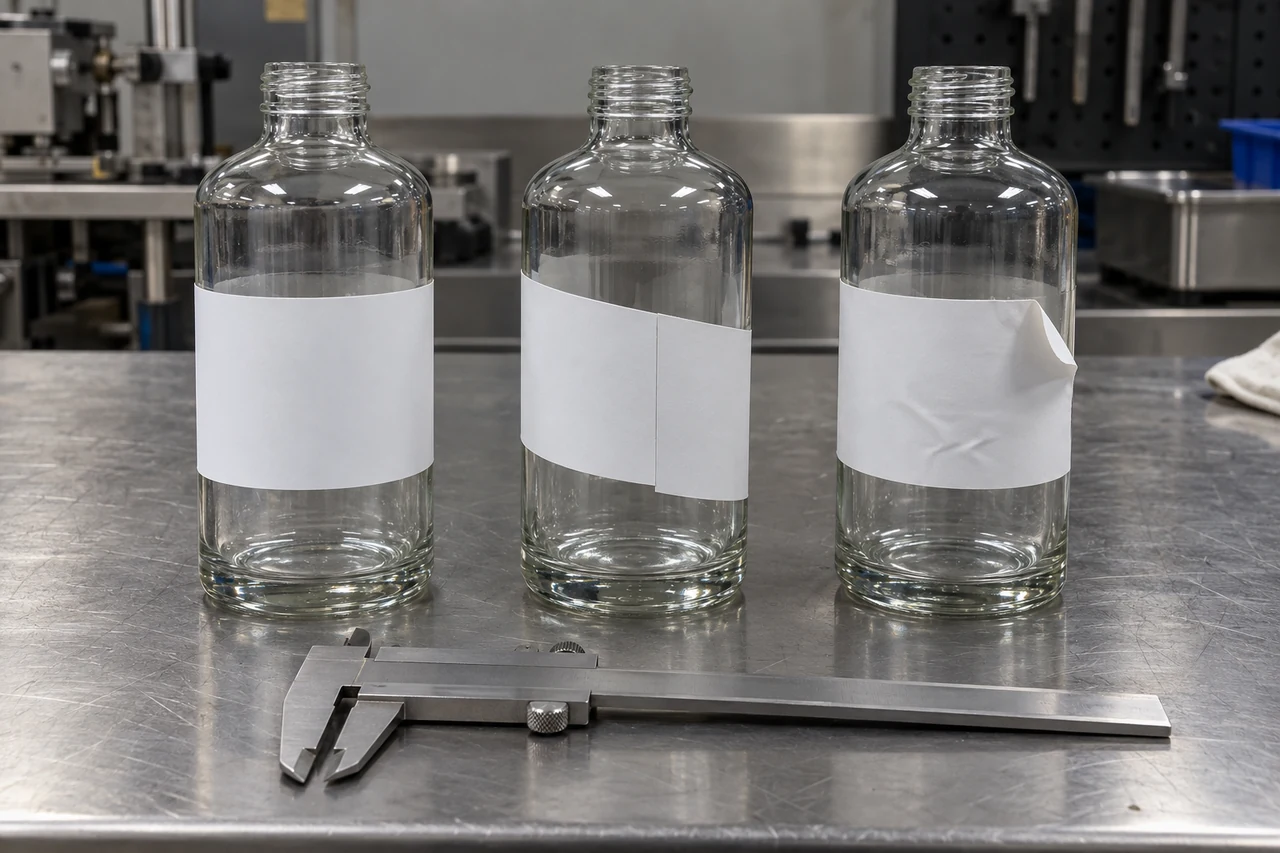
- 1. Audite la autenticidad de las muestras y bobinas antes de iniciar la corrida: Verifique que los envases de prueba coincidan con el material de pared de producción, la altura de la línea de partición del molde, el recubrimiento en extremo frío del vidrio y el peso de llenado interno, y que las bobinas de etiquetas coincidan con el espesor del frontal de producción, el grado de adhesivo, el tipo de soporte (glassine frente a PET) y el sentido de bobinado.
- 2. Mida la altura de colocación, la inclinación y el solape envolvente respecto a la referencia de base: Utilizando un pie de rey calibrado o un medidor óptico referenciado a la base o al hombro de la botella en un lote consecutivo de muestras (por ejemplo, 30–50 botellas consecutivas a la velocidad de línea objetivo), registre la variación de altura vertical, la inclinación en el panel y el escalón de desfase en el solape envolvente ('efecto poste de barbero').
- 3. Realice verificaciones de adhesión acondicionada a los 20 minutos y a las 24 horas: Una apariencia lisa inmediata al salir del rodillo aplicador no demuestra la retención del enlace a largo plazo. Siguiendo los principios de reposo de ASTM D6252 / FINAT FTM 2, inspeccione las botellas etiquetadas a los 20 minutos y nuevamente tras 24 horas de acondicionamiento bajo las condiciones reales de almacenamiento (incluidos refrigeración en cámara fría o ciclos de alta humedad) para confirmar cero levantamiento de bordes ('flagging') en viales de pequeño diámetro o hombros contorneados.
- 4. Ejecute una ventana de producción continua a velocidad bruta y un cambio de formato SKU cronometrado: Opere la máquina a la cadencia bruta calculada (Q_gross y V_web) durante una ventana de marcha continua acordada, registrando las botellas netas aceptadas, la estabilidad de la tensión de banda tanto con diámetro de bobina llena (300–400 mm) como cerca del mandril (90 mm), el tiempo de recuperación por cambio de bobina y un cambio completo de formato SKU de principio a fin utilizando las piezas de formato suministradas.
- 5. Ponga a prueba la codificación en línea, la calificación ISO de códigos de barras y el rechazo positivo: Introduzca deliberadamente muestras de desafío con fallos en el flujo —una botella sin etiqueta, una etiqueta torcida, un código de lote TTO/TIJ ausente y un código de barras degradado por debajo del Grado C (2.0) de ISO/IEC 15416 / ISO/IEC 15415— para verificar que el registro de desplazamiento por encoder rastree y desvíe el 100 % de los envases defectuosos hacia el contenedor de rechazos con cerradura sin rechazar en falso las botellas buenas adyacentes.
- 6. Verifique los enclavamientos mecánicos de seguridad y las señales de interfaz de línea: Confirme que la apertura de cualquier puerta de resguardo móvil active una parada segura inmediata conforme a ISO 12100 / ISO 14119, y pruebe los enclavamientos de fotocélulas de inhibición aguas arriba y contrapresión aguas abajo según IEC 60204-1 antes de autorizar el despacho.
Qué enviarnos para iniciar la revisión de configuración de su etiquetadora de botellas
Envíe su hoja de trabajo de SKU completada junto con planos acotados de las botellas o fotografías de muestras, especificaciones de bobina del convertidor de etiquetas (L_label, G_gap, DI del mandril, DE máx., sentido de bobinado y tipo de soporte), estado superficial al etiquetar (seco, frío/húmedo o con aceite), producción objetivo (Q_target) y disposición de la línea aguas arriba y aguas abajo. Marque como pendientes las tolerancias de posicionamiento o dudas sobre adhesivos aún no decididas. Nuestro equipo de ingeniería revisará sus datos para asignar la configuración de etiquetado de botellas LINEVO adecuada, calcular la velocidad lineal de banda (V_web), recomendar si se requieren pruebas de muestras previas al pedido y entregar una propuesta de alcance desglosada.
Fuentes
Los límites de configuración y las reglas de selección de LINEVO en esta guía abarcan nuestras etiquetadoras automáticas, nuestra guía de aplicación de etiquetadoras de botellas, nuestra guía de tipos de etiquetadoras, nuestra guía de costos y alcance de cotización de etiquetadoras, así como nuestros programas de pruebas de muestras, repuestos e instalación y capacitación.
Las referencias comparativas de la industria y los métodos de ensayo citan las especificaciones de etiquetado de botellas y del sistema envolvente 132M HC de HERMA GmbH (bases estándar para diámetros de botella de 14,75–100 mm, eliminación del desfase en espiral mediante prisma de 3 rodillos, bandas portadoras alternas frontal/trasera frente a cabezales de doble estación e integración en línea de codificación/visión/rechazo); las notas de ingeniería de aplicadores de etiquetas de Weber Packaging Solutions (mecánica de transferencia por barrido frente a tampón-soplado y cinemática de velocidad lineal de banda); las especificaciones de mangas termoencogibles y túneles de vapor de Axon / ProMach; la documentación de etiquetado envolvente y de doble cara para botellas de Paxiom y Machpack; los ensayos de adhesión sobre sustratos de vidrio AD Procerta de Avery Dennison (pelado a 90° FTM 2 a 20 min y 24 h y agarre inicial FTM 9 en botellas de vino, frascos de vidrio, viales farmacéuticos de borosilicato y vidrio flotado, documentando el efecto del recubrimiento en extremo frío con cera PE y de los tratamientos con silicona); las normas ASTM D3330 (pelado a 180°) y ASTM D6252 (pelado a 90° de materiales autoadhesivos); las normas de calificación de calidad de impresión de códigos de barras ISO/IEC 15416 (lineal 1D) e ISO/IEC 15415 (matricial 2D); y las normas de seguridad de las máquinas y enclavamientos eléctricos ISO 12100, ISO 14119 e IEC 60204-1.
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Planos de SKU de botellas y muestras físicas | Determina el uso de transportador vertical de tablillas frente a correa superior de sujeción, prisma envolvente de 3 rodillos, tornillo sinfín o cuna horizontal en bloque en V | Planos CAD acotados y muestras llenas y tapadas de cada SKU (diámetro/ancho, altura, conicidad del panel, material vidrio/PET/HDPE) |
| Posiciones de etiqueta, cobertura y referencia | Define el número de cabezales dispensadores, la relación de envoltura circunferencial C_wrap (%) y los requisitos de sensores ópticos de orientación | Plano de ubicación del arte mostrando etiqueta frontal, frontal y trasera, envolvente 360° (con mm de solape), precinto de cuello/seguridad y referencia de costura de molde o asa |
| Plano de bobina de etiquetas y especificación del soporte | Dimensiona el diámetro de desbobinado, la geometría de la cuchilla de despegue, los sensores de separación ultrasónicos/ópticos y la velocidad lineal de banda V_web (m/min) | L_label (mm), G_gap (mm), ancho de soporte, DI de mandril de 76 mm, DE máx. de bobina (300/400 mm), código de bobinado (#1–#8), frontal y soporte glassine frente a PET transparente |
| Estado superficial del envase y ciclo de almacenamiento | Identifica condensación, neblina de aceite, recubrimientos de vidrio con cera PE o tensión circunferencial en radios pequeños frente a las bases de pelado ASTM D6252 / FINAT FTM 2 | Pared seca a temperatura ambiente, condensación húmeda por llenado en frío o entorno de llenado con aceite; almacenamiento posterior al etiquetado a temperatura ambiente frente a refrigerado |
| Producción objetivo y cronograma de cambios de formato | Calcula la velocidad bruta de máquina Q_gross, el umbral de accionamiento de banda servo frente a paso a paso (V_web > 25 m/min) y el utillaje de formato de liberación rápida | Botellas aceptadas netas/min (por ejemplo, 120 bpm), turnos/día, número de SKU y cambios de formato por turno |
| Codificación, calificación ISO de códigos de barras e interfaces de línea | Define el alcance de codificadores TIJ/TTO/láser, calificación por visión ISO/IEC 15416 y 15415, rechazo positivo y señales de enlace con transportadores aguas arriba y aguas abajo | Código TTO de lote/caducidad, control de código de barras ISO Grado C, contenedor de rechazos con cerradura; tapadora aguas arriba y estuchadora aguas abajo a 900 mm de altura de transportador |