
في هذه الصفحة
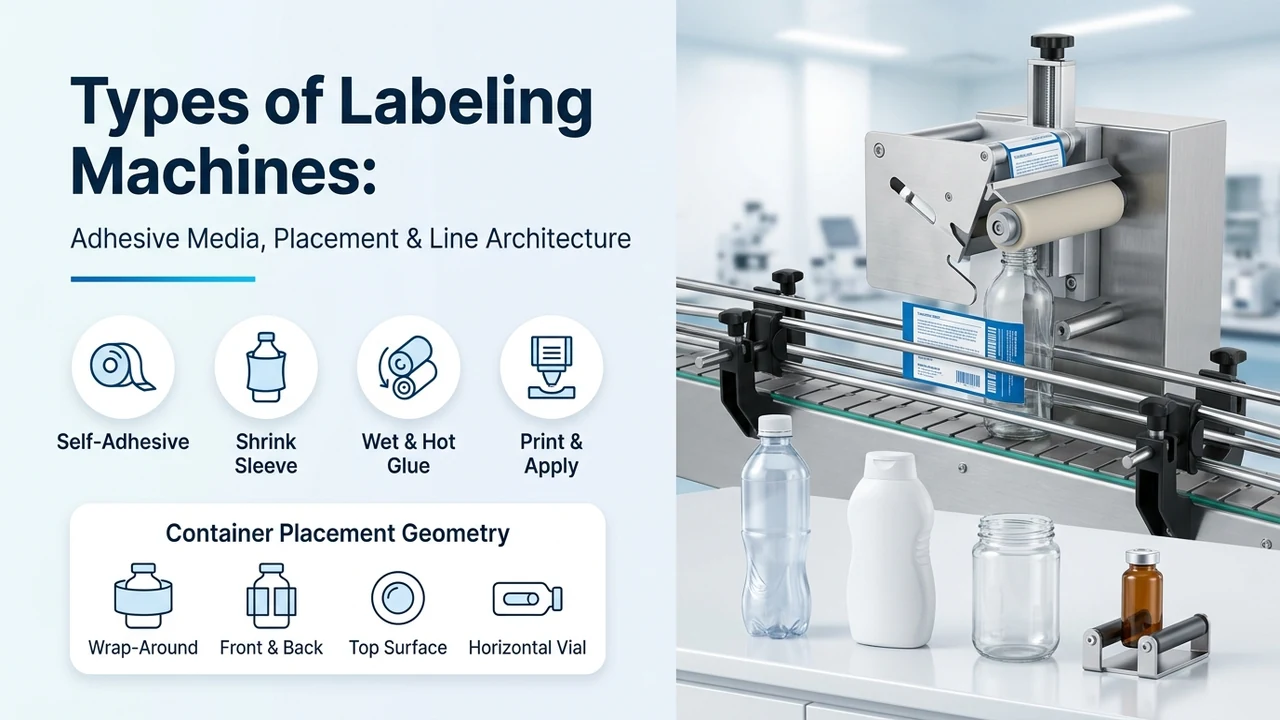
إن تصنيف أنواع آلات وضع الملصقات حسب فئة الزجاجة وحدها — دون مطابقة كيمياء التصاق الملصق، وميل جدار العبوة، وسرعة تلقيم شريط الملصقات، وأتمتة الخط — يؤدي إلى انحراف حلزوني في الالتفاف، وإعادة تشغيل مكلفة، ورفض رموز الباركود، وتوقفات ناتجة عن انقطاع الشريط الحامل. حدد مجموعة عبواتك عبر أربعة محاور هندسية مستقلة لاعتماد بنية الآلة الصحيحة قبل اختبارات القبول المصنعي (FAT).
إن الاختيار بين الأنواع المختلفة لآلات وضع الملصقات (types of labeling machine أو labeling machine types أو types of label machine) بالاعتماد على اسم المنتج النهائي فقط — مثل طلب "آلة ملصقات زجاجات" عامة دون تحديد كيمياء الترابط اللاصق، وميل جدار العبوة، والسرعة الخطية لشريط التلقيم (V_web)، وهندسة التثبيت — يتسبب في انحراف حلزوني للتراكب بمقدار 1.5–4.0 mm، وارتفاع حواف الملصق بسبب تكثف التعبئة الباردة، ورفض رموز الباركود، وتوقفات مكلفة بسبب انقطاع الشريط. في هندسة آلات التعبئة والتغليف، تُعرَّف جميع أنواع آلات الملصقات وtypes of label applicators عبر أربعة محاور ميكانيكية مستقلة: (1) وسيط الملصق وكيمياء الترابط (لفات ذاتية اللصق حساسة للضغط، وأكمام أفلام الانكماش الحراري، والغراء الرطب للورق المقصوص والمكدس، والغراء الساخن المغذى باللفات، والطباعة والتطبيق بالنقل الحراري)؛ (2) آلية التلقيم والنقل (المسح التلامسي wipe-on، أو الكبس والنفخ tamp-blow، أو النفخ الهوائي air-blow، أو قطع الأكمام على الشياق، أو نقل الغراء بأسطوانة التفريغ)؛ (3) هندسة العبوة وميكانيكا التثبيت (الالتفاف المحيطي بالحزام المستمر بسرعة 60–150 bpm، والالتفاف المفهرس ثلاثي البكرات بسرعة 20–60 bpm، والملصقات الأمامية والخلفية ثنائية الرأس مع حزام تثبيت علوي بسرعة 40–120 bpm، وآلات الملصقات العلوية/الركنية للكرتون المسطح بسرعة 40–150 cpm، ومرتكزات البكرات الأفقية على شكل V للقوارير/الأمبولات غير المستقرة)؛ و(4) حركة الخط ومستوى الأتمتة (محطات المنضدة نصف الأوتوماتيكية Semi-Auto بسرعة 15–30 bpm، والسيور الخطية الأوتوماتيكية بسرعة 40–200 bpm، والمنصات الدوارة بسرعة 200–1,000+ bpm). ترسي التكوينات في عائلة آلات وضع الملصقات الأوتوماتيكية لدينا خط الأساس الهندسي القياسي لكل مجموعة عبوات. اتفق على سرعات الخط الدقيقة، وتفاوتات التموضع، وفحوصات ثبات اللاصق المطبقة على عيناتك المعبأة ضمن خطة اختبارات القبول المصنعي (FAT). نطاقات السرعة والتفاوت الصناعية الواردة أدناه هي مقارنات معمارية بين فئات الآلات.
| معيار التصنيف | خط الأساس الهندسي القياسي عبر أنواع الآلات | لماذا يحكم اختيار الآلة ومنع الأعطال ونطاق عرض السعر |
|---|---|---|
| 1. وسيط الملصق وكيمياء الترابط | حساس للضغط (لفة مقصوصة ذاتية اللصق)، أو كم انكماشي (فيلم أنبوبي PVC / PETG / OPS)، أو غراء رطب (ورق مقصوص + كازين/PVA)، أو غراء ساخن مغذى باللفات (التفاف OPP)، أو طباعة وتطبيق (TT / DT عند الطلب). | يحدد منظومة حركة الشريط بالكامل: فك/إعادة لف مع حافة تقشير مقابل شياق قطع + نفق حراري مقابل حوض غراء + أسطوانة نقل بالتفريغ. |
| 2. آلية نقل التلقيم | المسح التلامسي wipe-on (بكرة/فرشاة تلامس متزامنة)، أو الكبس والنفخ tamp-blow (وسادة هوائية بدقة ±0.5–1.0 mm + نبضة هواء)، أو النفخ الهوائي غير التلامسي air-blow (شبكة على مسافة 10–25 mm). | يحدد ما إذا كانت العبوات المتحركة تلامس حافة التقشير مباشرة، أو تتوقف لوضع الملصق في تجويف غائر، أو تستقبل الملصقات دون تلامس ضاغط. |
| 3. شكل العبوة وميل الجدار | أسطوانة مستقيمة (ميل الجدار ≤ 1.5°)، أو أسطوانة مخروطية (> 1.5°)، أو مسطحة/بيضاوية/مستطيلة (2 أو 4 جوانب)، أو كرتونة/كيس مسطح، أو قارورة رفيعة (Ø10–25 mm، نسبة الارتفاع إلى القطر H/D > 3.5:1). | يحكم ما إذا كانت العبوات تمر عبر حزام التفاف احتكاكي مستمر، أو منشور فهرسة ثلاثي البكرات، أو حزام تثبيت علوي، أو سلسلة بكرات أفقية بكتل على شكل V. |
| 4. تغطية الالتفاف المحيطي (θ_wrap) | ملصق موضعي جزئي (< 180°)، أو التفاف ثلاثة أرباع (180°–270°)، أو التفاف كامل 360° مع خط تراكب (360°–375°، C_wrap = 100%–104%). | تتطلب الالتفافات ذات التراكب الكامل (> 270°–360°) على الزجاج أو الجدران المخروطية تثبيتاً محورياً ثلاثي البكرات (تطابق خط التراكب بدقة ±0.5 mm) لمنع الهبوط الحلزوني لطرف الملصق. |
| 5. السرعة الخطية للشريط (V_web) ونوع المحرك | تُحسب من معدل العبوات R_bpm وخطوة الملصق (L_label + G_gap): محرك خطوي مفتوح الحلقة (≤ 25 m/min) مقابل محرك سيرفو مغلق الحلقة مع تتبع المشفر (25–80 m/min). | يمنع عدم تطابق سرعة الشريط (|V_web - V_conv| > 0.5%) الذي يسبب انبعاج الحافة الأمامية أو تمدد الشد في الحافة الخلفية. |
| 6. الشريط الحامل (liner) وفيزياء استشعار الفجوة | شريط حامل من ورق الجلاسين المصقول بوزن 60–65 gsm (≤ 35–40 m/min) مقابل شريط حامل من فيلم PET بسماكة 23–30 μm (> 35 m/min أو الغسيل الرطب)؛ مستشعر ضوئي مقابل مستشعر شوكي فوق صوتي/سعوي. | يمنع انقطاع الشريط الحامل عند حواف التقشير الحادة بقطر 1.0–1.5 mm (FINAT FTM 3) وفقدان تسجيل الفجوة في الملصقات الفيلمية الشفافة BOPP / PE. |
| 7. سطح الركيزة وقوة التصاق التقشير | جدار جاف بدرجة حرارة الغرفة، أو تكثف التعبئة الباردة (4–12 °C)، أو رذاذ زيتي، أو بولي أوليفينات منخفضة الطاقة السطحية (LSE)؛ يتم التحقق منها وفق ASTM D3330 (180°) وFINAT FTM 2 (90°). | يفرض استخدام منافيخ تجفيف مزدوجة بسكاكين هوائية قبل وضع الملصق (2.2–5.5 kW)، وواقيات غسيل من الفولاذ المقاوم للصدأ، واختيار اللزوجة الأولية للاصق الأكريليكي المستحلب مقابل المطاطي المصهور بالحرارة. |
| 8. مستوى الأتمتة وحلقة الفحص | محطة منضدة Semi-Auto (15–30 bpm) مقابل خطية أوتوماتيكية (40–200 bpm) مقابل منصة دوارة (200–1,000+ bpm)؛ ترميز مدمج TIJ / TTO / Laser، وتصنيف جودة الباركود ISO/IEC 15416، ورفض إيجابي. | يحدد نقطة التعادل لاسترداد تكلفة العمالة (~250,000–400,000 units/yr) ويضمن تحويل العبوات ذات الترميز الخاطئ أو الملصقات المنحرفة إلى صندوق رفض مقفل. |
لماذا يجب على المهندسين تصنيف أنواع آلات وضع الملصقات عبر أربعة محاور مستقلة؟
كثيراً ما يصادف المشترون الذين يبحثون عن types of labeling machines كتالوجات موردين تخلط بين الوسائط اللاصقة (مثل "آلة ملصقات ذاتية اللصق" مقابل "آلة أكمام انكماشية")، وأشكال العبوات ("آلة ملصقات الزجاجات الدائرية" مقابل "آلة ملصقات الزجاجات المسطحة")، وسرعات الخط ("نصف أوتوماتيكية" مقابل "دوارة عالية السرعة") داخل قائمة مسطحة واحدة. إن التعامل مع هذه المسميات كفئات مانعة لبعضها يؤدي إلى أخطاء في المواصفات: كأن يطلب مهندس "آلة وضع ملصقات للزجاجات الدائرية" دون تحديد ما إذا كان الملصق رقعة جزئية حساسة للضغط بزاوية 200° على عبوة PET جافة أو غلافاً ورقياً بتراكب كامل بزاوية 365° على زجاجة نبيذ ذات ميل طفيف، ليكتشف أثناء التشغيل التجريبي أن محطة المسح بالحزام الجانبي المستمر تسبب درجة انحراف حلزوني بمقدار 2.5 mm عند خط التراكب.
لكتابة مواصفات متطلبات مستخدم (URS) غير قابلة للبس ومقارنة عروض الأسعار المتنافسة في دليل تكلفة آلات وضع الملصقات لدينا، يجب تثبيت كل نظام وضع ملصقات صناعي عبر أربعة محاور هندسية متعامدة قبل طلب عرض سعر رسمي:
- المحور 1 — وسيط الملصق وكيمياء الترابط: كيف يتم تصنيع الحامل الرسومي وربطه بجدار العبوة؟ (شريط مقصوص حساس للضغط على ورق حامل، أو كم فيلم أنبوبي قابل للانكماش الحراري، أو ورق مقصوص ومكدس مع غراء سائل، أو فيلم مغذى باللفات مع أشرطة غراء ساخن، أو وسائط حرارية للطباعة والتطبيق الفوري).
- المحور 2 — آلية التلقيم والنقل في رأس التطبيق: كيف يفصل رأس التلقيم الملصق ويعبر الفجوة نحو العبوة المتحركة؟ (بكرة/فرشاة مسح تلامسي متزامنة wipe-on، أو وسادة كبس ونفخ هوائية ترددية tamp-blow، أو شبكة نفخ هوائي غير تلامسي air-blow، أو قطع الأكمام على شياق دوار، أو أسطوانة نقل بالتفريغ).
- المحور 3 — هندسة العبوة وبنية التثبيت: كيف يتم توجيه العبوة ومباعدتها وتقييدها ميكانيكياً أثناء التفاف الملصق أو مسحه على جوانبها؟ (التفاف مستمر بحزام الاحتكاك، أو منشور التفاف مفهرس ثلاثي البكرات، أو سلاسل محاذاة جانبية مزدوجة مع حزام تثبيت علوي، أو مسح علوي/ركني على سير مسطح، أو مرتكز بكرات أفقي بكتل على شكل V).
- المحور 4 — حركة الخط، حسابات السرعة ومستوى الأتمتة: كيف تضبط الآلة إيقاع العبوات بالنسبة لآلات التعبئة القبلية وآلات الكرتنة البعدية؟ (تجهيزات نصف أوتوماتيكية يشغلها العامل، أو سيور خطية مستمرة أو مفهرسة، أو منصات دوارة مقفلة بالكامات مع تتبع مشفر سيرفو مغلق الحلقة).
المحور 1 — كيف تتقارن آلات وضع الملصقات الحساسة للضغط، والأكمام الانكماشية، والغراء الرطب، والغراء الساخن، والطباعة والتطبيق؟
الفاصل الهيكلي الأول بين labeling machine types هو مادة الملصق وكيفية تحقيق الالتصاق أو الثبات الميكانيكي على جدار العبوة. إن التبديل بين اللفات الحساسة للضغط، والأكمام الانكماشية الحرارية، والغراء السائل لا يتم أبداً بمجرد تغيير قطع التشكيل على نفس الإطار — إذ يتطلب كل تنسيق منظومة فك أو قطع أو لصق أو معالجة حرارية مختلفة تماماً.
| نوع آلة وضع الملصقات (المحور 1) | الوسيط الحامل وفيزياء الترابط | نطاق السرعة النموذجي ونافذة تغيير الصنف | الحدود البيئية وحدود الركيزة | نمط الفشل السائد وطرق الوقاية |
|---|---|---|---|---|
| آلة الملصقات الحساسة للضغط (ذاتية اللصق) | لاصق حساس للضغط (PSA) من مستحلب الأكريليك أو المطاط المصهور بالحرارة مطلي مسبقاً على وجه من الورق أو BOPP أو PE أو PET محمول على شريط حامل سيليكوني من الجلاسين بوزن 60–65 gsm أو PET بسماكة 23–30 μm؛ يتم تقشيره عبر حافة حادة بنصف قطر 1.0–1.5 mm (FINAT FTM 3). | نطاق خطي صناعي 20–200 bpm؛ و200–600+ bpm على المنصات الدوارة متعددة الرؤوس. وصل اللفة/تغيير الصنف خلال 3–10 min دون أي تنظيف للغراء. | تتطلب جدران عبوات جافة وخالية من الشحوم (أساسيات تقشير FINAT FTM 1 بزاوية 180° وFTM 2 بزاوية 90°). يقلل تكثف التعبئة الباردة (4–12 °C) من اللزوجة الأولية بنسبة 20%–45% ما لم يتم تجفيف العبوة قبل التطبيق. | الفشل: ارتفاع الحواف ('flagging') على الأقطار الصغيرة (< Ø30 mm)، أو انقطاع الشريط الحامل عند سرعات التقشير العالية، أو ظهور فقاعات دقيقة تحت الفيلم الشفاف. الوقاية: تحديد لاصق PSA مستحلب/مصهور بالحرارة عالي القص متوافق مع الطاقة السطحية (ASTM D6252)، والتحول إلى شريط حامل PET بسماكة 23–30 μm فوق سرعة 35 m/min، وتركيب منافيخ سكاكين هوائية مزدوجة قبل وضع الملصق في خطوط التعبئة الباردة. |
| آلة تطبيق الأكمام الانكماشية + النفق الحراري | شريط فيلم أنبوبي مطبوع (40–50 μm من PVC أو PETG أو OPS أو PLA) يُفتح فوق شياق مخروطي دقيق، ويُقطع بشفرة دوارة حسب الخطوة، ويُسقط فوق العبوة، ثم ينكمش حرارياً (بنسبة انكماش عرضي 50%–78%) في نفق كهربائي (9–24 kW) أو نفق بخار منخفض الضغط (80–200 kg/hr عند 0.3–0.6 MPa). | 60–300 bpm في الأنظمة الخطية أحادية الشياق؛ و300–600+ bpm في الخطوط الدوارة/ثنائية الشياق عالية السرعة. تغيير الشياق ووصفة النفق خلال 15–30 min. | تتحمل جدران العبوات الرطبة أو المعبأة على البارد لأن الثبات الميكانيكي ينتج عن الانكماش الطوقي بزاوية 360° حول انحناءات العنق والخصر بدلاً من التصاق السطح. | الفشل: تشوه الرسومات ('التقوس لأعلى/لأسفل') عند انتقالات كتف العبوة، أو تمزق الخط الطولي، أو تبييض/تشوه جدار زجاجة PET بسبب الحرارة الإشعاعية المفرطة. الوقاية: مطابقة منحنى الانكماش العرضي للفيلم (PETG حتى 78% مقابل PVC بنسبة 50%–65%) مع نسبة أقطار العبوة، وإضافة حزام تثبيت سفلي قبل النفق، واستخدام التسخين بالبخار متعدد المناطق لمشروبات PET المعبأة رقيقة الجدار. |
| آلة الغراء الرطب للورق المقصوص والمكدس (Cut-and-stack) | قصاصات ورقية غير مطلية (70–90 gsm) تُغذى من مخزن؛ تنقل لوحة غراء دوارة طبقة معايرة (25–45 μm) من الكازين المائي أو النشا أو راتنج PVA الصناعي قبل أن تمسح أسطوانة الملاقط الورقة على الزجاجة. | 60–150 bpm في الخطوط الحرفية الخطية/الدوارة؛ و300–800+ bpm في خطوط مصانع الجعة والتعليب متعددة المنصات. يستغرق تغيير المخزن ولوحة الغراء 30–60 min بالإضافة إلى الغسيل في نهاية الوردية. | يلتصق الغراء الرطب الكازيني بموثوقية بزجاجات الجعة الزجاجية الباردة والرطبة الخارجة مباشرة من أنفاق البسترة أو آلات التعبئة الباردة، ويُغسل بسهولة في غسالات الزجاجات القابلة للإرجاع بالصودا الكاوية. | الفشل: التفاف حواف الورق (التمدد بالرطوبة عبر اتجاه الألياف)، وتكون خيوط/تناثر الغراء على شرائح السير، وجيوب الفقاعات مع تبخر الماء. الوقاية: فرض اتجاه ألياف ورق الملصق أفقياً مع محور الزجاجة، والحفاظ على لزوجة الغراء وسماكة الطبقة (30–40 μm)، وتنفيذ عمليات غسيل مجدولة للوحات بالماء الدافئ. |
| آلة الالتفاف المحيطي بالغراء الساخن المغذى باللفات (Roll-fed hot-melt) | فيلم مستمر غير مدعوم من BOPP أو الورق يُغذى من بكرة، ويُقطع حسب الطول بواسطة أسطوانة تفريغ دوارة، ويُخطط بغراء ساخن بدرجة 130–160 °C على الحافتين الأمامية والخلفية فقط، ثم يُلف بزاوية 360° حول العبوة. | حركة دوارة مستمرة بسرعة 200–1,000+ bpm. تتطلب قطع الغيار الميكانيكية (عجلات النجمة، أسطوانة القطع، خطوة بكرة الغراء) 30–45 min لتغيير الصنف. | مُحسَّنة لزجاجات المياه الغازية (CSD) والمياه وزيوت الطعام الأسطوانية المصنوعة من PET ذات الأحجام الكبيرة والمزودة بألواح حماية غائرة تحمي الجزء الأوسط غير الملصوق. | الفشل: انحراف شفرة القطع الدوارة عن علامة التسجيل الضوئية، أو نقص الغراء في الحافة الخلفية مما يسبب ارتخاء طرف الملصق، أو التشوه الحراري في زجاجات المياه PET خفيفة الوزن للغاية (< 10 g). الوقاية: استخدام تسجيل العلامة الضوئية بمؤازرة السيرفو مغلق الحلقة على أسطوانة القطع بالتفريغ، ومناولة الزجاجات المضغوطة بالنيتروجين قبلياً، وبكرات غراء محفورة مستقرة الحرارة. |
| آلة الطباعة والتطبيق (P&A) | محرك طباعة صناعي بالنقل الحراري (TT) أو الحراري المباشر (DT) (203 / 300 / 600 dpi، مثل فئة Zebra ZE511 / Sato S84-ex المدمجة في إطار تطبيق Weber أو HERMA) يطبع رموز باركود متغيرة GS1-128 أو تواريخ التشغيل/الانتهاء أو بيانات الشحن على ملصق PSA فارغ مباشرة قبل التقشير والوضع. | 15–90 cpm (سرعة طباعة 150–400 mm/s) للطباعة المتغيرة الفورية 1:1 على صناديق الشحن والصواني والكراتين الخارجية. | الأنسب للتغليف الثانوي والثالثي الجاف (الكراتين المضلعة، الصواني المغلفة بالانكماش، الطبليات)؛ يتدهور عمر رأس الطباعة الحراري سريعاً في مناطق التعبئة الأولية المغبرة أو الرطبة. | الفشل: احتراق عناصر رأس الطباعة مما يسبب فقدان خطوط الباركود (ISO/IEC 15416 بدرجة < 1.5 / رفض F)، أو تجعد شريط الحبر (الريبون)، أو تأخر دورة وسادة الكبس عن خطوة السير. الوقاية: تركيب جهاز فحص باركود خطي بعد التلقيم (ISO/IEC 15416 / 15415) متصل بدافع رفض هوائي إيجابي ومطابقة سرعة محرك الطباعة مع نافذة مرور العبوة. |
قاعدة التصاق الركيزة والتكثف (FINAT FTM 1 / FTM 2 وASTM D3330): في اختبارات التقشير المختبرية (FINAT FTM 1 بزاوية 180° وFINAT FTM 2 بزاوية 90°، وسرعة تقشير 300 mm/min؛ ASTM D3330 / D6252)، فإن الملصق الحساس للضغط الذي يحقق قوة التصاق تقشير 12–18 N/25 mm على زجاج الصودا والجير الجاف في درجة حرارة الغرفة (22 °C، رطوبة نسبية 50% RH) يمكن أن يفقد 25%–45% من لزوجة التبلل الأولية عند تطبيقه على زجاجة معبأة على البارد بدرجة 4–8 °C تحمل قطيرات تكثف دقيقة أو طلاء شمع البولي إيثيلين للطرف البارد (معيار التحقق من البسترة/حمام الثلج Avery Dennison AD Procerta). عندما تخرج العبوات من آلة تعبئة باردة أو نفق شطف قبل آلة الملصقات الحساسة للضغط، حدد منافيخ تجفيف مزدوجة بسكاكين هوائية عالية السرعة (2.2–5.5 kW) قبل برغي المباعدة при التغذية، أو انتقل إلى تكوين وضع ملصقات الأكمام الانكماشية لدينا حيث يعتمد الثبات على الانكماش الطوقي الحراري بزاوية 360° بدلاً من تبلل اللاصق السطحي.
المحور 2 — كيف تختلف رؤوس تطبيق الملصقات بنظام المسح (wipe-on) والكبس والنفخ (tamp-blow) والنفخ الهوائي (air-blow) في سرعة الشريط وفيزياء الإطلاق؟
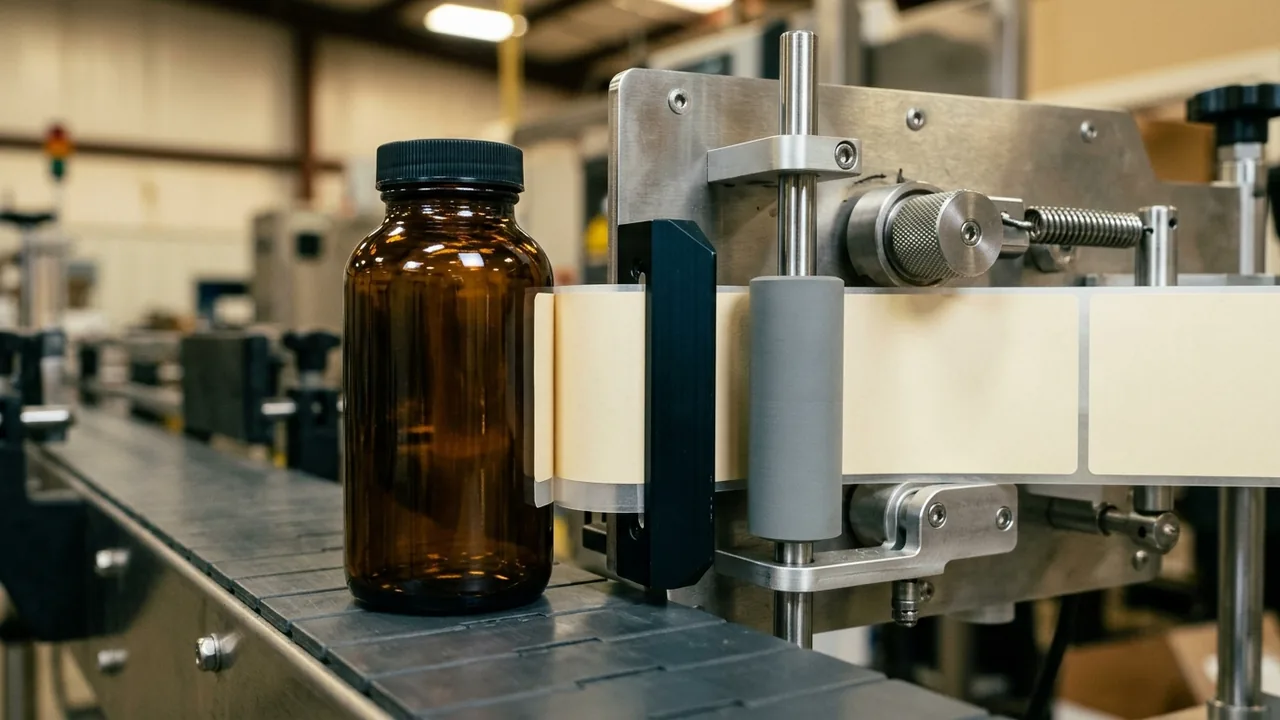
ضمن الآلات الحساسة للضغط (ذاتية اللصق) وآلات الطباعة والتطبيق، يبحث المشترون أيضاً عن types of label applicators (label applicator machine types). في المصطلحات الهندسية لمصنعي المعدات الأصلية (الموثقة عبر المواصفات الفنية لـ HERMA 500 وHERMA 452/552/652 وWeber Alpha)، فإن رأس تطبيق الملصقات (label applicator) هو وحدة التلقيم المستقلة بذاتها — والتي تتكون من وحدة فك اللفة الآلية أو المزودة بمكبح (قطر خارجي للفة 300–400 mm على قلب 76 mm)، وذراع شد الراقص، ومستشعر الفجوة الضوئي أو فوق الصوتي، وحافة لوحة التقشير الحادة (نصف قطر 1.0–1.5 mm)، وبكرة السحب بمحرك سيرفو أو خطوي، ووحدة إعادة لف الشريط الحامل العادم. وتحدد طريقة نقل رأس التطبيق للملصق المقشر إلى العبوة ثلاث آليات نقل متميزة:
| آلية النقل في رأس التطبيق | التسلسل الميكانيكي للنقل | دقة التموضع ونطاق السرعة | شكل العبوة والسطح الأنسب | نمط الفشل السائد وطرق الوقاية |
|---|---|---|---|---|
| المسح التلامسي Wipe-on (الدمج التلامسي المتزامن) | أثناء مرور العبوة أمام طرف لوحة التقشير (مسافة خلوص 1–2 mm)، تدفع بكرة القيادة الشريط الحامل بسرعة خطية V_web = V_conv؛ وتضغط بكرة إسفنجية مرنة أو ممسحة بولي يوريثان أو فرشاة على الملصق تدريجياً من الحافة الأمامية إلى الخلفية. | ±0.5 mm إلى ±1.0 mm مع محرك سيرفو متزامن بالمشفر (سرعة شريط 25–80 m/min، ومعدل 40–300+ bpm). | الزجاجات الدائرية ذات الالتفاف المحيطي بالحركة المستمرة (الالتفاف بالحزام / الالتفاف المفهرس)، والزجاجات المسطحة/البيضاوية ثنائية الجانب (أمامي/خلفي)، والكراتين/الأكياس المسطحة (ملصق علوي). | الفشل: ظهور فقاعات عرضية في الملصق إذا كانت V_web > V_conv بنسبة > 1%، أو تمزق/تمدد شريط الملصقات إذا كانت V_web < V_conv. الوقاية: ربط بكرة السيرفو مباشرة بمشفر عمود السير (|V_web - V_conv| ≤ 0.5%) بدلاً من الاعتماد على ضبط يدوي ثابت لمغير التردد VFD. |
| الكبس والنفخ Tamp-blow (شوط هوائي + نبضة هواء) | ينزلق الملصق المقشر ووجهه اللاصق للخارج عبر وسادة كبس مثقبة بالتفريغ؛ يتحرك مشغل خطي هوائي أو كهربائي بشوط 50–250 mm نحو السطح المستهدف، ويتوقف على بعد 2–5 mm فوق السطح، ويطلق نفخة هواء عبر صمام لولبي من خلال ثقوب الوسادة. | ±0.5 mm إلى ±1.0 mm بمعدل 15–60 cycles/min (حركة متقطعة أو فهرسة بتوقف قصير). | ألواح الزجاجات الغائرة، وتجاويف العبوات المشكلة حرارياً (clamshell)، وصناديق الشحن متغيرة الارتفاع، وملصقات الأمان الركنية للكراتين (L-seal / C-seal). | الفشل: انحراف الملصق على وسادة التفريغ أثناء التسارع السريع للشوط، أو عدم اكتمال التصاق الحواف في التجاويف العميقة. الوقاية: موازنة قوة تثبيت التفريغ مقابل ضغط النفخ (0.4–0.6 MPa هواء نظيف وجاف) وإضافة بكرة تثبيت ثانوية أو إصبع مسح ركني هوائي بعد إطلاق الوسادة. |
| النفخ الهوائي Air-blow (شبكة نفث ثابتة غير تلامسية) | يُقشر الملصق على شبكة تفريغ ثابتة فوق السير أو بجانبه؛ وعندما يعطي مستشعر المنتج إشارة، ينقطع التفريغ وتطلق مشعبات هواء عالية السرعة الملصق عبر فجوة هوائية 10–25 mm على العبوة المتحركة دون أي تلامس ميكانيكي. | ±1.0 mm إلى ±2.0 mm بمعدل 60–180 cpm للملصقات الصغيرة إلى المتوسطة (≤ 100 × 100 mm). | المخبوزات الهشة، والعبوات اللينة المغلفة أفقياً (flow-wrap)، وبطاقات البليستر رقيقة الجدار، أو ملصقات الأسعار/العروض الترويجية العلوية عالية السرعة التي لا تتحمل ضغط البكرات. | الفشل: رفرفة الملصق ديناميكياً في الهواء، أو دورانه أثناء الطيران (انحراف زاوي > 2°)، أو انثناء الزوايا في الملصقات المرنة الكبيرة (> 100 mm) عندما تتجاوز الفجوة الهوائية 25 mm. الوقاية: قصر النقل بالنفخ الهوائي على الملصقات الورقية/الفيلمية الصلبة ≤ 100 × 100 mm، والحفاظ على مسافة شبكة التقشير ضمن 10–20 mm، وحماية منطقة التلقيم من التيارات الهوائية الجانبية. |
المعادلة 1 — السرعة الخطية المطلوبة لشريط تلقيم الملصقات (V_web): قبل الاختيار بين رأس تطبيق قياسي بمحرك خطوي (≤ 20–25 m/min) ورأس تطبيق سيرفو مغلق الحلقة عالي السرعة (40–80 m/min، مثل الفئة المعمارية HERMA 500 أو Weber Alpha HSM)، احسب ذروة السرعة الخطية للشريط المطلوبة وفق معدل العبوات وخطوة الملصق لديك:
V_web = (R_bpm · (L_label + G_gap)) / (1000 · η_duty)
حيث V_web هي ذروة السرعة الخطية المطلوبة لشريط التلقيم (m/min)، وR_bpm هي الإنتاجية الإجمالية للعبوات (bottles/min)، وL_label هو طول تغذية الملصق على طول الشريط (mm)، وG_gap هي الفجوة المقصوصة بين الملصقات (mm، وعادةً 2.5–4.0 mm)، وη_duty ∈ [0.75, 0.85] هو معامل التشغيل الفعال للتلقيم إلى الخطوة والذي يراعي المسافات بين العبوات ومنحنيات تسارع السيرفو.
مثال تطبيقي (المعادلة 1): إن وضع ملصق التفاف محيطي بطول L_label = 180 mm مع فجوة G_gap = 3 mm بمعدل R_bpm = 120 bottles/min ومعامل تشغيل η_duty = 0.80 يتطلب ذروة سرعة تلقيم V_web = (120 × (180 + 3)) / (1000 × 0.80) = 27.45 m/min — وهو ما يتجاوز سقف المحرك الخطوي مفتوح الحلقة البالغ 25 m/min ويفرض استخدام رأس تطبيق سيرفو مغلق الحلقة مع تتبع سرعة السير بالمشفر.
- القاعدة الإرشادية للعتبة الفيزيائية 1 (تطابق سرعة الشريط وعتبة السيرفو): كلما تجاوزت ذروة السرعة الخطية للشريط V_web مقدار 25 m/min — أو كلما تسبب تراكم آلة التعبئة/تغطية العبوات القبلية في تغيرات ديناميكية بسرعة السير — تعاني رؤوس التطبيق الخطوية مفتوحة الحلقة من انحراف تراكمي في التسجيل (> ±1.5 mm) وتجعد عرضي للملصق. حدد رأس تطبيق سيرفو مغلق الحلقة مقترناً بمشفر سير رباعي الطور بحيث تتطابق سرعة تقشير الشريط مع السرعة السطحية للعبوة ضمن |V_web - V_conv| ≤ 0.5% (شد مسح طفيف بنسبة 1.000:1 إلى 1.005:1).
- القاعدة الإرشادية للعتبة الفيزيائية 2 (قوة شد الشريط الحامل وعتبة مستشعر الفجوة): تتعرض الأشرطة الحاملة القياسية من ورق الجلاسين المصقول بوزن 60–65 gsm المسحوبة حول لوحة تقشير حادة بنصف قطر 1.0–1.5 mm (زاوية تقشير 75°–90° تحت إطلاق عالي السرعة وفق FINAT FTM 3 / ASTM D3330 Method D) للانقطاع بالشد عندما تكون V_web > 35–40 m/min أو عند تعرضها لرطوبة محيطة عالية. وفوق سرعة 35 m/min — أو عند تشغيل ملصقات فيلمية شفافة BOPP / PE بمظهر "بدون ملصق" (no-label-look) — حدد شريطاً حاملاً من فيلم PET بسماكة 23–30 μm مقترناً بمستشعر فجوة شوكي فوق صوتي أو سعوي (حيث تفشل الخلايا الضوئية القياسية المعتمدة على النفاذية في اكتشاف فرق السماكة البالغ 2–3 mm في الأشرطة الشفافة على حامل شفاف).
المحور 3 — كيف تفرض هندسة العبوة ميكانيكا التثبيت واختيار منصة وضع ملصقات الزجاجات؟
بمجرد اختيار كيمياء الترابط ورأس التطبيق، تتحدد بنية آلة وضع الملصقات الكاملة من خلال كيفية مباعدة العبوة وتثبيتها والضغط عليها أثناء تطبيق الملصق. وفي صفحة آلات وضع ملصقات الزجاجات الأوتوماتيكية والمركز الرئيسي لآلات وضع الملصقات لدينا، تنقسم تكويناتنا الـ 21 لوضع ملصقات الزجاجات والصناديق إلى خمس بنيات تثبيت ميكانيكية متميزة بناءً على المقطع العرضي للعبوة، وميل الجدار، وزاوية الالتفاف المحيطي (θ_wrap)، ونسبة الارتفاع إلى القطر (H/D).
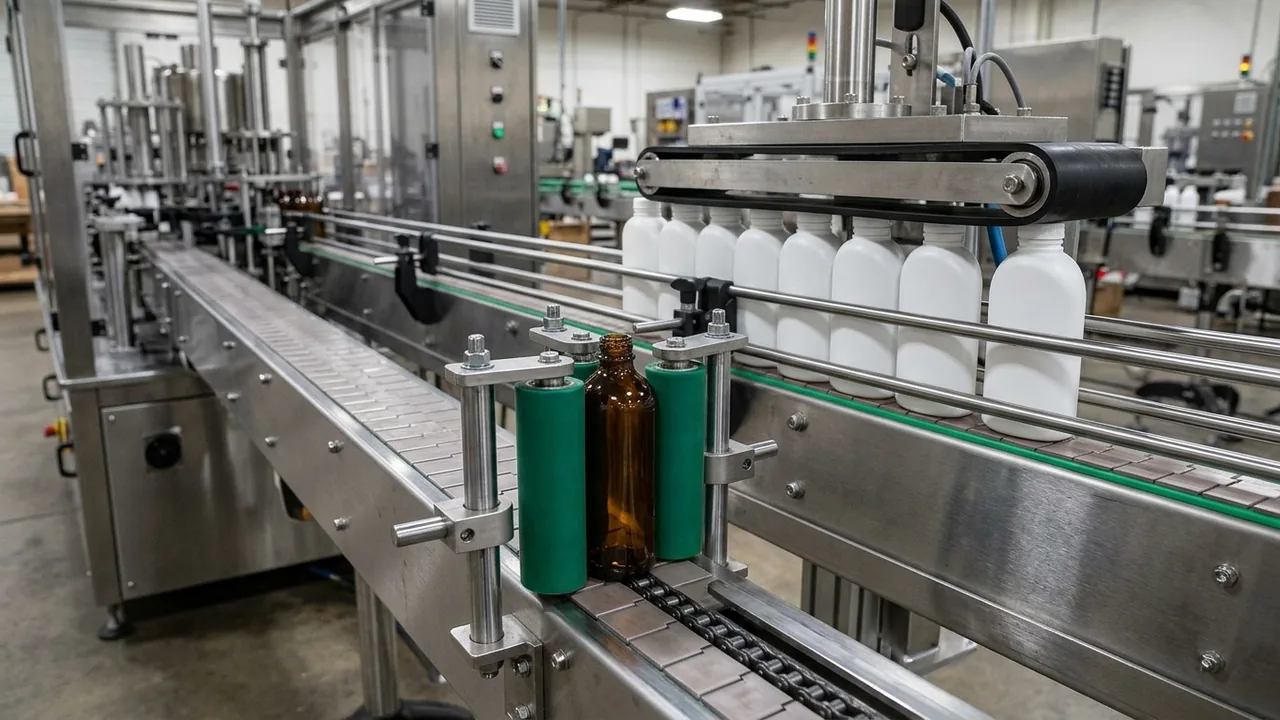
المعادلة 2 — زاوية الالتفاف المحيطي (θ_wrap) ونسبة التغطية (C_wrap): للعبوات الأسطوانية ذات القطر الخارجي D_bottle (mm) وطول الملصق L_label (mm)، احسب تغطية الالتفاف الزاوي قبل الاختيار بين حزام الالتفاف الاحتكاكي المستمر ومنشور الالتفاف المفهرس ثلاثي البكرات:
θ_wrap = (L_label) / (π · D_bottle) × 360°, ; C_wrap = (L_label) / (π · D_bottle) × 100%
مثال تطبيقي (المعادلة 2): إن تطبيق ملصق حساس للضغط بطول L_label = 210 mm على زجاجة صلصة أسطوانية بقطر D_bottle = 65 mm (المحيط π D_bottle = 204.2 mm) ينتج عنه θ_wrap = 370.2° (C_wrap = 102.8%، مما ينشئ خط تراكب كامل بعرض 5.8 mm)، وهو ما يفرض استخدام محطة التفاف مفهرس ثلاثية البكرات بحيث تستقر الحافة الخلفية للملصق ضمن محاذاة رأسية ± 0.5 mm فوق الحافة الأمامية.
- القاعدة الإرشادية للعتبة الفيزيائية 3 (عتبة ميل الجدار وتغطية الالتفاف): عندما يتجاوز ميل الجدار الجانبي للعبوة الأسطوانية 1.5° (تغير في القطر > 0.5 mm عبر ارتفاع الملصق) أو عندما تصل تغطية الالتفاف المحيطي إلى تراكب كامل 270°–360°+ (C_wrap ≥ 75%–103%) على الزجاجات الصلبة الزجاجية أو المعدنية (Ø30–110 mm)، فإن حزام الاحتكاك الجانبي المستمر الذي يدحرج العبوة مقابل وسادة إسفنجية ثابتة (فئة belt-wrap، بسرعة 60–150 bpm) يسمح لقاعدة الزجاجة بالزحف رأسياً على سطح السير، مما ينتج عدم تطابق حلزوني في التراكب بمقدار 1.5–4.0 mm ('تأثير عمود الحلاق'). حدد منشور التفاف مفهرس ثلاثي البكرات (فئة indexing-wrap، بسرعة 20–60 bpm) حيث تقوم بكراته الثلاث العمودية المتوازية من البولي يوريثان بتثبيت الزجاجة على مستوى قاعدتها المرجعي (محاذاة تراكب بدقة ±0.5 mm)، أو اقطع الملصق على شكل مروحة مخروطية منحنية عندما يتجاوز ميل الجدار 1.5°.
| البنية الأساسية ومجموعة العبوات | ميكانيكا التثبيت والضغط | نطاق الأداء وخط أساس تفاوت التموضع | مسارات التكوين لدينا | نمط الفشل السائد وطرق الوقاية |
|---|---|---|---|---|
| الالتفاف بالحزام المستمر (الأسطوانات الدائرية، الالتفاف الجزئي) | تقوم عجلة المباعدة عند التغذية أو برغي التوقيت بتغذية الزجاجات الدائرية القائمة (Ø30–120 mm) إلى حزام التفاف جانبي عمودي مُدار يعمل مقابل وسادة دعم إسفنجية مرنة محملة بنابض دون إيقاف الحركة الأمامية. | 60–150 bpm؛ دقة تموضع رأسي ±1.0 mm على الجدران المستقيمة (ميل ≤ 1.5°) والالتفافات الجزئية (θ_wrap ≤ 270°). | آلة وضع ملصقات زجاجات الجعة عالية السرعة، آلة وضع ملصقات برطمانات العسل الدائرية. ولعلب طعام الحيوانات الأليفة المغلقة، راجع آلة ملصقات العلب في صفحة آلات تعبئة طعام الحيوانات الأليفة. | الفشل: درجة انحراف حلزوني في خط الالتحام (إزاحة رأسية > 1.5 mm) عند لف ملصقات بتراكب 360° أو جدران زجاجية مخروطية. الوقاية: قصر أحزمة الاحتكاك المستمرة على الالتفافات الجزئية (≤ 270°) للأسطوانات المستقيمة، أو الترقية إلى محطة فهرسة ثلاثية البكرات لخطوط التراكب الكامل. |
| الالتفاف المفهرس ثلاثي البكرات (تراكب كامل 360° وزجاج فاخر) | تقوم عجلة النجمة أو البوابة الهوائية بفهرسة كل أسطوانة قائمة (Ø30–110 mm) داخل منشور مثلث عمودي ثلاثي البكرات من البولي يوريثان (بكرة قيادة 1 + بكرتا ضغط تغلقان هوائياً 2) يدير الزجاجة في مكانها أثناء التلقيم؛ مع مستشعر خط التحام ضوئي اختياري للتوجيه حسب خط قالب الزجاج. | 20–60 bpm للمحطة المفردة (80–120 bpm للمحطة المزدوجة)؛ تطابق التراكب المحيطي بدقة ±0.5 mm. | آلة وضع ملصقات زجاجات النبيذ، آلة وضع ملصقات زجاجات الصلصة، خط تعبئة وتغطية ووضع ملصقات زجاجات الشيشة. | الفشل: انحباس فقاعات الهواء تحت ورق النبيذ السميك المعدني/المحكم أو انزلاق البكرات بسبب التوابل الزيتية. الوقاية: ضبط ضغط الإغلاق الهوائي للبكرات الثلاث على 0.35–0.50 MPa مع بكرات بولي يوريثان بصلابة Shore 60–70A وغسل/تجفيف الأسطح الخارجية للزجاجات قبلياً بعد التعبئة. |
| رأس مزدوج أمامي وخلفي مع حزام تثبيت علوي (الزجاجات المسطحة والبيضاوية والمربعة) | تقوم سلسلتا محاذاة جانبيتان متزامنتان بضبط تعامد خط منتصف العبوة (بعرض 40–200 mm)، ثم يطبق حزام تثبيت علوي مطاطي متزامن على غطاء الزجاجة مقابل سلسلة الشرائح قبل أن يقوم رأسا التطبيق المتقابلان الأيسر/الأيمن (كما توضحه بنية HERMA 362E) بمسح كلا الجانبين في آنٍ واحد. | 40–120 bpm؛ تماثل أمامي/خلفي بدقة ±1.0 mm؛ يمكن إضافة حزام التفاف ثانوي للتشغيل ثنائي الوضع مع الزجاجات الدائرية أو مماسح زوايا متعددة الجوانب للزجاجات المربعة. | آلة وضع ملصقات زجاجات الشامبو المسطحة، آلة وضع ملصقات زجاجات اللوشن التجميلي المسطحة، آلة وضع ملصقات زجاجات زيت الطعام المربعة. راجع أيضاً آلات تعبئة مستحضرات التجميل والعناية الشخصية. | الفشل: دوران انحرافي (انحراف > 1.5°) عندما يلامس أحد الرأسين العبوة أولاً، أو تقوس الجوانب للداخل ('paneling') في زجاجات الشامبو/المنظفات HDPE رقيقة الجدار مما يسبب تجاعيد في الوسط. الوقاية: مزامنة سرعة حزام التثبيت العلوي بنسبة 1.00:1 مع سير الشرائح ومطابقة توقيت تلامس لوحتي التقشير اليسرى/اليمنى ضمن ±1 ms؛ ووضع الملصقات على العبوات المعبأة والمغلقة (أو استخدام ضغط الهواء الداخلي في عبوات HDPE الفارغة رقيقة الجدار). |
| السطح العلوي المسطح، العلوي والسفلي، وملصقات الأمان الركنية (الكراتين، الصناديق، الأكياس والأغطية) | يقوم سير الحزام المسطح أو الحزام المنقسم (كما توضحه بنيات HERMA 452 / 552 / 752C) المزود بموجهات تربيع جانبية بنقل الأكياس المسطحة أو الكراتين القابلة للطي أو الأوعية أو أغطية البرطمانات تحت رأس علوي بنظام المسح wipe-on أو الكبس والنفخ tamp-blow؛ وتقوم بكرات طي الزوايا بثني أشرطة الأمان L-seal أو U-seal لأسفل على اللسانين العموديين بزاوية 90°. | 40–150 cpm (دقة تموضع ±0.8–1.0 mm)؛ تكشف فجوة الحزام المنقسم الجانب السفلي لوضع ملصق البيانات الغذائية/الباركود السفلي في وقت واحد. | آلة وضع الملصقات على السطح العلوي لصناديق الأغذية، خط وضع ملصقات الصناديق الصناعي عالي السرعة. | الفشل: انحراف كراتين الورق المقوى أو المضلع بسبب الاحتكاك غير المتساوي عند التغذية، أو انفتاح ختم الأمان الركني على الورق المقوى المطلي بالورنيش ذي الذاكرة المرنة العالية. الوقاية: إضافة أحزمة توقيت جانبية مزدوجة قبل لوحة التقشير، واستخدام لاصق PSA للأمان من المطاط/الأكريليك ذي لزوجة أولية عالية، والحفاظ على زمن مكوث بكرة مسح الزاوية عبر قاعدة فرشاة محملة بنابض بطول 100–150 mm. |
| خط الأساس للقوارير الصغيرة ومرتكز الكتل الأفقية على شكل V (القوارير الرفيعة، الأمبولات والقطارات) | فهرسة عمودية بعجلة نجمة/برغي تغذية للقوارير المستقرة ذات القاعدة المسطحة (Ø18–30 mm، H/D ≤ 3.5:1)، أو مهد سلسلة بكرات/كتل أفقية على شكل V (بنية HERMA 132M HC / بنية الأمبولات الأفقية من LINEVO) التي تحمل الأسطوانات الرفيعة (Ø10–25 mm، H/D > 3.5:1) مستلقية أفقياً بسرعة 60–200+ bpm. | 40–120 bpm للفهرسة العمودية؛ و80–250 bpm للنقل الأفقي المستمر ببكرات الكتل على شكل V (دقة تطابق ±0.5–0.8 mm). | آلة وضع ملصقات القوارير الدوائية، آلة وضع ملصقات الأمبولات الدوائية، آلة وضع ملصقات قطارات زيت CBD والزيوت العطرية. راجع أيضاً خطوط التعبئة الدوائية. | الفشل: اختناقات انقلاب متتالية مثل قطع الدومينو عندما تُدفع القوارير الطويلة الضيقة جانبياً بواسطة بكرة مسح قياسية، أو انكسار عنق الأمبولات الزجاجية في تغذية المخزن. الوقاية: تطبيق القاعدة الإرشادية 4 (H/D > 3.5:1 أو D < 25 mm)، باستخدام مهود أفقية بكتل على شكل V مغذاة من قادوس/هزاز مائل للأمبولات والأنابيب غير المستقرة. |
| خط الأساس الخطي للأكمام الانكماشية + النفق الحراري (تغطية كاملة للجسم الملتف وأربطة أمان العنق) | يقوم حامل الوصل ثنائي الفك بتغذية أنبوب الفيلم المسطح فوق شياق تشكيل مخصص من الألومنيوم/PTFE؛ وتقطع سكاكين القطع الدوارة كل كم، وتقذف عجلات التغذية الكم فوق الزجاجة، ويقوم نفق كهربائي أو بخاري متعدد المناطق بتقليص الفيلم بإحكام (انكماش عرضي 50%–78%). | 60–200 bpm للخطوط القياسية؛ و200–400+ bpm لخطوط الأكمام الصناعية عالية السرعة. | آلة وضع ملصقات الأكمام الانكماشية لزجاجات المشروبات، خط وضع ملصقات الأكمام الانكماشية الصناعي عالي السرعة. | الفشل: صعود الكم على عنق الزجاجة قبل دخول النفق الحراري، أو تجعد الانكماش غير المتساوي حول مناطق الخصر الغائرة. الوقاية: استخدام وحدة فرشاة متزامنة لضبط موضع البطن/العنق بعد إسقاط الكم والتحقق من زوايا فوهات مناطق البخار/الإشعاع على عبوات العينات المعبأة أثناء اختبار القبول المصنعي FAT. |
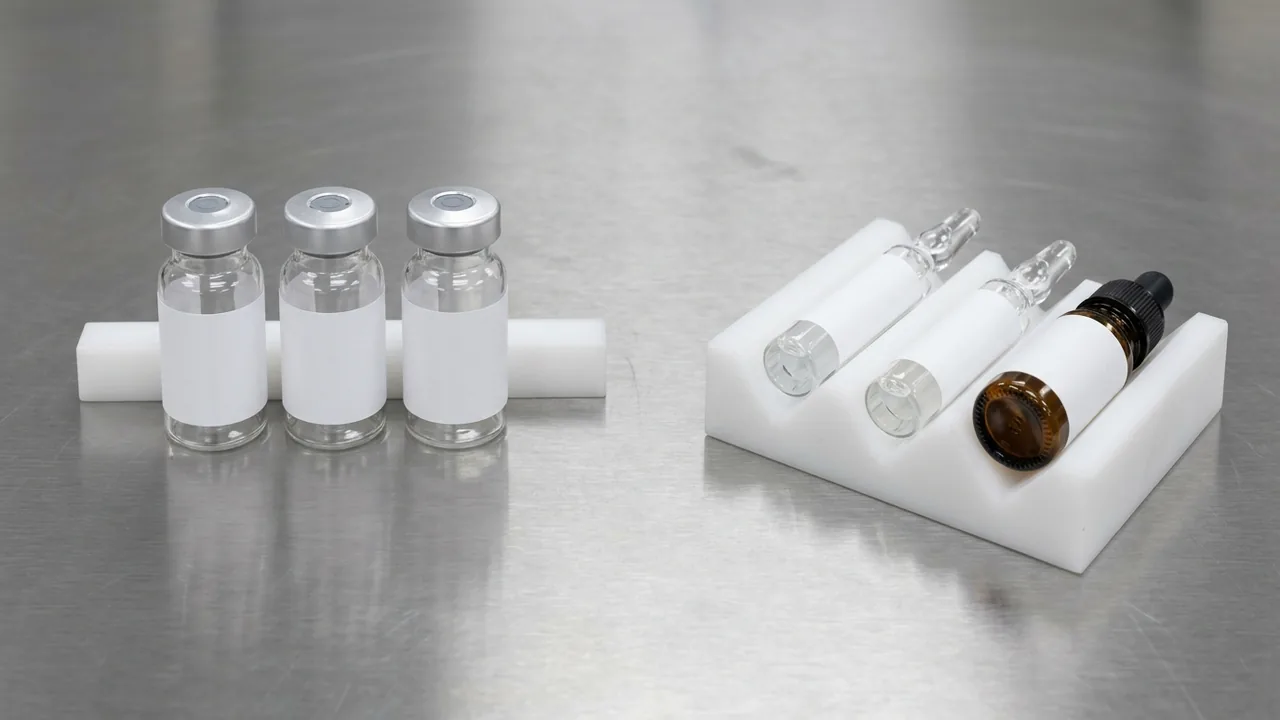
- القاعدة الإرشادية للعتبة الفيزيائية 4 (عتبة نسبة الارتفاع إلى القطر والاستقرار للعبوات الرفيعة): أي عبوة أسطوانية تتجاوز نسبة ارتفاعها إلى قطر قاعدتها H/D > 3.5:1 أو يقل قطر بصمتها عن D < 25 mm (10–22 mm نموذجياً في الأمبولات الدوائية سعة 1–10 mL، وقوارير السوائل الفموية، وأنابيب الماسكارا، وقطارات الزيوت العطرية) تمتلك مركز ثقل مرتفعاً ينقلب تحت قوى المسح الجانبية للوحة التقشير (3–8 N) على سير الشرائح المسطحة المفتوح. حدد مهد برغي تغذية عمودي + عجلة نجمة مفهرسة (فئة HERMA 132M / آلة وضع ملصقات القوارير الدوائية لدينا) فقط عندما تكون للقارورة قاعدة مسطحة ومستقرة (Ø18–30 mm، H/D ≤ 3.5:1) وتتطلب تسليماً عمودياً للتعبئة/التغطية؛ وإلا فحدد آلة وضع ملصقات أفقية ببكرات كتل على شكل V (آلة وضع ملصقات الأمبولات لدينا) حيث تثبت الجاذبية الأسطوانة بين بكرتين طوال عملية التلقيم والالتفاف بزاوية 360°.
المحور 4 — متى يجب أن ينتقل خط الإنتاج من وضع الملصقات نصف الأوتوماتيكي إلى الخطي الأوتوماتيكي أو المنصة الدوارة؟
يفصل محور التصنيف الرابع بين types of labeling machines حسب حركة نقل العبوات وتدخل المشغل: المحطات المكتبية نصف الأوتوماتيكية (خط الأساس المرجعي Semi-Auto)، والسيور الخطية الأوتوماتيكية (تكوينات الالتفاف بالحزام، والالتفاف المفهرس، والأمامي/الخلفي، والملصق العلوي)، والمنصات الدوارة الأوتوماتيكية. وبينما نقوم بتصنيع معدات الإنتاج الخطية الأوتوماتيكية، فإن صياغة مبرر رأسمالي موثوق يتطلب حساب الحجم السنوي الدقيق ونقطة تعادل العمالة التي يصبح عندها التحميل اليدوي غير مجدٍ اقتصادياً.
| مستوى الحركة والأتمتة | ميكانيكا نقل العبوات وضبط الإيقاع | الإنتاج الفعلي وتغيير الصنف SKU | حدود التكامل مع الخط | نمط الفشل السائد وطرق الوقاية |
|---|---|---|---|---|
| محطة منضدة نصف أوتوماتيكية Semi-Auto (مرجع نقطة التعادل) | يضع المشغل كل عبوة في مهد أفقي ثنائي البكرات على شكل V أو عش مسطح، ويسحب ذراع ضغط لأسفل أو يضغط على دواسة قدم، ثم يرفع العبوة الملصقة يدوياً. | 15–30 bpm (600–1,200 units/hr مستدامة بعد إجهاد المشغل ومناولة الصناديق)؛ 2–5 min لضبط المصد الميكانيكي. | طاولة دفعات منفصلة عن الخط؛ لا يمكن ربطها مباشرة بسير آلة تعبئة أو تغطية أو كرتنة أوتوماتيكية. | الفشل: معدل إعادة تشغيل بنسبة 2%–5% بسبب الانحراف/التجعد اليدوي مع تغير وضع يد المشغل على مدار وردية 6–8 hr، بالإضافة إلى اختناق المشغل الواحد الذي يحد من استغلال آلة التعبئة عند < 25%. الوقاية: قصر الوحدات المكتبية نصف الأوتوماتيكية على التشغيلات التجريبية (< 250,000 units/yr) أو العبوات الترويجية ذات الأشكال الخاصة، والانتقال إلى سير خطي أوتوماتيكي بمجرد تجاوز الدفعات اليومية 3,000–5,000 bottles. |
| آلة وضع ملصقات خطية أوتوماتيكية (تكوينات الالتفاف بالحزام، الالتفاف المفهرس، الأمامي/الخلفي والملصق العلوي) | تستقبل سلسلة شرائح مسطحة آلية من الفولاذ المقاوم للصدأ 304 (بارتفاع خط مرور 850–950 mm) العبوات باستمرار من المعدات القبلية؛ وتقوم عجلات البوابات أو براغي التوقيت أو سلاسل المحاذاة المزدوجة بمباعدة وتوجيه كل عبوة عبر 1–3 محطات تطبيق. | 40–200 bpm (2,400–12,000 units/hr)؛ 10–25 min لتغيير الصنف عبر الوصفة وعجلات الضبط اليدوية المزودة بمؤشرات موضع رقمية وقضبان توجيه سريعة الفك. | تكامل مباشر من سير إلى سير بين آلات التعبئة، ومنصات التغطية، وآلات الكرتنة البعدية، وآلات التغليف بالسلوفان. | الفشل: انحشار الزجاجات بسبب الضغط العكسي عند عجلة البوابة في المدخل عند تدفق آلة التعبئة القبلية، أو انزلاق العبوات أثناء التوقف الطارئ. الوقاية: تركيب مخازن تراكم منخفضة الضغط العكسي (طاولة فك تشابك/تراكم دوارة) بالإضافة إلى خلايا ضوئية للحد الأدنى للحمل قبلياً ولتراكم الانحشار بعدياً متشابكة عبر تتبع السرعة بـ PLC. |
| منصة وضع ملصقات دوارة أوتوماتيكية (Rotary turret) | ينقل برغي التغذية وعجلة النجمة العبوات إلى قواعد كامات/منصة فردية مدفوعة بالسيرفو (8–36+ أطباق زجاجات) تثبت قاعدة العبوة وقمتها في آنٍ واحد أثناء الدوران أمام 1–6 محطات حساسة للضغط أو غراء رطب أو غراء ساخن. | 200–1,000+ bpm (12,000–60,000+ units/hr)؛ 30–60 min لتغيير الصنف يتطلب عجلات نجمة مخصصة، وبراغي تغذية، وأجراس تمركز، ومنحنيات كامات لكل بصمة زجاجة. | خطوط مشروبات/مصانع جعة/عناية شخصية عالية السرعة مدمجة (monobloc) أو متزامنة بواسطة عمود الخط الإلكتروني (ELS). | الفشل: تحطم الزجاجات أو قص عجلة النجمة إذا دخلت عبوة خارج المواصفات إلى برغي التغذية بسرعة 400+ bpm، أو ارتفاع مخزون قطع التغيير المخصصة (عجلة نجمة + برغي + أجراس تمركز لكل شكل زجاجة جديد). الوقاية: تبرير المنصات الدوارة فقط عندما يتجاوز الطلب المستدام للخط الواحد 180–250 bpm أو يتطلب توجيهاً متعدد الملصقات (عنق + كتف + أمامي + خلفي + شريط ضريبي) مثبتاً في مرجع واحد. |
المعادلة 3 — نقطة تعادل استرداد رأس المال بين نصف الأوتوماتيكية والأوتوماتيكية (T_payback): لحساب فترة استرداد رأس المال T_payback (years) عند الترقية من وحدة منضدة نصف أوتوماتيكية (R_semi، بوحدة bpm) إلى آلة وضع ملصقات خطية أوتوماتيكية (R_auto، بوحدة bpm)، أدرج كلاً من ساعات عمل المشغل المباشرة الموفرة والانخفاض في هدر الملصقات المنحرفة/العبوات التالفة (Δ s_scrap):
T_payback = (Δ C_capex) / (((V_annual) / (60 · R_semi) - (V_annual) / (60 · R_auto)) W_labor + V_annual · Δ s_scrap · c_unit)
حيث Δ C_capex هو فرق التكلفة الرأسمالية للآلة، وV_annual هو الحجم السنوي للعبوات الملصقة (containers/yr)، وR_semi وR_auto هما معدلا الإنتاج الصافيان المستدامان (containers/min، شاملاً تغيير اللفات)، وW_labor هي تكلفة ساعة عمل المشغل الشاملة، وΔ s_scrap = s_semi - s_auto هو الانخفاض النسبي في هدر الملصقات/إعادة التشغيل، وc_unit هي تكلفة الوحدة للملصق التالف مضافاً إليها عمالة النزع وإعادة وضع الملصق يدوياً.
مثال تطبيقي (المعادلة 3): إن الترقية من آلة وضع ملصقات التفاف مكتبية نصف أوتوماتيكية (R_semi = 20 bpm، ومعدل انحراف/إعادة تشغيل s_semi = 3.2%) إلى آلة التفاف خطية أوتوماتيكية (R_auto = 90 bpm، ومعدل رفض s_auto = 0.3%) عند حجم إنتاج سنوي V_annual = 600,000 bottles/yr يقلل وقت وضع الملصقات الفعلي من 500.0 hours/yr إلى 111.1 hours/yr — مما يوفر 388.9 labor-hours/yr (بنسبة خفض 77.8%) بالإضافة إلى 17,400 skewed bottles/yr من أعمال النزع وإعادة وضع الملصقات يدوياً. وبالتعويض بأجر الساعة الشامل في مصنعك W_labor، وتكلفة إعادة تشغيل الوحدة c_unit، وفرق رأس المال المعروض Δ C_capex تحصل على فترة الاسترداد الدقيقة (وعادةً ما تكون 12–18 months بمجرد تجاوز الدفعات اليومية 3,000–5,000 bottles/day).
دفتر التكلفة الإجمالية للملكية (TCO) لـ 5 سنوات: مرفوضات الانحراف، وتوقفات انقطاع الشريط، وهدر الحامل
لا يمثل رأس المال الأولي للمعدات سوى 12%–25% من التكلفة الإجمالية للملكية (TCO) لمدة 5 سنوات لمحطة وضع ملصقات صناعية. فعندما يختار مهندس آلة وضع ملصقات بحزام ومحرك خطوي مفتوح الحلقة دون المواصفات المطلوبة لتطبيق تراكب كامل أو سرعة عالية — أو يختار نظام أكمام انكماشية بنفق بخار بينما تلبي آلة حساسة للضغط ثنائية الرأس (أمامي/خلفي) متطلبات العلامة التجارية — تتراكم الخسائر الخفية على مدى 5 سنوات عبر أربعة بنود تشغيلية: (1) الوسائط الاستهلاكية وتكرار تغيير اللفات (ملصقات PSA مقصوصة على جلاسين 60 gsm مقابل حامل PET رقيق 23 μm مقابل أكمام انكماشية مطبوعة من PETG)؛ (2) هدر الانحراف ودرجة جودة الباركود (ISO/IEC 15416 أحادي الأبعاد أو ISO/IEC 15415 ثنائي الأبعاد بدرجة < 1.5 / C بسبب عدم تطابق الالتفاف > 1.5 mm أو تجعد شريط TTO)؛ (3) التوقفات غير المخططة لانقطاع الشريط الحامل والوصل (8–15 min لكل إعادة لضم للشريط عبر بكرات الراقص وحافة التقشير)؛ و(4) طاقة مرافق النفق الحراري (12–24 kW كهرباء أو حمل غلاية بخار 80–200 kg/hr).
| بند التكلفة لـ 5 سنوات والمحرك الهندسي | السيناريو A: محرك خطوي مفتوح الحلقة غير ملائم المواصفات + حزام مستمر على زجاج بتراكب كامل (حامل ورقي 60 gsm) | السيناريو B: محرك سيرفو مغلق الحلقة محدد بشكل صحيح + فهرسة ثلاثية البكرات / PSA مع حزام تثبيت علوي (التفاف مفهرس / أمامي-خلفي، حامل PET بسماكة 23 μm) | السيناريو C: آلة تطبيق أكمام انكماشية خطية + نفق حراري / بخاري بقدرة 18 kW (كم كامل للجسم 50 μm PETG) |
|---|---|---|---|
| 1. نطاق المعدات المتكاملة والتشغيل التجريبي (السنة 0) | رأس خطوي أساسي + حزام التفاف احتكاكي مستمر، بدون تتبع سرعة بالمشفر أو رفض بالرؤية. | رأس سيرفو مغلق الحلقة، تتبع بالمشفر، فهرسة ثلاثية البكرات أو حزام تثبيت علوي، طابعة TTO + فاحص باركود ISO/IEC 15416 ونظام رفض. | رأس تطبيق أكمام بشياق، قاطع دوار، وحدة ضبط موضع، نفق انكماش / مولد بخار بقدرة 18 kW وغطاء تكثيف. |
| 2. حجم استهلاك الملصقات / الأكمام وعمليات وصل اللفات لـ 5 سنوات (15M units) | ملصقات PSA فيلمية على حامل جلاسين 60 gsm؛ 2,500 labels/roll = 6,000 roll changes خلال 5 سنوات. | ملصقات PSA فيلمية على حامل PET رقيق 23 μm؛ 3,750 labels/roll = 4,000 roll changes، مما يخفض توقفات الوصل بنسبة 33%. | أنبوب انكماشي 50 μm PETG مطبوع بالحفر الغائر (1.8–2.2× وزن مادة الوحدة مقارنة بـ PSA) + 3% هدر ضبط على الشياق (450,000 sleeves). |
| 3. هدر المرفوضات بسبب الانحراف والتجعد والباركود لـ 5 سنوات (15M containers) | معدل رفض/إعادة تشغيل 2.8% = 420,000 bottles بسبب درجات التراكب الحلزوني > 1.5 mm وتأخر سرعة المحرك الخطوي. | معدل رفض 0.3% = 45,000 bottles (375,000 fewer rejected bottles مقارنة بالسيناريو A؛ مشفر السيرفو + التثبيت ثلاثي البكرات يحافظ على دقة ±0.5 mm). | معدل رفض 0.6% = 90,000 bottles بسبب الانكماش الحراري الزائد في النفق عند البدء/التوقف وصعود الكم نحو العنق. |
| 4. توقف الخط لـ 5 سنوات بسبب انقطاع الشريط ووصل اللفات وتغيير الصنف | ضياع 720 hrs خلال 5 سنوات: 6,000 عملية وصل لفة في 4 min + 2.4 انقطاع لحامل الجلاسين/أسبوع في 12 min لإعادة اللضم + تعديلات يدوية للقضبان. | ضياع 240 hrs خلال 5 سنوات (توفير 480 hrs مقارنة بالسيناريو A): 4,000 عملية وصل لحامل PET في 3 min + شبه انعدام لانقطاع الحامل وفق FINAT FTM 3 + عجلات ضبط بالوصفات. | ضياع 380 hrs خلال 5 سنوات: صيانة الشياق/شفرات القطع + 20 min للاستقرار الحراري للنفق لكل بدء/توقف. |
| 5. الطاقة الكهربائية والهواء المضغوط وطاقة النفق الحراري لـ 5 سنوات (10,000 hrs) | 18,000 kWh (متوسط سحب 1.8 kW للسير + المحرك الخطوي عبر 10,000 hrs). | 35,000 kWh (متوسط سحب 3.5 kW لرأس السيرفو والسير وطابعة TTO وهواء الرفض عبر 10,000 hrs). | 220,000 kWh (حمل مشترك 22.0 kW لرأس التطبيق ونفق الانكماش / مولد البخار 18 kW ومروحة العادم عبر 10,000 hrs). |
| الحكم التشغيلي الإجمالي لـ 5 سنوات (15,000,000 containers) | أقل مواصفات أجهزة مبدئية، لكنها تتكبد 375,000 زجاجة مرفوضة/معاد تشغيلها إضافية و480 ساعة إضافية من توقف انقطاع الشريط والوصل مقارنة بالسيناريو B. | أقل تكلفة إجمالية للملكية (TCO) لـ 5 سنوات للعبوات الصلبة/شبه الصلبة التي لا تتطلب تغطية منحنية بزاوية 360° من العنق للقاعدة (معدل رفض 0.3%، و240 hrs زمن وصل في 5 سنوات). | يضيف 185,000 kWh من الطاقة الحرارية بالإضافة إلى إنفاق أعلى على وسائط الأكمام الأنبوبية — وهو مبرر عندما تفرض ظروف التعبئة الباردة الرطبة أو الهوية البصرية المنحنية بزاوية 360° أكماماً كاملة للجسم. |
الخلاصة الهندسية من دفتر TCO لـ 5 سنوات: إن إغفال تتبع المشفر بالسيرفو مغلق الحلقة، والتثبيت ثلاثي البكرات / حزام التثبيت العلوي، والقدرة على تشغيل الشريط الحامل من PET (السيناريو A مقابل السيناريو B) يكلف 375,000 زجاجة منحرفة/معاد تشغيلها إضافية بالإضافة إلى 480 hours من توقفات انقطاع شريط الجلاسين وعمليات الوصل التي يمكن تجنبها على خط ينتج 3,000,000 bottle/yr. وبالمثل، قبل تحديد نظام أكمام انكماشية (السيناريو C)، تأكد مما إذا كان يمكن تحقيق أهداف العلامة التجارية وإثبات عدم العبث عبر محطة حساسة للضغط بنظام الالتفاف أو الأمامي/الخلفي + ختم الأمان (التفاف مفهرس / أمامي-خلفي)، مما يوفر 185,000 kWh من طاقة النفق خلال 5 سنوات ويقلل كتلة مادة الملصق لكل وحدة. راجع حدود عروض الأسعار بنداً ببند في دليل تكلفة آلات وضع الملصقات لدينا.
كيف يتكامل الترميز، وتصنيف جودة الباركود ISO، وأقفال الأمان EN 415-10 في محطة وضع الملصقات؟
في خط التعبئة الأوتوماتيكي، تعد آلة وضع الملصقات أيضاً الحامل الأساسي للتتبع التنظيمي (رقم التشغيلة، تاريخ الإنتاج/الانتهاء، التسلسل الرقمي GS1-128 أو DataMatrix) والتحقق من الباركود التجاري. إن تحديد أجهزة الترميز والرؤية كفكرة لاحقة بعد بناء إطار آلة الملصقات غالباً ما يترك مسافة مكوث غير كافية للشريط بين وحدة الفك وحافة التقشير، أو يغفل تتبع سجل الإزاحة (shift-register) المطلوب لرفض الزجاجة المعيبة دون إيقاف السير.
- تكامل ترميز التاريخ والتشغيلة (TTO مقابل TIJ مقابل Laser): تُركب طابعات النقل الحراري المباشر على الشريط (TTO، بدقة 300 dpi) مباشرة على إطار فك اللفة في آلة الملصقات قبل لوحة التقشير، حيث تطبع تواريخ متغيرة واضحة ورموزاً ثنائية الأبعاد على الملصقات الفيلمية/المطلية المسطحة أثناء التوقف المتقطع (الالتفاف المفهرس) أو تقدم الشريط المستمر (الالتفاف بالحزام / الأمامي-الخلفي). ويمكن لرؤوس نفث الحبر الحراري (TIJ) أو نفث الحبر المستمر (CIJ) الطباعة إما على الشريط المسطح أو على غطاء/كتف العبوة بعد وضع الملصق، بينما تقوم طابعات الليزر CO2 / Fiber / UV بكشط الحبر عن مساحات لونية مطبوعة مسبقاً دون أي مستهلكات لأشرطة الحبر.
- الفحص البصري وتصنيف جودة الباركود ISO/IEC 15416 / 15415: افصل بين ثلاثة مستويات تحقق متميزة في مواصفات متطلبات المستخدم (URS) الخاصة بك: (1) مستشعر وجود بالتباين/التألق يتحقق فقط من وجود الملصق على الزجاجة؛ و(2) كاميرا رؤية OCR / OCV تتحقق من وجود حروف التاريخ/التشغيلة المقروءة بشرياً وعدم تلطخها؛ و(3) فاحص باركود خطي يصنف الرموز الخطية أحادية الأبعاد وفق ISO/IEC 15416 والرموز ثنائية الأبعاد DataMatrix/QR وفق ISO/IEC 15415 (مع اشتراط حد أدنى لدرجة الرمز الإجمالية 1.5 (C) — أو 2.5 (B) للقوارير الدوائية والامتثال لمعايير التجزئة GS1).
- الرفض بسجل الإزاحة المتتبع بالمشفر: عند اكتشاف ملصق مفقود، أو تموضع منحرف (> ±1.0 mm)، أو فشل في درجة الباركود، لا ينبغي للخط عالي السرعة أن يوقف آلة التعبئة القبلية أبداً. بدلاً من ذلك، يتتبع مشفر عمود السير موضع العبوة المعيبة بدقة حتى دافع هوائي أو فوهة نفخ هوائي بعدية، مما يحول العبوة إلى صندوق رفض مقفل بمفتاح ومجهز بخلية ضوئية للتأكيد (التحقق الآمن من الرفض).
- سلامة الآلات وبنية الأقفال البينية (EN 415-10:2014 وEN ISO 12100): يجب أن تمتثل آلات وضع الملصقات الخطية والدوارة الأوتوماتيكية لمعايير EN 415-10:2014 (سلامة آلات التعبئة والتغليف — الجزء 10: المتطلبات العامة)، وEN ISO 12100، وIEC 60204-1. ويجب إحاطة أحزمة الالتفاف الآلية، ونقاط الانحشار ثلاثية البكرات، وشفرات قطع الأكمام الدوارة، ودوافع الرفض الأوتوماتيكية بواقيات محيطية متشابكة من البولي كربونات (مفاتيح أمان EN ISO 14119، ودائرة أمان بمستوى أداء لا يقل عن EN ISO 13849-1 PL d) تقوم بتفريغ صمامات الهواء (0 MPa) وإيقاف محركات السيرفو (Safe Torque Off / STO) عند فتح أي باب حماية.
ما هي المدخلات الهندسية واختبارات العينات التي تثبت مواصفات آلة وضع الملصقات قبل اختبار القبول المصنعي FAT؟
قبل إصدار طلب عرض أسعار (RFQ) أو مقارنة عروض الموردين عبر دليل شراء آلات وضع ملصقات الزجاجات لدينا، اجمع المدخلات الهندسية الثمانية التالية واتفق على كميات العينات وتعليمات الشحن مع فريق اختبار العينات لدينا قبل إرسال العبوات أو لفات الملصقات. استخدم هذه المدخلات لتحديد نطاق اختبارات القبول المصنعي (FAT) المطبقة، ونطاق التركيب وتدريب المشغلين، وقائمة التحقق من القبول الميكانيكي:
| بند التحقق في RFQ / FAT | المدخل الهندسي المطلوب من المشتري | اختبار القبول FAT ومعيار التحقق |
|---|---|---|
| 1. رسومات العبوة، ميل الجدار ونسبة الارتفاع إلى القطر | رسومات ثنائية/ثلاثية الأبعاد محددة القياسات + عينات معبأة/مغلقة لكل صنف SKU: القطر D (mm)، العرض × العمق (mm)، الارتفاع H (mm)، زاوية ميل جدار اللوح (deg)، والوزن فارغاً مقابل معبأ (g). | التحقق من عدم حدوث أي انقلاب (فحص H/D > 3.5:1) وعدم تقوس جدران عبوات HDPE الرقيقة عبر تشغيل FAT مستمر لمدة 30-minute بنسبة 100% من السرعة المستهدفة. |
| 2. تصميم الملصق، زاوية الالتفاف (θ_wrap) ومستوى المرجع | ارتفاع × طول الملصق (H_label × L_label، بوحدة mm)، زاوية الالتفاف المحسوبة θ_wrap (deg)، ارتفاع المرجع من القاعدة إلى الملصق (mm)، وقواعد التوجيه بالنسبة لخط القالب أو المقبض. | قياس 50 عبوة متتالية بفرجار رقمي: يجب أن يظل تفاوت الارتفاع الرأسي وعدم تطابق خط التراكب ضمن ±0.5 mm (الالتفاف المفهرس) أو ±1.0 mm (الالتفاف بالحزام / أمامي-خلفي / ملصق علوي). |
| 3. مخطط اتجاه لف البكرة، القطر الداخلي للقلب، أقصى قطر خارجي ومواصفات الحامل | مواصفات لفة المورد: اتجاه اللف #1–#8 (ملفوف للداخل/للخارج، الحافة الأمامية أولاً)، القطر الداخلي للقلب (76 mm قياسي)، أقصى قطر خارجي للفة (300–400 mm)، فجوة المصفوفة G_gap (3 mm)، خامة الوجه، والشريط الحامل (جلاسين 60 gsm مقابل PET بسماكة 23–30 μm). | التحقق من عدم انقطاع الشريط الحامل (FINAT FTM 3) ودقة اكتشاف الفجوة بنسبة 100% (فوق صوتي/سعوي للفيلم الشفاف؛ ضوئي للورق) عند ذروة السرعة V_web. |
| 4. حالة سطح الركيزة وقوة التصاق التقشير | درجة حرارة التعبئة (°C)، التعرض الخارجي للغسيل/التكثف، معالجة الطرف البارد للزجاج، أو الطاقة السطحية للبولي أوليفينات منخفضة الطاقة السطحية LSE (dynes/cm). | إجراء فحوصات التقشير بزاوية 180° / 90° بعد 20-min و24-hr (ASTM D3330 / FINAT FTM 1–2) بالإضافة إلى فحص الغمر في صندوق التبريد / الماء المثلج لمدة 24-hr دون ارتفاع الحواف أو ظهور فقاعات. |
| 5. معدل الإنتاج المستهدف (R_bpm) وذروة سرعة الشريط (V_web) | صافي سرعة الخط المطلوبة (bottles/min)، ساعات الوردية/اليوم، وذروة سرعة الشريط المحسوبة V_web (m/min) من المعادلة 1. | إثبات تتبع السرعة المرتبط بالمشفر من 50% إلى 100% من سرعة السير مع تحقيق |V_web - V_conv| ≤ 0.5% وعدم وجود أي انحراف في التسجيل. |
| 6. الترميز، الرؤية والتحقق من الباركود وفق ISO | مصفوفة محارف TTO / TIJ / Laser (عدد الأسطر، ارتفاع الخط)، قواعد فحص كاميرا OCR / OCV، والحد الأدنى لدرجة الباركود ISO/IEC 15416 / 15415 (≥ 1.5 / C أو ≥ 2.5 / B). | اختبار نظام الرؤية/الفاحص أثناء FAT بـ 5 ملصقات مفقودة عمداً، و5 ملصقات منحرفة، و5 رموز باركود مشوهة: يجب تحويل 100% منها إلى صندوق الرفض المقفل. |
| 7. زمن تغيير الصنف وطقم قطع الغيار الاستهلاكية | إجمالي عدد الأصناف SKU، نافذة تغيير الصنف المسموحة (min)، وقطع التآكل الوقائية المطلوبة لمدة عامين (دعم قطع الغيار: حواف التقشير، بكرات السحب السيليكونية، براغي التوقيت، وسادات الالتفاف الإسفنجية، رؤوس طباعة TTO). | إجراء تغيير صنف موقوت من الصنف A إلى الصنف B أثناء اختبار FAT باستخدام وصفات العدادات الرقمية الموثقة؛ يجب أن تمر أول زجاجة سليمة خلال 15–25 min. |
| 8. نقاط التسليم في الخط، المرافق والامتثال للسلامة | ارتفاع خط مرور السير (850–950 mm)، إشارات الربط مع آلة التعبئة/التغطية القبلية وآلة الكرتنة البعدية، التغذية الكهربائية (220V / 380V / 480V)، الهواء الجاف (0.5–0.6 MPa)، والبخار/العادم في حالة الأكمام الانكماشية. | التحقق من أقفال أبواب الحماية وفق EN 415-10:2014، وتفريغ الهواء عند التوقف الطارئ، وتوقفات خلايا التراكم الضوئية القبلية/البعدية. |
الأسئلة الشائعة حول أنواع آلات وضع الملصقات
ما هي الأنواع الخمسة الرئيسية لآلات وضع الملصقات حسب المادة اللاصقة ووسيط الملصق؟
حسب وسيط الملصق وكيمياء الترابط (المحور 1)، تنقسم آلات وضع الملصقات الصناعية إلى خمسة أنواع رئيسية: (1) آلات الملصقات الحساسة للضغط (ذاتية اللصق) التي تقشر الملصقات المقصوصة المطلية مسبقاً من شريط حامل من الجلاسين أو PET عبر حافة حادة بنصف قطر 1.0–1.5 mm (20–600+ bpm)؛ و(2) آلات ملصقات الأكمام الانكماشية (Shrink-sleeve) التي تقطع فيلم PVC / PETG / OPS / PLA الأنبوبي فوق شياق وتقلصه بنسبة 50%–78% داخل نفق كهربائي أو بخاري (60–600+ bpm)؛ و(3) آلات الغراء الرطب للورق المقصوص والمكدس (Cut-and-stack) التي تطبق غراء الكازين أو النشا أو PVA السائل على قصاصات الورق من مخزن (60–800+ bpm)؛ و(4) آلات الالتفاف بالغراء الساخن المغذى باللفات (Roll-fed hot-melt) التي تقطع فيلم BOPP غير المدعوم دوارنياً وتضع خطوط غراء ساخن بدرجة 130–160 °C على الحافتين الأمامية والخلفية (200–1,000+ bpm)؛ و(5) آلات الطباعة والتطبيق (P&A) التي تجمع بين محرك طباعة بالنقل الحراري أو الحراري المباشر ورأس تطبيق بنظام المسح wipe-on أو الكبس والنفخ tamp-blow أو النفخ الهوائي air-blow لوضع ملصقات الباركود المتغيرة فورياً على الصناديق والصواني والطبليات (15–90 cpm).
ما الفرق بين رأس تطبيق الملصقات (label applicator) وآلة وضع الملصقات الكاملة؟
إن رأس تطبيق الملصقات (label applicator) المستقل (مثل وحدة الرأس HERMA 500 أو Weber Alpha) هو وحدة تلقيم الشريط فقط: إذ يشمل وحدة فك اللفة الآلية أو المزودة بمكبح، وذراع شد الراقص، ومستشعر الفجوة الضوئي أو فوق الصوتي، ولوحة التقشير، وبكرة السحب بالسيرفو/المحرك الخطوي، ووحدة إعادة لف الشريط الحامل العادم، دون أي وسيلة لنقل المنتج. أما آلة وضع الملصقات الكاملة فتركب رأس تطبيق واحداً أو أكثر على قاعدة سير آلي من الفولاذ المقاوم للصدأ 304 مدمجة مع ميكانيكا مباعدة العبوات (براغي التوقيت أو عجلات البوابات)، وأجهزة التثبيت (مناشير الفهرسة ثلاثية البكرات، أو سلاسل المحاذاة الجانبية المزدوجة، أو أحزمة التثبيت العلوية، أو بكرات الكتل الأفقية على شكل V)، وترميز التاريخ، والفحص بالرؤية، ومحطات الرفض الإيجابي.
متى تتطلب الزجاجات الدائرية محطة التفاف مفهرس ثلاثية البكرات بدلاً من حزام الاحتكاك المستمر؟
استخدم حزام الالتفاف الاحتكاكي المستمر مقابل وسادة إسفنجية ثابتة (خط أساس belt-wrap، بسرعة 60–150 bpm) عند وضع ملصقات التفاف جزئي (θ_wrap ≤ 270°) على الزجاجات الأسطوانية مستقيمة الجدران (ميل الجدار ≤ 1.5°). وانتقل إلى محطة الالتفاف المفهرس بمنشور ثلاثي البكرات (خط أساس indexing-wrap، بسرعة 20–60 bpm لكل رأس) كلما التف الملصق بزاوية 270°–360°+ مع خط تراكب، أو كلما تطلبت العبوة تسجيلاً ضوئياً بالنسبة لخط قالب الزجاج أو المقبض، أو كلما تسبب الميل الطفيف للجدار (> 1.5°) في قيام حزام الاحتكاك المستمر بإحداث درجة انحراف حلزوني > 1.5 mm ('تأثير عمود الحلاق') عند الحافة الخلفية.
كيف أحسب ما إذا كانت آلة وضع الملصقات تحتاج إلى محرك خطوي أو محرك سيرفو مغلق الحلقة لرأس التطبيق؟
احسب ذروة السرعة الخطية لتلقيم الشريط باستخدام المعادلة V_web = [R_bpm × (L_label + G_gap)] / (1000 × η_duty)، حيث R_bpm هي عدد الزجاجات/دقيقة، وL_label + G_gap هي خطوة الملصق بوحدة mm، وη_duty يتراوح بين 0.75–0.85. وكلما تجاوزت V_web سرعة 25 m/min — أو كلما تغيرت سرعة السير ديناميكياً بسبب تراكم آلة التعبئة القبلية — تفقد المحركات الخطوية مفتوحة الحلقة دقة التسجيل وتسبب تجعد الملصق. حدد رأس تطبيق سيرفو مغلق الحلقة مرتبطاً بمشفر عمود السير بحيث تتطابق سرعة التقشير مع السرعة السطحية ضمن ± 0.5%.
لماذا تتطلب القوارير الرفيعة والأمبولات وضع الملصقات أفقياً ببكرات الكتل على شكل V بدلاً من السيور العمودية؟
تمتلك العبوات الأسطوانية ذات نسبة الارتفاع إلى القطر H/D > 3.5:1 أو قطر القاعدة D < 25 mm (مثل الأمبولات الدوائية سعة 1–10 mL، والقوارير الفموية، وأنابيب الماسكارا، وقطارات الزيوت العطرية) مركز ثقل مرتفعاً ينقلب تحت قوى المسح الجانبية للوحة التقشير على سير الشرائح المسطح. ويمكن للقوارير المستقرة ذات القاعدة المسطحة (Ø18–30 mm، H/D ≤ 3.5:1) أن تعمل عمودياً داخل مهد جيوب برغي التغذية وعجلة النجمة، بينما يجب أن تعمل الأمبولات ذات القاع الدائري والأسطوانات الرفيعة غير المستقرة (H/D > 3.5:1 أو D < 18 mm) أفقياً في سلسلة مرتكزات بكرات بكتل مشكلة على شكل V.
هل يمكن لآلة وضع ملصقات زجاجات أوتوماتيكية واحدة التعامل مع كل من الزجاجات الدائرية ذات الالتفاف المحيطي والزجاجات المسطحة الأمامية والخلفية؟
نعم، شريطة التصريح عن جميع العبوات في طلب عرض الأسعار (RFQ) الأولي بحيث يُبنى الإطار كنظام مدمج ثنائي الوضع (محطة أمامية وخلفية ثنائية الرأس مع حزام تثبيت علوي يتبعها بعدياً حزام التفاف قابل للتبديل أو محطة ثلاثية البكرات). فبالنسبة للزجاجات المسطحة أو البيضاوية، يعمل الرأسان الجانبيان مع سحب حزام الالتفاف للخلف؛ وبالنسبة للزجاجات الدائرية، يتوقف أحد الرأسين وتعمل محطة الالتفاف البعدية. ومع ذلك، يجب التحقق من كل صنف SKU على عينات فعلية أثناء اختبارات القبول المصنعي (FAT) لتأكيد نطاقات ضبط عرض السير وقضبان التوجيه.
ناقش تطبيقك مع LINEVO.
ناقش مشروع وضع الملصقات الخاص بك