
في هذه الصفحة
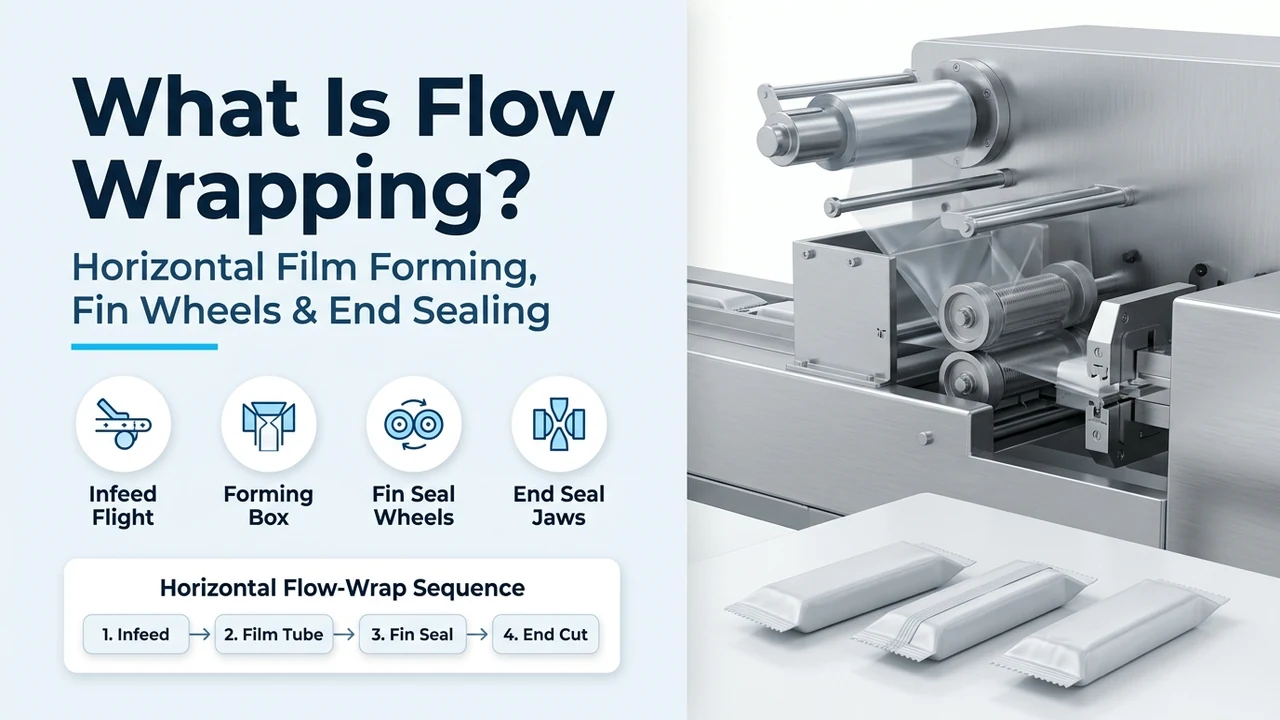
إن توصيف آلة التغليف الانسيابي الأفقي (Flow Wrapper) بناءً على السرعة القصوى في الكتالوج فقط — دون حساب عرض الفيلم المسطح غير المطوي، وزمن التلامس الحراري لفكوك اللحام العرضي الدوارة، ومسار الرول العلوي مقابل الرول السفلي المقلوب، ومزامنة الطور المؤازرة (Servo) ثلاثية المحاور — يؤدي إلى انحشار المنتج داخل فكوك اللحام، وتسريب اللحامات، وإعادة تصنيع مكلفة لصندوق التشكيل. يقوم التغليف الانسيابي (التشكيل والتعبئة واللحام الأفقي أو HFFS) بتغليف القطع الصلبة المفردة أو العبوات المتعددة أو الصواني بشكل مستمر داخل رول مسطح واحد من فيلم الحاجز عبر طي أنبوب طولي حول المنتجات المتباعدة أفقياً، ولحام زعنفة طولية مستمرة، ثم اللحام العرضي وقطع أكياس الوسادة المفردة.
ما هو التغليف الانسيابي (Flow Wrapping)، وكيف تعمل آلة الفلو باك؟ التغليف الانسيابي — المعروف أيضاً في هندسة ماكينات التعبئة والتغليف باسم التشكيل والتعبئة واللحام الأفقي (HFFS) أو التغليف الأفقي في أكياس الوسادة — هو عملية تغليف مستمرة من رول فيلم واحد تغلق المنتجات الصلبة المنفصلة أو العبوات المتعددة المجمعة أو السلع الموضوعة في صوانٍ داخل كيس وسادة (pillow bag / pillow pouch) مرن ثلاثي اللحامات. فبدلاً من إسقاط المواد السائبة عمودياً داخل أنبوب تشكيل كما في ماكينات التعبئة الرأسية، تقوم آلة التغليف الانسيابي الأفقي بتغذية المنتجات أفقياً بخطوة محكومة نحو صندوق تشكيل من الفولاذ المقاوم للصدأ يطوي شريط الفيلم المسطح (BOPP أو CPP أو PET/PE أو رقائق الورق أو الفيلم المطلي باللحام البارد) على هيئة أنبوب مستمر حول تدفق المنتجات. وتسحب عجلات لحام الزعنفة المسخنة أو الضاغطة الحواف الطولية المتداخلة وتلحمها معاً (أسفل العبوة في الماكينات القياسية ذات الرول العلوي، أو أعلى العبوة في الماكينات المقلوبة ذات الرول السفلي)، وبعد ذلك تقوم فكوك اللحام العرضي الدوارة أو الترددية (box-motion) بلحام الطرف الأمامي للعبوة اللاحقة والطرف الخلفي للعبوة السابقة وقطع الفيلم في شوط واحد. وترسي الموديلات ضمن عائلة ماكينات التغليف الانسيابي الأفقي لدينا — بما في ذلك LV-250B/D وLV-250X (أقصى عرض فيلم 250 مم، عرض كيس 30–110 مم، 40–230 كيس/دقيقة)، وLV-350X/B (أقصى عرض فيلم 350 مم)، وتكوينات الفيلم العريض LV-450X / LV-600X، وماكينات تغليف الحلوى ذات القرص الدوار بثلاثة محركات سيرفو بسرعة 800–1,200 كيس/دقيقة — أسساً هندسية قياسية في الظروف المرجعية، بينما يتم التحقق من عروض الفيلم الدقيقة وهندسة ياقة التشكيل وسلامة اللحام وفقاً لمعياري ASTM F88 وASTM F1921 على منتجاتكم الفعلية ورولات الفيلم الخاصة بكم خلال اختبارات القبول في المصنع (FAT).
| النظام الفرعي / المعيار الهندسي | الخط المرجعي الهندسي القياسي (الظروف المرجعية لنظام HFFS) | لماذا يحكم هندسة العبوة وسلامة اللحام واختيار الآلة |
|---|---|---|
| 1. هندسة العبوة (ما هو كيس الوسادة) | عبوة مرنة ثلاثية اللحامات: 1 لحام زعنفة طولي وسطي أو جانبي (أو لحام متراكب lap seal) + 2 لحام طرفي عرضي مضلع بنهايات مسطحة أو مطوية الجوانب (Gusseted). | يميز التغليف الانسيابي الأفقي عن أغلفة الحزم المفتوحة الطرفين، وأفلام البولي أوليفين المنكمشة حرارياً، والتغليف السلوفاني ثلاثي الأبعاد المطوي من 6 جوانب للعلب. |
| 2. عرض شريط الفيلم المسطح غير المطوي (W_web) | W_web = 2(W_prod + H_prod) + 2W_fin + C_forming؛ تغطي الهياكل القياسية 50–120 مم (حلوى القرص)، و≤ 250 مم (LV-250B/D، LV-250X)، و≤ 350 مم (LV-350X/B)، و450–600 مم (LV-450X / LV-600X). | يحدد عرض هيكل الآلة وفتحة صندوق التشكيل؛ يؤدي عرض الفيلم الأقل من اللازم إلى تقليص شفة الزعنفة البالغة 10–15 مم وانفتاح اللحام الطولي. |
| 3. بنية تغذية الفيلم (الرول العلوي مقابل الرول السفلي) | الرول العلوي القياسي (ينفك الفيلم من الأعلى، ولحام الزعنفة بالأسفل) مقابل الرول السفلي المقلوب (ينفك الفيلم من الأسفل، وينتقل المنتج فوق الفيلم، ولحام الزعنفة بالأعلى). | يناسب الرول العلوي القطع الصلبة والبسكويت والصواني المدفوعة بسلاسل الدوافع (40–500 عبوة/دقيقة)؛ بينما يلغي الرول السفلي المقلوب احتكاك الصفيحة الثابتة للمنتجات اللزجة أو الطرية أو المتعددة (40–200 عبوة/دقيقة). |
| 4. حركة فكوك اللحام الطرفي (الدوارة مقابل Box-Motion) | فك دوار مستمر (1-up / 2-up / 4-up، زمن تلامس 15–60 مللي ثانية، 40–1,200 عبوة/دقيقة) مقابل رأس ترددي Box-Motion طويل التلامس (180–350 مللي ثانية، 40–150 عبوة/دقيقة). | تعظم الرؤوس الدوارة الإنتاجية مع أفلام BOPP/CPP بسماكة 20–50 ميكرومتر؛ بينما يوفر نظام Box-Motion زمن تلامس مسطح للرقائق الحاجزة السميكة (> 60–80 ميكرومتر) وضخ الغاز المعدل MAP المحكم. |
| 5. ديناميكا اللحام الحرارية (اللحام الحراري مقابل اللحام البارد) | التوصيل الحراري (عجلات زعنفة مسخنة عند 110–185 درجة مئوية + فكوك مسننة) مقابل اللحام البارد باللاتكس الحساس للضغط في حرارة الغرفة (20–30 درجة مئوية ببكرات محززة عالية الضغط دون حرارة). | يمنع تزهير الشوكولاتة وذوبانها بالإشعاع الحراري في الحلويات الحساسة للحرارة مع تحقيق مستهدفات قوة التقشير ASTM F88 والالتصاق الساخن ASTM F1921. |
| 6. مزامنة الحركة ومحاور السيرفو | نقل حركة ميكانيكي بعمود مشترك وتروس/جنازير مقابل مزامنة كامات إلكترونية بمحركات سيرفو لا تلامسية من 3 أو 5 محاور (سلسلة التغذية + عجلات الزعنفة + الفك الدوار + فك الرول). | تحافظ الكامات الإلكترونية على دقة تسجيل الطباعة ضمن ±0.5–1.0 مم وتطابق السرعة المماسية للفكوك (V_jaw = V_film) عبر تغييرات الأصناف في < 5 دقائق. |
| 7. أقفال الحماية الضوئية الذكية | خلية ضوئية لعلامة الطباعة + وظيفة لا منتج - لا كيس (No-Product-No-Bag) + وظيفة لا فجوة - لا لحام (No-Gap-No-Seal لكشف المنتج المزاح وفصل عزم السيرفو). | توقف سحب الفيلم ودوران الفكوك عند خلو جيوب التغذية، وتمنع إغلاق الفكوك إذا تجاوز منتج غير متزامن خط القطع العرضي. |
| 8. معايير سلامة الآلات واحتكاك الفيلم | معامل الاحتكاك الحركي ASTM D1894 (0.18–0.30 على المشكّل المعدني)، ومتطلبات سلامة HFFS وفق EN 415-3، وتقليل المخاطر ISO 12100، والأغطية المتشابكة ISO 14119. | يمنع سحب الفيلم أو تمزقه فوق ياقة التشكيل ويحمي المشغلين من مخاطر القص والسحق والحروق الحرارية (120–190 درجة مئوية) عند منطقة إطباق الفكوك. |
كيف تعمل آلة التغليف الانسيابي (Flow Wrapper)؟ ميكانيكا HFFS خطوة بخطوة ومخطط المحطات
عندما يبحث المهندسون عن كيف تعمل آلة التغليف الانسيابي أو يفحصون مخطط آلة التشكيل والتعبئة واللحام الأفقي، فإن المبدأ الميكانيكي الأساسي هو التشكيل المستمر لأنبوب أفقي حول تدفق منتجات متزامن الطور. وعلى عكس ماكينات التعبئة المتقطعة التي توقف الفيلم لإجراء اللحام، تحافظ آلة التغليف الانسيابي الأفقي على حركة كل من المنتج وشريط التغليف بسرعات خطية متطابقة (V_film) من التغذية وحتى التفريغ.
في منصة صناعية مرجعية مثل آلة التغليف الأفقي لأكياس الوسادة LV-250B/D وسلسلة LV-250X ضمن عائلة ماكينات التغليف الانسيابي لدينا، تحول الآلة رول الفيلم المسطح إلى عبوات وسادة جاهزة عبر خمس مناطق مترابطة ميكانيكياً. توضح المصفوفة الهندسية أدناه ما يحدث في كل منطقة، وأي بُعد للعبوة أو خاصية لحام تضبطها، ونمط الفشل الميداني السائد، والوقاية الميكانيكية المدمجة في خطوط HFFS الحديثة.
| مرحلة عملية HFFS | الفعل الميكانيكي والدور الحركي | بُعد العبوة أو معيار الجودة المحكوم | نمط الفشل السائد والوقاية منه |
|---|---|---|---|
| 1. ناقل التغذية المتزامن بالخطوة (سلسلة دوافع / سير / قرص) | سلسلة من الفولاذ المقاوم للصدأ مزودة بدوافع (lugs)، أو سير عالي الاحتكاك (في الماكينات المقلوبة)، أو قرص دوار بالطرد المركزي (آلة تغليف الحلوى بسرعة 800–1,200 عبوة/دقيقة) يباعد بين القطع المفردة أو المجموعات أو الصواني بخطوة ثابتة من المركز إلى المركز. | زاوية طور المنتج (φ_prod) بالنسبة لخط قطع اللحام الطرفي العرضي؛ وتضمن فجوة لحام خالية من المنتج (G_seal ≥ 25–45 مم) بين القطع المتتالية. | نمط الفشل: انحراف طور المنتج أو التحميل المزدوج يضع المنتج داخل مسار اللحام الطرفي (انحشار المنتج في اللحام)، مما يسحق المنتج ويثلم سكاكين القطع. الوقاية: محور تغذية سيرفو متزامن الطور مقترن بحساس ضوئي للطول/الموضع No-Gap-No-Seal يمنع إغلاق الفكوك عند عبور منتج لنافذة اللحام. |
| 2. فك الفيلم، وذراع موازنة الشد (Dancer)، وخلية التسجيل الضوئية | عمود حامل رول كابولي يفك لفة مسطحة واحدة عبر ذراع رقاص موازنة شد نابضي أو هوائي وبكرات توجيه منخفضة القصور الذاتي. وفي الأفلام المطبوعة، ترصد خلية ضوئية عالية السرعة للتباين (حساس التسجيل) علامة العين المطبوعة. | استقرار شد الفيلم (T_web، عادةً 15–40 نيوتن) ودقة تسجيل القطع الطولي بالنسبة للتصميم المطبوع (±0.5–1.0 مم). | نمط الفشل: اهتزاز المكبح أو الاحتكاك العالي بين الفيلم والمعدن (COF_k > 0.35 وفق ASTM D1894) يمدد الفيلم الرقيق، مسبباً زحف علامة الطباعة وانحراف الرسومات عن المركز. الوقاية: حلقة شد فك نشطة مدعومة بالسيرفو + تعويض طور تفاضلي تفعله خلية التسجيل الضوئية في كل دورة كيس. |
| 3. صندوق التشكيل (محراث الطي / ياقة التشكيل) | يمر الفيلم المسطح فوق أجنحة طي دقيقة الزوايا من الفولاذ المقاوم للصدأ 304 أو مطلية بمادة PTFE منخفضة الاحتكاك (محراث التشكيل)، ليلتف حول المقطع العرضي للمنتج بحيث تلتقي الحافتان الجانبيتان الخارجيتان للفيلم في زعنفة رأسية. | عرض كيس الوسادة النهائي (W_bag) وأقصى ارتفاع مسموح للمنتج (H_prod)؛ ويحكم إحكام الفيلم الجانبي وهندسة طيات الزوايا (Gussets). | نمط الفشل: استخدام صندوق تشكيل ثابت واحد عبر منتجات تختلف بأكثر من > 10–15 مم في العرض يسبب بروز الزوايا (dog-ears)، أو انتفاخ الفيلم الزائد، أو تمزق حواف الشريط. الوقاية: تصميم عنق التشكيل على مقاس المقطع العرضي الدقيق (W_prod × H_prod) أو طلب صندوق تشكيل قابل للتعديل بعجلة ميكرومترية مع مؤشرات موضع رقمية. |
| 4. مجموعة عجلات السحب ولحام الزعنفة الطولية | زوجان أو ثلاثة أزواج من البكرات المتعاكسة الدوران تمسك بشفتي الفيلم الرأسيتين المطويتين: الزوج الأول (عجلات سحب باردة محززة) يسحب الفيلم بسرعة ثابتة V_film، والزوج الثاني (عجلات لحام مسخنة بتحكم PID عند 110–180 درجة مئوية) يلحم طبقات اللحام الداخلية، والزوج الثالث يطوي الزعنفة بشكل مسطح. | قوة تقشير اللحام الخلفي الطولي (ASTM F88)، وسلامة الالتصاق الساخن (ASTM F1921)، وعرض شفة الزعنفة (W_fin = 10–15 مم). | نمط الفشل: تراكم البوليمر أو الشوكولاتة أو عدم تساوي ضغط نوابض البكرات يسبب قنوات زعنفة غير ملحومة بشكل متقطع (درزات خلفية مفتوحة) أو انحراف مسار الفيلم عن خط المنتصف. الوقاية: إجراء فحص طبعة الكربون لمنطقة الإطباق أثناء الإعداد، ومطابقة خطوة التسنين مع سماكة الرقائق، وتحديد إرجاع هوائي لعجلات الزعنفة عند توقف الآلة لمنع انصهار الفيلم المتوقف. |
| 5. فكوك اللحام الطرفي العرضي، وسكين القطع، والتفريغ | أعمدة فكوك دوارة مسننة ومسخنة (1-up / 2-up / 4-up) أو قضبان ترددية box-motion تغلق في الفجوة بين المنتجات، لتلحم في آن واحد اللحام الخلفي للعبوة n واللحام الأمامي للعبوة n+1 بينما تقطع سكين داخلية من فولاذ العدد المقسى وسندانها شريط الفيلم. | طول قطع الكيس النهائي (L_bag)، وإحكام اللحام الطرفي العرضي، ونتوء الفتح السهل الاختياري (tear notch) أو القطع المتعرج، والانتقال السلس إلى سير التفريغ. | نمط الفشل: عدم تطابق السرعة المماسية للفكوك (V_jaw ≠ V_film) أو عدم كفاية زمن التلامس (t_dwell) يسبب تكسر اللحام الطرفي، أو تجاعيد عرضية، أو قطعاً غير مكتمل. الوقاية: ضبط منحنى السرعة بالكامات الإلكترونية عند قوس التلامس + معايرة سكين الفولاذ D2 أو الكربيد مقابل السندان المحمل بنوابض والتحقق منها باختبار قص ورق المناديل. |
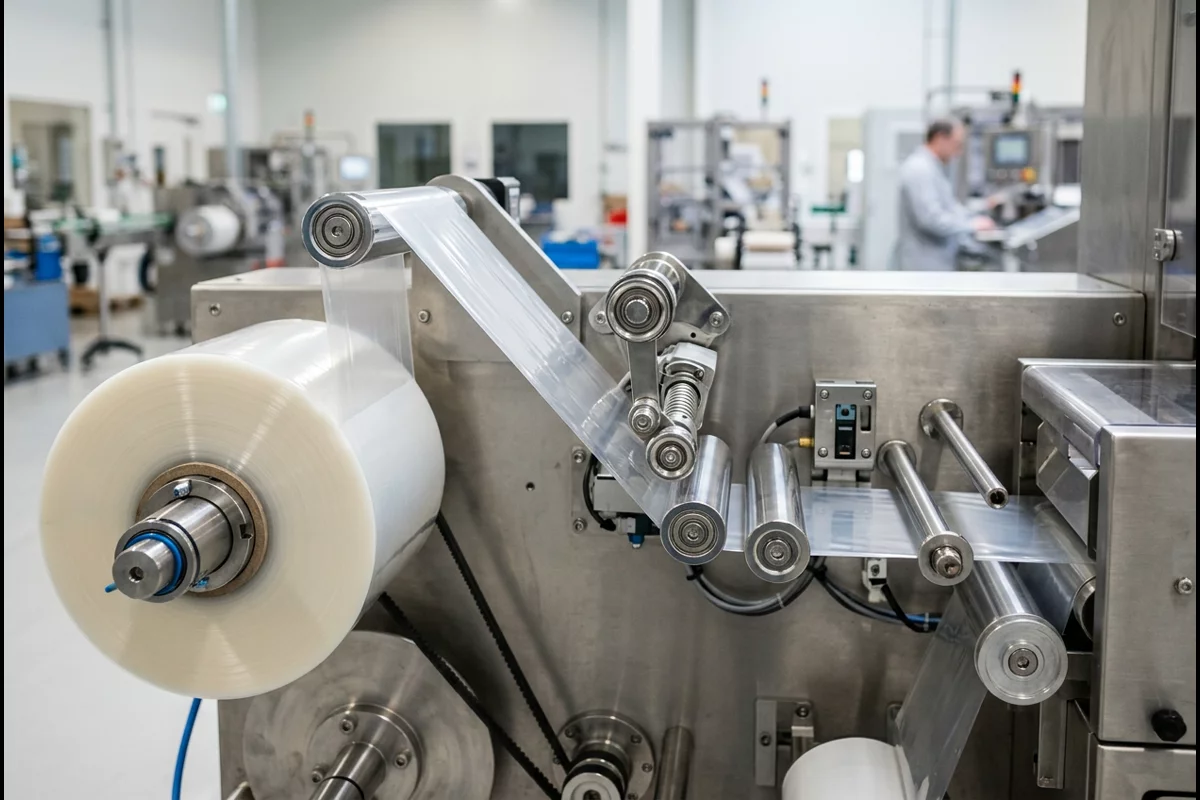
ما هو كيس الوسادة (pillow bag) في التغليف الانسيابي؟
المشترون الذين يسألون ما هو كيس الوسادة أو تغليف أكياس الوسادة يشيرون إلى البنية الكلاسيكية للعبوة المرنة ثلاثية اللحامات التي تنتجها ماكينات التشكيل والتعبئة واللحام: جسم أنبوبي مغلق بواسطة لحام خلفي طولي واحد يمتد على طول العبوة ولحامين طرفيين عرضيين مضغوطين عبر الطرفين العلوي والسفلي (أو الأمامي والخلفي). وعند تعبئته ولحامه مع حجم طفيف من الهواء المحبوس أو غاز النيتروجين، ينتفخ الفيلم المرن للخارج مثل وسادة صغيرة.
ومن المهم للغاية إدراك أن عائلتين مختلفتين تماماً من الماكينات تنتجان كيس الوسادة ثلاثي اللحامات: آلة التغليف الانسيابي الأفقي (HFFS) تشكل الأنبوب أفقياً حول وحدات صلبة مقسمة مسبقاً (ألواح الطاقة، البسكويت، الإسفنج، الصواني)، بينما تقوم آلة التشكيل والتعبئة واللحام الرأسي (VFFS) بتشكيل الأنبوب عمودياً حول أسطوانة تعبئة معدنية وتسقط جرعات موزونة من الحبيبات السائبة أو الوجبات الخفيفة أو المساحيق من الأعلى. وفي التغليف الانسيابي الأفقي، يكون اللحام الطولي في الغالب لحام زعنفة (fin seal) — حيث تلتقي طبقتا اللحام الحراري الداخليتان وجهاً لوجه (الداخل مع الداخل) وتنطويان بشكل مسطح على ظهر العبوة أو أعلاها — رغم أنه يمكن أيضاً طي الأفلام المبثوقة المشتركة المطلية بطبقات خارجية قابلة للحام الحراري في لحام متراكب (lap seal) مسطح (الداخل مع الخارج).
كيف تحسب عرض الفيلم المسطح، وزمن تلامس اللحام الطرفي الدوار، والسرعة الإجمالية للخط؟
إن شراء آلة تغليف انسيابي أفقي دون إجراء الحسابات الهندسية لعرض الفيلم وزمن تلامس اللحام هو السبب الأول لتعديلات الأدوات بعد التسليم. فمنتجان يبدوان متشابهين على طاولة الاجتماعات — مثل قطعة مخبوزات مفردة بمقاس 65 × 28 مم مقابل صينية ويفر مزدوجة التكديس بمقاس 85 × 35 مم — يتجاوزان الحد الأقصى الفيزيائي لعرض الفيلم البالغ 250 مم في الماكينات القياسية (LV-250B/D وLV-250X)، مما يفرض الانتقال إلى هيكل بعرض 350 مم (LV-350X/B) أو 450 مم (LV-450X).
المعادلة 1 — عرض شريط الفيلم المسطح غير المطوي المطلوب
نظراً لأن آلة التغليف الانسيابي تطوي طبقة مسطحة واحدة من الفيلم حول المحيط الكامل للمقطع العرضي للمنتج وتجمع الحافتين في لحام زعنفة طولي، فإن عرض الرول غير المطوي المطلوب W_web (بالمليمتر) يحكمه عرض المنتج W_prod، وارتفاع المنتج H_prod، وعرض شفة لحام الزعنفة المطوية W_fin (عادةً 12–15 مم)، وسماحية خلوص صندوق التشكيل C_forming (10–18 مم لمنع احتكاك الزوايا والسماح بطي الثنيات العرضية):
W_web = 2(W_prod + H_prod) + 2W_fin + C_forming
مثال تطبيقي (لوح قياسي مقابل الانتقال لهيكل أعرض لصينية عريضة): لنفترض أنك تغلف لوح طاقة أو إسفنجة بعرض W_prod = 65 مم وارتفاع H_prod = 28 مم، مع تحديد لحام زعنفة قياسي W_fin = 15 مم (2W_fin = 30 مم) وسماحية خلوص تشكيل C_forming = 14 مم: W_web = 2(65 + 28) + 2(15) + 14 = 186 + 30 + 14 = 230 مم. وبما أن 230 مم ≤ 250 مم، يعمل هذا الصنف بسلاسة على هيكل العرض الأقصى 250 مم لآلة التغليف الانسيابي الأفقي LV-250B/D أو آلة تغليف الوسادة LV-250X. ولكن إذا أضفت صنفاً ثانياً بمقاس W_prod = 85 مم وH_prod = 35 مم بنفس هوامش اللحام، فإن W_web = 2(85 + 35) + 30 + 14 = 284 مم — أي يتجاوز حد عمود الفيلم البالغ 250 مم بمقدار 34 مم ويتطلب سعة فيلم 350 مم لهيكل LV-350X/B (مثل تكوين الفيلم العريض 350 مم).
المعادلة 2 — زمن تلامس اللحام الطرفي الدوار وتطابق السرعة المماسية للفكوك
في آلة التغليف الانسيابي ذات اللحام الطرفي الدوار المستمر، يضغط فكا اللحام المسخنان العلوي والسفلي على الفيلم فقط عبر قوس تلامس زاوي صغير θ_contact (عادةً 18°–30° من كل دورة 360° للعمود، اعتماداً على نصف قطر تسنين الفك ومرونة النوابض). ولآلة تعمل بسرعة PPM عبوة في الدقيقة مع عدد N_up من أزواج الفكوك لكل عمود (1-up أو 2-up أو 4-up)، فإن زمن التلامس الحراري الفعلي t_dwell (بالثواني) والسرعة المحيطية المماسية المطلوبة للفك V_jaw (بالمتر/دقيقة) هما:
t_dwell = (θ_contact / 360°) × (60 / (PPM / N_up)) و V_jaw = π × D_rot × N_rpm = V_film = (PPM × L_bag) / 1000
مثال تطبيقي (زمن التلامس ومزامنة السرعة لفك دوار مزدوج 2-Up): لنأخذ آلة تغليف انسيابي دوارة تعمل بسرعة PPM = 180 عبوة/دقيقة بعمود فكوك مزدوج 2-up (N_up = 2، بحيث تكون سرعة دوران العمود N_rpm = 180 / 2 = 90 دورة/دقيقة)، وقوس تعشيق فعلي θ_contact = 24°، وطول قطع كيس L_bag = 160 مم، وقطر دائرة قطع للفكوك D_rot = 102 مم (0.102 م): يكون زمن التلامس الحراري هو t_dwell = (24 / 360) × (60 / (180 / 2)) = 0.0667 × 0.6667 = 0.0444 ثانية = 44.4 مللي ثانية. وفي الوقت نفسه، تكون السرعة الخطية للفيلم V_film = (180 × 160) / 1000 = 28.80 م/دقيقة والسرعة السطحية الاسمية للفك V_jaw = 3.1416 × 0.102 × 90 = 28.84 م/دقيقة. وبينما تلحم فترة 44.4 مللي ثانية بسهولة فيلم BOPP المبثوق المشترك بسماكة 25–35 ميكرومتر أو فيلم اللحام البارد، فإن رقائق الحاجز بسماكة 75 ميكرومتر التي تتطلب ≥ 200 مللي ثانية من التوصيل الحراري لصهر طبقة PE الداخلية دون حرق الطبقة الخارجية ستفشل على هذا الرأس الدوار ويجب توجيهها إلى نظام لحام ترددي Box-Motion (المفصل في مقارنة اللحام الطرفي Box-Motion مقابل الدوار).
المعادلة 3 — معدل السرعة الإجمالية للآلة من طلب الوردية وكفاءة الخط OEE
تمثل سرعات الكتالوج (40–230 كيس/دقيقة في LV-250B/D / LV-250X) القدرة الميكانيكية في الظروف المرجعية. ولتحديد حجم الآلة لظروف التشغيل الفعلية في المصنع، اقسم إجمالي الإنتاج المقبول المستهدف للوردية Q_shift على صافي دقائق التشغيل المتاحة T_avail، والفعالية الكلية للمعدات المتوقعة OEE_line (0.75–0.85 في خطوط HFFS المؤتمتة)، ونسبة العبوات السليمة (1 - R_reject):
PPM_gross = Q_shift / (T_avail × OEE_line × (1 - R_reject))
مثال تطبيقي: لإنتاج Q_shift = 54,000 عبوة مقبولة لكل وردية مدتها 8 ساعات مع T_avail = 440 دقيقة (بعد خصم 40 دقيقة للتنظيف المجدول وتغيير الرولات)، وOEE_line = 0.80، وسماحية مرفوضات الوصل وبدء التشغيل R_reject = 0.015: PPM_gross = 54,000 / (440 × 0.80 × 0.985) = 54,000 / 346.72 = 155.7 عبوة/دقيقة — مما يؤكد أن آلة التغليف ذات السقف المرجعي البالغ 230 كيس/دقيقة تعمل باحتياطي سرعة آمن قدره 32%.
كيف تقارن آلات الرول العلوي مقابل الرول السفلي المقلوب والفكوك الدوارة مقابل Box-Motion عبر موديلات LINEVO؟
على الرغم من أن كل آلة تغليف انسيابي أفقي تنفذ نفس التسلسل المكون من أربع مراحل (التغذية، وتشكيل الأنبوب، ولحام الزعنفة، والقطع العرضي)، إلا أن معدات HFFS الصناعية تنقسم عبر ثلاثة خيارات معمارية حاسمة: اتجاه تغذية الفيلم (الرول العلوي القياسي مقابل الرول السفلي المقلوب)، ومسار فك اللحام الطرفي (الفك الدوار مقابل الترددي Box-Motion)، ومزامنة القيادة (عمود الإدارة الميكانيكي مقابل محركات السيرفو اللا تلامسية ذات 3 أو 5 محاور).
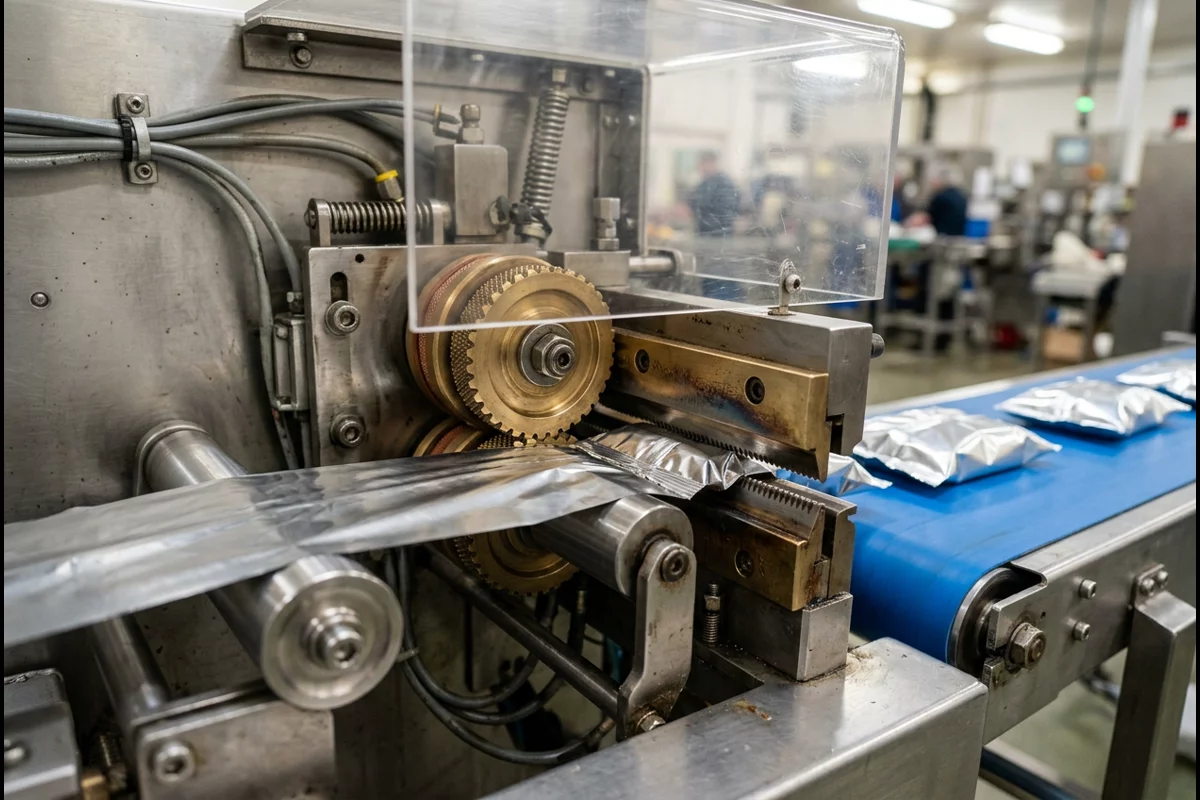
| معمارية HFFS / فئة منصة LINEVO | مسار الفيلم وميكانيكا التغذية واللحام الطرفي | الخط الهندسي القياسي (عرض الفيلم وأبعاد العبوة والسرعة) | ملف المنتج المستهدف | نمط الفشل السائد والوقاية منه |
|---|---|---|---|---|
| آلة التغليف الدوارة القياسية ذات الرول العلوي (فئة LV-250B/D / LV-250X) | رول فيلم علوي (top-fed)، ولحام زعنفة طولي بالأسفل؛ وتغذية بسلسلة دوافع؛ وفك دوار مستمر 1-up / 2-up. | أقصى عرض فيلم 250 مم؛ عرض الكيس 30–110 مم؛ طول الكيس 45–190 مم (2-up) أو 90–330 مم (1-up)؛ ارتفاع المنتج ≤ 40 / 70 مم؛ 40–230 كيس/دقيقة (LV-250B/D، LV-250X). | القطع المفردة الصلبة والمنتظمة أو السلع الموضوعة في صوانٍ: ألواح الطاقة، بسكويت الويفر، قطع الصابون، الإسفنج، فرش الأسنان، الفوط الصحية. | نمط الفشل: تلتصق المواد اللزجة أو الطرية بصفيحة الانزلاق المصنوعة من الفولاذ المقاوم للصدأ بين الدوافع، فتصل متأخرة إلى الفكوك الدوارة. الوقاية: قصر التغذية بالدوافع والرول العلوي على المنتجات الصلبة أو الموضوعة في صوانٍ ذات الالتصاق السطحي المنخفض، أو إضافة بطانات PTFE منخفضة الاحتكاك. |
| آلة التغليف الدوارة ذات الرول العلوي للفيلم العريض (فئة LV-350X/B / LV-450X / LV-600X) | عمود فيلم علوي مخصص للرولات العريضة؛ ناقل دوافع للخدمة الشاقة أو سلسلة دفع صوانٍ؛ عجلات زعنفة مسخنة عريضة وعمود فك دوار مقوى. | أقصى عرض فيلم 350 مم (طراز 350 مم) وحتى هياكل المشاريع بعرض 450–600 مم؛ ارتفاع المنتج حتى 70–120 مم؛ 40–230 كيس/دقيقة (حسب الموديل). | أرغفة المخبوزات العريضة، كعك القمر، قوالب النودلز الفورية مع أكياس التوابل، صواني الزلابية المجمدة، أطقم أدوات المائدة متعددة القطع. | نمط الفشل: الانحناء العرضي (التقوس) عبر أعمدة الفكوك الدوارة العريضة (> 350 مم) يترك منتصف اللحام الطرفي ضعيفاً (قناة تسريب). الوقاية: التحقق من انتظام ضغط الفكوك عبر كامل عرض الفيلم باختبار طبعة الكربون وتحديد أعمدة فكوك مقواة ذات تحدب مركزي. |
| آلة التغليف الانسيابي المقلوبة ذات الرول السفلي (Upside-Down) (التكوين المقلوب LV-250X/B / LV-350X/B) | يُركب رول الفيلم أسفل سرير التغذية (bottom-fed)؛ وينتقل المنتج مباشرة فوق شريط الفيلم المتحرك؛ ويُطوى لحام الزعنفة الطولي أعلى العبوة. | عرض الفيلم وحجم العبوة متوافقان مع فئة الهيكل 250–600 مم؛ السرعة النموذجية للنقل فوق الفيلم 40–200 كيس/دقيقة تُؤكد لكل مشروع عبر ماكينات التغليف الانسيابي لدينا. | المنتجات الطرية أو اللزجة أو الهشة أو غير المنتظمة أو العبوات المتعددة بدون صينية: المعجنات الطرية، التورتيلا، حزم الخضروات الطازجة، الحلويات اللزجة، مكدسات المناديل المبللة. | نمط الفشل: قد تترك عجلات لحام الزعنفة العلوية أثراً أو تسخيناً على السطح العلوي للمنتجات الحساسة للحرارة إذا كان خلوص الارتفاع ضيقاً جداً. الوقاية: الحفاظ على خلوص طي رأسي ≥ 8–12 مم فوق قمة المنتج أو استخدام فيلم لحام بارد / موجهات زعنفة معزولة حرارياً. |
| آلة HFFS ذات اللحام الطرفي الترددي Box-Motion طويل التلامس (فئة HFFS المحكمة / MAP) | مسار فيلم علوي أو سفلي مقترن بعربة لحام عرضي ترددية مؤازرة تغلق وتتحرك أفقياً مع الفيلم (180–350 مللي ثانية زمن تلامس) ثم تفتح وتعود. | الإنتاجية النموذجية 40–150 كيس/دقيقة؛ قوة إطباق عالية (2,000–4,500 نيوتن) ونافذة تلامس حراري مسطحة ممتدة (انظر مقارنة اللحام الطرفي Box-Motion مقابل الدوار). | التعبئة في جو غازي معدل (MAP بضخ النيتروجين/CO₂)، الرقائق الحاجزة السميكة (> 60–80 ميكرومتر)، قوالب الجبن، صواني اللحوم الطازجة، الأطقم الطبية. | نمط الفشل: محاولة تشغيل سرعات دوارة عالية (> 150 عبوة/دقيقة) على رقائق MAP السميكة تسبب تسريبات دقيقة عند نقطة الالتقاء T الوسطى حيث يتقاطع لحام الزعنفة مع اللحام الطرفي. الوقاية: تحديد فكوك Box-Motion مسطحة أو مشكلة مع أصابع طي الجوانب والتحقق من الإحكام عبر ASTM F88 واختبار اضمحلال التفريغ. |
| آلة تغليف الحلوى عالية السرعة بالتغذية بالقرص الدوار و3 محركات سيرفو | قرص تغذية دوار بالطرد المركزي مزود بجيوب + قيادة مستقلة بـ 3 محاور سيرفو (التغذية الأفقية، وسحب الفيلم، والسكين الدوار متعدد الرؤوس عالي السرعة). | عرض الفيلم المسطح 50–120 مم؛ طول العبوة 10–50 مم، العرض 10–30 مم، الارتفاع 4–25 مم؛ 800–1,200 كيس/دقيقة؛ 4.5 كيلوواط، 1,400 كجم (آلة تغليف الحلوى بالقرص). | قطع الحلوى الصلبة المقولبة أو المضغوطة المنتظمة، أقراص الاستحلاب، الأقراص الإهليلجية، وقطع الحلويات الكروية أو الأسطوانية. | نمط الفشل: غبار السكر أو بقايا الشراب اللزج أو قطع الحلوى المشوهة خارج التفاوت المسموح تحشر جيوب القرص الدوار أو عجلات اللحام عند سرعة 1,000 عبوة/دقيقة. الوقاية: ضبط رطوبة غرفة التغليف (≤ 45–55% رطوبة نسبية عند 20–24 درجة مئوية)، وإزالة الغبار عن القطع مسبقاً، واستخدام فيلم لحام بارد أو منخفض درجة بدء اللحام (low-SIT). |
ما الذي يجب أن يحققه فيلم التغليف على آلة الفلو باك؟ اللحام الحراري مقابل البارد، ومعايير ASTM F88 / F1921 / D1894، وتسجيل الطباعة
تعتمد موثوقية آلة التغليف الانسيابي الأفقي كلياً على التفاعل بين أدوات التشكيل واللحام المعدنية وشريط التغليف المرن الخاص بك. ونظراً لأننا نصمم صناديق التشكيل، وتسنين عجلات الزعنفة، وسخانات الفكوك وفقاً لرول الفيلم الفعلي لديك، فيجب تثبيت مواصفات الفيلم عبر أربعة معايير هندسية قابلة للقياس قبل اختبارات القبول في المصنع (FAT):
- 1. التوصيل باللحام الحراري مقابل كيمياء اللحام البارد الحساس للضغط: تتطلب أفلام اللحام الحراري (BOPP المبثوق المشترك، أو BOPP/CPP، أو PET/PE، أو رقائق الحاجز PET/AlOx/PE) عجلات زعنفة مسخنة وفكوكاً دوارة أو ترددية تعمل فوق درجة حرارة بدء اللحام للبوليمر (SIT، وعادةً ما تكون 105–135 درجة مئوية لطبقات LLDPE الميتالوسين أو الأيونومر الداخلية و135–175 درجة مئوية لـ CPP/PP القياسي). أما للمنتجات الحساسة للحرارة مثل ألواح الشوكولاتة المقولبة أو المثلجات أو ألواح البروبيوتيك (انظر ماكينات التغليف الانسيابي للحلوى والشوكولاتة)، فيستخدم فيلم اللحام البارد (cold-seal) طلاءً متماسكاً من لاتكس المطاط الطبيعي أو الصناعي مطبقاً بنمط محدد على هوامش الزعنفة واللحام الطرفي يلتصق فوراً في درجة حرارة الغرفة (20–28 درجة مئوية) تحت ضغط البكرات والفكوك المحززة وحدها — مما يتطلب تسنيناً مخصصاً للحام البارد وبدون أي طاقة تسخين.
- 2. قوة تقشير اللحام المكيف (ASTM F88) مقابل الالتصاق الساخن الفوري (ASTM F1921 Hot-Tack): بموجب معيار ASTM F88 (طريقة الاختبار القياسية لقوة لحام مواد الحاجز المرنة)، تُقاس قوة التقشير بعد تبريد العبوة وتكييفها عند 23 درجة مئوية و50% رطوبة نسبية (بمستهدف 2.5–6.0 نيوتن/15 مم لأكياس الوجبات الخفيفة سهلة الفتح و8.0–15.0+ نيوتن/15 مم للأكياس الحاجزة الثقيلة). غير أنه في آلة التغليف الانسيابي التي تعمل بسرعة 150–300+ عبوة/دقيقة، يتعرض اللحام الطرفي العرضي لتمدد الهواء المحبوس وتسارع التفريغ بعد أجزاء من الألف من الثانية من فتح الفكوك الدوارة. ويقيس معيار ASTM F1921 (قوة الالتصاق الساخن للبوليمرات اللدنة حرارياً) مقاومة التقشير الفورية في الحالة المنصهرة قبل تبلور البوليمر؛ حيث يؤدي انخفاض الالتصاق الساخن (< 1.5–2.5 نيوتن/15 مم) إلى انفتاح اللحام الطرفي (التسريبات الدقيقة) حتى عندما تنجح العينات المبردة مخبرياً وفق ASTM F88.
- 3. معامل الاحتكاك بين الفيلم والمعدن (ASTM D1894 COF): أثناء سحب الفيلم المسطح فوق أكتاف الطي الحادة لصندوق التشكيل، يجب أن يظل الاحتكاك الحركي بين سطح الفيلم الداخلي/الخارجي وياقة الفولاذ المقاوم للصدأ 304 ضمن النطاق COF_k = 0.18–0.30 وفقاً لمعيار ASTM D1894. وإذا تجاوز COF_k > 0.35 (وهو أمر شائع في أفلام PE عالية الحاجز غير المعالجة بمواد انزلاق أو الطلاءات غير اللامعة الناعمة)، يتباطأ الفيلم فوق ياقة التشكيل، مسبباً طفرات في الشد، واهتزاز علامة التسجيل، وانزلاق عجلات الزعنفة الطولية.
- 4. هندسة علامة التسجيل الضوئية للطباعة وأبعاد الرول: يجب أن يتضمن رول الفيلم المطبوع علامة عين مستطيلة عالية التباين (eye-mark، عادةً شريط داكن أو أبيض مصمت بمقاس 10 × 5 مم في مسار خالٍ من الرسومات الخلفية) حتى تتمكن الخلية الضوئية للتسجيل من إعادة ضبط طور الفك الدوار مع كل عبوة. احرص دائماً على تقديم النشرة التقنية لمورد الفيلم موضحاً بها السماكة الإجمالية (ميكرومتر)، والقطر الداخلي للقلب (76 مم / 3 بوصة)، وأقصى قطر خارجي للرول (300–350 مم)، ومخطط اتجاه فك اللفة (كود اللف)، والامتثال لملامسة الأغذية (مثل FDA 21 CFR 177.1520 لطبقات البولي أوليفين الملامسة للأغذية).
التغليف الانسيابي (HFFS) مقابل التعبئة الرأسية (VFFS) مقابل الانكماش الحراري مقابل تغليف السلوفان: كيف تختلف العمليات الأربع؟
غالباً ما يقارن مهندسو المصانع الذين يقيّمون التغليف الانسيابي لصنف جديد بين أربع عمليات للأفلام المرنة تبدو متشابهة ظاهرياً على أرفف البيع بالتجزئة: التغليف الانسيابي الأفقي (HFFS)، والتشكيل والتعبئة واللحام الرأسي (VFFS)، والتغليف بالانكماش الحراري (Shrink Wrap)، والتغليف الخارجي ثلاثي الأبعاد بالسلوفان (Cellophane Overwrapping). إن اختيار عائلة العمليات الخاطئة يهدر أسابيع من المراجعة الهندسية لأن كل طريقة تعتمد على اتجاه تغذية منتج وآلية إغلاق فيلم مختلفة جذرياً.
| عملية التغليف | كيف يدخل المنتج إلى شريط الفيلم | كيف يتم تشكيل العبوة ولحامها وإنهاؤها | هندسة المنتج المستهدف ومسار الماكينة | نمط الفشل السائد والوقاية منه |
|---|---|---|---|---|
| التغليف الانسيابي الأفقي (عبوة وسادة HFFS) | تنتقل القطع الصلبة المنفصلة أو المجموعات المرتبة أو الصواني المعبأة أفقياً على سلسلة دوافع أو سير أو قرص دوار متزامن بالخطوة. | يُطوى رول مسطح واحد في أنبوب أفقي حول المنتج، ويُلحم طولياً بعجلات الزعنفة، ويُلحم ويُقطع عرضياً بفكوك دوارة أو ترددية (كيس وسادة فضفاض أو مطوي الجوانب، غير منكمش حرارياً). | الألواح الغذائية، البسكويت، الويفر، الحلوى، المصاصات، الخبز، كعك القمر، صواني المنتجات الطازجة، الإسفنج، فرش الأسنان، أطقم أدوات المائدة (عائلة التغليف الانسيابي، 30 تكويناً). ولأكياس معسل الشيشة من آلة تعبئة أفقية برول فيلم: راجع دليل ماكينات تعبئة المعسل والشيشة. | نمط الفشل: انزلاق طور المنتج يسبب انحشار فكوك اللحام الطرفي أو سحق الحواف. الوقاية: مزامنة تغذية السيرفو ثلاثية المحاور بالسلسلة أو السير مع حساسات طول المنتج الضوئية No-Gap-No-Seal. |
| التشكيل والتعبئة واللحام الرأسي (آلة التعبئة الرأسية VFFS) | يتم وزن أو معايرة المنتج السائب الحر التدفق (الحبيبات، الوجبات الخفيفة، حبوب البن، السوائل، أو المساحيق) في الأعلى ويسقط عمودياً بفعل الجاذبية عبر أنبوب تشكيل معدني مركزي. | يُسحب الفيلم المسطح عمودياً لأسفل فوق ياقة تشكيل حول أنبوب التعبئة، ويُلحم طولياً بقضيب أو سير لحام رأسي، ويُلحم ويُقطع عرضياً بين الدفعات المتساقطة لتشكيل أكياس وسادة أو مطوية الجوانب أو رباعية اللحام. | رقائق البطاطس، المكسرات، القهوة، الحبوب، القطع المجمدة السريعة IQF، مساحيق المنظفات (عائلة ماكينات VFFS، 60 تكويناً). | نمط الفشل: تساقط المسحوق الناعم أو القطع المتأخرة يلوث اللحام العرضي الأفقي وهو في حالة منصهرة. الوقاية: تحديد طبقات لحام ذات التصاق ساخن عالٍ وفق ASTM F1921، وفوهات شفط الغبار، وتوقيت متدرج بين الإسقاط وإغلاق الفكوك. |
| التغليف بالانكماش الحراري (لحام حرف L / لحام جانبي + نفق انكماش) | تُحاط القطع المفردة أو الصواني المتعددة أو حزم المشروبات بشكل فضفاض داخل فيلم انكماش موجه ثنائي المحور (POF أو PE أو PVC). | تصنع آلة اللحام على شكل L أو اللحام الجانبي لحاماً محيطياً فضفاضاً، ثم تمر العبوة عبر نفق هواء ساخن متداول بدرجة 140–190 درجة مئوية يقلص الفيلم بنسبة 30–60% بإحكام على محيط المنتج. | غلاف مشدود يشبه الجلد على أقراص البيتزا، أطباق البيض، العبوات المتعددة للعلب، أو حزم الشحن (تُورد أنفاق الانكماش ضمن خطوط ليبل الأكمام المنكمشة للعبوات لدينا). | نمط الفشل: احتراق الزوايا، أو تمزق ثقوب التهوية، أو ذوبان المحتويات الحساسة للحرارة (الشوكولاتة/الكريمة) داخل نفق الانكماش (160+ درجة مئوية). الوقاية: معايرة عجلات التثقيب الدقيق وسرعة هواء النفق، أو التحول إلى التغليف الانسيابي HFFS في درجة حرارة الغرفة. |
| التغليف الخارجي ثلاثي الأبعاد بالسلوفان (آلة التغليف بالبرج / الطي الظرفي) | تُدفع العلب الكرتونية المستطيلة الصلبة أو الصناديق مسطحة الجوانب داخل برج طي ميكانيكي مقابل شريحة مقطوعة بدقة من الفيلم الصلب (BOPP أو السلوفان). | تطوي أصابع الطي الميكانيكية والصفائح الحرارية الجانبية/السفلية زوايا ظرفية حادة بإحكام حول الأوجه الستة المسطحة للعلبة، مع دمج شريط سحب ذاتي اللصق للفتح السهل غالباً. | علب العطور، علب الشاي، المستحضرات الصيدلانية، أوراق اللعب، علب الحلويات الفاخرة (ماكينات التغليف بالسلوفان). | نمط الفشل: سحق زوايا الكرتون أو ارتخاء الألسنة الطرفية عندما تختلف سماكة ورق الكرتون أو تربيع الأبعاد بأكثر من > ±1.0 مم. الوقاية: ضبط تفاوتات خطوط الطي في الكرتون بدقة ومطابقة أدوات جيوب برج الطي مع الأبعاد الدقيقة للعلبة L × W × H. |
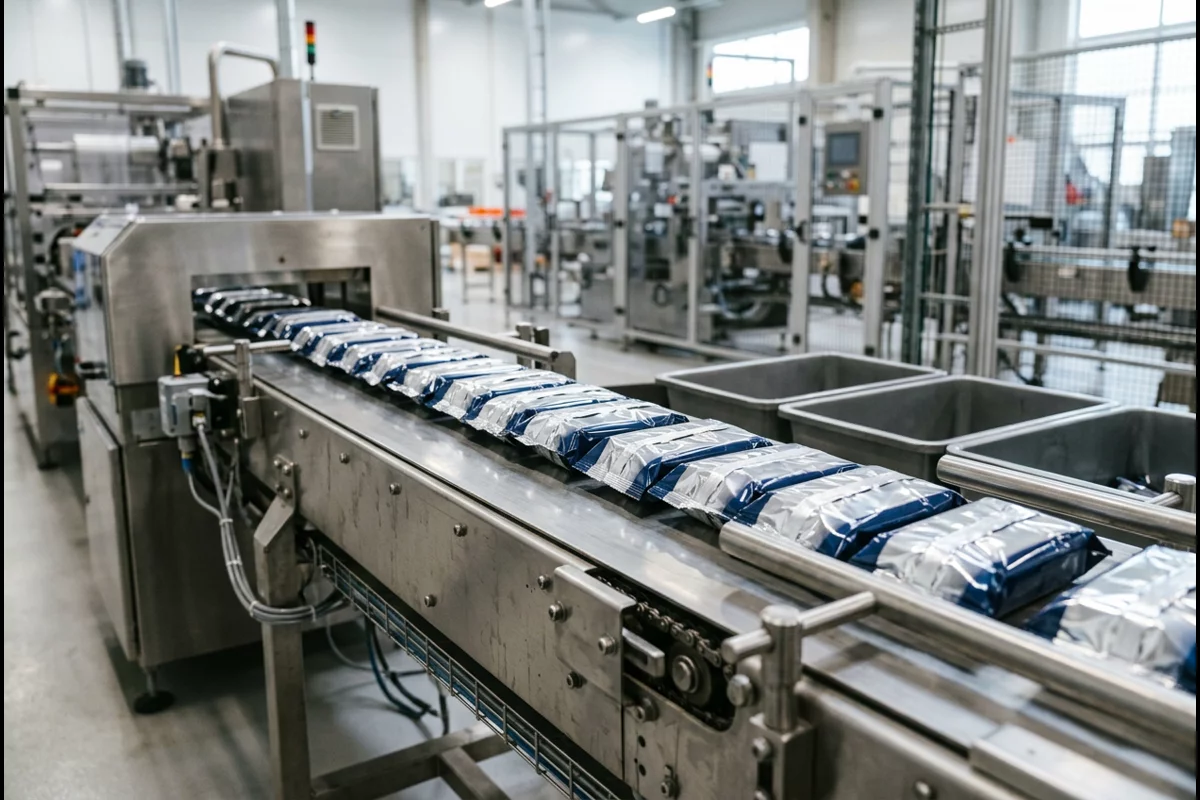
الأكياس القائمة (doypacks) وأكياس الستيك الضيقة (stick packs): تتطلب الأكياس القائمة الجاهزة المزودة بسحاب أو فوهة ماكينات الأكياس الجاهزة (انظر أنواع ماكينات الأكياس الجاهزة)، بينما تُوجه جرعات المساحيق أو السوائل الضيقة بعرض 17–50 مم إلى ماكينات الستيك باك أو ماكينات الساشيت الرأسية (ما هو الستيك باك).
ما هي المنتجات المناسبة لآلة التغليف الانسيابي الأفقي — وكيف يتم دمج الأطقم متعددة المكونات وماكينات الكرتنة اللاحقة؟
عبر عائلة ماكينات التغليف الانسيابي الأفقي لدينا، تغطي التكوينات أربعة أنماط متميزة لمناولة المنتجات. ونظراً لأن هندسة التغذية تتحكم في 80% من موثوقية الخط، حدد مجموعة الوصول التي تطابق خط إنتاجك قبل اختيار موديل الآلة:
- 1. الوحدات المفردة الصلبة أو شبه الصلبة (تغذية مباشرة بسلسلة الدوافع أو القرص): ألواح البروتين والشوكولاتة المبثوقة (آلة التغليف الانسيابي للشوكولاتة بالمكسرات)، الشوكولاتة المقولبة، بسكويت الويفر (آلة تغليف بسكويت الويفر الأوتوماتيكية بالكامل)، خبز المخابز وكعك القمر (آلة التغليف الانسيابي لأكياس الخبز، آلة تغليف كعك القمر)، المثلجات، ملاعق العسل (آلة تغليف الكيس الخارجي لملعقة العسل)، إسفنج المطبخ (آلة تغليف الإسفنج LV-250X)، فرش الأسنان التي تستخدم لمرة واحدة (آلة تغليف فرش الأسنان في أكياس وسادة)، نعال الفنادق، والفوط الصحية (آلة تغليف الفوط الصحية). وتستخدم الحلوى الصلبة الصغيرة (بطول 10–50 مم) آلة التغليف الانسيابي للحلوى ذات التغذية بالقرص الدوار و3 محركات سيرفو بسرعة 800–1,200 كيس/دقيقة، بينما تستخدم المصاصات آلة تغليف انسيابي أفقية كاملة بالسيرفو للمصاصات.
- 2. المكدسات متعددة القطع والصواني وأوعية المنتجات الطازجة: عندما لا يمكن دفع العناصر السائبة أو الهشة أو متعددة القطع مباشرة بواسطة إصبع الدافع — مثل الزلابية المجمدة أو الفاكهة الطازجة أو الطماطم — فإن وضعها داخل صينية بلاستيكية مشكلة حرارياً أو صينية من لب الورق يحول المجموعة المتغيرة إلى قاعدة مستطيلة صلبة (آلة تغليف الزلابية المجمدة مع الصينية، آلة تغليف الفاكهة الطازجة مع الصينية، آلة تغليف صواني الطماطم). أما الحزم الطرية أو غير المنتظمة بدون صينية (الكرفس، الخضروات الورقية، التورتيلا الطرية، المخبوزات اللزجة) فتُوجه بدلاً من ذلك إلى تكوين الرول السفلي المقلوب.
- 3. الأطقم متعددة المكونات والمجموعات المجمعة (وحدات تغذية متزامنة): إن تغليف عدة عناصر مختلفة داخل كيس وسادة واحد — مثل طقم أدوات المائدة للمطاعم الذي يجمع سكيناً وشوكة وملعقةومنديلاً مطوياً وعود أسنان وأكياس ملح/فلفل (آلة تغليف أدوات المائدة الأوتوماتيكية ذات الحصة الواحدة)، أو قالب النودلز الفورية المقترن بأكياس التوابل الجافة والزيت (خط تغليف النودلز الفورية الأوتوماتيكي) — يتطلب موزعات مكونات مخصصة قبل الآلة (مغذيات أكياس بالاحتكاك، أو أوعية اهتزازية، أو محطات التقاط ووضع) يتم توقيتها لإسقاط كل عنصر في نفس جيب سلسلة الدوافع قبل صندوق التشكيل.
- 4. التكامل مع التبريد/التقطيع القبلي والكرتنة البعدية: غالباً ما تتصل ماكينات التغليف الانسيابي عالية السرعة للمخبوزات وألواح الحبوب والحلويات من الجهة القبلية بأفران الأنفاق ونواقل التبريد ومصففات توزيع الصفوف، وتفرغ من الجهة البعدية مباشرة في آلة كرتنة أفقية أوتوماتيكية — مثل خط التغليف الانسيابي والكرتنة الصناعي لألواح الحبوب ضمن عائلة ماكينات الكرتنة LINEVO. وتُصمم جميع أبواب الحماية فوق السكاكين الدوارة وعجلات الزعنفة ومناطق نقل الدوافع وفقاً لمعيار EN 415-3 (سلامة ماكينات التعبئة والتغليف — الجزء 3: ماكينات التشكيل والتعبئة واللحام) وأقفال الأمان المتشابكة ISO 12100 / ISO 14119.
سجل التكلفة الكلية للملكية (TCO) لمدة 5 سنوات: انحشار المنتج في الفكوك، وهدر الأكياس الفارغة، وتغيير الأصناف بالسيرفو مقابل الميكانيكي
إن مقارنة ماكينات التغليف الانسيابي الأفقي بسعر الشراء الأولي وحده يخفي أكبر ثلاثة محركات لتكاليف التشغيل على مدار عمر خدمي يمتد لـ 5 سنوات (25,000,000 عبوة): (1) هدر الفيلم في الأكياس الفارغة أثناء فجوات التغذية القبلية، و(2) انحشار المنتج في فكوك اللحام وتلف الشفرات وتوقفات التنظيف، و(3) عمالة تغيير الأصناف الميكانيكي بالتروس/الجنازير وهدر فيلم التجارب. تكلف الآلة الميكانيكية الأساسية ذات عمود الإدارة المشترك (محرك واحد + مغيّر سرعة ميكانيكي/جنزير) أقل مقدماً من آلة السيرفو ذات الكامات الإلكترونية ثلاثية المحاور (محركات سيرفو مستقلة على سلسلة الدوافع وعجلات الزعنفة والفك الدوار)، لكنها تفتقر إلى إيقاف المحاور المستقل (No-Product-No-Bag) واستدعاء طول القطع رقمياً.
| فئة التكلفة والأساس الهندسي | السيناريو أ: آلة بعمود إدارة ميكانيكي (بدون أقفال ضوئية) | السيناريو ب: آلة سيرفو 3 محاور برول علوي (LV-250X / LV-350X + أقفال ضوئية) | السيناريو ج: آلة سيرفو 3 محاور مقلوبة (للأصناف اللزجة / الطرية / المتعددة) |
|---|---|---|---|
| 1. بنية نقل الحركة والتحكم الضوئي | محرك تيار متردد واحد + مغيّر سرعة ميكانيكي، تغذية دوافع بالجنزير، ضبط يدوي للطور/طول القطع بعجلة يدوية (أقل رأس مال أولي). | قيادة سيرفو لا تلامسية بـ 3 محاور، ذاكرة وصفات على شاشة HMI، خلية تسجيل ضوئية، حساسات No-Product-No-Bag وNo-Gap-No-Seal. | هيكل مقلوب برول سفلي وسيرفو 3/4 محاور، نقل من السير إلى الفيلم، لحام زعنفة علوي، أقفال ضوئية ذكية. |
| 2. عمالة تغيير الأصناف وهدر فيلم التجارب لمدة 5 سنوات (750 تغييراً/سنة × 5 سنوات = 3,750 تغييراً) | 28 دقيقة لضبط التروس/الطور ميكانيكياً + 30 عبوة تالفة للتجربة لكل تغيير = 1,750 ساعة عمل + 112,500 عبوة مهدرة. | 4 دقائق لاستدعاء الوصفة من شاشة اللمس HMI + 6 عبوات لضبط التسجيل لكل تغيير = 250 ساعة عمل + 22,500 عبوة (توفير 1,500 ساعة). | 4.5 دقيقة لوصفة HMI + ضبط ارتفاع السير للمشكّل + 8 عبوات ضبط لكل تغيير = 281 ساعة عمل + 30,000 عبوة (دون إعادة تثبيت دوافع السلسلة). |
| 3. هدر الفيلم في الأكياس الفارغة أثناء فجوات التغذية لمدة 5 سنوات (على أساس 25 مليون عبوة) | 4.5% أكياس وسادة فارغة (1,125,000 كيس مهدر) تتشكل كلما فات العمال أو النواقل القبلية جيب دافع؛ إذ يستمر الفيلم في الدوران. | 0.2% هدر (50,000 كيس)؛ توقف خلية No-Product-No-Bag الضوئية المحور 2 لعجلات الزعنفة والمحور 3 للفكوك في < 15 مللي ثانية عندما يكون الجيب فارغاً. | 0.2% هدر (50,000 كيس)؛ يوقف حساس No-Product-No-Bag تقدم الفيلم السفلي والفك العلوي مؤقتاً حتى تصل القطعة التالية على السير. |
| 4. انحشار المنتج في الفكوك وتوقفات تنظيف الفكوك الساخنة وهدر المنتج المسحوق لمدة 5 سنوات | 2.2 انحشار/يوم بسبب انزلاق الطور = 2,750 انحشاراً × 18 دقيقة (825 ساعة) لكشط الفكوك وإعادة لضم الفيلم + 1.4% (350,000 وحدة) مرفوضة بسبب السحق/القطع. | < 0.1 انحشار/يوم (< 35 ساعة خلال 5 سنوات)؛ يمنع حساس No-Gap-No-Seal إغلاق الفكوك على القطع المزاحة، ممرراً عبوة مزدوجة الطول غير مقطوعة إلى الرفض. | يلغي احتكاك الصفيحة الثابتة وسحق الدوافع للمنتجات اللزجة/الطرية التي تسبب لولا ذلك توقفات كشط وتنظيف لمدة 15–25 دقيقة في كل وردية. |
| 5. قطع التآكل لمدة 5 سنوات (سكاكين القطع D2/الكربيد، سخانات الفكوك، حلقات الانزلاق، سيور PTFE عبر قطع الغيار) | تؤدي صدمات المنتج المتكررة في اللحام إلى ثلم سكاكين القطع وكسر مسامير الأمان الميكانيكية كل 3–4 أشهر (15–20 عملية إعادة جلخ/استبدال للسكين خلال 5 سنوات). | يحمي فصل حد عزم السيرفو حافة السكين/السندان؛ طقم صيانة سنوي روتيني للسخانات/المزدوجات الحرارية والسكين (1 استبدال وقائي/سنة). | وحدة قطع دوارة أو ترددية محمية + طقم قطع غيار وقائي لسير التغذية الناقل. |
| الحكم التشغيلي وحكم التكلفة الكلية للملكية (TCO) لمدة 5 سنوات | أعلى تكلفة ملكية خلال 5 سنوات: يتآكل السعر الأولي المنخفض بفعل 2,575 ساعة من توقفات تغيير الأصناف وتنظيف الانحشارات بالإضافة إلى 1,237,500 كيس فيلم مهدر. | يوفر 2,290+ ساعة من التوقفات و1,165,000 كيس مهدر خلال 5 سنوات؛ وتسترد ترقية السيرفو والحساسات تكلفتها في < 4.5 أشهر للمنتجات الصلبة أو الموضوعة في صوانٍ. | أقل تكلفة ملكية خلال 5 سنوات للمنتجات اللزجة أو الطرية أو المتعددة بدون صينية حيث تسبب دوافع الرول العلوي انحشارات مزمنة. |
كيفية إعداد كراسة متطلبات المستخدم (URS) وملف اختبار العينات FAT للتغليف الانسيابي
للحصول على عرض أسعار هندسي دقيق وتصميم لصندوق التشكيل من فريق التغليف الانسيابي لدينا، أرسل المقطع العرضي لمنتجك وفيديو وصول المنتج على الخط والنشرة التقنية للفيلم معاً عبر قائمة تدقيق ملخص المشروع أو احجز تجربة عملية عبر خدمات اختبار العينات. وعندما يتطلب الخط سكاكين قطع احتياطية أو خراطيش تسخين أو مزدوجات حرارية أو صناديق تشكيل إضافية لعروض أصناف أخرى، قم بتضمينها في نطاق قطع الغيار وأجزاء التغيير.
- أدلة هندسية ذات صلة:
- ماكينات التغليف الانسيابي (Flow Wrapping) — قارن بين 30 تكويناً لآلات HFFS (LV-250B/D، LV-250X، LV-350X/B) ومسارات التطبيقات.
- آلة التغليف الانسيابي الأفقي LV-250B/D — المنصة المرجعية القياسية لفيلم بعرض 250 مم، وعرض كيس 30–110 مم، وسرعة 40–230 كيس/دقيقة.
- مقارنة اللحام الطرفي Box-Motion مقابل الدوار — قارن أقواس التلامس الدوارة مقابل نوافذ زمن التلامس في Box-Motion لأفلام الحاجز السميكة وMAP.
- ماكينات التغليف الانسيابي للحلوى والشوكولاتة — أنظمة التغذية بالقرص الدوار، وتغذية الألواح بسلسلة الدوافع، وخطوط اللحام البارد مقابل اللحام الحراري.
- ماكينات VFFS وأنواع ماكينات الأكياس الجاهزة — خيارات التعبئة الرأسية بالجاذبية والأكياس القائمة.
الأسئلة الشائعة حول التغليف الانسيابي وماكينات HFFS
كيف تعمل آلة التغليف الانسيابي (Flow Wrapper)؟
تعمل آلة التغليف الانسيابي الأفقي (آلة HFFS) في مسار أفقي مستمر واحد عبر أربع مراحل متزامنة: (1) تقوم سلسلة التغذية ذات الدوافع أو السير أو القرص الدوار بمباعدة المنتجات الصلبة بخطوة ثابتة من المركز إلى المركز؛ (2) ينفك شريط مسطح من فيلم التغليف عبر بكرات موازنة الشد وينطوي حول المقطع العرضي للمنتج داخل صندوق تشكيل من الفولاذ المقاوم للصدأ لإنشاء أنبوب فيلم مستمر؛ (3) تسحب عجلات لحام الزعنفة المتعاكسة الدوران الفيلم للأمام وتلحم الحافتين الطوليتين المتداخلتين معاً (لحام الزعنفة)؛ و(4) تغلق فكوك اللحام الطرفي الدوارة أو الترددية (Box-Motion) في الفجوة بين المنتجات المتتالية للحام الطرفين العرضيين الأمامي والخلفي بينما تفصل سكين قطع داخلية كل كيس وسادة مكتمل.
ما الفرق بين التغليف الانسيابي (Flow Wrap) والتغليف بالانكماش الحراري (Shrink Wrap)؟
يشكل التغليف الانسيابي كيس وسادة محكماً ثلاثي اللحامات (1 لحام زعنفة طولي + 2 لحام طرفي مسنن) حول المنتج دون تسخين جسم الفيلم، مما يترك عبوة مرنة نظيفة وغير منكمشة بنهايات مسطحة أو مطوية الجوانب. أما التغليف بالانكماش الحراري فيحيط المنتج أو الحزمة داخل فيلم انكماش موجه ثنائي المحور (POF أو PE أو PVC) ويمرر العبوة عبر نفق حراري بدرجة 140–190 درجة مئوية لينكمش الفيلم بنسبة 30–60% بإحكام على سطح المنتج. ولأن آلة التغليف الانسيابي القياسية لا تحتوي على نفق انكماش، فإنها تحمي المنتجات الحساسة للحرارة مثل ألواح الشوكولاتة والويفر من التشوه الحراري.
متى أحتاج إلى آلة تغليف انسيابي مقلوبة ذات رول سفلي بدلاً من آلة الرول العلوي؟
اختر آلة التغليف الانسيابي القياسية ذات الرول العلوي (يُغذى الفيلم من الأعلى، ولحام الزعنفة بالأسفل) عندما يكون منتجك صلباً أو منتظماً أو مدعوماً داخل صينية (ألواح الطاقة، البسكويت، الصابون، الإسفنج، صواني الزلابية) ويمكن دفعه بسلاسة فوق صفيحة انزلاق من الفولاذ المقاوم للصدأ بواسطة سلسلة التغذية ذات الدوافع. واختر آلة التغليف الانسيابي المقلوبة ذات الرول السفلي (upside-down) (يُغذى الفيلم من الأسفل، ولحام الزعنفة بالأعلى) عندما يكون منتجك لزجاً أو طرياً أو هشاً أو مرناً أو عبوة متعددة بدون صينية (المخبوزات الطرية، التورتيلا، حزم الخضروات الطازجة، الحلويات اللزجة، المناديل المبللة)، لأن حمل المنتج مباشرة فوق شريط الفيلم المتحرك يلغي سحق الدوافع واحتكاك صفيحة الانزلاق.
كيف أحسب عرض الفيلم المطلوب لآلة التغليف الانسيابي؟
احسب عرض شريط الفيلم المسطح غير المطوي باستخدام المعادلة W_web = 2(W_prod + H_prod) + 2W_fin + C_forming، حيث W_prod هو عرض المنتج، وH_prod هو ارتفاع المنتج، وW_fin هو عرض لحام الزعنفة الطولي المطوي (عادةً 12–15 مم)، وC_forming هو خلوص زوايا صندوق التشكيل (10–18 مم). على سبيل المثال، يتطلب لوح بمقاس 65 × 28 مم مع لحام زعنفة 15 مم وخلوص تشكيل 14 مم عرض فيلم مسطح قدره W_web = 2(65 + 28) + 30 + 14 = 230 مم، وهو ما يتناسب مع آلة بعرض فيلم 250 مم (LV-250B/D أو LV-250X).
هل يمكن لآلة تغليف انسيابي أفقي واحدة تشغيل أحجام منتجات متعددة؟
نعم، ضمن حدود عرض الفيلم وخلوص فكوك اللحام للآلة، ولكن يتغير الطول والمقطع العرضي بطريقة مختلفة. يتم ضبط طول قطع الكيس (L_bag) في ثوانٍ عبر شاشة اللمس HMI (في ماكينات السيرفو ثلاثية المحاور) عن طريق تغيير النسبة الإلكترونية بين عجلات سحب الزعنفة وعمود اللحام الطرفي الدوار. أما عرض المنتج (W_prod) وارتفاعه (H_prod) فيحكمهما صندوق التشكيل: يمكن استيعاب الاختلافات الطفيفة (±5–8 مم) بواسطة صندوق تشكيل قابل للتعديل، في حين تتطلب القفزات الأكبر في المقطع العرضي تبديل صندوق التشكيل واستخدام رول فيلم بالعرض المطابق.
ما هي وظيفتا "No-Product-No-Bag" و"No-Gap-No-Seal" في آلة التغليف الانسيابي بالسيرفو؟
تستخدم وظيفة No-Product-No-Bag (لا منتج - لا كيس) خلية ضوئية على ناقل التغذية لرصد جيوب الدوافع الفارغة؛ وعند عدم وجود منتج، يوقف متحكم السيرفو ثلاثي المحاور فك الفيلم وعجلات الزعنفة وفكوك اللحام الطرفي الدوارة بينما تستمر سلسلة التغذية في الحركة، مما يمنع تكون أكياس وسادة فارغة وهدر الفيلم. أما وظيفة No-Gap-No-Seal (لا فجوة - لا لحام أو كشف المنتج المزاح) فتراقب فجوة التباعد بين القطع المتتالية؛ فإذا انزلق منتج خارج الطور وامتد عبر منطقة القطع العرضي، يمنع المتحكم إغلاق الفكوك الدوارة أو يفتحها حتى لا يُسحق المنتج بين الشفرات الساخنة، ممرراً عبوة مزدوجة الطول غير مقطوعة إلى حاوية الرفض عند التفريغ دون إيقاف الخط.
ناقش تطبيقك مع LINEVO.
ناقش مشروع التغليف الانسيابي الخاص بك