
En esta página
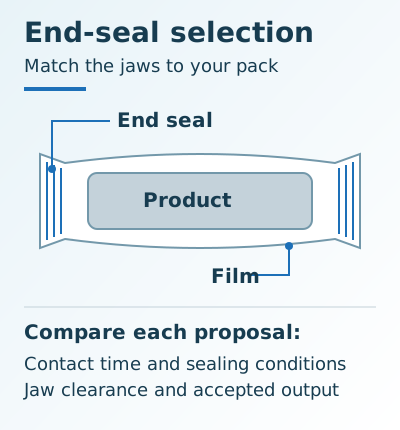
Comience con el sellado transversal rotativo si las mordazas propuestas pueden sellar su film a la producción conforme requerida. Investigue el movimiento box motion cuando el film necesite un tiempo de contacto más prolongado o el producto requiera una envolvente de paso de mordaza diferente. Compare el utillaje real, el film y los envases aceptados antes de aprobar cualquiera de las propuestas.
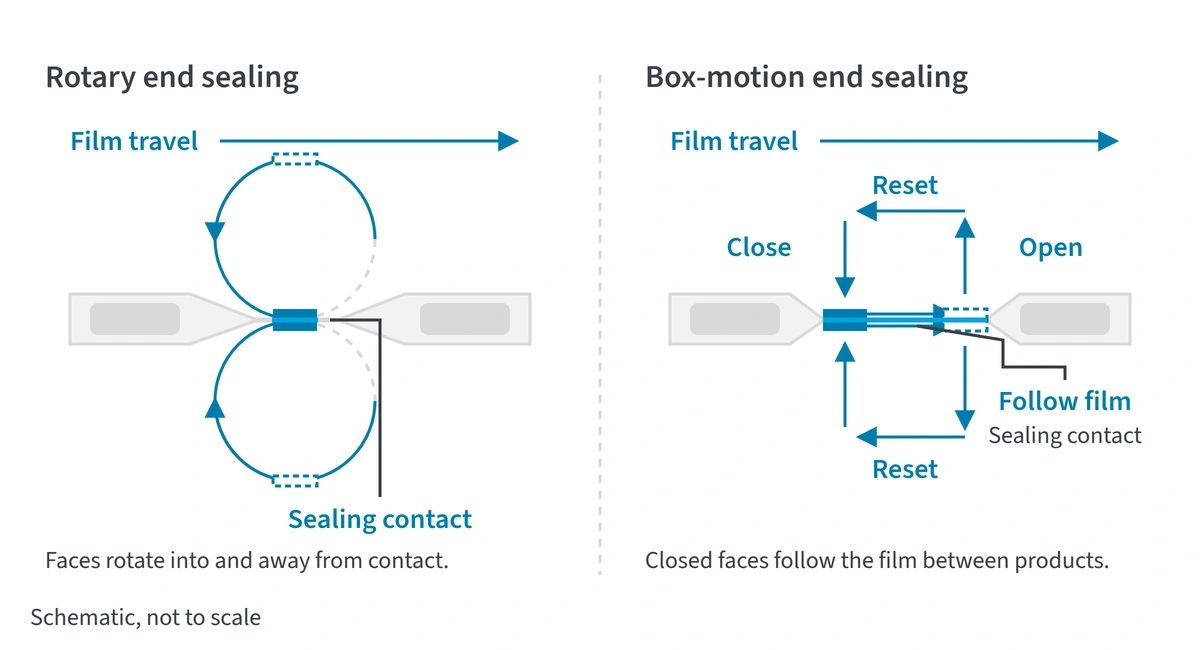
Las mordazas rotativas giran al entrar en contacto con el film; las mordazas de movimiento box motion (acompañante) se cierran y se desplazan con él durante el sellado. Esa fase de acompañamiento puede prolongar el tiempo de contacto. Un accionamiento servo, una alimentación de film inferior o un alimentador de disco rotativo describen otra parte de la envolvedora y no identifican el movimiento de sus mordazas transversales.
Cuando se ponga en contacto con nosotros, envíe la especificación del film, las dimensiones del producto y un vídeo de la entrada. Solicite la disposición de las mordazas transversales, el utillaje y las condiciones de aceptación en nuestra configuración propuesta. Nuestra familia de máquinas envolvedoras flow-pack abarca las opciones más amplias de recorrido de film y alimentación.
En qué se diferencian el sellado transversal rotativo y el box motion
La distinción práctica reside en cómo se mueven las caras de sellado mientras están en contacto con el film entre los productos. Las caras rotativas entran y salen del contacto a medida que giran. Las caras box motion se cierran, acompañan al film, se abren y regresan para el siguiente ciclo. El producto continúa a lo largo de su trayectoria de transporte. Las embolsadoras verticales establecen la misma distinción: una máquina VFFS de movimiento continuo realiza el sellado transversal mientras sus mordazas acompañan al film en movimiento.

| Factor | Sellado transversal rotativo | Sellado transversal box motion | Modo de fallo dominante y prevención |
|---|---|---|---|
| Contacto | Las caras giratorias se encuentran con el film en avance. | Las caras cerradas acompañan al film en avance. | Unión incompleta si el contacto disponible es insuficiente: confirme el tiempo de permanencia (dwell), la temperatura y la presión sobre el film real. |
| Holgura del producto | Compruebe la envolvente de barrido de la mordaza y la geometría del envase. | Compruebe la holgura durante el cierre, el acompañamiento y el retorno. | El producto o la bandeja invade la zona de sellado: verifique la presentación y la holgura del utillaje en todo el rango de formatos. |
| Elección del film | Evalúe el ciclo de contacto propuesto frente a las recomendaciones de sellado del proveedor del film. | Investigue un contacto prolongado si el material lo requiere. | Una denominación genérica de material oculta distintas capas sellantes: identifique la estructura exacta y evalúe un film representativo. |
| Régimen de producción | Registre los envases aceptados durante el tiempo de producción transcurrido. | Aplique las mismas reglas de aceptación y medición de tiempo. | La velocidad nominal oculta rechazos o paradas: compare la producción conforme bajo condiciones idénticas. |
Los diseños rotativos modificados y de contacto prolongado (long-dwell) pueden modificar la ventana de contacto. Solicite la trayectoria real y la información de contacto si una propuesta se sitúa entre estas descripciones genéricas. La categoría de mordaza por sí sola no establece ninguna ventaja fija en velocidad, coste o mantenimiento.
Adapte el tiempo de contacto a la ventana de sellado del film
El tiempo de permanencia (dwell time) es el tiempo durante el cual las caras de sellado están en contacto con el film. Evalúelo junto con la temperatura, la presión y la alineación. Un contacto adicional resulta útil cuando ayuda al film seleccionado a lograr un sello aceptable a la velocidad requerida; un mayor tiempo de contacto por sí solo no aprueba el envase.
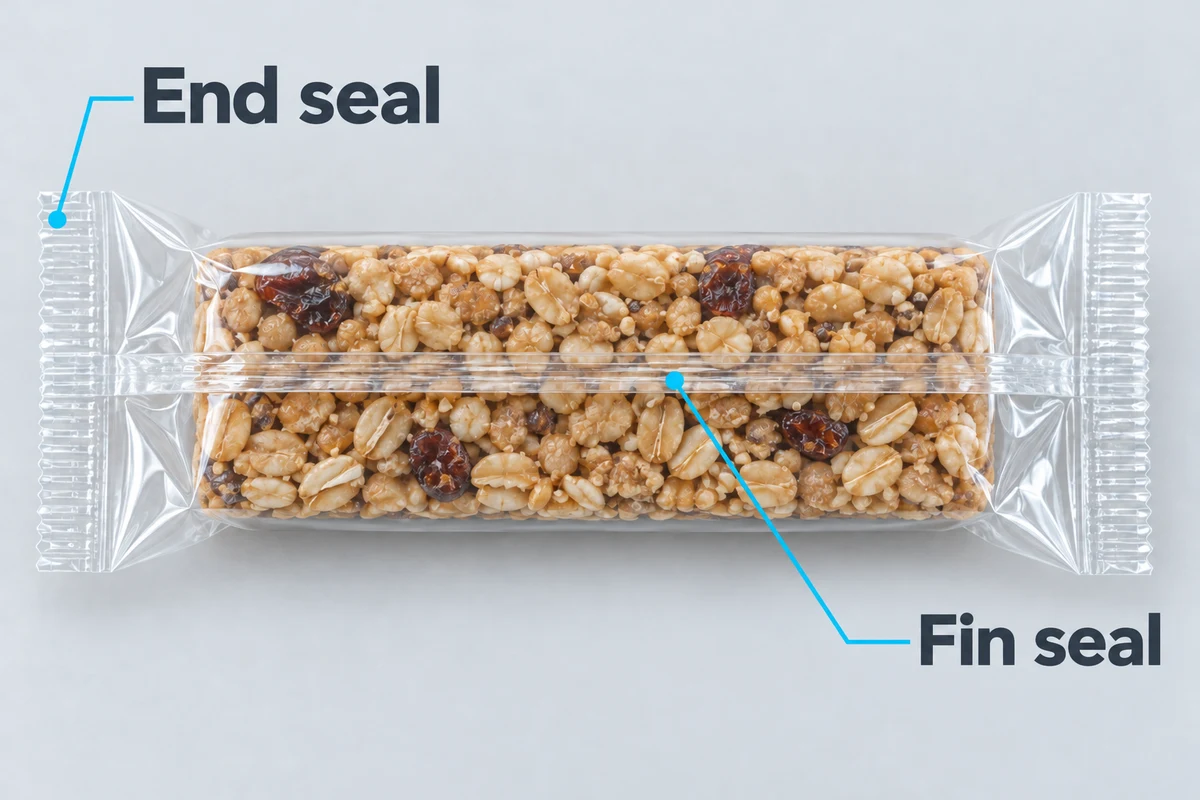
Regla de decisión sobre el tiempo de contacto: si el contacto disponible a la producción propuesta es más corto que el contacto validado para ese film a la temperatura y presión propuestas, exija una propuesta de sellado revisada. Un diseño de mordaza acompañante u otro sistema de mayor tiempo de permanencia es una vía a investigar. Obtenga las indicaciones del proveedor del film y una evaluación específica de la configuración antes de aceptar el cambio.
Un valor de espesor o una etiqueta de «reciclable» no pueden sustituir a ese requisito de contacto validado. Envíe la estructura del laminado, la capa sellante, el espesor y muestras de film de producción representativo. Los materiales de sellado en frío (cold-seal) requieren su propia revisión de material y utillaje en lugar de asumir parámetros de transferencia térmica.
Para realizar una comparación cuantificada de la resistencia del sellado, acuerde un método adecuado y los límites de aceptación. El alcance público de la norma ASTM F88/F88M-23 describe la medición de la fuerza necesaria para separar una tira sellada y el registro del modo de fallo de la probeta. Mantenga la misma técnica de sujeción en toda la serie de ensayos. La fuerza de separación del sello y el requisito de estanqueidad son criterios de aceptación distintos; especifique cada uno de los que necesite su envase.
¿Qué propuesta debería investigar primero?
Preseleccione la propuesta capaz de satisfacer conjuntamente las condiciones de film, holgura y producción. Utilice la tabla para definir qué justificaría una elección y qué la descartaría.
| Su condición | Ruta a investigar | Evidencia previa a la aceptación |
|---|---|---|
| El film existente sella de forma aceptable en una propuesta rotativa | Continúe evaluando esa configuración rotativa. | Sellos aceptados repetibles y producción conforme objetivo en todo el rango de productos acordado. |
| La revisión o evaluación del film identifica un contacto insuficiente | Consulte por un sistema de contacto más prolongado, incluido el movimiento box motion. | Condiciones de sellado registradas y sellos aceptados con el mismo film al régimen requerido. |
| Producto grande, alto o irregular | Compare las envolventes de holgura de mordaza propuestas y el alcance de alimentación. | Producto o bandeja más pequeño/más grande acotado; orientación y holgura durante todo el ciclo. |
| La separación o la orientación del producto varía | Resuelva la presentación del producto en la propuesta para cualquiera de los dos tipos de mordaza. | Vídeo representativo de la entrada y una zona de sellado libre de producto acordada. |
| MAP, rendimiento de estanqueidad especificado o requisito de vida útil | Revise el envase completo y el plan de aceptación. | Barrera del material, controles de sellado y evidencia de aplicación; el tipo de mordaza no puede garantizar la vida útil. |
Para barritas y dulces, nuestra guía de aplicaciones de envoltura flow-pack para caramelos y chocolates ayuda a definir la alimentación y la agrupación. Nuestra envolvedora flow-pack horizontal LV-250B/D ofrece una referencia de envolvedora horizontal. Solicite explícitamente la disposición de mordazas transversales propuesta; la secuencia de formado, sellado longitudinal y corte por sí sola no clasifica las mordazas. Para bolsas de tabaco de shisha, nuestra guía de envasado de tabaco para narguile y shisha compara las envasadoras de bolsas horizontales y verticales.
Compare la producción conforme durante la misma ventana de prueba
Cuente los envases aceptados durante el tiempo transcurrido, incluyendo las paradas dentro de la ventana de ejecución acordada. Conserve junto con el resultado los datos del film, los productos representativos y las reglas de aceptación. Esto hace que la comparación de velocidad sea realmente útil al revisar las cotizaciones.
Producción conforme (envases/min) = envases aceptados ÷ tiempo de ejecución transcurrido (min). Si se clasifican todos los envases formados, envases aceptados = envases formados − rechazos.
Ejemplo de cálculo: 1.200 envases formados con 60 rechazos durante 20 minutos transcurridos dan (1.200 − 60) ÷ 20 = 57 envases aceptados/min. Registre la producción aceptada junto con el conteo total de ciclos durante las pruebas.
| Registro | Qué incluir |
|---|---|
| Configuración | Máquina, disposición de mordazas transversales, utillaje, alcance de alimentación y ajustes reales de sellado. |
| Producto y film | Rango de producto representativo, orientación, separación, identificación del film y geometría del envase terminado. |
| Aceptación del sellado | Controles visuales definidos o ensayos especificados de resistencia/fugas, plan de muestreo y límites de aceptación. |
| Registro de producción | Tiempo transcurrido, recuento de envases formados/aceptados/rechazados, paradas y sus causas. |
| Cambios de formato | Tareas de cambio de formato, tiempo de cambio transcurrido y merma de arranque para los formatos comparados. |
Utilice la preparación de pruebas de muestras para acordar las muestras, la configuración disponible y las mediciones antes de enviar el material. Confirme la disponibilidad de cada disposición de mordaza propuesta y conserve los resultados escritos, fotografías o vídeos junto con su cotización.
Compare las mermas y el tiempo de inactividad junto con el precio de compra
Utilice la misma combinación de productos y el mismo periodo de producción para comparar las cotizaciones. Separe el material perdido en envases rechazados, el film de arranque y el tiempo de cambio de formato; evite contabilizar dos veces la misma pérdida. Obtenga datos de consumo eléctrico y de mantenimiento para las configuraciones definidas en el alcance en lugar de atribuir un ahorro genérico a una categoría de mordaza.
Film en envases rechazados (m) = envases rechazados × longitud de corte de film (m/envase). Siguiendo con el mismo ejemplo con una longitud de corte de 0,20 m: 60 × 0,20 = 12 m de film en envases rechazados. La banda de arranque y otros recortes son partidas medidas adicionales.
| Partida de coste | Medición o dato de cotización | Cómo valorarlo |
|---|---|---|
| Envases rechazados | Recuento de rechazos, longitud de corte y producto recuperable, si lo hubiera. | Pérdida de film medida × coste del film por metro; añada por separado el coste del producto no recuperable. |
| Arranque y cambios de formato | Banda de film descartada, frecuencia de cambio y tiempo de cambio transcurrido. | Coste de material más tiempo de mano de obra; incluya el déficit de producción solo cuando tenga un coste real. |
| Suministros | Consumo de energía y aire comprimido para el régimen operativo acordado. | Consumo medido o especificado × sus tarifas de suministros. |
| Utillaje y servicio | Utillaje de formato, piezas de desgaste, tareas de mantenimiento y condiciones de suministro. | Compare las partidas incluidas/excluidas y las paradas planificadas durante el mismo periodo. |
En una línea conectada, incluya dentro del alcance la transferencia y agrupación a la salida de la envolvedora. Revise los equipos de estuchado si los envases flow-pack terminados van a introducirse en estuches, y registre la entrega requerida utilizando el pliego de proyecto de envasado. Confirme la interfaz para la propuesta concreta.
Mantenga los requisitos especiales del envase dentro del plan de aceptación
Los productos frágiles necesitan una alimentación y un soporte adecuados, además de holgura en el sellado. Las mordazas box motion acompañan al film entre productos; su movimiento no resuelve por sí solo el manejo del producto. Para requisitos de envase hermético, atmósfera modificada o envasado estéril, identifique todos los requisitos de material, sellado y validación antes de aprobar el alcance del equipo.
Envíe los detalles del envase para una revisión de configuración
Envíe las dimensiones del producto y fotos del envase terminado, la especificación del film, su requisito de sellado transversal y un vídeo de la alimentación. Añada los envases aceptados por minuto o por turno requeridos y los cambios de formato previstos. Marque los puntos aún no decididos como abiertos para que puedan resolverse en la propuesta.
Utilice el pliego de proyecto de envasado para reunir todos esos datos. Solicite que la cotización identifique la disposición de mordazas transversales disponible, el alcance de film/utillaje y las pruebas de aceptación propuestas. Los ajustes específicos del proyecto, la producción y las condiciones de prueba se confirman sobre esa configuración.
Fuentes
La comparación de movimientos de esta guía toma como referencia las descripciones de sistemas de sellado de PFM y la guía de sellado y corte de Syntegon. Dichas fuentes explican los mecanismos generales de las mordazas y las variables del proceso.
La referencia sobre resistencia del sellado corresponde al resumen público oficial de alcance e importancia de la norma ASTM F88/F88M-23. Confirmamos la disposición de las mordazas, los parámetros operativos y los límites de aceptación para su envase en nuestra cotización por escrito.
Consulte su aplicación con LINEVO.
Consulte sus requisitos de envoltura flow-pack