
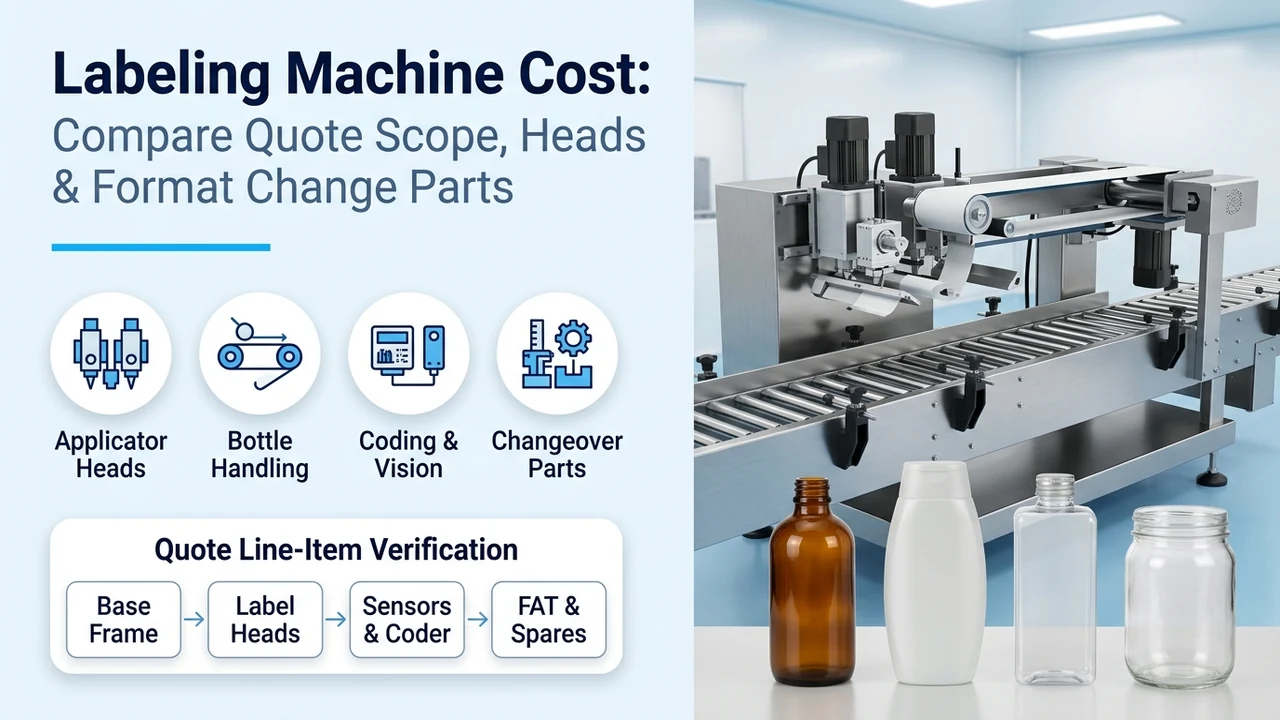
تختلف وحدة تطبيق الملصقات المنفصلة عن ماكينة لصق الملصقات الكاملة للزجاجات من حيث المعدات المشمولة. قارن عروض الأسعار مقابل نفس العبوات ورولات الملصقات والمحطات والترميز والسيور الناقلة والمرافق ومعايير القبول قبل مقارنة السعر.
| المدخل الهندسي | المرجع الأساسي أو مصدر بيانات المشتري | لماذا يتحكم في نطاق العرض والتكلفة |
|---|---|---|
| مجموعة العبوات وهندستها | رسومات بالأبعاد وعينات معبأة ومغلقة لجميع الأصناف SKU (القطر/العرض، الارتفاع، الاستدقاق، صلابة الجدار) | يحدد ما إذا كان هيكل واحد يستوعب جميع المقاسات أم يتطلب حلزونات تباعد، أو سيور تثبيت علوية، أو بكرات ارتكاز، أو جيوب تغيير مقاسات |
| حالة سطح العبوة | جدار جاف بحرارة الغرفة، أو تكثف ناتج عن التعبئة الباردة، أو بقايا زيتية بعد التعبئة؛ مختبرة وفق مراجع التقشير ASTM D3330 (180 درجة) أو ASTM D6252 (90 درجة) | يفرض استخدام نافخات تجفيف بسكاكين هوائية قبل التوسيم، وإطارات من الفولاذ المقاوم للصدأ، واختيار قوة الالتصاق الأولي للمادة اللاصقة |
| مواضع الملصقات وعدد المحطات | أمامي، أمامي وخلفي، التفافي 360 درجة، علوي/سفلي، ختم كاشف للعبث أو غلاف كامل للجسم مربوط بعدد صريح لرؤوس التطبيق | يفصل بين إعدادات الرأس الواحد ذي الشريط المتناوب والمحطات المتقابلة ثنائية الرأس ومجموعات التوجيه الثانوية |
| طريقة التوسيم ونقل الشريط | ذاتي اللصق حساس للضغط (مسح مباشر wipe-on، كبس ونفخ tamp-blow، نفخ هوائي air-blow)، غراء رطب، غراء ساخن من رول، غلاف انكماشي أو طباعة ولصق مؤكد كتابيًا | تمثل كل آلية تثبيت ونقل بنية ماكينة مختلفة ومتطلبات مرافق تشغيلية مستقلة |
| الإنتاجية المستهدفة والسرعة الخطية للشريط | العبوات المقبولة/دقيقة (Q_target) وخطوة الملصق (L_label + G_gap) محولة إلى سرعة خطية للشريط V_web (م/دقيقة) | يحدد ما إذا كانت محركات الخطوة المفتوحة الحلقة كافية أم أن رؤوس السيرفو مغلقة الحلقة مع تتبع الإنكودر إلزامية |
| أجهزة الترميز والرؤية والرفض | طابعة رقم تشغيلة TIJ/TTO/ليزر، خلية ضوئية للتواجد مقابل كاميرا OCR/OCV مقابل تقييم باركود ISO/IEC 15416 (1D) وISO/IEC 15415 (2D)، مع رفض إيجابي | يفصل بين مجرد حامل تثبيت أو منفذ إشارة PLC وبين محطة متكاملة للطباعة والتحقق والرفض مع تأكيد وصول العبوة لصندوق الرفض |
| نفق الانكماش ومرافق الموقع | العرض المسطح للغلاف، نسبة الانكماش العرضي S_ratio (%)، نفق إشعاعي/حراري مقابل نفق بخار منخفض الضغط، وحدود توريد مولد البخار | يمنع مقارنة وحدة تطبيق الأكمام وحدها مقابل حزمة متكاملة تشمل التطبيق والنفق والغلاية |
| تكامل الخط وخدمات اختبار القبول FAT | إشارات الربط مع ماكينة التعبئة/الغطاء قبلها وماكينة الكرتنة/تعبئة الصناديق بعدها، أطقم تغيير المقاسات، قطع الغيار وتجارب العينات في FAT | يوضح من يورد السيور البينية، وأقفال الأمان المتداخلة، وعمالة التشغيل التجريبي، وقطع الغيار الاستهلاكية لبدء التشغيل |
في هذه الصفحة
لماذا نادرًا ما يسعّر عرضا أسعار لماكينات لصق الملصقات الصناعية نفس النطاق؟
كثيرًا ما يختلف عرضان لنفس المشروع بفارق كبير لأن أحد الموردين يسعّر وحدة رأس توزيع الملصقات فقط بينما يسعّر الآخر مرحلة متكاملة لمناولة العبوات. في صفحة عائلة ماكينات لصق الملصقات الأوتوماتيكية، يتغير نطاق النظام تبعًا لعدد محطات التوزيع، وميكانيكا توجيه العبوة، ووحدات طباعة التاريخ والتحقق بالرؤية، والتكامل القبلي مع ماكينات تعبئة السوائل والمساحيق، والتسليم البعدي إلى ماكينات الكرتنة، والأنفاق الحرارية للأغلفة الانكماشية. تحدد منصاتنا القياسية حسب مجموعة العبوات الأساس الميكانيكي، بينما تُصمَّم السرعات الدقيقة والتفاوتات البعدية ونطاق المشروع حول عيناتك الفعلية.
وفق مصطلحات ماكينات التعبئة والتغليف القياسية (الموثقة في الأدبيات الفنية لمصنعي المعدات الأصلية OEM بما في ذلك مواصفات HERMA وWeber Packaging)، يتكون رأس تطبيق الملصقات المستقل فقط من بكرة الفك الآلية أو المزودة بفرامل، وذراع شد الشريط، وحساس الفجوة بين الملصقات، وصفيحة التقشير، وبكرة السحب، ووحدة التحكم الأساسية، وبكرة لمّ ورق الحامل الفارغ—دون أي وسيلة لنقل المنتج. أما ماكينة لصق الملصقات الكاملة فتدمج رأس التطبيق هذا على قاعدة سير ناقل آلي مزودة بوحدة مباعدة العبوات عند الدخول (حلزونات التوقيت أو عجلات التوزيع)، وقضبان محاذاة جانبية، وسيور تثبيت علوية، ومحطات ضغط التفافي، وآلية رفض متزامنة.
| البنية المسعّرة في العرض | الحدود الميكانيكية المشمولة | العناصر المستبعدة التي غالبًا ما تغيب عن السعر الرئيسي | نمط العطل السائد في المصنع وطريقة الوقاية |
|---|---|---|---|
| رأس تطبيق ملصقات مستقل (مسح مباشر / كبس ونفخ) | بكرة فك، صفيحة تقشير، محرك سحب شريط خطوي/سيرفو، خلية ضوئية للملصق، بكرة لمّ الورق العازل وحامل على شكل T أو عمود تثبيت | سير نقل المنتج، وحدة مباعدة العبوات، سير التثبيت العلوي، سير اللف، طقم إنكودر تتبع السرعة وذراع الدفع للرفض | نمط العطل: ميلان الملصق أو ظهور فقاعات أو انقطاع الشريط عند تركيبه فوق سير مصنع غير موجه ومتذبذب السرعة. الوقاية: أضف إنكودر عمود لتتبع السرعة في حلقة مغلقة مع قضبان توجيه جانبية صلبة وبكرة لف أو ضغط متزامنة. |
| ماكينة لصق التفافي أوتوماتيكية خطية | سير ناقل مدمج بسلسلة شرائح أو حزام مسطح، عجلة/حلزون مباعدة الدخول، رأس مسح واحد ومحطة سير لف آلية | حساس توجيه ثانوي لضبط خط اللحام أو المقبض، طابعة ترميز خطية، كاميرا رؤية وطاولة تجميع بعدية | نمط العطل: تراكب حلزوني للملصق عند التقاء طرفيه على الزجاجات الأسطوانية المستدقة أو رقيقة الجدار. الوقاية: حدد محطة لف ثلاثية البكرات أو وسادة لف إسفنجية مشكلة مع ضغط تثبيت علوي أثناء اختبار FAT. |
| ماكينة لصق متعددة المحطات للأمام والخلف / متعددة الجوانب | سير النقل الرئيسي، رأسا توزيع متقابلان، وحدة محاذاة الزجاجات بحزام مزدوج، سير تثبيت علوي وبكرات تمليس متعددة المراحل | نجوم/حلزونات تغيير المقاسات للأصناف الإضافية، وحدات الطباعة واللصق، وكاميرات التحقق من OCR/الباركود | نمط العطل: انحراف الزجاجات البيضاوية أو المربعة أثناء الدخول مما يسبب هوامش غير متماثلة بين الواجهتين الأمامية والخلفية. الوقاية: أحكم تثبيت العبوة بين سير علوي متزامن وموجه جانبي مزدوج السلاسل قبل وصول الحافة الأمامية إلى طرف التقشير. |
| ماكينة لصق أفقية ببكرات / كتل V للقوارير الدوائية | مخزن تغذية أو نقل من رأسي إلى أفقي، سلسلة فهرسة ببكرات ارتكاز أو كتل V، رأس توزيع مفرد وبكرة ضغط مرنة | وحدة تحميل/تفريغ الصواني، أجهزة الترميز الحراري أو الليزري، كاميرا الرؤية ومشغل الرفض الإيجابي لكل قارورة على حدة | نمط العطل: انقلاب القوارير الزجاجية صغيرة القطر أو انحشارها عند السرعات العالية على السيور المسطحة الرأسية. الوقاية: اسند القوارير أفقيًا على بكرات كتل V متزامنة أو استخدم نجمة رأسية بشياق يُفك بدون أدوات. |
| نظام توسيم متعدد الرؤوس ببرج دوار | حلزون توقيت الدخول، نجوم الدخول/الخروج، برج دوار بأطباق زجاجات محكومة بالسيرفو، كباسات علوية بالكامات/السيرفو و1 إلى 4 محطات توسيم | أطقم كاملة لقطع تغيير المقاسات المخصصة لكل عبوة (حلزونات، نجوم، قمع تمركز) لمقاسات الزجاجات الثانوية | نمط العطل: كسر الزجاجات أو تآكل كراسي الكامات أثناء تغييرات المقاسات المتعددة غير المعايرة. الوقاية: حدد جيوب نجمة سريعة الفك مميزة بالألوان وقوابض أمان لفصل العزم الزائد على جميع محاور البرج. |
| خط أوتوماتيكي لتطبيق الأغلفة الانكماشية والنفق الحراري | وحدة فك مزدوجة البكرات، شياق فتح الفيلم، رأس قص دوار، وحدة قذف الغلاف لأسفل وفرش التموضع | نفق انكماش بالبخار أو الهواء الساخن الحملاني، غلاية بخار كهربائية، هود شفط البخار المتكثف وسكاكين هواء بعد النفق | نمط العطل: تقوس الغلاف أو ارتفاعه عند العنق أو تشوه العبوة حراريًا بسبب عدم توافق مناطق التسخين. الوقاية: طابق منحنى انكماش الفيلم (PETG مقابل OPS) مع نفق بخار منظم متعدد المناطق وتحقق من نسبة الانكماش على عبوات معبأة. |
الخطوة 1 — ما هي أشكال العبوات وحالات الأسطح ومواصفات الملصقات التي يجب توحيدها في كل عرض سعر؟
أرسل ملف مواصفات عبوات ومجموعة رسومات ملصقات متطابقة إلى كل مورد متنافس. تحدد هندسة العبوة وحالة جدارها معدات التثبيت الميكانيكي وما إذا كان هيكل ماكينة واحد قادرًا على تغطية كامل نطاق الأصناف SKU لديك. وإذا كنت لا تزال في مرحلة اختيار بنية الماكينة، فأكمل أولًا دليل شراء ماكينات لصق الملصقات على الزجاجات لربط كل شكل عبوة ببروتوكول اختبار العينات.
- هندسة العبوة ونسبة الارتفاع إلى القطر: قدم عينات فعلية معبأة ومغلقة ورسومات CAD بالأبعاد لكل زجاجة أو برطمان أو قارورة أو علبة أو كرتونة. تتطلب العبوات الأسطوانية والمسطحة والبيضاوية والمربعة والمستدقة آليات محاذاة مختلفة كما هو موضح في صفحة ماكينات لصق الملصقات الأوتوماتيكية على الزجاجات.
- طاقة السطح والحالة البيئية عند اللصق: حدد ما إذا كانت العبوات تدخل إلى الماكينة جافة في درجة حرارة الغرفة، أو مبردة مع تكثف سطحي، أو تحمل رذاذ زيت أو صلصة بعد التعبئة. في اختبارات المختبر المرجعية (ASTM D3330 لقوة الالتصاق عند التقشير بزاوية 180 درجة وASTM D6252 / FINAT FTM 2 للتقشير بزاوية 90 درجة لخامات الملصقات الحساسة للضغط على ألواح اختبار قياسية من الفولاذ المقاوم للصدأ أو الزجاج)، تفترض تصنيفات الالتصاق أسطحًا نظيفة وجافة ومستوية. أما في خطوط الإنتاج الفعلية، فإن جدران HDPE/PP منخفضة الطاقة السطحية أو عوامل فك القوالب أو طبقة التكثف تقلل من الالتصاق الأولي ومقاومة القص، مما يستلزم نافخات تجفيف بسكاكين هوائية قبل التوسيم ومواد لاصقة أكريليكية أو مطاطية بالحرارة (hot-melt) متوافقة مع السطح يتم التحقق منها أثناء تجارب العينات.
- مواضع الملصقات ومرجعيات التوجيه: قدم رسومات توضح مواضع الملصق الأمامي فقط، أو الأمامي والخلفي، أو الالتفافي 360 درجة، أو ملصق الغطاء العلوي، أو شريط أمان الغطاء بشكل L/U، أو الغلاف الكامل للجسم، شاملة زاوية التسجيل المطلوبة بالنسبة لخطوط لحام القالب أو المقابض أو الشعارات البارزة.
- المواصفات الميكانيكية لرول الملصقات: اذكر عرض الملصق (عرض الشريط شاملًا ورق الحامل)، وطول الملصق في اتجاه التغذية، والفجوة بين الملصقات (G_gap، وعادةً 2–4 mm)، والقطر الداخلي للقلب الكرتوني (76 mm / 3 in قياسي)، وأقصى قطر خارجي للرول (250–350 mm)، واتجاه فك الرول (رمز مخطط اللف) وخامة ورق الحامل (ورق غلاسين كرافت مصقول مقابل فيلم حامل شفاف من PET).
تُظهر تجهيزات الزجاجات لدينا كيف تغير هندسة العبوة النطاق الميكانيكي: قارن بين ماكينة لصق الملصقات للزجاجات المربعة لزيت الطعام، وماكينة لصق الملصقات لبرطمانات العسل والعبوات الزجاجية، وماكينة لصق الملصقات للزجاجات المسطحة للشامبو والعناية الشخصية. يستهدف كل تجهيز مقطعًا عرضيًا ومسار تثبيت محددين للعبوة، مع اعتماد السرعات والتفاوتات الدقيقة أثناء مراجعة عرض السعر.
قاعدة هندسية تطبيقية (عتبة استقرار العبوة): إذا تجاوزت نسبة ارتفاع العبوة إلى قطرها 3.5:1 أو كان قطر القاعدة أقل من 25 مم في القوارير الأسطوانية الزجاجية أو البلاستيكية، فامنح الأولوية لحامل بكرات ارتكاز أفقي أو نجمة رأسية بشياق ذي كتل V بدلًا من سير ناقل مسطح رأسي تقليدي؛ لأن العبوات ذات القاعدة الضيقة تميل أو تهتز عند حافة التقشير مما يسبب عدم تطابق طرفي الملصق الالتفافي وتوقفات متكررة في الخط.
الخطوة 2 — كيف تتحكم طريقة التوسيم وعدد المحطات والسرعة الخطية للشريط في تكلفة الماكينة؟
راجع طريقة اللصق/النقل، والعدد الفعلي للمحطات، والسرعة الخطية المطلوبة لتوزيع الشريط كثلاثة بنود مستقلة في جدول النطاق. فرسم العبوة الذي يظهر ملصقًا أماميًا وآخر خلفيًا يحدد مكان استقرار التصميم على العبوة، لكنه لا يحدد ما إذا كان المورد قد سعّر رأسًا واحدًا أم رأسين، ولا ما إذا كان سحب الشريط يعمل بمحرك خطوي مفتوح الحلقة أم بمحرك سيرفو مغلق الحلقة.
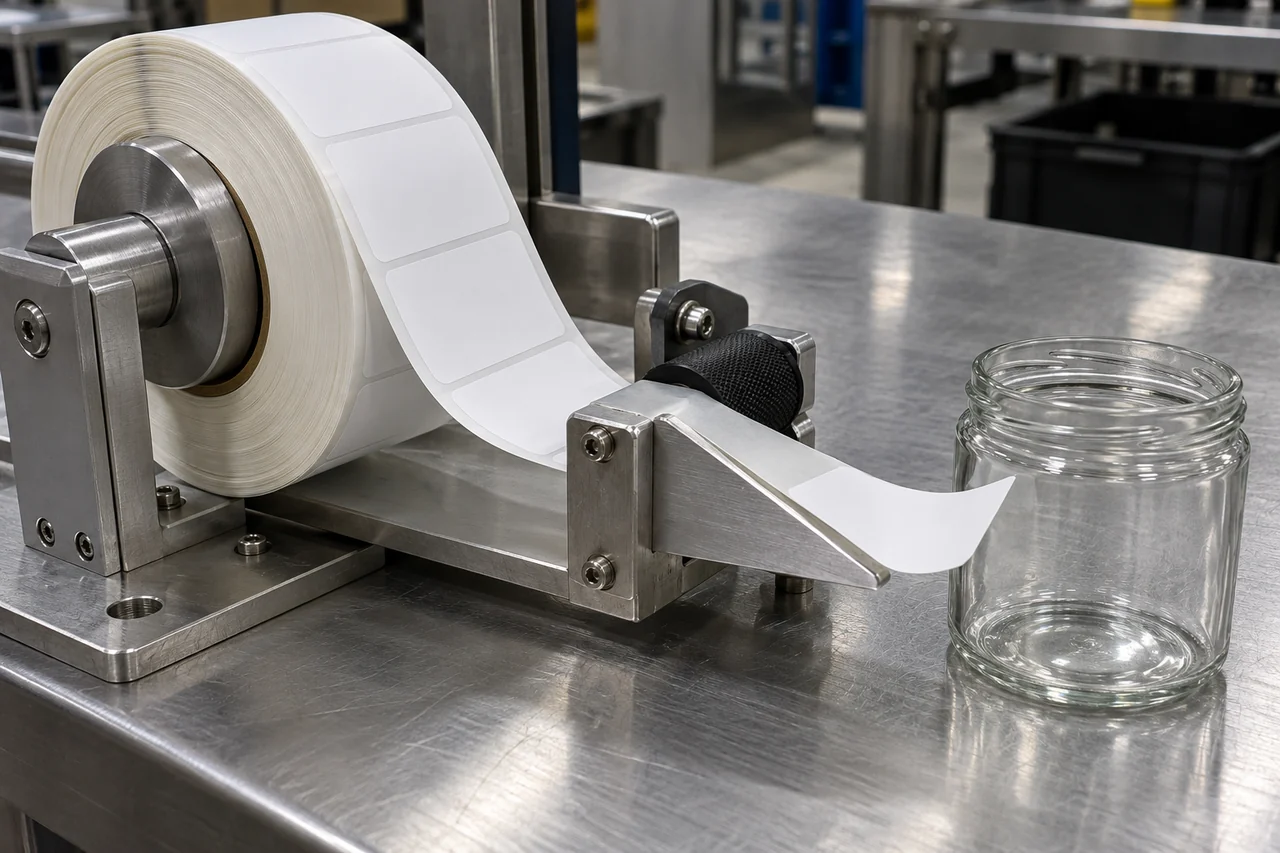
أولًا، تحقق كتابيًا من طريقة اللصق والنقل. وكما هو مفصل في الدليل الهندسي لأنواع ماكينات لصق الملصقات، تقوم الرؤوس الحساسة للضغط (ذاتية اللصق) بفصل الملصقات المقصوصة مسبقة الغراء عن ورق الحامل عبر المسح المباشر (wipe-on) أو وسادة الكبس والنفخ (tamp-blow) أو شبكة النفخ الهوائي؛ بينما تنقل أنظمة الغراء الرطب الملصقات الورقية المقصوصة من مخزن تغذية باستخدام بكرات غراء بارد؛ وتقص ماكينات الغراء الساخن (hot-melt) المغذاة بالرول فيلمًا غير مدعوم وتضع لاصقًا منصهرًا على الحافتين الأمامية والخلفية؛ وتقص وحدات الأغلفة الانكماشية فيلمًا أنبوبيًا فوق الزجاجة؛ وتدمج وحدات الطباعة واللصق محرك طباعة بالحرارة المباشرة أو النقل الحراري قبل حافة التقشير مباشرة. وباستثناء أنظمة الأغلفة الانكماشية المخصصة، نؤكد نوع المادة اللاصقة وطريقة النقل على خامة الملصقات الفعلية لديك أثناء هندسة المشروع.
ثانيًا، اطلب من كل مورد تحديد العدد الفعلي للمحطات وبيان الملصق الذي تضعه كل محطة. توثق المواصفات الفنية لمصنعي ماكينات توسيم الزجاجات (مثل تجهيزات HERMA الالتفافية وتجهيزات Machpack ثنائية الرأس) طريقتين مختلفتين لوضع الملصقين الأمامي والخلفي: إما رأس توزيع واحد يغذي ملصقات أمامية وخلفية متناوبة محمولة على شريط حامل واحد بينما يدير سير اللف الزجاجة الأسطوانية، أو رأسا توزيع مستقلان مثبتان على جانبي السير الناقل يضعان الملصقين الأمامي والخلفي في وقت واحد خلال مرور خطي واحد. يضيف النظام المتقابل ثنائي الرأس بكرة فك ثانية وصفيحة تقشير ومحرك سحب وإطار محاذاة، مما يغير تكلفة المعدات وإجراءات تغيير المقاس بشكل جوهري.
ثالثًا، احسب السرعة الخطية المطلوبة لتوزيع شريط الملصقات (V_web) انطلاقًا من خطوة الملصق والإنتاجية المستهدفة للعبوات. فمحرك رأس التطبيق محكوم بالسرعة الخطية للشريط والتسارع في كل دورة، وليس بمجرد عدد العبوات في الدقيقة:
- المعادلة (السرعة الخطية لتوزيع الشريط): V_web (m/min) = ((L_label + G_gap) * N_station * Q_target) / 1000، حيث L_label هو طول الملصق في اتجاه حركة الشريط (مم)، وG_gap هي الفجوة بين الملصقات على ورق الحامل (مم)، وN_station هو عدد الملصقات التي يوزعها ذلك الرأس المفرد لكل عبوة، وQ_target هي الإنتاجية المطلوبة (عبوة/دقيقة).
- مثال تطبيقي: بافتراض أن زجاجة مشروبات أسطوانية تتطلب ملصقًا التفافيًا بطول L_label = 177 mm مع فجوة قياسية G_gap = 3 mm (خطوة الشريط = 180 mm)، وN_station = 1 ملصق لكل عبوة من ذلك الرأس، وسرعة خط مستهدفة Q_target = 150 عبوة/دقيقة: تكون السرعة V_web = ((177 + 3) * 1 * 150) / 1000 = 27.0 m/min (450 mm/s). أما إذا استخدمت الزجاجة نفسها رأسًا واحدًا يوزع ملصقين متناوبين أمامي (85 mm) وخلفي (85 mm) (N_station = 2، بإجمالي خطوة 176 mm) عند 150 عبوة/دقيقة، فسيحتاج ذلك الرأس المفرد إلى V_web = (176 * 2 * 150) / 1000 = 52.8 m/min—مما يتطلب إما رأس سيرفو عالي السرعة أو تقسيم المهمة على محطتين (26.4 m/min لكل محطة).
قاعدة هندسية تطبيقية (عتبة سرعة الشريط ومحرك السيرفو): إذا تجاوزت السرعة الخطية المطلوبة لشريط الملصقات V_web مقدار 25 م/دقيقة في التشغيل المستمر بالمسح المباشر—أو إذا كانت دقة موضع الملصق المطلوبة أضيق من ± 1.0 mm—فامنح الأولوية لرأس توزيع بمحرك سيرفو مغلق الحلقة مع تتبع سرعة السير بالإنكودر بدلًا من رأس المحرك الخطوي مفتوح الحلقة؛ لأن عزم المحرك الخطوي ينخفض عند ترددات النبض العالية مما يسبب فقدان الخطوات وارتفاعات مفاجئة في شد الشريط وانجراف موضع الملصق أثناء تغير سرعة الخط.
الخطوة 3 — هل يشمل العرض نقل العبوات ومباعدتها وتثبيتها؟
تحقق مما إذا كان عرض كل مورد يشمل قاعدة سير نقل المنتج، وآلية مباعدة الدخول، والموجهات الجانبية، ووحدة التثبيت العلوي، أم أنه يسعّر رأس تطبيق فقط يُركَّب فوق السير القائم لديك. تمثل معدات مناولة العبوات أكبر فارق ميكانيكي منفرد في التكلفة بين عرض رأس تطبيقي مستقل وعرض ماكينة لصق ملصقات صناعية كاملة.
توضح ماكينة لصق الملصقات للقوارير الدوائية الصغيرة لدينا لماذا يجب تفصيل ميكانيكا النقل بندًا ببند. ويضع دليل ماكينات التعبئة والتغليف الدوائية توسيم القوارير جنبًا إلى جنب مع أكياس المساحيق الطولية والكرتنة والتغليف السلوفاني؛ إذ يجمع بين سير ناقل متزامن يعمل بالسيرفو ومجموعة تثبيت بكتل V مصممة لإمساك القوارير الزجاجية الضيقة بثبات أثناء التقشير والضغط—وهي عناصر يتم تأكيدها سطرًا بسطر في عرض سعر المشروع. وبالمثل، تتضمن مواصفات ماكينات توسيم الأنابيب والزجاجات الصناعية (مثل وثائق ماكينة توسيم الأنابيب الالتفافية الأوتوماتيكية من Paxiom) سيور نقل مدمجة ومجاري توجيه مخصصة للمنتج كجزء من الهيكل الأساسي للماكينة.
- هيكل السير الناقل ونظام الدفع: تأكد ممن يورد السير الناقل الرئيسي العابر للماكينة، وخامة الهيكل (مثل الفولاذ المقاوم للصدأ 304)، وعرض سلسلة الشرائح أو الحزام، والارتفاع عن الأرض (عادةً 850–950 mm قابل للضبط)، والتحكم في السرعة بمغير التردد (VFD).
- فهرسة الدخول ومباعدة الخطوة: تأكد مما إذا كان فصل العبوات يتم بواسطة أسطوانة توقيت هوائية، أو عجلة تغذية مزدوجة الأحزمة متغيرة الخطوة، أو حلزون توقيت مشغّل خصيصًا لمقاس العبوة.
- التوجيه والتثبيت: تأكد مما إذا كان العرض يشمل سير تثبيت علوي متزامن (إلزامي للزجاجات المسطحة والبيضاوية والمربعة لمنع الاهتزاز)، أو موجهات محاذاة جانبية مزدوجة السلاسل، أو سيور احتكاك التفافية.
- نقل الخروج والتجميع: تأكد مما إذا كانت العبوات الموسومة تخرج إلى صفيحة انتقالية ثابتة، أو طاولة تجميع دوارة، أو مباشرة إلى ماكينات التغليف السلوفاني أو ماكينات الكرتنة اللاحقة.
الخطوة 4 — كيف يُحدد نطاق الترميز وتقييم الباركود وفق ISO والرفض الإيجابي؟
قسّم الترميز ومراقبة الجودة إلى ثلاثة صفوف مستقلة في جدول النطاق: (1) جهاز طباعة البيانات المتغيرة، و(2) الحساس الضوئي أو كاميرا تقييم الرؤية الصناعية، و(3) مشغل الرفض الفعلي والتحقق من صندوق الرفض. فعندما يذكر العرض «تتضمن الماكينة واجهة ترميز ورؤية»، فإنه غالبًا ما يوفر فقط حامل تثبيت ميكانيكي وإشارة قدح 24 فولت من PLC—تاركًا الطابعة والكاميرا وآلية الرفض خارج السعر.
في ماكينة لصق الملصقات للقوارير الصغيرة لدينا، نوفر واجهة لطابعات النفث الحبري الحراري (TIJ) أو الطباعة بالنقل الحراري (TTO) إلى جانب الفحص بالرؤية لوجود الملصق ووضوح التاريخ/التشغيلة وقراءة الباركود. وحيثما تتطلب المشاريع تسلسلًا دوائيًا كاملًا (Serialization) أو تتبعًا أو تحققًا متعدد الكاميرات، فإن خط التوسيم الدوائي الصناعي للأمبولات والقوارير يمثل المنصة الأساسية لتحديد نطاق تلك الوحدات أثناء المراجعة الفنية.
عند تدقيق بنود الرؤية والفحص عبر عروض الموردين (مثل أنظمة التوسيم الالتفافي للرعاية الصحية HERMA 132M HC أو الماكينات الخطية المستقلة)، ميّز بين استشعار التواجد الأساسي والتحقق من الباركود المتوافق مع المعايير القياسية:
- استشعار التواجد مقابل OCR/OCV مقابل تقييم الباركود وفق ISO: تؤكد الخلية الضوئية للتباين أو التلألؤ فقط أن ملصقًا قد استقر على الزجاجة. وتتحقق كاميرا التحقق الضوئي من الحروف (OCV) من وجود نصوص رقم التشغيلة وتاريخ الصلاحية المقروءة بشريًا وعدم طمسها. أما التحقق الخطي الحقيقي من الباركود فيُقيّم الرموز الخطية أحادية الأبعاد 1D وفق ISO/IEC 15416 والرموز ثنائية الأبعاد 2D Data Matrix أو QR وفق ISO/IEC 15415 عبر معاملات معايرة تشمل الانعكاس وتباين الحواف والتضمين وعدم الانتظام المحوري وتصحيح الأخطاء غير المستخدم على مقياس ANSI/ISO من 0.0 إلى 4.0 (من Grade F إلى Grade A)—مع فرض حد أدنى للقبول عادةً عند Grade C (2.0) أو Grade B (3.0) للامتثال في قطاعات التجزئة والرعاية الصحية.
- التتبع بسجل الإزاحة والتحقق الإيجابي من الرفض: يتطلب الرفض عالي السرعة منطق سجل إزاحة (Shift-register) مرتبطًا بالإنكودر بحيث يتم تحويل العبوة المعيبة بعينها—دون أي عبوة مجاورة لها—إلى صندوق رفض مقفل بواسطة فوهة نفخ هوائي أو دافع نيوماتيكي أو بوابة متأرجحة، مع التحقق من دخولها عبر خلية ضوئية لتأكيد الرفض.
الخطوة 5 — في خطوط الأغلفة الانكماشية، كيف تؤثر هندسة الغلاف ونفق الانكماش ومرافق الغلاية في التكلفة؟
في تطبيقات الأغلفة الانكماشية (Shrink Sleeve)، لا تقارن أبدًا عرض سعر لوحدة تطبيق الأغلفة وحدها مقابل نظام توسيم انكماشي كامل. وكما هو موثق في المواصفات الهندسية لمصنعي أنظمة الأغلفة الانكماشية (بما في ذلك وثائق الأكمام والأنفاق الحرارية من Axon)، تقوم وحدة تطبيق الغلاف بفك الفيلم الأنبوبي وفتحه فوق شياق التشكيل وقص كل غلاف حسب طول الخطوة وقذفه فوق العبوة؛ بينما يمثل نفق الانكماش الحراري وحزمة مولد البخار / المرافق نظامين فرعيين مستقلين يقلصان الفيلم بإحكام على تضاريس العبوة.
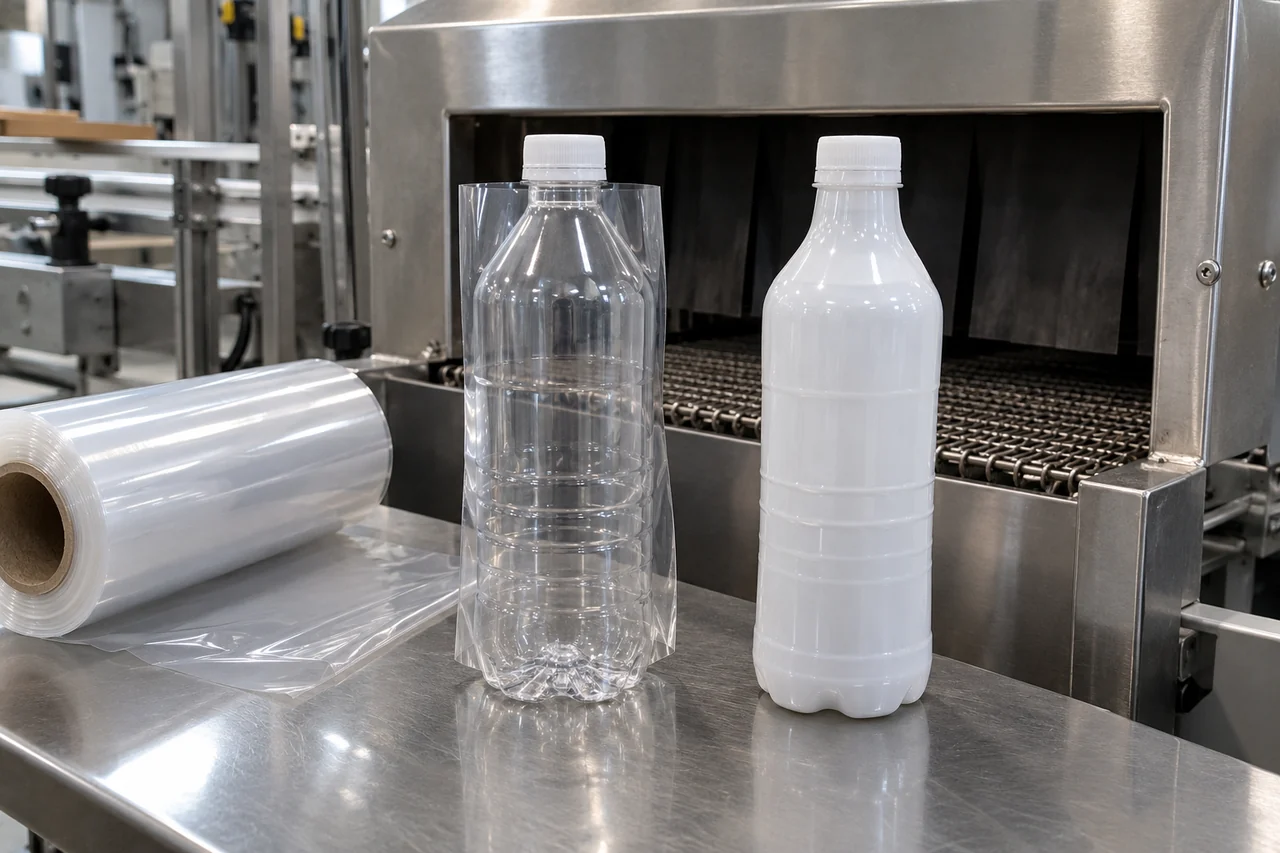
تجمع كل من ماكينة وضع الأغلفة الانكماشية لزجاجات المشروبات وخط وضع الأغلفة الانكماشية الصناعي عالي السرعة لدينا بين تغذية وقص الأغلفة بمحركات سيرفو والتحكم في نفق البخار أو الهواء الساخن المؤكد حسب كل عرض سعر. قبل طلب أو مقارنة عروض أسعار الأغلفة الانكماشية، احسب العرض المسطح للغلاف (W_layflat) وأقصى نسبة انكماش عرضي (S_ratio) من رسم العبوة:
- المعادلة (العرض المسطح ونسبة الانكماش العرضي): W_layflat (mm) = (3.1416 * (D_max + C_radial)) / 2 وS_ratio (%) = ((D_max - D_min) / D_max) * 100، حيث D_max هو أقصى قطر لجسم العبوة (مم)، وD_min هو أصغر قطر للعنق أو الخصر حيث يجب أن ينطبق الغلاف بإحكام (مم)، وC_radial هو الخلوص القطري اللازم لانزلاق الغلاف بحرية عن الشياق (1.5–3.0 mm نموذجيًا).
- مثال تطبيقي: بافتراض زجاجة مشروبات منحنية بأقصى قطر للجسم D_max = 68 mm، وقطر عنق ضيق D_min = 28 mm، وخلوص شياق C_radial = 2 mm: يكون W_layflat = (3.1416 * (68 + 2)) / 2 = 110.0 mm، وتكون S_ratio = ((68 - 28) / 68) * 100 = 58.8%. ولأن نسبة الانكماش العرضي البالغة 58.8% تتجاوز سقف الانكماش الحر لفيلم PVC القياسي (~45-50%)، تتطلب هذه الهندسة فيلم PETG أو OPS عالي الانكماش (حتى 70-78% انكماش عرضي TD) مقترنًا بنفق بخار متعدد المناطق.
قاعدة هندسية تطبيقية (عتبة طريقة التسخين في نفق الانكماش): إذا تطلب محيط العبوة نسبة انكماش عرضي للفيلم S_ratio > 50% أو كانت العبوات زجاجات PET رقيقة الجدار معبأة بسوائل باردة أو حساسة للحرارة، فامنح الأولوية لنفق انكماش بالبخار منخفض الضغط متعدد المناطق (مع مشعب بخار منظم وفاصل تكثف وهود شفط) بدلًا من نفق الهواء الساخن الحملاني أو الإشعاعي أحادي المنطقة؛ لأن البخار المشبع يوفر انتقال حرارة كامنة منتظمًا بزاوية 360° عند 85–95 °C دون تسخين موضعي مفرط أو تمزق خط اللحام أو التواء جدار الزجاجة.
- شمول النفق وتقنية التسخين: تأكد مما إذا كان النفق مشمولًا أو اختياريًا أو مستبعدًا، وما إذا كان يعمل بالهواء الساخن الحملاني أو الأشعة تحت الحمراء الإشعاعية أو البخار منخفض الضغط.
- حدود توريد غلاية البخار والمرافق: بالنسبة لأنفاق البخار، تحقق مما إذا كان مولد البخار الكهربائي المستقل ومنظم الضغط ومصيدة البخار المتكثف ومروحة الشفط المصنوعة من الفولاذ المقاوم للصدأ مشمولة في عرض المورد أم متروكة لمرافق المصنع لشرائها.
- إزالة الرطوبة بعد النفق: تأكد من شمول سكاكين الهواء عالية السرعة بعد نفق البخار عندما تُعبأ الزجاجات فورًا داخل كراتين مضلعة.
الخطوة 6 — كيف تغيّر قطع تغيير المقاسات وتكامل الخط والتكاليف الخفية للملكية (TCO) إجمالي الاستثمار؟
يعكس السعر الرئيسي في عرض الماكينة النفقات الرأسمالية الأولية (CapEx) لصنف أساسي واحد، غير أن التكلفة الإجمالية للملكية (TCO) خلال 3 سنوات غالبًا ما تحكمها قطع تغيير المقاسات للأصناف المتعددة، ووقت التوقف لتبديل المقاسات، وهدر شريط الملصقات، وفجوات التكامل القبلي والبعدي في الخط. فصّل كل عنصر من هذه العناصر كتابيًا لكل مقاس عبوة.
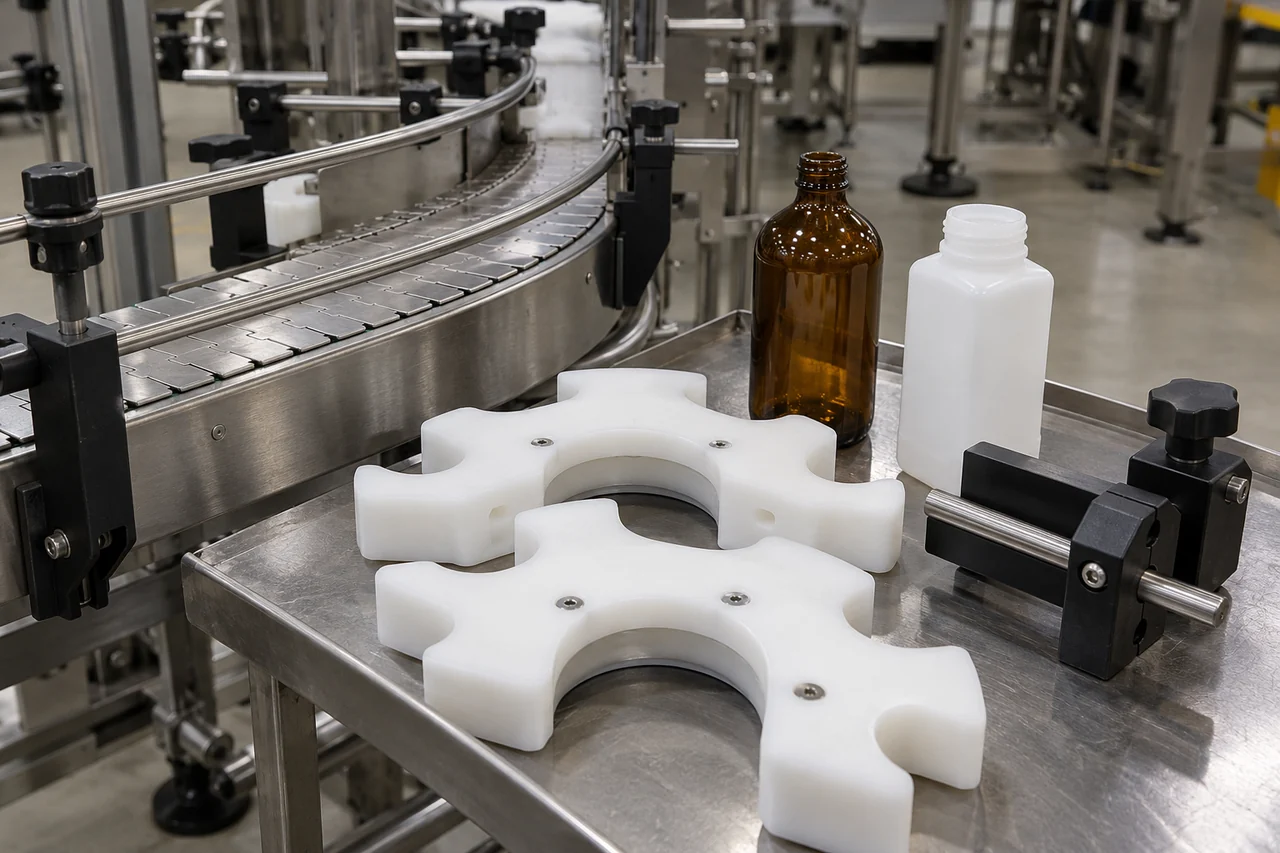
قاعدة هندسية تطبيقية (عتبة تجهيزات تغيير المقاسات): إذا كان خط التوسيم الواحد يشغّل أكثر من 3 أشكال هندسية للعبوات أو ينفذ أكثر من تبديلي مقاسات في الوردية الواحدة، فامنح الأولوية لقطع تغيير المقاسات المصنوعة من UHMW-PE سريعة الفك والمميزة بالألوان (حلزونات التوقيت المشغلة، وجيوب النجمة، ومؤشرات الموضع الرقمية على محوري إمالة وارتفاع الرأس) ضمن نطاق العرض الأولي؛ لأن ضبط القضبان يدويًا بالتجربة والخطأ يطيل توقف التبديل بمقدار 15 إلى 30 دقيقة في كل مرة ويضاعف هدر الملصقات والزجاجات عند إعادة التشغيل.
لتقييم ما إذا كان دفع تكلفة إضافية مسبقة مقابل قطع تغيير المقاسات بدون أدوات وذاكرة وصفات السيرفو وتسجيل الرؤية مغلق الحلقة مبررًا اقتصاديًا، احسب التكلفة السنوية الخفية لتوقف تغيير المقاسات والهدر (C_hidden):
- المعادلة (الفارق التشغيلي السنوي لوقت توقف التبديل والهدر): Delta_hours_yr = N_changeovers * T_saved_hr وDelta_containers_yr = Q_annual * (R_scrap_base - R_scrap_servo)، حيث N_changeovers هو عدد مرات تبديل الأصناف سنويًا، وT_saved_hr هو الوقت الموفر في كل تبديل (بالساعات)، وQ_annual هو حجم الإنتاج السنوي (عبوة/سنة)، وR_scrap_base - R_scrap_servo هو مقدار الانخفاض في معدل رفض العبوات/الملصقات المعيبة.
- مثال تطبيقي: بافتراض أن خط تعبئة تعاقدية أو متعدد الأصناف ينفذ N_changeovers = 500 تبديل/سنة (مرتين يوميًا عبر 250 يوم عمل)، حيث توفر جيوب المقاسات سريعة الفك واستدعاء وصفات السيرفو T_saved_hr = 0.25 hr (15 min) لكل تبديل مع خفض معدل رفض الملصقات/الزجاجات بنسبة 0.4% (0.004) عبر إنتاج سنوي Q_annual = 3,000,000 عبوة/سنة: فإن قطع التغيير السريع وتسجيل السيرفو تستعيد 125 ساعة/سنة من وقت التشغيل الإنتاجي للخط (625 ساعة خلال 5 سنوات) وتزيل 12,000 عبوة معيبة التوسيم/سنة (60,000 عبوة خلال 5 سنوات) من إعادة العمل والهدر. اضرب ساعات الخط الموفرة والعبوات الموفرة في تكلفة ساعة تشغيل الخط وتكلفة إعادة العمل للوحدة في مصنعك لتقييم فترة استرداد الاستثمار.
| فئة التكلفة والتكامل | ما تغفله عادةً العروض ذات السعر الابتدائي المنخفض | الأثر التشغيلي / أثر TCO في أرضية المصنع | التحقق ورابط نطاق LINEVO |
|---|---|---|---|
| قطع تغيير المقاسات للأصناف المتعددة SKU | يسعّر مقاس عبوة واحدًا فقط؛ ويترك الحلزونات الثانوية أو النجوم أو كتل V أو حواف صفيحة التقشير دون تسعير | 15 إلى 30 دقيقة إضافية لضبط القضبان يدويًا لكل تبديل مع إهدار 50 إلى 200 ملصق وعبوة أثناء ضبط إعادة التشغيل | أدرج كل صنف SKU في مجموعة العبوات واطلب أطقم مقاسات لكل حجم مع قائمة قطع الغيار الاستهلاكية الموصى بها |
| الربط القبلي مع ماكينات التعبئة وتغطية العبوات | يفترض وصول عبوات جافة ونظيفة ومتباعدة بانتظام عند ارتفاع سير ثابت | انسكاب السوائل أو طبقة الزيت أو تكثف التعبئة الباردة يسبب تقشر حواف اللاصق؛ وغياب التجميع يؤدي إلى تجويع أو إغراق مدخل الماكينة | نسّق ارتفاع السير (850–950 mm)، ومجففات السكاكين الهوائية، وطاولات التجميع مع ماكينات التعبئة وحلول الخطوط المتكاملة |
| الربط البعدي مع الكرتنة والتغليف السلوفاني | ينتهي السير بطرف مكشوف دون صفيحة انتقالية أو طاولة تجميع أو خلية ضوئية لضغط التراكم العكسي | التوقفات اللحظية اللاحقة تدفع الزجاجات للخلف نحو محطة التقشير مما يسبب لصقًا مزدوجًا أو انحشار سيور اللف | حدد تجميعًا منخفض الضغط العكسي وأقفال تشغيل/إيقاف PLC متداخلة مع ماكينات الكرتنة أو التغليف السلوفاني |
| اللوحة الكهربائية وتكامل المرافق | يغفل تتبع السرعة بإنكودر العمود، أو ربط دائرة التوقف الطارئ E-stop، أو غلاية البخار، أو فلترة الهواء المضغوط الجاف والنظيف | إعادة التوصيل الكهربائي في الموقع تؤخر التشغيل؛ وتذبذب ضغط الهواء أو البخار الرطب يتلف وسادات الكبس والأغلفة الانكماشية | حدد المعايير الكهربائية المرجعية (ممارسات اللوحات IEC 60204-1 / UL 508A) وأحمال المرافق في قائمة مراجعة ملخص المشروع |
| تجارب عينات FAT والتركيب والتدريب | يستبعد اختبار القبول في المصنع (FAT) قبل الشحن على عينات المشتري الفعلية ويغفل نطاق التشغيل التجريبي في الموقع أو عن بُعد | لا يُكتشف انقطاع شريط الحامل أو أخطاء توجيه الزجاجات إلا بعد وصول الماكينة إلى رصيف مصنعك | اتفق على تجهيز اختبار العينات قبل الشحن وحدد نطاق التركيب والتدريب في عرض السعر |
ورقة عمل تدقيق نطاق عرض سعر التوسيم الصناعي
انسخ الجدولين أدناه إلى جدول مشترياتك أو اطبع هذه الصفحة للمراجعة الهندسية. املأ عمود المتطلبات المشتركة مرة واحدة من ملف العينات المعتمد لديك، ثم امنح كل صف إحدى الحالات الخمس الصارمة لكل عرض مورد:
- مشمول: مفصل صراحةً في العرض الكتابي للمورد ومغطى بالسعر المعروض.
- مستبعد: منصوص على أنه خارج نطاق توريد المورد.
- اختياري: مسعّر كبند منفصل بسعر إضافي مفصل.
- غير مؤكد: غير مذكور، أو مذكور فقط كـ «واجهة ربط» أو «ميزة متاحة» دون بيان ما إذا كانت الأجهزة مورّدة فعليًا. عامل كل خلية فارغة على أنها غير مؤكدة.
- غير منطبق: صالح فقط عندما تبرره العملية المؤكدة (مثل وضع «غير منطبق» على صف نفق الانكماش بعد تأكيد طريقة اللصق الالتفافي الحساس للضغط).
الشمول التجاري والتحقق الفني نقطتا فحص مختلفتان. فقد يشمل العرض طابعة ترميز أو كاميرا رؤية بينما تظل درجة باركود ISO/IEC 15416 المطلوبة أو التحقق من صندوق الرفض غير منصوص عليهما. سجّل رقم مراجعة العرض والتاريخ والوثيقة المؤكدة والسؤال الهندسي المفتوح في العمود الأيسر الأخير.
| بند النطاق | المتطلب الهندسي المشترك | العرض A: النطاق / الحالة | العرض B: النطاق / الحالة | الدليل / المسؤول / السؤال المفتوح |
|---|---|---|---|---|
| مجموعة العبوات | مقاس كل صنف SKU وشكله ونسبة أبعاده وحالة سطحه (جاف، تكثف، زيتي) عند الماكينة، مدعومًا بالرسومات/العينات | |||
| مواضع الملصقات | موضع التصميم بالأبعاد على كل عبوة (أمامي، أمامي وخلفي، التفافي، علوي، ختم أمان أو غلاف) مع مرجع التوجيه | |||
| الطريقة مؤكدة / غير معروفة | حساس للضغط (مسح مباشر / كبس ونفخ / نفخ هوائي)، غراء رطب، غراء ساخن، غلاف انكماشي أو طباعة ولصق مؤكد كتابيًا | |||
| عدد المحطات | عدد رؤوس التوزيع المسعّرة، والملصق الذي تضعه كل محطة، والسرعة الخطية المحسوبة للشريط V_web (م/دقيقة) | |||
| السير الناقل | سير مورّد مقابل سير قائم، الطول/الارتفاع، مباعدة الدخول (حلزون/عجلة)، سير التثبيت العلوي أو التثبيت بكتل V | |||
| جهاز الترميز | محتوى التشغيلة/التاريخ/الباركود المتغير وموضع الطباعة؛ طابعة TIJ/TTO/ليزر مورّدة مقابل حامل تثبيت/واجهة فقط | |||
| الفحص والتفتيش | حساس تواجد مقابل كاميرا OCV مقابل تقييم باركود ISO/IEC 15416 و15415، مع مشغل رفض إيجابي وحساس تأكيد الصندوق | |||
| نفق الأغلفة الانكماشية | للأغلفة الانكماشية: العرض المسطح، S_ratio (%)، نفق بخار مقابل هواء ساخن، مولد/غلاية البخار، هود الشفط ومرافق الموقع | |||
| قطع تغيير المقاسات | حلزونات التوقيت والنجوم وقضبان التوجيه وحواف التقشير وإعدادات الوصفات المشمولة لكل صنف SKU في مجموعة العبوات | |||
| مسؤول تكامل الخط | من يورد وحدات النقل القبلية/البعدية، ويربط إشارات السرعة/الأمان في PLC، ويوقّع على قبول الخط المجمع | |||
| التدريب / قطع الغيار: التركيب والتدريب | بروتوكول عينات FAT، التشغيل التجريبي في الموقع مقابل عن بُعد، لغات تدريب المشغلين/الصيانة، الكتيبات وشروط السفر | |||
| التدريب / قطع الغيار: قطع الغيار | قطع الغيار الاستهلاكية لبدء التشغيل (السيور، صفائح التقشير، البكرات، الحساسات) مشمولة في السعر الأساسي مقابل مسعّرة كإضافات موصى بها | |||
| حالة الشمول | كل صف أعلاه يحمل حالة صريحة (مشمول / مستبعد / اختياري / غير مؤكد / غير منطبق) في كلا العرضين |
| البند المفتوح | مرجع العرض | السؤال الهندسي المرسل للمورد | المسؤول | وثيقة الإغلاق / فحص FAT |
|---|---|---|---|---|
| 1 | ||||
| 2 | ||||
| 3 | ||||
| 4 |
متى يكون عرضا أسعار لماكينات لصق الملصقات جاهزين لمقارنة السعر؟
لا تقارن الأرقام الرأسمالية النهائية إلا بعد أن يحمل كل صف في الجزء 1 حالة مطابقة ومؤكدة عبر كلا العرضين، أو بعد تسعير كل فارق في النطاق بشكل منفصل وتعيين مسؤول عنه:
- غير مؤكد في العرض A، ومشمول في العرض B: اطلب مراجعة كتابية من المورد A توضح ما إذا كان السير الناقل أو جهاز الترميز أو الكاميرا أو طقم المقاسات مشمولًا قبل اعتبار العرض A هو الأقل تكلفة.
- الإضافات الاختيارية: ضع المجاميع الفرعية الاختيارية (مثل قطع تغيير المقاسات للأصناف الثانوية، أو كاميرات تقييم الرؤية، أو مولدات البخار) في عمود موازٍ بجانب سعر الماكينة الأساسي بحيث تُضاف الخيارات المطلوبة إلى إجمالي المشروع القابل للمقارنة.
- الأنظمة الفرعية المستبعدة: عندما يستبعد العرض السير الناقل أو مجفف السكاكين الهوائية أو غلاية البخار أو محطة الرفض، أضف تكلفتك الهندسية الداخلية أو تكلفة الطرف الثالث لذلك النظام الفرعي إلى إجمالي المورد قبل المقارنة.
- عدم تطابق الطريقة أو سرعة الشريط أو عدد المحطات: إذا سعّر أحد الموردين رأس مسح واحدًا بمحرك خطوي مفتوح الحلقة بينما سعّر الآخر رأسي سيرفو مغلقي الحلقة مع سير تثبيت علوي، فهما يسعّران قدرات ميكانيكية مختلفة. وحّد العرضين على نفس المواصفة الفنية أو قيّمهما وفق معادلة التكلفة الإجمالية للملكية (TCO) لوقت التوقف والهدر.
نطاق عروض الأسعار لمسارات التوسيم الأخرى
- طابعات الباركود المكتبية وأجهزة الملصقات اليدوية: تقع طابعات الملصقات الحرارية المكتبية والمخزنية خارج نطاق ماكينات لصق الملصقات الصناعية على العبوات.
- خامات الملصقات الاستهلاكية وأشرطة الحبر وتكلفة طباعة الملصق الواحد: احصل على أسعار خامات الملصقات مباشرة من مصنع تحويل الملصقات (Label converter).
- الموزعات اليدوية والوحدات المكتبية المدارة باليد: نحن نصنع معدات لصق الملصقات الأوتوماتيكية الخطية والمتكاملة؛ وتقع الموزعات اليدوية المكتبية خارج نطاق إنتاجنا.
- تصنيف نوع الماكينة من البداية: ابدأ بـ دليل أنواع ماكينات لصق الملصقات ونظرة عامة على ماكينات لصق الملصقات الأوتوماتيكية لاختيار البنية المناسبة، ثم عد إلى هنا لتدقيق عروض أسعار الموردين.
ما الذي يجب إرساله إلينا للحصول على عرض سعر موثق النطاق
أرسل ورقة عمل النطاق المكتملة مع رسومات العبوات أو قائمة العينات، وتصميم مواضع الملصقات، وأبعاد الرول (L_label، وG_gap، والقطر الداخلي للقلب والقطر الخارجي)، والإنتاجية المستهدفة (Q_target)، ومستوى الترميز وفحص الباركود المطلوب، ومعاملات الغلاف الانكماشي (إن وجدت)، وتخطيط الخط القبلي والبعدي. حدد أي بنود لم يُبت فيها بعد كبنود مفتوحة. يراجع فريقنا الهندسي هذه المدخلات لتأكيد بنية الماكينة، وحساب السرعة الخطية للشريط، وتقديم عرض سعر مفصل بحدود نطاق صريحة.
حيثما تتطلب هندسة العبوة أو التكثف أو البلاستيك منخفض الطاقة السطحية أو منحنيات الأغلفة عالية الانكماش تحققًا فعليًا، ننسق تجارب ما قبل الطلب أو اختبارات القبول في المصنع (FAT) على عبواتك ورولات الملصقات الفعلية لديك—راجع تجهيز اختبار العينات للاتفاق على كميات العينات وتفاصيل الشحن.
المصادر
تغطي مواصفات معدات LINEVO وقواعد التجهيز في هذا الدليل ماكينات لصق الملصقات الأوتوماتيكية، ودليل تطبيقات ماكينات لصق الملصقات على الزجاجات، وتجهيزات القوارير الدوائية الصغيرة وخطوط الأمبولات/القوارير والأغلفة الانكماشية للمشروبات، إلى جانب برامج التركيب والتدريب وقطع الغيار واختبار العينات.
تستند المعايير المرجعية للمقارنة الصناعية وطرق الاختبار إلى مواصفات رؤوس التطبيق وماكينات التوسيم الالتفافي من HERMA GmbH (الحدود الفاصلة بين رأس التطبيق والماكينة المزودة بنظام نقل، وأشرطة الحامل متعددة الملصقات، ووحدات الطباعة/الرؤية/الرفض)؛ والملاحظات الهندسية لوحدات تطبيق الملصقات من Weber Packaging Solutions (ميكانيكا النقل بالمسح المباشر مقابل الكبس والنفخ وحركية السرعة الخطية للشريط)؛ والمواصفات الفنية لأنظمة الأغلفة الانكماشية والأنفاق الحرارية من Axon / ProMach (الحدود بين وحدة التطبيق وأنفاق البخار والأشعة تحت الحمراء والهواء الساخن)؛ ووثائق توسيم الأنابيب والأنظمة ثنائية الرأس من Paxiom وMachpack؛ وطرق اختبار قوة الالتصاق عند التقشير للملصقات الحساسة للضغط ASTM D3330 وASTM D6252 / FINAT FTM 1–2؛ ومعايير تقييم جودة طباعة الباركود ISO/IEC 15416 (أحادي الأبعاد 1D) وISO/IEC 15415 (ثنائي الأبعاد 2D).
ما الذي ترسله إلينا
أرسل ما لديك، وحدّد ما لم تحسمه بعد. ناقش تطبيقك مع LINEVO.
| البند | لماذا نحتاجه | مثال |
|---|---|---|
| مجموعة العبوات وحالة السطح | يربط كل عرض سعر بنفس أبعاد الزجاجة/القارورة/البرطمان ونسب الأبعاد وحالات الجدار الجاف/الرطب/الزيتي | رسومات CAD بالأبعاد أو عينات معبأة ومغلقة لكل صنف SKU؛ مع توضيح ما إذا كانت الزجاجات تصل جافة أو باردة/مبللة أو زيتية |
| مواضع الملصقات ومواصفات الرول والخطوة | يربط كل واجهة بمحطة ويحسب السرعة الخطية للشريط V_web (م/دقيقة) من طول الملصق والفجوة | رسم توضع الملصق؛ L_label (مم)، G_gap (مم)، القطر الداخلي للقلب (76 مم)، أقصى قطر خارجي، اتجاه الفك ونوع ورق الحامل |
| طريقة التوسيم والنقل | يتطلب اللصق الحساس للضغط (مسح/كبس ونفخ) أو الغراء الرطب أو الغراء الساخن أو الغلاف الانكماشي أو الطباعة واللصق هياكل ماكينات مختلفة | رول فيلم حساس للضغط على حامل PET، أو غلاف انكماشي (مع D_max وD_min)، أو «مفتوح لتوصية الفريق الهندسي» |
| الإنتاجية المستهدفة وجدول الورديات | يحدد ما إذا كانت هناك حاجة لرؤوس محركات خطوية أو سيرفو مغلقة الحلقة وتجهيزات محطة واحدة أو متعددة المحطات | العبوات المقبولة المستهدفة/دقيقة (مثل 120 عبوة/دقيقة)، عدد الورديات يوميًا، وعدد تغييرات الأصناف SKU في الوردية |
| معيار الترميز والرؤية والرفض | يفصل بين مجرد حامل تثبيت وبين توريد طابعات TIJ/TTO/ليزر وكاميرات تقييم ISO/IEC 15416/15415 والرفض الإيجابي | طباعة التشغيلة/الصلاحية عبر TTO؛ التحقق من الباركود بدرجة ISO Grade C؛ رفض هوائي إلى صندوق مقفل مع حساس تأكيد |
| واجهات الخط والمرافق | يحدد ارتفاع السير، وأقفال الربط مع التعبئة/الغطاء قبلها والكرتنة بعدها، وحدود البخار/الهواء/الكهرباء | ماكينة غطاء قبلها بارتفاع 900 مم، ماكينة كرتنة بعدها؛ كهرباء 220V/380V، هواء مضغوط جاف، ومتطلبات غلاية البخار |