
لاختيار ماكينة لصق الملصقات على الزجاجات — سواء كنت تحدد مواصفات ماكينة توسيم خطية للزجاجات، أو وحدة تطبيق ملصقات مستقلة فوق ناقل قائم، أو ماكينة عالية السرعة لتوسيم زجاجات المياه — يجب أولًا تثبيت الشكل الهندسي للعبوة وحالة جدارها لكل صنف (SKU)، والتحقق من طريقة اللصق ومواصفات لف الرول، وحساب السرعة الخطية لشريط الملصقات (V_web) من خطوة الملصق ومعدل الإنتاج المستهدف، وتحديد واجهات الربط مع الخط قبل الماكينة وبعدها. تحدد منصات توسيم الزجاجات لدينا الأساس الميكانيكي لكل مجموعة عبوات، بينما يتم التحقق من السرعات الدقيقة وتفاوتات التموضع (± مم) وثبات الالتصاق وفق معايير ASTM D3330 / ASTM D6252 وFINAT FTM 1–2 على عيناتك الفعلية المعبأة أثناء اختبارات القبول في المصنع (FAT). نحن نصنّع معدات إنتاج أوتوماتيكية بالكامل؛ وترد الإشارة إلى الوحدات اليدوية ونصف الأوتوماتيكية أدناه فقط لتحديد عتبة الأتمتة.
| المدخل الهندسي | المرجع الأساسي أو مصدر بيانات المشتري | الأثر على الاختيار والتكوين |
|---|---|---|
| مجموعة الزجاجات ونسبة الارتفاع إلى القطر | عينات فعلية معبأة ومغلقة ومخططات CAD بأبعاد كاملة لكل صنف SKU (القطر D، العرض × العمق، الارتفاع H، استدقاق منطقة الملصق) | يحدد ما إذا كانت العبوات ستنتقل عموديًا على ناقل شرائح مسطح أم تتطلب بريمات تباعد، أو سيور تثبيت علوية، أو منشور لف ثلاثي البكرات، أو بكرات أفقية على شكل حرف V |
| تخطيط الملصق ونسبة التغطية المحيطية | موضع التصميم على الزجاجة (لف جزئي، لف كامل 360° بتراكب، أمامي وخلفي، عنق/كتف، ختم أمان ضد العبث، أو غلاف انكماشي كامل) مع مرجع التوجيه | يحدد عدد محطات التوزيع، ونسبة التغطية المحيطية C_wrap (%)، وحساسات التسجيل البصرية لخط اللحام أو المقبض |
| تغذية الملصقات وهندسة الرول | مخطط مُصنِّع الملصقات ورول الإنتاج: طول الملصق L_label، الفجوة G_gap، عرض الشريط، القطر الداخلي للقلب (76 مم قياسي)، القطر الخارجي الأقصى (300–400 مم)، اتجاه اللف، وخامة الوجه والبطانة السيليكونية | يتحكم في سعة محور فك الرول، ونصف قطر حافة التقشير، ونوع حساس الفجوة (فوق صوتي/سعوي مقابل بصري)، والفاصل الزمني لتغيير الرول |
| حالة السطح والمرجع الأساسي للاصق | جدار جاف بدرجة حرارة الغرفة، أو تكثف ناتج عن التعبئة الباردة، أو بقايا زيتية، أو طلاء شمع البولي إيثيلين (PE) للطرف البارد للزجاج مُقيَّمًا مقابل مراجع التقشير ASTM D6252 / FINAT FTM 2 | يفرض استخدام نافخات تجفيف بسكين هواء قبل التوسيم، وهيكل من الفولاذ المقاوم للصدأ المقاوم للتآكل، واختيار لاصق مستحلب مقابل لاصق مصهور ساخن (Hot-Melt) |
| الإنتاج المستهدف والسرعة الخطية للشريط | عدد الزجاجات المقبولة المطلوب في الدقيقة (Q_target)، ونظام الورديات، والسرعة الخطية المحسوبة للشريط V_web (م/دقيقة) عند المعدل الإجمالي للخط | يفصل بين المحطات نصف الأوتوماتيكية المغذاة يدويًا (15–30 زجاجة/دقيقة) ورؤوس التوسيم الأوتوماتيكية ذات المحرك الخطوي ووحدات السيرفو ذات الحلقة المغلقة (V_web > 25 م/دقيقة) |
| الترميز وتصنيف الباركود والرفض الآلي | طابعة رقم التشغيلة TIJ/TTO/ليزر، وحساس وجود الملصق بالتباين مقابل كاميرا التحقق البصري OCV مقابل تصنيف جودة الباركود وفق ISO/IEC 15416 (1D) وISO/IEC 15415 (2D)، مع نظام رفض إيجابي | يحدد ما إذا كانت الماكينة تتطلب نظام رفض متتبع بإنكودر وسجل إزاحة مع صندوق مقفل للتحقق من العبوات المرفوضة |
| حدود الخط وأقفال الأمان المتداخلة | نقاط التسليم والاستلام مع ماكينة التعبئة/الغطاء قبلها وماكينة الكرتنة/التعبئة بعدها، وارتفاع الناقل (850–950 مم)، وأقفال الأمان وفق ISO 12100 / IEC 60204-1 | يحدد طاولات التجميع المرحلي، وإشارات الإنكودر لتتبع السرعة، والمرافق التشغيلية، ونطاق القبول في اختبار FAT |
في هذه الصفحة
الخطوة 1 — كيف تحدد هندسة الزجاجة واستدقاقها ونسبة أبعادها البنية الميكانيكية للماكينة؟
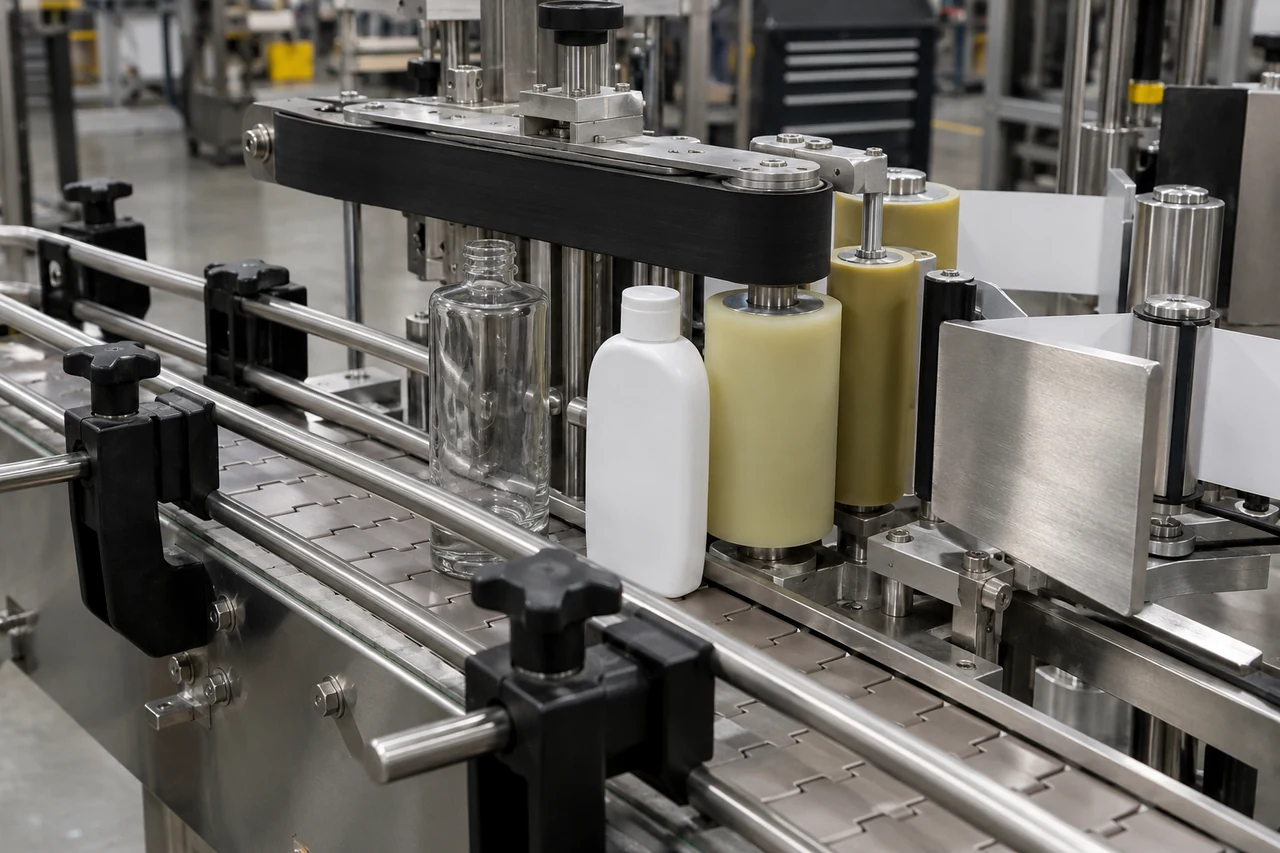
ابدأ عملية الاختيار بمراجعة كل صنف (SKU) من الزجاجات ضمن عائلة منتجاتك — وليس فقط العبوة الأعلى إنتاجًا. في صفحة ماكينات لصق الملصقات الأوتوماتيكية على الزجاجات، يتحكم المقطع العرضي للعبوة وصلابة الجدار ونسبة الارتفاع إلى القطر وحالة السطح في كيفية مباعدة الزجاجة وتثبيتها والضغط عليها أثناء نقل الملصق. فالزجاجة المستديرة ذات السطح الأسطواني المستقيم تتجه إلى محطة لف محيطي؛ بينما تتطلب الزجاجات المسطحة أو البيضاوية للعناية الشخصية محاذاة جانبية مزدوجة متزامنة وسيور تثبيت علوية؛ وتحتاج زجاجات زيت الطعام المربعة إلى مسح الزوايا عبر عدة أوجه؛ في حين تتطلب زجاجات القطّارة الرفيعة أو القوارير الدوائية حوامل مخصصة للأقطار الصغيرة.
| شكل الزجاجة ومجموعة السطح | بنية التثبيت وتوزيع الملصقات | التجهيز القياسي لدينا | نمط العطل السائد في المصنع والوقاية الميكانيكية |
|---|---|---|---|
| الزجاجات الأسطوانية المستديرة (النبيذ، المشروبات الروحية، الصلصات، البرطمانات الزجاجية) | ناقل سلسلة شرائح رأسي، عجلة مباعدة أو بريمة توقيت، رأس مسح أحادي أو مزدوج، مع سير لف بالاحتكاك أو منشور ثلاثي البكرات | آلة لصق الملصقات على زجاجات النبيذ، آلة لصق الملصقات على زجاجات الصلصة، آلة لصق الملصقات على برطمانات العسل | نمط العطل: عدم تطابق التراكب الحلزوني ('تأثير عمود الحلاق') على الزجاج المستدق قليلًا أو ملصقات اللف الكامل. الوقاية: تحديد محطة لف ثلاثية البكرات مع ارتكاز قاعدة العبوة وملصق مقطوع بتعويض الاستدقاق. |
| زجاجات المشروبات والمياه المبردة أو المبللة أو رقيقة الجدران | ناقل مقاوم للغسيل من الفولاذ المقاوم للصدأ، نفق تجفيف مسبق بسكاكين هواء عالية السرعة، رأس مسح سيرفو أو تغذية بالرول، أو وحدة تركيب أغلفة انكماشية | آلة لصق الملصقات عالية السرعة لزجاجات البيرة، خط تعبئة وتوسيم المشروبات الغازية | نمط العطل: طبقة التكثف التي تمنع ترطيب اللاصق للسطح أو انبعاج جدران PET الرقيقة تحت ضغط سير اللف. الوقاية: تركيب سكاكين هواء ثنائية المرحلة قبل حافة التقشير وتوسيم الزجاجات وهي معبأة ومغلقة تحت ضغط داخلي إيجابي. |
| الزجاجات المسطحة والبيضاوية (الشامبو، اللوشن، مستحضرات التجميل والعناية الشخصية، المنظفات المنزلية) | موجّه جانبي بسلسلة مزدوجة، سير تثبيت علوي متزامن، رأسا مسح متقابلان للجانبين، وإسفنجات/بكرات تمليس متدرجة تأخذ شكل العبوة | آلة توسيم الزجاجات المسطحة للوشن ومستحضرات التجميل، آلة توسيم الزجاجات المسطحة والبيضاوية للشامبو | نمط العطل: انحراف الزجاجة عند الدخول (مما يسبب اختلاف الهوامش الأمامية والخلفية) أو انحباس فقاعات هواء على ألواح HDPE العريضة والمرنة. الوقاية: تثبيت الزجاجة تحت السير العلوي قبل حافة التقشير واستخدام أداوت تمليس تضغط تدريجيًا من المنتصف نحو الأطراف. |
| الزجاجات المربعة ومتعددة الأوجه (زيت الطعام، الكيماويات، الشراب المركز) | قضبان توجيه وتوسيط للمقاطع المربعة، سير تثبيت علوي، وحدات تطبيق أحادية أو متعددة الأوجه وفرش هوائية لتمليس الملصق حول الزوايا | آلة لصق الملصقات على زجاجات زيت الطعام المربعة، خط تعبئة زيت الطعام وتوسيم متعدد الأوجه | نمط العطل: تجعد الملصق عبر زوايا الزجاجة الحادة بزاوية 90° أو رذاذ الزيت الذي يسبب ارتفاع الحافة الخلفية. الوقاية: تحديد فرش/بكرات ضغط للزوايا والتحقق من دخول عبوات خالية من الشحوم وممسوحة أثناء اختبار FAT. |
| زجاجات القطّارة النحيلة وزجاجات السوائل الإلكترونية والقوارير الدوائية (القطر D < 30 مم) | سلسلة فهرسة أفقية ببكرات على شكل حرف V أو عجلة نجمية رأسية بشياق يُفك دون أدوات، ورأس تقشير سيرفو وبكرة ضغط مرنة | آلة توسيم زجاجات زيت CBD والزيوت العطرية، آلة توسيم زجاجات السوائل الإلكترونية، آلة توسيم القوارير الدوائية | نمط العطل: انقلاب القوارير أو سقوطها المتتالي أو كسر الزجاج على السيور المسطحة، إضافة إلى ارتفاع طرف الملصق ('Flagging') على الأقطار الضيقة. الوقاية: احتضان القوارير في بكرات V أو جيوب العجلة النجمية واستخدام خامات فيلم/ورق رقيقة ومرنة مع لواصق مخصصة للأقطار الصغيرة. |
| زجاجات المشروبات والألبان المنحنية (تغطية كاملة للجسم 360°) | وحدة فك مزدوجة البكرات، شياق لفتح الفيلم الأنبوبي، وحدة قطع بشفرات دوارة، دفع الغلاف للأسفل، ونفق انكماش بالبخار أو الهواء الساخن متعدد المناطق | آلة تركيب الأغلفة الانكماشية لزجاجات المشروبات، خط الأغلفة الانكماشية عالي السرعة | نمط العطل: ارتفاع الغلاف عند العنق ('Smiling') أو تشوه الرسومات أو التواء زجاجة PET بالحرارة داخل النفق. الوقاية: مواءمة نسبة الانكماش العرضي للفيلم (S_ratio) مع نفق بخار منخفض الضغط متعدد المناطق (85–95 °م) وإجراء الاختبار على زجاجات معبأة. |
قِس كلًّا من الأبعاد الكلية للعبوة والمنطقة المخصصة للوح الملصق. وفق المعايير الصناعية القياسية لتوسيم الزجاجات (مثل مواصفات ماكينات اللف المحيطي والجانبين من HERMA التي تغطي أقطارًا من 14.75 مم إلى 100 مم وارتفاعات من 20 مم إلى 250 مم)، تتحكم التفاصيل الهندسية الصغيرة في أدوات المناولة: سجّل قطر الجسم أو العرض × العمق، والارتفاع الكلي، والارتفاع الصافي المستقيم لمنطقة الملصق، وزاوية استدقاق الجدار، وخطوط فصل القالب، ومناطق الملصقات الغائرة، والنقوش البارزة. وحدد ما إذا كانت العينات فارغة أم معبأة ومغلقة — إذ غالبًا ما تحتاج زجاجات PET وHDPE رقيقة الجدران إلى ضغط هيدروستاتيكي داخلي من السائل أو تثبيت بحمل علوي حتى لا ينثني الجدار تحت قوة بكرة الضغط.
عند تقييم الزجاجات الأسطوانية ذات الملصق الملفوف، احسب نسبة التغطية المحيطية للّف (C_wrap) وطول ملصق اللف الكامل المطلوب (L_full_wrap) قبل تجميد أبعاد التصميم الفني:
- المعادلة (نسبة التغطية المحيطية وطول اللف الكامل): C_wrap (%) = (L_label / (3.1416 D_bottle)) 100 و L_full_wrap (mm) = (3.1416 * D_bottle) + O_lap، حيث L_label هو طول الملصق في اتجاه التغذية (مم)، وD_bottle هو القطر الخارجي للزجاجة في منطقة التوسيم (مم)، وO_lap هو هامش تراكب الملصق فوق نفسه (3–6 مم عادةً للّف الكامل 360°، أو فجوة سالبة للّف الجزئي).
- مثال تطبيقي: لزجاجة أسطوانية صغيرة بقطر D_bottle = 54.0 مم تستخدم ملصقًا بطول L_label = 175.0 مم (6.89 بوصة × ارتفاع 1.40 بوصة): يبلغ محيط الزجاجة 3.1416 54.0 = 169.6 مم، ما يعطي نسبة تغطية C_wrap = (175.0 / 169.6) 100 = 103.2% وتراكبًا صافيًا للملصق فوق نفسه قدره O_lap = 175.0 - 169.6 = +5.4 مم. ولأن الطرف الخلفي يتراكب فوق الحافة الأمامية بمقدار 5.4 مم، فإن أي ميل في العبوة أو استدقاق في الجدار يظهر فورًا كدرجة عدم محاذاة رأسية عند خط التراكب.
قاعدة هندسية عملية (عتبة الاستدقاق والانحراف الحلزوني في اللف المحيطي): إذا تجاوز استدقاق جدار العبوة 1.5° عبر ارتفاع منطقة الملصق أو تجاوزت نسبة التغطية المحيطية C_wrap نحو 75% على زجاجة أسطوانية، فامنح الأولوية لمنشور لف ثلاثي البكرات (محطة بكرات ارتكاز) مع ضبط مرجعي على القاعدة بدلًا من سير اللف الاحتكاكي المستمر البسيط؛ لأن فروق الأقطار غير المعوضة تدفع الملصق في مسار حلزوني ('تأثير عمود الحلاق')، مما ينتج درجة انحراف مرئية عند وصلة التراكب.
قاعدة هندسية عملية (عتبة ثبات القوارير النحيلة وزجاجات القطّارة): إذا تجاوزت نسبة ارتفاع العبوة إلى قطرها (H / D) قيمة 3.5:1 أو كان قطر القاعدة أقل من 25 مم في الزجاجات الزجاجية أو البلاستيكية، فامنح الأولوية لناقل فهرسة أفقي ببكرات على شكل حرف V أو عجلة نجمية رأسية بجيوب فك سريع دون أدوات بدلًا من الناقل المسطح الرأسي؛ لأن القوارير ذات القاعدة الضيقة تهتز أو تنقلب عند حافة التقشير، مما يسبب ميلان الملصق وتوقفات متكررة للخط.
تعامل مع ارتفاع التموضع الرأسي والتوجيه الدوراني كمتطلبين هندسيين منفصلين. فيمكن أن يستقر ملصق الزجاجة ضمن تفاوت ±0.5 مم من الارتفاع المستهدف قياسًا من مرجع القاعدة بينما يواجه زاوية خاطئة بالنسبة لمقبض جانبي أو بخاخ زناد أو خط لحام القالب أو شعار بارز على الزجاج. حدد المرجع الأساسي ومعلم التوجيه على مخطط العبوة، وعرّف التفاوت الزاوي المقبول (مثل ±1.5°)، واترك معيار التوجيه مفتوحًا في ورقة العمل حتى يؤكد المورّد ما إذا كان التجهيز يتضمن توجيهًا ميكانيكيًا بلسان القاعدة أو تسجيلًا بحساس بصري للعلامة.
الخطوة 2 — كيف تتحكم طريقة تثبيت الملصق وهندسة الرول ومراجع الالتصاق ASTM في اختيار الماكينة؟
أكد طريقة تثبيت الملصق أولًا، ثم اعتمد مخطط الرول الخاص بمُصنِّع الملصقات ومواصفات الالتصاق بالسطح. فالملصقات الذاتية اللصق (الحساسة للضغط) المحمولة على بطانة تحرير سيليكونية، والملصقات الورقية المقصوصة المثبتة بالغراء البارد الرطب، وأفلام الرول غير المدعمة المثبتة بلاصق مصهور ساخن (Hot-Melt)، والأغلفة الأنبوبية الحرارية الانكماشية تتطلب هياكل ماكينات مختلفة جذريًا. وعبر عائلة ماكينات لصق الملصقات الأوتوماتيكية لدينا، نتحقق من توافق طريقة اللصق مع خامة الملصق الفعلية أثناء المراجعة الهندسية؛ وإذا كنت لا تزال تقارن بين تقنيات اللصق، فراجع الدليل الهندسي لأنواع ماكينات لصق الملصقات.
| خامة الملصق وطريقة اللصق | آلية التوزيع والنقل | مدخلات الرول / المخزن الحرجة الواجب تحديدها | نمط العطل السائد في المصنع والوقاية الميكانيكية |
|---|---|---|---|
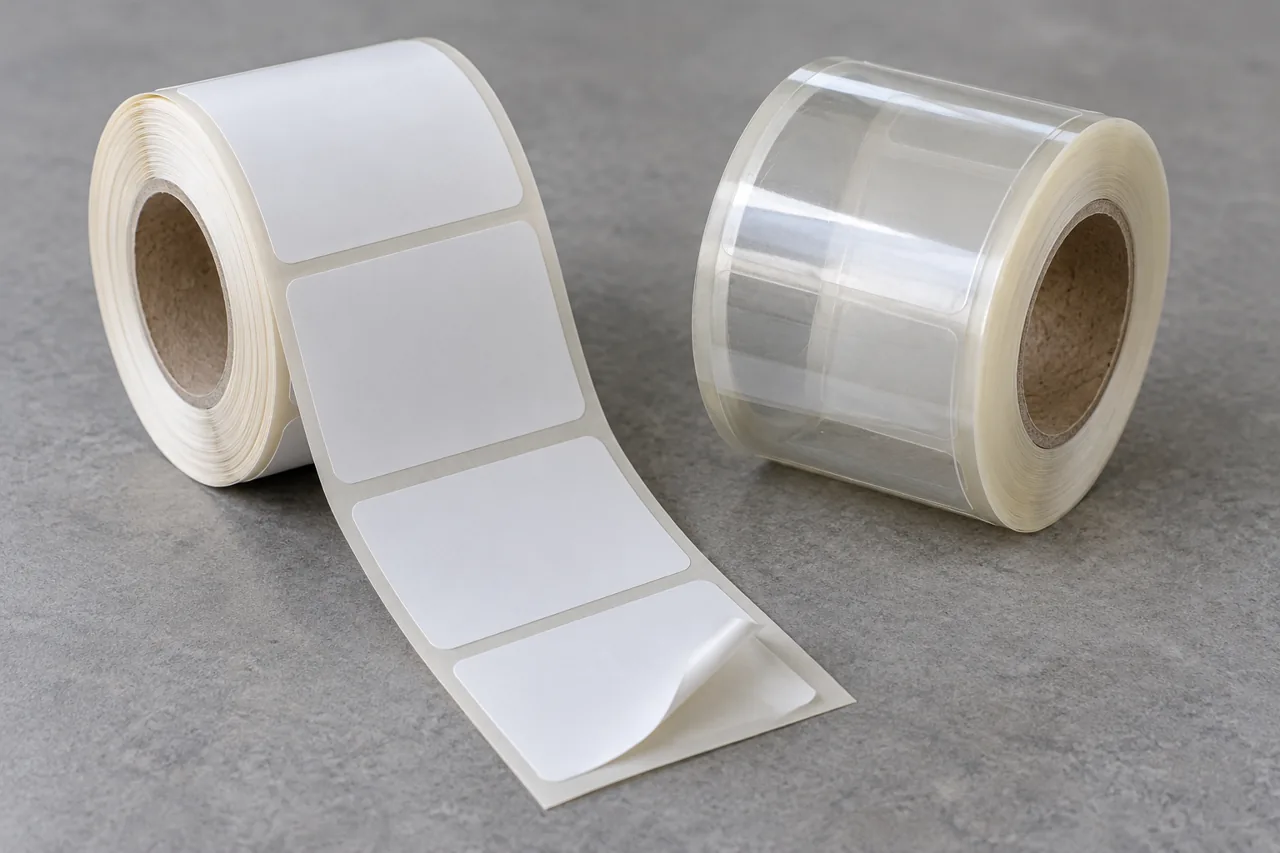
| ورق أو فيلم ذاتي اللصق (حساس للضغط) على بطانة تحرير | ينفك الشريط تحت شد ذراع راقصة وينعطف بزاوية 150°–170° حول حافة تقشير حادة (نصف قطر R ≤ 1.5 مم) لفصل الملصق ونقله إلى الزجاجة بالمسح أو الكبس والنفخ أو نفخ الهواء | القطر الداخلي للقلب (76 مم / 3 بوصات)، القطر الخارجي الأقصى للرول (250–400 مم)، طول الملصق L_label، الفجوة G_gap (2–4 مم)، عرض البطانة، رمز اتجاه اللف (#1–#8)، بطانة غلاسين مقابل بطانة PET شفافة | نمط العطل: انقطاع الشريط عند طرف التقشير أو تخطي الملصقات الشفافة. الوقاية: تحديد حساسات فجوة فوق صوتية/سعوية (أو علامات بصرية سوداء) للرولات الشفافة بالكامل والتحقق من قوة تحرير السيليكون عند سرعة الشريط المستهدفة. |
| بطاقات ورقية مقصوصة بالغراء الرطب (لاصق بارد) | تنقل لوحات الغراء المتأرجحة طبقة معايرة من لاصق النشا المائي أو الدكسترين أو الكازين/اللاصق الصناعي من أسطوانة الغراء إلى أسطوانة ملاقط تفريغ ثم إلى الزجاجة | اتجاه ألياف الورق (الألياف الأفقية إلزامية لمنع الالتفاف الرأسي)، ومعدل امتصاص الماء (Cobb)، واستواء الرصة، وحالة حرارة ورطوبة الزجاجة | نمط العطل: تقوس الملصق أو ارتفاع حوافه أو تشكل خيوط غراء/بروزه مع تغير رطوبة المصنع. الوقاية: فرض مواصفة صارمة لاتجاه ألياف الورق الأفقي وتدوير الغراء مع تنظيم درجة حرارته. |
| تغذية بالرول مع لاصق مصهور ساخن Hot-Melt (فيلم BOPP / PE غير مدعم) | ينفك الفيلم المستمر غير المدعم عبر أسطوانة قطع دوارة بالتفريغ؛ وتضع أسطوانة غراء مسخنة خطوطًا رأسية من اللاصق المصهور الساخن على الحافتين الأمامية والخلفية للملصق فقط | سُمك الفيلم (30–50 ميكرومتر)، وتسجيل الخطوة بعلامة العين البصرية، ومتطلبات معادلة الشحنات الساكنة، ودرجة حرارة تشغيل خزان اللاصق الساخن (120–160 °م) | نمط العطل: التصاق الفيلم بالكهرباء الساكنة أو تراكم الغراء على أسطوانة القطع مما يسبب انحشار الفيلم والتفافه عند السرعات العالية. الوقاية: دمج قضبان تأيين نشطة مضادة للكهرباء الساكنة قبل القاطع الدوار وتتبع علامة التسجيل في حلقة مغلقة. |
| فيلم أكمام أنبوبية قابلة للانكماش الحراري (PETG، OPS، PVC، PLA) | يُفتح الفيلم الأنبوبي المسطح فوق شياق مخروطي، ويُقص وفق الخطوة بواسطة مجموعة شفرات دوارة، ثم يُدفع فوق الزجاجة ويُقلص داخل نفق بخار أو هواء ساخن | العرض المسطح W_layflat، وسُمك الفيلم (40–50 ميكرومتر)، ونسبة الانكماش العرضي S_ratio (%)، والتمدد الطولي باتجاه الماكينة، وجودة لحام الوصلة بالمذيب | نمط العطل: توقف الفيلم بسبب احتكاك الشياق أو انكماش غير متجانس داخل النفق ('بروز الزوايا' عند الكتف/العنق). الوقاية: تحديد خلوص قطري للشياق بين 1.5–3.0 مم، وشفرات تثقيب دقيق، وتنظيم حرارة البخار عبر مناطق متعددة. |
- التوافق الميكانيكي للرول وسعة وحدة الفك: تحقق من القطر الداخلي للقلب (76 مم / 3 بوصات قياسي)، والقطر الخارجي الأقصى للرول (OD_roll، وعادةً 300 مم قياسي أو 400 مم للخدمة الشاقة)، والعرض الكلي للبطانة، وخامة بطانة التحرير. احسب عدد الملصقات في كل رول للتحقق مما إذا كان تكرار استبدال الرول يتناسب مع طاقم الوردية:
- المعادلة (عدد الملصقات لكل رول وزمن التشغيل المستمر): N_labels_roll = (3.1416 (OD_roll^2 - ID_core^2)) / (4 t_caliper * (L_label + G_gap)) و T_run (min) = N_labels_roll / Q_target، حيث OD_roll هو القطر الخارجي للرول (مم)، وID_core هو القطر الخارجي للقلب (~82 مم لقلب بقطر داخلي 76 مم)، وt_caliper هو السُمك الكلي المجمع للوجه + اللاصق + بطانة التحرير (مم)، وL_label + G_gap هو خطوة الملصق (مم).
- مثال تطبيقي: بافتراض رول قياسي بقطر خارجي OD_roll = 300 مم، وقطر خارجي للقلب ID_core = 82 مم، وسُمك شريط كلي t_caliper = 0.14 مم (140 ميكرومتر)، وخطوة ملصق L_label + G_gap = 178 مم، ومعدل خط Q_target = 120 زجاجة/دقيقة: فإن N_labels_roll = (3.1416 (90,000 - 6,724)) / (4 0.14 * 178) = 261,620 / 99.68 = 2,625 ملصقًا/رول، ما يمنح زمن تشغيل مستمر قدره T_run = 2,625 / 120 = 21.9 دقيقة بين كل تبديل رول وآخر (21.9 عملية تغيير رول في وردية من 8 ساعات). إن تحديد بكرة فك بقطر 400 مم (4,965 ملصقًا/رول، وزمن تشغيل 41.4 دقيقة) أو وحدة فك مزدوجة بوصل تلقائي دون توقف يخفض زمن التوقف لتغيير الرول بنحو 50%.
- اتجاه فك الرول والحافة المتقدمة: حدد ما إذا كانت الملصقات ملفوفة بطباعة للخارج أم بطباعة للداخل، وأي حافة تتقدم أولًا (العلوية أم السفلية أم اليمنى أم اليسرى — مخطط اللف القياسي من #1 إلى #8). أرفق دائمًا صورة واضحة للرول أو مخطط المُصنِّع حتى يضبط المورّد مسار الشريط دون عكس التصميم.
- استشعار الفجوة للملصقات المعتمة مقابل الشفافة بالكامل: ترصد الحساسات الكهروضوئية الشوكية القياسية فرق العتامة بين الملصق الورقي وبطانة الغلاسين. أما ملصقات أفلام BOPP/PET الشفافة ذات مظهر 'بدون ملصق' على بطانات تحرير PET الشفافة فتتطلب إما حساس فجوة فوق صوتي أو سعوي يقيس فرق السُمك أو علامة تسجيل سوداء مطبوعة على ظهر البطانة.
بالنسبة إلى ماكينات لصق الملصقات على زجاجات المياه وخطوط المشروبات المبردة، تشمل عبارة البحث 'ماكينة توسيم زجاجات المياه' ثلاث عمليات مختلفة تمامًا: (1) اللف عالي السرعة بفيلم OPP مغذى بالرول مع لاصق مصهور ساخن (Hot-Melt) حول زجاجات PET رقيقة الجدران، و(2) ملصقات الأفلام الشفافة أو المعدنية الحساسة للضغط المطبقة على زجاجات المياه الزجاجية الفاخرة أو عبوات PET الصلبة، و(3) الأغلفة الانكماشية لكامل الجسم أو أشرطة ضمان عدم العبث. سجّل ما إذا كانت الزجاجات تدخل الماكينة جافة في درجة حرارة الغرفة أم مبللة بتكثف التعبئة الباردة، وما إذا كانت زجاجات PET الرقيقة تُوسم وهي معبأة ومغلقة بحيث يقاوم الضغط الداخلي انبعاج الجدار تحت البكرات.
لا تعتمد أبدًا على نشرة بيانات عامة للاصق مُختبرة على لوح مسطح فقط لاعتماد تركيبة ملصق الزجاجة. فاختبارات الالتصاق المخبرية القياسية تقيّم قوة التقشير وفق ASTM D3330 (تقشير بزاوية 180°) أو ASTM D6252 / FINAT FTM 2 (تقشير بزاوية 90° بسرعة 300 مم/دقيقة بعد 20 دقيقة و24 ساعة) والالتصاق الأولي وفق FINAT FTM 9 (Loop Tack) على ألواح مرجعية مسطحة من الفولاذ المقاوم للصدأ أو الزجاج المسطح. وكما أظهرت دراسة AD Procerta لأسطح الزجاج الصادرة عن Avery Dennison — والتي اختبرت فيلم بولي بروبيلين بسُمك 50 ميكرومتر وورقًا مطليًا بوزن 80 جم/م² مع لواصق مستحلبة على زجاجات النبيذ والبرطمانات الزجاجية وقوارير البوروسيليكات الدوائية وألواح الزجاج المسطح — فإن زجاج التعبئة الفعلي يُظهر تباينًا كبيرًا في الالتصاق نتيجة الخشونة المجهرية، واختلاف التركيب الكيميائي بين زجاج الصودا والجير والبوروسيليكات، وطلاءات شمع البولي إيثيلين (PE) المقاومة للخدش في الطرف البارد على زجاجات المشروبات، والمعالجات السيليكونية على القوارير الدوائية.
قاعدة هندسية عملية (عتبة ارتفاع الحواف على الأقطار الصغيرة): إذا كان قطر الزجاجة أقل من 30 مم في الملصقات الملفوفة الحساسة للضغط، فامنح الأولوية لخامة وجه فيلمية رقيقة ومرنة (≤ 50 ميكرومتر من BOPP/PE) أو ورق بوزن 60–70 جم/م² موجّه باتجاه الماكينة مع لاصق عالي الالتصاق مخصص للأقطار الصغيرة — وصمّم منطقة تراكب للملصق فوق نفسه بعرض 3–5 مم — لأن خامات الوجه الصلبة الملفوفة حول أنصاف أقطار ضيقة تولّد إجهاد ارتداد حلقي مرن مستمر يتغلب على روابط التقشير القياسية ASTM D6252 المقاسة على الألواح المسطحة خلال 24 ساعة ('Winging' أو 'Flagging').
الخطوة 3 — متى يجب الانتقال من نصف الأوتوماتيكي إلى الأوتوماتيكي، وكيف تحجم سرعة الشريط وواجهات الخط؟
اختر مستوى الأتمتة وبنية المحركات من خلال حساب السرعة الخطية المطلوبة للشريط (V_web)، وهامش القدرة الإجمالية للخط (Q_gross)، والتكلفة الكلية للملكية (TCO) لتغييرات المقاسات المتعددة (SKU). ففي وحدة اللف نصف الأوتوماتيكية المكتبية، يضع المشغّل كل زجاجة يدويًا على بكرات أفقية، ويضغط دواسة قدم أو يفعل حساسًا بصريًا، ثم يرفع الزجاجة بعد توسيمها — ما يقيد الإنتاج المستدام في الوردية بنحو 15–30 زجاجة/دقيقة بسبب إجهاد المناولة البشرية. نحن نصنّع أنظمة خطية ودوارة أوتوماتيكية بالكامل مصممة للنقل المستمر على السيور؛ وتُذكر الوحدات اليدوية ونصف الأوتوماتيكية المكتبية هنا فقط لتحديد عتبة الأتمتة.
عند تحجيم ماكينة توسيم زجاجات أوتوماتيكية، لا تساوِ أبدًا بين أقصى معدل دورات لرأس التطبيق وبين الإنتاج الصافي المقبول للخط. حوّل عدد الزجاجات المقبولة المطلوب في الدقيقة (Q_target) إلى السرعة الإجمالية المطلوبة للماكينة (Q_gross) والسرعة الخطية لتوزيع الشريط (V_web):
- المعادلة (معدل الخط الإجمالي والسرعة الخطية لتوزيع الشريط): Q_gross (bottles/min) = Q_target / (OEE_line (1 - R_reject)) و V_web (m/min) = ((L_label + G_gap) N_station * Q_gross) / 1000، حيث Q_target هو صافي الزجاجات المقبولة/دقيقة المطلوب في خطة الإنتاج، وOEE_line هو الإتاحة التشغيلية المستهدفة مع احتساب تبديل الرولات والتوقفات القصيرة (0.80–0.88 عادةً)، وR_reject هو هامش الرفض لنظام الرؤية/الترميز (0.002–0.01)، وL_label + G_gap هو خطوة الملصق (مم)، وN_station هو عدد الملصقات التي يوزعها رأس واحد لكل زجاجة.
- مثال تطبيقي: بافتراض أن الخط يجب أن يسلم Q_target = 120 زجاجة مقبولة/دقيقة بملصق ملفوف طوله 175 مم وفجوة 3 مم (خطوة 178 مم، N_station = 1)، مع تشغيل عند OEE_line = 0.85 وR_reject = 0.005: فإن السرعة الإجمالية المطلوبة للماكينة هي Q_gross = 120 / (0.85 0.995) = 141.9 زجاجة/دقيقة، والسرعة الخطية المطلوبة للشريط عند المعدل الإجمالي هي V_web = (178 1 141.9) / 1000 = 25.26 م/دقيقة (421 مم/ثانية). أما إذا كان رأس تطبيق واحد يغذي ملصقين متناوبين أمامي (80 مم) وخلفي (80 مم) من بطانة واحدة مشتركة (N_station = 2، بإجمالي خطوة 166 مم لكل زجاجة) عند 141.9 زجاجة/دقيقة، فإن سرعة الشريط تقفز إلى V_web = (166 2 * 141.9) / 1000 = 47.1 م/دقيقة — ما يتطلب إما رأس سيرفو عالي السرعة أو تقسيم المهمة على محطتين متقابلتين (23.6 م/دقيقة لكل محطة).
قاعدة هندسية عملية (عتبة الأتمتة وسرعة الشريط بمحرك سيرفو): إذا تجاوز الطلب الإنتاجي المستدام 35–40 زجاجة/دقيقة طوال وردية من 8 ساعات — أو إذا تجاوزت السرعة الخطية المطلوبة لشريط الملصقات V_web نحو 25 م/دقيقة أو كانت دقة التموضع المطلوبة أضيق من ±1.0 مم — فامنح الأولوية لماكينة توسيم خطية أوتوماتيكية مزودة برأس توزيع سيرفو ذي حلقة مغلقة وتتبع لسرعة الناقل عبر إنكودر على عمود الإدارة بدلًا من البكرات نصف الأوتوماتيكية أو وحدات المحرك الخطوي المفتوحة الحلقة؛ لأن عزم المحرك الخطوي ينخفض بحدة عند الترددات العالية للنبضات، مسببًا فقدان خطوات وارتفاعات مفاجئة في شد الشريط وانحرافًا في موضع الملصق كلما تذبذبت سرعة الناقل المغذي.
| حدود الخط وعامل التكلفة الكلية TCO | المواصفة الهندسية الواجب تثبيتها قبل الطلب | عطل أرضية المصنع / خسارة TCO الخفية عند الإغفال | مرجع أنظمة وخدمات LINEVO |
|---|---|---|---|
| واجهة التعبئة وإحكام الأغطية والتجفيف قبل الماكينة | ارتفاع الناقل (850–950 مم)، خطوة التباعد بين العبوات، نافخات سكين الهواء قبل التوسيم للزجاجات المبللة/المبردة، وتجميع مرحلي منخفض الضغط العكسي | التوقفات القصيرة لماكينة التعبئة/الغطاء تقطع التغذية عن الماكينة؛ والسوائل المتبقية أو رذاذ الزيت يفسد ترطيب اللاصق ويسبب تقشر الملصقات على مستوى التشغيلة كاملة | نسّق ارتفاع الخط وطاولات التجميع مع ماكينات التعبئة وحلول خطوط تعبئة الزجاجات المتكاملة |
| الكرتنة والتغليف الخارجي وتعبئة الصناديق بعد الماكينة | صفيحة انتقالية للخروج أو طاولة تجميع دوارة، وحساس ضوئي لإيقاف التغذية عند تزايد الضغط العكسي، وتوجيه الزجاجة نحو التغليف الثانوي | الاختناقات بعد الماكينة تدفع الزجاجات للخلف داخل محطة اللف، ما يسبب وضع ملصق مزدوج أو تهشم جدران PET أو انقطاع بطانة التحرير | حدد الانتقالات الميكانيكية وإشارات الربط البرمجي PLC مع ماكينات الكرتنة أو ماكينات التغليف بالسيلوفان |
| الترميز وتصنيف الباركود وفق ISO والرفض الإيجابي | دمج طابعة TIJ/TTO/ليزر، وعتبة تصنيف الباركود وفق ISO/IEC 15416 (1D) وISO/IEC 15415 (2D) (مثل ≥ الدرجة C / 2.0)، ورفض بسجل إزاحة مرتبط بالإنكودر إلى صندوق مقفل | حساس التباين البسيط يمرر أكواد التشغيلات الملطخة أو رموز الباركود غير المقروءة، مما يؤدي إلى غرامات من العملاء أو حجز الشحنة لإعادة العمل | قارن تجهيزات الرؤية والتسلسل الدوائي في ماكينة توسيم القوارير وخط توسيم الأمبولات والقوارير |
| قطع تغيير المقاسات المتعددة (SKU) وتكلفة وقت التبديل | بريمات توقيت سريعة الفك مميزة بالألوان، وجيوب عجلة نجمية، وبكرات V، ومؤشرات رقمية للمواضع الميكانيكية، ووصفات سيرفو محفوظة على شاشة HMI لكل صنف SKU | الضبط اليدوي للقضبان والرؤوس بالتجربة والخطأ يضيف 15–30 دقيقة من توقف الخط و50–200 ملصق/زجاجة تالفة عند كل تغيير مقاس | فصّل أطقم التغيير لكل صنف في ورقة عمل تكلفة ماكينة التوسيم وقائمة قطع الغيار |
| حواجز الحماية ومطابقة لوحة التحكم الكهربائية | أبواب حماية متحركة من البولي كربونات مع مفاتيح أمان متداخلة وفق ISO 14119 بناءً على تقييم مخاطر ISO 12100، وتوصيلات لوحة كهربائية وفق IEC 60204-1 / UL 508A ودوائر إيقاف طوارئ ثنائية القناة | نقاط الانحشار غير المؤمنة عند حواف التقشير/الأبراج أو إشارات الأمان 24 فولت تيار مستمر غير المتوافقة تعطل اعتماد السلامة المهنية EHS أثناء التشغيل في الموقع | حدد معايير الكهرباء والسلامة بمصنعك في قائمة فحص ملخص المشروع واعتمد نطاق التركيب والتدريب |
الخطوة 4 — انسخ سجل متطلبات الأصناف (SKU) وورقة عمل مراجعة عينات FAT
انسخ الجدولين الهندسيين أدناه إلى حزمة مواصفات طلب عرض السعر (RFQ). أكمل الجدول A مرة واحدة لكل تركيبة من الزجاجة والملصق في مجموعة الأصناف لديك، مع ربط كل صف بإصدار معتمد لمخطط الزجاجة، وإصدار مخطط مُصنِّع الملصقات، ورقم تشغيلة العينة الفعلية. سجّل كل تفاوت مؤكد ومعلمة سطح قبل إرسال الحزمة إلى الموردين. واستخدم الجدول B أثناء المراجعة الفنية مع المورّد واختبارات القبول في المصنع (FAT) لتدوين النتائج المقاسة مقابل كل متطلب.
| الحقل | المواصفة الهندسية الواجب تسجيلها | إدخال الصنف (SKU) الخاص بك |
|---|---|---|
| رمز الصنف SKU وإصدار المخططات | كود المنتج SKU؛ إصدار مخطط CAD للزجاجة؛ إصدار مخطط الملصق من المُصنِّع؛ أرقام تشغيلات العينات الفعلية | |
| أبعاد العبوة وتفاوتاتها | خامة العبوة (زجاج صودا وجير/بوروسيليكات، PET، HDPE، PP)؛ قطر الجسم D أو العرض × العمق (مم)؛ الارتفاع الكلي H (مم)؛ نسبة الارتفاع للقطر H/D؛ ارتفاع منطقة الملصق المستقيمة؛ زاوية استدقاق الجدار؛ التفاوتات البعدية (± مم)؛ الوزن وهي معبأة ومغلقة | |
| مخطط الملصق ومواصفات الرول والخطوة | طريقة اللصق (ذاتي اللصق بالمسح/الكبس والنفخ، غراء رطب، لاصق ساخن من رول، غلاف انكماشي)؛ طول الملصق L_label (مم) × الارتفاع (مم)؛ نسبة اللف C_wrap (%)؛ الفجوة G_gap (مم)؛ القطر الداخلي للقلب (76 مم)؛ القطر الخارجي الأقصى (مم)؛ السُمك الكلي t_caliper (مم)؛ رمز اتجاه اللف (#1–#8)؛ خامة الوجه واللاصق ونوع البطانة (غلاسين مقابل PET شفاف) | |
| التوجيه والمرجع الأساسي للتسجيل | مواضع الملصقات (أمامي، خلفي، لف 360°، عنق، ختم أمان)؛ المرجع الأساسي للقاعدة/الكتف؛ المحاذاة الزاوية المطلوبة بالنسبة لخط القالب أو المقبض أو غطاء الزناد أو النقش البارز | |
| قيود الالتصاق والظروف البيئية | حالة جدار العبوة عند التطبيق (جاف بحرارة الغرفة، تكثف تعبئة باردة، رذاذ زيتي، طلاء شمع PE)؛ حرارة/رطوبة التطبيق؛ التبريد اللاحق أو البسترة أو الاستخدام كعبوة قابلة للعصر؛ فحص التقشير بعد 24 ساعة وفق ASTM D6252 / FINAT FTM 2 | |
| الإنتاج المستهدف وسرعة الشريط وتغيير المقاس | صافي الزجاجات المقبولة المطلوب/دقيقة (Q_target)؛ المعدل الإجمالي المحسوب (Q_gross) والسرعة الخطية للشريط V_web (م/دقيقة)؛ عدد الورديات/اليوم؛ عدد تغييرات الصنف/الوردية والزمن المستهدف لتغيير المقاس (دقيقة) | |
| واجهات الخط والسلامة والمرافق التشغيلية | طرازات ماكينة التعبئة/الغطاء قبلها وماكينة الكرتنة/التعبئة بعدها؛ ارتفاع الناقل (850–950 مم) واتجاهه؛ سعة التجميع المرحلي؛ إشارات أقفال الأمان ISO 12100 / IEC 60204-1؛ الجهد/التردد، الهواء المضغوط الجاف (بار ولتر/دقيقة)، وحدود غلاية البخار | |
| تفاوت التموضع وطريقة القياس | تفاوت الارتفاع الرأسي (± مم)، وتفاوت درجة التراكب في اللف المحيطي (± مم)، وحد زاوية الميلان، وطريقة القياس بالقدمة ذات الورنية/مقياس الخلوص المتفق عليها كتابيًا | |
| معايير الترميز والباركود والمظهر التجميلي | تقنية طباعة رقم التشغيلة/الصلاحية (TIJ/TTO/ليزر)؛ الحد الأدنى لدرجة جودة الباركود وفق ISO/IEC 15416 (1D) أو ISO/IEC 15415 (2D) (مثل ≥ الدرجة C / 2.0)؛ شرط خلو المظهر من الفقاعات والتجاعيد؛ والتحقق من صندوق الرفض الإيجابي |
| بند السجل | الدليل الهندسي المطلوب أثناء التجربة / اختبار FAT | النتيجة المرصودة / مرجع الوثيقة |
|---|---|---|
| هوية التكوين المقترح | بنية الماكينة المقترحة، عدد الرؤوس، قدرة محرك السيرفو/الخطوي، سيور/بكرات التثبيت، قطع تغيير المقاس ومعرّف الوصفة على شاشة HMI | |
| بيانات العينات والرول | رقم تشغيلة عينات الزجاجات المختبرة (حالة التعبئة/الإغلاق)؛ معرف رول الملصقات من المُصنِّع؛ درجة الحرارة والرطوبة المحيطة؛ مدة الاختبار وإجمالي عدد العبوات (N) المشغلة عند سرعة V_web المستهدفة؛ مرجع الفيديو وسجل القياسات | |
| فحص التموضع والتراكب والمظهر | التباين المقاس في الارتفاع الرأسي (± مم من مرجع القاعدة)، وإزاحة درجة التراكب المحيطي ('تأثير عمود الحلاق' بالمم)، والميلان، وعدد الفقاعات/التجاعيد مقارنةً بحدود الجدول A | |
| ملاحظة الالتصاق بعد التكييف البيئي | الالتصاق الأولي عند حافة التقشير بالإضافة إلى فحص التقشير بعد 20 دقيقة و24 ساعة من التكييف (في حرارة الغرفة أو التكثف المبرد أو دورات العصر) للتحقق من عدم ارتفاع الحواف ('Flagging') | |
| اختبار الإنتاج وتغيير المقاس وتحدي الرفض | معدل الزجاجات المقبولة/دقيقة الفعلي، حالات انقطاع الشريط أو التوقف، الزمن المقاس لتبديل مقاس الصنف SKU، واختبار التحدي بعينات معيبة متعمدة (زجاجة بلا ملصق، باركود رديء، كود تشغيلة غير مطبوع) إلى داخل صندوق الرفض المقفل | |
| نقاط هندسية معلقة لم تُحسم | أي شكل صنف SKU أو حالة زجاجة مبللة أو اتجاه لف رول أو إشارة ربط مع الخط لم يتم إثباتها بعد؛ وأثرها على القبول النهائي للماكينة | |
| المسؤول ودليل إغلاق النقطة | المهندس المسؤول (من طرف المشتري أو المورّد)؛ التعديل الميكانيكي التصحيحي أو تغيير اللاصق؛ وبروتوكول إعادة الاختبار المطلوب لإغلاق البند | |
| قرار الاختيار واعتماد اختبار FAT | مقبول لنطاق الأصناف SKU المحدد / مقبول بشروط لحين إعادة الاختبار / خارج النطاق، موقعًا من مسؤولي الهندسة لدى المشتري والمورّد |
الخطوة 5 — ما الفحوصات الهندسية التي تُغلق تجربة العينات واختبار القبول في المصنع (FAT)؟
أغلق كل صف في الجدول B بأدلة كمية مسجلة على تركيبة العبوة ورول الملصقات الفعلية الخاصة بك — وليس اعتمادًا على فيديو عرض عام على زجاجة مختلفة. وقبل شحن الزجاجات ورولات الملصقات إلى المصنع، نسّق كميات العينات وحالة تعبئتها وإغلاقها ومخرجات التجربة باستخدام دليل التحضير لاختبار العينات.
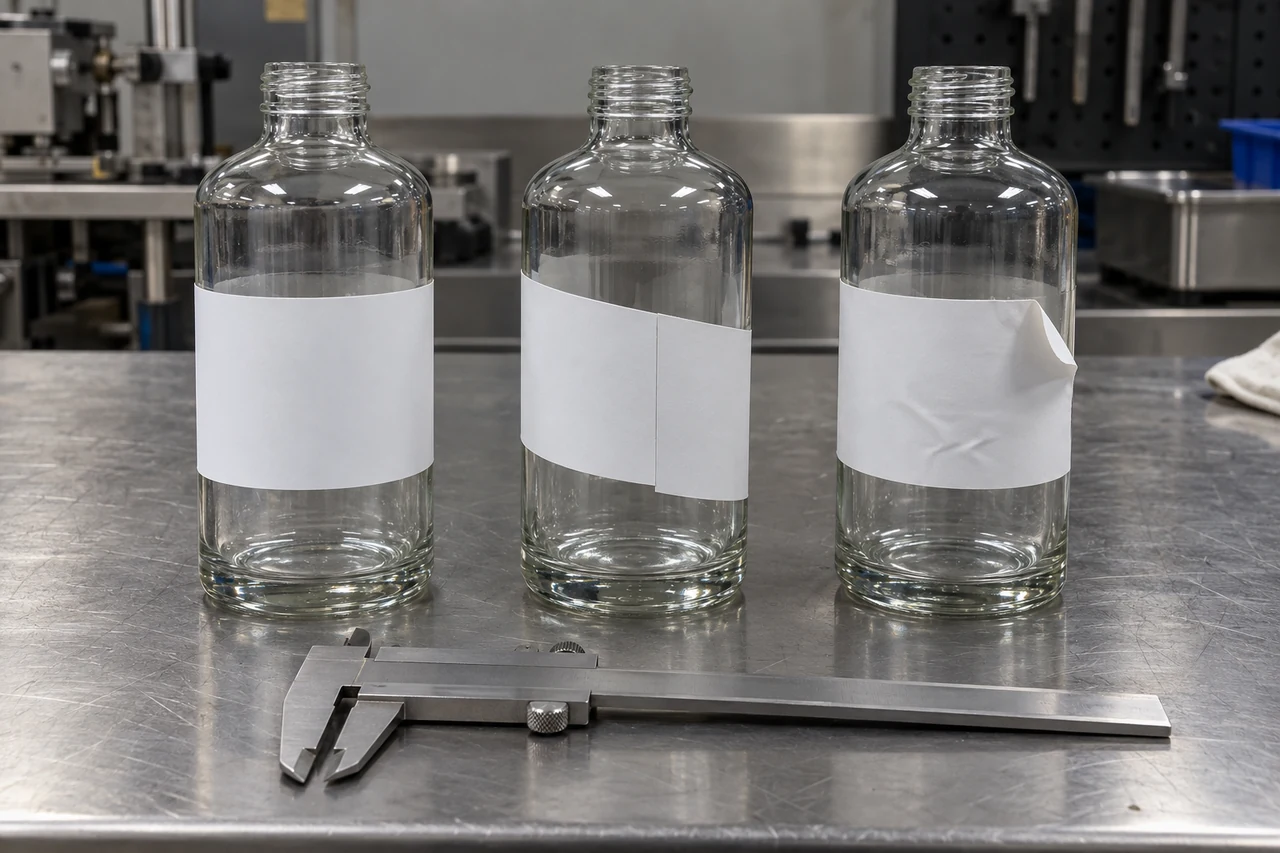
- 1. تدقيق مطابقة العينات والرولات قبل بدء التشغيل: تحقق من أن عبوات الاختبار تطابق خامة جدار الإنتاج الفعلي، وارتفاع خط فصل القالب، وطلاء الطرف البارد للزجاج، ووزن السائل المعبأ بالداخل، وأن رولات الملصقات تطابق سُمك خامة الوجه الإنتاجية، ودرجة اللاصق، ونوع البطانة (غلاسين مقابل PET)، واتجاه اللف.
- 2. قياس ارتفاع التموضع والميلان وتراكب اللف نسبةً إلى مرجع القاعدة: باستخدام قدمة ذات ورنية معايرة أو مقياس بصري مستند إلى مرجع قاعدة الزجاجة أو كتفها عبر مجموعة عينات متتالية (مثل 30–50 زجاجة متتالية عند سرعة الخط المستهدفة)، سجّل تباين ارتفاع التموضع الرأسي، وميلان الملصق، ومقدار إزاحة الدرجة عند تراكب اللف المحيطي ('تأثير عمود الحلاق').
- 3. إجراء فحوصات الالتصاق بعد التكييف عند 20 دقيقة و24 ساعة: لا يثبت المظهر الأملس الفوري بعد بكرة المسح ثبات الالتصاق على المدى الطويل. ووفق مبادئ زمن التثبيت في ASTM D6252 / FINAT FTM 2، افحص الزجاجات الموسومة بعد 20 دقيقة ومرة أخرى بعد 24 ساعة من التكييف تحت ظروف التخزين الفعلية (بما في ذلك التبريد في الغرف الباردة أو دورات الرطوبة العالية) لتأكيد عدم ارتفاع الحواف ('Flagging') على القوارير صغيرة القطر أو الأكتاف المنحنية.
- 4. تشغيل نافذة إنتاج مستمرة بالسرعة الإجمالية وتغيير مقاس SKU محسوب الزمن: شغّل الماكينة بالمعدل الإجمالي المحسوب (Q_gross وV_web) عبر فترة تشغيل مستمر متفق عليها، مع تسجيل صافي الزجاجات المقبولة، وثبات شد الشريط عند كلٍّ من قطر الرول الكامل (300–400 مم) وبالقرب من القلب (90 مم)، وزمن استعادة التشغيل بعد تبديل الرول، وتنفيذ تغيير كامل لمقاس الصنف SKU من البداية إلى النهاية باستخدام قطع التغيير الموردة.
- 5. اختبار التحدي للترميز الخطي وتصنيف الباركود وفق ISO والرفض الإيجابي: أدخل عينات تحدٍّ معيبة عمدًا داخل التدفق — زجاجة بدون ملصق، وملصق مائل، وكود تشغيلة TTO/TIJ مفقود، وباركود رديء أقل من الدرجة C (2.0) وفق ISO/IEC 15416 / ISO/IEC 15415 — للتحقق من أن سجل الإزاحة المرتبط بالإنكودر يتتبع ويحوّل 100% من العبوات المعيبة إلى صندوق الرفض المقفل دون رفض الزجاجات السليمة المجاورة عن طريق الخطأ.
- 6. التحقق من أقفال الأمان الميكانيكية وإشارات واجهة الخط: تأكد من أن فتح أي باب حماية متحرك يفعل إيقافًا آمنًا فوريًا وفق ISO 12100 / ISO 14119، واختبر أقفال الحساسات الضوئية لإيقاف التغذية قبل الماكينة والضغط العكسي بعدها وفق IEC 60204-1 قبل التصريح بالشحن.
ما الذي يجب إرساله إلينا لبدء مراجعة تكوين ماكينة لصق الملصقات على الزجاجات
أرسل ورقة عمل الأصناف SKU المكتملة مرفقةً بمخططات الزجاجات ذات الأبعاد أو صور العينات، ومواصفات رول الملصقات من المُصنِّع (L_label، وG_gap، والقطر الداخلي للقلب، والقطر الخارجي الأقصى، واتجاه اللف، ونوع البطانة)، وحالة السطح عند التوسيم (جاف أو بارد/مبلل أو زيتي)، ومعدل الإنتاج المستهدف (Q_target)، وتخطيط الخط قبل الماكينة وبعدها. وحدد أي تفاوتات تموضع أو استفسارات حول اللاصق لم تُحسم بعد كبيانات مفتوحة. يراجع فريقنا الهندسي مدخلاتك لتحديد تكوين ماكينة توسيم الزجاجات من LINEVO المناسب، وحساب السرعة الخطية للشريط (V_web)، والتوصية بما إذا كان اختبار العينات قبل الطلب ضروريًا، وتقديم عرض نطاق مفصل بالبنود.
المصادر
تغطي حدود التكوين وقواعد الاختيار الخاصة بـ LINEVO في هذا الدليل ماكينات لصق الملصقات الأوتوماتيكية، ودليل تطبيقات ماكينات لصق الملصقات على الزجاجات، ودليل أنواع ماكينات لصق الملصقات، ودليل تكلفة ونطاق عروض أسعار ماكينات التوسيم، بالإضافة إلى برامج اختبار العينات، وقطع الغيار، والتركيب والتدريب.
تستند المراجع المقارنة الصناعية وطرق الاختبار إلى مواصفات توسيم الزجاجات ونظام اللف المحيطي 132M HC من شركة HERMA GmbH (المعايير القياسية لأقطار الزجاجات من 14.75 إلى 100 مم، وإلغاء الانحراف الحلزوني عبر منشور ثلاثي البكرات، وأشرطة الحمل المتناوبة للأمام/الخلف مقابل الرؤوس ثنائية المحطة، والدمج الخطي للترميز والرؤية والرفض)؛ والملاحظات الهندسية لوحدات تطبيق الملصقات من Weber Packaging Solutions (ميكانيكا النقل بالمسح مقابل الكبس والنفخ وحركية السرعة الخطية للشريط)؛ ومواصفات الأغلفة الانكماشية وأنفاق البخار من Axon / ProMach؛ ووثائق توسيم الزجاجات باللف المحيطي والجانبين من Paxiom وMachpack؛ واختبارات التصاق أسطح الزجاج AD Procerta من Avery Dennison (تقشير FTM 2 بزاوية 90° عند 20 دقيقة و24 ساعة والتصاق أولي FTM 9 عبر زجاجات النبيذ والبرطمانات الزجاجية وقوارير البوروسيليكات الدوائية والزجاج المسطح، مع توثيق تأثير طلاء الطرف البارد بشمع PE والمعالجات السيليكونية)؛ ومعياري ASTM D3330 (التقشير بزاوية 180°) وASTM D6252 (التقشير بزاوية 90° لخامات الملصقات الحساسة للضغط)؛ ومعياري تصنيف جودة طباعة الباركود ISO/IEC 15416 (الأحادي الخطي 1D) وISO/IEC 15415 (المصفوفي ثنائي الأبعاد 2D)؛ ومعايير سلامة الآلات وأقفال التحكم الكهربائية ISO 12100 وISO 14119 وIEC 60204-1.
ما الذي ترسله إلينا
أرسل ما لديك، وحدّد ما لم تحسمه بعد. ناقش تطبيقك مع LINEVO.
| البند | لماذا نحتاجه | مثال |
|---|---|---|
| مخططات أصناف الزجاجات SKU والعينات الفعلية | يحدد استخدام ناقل شرائح رأسي مقابل سير تثبيت علوي، أو منشور لف ثلاثي البكرات، أو بريمة توقيت، أو حامل أفقي ببكرات على شكل حرف V | مخططات CAD بأبعاد كاملة وعينات معبأة ومغلقة لكل صنف SKU (القطر/العرض، الارتفاع، استدقاق منطقة الملصق، الخامة زجاج/PET/HDPE) |
| مواضع الملصقات ونسبة التغطية والمرجع الأساسي | يحدد عدد رؤوس التوزيع، ونسبة اللف المحيطي C_wrap (%)، ومتطلبات حساسات التوجيه البصرية | مخطط توضع التصميم يوضح الملصق الأمامي، أو الأمامي والخلفي، أو اللف الكامل 360° (مع تراكب بالمم)، وختم العنق/الأمان، ومرجع خط القالب أو المقبض |
| مخطط رول الملصقات ومواصفات البطانة | يحدد قطر وحدة الفك، وهندسة حافة التقشير، وحساسات الفجوة فوق الصوتية/البصرية، والسرعة الخطية للشريط V_web (م/دقيقة) | طول الملصق L_label (مم)، الفجوة G_gap (مم)، عرض البطانة، قلب بقطر داخلي 76 مم، أقصى قطر خارجي للرول (300/400 مم)، رمز اللف (#1–#8)، خامة الوجه وبطانة غلاسين مقابل PET شفاف |
| حالة سطح العبوة ودورة التخزين | يرصد التكثف أو الرذاذ الزيتي أو طلاءات شمع PE على الزجاج أو إجهاد الارتداد الحلقي للأقطار الصغيرة مقابل مراجع التقشير ASTM D6252 / FINAT FTM 2 | جدار جاف بحرارة الغرفة، أو تكثف رطب من التعبئة الباردة، أو بيئة تعبئة زيتية؛ والتخزين بعد التوسيم في حرارة الغرفة مقابل التبريد |
| الإنتاج المستهدف وجدول تغيير المقاسات | يحسب السرعة الإجمالية للماكينة Q_gross، وعتبة اختيار محرك السيرفو مقابل المحرك الخطوي للشريط (V_web > 25 م/دقيقة)، وأدوات تغيير المقاس سريعة الفك | صافي الزجاجات المقبولة/دقيقة (مثل 120 زجاجة/دقيقة)، عدد الورديات/اليوم، عدد الأصناف SKU، وعدد تغييرات المقاس لكل وردية |
| الترميز وتصنيف الباركود وفق ISO وواجهات الخط | يحدد نطاق طابعات TIJ/TTO/الليزر، وفحص الرؤية وفق ISO/IEC 15416 و15415، والرفض الإيجابي، وإشارات الربط مع السيور قبل الماكينة وبعدها | طباعة TTO لرقم التشغيلة/الصلاحية، فحص باركود بدرجة ISO Grade C، صندوق رفض مقفل؛ ماكينة غطاء قبلها وماكينة كرتنة بعدها بارتفاع ناقل 900 مم |