
En una envasadora flow wrap horizontal, el film flow wrap debe superar en secuencia dos cuellos de botella mecánicos y térmicos antes de producir bolsas flow wrap aceptadas: (1) El deslizamiento en el hombro formador y la tracción en los rodillos de aleta, regidos por el coeficiente de fricción (COF) estático y dinámico según ASTM D1894 e ISO 8295, y (2) La formación del sellado longitudinal y transversal, regida por la ventana entre la temperatura de inicio de sellado (SIT) de la capa sellante interna y la temperatura de distorsión de la capa externa o central, además de la resistencia en caliente (hot tack) según ASTM F1921. En nuestras máquinas envasadoras flow wrap horizontales, adecuar estos parámetros de la ficha técnica al cajón formador, a los pares de rodillos de aleta y a las mordazas de sellado rotativas o box-motion evita desviaciones de centrado, perforaciones por quemado en la aleta y fugas en las transiciones del sellado extremo.
- Audite la resistencia por fricción film-metal sobre el arado formador (ASTM D1894 / ISO 8295) junto con el COF film-film ASTM D1894 publicado según la superficie medida (0.22–0.25 Acrylic/Acrylic en Bicor™ AB, 0.25 dinámico NT/NT en el coextruido Taghleef TSS, 0.4 sealant-to-sealant en el metalizado Torayfan® PAX y 0.6 sealant-to-sealant en el de baja SIT Torayfan® PWS3).
- Verifique el compromiso polimérico entre reducir la SIT (85 °C en Torayfan® PWS3 frente a 105 °C en Torayfan® PAX) y el aumento del COF del sellante interno (0.6 en PWS3 frente a 0.4 en PAX).
- Separe el ajuste de tracción del Par 1 de rodillos de aleta sin calefacción (inclinación hacia delante y ranuras de agarre) de las temperaturas de sellado de los Pares 2–3 calefactados.
- Evalúe el hot tack según ASTM F1921 (ensayo de pelado dentro de los 150 ms posteriores a la formación del sello) en las transiciones de espesor del sellado extremo creadas por el sello de aleta, el sello solapado o los fuelles, o especifique film de sellado en frío por patrón para confitería termosensible.
En esta página
Por qué falla el film flow wrap en dos interfaces distintas de la máquina: arrastre en el cajón formador (COF) frente a transferencia térmica en las mordazas (SIT)
Una envasadora horizontal de formado, llenado y sellado (HFFS) somete la bobina plana a fuerzas de fricción y térmicas acopladas. Tal como detalla la documentación de ensayos de envases de RDM Test Equipment Ltd., el film plano debe primero desplegarse y deslizarse sobre un formador metálico (COF estático y dinámico según ASTM D1894 / ISO 8295). Simultáneamente, como documenta Greener Corporation para los conjuntos de rodillos de aleta de las envasadoras horizontales, la mayoría de las máquinas utilizan dos o tres pares de rodillos de aleta longitudinales: el primer par (normalmente sin calefacción) actúa como punto de tracción principal que arrastra el tubo de film hacia delante a través de la envasadora, mientras que el segundo y tercer par (calefactados) sueldan la aleta longitudinal y guían el tubo hacia el cabezal de mordazas transversales. Para consultar la secuencia previa de 5 etapas de la máquina y la fórmula de dimensionamiento del ancho de bobina plana desplegada (W_web = 2(W_prod + H_prod) + 2W_fin + C_forming, donde W_fin es habitualmente 12–15 mm y C_forming es 10–18 mm), vea nuestra guía sobre qué es el flow wrapping y cómo funciona una envasadora flow wrap.
¿Por qué un cambio de bobina que mejora la adhesión del sellado transversal provoca de repente un encogimiento en la longitud de bolsa o atascos en el cajón formador? La comparación de las fichas técnicas (TDS) de Toray Films Europe SAS ilustra la contrapartida entre rebajar la temperatura de inicio de sellado (SIT) y el aumento de la fricción sellante contra sellante: el BOPP termosellable metalizado estándar Torayfan® PAX y PAX-O (12, 15, 20, and 30 µm) especifica una SIT (> 2 N/25 mm) de 105 °C y un COF dinámico (Kd) sellante-sellante según ASTM D1894 de 0.4. Al pasar al BOPP metalizado de baja SIT Torayfan® PWS3 (15 µm y 17.5 µm), la SIT (> 2 N/25 mm) se reduce en 20 °C hasta 85 °C y aporta un hot tack de 3 N/25 mm a 121 °C, mientras que el COF ASTM D1894 sellante-sellante sube de 0.4 a 0.6.
Como señala el análisis de ingeniería de polímeros de PAXXUS (Doug Dodrill y Henk Blom, PhD), el COF del sellante interno también gobierna el control del producto dentro del tubo: si el COF interno es demasiado bajo, los productos pueden deslizarse hacia atrás e invadir la zona de sellado transversal cuando la mordaza delantera comprime el tubo de film; si el COF interno es demasiado alto, la banda ofrece resistencia al plegado y se apelotona durante el colapso tridimensional a bidimensional en las mordazas de sellado, generando arrugas y fugas por canales.
Cómo leer las fichas técnicas de films flow wrap: COF, SIT, rango de sellado y hot tack en 7 grados de referencia de BOPP y OPP
Antes de pedir bobinas cortadas de producción o programar una prueba en fábrica, compare la ficha técnica (TDS) del convertidor de film en cinco filas concretas: espesor (µm o galga), COF estático y dinámico según ASTM D1894 / ISO 8295 (observando si se mide como Acrylic/Acrylic, sobre la cara externa tratada para impresión, sobre caras no tratadas NT/NT o sealant-to-sealant), temperatura mínima de inicio de sellado (SIT) o rango de termosellado, encogimiento térmico (ASTM D1204 o ensayo en horno a 130–140 °C) y hot tack (ASTM F1921).
La matriz de referencia siguiente recopila las especificaciones publicadas por los fabricantes para siete bandas comerciales de BOPP y OPP recubierto para flow wrap de Taghleef Industries, Toray Films Europe SAS, Toray Plastics (America), Inc., Multi-Plastics / Bicor™ y TOPPAN Packaging.
| Grado y estructura del film (fabricante) | Rango de espesor publicado | COF ASTM D1894 y superficie de ensayo | SIT / ventana de temperatura de termosellado | Fuerza de sellado publicada y condición de ensayo | Encogimiento térmico, barrera y función en la envasadora flow wrap |
|---|---|---|---|---|---|
| Taghleef TSS — BOPP termosellable coextruido por ambas caras (Taghleef Industries) | 15, 18, 20, 25, 30, 35, 40, 48 µm | 0.25 COF dinámico (NT/NT) | Rango de termosellado 105–140 °C (ventana de 35 °C, NT/NT) | 170 g/cm (15–20 µm), 230 g/cm (25–30 µm), 300 g/cm (35–48 µm) a 130 °C, 0.5 s | Encogimiento 6.0% MD / 3.0% TD (130 °C, 5 min); tratamiento de 38 mN/m (ASTM D2578); WVTR de 9.0 a 3.1 g/m²/d (38 °C, 90% RH, ASTM F1249); bolsas tipo almohada HFFS/VFFS monocapa o laminadas. |
| Torayfan® PAX / PAX-O — BOPP termosellable metalizado (Toray Films Europe SAS) | 12, 15, 20, 30 µm (rendimiento 92.1, 73, 55.2, 36.5 m²/kg) | 0.4 COF dinámico (Kd, sealant-to-sealant) | 105 °C SIT (> 2 N/25 mm, método interno) | 3 N/25 mm (12 µm, 15 µm), 4.2 N/25 mm (20 µm), 4.6 N/25 mm (30 µm) a 121 °C | Encogimiento 6.3–6.9% MD / 3.5–4.7% TD (140 °C, 15 min); OTR 50 cc/m²/day (23 °C, 0% RH, ASTM F1927); MVTR 0.4 g/m²/day (38 °C, 90% RH, ASTM F1249); flow wrap con barrera para snacks, panadería y confitería. |
| Torayfan® PWS3 — BOPP termosellable metalizado de baja SIT (Toray Films Europe SAS) | 15 µm (73 m²/kg), 17.5 µm (62.6 m²/kg) | 0.6 COF (sellante con sellante) | 85 °C SIT (> 2 N/25 mm, método interno) | 3.5 N/25 mm (15 µm) y 4 N/25 mm (17.5 µm) a 121 °C; Hot Tack a 121 °C = 3 N/25 mm | OTR 50 cc/m²/day (23 °C, 0% RH, ASTM D3985); MVTR 0.15 g/m²/day (38 °C, 90% RH, ASTM F1249); HFFS rotativa de alta velocidad que requiere una SIT 20 °C menor y hot tack verificado de 3 N/25 mm. |
| Torayfan® BMS — BOPP mate tratado por 1 cara y termosellable por 1 cara (Toray Films Europe SAS) | 15 µm (73 m²/kg), 20 µm (54.5 m²/kg) | 0.4 COF (sellante con sellante) | 105 °C SIT (> 2 N/25 mm, método interno) | 3 N/25 mm a 121 °C (método interno) | Exterior mate con brillo ASTM D2457 (20°, cara mate) = 6 y opacidad (Haze) ASTM D1003 = 57%; banda externa de impresión/sellado solapado con sistema deslizante estable. |
| Bicor™ AB — OPP sellable recubierto de acrílico por ambas caras (Multi-Plastics / Bicor) | Galga 80, 100, 132 (20, 25, 33 µm) | 0.25 (20 µm), 0.24 (25 µm), 0.22 (33 µm) (acrílico/acrílico) | Temp. mínima de sellado por mordaza: 185 °F (85 °C) para 20 µm y 33 µm; 205 °F (96 °C) para 25 µm | 540 g/in (20 µm), 560 g/in (25 µm), 600 g/in (33 µm) a 260 °F (126 °C), 20 psi, 0.75 s (ASTM D882) | Estabilidad dimensional -4.5% MD, -4.0% / -3.5% TD a 275 °F (135 °C), 7 min (ASTM D1204); sellable por solape a recubrimientos acrílicos y de PVdC; explícitamente no recomendado como banda sellante en VFFS debido a su bajo hot tack. |
| Bicor™ ASB-X — OPP recubierto de acrílico por 1 cara / PVdC sellable por 1 cara (Multi-Plastics / Bicor) | Galga 110, 150, 170, 210 (27.5, 37.5, 42.5, 52.5 µm) | 0.24 en los 4 espesores (Acrylic/Acrylic) | Temp. mínima de sellado por mordaza: 190 °F (87.8 °C; impreso en el PDF con una errata de conversión entre paréntesis como 190°F(32°C)) | 650, 600, 650, 700 g/in a 260 °F (126 °C), 20 psi, 0.75 s | Excelente hot tack y fuerza de sellado; WVTR 0.53, 0.23, 0.21, 0.17 g/100 in²/24 hr (ASTM F1249); OTR 4.5 cm³/100 in²/24 hr (ASTM D3985); sellable por solape consigo mismo para HFFS y VFFS. |
| Torayfan® TC01 + PC1 — laminado BOPP de sellado en frío por patrón (Toray Plastics America y TOPPAN Packaging) | TC01: 45, 50, 60, 70 ga (68,200 a 44,000 in²/lb); PC1: 45, 50 ga (68,200 y 61,200 in²/lb) | 0.36 estático (μs), 0.31 dinámico (μd) en cara tratada no migratoria (TC01 y PC1) | Temperatura ambiente (el recubrimiento cohesivo base agua sella solo por presión; cero calor en mordazas) | Unión cohesiva solo por presión en los márgenes de sellado de aleta y extremos impresos por patrón | Encogimiento en TC01 de 8% MD / 5% TD (284 °F / 140 °C, 15 min, ASTM D1204) y MVTR 0.70–0.45 g/100 in²/day; barrera metalizada en PC1 con MVTR 0.009 g/100 in²/day (100 °F, 90% RH, ASTM F1249); tensión de humectación 41 dyne/cm (ASTM D2578); opera un 30%–50% más rápido que el film termosellable de baja temperatura y hasta 2× respecto al termosellado tradicional. |
Tracción frente a deslizamiento en los rodillos de aleta: por qué subir el calor del sello longitudinal provoca encogimiento de bolsa y perforación por quemado
Cuando un film de alto COF se frena sobre el arado formador metálico o patina entre los rodillos de aleta longitudinales, las bolsas salen más cortas que la longitud de corte programada y el registro de tacha óptica se desvía. Tal como documenta Greener Corporation en su guía de optimización de rodillos de aleta para flow wrappers, los operarios suelen responder aumentando la presión de apriete de los rodillos o la temperatura de los calefactores de la aleta: un parche temporal que acelera el desgaste mecánico y empeora el guiado del film.
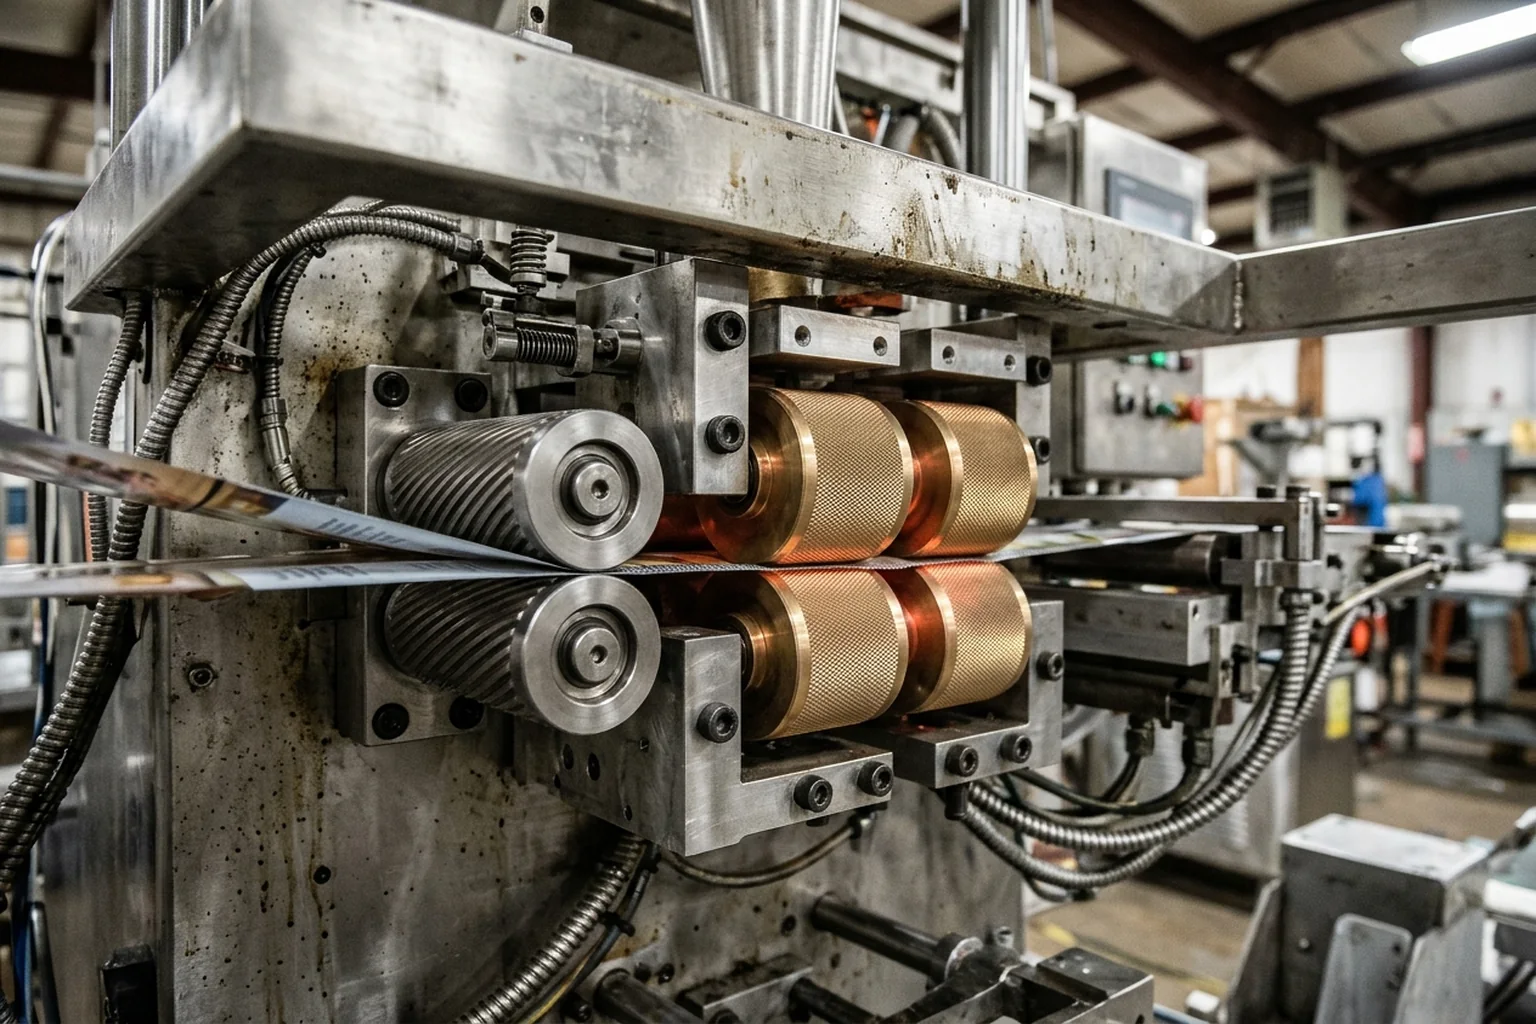
Incrementar la presión de apriete y la carga térmica sobrecarga los rodamientos de los ejes de los rodillos de aleta, mientras que el exceso de calor en los rodillos reblandece la banda flexible, provocando un mayor deslizamiento, distorsión de la soldadura y la fusión completa del sello longitudinal. Dado que el primer par de rodillos de aleta (normalmente sin calefacción) proporciona la tensión de arrastre hacia delante y los pares segundo y tercero sueldan la aleta y guían el tubo, resolver el deslizamiento de la banda exige separar la tracción mecánica en el Par 1 de la transferencia térmica en los Pares 2 y 3.
| Paso de diagnóstico y ajuste | Procedimiento de inspección y regulación | Modo de fallo que previene |
|---|---|---|
| 1. Inspeccionar y limpiar pares emparejados de rodillos de aleta (cada 6 meses) | Limpie con cepillo metálico los restos acumulados de polímero, tinta y adhesivo en los dientes del moleteado; inspeccione las crestas de los dientes para detectar desgaste por aplastamiento y revise el borde superior de cada rodillo por si presenta roce contra la placa de cubierta superior. Sustituya siempre los rodillos desgastados como par emparejado, nunca de forma individual. | Elimina el contacto desigual en la línea de pinzado, el deslizamiento localizado de la banda y el roce con la placa superior que afila los bordes de los rodillos y llega a cortar los envases. |
| 2. Comprobar la holgura axial de los rodamientos del eje de los rodillos | Sujete cada rodillo de aleta y muévalo hacia delante y hacia atrás sobre su eje. El exceso de presión de apriete y los ajustes térmicos elevados aceleran el desgaste de los rodamientos; sustituya cualquier rodamiento que presente juego. | Evita la flexión del eje que abre la separación entre rodillos y obliga a los operarios a aplicar aún más presión destructiva en los muelles. |
| 3. Realizar una prueba de tracción con film doble a temperatura de trabajo | Lleve los rodillos de aleta a su temperatura normal de operación, coloque una tira doble de film de envasado entre cada par detenido y tire a mano para verificar una resistencia de agarre firme y uniforme de lado a lado en toda la cara moleteada. | Detecta desalineaciones por dilatación térmica o perfiles de rodillo desgastados antes de procesar producto a velocidad de línea. |
| 4. Ajustar la inclinación hacia delante, las ranuras de agarre en el Par 1 y los rodillos Dura-Therm | Ajuste una ligera inclinación hacia delante (el extremo de entrada del rodillo ligeramente más alto que el de salida) para dar mayor mordiente a los rodillos y tensar la banda hacia abajo ciñéndola al producto sin rozar la placa superior. Instale ranuras de agarre (gripper grooves) en el primer par delantero sin calefacción para obtener tensión de arrastre adicional y especifique rodillos Dura-Therm de alta conductividad en los pares calefactados al trabajar con laminados de papel o bandas barrera gruesas. | Restablece una tracción positiva de la banda y una tensión descendente del film sin sobrecalentar ni fundir la costura longitudinal de la aleta. |
Ciclos térmicos de las mordazas transversales, hot tack según ASTM F1921 y sellado en las transiciones de espesor
Tal como define Greener Corporation para envasadoras flow wrap horizontales y envasadoras verticales, el rango de sellado de un material de envase es la diferencia de temperatura entre la temperatura de inicio de sellado (SIT) de la capa sellante interna y la temperatura de distorsión de la capa estructural externa o central. El calor debe conducirse desde las caras de las mordazas transversales a través de las capas externa y central para elevar el sellante interno por encima de su SIT durante la breve ventana de contacto de las mordazas (t_dwell). Utilizando la línea base de mordaza rotativa doble (2-up) calculada en nuestra guía de ingeniería de flow wrapping horizontal —donde t_dwell = (θ_contact / 360°) × (60 / (PPM / N_up)) arroja 44.4 ms de contacto de mordaza y 28.80 m/min de velocidad lineal de film a 180 packs/min (N_up = 2 pares de mordazas a 90 rpm, θ_contact = 24°, L_bag = 160 mm, D_rot = 102 mm)—, aumentar la velocidad de línea comprime directamente el tiempo de permanencia y estrecha el rango efectivo de sellado.
Durante la producción estable, la temperatura de las mordazas desciende ligeramente a medida que el calor se transfiere a la banda de film en movimiento y se recupera cuando se activan los cartuchos calefactores, oscilando unos pocos grados. Cuando la línea se detiene, el calor deja de transferirse al film y la temperatura de las mordazas se dispara; cuando la envasadora vuelve a arrancar, la temperatura de las mordazas cae de forma acusada antes de que los cartuchos calefactores logren recuperarse. Si un operario ajusta la temperatura de las mordazas cerca del límite superior de la ventana de sellado de un film (por ejemplo, acercándose al límite superior de 130–140 °C de Taghleef TSS, donde el encogimiento térmico alcanza 6.0% MD / 3.0% TD a 130 °C, o 140 °C en Torayfan® PAX, donde el encogimiento llega a 6.3–6.9% MD), un pico térmico por parada de línea distorsiona la capa central, mientras que la posterior caída térmica en el rearranque deja al sellante interno por debajo de su SIT de 105 °C y produce envases con fugas sin sellar. Greener Corporation informa de que las mordazas de sellado mecanizadas en aleación Dura-Therm de alta conductividad reducen las fluctuaciones del ciclo térmico en un 80% or more, preservando la ventana efectiva de sellado en monomateriales reciclables de ventana estrecha.
La integridad del sellado transversal se ve aún más comprometida por las transiciones de espesor a lo ancho del sello extremo. Como documenta Greener Corporation, las transiciones en el sello transversal entre distintos espesores de film creadas por la aleta longitudinal, el solape, los fuelles y las arrugas dificultan el mantenimiento de la ventana operativa necesaria para obtener sellos de calidad:
- Presión insuficiente de las mordazas en las transiciones de espesor: Deja intersticios o fugas en las zonas de transición formadas por la aleta longitudinal, el sello solapado, los fuelles y las arrugas.
- Exceso de presión mecánica en las mordazas: Aplasta o agrieta fácilmente el sello extremo al pasar entre distintos espesores de film.
- Sobrecalentamiento y bajo hot tack ("moons"): El sobrecalentamiento deforma la soldadura y provoca un hot tack deficiente, haciendo que el film vuelva a abrirse en las zonas de transición formando medias lunas ("moons") antes de que el sello pueda fraguar.
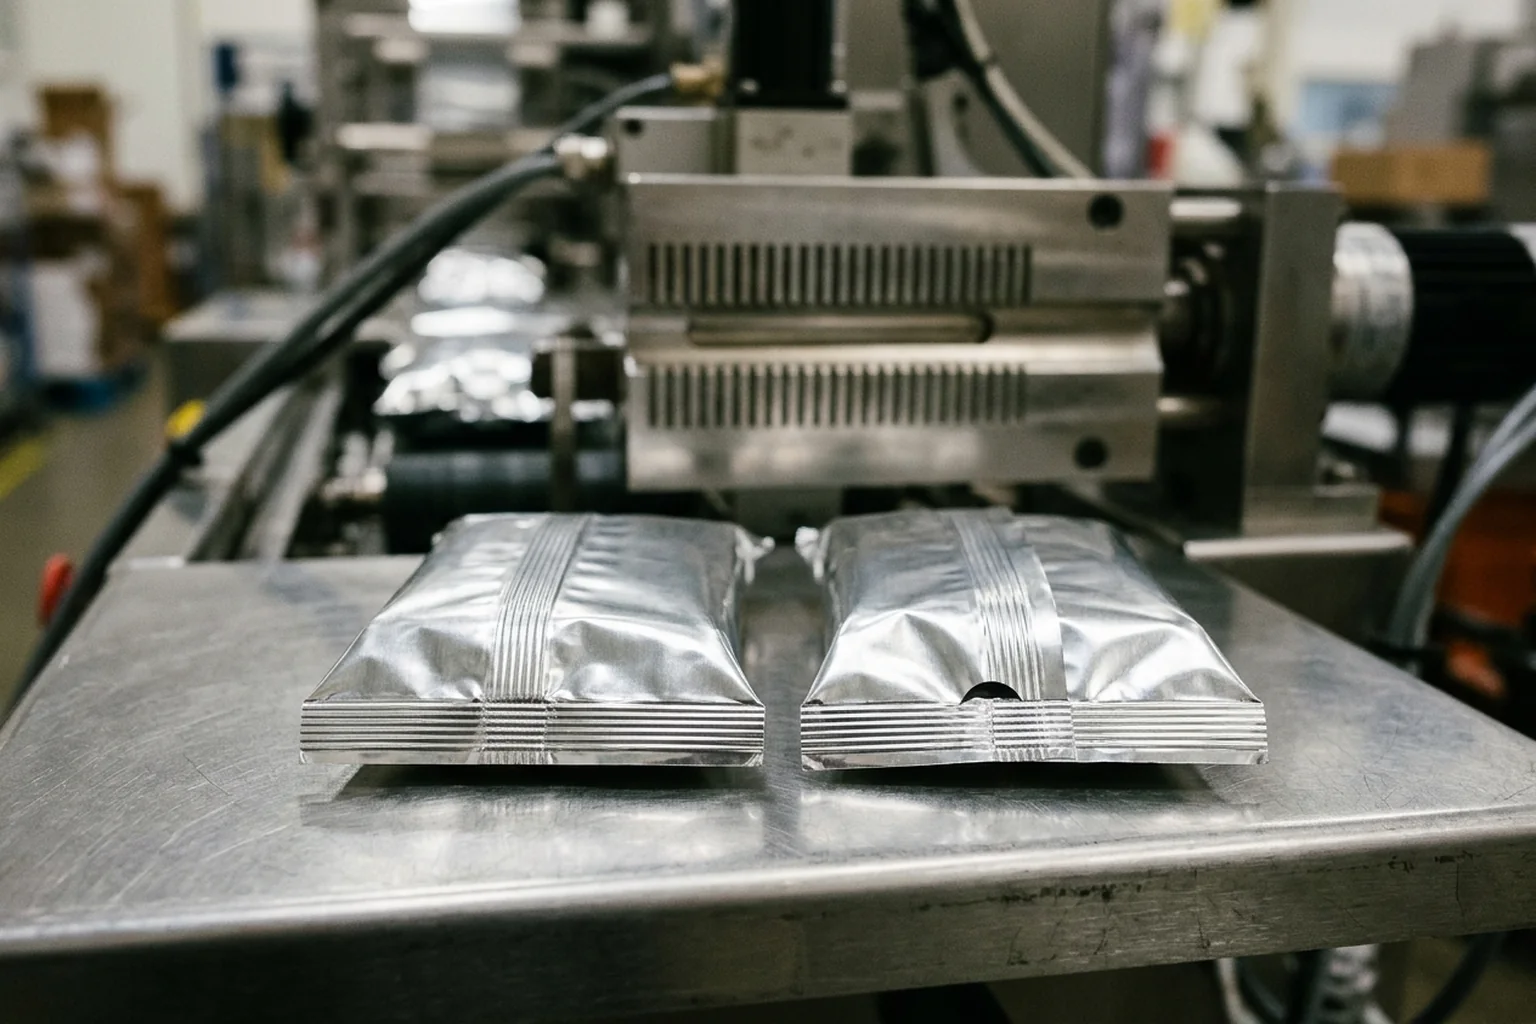
¿Por qué algunas bolsas superan las pruebas de pelado a temperatura ambiente pero siguen abriéndose en huecos con forma de media luna a la salida de la envasadora? Tal como explican RDM Test Equipment Ltd. e Intertek Testlopedia, las termosoldaduras de laboratorio formadas bajo condiciones controladas de Temperatura + Presión + Tiempo (ASTM F2029) deben evaluarse conforme a dos normas distintas: ASTM F88 / F88M mide la fuerza final de sellado tras el enfriamiento, mientras que ASTM F1921 / F1921M Método B mide la resistencia en caliente (Hot Tack) ensayando al pelado el sello dentro de los 150 ms posteriores a su formación (utilizando tiras de 15 mm, 25 mm o 1.00 in de ancho por 30–35 cm / 12–14 in de largo) para registrar la temperatura umbral de sellado, la fuerza máxima de hot tack y el rango térmico de hot tack. Una formulación de recubrimiento con una elevada fuerza de sellado en frío —como el recubierto acrílico por ambas caras Bicor™ AB (540–600 g/in a 260 °F / 126 °C, 20 psi, 0.75 s)— puede presentar sin embargo un hot tack bajo, razón por la cual Multi-Plastics / Bicor señala explícitamente que Bicor™ AB no se recomienda como banda sellante en máquinas VFFS y ofrece en su lugar Bicor™ ASB-X recubierto de PVdC (600–700 g/in) o Torayfan® PWS3 de baja SIT (3 N/25 mm de hot tack a 121 °C) cuando se requiere un alto hot tack.
| Norma de ensayo o característica de utillaje | Parámetro medido o función mecánica | Regla de cualificación y ajuste en flow wrapping |
|---|---|---|
| ASTM F2029 + ASTM F1921 Método B (Intertek y RDM Test Equipment) | Forma sellos de laboratorio controlados (Temperatura + Presión + Tiempo) y ensaya al pelado la fuerza de hot tack dentro de los 150 ms posteriores a la formación del sello en tiras de 15 mm, 25 mm o 1.00 in (longitud de 30–35 cm). | Identifica la ventana térmica de hot tack para que las mordazas trabajen allí donde el sellante fundido resiste la reapertura en la transición entre la aleta y el sello extremo. |
| ASTM F88 / F88M + ASTM F2096 / ASTM F3039 (RDM y PAXXUS) | Mide la fuerza final de pelado del sello enfriado (ASTM F88), la penetración de tinte en materiales no porosos (ASTM F3039 frente a ASTM F1929 para bandas porosas), la inspección visual de canales (ASTM F1886) y el ensayo de fugas por burbujeo en baño de agua regulado a 100–850 mbar (ASTM F2096 / DIN 55508-1). | Confirma que la capacidad de calafateo del polímero y la acción de cizallamiento del estriado han rellenado por completo el hueco de la unión en T entre el sello dorsal y el extremo tras enfriarse. |
| Cizallamiento de estriado emparejado y rebaje de aleta Fin Seal Relief (Greener Corporation) | Al estirarse el film sobre las estrías, una acción de cizallamiento empuja la capa sellante interna hacia los huecos de transición; un rebaje de precisión Fin Seal Relief mecanizado en el patrón de estrías aloja las capas adicionales de film procedentes del sello de aleta. | Especifique Fin Seal Relief cuando el tamaño de la aleta y el centrado de la banda sean constantes; compruebe el desgaste oculto de las mordazas mediante una huella estática con papel carbón. |
| Insertos Easy Seal™ FLEX y perfil FRED (Greener Corporation) | Los insertos Easy Seal™ FLEX se adaptan a las capas adicionales de film en las zonas de transición entre distintos espesores (para aplicaciones de termosellado o sellado en frío), mientras que los perfiles de estría de borde de ataque Fracture Elimination Design (FRED) eliminan el exceso de presión que puede dañar o cortar el film. | Elimina el aplastamiento y la rotura de la costura de la aleta al procesar BOPP metalizado fino o laminados barrera multicapa. |
Cuando un laminado barrera grueso o una estructura de papel requiera más tiempo de conducción térmica del que puede suministrar una mordaza rotativa sin sobrecalentar la cara externa, evalúe una arquitectura de mordazas acompañantes utilizando nuestra comparativa entre sellado extremo box-motion y rotativo.
Film flow wrap de termosellado frente a sellado en frío: recubrimientos cohesivos por patrón, COF de la cara desmoldeante y límites de velocidad
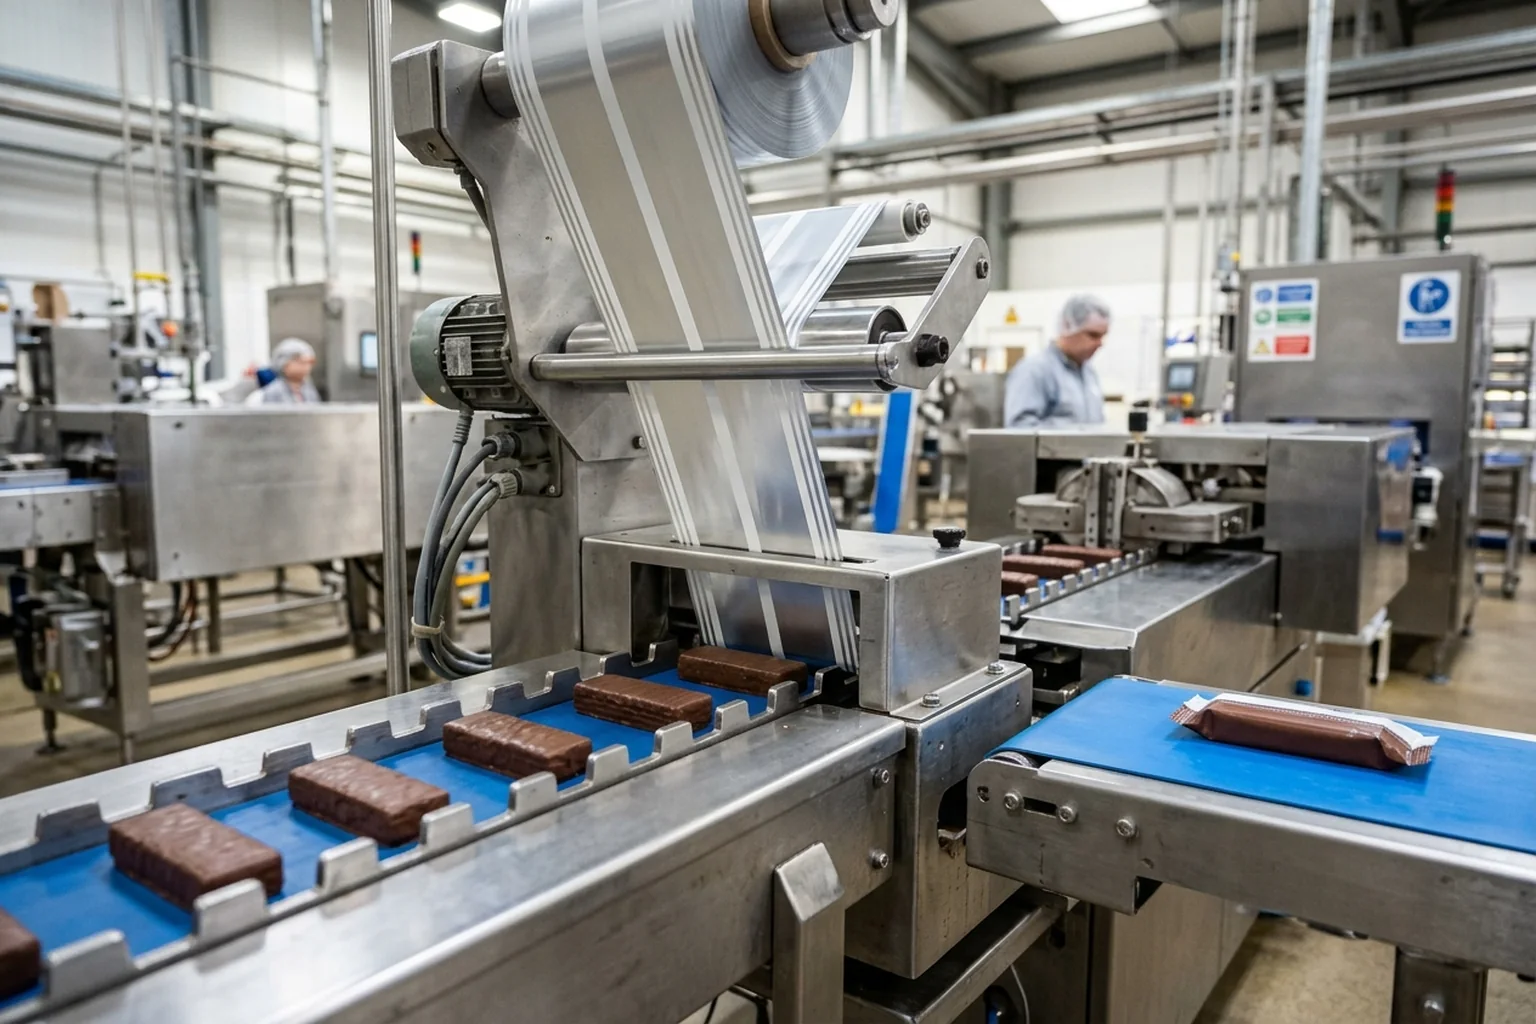
Al envasar productos sensibles al calor —como tabletas de chocolate moldeado, barritas bañadas, barritas de granola y proteína nutricional, productos de horneo o helados detallados en nuestra guía de envasado flow wrap para dulces y chocolates—, el calor radiante y por conducción procedente de los rodillos de aleta y las mordazas calefactadas (85 °C de SIT en Torayfan® PWS3 o rango de termosellado de 105–140 °C en Taghleef TSS) puede provocar eflorescencia (bloom) en el chocolate o fundir los recubrimientos, especialmente durante las paradas de línea. El film flow wrap de sellado en frío (cold seal) resuelve tanto el daño térmico al producto como el retardo de conducción a alta velocidad al sustituir la fusión térmica del polímero por un recubrimiento cohesivo base agua aplicado por patrón exclusivamente en los márgenes internos del sello de aleta y de los sellos extremos.
Tal como documenta TOPPAN Packaging en su guía técnica de sellado en frío, los recubrimientos cohesivos cold seal se adhieren únicamente a sí mismos bajo la sola presión mecánica de los rodillos y las mordazas, sin requerir calor alguno. Dado que la envasadora ya no tiene que esperar a que el calor atraviese por conducción la banda externa impresa y el núcleo barrera, TOPPAN Packaging informa de que el envasado flow wrap con sellado en frío incrementa las velocidades de línea en un 30%–50% en comparación con los films termosellables de baja temperatura y duplica (2×) las velocidades de línea de los procesos de termosellado tradicionales, al tiempo que elimina las marcas térmicas, mejora la precisión del registro de tacha óptica y prolonga la vida útil de las cuchillas de corte y de las mordazas de sellado.
| Criterio de selección | Film flow wrap termosellable (BOPP coextruido / recubierto) | Film flow wrap de sellado en frío por patrón (laminado cohesivo) |
|---|---|---|
| Mecanismo de unión y temperatura de mordazas | La conducción térmica funde el copolímero o recubrimiento interno por encima de la SIT (85 °C en Torayfan® PWS3 y Bicor™ AB 20/33 µm; 87.8 °C / 190 °F en Bicor™ ASB-X; 105 °C en Torayfan® PAX/BMS y Taghleef TSS hasta 140 °C). | El recubrimiento cohesivo base agua se une consigo mismo solo por presión de los rodillos de aleta y las mordazas a temperatura ambiente (cero calor en mordazas, TOPPAN Packaging). |
| Laminado de referencia y COF superficial | Monocapa o laminado Taghleef TSS (COF dinámico 0.25 NT/NT), Bicor™ AB (COF 0.22–0.25 Acrylic/Acrylic), Bicor™ ASB-X (COF 0.24 Acrylic/Acrylic), Torayfan® PAX (COF 0.4 sealant-to-sealant) o Torayfan® PWS3 (COF 0.6 sealant-to-sealant). | Banda externa de impresión/desmoldeo Torayfan® TC01 (45–70 ga, cara tratada no migratoria ASTM D1894 μs = 0.36, μd = 0.31) laminada con banda receptora metalizada de sellado en frío Torayfan® PC1 (45–50 ga, μs = 0.36, μd = 0.31, MVTR = 0.009 g/100 in²/day) en estructuras O.L./Ink/TC01/Pattern Cold Seal o FCR/ink/ADH/PC1/Patterned Cold Seal. |
| Velocidad de línea y límite de permanencia térmica | La velocidad está limitada por la conducción de calor a través de la banda durante el contacto de las mordazas (p. ej., 44.4 ms a 180 packs/min en una referencia rotativa doble 2-up). | Proporciona un aumento de velocidad del 30%–50% frente a films termosellables de baja temperatura y hasta 2× respecto a las velocidades de termosellado tradicional (TOPPAN Packaging). |
| Requisitos de utillaje y conversión de la envasadora | Pares 2–3 de rodillos de aleta calefactados y mordazas rotativas o box-motion calentadas por cartuchos con controladores de temperatura. | Apagar los calefactores de rodillos de aleta y mordazas; verificar una presión mecánica uniforme en la transición de espesor de la aleta utilizando mordazas para sellado en frío o insertos adaptables Easy Seal™ FLEX (TOPPAN Packaging y Greener Corporation). |
Cómo adecuar la estructura del film, el COF y el ancho de bobina cortada a las configuraciones flow wrap de LINEVO
Las fábricas de film europeas y norteamericanas cortan bobinas madre de BOPP de hasta 340–2450 mm de ancho sobre mandriles de cartón de 152.8 mm (6 in) de diámetro interior (Toray Films Europe SAS para Torayfan® PAX, PWS3 y BMS), mientras que las bobinas convertidas estándar para envasadoras flow wrap se suministran en mandriles de 76 mm (3 in) con un diámetro exterior de 305 mm (longitud de bobina de 4,250 m en 15 µm hasta 1,350 m en 48 µm para Taghleef TSS, o 337 mm de diámetro exterior en mandriles de 152 mm). Antes de montar una bobina en una envasadora flow wrap horizontal, siga las pautas básicas de almacenamiento y manipulación de Taghleef Industries: almacene las bobinas de BOPP entre 20 °C to 30 °C, acondiciónelas en la sala de envasado durante al menos 24 hours antes de procesarlas para alcanzar el equilibrio térmico y de deslizamiento, y utilice el BOPP termosellable dentro de los 6 months posteriores a su fabricación.
Dentro de las 30 configuraciones de envasado flow wrap horizontal de LINEVO (family T05), nuestra gama incluye tanto configuraciones de catálogo con rangos de trabajo publicados como configuraciones específicas por aplicación (como la envasadora de piruletas totalmente servomotorizada y las líneas multicomponente) cuyos rangos de tamaño de envase, ancho de film y velocidad se confirman on request en la cotización del proyecto. Utilice las tres configuraciones de referencia publicadas en catálogo que figuran a continuación para adecuar el ancho de su bobina cortada, el nivel de velocidad y el modo de sellado:
| Configuración LINEVO y ruta de catálogo | Ancho de film y rango de tamaño de bolsa publicados | Velocidad, potencia y dimensiones de bastidor publicadas | Correspondencia de COF, SIT y utillaje de mordazas |
|---|---|---|---|
| LV-250B/D — Máquina envasadora flow wrap horizontal tipo almohada (/products/ds-250bd) | Ancho máximo de film: 250 mm; ancho de bolsa: 30–110 mm (longitud de bolsa y altura de producto confirmadas según cotización del proyecto) | Velocidad de envasado listada de 40–230 bolsas/min; alimentación 220 V, 50/60 Hz; bastidor de 3770 × 670 × 1450 mm | Admite bobinas cortadas ≤ 250 mm en mandriles de 76 mm en BOPP coextruido (Taghleef TSS, COF 0.25 NT/NT, rango de sellado 105–140 °C), BOPP metalizado (Torayfan® PAX con SIT de 105 °C o PWS3 con SIT de 85 °C) o bandas de sellado en frío por patrón. |
| LV-250B/D — Máquina envasadora de caramelos de alta velocidad (/products/high-speed-candy-packaging-machine-in-a-chinese-factory) | Ancho de film: máx. 350 mm; ancho de bolsa: 30–110 mm; longitud de bolsa: 45–190 / 90–330 mm; altura de producto: máx. 40/70 mm | Velocidad de envasado de 40–230 bolsas/min; 220 V, 50/60 Hz; peso neto 420 kg; bastidor de 3920 × 670 × 1320 mm | Configuración de banda ancha (≤ 350 mm) para envases más altos o anchos (hasta 40/70 mm de altura); compatible con estructuras BOPP/OPP monocapa o externas de bajo COF como Bicor™ AB (COF 0.22–0.25 Acrylic/Acrylic), Taghleef TSS (COF dinámico 0.25 NT/NT) o Torayfan® TC01 (COF dinámico 0.31 en cara tratada). |
| Envasadora flow wrap horizontal de alta velocidad para caramelos y confitería (/products/high-speed-candy-confectionery-horizontal-flow-wrapper) | Ancho de film: 50–120 mm; tamaño de envase: L 10–50 mm, A 10–30 mm, H 4–25 mm | Velocidad de envasado de 800–1200 bolsas/min; plato alimentador rotativo de disco de 1.200 uds./min; sistema de control servomotorizado de 3 ejes; potencia 4.5 kW; peso 1400 kg; bastidor de 2400 × 1340 × 1760 mm | El breve tiempo de contacto de sellado a 800–1.200 bolsas/min requiere film de baja SIT y alto hot tack (como Torayfan® PWS3 con SIT de 85 °C o Bicor™ ASB-X recubierto de PVdC a 190 °F / 87.8 °C) o film de sellado en frío por presión con COF superficial estable (COF 0.24 Acrylic/Acrylic en Bicor™ ASB-X o COF dinámico 0.31 en cara tratada en Torayfan® TC01/PC1). |
Al validar un film candidato en nuestra envasadora flow wrap horizontal tipo almohada LV-250B/D, nuestra máquina envasadora de caramelos de alta velocidad LV-250B/D de banda ancha o nuestra envasadora flow wrap de caramelos alimentada por disco de 800–1.200 bolsas/min durante las pruebas con muestras, evalúe el rendimiento por la producción buena en lugar de por la cadencia bruta de ciclos: tal como se define en nuestra hoja de trabajo para pruebas de sellado extremo, Producción buena (envases/min) = envases aceptados ÷ tiempo de ejecución transcurrido (min) (por ejemplo, 1,200 envases formados menos 60 rechazos durante 20 minutos transcurridos equivalen a 57 accepted packs/min). Combine la inspección visual (ASTM F1886) con el ensayo de fugas por penetración de tinte ASTM F3039 o el ensayo de burbujeo regulado a 100–850 mbar (ASTM F2096) tanto en envases de régimen estable como en los obtenidos inmediatamente después de una parada y rearranque de línea. Para bolsas de tabaco de shisha producidas en una envasadora horizontal a partir de bobina, compare las configuraciones en nuestra página de envasado de shisha y narguile.
Preguntas frecuentes sobre COF, SIT y temperatura de mordazas en films flow wrap
¿Qué rango de COF dinámico funciona mejor para el film flow wrap horizontal?
Las fichas técnicas publicadas por los fabricantes para films comerciales de BOPP y OPP recubierto destinados a flow wrap horizontal especifican valores de COF según ASTM D1894 por familia de recubrimiento y sellante: el recubierto acrílico Bicor™ AB (20–33 µm) especifica 0.22–0.25 (Acrylic/Acrylic), el recubierto de acrílico/PVdC Bicor™ ASB-X (27.5–52.5 µm) especifica 0.24 (Acrylic/Acrylic), el coextruido Taghleef TSS (15–48 µm) especifica 0.25 dinámico (NT/NT), el tratado por ambas caras Torayfan® TC01 y el metalizado Torayfan® PC1 especifican 0.31 dinámico (0.36 estático) en la cara tratada no migratoria, y el metalizado Torayfan® PAX junto con el mate Torayfan® BMS especifican 0.4 (sealant-to-sealant). Cuando una capa sellante de baja SIT eleva el COF interno sellante-sellante a 0.6 —como en Torayfan® PWS3 (85 °C de SIT)—, verifique la holgura del cajón formador y la tracción del Par 1 de rodillos de aleta sin calefacción durante las pruebas con muestras.
¿Por qué aumentar la temperatura de los rodillos de aleta empeora el deslizamiento del film en una envasadora flow wrap?
En una envasadora flow wrap horizontal, el primer par delantero de rodillos de aleta carece habitualmente de calefacción y proporciona la tracción mecánica que arrastra el tubo de film a través del cajón formador, mientras que los pares segundo y tercero están calefactados para soldar la costura longitudinal de la aleta. Como documenta Greener Corporation, elevar la temperatura o la presión de apriete de los rodillos de aleta para combatir el deslizamiento sobrecarga los rodamientos de los ejes y reblandece la banda flexible de envase, lo que provoca un mayor patinaje, distorsión de la soldadura y perforación por fusión en la aleta. Restablezca la tracción mecánicamente comprobando la holgura axial de los rodamientos, ajustando una ligera inclinación hacia delante en los rodillos (extremo de entrada ligeramente más alto que el de salida) o instalando ranuras de agarre (gripper grooves) en el primer par delantero de rodillos de aleta.
¿Qué provoca los huecos en media luna ("moons") donde la aleta central se une con el sello extremo?
Los huecos en media luna ("moons") en la transición de espesor entre la aleta plegada y el sello transversal se producen cuando las mordazas transversales sobrecalientan el film y degradan su hot tack (ASTM F1921, ensayado al pelado dentro de los 150 ms posteriores a la formación del sello), permitiendo que la soldadura fundida vuelva a abrirse en la zona de transición antes de que el polímero se enfríe y solidifique. Evite las fugas de transición y las medias lunas manteniendo la temperatura de las mordazas dentro de la ventana de hot tack del film (utilizando mordazas Dura-Therm de alta conductividad para reducir las fluctuaciones del ciclo térmico en un 80% or more), especificando un rebaje mecanizado Fin Seal Relief o un inserto adaptable Easy Seal™ FLEX en el estriado de las mordazas, y seleccionando una capa sellante con hot tack verificado (3 N/25 mm a 121 °C en Torayfan® PWS3 o Bicor™ ASB-X recubierto de PVdC).
¿Cuánto más rápido puede operar el film flow wrap de sellado en frío frente al film termosellable?
Según los datos de conversión de TOPPAN Packaging, el film flow wrap de sellado en frío con recubrimiento cohesivo base agua se une únicamente mediante la presión mecánica de los rodillos y las mordazas sin aportar calor, logrando un aumento de la velocidad de línea del 30%–50% frente a los films termosellables de baja temperatura y hasta el doble (2×) de la velocidad de línea de los procesos de termosellado tradicionales. Las estructuras de sellado en frío (como la banda externa desmoldeante Torayfan® TC01 laminada con la banda receptora metalizada de barrera Torayfan® PC1 con MVTR de 0.009 g/100 in²/day) eliminan el daño térmico al producto en tabletas de chocolate, confitería bañada, barritas proteicas y polos de hielo.
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Estructura del laminado de film y espesor total (µm) | Determina el retardo de conducción térmica a través de las capas externa/central y la rigidez mecánica en el cajón formador. | Ficha técnica (TDS) del convertidor indicando la composición de capas (p. ej., 20 µm Torayfan® BMS / tinta / adh / 20 µm Torayfan® PAX metalizado, o FCR/ink/ADH/PC1/Patterned Cold Seal), espesor total en µm y ancho de bobina cortada en mandril de 76 mm o 152.8 mm. |
| Coeficiente de fricción dinámico (ASTM D1894 / ISO 8295) | Dimensiona la resistencia al deslizamiento sobre el arado formador y los requisitos de tracción del Par 1 de rodillos de aleta sin calefacción. | Valores publicados de COF según ASTM D1894 / ISO 8295 y superficies medidas (p. ej., COF film-metal del formador, COF dinámico 0.25 NT/NT en Taghleef TSS, COF 0.22–0.25 Acrylic/Acrylic en Bicor™ AB o COF 0.4–0.6 sealant-to-sealant en Torayfan® PAX y PWS3). |
| Capa sellante interna, SIT (°C) o plano del patrón de sellado en frío | Adecua la ventana de temperatura de los rodillos de aleta y de las mordazas rotativas o box-motion, así como el rebaje del estriado, al sellante. | Temperatura de inicio de sellado (p. ej., 85 °C en Torayfan® PWS3 de baja SIT frente a 105 °C en Torayfan® PAX), rango de sellado de 105–140 °C en Taghleef TSS, hot tack según ASTM F1921 o plano de troquel del patrón cohesivo de sellado en frío. |
| Velocidad de línea objetivo (bolsas buenas/min) y dimensiones del producto | Calcula el tiempo disponible de contacto en las mordazas (ms) y selecciona el bastidor y la alimentación adecuados de la envasadora LINEVO. | Dimensiones L × A × H del producto en mm, sensibilidad al calor y objetivo de envases aceptados/min (p. ej., 40–230 bolsas/min en LV-250B/D u 800–1.200 bolsas/min en la envasadora flow wrap de caramelos alimentada por disco). |