
على ماكينة التغليف الأفقي (فلوباك)، يجب أن يجتاز فيلم الفلوباك عنقَي زجاجة ميكانيكيين وحراريين بالتتابع قبل إنتاج أكياس فلوباك مقبولة: (1) الانزلاق على كتف التشكيل وسحب عجلات الزعنفة، ويحكمهما معامل الاحتكاك (COF) الساكن والديناميكي وفق معياري ASTM D1894 وISO 8295، و(2) تشكيل اللحام الطولي والعرضي، وتحكمه النافذة الحرارية بين درجة حرارة بدء اللحام (SIT) لطبقة اللحام الداخلية ودرجة حرارة تشوه الطبقة الخارجية أو الأساسية، بالإضافة إلى قوة الالتصاق الساخن (Hot Tack) وفق معيار ASTM F1921. وعبر ماكينات التغليف الأفقي (فلوباك) لدينا، فإن مطابقة معاملات النشرة الفنية هذه مع صندوق التشكيل وأزواج عجلات الزعنفة وفكوك اللحام الدوارة أو الصندوقية (Box-Motion) تمنع انحراف مسار الفيلم، واحتراق لحام الزعنفة، وتسريبات مناطق انتقال السماكة في اللحام الطرفي.
- دقّق مقاومة احتكاك الفيلم بالمعدن فوق محراث التشكيل (ASTM D1894 / ISO 8295) جنباً إلى جنب مع قيم معامل الاحتكاك المنشورة للفيلم على الفيلم وفق ASTM D1894 حسب السطح المقاس (0.22–0.25 لسطح Acrylic/Acrylic في فيلم Bicor™ AB، و0.25 ديناميكي لسطح NT/NT في فيلم Taghleef TSS المبثوق المشترك، و0.4 لسطح sealant-to-sealant في فيلم Torayfan® PAX الممعدن، و0.6 لسطح sealant-to-sealant في فيلم Torayfan® PWS3 منخفض درجة بدء اللحام).
- افحص المفاضلة البوليمرية بين خفض درجة حرارة بدء اللحام SIT (85 °C في فيلم Torayfan® PWS3 مقابل 105 °C في فيلم Torayfan® PAX) وارتفاع معامل احتكاك طبقة اللحام الداخلية COF (0.6 في PWS3 مقابل 0.4 في PAX).
- افصل بين ضبط السحب الميكانيكي لزوج عجلات الزعنفة الأول غير المسخّن (الميل الأمامي للعجلات وأخاديد الإمساك) وبين درجات حرارة اللحام في الزوجين المسخّنين الثاني والثالث.
- قيّم قوة الالتصاق الساخن وفق ASTM F1921 (المختبرة بالتقشير خلال 150 ms من تكوين اللحام) عبر انتقالات السماكة في اللحام الطرفي الناتجة عن لحام الزعنفة أو اللحام المتراكب أو الثنيات الجانبية (Gussets)، أو حدّد فيلم لحام على البارد مطبوعاً بنمط محدد للحلويات الحساسة للحرارة.
في هذه الصفحة
لماذا يفشل فيلم الفلوباك عند واجهتين منفصلتين في الماكينة: مقاومة صندوق التشكيل (COF) مقابل انتقال حرارة الفكوك (SIT)
تُخضع ماكينة التشكيل والتعبئة واللحام الأفقية (HFFS) رول الفيلم المسطح لقوى احتكاكية وحرارية مقترنة. وكما هو مفصل في وثائق اختبارات التغليف الصادرة عن شركة RDM Test Equipment Ltd.، يجب أن ينبسط الفيلم المسطح أولاً وينزلق فوق مشكّل معدني (معامل الاحتكاك الساكن والديناميكي وفق ASTM D1894 / ISO 8295). وفي الوقت ذاته، وكما توثق شركة Greener Corporation لمجموعات عجلات الزعنفة في ماكينات الفلوباك الأفقية، تستخدم معظم الماكينات زوجين أو ثلاثة أزواج من عجلات الزعنفة الطولية: يعمل الزوج الأول (وهو غير مسخّن عادةً) كنقطة السحب الأساسية التي تسحب أنبوب الفيلم للأمام عبر الماكينة، بينما يقوم الزوجان الثاني والثالث (المسخّنان) بلحام الزعنفة الطولية وتوجيه الأنبوب نحو رأس فكوك اللحام العرضي. وللاطلاع على تسلسل المراحل الخمس السابقة في الماكينة ومعادلة حساب عرض الفيلم المسطح (W_web = 2(W_prod + H_prod) + 2W_fin + C_forming، حيث تكون W_fin عادةً 12–15 mm وتكون C_forming بين 10–18 mm)، راجع دليلنا حول ما هو التغليف الأفقي (فلوباك) وكيف تعمل ماكينة الفلوباك.
لماذا يؤدي تغيير رول الفيلم الذي يحسّن تماسك اللحام الطرفي فجأة إلى انكماش طول الكيس أو انحشار الفيلم في صندوق التشكيل؟ توضح مقارنة النشرات الفنية (TDS) الصادرة عن شركة Toray Films Europe SAS المفاضلة بين خفض درجة حرارة بدء اللحام (SIT) وارتفاع الاحتكاك بين طبقتي اللحام: ففيلم BOPP الممعدن القياسي القابل للحام الحراري Torayfan® PAX وPAX-O (12, 15, 20, and 30 µm) يحدد درجة SIT (> 2 N/25 mm) عند 105 °C ومعامل احتكاك ديناميكي (Kd) بين طبقتي اللحام وفق ASTM D1894 بقيمة 0.4. أما التحول إلى فيلم BOPP الممعدن منخفض درجة بدء اللحام Torayfan® PWS3 (15 µm و17.5 µm) فيخفض درجة SIT (> 2 N/25 mm) بمقدار 20 °C لتصل إلى 85 °C ويوفر قوة التصاق ساخن تبلغ 3 N/25 mm عند 121 °C، لكن معامل الاحتكاك بين طبقتي اللحام وفق ASTM D1894 يرتفع من 0.4 إلى 0.6.
وكما يشير التحليل الهندسي للبوليمرات الصادر عن شركة PAXXUS (بقلم Doug Dodrill والدكتور Henk Blom)، فإن معامل احتكاك طبقة اللحام الداخلية يتحكم أيضاً في استقرار المنتج داخل أنبوب الفيلم: فإذا كان معامل الاحتكاك الداخلي منخفضاً جداً، يمكن أن تنزلق المنتجات للخلف نحو منطقة اللحام الطرفي عندما يضغط فك اللحام الأمامي أنبوب الفيلم؛ وإذا كان معامل الاحتكاك الداخلي مرتفعاً جداً، يقاوم الفيلم الطي ويتجمع أثناء التحول من الشكل ثلاثي الأبعاد إلى ثنائي الأبعاد عند فكوك اللحام، مما يسبب تجاعيد وتسريبات قنوية.
قراءة النشرات الفنية لأفلام الفلوباك: معامل الاحتكاك (COF)، ودرجة بدء اللحام (SIT)، ونطاق اللحام، والالتصاق الساخن عبر 7 درجات مرجعية من BOPP وOPP
قبل طلب بكرات الإنتاج المشقوقة أو جدولة تجربة تشغيل في المصنع، قارن النشرة الفنية (TDS) لمحوّل الفيلم عبر خمسة بنود محددة: السماكة (µm أو gauge)، ومعامل الاحتكاك الساكن والديناميكي وفق ASTM D1894 / ISO 8295 (مع ملاحظة ما إذا كان مقاساً كسطح Acrylic/Acrylic، أو على سطح الطباعة الخارجي المعالج، أو على الأسطح غير المعالجة NT/NT، أو بين طبقتي اللحام sealant-to-sealant)، والحد الأدنى لدرجة حرارة بدء اللحام (SIT) أو نطاق اللحام الحراري، والانكماش الحراري (ASTM D1204 أو اختبار الفرن عند 130–140 °C)، وقوة الالتصاق الساخن (Hot Tack) (ASTM F1921).
تجمع المصفوفة المرجعية أدناه المواصفات المنشورة من الشركات المصنّعة عبر سبعة أفلام تجارية من BOPP وOPP المطلية المخصصة للفلوباك من شركات Taghleef Industries، وToray Films Europe SAS، وToray Plastics (America), Inc.، وMulti-Plastics / Bicor™، وTOPPAN Packaging.
| درجة الفيلم وبنيته (الشركة المصنّعة) | نطاق السماكة المنشور | معامل الاحتكاك ASTM D1894 وسطح الاختبار | درجة SIT / نافذة حرارة اللحام | قوة اللحام المنشورة وشرط الاختبار | الانكماش الحراري، والحاجز، ودوره في ماكينة الفلوباك |
|---|---|---|---|---|---|
| Taghleef TSS — فيلم BOPP مبثوق مشترك قابل للحام الحراري من الوجهين (Taghleef Industries) | 15, 18, 20, 25, 30, 35, 40, 48 µm | 0.25 معامل احتكاك ديناميكي (NT/NT) | 105–140 °C نطاق اللحام الحراري (نافذة 35 °C، NT/NT) | 170 g/cm (15–20 µm)، و230 g/cm (25–30 µm)، و300 g/cm (35–48 µm) عند 130 °C، لمدة 0.5 s | انكماش 6.0% MD / 3.0% TD (عند 130 °C، لمدة 5 min)؛ معالجة سطحية 38 mN/m (ASTM D2578)؛ نفاذية بخار الماء WVTR من 9.0 إلى 3.1 g/m²/d (عند 38 °C، ورطوبة 90% RH، ASTM F1249)؛ للأكياس الوسادية أحادية الطبقة أو المصفّحة على ماكينات HFFS/VFFS. |
| Torayfan® PAX / PAX-O — فيلم BOPP ممعدن قابل للحام الحراري (Toray Films Europe SAS) | 12, 15, 20, 30 µm (معدل الفرد 92.1, 73, 55.2, 36.5 m²/kg) | 0.4 معامل احتكاك ديناميكي (Kd, sealant-to-sealant) | 105 °C SIT (> 2 N/25 mm، طريقة داخلية) | 3 N/25 mm (12 µm, 15 µm)، و4.2 N/25 mm (20 µm)، و4.6 N/25 mm (30 µm) عند 121 °C | انكماش 6.3–6.9% MD / 3.5–4.7% TD (عند 140 °C، لمدة 15 min)؛ نفاذية الأكسجين OTR بمعدل 50 cc/m²/day (عند 23 °C، و0% RH، ASTM F1927)؛ ونفاذية الرطوبة MVTR بمعدل 0.4 g/m²/day (عند 38 °C، و90% RH، ASTM F1249)؛ لتغليف الفلوباك العازل للوجبات الخفيفة والمخبوزات والحلويات. |
| Torayfan® PWS3 — فيلم BOPP ممعدن قابل للحام الحراري بدرجة SIT منخفضة (Toray Films Europe SAS) | 15 µm (73 m²/kg), 17.5 µm (62.6 m²/kg) | 0.6 معامل احتكاك (طبقة لحام مع طبقة لحام) | 85 °C SIT (> 2 N/25 mm، طريقة داخلية) | 3.5 N/25 mm (15 µm) و4 N/25 mm (17.5 µm) عند 121 °C؛ قوة الالتصاق الساخن (Hot Tack) عند 121 °C = 3 N/25 mm | نفاذية الأكسجين OTR بمعدل 50 cc/m²/day (عند 23 °C، و0% RH، ASTM D3985)؛ ونفاذية الرطوبة MVTR بمعدل 0.15 g/m²/day (عند 38 °C، و90% RH، ASTM F1249)؛ لماكينات HFFS الدوارة عالية السرعة التي تتطلب درجة SIT أقل بمقدار 20 °C والتصاقاً ساخناً مؤكداً بقوة 3 N/25 mm. |
| Torayfan® BMS — فيلم BOPP مطفي معالج من وجه وقابل للحام الحراري من الوجه الآخر (Toray Films Europe SAS) | 15 µm (73 m²/kg), 20 µm (54.5 m²/kg) | 0.4 معامل احتكاك (طبقة لحام مع طبقة لحام) | 105 °C SIT (> 2 N/25 mm، طريقة داخلية) | 3 N/25 mm عند 121 °C (طريقة داخلية) | سطح خارجي مطفي بلمعان ASTM D2457 Gloss (20°, Matt side) = 6 وضبابية ASTM D1003 Haze = 57%؛ طبقة خارجية للطباعة/اللحام المتراكب مع نظام انزلاق مستقر. |
| Bicor™ AB — فيلم OPP مطلي بالأكريليك قابل للحام من الوجهين (Multi-Plastics / Bicor) | مقياس 80، 100، 132 (20، 25، 33 µm) | 0.25 (20 µm)، 0.24 (25 µm)، 0.22 (33 µm) (أكريليك/أكريليك) | الحد الأدنى لحرارة الفك المسنن: 185 °F (85 °C) لسماكتي 20 µm و33 µm؛ و205 °F (96 °C) لسماكة 25 µm | 540 g/in (20 µm)، و560 g/in (25 µm)، و600 g/in (33 µm) عند 260 °F (126 °C)، وضغط 20 psi، لمدة 0.75 s (ASTM D882) | ثبات الأبعاد -4.5% MD، و-4.0% / -3.5% TD عند 275 °F (135 °C)، لمدة 7 min (ASTM D1204)؛ قابل للحام المتراكب مع طلاءات الأكريليك وPVdC؛ غير موصى به صراحةً كطبقة لحام داخلية في ماكينات VFFS بسبب ضعف الالتصاق الساخن. |
| Bicor™ ASB-X — فيلم OPP مطلي بالأكريليك من وجه وبمادة PVdC قابلة للحام من الوجه الآخر (Multi-Plastics / Bicor) | مقياس 110، 150، 170، 210 (27.5، 37.5، 42.5، 52.5 µm) | 0.24 عبر جميع السماكات الأربع (Acrylic/Acrylic) | الحد الأدنى لحرارة الفك المسنن: 190 °F (87.8 °C؛ مطبوعة في ملف PDF بخطأ مطبعي في التحويل بين القوسين على شكل 190°F(32°C)) | 650, 600, 650, 700 g/in عند 260 °F (126 °C)، وضغط 20 psi، لمدة 0.75 s | التصاق ساخن وقوة لحام ممتازان؛ نفاذية بخار الماء WVTR بمعدل 0.53, 0.23, 0.21, 0.17 g/100 in²/24 hr (ASTM F1249)؛ ونفاذية الأكسجين OTR بمعدل 4.5 cm³/100 in²/24 hr (ASTM D3985)؛ قابل للحام المتراكب مع نفسه لماكينات HFFS وVFFS. |
| Torayfan® TC01 + PC1 — فيلم BOPP مصفّح للحام على البارد بنمط محدد (Toray Plastics America & TOPPAN Packaging) | TC01: 45, 50, 60, 70 ga (68,200 إلى 44,000 in²/lb)؛ وPC1: 45, 50 ga (68,200 و61,200 in²/lb) | 0.36 ساكن (μs)، و0.31 ديناميكي (μd) على الوجه المعالج غير المهاجر (TC01 & PC1) | درجة حرارة الغرفة المحيطة (طلاء تماسك مائي يلتصق تحت الضغط وحده؛ بدون أي حرارة في الفكوك) | رابطة تماسك بالضغط فقط عبر هوامش لحام الزعنفة واللحام الطرفي المطبوعة بنمط محدد | انكماش TC01 بمعدل 8% MD / 5% TD (عند 284 °F / 140 °C، لمدة 15 min، ASTM D1204) ونفاذية رطوبة MVTR بمعدل 0.70–0.45 g/100 in²/day؛ وحاجز PC1 الممعدن بنفاذية MVTR تبلغ 0.009 g/100 in²/day (عند 100 °F، و90% RH، ASTM F1249)؛ وتوتر ترطيب 41 dyne/cm (ASTM D2578)؛ يعمل بسرعة أعلى بنسبة 30%–50% من أفلام اللحام الحراري منخفضة الحرارة وحتى ضعف (2×) سرعة اللحام الحراري التقليدي. |
سحب عجلات الزعنفة مقابل الانزلاق: لماذا يؤدي رفع حرارة لحام الزعنفة إلى انكماش طول الكيس واحتراق الفيلم
عندما يتعرض فيلم ذو معامل احتكاك (COF) مرتفع لمقاومة سحب فوق محراث التشكيل المعدني أو ينزلق بين عجلات الزعنفة الطولية، تخرج الأكياس أقصر من طول القطع المضبوط وتنحرف علامة الخلية الضوئية (Eye-mark). وكما توثق شركة Greener Corporation في إرشادات تحسين أداء عجلات الزعنفة لماكينات الفلوباك، غالباً ما يستجيب المشغّلون برفع ضغط إطباق عجلات الزعنفة أو رفع درجة حرارة سخانات لحام الزعنفة — وهو حل مؤقت يسرّع التآكل الميكانيكي ويزيد انحراف مسار الفيلم سوءاً.
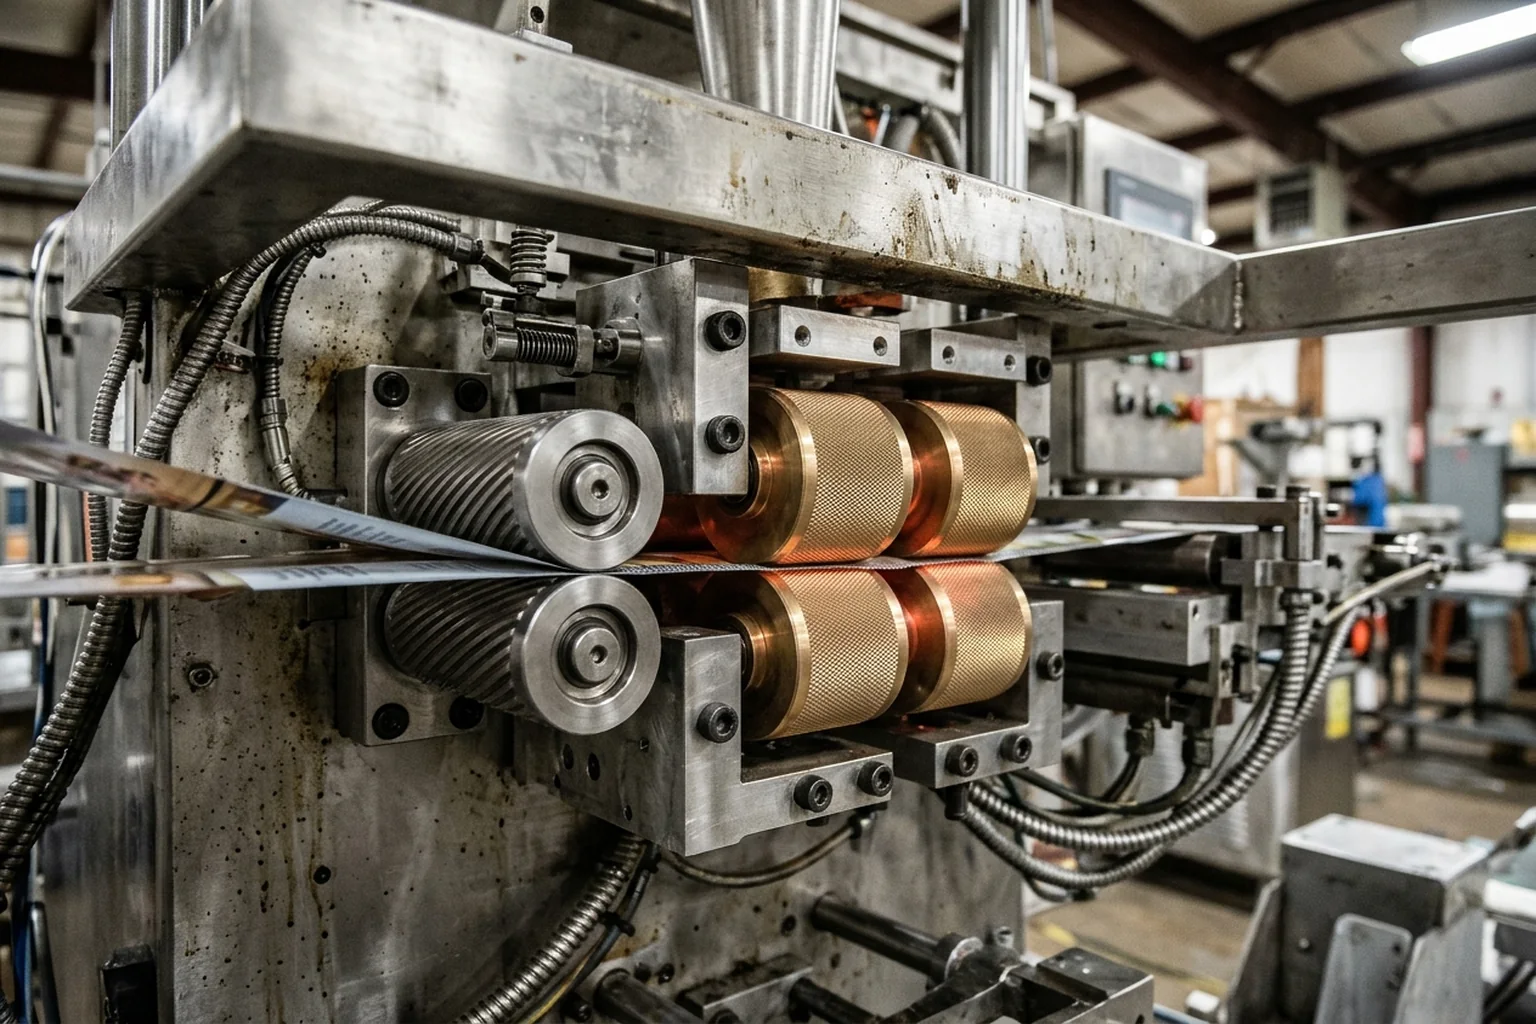
إن زيادة ضغط الإطباق والحمل الحراري تفرط في تحميل محامل أعمدة عجلات الزعنفة، في حين أن الحرارة الزائدة على عجلات الزعنفة تليّن الفيلم المرن، مما يتسبب في انزلاق أسوأ، وتشوه اللحام، وذوبان كامل أو احتراق ثاقب في لحام الزعنفة. ونظراً لأن الزوج الأول من عجلات الزعنفة (غير المسخّن عادةً) يوفر شد السحب الأمامي بينما يقوم الزوجان الثاني والثالث بلحام الزعنفة وتوجيه الأنبوب، فإن معالجة انزلاق الفيلم تتطلب الفصل بين السحب الميكانيكي على الزوج الأول وانتقال الحرارة على الزوجين الثاني والثالث.
| خطوة التشخيص والضبط | إجراء الفحص والتعديل | نمط العطل الذي يتم منعه |
|---|---|---|
| 1. فحص وتنظيف أزواج عجلات الزعنفة المتطابقة (كل 6 أشهر) | نظّف بفرشاة سلكية تراكمات البوليمر والحبر وبقايا المواد اللاصقة من أسنان التخريش؛ وافحص قمم الأسنان للتأكد من عدم تآكلها بالانضغاط، وتحقّق من الحافة العلوية لكل عجلة بحثاً عن أي تآكل ناتج عن الاحتكاك بلوحة الغطاء العلوي. استبدل دائماً عجلات الزعنفة المتآكلة كزوج متطابق، وليس بشكل فردي أبداً. | يقضي على تلامس الإطباق غير المتساوي، وانزلاق الفيلم الموضعي، والاحتكاك بلوحة الغطاء الذي يشحذ الحواف العلوية للعجلات ويقطع العبوات. |
| 2. اختبار هزّ محامل أعمدة عجلات الزعنفة للكشف عن الخلوص المحوري | أمسك كل عجلة زعنفة وهزّها للأمام والخلف على عمودها. إن ضغط الإطباق المفرط وتعديلات الحرارة تسرّع تآكل المحامل؛ استبدل أي محمل يظهر فيه خلوص أو اهتزاز. | يمنع انحراف العمود الذي يفتح فجوة الإطباق ويجبر المشغّلين على تطبيق ضغط نوابض أعلى وأكثر تدميراً. |
| 3. إجراء اختبار سحب الفيلم المزدوج عند درجة حرارة التشغيل | أوصل عجلات الزعنفة إلى درجة حرارة التشغيل الطبيعية، وضع شريطاً مزدوجاً من فيلم التغليف بين كل زوج متوقف، واسحبه باليد للتحقق من وجود مقاومة إمساك قوية ومنتظمة من جانب إلى آخر عبر وجه التخريش. | يكتشف عدم المحاذاة الناتج عن التمدد الحراري أو تآكل مقاطع العجلات قبل تشغيل المنتج بالسرعة الإنتاجية. |
| 4. ضبط الميل الأمامي لعجلات الزعنفة، وأخاديد الإمساك للزوج الأول، وعجلات Dura-Therm | اضبط ميلاً أمامياً طفيفاً (بحيث يكون طرف الدخول لعجلة الزعنفة أعلى قليلاً من طرف الخروج) لمنح العجلات قدرة إمساك إضافية وسحب الفيلم للأسفل بإحكام حول المنتج دون الاحتكاك بلوحة الغطاء العلوي. ركّب أخاديد إمساك (Gripper grooves) على الزوج الأمامي الأول غير المسخّن لزيادة شد السحب، وحدّد عجلات زعنفة Dura-Therm عالية الموصلية الحرارية على الأزواج المسخّنة عند تشغيل رقائق الورق المصفّح أو أفلام الحاجز السميكة. | يستعيد السحب الإيجابي للفيلم وشد الفيلم للأسفل دون فرط تسخين أو إذابة خط لحام الزعنفة الطولي. |
دورات حرارة فكوك اللحام العرضي، والالتصاق الساخن وفق ASTM F1921، واللحام عبر انتقالات سماكة اللحام الطرفي
كما تعرّفها شركة Greener Corporation لماكينات الفلوباك الأفقية وماكينات التعبئة الرأسية، فإن نطاق اللحام (Seal Range) لمادة التغليف هو فرق درجة الحرارة بين درجة حرارة بدء اللحام (SIT) لطبقة اللحام الداخلية ودرجة حرارة التشوه للطبقة الهيكلية الخارجية أو الأساسية. ويجب أن تنتقل الحرارة بالتوصيل من أسطح فكوك اللحام العرضي عبر الطبقات الخارجية والأساسية لرفع حرارة طبقة اللحام الداخلية فوق درجة SIT الخاصة بها خلال نافذة التلامس القصيرة للفكوك (t_dwell). وباستخدام المثال الحسابي المرجعي لفكوك اللحام الدوارة ثنائية الفكوك (2-up) من دليلنا الهندسي للتغليف الأفقي فلوباك — حيث تعطي المعادلة t_dwell = (θ_contact / 360°) × (60 / (PPM / N_up)) زمن تلامس للفكوك قدره 44.4 ms وسرعة فيلم تبلغ 28.80 m/min عند معدل 180 packs/min (N_up = 2 زوج فكوك عند 90 rpm، وزاوية تلامس θ_contact = 24°، وطول كيس L_bag = 160 mm، وقطر دوران D_rot = 102 mm) — فإن زيادة سرعة الخط تضغط زمن المكوث مباشرة وتضيّق نطاق اللحام الفعلي.
أثناء الإنتاج المستقر، تنخفض درجات حرارة الفكوك قليلاً مع انتقال الحرارة إلى شريط الفيلم المتحرك ثم تتعافى عند تنشيط السخانات الخرطوشية، لتتأرجح ضمن بضع درجات مئوية. وعندما يتوقف الخط، يتوقف انتقال الحرارة إلى الفيلم فترتفع حرارة الفكوك بشكل حاد؛ وعندما تعاود الماكينة التشغيل، تهبط حرارة الفكوك بشكل ملحوظ قبل أن تتعافى السخانات الخرطوشية. وإذا ضبط المشغّل حرارة الفكوك بالقرب من الحد الأعلى لنافذة لحام الفيلم (على سبيل المثال، بالاقتراب من الحد الأعلى 130–140 °C لفيلم Taghleef TSS، حيث يصل الانكماش الحراري إلى 6.0% MD / 3.0% TD عند 130 °C، أو 140 °C في فيلم Torayfan® PAX، حيث يصل الانكماش إلى 6.3–6.9% MD)، فإن ارتفاع الحرارة المفاجئ عند توقف الخط يشوّه الطبقة الأساسية، بينما يؤدي هبوط الحرارة اللاحق عند إعادة التشغيل إلى خفض حرارة طبقة اللحام الداخلية دون درجة SIT البالغة 105 °C، مما ينتج عبوات غير ملحومة مسرّبة. وتفيد شركة Greener Corporation بأن فكوك اللحام المشغّلة من سبيكة Dura-Therm عالية الموصلية الحرارية تقلل تقلبات الدورة الحرارية بنسبة 80% أو أكثر، مما يحافظ على نافذة اللحام الفعالة في المواد الأحادية القابلة لإعادة التدوير ذات النوافذ الحرارية الضيقة.
وتواجه سلامة اللحام الطرفي تحدياً إضافياً بسبب انتقالات السماكة عبر عرض اللحام العرضي. وكما توثق شركة Greener Corporation، فإن مناطق الانتقال في اللحام الطرفي بين السماكات المتفاوتة للفيلم والناتجة عن لحام الزعنفة أو اللحام المتراكب أو الثنيات الجانبية (Gussets) والتجاعيد تجعل الحفاظ على نافذة التشغيل اللازمة لإنتاج لحامات عالية الجودة أكثر صعوبة:
- ضغط فكوك منخفض جداً عند انتقالات السماكة: يترك فجوات أو تسريبات في مناطق الانتقال الناتجة عن لحام الزعنفة واللحام المتراكب والثنيات الجانبية والتجاعيد.
- ضغط ميكانيكي مفرط للفكوك: يسحق أو يشقق اللحام الطرفي بسهولة عبر السماكات المتفاوتة للفيلم.
- فرط التسخين وضعف الالتصاق الساخن ("moons"): يؤدي فرط التسخين إلى تشويه اللحام والتسبب في ضعف الالتصاق الساخن، حيث يرتد الفيلم مفتوحاً في مناطق الانتقال مكوناً فجوات هلالية ("moons") قبل أن يتماسك اللحام ويبرد.
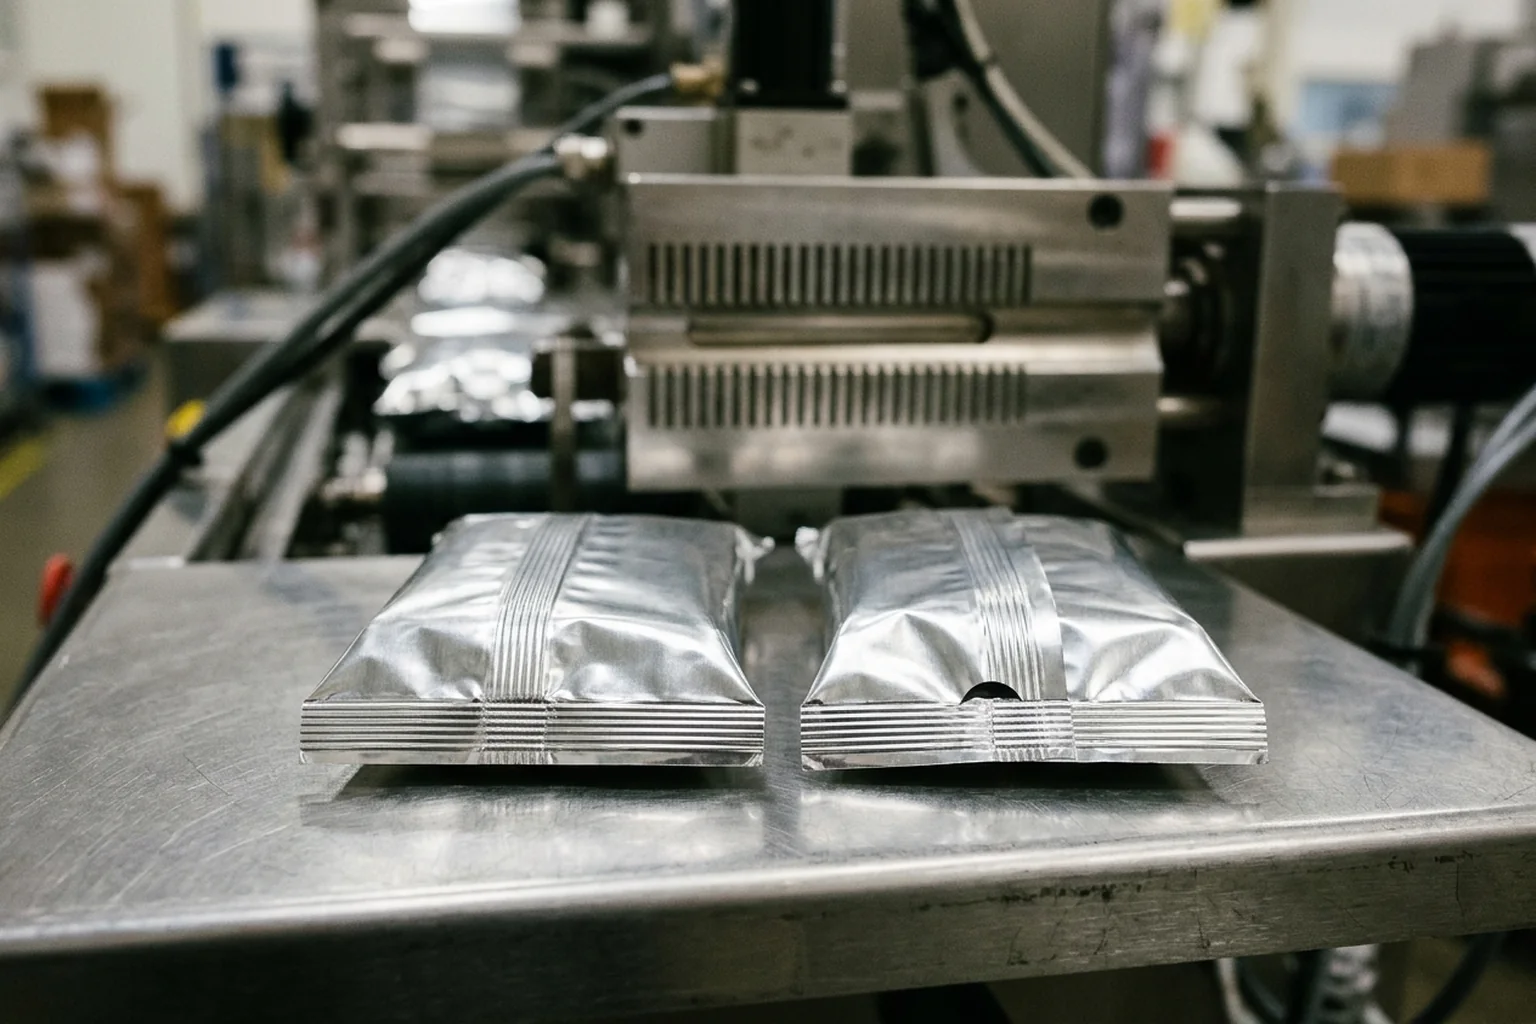
لماذا تجتاز الأكياس اختبارات التقشير في درجة حرارة الغرفة لكنها مع ذلك تنفتح مكونة فجوات نصف قمرية عند مخرج ماكينة الفلوباك؟ كما توضح شركة RDM Test Equipment Ltd. وموسوعة Intertek Testlopedia، فإن اللحامات الحرارية المخبرية المشكّلة تحت ظروف مضبوطة من الحرارة + الضغط + الزمن (ASTM F2029) يجب تقييمها وفق معيارين منفصلين: يقيس معيار ASTM F88 / F88M قوة اللحام النهائية بعد التبريد، بينما يقيس معيار ASTM F1921 / F1921M Method B قوة الالتصاق الساخن (Hot Tack Strength) عن طريق اختبار تقشير اللحام خلال 150 ms من تكوينه (باستخدام شرائط بعرض 15 mm أو 25 mm أو 1.00 in وطول 30–35 cm / 12–14 in) لتسجيل درجة حرارة عتبة اللحام، وأقصى قوة التصاق ساخن، ونطاق حرارة الالتصاق الساخن. إذ يمكن لكيمياء طلاء تتمتع بقوة لحام ممتازة بعد التبريد — مثل فيلم Bicor™ AB المطلي بالأكريليك من الوجهين (540–600 g/in عند 260 °F / 126 °C, 20 psi, 0.75 s) — أن تُظهر مع ذلك التصاقاً ساخناً ضعيفاً، ولهذا تشير Multi-Plastics / Bicor صراحةً إلى أن Bicor™ AB غير موصى به كطبقة لحام داخلية على ماكينات VFFS وتقدم بدلاً منه فيلم Bicor™ ASB-X المطلي بمادة PVdC (600–700 g/in) أو فيلم Torayfan® PWS3 منخفض درجة بدء اللحام (3 N/25 mm التصاق ساخن عند 121 °C) عندما تكون قوة الالتصاق الساخن العالية مطلوبة.
| معيار الاختبار أو ميزة العُدد | المعامل المقاس أو الوظيفة الميكانيكية | قاعدة التأهيل والضبط في التغليف الأفقي (فلوباك) |
|---|---|---|
| ASTM F2029 + ASTM F1921 Method B (Intertek & RDM Test Equipment) | يشكّل لحامات مخبرية مضبوطة (حرارة + ضغط + زمن) ويختبر بالتقشير قوة الالتصاق الساخن خلال 150 ms من تكوين اللحام عبر شرائط بعرض 15 mm أو 25 mm أو 1.00 in (بطول 30–35 cm). | يحدد نافذة حرارة الالتصاق الساخن بحيث تعمل فكوك اللحام ضمن النطاق الذي تقاوم فيه طبقة اللحام المنصهرة الارتداد والانفتاح عند انتقال لحام الزعنفة إلى اللحام الطرفي. |
| ASTM F88 / F88M + ASTM F2096 / ASTM F3039 (RDM & PAXXUS) | يقيس قوة تقشير اللحام النهائية بعد التبريد (ASTM F88)، واختراق الصبغة للمواد غير المسامية (ASTM F3039 مقابل ASTM F1929 للمواد المسامية)، والفحص البصري للقنوات (ASTM F1886)، واختبار تسرب الفقاعات في حمام مائي بضغط منظم 100–850 mbar (ASTM F2096 / DIN 55508-1). | يؤكد أن قابلية البوليمر لسد الفراغات (Caulkability) وفعل القص لأسنان الفكوك قد ملآ تماماً فراغ التقاطع على شكل حرف T بين اللحام الخلفي واللحام الطرفي بعد التبريد. |
| فعل القص للتسنين المتطابق وتجويف تخفيف لحام الزعنفة Fin Seal Relief (Greener Corporation) | عندما يتمدد الفيلم عبر أسنان الفكوك، يدفع فعل القص طبقة اللحام الداخلية إلى فجوات الانتقال؛ كما يستوعب تجويف تخفيف لحام الزعنفة (Fin Seal Relief) المشغّل بدقة في نمط التسنين طبقات الفيلم الإضافية الناتجة عن لحام الزعنفة. | حدّد تجويف Fin Seal Relief عندما يكون مقاس لحام الزعنفة ومسار الفيلم ثابتين؛ وافحص التآكل الخفي للفكوك باستخدام طبعة ورق الكربون الساكنة. |
| حشوات Easy Seal™ FLEX ومقطع FRED (Greener Corporation) | تتكيف حشوات Easy Seal™ FLEX المرنة مع طبقات الفيلم الإضافية في مناطق الانتقال بين السماكات المتفاوتة للفيلم (لتطبيقات اللحام الحراري أو البارد)، بينما تقضي مقاطع أسنان الحافة الأمامية بتصميم منع الكسر Fracture Elimination Design (FRED) على الضغط الزائد الذي قد يتلف الفيلم أو يقطعه. | يقضي على سحق وتشقق خط لحام الزعنفة عند تشغيل أفلام BOPP الممعدنة الرقيقة أو الرقائق العازلة متعددة الطبقات. |
عندما يتطلب فيلم حاجز سميك أو بنية ورقية زمن توصيل حراري أطول مما يستطيع فك اللحام الدوار توفيره دون فرط تسخين الطبقة الخارجية، قيّم بنية الفكوك المتزامنة المتحركة باستخدام مقارنة اللحام الطرفي بحركة الصندوق (Box Motion) مقابل اللحام الدوار.
فيلم الفلوباك باللحام الحراري مقابل اللحام على البارد: طلاءات التماسك المطبوعة بنمط، ومعامل احتكاك طبقة التحرير، وحدود السرعة
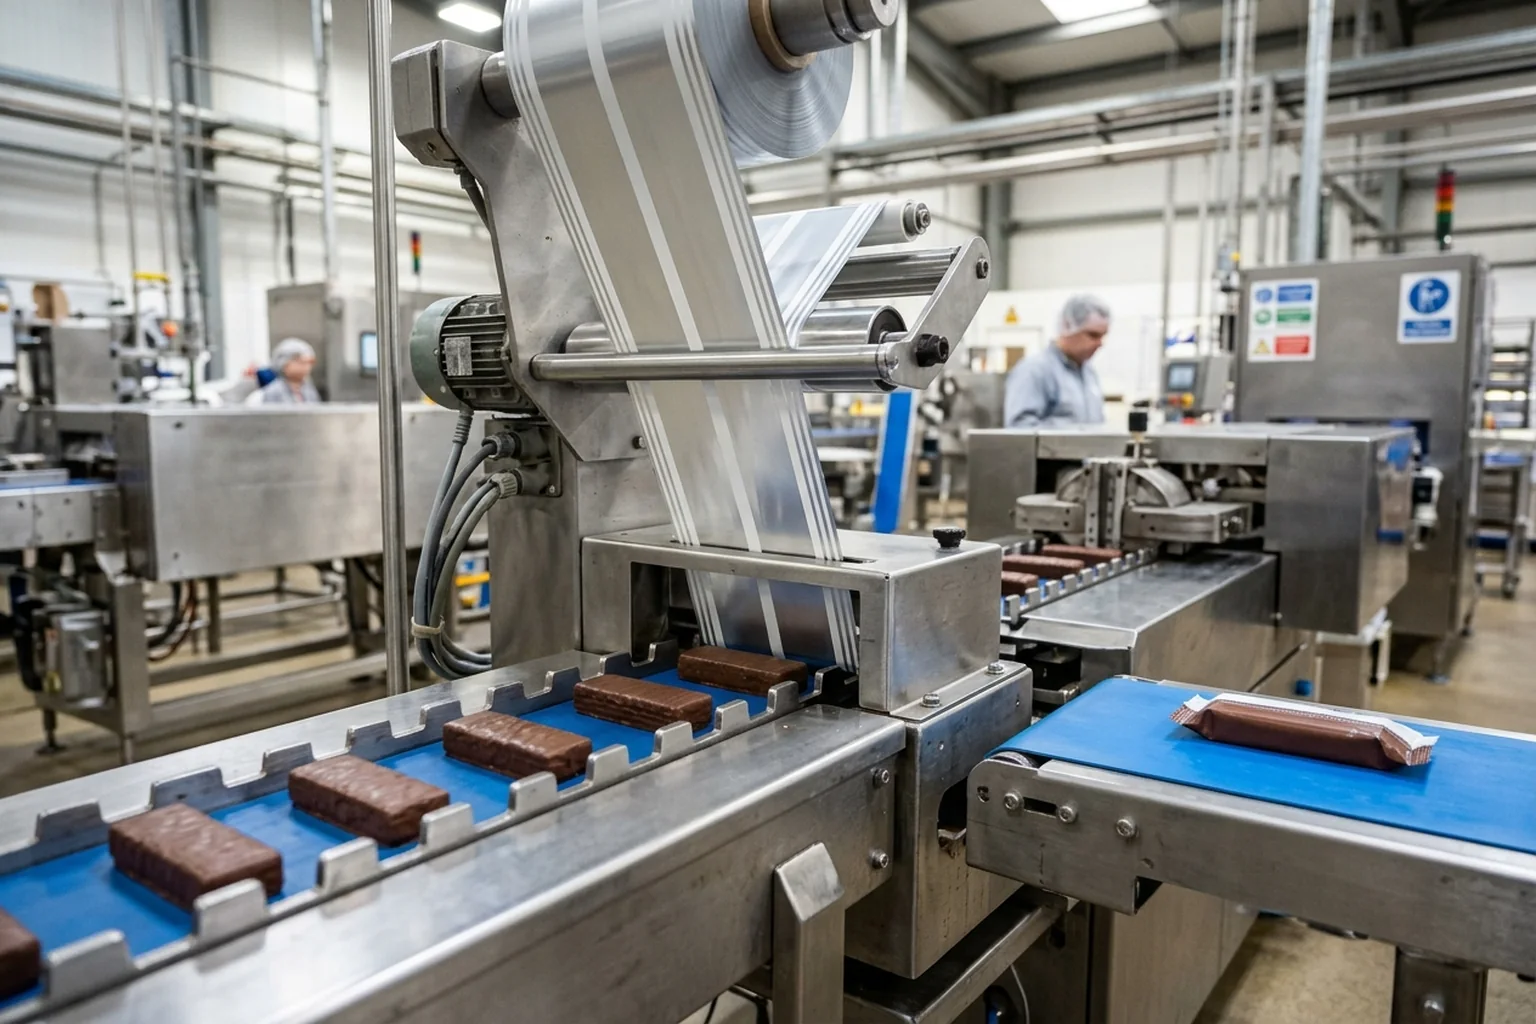
عند تعبئة المنتجات الحساسة للحرارة — مثل ألواح الشوكولاتة المقولبة، وألواح الحلوى المغطاة بالشوكولاتة، وألواح الجرانولا والبروتين الغذائية، والمخبوزات، أو مثلجات الآيس كريم المشمولة في دليل ماكينات التغليف الأفقي (فلوباك) للحلوى والشوكولاتة — فإن الحرارة الإشعاعية والتوصيلية الصادرة عن عجلات الزعنفة المسخّنة وفكوك اللحام (85 °C درجة SIT في فيلم Torayfan® PWS3 أو نطاق اللحام الحراري 105–140 °C في فيلم Taghleef TSS) يمكن أن تسبب تزهير الشوكولاتة (Bloom) أو إذابة الطلاءات — لا سيما أثناء توقف الخط. ويعالج فيلم الفلوباك باللحام على البارد (Cold-Seal) كلاً من التلف الحراري للمنتج وتأخر زمن المكوث عند السرعات العالية عبر استبدال صهر البوليمر الحراري بطلاء تماسك مائي الأساس (Cohesive coating) يُطبع بنمط محدد حصرياً على هوامش لحام الزعنفة واللحام الطرفي الداخلية.
وكما توثق شركة TOPPAN Packaging في دليلها الهندسي للحام على البارد، تلتصق طلاءات التماسك للحام البارد ببعضها البعض فقط تحت ضغط البكرات والفكوك الميكانيكي وحده، دون الحاجة إلى أي حرارة على الإطلاق. ونظراً لأن ماكينة التغليف لم تعد تنتظر انتقال الحرارة عبر طبقة الطباعة الخارجية وطبقة الحاجز الأساسية، تفيد TOPPAN Packaging بأن التغليف الأفقي باللحام على البارد يزيد سرعات الخط بنسبة 30%–50% مقارنة بأفلام اللحام الحراري منخفضة الحرارة ويضاعف (2×) سرعات الخط مقارنة بعمليات اللحام الحراري التقليدية، مع القضاء على الخطوط الحرارية، وإحكام ضبط علامة التسجيل الضوئي، وإطالة عمر سكاكين القطع وفكوك اللحام.
| بُعد الاختيار | فيلم فلوباك باللحام الحراري (BOPP مبثوق مشترك / مطلي) | فيلم فلوباك باللحام على البارد بنمط محدد (مصفّح تماسكي) |
|---|---|---|
| آلية الالتصاق ودرجة حرارة الفكوك | يصهر التوصيل الحراري البوليمر المشترك/الطلاء الداخلي فوق درجة SIT (85 °C في Torayfan® PWS3 وBicor™ AB 20/33 µm؛ و87.8 °C / 190 °F في Bicor™ ASB-X؛ و105 °C في Torayfan® PAX/BMS وTaghleef TSS حتى 140 °C). | يلتصق طلاء التماسك المائي بنفسه تحت ضغط عجلات الزعنفة وفكوك اللحام وحده في درجة حرارة الغرفة (صفر حرارة فكوك، TOPPAN Packaging). |
| البنية المصفّحة المرجعية ومعامل احتكاك السطح (COF) | فيلم أحادي أو مصفّح Taghleef TSS (0.25 NT/NT dynamic COF)، أو Bicor™ AB (0.22–0.25 Acrylic/Acrylic COF)، أو Bicor™ ASB-X (0.24 Acrylic/Acrylic COF)، أو Torayfan® PAX (0.4 sealant-to-sealant COF)، أو Torayfan® PWS3 (0.6 sealant-to-sealant COF). | طبقة طباعة/تحرير خارجية Torayfan® TC01 (45–70 ga، الوجه المعالج غير المهاجر وفق ASTM D1894 بمعامل احتكاك μs = 0.36, μd = 0.31) مصفّحة مع طبقة استقبال اللحام البارد الممعدنة Torayfan® PC1 (45–50 ga, μs = 0.36, μd = 0.31, MVTR = 0.009 g/100 in²/day) في بنيات O.L./Ink/TC01/Pattern Cold Seal أو FCR/ink/ADH/PC1/Patterned Cold Seal. |
| سرعة الخط وحدود زمن المكوث الحراري | تتقيد السرعة بزمن انتقال الحرارة عبر الفيلم خلال فترة مكوث الفكوك (مثلاً 44.4 ms عند 180 packs/min على نظام دوار مرجعي ثنائي الفكوك 2-up). | يحقق زيادة في السرعة بنسبة 30%–50% مقارنة بأفلام اللحام الحراري منخفضة الحرارة وحتى ضعف (2×) سرعات خطوط اللحام الحراري التقليدية (TOPPAN Packaging). |
| عُدد الماكينة ومتطلبات التحويل | الزوجان الثاني والثالث المسخّنان من عجلات الزعنفة وفكوك لحام دوارة أو صندوقية مسخّنة بسخانات خرطوشية مع متحكمات حرارة. | إيقاف تشغيل سخانات عجلات الزعنفة وفكوك اللحام؛ والتحقق من انتظام ضغط الإطباق الميكانيكي عبر انتقال سماكة لحام الزعنفة باستخدام فكوك لحام على البارد أو حشوات Easy Seal™ FLEX المرنة (TOPPAN Packaging & Greener Corporation). |
مطابقة بنية الفيلم ومعامل الاحتكاك (COF) وعرض الرول المشقوق مع تجهيزات ماكينات الفلوباك من LINEVO
تشق مصانع الأفلام الأوروبية والأمريكية الشمالية رولات BOPP الرئيسية بعرض يصل إلى 340–2450 mm على قوالب ورقية داخلية (Cores) بقطر داخلي 152.8 mm (6 in) (شركة Toray Films Europe SAS لأفلام Torayfan® PAX وPWS3 وBMS)، بينما تُورّد بكرات ماكينات الفلوباك المحوّلة القياسية على قوالب بقطر 76 mm (3 in) مع قطر خارجي 305 mm (بطول رول 4,250 m عند سماكة 15 µm نزولاً إلى 1,350 m عند سماكة 48 µm في فيلم Taghleef TSS، أو قطر خارجي 337 mm على قوالب 152 mm). وقبل تركيب الرول على ماكينة الفلوباك الأفقية، اتبع القاعدة الأساسية للتخزين والمناولة من Taghleef Industries: خزّن بكرات BOPP في درجة حرارة 20 °C إلى 30 °C، واترك البكرات تتكيف في صالة التعبئة لمدة لا تقل عن 24 hours قبل التشغيل للوصول إلى التوازن الحراري وتوازن الانزلاق، واستخدم أفلام BOPP القابلة للحام الحراري خلال 6 months من تاريخ الإنتاج.
وعبر تجهيزات التغليف الأفقي (فلوباك) الثلاثين من LINEVO (family T05)، تضم تشكيلتنا كلاً من التجهيزات المدرجة في الكتالوج ذات نطاقات العمل المنشورة والتجهيزات المخصصة لتطبيقات بعينها (مثل ماكينة تغليف المصاصات كاملة السيرفو وتجهيزات الخطوط متعددة المكونات) التي يتم تأكيد مقاس عبوتها وعرض الفيلم ونطاقات سرعتها عند الطلب (on request) في عرض سعر المشروع. استخدم التجهيزات المرجعية الثلاثة المدرجة في الكتالوج أدناه لمطابقة عرض الرول المشقوق وفئة السرعة ونمط اللحام لديك:
| تجهيز LINEVO ومسار الكتالوج | النطاق المنشور لعرض الفيلم ومقاس الكيس | المواصفات المنشورة للسرعة والطاقة والهيكل | مطابقة معامل الاحتكاك COF ودرجة SIT وعُدد الفكوك |
|---|---|---|---|
| LV-250B/D — ماكينة التغليف الأفقي الوسادي فلوباك (/products/ds-250bd) | أقصى عرض للفيلم: 250 mm؛ عرض الكيس: 30–110 mm (يتم تأكيد طول الكيس وارتفاع المنتج حسب عرض سعر المشروع) | سرعة التعبئة المدرجة 40–230 bags/min؛ تغذية كهربائية 220 V, 50/60 Hz؛ أبعاد الهيكل 3770 × 670 × 1450 mm | تتطابق مع البكرات المشقوقة بعرض ≤ 250 mm على قوالب 76 mm عبر أفلام BOPP المبثوقة المشتركة (Taghleef TSS، بمعامل احتكاك 0.25 NT/NT COF، ونطاق لحام 105–140 °C)، أو BOPP الممعدن (Torayfan® PAX بدرجة 105 °C SIT أو PWS3 بدرجة 85 °C SIT)، أو أفلام اللحام على البارد المطبوعة بنمط. |
| LV-250B/D — ماكينة تغليف الحلوى عالية السرعة (/products/high-speed-candy-packaging-machine-in-a-chinese-factory) | عرض الفيلم: بحد أقصى 350 mm؛ عرض الكيس: 30–110 mm؛ طول الكيس: 45–190 / 90–330 mm؛ ارتفاع المنتج: بحد أقصى 40/70 mm | سرعة التعبئة 40–230 Bags/Min؛ كهرباء 220 V, 50/60 Hz؛ الوزن الصافي 420 kg؛ أبعاد الهيكل 3920 × 670 × 1320 mm | تجهيز الفيلم العريض (≤ 350 mm) للعبوات الأعلى أو الأعرض (بارتفاع يصل إلى 40/70 mm)؛ يدعم بنيات BOPP/OPP الخارجية أو أحادية الطبقة ذات معامل الاحتكاك المنخفض مثل Bicor™ AB (بمعامل 0.22–0.25 Acrylic/Acrylic COF)، أو Taghleef TSS (بمعامل 0.25 NT/NT dynamic COF)، أو Torayfan® TC01 (بمعامل احتكاك ديناميكي للوجه المعالج 0.31). |
| ماكينة التغليف الأفقي (فلوباك) عالية السرعة للحلوى والسكاكر (/products/high-speed-candy-confectionery-horizontal-flow-wrapper) | عرض الفيلم: 50–120 mm؛ مقاس العبوة: الطول L 10–50 mm، العرض W 10–30 mm، الارتفاع H 4–25 mm | سرعة التغليف 800–1200 bags/min؛ قرص تغذية دوّار بمعدل 1,200 pcs/min؛ نظام تحكم بمحركات سيرفو ثلاثية المحاور؛ قدرة 4.5 kW؛ وزن 1400 kg؛ أبعاد الهيكل 2400 × 1340 × 1760 mm | يتطلب زمن مكوث اللحام القصير عند سرعة 800–1,200 bags/min فيلماً ذا درجة SIT منخفضة والتصاق ساخن عالٍ (مثل Torayfan® PWS3 بدرجة 85 °C SIT أو Bicor™ ASB-X المطلي بمادة PVdC بدرجة 190 °F / 87.8 °C) أو فيلم لحام على البارد بالضغط فقط مع معامل احتكاك سطحي مستقر (0.24 Acrylic/Acrylic COF في Bicor™ ASB-X أو 0.31 معامل احتكاك ديناميكي للوجه المعالج في Torayfan® TC01/PC1). |
عند التحقق من كفاءة فيلم مرشح على ماكينة التغليف الأفقي الوسادي LV-250B/D، أو ماكينة تغليف الحلوى عالية السرعة ذات الفيلم العريض LV-250B/D، أو ماكينة فلوباك الحلوى بالتغذية القرصية بسرعة 800–1,200 كيس/دقيقة أثناء اختبار العينات، قيّم الأداء على أساس الإنتاج السليم بدلاً من معدل الدورات الإجمالي: وكما هو معرّف في ورقة عمل تجربة اللحام الطرفي، فإن الإنتاج السليم (عبوة/دقيقة) = عدد العبوات المقبولة ÷ زمن التشغيل المنقضي (دقيقة) (على سبيل المثال، 1,200 عبوة مشكّلة ناقص 60 عبوة مرفوضة خلال 20 دقيقة منقضية يساوي 57 عبوة مقبولة/دقيقة). اجمع بين الفحص البصري (ASTM F1886) واختبار تسرب الصبغة وفق ASTM F3039 أو اختبار تسرب الفقاعات بضغط منظم 100–850 mbar (ASTM F2096) عبر كل من عبوات التشغيل المستقر وعبوات إعادة التشغيل الملتقطة مباشرة بعد توقف الخط. وبالنسبة لأكياس معسل الشيشة المنتجة على ماكينة تعبئة أفقية من رول فيلم، قارن التجهيزات في صفحة ماكينات تعبئة وتغليف المعسل والشيشة.
الأسئلة الشائعة حول معامل احتكاك فيلم الفلوباك (COF) ودرجة بدء اللحام (SIT) وحرارة الفكوك
ما هو نطاق معامل الاحتكاك الديناميكي (COF) الأنسب لفيلم التغليف الأفقي (فلوباك)؟
تحدد النشرات الفنية المنشورة من الشركات المصنّعة لأفلام الفلوباك التجارية المصنوعة من BOPP وOPP المطلية قيم معامل الاحتكاك وفق ASTM D1894 حسب عائلة الطلاء وطبقة اللحام: يحدد فيلم Bicor™ AB المطلي بالأكريليك (20–33 µm) قيمة 0.22–0.25 (Acrylic/Acrylic)، ويحدد فيلم Bicor™ ASB-X المطلي بالأكريليك/PVdC (27.5–52.5 µm) قيمة 0.24 (Acrylic/Acrylic)، ويحدد فيلم Taghleef TSS المبثوق المشترك (15–48 µm) قيمة 0.25 ديناميكي (NT/NT)، ويحدد كل من فيلم Torayfan® TC01 المعالج من الوجهين وفيلم Torayfan® PC1 الممعدن قيمة 0.31 ديناميكي (0.36 ساكن) على الوجه المعالج غير المهاجر، بينما يحدد فيلم Torayfan® PAX الممعدن وفيلم Torayfan® BMS المطفي قيمة 0.4 (sealant-to-sealant). وعندما ترفع طبقة اللحام ذات درجة SIT المنخفضة معامل الاحتكاك الداخلي بين طبقتي اللحام إلى 0.6 — كما في فيلم Torayfan® PWS3 (85 °C SIT) — تحقّق من خلوص صندوق التشكيل وقوة سحب الزوج الأول غير المسخّن من عجلات الزعنفة أثناء تجارب العينات.
لماذا يؤدي رفع درجة حرارة عجلات الزعنفة إلى زيادة انزلاق الفيلم سوءاً على ماكينة الفلوباك؟
في ماكينة التغليف الأفقي (فلوباك)، يكون الزوج الأمامي الأول من عجلات الزعنفة غير مسخّن عادةً ويوفر السحب الميكانيكي الذي يسحب أنبوب الفيلم عبر صندوق التشكيل، بينما يتم تسخين الزوجين الثاني والثالث للحام خط الزعنفة الطولي. وكما توثق شركة Greener Corporation، فإن رفع درجة حرارة عجلات الزعنفة أو ضغط إطباقها لمقاومة الانزلاق يفرط في تحميل محامل الأعمدة ويليّن شريط التغليف المرن، مما يتسبب في انزلاق أسوأ وتشوه اللحام وذوبان لحام الزعنفة. استعد قوة السحب ميكانيكياً عن طريق فحص المحامل للتأكد من عدم وجود خلوص محوري، وضبط ميل أمامي طفيف لعجلات الزعنفة (طرف الدخول أعلى قليلاً من طرف الخروج)، أو تركيب أخاديد إمساك (Gripper grooves) على الزوج الأمامي الأول من عجلات الزعنفة.
ما سبب ظهور الفجوات الهلالية ("moons") عند التقاء لحام الزعنفة الأوسط مع اللحام الطرفي؟
تحدث الفجوات الهلالية ("moons") عند منطقة انتقال السماكة بين لحام الزعنفة المطوي واللحام الطرفي عندما تفرط فكوك اللحام العرضي في تسخين الفيلم وتضعف قوة الالتصاق الساخن لديه (ASTM F1921، المختبرة بالتقشير خلال 150 ms من تكوين اللحام)، مما يسمح للحام المنصهر بالارتداد والانفتاح في منطقة الانتقال قبل أن يبرد البوليمر ويتصلب. امنع تسريبات الانتقال والفجوات الهلالية ("moons") بالحفاظ على حرارة الفكوك ضمن نافذة الالتصاق الساخن للفيلم (باستخدام فكوك Dura-Therm عالية الموصلية لخفض تقلبات الدورة الحرارية بنسبة 80% أو أكثر)، وتحديد تجويف تخفيف لحام الزعنفة المشغّل (Fin Seal Relief) أو حشوة Easy Seal™ FLEX المرنة في أسنان فكوك اللحام، واختيار طبقة لحام ذات التصاق ساخن مؤكد (3 N/25 mm عند 121 °C في فيلم Torayfan® PWS3 أو فيلم Bicor™ ASB-X المطلي بمادة PVdC).
كم تزيد سرعة تشغيل فيلم الفلوباك باللحام على البارد مقارنة بفيلم اللحام الحراري؟
وفقاً لبيانات التحويل الصادرة عن شركة TOPPAN Packaging، يلتصق فيلم الفلوباك باللحام على البارد ذو الطلاء التماسكي المائي تحت ضغط البكرات وفكوك اللحام الميكانيكي وحده دون أي حرارة، مما يحقق زيادة في سرعة الخط بنسبة 30%–50% مقارنة بأفلام اللحام الحراري منخفضة الحرارة وما يصل إلى ضعف (2×) سرعة الخط مقارنة بعمليات اللحام الحراري التقليدية. وتقضي بنيات اللحام على البارد (مثل طبقة التحرير الخارجية Torayfan® TC01 المصفّحة مع طبقة الاستقبال العازلة الممعدنة Torayfan® PC1 ذات نفاذية الرطوبة 0.009 g/100 in²/day MVTR) على التلف الحراري للمنتجات في ألواح الشوكولاتة، والحلويات المغطاة، وألواح البروتين، والمثلجات.
ما الذي ترسله إلينا
أرسل ما لديك، وحدّد ما لم تحسمه بعد. ناقش تطبيقك مع LINEVO.
| البند | لماذا نحتاجه | مثال |
|---|---|---|
| بنية الفيلم المصفّح والسماكة الكلية (µm) | تحدد تأخر التوصيل الحراري عبر الطبقات الخارجية/الأساسية والصلابة الميكانيكية في صندوق التشكيل. | نشرة فنية (TDS) من محوّل الفيلم توضح تركيب الطبقات (مثل 20 µm Torayfan® BMS / ink / adh / 20 µm metallized Torayfan® PAX، أو FCR/ink/ADH/PC1/Patterned Cold Seal)، والسماكة الكلية بالميكرومتر (µm)، وعرض الرول المشقوق على قالب 76 mm أو 152.8 mm. |
| معامل الاحتكاك الديناميكي (ASTM D1894 / ISO 8295) | يحدد مقاومة الانزلاق على محراث التشكيل ومتطلبات سحب الزوج الأول غير المسخّن من عجلات الزعنفة. | قيم معامل الاحتكاك المنشورة وفق ASTM D1894 / ISO 8295 والأسطح المقاسة (مثل معامل احتكاك الفيلم بالمشكّل المعدني، أو 0.25 NT/NT dynamic COF في Taghleef TSS، أو 0.22–0.25 Acrylic/Acrylic COF في Bicor™ AB، أو 0.4–0.6 sealant-to-sealant COF في Torayfan® PAX وPWS3). |
| طبقة اللحام الداخلية، ودرجة SIT (°C) أو رسم نمط اللحام على البارد | يطابق نافذة حرارة عجلات الزعنفة وفكوك اللحام الدوارة أو الصندوقية وتجويف تخفيف التسنين مع مادة اللحام. | درجة حرارة بدء اللحام (مثل 85 °C في Torayfan® PWS3 منخفض درجة SIT مقابل 105 °C في Torayfan® PAX)، أو نطاق اللحام 105–140 °C في Taghleef TSS، أو الالتصاق الساخن وفق ASTM F1921، أو المخطط الهندسي لنمط طلاء اللحام على البارد. |
| سرعة الخط المستهدفة (كيس سليم/دقيقة) وأبعاد المنتج | يحسب زمن مكوث فكوك اللحام المتاح (ms) ويختار هيكل ماكينة الفلوباك ونظام التغذية المناسب من LINEVO. | طول × عرض × ارتفاع المنتج بالمليمتر (mm)، والحساسية للحرارة، ومعدل العبوات المقبولة المستهدف/دقيقة (مثل 40–230 bags/min على LV-250B/D أو 800–1,200 bags/min على ماكينة فلوباك الحلوى بالتغذية القرصية). |