
En esta página
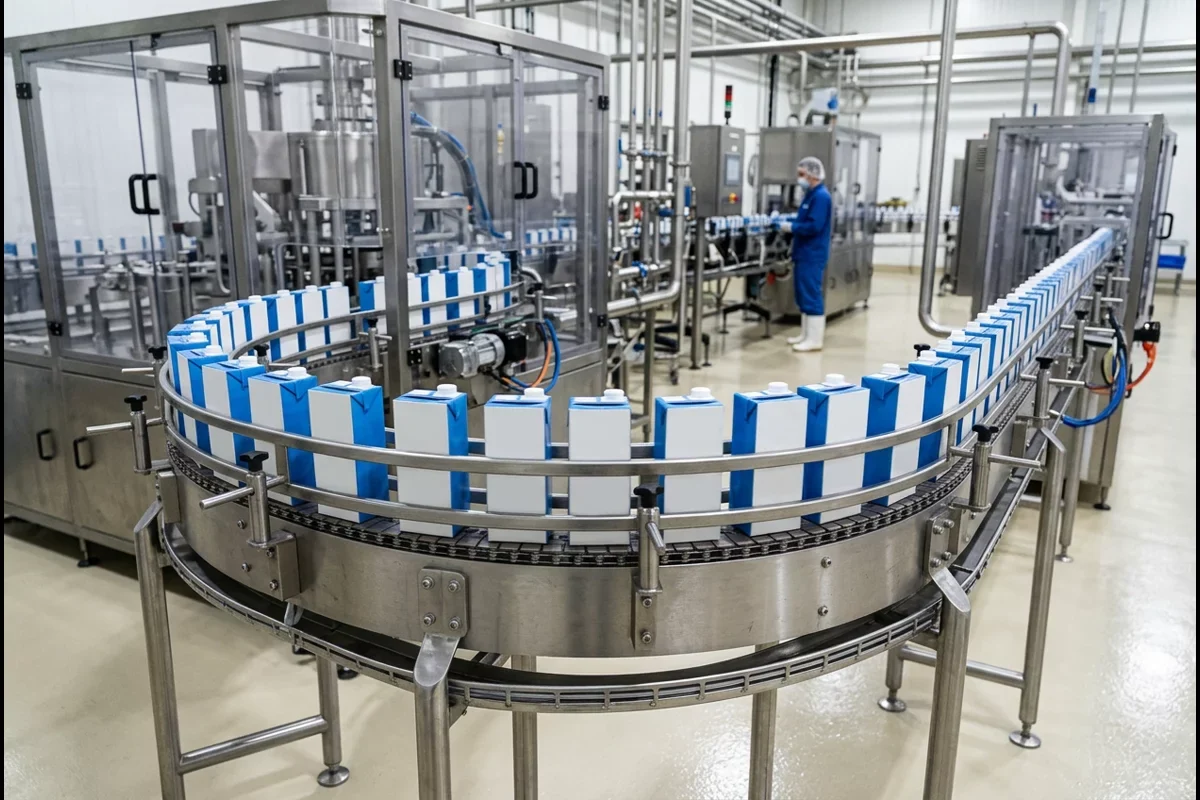
La plataforma Neo de SIG ilustra el llenado aséptico de cartón de alta producción. Comparar esa ruta con bolsas flexibles para líquidos comienza por el proceso de conservación del producto, el envase terminado, el volumen anual y los suministros de planta. Nuestro equipo de ingeniería desarrolla configuraciones para bolsas prefabricadas, llenado por boquilla, sachets y stick packs, y coordina sus interfaces de entrada y salida.
Las llenadoras SIG Neo XSlim 32 Aseptic y Neo Midi 15 Aseptic apuntan a distintas familias de envases de cartón y techos de velocidad publicados. Mantenga esas capacidades nominales del fabricante (OEM) separadas del proceso de conservación del producto y de la producción aceptada de la línea completa. Para envases flexibles de líquidos, nuestros ingenieros seleccionan la ruta de bolsa, boquilla, sachet para líquidos o stick pack en torno a la formulación, el envase terminado y la planta, y definen después la dosificación, el sellado y las interfaces de línea. Utilice esta comparativa para preparar el pliego de producto/proceso y revisar el alcance completo del equipamiento.
| Parámetro de ingeniería | Referencia de cartón aséptico (SIG Neo / Tetra Pak) | Selección de envasado flexible de líquidos (nuestras configuraciones) |
|---|---|---|
| Velocidad bruta nominal y ventana de volumen de envase | SIG Neo Family: hasta 18.000 envases/h (500–1.100 mL Combifit/Combistyle); Neo Midi 15: 15.000 envases/h (MidiBloc/MidiFit, 3 tamaños cada uno); Neo XSlim 32: 32.000 envases/h (XSlimBloc, 9 tamaños monodosis); Tetra Pak A3/E3: 8.000–40.000 envases/h | Seleccionamos la ruta de llenado, el número de pistas y la producción según la bolsa terminada o el envase monodosis. La configuración LV-160 para bolsas grandes con boquilla registra 10–15 bolsas/min; solicite la especificación de la versión seleccionada para otras aplicaciones. |
| Volumen anual y utilización | Utilice la cotización del OEM y su programa de producción para calcular la utilización y el coste de capital por envase. | Utilice la configuración seleccionada y la producción aceptada requerida para comparar horas operativas, cambios de formato y coste total del proyecto. |
| Formato de envase primario y mecánica de alimentación | Manguitos de cartón multicapa prepegados de cartón/Al/LDPE (rueda de mandriles para manguito abierto en SIG) o banda continua de cartón alimentada por bobina con cinta longitudinal (Tetra Pak A3/E3) | Bolsas stand-up o con boquilla preconvertidas, o film en bobina para sobres de tres lados, cuatro lados y stick packs. Especifique el laminado, las dimensiones finales y el plano del cierre. |
| Método de esterilización y clase de higiene | La esterilización del producto y del envase, los controles de zona estéril y los suministros deben seguir el diseño de proceso del OEM y la validación de la aplicación. | Seleccione el proceso de conservación del producto con su autoridad de proceso y revise después con nosotros la bolsa compatible, la temperatura de llenado, la dosificación y los requisitos de sellado. |
| Límite normativo de pH 4,6 de la FDA | Identifique la formulación, el pH de equilibrio, la actividad de agua y las condiciones de almacenamiento previstas junto con el equipo de producto/proceso. | La formulación y el proceso de conservación aprobado determinan si resulta adecuada una ruta de llenado en caliente, autoclave (retort), refrigerada o aséptica; el formato del envase por sí solo no lo decide. |
| Tamaño de partículas y límite de viscosidad | Consulte a SIG los límites de partículas, viscosidad y temperatura de producto para la configuración de llenado seleccionada. | Envíe la viscosidad medida a la temperatura de llenado, las dimensiones de las partículas y el comportamiento del producto. Nuestros ingenieros seleccionan la bomba, el paso libre y la disposición de la tolva con muestras representativas. |
| Tiempo de ciclo CIP/SIP y cambio de formato | Obtenga del OEM la secuencia de limpieza y esterilización, los suministros requeridos y el cronograma de cambio de formato. | Revisamos el acceso de limpieza, los materiales en contacto, las piezas de formato y la secuencia de cambio para la configuración de envase flexible propuesta. |
| Normas de verificación de sellado y cierre | Defina los controles de cierre con el OEM del sistema de cartón y el equipo de calidad del producto. | Acuerde las verificaciones de resistencia, estanqueidad y tapón sobre la bolsa o sachet real, identificando el método y los criterios de aceptación antes de la prueba. |
¿Cómo se comparan los cartones asépticos alimentados por manguito SIG Neo con los cartones tipo brik alimentados por bobina, las bolsas rotativas con boquilla y los sachets líquidos multipista?
Una llenadora aséptica de cartón envasa un producto comercialmente estéril dentro de un material de envase esterilizado bajo condiciones controladas y cierra el envase primario. El producto, el envase y el proceso completos se validan conjuntamente. Este envase primario difiere del estuche plegable seco en el que una estuchadora introduce productos que ya están envasados.
Compare los cartones asépticos alimentados por manguito, los cartones asépticos alimentados por bobina, las bolsas prefabricadas o con boquilla y los sobres monodosis a partir de bobina como rutas de maquinaria diferenciadas. Primero defina la conservación del producto y los requisitos del envase; después compare la especificación del OEM, la producción aceptada requerida, la limpieza, los cambios de formato y los suministros de toda la línea.
| Arquitectura de envasado de líquidos y modelos de referencia | Velocidad nominal de referencia y rango de volumen | Mecanismo de esterilización y alcance normativo | Umbral económico de volumen anual y clase de CapEx | Modo de fallo dominante en planta y prevención mecánica |
|---|---|---|---|---|
| 1. Línea de cartón aséptico de alta velocidad alimentada por manguito (SIG Neo Family 18.000 cph; SIG Neo Midi 15 Aseptic 15.000 cph; SIG Neo XSlim 32 Aseptic 32.000 cph) | 12.000–18.000 cph (familia Combifit/Combistyle de 500–1.100 mL); 15.000 cph (multidosis MidiBloc/MidiFit); 32.000 cph (monodosis XSlimBloc, 9 tamaños) | Solicite a SIG que identifique la disposición seleccionada de formado de manguito, esterilización, llenado y cierre junto con sus condiciones de proceso validadas. | Calcúlelo a partir de la cotización vigente de línea completa y de su programa de productos y turnos. | Pérdida de condiciones estériles o de integridad del cierre: acuerde con el OEM la monitorización, la secuencia de parada/recuperación y los registros de validación para el proceso seleccionado. |
| 2. Línea de cartón aséptico tipo brik alimentada por bobina (Tetra Pak A3/Flex y A3/Speed 8.000–26.500 cph H2O2; Tetra Pak E3/Speed y E3/Hyper 15.000–40.000 cph eBeam) | 8.000–15.000 cph (cartones brik familiares de 500–1.000 mL); 24.000–40.000 cph (envases monodosis de 100–330 mL) | Solicite al OEM que identifique las operaciones de esterilización de banda, formado, llenado y sellado para la máquina y el material de envasado seleccionados. | Compare la oferta completa del OEM, los suministros, los materiales y el programa de producción. | Defectos de banda o costura: revise la alineación de la cinta longitudinal, el manejo del material y la integridad del cartón terminado con el OEM. |
| 3. Llenado de bolsas prefabricadas o con boquilla (nuestra serie LV-210 / LV-160) | Seleccione el llenado específico del modelo, las dimensiones de la bolsa y la producción aceptada. La configuración LV-160 para bolsas grandes con boquilla indica 10–15 bolsas/min; otras disposiciones requieren su propia especificación. | Adecue la llenadora y la bolsa al proceso de conservación aprobado del producto, a la temperatura de llenado y al plan de almacenamiento. | Obtenga la cotización del equipo seleccionado y su integración a través de máquinas para bolsas prefabricadas. | Salpicaduras, goteo o defectos de cierre: pruebe el corte de boquilla, la posición de llenado, el sellado y la colocación del tapón sobre la bolsa real. |
| 4. Llenado multipista de sachets y stick packs para líquidos (nuestra serie LV-400Y–980Y / SY / BY) | Seleccione el número de pistas a partir del envase terminado, la disposición del film, la dosis y la producción aceptada requerida. | Seleccione la dosificación, los materiales en contacto, el control de tolva y el sellado en torno a la formulación y los requisitos del proceso. | Cotice la configuración propuesta de sachet o stick pack con su utillaje e interfaces seleccionados. | Producto en la costura: verifique conjuntamente el comportamiento de la boquilla, la ubicación de llenado y la sincronización del sellado transversal durante la prueba. |
¿Qué anunció SIG el 1 de octubre de 2026 y cómo funciona el cálculo base de «un tercio más de producción»?
El 1 de octubre de 2026, SIG anunció dos incorporaciones a su plataforma de llenado de cartón aséptico SIG Neo —SIG Neo XSlim 32 Aseptic para envases monodosis y SIG Neo Midi 15 Aseptic para envases multidosis—, que se suman a la llenadora de tamaño familiar SIG Neo existente (especificada hasta 18.000 envases/hora en escalones de velocidad de 12.000, 16.000 y 18.000 cph para formatos Combifit, Combistyle y Combivita de 500–1.100 mL). En su comunicado, SIG indicó que las dos nuevas máquinas incrementan tanto la producción total como la producción por metro cuadrado de superficie en planta en un tercio (+33,3 %) frente a las máquinas de llenado estándar, al tiempo que permiten cambios de formato/volumen en menos de 15 minutos sin sustituir piezas mecánicas del mandril, mantienen la merma de manguitos de cartón por debajo del 0,5 % y emplean el blindaje de flujo de aire estéril SIG Neo Shield para eliminar hasta el 95 % de las partículas en suspensión durante el preplegado y sellado del fondo.
Dado que el comunicado de prensa del 1 de octubre de 2026 no nombró las máquinas de referencia anteriores exactas utilizadas para el cálculo de «un tercio», los equipos de ingeniería y compras deben auditar los nuevos modelos frente a las referencias publicadas en el directorio de SIG (SIG Smile 24 Aseptic / XSlim 24 para cartones monodosis y SIG Midi 12 Aseptic, lanzada el 24 de julio de 2024, para cartones multidosis MidiBloc y MidiFit) y traducir las velocidades brutas anunciadas en producción neta aceptada en planta (Q_net,hr):
Δ S_% = (S_new - S_baseline) / (S_baseline) × 100%, ; Q_net,hr = S_gross,hr × OEE_line × (1 - r_reject)
Comparación de producción: (32.000 − 24.000) ÷ 24.000 = 33,3 %; (15.000 − 12.000) ÷ 12.000 = 25,0 %. Con una fracción de rendimiento operativo de 0,72 y una fracción de envases aceptados de 0,995, 15.000 × 0,72 × 0,995 = 10.746 envases aceptados/hora. Confirme el modelo de referencia, el formato y las condiciones de medición detrás de cualquier comparativa de velocidad del OEM.
| Modelo SIG Neo y segmento objetivo | Familia de manguitos de cartón y techo de velocidad publicado | Comparación con la referencia de directorio y delta aritmético | Riesgo dominante de especificación y prevención en la RFQ |
|---|---|---|---|
| SIG Neo XSlim 32 Aseptic (anunciada el 1 oct. 2026) | Cartones monodosis SIG XSlimBloc; hasta 32.000 envases/h (533,3 cpm); hasta 9 tamaños de envase en una sola máquina (clase monodosis de 80–350 mL) | Frente al techo estándar de directorio monodosis de 24.000 cph (SIG Smile 24 / XSlim 24 en 6 pistas): (32.000 - 24.000) / 24.000 = +33,33 % (+un tercio) | Riesgo: suponer que las 9 capacidades en mililitros de XSlimBloc operan al techo completo de 32.000 cph con idénticos aplicadores de pajita/tapón. Prevención: solicite la curva de velocidad por volumen con control de revisión y la matriz de aplicadores de pajita/cierre para cada SKU exacto en mL. |
| SIG Neo Midi 15 Aseptic (anunciada el 1 oct. 2026) | Cartones multidosis de base cuadrada SIG MidiBloc y SIG MidiFit; hasta 15.000 envases/h (250 cpm); 3 tamaños por formato (clase multidosis de 500–1.000 mL) | Frente a la referencia de directorio SIG Midi 12 Aseptic (12.000 cph, lanzada el 24 de julio de 2024): (15.000 - 12.000) / 12.000 = +25,0 % de incremento de velocidad | Riesgo: alternar entre MidiBloc (parte superior plana) y MidiFit (parte superior inclinada con tapón de rosca) sin verificar si el «cambio de formato sin piezas en < 15 min» se aplica solo a cambios de altura sobre la misma sección transversal o también a cambios completos de geometría superior. Prevención: exija una matriz cronometrada de cambio de formato en el protocolo FAT. |
| SIG Neo Family / Slimline 15 Aseptic (plataforma Neo consolidada) | Cartones familiares Combifit / Combistyle / Combivita (hasta 18.000 cph en niveles de 12k/16k/18k, 500–1.100 mL) y SlimlineBloc (15.000 cph) | Frente a las llenadoras familiares CFA estándar de 12.000 cph: +25 % (a 15.000 cph) hasta +50 % (a 18.000 cph) | Riesgo: evaluar envases/h por m² utilizando solo la bancada de la llenadora y omitir la superficie del esterilizador UHT tubular/de placas aguas arriba, el tanque estéril, el aplicador de tapones, la espiral de acumulación y la encajadora wrap-around. Prevención: audite las dimensiones perimetrales de la línea completa (m²) incluyendo pasillos de operación y mantenimiento de 1,2–1,5 m. |
¿Cómo deben guiar la selección el proceso del producto y los requisitos de conservación?
Identifique la formulación, el pH de equilibrio, la actividad de agua, el envase y las condiciones de almacenamiento previstas antes de elegir la ruta de llenado. La autoridad de producto/proceso establece el método de conservación y los requisitos normativos aplicables; la especificación del equipo debe respaldar ese proceso aprobado.
- Productos de baja acidez estables a temperatura ambiente: haga que la autoridad de proceso defina la esterilización requerida, los controles de envasado, los registros y las obligaciones de presentación regulatoria. Obtenga el diseño completo del proceso y el alcance de validación de los proveedores de sistemas correspondientes.
- Esterilizantes de envases: cuando se utiliza peróxido de hidrógeno, el proceso y el envase deben cumplir las condiciones aplicables de 21 CFR 178.1005. Acuerde la monitorización y los ensayos de residuos con la autoridad de proceso y el proveedor del sistema.
- Productos ácidos y acidificados: distinga los productos naturalmente ácidos de los alimentos acidificados y establezca los requisitos de proceso aplicables. Un valor de pH por sí solo no fija la temperatura de llenado en caliente, el tiempo de mantenimiento ni la vida útil.
- Productos con partículas o alta viscosidad: revise el paso de partículas, la agitación, la transferencia térmica y la contaminación del sellado con la autoridad de proceso y el equipo de maquinaria. Ensaye producto representativo antes de fijar la disposición de dosificación.
| Categoría de producto y pH de equilibrio / aw | Revisión de proceso y documentación | Ruta de equipamiento a evaluar | Modo de fallo de cumplimiento dominante y prevención de ingeniería |
|---|---|---|---|
| Bebidas homogéneas de baja acidez | Requisitos aplicables de proceso alimentario y controles validados de producto y envase. | Evalúe un sistema aséptico u otra ruta de conservación aprobada junto con la autoridad de proceso. | Desviación de proceso: defina la monitorización, el rechazo, la recuperación y los registros requeridos con el proveedor del sistema. |
| Zumos, purés y salsas acidificadas | Clasificación del producto, requisitos de proceso y condiciones de almacenamiento validadas. | Revise el llenado de bolsas prefabricadas o el llenado de sachets para líquidos frente al proceso y al envase aprobados. | Condiciones de conservación no verificadas: establezca el proceso antes de seleccionar la temperatura de llenado y el equipo de mantenimiento térmico. |
| Salsas con partículas, sopas y pastas de baja acidez | Proceso de conservación validado y requisitos de integridad del envase. | Seleccione una disposición compatible de dosificación y sellado de bolsas, e identifique cualquier equipo separado de tratamiento térmico. | Producto en el sello o envase incompatible: pruebe el manejo de partículas y evalúe la integridad del cierre a través del proceso aprobado. |
| Bebidas refrigeradas y otros productos de cadena de frío | Proceso de producto aprobado, controles de higiene y requisitos de cadena de frío. | Revise la configuración para bolsas de leche frente a los requisitos reales de proceso y envase del producto. | Recontaminación o pérdida de temperatura: coordine los controles de limpieza, transferencia protegida y almacenamiento en toda la línea. |
¿Qué cuatro decisiones guían una comparación entre cartón y bolsa flexible?
Antes de solicitar ofertas, defina el volumen de producción, el proceso del producto, el comportamiento de dosificación y el suministro de envases para cada ruta.
Volumen anual: calcule las horas de marcha necesarias a partir de la producción aceptada requerida e incluya la limpieza, los cambios de formato y el tiempo de mantenimiento. Compare cotizaciones completas frente al mismo programa de producción.
Proceso del producto: establezca los requisitos de conservación y almacenamiento con la autoridad de proceso. Revise el envase y la llenadora seleccionados frente a dicho proceso, incluida la temperatura de llenado y cualquier tratamiento posterior al llenado.
Comportamiento del producto: envíe la viscosidad medida, la temperatura de llenado, las dimensiones de las partículas y el comportamiento de formación de espuma. Pruebe la disposición de dosificación y boquillas con material representativo.
Suministro de envases: compare los pedidos mínimos del convertidor, el espacio de almacén de entrada, los cambios de diseño gráfico y el stock obsoleto utilizando ofertas reales de proveedores y su calendario de SKU.
¿Cómo se calculan la utilización anual de la línea, las horas de ciclo CIP/SIP y los requisitos operativos a 5 años (8M frente a 60M de envases/año)?
Compare la utilización del equipo y la depreciación por envase utilizando cotizaciones vigentes de los proveedores, y sume después los materiales de envasado, las horas de limpieza y esterilización, los suministros, la mano de obra y el mantenimiento.
1. Utilización anual de la línea y amortización de capital por envase (c_capex,pack)
Para calcular las horas operativas anuales (H_run,yr), la utilización de la línea (U_annual sobre H_avail,yr horas de turno programadas) y la depreciación lineal del equipo por envase (c_capex,pack durante Y_dep años de amortización):
H_run,yr = (Q_annual) / (Q_net,hr), ; U_annual = (H_run,yr) / (H_avail,yr) × 100%, ; c_capex,pack = (C_line / Y_dep) / (Q_annual)
Por ejemplo, una demanda anual de 8.000.000 de envases en una llenadora que produce 13.500 envases aceptados/hora requiere solo 592,6 horas de marcha al año, es decir, apenas un 14,8 % de utilización frente a 4.000 horas programadas en dos turnos (dejando la línea inactiva el 85,2 % del tiempo programado). Esos mismos 8.000.000 de envases/año en una línea de bolsas flexibles que produce 3.000 envases aceptados/hora requieren 2.667 horas de marcha al año, o un 66,7 % de utilización en dos turnos. Divida la inversión de línea llave en mano cotizada por cada proveedor (C_line) entre su período de amortización (Y_dep) y el volumen anual (Q_annual) para comparar la depreciación de capital por envase entre rutas de conservación compatibles.
2. Fórmula de tiempo de parada por esterilización CIP/SIP y sobrecoste de suministros (c_cip,pack)
Obtenga las secuencias de limpieza, esterilización y recuperación de los proveedores de sistemas seleccionados. Registre la frecuencia, el tiempo transcurrido, la mano de obra, los suministros, los productos químicos y el material de arranque frente a su programa de producción.
C_cip,yr = N_cycles,yr × (t_cip/sip × C_labor+util,hr + C_chem+H2O2 + N_scrap,cycle × c_pack), ; c_cip,pack = (C_cip,yr) / (Q_annual)
Por ejemplo, 250 ciclos completos de CIP/SIP al año a razón de 4,0 horas por ciclo consumen 1.000 horas de tiempo no productivo al año, superando las 592,6 horas de producción necesarias para llenar 8.000.000 de cartones. En cambio, 250 ciclos sanitarios de CIP con agua caliente/sosa a 45 minutos (0,75 horas) por ciclo requieren 187,5 horas al año. Multiplique el número de ciclos programados por las cantidades medidas de suministros, esterilizante, mano de obra y merma de arranque para calcular el sobrecoste de limpieza por envase.
3. Balance del coste total de propiedad a 5 años (60 meses) (TCO_5yr)
Utilice la tabla siguiente para comparar la utilización física, las horas de parada por limpieza, las cantidades mínimas de pedido (MOQ) de envases y los compromisos de mantenimiento entre sus cotizaciones candidatas. Para una revisión desglosada de ofertas de líneas de bolsas, consulte la guía de costes de máquinas de bolsas prefabricadas.
| Componente operativo y de TCO | Escenario A: Línea de cartón aséptico infrautilizada (8M envases/año en llenadora de 18.000 cph) | Escenario B: Línea compatible de bolsas flexibles a 8M envases/año (3.000 bolsas netas/h) | Escenario C: Línea de cartón aséptico de alto volumen a 3 turnos (60M envases/año en llenadora de 18.000 cph) | Riesgo dominante de TCO y mitigación de ingeniería |
|---|---|---|---|---|
| Alcance llave en mano de llenado primario y línea térmica/estéril (C_line) | Esterilizador UHT tubular/de placas + llenadora de cartón aséptico + sistema de aire estéril/H2O2 + aplicador de tapones + encajadora | Llenadora y tapadora rotativa de bolsas prefabricadas/con boquilla + pasteurizador/enfriador térmico adaptado al proceso | Misma línea de cartón aséptico llave en mano operando en un régimen de 3 turnos (6.000 h/año) | Riesgo de inversión: cierre el proceso aprobado de conservación del producto, la especificación del envase y la previsión de demanda a 5 años antes de dimensionar la velocidad de la línea. |
| Horas operativas anuales (H_run,yr) y utilización de turnos (U_annual) | 593 h/año (14,8 % de 4.000 h; la línea permanece inactiva el 85,2 % del tiempo programado en 2 turnos) | 2.667 h/año a 3.000 bolsas netas/h (66,7 % de 4.000 h en 2 turnos) | 4.444 h/año a 13.500 envases netos/h (74,1 % de 6.000 h en 3 turnos) | Riesgo de utilización: incluya los tiempos de ciclo CIP/SIP, los cambios de SKU y el mantenimiento preventivo dentro de las horas programadas. |
| Volumen de material de envase primario a 5 años (40M frente a 300M de envases totales) | 40M de manguitos de cartón prepegados + cierres en 5 años (sujetos a escalones de MOQ de tirada corta del convertidor cuando se reparten entre muchos SKU) | 40M de bolsas barrera impresas stand-up o con boquilla en 5 años (MOQ flexibles en impresión digital/huecograbado para tiradas multi-SKU) | 300M de manguitos de cartón + cierres en 5 años (permite acceder a tarifas de convertidor de alto volumen y tiradas dedicadas de manguitos) | Riesgo de inventario: obtenga las cantidades mínimas de pedido (MOQ) del convertidor y el espacio de palets en almacén para la combinación real de diseños por SKU. |
| Horas de ciclo de esterilización CIP/SIP a 5 años, H2O2 y merma de arranque | 5.000 h en 5 años (250 × ciclos SIP de 4 h/año); alta proporción por envase de vapor, aire estéril, H2O2 y merma de manguitos en el arranque en tiradas cortas | 937,5 h en 5 años (250 × ciclos CIP sanitarios AISI 316L de agua caliente/sosa de 45 min/año) con mínima merma de bolsas en el arranque | 5.000 h en 5 años (250 × ciclos SIP de 4 h/año) amortizadas sobre 300M de cartones totales (8,9× más volumen de producción por ciclo SIP) | Sobrecoste de limpieza: verifique la secuencia de limpieza del OEM y la frecuencia real de cambio de sabor, y registre la merma de arranque por ciclo. |
| Equipo operativo directo a 5 años y estructura de servicio/repuestos del OEM | Equipo técnico dedicado para llenadora aséptica y UHT más kits programados del OEM para válvulas estériles, mandriles y sonotrodos ultrasónicos | Operadores estándar de línea de bolsas a 2 turnos más repuestos habituales de desgaste neumático, bandas calefactoras, juntas tóricas de boquilla y pinzas | Equipo técnico aséptico completo a 3 turnos más contrato plurianual de mantenimiento preventivo del OEM repartido entre 60M de envases/año | Alcance de servicio: solicite listas desglosadas de piezas de desgaste, intervalos de mantenimiento de zona estéril y documentación para cada cotización. |
| Conclusión de coste unitario y utilización a 5 años (balance operativo a 5 años) | La depreciación fija del capital y las 1.000 h/año de sobrecoste SIP dominan el coste unitario cuando el volumen anual solo cubre 593 horas de marcha | Una utilización equilibrada del 66,7 % en 2 turnos y ciclos CIP de 45 min mantienen los costes fijos alineados con carteras multi-SKU de 4–12M de envases/año | Las líneas de cartón aséptico de alta velocidad alcanzan su eficiencia de coste unitario prevista cuando un volumen anual sostenido mantiene la utilización a 3 turnos por encima del 65–75 % | Complete cada fila con diseños de proceso compatibles, cotizaciones vinculantes de proveedores y las tarifas de suministros de su planta antes de la selección final. |
¿Cómo transformar la selección de la llenadora primaria en planos de interfaz aguas arriba/abajo y controles de aceptación FAT?
Tanto si el pliego de su proyecto especifica una llenadora de cartón aséptico de alta velocidad (SIG Neo o Tetra Pak E3/A3) como una línea de bolsas flexibles o sachets para líquidos (LV-160 / LV-210 / LV-400Y–980Y), la llenadora primaria es solo un nodo dentro de una línea de envasado interconectada. Cada límite entre el procesamiento térmico aguas arriba (esterilizador UHT o pasteurizador de llenado en caliente), la llenadora primaria, el enfriamiento/secado posterior al llenado, el control de peso e inspección por rayos X/metales, y el estuchado o encajado secundario aguas abajo requiere un Documento de Control de Interfaces (ICD) firmado que defina cotas de elevación, tiempo de acumulación en pulmón, señales de parada por contacto seco/EtherNet/IP y colectores de suministros.
Utilice la lista de verificación de preparación de planta e instalación y el protocolo de pruebas con muestras previas al pedido para fijar tanto las interfaces mecánicas como los límites de aprobación/rechazo de las Pruebas de Aceptación en Fábrica (FAT) antes de emitir una orden de compra:
| Límite de interfaz o punto de control FAT | Especificación de ingeniería y norma requerida | Plan de aceptación específico del proyecto | Modo de fallo de integración dominante y prevención mecánica |
|---|---|---|---|
| 1. Interfaz de suministro térmico aguas arriba (esterilizador UHT / pasteurizador Hot-Fill → colector de la llenadora) | Tubería de alimentación de producto, control de presión y temperatura seleccionados para el proceso aprobado. | Acuerde los rangos de presión y temperatura de suministro, la monitorización, las alarmas y la recuperación con la autoridad de proceso y los proveedores de equipos. | Las fluctuaciones de suministro afectan a la dosificación: defina el pulmón requerido y la respuesta de control en la interfaz de la llenadora. |
| 2. Compuerta de integridad de sellado primario y cierre (auditoría FAT destructiva y no destructiva) | Seleccione las mediciones de resistencia, estanqueidad y cierre para el envase real junto con el equipo de calidad. | Indique el método, el plan de muestreo, las condiciones de ensayo y los valores de aceptación en el protocolo del proyecto. | Defectos de cierre: verifique las transiciones de sellado y la aplicación de tapones con el producto y el material de envasado reales. |
| 3. Compuerta de precisión gravimétrica de contenido neto (NIST Handbook 133 / OIML R 61-1:2017) | Método seleccionado de medición de llenado y cualquier equipo de control de peso en línea o retroalimentación. | Defina el contenido neto objetivo, la tolerancia, el muestreo y los requisitos del mercado aplicable con el equipo de calidad. | Los cambios de densidad o la espuma afectan al llenado volumétrico: registre la temperatura y densidad del producto y verifique llenados representativos. |
| 4. Interfaz de enfriamiento posllenado, secado por soplado y estuchado secundario | Manejo posllenado, enfriamiento o secado seleccionados para el proceso del producto y el empaque aguas abajo. | Acuerde la condición de transferencia, la sequedad superficial, la capacidad de pulmón y los requisitos de producción aceptada aguas abajo. | Los envases húmedos afectan a la codificación y al empaque secundario: evalúe el secado y la transferencia con el envase real. |
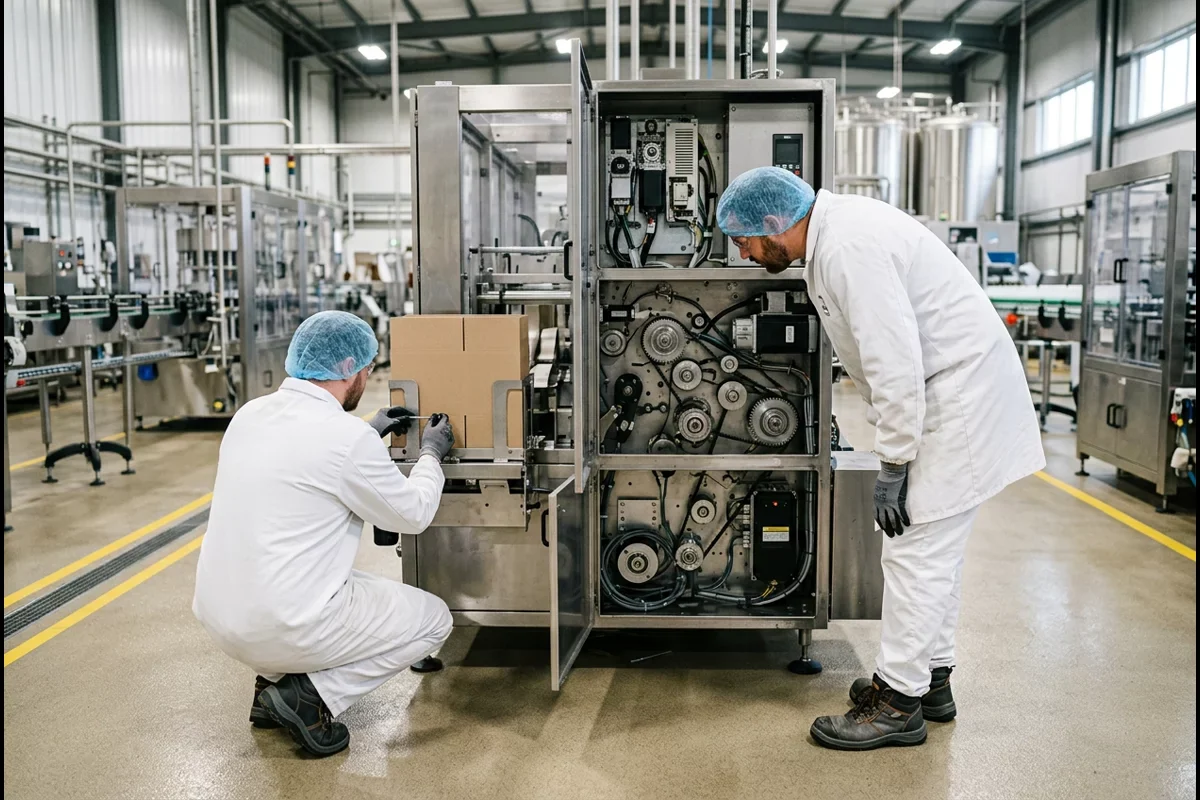
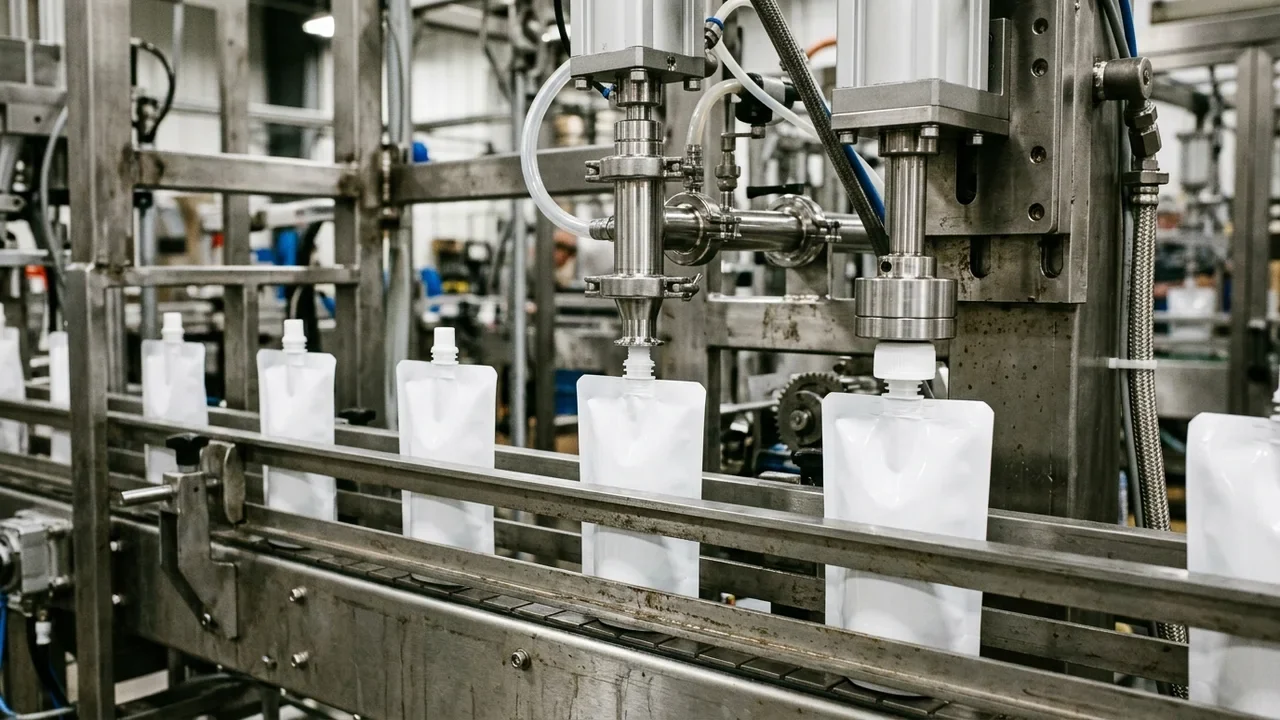
Cuando el alcance de su proyecto requiera envasado flexible de líquidos —ya sea una línea de llenado de bolsas prefabricadas (pesaje y llenado LV-210, configuración para bolsas de zumo y bebidas, configuración para bolsas autoportantes de leche o configuración preparada para CIP de bolsas de salsa), una llenadora y tapadora de líquidos a través de boquilla (llenadora de bolsas con boquilla LV-160 o llenadora de bolsas con boquilla para bebidas LV-160), una línea VFFS multipista para sachets o stick packs de líquidos o el estuchado secundario en cartón plegable aguas abajo—, envíe el pH de su producto, la viscosidad, el plano de la bolsa y el volumen anual objetivo mediante nuestra lista de verificación del proyecto. Nuestros ingenieros revisan el equipo de envasado primario, el diseño de transferencia y las señales de control junto con el proveedor de sistemas que usted seleccione.
Preguntas frecuentes sobre las llenadoras de cartón aséptico SIG Neo y las alternativas flexibles para líquidos
¿Cuáles son las especificaciones de velocidad y formato de las llenadoras SIG Neo XSlim 32 Aseptic y SIG Neo Midi 15 Aseptic?
Anunciadas por SIG el 1 de octubre de 2026, la SIG Neo XSlim 32 Aseptic alcanza hasta 32.000 envases/hora (533,3 envases/min) para cartones monodosis SIG XSlimBloc en hasta 9 tamaños de envase (clase de 80–350 mL) en una sola máquina, mientras que la SIG Neo Midi 15 Aseptic alcanza hasta 15.000 envases/hora (250 envases/min) para cartones multidosis SIG MidiBloc y SIG MidiFit en 3 tamaños de envase por formato (clase de 500–1.000 mL). Ambas se integran en la plataforma de tamaño familiar SIG Neo, especificada hasta 18.000 envases/hora (formatos Combifit / Combistyle de 500–1.100 mL).
¿Por qué la cifra de SIG de «un tercio más de producción» equivale a +33,3 % en la XSlim 32 pero a +25,0 % frente a la SIG Midi 12?
Comparar la SIG Neo XSlim 32 Aseptic (32.000 envases/h) frente al techo estándar de directorio monodosis de 6 pistas de SIG de 24.000 envases/h (SIG Smile 24 / XSlim 24) arroja (32.000 - 24.000) ÷ 24.000 = +33,33% (un incremento exacto de un tercio). Comparar la SIG Neo Midi 15 Aseptic (15.000 envases/h) frente a la SIG Midi 12 Aseptic (12.000 envases/h, lanzada en julio de 2024) arroja (15.000 - 12.000) ÷ 12.000 = +25,0%, lo que coincide con la especificación publicada por SIG para la SIG Neo Slimline 15 Aseptic (15.000 cph = +25 % sobre las llenadoras familiares estándar de 12.000 cph). Solicite siempre en su cotización el modelo base exacto y la definición del perímetro de superficie en planta.
¿Qué volumen de producción anual mínimo se requiere para justificar una línea de cartón aséptico de 18.000 a 32.000 envases/hora?
Calcule las horas requeridas a partir de la demanda anual y la producción aceptada prevista, y sume después la limpieza, los cambios de formato y el mantenimiento. No existe un único umbral de volumen anual: el proceso del producto, el suministro de envases, el coste de capital, las necesidades de suministros y el horario operativo intervienen en la comparación.
¿Cuándo puede envasarse una bebida líquida, puré o salsa en una máquina de bolsas de llenado en caliente en lugar de una llenadora de cartón aséptico regulada por FDA 21 CFR Parte 113?
Utilice una ruta de bolsas de llenado en caliente únicamente cuando la autoridad de producto/proceso haya establecido un proceso de conservación adecuado y tanto el envase como el equipamiento puedan respaldarlo. La acidez del producto por sí sola no permite asignar la temperatura de llenado, el tiempo de mantenimiento ni la vida útil de almacenamiento.
¿En qué se diferencia una llenadora aséptica de cartón para bebidas de una estuchadora horizontal de cartón plegable?
Una llenadora aséptica de cartón forma, esteriliza, llena líquido directamente y sella por ultrasonidos un envase primario multicapa con barrera (Cartón / LDPE / Hoja de aluminio / LDPE). Una estuchadora horizontal o vertical arma estuches plegables secos de cartón impreso e introduce en ellos productos que ya están sellados dentro de un envase primario —como sachets flexibles, stick packs, barritas en flow pack, blísteres o botellas— antes de cerrar las solapas por inserción o con adhesivo hot-melt.
¿Qué máquinas llenadoras de bolsas y sachets para líquidos fabricamos como alternativa a los cartones asépticos?
Nuestro catálogo para líquidos en envase flexible abarca bolsas stand-up prefabricadas, llenado por boquilla y sachets o stick packs multipista. Seleccionamos la dosificación, los materiales en contacto, el control de tolva, el sellado y los cierres en torno al producto y al proceso aprobado, y coordinamos las interfaces aguas arriba y aguas abajo.
Consulte su aplicación con LINEVO.
Consulte el alcance de su proyecto de envasado de líquidos