
في هذه الصفحة
تجسد منصة Neo من SIG تعبئة الكرتون المعقم عالية الإنتاجية. وتبدأ مقارنة هذا المسار مع الأكياس المرنة للسوائل من عملية حفظ المنتج والعبوة النهائية والحجم السنوي ومرافق المصنع. يطوّر فريقنا الهندسي تكوينات الأكياس الجاهزة والتعبئة عبر الفوهة والساشيه والستيك باك، وينسق واجهات الربط قبل الآلة وبعدها.
تستهدف آلتا SIG Neo XSlim 32 Aseptic وNeo Midi 15 Aseptic عائلات مختلفة من عبوات الكرتون وسقوف سرعة معلنة متباينة. افصل بين هذه القدرات الاسمية للشركة المصنعة (OEM) وبين عملية حفظ المنتج والإنتاج الفعلي المقبول للخط الكامل. وفي المقابل، يختار مهندسونا لمشاريع العبوات المرنة للسوائل مسار الكيس الجاهز أو ذي الفوهة أو الساشيه والستيك باك للسوائل وفق التركيبة والعبوة النهائية والموقع، ثم يحددون نظام التلقيم واللحام وواجهات الخط. استخدم هذه المقارنة لإعداد ملف المنتج/العملية ومراجعة النطاق الكامل للمعدات.
| المعيار الهندسي | خط الأساس للكرتون الورقي المعقم (SIG Neo / Tetra Pak) | اختيار تعبئة السوائل المرنة (تكويناتنا الهندسية) |
|---|---|---|
| السرعة الإجمالية الاسمية ونافذة حجم العبوة | عائلة SIG Neo: حتى 18,000 عبوة/ساعة (500–1,100 مل Combifit/Combistyle)؛ Neo Midi 15: 15,000 عبوة/ساعة (MidiBloc/MidiFit، 3 أحجام لكل منهما)؛ Neo XSlim 32: 32,000 عبوة/ساعة (XSlimBloc، 9 أحجام فردية)؛ Tetra Pak A3/E3: 8,000–40,000 عبوة/ساعة | نختار مسار التعبئة وتوزيع المسارات والإنتاجية حول الكيس النهائي أو عبوة الجرعة الواحدة. يسجل تكوين LV-160 للأكياس الكبيرة ذات الفوهة 10–15 كيسًا/دقيقة؛ اطلب مواصفات التكوين المختار للتطبيقات الأخرى. |
| الحجم السنوي ومعدل الاستغلال | استخدم عرض سعر المصنّع وجدول الإنتاج لديك لحساب معدل الاستغلال وتكلفة رأس المال لكل عبوة. | استخدم التكوين المختار والإنتاج السليم المطلوب لمقارنة ساعات التشغيل وتغييرات المقاس وإجمالي تكلفة المشروع. |
| شكل العبوة الأولية وميكانيكا التغذية | أكمام كرتون متعددة الطبقات ملصوقة مسبقًا من الورق المقوى/الألمنيوم/LDPE (عجلة شياق الأكمام المفتوحة في SIG) أو رول كرتون متصل مع شريط طولي في (Tetra Pak A3/E3) | أكياس قائمة أو ذات فوهة مصنعة مسبقًا، أو رول فيلم لأكياس اللحام الثلاثي والرباعي والستيك باك. حدد تركيبة الرقائق والأبعاد النهائية ورسم الغطاء. |
| طريقة التعقيم وفئة النظافة الصحية | يجب أن يتبع تعقيم المنتج والعبوة وضوابط المنطقة المعقمة والمرافق تصميم العملية المعتمد من المصنّع والتحقق من التطبيق. | اختر عملية حفظ المنتج مع جهة اعتماد العمليات لديك، ثم راجع معنا الكيس المتوافق ودرجة حرارة التعبئة ومتطلبات التلقيم واللحام. |
| الحد التنظيمي لدرجة الحموضة FDA pH 4.6 | حدد التركيبة ودرجة الحموضة التوازنية (pH) والنشاط المائي وظروف التخزين المستهدفة مع فريق المنتج/العملية. | تحدد التركيبة وعملية الحفظ المعتمدة ما إذا كان مسار التعبئة الساخنة أو المعالجة الحرارية (Retort) أو التبريد أو التعقيم مناسبًا؛ فشكل العبوة وحده لا يقرر ذلك. |
| حجم الجزيئات وحد اللزوجة | اطلب من SIG حدود الجزيئات واللزوجة ودرجة حرارة المنتج لتكوين التعبئة المختار. | أرسل اللزوجة المقاسة عند درجة حرارة التعبئة وأبعاد الجزيئات وسلوك المنتج. يختار مهندسونا المضخة وقطر الممرات وتصميم القادوس باستخدام عينات تمثيلية. |
| زمن دورة الغسيل والتعقيم CIP/SIP وتغيير المقاس | احصل من المصنّع على تسلسل التنظيف والتعقيم والمرافق المطلوبة وجدول تغيير المقاس. | نراجع منافذ التنظيف والمواد الملامسة للمنتج وقطع الغيار الخاصة بالمقاسات وتسلسل التغيير لتكوين العبوات المرنة المقترح. |
| معايير التحقق من اللحام والإغلاق | حدد فحوصات الإغلاق مع مصنّع نظام الكرتون وفريق جودة المنتج. | اتفق على فحوصات القوة والإحكام والغطاء للكيس أو الساشيه الفعلي، مع تحديد الطريقة ومعايير القبول قبل التجربة. |
كيف تقارن عبوات الكرتون المعقم المغذاة بالأكمام SIG Neo مع كرتون البريك المغذى بالرول، والأكياس الدوارة ذات الفوهة، والساشيه السائل متعدد المسارات؟
تقوم آلة تعبئة الكرتون المعقم بتعبئة منتج معقم تجاريًا داخل عبوة معقمة تحت ظروف محكمة ثم تغلق العبوة الأولية. ويتم التحقق من المنتج والعبوة والعملية معًا كمنظومة متكاملة. وتختلف هذه العبوة الأولية عن علبة الكرتون الجافة القابلة للطي التي تُحمّل بمنتجات معبأة مسبقًا بواسطة آلة الكرتنة.
قارن بين الكرتون المعقم المغذى بالأكمام، والكرتون المعقم المغذى بالرول، والأكياس الجاهزة أو ذات الفوهة، وعبوات الجرعات المشكلة من الرول كمسارات آلات مستقلة. احسم أولًا متطلبات حفظ المنتج والعبوة؛ ثم قارن مواصفات المصنّع والإنتاج السليم المطلوب والتنظيف وتغيير المقاسات ومرافق الخط الكامل.
| بنية تعبئة السوائل والطرازات المرجعية | خط الأساس للسرعة الاسمية ونطاق حجم العبوة | آلية التعقيم والنطاق التنظيمي | العتبة الاقتصادية للحجم السنوي وفئة النفقات الرأسمالية | نمط العطل الميداني السائد والوقاية الميكانيكية |
|---|---|---|---|---|
| 1. خط الكرتون المعقم فائق السرعة المغذى بالأكمام (SIG Neo Family 18,000 cph؛ SIG Neo Midi 15 Aseptic 15,000 cph؛ SIG Neo XSlim 32 Aseptic 32,000 cph) | 12,000–18,000 عبوة/ساعة (عائلة Combifit/Combistyle بسعة 500–1,100 مل)؛ 15,000 عبوة/ساعة (العبوات العائلية MidiBloc/MidiFit)؛ 32,000 عبوة/ساعة (العبوات الفردية XSlimBloc، 9 أحجام) | اطلب من SIG تحديد ترتيب تشكيل الأكمام والتعقيم والتعبئة والإغلاق المختار مع ظروف العملية المتحقق منها. | احسبه بناءً على عرض السعر الحالي للخط الكامل وجدول المنتجات والورديات لديك. | فقدان ظروف التعقيم أو سلامة الإغلاق: اتفق مع المصنّع على المراقبة وتسلسل التوقف/الاستعادة وسجلات التحقق للعملية المختارة. |
| 2. خط كرتون البريك المعقم المغذى بالرول (Tetra Pak A3/Flex & A3/Speed 8,000–26,500 cph H2O2؛ Tetra Pak E3/Speed & E3/Hyper 15,000–40,000 cph eBeam) | 8,000–15,000 عبوة/ساعة (عبوات بريك عائلية 500–1,000 مل)؛ 24,000–40,000 عبوة/ساعة (عبوات فردية 100–330 مل) | اطلب من المصنّع تحديد عمليات تعقيم الشريط والتشكيل والتعبئة واللحام للآلة ومواد التغليف المختارة. | قارن العرض الكامل للمصنّع والمرافق والمواد وجدول الإنتاج. | عيوب الشريط أو اللحام: راجع محاذاة الشريط الطولي ومناولة المواد وسلامة العبوة النهائية مع المصنّع. |
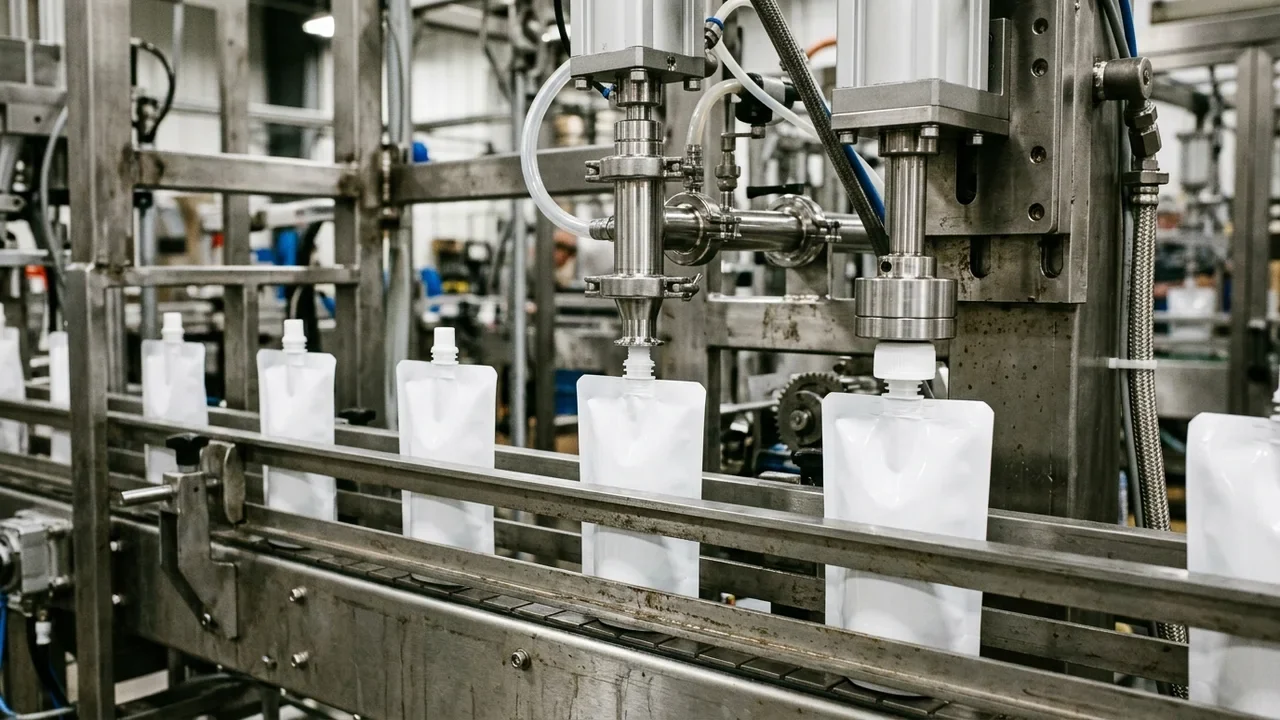
| 3. تعبئة الأكياس الجاهزة أو ذات الفوهة (سلسلة LV-210 / LV-160 لدينا) | اختر نظام التعبئة وأبعاد الكيس والإنتاج السليم حسب الطراز. يسجل تكوين LV-160 للأكياس الكبيرة ذات الفوهة 10–15 كيسًا/دقيقة؛ بينما تحتاج التخطيطات الأخرى إلى مواصفاتها الخاصة. | طابق آلة التعبئة والكيس مع عملية حفظ المنتج المعتمدة ودرجة حرارة التعبئة وخطة التخزين. | احصل على عرض سعر المعدات المختارة والتكامل عبر ماكينات الأكياس الجاهزة. | التناثر أو التقطير أو عيوب الإغلاق: اختبر قطع الفوهة وموضع الملء واللحام وتركيب الغطاء على الكيس الفعلي. |
| 4. تعبئة الساشيه والستيك باك للسوائل متعددة المسارات (سلسلة LV-400Y–980Y / SY / BY لدينا) | اختر عدد المسارات العاملة بناءً على العبوة النهائية وتخطيط الفيلم والجرعة والإنتاج السليم المطلوب. | اختر نظام التلقيم والمواد الملامسة والتحكم في القادوس واللحام وفق التركيبة ومتطلبات العملية. | سعّر تكوين الساشيه أو الستيك باك المقترح مع الأدوات والواجهات المختارة. | دخول المنتج في منطقة اللحام: تحقق من سلوك الفوهة وموضع الملء وتزامن اللحام العرضي معًا أثناء التجربة. |
ماذا أعلنت SIG في 1 أكتوبر 2026، وكيف تعمل معادلة خط الأساس لزيادة الإنتاج بمقدار «الثلث»؟
في 1 أكتوبر 2026، أعلنت شركة SIG عن إضافتين جديدتين إلى منصتها لتعبئة الكرتون المعقم SIG Neo — وهما SIG Neo XSlim 32 Aseptic للعبوات الفردية وSIG Neo Midi 15 Aseptic للعبوات متعددة الحصص — لتنضما إلى آلة التعبئة العائلية الحالية SIG Neo (المصنفة حتى 18,000 عبوة/ساعة عبر فئات سرعة 12,000 و16,000 و18,000 عبوة/ساعة لأحجام 500–1,100 مل من طرازات Combifit وCombistyle وCombivita). وذكرت SIG في بيانها أن الآلتين الجديدتين ترفعان كلًا من الإنتاج الإجمالي والإنتاج لكل متر مربع من مساحة الأرضية بمقدار الثلث (+33.3%) مقارنة بآلات التعبئة القياسية، مع تمكين تغيير الشكل/الحجم في أقل من 15 دقيقة دون استبدال أجزاء الشياق الميكانيكية، والحفاظ على هدر أكمام الكرتون أقل من 0.5%، واستخدام تقنية التدفق الهوائي المعقم SIG Neo Shield لإزالة ما يصل إلى 95% من الجسيمات المحمولة جوًا أثناء الطي المسبق ولحام القاعدة.
ونظرًا لأن البيان الصحفي الصادر في 1 أكتوبر 2026 لم يسمِّ آلات المقارنة المرجعية السابقة المستخدمة في حساب «الثلث»، يتعين على فرق الهندسة والمشتريات تدقيق الطرازات الجديدة مقابل خطوط الأساس المنشورة في دليل SIG (SIG Smile 24 Aseptic / XSlim 24 للعبوات الفردية وSIG Midi 12 Aseptic، التي أُطلقت في 24 يوليو 2024، لعبوات MidiBloc وMidiFit متعددة الحصص) وتحويل السرعات الإجمالية المعلنة إلى إنتاج صافٍ مقبول في المصنع (Q_net,hr):
Δ S_% = (S_new - S_baseline) / (S_baseline) × 100%, ; Q_net,hr = S_gross,hr × OEE_line × (1 - r_reject)
مقارنة الإنتاج: (32,000 − 24,000) ÷ 24,000 = 33.3%؛ و(15,000 − 12,000) ÷ 12,000 = 25.0%. وعند معامل أداء تشغيلي قدره 0.72 ونسبة قبول 0.995، فإن 15,000 × 0.72 × 0.995 = 10,746 عبوة مقبولة/ساعة. تأكد دائمًا من الطراز المرجعي والمقاس وظروف القياس التي تستند إليها أي مقارنة سرعة من المصنّع.
| طراز SIG Neo والفئة المستهدفة | عائلة أكمام الكرتون وسقف السرعة المنشور | مقارنة خط الأساس في الدليل والفرق الحسابي | مخاطر المواصفات السائدة والوقاية في طلب عرض السعر |
|---|---|---|---|
| SIG Neo XSlim 32 Aseptic (أُعلن عنها في 1 أكتوبر 2026) | عبوات فردية SIG XSlimBloc؛ حتى 32,000 عبوة/ساعة (533.3 عبوة/دقيقة)؛ حتى 9 أحجام عبوات على آلة واحدة (فئة العبوات الفردية 80–350 مل) | مقابل سقف الدليل القياسي للعبوات الفردية البالغ 24,000 عبوة/ساعة (SIG Smile 24 / XSlim 24 عبر 6 مسارات): (32,000 - 24,000) / 24,000 = +33.33% (+الثلث) | المخاطر: افتراض تشغيل جميع السعات التسع لـ XSlimBloc بالسقف الكامل البالغ 32,000 عبوة/ساعة مع نفس وحدات تركيب الشفاطات/الأغطية. الوقاية: اطلب منحنى السرعة مقابل الحجم المعتمد ومصفوفة وحدات تركيب الشفاطات/الأغطية لكل حجم مليلتري محدد. |
| SIG Neo Midi 15 Aseptic (أُعلن عنها في 1 أكتوبر 2026) | عبوات متعددة الحصص مربعة القاعدة SIG MidiBloc وSIG MidiFit؛ حتى 15,000 عبوة/ساعة (250 عبوة/دقيقة)؛ 3 أحجام لكل تنسيق (فئة 500–1,000 مل) | مقابل خط الأساس في الدليل SIG Midi 12 Aseptic (12,000 عبوة/ساعة، أُطلقت في 24 يوليو 2024): (15,000 - 12,000) / 12,000 = +25.0% زيادة في السرعة | المخاطر: التبديل بين MidiBloc (قمة مسطحة) وMidiFit (قمة مائلة بغطاء ملولب) دون التحقق مما إذا كان «تغيير المقاس في أقل من 15 دقيقة بدون قطع» ينطبق على تغييرات الارتفاع لنفس المقطع العرضي فقط أم يشمل تغيير هندسة القمة بالكامل. الوقاية: اشترط مصفوفة زمنية لتغيير المقاسات ضمن بروتوكول اختبار القبول في المصنع (FAT). |
| SIG Neo Family / Slimline 15 Aseptic (منصة Neo المعتمدة) | عبوات عائلية Combifit / Combistyle / Combivita (حتى 18,000 عبوة/ساعة عبر فئات 12k/16k/18k، 500–1,100 مل) وSlimlineBloc (15,000 عبوة/ساعة) | مقابل آلات التعبئة العائلية القياسية CFA ذات سرعة 12,000 عبوة/ساعة: +25% (عند 15,000 عبوة/ساعة) إلى +50% (عند 18,000 عبوة/ساعة) | المخاطر: تقييم عدد العبوات/ساعة لكل متر مربع على أساس هيكل آلة التعبئة فقط مع إغفال مساحة معقم UHT الأنبوبي/اللوحي والخزان المعقم ومركّب الأغطية وحلزون التجميع وآلة التغليف بالكرتون. الوقاية: دقق الأبعاد المحيطية للخط الكامل (م²) بما يشمل ممرات التشغيل والصيانة بعرض 1.2–1.5 م. |
كيف ينبغي أن توجه عملية معالجة المنتج ومتطلبات الحفظ اختيار المعدات؟
حدد التركيبة ودرجة الحموضة التوازنية (pH) والنشاط المائي والعبوة وظروف التخزين المستهدفة قبل اختيار مسار التعبئة. تحدد جهة اعتماد المنتج/العملية طريقة الحفظ والمتطلبات التنظيمية السارية؛ ويجب أن تدعم مواصفات المعدات تلك العملية المعتمدة.
- المنتجات منخفضة الحموضة المستقرة في درجة حرارة الغرفة: اطلب من جهة اعتماد العمليات تحديد التعقيم المطلوب وضوابط التغليف والسجلات والالتزامات التنظيمية. واحصل على التصميم الكامل للعملية ونطاق التحقق من موردي الأنظمة المعنيين.
- مواد تعقيم العبوات: عند استخدام بيروكسيد الهيدروجين، يجب أن تستوفي العملية والعبوة الشروط السارية في 21 CFR 178.1005. اتفق على آليات المراقبة واختبار المتبقيات مع جهة اعتماد العمليات ومورد النظام.
- المنتجات الحمضية والمحمضة: ميّز بين المنتجات الحمضية بطبيعتها والأغذية المحمضة وحدد متطلبات العملية السارية. فنتيجة الرقم الهيدروجيني (pH) وحدها لا تحدد درجة حرارة التعبئة الساخنة أو زمن الإبقاء الحراري أو مدة الصلاحية.
- المنتجات المحتوية على حبيبات أو عالية اللزوجة: راجع مرور الجزيئات والخلط وانتقال الحرارة وتلوث منطقة اللحام مع جهة اعتماد العمليات وفريق المعدات. اختبر منتجًا تمثيليًا قبل تثبيت منظومة التلقيم.
| فئة المنتج ودرجة الحموضة التوازنية pH / aw | مراجعة العملية والتوثيق | مسار المعدات المطلوب تقييمه | نمط فشل الامتثال السائد والوقاية الهندسية |
|---|---|---|---|
| المشروبات المتجانسة منخفضة الحموضة | متطلبات التصنيع الغذائي السارية وضوابط المنتج والعبوة المتحقق منها. | قيّم نظامًا معقمًا أو مسار حفظ آخر معتمدًا بالتنسيق مع جهة اعتماد العمليات. | انحراف العملية: حدد المراقبة والرفض والاستعادة والسجلات المطلوبة مع مورد النظام. |
| العصائر والهريس والصلصات المحمضة | تصنيف المنتج ومتطلبات العملية وظروف التخزين المتحقق منها. | راجع تعبئة الأكياس الجاهزة أو تعبئة الساشيه للسوائل مقابل العملية والعبوة المعتمدتين. | ظروف حفظ غير متحقق منها: ثبّت العملية قبل اختيار درجة حرارة التعبئة ومعدات الإبقاء الحراري. |
| الصلصات المحتوية على جزيئات والحساء والمعاجين منخفضة الحموضة | عملية الحفظ المتحقق منها ومتطلبات سلامة العبوة. | اختر ترتيب تلقيم ولحام أكياس متوافقًا، وحدد أي معدات معالجة حرارية منفصلة. | وصول المنتج إلى اللحام أو عدم توافق العبوة: اختبر مناولة الجزيئات وقيّم سلامة الإغلاق عبر العملية المعتمدة. |
| المشروبات المبردة والمنتجات الأخرى المعتمدة على سلسلة التبريد | عملية المنتج المعتمدة وضوابط النظافة الصحية ومتطلبات سلسلة التبريد. | راجع تكوين أكياس الحليب مقابل المتطلبات الفعلية لعملية المنتج والعبوة. | إعادة التلوث أو فقدان البرودة: نسق ضوابط التنظيف والنقل المحمي والتخزين عبر الخط بالكامل. |
ما القرارات الأربعة التي توجه المقارنة بين الكرتون والأكياس المرنة؟
قبل طلب العروض، حدد حجم الإنتاج وعملية المنتج وسلوك التلقيم وإمدادات مواد التغليف لكل مسار.
الحجم السنوي: احسب ساعات التشغيل اللازمة بناءً على الإنتاج السليم المطلوب، وأضف وقت التنظيف وتغيير المقاسات والصيانة. قارن العروض الكاملة مقابل جدول الإنتاج نفسه.
عملية المنتج: ثبّت متطلبات الحفظ والتخزين مع جهة اعتماد العمليات. راجع العبوة وآلة التعبئة المختارتين مقابل تلك العملية، بما في ذلك درجة حرارة التعبئة وأي معالجة تالية للتعبئة.
سلوك المنتج: أرسل اللزوجة المقاسة ودرجة حرارة التعبئة وأبعاد الجزيئات وسلوك تكوّن الرغوة. جرّب ترتيب التلقيم والفوهات باستخدام مادة تمثيلية.
إمدادات التغليف: قارن الحد الأدنى للطلب لدى مصنع العبوات، ومساحة التخزين الوارد، وتغييرات التصاميم الطباعية، والمخزون الراكد باستخدام عروض موردين فعلية وجدول الأصناف (SKU) لديك.
كيف تحسب معدل الاستغلال السنوي للخط، وساعات التوقف للغسيل والتعقيم CIP/SIP، ومتطلبات التشغيل لخمس سنوات (8M مقابل 60M عبوة/سنة)؟
قارن استغلال المعدات والإهلاك لكل عبوة باستخدام عروض الأسعار الحالية للموردين، ثم أضف مواد التغليف وساعات التنظيف والتعقيم والمرافق والعمالة والصيانة.
1. معدل الاستغلال السنوي للخط وإطفاء رأس المال لكل عبوة (c_capex,pack)
لحساب ساعات التشغيل السنوية (H_run,yr)، ومعدل استغلال الخط (U_annual عبر ساعات الورديات المجدولة H_avail,yr)، والقسط الثابت لإهلاك المعدات لكل عبوة (c_capex,pack على مدى سنوات الإهلاك Y_dep):
H_run,yr = (Q_annual) / (Q_net,hr), ; U_annual = (H_run,yr) / (H_avail,yr) × 100%, ; c_capex,pack = (C_line / Y_dep) / (Q_annual)
على سبيل المثال، فإن طلبًا سنويًا قدره 8,000,000 عبوة على آلة تعبئة تنتج 13,500 عبوة مقبولة/ساعة يتطلب 592.6 ساعة تشغيل فقط في السنة — أي بمعدل استغلال 14.8% فقط مقابل 4,000 ساعة مجدولة بنظام ورديتين (مما يترك الخط متوقفًا بنسبة 85.2% من الوقت المجدول). أما نفس الـ 8,000,000 عبوة/سنة على خط أكياس مرنة ينتج 3,000 عبوة مقبولة/ساعة فيتطلب 2,667 ساعة تشغيل سنويًا، أي بمعدل استغلال 66.7% لورديتين. اقسم قيمة استثمار الخط المتكامل المعروضة من كل مورد (C_line) على فترة الإهلاك (Y_dep) والحجم السنوي (Q_annual) لمقارنة إهلاك رأس المال لكل عبوة عبر مسارات الحفظ المتوافقة.
2. معادلة زمن التوقف للتعقيم CIP/SIP وتكلفة المرافق الإضافية (c_cip,pack)
احصل على تسلسلات التنظيف والتعقيم والاستعادة من موردي الأنظمة المختارين. سجّل التكرار والزمن المنقضي والعمالة والمرافق والمواد الكيميائية ومواد بدء التشغيل مقابل جدول إنتاجك.
C_cip,yr = N_cycles,yr × (t_cip/sip × C_labor+util,hr + C_chem+H2O2 + N_scrap,cycle × c_pack), ; c_cip,pack = (C_cip,yr) / (Q_annual)
على سبيل المثال، تستهلك 250 دورة كاملة من CIP/SIP سنويًا بمعدل 4.0 ساعات لكل دورة 1,000 ساعة من زمن التوقف غير الإنتاجي سنويًا — وهو ما يتجاوز 592.6 ساعة إنتاج لازمة لتعبئة 8,000,000 عبوة كرتونية. وفي المقابل، تتطلب 250 دورة غسيل صحي CIP بالماء الساخن/الصودا الكاوية بمعدل 45 دقيقة (0.75 ساعة) لكل دورة 187.5 ساعة سنويًا. اضرب عدد الدورات المجدولة في كميات المرافق والمواد المعقمة والعمالة وهدر بدء التشغيل المقاسة لحساب العبء المالي للتنظيف لكل عبوة.
3. سجل التكلفة الإجمالية للملكية لمدة 5 سنوات (60 شهرًا) (TCO_5yr)
استخدم جدول العمل أدناه لمقارنة الاستغلال الفعلي، وساعات التوقف للتنظيف، والحد الأدنى لكميات طلب العبوات (MOQs)، والتزامات الصيانة عبر عروض الأسعار المرشحة لديك. ولمراجعة مفصلة لعروض خطوط الأكياس، راجع دليل تكلفة ماكينات الأكياس الجاهزة.
| مكون التشغيل والتكلفة الإجمالية للملكية (TCO) | السيناريو أ: خط كرتون معقم منخفض الاستغلال (8M عبوة/سنة على آلة 18,000 عبوة/ساعة) | السيناريو ب: خط أكياس مرنة متوافق عند 8M عبوة/سنة (3,000 كيس صافٍ/ساعة) | السيناريو ج: خط كرتون معقم عالي الحجم بـ 3 ورديات (60M عبوة/سنة على آلة 18,000 عبوة/ساعة) | مخاطر التكلفة الإجمالية السائدة والتخفيف الهندسي |
|---|---|---|---|---|
| نطاق خط التعبئة الأولية والمعالجة الحرارية/المعقمة المتكامل (C_line) | معقم UHT أنبوبي/لوحي + آلة تعبئة كرتون معقم + نظام هواء معقم/H2O2 + مركّب أغطية + آلة تعبئة صناديق | آلة تعبئة وتغطية دوارة للأكياس الجاهزة/ذات الفوهة + مبستر/مبرد حراري متوافق مع العملية | نفس خط الكرتون المعقم المتكامل يعمل بنظام 3 ورديات (6,000 ساعة/سنة) | مخاطر الاستثمار: ثبّت عملية حفظ المنتج المعتمدة ومواصفات العبوة وتوقعات الطلب لـ 5 سنوات قبل تحديد سرعة الخط. |
| ساعات التشغيل السنوية (H_run,yr) واستغلال الورديات (U_annual) | 593 ساعة/سنة (14.8% من 4,000 ساعة؛ يظل الخط متوقفًا بنسبة 85.2% من وقت الورديتين المجدول) | 2,667 ساعة/سنة عند 3,000 كيس صافٍ/ساعة (66.7% من 4,000 ساعة عبر ورديتين) | 4,444 ساعة/سنة عند 13,500 عبوة صافية/ساعة (74.1% من 6,000 ساعة عبر 3 ورديات) | مخاطر الاستغلال: أدرج زمن دورات CIP/SIP وتغيير الأصناف والصيانة الوقائية ضمن الساعات المجدولة. |
| حجم مواد التعبئة الأولية خلال 5 سنوات (40 مليون مقابل 300 مليون عبوة إجمالية) | 40 مليون كمّ كرتوني ملصوق مسبقًا + أغطية عبر 5 سنوات (تخضع لشرائح الحد الأدنى للطلب للدفعات الصغيرة عند توزيعها على أصناف عديدة) | 40 مليون كيس حاجز مطبوع قائم أو ذي فوهة عبر 5 سنوات (حدود طلب مرنة بالطباعة الرقمية/الحفر الروتوغرافي للتشغيل متعدد الأصناف) | 300 مليون كمّ كرتوني + أغطية عبر 5 سنوات (يتيح شرائح تسعير الكميات الكبيرة ودفعات إنتاج مخصصة) | مخاطر المخزون: احصل على الحد الأدنى لكميات الطلب (MOQs) ومساحة تخزين الطبالي لمزيج التصاميم الفعلي للأصناف. |
| ساعات التوقف للتعقيم CIP/SIP خلال 5 سنوات واستهلاك H2O2 وهدر بدء التشغيل | 5,000 ساعة خلال 5 سنوات (250 × دورة SIP مدتها 4 ساعات/سنة)؛ حصة عالية لكل عبوة من البخار والهواء المعقم وH2O2 وهدر الأكمام في التشغيلات القصيرة | 937.5 ساعة خلال 5 سنوات (250 × دورة CIP صحية AISI 316L بالماء الساخن/الصودا مدتها 45 دقيقة/سنة) مع أدنى هدر للأكياس عند البدء | 5,000 ساعة خلال 5 سنوات (250 × دورة SIP مدتها 4 ساعات/سنة) موزعة على 300 مليون عبوة (حجم إنتاج أعلى بـ 8.9 مرة لكل دورة SIP) | عبء التنظيف: تحقق من تسلسل التنظيف لدى المصنّع وتكرار تغيير النكهات الفعلي، ثم سجّل هدر بدء التشغيل لكل دورة. |
| طاقم التشغيل المباشر لـ 5 سنوات وهيكل الخدمة/قطع الغيار من المصنّع | طاقم فنيين مخصص لآلة التعبئة المعقمة وUHT بالإضافة إلى أطقم خدمة مجدولة للصمامات المعقمة والشياق والقرن فوق الصوتي | مشغلو خط أكياس قياسيون لورديتين بالإضافة إلى قطع الغيار الاستهلاكية المعتادة للنيوماتيك وسخانات اللحام وحلقات الفوهات والملاقط | طاقم فنيين معقم كامل لـ 3 ورديات بالإضافة إلى عقد صيانة وقائية متعدد السنوات موزع على 60 مليون عبوة/سنة | نطاق الخدمة: اطلب قوائم مفصلة لقطع التآكل وفترات صيانة المنطقة المعقمة والوثائق لكل عرض سعر. |
| خلاصة تكلفة الوحدة والاستغلال خلال 5 سنوات (الميزان التشغيلي لـ 5 سنوات) | يهيمن إهلاك رأس المال الثابت و1,000 ساعة/سنة من عبء SIP على تكلفة الوحدة عندما يملأ الحجم السنوي 593 ساعة تشغيل فقط | يحافظ الاستغلال المتوازن بنسبة 66.7% لورديتين ودورة CIP ذات الـ 45 دقيقة على توافق التكاليف الثابتة مع محافظ الأصناف المتعددة (4–12 مليون عبوة/سنة) | تحقق خطوط الكرتون المعقم فائقة السرعة كفاءتها المستهدفة في تكلفة الوحدة عندما يحافظ الحجم السنوي المستمر على استغلال 3 ورديات فوق 65–75% | املأ كل صف بتصاميم عمليات متوافقة وعروض أسعار ملزمة من الموردين وتعريفات المرافق في مصنعك قبل الاختيار النهائي. |
كيف تحول اختيار آلة التعبئة الأولية إلى مخططات واجهات قبلية/بعدية وفحوصات قبول في المصنع (FAT)؟
سواء كان ملف مشروعك يحدد آلة تعبئة كرتون معقم فائقة السرعة (SIG Neo أو Tetra Pak E3/A3) أو خط أكياس/ساشيه مرن للسوائل (LV-160 / LV-210 / LV-400Y–980Y)، فإن آلة التعبئة الأولية ليست سوى عقدة واحدة ضمن خط تعبئة مترابط. وتتطلب كل نقطة التقاء بين المعالجة الحرارية القبلية (معقم UHT أو مبستر التعبئة الساخنة)، وآلة التعبئة الأولية، والتبريد/التجفيف بعد التعبئة، وفحص الوزن والأشعة السينية/المعادن، والكرتنة أو التعبئة في صناديق، وثيقة تحكم في الواجهات (ICD) موقعة تحدد مناسيب الارتفاع، وزمن التجميع المرحلي، وإشارات التوقف الجافة/EtherNet/IP، ووصلات المرافق.
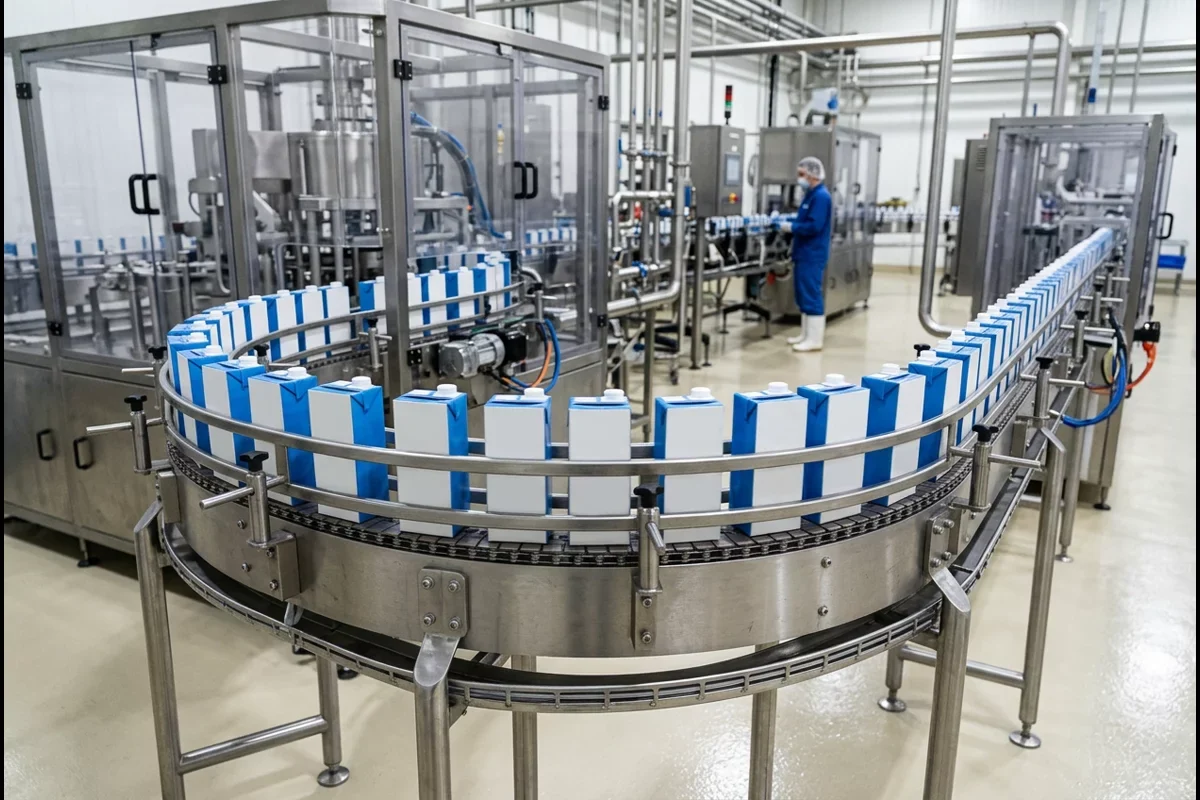
استخدم قائمة مراجعة تجهيز الموقع والتركيب وبروتوكول اختبار العينات قبل الطلب لتثبيت كل من الواجهات الميكانيكية وحدود القبول/الرفض في اختبار القبول بالمصنع (FAT) قبل إصدار أمر الشراء:
| حد الواجهة أو بوابة اختبار FAT | المواصفات الهندسية والمعايير المطلوبة | خطة القبول الخاصة بالمشروع | نمط فشل التكامل السائد والوقاية الميكانيكية |
|---|---|---|---|
| 1. واجهة الإمداد الحراري القبلية (معقم UHT / مبستر التعبئة الساخنة ← مشعب آلة التعبئة) | أنابيب تزويد المنتج والتحكم في الضغط ودرجة الحرارة المختارة للعملية المعتمدة. | اتفق على نطاقات ضغط ودرجة حرارة الإمداد والمراقبة والإنذارات والاستعادة مع جهة اعتماد العمليات وموردي المعدات. | تؤثر تقلبات الإمداد في دقة التلقيم: حدد الخزان المرحلي واستجابة التحكم المطلوبة عند واجهة آلة التعبئة. |
| 2. بوابة سلامة اللحام الأولي والإغلاق (تدقيق FAT الإتلافي وغير الإتلافي) | اختر قياسات القوة والإحكام والإغلاق للعبوة الفعلية بالتنسيق مع فريق الجودة. | حدد الطريقة وخطة أخذ العينات وظروف الاختبار وقيم القبول في بروتوكول المشروع. | عيوب الإغلاق: افحص مناطق انتقال اللحام وتركيب الأغطية باستخدام المنتج الفعلي ومواد التغليف الفعلية. |
| 3. بوابة دقة المحتوى الصافي الوزني (NIST Handbook 133 / OIML R 61-1:2017) | طريقة قياس الملء المختارة وأي معدات وزن تدقيقي على الخط أو تغذية راجعة. | حدد المحتوى الصافي المستهدف والتفاوت المسموح وأخذ العينات ومتطلبات السوق السارية مع فريق الجودة. | تؤثر تغيرات الكثافة أو الرغوة في التعبئة الحجمية: سجّل درجة حرارة المنتج وكثافته وافحص عينات ملء تمثيلية. |
| 4. واجهة التبريد بعد التعبئة، والتجفيف بالنفخ الهوائي، والكرتنة الثانوية | مناولة ما بعد التعبئة أو التبريد أو التجفيف المختارة لعملية المنتج والتغليف اللاحق. | اتفق على حالة النقل وجفاف السطح وسعة التجميع المرحلي ومتطلبات الإنتاج السليم اللاحق. | تؤثر العبوات المبللة في طباعة الأكواد والتغليف الثانوي: قيّم التجفيف والنقل باستخدام العبوة الفعلية. |
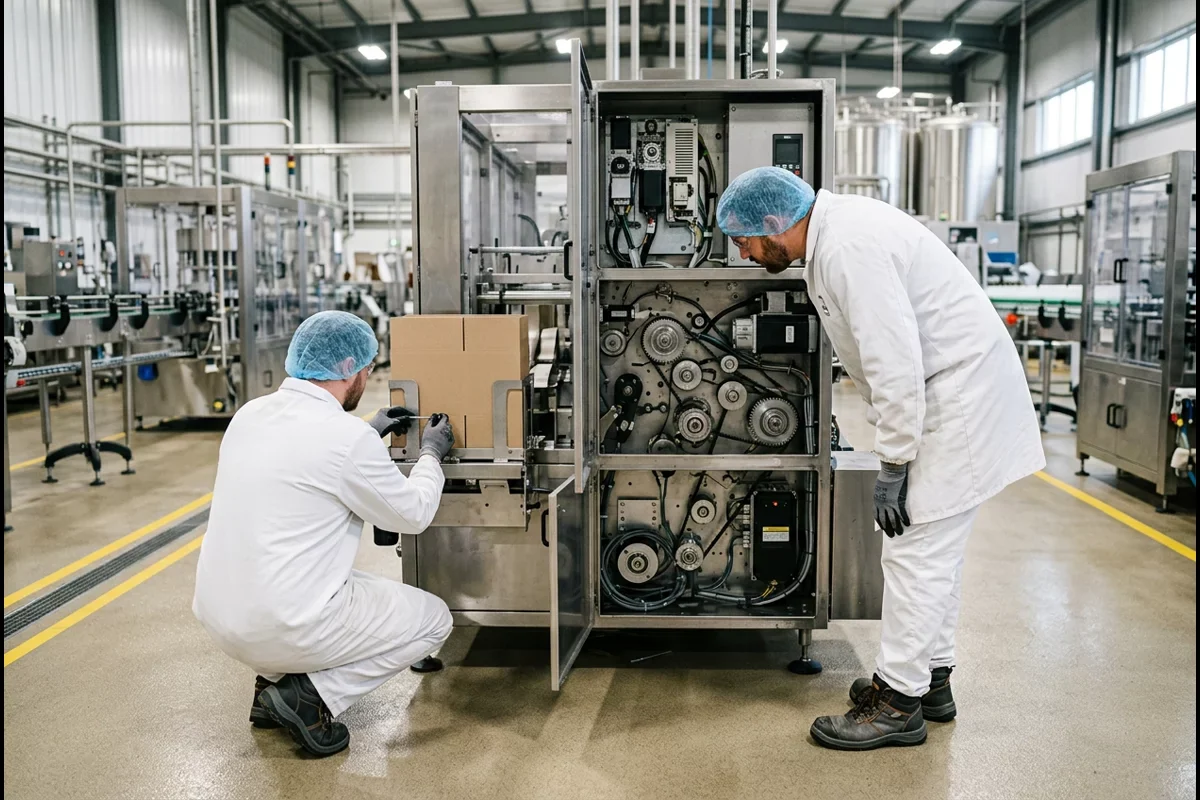
عندما يتطلب نطاق مشروعك تعبئة سوائل مرنة — سواء كان خط تعبئة أكياس جاهزة (الوزن والتعبئة LV-210، أو تكوين أكياس العصير والمشروبات، أو تكوين أكياس الحليب القائمة ذاتيًا، أو تكوين أكياس الصلصة الجاهز للغسيل CIP)، أو آلة تعبئة وتغطية سوائل عبر الفوهة (آلة تعبئة أكياس المنظفات السائلة ذات الفوهة LV-160 أو آلة تعبئة أكياس المشروبات ذات الفوهة LV-160)، أو خط تعبئة ساشيه وستيك باك للسوائل متعدد المسارات، أو الكرتنة الثانوية في علب الكرتون القابلة للطي — أرسل درجة حموضة المنتج (pH) واللزوجة ورسم الكيس والحجم السنوي المستهدف عبر قائمة مراجعة بيانات المشروع. يراجع مهندسونا معدات التعبئة الأولية وتخطيط النقل وإشارات التحكم مع مورد النظام الذي تختاره.
الأسئلة الشائعة حول آلات تعبئة الكرتون المعقم SIG Neo والبدائل المرنة لتعبئة السوائل
ما مواصفات السرعة والمقاسات لآلتي التعبئة SIG Neo XSlim 32 Aseptic وSIG Neo Midi 15 Aseptic؟
أعلنت SIG في 1 أكتوبر 2026 أن آلة SIG Neo XSlim 32 Aseptic مصنفة بسرعة تصل إلى 32,000 عبوة/ساعة (533.3 عبوة/دقيقة) لعبوات الحصة الفردية SIG XSlimBloc عبر ما يصل إلى 9 أحجام عبوات (فئة 80–350 مل) على آلة واحدة، بينما صُنفت آلة SIG Neo Midi 15 Aseptic بسرعة تصل إلى 15,000 عبوة/ساعة (250 عبوة/دقيقة) للعبوات متعددة الحصص SIG MidiBloc وSIG MidiFit عبر 3 أحجام عبوات لكل تنسيق (فئة 500–1,000 مل). وتنضم الآلتان إلى منصة الحجم العائلي SIG Neo المصنفة حتى 18,000 عبوة/ساعة (تنسيقات Combifit / Combistyle بسعة 500–1,100 مل).
لماذا يعادل رقم SIG «زيادة الإنتاج بمقدار الثلث» نسبة +33.3% في XSlim 32 بينما يعادل +25.0% مقارنة بـ SIG Midi 12؟
إن مقارنة SIG Neo XSlim 32 Aseptic (32,000 عبوة/ساعة) بسقف دليل SIG القياسي للعبوات الفردية ذي الـ 6 مسارات والبالغ 24,000 عبوة/ساعة (SIG Smile 24 / XSlim 24) تعطي (32,000 - 24,000) ÷ 24,000 = +33.33% (أي زيادة بمقدار الثلث تمامًا). أما مقارنة SIG Neo Midi 15 Aseptic (15,000 عبوة/ساعة) بآلة SIG Midi 12 Aseptic (12,000 عبوة/ساعة، التي أُطلقت في يوليو 2024) فتعطي (15,000 - 12,000) ÷ 12,000 = +25.0%، وهو ما يطابق المواصفات المنشورة من SIG لآلة SIG Neo Slimline 15 Aseptic (15,000 عبوة/ساعة = +25% فوق آلات التعبئة العائلية القياسية ذات سرعة 12,000 عبوة/ساعة). اطلب دائمًا في عرض السعر تحديد الطراز المرجعي الدقيق وحدود مساحة الأرضية المعتمدة في الحساب.
ما الحد الأدنى لحجم الإنتاج السنوي اللازم لتبرير خط كرتون معقم بسرعة 18,000 إلى 32,000 عبوة/ساعة؟
احسب الساعات المطلوبة من الطلب السنوي والإنتاج المقبول المتوقع، ثم أضف التنظيف وتغيير المقاسات والصيانة. لا توجد عتبة حجم سنوي واحدة تصلح لكل الحالات؛ إذ تدخل عملية المنتج وإمدادات العبوات وتكلفة رأس المال واحتياجات المرافق وجدول التشغيل جميعها في المقارنة.
متى يمكن تشغيل مشروب سائل أو هريس أو صلصة على آلة أكياس بالتعبئة الساخنة بدلًا من آلة تعبئة كرتون معقم خاضعة للائحة FDA 21 CFR Part 113؟
استخدم مسار الأكياس بالتعبئة الساخنة فقط عندما تعتمد جهة اختصاص المنتج/العملية عملية حفظ مناسبة وتكون العبوة والمعدات قادرة على تحقيقها. فدرجة حموضة المنتج وحدها لا تكفي لتحديد درجة حرارة التعبئة أو زمن الإبقاء الحراري أو مدة الصلاحية.
كيف تختلف آلة تعبئة كرتون المشروبات المعقم عن آلة الكرتنة الأفقية للعلب القابلة للطي؟
تقوم آلة تعبئة الكرتون المعقم بتشكيل وتعقيم وتعبئة السائل مباشرة ولحام عبوة أولية حاجزة متعددة الطبقات بالموجات فوق الصوتية (ورق مقوى / LDPE / رقائق ألمنيوم / LDPE). أما آلة الكرتنة الأفقية أو العمودية فتقوم بنصب علب كرتونية مطبوعة جافة قابلة للطي وتُدخل فيها منتجات معبأة مسبقًا داخل عبوة أولية — مثل الساشيه المرن، أو الستيك باك، أو الألواح المغلفة انسيابيًا، أو شرائط البليستر، أو الزجاجات — قبل إغلاق الألسنة بالثني أو بالغراء الساخن.
ما آلات تعبئة الأكياس والساشيه للسوائل التي نصنعها كبدائل للكرتون المعقم؟
تغطي محفظتنا لتعبئة السوائل المرنة الأكياس القائمة الجاهزة، والتعبئة عبر الفوهة، وآلات الساشيه والستيك باك متعددة المسارات. ونختار نظام التلقيم والمواد الملامسة والتحكم في القادوس واللحام والأغطية حول المنتج والعملية المعتمدة، ثم ننسق واجهات الربط القبلية والبعدية.
ناقش تطبيقك مع LINEVO.
ناقش نطاق مشروع تعبئة السوائل لديك