
En esta página
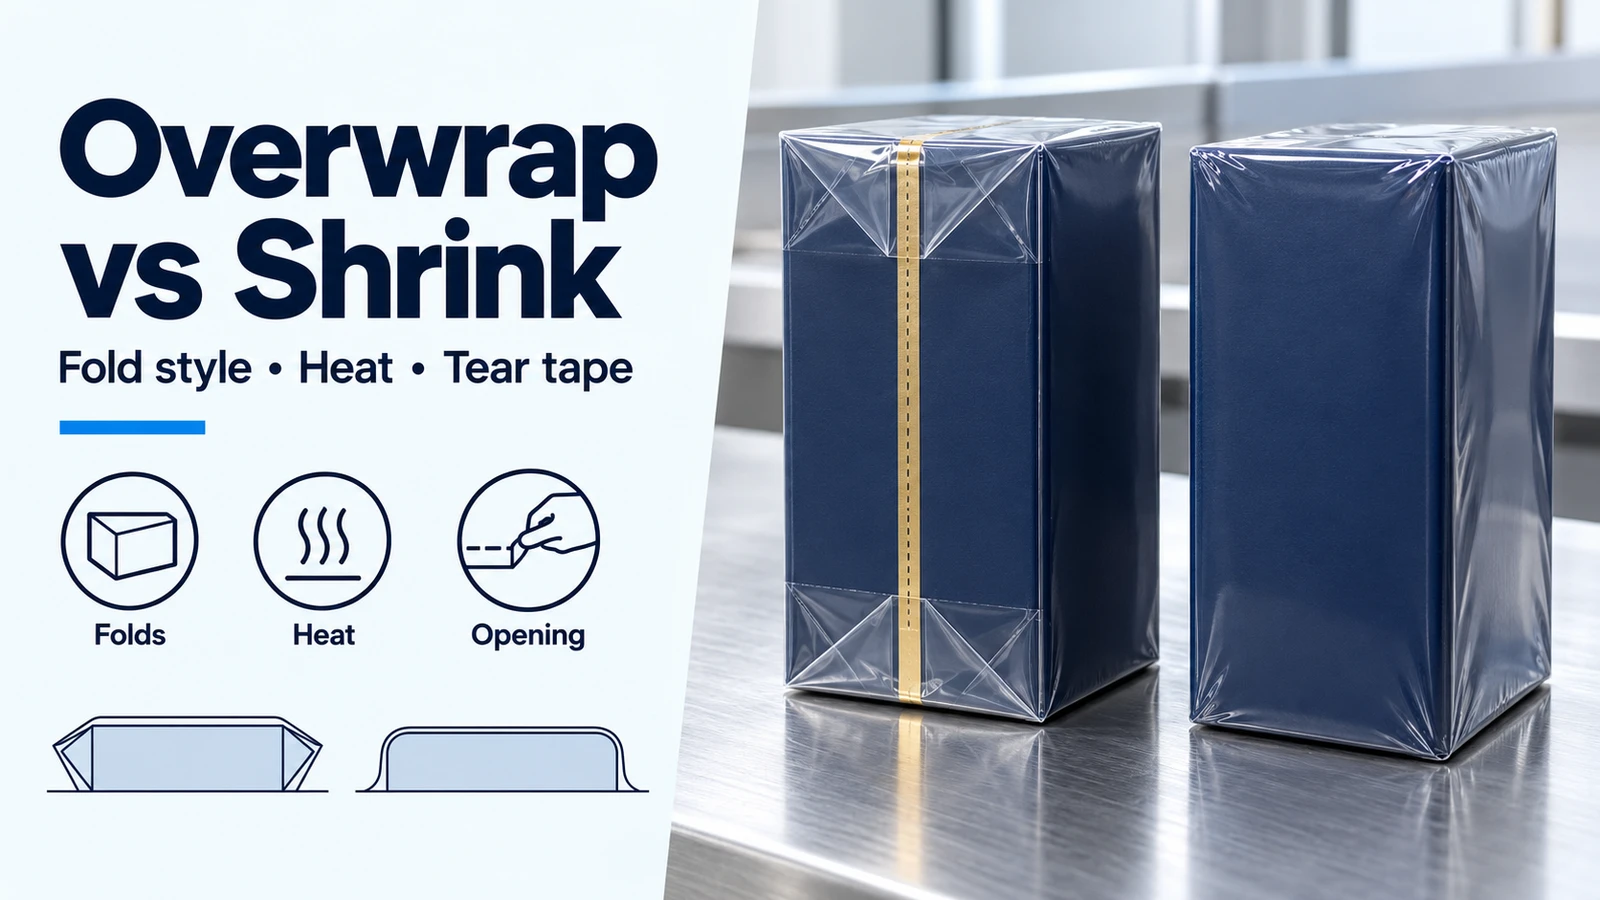
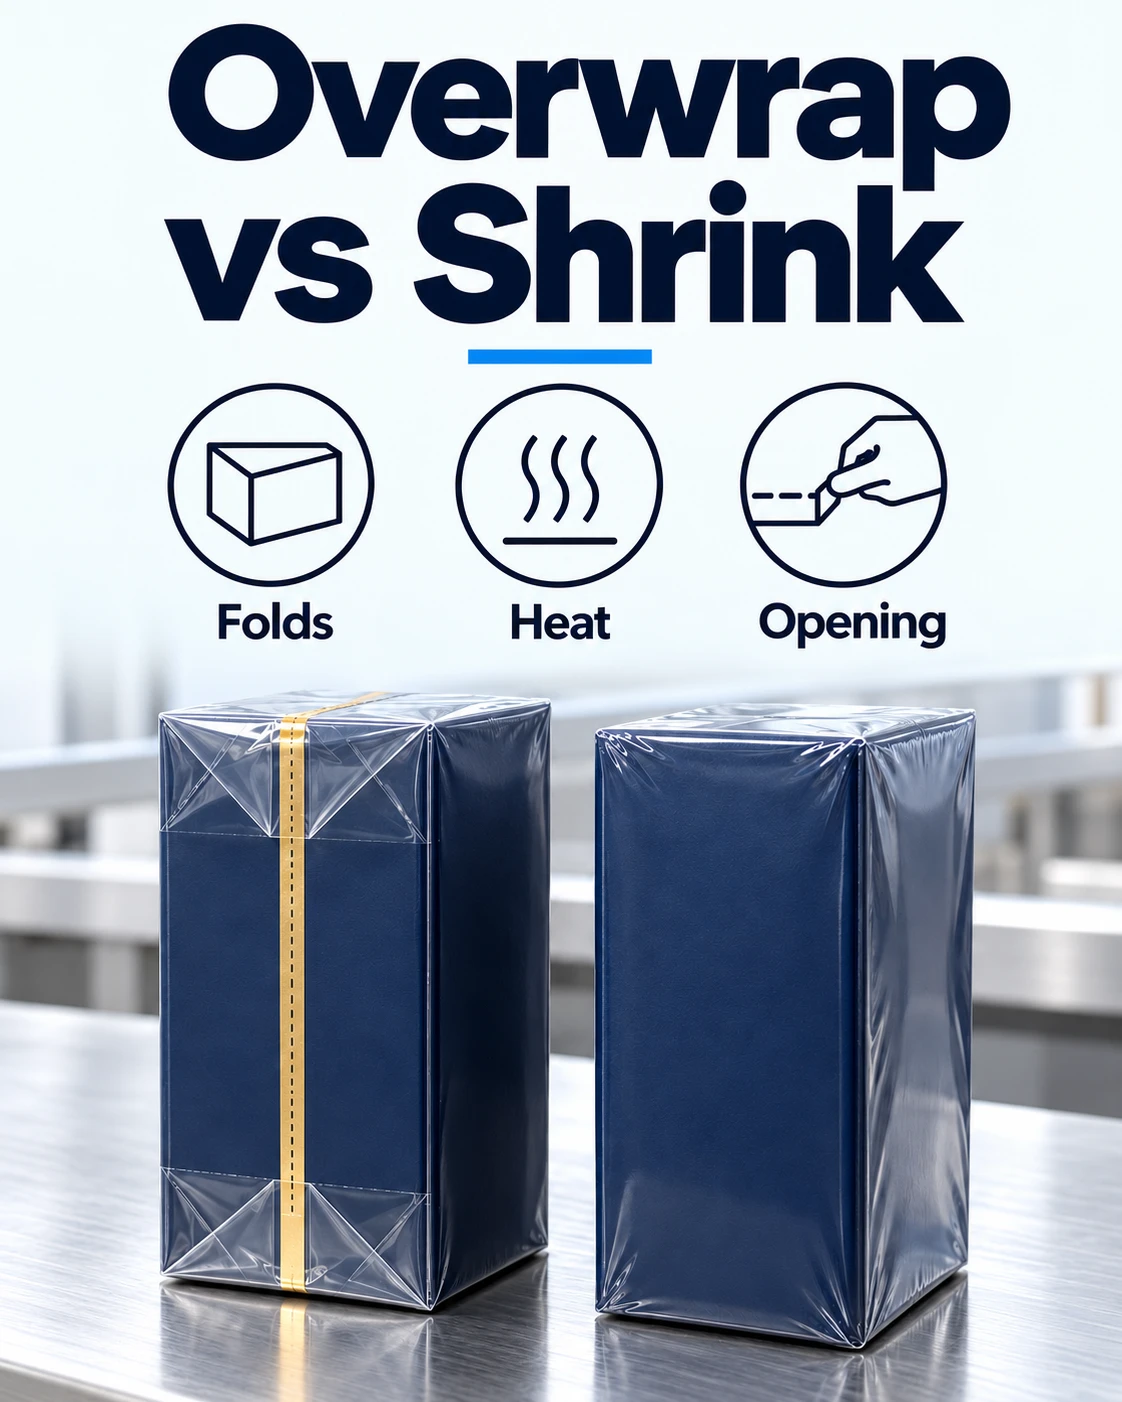
Elegir la envoltura inadecuada puede dejar pliegues flojos o un estuche marcado por el calor. Compare la sobreenvoltura de film plegado para cajas rectangulares definidas con la envoltura retráctil para un acabado ceñido.
La distinción práctica entre los tipos de máquinas de sobreenvoltura radica en cómo cierran y tensan el film. Una máquina de sobreenvoltura por pliegue forma un sobre alrededor de una caja rígida y termosella los solapes. Una envolvedora retráctil sella una bolsa de film y luego la contrae con calor contra el envase. Al comparar celofán frente a film retráctil, elija primero el acabado requerido y después confirme el grado de film, la geometría de la caja y la exposición al calor. Ambas rutas pueden emplear calor; el nombre del material por sí solo no resuelve la elección.
| Dato | Valor o condición típica | Por qué importa |
|---|---|---|
| Dimensiones de la caja | L × A × H de producción, en mm, con su variación | Define el ajuste de formato y la geometría de plegado |
| Film | Grado del proveedor, recubrimiento y espesor en micrómetros | Identifica la termosellabilidad y el comportamiento de retracción |
| Acabado | Muestra aprobada con extremos plegados o acabado ceñido | Hace específicos los criterios visuales de aceptación |
| Exposición al calor | Límites del envase lleno y de su decoración fijados por el propietario del producto | Define qué debe verificarse durante la prueba |
| Cinta de apertura | Ancho de cinta, posición, color y requisito de apertura | Separa la apertura fácil de la autenticación |
| Mix de producción | Envases aceptados requeridos y cambios de formato por turno | Hace comparables las cifras de producción y cambio de formato |
Compare el cierre y el acabado sobre la misma caja
Empiece por la sobreenvoltura de film plegado cuando un estuche rectangular requiera caras planas y pliegues tipo sobre bien definidos. Empiece por la envoltura retráctil cuando el pliego de presentación admita un film exterior ceñido, incluidos los envases cuyos contornos no se adaptan a un sobre plegado fijo. Una funda retráctil (sleeve) utilizada como etiqueta de botella constituye una tarea de envasado diferente.
| Ruta | Cierre y calor | Ajuste de caja y acabado | Requisito de apertura | Modo de fallo dominante y prevención |
|---|---|---|---|---|
| Sobreenvoltura de film plegado | Los solapes del film y los extremos plegados se termosellan; no se necesita túnel de retracción para este proceso de plegado. | Estuches rectangulares rígidos y escuadrados; los pliegues tipo sobre visibles forman parte del acabado. | Cinta de rasgado opcional con lengüeta de inicio accesible; revise su posición respecto al diseño gráfico. | Pliegues laterales flojos o esquinas marcadas: verifique conjuntamente la rigidez del cartón, la variación dimensional, las piezas de formato y los ajustes de film y sellado. |
| Envoltura retráctil | El film se sella alrededor del envase y luego se calienta para que se contraiga sobre él. | Acabado ceñido; confirme la ubicación de la soldadura y el aspecto de las esquinas sobre una muestra. | Especifique cómo inicia la apertura el consumidor; el nombre del proceso no implica por sí mismo una cinta de apertura. | Retracción irregular, puntas de film salientes en las esquinas o deformación del estuche: revise el grado del film, la evacuación de aire y el ajuste del túnel con el envase lleno. |
Para configuraciones de cajas plegadas, consulte la familia de máquinas de sobreenvoltura con celofán a fin de revisar las aplicaciones disponibles y la información de formato necesaria para cotizar. Esta comparación selecciona un proceso; no establece un ganador universal en velocidad ni en consumo energético. Las páginas de aplicaciones muestran cajas sobreenvueltas dentro de líneas completas: sobreenvoltura de cajas de té, estuches de perfumería y cosmética, estuches farmacéuticos y estuches de tabaco para shisha.
Separe el material del film, el estilo de pliegue y la cinta de rasgado
El celofán es un film de celulosa. El BOPP es polipropileno biorientado. Una máquina denominada sobreenvolvedora de celofán puede trabajar con cualquiera de los dos materiales siempre que el grado termosellable específico sea adecuado. En cambio, el film retráctil debe poseer la capacidad de contracción requerida por el proceso propuesto; no solicite un grado estándar de sobreenvoltura como sustituto basándose únicamente en su transparencia o en el nombre del polímero.
La gama Cellophane de fabricantes especializados incluye grados laqueados que termosellan por ambas caras. Solicite la ficha técnica real del grado en lugar de dar por sentado que todo film transparente de celulosa cuenta con esa superficie sellable. Al evaluar qué material usar en lugar de celofán, considere BOPP termosellable para envoltura plegada o un film retráctil adecuado si también acepta cambiar el proceso de acabado. Vuelva a verificar el comportamiento de apertura y las propiedades de barrera requeridas tras cualquier cambio de material.
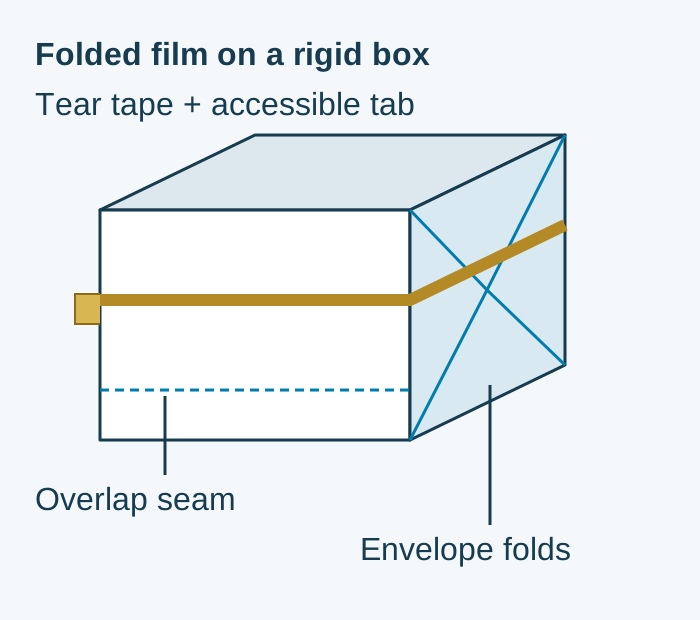
Una cinta de rasgado dorada es una función de apertura fácil; su color por sí solo no autentica el envase. Si su especificación exige evidencia de apertura (tamper evidence) o control antifalsificación, defina por separado la evidencia visible de apertura y cualquier sistema controlado de marcaje o verificación. Revise en muestras la continuidad de la cinta, el acceso a la lengüeta y el recorrido de apertura en lugar de tratar una línea dorada como garantía de seguridad.
Utilice la geometría de la caja antes de hablar de ahorro de film
Una sección transversal rectangular proporciona un perímetro inicial útil, pero no basta para dimensionar el recorte completo de sobreenvoltura. Para una banda que rodea el ancho de caja W y la altura H, con un margen de solape s, el desarrollo de la banda es C = 2 × (W + H) + s. Todavía es necesario confirmar el sentido de desbobinado del film, el margen para los pliegues laterales y el sistema de corte.
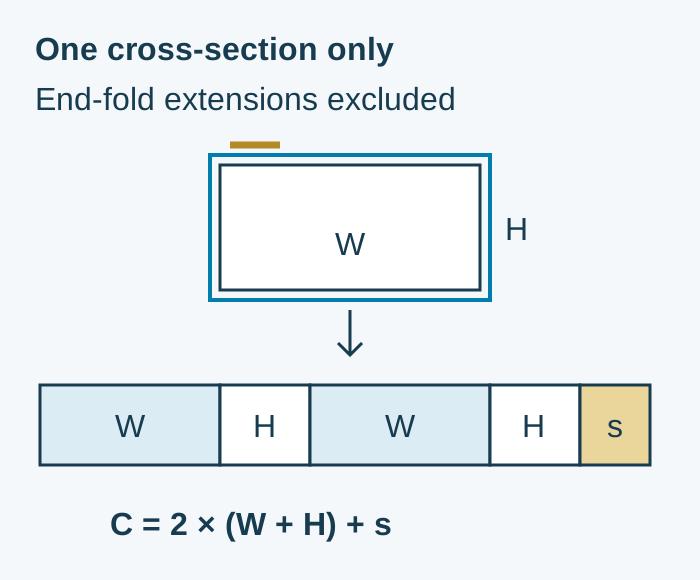
Ejemplo práctico con datos supuestos: W = 60 mm, H = 30 mm y s = 15 mm dan C = 2 × (60 + 30) + 15 = 195 mm. Estos valores ilustran la geometría, no un margen de sellado recomendado. El proveedor debe confirmar el formato completo del recorte y la orientación del film para la caja real.
Compare el consumo de material utilizando el área confirmada del recorte, el espesor, la densidad y los rechazos de cada ruta. Un espesor nominal de film menor no demuestra un menor consumo por envase aceptado si aumentan las mermas de arranque o las envolturas rechazadas.
Descarte una ruta cuando el envase real supere sus límites
Utilice límites de proyecto medidos para elaborar la preselección. Para cada dimensión d, un formato propuesto solo es válido cuando el rango de producción permanece dentro de su ventana de utillaje confirmada: d_min,tool ≤ d_min,pack y d_max,pack ≤ d_max,tool. Si cualquiera de las dos comparaciones falla, solicite otra configuración de formato en lugar de asumir que el ajuste mecánico lo absorberá.
Para contenidos sensibles al calor o estuches decorados, compare la exposición térmica medida en el envase con la exposición admisible fijada por el propietario del producto bajo las mismas condiciones de tiempo y temperatura. Si la prueba supera ese límite, descarte esos ajustes o replantee el proceso. La lectura de pantalla de un túnel no equivale a la temperatura que alcanza el contenido. La sobreenvoltura plegada también aplica calor en sus órganos de sellado, por lo que igualmente requiere una verificación con el envase lleno.
Para cambios frecuentes de formato, cronometre toda la transición: desde el último envase aceptado del formato anterior hasta el primer envase aceptado del nuevo formato, incluyendo el enhebrado de film y cinta y los rechazos de ajuste. El manejo manual, semiautomático o automático describe cómo se reparte el trabajo operativo, pero no cambia la diferencia técnica entre el cierre plegado y el cierre retráctil.
Solicite al proveedor de film los datos de retracción a temperaturas de ensayo declaradas. La norma ASTM D2732-14(2025) mide la retracción térmica lineal libre de films y láminas plásticas de hasta 0,76 mm de espesor. Su alcance público ayuda a identificar datos comparables de film, pero no fija límites de aceptación para el estuche ni califica el envase terminado.
Compare el costo total por envase aceptado en un mismo período
Sitúe ambas propuestas en el mismo período de producción y con el mismo requisito de envases aceptados. Incluya el costo de equipo asignado a ese período, el film y la cinta, el tiempo de operario, las mermas de puesta a punto, la electricidad medida y el mantenimiento. Registre por separado los rechazos de arranque y los de marcha para que un bajo precio del film no oculte estuches perdidos ni mano de obra adicional.
Envases aceptados = envases intentados − envases rechazados. Costo por envase aceptado = costos totales del período ÷ envases aceptados en ese período. En un turno hipotético con 20.000 envolturas intentadas y 600 rechazos, el denominador es 19.400 envases aceptados. No divida los costos entre 20.000 omitiendo el material rechazado.
El tiempo de cambio de formato pertenece al mismo balance. Por ejemplo, tres cambios supuestos de 20 minutos cada uno restan 60 minutos a ese turno. Registre la producción aceptada resultante en lugar de volver a descontar esa misma parada de un total ya medido. Mida el consumo eléctrico durante el calentamiento del túnel y en marcha, o el consumo de la envolvedora por pliegue durante ese mismo turno; la potencia instalada por sí sola no basta para comparar costos.
Revise la máquina estuchadora previa como parte del pliego de envoltura. Un estuche que sale de la estuchadora abierto, combado o con dimensiones irregulares altera el resultado de la prueba posterior. Acuerde la orientación de transferencia, la acumulación y la gestión de rechazos en la interfaz, e incluya esos elementos en el alcance del suministro.
Envíe conjuntamente los requisitos de caja, film y apertura
Prepare los siguientes datos para analizar una configuración de sobreenvoltura plegada. Si aún no ha decidido el film o la cinta, indíquelo y adjunte el acabado que desea obtener. El servicio de pruebas con muestras explica cómo acordar los materiales y las comprobaciones antes de enviar muestras.
- Plano acotado de la caja con L × A × H en mm, variación de producción, rigidez del cartón y peso de la caja llena.
- Proveedor y grado del film, BOPP o celulosa, recubrimiento o caras termosellables y espesor en micrómetros; adjunte la ficha técnica y los datos de bobina disponibles.
- Ancho, color, posición prevista y lengüeta accesible de la cinta de rasgado; indique por separado los requisitos de apertura fácil, evidencia de apertura y autenticación.
- Muestra de acabado aprobada o fotografías, zonas de diseño gráfico que deban quedar despejadas y cualquier límite de exposición al calor del producto o de la decoración.
- Producción aceptada requerida, duración del turno, cambios de formato por turno e interfaz con el estuchado previo.
Envíe las dimensiones de su caja, la ficha técnica del film y los requisitos de cinta de rasgado por WhatsApp. LINEVO utiliza la información de caja y film para revisar una configuración y valorar si se requiere una prueba con muestras.
Método y fuentes
Actualizado en octubre de 2026. Las definiciones de proceso se contrastaron con el catálogo aprobado de sobreenvoltura de cajas y con guías públicas de proveedores de film el 20 de octubre de 2026. Los cálculos son ejemplos explícitamente hipotéticos de geometría y contabilidad de producción. La aceptación final del film, del utillaje y del envase requiere el estuche lleno real y las condiciones de proyecto acordadas.
Fuente sobre materiales: Futamura, Cellophane Films, descripción pública de gama, consultada el 20 de octubre de 2026. Fuente sobre proceso retráctil: Clysar, Understanding Shrink Film y Shrink Tunnel Temperature (2020), consultadas el 20 de octubre de 2026. Sus indicaciones respaldan la distinción entre material y proceso y la necesidad de armonizar el film con las condiciones del túnel; no se prescribe aquí ninguna temperatura operativa genérica.
Fuente normativa: ASTM D2732-14(2025), resumen público de alcance e importancia, consultado el 20 de octubre de 2026. No se utilizó la norma completa de pago. Este artículo trata sobre la sobreenvoltura secundaria de estuches comerciales; no especifica envases de barrera estéril ni establece vida útil.
Consulte su aplicación con LINEVO.
Consulte sus requisitos de caja y film