
في هذه الصفحة
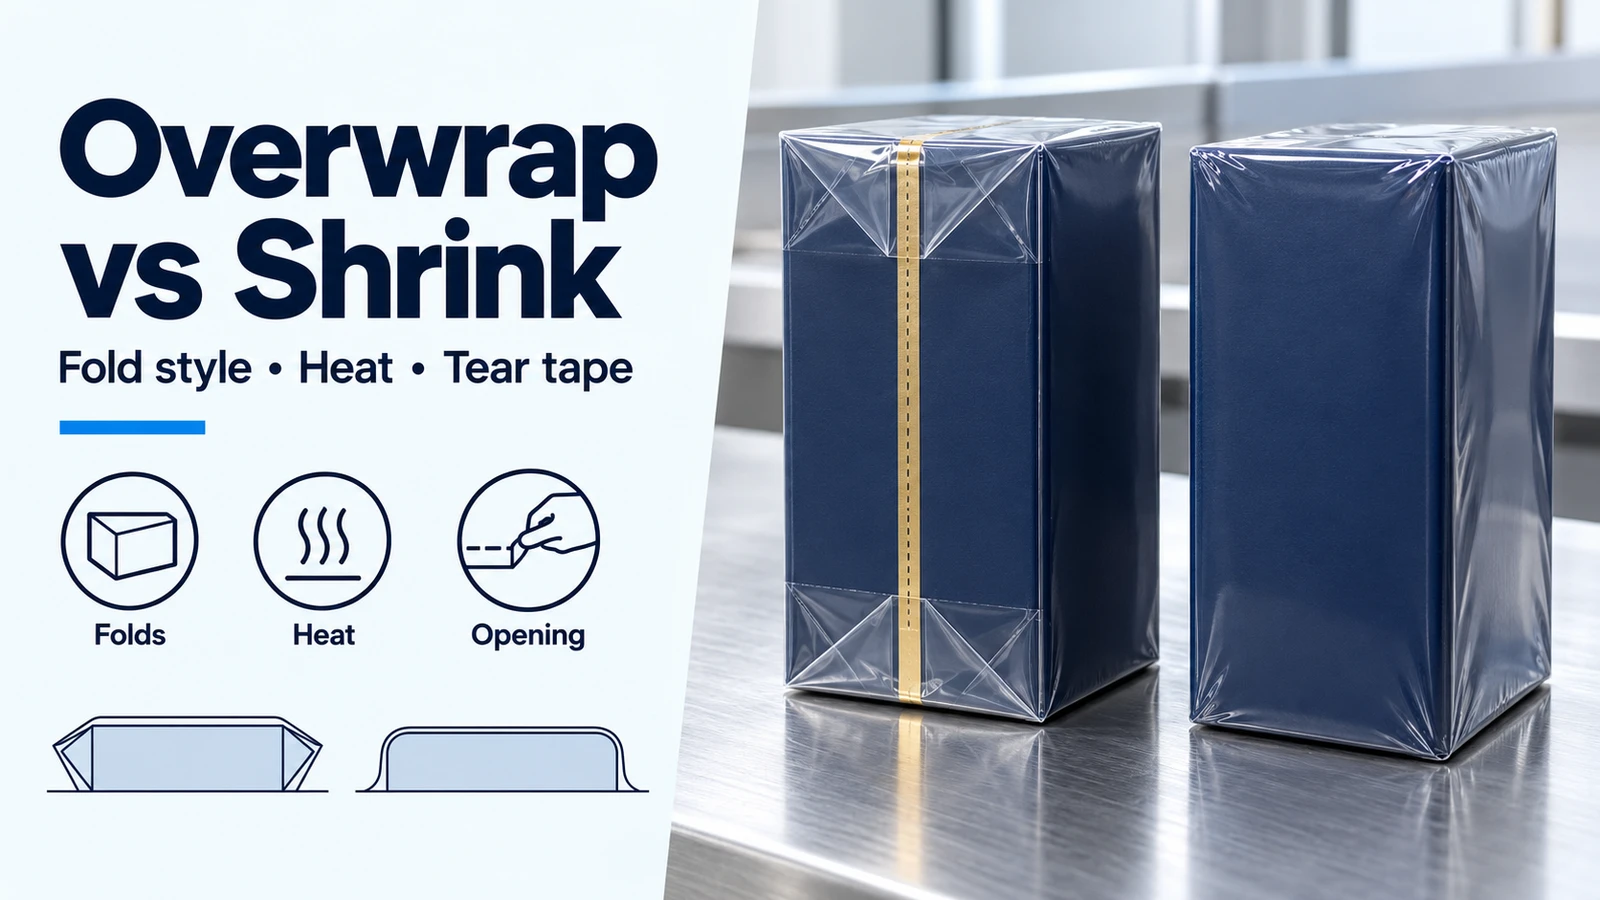
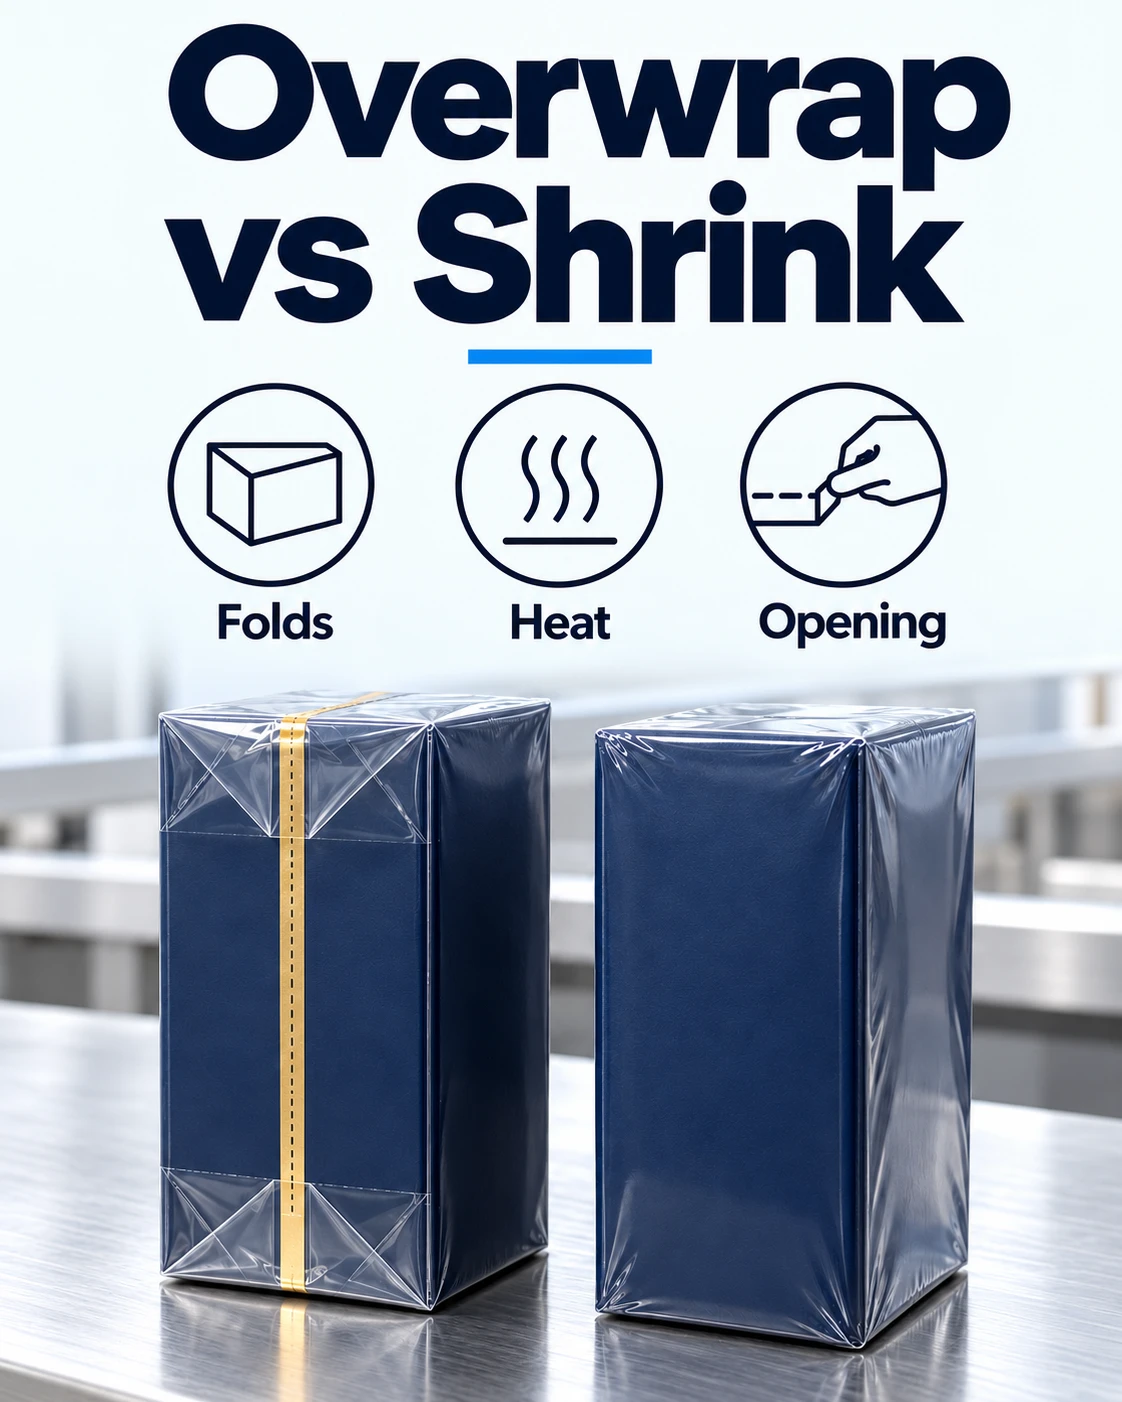
قد يؤدي اختيار طريقة التغليف غير المناسبة إلى طيات مرتخية أو علبة متأثرة بالحرارة. قارن بين التغليف بالفيلم المطوي للعلب المستطيلة الحادة والتغليف الانكماشي للحصول على غلاف مطابق لشكل العبوة.
يكمن الفرق العملي بين أنواع آلات التغليف الخارجي في طريقة إغلاق الفيلم وشده حول العبوة. فآلة التغليف بالفيلم المطوي تشكّل غلافًا بنمط المظروف حول علبة صلبة وتلحم مواضع التداخل حراريًا. أما آلة التغليف الانكماشي فتلحم غلافًا من الفيلم ثم تكمشه بالحرارة ليطبق على العبوة. وعند المفاضلة بين السيلوفان والانكماش الحراري، ابدأ بتحديد المظهر النهائي المطلوب أولًا، ثم أكّد درجة الفيلم وهندسة العلبة وحدود التعرض للحرارة؛ إذ يمكن لكلا المسارين استخدام الحرارة، ولا يكفي اسم المادة وحده لحسم الاختيار.
| البند | القيمة المعتادة أو الشرط | أهميته |
|---|---|---|
| أبعاد العلبة | الطول × العرض × الارتفاع الفعلي للإنتاج بالملليمتر مع مدى التفاوت | يحدد ملاءمة القالب وهندسة الطي |
| الفيلم | درجة المورّد والطلاء والسماكة بالميكرومتر | يحدد قابلية اللحام الحراري وسلوك الانكماش |
| المظهر النهائي | عينة معتمدة بأطراف مطوية أو بغلاف انكماشي مطابق للشكل | يجعل معايير القبول البصري محددة وواضحة |
| التعرض للحرارة | حدود تحمل العبوة المملوءة والطباعة المعتمدة من مالك المنتج | يحدد ما يجب فحصه والتحقق منه أثناء التجربة |
| شريط الفتح | عرض الشريط وموضعه ولونه ومتطلبات الفتح | يفصل بين سهولة الفتح ومتطلبات التحقق من الأصالة |
| تشكيلة الإنتاج | عدد العبوات المقبولة المطلوب وعدد تغييرات المقاس في الوردية | يجعل مقارنة الإنتاجية وزمن تغيير المقاس ذات معنى |
قارن طريقة الإغلاق والمظهر النهائي على العلبة نفسها
ابدأ بالتغليف بالفيلم المطوي عندما تحتاج العلبة المستطيلة إلى أوجه مسطحة وطيات جانبية واضحة بنمط المظروف. وابدأ بالتغليف الانكماشي عندما يلبي الغلاف الخارجي الملاصق لشكل العبوة متطلبات العرض، بما في ذلك العبوات التي لا تناسب أشكالها غلافًا مطويًا ثابتًا. أما الكمّ الانكماشي (Sleeve) المستخدم كملصق للعبوات والزجاجات فهو مهمة تغليف مختلفة.
| المسار | الإغلاق والحرارة | ملاءمة العلبة والمظهر | متطلبات الفتح | نمط الإخفاق السائد وطريقة الوقاية |
|---|---|---|---|---|
| التغليف بالفيلم المطوي | تُلحم تداخلات الفيلم والأطراف المطوية حراريًا؛ ولا يحتاج هذا المسار إلى نفق انكماش حراري. | علب كرتونية مستطيلة صلبة وقائمة الزوايا؛ وتعد طيات المظروف الظاهرة جزءًا من المظهر النهائي. | شريط تمزيق اختياري بلسان سحب يسهل الوصول إليه؛ راجع موضعه بالنسبة للتصميم المطبوع. | ارتخاء الطيات الجانبية أو ظهور آثار حرارة على الزوايا: افحص صلابة الكرتون وتفاوت الأبعاد وأجزاء القالب وإعدادات الفيلم واللحام معًا. |
| التغليف الانكماشي | يُلحم الفيلم حول العبوة ثم يُسخّن لينكمش ويطبق عليها. | مظهر ملاصق لشكل العبوة؛ تأكد من موضع خط اللحام ومظهر الزوايا على عينة فعلية. | حدّد كيف يبدأ المستهلك فتح العبوة؛ فاسم العملية لا يعني تلقائيًا وجود شريط فتح. | انكماش غير متجانس أو بروز زوائد فيلم عند الزوايا أو تشوه العلبة: راجع درجة الفيلم وتصريف الهواء وضبط النفق على العبوة المملوءة. |
لتجهيزات العلب المطوية، راجع عائلة آلات التغليف بالسيلوفان للاطلاع على التطبيقات المتاحة ومعلومات المقاس اللازمة لطلب عرض سعر. تهدف هذه المقارنة إلى اختيار العملية المناسبة، ولا تقرر فائزًا مطلقًا في السرعة أو استهلاك الطاقة. وتعرض صفحات التطبيقات أمثلة لعلب مغلفة ضمن خطوط كاملة: تغليف علب الشاي، وعلب العطور ومستحضرات التجميل، والعلب الدوائية، وعلب أكياس المعسل والشيشة.
افصل بين مادة الفيلم ونمط الطي وشريط التمزيق
السيلوفان (Cellophane) هو فيلم سليلوزي، بينما BOPP هو بولي بروبيلين ثنائي التوجيه. وقد تستخدم الآلة المسماة آلة تغليف بالسيلوفان أيًّا من المادتين متى كانت الدرجة القابلة للحام الحراري مناسبة. أما فيلم الانكماش فيجب أن يمتلك خصائص الانكماش المطلوبة للعملية المقترحة؛ فلا تطلب درجة تغليف عادية كبديل اعتمادًا فقط على الشفافية أو اسم البوليمر.
تشمل مجموعة أفلام السيلوفان لدى الموردين درجات مطليّة بالورنيش تقبل اللحام الحراري على الوجهين. اطلب نشرة البيانات الفنية الفعلية للدرجة بدل افتراض أن كل فيلم سليلوزي شفاف يمتلك سطح اللحام هذا. وعند البحث عن بديل للسيلوفان، قيّم فيلم BOPP القابل للحام الحراري للتغليف المطوي، أو فيلم انكماش مناسبًا إذا كنت تقبل أيضًا تغيير طريقة التشطيب النهائي. وأعد التحقق من سلوك الفتح وأي خصائص حاجزية مطلوبة بعد تغيير المادة.
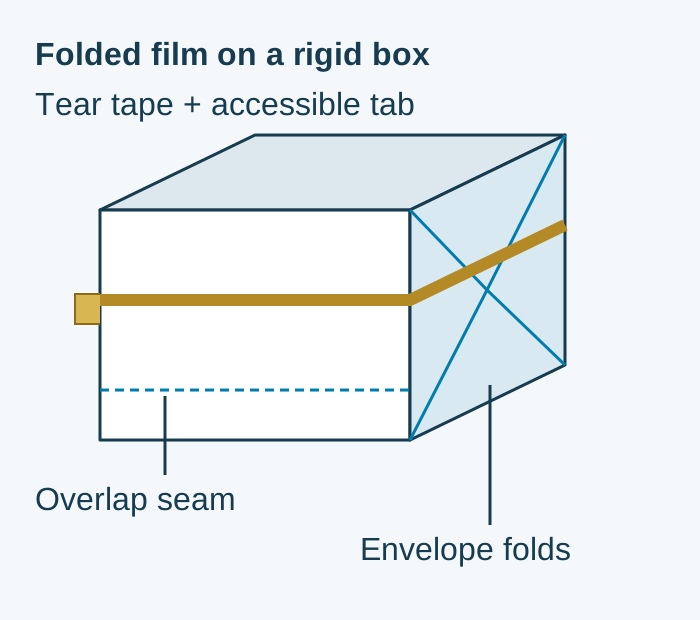
شريط التمزيق الذهبي هو وسيلة لسهولة الفتح، ولا يُعد لونه وحده دليلًا على أصالة العبوة. إذا كانت مواصفاتك تتطلب إظهار العبث (Tamper Evidence) أو الحماية من التزوير، فحدّد بشكل منفصل الأثر المرئي للفتح وأي نظام معتمد للترميز أو التحقق. راجع استمرارية الشريط وسهولة التقاط طرفه ومسار الفتح على عينات فعلية بدل التعامل مع الخط الذهبي كضمان أمني.
استند إلى هندسة العلبة قبل مناقشة توفير الفيلم
يعطي المقطع العرضي المستطيل محيطًا ابتدائيًا مفيدًا، لكنه لا يكفي لتحديد أبعاد قطعة الفيلم الكاملة للتغليف المطوي. فلشريط يلتف حول عرض العلبة W وارتفاعها H مع هامش تداخل s، يكون طول المسار المنشور C = 2 × (W + H) + s. ويبقى من الضروري تأكيد اتجاه سحب الفيلم، وهامش الطيات الجانبية، وترتيب القص.
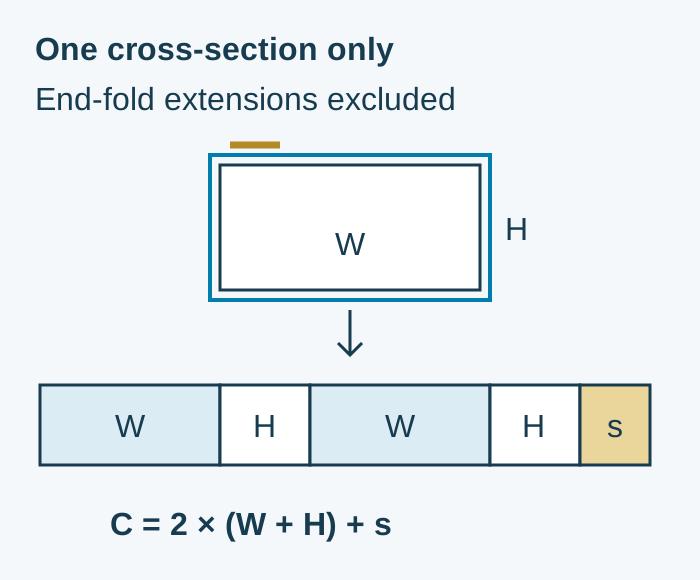
مثال تطبيقي بمدخلات مفترضة: عندما يكون W = 60 مم وH = 30 مم وs = 15 مم، فإن C = 2 × (60 + 30) + 15 = 195 مم. توضح هذه القيم العلاقة الهندسية فقط ولا تمثل هامش لحام موصى به؛ إذ يجب أن يؤكد المورّد أبعاد القطعة الكاملة واتجاه الفيلم للعلبة الفعلية.
قارن استهلاك المواد باستخدام المساحة المؤكدة لقطعة الفيلم والسماكة والكثافة ونسبة المرفوضات لكل مسار. فالسماكة الاسمية الأقل للفيلم لا تثبت انخفاض الاستهلاك لكل عبوة مقبولة إذا زاد هدر بدء التشغيل أو عدد الأغلفة المرفوضة.
استبعد المسار عندما تتجاوز العبوة الفعلية حدوده الفنية
اعتمد حدود المشروع المقاسة لإعداد القائمة المختصرة. فلكل بُعد d، لا يلائم القالب المقترح العبوة إلا عندما يظل نطاق الإنتاج الفعلي داخل نافذة القالب المؤكدة: d_min,tool ≤ d_min,pack وd_max,pack ≤ d_max,tool. وإذا اختل أي من الشرطين، فاطلب ترتيب مقاسات آخر بدل افتراض أن الضبط الميكانيكي سيعوض الفرق.
بالنسبة للمحتويات الحساسة للحرارة أو العلب المزخرفة، قارن التعرض الحراري المقاس للعبوة بالحد المسموح به لدى مالك المنتج تحت ظروف الزمن ودرجة الحرارة نفسها. وإذا تجاوزت التجربة ذلك الحد، فاستبعد تلك الإعدادات أو أعد النظر في العملية. فقراءة شاشة نفق الانكماش لا تعني درجة الحرارة التي وصلت إليها المحتويات؛ كما أن التغليف المطوي يستخدم الحرارة عند فكوك اللحام، لذا يتطلب بدوره فحصًا على العبوة المملوءة.
وعند تكرار تغيير المقاسات، قِس زمن التحول الكامل: من آخر عبوة مقبولة بالمقاس القديم إلى أول عبوة مقبولة بالمقاس الجديد، بما يشمل تلقيم الفيلم والشريط ومرفوضات الضبط. إن التغذية اليدوية أو نصف الآلية أو الآلية تصف توزيع العمل، لكنها لا تغيّر الفرق الجوهري بين الإغلاق بالطي والإغلاق بالانكماش.
اطلب من مورّد الفيلم بيانات الانكماش عند درجات حرارة اختبار محددة. يقيس المعيار ASTM D2732-14(2025) الانكماش الحراري الخطي الحر للأفلام والصفائح البلاستيكية حتى سماكة 0.76 مم. ويساعد نطاقه المنشور على تحديد بيانات أفلام قابلة للمقارنة، لكنه لا يضع حدود قبول للعلبة الكرتونية ولا يؤهل العبوة النهائية.
قارن التكلفة الإجمالية لكل عبوة مقبولة خلال فترة واحدة
ضع العرضين على أساس فترة الإنتاج نفسها ومتطلب العبوات المقبولة ذاته. أدرج تكلفة المعدات المخصصة لتلك الفترة، والفيلم والشريط، ووقت المشغل، وفاقد الإعداد، والكهرباء المقاسة، والصيانة. وسجّل مرفوضات بدء التشغيل ومرفوضات التشغيل المستمر بشكل منفصل حتى لا يخفي انخفاض سعر الفيلم خسارة العلب أو العمالة الإضافية.
العبوات المقبولة = العبوات التي جرت محاولة تغليفها − العبوات المرفوضة. التكلفة لكل عبوة مقبولة = إجمالي تكاليف الفترة ÷ العبوات المقبولة في تلك الفترة. ففي وردية افتراضية تشهد 20,000 محاولة تغليف و600 عبوة مرفوضة، يكون المقام 19,400 عبوة مقبولة؛ فلا تقسم التكاليف على 20,000 مغفلًا المواد المرفوضة.
يدخل زمن تغيير المقاس في السجل الحسابي نفسه. فعلى سبيل المثال، ثلاث عمليات تغيير مفترضة تستغرق كل منها 20 دقيقة تقتطع 60 دقيقة من تلك الوردية. سجّل الإنتاج المقبول الناتج فعليًا بدل خصم زمن التوقف نفسه مرة ثانية من إجمالي مقاس بالفعل. وقِس استهلاك الكهرباء أثناء إحماء النفق والتشغيل أو استهلاك آلة التغليف المطوي خلال الوردية نفسها؛ فالقدرة المركبة وحدها لا تكفي لمقارنة التكلفة.
افحص آلة الكرتنة السابقة كجزء من توصيف التغليف الخارجي. فالعلبة التي تغادر آلة الكرتنة مفتوحة أو مقوسة أو غير منتظمة الأبعاد تغيّر نتائج التجربة اللاحقة. اتفق على اتجاه النقل والتجميع المؤقت والتعامل مع المرفوضات عبر واجهة الربط، ثم أدرج هذه البنود في نطاق التوريد.
أرسل متطلبات العلبة والفيلم والفتح معًا
جهّز المدخلات التالية لمناقشة تجهيز التغليف بالفيلم المطوي. وإذا لم يُحسم نوع الفيلم أو الشريط بعد، فاذكر ذلك وأرفق المظهر النهائي الذي ترغب فيه. توضح خدمة اختبار العينات كيفية الاتفاق على المواد والفحوصات قبل شحن العينات.
- رسم هندسي للعلبة يوضح الطول × العرض × الارتفاع بالملليمتر، وتفاوت الإنتاج، وصلابة الكرتون، ووزن العلبة المملوءة.
- مورّد الفيلم ودرجته، سواء BOPP أو سليلوز، والطلاء أو الأوجه القابلة للحام، والسماكة بالميكرومتر؛ مع إرفاق نشرة البيانات وتفاصيل البكرات المتاحة.
- عرض شريط التمزيق ولونه وموضعه المستهدف ولسان السحب المتاح؛ مع تحديد متطلبات سهولة الفتح وإظهار العبث والتحقق من الأصالة كلٍّ على حدة.
- عينة مظهر نهائي معتمدة أو صور فوتوغرافية، ومناطق التصميم المطبوع التي يجب أن تبقى خالية من اللحام، وأي حد لتعرض المنتج أو الطباعة للحرارة.
- معدل الإنتاج المقبول المطلوب، وطول الوردية، وعدد تغييرات المقاس في الوردية، وواجهة الربط مع آلة الكرتنة السابقة.
أرسل أبعاد العلبة ونشرة بيانات الفيلم ومتطلبات شريط الفتح عبر واتساب. تستخدم LINEVO بيانات العلبة والفيلم لمراجعة التجهيز المناسب ومناقشة مدى الحاجة إلى اختبار عينات.
المنهجية والمصادر
تم التحديث في أكتوبر 2026. جرت مطابقة تعريفات العمليات مع كتالوج تغليف العلب المعتمد وإرشادات موردي الأفلام المنشورة في 20 أكتوبر 2026. الحسابات الواردة هي أمثلة افتراضية صريحة للهندسة ومحاسبة الإنتاج، ويتطلب القبول النهائي للفيلم والقالب والعبوة تجربة العلبة المملوءة الفعلية وظروف المشروع المتفق عليها.
مصدر المواد: Futamura، Cellophane Films، الوصف العام للمجموعة، تمت مراجعته في 20 أكتوبر 2026. مصدر عملية الانكماش: Clysar، Understanding Shrink Film وShrink Tunnel Temperature (2020)، تمت مراجعتهما في 20 أكتوبر 2026. وتدعم إرشاداتهما التمييز بين المادة والعملية وضرورة مواءمة الفيلم مع ظروف النفق؛ ولا تُقرَّر هنا درجة حرارة تشغيل عامة.
مصدر المعيار القياسي: ASTM D2732-14(2025)، الملخص العام للنطاق والأهمية، تمت مراجعته في 20 أكتوبر 2026؛ ولم يُستخدم نص المعيار الكامل المدفوع. يتناول هذا المقال التغليف الثانوي للعلب التجارية، ولا يحدد التغليف ذا الحاجز المعقم أو يثبت مدة الصلاحية.
ناقش تطبيقك مع LINEVO.
ناقش متطلبات العلبة والفيلم لديك