
في هذه الصفحة
تصميم خط التعبئة والتغليف في سبع خطوات
اتبع هذه الخطوات بالترتيب؛ فكل خطوة تبني على مخرجات الخطوة السابقة، ولكل منها قسم تفصيلي أدناه.
- المنتجات والمقاسات: كل منتج ومقاس عبوة يجب أن يشغّله الخط، وكمية الإنتاج السليم المطلوبة لكل منها في الوردية
- خريطة العملية: كل مرحلة من تغذية المنتج حتى الطبلية، مع بيان المعدات الموجودة لديك حاليًا
- مسار التعبئة الأولية: يُختار انطلاقًا من شكل العبوة النهائية؛ وتغطي عائلات آلات التعبئة حسب العملية هذه المرحلة
- سرعة الخط وتوازنه: تحديد الوحدة التي تضبط إيقاع الخط، مع تحويل سرعات جميع الوحدات إلى وحدة قياس موحدة
- المخطط الأرضي (Layout): مستقيم أو على شكل L أو على شكل U، وفق أبعاد الغرفة ومسار تدفق المواد
- نقاط الربط والمسؤوليات: مناطق النقل والإشارات والمرافق ومن يورّد كل وحدة
- القبول والاستلام: ما يجب أن يثبته تشغيل الخط المتكامل قبل التسليم النهائي
ارسم مسار العملية من التغذية حتى الخروج
تضع مرحلة التعبئة الأولية المنتجَ داخل العبوة الملامسة له مباشرةً: كيس أو ستيك أو ساشيه أو باوتش أو كوب أو زجاجة. ثم يجمع التغليف الثانوي تلك العبوات داخل علب كرتون أو صناديق مغلفة بالسيلوفان أو كراتين شحن، وتغلق نهاية الخط الكراتين وترتبها على الطبلية.
سجّل كيف يصل المنتج إلى آلة التعبئة، وكيف تُحضَّر الجرعة، وكيف تغادر العبوات المكتملة الآلة. وأضف وحدات الترميز أو الفحص أو التجميع أو التغليف الثانوي حيثما يتطلب المشروع ذلك.
- تغذية المنتج والتخزين البيني (Buffering)
- ضبط الجرعات والتعبئة الأولية
- متطلبات طباعة التاريخ والفحص
- الخروج والمناولة نحو المراحل التالية
- التغليف الثانوي مثل الكرتنة أو التغليف بالسيلوفان أو التعبئة في صناديق
- إغلاق الكراتين والرص على الطبليات
التوليفات الشائعة لخطوط التعبئة
يدمج فريقنا الهندسي عائلات المعدات حول العملية التي تحتاج إليها؛ ويحدد العرض الفني كل وحدة والمعدات القائمة التي تتصل بها ونقاط الربط الميكانيكية والكهربائية بينها.
- تعبئة المساحيق في أكياس: وحدة تغذية المنتج، معبّئ لولبي (بريمة)، آلة تعبئة عمودية VFFS وسير خروج، مع شفط الغبار عند الحاجة
- المنتجات الصلبة الموزونة: رافع منتج، ميزان متعدد الرؤوس على منصة حاملة، آلة VFFS، سير خروج، ثم ميزان مراجعة وكاشف معادن اختياريان
- من العبوة الفردية إلى علبة البيع: آلة ستيك باك أو آلة ساشيه، وحدة عدّ، آلة كرتنة مع إدخال النشرة والترميز، ثم تغليف خارجي بالسيلوفان اختياري
- عبوات الستيك أو الساشيه متعددة المسارات حتى الطبلية: آلة متعددة المسارات، سير خروج عدّاد، تعبئة في أكياس أو كرتنة، فحص وزن، تعبئة في صناديق، إغلاق الصناديق ورصّ روبوتي على الطبليات؛ حيث يغني سير العدّ عن آلة فرز مستقلة
- الأكياس الجاهزة: مخزن أكياس، آلة تعبئة أكياس جاهزة مع ميزان أو بريمة أو مضخة، ثم الترميز والخروج
- أكياس داخل علب بيع مغلفة بالسيلوفان: آلة تعبئة أكياس، ميزان، آلة كرتنة وآلة تغليف بالسيلوفان في مسار مستقيم أو بزاوية، كما في خطوط تعبئة الشيشة والمعسل
- المنتجات الموضوعة في صوانٍ أو المجمّعة: سير تغذية، آلة تغليف أفقي فلوباك، ترميز، وكرتنة عند الطلب
- الأوعية والزجاجات: تعبئة وإغلاق أغطية، ثم لصق ملصقات، مع الترميز والفحص حسب الحاجة
وازن سرعة الخط حول أبطأ مرحلة فيه
ينتج الخط بسرعة الوحدة الأبطأ أو الأكثر توقفًا في ظروف تشغيلك الفعلية، لا بسرعة أسرع آلة فيه. ومن القيود المعتادة زمن الجرعة للمنتجات اللزجة، وزمن اللحام للأفلام السميكة متعددة الطبقات، وإدخال المنتجات غير المنتظمة في العلب الكرتونية.
قارن جميع الوحدات على المنتج والعبوة والمقاس ذاته، واترك مسافة تجميع أو مخزونًا بينيًا (Buffer) بين الوحدات حتى لا يؤدي توقف قصير في موضع واحد إلى إيقاف الخط بالكامل فورًا.
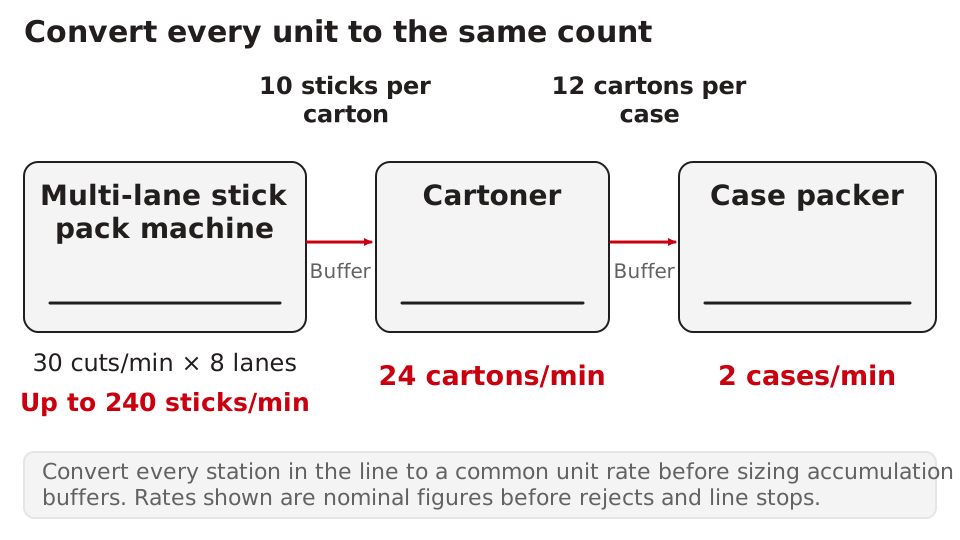
حوّل سرعة كل وحدة إلى أساس عدّ موحد قبل المقارنة؛ فآلة الستيك باك متعددة المسارات تُقاس بعدد القطعات في الدقيقة، وآلة الكرتنة بعدد العلب في الدقيقة، وآلة تعبئة الصناديق بعدد الصناديق في الدقيقة. على سبيل المثال: 30 قطعة في الدقيقة على 8 مسارات تنتج 240 عبوة ستيك في الدقيقة؛ وعند تعبئة 10 عبوات في كل علبة كرتون يجب أن تعمل آلة الكرتنة بسرعة 24 علبة في الدقيقة، وعند وضع 12 علبة في كل صندوق شحن تحتاج آلة الصناديق إلى صندوقين في الدقيقة قبل احتساب المرفوضات والتوقفات. تحقّق من عدد المسارات الدقيق وسرعة الدورة على منتجك وفيلمك أثناء مراجعة التطبيق.
من الاختيارات الهندسية الشائعة ضبط الوحدات التالية للوحدة المحدِّدة للسرعة لتعمل بسرعة أعلى قليلًا، بحيث تتمكن من تصريف المخزون المتجمع بعد أي توقف قصير. ويُتفق في كل مشروع على هامش السرعة وطول منطقة التجميع وإشارات الإيقاف.
ولتحسين خط قائم، سجّل أماكن التوقف ومدتها عبر عدة ورديات؛ فالوحدة صاحبة أطول زمن توقف أو أقل إنتاج سليم هي التي يحقق تطويرها العائد الأسرع، سواء بتعديل نظام الجرعات أو إطالة منطقة التجميع أو ترقية الوحدة اللاحقة.
اختر المخطط الأرضي: مستقيم أو على شكل L أو على شكل U
يتبع المخطط الأرضي أبعاد الغرفة ومسار حركة المنتج ومواد التغليف. وفيما يلي الأشكال الشائعة وما يتطلبه كلٌّ منها في الموقع:
- مستقيم (In-line): تصطف الوحدات في صف واحد، حيث يدخل المنتج من طرف ويخرج من الطرف المقابل. تتميز نقاط النقل بالبساطة وسهولة الوصول إلى كل آلة من الجانبين، لكنه يحتاج إلى صالة طويلة ويجعل تغذية المنتج وخروج البضاعة النهائية في طرفين متقابلين.
- على شكل حرف L: ينعطف الخط بزاوية 90 درجة، عادةً عبر سير ناقل بين وحدتين. يناسب الصالات الأقصر أو زوايا المباني؛ ويجب التحقق من طريقة انعطاف المنتج وما إذا كان يلزم الحفاظ على اتجاهه عبر الزاوية.
- على شكل حرف U: يعود الخط بموازاة نفسه بحيث تكون نقطة الدخول ونقطة الخروج في الجهة ذاتها، مما يتيح لفريق واحد متابعة الطرفين. وهو موفر للمساحة، لكنه يترك مسافة أضيق بين الفرعين، لذا يجب التخطيط الجيد لممرات الصيانة وتحميل بكرات الفيلم والكرتون والملصقات.
- دمج عدة آلات في آلة واحدة: تغذي آلتان أو أكثر من آلات التعبئة الأولية آلة كرتنة أو تعبئة صناديق واحدة عندما تستوعب الأخيرة إنتاجهما معًا. وتحتاج نقطة الدمج إلى منطقة تجميع وإشارات تحكم خاصة بها.
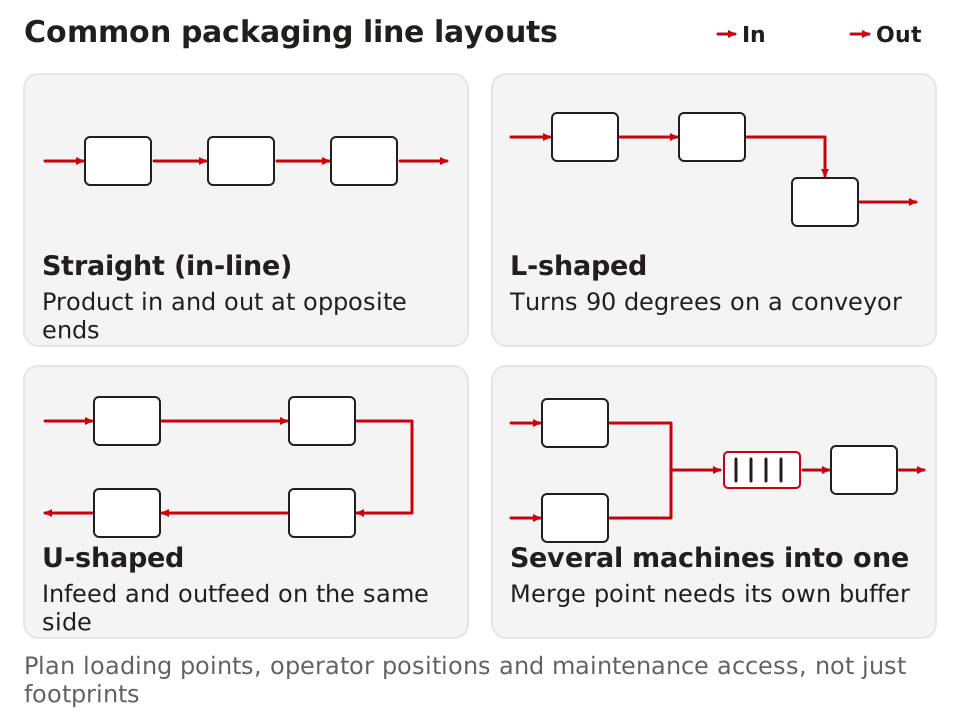
ارسم المخطط الأرضي موضحًا نقاط تحميل الفيلم والكرتون والملصقات وأماكن وقوف المشغّلين وممرات الصيانة، وليس مجرد المساحة التي تشغلها قواعد الآلات. وتوضح صفحة التحضير للتركيب والتدريب بيانات الموقع التي ينبغي جمعها مع المخطط.
اجعل حدود التكامل ونقاط الربط واضحة
ننسق عمليات النقل الميكانيكي وأنظمة التحكم والمرافق للنظام المقترح؛ وتحدد مراجعة المخطط لدينا الوحدات التي يورّدها كل طرف والفحوصات المطلوبة على مستوى النظام ككل لاعتماد الاستلام.
- ارتفاعات النقل واتجاهات الحركة وتوجيه المنتج بين الوحدات
- الإشارات المتبادلة بين الآلات مثل التشغيل والإيقاف والامتلاء والفراغ والرفض
- الكهرباء والهواء المضغوط وأي إمدادات تفريغ أو نيتروجين لكل وحدة
- المنصات والسيور الناقلة والحواجز الواقية وممرات وصول المشغّلين
- المعدات القائمة في الموقع التي يجب أن تتصل بها الوحدات الجديدة
خطّط للمقاسات وعمليات تغيير المقاس
حدد كل منتج ومقاس عبوة يجب أن يعمل عليه الخط وعدد مرات التبديل بينها؛ إذ يمكن أن يتطلب عرض كيس جديد أو عرض ستيك أو مقاس كيس جاهز أو حجم علبة كرتون أو شكل وعاء جديد قطع تغيير أو إعدادات خاصة على أكثر من وحدة. اتفق مسبقًا على المقاسات المشمولة في عرض السعر وكيفية توثيق خطوات تغيير المقاس.
قبل الأتمتة: الحدود والشروط المسبقة
ليست التعبئة الأوتوماتيكية الكاملة الخطوة التالية الأنسب لكل منتج أو لكل حجم إنتاج؛ ومن المفيد بيان حدودها بوضوح قبل اختيار أي آلة:
- المرونة: قد يحتاج كل مقاس عبوة أو فيلم أو كرتون جديد إلى قطع تغيير وضبط إعدادات على أكثر من وحدة، لذا فإن التشغيلات القصيرة المتكررة لمقاسات متعددة تستهلك جزءًا كبيرًا من وقت الوردية في عمليات التبديل.
- ثبات المدخلات: تضبط الآلة الجرعة واللحام والقص لمنتج وخامة تغليف ضمن نطاق محدد؛ أما المنتج المتقلب في انسيابه أو كثافته أو الأفلام والكراتين المتفاوتة بين الدفعات فتظهر آثارها فورًا في صورة عبوات مرفوضة وتوقفات.
- ترابط التوقفات: في الخط المتصل، يؤدي توقف وحدة واحدة إلى إيقاف الوحدات المجاورة بمجرد امتلاء منطقة التجميع بينها أو فراغها.
- المهارات وقطع الغيار: يحتاج المشغّلون إلى تدريب على الإعداد وتغيير المقاسات والتنظيف، ويحتاج فنيو الصيانة إلى تدريب على الضبط واستبدال القطع الاستهلاكية، مع ضرورة توفر قطع الغيار وقطع تغيير المقاس في الموقع.
- تجهيز الموقع وأعمال التكامل: خطّط للمساحة الأرضية والكهرباء والهواء المضغوط والربط بين الوحدات كجزء أساسي من عرض الخط.
تحقق الأتمتة أفضل عائد عندما يستقر المنتج والعبوة، ويكون حجم الإنتاج كافيًا لتشغيل الآلة معظم ساعات الوردية، وتتوفر خامات تغليف متجانسة وفريق قادر على التشغيل والصيانة. وإذا لم يتحقق أحد هذه الشروط بعد، فغالبًا ما يكون اختبار العينات أو البدء بآلة واحدة هو الخيار الأفضل.
هل تبدأ بآلة واحدة أم بالخط الكامل؟
ابدأ بآلة واحدة عندما تكون هناك خطوة يدوية محددة تقيّد الإنتاج أو تستهلك النصيب الأكبر من العمالة—وغالبًا ما تكون الجرعات والتعبئة الأولية—أو عندما تكون الكميات في طور النمو أو سلوك المنتج على الآلة غير محسوم بعد. وعندئذٍ حدد مواصفة تلك الآلة مع وضع المرحلة التالية في الحسبان: ارتفاع الخروج واتجاهه، والإشارات التي ستتبادلها، والمساحة المخصصة للوحدة اللاحقة.
وخطّط للخط الكامل دفعةً واحدة عندما تكون المنتجات والمقاسات والأحجام معروفة ومستقرة، أو عند تجهيز صالة أو مصنع جديد، أو عندما يلزم توافق الوحدات منذ البداية مثل عدّ عبوات الستيك وإدخالها مباشرةً في آلة الكرتنة.
ولإضافة الوحدات على مراحل، احتفظ بسجل مكتوب لمواصفات الربط المعتمدة للآلة الأولى حتى يعمل عرض السعر التالي وفق تعريفات النقل والإشارات ذاتها.
ما الذي يجب تحديده عند شراء خط كامل
لا يمكن مقارنة عرضي سعر لخطين كاملين إلا إذا استندا إلى النطاق نفسه. اطلب من كل مورّد أن يحدد بوضوح:
- كل وحدة مشمولة في النطاق مع طرازها أو تجهيزها، والوحدات المستثناة أو التي يورّدها طرف آخر
- المنتجات والمقاسات المشمولة، مع قطع التغيير المخصصة لكل مقاس
- معدل إنتاج الخط مقاسًا بالعبوات أو العلب أو الصناديق السليمة في الدقيقة، مع تحديد المنتج والمقاس ومدة التشغيل المرجعية والوحدة التي تضبط هذه السرعة
- مناطق التجميع والسيور الناقلة والمنصات والحواجز الواقية بين الوحدات
- الإشارات المتبادلة بين الوحدات والجهة المسؤولة عن برمجتها
- المرافق المطلوبة للخط بالكامل: القدرة الكهربائية في كل نقطة، والهواء المضغوط، وأي استهلاك للنيتروجين أو التفريغ
- الجهة التي تنسق التركيب والتشغيل التجريبي واختبار قبول الخط المتكامل
- التدريب والوثائق وقطع الغيار وقطع التغيير المشمولة
وإذا كانت الوحدات مقدمة من عدة موردين، فسمِّ طرفًا واحدًا مسؤولًا عن تكاملها وعن قبول العملية المشتركة؛ وإلا فإن سد الفجوات بين العروض سيقع على عاتق فريقك. وتجمع قائمة بيانات المشروع تفاصيل المنتج والمقاس والموقع اللازمة لمثل هذا الطلب.
اتفق على فحص قبول على مستوى النظام
لا تكفي مواصفة كل آلة منفردة لوصف المخرجات الفعلية لخط كامل؛ لذا حدد الخامات والمقاسات وظروف التشغيل وقياسات القبول للتوليفة المقترحة ككل.
ومن القياسات العملية المفيدة: وزن أو حجم التعبئة عبر عينة من العبوات، وفحص جودة اللحام ومظهر العبوة، وعدد العبوات السليمة خلال تشغيل محدد المدة، وعدد التوقفات وأسبابها. سجّل دفعة المنتج ومواد التغليف المستخدمة حتى يمكن مقارنة النتائج لاحقًا.
ناقش نظام التعبئة الخاص بك
أرسل رسمًا تخطيطيًا مبسطًا للعملية، والمنتجات والمقاسات، والوحدات المتوفرة لديك حاليًا، والوحدات التي تحتاج إليها، ومعدل الإنتاج المستهدف. يراجع فريقنا الهندسي كيفية ربط آلة التعبئة بالمعدات المحيطة ومتى يحسم اختبار العينات أي نقطة مفتوحة، ثم يعود إليك بمقترح عملي لمناقشته.
ما الذي ترسله إلينا
أرسل ما لديك، وحدّد ما لم تحسمه بعد. ناقش تطبيقك مع LINEVO.
| البند | لماذا نحتاجه | مثال |
|---|---|---|
| المنتج وخصائصه | حالة المنتج، سواء أكان مسحوقًا أم حبيبات أم سائلًا أم معجونًا أم قطعًا صلبة، تحدد طريقة القياس والتعبئة والأجزاء الملامسة للمنتج. | حبيبات سهلة الانسياب، مع صورة للمنتج |
| العبوة النهائية وكمية التعبئة | شكل العبوة ومقاسها وكمية التعبئة في كل عبوة تحدد مقاس التشكيل ونطاق التعبئة. | كيس وسادي، 100 × 150 مم، 50 غ لكل كيس |
| الإنتاج المستهدف | الإنتاج في الدقيقة أو في الوردية يحدد عدد المسارات وحجم الطراز. | 60 عبوة سليمة في الدقيقة، وردية واحدة يوميًا |
| مادة التغليف | نوع الفيلم أو الحاوية يؤثر في اللحام والتشكيل والإعدادات التي نؤكدها. | فيلم رقائقي على بكرة بعرض 250 مم، أو ورقة بيانات الفيلم |
| الموقع وبلد التسليم | مصدر الكهرباء والهواء المضغوط وبلد الوجهة تحدد نطاق التجهيزات الكهربائية والمرافق. | 380 فولت، ثلاثي الطور، 50 هرتز، التسليم إلى ألمانيا |