
Una pesadora multicabezal combina porciones de varias tolvas pesadas de forma independiente para alcanzar una dosis objetivo. En una línea VFFS, seleccione primero las superficies en contacto con el producto y la disposición de transferencia antes de elegir entre 10 y 14 cabezales. Más cabezales disponibles ofrecen más combinaciones posibles, pero la porción completa aún debe salir de las tolvas, pasar por el conducto de caída y despejar la zona de sellado. Compare ambas propuestas con el mismo producto, peso de bolsa, tolerancia, film y requisito de bolsas buenas por minuto. Las tablas de selección siguientes indican qué medir y qué incluir en la cotización.
| Dato | Valor o condición típica | Por qué importa |
|---|---|---|
| Tamaño y masa de pieza | Muestras del comprador: piezas habituales, piezas más grandes y finos. | Define las cuestiones de alimentación, carga de tolvas y paso en la transferencia. |
| Dosis y tolerancia | Gramos objetivo por bolsa y sus criterios de aceptación. | Define la tarea de combinación y cómo se evaluarán los resultados. |
| Aceite, adherencia y fragilidad | Producto real a su temperatura y condición de envasado. | Modifica los requisitos de superficie, alimentación, caída y limpieza. |
| Producción aceptada | Bolsas aceptadas por minuto o turno, indicando el período de observación. | Separa los ciclos de pesaje en vacío de las bolsas comercializables. |
| Bolsa, film y transferencia | Plano de bolsa terminada, film y ventana de llenado disponible. | Vincula la descarga de la dosis con el paso por el tubo formador y el despeje del sellado. |
| Limpieza y planta | Método de limpieza, frecuencia de cambio, altura libre y suministros. | Define el alcance de acceso, plataforma, piezas de contacto e instalación. |
En esta página
¿Cómo funciona una pesadora multicabezal?
El controlador elige un grupo de porciones medidas cuya masa combinada cumple el objetivo. El producto avanza por los canales de distribución hacia las tolvas de acumulación y luego hacia las tolvas de pesaje. Cada tolva de pesaje mide su propia porción. El controlador evalúa las combinaciones disponibles, descarga las tolvas seleccionadas en un conducto colector y vuelve a llenar esas tolvas para una selección posterior. Las tolvas no seleccionadas pueden conservar sus porciones para otro ciclo.
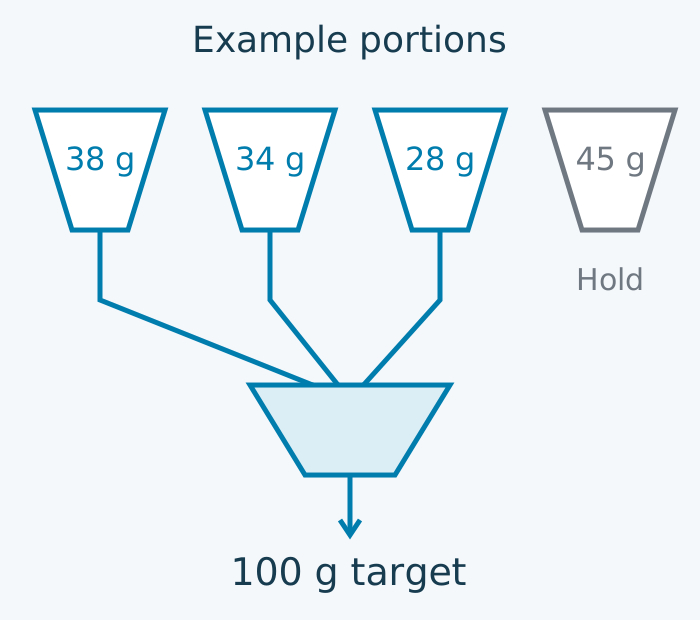
Ejemplo práctico con datos supuestos: para un objetivo de 100 g, porciones de 38 g, 34 g y 28 g suman 38 + 34 + 28 = 100 g; no es necesario descargar una porción disponible de 45 g en esa selección. Esto explica el principio de combinación. Las combinaciones reales dependen de las porciones medidas, los ajustes del controlador y los límites de aceptación; no en todos los ciclos se obtiene una suma exacta.
El pesaje combinativo controla la masa total. Un peso total objetivo para frutos secos mixtos no garantiza por sí solo la proporción de cada ingrediente. Si el envase requiere una proporción de receta controlada o un recuento garantizado de piezas, especifíquelo como requisito independiente y solicite pruebas para ese modo.
¿Debería elegir 10 cabezales o 14 cabezales?
Preseleccione el número de cabezales que cumpla sus criterios de dosis, producción aceptada y manejo con producto representativo. Una disposición de 14 cabezales ofrece más combinaciones potenciales que una de 10 cabezales cuando las tolvas están disponibles, pero ninguna cifra garantiza una velocidad o precisión universal. Los cabezales desabastecidos, pegajosos o de vaciado lento reducen las opciones que el controlador puede utilizar realmente.
| Factor de decisión | Opción de 10 cabezales | Opción de 14 cabezales | Modo de fallo dominante y prevención |
|---|---|---|---|
| Disponibilidad de combinaciones | Opción adecuada cuando las porciones disponibles cumplen los criterios acordados de llenado y producción. | Evalúela cuando disponer de porciones adicionales pueda ayudar con masas de pieza variables o cambios de dosis. | Los cabezales no disponibles reducen las combinaciones útiles; verifique el equilibrio de alimentación y el vaciado antes de añadir cabezales. |
| Producción de línea | Registre las porciones completas entregadas y las bolsas aceptadas durante la misma prueba cronometrada. | Use las mismas condiciones de prueba; confirme que la envasadora y la transferencia puedan admitir las descargas adicionales. | Una báscula más rápida puede seguir esperando a una envasadora lenta; verifique el cuello de botella de la línea completa. |
| Volumen de producto y tolva | Confirme el volumen requerido por porción y la geometría real de la tolva. | Confírmelos por separado; el número de cabezales no define el tamaño de la tolva. | Las piezas voluminosas o largas pueden formar puentes; evalúe las piezas más grandes y todo el recorrido de transferencia. |
| Limpieza y costo de propiedad | Cuente las piezas de contacto desmontables y cronometre el método acordado de limpieza y cambio de formato. | Compare las piezas adicionales, el acceso y el alcance de mantenimiento bajo el mismo cronograma. | Los residuos o el acceso difícil prolongan las paradas; verifique el desmontaje, la limpieza y el reensamblaje con el diseño propuesto. |
Regla de selección: si el tiempo medido de entrega de la porción supera la ventana de llenado disponible de la envasadora, resuelva la alimentación, la descarga o la transferencia antes de aprobar esa combinación. Si una opción de 10 cabezales cumple todos los criterios acordados y una de 14 cabezales no aporta producción útil ni reducción de mermas, compare sus costos de limpieza y propiedad antes de pagar por cabezales adicionales. No existe un umbral universal defendible de bolsas por minuto sin considerar el producto y las condiciones de la bolsa.
¿Qué cambia con productos frágiles, aceitosos o pegajosos?
Elija las superficies y el recorrido de alimentación según cómo se mueva y se desprenda el producto real. Las piezas secas de flujo libre y las gomitas pegajosas pueden comportarse de forma muy distinta en la misma tolva. Incluya producto tibio, variaciones de recubrimiento y finos en las especificaciones de muestra cuando ocurran en producción.
- Chips o snacks inflados frágiles: inspeccione por separado el daño tras el alimentador, la descarga de la tolva y la caída final. Revise la intensidad de alimentación, la altura de caída y la geometría de transferencia frente a su límite de daño aceptable.
- Frutos secos aceitosos o granos de café: observe la acumulación de residuos y el retraso en la descarga durante una corrida representativa. Un arranque limpio por sí solo no determina el comportamiento más avanzado el turno.
- Dátiles o gomitas pegajosas: compare la retención de producto en el acabado de contacto propuesto y revise el alimentador, las esquinas de las tolvas y el conducto. El catálogo incluye disposiciones texturizadas y con recubrimiento opcional para su revisión; confirme en la oferta el acabado real, la aptitud de contacto y las instrucciones de limpieza.
- Si el producto no puede avanzar o vaciarse de manera constante, un cambio de superficie puede no ser suficiente. Solicite una evaluación de manejo diferente en lugar de asumir que más vibración o más cabezales resolverán el problema.
Utilice la página de preparación de pruebas con muestras para acordar el material representativo, las condiciones de manejo y las observaciones necesarias. Una superficie descrita como antiadherente es un elemento de selección que debe verificarse, no una promesa de que todos los productos se desprenderán sin dejar residuos.
¿Cómo debe sincronizarse la pesadora con una máquina VFFS?
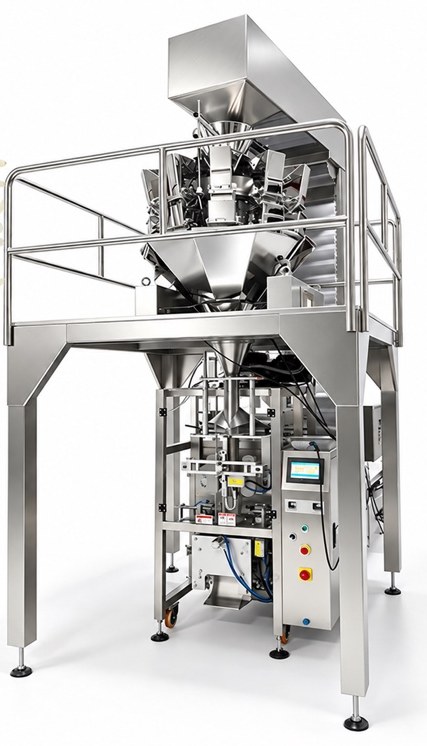
Acuerde cuándo puede recibir producto la envasadora, cuándo puede descargarlo la pesadora y cómo gestionan ambas unidades una parada. Un sistema completo incluye el alimentador, la plataforma de soporte, el conducto colector y la envasadora, además de la báscula. El resumen de la familia VFFS explica las estaciones de formado y sellado a las que debe llegar la dosis en el punto correcto del ciclo.
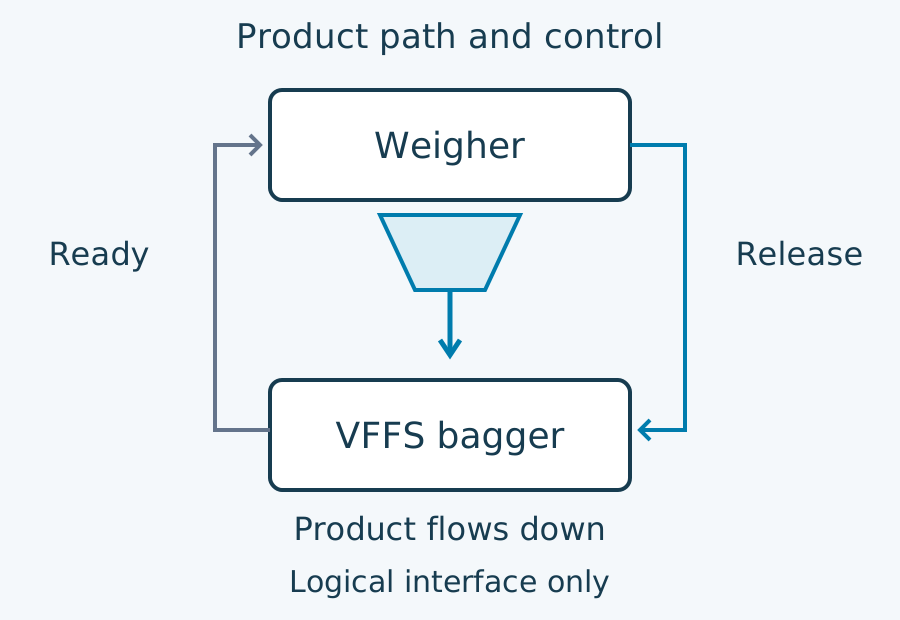
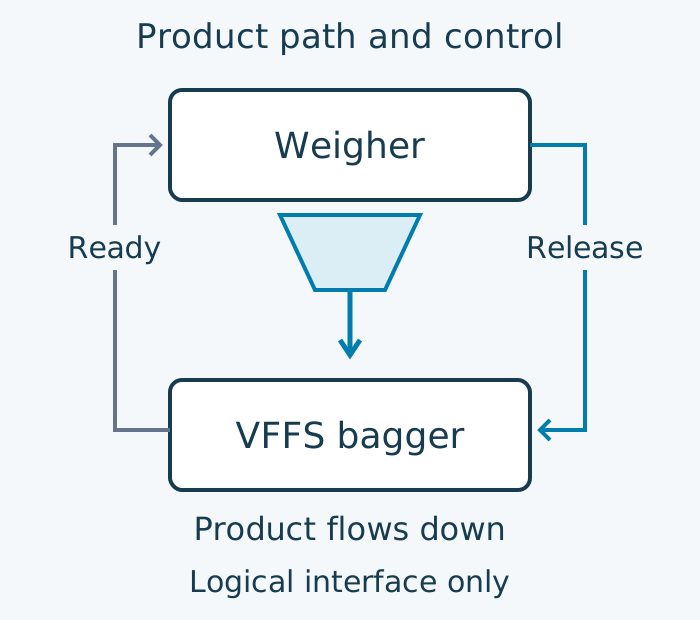
Solicite al integrador que documente la condición de envasadora lista, el permiso de descarga, la confirmación o gestión de una dosis omitida y qué ocurre con una porción que ya está en tránsito durante una parada. Acuerde las comprobaciones de rearranque para que una porción retenida no provoque un doble llenado accidental. Estos son requisitos de interfaz; el protocolo y la secuencia reales dependen de los controles suministrados.
Para una bolsa por ciclo, el tiempo de ciclo en segundos = 60 ÷ bolsas nominales por minuto. Ejemplo práctico con datos supuestos: 60 bolsas/min dan 60 ÷ 60 = 1,0 s por ciclo. La ventana de llenado disponible es solo una parte de ese ciclo, ya que el formado, el despeje del producto y el sellado también requieren tiempo. Pregunte si la envasadora es intermitente o VFFS de movimiento continuo: el film se detiene o sigue en movimiento durante el sellado transversal. Mida el tiempo entre la descarga y la llegada y su variación; no utilice el 1,0 s completo como ajuste de descarga.
Para un período de observación compartido, producción aceptada = bolsas producidas × fracción aceptada ÷ minutos transcurridos. Ejemplo supuesto: 1.000 bolsas producidas × 0,98 aceptadas ÷ 20 min = 49 bolsas buenas/min. Incluya las paradas en ese período transcurrido si compara la productividad por turno. Solicite a los proveedores de inspección final y estuchado que utilicen la misma base de producción aceptada y definan la acumulación intermedia y las transferencias ante paradas.
¿Dónde conviene revisar cuando se desvían los pesos o la calidad de la bolsa?
Localice el síntoma antes de modificar los ajustes. Registre el lote de producto, la dosis, la bolsa, el tiempo de operación, el cabezal afectado y los cambios recientes de limpieza o formato. Utilice los procedimientos aprobados de la máquina para intervenir; la tabla siguiente indica las evidencias que conviene recopilar para soporte técnico.
| Síntoma | Punto a revisar | Evidencia y pregunta de prevención |
|---|---|---|
| La envasadora espera porciones | Alimentación previa, distribución y recarga de tolvas. | Registre si los cabezales están vacíos, esperando para pesar o reteniendo producto. Confirme el equilibrio de alimentación y la cadencia de entrega requerida. |
| Producto tardío o piezas en el sellado | Compuertas de descarga, conducto, tubo formador e interfaz de disparo. | Compare los registros de descarga y llegada con la ventana de llenado. Verifique los residuos y las piezas más grandes; acuerde el despeje y la gestión de paradas. |
| Desviación de peso tras cambiar de producto o limpiar | Piezas de contacto, producto retenido y configuración de pesaje. | Registre la condición anterior y posterior y las mediciones de llenado. Solicite el procedimiento aplicable de puesta a cero y verificación e inspeccione si hay residuos según el manual. |
| Más piezas rotas en las bolsas terminadas | Canales de alimentación y caídas sucesivas. | Compare muestras en los sucesivos puntos de transferencia. Revise el recorrido de manejo frente al criterio de daño acordado. |
| Peso total correcto, mezcla incorrecta | Preparación del producto y requisito de dosificación por ingrediente. | Verifique si el sistema cotizado controla solo la masa total o las proporciones individuales de ingredientes; inspeccione la mezcla de entrada. |
Para repuestos o fallos recurrentes, incluya la identificación de la máquina, fotografías y la información pertinente de las piezas de contacto según la guía de preparación de repuestos. Una lista general de síntomas no permite identificar una pieza de recambio ni justifica un cambio de calibración no respaldado.
¿Qué configuraciones del catálogo LINEVO conviene comparar?
Comience por la ruta de producto y envase siguiente y luego confirme el alcance real de báscula, acabado, transferencia y envasadora. Se trata de configuraciones existentes del catálogo, no de diez modelos nuevos de pesadora con clasificación independiente. Las especificaciones numéricas exactas se facilitan bajo consulta, salvo que la ficha enlazada publique explícitamente un valor y sus condiciones.
- Sistema VFFS con pesaje multicabezal: punto de partida para el conjunto completo de embolsado de frutos secos y fruta deshidratada.
- Configuración VFFS de cuatro soldaduras para café en grano: compare el formato de bolsa y el acabado en contacto con el producto.
- Configuración VFFS para café en grano: revise la presencia de aceites y el comportamiento de descarga para el tueste previsto.
- Configuración para dátiles: revise la disposición de contacto texturizada o recubierta y la retención.
- Configuración para gomitas: defina las condiciones de adherencia, temperatura y limpieza.
- Configuración VFFS para alimento de mascotas: confirme la elección de integración de 10 o 14 cabezales, el tamaño de croqueta y la gestión de polvo. La guía de máquinas de envasado de alimento para mascotas compara las rutas en bolsa desde bobina y bolsa preformada para pienso y premios.
- Configuración para snacks inflados: revise el volumen de baja densidad y la rotura durante la transferencia.
- Configuración para frutos secos enteros y mixtos: distinga la masa total de llenado de cualquier requisito de proporción entre ingredientes.
- Configuración para vegetales congelados: defina la temperatura del producto, la condensación y las condiciones de apelmazamiento.
- Configuración en bolsa preformada para alimento de mascotas: confirme primero si se requieren bolsas preformadas terminadas o bolsas formadas a partir de bobina de film.
¿Qué determina el precio y el costo operativo?
Compare el alcance de la cotización antes de comparar el precio de una pesadora multicabezal. El número de cabezales, el volumen de tolva, el acabado de contacto, el alimentador, la plataforma y los accesos, el conducto de transferencia, la interfaz con la envasadora, el diseño de limpieza y los equipos de inspección deben figurar explícitamente como incluidos o excluidos. El precio de una báscula aislada no representa una línea de envasado instalada.
Utilice un mismo período y el mismo requisito de producción aceptada para comparar el costo de propiedad. Registre el sobrepeso entregado en envases aceptados, el producto y el film descartados en rechazos, la mano de obra de limpieza y cambio de formato, las paradas de producción, la energía y el mantenimiento. Mantenga el producto rechazado separado del sobrepeso en bolsas aceptadas para no contabilizar dos veces el mismo material.
Ejemplo práctico con datos supuestos para un turno: 12.000 bolsas producidas con una fracción de rechazo del 2 % dan 12.000 × 0,02 = 240 envases rechazados y 11.760 bolsas aceptadas. Si las bolsas aceptadas promedian 1,5 g por encima del objetivo, el sobrepeso acumulado es 11.760 × 1,5 ÷ 1.000 = 17,64 kg de producto adicional. Dos paradas de limpieza de 20 min cada una consumen 2 × 20 = 40 min. Utilice sus propios recuentos reales de bolsas aceptadas y producidas, mermas por rechazo y registros de limpieza en la comparación.
Costo de propiedad en el mismo período = costo de equipo asignado + mermas de producto + material de envase descartado + mano de obra de limpieza y operación + energía + mantenimiento. Aplique sus costos unitarios reales. Añada el costo de capacidad detenida solo cuando represente una pérdida real no recuperada y no duplique costos de mano de obra o producción ya contabilizados. Un mayor número de cabezales justifica su costo adicional solo si las pruebas acordadas y los supuestos de producción respaldan una reducción útil de esas pérdidas o una mayor producción aceptada.
¿Qué deben establecer la prueba con muestras y la revisión documental?
Acuerde el peso objetivo, el método de medición, la variación permitida, la producción aceptada, el límite de daño al producto y los requisitos de limpieza antes de comparar configuraciones. Solicite que la condición del producto, el número y volumen de tolvas, el acabado de contacto, la disposición de alimentación, la bolsa, el film y el período de observación queden registrados junto con los resultados. Utilice el servicio de pruebas con muestras para acordar las observaciones y el formato de registro antes de enviar material.
La norma OIML R 61-1:2017, sección 2 aborda los requisitos metrológicos y técnicos de los instrumentos gravimétricos de llenado automático que producen dosis predeterminadas a partir de una o más cargas. Proporciona una categoría de instrumento pertinente para analizar la medición, pero no establece que una configuración concreta de LINEVO cuente con homologación ni fija una tolerancia de aceptación universal para su producto y destino.
Método y fuentes, revisados el 20 de octubre de 2026: las explicaciones sobre pesaje combinativo y manejo de productos difíciles se contrastaron con material técnico primario de fabricantes; el análisis de selección también toma en consideración la guía What to look for when choosing a multihead weigher for your production line en lo relativo a materiales, limpieza e interfaces de proceso. Las identidades de los equipos y las opciones de acabado de contacto se verificaron con el archivo original autorizado del catálogo y los registros públicos enlazados de LINEVO. Estos elementos definen las cuestiones de configuración, no clasificaciones intercambiables de rendimiento. Todas las cifras de los ejemplos prácticos son datos explícitamente supuestos. La referencia OIML se utiliza únicamente dentro de su alcance declarado.
Envíe dimensiones de partícula o fotografías representativas, gramos objetivo y tolerancia, nivel de aceite/adherencia/fragilidad, producción aceptada requerida, detalles de bolsa y film, condiciones de limpieza y la interfaz con su línea actual. Utilice WhatsApp para comentar la configuración; el equipo podrá revisar los datos y acordar si es necesario realizar pruebas con muestras.
Qué enviarnos
Envíe lo que tenga y marque lo que aún no esté decidido. Consulte su aplicación con LINEVO.
| Dato | Para qué lo necesitamos | Formato de ejemplo |
|---|---|---|
| Producto, partículas y condición | Define las cuestiones de alimentación, retención, volumen y daño. | Dimensiones o fotos de las piezas, densidad aparente si se conoce, aceite/adherencia, temperatura de envasado y variantes frágiles. |
| Peso de bolsa y criterios de aceptación | Define la tarea de combinación y cómo se evalúan los resultados de llenado. | Gramos objetivo, su tolerancia y requisito de proporción de ingredientes o recuento de piezas si corresponde. |
| Objetivo de producción aceptada y turnos | Permite comparar el número de cabezales y las mermas sobre una base común. | Bolsas aceptadas/min o por turno, turnos, cambios de referencia (SKU) y registros actuales de operación. |
| Bolsa, film e interfaz de transferencia | Ajusta la dosis al formado, al despeje del producto y al sellado. | Plano de la bolsa, especificación del film, envasadora actual, ventana de llenado si se conoce y comportamiento ante paradas. |
| Limpieza, planta y alcance de cotización | Define el acabado de contacto, el acceso, la plataforma y los equipos conectados. | Método y frecuencia de limpieza, altura libre, suministros, alimentador y lista de equipos posteriores. |